содержание .. 12 13 14 15 ..
SINUMERIK 840D sl. Универсальная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 2
Наладка станка
5.3 Режимы работы
5.3
Режимы работы
5.3.1
Общая информация
Работа может выполняться в трех различных режимах.
Режим работы "JOG"
Режим работы "JOG" предусмотрен для следующей подготовительной деятельности:
• Движение к референтной точке, т.е. ось станка реферируется
• Подготовка станка для выполнения программы в автоматическом режиме, т.е.
измерение инструментов, измерение детали и при необходимости определение
используемых в программе смещений нулевой точки
• Перемещение осей, например, при прерывании программы
• Позиционирование осей
Выбор "JOG"
Нажать клавишу <JOG>.
В режиме "JOG" доступны следующие функции:
• "REF POINT"
• "REPOS"
Функция "REF POINT"
Функция "REF POINT" служит для синхронизации СЧПУ и станка. Для этого в режиме
работы "JOG" выполняется подвод к референтной точке.
Выбор "REF POINT"
Нажать клавишу <REF POINT>.
Функция "REPOS"
Функция "REPOS" служит для репозиционирования на определенную позицию. После
прерывания программы (например, для коррекции значений износа инструмента) в
режиме работы "JOG" инструмент отводится от контура.
В окне фактических значений пройденные в режиме "JOG" разности хода отображаются
как смещение "REPOS".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
101
Наладка станка
5.3 Режимы работы
Смещение "REPOS" может быть показано в системе координат станка (MCS) или в системе
координат детали (WCS)
Выбор "REPOS"
Нажать клавишу <REPOS>.
Режим работы "MDA" (Manual Data Automatic)
В режиме работы "MDA" возможен покадровый ввод и обработка команд в G-кодах для
отладки станка или выполнения отдельных операций.
Выбор "MDA"
Нажать клавишу <MDA>.
В режиме "MDA" доступна функция "TEACH IN".
Функция "TEACH IN"
Функция "TEACH IN" позволяет создавать, изменять и выполнять программы обработки
детали (главные программы и подпрограммы) для процессов движения или простых
деталей посредством подвода и сохранения позиций.
Выбор "Teach In"
Нажать клавишу <TEACH IN>.
Режим работы "AUTO"
В автоматическом режиме программа может быть выполнена полностью или лишь
частично.
Выбор "AUTO"
Нажать клавишу <AUTO>.
В режиме "AUTO" доступна функция "Отдельный кадр".
Функция "Отдельный кадр"
Функция "Отдельный кадр" позволяет обрабатывать программу покадрово.
Универсальная обработка
102
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.3 Режимы работы
Выбор функции "Отдельный кадр"
Нажать клавишу <SINGLE BLOCK>.
5.3.2
Группы режимов работы и каналы
Каждый канал ведет себя как самостоятельное ЧПУ. В каждом канале может выполняться
макс. одна программа обработки детали.
• СЧПУ с 1 каналом
Существует одна группа режимов работы.
• СЧПУ с несколькими каналами
Каналы могут быть объединены в несколько групп режимов работы.
Пример
СЧПУ с 4 каналами, при этом в 2 каналах выполняется обработка, а 2 других канала
управляют перемещением новых деталей.
ГРР1 Канал 1 (обработка)
Канал 2 (транспорт)
ГРР2 Канал 3 (обработка)
Канал 4 (транспорт)
Группы режимов работы (ГРР)
Технологически схожие каналы могут быть объединены в одну группу режимов работы
(ГРР).
Оси и шпиндели одной ГРР могут управляться из 1 или нескольких каналов.
Одна ГРР находится в одном из следующих режимов работы "Автоматика", "JOG" или
"MDA", т.е. несколько каналов одной группы режимов работы не могут одновременно
использовать различные режимы работы.
5.3.3
Переключение каналов
В случае нескольких каналов возможно переключение каналов. Т.к. отдельные каналы
могут быть согласованы с различными группами режимов работы (ГРР), то вместе с
переключением каналов осуществляется не явное переключение на соответствующую
ГРР.
При наличии меню каналов, все каналы отображаются на программных клавишах, имея
тем самым возможность переключения.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
103
Наладка станка
5.3 Режимы работы
Переключить канал
Нажать клавишу <CHANNEL>.
Происходит переключение на следующий канал.
- ИЛИ -
При наличии меню каналов появляется панель программных кла-
виш. Активный канал на ней выделен.
Посредством нажатия другой программной клавиши, можно пере-
ключиться на другой канал.
Дополнительная информация
Информация по конфигурированию меню каналов приведена в Руководстве по вводу в
эксплуатацию SINUMERIK Operate.
Универсальная обработка
104
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.4 Установки для станка
5.4
Установки для станка
5.4.1
Переключение системы координат (MCS/WCS)
Координаты на индикации фактического значения относятся либо к системе координат
станка, либо к системе координат детали.
По умолчанию в качестве нулевой точки для индикации фактического значения
установлена система координат детали.
Система координат станка (MCS), в отличии от системы координат детали (WCS), не
учитывает смещений нулевой точки, коррекций инструментов и поворот координат.
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG> или <AUTO>.
3.
Нажать программную клавишу "Фактические значения MCS".
Система координат станка выбрана.
Заглавие окна фактического значения изменяется на MCS.
Изготовитель станка
Программная клавиша для переключения системы координат может быть скры-
та. Следовать указаниям изготовителя станка.
5.4.2
Переключение единицы измерения
В качестве единицы измерения для станка можно установить миллиметр или дюйм.
Переключение единицы измерения осуществляется для всего станка соответственно. Из-
за этого все необходимые данные автоматически пересчитываются в новую единицу
измерения, к примеру:
• Позиции
• Коррекции на инструмент
• Смещения нулевой точки
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
105
Наладка станка
5.4 Установки для станка
Для переключения между единицами измерения должны быть выполнены следующие
условия:
• Установлены соответствующие машинные данные.
• Все каналы находятся в состоянии Reset.
• Оси не перемещаются через "JOG", "DRF" и "PLC".
• Постоянная окружная скорость круга (GWPS) не активна.
Изготовитель станка
Следовать указаниям изготовителя станка.
Дополнительная информация
Дополнительная информация по системе единиц (дюймовая/метрическая): см.
Описание функций - Оси и шпиндели.
Порядок действий
1.
Выбрать в области управления "Станок" режим работы <JOG>, или
<AUTO>.
2.
Нажать клавишу перехода по меню вперед и программную клавишу
"Установки".
Появляется новая вертикальная панель программных клавиш.
3.
Нажать программную клавишу "Переключить дюйм".
Появляется запрос, необходимо ли в действительности переклю-
чить единицу измерения.
4.
Нажать программную клавишу "OK".
Текст программной клавиши изменяется на "Переключить метриче-
ский".
Единица измерения согласуется для всего станка.
5.
Нажать программную клавишу "Переключить метрический", чтобы
снова установить метрическую единицу измерения станка.
Универсальная обработка
106
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.4 Установки для станка
5.4.3
Установка смещения нулевой точки
Существует возможность ввода для отдельных осей нового значения позиции в
индикацию фактического значения, если активно устанавливаемое смещение нулевой
точки.
Разница между значением позиции в системе координат станка MCS и новым значением
позиции в системе координат детали WCS долговременно сохраняется в активное в
настоящий момент смещение нулевой точки (к примеру, G54).
Относительное фактическое значение
Кроме этого существует возможность ввода значений позиций в относительной системе
координат.
Примечание
Теперь индицируется новое фактическое значение. Относительное фактическое
значение не влияет на позиции осей и активное смещение нулевой точки.
Сброс относительного фактического значения
Нажать программную клавишу "Удалить REL".
Фактические значения удаляются.
Программная клавиша для установки нулевой точки в относительной системе координат
доступна только если установлены соответствующие машинные данные.
Изготовитель станка
Следовать указаниям изготовителя станка.
Условие
СЧПУ находится в системе координат детали.
Фактическое значение устанавливается в состоянии Reset.
Примечание
Установка WO в состоянии Стоп
Если новое фактическое значение вводится в состоянии Стоп, то осуществленные
изменения станут видимыми и действующими только после продолжения программы.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
107
Наладка станка
5.4 Установки для станка
Порядок действий
1.
Выбрать в области управления "Станок" режим работы "JOG".
2.
Нажать программную клавишу "Установить WO".
- ИЛИ -
Нажать программные клавиши ">>", "Фактические значения REL" и
"Установить отн.", чтобы установить значения позиций в относитель-
ной системе координат.
3.
Ввести необходимое новое значение позиции для X, Y или Z непос-
редственно в индикацию фактического значения (с помощью кла-
виш-курсоров можно переключаться между осями) и нажать
клавишу "Input", чтобы подтвердить введенные данные.
- ИЛИ -
Нажать программные клавиши "X=0", "Y=0" или "Z=0", чтобы устано-
вить необходимую позицию на ноль.
- ИЛИ -
Нажать программную клавишу "X=Y=Z=0", чтобы одновременно ус-
тановить позиции осей на ноль.
Сброс фактического значения
Нажать программную клавишу "Удалить активное WO".
Смещение долговременно удаляется.
Примечание
Необратимое активное смещение нулевой точки
Вследствие этой операции актуальное активное смещение нулевой точки удаляется без
возможности восстановления.
Универсальная обработка
108
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.5 Смещения нулевой точки
5.5
Смещения нулевой точки
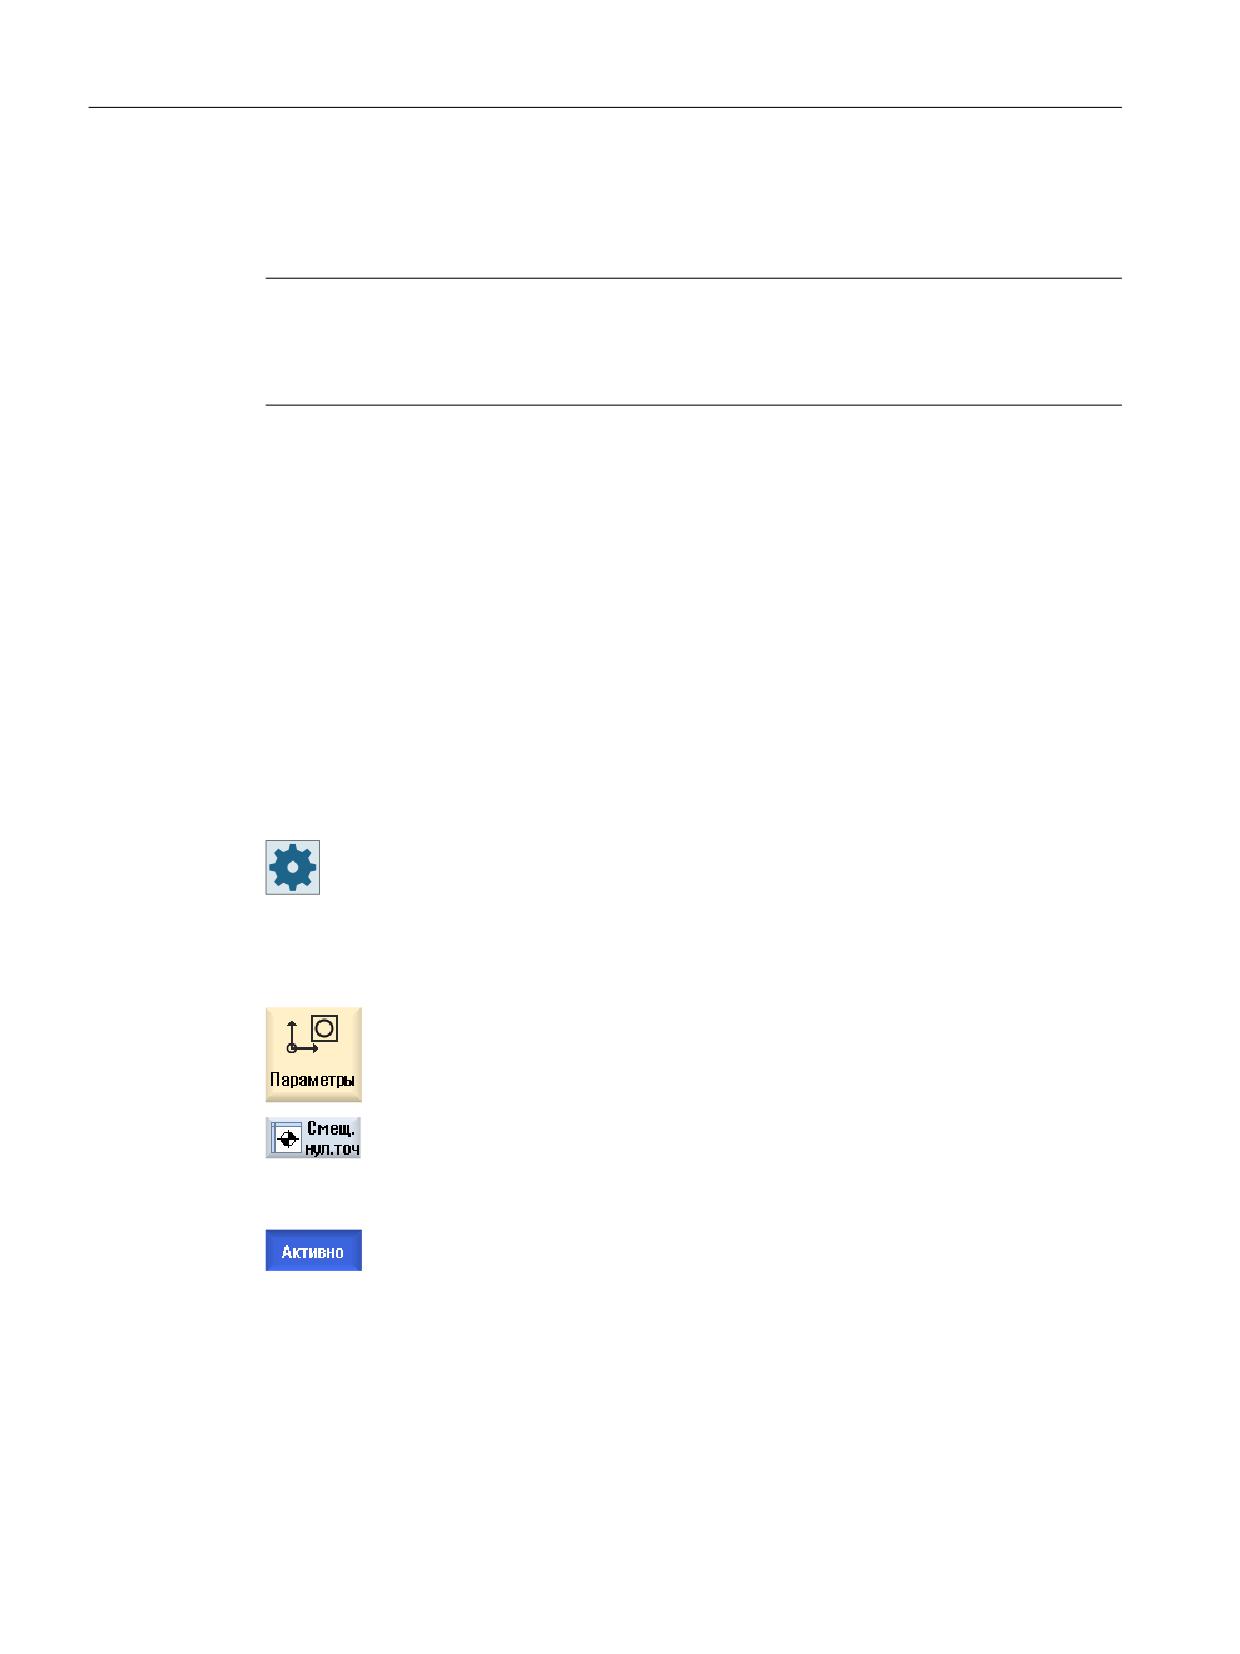
Индикация фактического значения координат осей после реферирования относится к
нулевой точке станка (M) системы координат станка (MCS). Программа по обработке
детали, напротив, относится к нулевой точке детали (W) системы координат детали (WCS).
Нулевая точка станка и нулевая точка детали могут не совпадать. В зависимости от типа
зажима детали дистанция между нулевой точкой станка и нулевой точкой детали может
изменяться. Это смещение нулевой точки учитывается при обработке программы и
может состоять из различных смещений.
Индикация фактического значения координат осей после реферирования относится к
нулевой точке станка системы координат станка (MCS).
Индикация фактического значения позиций может относится и к системе координат ENS.
При этом позиция активного инструмента индицируется относительно нулевой точки
детали.
:
:.6
(16
0.6
0
① Базовое смещение
② Смещение нулевой точки грубое
③ Смещение нулевой точки точное
④ Преобразование координат
Рисунок 5-1
Смещения нулевой точки
Если нулевая точка станка не совпадает с нулевой точкой детали, то существует как
минимум одно смещение (базовое смещение или смещение нулевой точки), в котором
сохранена позиция нулевой точки детали.
Базовое смещение
Базовое смещение это смещение нулевой точки, которое действует всегда. Если базовое
смещение не определено, то оно равно нулю. Базовое смещение устанавливается в окне
"Смещение нулевой точки - базовое".
Грубое и точное смещение
Смещения нулевой точки (G54 до G57, G505 до G599) состоят из грубого и точного
смещения соответственно. Смещения нулевой точки могут быть вызваны из любой
программы (грубое и точное смещение при этом складываются).
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
109
Наладка станка
5.5 Смещения нулевой точки
В грубом смещении может быть, к примеру, сохранена нулевая точка детали. А в точном
смещении можно сохранить смещение, которое возникает при зажиме новой детали
между старой и новой нулевой точкой детали.
Примечание
Отмена точного смещения
Можно отменить точное смещение через машинные данные MD18600
$MN_MM_FRAME_FINE_TRANS.
5.5.1
Индикация активного смещения нулевой точки
В окне "Смещение нулевой точки - активное" индицируются следующие смещения
нулевой точки:
• Смещения нулевой точки, для которых имеются активные смещения или для которых
введены значения
• Устанавливаемые смещения нулевой точки
• Общее смещение нулевой точки
Окно служит, как правило, только для наблюдения.
Доступность смещений зависит от установки.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Смещения нулевой точки".
Открывается окно "Смещение нулевой точки - активное".
Универсальная обработка
110
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.5 Смещения нулевой точки
Примечание
Прочие подробности по смещениям нулевой точки
Если требуется узнать прочие подробности по указанным смещениям или изменить
значения для вращения, масштабирования и отражения, то нажать программную
клавишу "Подробности".
5.5.2
Индикация "обзора" смещений нулевой точки
В окне "Обзор смещений нулевой точки" для всех установленных осей отображаются
активные смещения или системные смещения.
Наряду со смещением (грубым и точным), индицируется и определенное через него
вращение, масштабирование и отражение.
Окно служит, как правило, только для наблюдения.
Индикация активных смещений нулевой точки
Смещения нулевой точки
Фактическое значение MCS
Отображение фактического значения в системе коорди-
нат станка.
Кин. трансф. детали
Отображение запрограммированных с $P_TRAFRAME_P
дополнительных смещений нулевой точки.
Кин. трансф. инструмента
Отображение запрограммированных с $P_TRAFRAME_T
дополнительных смещений нулевой точки.
DRF
Индикация смещения осей маховичком.
Наложение $AA_OFF
Отображение запрограммированного с $AA_OFF нало-
женного движения.
Базовое отношение
Индикация запрограммированных с $P_SETFRAME до-
полнительных смещений нулевой точки.
Доступ к системным смещениям защищен через кодо-
вый переключатель.
Внешнее WO фрейм
Индикация запрограммированных с $P_EXTFRAME до-
полнительных смещений нулевой точки.
Общее базовое WO
Индикация всех действующих базовых смещений.
G500
Индикация активированных с G54 - G599 смещений ну-
левой точки.
При определенных обстоятельствах через "Установить
WO" можно изменить данные, т.е. можно исправить ус-
тановленную нулевую точку.
По отношению к инструменту
Индикация запрограммированных с $P_TOOLFRAME до-
полнительных смещений нулевой точки.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
111
Наладка станка
5.5 Смещения нулевой точки
Смещения нулевой точки
По отношению к детали
Индикация запрограммированных с $P_WPFRAME до-
полнительных смещений нулевой точки.
Исходная точка трансформации
Отображение запрограммированных с $P_TRAFRAME до-
полнительных смещений нулевой точки.
Запрограммированное WO
Индикация запрограммированных с $P_PFRAME допол-
нительных смещений нулевой точки.
По отношению к циклу
Индикация запрограммированных с $P_CYCFRAME до-
полнительных смещений нулевой точки.
Общее WO
Индикация действующего смещения нулевой точки, по-
лученного из суммы всех смещений нулевой точки.
WKZ:
отображение активного инструмента.
Фактическое значение WСS
Отображение фактического значения в системе коорди-
нат детали.
Отображение смещений нулевой точки зависит от настроек.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выбрать область управления "Параметры".
2
Нажать программные клавиши ""Смещения нулевой точки" и "Об-
зор".
Открывается окно "Смещения нулевой точки - обзор".
5.5.3
Индикация и обработка базового смещения нулевой точки
В окне "Смещение нулевой точки - базовое" для всех установленных осей индицируются
определенные спец. для канала и глобальные базовые смещения, подразделенные на
грубое и точное смещение.
Изготовитель станка
Следовать указаниям изготовителя станка.
Универсальная обработка
112
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.5 Смещения нулевой точки
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Смещения нулевой точки".
3.
Нажать программную клавишу "Базовое".
Открывается окно "Смещение нулевой точки - базовое".
4.
Внесите изменения в значения непосредственно в таблице.
Примечание
Активация базовых смещений
Введенные здесь смещения начинают действовать сразу же.
5.5.4
Индикация и обработка устанавливаемых смещений нулевой точки
В окне "Смещение нулевой точки - G54..G599" отображаются все устанавливаемые
смещения, подразделенные на грубое и точное смещение.
Индицируются вращения, масштабирование и отражение.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Смещения нулевой точки".
3.
Нажать программную клавишу "G54 … G599".
Открывается окно "Смещение нулевой точки - G54 ... G599 [мм]".
Указание
Текст программной клавиши для устанавливаемых смещений нуле-
вой точки изменяется, т. е. отображаются сконфигурированные на
станке устанавливаемые смещения нулевой точки (примеры: G54 …
G57, G54 … G505, G54 … G599).
Следовать указаниям изготовителя станка.
4.
Внесите изменения в значения непосредственно в таблице.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
113
Наладка станка
5.5 Смещения нулевой точки
Примечание
Активация устанавливаемых смещений нулевой точки
Устанавливаемые смещения нулевой точки начинают действовать только после их
выбора в программе.
5.5.5
Индикация и обработка подробностей смещений нулевой точки
Для каждого смещения нулевой точки для всех осей можно показать и обработать все
данные. Кроме этого, смещения нулевой точки могут быть удалены.
Для каждой оси индицируются значения для следующих данных:
• Грубое и точное смещение
• Вращение
• Масштабирование
• Отражение
Изготовитель станка
Следовать указаниям изготовителя станка.
Примечание
Данные для вращения, масштабирования и отражения определяются здесь и могут быть
изменены только здесь.
Сведения об инструменте
Существует возможность отображения следующих сведений о параметрах инструмента
и износа для инструментов:
• TC
• Размер оправки
• Длина / Длина-износ
• Отладочная коррекция EC
• Суммарная коррекция SC
• Общая длина
• Радиус / радиус-износ
Универсальная обработка
114
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.5 Смещения нулевой точки
Дополнительно можно переключаться между отображением значений
коррекции на инструмента в системе координат станка и детали.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Смещения нулевой точки".
3.
Нажать программные клавиши "Активное", "Базовое" или "G54…
G599".
Открывается соответствующее окно.
4.
Поместить курсор на необходимое смещение нулевой точки, для
которого требуется показать подробности.
5.
Нажать программную клавишу "Подробности".
В зависимости от выбранного смещения нулевой точки, открывает-
ся окно, к примеру, "Смещение нулевой точки - подробности:
G54...G599".
6.
Внесите изменения в значения непосредственно в таблице.
- ИЛИ -
Нажать программную клавишу "Удалить WO", чтобы сбросить все
внесенные значения.
Нажать программную клавишу "WO +" или "WO -", чтобы в пределах
выбранного диапазона ("Активное", "Базовое", "G54 ...G599") напря-
мую выбрать следующее или предыдущее смещение нулевой точ-
ки, без предварительного перехода в обзорное окно.
Если достигнут конец диапазона (к примеру, G599), то выполняется
переход в начало диапазона (к примеру, G54).
Изменения значений доступны в программе обработки детали сразу же или после "Reset".
Изготовитель станка
Следовать указаниям изготовителя станка.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
115
Наладка станка
5.5 Смещения нулевой точки
Нажать программную клавишу "Назад", чтобы закрыть окно.
5.5.6
Удаление смещения нулевой точки
Существует возможность удаления смещений нулевой точки. При этом введенные
значения сбрасываются.
Порядок действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Смещения нулевой точки".
3.
Нажать программные клавиши "Обзор, Базовое " и "G54...G599".
4.
Нажать программную клавишу "Подробности".
5.
Поместить курсор на смещение нулевой точки, которое необходимо
удалить.
6.
Нажать программную клавишу "Удалить WO".
Появляется запрос подтверждения, действительно ли нужно уда-
лить смещение нулевой точки.
7.
Нажать программную клавишу "OK", чтобы подтвердить процесс
удаления.
Универсальная обработка
116
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.6 Контроль данных осей и шпинделей
5.6
Контроль данных осей и шпинделей
5.6.1
Определение ограничения рабочего поля
Функция "Ограничение рабочего поля" позволяет ограничить рабочее пространство, в
котором должен перемещаться инструмент по всем осям канала. За счет этого в рабочем
пространстве устанавливаются защищенные зоны, заблокированные для движений
инструмента.
Так наряду с конечными выключателями обеспечивается дополнительное ограничение
диапазона перемещения осей.
Условия
В режиме работы "АВТО" изменения возможны только в состоянии Reset. В этом случае
они начинают действовать сразу же.
В режиме работы "JOG" изменения могут вносится в любой момент. Но они действуют
только при начале нового движения.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Установочные данные".
Открывается окно "Ограничение рабочего поля".
3.
Поместить курсор в необходимое поле и ввести через цифровую
клавиатуру новые значения.
Нижняя или верхняя граница защищенной зоны изменяется соглас-
но вводимым данным.
4.
Щелкнуть кнопку-флажок "активная", чтобы активировать защи-
щенную зону.
Примечание
В области управления "Ввод в эксплуатацию" в "Машинных данных" через клавишу
перехода по меню вперед можно найти все установочные данные.
5.6.2
Изменение данных шпинделя
В окне "Шпиндели" индицируются установленные пределы числа оборотов для
шпинделей, выход за нижнюю или верхнюю границу которых запрещен.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
117
Наладка станка
5.6 Контроль данных осей и шпинделей
Существует возможность ограничения числа оборотов шпинделя в полях "Минимум" и
"Максимум" в границах установленных в соответствующих машинных данных
предельных значений.
Ограничение числа оборотов шпинделя при постоянной скорости резания
В поле "Ограничение числа оборотов шпинделя при G96" индицируется
запрограммированная дополнительно к постоянно действующим ограничениям
граница числа оборотов при постоянной скорости резания.
Это ограничение числа оборотов не допускает разгона шпинделя при постоянной
скорости резания (G96) до его макс. числа оборотов актуальной ступени редуктора, к
примеру при отрезе или при очень маленьких диаметрах обработки.
Примечание
Программная клавиша "Данные шпинделя" появляется только при наличии шпинделя.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программные клавиши "Установочные данные" и "Данные
шпинделя".
Открывается окно "Шпиндели".
3.
Если необходимо изменить число оборотов шпинделя, поместить
курсор в поле "Максимум", "Минимум" или "Ограничение числа обо-
ротов шпинделя при G96" и ввести новое значение.
Универсальная обработка
118
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.7 Индикация списков установочных данных
5.7
Индикация списков установочных данных
Существует возможность индикации списков со сконфигурированными установочными
данными.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программные клавиши "Установочные данные" и "Списки
данных".
Открывается окно "Списки установочных данных".
3.
Нажать программную клавишу "Выбрать список данных" и выбрать
в списке "Вид" необходимый список с установочными данными.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
119
Наладка станка
5.8 Согласование маховичка
5.8
Согласование маховичка
Через маховички оси могут перемещаться в системе координат станка (MCS) или
системе координат детали (WCS).
Для согласования маховичков вам предлагаются все оси в следующей
последовательности:
• Геометрические оси
Гео-оси учитывают при перемещении текущее состояние станка (например,
вращения, трансформации). Все оси станка канала, согласованные в настоящее
время с гео-осью, при этом перемещаются одновременно.
• Оси станка канала
Оси станка канала согласованы с соответствующим каналом. Они могут
перемещаться только по отдельности, т. е. текущее состояние станка не имеет
значения.
Это же относится и к осям станка канала, заявленных гео-осями.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>, <АВТО> или <MDA>.
3.
Нажать клавишу перехода по меню вперед и программную клавишу
"Маховичок".
Открывается окно "Маховичок".
Для каждого подключенного маховичка предлагается поле для со-
гласования одной оси.
4.
Поместить курсор в поле рядом с маховичком, с которым необхо-
димо согласовать ось (например, № 1).
5.
Нажать соответствующую программную клавишу, чтобы выбрать
необходимую ось (например, "X").
- ИЛИ
Открыть поле выбора "Ось" с помощью клавиши <INSERT>, перейти
к необходимой оси и нажать клавишу <INPUT>.
Выбор оси одновременно активирует и маховичок (например, "X"
согласована с маховичком № 1 и немедленно активна).
Универсальная обработка
120
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.8 Согласование маховичка
6.
Заново нажать программную клавишу "Маховичок".
- ИЛИ -
Нажать программную клавишу "Назад".
Окно "Маховичок" закрывается.
Деактивация маховичка
1.
Поместить курсор на маховичок, согласование которого необходи-
мо отменить (например, № 1).
2.
Повторно нажать программную клавишу согласованной оси
(например, "X").
- ИЛИ -
Открыть поле выбора "Ось" с помощью клавиши <INSERT>", перейти
к на пустое поле и нажать клавишу <INPUT>.
Отмена выбора оси одновременно деактивирует и маховичок
(например, "X" отменяется для маховичка № 1 и более не активна).
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
121
Наладка станка
5.9 MDA
5.9
MDA
В режиме работы "MDA" (Manual Data Automatic) для отладки станка возможен
покадровый ввод команд G-кода или стандартных циклов с их немедленным
выполнением.
Можно напрямую загрузить программу MDA или стандартную программу со
стандартными циклами из диспетчера программ в буфер MDA для редактирования.
Изготовитель станка
Следовать указаниям изготовителя станка.
Созданные или измененные в рабочем окне MDA программы сохраняются в диспетчере
программ, например, в отдельной созданной директории.
5.9.1
Загрузка программы MDA из менеджера программ
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <MDA>.
Открывается редактор MDA.
3.
Нажать программную клавишу "MDA загрузка".
Открывается окно "Загрузка в MDA". В нем открывается вид менед-
жера программ.
4.
Поместить курсор на соответствующее место хранения, нажать про-
граммную клавишу "Поиск" и ввести в диалоге поиска требуемое
искомое понятие, если необходимо найти определенный файл.
Указание: Подстановочные символы "*" (заменяет любую последо-
вательность символов) и "?" (заменяет любой символ) упрощают
поиск.
5.
Отметить программу, которую необходимо обработать или выпол-
нить в окне MDA.
6.
Нажать программную клавишу "OK".
Окно закрывается и программа готова для обработки.
Универсальная обработка
122
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.9 MDA
5.9.2
Сохранение программы MDA
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <MDA>.
Открывается редактор MDA.
3.
Создать программу MDA, вводя команды как код G через клавиши
управления.
4.
Нажать программную клавишу "MDA сохранение".
Открывается окно "Сохранение из MDA : выбрать место хранения". В
нем открывается вид менеджера программ.
5.
Выбрать диск, на который должна быть помещена созданная
программа MDA и поместить курсор в директорию, в которую про-
грамма должна быть сохранена.
- ИЛИ -
Поместить курсор на требуемое место хранения, нажать программ-
ную клавишу "Поиск" и ввести в диалоге поиска требуемое искомое
понятие, если необходимо найти определенную директорию или
поддиректорию.
Указание: Подстановочные символы "*" (заменяет любую последо-
вательность символов) и "?" (заменяет любой символ) упрощают
поиск.
6.
Нажать программную клавишу "OK".
Если курсор стоит на папке, то открывается окно с запросом на при-
своение имени.
- ИЛИ -
Если курсор стоит на программе, то появляется запрос о необходи-
мости замена файла.
7.
Ввести имя для созданной программы и нажать программную
клавишу "OK".
Программа сохраняется под указанным именем в выбранной ди-
ректории.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
123
Наладка станка
5.9 MDA
5.9.3
Редактирование / выполнение программы MDA
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <MDA>.
Открывается редактор MDA.
3.
Ввести необходимые команды как G-код с помощью клавиатуры.
- ИЛИ -
Ввести стандартный цикл, например, CYCLE62 ().
Редактирование команд G-кода / кадров программы
4.
Команды G-кода могут редактироваться напрямую в окне "MDA".
- ИЛИ -
Отметить требуемый кадр программы (например, CYCLE62) и на-
жать клавишу <курсор вправо>, ввести требуемые значения и
нажать "OK".
При обработке цикла возможно отображение экрана справки или
графического представления по выбору.
5.
Нажать клавишу <CYCLE START>.
СЧПУ обрабатывает введенные кадры.
Предлагаются следующие возможности управления процессом обработки команд G-
кода и стандартных циклов:
• Покадровое выполнение программы
• Тестирование программы
Установки в управлении программой
• Установка подачи пробного хода
Установки в управлении программой
См. также
Управления программой (Страница 159)
Универсальная обработка
124
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Наладка станка
5.9 MDA
5.9.4
Удаление программы MDA
Условие
В редакторе MDA находится программа, созданная в окне MDA или загруженная из
менеджера программ.
Принцип действий
Нажать программную клавишу "Удалить кадры".
Отображаемые в окне программы кадры программы удаляются.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
125
Наладка станка
5.9 MDA
Универсальная обработка
126
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6
6.1
Общая информация
Режим работы "JOG" используется в тех случаях, когда выполняется отладка станка для
выполнения программы или необходимо выполнить простые движения перемещения
на станке:
• Синхронизация измерительной системы СЧПУ со станком (реферирование)
• Отладка станка, т.е. через предусмотренные клавиши и маховички на станочном
пульте можно запускать управляемые вручную движения на станке
• При прерывании программы через предусмотренные клавиши и маховички на
станочном пульте можно запускать управляемые вручную движения на станке
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
127
Работа в ручном режиме
6.2 Выбор инструмента и шпинделя
6.2
Выбор инструмента и шпинделя
6.2.1
Окно T,S,M
Для подготовительных мероприятий в ручном режиме выбор инструмента и управление
шпинделем осуществляются централизованно в одной экранной форме.
В ручном режиме инструмент может быть выбран либо через имя, либо через номер
места. При вводе цифры сначала выполняется поиск имени, а после поиск номера места.
Т.е., если, к примеру, вводится "5", а инструмента с именем "5" не существует, то
выбирается инструмент с номера места "5".
Примечание
Также через номер места свободное место может быть повернуто в позицию обработки,
чтобы после удобно смонтировать новый инструмент.
Изготовитель станка
Следовать указаниям изготовителя станка.
Параметр
Значение
Единица
T
Ввод инструмента (имя или номер места)
Через программную клавишу "Выбрать инструмент" можно выбрать инструмент из
списка инструментов.
D
Номер режущей кромки инструмента (1 - 9)
ST
Номер однотипного инструмента (1 - 99 для стратегии запасного инструмента)
Шпиндель
Выбор шпинделя, обозначение с номером шпинделя
М-функция шпин-
Шпинель выкл: шпиндель останавливается
деля
Левое вращение: шпиндель вращается против часовой стрелки
Правое вращение: шпиндель вращается по часовой стрелке
Позиционирование шпинделя: шпиндель переводится на необходи-
мую позицию.
Прочие M-функ-
Ввод функций станка
ции
Согласование между именем и номером функции см. таблицу изготовителя станка.
Смещение нуле-
Выбор смещения нулевой точки (базовое отношение, G54 - 57)
вой точки G
Через программную клавишу "Смещения нулевой точки" можно выбирать смеще-
ния нулевой точки из списка устанавливаемых смещений нулевой точки.
Единица измере-
Выбор единицы измерения
дюйм
ния
Выполненная здесь установка действует на программирование.
мм
Плоскость обра-
Выбор плоскости обработки (G17(XY), G18 (ZX), G19 (YZ))
ботки
Универсальная обработка
128
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6.2 Выбор инструмента и шпинделя
Параметр
Значение
Единица
Ступень редукто-
Определение ступени редуктора (авто, I - V)
ра
Позиция останова
Ввод позиции шпинделя
градус
Примечание
Позиционирование шпинделя
С помощью этой функции шпиндель может быть переведен в определенное наклонное
положение, к примеру, при смене инструмента.
• При остановленном шпинделе позиционирование осуществляется по кратчайшему
пути.
• При вращающемся шпинделе сохраняется актуальное направление вращения и
осуществляется позиционирование.
6.2.2
Выбор инструмента
Порядок действий
1.
Выбрать режим работы "JOG".
2.
Нажать программную клавишу "T,S,M".
3.
Ввести в поле ввода имя или номер инструмента T.
- ИЛИ -
Нажать программную клавишу "Выбрать инструмент".
Открывается окно выбора инструментов.
Поместить курсор на требуемый инструмент и нажать программную
клавишу "OK".
Инструмент передается в окно "T, S, M..." и в поле параметра инстру-
мента индицируется "T".
4.
Выбрать режущую кромку инструмента D или ввести номер непос-
редственно в поле "D".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
129
Работа в ручном режиме
6.2 Выбор инструмента и шпинделя
5.
Выбрать однотипный инструмент ST или ввести номер непосред-
ственно в поле "ST".
6.
Нажать клавишу <CYCLE START>.
Инструмент устанавливается в шпиндель.
6.2.3
Ручной запуск и останов шпинделя
Принцип действий
1.
Выбрать режим работы "JOG".
2.
Нажать программную клавишу "T,S,M".
3.
Выбрать необходимый шпиндель (например, S1) и ввести в поле
ввода рядом необходимое число оборотов шпинделя (об/мин) или
постоянную скорость резки (м/мин).
Шпиндель остается неподвижным.
4.
Установить ступень редуктора (например, авто), если станок имеет
редуктор для шпинделя.
5.
Выбрать в поле "Шпиндель функция M" необходимое направление
вращения шпинделя (вправо или влево).
6.
Нажать клавишу <CYCLE START>.
Шпиндель вращается.
7.
Выбрать в поле "Шпиндель функция M" установку "стоп".
Нажать клавишу <CYCLE START>.
Шпиндель останавливается.
Примечание
Изменение числа оборотов шпинделя
Если при вращающемся шпинделе ввести число оборотов в поле "Шпиндель", то
применяется новое число оборотов.
Универсальная обработка
130
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6.2 Выбор инструмента и шпинделя
6.2.4
Позиционировать шпиндель
Принцип действий
1.
Выбрать режим работы "JOG".
2.
Нажать программную клавишу "T, S, M".
3.
Выбрать в поле "Шпиндель функция M" установку "стоп-поз.".
Появляется окно ввода "стоп-поз.".
4.
Ввести необходимую позицию останова шпинделя.
Позиция шпинделя указывается в градусах
5.
Нажать клавишу <CYCLE START>.
шпиндель переводится на необходимую позицию.
Примечание
С помощью этой функции шпиндель может быть переведен в определенное наклонное
положение, к примеру, при смене инструмента:
• При остановленном шпинделе позиционирование осуществляется по кратчайшему
пути.
• При вращающемся шпинделе позиционирование осуществляется с сохранением
актуального направления вращения.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
131
Работа в ручном режиме
6.3 Перемещение осей
6.3
Перемещение осей
Оси могут перемещаться в ручном режиме через клавиши инкремента/осей или
маховички.
При перемещении через клавиатуру выбранная ось двигается с запрограммированной
подачей установки, при инкрементальном перемещении - на установленный размер
шага.
Настройка подачи установки
В окне "Установки для ручного режима" определяется, с какой подачей оси будут
перемещаться в отладочном режиме.
6.3.1
Перемещение осей на фиксированный размер шага
Оси могут перемещаться в ручном режиме через клавиши инкремента/осей или
маховички.
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>.
3.
Нажать клавиши 1, 10, …, 10000, чтобы можно было перемещать
оси с фиксированным размером шага (инкрементом).
Числа на клавишах указывают путь перемещения в микрометрах
или микродюймах.
Пример: При необходимом размере шага в 100 μм (= 0,1 мм) нажать
клавишу "100".
4.
Выбрать перемещаемую ось.
;
=
5.
Нажать клавиши <+> или <->.
При каждом нажатии выбранная ось перемещается на фиксирован-
ный размер шага.
Переключатели коррекции подачи и ускоренного хода могут дей-
ствовать.
Универсальная обработка
132
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6.3 Перемещение осей
Примечание
После включения СЧПУ оси могут двигаться до предельного диапазона станка, т.к.
реферирование еще не выполнено. При этом могут сработать аварийные конечные
выключатели.
Программные конечные выключатели и ограничение рабочего поля еще не действуют!
Разрешение подачи должно быть установлено.
Изготовитель станка
Следовать указаниям изготовителя станка.
6.3.2
Перемещение осей на переменный размер шага
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>.
3.
Нажать программную клавишу "Установки".
Открывается окно "Установки для ручного режима".
4.
Ввести необходимое значение для параметра "Переменный размер
шага".
Пример: При необходимом размере шага в 500 μм (0,5 мм) ввести
500.
5.
Нажать клавишу <Inc VAR>.
6.
Выбрать перемещаемую ось.
7.
Нажать клавиши <+> или <->.
При каждом нажатии выбранная ось перемещается на установлен-
ный размер шага.
Переключатели коррекции подачи и ускоренного хода могут дей-
ствовать.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
133
Работа в ручном режиме
6.4 Позиционирование осей
6.4
Позиционирование осей
В ручном режиме отдельные оси или несколько осей могут быть перемещены на
определенные позиции, чтобы реализовать простые процессы обработки.
При перемещении действует процентовка подачи/ускоренного хода.
Принцип действий
1.
При необходимости выбрать инструмент.
2.
Выбрать режим работы "JOG".
3.
Нажать программную клавишу "Позиция".
4.
Ввести необходимое значение для подачи F.
- ИЛИ -
Нажать программную клавишу "Ускоренный ход".
В поле "F" индицируется ускоренный ход.
5.
Ввести заданное конечное положение или заданный угол для пере-
мещаемой(ых) оси(ей).
6.
Нажать клавишу <CYCLE START>.
Ось движется в указанное заданное конечное положение.
Если были указаны заданные конечные положения для нескольких
осей, то оси перемещаются одновременно.
Универсальная обработка
134
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6.5 Отвод инструмента вручную
6.5
Отвод инструмента вручную
Функция "Отвод" позволяет в следующих случаях перемещать сверлильные
инструменты в режиме работы JOG в направлении инструмента:
• После прерывания нарезания резьбы (G33/331/G332),
• После прерывания обработки сверлильными инструментами (инструменты с 200 по
299) из-за отказа сети или сброса (RESET) на станочном пульте.
Инструмент или заготовка при этом не получают повреждений.
Функция отвода особенно полезна, если система координат повернута, т. е. если ось
подачи расположена не вертикально.
Примечание
Нарезание внутренней резьбы
При нарезании внутренней резьбы учитывается геометрическое замыкание между
метчиком и деталью и шпиндель движется согласно резьбе.
Для отвода в случае резьбы можно использовать как ось Z, так и шпиндель.
Функцию "Отвод" настраивает изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Подача энергии на станок прервана.
- ИЛИ -
Текущая программа обработки детали прерывается посредством
<RESET>.
2.
После перерыва в электроснабжении включить СЧПУ.
3.
Выбрать режим работы JOG.
4.
Нажать клавишу перехода по меню вперед.
5.
Нажать программную клавишу "Отвод".
Открывается окно "Отвести инструмент".
Программная клавиша доступна только при наличии активного ин-
струмента и данных отвода.
6.
Выбрать систему координат "WCS" на станочном пульте.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
135
Работа в ручном режиме
6.5 Отвод инструмента вручную
7.
Вывести инструмент согласно выбранной в окне "Отвести инстру-
=
мент" оси отвода с помощью клавиш перемещения (например, Z +)
из детали.
8.
Повторно нажать программную клавишу "Отвод", когда инструмент
находится в требуемой позиции.
Универсальная обработка
136
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Работа в ручном режиме
6.6 Предустановки для ручного режима
6.6
Предустановки для ручного режима
В окне "Установки для ручного режима" определяются конфигурации для ручного
режима.
Предустановки
Установки
Значение
Тип подачи
Здесь выбирается тип подачи
• G94: осевая подача/линейная подача
• G95: Окружная подача
Подача установки G94
Здесь вводится необходимая подача в мм/мин.
Подача установки G95
Здесь вводится необходимая подача в мм/об.
Переменный размер
Здесь вводится необходимый размер шага для перемещения осей с
шага
переменным размером шага.
Скорость шпинделя
Здесь вводится скорость шпинделя в об/мин.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>.
3.
Нажать клавишу перехода по меню вперед и программную клавишу
"Установки".
Открывается окно "Установки для ручного режима".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
137
Работа в ручном режиме
6.6 Предустановки для ручного режима
Универсальная обработка
138
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7
7.1
Запуск и остановка обработки
При выполнении программы детали обрабатывается согласно программированию на
станке. После запуска программы в автоматическом режиме обработка детали
выполняется автоматически.
Условия
Следующие условия должны быть выполнены перед обработкой программы:
• Измерительная система СЧПУ реферирована со станком.
• Необходимые коррекции на инструмент и смещения нулевой точки введены.
• Необходимые блокировки безопасности изготовителя станка активированы.
Общий процесс
1.
Выбрать необходимую программу в менеджере программ.
2.
Выбрать в "ЧПУ", "Локал. диск", "USB" или на установленных сетевых
дисках необходимую программу.
3.
Нажать программную клавишу "Выбор".
Программа выбирается на выполнения и происходит автоматиче-
ский переход в область управления "Станок".
4.
Нажать клавишу <CYCLE START>.
Программа запускается и выполняется.
Примечание
Запуск программы в любой области управления
Если СЧПУ находится в режиме работы "AUTO", то выбранная программы может быть
запущена и тогда, когда вы находитесь в любой области управления.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
139
Обработка детали
7.1 Запуск и остановка обработки
Остановка обработки
Нажать клавишу <CYCLE STOP>.
Обработка сразу же останавливается, отдельные кадры программы
не обрабатываются до конца. При следующем старте обработка
продолжается с места, где программа была остановлена.
Отмена обработки
Нажать клавишу <RESET>.
Выполнение программы отменяется. При следующем старте обра-
ботка начинается с начала.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
EXTCALL (Страница 374)
Универсальная обработка
140
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.2 Выбор программы
7.2
Выбор программы
Порядок действий
1.
Выбрать область управления "Диспетчер программ".
Открывается обзор директорий.
2.
Выбрать место хранения программы (например, "NC")
3.
Поместить курсор на директорию, в которой необходимо выбрать
программу.
4.
Нажать клавишу <INPUT>.
- ИЛИ -
Нажать клавишу <Курсор вправо>.
Индицируется содержание директории.
5.
Переместить курсор на необходимую программу.
6.
Нажать программную клавишу "Выбор".
При успешном выборе программы выполняется автоматический
переход в область управления "Станок".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
141
Обработка детали
7.3 Отладка программы
7.3
Отладка программы
При отладке программы есть возможность прерывать систему при обработке детали
после каждого кадра программы, который запускает движение или вспомогательную
функцию на станке. Так при первом выполнении программы на станке можно покадрово
контролировать результат обработки.
Примечание
Установки для автоматического режима
Для отладки или для тестирования программы имеются уменьшение ускоренного хода и
подача пробного хода.
Покадровое движение
В "Управлении программой" возможен выбор различных вариантов обработки кадров:
Режим SB
Принцип действия
SB1 отдельный кадр
Обработка останавливается после каждого машинного кадра (кроме ци-
грубый
клов).
SB2 кадр вычисле-
Обработка останавливается после каждого кадра, т. е. и на кадрах вычи-
ния
сления (кроме циклов).
SB3 отдельный кадр
Обработка останавливается после каждого машинного кадра (в том числе
точный
в циклах).
Условие
Программа выбрана для выполнения в режиме работы "АВТО" или "MDA".
Принцип действий
1.
Нажать программную клавишу "Упр. прогр." и выбрать в поле "SBL"
необходимый вариант.
2.
Нажать клавишу <SINGLE BLOCK>.
3.
Нажать клавишу <CYCLE START>.
В зависимости от варианта обработки, выполняется первый кадр.
После обработка останавливается.
В строке состояния канала появляется текст "Останов: кадр в пока-
дровой обработке завершен".
4.
Нажать клавишу <CYCLE START>.
В зависимости от режима, выполнение программы продолжается
до следующего останова.
Универсальная обработка
142
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.3 Отладка программы
5.
Заново нажать клавишу <SINGLE BLOCK>, если покадровая обработ-
ка более не требуется.
Выбор клавиши снова отменен.
Если заново нажать клавишу <CYCLE START>, то программа будет
выполнена до конца без прерываний.
См. также
Выбор программы (Страница 141)
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
143
Обработка детали
7.4 Индикация актуального кадра программы
7.4
Индикация актуального кадра программы
7.4.1
Индикация актуальных кадров
В окне индикации текущих кадров можно показать находящиеся в настоящий момент в
обработке кадры программы.
Представление текущей программы
При работающей программе выводится следующая информация:
• В заглавной строке указывается имя детали или программы.
• Выполняемый в настоящий момент кадр программы имеет цветной фон.
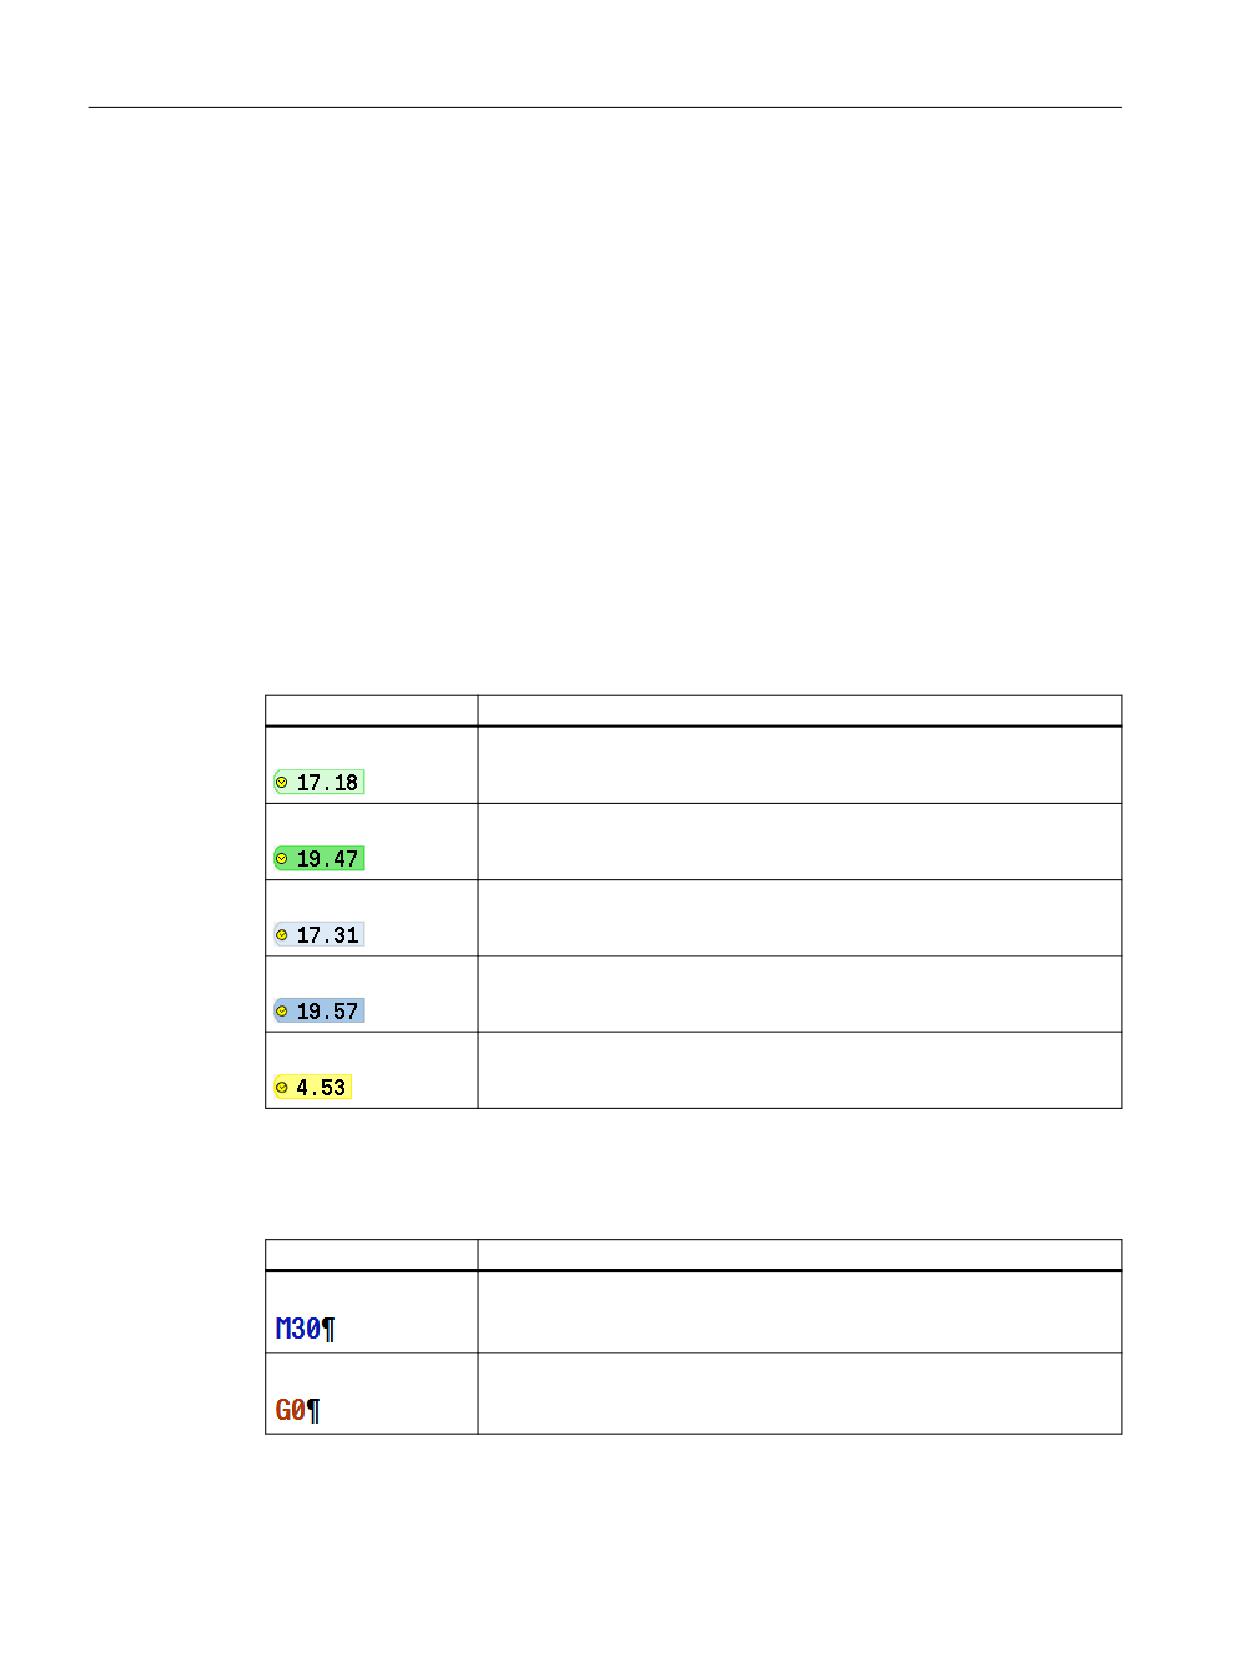
Представление времени обработки
При назначении в установках автоматического режима определения времени
обработки измеренное время представляют в конце строки следующим образом:
Представление
Значение
Светло-зеленый фон
Измеренное время обработки кадра программы (автоматический ре-
жим)
Зеленый фон
Измеренное время обработки блока программы (автоматический ре-
жим)
Голубой фон
Ориентировочное время обработки кадра программы (моделирование)
Синий фон
Измеренное время обработки блока программы (моделирование)
Желтый фон
Время ожидания (автоматический режим или моделирование)
Выделение выбранных команд G-кода или ключевых слов
В настройках редактора текстов программ определяется, выделяются ли выбранные
команды G-кода цветом. Стандартно используются следующие цвета:
Представление
Значение
Синий шрифт
Функции D, S, F, T, M, H
Красный шрифт
Команда движения "G0"
Универсальная обработка
144
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
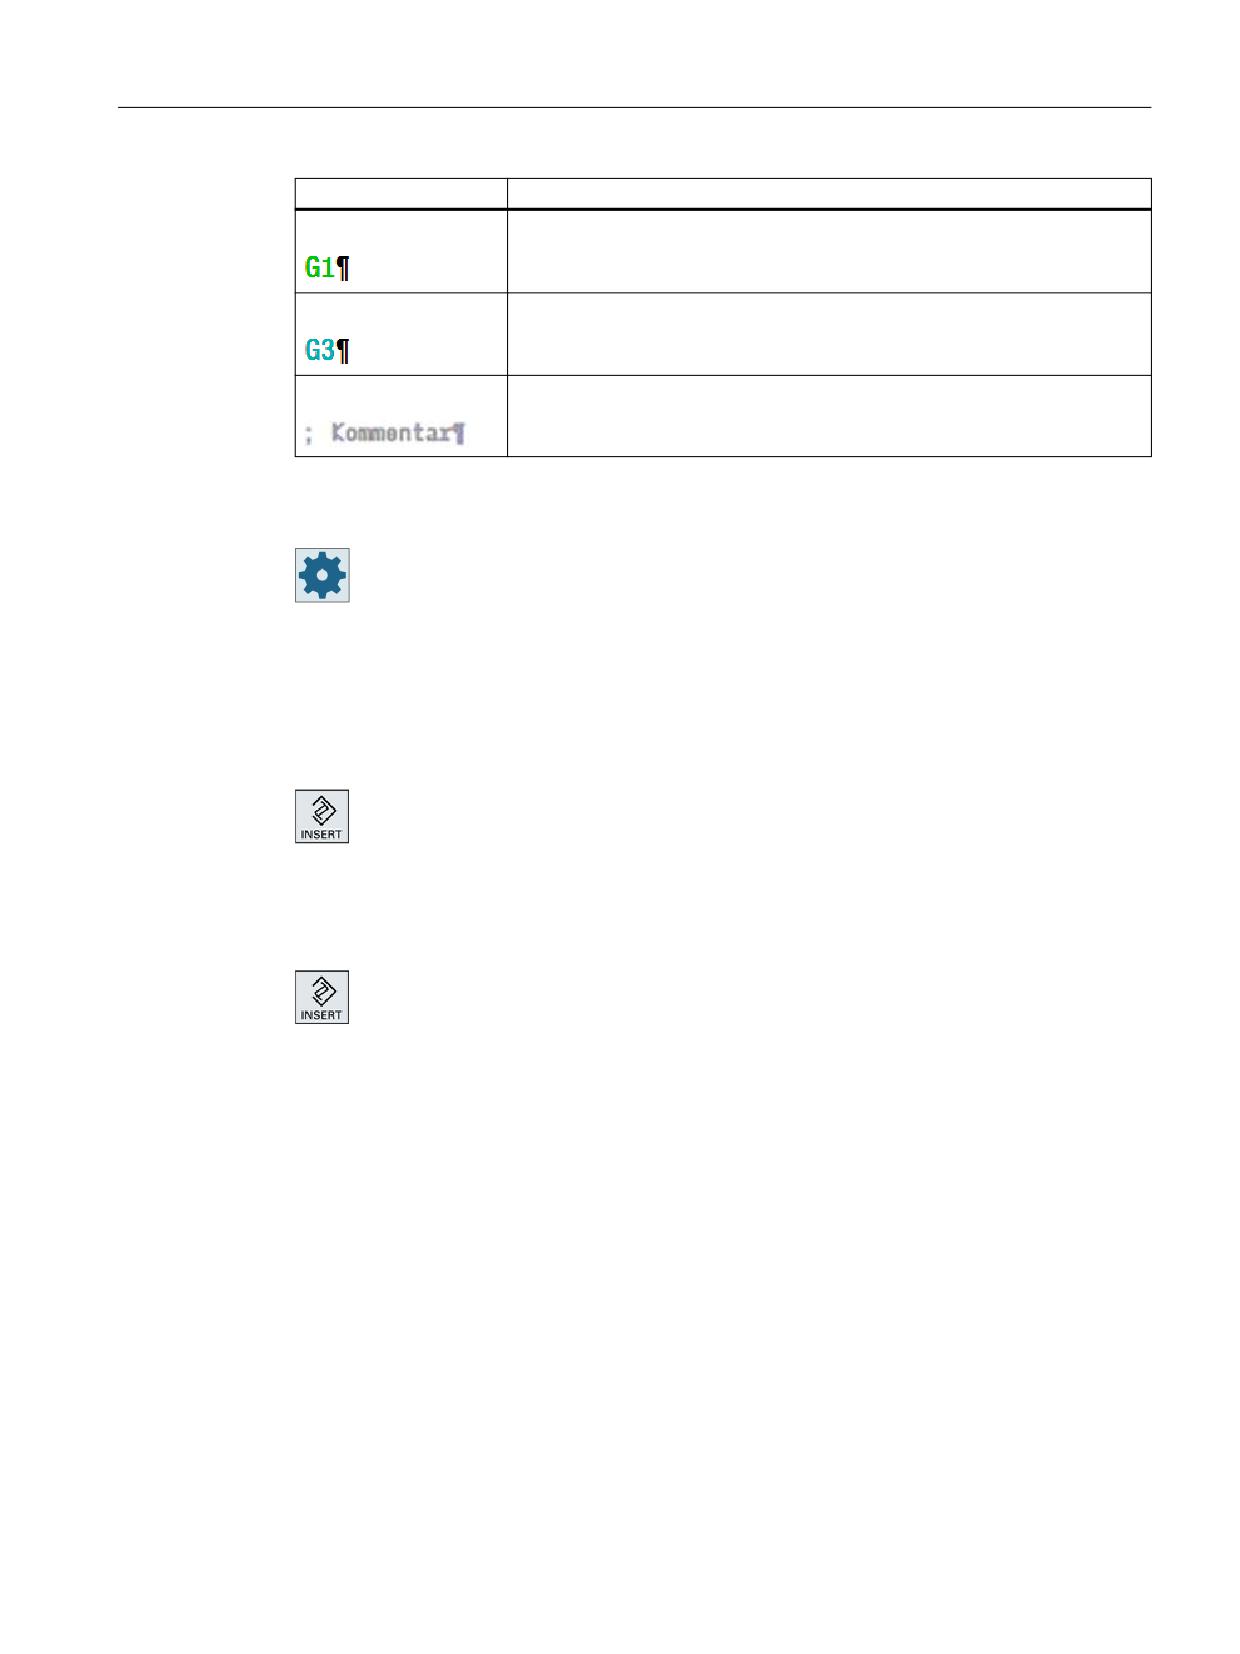
Обработка детали
7.4 Индикация актуального кадра программы
Представление
Значение
Зеленый шрифт
Команда движения "G1"
Сине-зеленый шрифт
Команда движения "G2" или "G3"
Серый шрифт
Комментарий
Изготовитель станка
В файле конфигурации "sleditorwidget.ini" есть возможность назначить другие
выделения.
Следовать указаниям изготовителя станка.
Прямое редактирование программы
В состоянии Reset существует возможность прямого редактирования текущей
программы.
1.
Нажать клавишу <INSERT>.
2.
Переместить курсор на желаемое место и отредактировать кадр
программы.
Прямое редактирование возможно только для кадров G-кода в па-
мяти ЧПУ, но не при выполнении с внешнего устройства.
3.
Нажать клавишу <INSERT>, чтобы снова выйти из программы и ре-
жима редактирования.
См. также
Установки для автоматического режима (Страница 197)
7.4.2
Индикация базового кадра
Если при отладке или при выполнении программы необходимо получить более точную
информацию по позициям осей и важным функциям G, то можно вывести на экран
индикацию базового кадра. Так, например, при использовании циклов можно проверить
фактическое состояние станка.
Запрограммированные через переменные или R-параметры позиции разрешаются в
индикации базового кадра и индицируются с заменой на переменное значение.
Индикация базового кадра может использоваться как в тестовом режиме, так и при
действительной обработке детали на станке. Для активного в настоящий момент кадра
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
145
Обработка детали
7.4 Индикация актуального кадра программы
программы в окне "Индикация базового кадра" индицируются все команды кода G,
запускающие функцию на станке:
• Абсолютные позиции осей
• Функции G первой группы G
• Другие модальные функции G
• Другие запрограммированные адреса
• Функции M
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Программа выбрана для обработки и открыта в области управления
"Станок".
2.
Нажать программную клавишу "Базовые кадры".
Открывается окно "Базовые кадры".
3.
Нажать клавишу <SINGLE BLOCK>, если требуется покадровое выпол-
нение программы.
4.
Нажать клавишу <CYCLE START>, чтобы запустить выполнение про-
граммы.
В окне "Базовые кадры" для активного в настоящий момент кадра
программы индицируются фактические позиции подвода осей, мо-
дальные функции G и т.д.
5.
Заново нажать программную клавишу "Базовые кадры", чтобы сно-
ва скрыть окно.
7.4.3
Индикация программного уровня
При выполнении обширной программы с несколькими уровнями подпрограмм можно
показать, на каком программном уровне в настоящий момент находится обработка.
Многократные прогоны программы
Если запрограммировано несколько прогонов программы, т.е. подпрограммы через
указание дополнительного параметра P последовательно выполняются несколько раз,
то в окне "Программные уровни" при обработке индицируются оставшиеся прогоны
программы.
Пример программы
N10 подпрограмма P25
Если мин. на одном программном уровне должно быть выполнено еще несколько
прогонов программы программы, то появляется горизонтальная полоса прокрутки,
Универсальная обработка
146
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.4 Индикация актуального кадра программы
чтобы обеспечить отображение счетчика прогонов P в правой части окна. Если
многократный прогон отсутствует, то полоса прокрутки исчезает.
Индикация программного уровня
Выводится следующая информация:
• Номер уровня
• Имя программы
• Номер кадра или номер строки
• Оставшиеся прогоны программы (только при нескольких прогонах программы)
Условие
Программа выбрана для выполнения в режиме работы "АВТО".
Принцип действий
Нажать программную клавишу "Программные уровни".
Открывается окно "Программные уровни".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
147
Обработка детали
7.5 Исправление программы
7.5
Исправление программы
Как только СЧПУ определяет синтаксическую ошибку в программе обработки детали,
обработка программы останавливается, и синтаксическая ошибка отображается в
строке аварийных сообщений.
Возможности корректировки
В зависимости от того, в каком состоянии находится СЧПУ, есть несколько возможностей
корректировки программы.
• Состояние останова
Изменение только еще не обработанных строк
• Состояние Reset
Изменение всех строк
Примечание
Функция "Корректировка программы" доступна и при обработке с внешнего
устройства, но для изменения программы необходимо перевести канал ЧПУ в
состояние Reset.
Условие
Программа выбрана для выполнения в режиме работы "AUTO".
Порядок действий
1.
Корректируемая программа находится в состоянии останова или
Reset.
2.
Нажать программную клавишу "Корр.прогр.".
Программа открывается в редакторе.
Отображается прогресс программы и текущий кадр. Текущий кадр
обновляется и при работающей программе, но не отображенный
сегмент программы, т. е. текущий кадр перемещается из отобра-
женного сегмента программы.
Если выполняется подпрограмма, то она не открывается автомати-
чески.
3.
Внести необходимые корректировки.
4.
Нажать программную клавишу "ЧПУ выполнить".
Система снова переходит в область управления "Станок" и выбирает
режим работы "AUTO".
5.
Нажать клавишу <CYCLE START>, чтобы продолжить обработку про-
граммы.
Универсальная обработка
148
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.5 Исправление программы
Примечание
При выходе из редактора с помощью программной клавиши "Закрыть" выполняется
переход в область управления "Менеджер программ".
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
149
Обработка детали
7.6 Репозиционирование осей
7.6
Репозиционирование осей
После прерывания программы в автоматическом режиме (например, после поломки
инструмента) отвести инструмент в ручном режиме от контура.
При этом координаты позиции прерывания сохраняются. Пройденные в ручном режиме
разности хода осей отображаются в окне фактического значения. Эта разность хода
обозначается как "Смещение REPOS".
Продолжение выполнения программы
С помощью функции "REPOS" можно снова подвести инструмент к контуру детали, чтобы
продолжить выполнение программы.
Переход через позицию прерывания невозможен, т. к. она заблокирована СЧПУ.
Процентовка подачи/ускоренного хода действует.
ВНИМАНИЕ
Опасность столкновений
При репозиционировании оси движутся с запрограммированной подачей и линейной
интерполяцией, т.е. по прямой от текущей позиции к месту прерывания. Поэтому
сначала необходимо переместить оси на безопасную позицию, чтобы избежать
столкновений.
Если функция "REPOS" после прерывания программы и последующего перемещения
осей в ручном режиме не используется, то СЧПУ при переходе в автоматический режим
с последующим запуском обработки автоматически возвращает оси по прямой на
место прерывания.
Условие
Следующие условия должны быть выполнены при репозиционировании осей:
• Выполнение программы было прервано с <CYCLE STOP>.
• Оси были перемещены в ручном режиме от позиции прерывания на другую позицию.
Универсальная обработка
150
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.6 Репозиционирование осей
Порядок действий
1.
Нажать клавишу <REPOS>.
2.
Последовательно выбрать каждую перемещаемую ось.
;
=
3.
Нажать клавиши <+> или <-> для соответствующего направления.
Оси перемещаются на позицию прерывания.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
151
Обработка детали
7.7 Запуск обработки в определенном месте
7.7
Запуск обработки в определенном месте
7.7.1
Использование поиска кадра
Если на станке необходимо выполнить только определенный сегмент программы, то не
обязательно начинать выполнение программы с начала. Обработка программы может
быть запущена с определенного кадра программы.
Случаи использования
• Отмена или прерывание при выполнении программы
• Указание определенной целевой позиции, например, при дополнительной обработке
Определение цели поиска
• Удобный ввод цели поиска (искомых позиций)
- Прямое указание цели поиска через позиционирование курсора в выбранной
программе (главная программа)
Указание:
В случае поиска кадра необходимо, чтобы правильный инструмент находился в
рабочей позиции до начала выполнения программы.
- Цель поиска через поиск текста
- Цель поиска это место прерывания (главная и подпрограмма)
Функция доступна только при наличии места прерывания. После прерывания
программы (CYCLE STOP, RESET или отключение питания) СЧПУ сохраняет
координаты места прерывания.
- Цель поиска это более высокий программный уровень при месте прерывания
(главная и подпрограмма)
Смена уровней возможна, только если ранее выбрано место прерывания,
находящееся в подпрограмме. В этом случае можно изменить программный
уровень до уровня главной программы и обратно до уровня места прерывания.
• Указатель поиска
- Прямой ввод ветви программы
Примечание
С помощью указателя поиска существует возможность целенаправленного поиска
места в подпрограммах, если место прерывания отсутствует.
Универсальная обработка
152
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
Каскадированный поиск
Существует возможность запуска следующего поиска из состояния "Цель поиска
найдена". Каскадирование можно продолжать любое количество раз после каждой
обнаруженной цели поиска.
Примечание
Только если цель поиска была найдена, из остановленной обработки программы может
быть запущен следующий каскадированный поиск кадра.
Условия
• Необходимая программа выбрана.
• СЧПУ находится в состоянии Reset.
• Необходимый режим поиска выбран.
ВНИМАНИЕ
Опасность столкновений
Учитывать стартовую позицию без столкновений и соответствующие активные
инструменты и прочие технологические значения.
При необходимости выполнить ручной переход на безопасную с точки зрения
столкновений стартовую позицию. Выбрать искомый кадр с учетом выбранного
варианта поиска кадра.
Переход между указателем поиска и позициями поиска
Снова нажать программную клавишу "Указатель поиска", чтобы сно-
ва вернуться из окна "Указатель поиска" в окно программы для
определения искомых позиций.
- ИЛИ -
Нажать программную клавишу "Назад".
Полный выход из поиска кадра.
Дополнительная информация
Дополнительная информация по поиску кадра представлена в Справочник по
функциям - Базовые функции.
См. также
Выбор программы (Страница 141)
Режим поиска кадра (Страница 157)
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
153
Обработка детали
7.7 Запуск обработки в определенном месте
7.7.2
Продолжение программы с цели поиска
Для продолжения программы в необходимом месте 2 раза нажать клавишу <CYCLE
START>.
• При первом CYCLE START выводятся найденные при поиске вспомогательные
функции. После этого программа находится в состоянии останова.
• Перед вторым CYCLE START можно использовать функцию "Пересохранение", чтобы
установить необходимые для дальнейшего выполнения программы, но еще
отсутствующие состояния.
Кроме этого, существует возможность посредством перехода в режим работы JOG к
функции REPOS вручную переместить инструмент из текущей позиции на заданную
позицию, если автоматический подвод к заданной позиции через запуск программы
не нужен.
7.7.3
Простая задача цели поиска
Условие
Программа выбрана и СЧПУ находится в состоянии Reset.
Принцип действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Переместить курсор на необходимый кадр программы.
- ИЛИ -
Нажать программную клавишу "Искать текст", выбрать направле-
ние поиска, ввести искомый текст и подтвердить с "OK".
3.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Как только цель найдена, актуальный кадр индицируется в окне
программы.
4.
Если найденная цель (к примеру, при поиске через текст) не соот-
ветствует искомому кадру программы, то заново нажать про-
граммную клавишу "Запустить поиск", пока необходимая цель не
будет достигнута.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается в необходимом месте.
Универсальная обработка
154
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
7.7.4
Задача места прерывания как цели поиска
Условие
В режиме работы "АВТО" выбрана программа, при выполнении она была прервана через
CYCLE STOP или RESET.
Порядок действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Нажать программную клавишу "Место прерывания".
Загружается место прерывания.
3.
Если доступны программные клавиши "Уровень выше" или "Уро-
вень ниже", то нажать их, чтобы сменить программный уровень.
4.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Экранная форма поиска закрывается.
Как только цель найдена, актуальный кадр индицируется в окне
программы.
5.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается в месте прерывания.
7.7.5
Ввод цели поиска через указатель поиска
В окне "Указатель поиска" вводится необходимое место в программе, прямой переход к
которому желателен.
Условие
Программа выбрана и СЧПУ находится в состоянии Reset.
Экранная форма ввода
Каждая строка обозначает один программный уровень. Число фактически имеющихся в
программе уровней зависит от глубины вложенности программы.
1-ый уровень всегда соответствует главной программе, а все другие уровни
соответствуют подпрограммам.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
155
Обработка детали
7.7 Запуск обработки в определенном месте
В зависимости от того, на каком программном уровне находится цель, необходимо
ввести цель в соответствующую строку окна.
Если, к примеру, цель находится в подпрограмме, которая вызывается непосредственно
из главной программы, то цель должна быть введена на 2-ом программном уровне.
Указание цели должно быть всегда однозначным. Это означает, например, что
дополнительно на 1-ом уровне программы (главная программа) необходимо указать
цель, если подпрограмма вызывается в главной программе в 2 различных местах.
Порядок действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Нажать программную клавишу "Указатель поиска".
3.
Ввести полную ветвь программы и при необходимости таковую под-
программ в поля ввода.
4.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Окно поиска закрывается. Как только цель найдена, актуальный
кадр индицируется в окне программы.
5.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается на необходимой позиции.
Примечание
Место прерывания
В режиме указателя поиска можно загрузить место прерывания.
7.7.6
Параметры для поиска кадра в указателе поиска
Параметр
Объяснение
Номер программного уровня
Программа:
Имя главной программы вносится автоматически.
Ext:
расширение файла
P:
число прогонов подпрограммы
Если подпрограмма запускается несколько раз, то здесь можно указать
номер прогона, при котором обработка должна быть продолжена.
Строка:
Автоматически заполняется для места прерывания
Универсальная обработка
156
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
Параметр
Объяснение
Тип
" " Цель поиска на этом уровне не учитывается
N-№ номер кадра
Метка Метка перехода
Текст Строка символов
Подпрогр. Вызов подпрограммы
Строка Номер строки
Цель поиска
Место в программе, с которого должна быть запущена обработка
7.7.7
Режим поиска кадра
В окне "Режим поиска" устанавливаются необходимые варианты поиска.
Установленный режим сохраняется после отключения СЧПУ. Если после повторного
включения СЧПУ заново активировать функцию "Поиск", то в заглавной строке
индицируется текущий режим поиска.
Варианты поиска
Режим поиска кадра
Значение
с вычислением
Служит для того, чтобы в любой ситуации можно было бы перейти к
заданной позиции (например, позиции смены инструмента).
- без подвода
Выполняется подвод к конечной точке целевого кадра или к следующей
запрограммированной позиции с использованием действующего в ис-
комом кадре типа интерполяции. Перемещаются только запрограмми-
рованные в целевом кадре оси.
Указание:
При установке машинных данных 11450.1=1, после поиска кадра круг-
овые оси активного блока данных поворота перемещаются на препози-
цию.
с вычислением
Служит для возможности подвода к контуру в любой ситуации.
- с подводом
С <CYCLE START> выполняется подвод к конечной позиции кадра перед
целевым кадром. Программа выполняется идентично обычной обра-
ботке программы.
с вычислением
Служит для ускорения поиска с вычислением с использованием
программ EXTCALL: программы EXTCALL не подвергаются параллельно-
- пропуск extcall
му вычислению.
Внимание: Важная информация, например, модальные функции, нахо-
дящаяся в программе EXTCALL, не учитывается. В этом случае програм-
ма после найденной цели поиска не работоспособна. Такая информация
должна быть запрограммирована в главной программе.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
157
Обработка детали
7.7 Запуск обработки в определенном месте
Режим поиска кадра
Значение
без вычисления
Служит для быстрого поиска в главной программе.
При поиска кадра вычисления не осуществляются, т.е. вычисление про-
пускается до целевого кадра.
От целевого кадра должны быть запрограммированы все необходимые
для обработки установки (например, подача, частота вращения и т.п.).
с тестированием про-
Многоканальный поиск кадра с вычислением (SERUPRO).
граммы
При поиске кадра вычисляются все кадры. Движения осей не выполня-
ются, но выводятся все вспомогательные функции.
ЧПУ запускает выбранную программу в режиме тестирования програм-
мы. При достижении ЧПУ указанного целевого кадра в текущем канале,
оно останавливается на начале искомого кадра и снова отключает ре-
жим тестирования программы. Вспомогательные функции целевого
кадра выводятся после продолжения программы с NC-Start (после
движений REPOS).
Для одноканальных систем поддерживается координация с выполняе-
мыми параллельно событиями, например, синхронными действиями.
Указание
Скорость поиска зависит от установок MD.
Изготовитель станка
Следовать указаниям изготовителя станка.
Дополнительная информация
Дополнительная информация по конфигурации поиска кадра приведена в Руководстве
по вводу в эксплуатацию SINUMERIK Operate.
Универсальная обработка
158
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.8 Управление выполнением программы
7.8
Управление выполнением программы
7.8.1
Управления программой
В режимах работы "AUTO" и "MDA" можно изменять ход программы.
Сокращение / управле-
Принцип действия
ние программой
PRT
Программа запускается и выполняется с выводом вспомогательных функций и време-
нем ожидания. Оси при этом не перемещаются.
движение оси отсутствует
Таким образом, контролируются запрограммированные позиции осей и вывод вспомо-
гательных функций программы.
Указание:
Обработку программы без движения осей можно активировать и вместе с функцией
"Подача пробного хода".
DRY
Скорости перемещения, запрограммированные в комбинации с G1, G2, G3, CIP и CT, за-
меняются на установленную подачу пробного хода. Значение подачи пробного хода дей-
Подача пробного хода
ствует и вместо запрограммированной окружной подачи.
Внимание:
При активированной "Подаче пробного хода" запрещено выполнять обработку детали,
т. к. из-за измененных значений подачи скорость резания инструментов может быть пре-
вышена, и детали/станок могут быть повреждены.
RG0
Скорость перемещения осей в режиме ускоренного хода уменьшается до введенного в
RG0 процентного значения.
Уменьшенный ускорен-
ный ход
Указание:
Уменьшенный ускоренный ход определяется в установках для автоматического режима.
M01
Обработка программы останавливается на кадрах, в которых запрограммирована до-
полнительная функция M01. Таким образом, при обработке детали осуществляется про-
Запрограммированный
межуточная проверка уже достигнутого результата.
останов 1
Указание:
Для продолжение обработки программы, заново нажать клавишу <CYCLE START>.
Запрограммированный
Обработка программы останавливается на кадрах, в которых запрограммирован "конец
останов 2
цикла" (например, M101).
(например, M101)
Указание:
Для продолжение обработки программы, заново нажать клавишу <CYCLE START>.
Указание: Индикация может быть изменена. Следовать указаниям изготовителя станка.
DRF
Обеспечивает при обработке в автоматическом режиме дополнительное инкременталь-
ное смещение нулевой точки с помощью электронного маховичка.
Смещение маховичком
Так в пределах запрограммированного кадра можно исправить износ инструмента.
SB
Отдельные кадры сконфигурированы следующим образом.
• Отдельный кадр грубый: Программа останавливается только после кадров, выпол-
няющих машинную функцию.
• Кадр вычисления: Программа останавливается после каждого кадра.
• Отдельный кадр точный: И в циклах программа останавливается только после кадров,
выполняющих машинную функцию.
Необходимая установка выбирается клавишей <SELECT>.
SKP
Пропускаемые кадры игнорируются при обработке.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
159
Обработка детали
7.8 Управление выполнением программы
Сокращение / управле-
Принцип действия
ние программой
MRD
Отображение экрана результатов измерения включается в программе при обработке.
CST
Обработка программы останавливается в местах, заданных до запуска программы как
значимые для останова. Это могут быть, например, особо критичные места, в которых
Конфигурирование оста-
проверяется правильность процесса или исключаются столкновения.
нова
Как значимые для останова в окне "Управление программой" стандартно можно активи-
ровать следующие функциональные переходы ЧПУ:
• Переход G1-G0
• Переход G0-G0
Функции ЧПУ (вспомогательные функции, вызовы циклов, предварительный выбор T)
также можно задать как функциональные переходы ЧПУ.
Указание:
Следовать указаниям изготовителя станка.
Активация управлений программой
Посредством включения и выключения соответствующих кнопок-флажков
осуществляется желаемое управление ходом выполнения программ.
Индикация / подтверждение активного управления программой
Если управление программой активировано, то как подтверждение в строке состояния
отображается сокращение соответствующей функции.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <AUTO> или <MDA>.
3.
Нажать программную клавишу "Упр.прогр.".
Открывается окно "Управление программой".
7.8.2
Пропускаемые кадры
Пропустить кадры программы, которые не должны выполняться при каждом прогоне
программы.
Эти пропускаемые кадры обозначаются символом "/" (косая черта) или "/x (x = номер
уровня пропуска) перед номером кадра. Существует возможность пропуска нескольких
кадров подряд.
Универсальная обработка
160
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.8 Управление выполнением программы
Инструкции в пропущенных кадрах не выполняются. Программа продолжается на
соответствующем следующем не пропущенном кадре.
Сколько уровней пропуска может быть использовано, зависит от машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Активировать уровни пропуска
Отметить соответствующую кнопку-флажок, чтобы активировать требуемый уровень
пропуска.
Примечание
Окно "Управление программой - пропускаемые кадры" доступно только в том случае,
если установлено более одного уровня пропуска.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
161
Обработка детали
7.9 Пересохранение
7.9
Пересохранение
Посредством пересохранения можно запустить выполнение технологических
параметров (например, вспомогательных функций, осевой подачи, скорости шпинделя,
программируемых операторов и т. п.) перед стартом самой программы. Эти
программные операторы действую таким образом, как если бы они стояли в регулярной
программе обработки детали. Но эти программные оператора действительны только для
одного прогона программы. Длительного изменения программы обработки детали из-за
этого не происходит. При следующем старте программа выполняется согласно
первоначальному программированию.
После поиска кадра можно с помощью пересохранения перевести станок в состояние
(например, функции М, инструмент, подача, скорость, позиции осей и т. п.), в котором
можно успешно продолжить регулярную программу обработки детали.
Условие
Программа находится в состоянии останова или Reset.
Порядок действий
1.
Выбрать область управления "Станок" в режиме AUTO.
2.
Нажать программную клавишу "Пересохр.".
Открывается окно "Пересохранение".
3.
Ввести необходимые данные или необходимый кадр ЧПУ.
4.
Нажать клавишу <CYCLE START>.
Введенные кадры выполняются. Обработка может отслеживаться в
окне "Пересохранение".
После обработки введенных кадров, снова можно прикрепить кад-
ры.
Пока Вы находитесь в режиме пересохранения, смена режима ра-
боты невозможна.
5.
Нажать программную клавишу "Назад".
Окно "Пересохранение" закрывается.
6.
Заново нажать клавишу <CYCLE START>.
Выбранная перед пересохранением программа продолжается.
Универсальная обработка
162
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.9 Пересохранение
Примечание
Покадровая обработка
Клавиша <SINGLE BLOCK> действует и в режиме пересохранения. Если несколько кадров
внесено в буфер пересохранения, то они выполняются покадрово после каждого
запуска ЧПУ.
Удаление кадров
Нажать программную клавишу "Удалить кадры", чтобы удалить вве-
денные кадры программы.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
163
Обработка детали
7.10 Редактирование программы
7.10
Редактирование программы
С помощью редактора можно создавать, дополнять и изменять программы обработки
детали.
Примечание
Макс. длина кадра
Макс. длина кадра составляет 512 символов.
Вызов редактора
• В области управления "Станок" редактор вызывается через функцию "Редактирование
программы". После нажатия клавиши <INSERT> можно редактировать программу
напрямую.
• В области управления "Диспетчер программ" редактор вызывается через
программную клавишу "Открыть", а также с помощью клавиш <INPUT> или <Курсор
вправо>.
• В области управления "Программа" редактор открывается с последней выполненной
программой обработки детали, если прежде он не был явно завершен через
программную клавишу "Закрыть".
Примечание
• Учитывать, что изменения загруженных в памяти ЧПУ программ начинают
действовать сразу же.
• При редактировании на локальном диске или внешних дисках, в зависимости от
установки, существует возможность выхода из редактора и без сохранения.
Программы в памяти ЧПУ всегда сохраняются автоматически.
• Если выйти из режима коррекции программы посредством программной клавиши
"Закрыть", то выполняется переход в область управления "Диспетчер программ".
См. также
Установки для редактора (Страница 172)
Открыть и закрыть программу (Страница 342)
Исправление программы (Страница 148)
7.10.1
Поиск в программах
Для того, чтобы, к примеру, в очень больших программах быстро перейти к месту, в
котором необходимо внести изменения, можно использовать функцию поиска.
При этом предлагаются различные опции поиска, обеспечивающие целенаправленный
поиск.
Универсальная обработка
164
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
Опции поиска
• Целые слова
Активировать эту опцию и ввести искомое понятие, если необходимо найти тексты /
понятия, представленные точно в такой форм как слово.
Если ввести здесь, к примеру, искомое понятие "Schlichter", то отобразятся только
отдельно стоящие слова "Schlichter". Такие словосочетания, как "Schlichter_10", не
включаются в поиск.
• Точное выражение
Активировать эту опцию, если необходимо включить в поиск и понятия с символами,
которые могут использоваться и как подстановочные знаки для других символов,
например, "?" и "*".
Примечание
Поиск с подстановочными символами
При поиске определенных мест в программе можно использовать подстановочные
символы:
• "*": заменяет любую последовательность символов
• "?": заменяет любой символ
Условие
Необходима программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Поиск".
Появляется новая вертикальная панель программных клавиш.
Одновременно открывается окно "Поиск".
2.
Ввести в поле "Текст" необходимое искомое понятие.
3.
Активировать кнопку-флажок "Целые слова", если должен быть вы-
полнен поиск введенного текста только как целого слова.
- ИЛИ -
Активировать кнопку-флажок "Точное выражение", если в строках
программы необходимо найти подстановочные символы (к приме-
ру, "*" или "?").
4.
Поместить курсор в поле "Направление" и выбрать с помощью
клавиши <SELECT> направление поиска (вперед, назад).
5.
Нажать программную клавишу "OK", чтобы запустить поиск.
Если искомый текст найден, то соответствующая строка помечается.
6.
Нажать программную клавишу "Продолжить поиск", если найден-
ный при поиске текст не соответствует необходимому месту.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
165
Обработка детали
7.10 Редактирование программы
- ИЛИ -
Нажать программную клавишу "Отмена", если необходимо отме-
нить поиск.
Другие возможности поиска
Программ-
Функция
ная клавиша
Курсор устанавливается на первый символ в программе.
Курсор устанавливается на последний символ в программе.
7.10.2
Замена текста программы
Существует возможность замены за один шаг искомого текста эквивалентным текстом.
Условие
Необходима программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Поиск".
Появляется новая вертикальная панель программных клавиш.
2.
Нажать программную клавишу "Поиск + замена".
Открывается окно "Поиск и замена".
3.
Ввести в поле "Текст" необходимое искомое понятие, а в поле "За-
менить на" необходимый текст, который должен быть автоматиче-
ски вставлен при поиске.
4.
Поместить курсор в поле "Направление" и выбрать с помощью
клавиши <SELECT> направление поиска (вперед, назад).
5.
Нажать программную клавишу "OK", чтобы запустить поиск.
Если искомый текст найден, то соответствующая строка помечается.
6.
Нажать программную клавишу "Заменить", чтобы заменить текст.
- ИЛИ -
Нажать программную клавишу "Заменить все", если необходимо
заменить все текст файла, которые соответствуют искомому поня-
тию.
- ИЛИ -
Универсальная обработка
166
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
Нажать программную клавишу "Продолжить поиск", если не тре-
буется замены найденного при поиске текста.
- ИЛИ -
Нажать программную клавишу "Отмена", если необходимо отме-
нить поиск.
Примечание
Замена текстов
• Readonly-строки (;*RO*)
При нахождении совпадений тексты не заменяются.
• Строки контура (;*GP*)
При нахождении совпадений тексты заменяются, если это не Readonly-строки.
• Скрытые строки (;*HD*)
Если в редакторе отображаются скрытые строки и найдены совпадения, то тексты
заменяются, если это не строки только для чтения. Не отображаемые скрытые строки
не заменяются.
См. также
Установки для редактора (Страница 172)
7.10.3
Копирование / вставка / удаление кадров программы
В редакторе можно обрабатывать и простые G-коды, и программные шаги, такие как
циклы, блоки и вызовы подпрограмм.
Вставка кадров программы
Работа редактора зависит от того, какой тип кадра программы вставляется.
• При вставке G-кода кадр программы вставляется прямо в месте курсора.
• При вставке программного шага кадр программы как правило вставляется в
следующем кадре независимо от расположения курсора внутри текущей строки. Это
необходимо, поскольку вызов цикла всегда требует отдельной строки.
Так происходит во всех случаях независимо от того, вставляется ли программный шаг
с маской через "Передать", или "Вставить" используется как функция редактирования.
Примечание
Вырезание и повторная вставка программного шага
• Если программный шаг вырезается в одном месте и затем вставляется напрямую,
последовательность меняется.
• Нажать комбинацию клавиш <CTRL> + <Z> для отмены вырезания.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
167
Обработка детали
7.10 Редактирование программы
Условие
Программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Выделить".
- ИЛИ -
Нажать клавишу <SELECT>.
2.
Выбрать с помощью курсора или мыши необходимые кадры про-
граммы.
3.
Нажать программную клавишу "Копировать", чтобы скопировать
выбор в буфер.
4.
Поместить курсор на необходимую позицию вставки в программе и
нажать программную клавишу "Вставить".
Содержание буфера вставляется.
- ИЛИ -
Нажать программную клавишу "Вырезать", чтобы удалить выбран-
ные кадры программы и скопировать их в буфер.
Указание: При редактировании программы можно скопировать
или вырезать не более 1024 строк. Если открывается программа,
находящаяся не на ЧПУ (индикатор выполнения меньше 100 %), то
можно скопировать или вырезать не более 10 строк или вставить
1024 символа.
Нумерация кадров программы
Если для редактора была выбрана опция "Автоматическая нумера-
ция", то новые добавляемые кадры программы получают номера
кадров (N-номер).
При этом действуют следующие правила:
• При создании новой программы первая строка получает "Пер-
вый номер кадра".
• Если программа еще не содержит N-номеров, то вставленный
кадр программы получает определенный в поле ввода "Первый
номер кадра" начальный номер кадра.
• Если до и после места вставки нового кадра программы уже есть
N-номера, то N-номер перед местом вставки увеличивается на 1.
• Если до и после места вставки нет N-номеров, то старший N-но-
мер в программе увеличивается на установленный в параметрах
"размер шага".
Указание:
После редактирования программы можно заново пронумеровать
кадры программы.
Универсальная обработка
168
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
Примечание
Содержание буфера сохраняется и после закрытия редактора, поэтому оно может быть
вставлено и в другую программу.
Примечание
Копирование / вырезание текущей строки
Для того, чтобы скопировать и вырезать текущую строку, в которой стоит курсор, не
требуется ее выделение. Через настройки редактора можно сделать программную
клавишу "Вырезать" активируемой только для отмеченных частей программы.
См. также
Открытие других программ (Страница 171)
Установки для редактора (Страница 172)
7.10.4
Новая нумерация программы
Существует возможность последующего изменения нумерации кадров открытой в
редакторе программы.
Условие
Программа открыта в редакторе.
Принцип действий
1.
Нажать программную клавишу ">>".
Появляется новая вертикальная панель программных клавиш.
2.
Нажать программную клавишу "Перенумеровать".
Открывается окно "Новая нумерация".
3.
Ввести значения для первого номера кадра, а также для размера
шага номеров кадров.
4.
Нажать программную клавишу "OK".
Выполняется новая сквозная нумерация программы.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
169
Обработка детали
7.10 Редактирование программы
Примечание
• Если требуется перенумеровать только один фрагмент, то отметить перед вызовом
функции кадры программы, нумерацию которых необходимо изменить.
• Если для размера шага вводится значение "0", то все имеющиеся номера кадров
удаляются из программы или из отмеченной области.
7.10.5
Создание блока программы
Для структурирования программ, обеспечивающего увеличение их наглядности, можно
объединять кадры в G-кодах в блоки программы.
Блоки программы могут иметь двухуровневую структуру. Т.е. внутри одного блока могут
создаваться другие блоки.
После по необходимости можно открывать и закрывать эти блоки.
Установки для блока программы
Индикация
Объяснение
Текст
• Обозначение блока
Шпиндель
• Выбор шпинделя
Определяется, на каком шпинделе будет выполнен блок программы.
Дополнительный от-
• да
ладочный код
На тот случай, когда блок не будет выполнен, т.к. указанный шпиндель
не должен быть обработан, существует возможность временного под-
ключения т.н. "дополнительного отладочного кода".
• нет
Автом. отвод
• да
На начало и конец блока выполняется движение на точку смены ин-
струмента, т.е. инструмент перемещается в безопасную позицию.
• нет
Порядок действий
1.
Выбрать область управления "Диспетчер программ".
2.
Выбрать место хранения и создать или открыть программу.
Открывается редактор программ.
3.
Отметить необходимые кадры программы, которые следует объеди-
нить в один блок.
Универсальная обработка
170
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
4.
Нажать программную клавишу "Создать блок".
Открывается окно "Создать блок".
5.
Ввести название для блока, согласовать шпиндель, при необходи-
мости выбрать дополнительный отладочный код и автоматический
отвод и нажать программную клавишу "OK".
Открыть и закрыть блоки
6.
Нажать программные клавиши ">>" и "Вид".
7.
Нажать программную клавишу "Открыть блоки", если программа
будет показана со всеми кадрами.
8.
Нажать программную клавишу "Закрыть блоки", если программа
снова будет показана в структурированной форме.
Расформировать блок
9.
Открыть блок.
10.
Переместить курсор на конец блока.
11.
Нажать программную клавишу "Расформировать блок".
Примечание
Для открытия и закрытия блоков также можно использовать мышь или клавиши-
курсоры:
• <Курсор вправо> открывает блок, на котором стоит курсор
• <Курсор влево> закрывает блок, если курсор стоит на начале или конце блока
• <ALT и ><Курсор влево> закрывает блок, если курсор стоит внутри блока
Примечание
Операторы DEF в блоках программы или формированиях блоков в части DEF программы
обработки деталей / цикле недопустимы.
7.10.6
Открытие других программ
Можно одновременно рассматривать и обрабатывать несколько программ в редакторе.
Так, к примеру, можно копировать программные кадры или шаги обработки одной
программы и вставлять их в другую программу.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
171
Обработка детали
7.10 Редактирование программы
Открыть несколько программ
Можно открыть до 10 программ.
1.
Отметить в диспетчере программы, которые необходимо открыть
для просмотра в редакторе, и нажать программную клавишу "От-
крыть".
Редактор открывается и обе первые программы отображаются.
2.
Нажать клавишу <NEXT WINDOW>, чтобы переключиться на следую-
щую открытую программу.
3.
Нажать программную клавишу "Закрыть", чтобы закрыть актуаль-
ную программу.
Примечание
Вставка кадров программы
Программы, созданные в пакетах цехового программирования (JobShop), не могут быть
скопированы в программу в кодах G.
Условие
Программа открыта в редакторе.
Принцип действий
1.
Нажать программные клавиши ">>" и "Открыть другую программу".
Открывается окно "Выбрать другую программу".
2.
Выбрать программу(ы), которая должна быть отображена рядом с
уже открытой программой.
3.
Нажать программную клавишу "OK".
Редактор открывается и отображает обе программы друг рядом с
другом.
См. также
Копирование / вставка / удаление кадров программы (Страница 167)
7.10.7
Установки для редактора
В окне "Установки" указываются предустановки, автоматически активируемые при
открытии редактора.
Универсальная обработка
172
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
Предустановки
Установка
Объяснение
Автоматическая нуме-
• Да: После каждого перехода строки автоматически присваивается
рация
новый номер кадра. При этом действуют определения из "Первый
номер кадра" и "Размер шага".
• Нет: Автоматическая нумерация не используется
Первый номер кадра
Определяет номер начального кадра новой созданной программы.
Поле отображается только в случае, если в "Автоматической нумерации"
выбран элемент "да".
Размер шага
Определяет размер шага номеров кадров.
Поле отображается только в случае, если в "Автоматической нумерации"
выбран элемент "да".
Показать скрытые
• Да: Скрытые строки, обозначенные ",*HD*" (hidden), отображаются.
строки
• Нет: Обозначенные с ";*HD*" строки не отображаются.
Указание:
При функции "Поиск" или "Поиск и замена" учитываются только отобра-
жаемые строки программы.
Показать конец кадра
Символ "CFLF" (Line feed) ¶ отображается на конце кадра.
как символ
Переход строки
• Да: Длинные строки прерываются.
• Нет: Если в программе есть длинные строки, то появляется горизо-
нтальная полоса прокрутки (линейка прокрутки). Таким образом
можно сместить фрагмент изображения на экране по горизонтали
до конца строки.
Разрыв строки, в том
• Да: Если строка вызова цикла становится слишком длинной, то она
числе в вызовах цикла
отображается в несколько строк.
• Нет: Вызов цикла обрезается.
Поле отображается только в том случае, если в "Разрыве строки" выбра-
но "да".
Отображаемые про-
•
1 - 10
граммы
Выбор, сколько программ может быть последовательно отображено
в редакторе.
• автоматически
Устанавливает, что внесенные в список заданий программы или до
10 выбранных программ будут отображены друг рядом с другом.
Ширины программы с
Здесь ширина программы, на которой находится курсор, указывается в
приоритетом
редакторе в процентах от ширины окна.
Автоматическое со-
• Да: При переходе в другую область управления предпринятые изме-
хранение
нения сохраняются автоматически.
• Нет: При переходе в другую область управления появляется запрос о
необходимости сохранения. Программными клавишами "Да" или
"Нет" изменения сохраняются или отклоняются.
Указание: Только для локальных и внешних дисков.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
173
Обработка детали
7.10 Редактирование программы
Установка
Объяснение
Вырезание только по-
• Да: Вырезание частей программы возможно только после выделе-
сле выделения
ния строк программы, т. е. программная клавиша "Вырезать" стано-
вится доступна только после этого.
• Нет: Строка программы, в которой стоит курсор, может быть выреза-
на без выделения.
Определение време-
Устанавливает, какое время выполнения программы определяется при
ни обработки
моделировании или в автоматическом режиме:
• Выкл
Значения времени выполнения программы не определяются.
• Поблочно: Время выполнения определяется для каждого блока про-
граммы.
• Покадрово: Время выполнения определяется для каждого уровня
кадров ЧПУ.
Указание: Существует возможность дополнительного отображения
суммарного времени для блоков.
Следовать указаниям изготовителя станка.
После моделирования или обработки программы требуемое время об-
работки отображается в редакторе.
Сохранение времени
Определяет, как дальше должно обрабатываться полученное время вы-
обработки
полнения.
• Да
В директории программы обработки детали создается поддиректо-
рия с именем "GEN_DATA.WPD". В ней полученное время обработки
сохраняется в файле ini с именем программы. При повторной за-
грузке программы или списка заданий время обработки показывает-
ся снова.
• Нет
Полученное время обработки лишь отображается в редакторе.
Запись инструментов
Определяет, записываются ли данные инструмента.
• да
Запись выполняется при обработке. Данные будут сохранены в
файл TTD (Tool Time Data). Файл TTD хранится в директории соответ-
ствующей программы обработки деталей.
• нет
Данные инструмента не записываются.
Отображение циклов
• Да: Вызовы циклов в программах в G-кодах отображаются открытым
как технологического
текстом.
перехода
• Нет: Вызовы циклов в программах в G-кодах отображаются в синтак-
сисе ЧПУ.
Универсальная обработка
174
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.10 Редактирование программы
Установка
Объяснение
Выделение выбран-
Установление представления команд в G-кодах.
ных команд в G-кодах
• Нет
Все команды в G-кодах отображаются в стандартном цвете.
• Да
Выбранные команды в G-кодах или ключевые слова выделяются
цветом. В файле конфигурации sleditorwidget.ini устанавливаются
правила назначения цвета.
Указание: Следовать указаниям изготовителя станка.
Указание
Эта установка влияет и на представление текущей индикации кадра.
Размер шрифта
Устанавливает размер шрифта для редактора и отображения выполне-
ния программы.
• автоматически
При открытии второй программы автоматически используется
шрифт меньшего размера.
• обычный (16) - высота знаков в пикселях
Стандартный размер, отображаемый в соответствующем разреше-
нии экрана.
• маленький (14) - высота знаков в пикселях
В редакторе отображается больше содержимого.
Указание
Эта установка влияет и на представление текущей индикации кадра.
Примечание
Все введенные здесь данные начинают действовать сразу же.
Условие
Программа открыта в редакторе.
Порядок действий
1.
Выбрать область управления "Программа".
2.
Нажать программную клавишу "Edit".
3.
Нажать программные клавиши ">>" и "Установки".
Открывается окно "Установки".
4.
Внести необходимые изменения.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
175
Обработка детали
7.10 Редактирование программы
5.
Если необходимо отслеживать значения времени обработки, на-
жать программную клавишу "Удал.врем.обраб.".
Определяемые значения времени обработки удаляются и из редак-
тора, и из текущей индикации кадра. Если значения времени обра-
ботки сохранены в ini-файл, он также удаляется.
6.
Нажать программную клавишу "ОК", чтобы подтвердить параметры.
См. также
Замена текста программы (Страница 166)
Универсальная обработка
176
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.11 Отображение и обработка переменных пользователя
7.11
Отображение и обработка переменных пользователя
Определенные вами переменные пользователя могут быть показаны в списках.
Переменные пользователя
Могут быть определены следующие переменные:
• Глобальные R-параметры (RG)
• Канальные R-параметры (параметры для расчета)
• Глобальные переменные пользователя (GUD) действуют во всех программах
• Локальные переменные пользователя (LUD) действуют в программе, в которой они
были определены
• Глобальные программные переменные пользователя (PUD) действуют в программе,
в которой они были определены, а также во всех вызываемых из этой программы
подпрограммах
Спец. для канала переменные пользователя могут быть определены для каждого канала
с различными значениями.
Ввод и представление значений параметров
Обрабатывается до 15 мест (вкл. места после запятой). Если вводится число более чем с
15 разрядами, то оно записывается в экспоненциальном представлении
(15 разрядов + EXXX).
LUD или PUD
Всегда могут быть индицированы только локальные или глобальные программные
переменные пользователя.
Доступны ли переменные пользователя LUD или PUD, зависит от текущей конфигурации
СЧПУ.
Изготовитель станка
Следовать указаниям изготовителя станка.
Примечание
Защита чтения и записи переменных
Чтение и запись переменных пользователя защищены через кодовые переключатели и
степени защиты.
Комментарии
Существует возможность создания комментариев для глобальных и специфических для
канала R-параметров для расчета.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
177
Обработка детали
7.11 Отображение и обработка переменных пользователя
Поиск переменных пользователя
Существует возможность целенаправленного поиска переменных пользователя в
списках посредством любых последовательностей символов.
Дополнительная информация
Дополнительная информация о переменных пользователя см. Справочник по
программированию - Программирование ЧПУ.
7.11.1
Глобальные R-параметры
Глобальные R-параметры - это параметры для расчета, присутствующие в системе
управления, которые можно считывать и записывать из всех каналов.
Глобальные R-параметры используются для обмена информацией между каналами или
при необходимости обработки глобальных настроек для всех каналов.
Значения сохраняются и после отключения СЧПУ.
Комментарии
В окне "Глобальные R-параметры с комментариями" можно оставлять комментарии.
Комментарии можно редактировать. Существует возможность удалять их по отдельности
или через функцию удаления.
Комментарии сохраняются и после выключения управления.
Число глобальных R-параметров
Машинные данные определяют число глобальных R-параметров.
Диапазон: RG[0] - RG[999] (в зависимости от машинных данных).
В диапазоне не встречается пропусков в нумерации.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Глобальные R-параметры".
Открывается окно "Глобальные R-параметры".
Универсальная обработка
178
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.11 Отображение и обработка переменных пользователя
Отображение комментариев
1.
Нажать программные клавиши ">>" и "Отображение комментариев".
Открывается окно "Глобальные R-параметры с комментариями".
2.
Еще раз нажать программную клавишу "Показать комментарии",
чтобы вернуться в окно "Глобальные R-параметры".
Удаление глобальных R-параметров и комментариев
1.
Нажать программные клавиши ">>" и "Удалить".
Открывается окно "Удалить глобальные R-параметры".
2.
Выбрать в полях "от глобального R-параметра" и "до глобального R-
Параметра" те глобальные R-параметры, значения которых необхо-
димо удалить.
- ИЛИ -
Нажать программную клавишу "Удалить все".
3.
При необходимости автоматического удаления всех соответствую-
щих комментариев активизировать кнопку-флажок "Удалить также
комментарии".
4.
Нажать программную клавишу "OK".
• Значениям выбранных глобальных R-параметров или всех
глобальных R-параметров присваивается 0.
• Выбранные комментарии также удаляются.
7.11.2
R-параметры
R-параметры это спец. для канала переменные, которые могут использоваться в
программе кода G. R-параметры могут считываться и записываться из программ кода G.
Значения сохраняются и после отключения СЧПУ.
Комментарии
В окне "R-параметры с комментариями" можно оставлять комментарии.
Комментарии можно редактировать. Существует возможность удалять их по отдельности
или через функцию удаления.
Комментарии сохраняются и после выключения управления.
Число спец. для канала R-параметров
Машинные данные определяют число спец. для канала R-параметров.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
179
Обработка детали
7.11 Отображение и обработка переменных пользователя
Диапазон: R0 - R999 (в зависимости от машинных данных).
В диапазоне не встречается пропусков в нумерации.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "R-параметры".
Открывается окно "R-параметры".
Отображение комментариев
1.
Нажать программные клавиши ">>" и "Отображение комментариев".
Открывается окно "R-параметры с комментариями".
2.
Заново нажать программную клавишу "Показать комментарии", что-
бы вернуться в окно "R-параметры".
Удаление R-параметров
1.
Нажать программные клавиши ">>" и "Удалить".
Открывается окно "Удалить R-параметры".
2.
Выбрать в полях "от R-параметра" и "до R-Параметра" те R-параметры,
значения которых необходимо удалить.
- ИЛИ -
Нажать программную клавишу "Удалить все".
3.
При необходимости автоматического удаления всех соответствую-
щих комментариев активизировать кнопку-флажок "Удалить также
комментарии".
4.
Нажать программную клавишу "OK".
• Значениям выбранных R-параметров или всех R-параметров при-
сваивается 0.
• Выбранные комментарии также удаляются.
Универсальная обработка
180
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.11 Отображение и обработка переменных пользователя
7.11.3
Индикация глобальных GUD
Глобальные переменные пользователя
Глобальные GUD это глобальные переменные пользователя ЧПУ (Global User Data),
которые сохраняются и после отключения станка.
GUD действуют во всех программах.
Определение
Переменная GUD определяется следующими данными:
• Кодовое слово DEF
• Область действия NCK
• Тип данных (INT, REAL, ….)
• Имя переменной
• Присвоение значения (опция)
Пример
DEF NCK INT ZAEHLER1 = 10
GUD определяются в файлах с расширением DEF. Для этого имеются следующие
зарезервированные имена файлов:
Имя файла
Значение
MGUD.DEF
Определения для глобальных данных изготовителя станка
UGUD.DEF
Определения для глобальных данных пользователя
GUD4.DEF
Свободно определяемые данные пользователя
GUD8.DEF, GUD9.DEF
Свободно определяемые данные пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Глобальные GUD"
Открывается окно "Глобальные переменные пользователя". Инди-
цируется список с определенными переменными UGUD.
- ИЛИ -
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
181
Обработка детали
7.11 Отображение и обработка переменных пользователя
Нажать программную клавишу "Выбор GUD" и программные
клавиши "SGUD" ... "GUD6", если необходимо показать SGUD, MGUD,
UGUD, а также GUD4 до GUD 6 глобальных переменных пользовате-
ля.
- ИЛИ -
Нажать программные клавиши "GUD выбор" и ">>", а также про-
граммные клавиши "GUD7" ... "GUD9", если необходимо показать
GUD 7 и GUD 9 глобальных переменных пользователя.
Примечание
После каждого запуска в окне "Глобальные переменные пользователя" снова
индицируется список с определенными переменными UGUD.
7.11.4
Индикация GUD канала
Спец. для канала переменные пользователя
Спец. для канала переменные пользователя действуют, как GUD, во всех программах на
канал. Но, в отличие от GUD, они имеют специфические значения.
Определение
Спец. для канала переменная GUD определяется следующими данными:
• Кодовое слово DEF
• Область действия CHAN
• Тип данных
• Имя переменной
• Присвоение значения (опция)
Пример
DEF CHAN REAL X_POS = 100.5
Универсальная обработка
182
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.11 Отображение и обработка переменных пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программные клавиши "Канал GUD" и "GUD выбор".
Появляется новая вертикальная панель программных клавиш.
4.
Нажать программные клавиши "SGUD" ... "GUD6", если необходимо
показать SGUD, MGUD, UGUD, а также GUD4-GUD 6 спец. для канала
переменных пользователя.
- ИЛИ -
Нажать программную клавишу "Дальше" и программные клавиши
"GUD7" ... "GUD9", если необходимо показать GUD 7 и GUD 9 спец. для
канала переменных пользователя.
7.11.5
Индикация локальных LUD
Локальные переменные пользователя
LUD действуют только в программе или подпрограмме, в которой они были определены.
СЧПУ при выполнении программы показывает LUD после старта. Индикация сохраняется
до завершения выполнения программы.
Определение
Локальная переменная пользователя определяется следующими данными:
• Кодовое слово DEF
• Тип данных
• Имя переменной
• Присвоение значения (опция)
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
183
Обработка детали
7.11 Отображение и обработка переменных пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Локальные LUD".
7.11.6
Индикация программных PUD
Глобальные программные переменные пользователя
PUD это глобальные переменные программы обработки детали (Program User Data). PUD
действуют в главной и всех подпрограммах и могут там записываться и считываться.
Изготовитель станка
Следовать указания изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Программа PUD".
7.11.7
Поиск переменных пользователя
Существует возможность целенаправленного поиска R-параметров или переменных
пользователя.
Универсальная обработка
184
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.11 Отображение и обработка переменных пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программные клавиши "R-параметры", "Глобальные GUD",
"Канал GUD", "Локальные GUD" или "Программа PUD", чтобы выбрать
список, в котором необходимо выполнить поиск переменных по-
льзователя.
4.
Нажать программную клавишу "Поиск".
Открывается окно "Поиск R-параметров" или "Поиск переменных
пользователя".
5.
Ввести желаемое искомое понятие и нажать "OK".
Курсор автоматически помещается на искомый R-параметры или
искомую переменную пользователя, если таковые существуют.
Посредством редактирования файла типа DEF/MAC можно изменять или удалять
имеющиеся файлы определений/файлы макрокоманд или добавлять новые.
Порядок действий
1.
Выбрать область управления "Ввод в эксплуатацию".
2.
Нажать программную клавишу "Системные данные".
3.
Выбрать в древовидной структуре данных папку "Данные ЧПУ" и от-
крыть в ней папку "Определения".
4.
Выбрать файл, который необходимо обработать.
5.
Двойной щелчок на файле
- ИЛИ -
Нажать программную клавишу "Открыть".
- ИЛИ -
Нажать клавишу <INPUT>.
- ИЛИ -
Нажать клавишу <Курсор вправо>.
Выбранный файл открывается в редакторе и может быть там обра-
ботан.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
185
Обработка детали
7.11 Отображение и обработка переменных пользователя
6.
Определить желаемую переменную пользователя.
7.
Нажать программную клавишу "Закрыть", чтобы закрыть редактор.
Активация переменных пользователя
1.
Нажать программную клавишу "Активировать".
Появляется запрос.
2.
Выбрать, необходимо ли сохранить прежние значения файлов опре-
делений
- ИЛИ -
Выбрать, необходимо ли удалить прежние значения файлов опре-
делений.
При этом файлы определений заменяются значениями инициали-
зации.
3.
Нажать программную клавишу "OK", чтобы продолжить процесс.
Универсальная обработка
186
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.12 Индикация функций G и вспомогательных функций
7.12
Индикация функций G и вспомогательных функций
7.12.1
Выбранные функции G
В окне "G-функции" индицируется 16 выбранных G-групп.
Внутри G-группы появляется активная в настоящий момент в СЧПУ G-функция.
Некоторые G-коды (например, G17, G18, G19) активны сразу же после включения СЧПУ
станка.
Какие G-коды активны всегда, зависит от установок.
Изготовитель станка
Следовать указаниям изготовителя станка.
Стандартно индицируемые G-группы
Группа
Значение
G-группа 1
Действующие модально команды движения (например, G0, G1, G2, G3)
G-группа 2
Действующие покадрово движения, время ожидания (например, G4, G74,
G75)
G-группа 3
Программируемые смещения, ограничение рабочей зоны и программи-
рование полюса (например, TRANS, ROT, G25, G110)
G-группа 6
Выбор плоскости (например, G17, G18)
G-группа 7
Коррекция на радиус инструмента (например, G40, G42)
G-группа 8
Устанавливаемое смещение нулевой точки (например, G54, G57, G500)
G-группа 9
Блокировка смещений (например, SUPA, G53)
G-группа 10
Точный останов - режим управления траекторией (например, G60, G641)
G-группа 13
Постановка размеров детали дюймовая/метрическая (например, G70,
G700)
G-группа 14
Постановка размеров детали абсолютная/инкрементальная (G90)
G-группа 15
Тип подачи (например, G93, G961, G972)
G-группа 16
Коррекция подачи на внутреннем и наружном изгибе (например, CFC)
G-группа 21
Профиль ускорения (например, SOFT, DRIVE)
G-группа 22
Типы коррекции инструмента (например, CUT2D, CUT2DF)
G-группа 29
Программирование радиуса/диаметра (например, DIAMOF, DIAMCYCOF)
G-группа 30
Вкл/выкл компрессор (например, COMPOF)
Стандартно индицируемые G-группы (код ISO)
Группа
Значение
G-группа 1
Действующие модально команды движения (например, G0, G1, G2, G3)
G-группа 2
Действующие покадрово движения, время ожидания (например, G4, G74,
G75)
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
187
Обработка детали
7.12 Индикация функций G и вспомогательных функций
Группа
Значение
G-группа 3
Программируемые смещения, ограничение рабочей зоны и программи-
рование полюса (например, TRANS, ROT, G25, G110)
G-группа 6
Выбор плоскости (например, G17, G18)
G-группа 7
Коррекция на радиус инструмента (например, G40, G42)
G-группа 8
Устанавливаемое смещение нулевой точки (например, G54, G57, G500)
G-группа 9
Блокировка смещений (например, SUPA, G53)
G-группа 10
Точный останов - режим управления траекторией (например, G60, G641)
G-группа 13
Постановка размеров детали дюймовая/метрическая (например, G70,
G700)
G-группа 14
Постановка размеров детали абсолютная/инкрементальная (G90)
G-группа 15
Тип подачи (например, G93, G961, G972)
G-группа 16
Коррекция подачи на внутреннем и наружном изгибе (например, CFC)
G-группа 21
Профиль ускорения (например, SOFT, DRIVE)
G-группа 22
Типы коррекции инструмента (например, CUT2D, CUT2DF)
G-группа 29
Программирование радиуса/диаметра (например, DIAMOF, DIAMCYCOF)
G-группа 30
Вкл/выкл компрессор (например, COMPOF)
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>, <MDA> или <AUTO>.
3.
Нажать программную клавишу "G-функции".
Открывается окно "G-функции".
4.
Заново нажать программную клавишу "G-функции", чтобы снова
скрыть окно.
Индицируемый в окне "G-функции" выбор G-групп может быть различным.
Изготовитель станка
Следовать указаниям изготовителя станка.
Дополнительная информация
Дополнительная информация по конфигурированию отображенных G-групп
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Универсальная обработка
188
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.12 Индикация функций G и вспомогательных функций
7.12.2
Все функции G
В окне "Функции G" перечисляются все группы G с их номерами групп.
Внутри группы G появляется только активная в настоящий момент в СЧПУ функция G.
Дополнительная информация в нижней строке
В нижней строке индицируется следующая дополнительная информация:
• Актуальные трансформации
Индикация
Значение
TRANSMIT
Полярная трансформация активна
TRACYL
Трансформация боковой поверхности цилиндра активна
TRAORI
Трансформация ориентации активна
TRAANG
Трансформация наклонной оси активна
TRACON
Каскадированная трансформация активна
При TRACON последовательно включается две трансформации (TRAANG и
TRACYL или TRAANG и TRANSMIT).
• Актуальные смещения нулевой точки
• Число оборотов шпинделя
• Подача по траектории
• Активный инструмент
7.12.3
G-функции для изготовления пресс-форм
В окне "G-функции" может быть отображена важная информация при обработке
поверхностей произвольной формы с помощью функции "Высокоскоростная
обработка" (CYCLE832).
Опция программного обеспечения
Для использования этой функции потребуется опция ПО "Advanced Surface".
High Speed Cutting (информация)
Наряду с информацией, содержащейся в окне "Все G-функции", отображаются
запрограммированные значения следующей специальной информации:
• CTOL
• OTOL
• CTOLG0
• OTOLG0
Допуски для G0 отображаются только при их активности.
Особо важные G-группы выделяются.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
189
Обработка детали
7.12 Индикация функций G и вспомогательных функций
Можно сконфигурировать, какие G-функции будут отображаться с выделением.
Дополнительная информация
Дополнительная информация по допуску контура/ориентации представлена в
Справочник по функциям - Базовые функции.
Порядок действий
1.
Выбрать область управления "Станок"
2.
Нажать клавишу <JOG>, <MDA> или <AUTO>.
3.
Нажать программные клавиши ">>" и "Все G-функции".
Открывается окно "G-функции".
7.12.4
Вспомогательные функции
К вспомогательным функциям относятся определенные изготовителем станка функции
M и H, которые передают параметры на PLC и запускаю там определенные изготовителем
станка реакции.
Индицированные вспомогательные функции
В окне "Вспомогательные функции" индицируется до 5 актуальных функций М и 3
функций H.
Универсальная обработка
190
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.12 Индикация функций G и вспомогательных функций
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>, <MDA> или <АВТО>.
3.
Нажать программную клавишу "Функции H".
Открывается окно "Вспомогательные функции".
4.
Заново нажать программную клавишу "Функции H", чтобы снова
скрыть окно.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
191
Обработка детали
7.13 Индикация наложений
7.13
Индикация наложений
В окне "Наложения" можно отобразить смещения осей маховичком или
запрограммированные наложенные движения.
Поле ввода
Значение
Инструмент
Текущее наложение в направлении инструмента
Мин.
Минимальное значение наложения в направлении инстру-
мента
Макс.
Максимальное значение наложения в направлении инстру-
мента
DRF
Индикация смещения осей маховичком
Индицируемый в окне "Наложение" выбор значений может быть различным.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <AUTO>, <MDA> или <JOG>.
3.
Нажать программные клавиши ">>" и "Наложение".
Открывается окно "Наложение".
4.
Внести необходимые новые минимальные или максимальные зна-
чения наложения и нажать клавишу <INPUT>, чтобы подтвердить
введенные данные.
Указание:
Значения наложения можно изменить только в режиме работы
"JOG".
5.
Снова нажать программную клавишу "Наложение", чтобы снова
скрыть окно.
Универсальная обработка
192
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.14 Индикация состояния синхронных действий
7.14
Индикация состояния синхронных действий
Для диагностики синхронных действий возможна индикация информации о состоянии в
окне "Синхронные действия".
Открывается список всех активных в настоящий момент синхронных действий.
В списке программирование синхронных действий показывается в той же форме, что и
в программе обработки детали.
Синхронные действия
Состояние синхронных действий
В колонке "Состояние" видно, в каком состоянии находятся синхронные действия:
• ожидание
• активно
• заблокировано
Действующие покадрово синхронные действия можно увидеть только через индикацию
их состояния. Они индицируются только при обработке.
Типы синхронизации
Типы синхронизации
Значение
ID=n
Действующие модально синхронные действия в автоматическом режиме до конца
программы, локально для программы; n = 1... 254
IDS=n
Действующие статически синхронные действия, действуют модально в любом режи-
ме работы, и после завершения программы, n = 1... 254
без ID/IDS
Действующие покадрово синхронные действия в автоматическом режиме
Примечание
Номера из диапазона номеров 1-254, независимо, для какого идентификационного
номера, возможно присваивать только единожды.
Индикация синхронных действий
Через программные клавиши можно ограничить индикацию активированных
синхронных действий.
Дополнительная информация: Описание функций - Синхронные действия
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
193
Обработка детали
7.14 Индикация состояния синхронных действий
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <АВТО>, <MDA> или <JOG>.
3.
Нажать клавишу перехода по меню вперед и программную клавишу
"Синхр.действ."
Открывается окно "Синхронные действия".
Отображаются все активированные синхронные действия.
4.
Нажать программную клавишу "ID", если в автоматическом режиме
необходимо скрыть действующие модально синхронные действия.
- И / ИЛИ -
Нажать программную клавишу "IDS", если необходимо скрыть ста-
тические синхронные действия.
- И / ИЛИ -
Нажать программную клавишу "Не модально", если необходимо
скрыть действующие не модально синхронные действия в автома-
тическом режиме.
5.
Нажать программные клавиши "ID", "IDS" или "Не модально», чтобы
снова показать соответствующие синхронные действия.
Универсальная обработка
194
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.15 Индикация времени выполнения и подсчет деталей
7.15
Индикация времени выполнения и подсчет деталей
Для того, чтобы узнать время выполнения программы и число изготовленных деталей,
вызвать окно "Таймеры, счетчики".
Изготовитель станка
Следовать указаниям изготовителя станка.
Индицированные таймеры
• Программа
При первом нажатии программной клавиши индицируется, как долго уже
выполняется программа.
При каждом последующем старте программы отображается время, которое при
первом выполнении потребовалось для прохождения всей программы.
Если программа или подача изменяется, то новое время выполнения программы
исправляется после первого выполнения.
• Оставшаяся часть программы
Индицируется, сколько еще будет выполняться текущая программа. Дополнительно
на основе индикации прогресса программы можно отследить степень готовности
текущего выполнения программы в процентах.
Первое выполнение программы отличается в расчете от других. При первом
выполнении программы прогресс оценивается на основании размера и текущего
сдвига программы. Чем больше программа и чем более линейно она
обрабатывается, тем точнее эта первая оценка. Для программ с переходами и/или
подпрограммами такая оценка очень неточная, что обусловлено системой.
При каждом последующем выполнении программы для индикации прогресса
программы за основу берется измеренное общее время выполнения.
• Управление измерением времени
Измерение времени запускается при старте программы и завершается с концом
программы (M30) или при согласованной функции М.
При работающей программе измерение времени прерывается с CYCLE STOP и
возобновляется с CYCLE START.
С RESET и последующим CYCLE START измерение времени начинается с начала.
При CYCLE STOP или процентовке подачи = 0 измерение времени останавливается.
Подсчет деталей
Существует возможность индикации повторений программы или числа изготовленных
деталей. Для подсчета деталей указывается фактическое и заданное число деталей.
Подсчет деталей
Подсчет изготовленных деталей может быть продолжен после завершения программы
(M30) или после команды M.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
195
Обработка детали
7.15 Индикация времени выполнения и подсчет деталей
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <АВТО>.
3.
Нажать программную клавишу "Таймеры, счетчики".
Появляется окно "Таймеры, счетчики".
4.
Выбрать в "Подсчет деталей" запись "да", если необходимо подсчи-
тать изготовленные детали.
5.
Ввести в поле "Заданное число деталей" число необходимых деталей.
В "Фактическом числе деталей" индицируются уже изготовленные
детали. Это значение можно при необходимости изменять.
После достижения определенного числа деталей, индикация теку-
щих деталей снова автоматически сбрасывается на ноль.
Универсальная обработка
196
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.16 Установки для автоматического режима
7.16
Установки для автоматического режима
Перед обработкой детали можно протестировать программу, чтобы своевременно
определить ошибки программирования. Для этого используется подача пробного хода.
Кроме этого, существует возможность дополнительного ограничения скорости
перемещения при ускоренном ходе, чтобы при отладке новой программы с ускоренным
ходом не возникало нежелательных высоких скоростей.
Подача пробного хода
Если в управлении программой была выбрана "DRY подача пробного хода", то введенное
в "Подача пробного хода DRY" значение заменяет запрограммированную подачу при
обработке.
Уменьшенный ускоренный ход
Если в управлении программой был выбран "RG0 уменьшенный ускоренный ход", то
значение ускоренного хода уменьшается до введенного в "Уменьшенный ускоренный
ход RG0" процентного значения.
Показать результат измерения
В программе обработки детали через команду MMC можно показать результаты
измерения:
Возможны следующие установки:
• При поступлении команды ЧПУ автоматически переходит в область управления
"Станок" и отображается окно с результатами измерений
• Нажатие программной клавиши "Результат измерении" открывает окно с
результатами измерений
Запись времени обработки
С целью поддержки при создании и оптимизации программы можно отобразить время
обработки.
Устанавливается, включено ли хронирование при обработке детали.
• выкл
При обработке детали хронирование отключено. Данные времени обработки не
определяются.
• покадрово
Для каждого кадра перемещения главной программы определяется время
обработки.
Указание: Существует возможность дополнительного отображения суммарного
времени для блоков.
Следовать указаниям изготовителя станка.
• поблочно
Для всех блоков определяется время обработки.
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
197
Обработка детали
7.16 Установки для автоматического режима
Примечание
Расходование ресурсов
Отображение времени обработки расходует ресурсы.
При покадровой установке определяется и сохраняется больше значений времени
обработки, чем при поблочной установке.
Примечание
Следовать указаниям изготовителя станка.
Сохранение времени обработки
Определяет, как дальше должно обрабатываться полученное время выполнения.
• да
В директории программы обработки детали создается поддиректория с именем
"GEN_DATA.WPD". В поддиректории полученное время обработки сохраняется в
файле ini с именем программы.
• нет
Полученное время обработки лишь отображается на индикации кадров программы.
Запись инструментов
Здесь определяется, записываются ли данные инструмента.
• да
Запись выполняется при обработке. Данные будут сохранены в файл TTD (Tool Time
Data). Файл TTD хранится в директории соответствующей программы обработки
деталей.
• нет
Данные инструмента не записываются.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <АВТО>.
3.
Нажать клавишу перехода по меню вперед и программную клавишу
"Установки".
Открывается окно "Установки для автоматического режима".
4.
Ввести в поле "Подача пробного хода DRY" необходимую скорость
пробного хода.
Универсальная обработка
198
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
Обработка детали
7.16 Установки для автоматического режима
5.
Ввести в поле "Уменьшенный ускоренный ход RG0" необходимый
процент.
Если заданное значение в 100 % не изменяется, то RG0 не действует.
6.
Выбрать в поле "Показать результат измерения" требуемый элемент:
• "автоматически"
Окно с результатами измерения открывается автоматически.
• "вручную"
Окно с результатами измерения открывается нажатием про-
граммной клавиши "Результат измерения".
7.
Выберите необходимую запись в полях "Запись времени обработ-
ки", "Сохранение времени обработки" и "Запись инструментов".
Дополнительная информация
Дополнительная информация по индикации результатов измерения представлена в
Справочнике по программированию - Измерительные циклы.
Примечание
Существует возможность изменения скорости подачи во время текущей работы.
См. также
Индикация актуальных кадров (Страница 50)
Универсальная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
199
Обработка детали
7.17 Работа с файлами DXF
7.17
Работа с файлами DXF
7.17.1
Обзор
С помощью функции "DXF-Reader" созданные в системе CAD файлы могут открываться
непосредственно в SINUMERIK Operate и контуры могут передаваться и сохраняться
напрямую в G-кодах.
Файлы DXF могут отображаться в диспетчере программ.
Опция программного обеспечения
Для использования этой функции необходима опция ПО "DXF-Reader".
Изготовитель станка
Следовать указаниям изготовителя станка.
DXF-Reader считывает следующие элементы:
• "POINT"
• "LINE"
• "CIRCLE"
• "ARC"
• "TRACE"
• "SOLID"
• "TEXT"
• "SHAPE"
• "BLOCK"
• "ENDBLK"
• "INSERT"
• "ATTDEF"
• "ATTRIB"
• "POLYLINE"
• "VERTEX"
• "SEQEND"
• "3DLINE"
• "3DFACE"
• "DIMENSION"
• "LWPOLYLINE"
• "ELLIPSE"
Универсальная обработка
200
Руководство по эксплуатации, 07/2021, 6FC5398-6AP40-6PA4
содержание .. 12 13 14 15 ..