содержание .. 7 8 9 10 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 9
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
При программировании первой подачи посредством параметра D1 вычисляемое внутри
цикла разделение проходов также зависит от выбора постоянной или дегрессивной
подачи.
При постоянной подаче необходимое количество подач вычисляется на основе D1 так,
что подача всегда выполняется на одно и тоже значение. Это может привести к тому, что
для получения целочисленного кратного действительной глубины подачи к глубине
резьбы действует значение подачи, меньшее запрограммированного в D1.
Пример 1
При глубине подачи 7 мм и первой подаче 2 мм в этом режиме выполняются 4 прохода
по 1,75 мм.
При дегрессивной подаче поперечное сечение резания для всей глубины резьбы
разделено на проходы так, что снова получается целочисленное кратное фактически
выполненного поперечного сечения резания на одну подачу. Во многих случаях это
также означает, что значение первой подачи меньше значения, запрограммированного
в D1. Здесь также возможен выбор "Первая подача: половина" или "Первая подача:
обычная". При половине первой подачи для вычисления подач для постоянного
поперечного сечения резания используется удвоенное значение D1, в ином случае -
простое значение D1.
Пример 2
При глубине резьбы 7 мм, D1 = 2 мм и "Первая подача: половина" выполняется пять
подач; при "Первая подача: обычная" выполняется 13 подач.
Однако первая подача - менее 2 мм.
11.5.8
Отрез (CYCLE92)
Функция
Если необходимо отрезать вращательно-симметричные детали (к примеру, винты, болты
или трубы), то используется цикл "Отрез".
На кромке готовой детали можно запрограммировать фаску или закругление. До
глубины X1 можно работать с постоянной скоростью резания V или числом оборотов S,
после этого обработка осуществляется только с постоянным числом оборотов. Начиная
с глубины X1 можно также запрограммировать уменьшенную подачу FR или
уменьшенное число оборотов SR, чтобы согласовать скорость с уменьшенным
диаметром.
Через параметр X2 вводится конечная глубина, которая должна быть достигнута
отрезом. У труб, к примеру, не нужно отрезать полностью до центра, а достаточно отреза
немного больше толщины стенки трубы.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
629
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. При необходимости с подачей обработки изготовляется фаска или радиус.
3. Отрез осуществляется с подачей обработки до глубины Х1.
4. Отрез продолжается с уменьшенной подачей FR и уменьшенной скоростью SR до
глубины X2.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Если токарный станок имеет соответствующее оборудование, то можно выдвигать
деталеприемник (приемник деталей), который принимает отрезанную деталь.
Выдвижение деталеприемника должно быть разрешено в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Отрез".
Открывается окно ввода "Отрез".
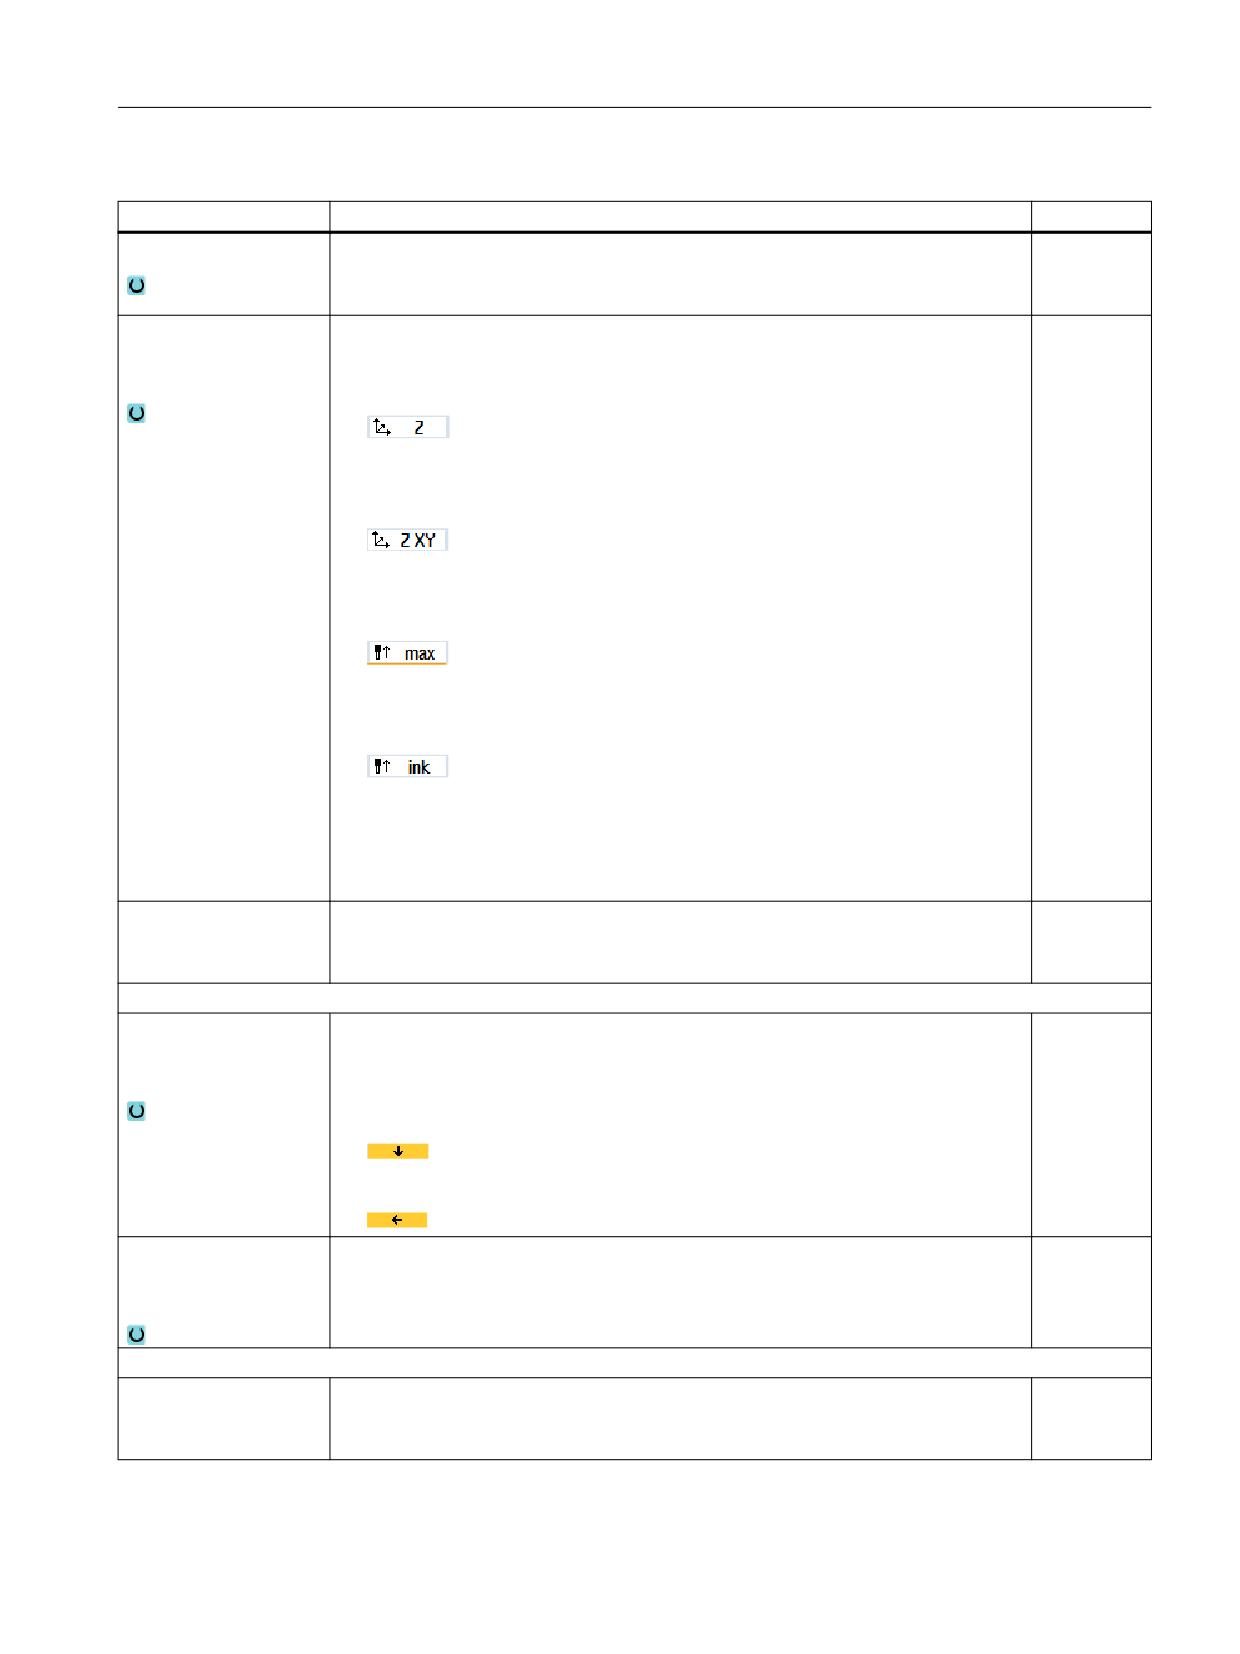
Параметры программы в G-кодах (отрез)
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
630
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
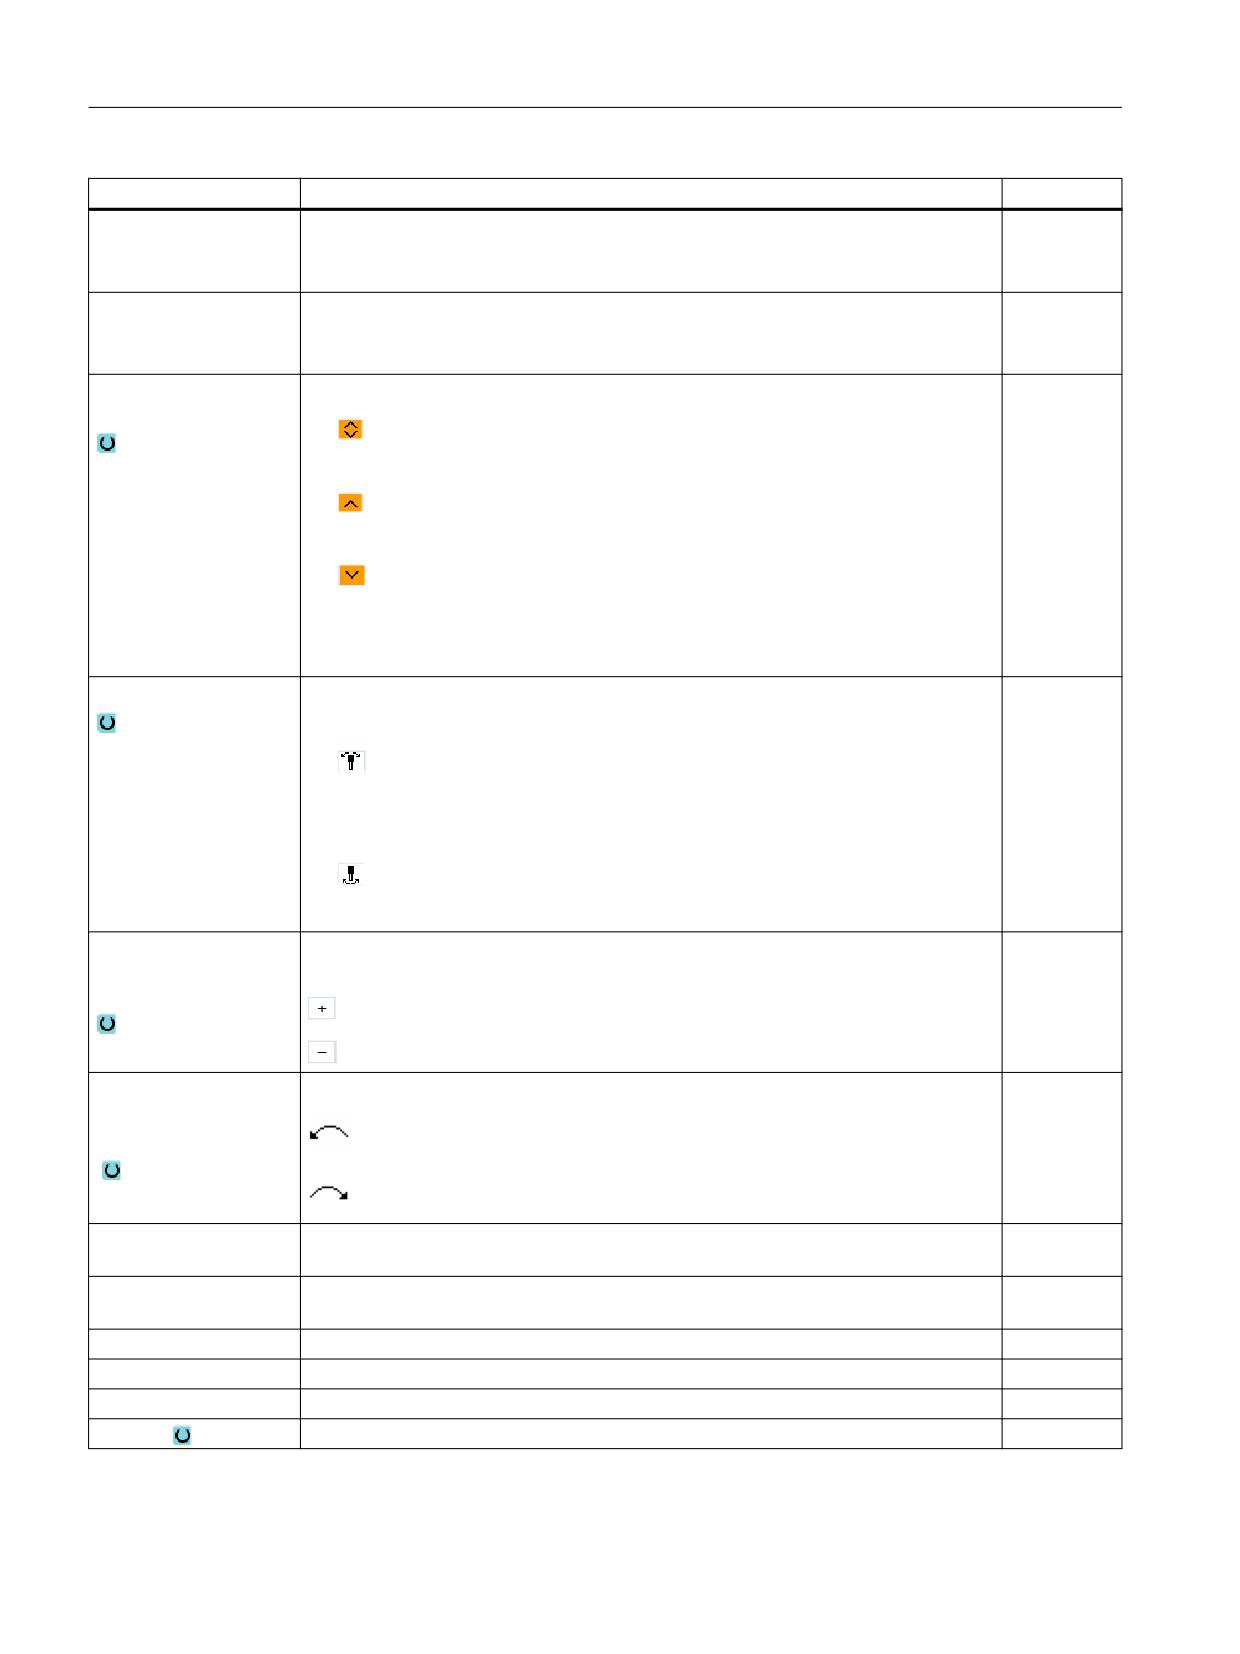
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
631
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
DIR
Направление вращения шпинделя
(только программа в
G-кодах)
S (только программа в
Скорость шпинделя
об/мин
G-кодах)
V (только программа в
Постоянная скорость резания
мм/мин
G-кодах)
SV
Граница макс. частоты вращения - (только для постоянной скорости резания V)
об/мин
X0
Опорная точка в X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка в Z (абс.)
мм
FS или R
Ширина фаски или радиус закругления
мм
Фрезерная обработка
632
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4

Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
X1
Глубина для уменьшения частоты вращения ∅ (абс.) или глубина для умень-
мм
шения частоты вращения относительно X0 (инкр.)
FR
Уменьшенная подача
*
SR
Уменьшенная частота вращения
об/мин
X2
Конечная глубина ∅ (абс.) или конечная глубина относительно X1 (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
633
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
11.6
Контурная обточка - фрезерный/токарный станок
11.6.1
Общая информация
Функция
С помощью цикла "Токарная обработка контура" можно изготовлять простые или
сложные контуры. Контур состоит из отдельных элементов контура, при этом минимум
два и макс. 250 элементов дают определенный контур.
Между элементами контура можно программировать фаски, радиусы, канавки или
тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки пересечения отдельных
элементов контура с учетом геометрических связей и обеспечивает тем самым ввод
элементов с не полностью указанными размерами.
При обработке контура можно учитывать контур заготовки, который вводится перед
контуром готовой детали. После выбрать из следующих технологий обработки:
• Обработка резаньем
• Выточка
• Токарная выточка
В каждой из 3 различных технологии можно соответственно осуществлять черновую
обработку, удалять остатки материал и осуществлять чистовую обработку.
Примечание
Начальная точка или конечная точка обработки вне плоскостей отвода
В программах с обработкой контура по более ранним вариантам ПО иногда при запуске
ЧПУ (NC-Start) отображается одно из аварийных сообщений 61281 "Начальная точка
обработки вне плоскостей отвода" или 61282 "Конечная точка обработки вне плоскостей
отвода".
В этом случае скорректировать плоскости отвода в заголовке программы.
Программирование
К примеру, программирование для обработки резаньем выглядит следующим образом:
Примечание
При программировании в G-кодах учитывать, что контуры должны стоять после
идентификатора конца программы!
Фрезерная обработка
634
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
1. Ввод контура заготовки
Если при обработке резаньем против контура в качестве формы заготовки
необходимо учитывать контур заготовки (а не цилиндр или припуск), то перед
контуром готовой детали нужно определить контур заготовки. Контур заготовки
последовательно составляется из различных элементов контура.
2. Ввод контура готовой детали
Контур готовой детали последовательно составляется из различных элементов
контура.
3. Вызов контура
4. Обработка резаньем против контура (черновая обработка)
Контур обрабатывается в продольном или поперечном направлении или
параллельно контуру.
5. Выборка остаточного материала (черновая обработка)
При программировании в G-кодах при обработке резаньем сначала необходимо
решить, будет ли черновая обработка выполнена с или без распознавания
остаточного материала. С помощью подходящего инструмента они могут быть
удалены без повторной обработки всего контура.
6. Обработка резаньем против контура (чистовая обработка)
Если при черновой обработке был запрограммирован чистовой припуск, то контур
обрабатывается повторно.
11.6.2
Представление контура
Программа в G-кодах
В редакторе контур отображается в сегменте программы с отдельными кадрами
программы. При открытии отдельного кадра, открывается контур.
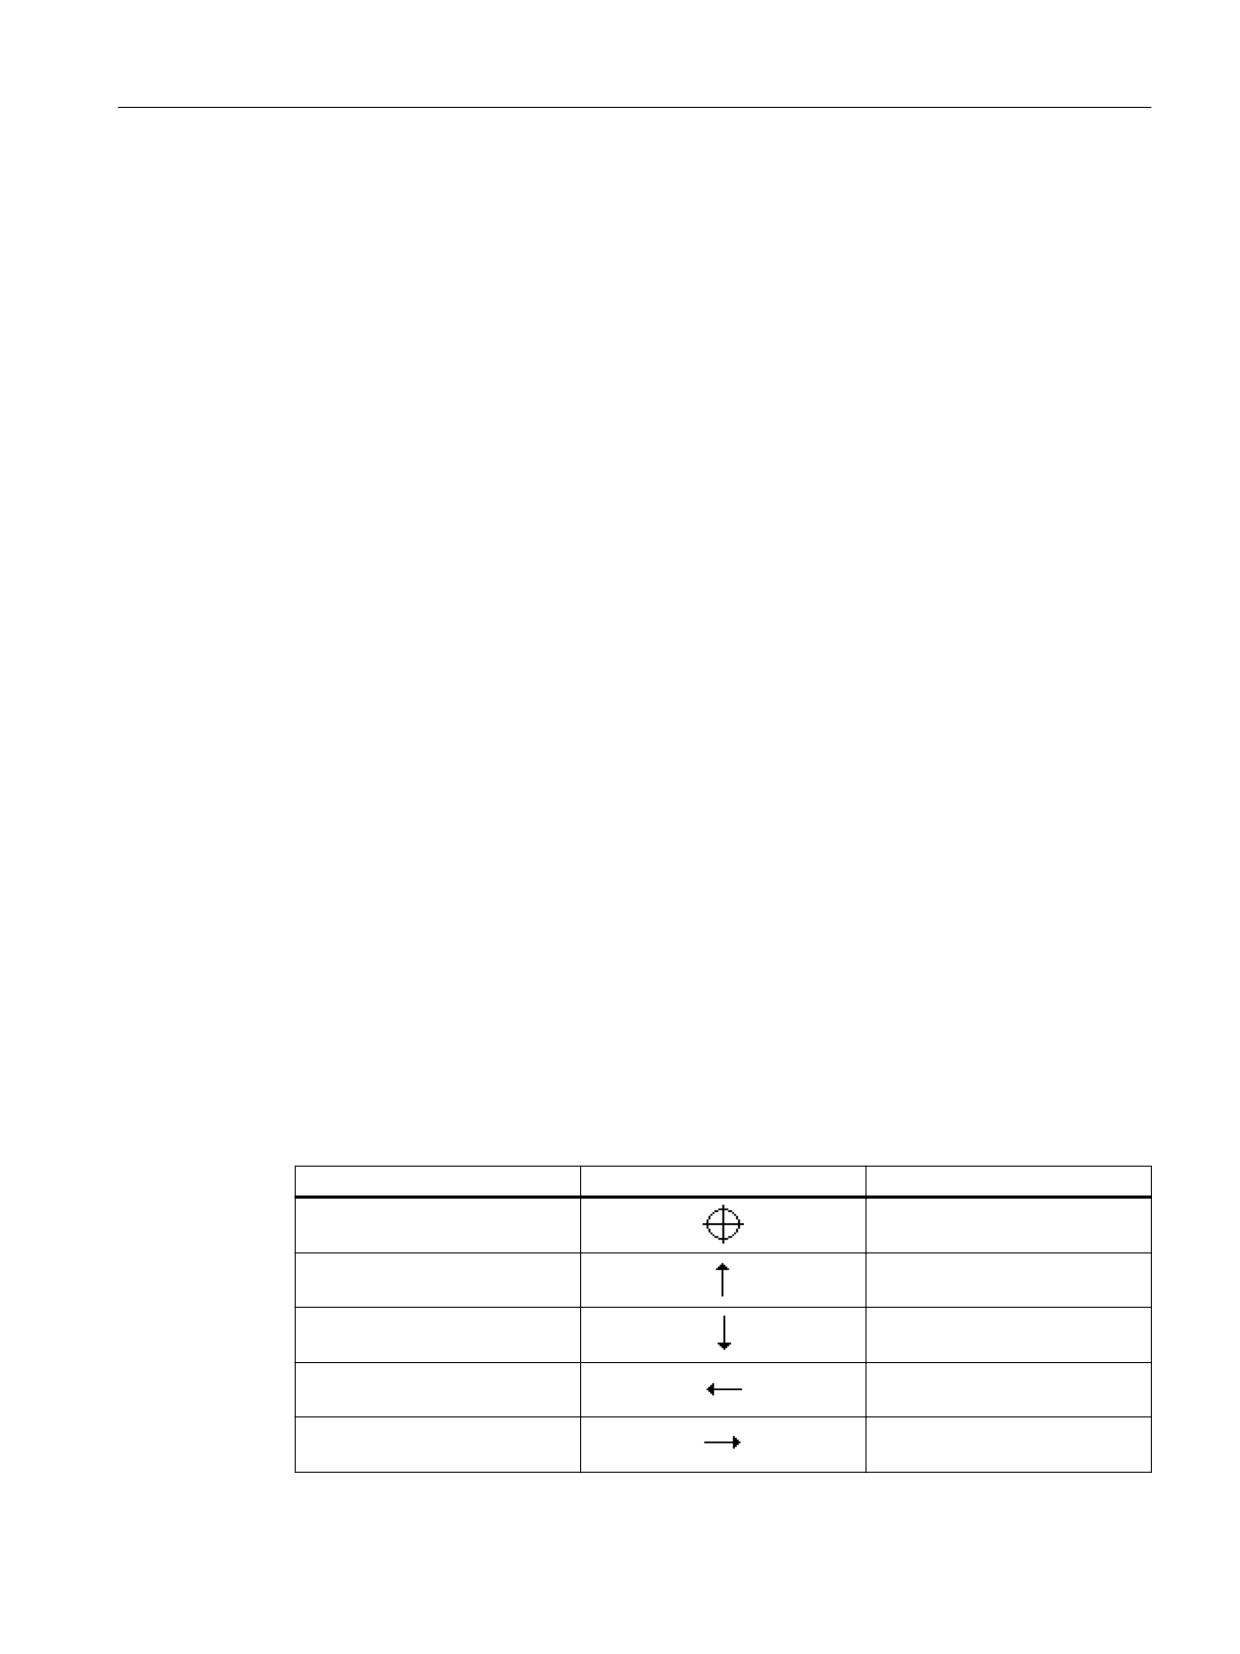
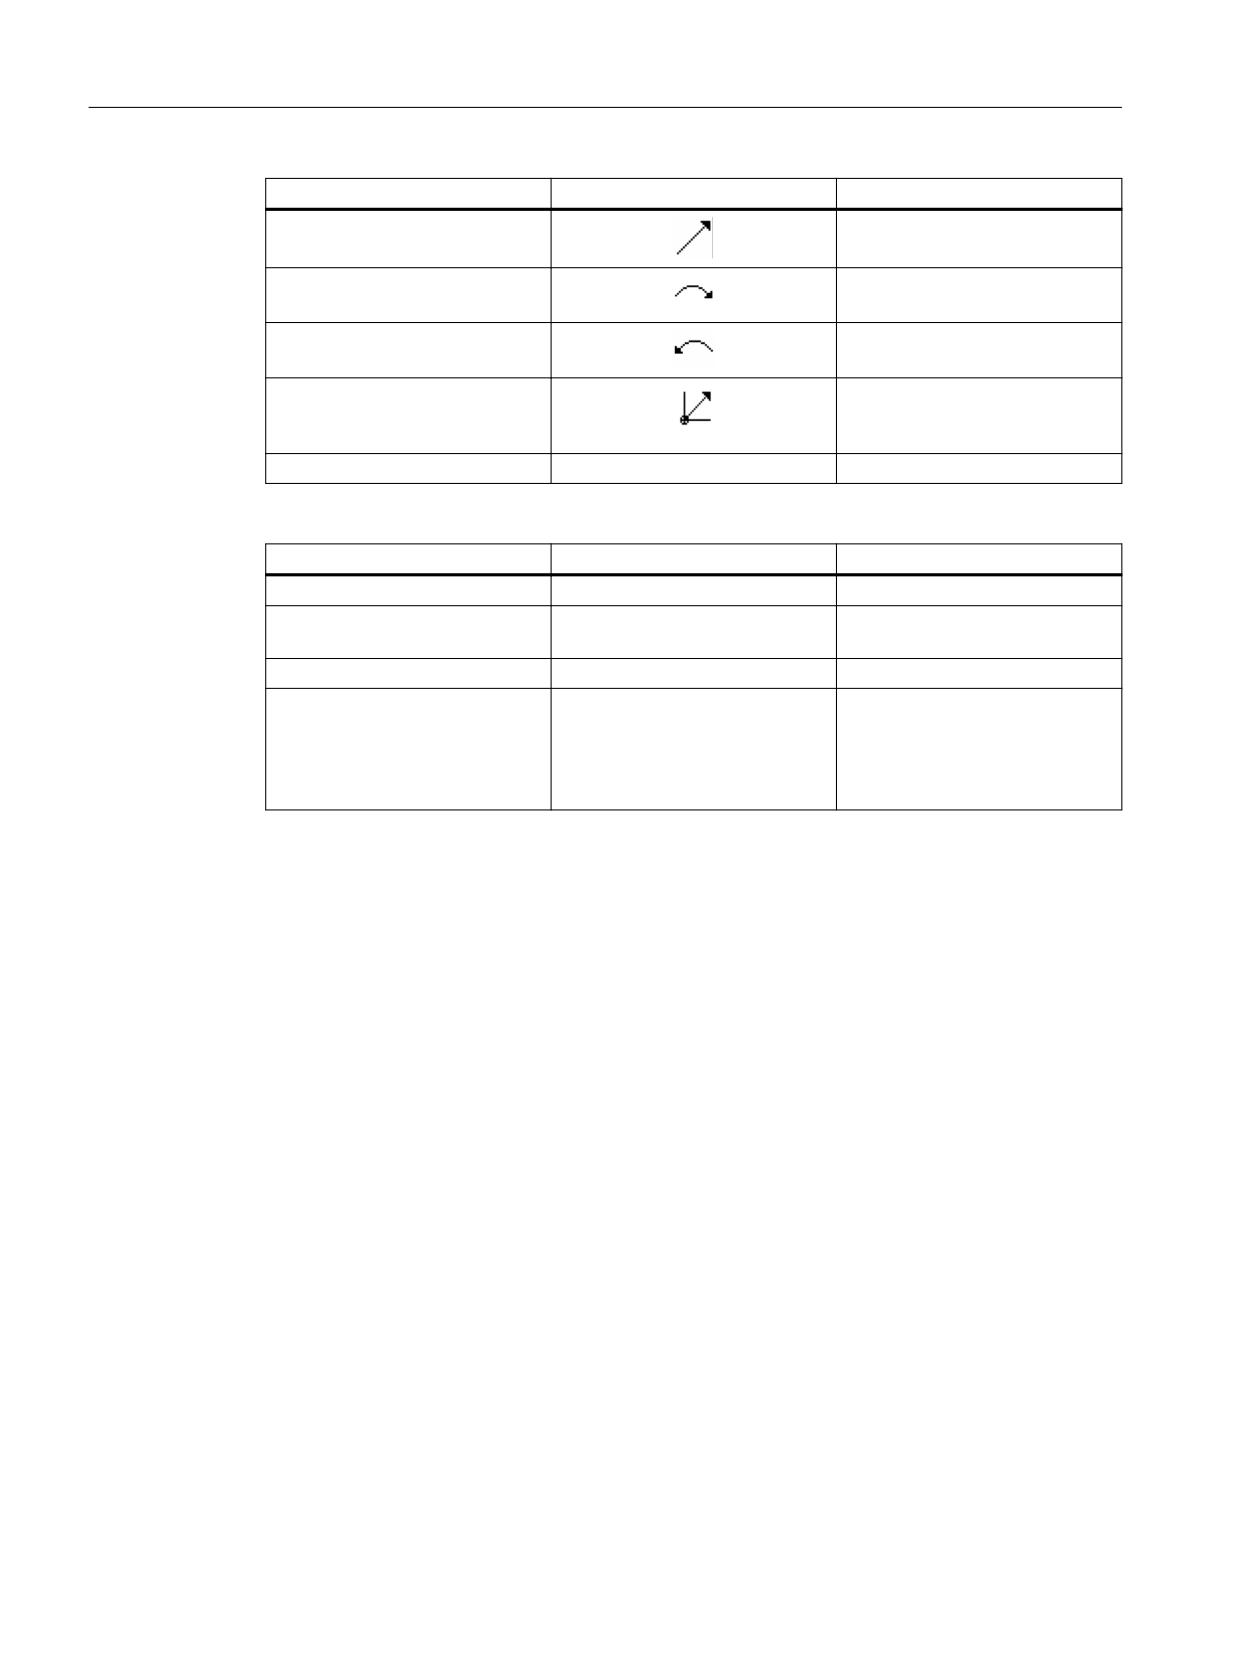
Символическое представление
Отдельные элементы контура представляются в последовательности ввода
символически рядом с графическим окном.
Элемент контура
Символ
Значение
Стартовая точка
Стартовая точка контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
635
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Элемент контура
Символ
Значение
Любая прямая
Прямая с любым наклоном
Дуга окружности вправо
Окружность
Дуга окружности влево
Окружность
Полюс
Диагональная прямая или ок-
ружность в полярных коорди-
натах
Конец контура
END
Конец описания контура
Различный цвет символов показывает их статус:
Передний план
Задний план
Значение
черный
голубой
Курсор на новом элементе
черный
оранжевый
Курсор на актуальном элемен-
те
черный
белый
Обычный элемент
красный
белый
Элемент в настоящее время не
рассматривается
(элемент начинает рассматри-
ваться при выборе его курсо-
ром)
Графическое представление
Синхронно с текущим вводом элементов контура в графическом окне показывается
прогресс программирования контура в векторной графике.
Созданный элемент контура при этом может принимать различные типы линий и цвета:
• черный: запрограммированный контур
• оранжевый: актуальный элемент контура
• зеленая штриховка: альтернативный элемент
• голубой пунктир: частично определенный элемент
Масштабирование системы координат согласуется с изменениями всего контура.
Положение системы координат также показывается в графическом окне.
11.6.3
Создание нового контура
Функция
Для каждого контура, который необходимо обработать резаньем, необходимо создать
свой контур.
Фрезерная обработка
636
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
При создании нового контура сначала необходимо определить стартовую точку. Ввести
элементы контура. После этого контурный процессор автоматически определяет конец
контура.
Порядок действий
1.
Выполняемая программа обработки детали создана и редактор от-
крыт.
2.
Нажать программные клавиши "Токарная обработка" и
"Контурная обточка".
3.
Нажать программные клавиши "Контур" и "Новый контур".
Открывается окно ввода "Новый контур".
4.
Ввести имя для нового контура. Имя контура должно быть одно-
значным.
5.
Нажать программную клавишу "Применить".
Открывается окно ввода для начальной точки контура.
Ввести отдельные элементы контура (см. главу "Создание элементов
контура").
Параметр
Описание
Единица
Z
Стартовая точка Z (абс.)
мм
Х
Стартовая точка X ∅ (абс.)
мм
Переход в нача-
Тип перехода
ле контура
• Радиус
• Фаска
FS=0 или R=0: нет переходного элемента
R
Переход к следующему элементу - радиус
мм
FS
Переход к следующему элементу - фаска
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
637
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
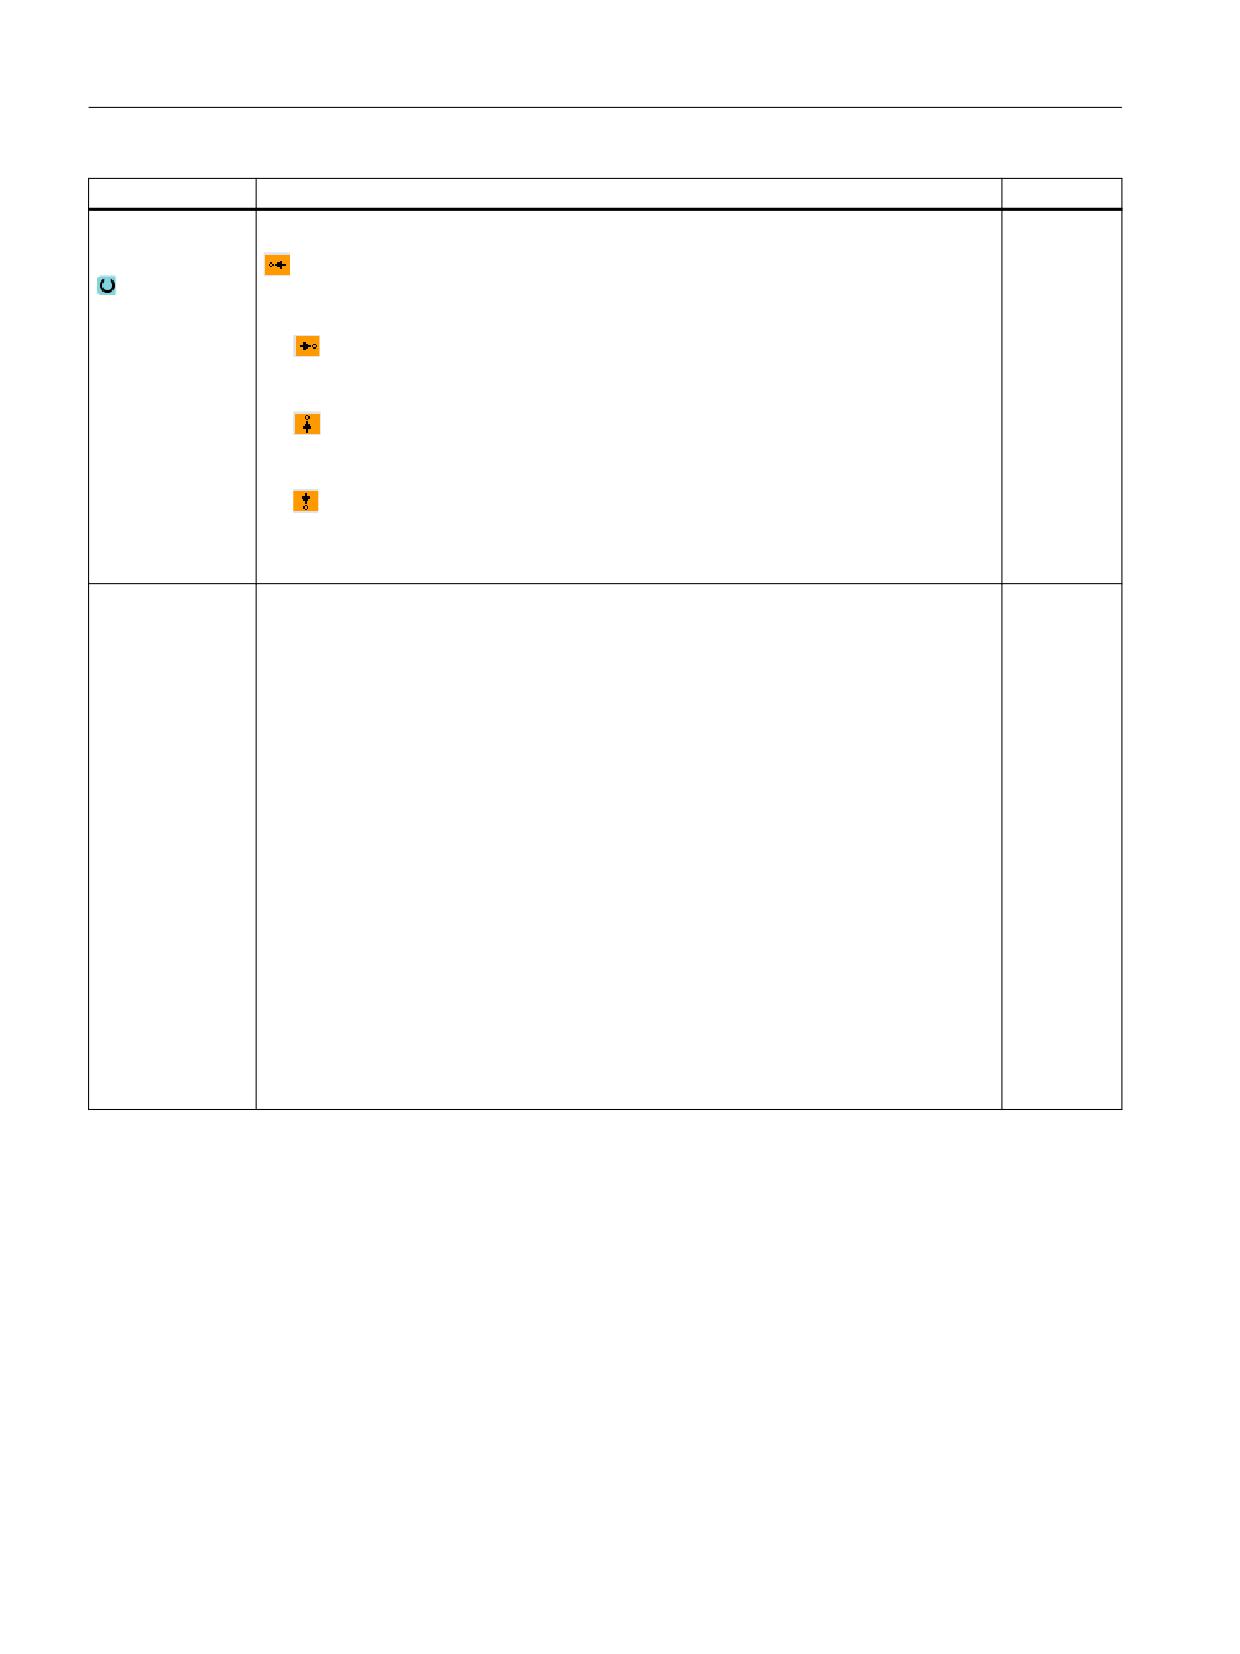
Направление пе-
Направление элемента контура к стартовой точке:
ред контуром
• в отрицательном направлении горизонтальной оси
• в положительном направлении горизонтальной оси
• в отрицательном направлении вертикальной оси
• в положительном направлении вертикальной оси
Дополнительные
Для каждого элемента контура можно вводить любые дополнительные команды в
команды
форме кода G. Доп. команды (макс. 40 знаков) вводятся в расширенной маске па-
раметров (программная клавиша "Все параметры"). В случае стартовой точки про-
граммная клавиша имеется всегда, она должна быть нажата только при вводе дру-
гих элементов контура.
Посредством дополнительных команд кода G можно, к примеру, программировать
подачи и команды М. Но необходимо учитывать, что дополнительные команды не
должны противоречить созданному коду G контура и быть совместимыми с желае-
мой обработкой.. Поэтому не использовать команд кода G группы 1 (G0, G1, G2, G3),
координаты в плоскости и команды кода G, для которых необходим отдельный кадр.
При чистовой обработке контура движение осуществляется в режиме управления
траекторией (G64). Т.е. переходы контура, к примеру, углы, фаски или радиуса при
определенных условиях не могут быть обработаны точно.
Если требуется не допустить этого, то существуют возможности использования до-
полнительных команд при программировании.
Пример: Сначала для контура программируется прямая параллельно X и для пара-
метра вводится дополнительная команда "G9" (покадровый точный останов). После
запрограммировать прямую параллельно Z. Угол обрабатывается точно, так как
подача в конце параллельной X прямой кратковременно равна нулю.
Указание:
Дополнительные команды действуют только для чистовой обработки!
11.6.4
Создание элементов контура
Создание элементов контура
После создания нового контура и определения начальной точки необходимо определить
отдельные элементы контура, из которых состоит контур.
Фрезерная обработка
638
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Для определения контура доступны следующие элементы контура:
• Вертикальная прямая
• Горизонтальная прямая
• Диагональная прямая
• Окружность / дуга окружности
Для каждого элемента контура заполняется собственная маска параметров. При вводе
параметров помощь различные вспомогательные изображения объясняют эти
параметры.
Если в отдельные поля значения не вводятся, то цикл исходит из того, что эти значения
неизвестны, и пытается вычислить их по другим параметрам.
В случае контуров, для которых введено больше параметров, чем это необходимо, могут
возникать противоречия. В этом случае попытаться ввести меньше параметров и
поручить циклу вычислить как можно большее количество параметров.
Переходные элементы контура
В качестве переходного элемента между двумя элементами контура можно выбрать
радиус, фаску или (в случае прямых элементов контура) канавку. Переходный элемент
всегда прикрепляется в конце элемента контура. Выбор переходного элемента контура
осуществляется в маске параметров соответствующего элемента контура.
Переходный элемент контура можно использовать при наличии точки пересечения двух
соседних элементов, которую можно вычислить по введенным значениям. В остальных
случаях необходимо использовать элементы контура "прямая/окружность".
Дополнительные команды
Для каждого элемента контура можно вводить дополнительные команды в форме G-
кода. Доп. команды (макс. 40 знаков) вводятся в расширенной маске параметров
(программная клавиша "Все параметры").
Дополнительными командами в G-кодах можно, например, программировать подачи и
М-команды. Но необходимо учитывать, что дополнительные команды не должны
противоречить созданному G-коду контура. Поэтому не использовать команды в G-кодах
группы 1 (G0, G1, G2, G3), координаты в плоскости и команды в G-кодах, для которых
необходим отдельный кадр.
Другие функции
При программировании контура доступны следующие дополнительные функции:
• Касательная к предшествующему элементу
Переход к предшествующему элементу можно запрограммировать как касательную.
• Диалоговый выбор
Если по введенным ранее параметрам получается две различных возможности для
контура, то необходимо выбрать одну из них.
• Замыкание контура
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
639
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
От актуальной позиции можно с помощью прямой к начальной точке замкнуть контур.
Изготовление точных переходов контура
Движение осуществляется в режиме управления траекторией (G64). Это означает, что
переходы контура, например, углы, фаски или радиусы обрабатываются, вероятно,
неточно.
Для недопущения этого в программировании есть две различных возможности.
Использовать дополнительные команды или отдельно запрограммировать подачу для
переходного элемента.
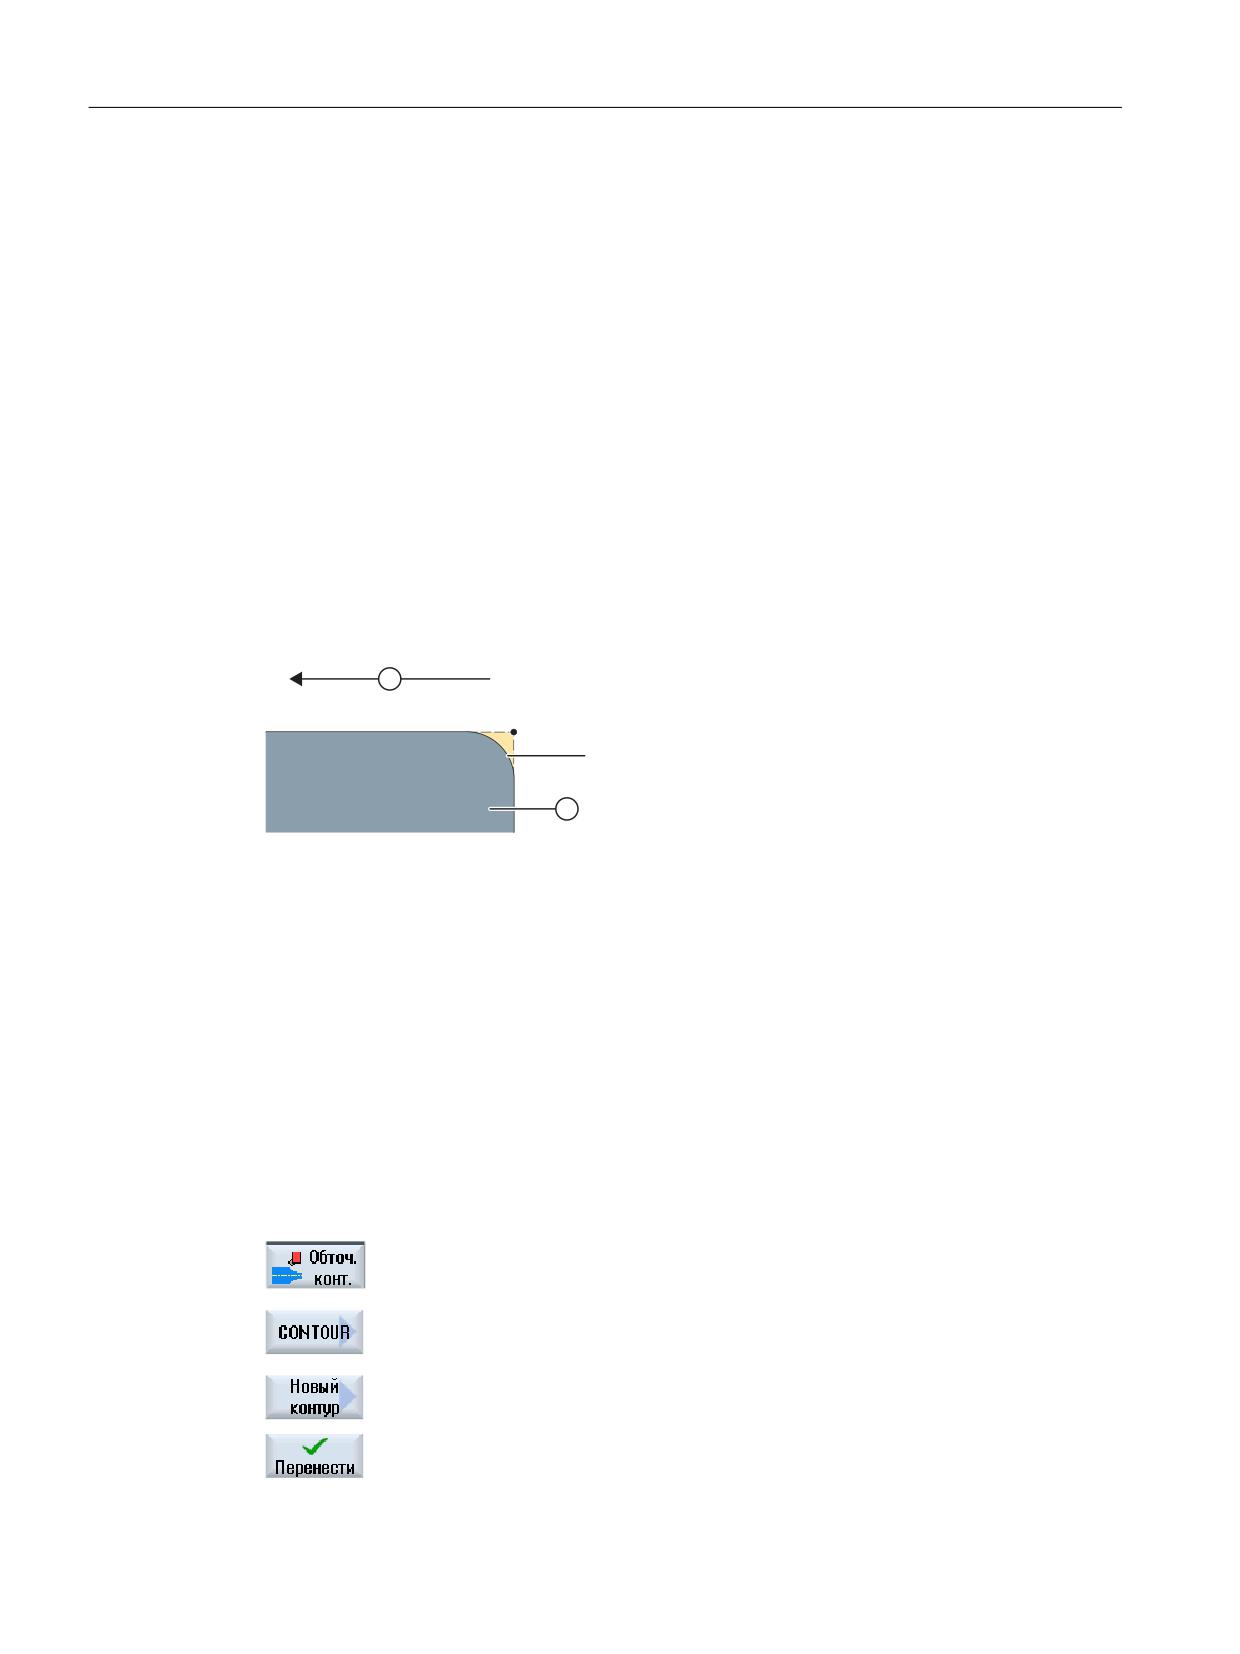
• Дополнительная команда
Сначала для контура программируется вертикальная прямая параллельно X, и для
параметра вводится дополнительная команда "G9" (покадровый точный останов). После
запрограммировать горизонтальную прямую. Угол обрабатывается точно, так как
подача в конце вертикальной прямой кратковременно равна нулю.
*
*
① Направление обработки
② Деталь
• Подача для переходного элемента
Если в качестве переходного элемента выбрана фаска или радиус, то ввести в параметре
"FRC" уменьшенную подачу. Благодаря меньшей скорости обработки переходный
элемент изготавливается точнее.
Принцип действий при вводе элементов контура
1.
Программа обработки детали открыта. Установить курсор на желае-
мую позицию ввода, обычно на физический конец программы
после M02 или M30.
2.
Ввод контура с помощью поддержки контура:
2.1
Нажать программные клавиши ""Контурная обточка", "Контур" и
"Новый контур".
2.2
Ввести в открытое окно ввода имя для контура, к примеру, Kontur_1.
Нажать программную клавишу "Применить".
Фрезерная обработка
640
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
2.3
Открывается маска ввода для контура, в которой сначала указы-
вается начальная точка контура. Она обозначается на левой панели
навигации символом "+".
Нажать программную клавишу "Применить".
3.
Ввести отдельные элементы контура направления обработки.
Выбрать через программную клавишу элемент контура.
Открывается окно ввода "Прямая (к примеру, Z)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, X)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, ZX)".
- ИЛИ
Открывается окно ввода "Окружность".
4.
Ввести в маске ввода все данные, следующие из чертежа детали (к
примеру, длина прямых, конечная позиция, переход к следующему
элементу, угол подъема и т.д.).
5.
Нажать программную клавишу "Применить".
Элемент добавляется к контуру.
6.
При вводе данных элемента контура, можно запрограммировать
переход с предшествующему элементу как касательную.
Нажать программную клавишу "Касательная к пред. эл.". В поле вво-
да параметра α2 появляется выбор "касательная".
7.
Повторить процесс до завершения контура.
8.
Нажать программную клавишу "Применить".
Запрограммированный контур передается в технологическую кар-
ту (окно программы).
9.
Если для отдельных элементов контура необходимо показать и дру-
гие параметры, к примеру, чтобы ввести и дополнительные коман-
ды, нажать программную клавишу "Все параметры".
Элемент контура "Прямая, к примеру, Z"
Параметр
Описание
Единица
Z
Конечная точка Z (абс. или инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Канавка
• Фаска
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
641
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Радиус
R
Переход к следующему элементу - радиус
мм
Канавка
Форма E
Размер канавки
к примеру, E1.0x0.4
Форма F
Размер канавки
к примеру, F0.6x0.3
Резьба DIN
P
Шаг резьбы
мм/об.
α
Угол врезания
Градус
Резьба
Z1
Длина Z1
мм
Z2
Длина Z2
мм
R1
Радиус R1
мм
R2
Радиус R2
мм
T
Глубина врезания
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая, к примеру, X"
Параметр
Описание
Единица
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Канавка
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Канавка
Форма E
Размер канавки
к примеру, E1.0x0.4
Форма F
Размер канавки
к примеру, F0.6x0.3
Резьба DIN
P
Шаг резьбы
мм/об.
α
Угол врезания
Градус
Резьба
Z1
Длина Z1
мм
Z2
Длина Z2
мм
R1
Радиус R1
мм
R2
Радиус R2
мм
T
Глубина врезания
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Фрезерная обработка
642
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая, к примеру, ZX"
Параметр
Описание
Единица
Z
Конечная точка Z (абс. или инкр.)
мм
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Окружность"
Параметр
Описание
Единица
Направление враще-
• Правое направление вращения
ния
• Левое направление вращения
Z
Конечная точка Z (абс. или инкр.)
мм
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
K
Центр окружности (абс. или инкр.)
мм
I
Центр окружности I ∅ (абс) или центр окружности I (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
β1
Конечный угол к оси Z
Градус
β2
Апертурный угол
Градус
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
643
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды в G-кодах
манды
Элемент контура "Конец"
В маске параметров "Конец" отображаются данные по переходу на конце контура
предшествующего элемента контура.
Редактирование значений невозможно.
11.6.5
Изменение контура
Функция
Уже созданный контур в дальнейшем может быть изменен.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Принцип действий при изменении элемента контура
1.
Открыть выполняемую программу обработки детали.
2.
Выбрать с помощью курсора кадр программы, где необходимо из-
менить контур. Открыть геометрический процессор.
Перечисляются отдельные элементы контура.
3.
Поместить курсор на место для вставки или изменения.
4.
Выбрать с помощью клавиш-курсоров желаемый элемент контура.
Фрезерная обработка
644
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
5.
Ввести параметры в экранную форму или удалить элемент и вы-
брать новый элемент.
6.
Нажать программную клавишу "Применить".
Необходимый элемент вставляется в контур или изменяется.
Принцип действий для удаления элемента контура
1.
Открыть выполняемую программу обработки детали.
2.
Поместить курсор на элемент контура, который необходимо уда-
лить.
3.
Нажать программную клавишу "Удалить элемент".
4.
Нажать программную клавишу "Удалить".
11.6.6
Вызов контура (CYCLE62)
Функция
Через вводные данные создается ссылка на выбранный контур.
Имеется четыре возможности выбора вызова контура:
1. Имя контура
Контур находится в вызывающей главной программе.
2. Метки
Контур находится в вызывающей главной программе и ограничивается введенными
метками.
3. Подпрограмма
Контур стоит в подпрограмме в той же детали.
4. Метки в подпрограмме
Контур находится в подпрограмме и ограничивается введенными метками.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
645
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
3.
Нажать программные клавиши "Контур" и "Вызов контура".
Открывается окно ввода "Вызов контура".
4.
Спараметрировать выбор контура.
Параметр
Описание
Единица
Выбор контура
• Имя контура
• Метки
• Подпрограмма
• Метки в подпрограмме
Имя контура
CON: Имя контура
Метки
• LAB1: Метка 1
• LAB2: Метка 2
Подпрограмма
PRG: Подпрограмма
Метки в подпрограм-
• PRG: Подпрограмма
ме
• LAB1: Метка 1
• LAB2: Метка 2
Примечание
EXTCALL / EES
При вызове программы обработки детали через EXTCALL без EES вызов контура может
происходить только через „Имя контура " или „Метки". Это проверяется в цикле. Т. е.
вызовы контура через „Подпрограмму" или „Метки в подпрограмме" возможны только с
активным EES.
11.6.7
Обработка резаньем (CYCLE952)
Функция
Для обработки контуров в продольном или поперечном направлении или параллельно
контуру использовать функцию "Обработка резаньем".
Фрезерная обработка
646
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Заготовка
При обработке резанием цикл учитывает заготовку, которая может состоять из цилиндра,
припуска на контур готовой детали или любого контура заготовки. Контур заготовки
должен быть определен как своя замкнутая линия контура перед контуром готовой
детали.
Примечание
Во избежание столкновений инструмента и заготовки из-за движений при
позиционировании запрограммированная заготовка должна совпадать с реальной
заготовкой.
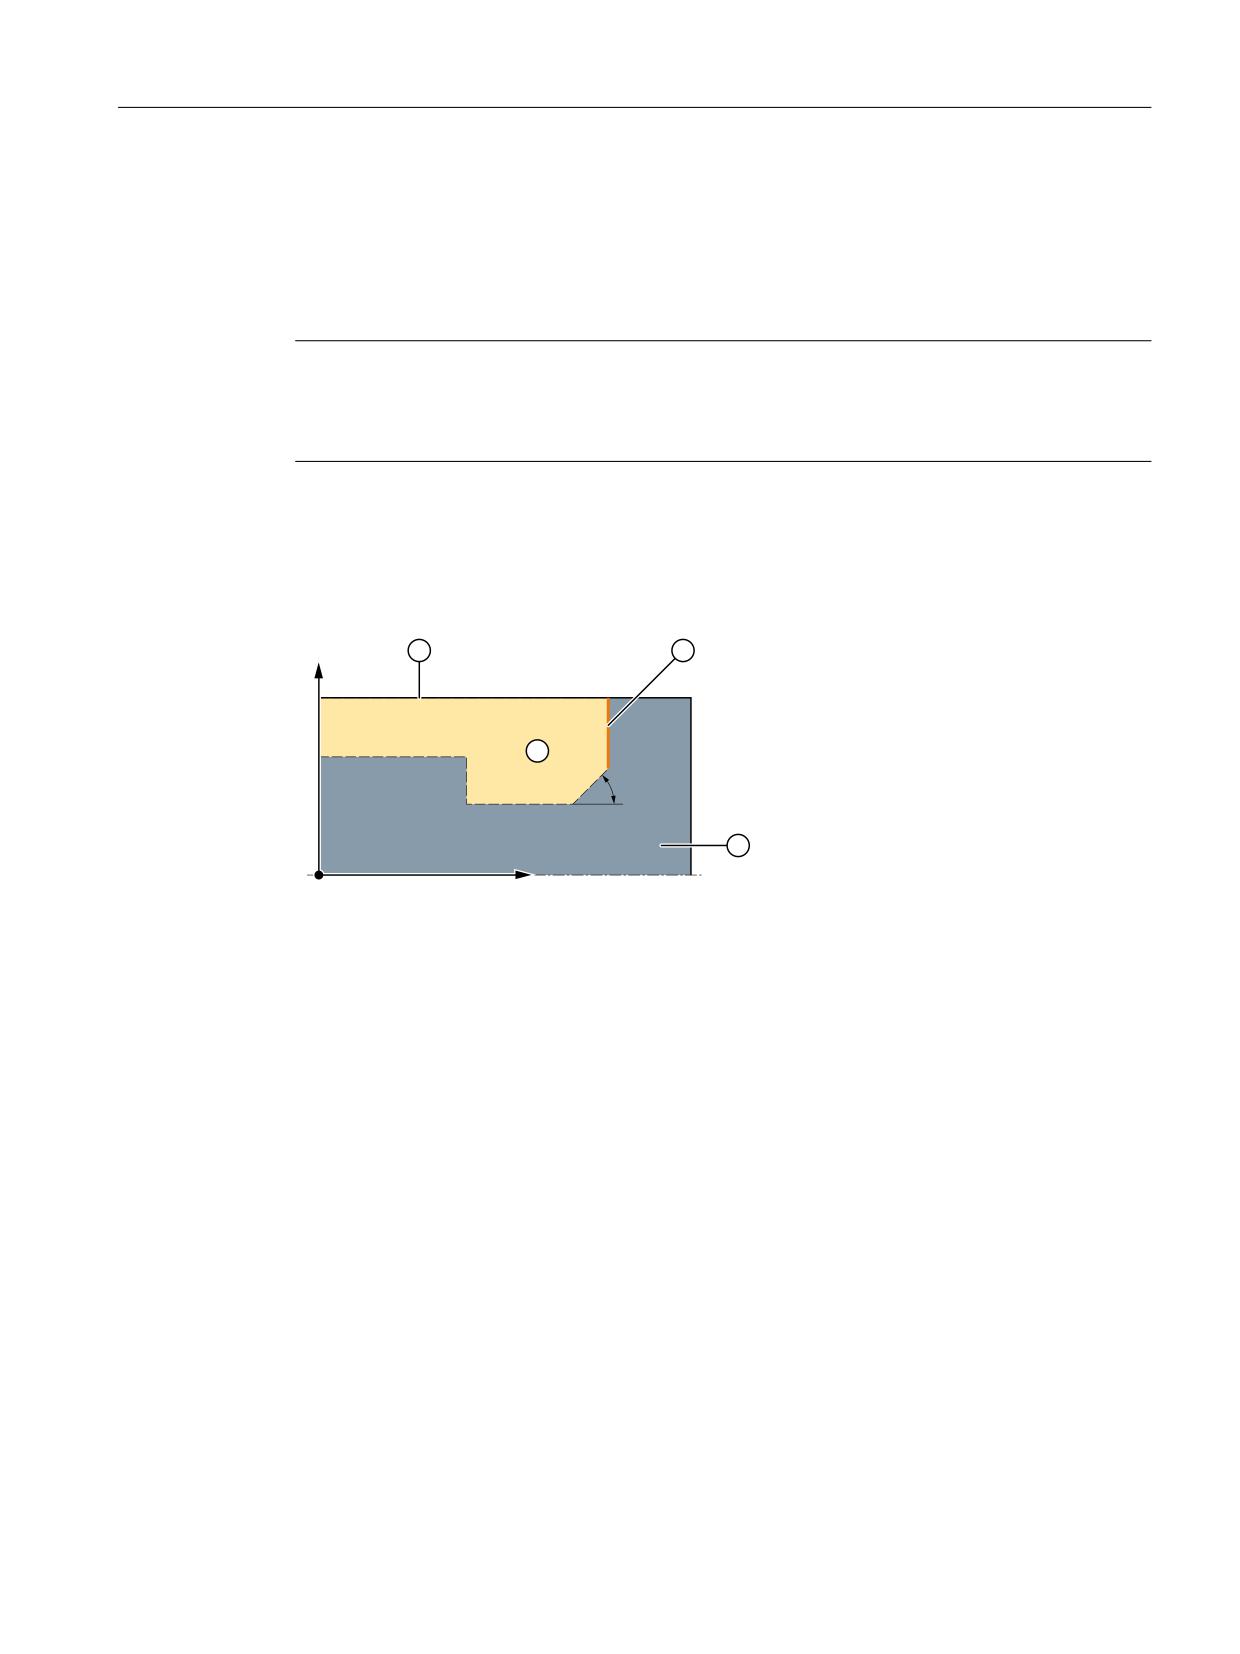
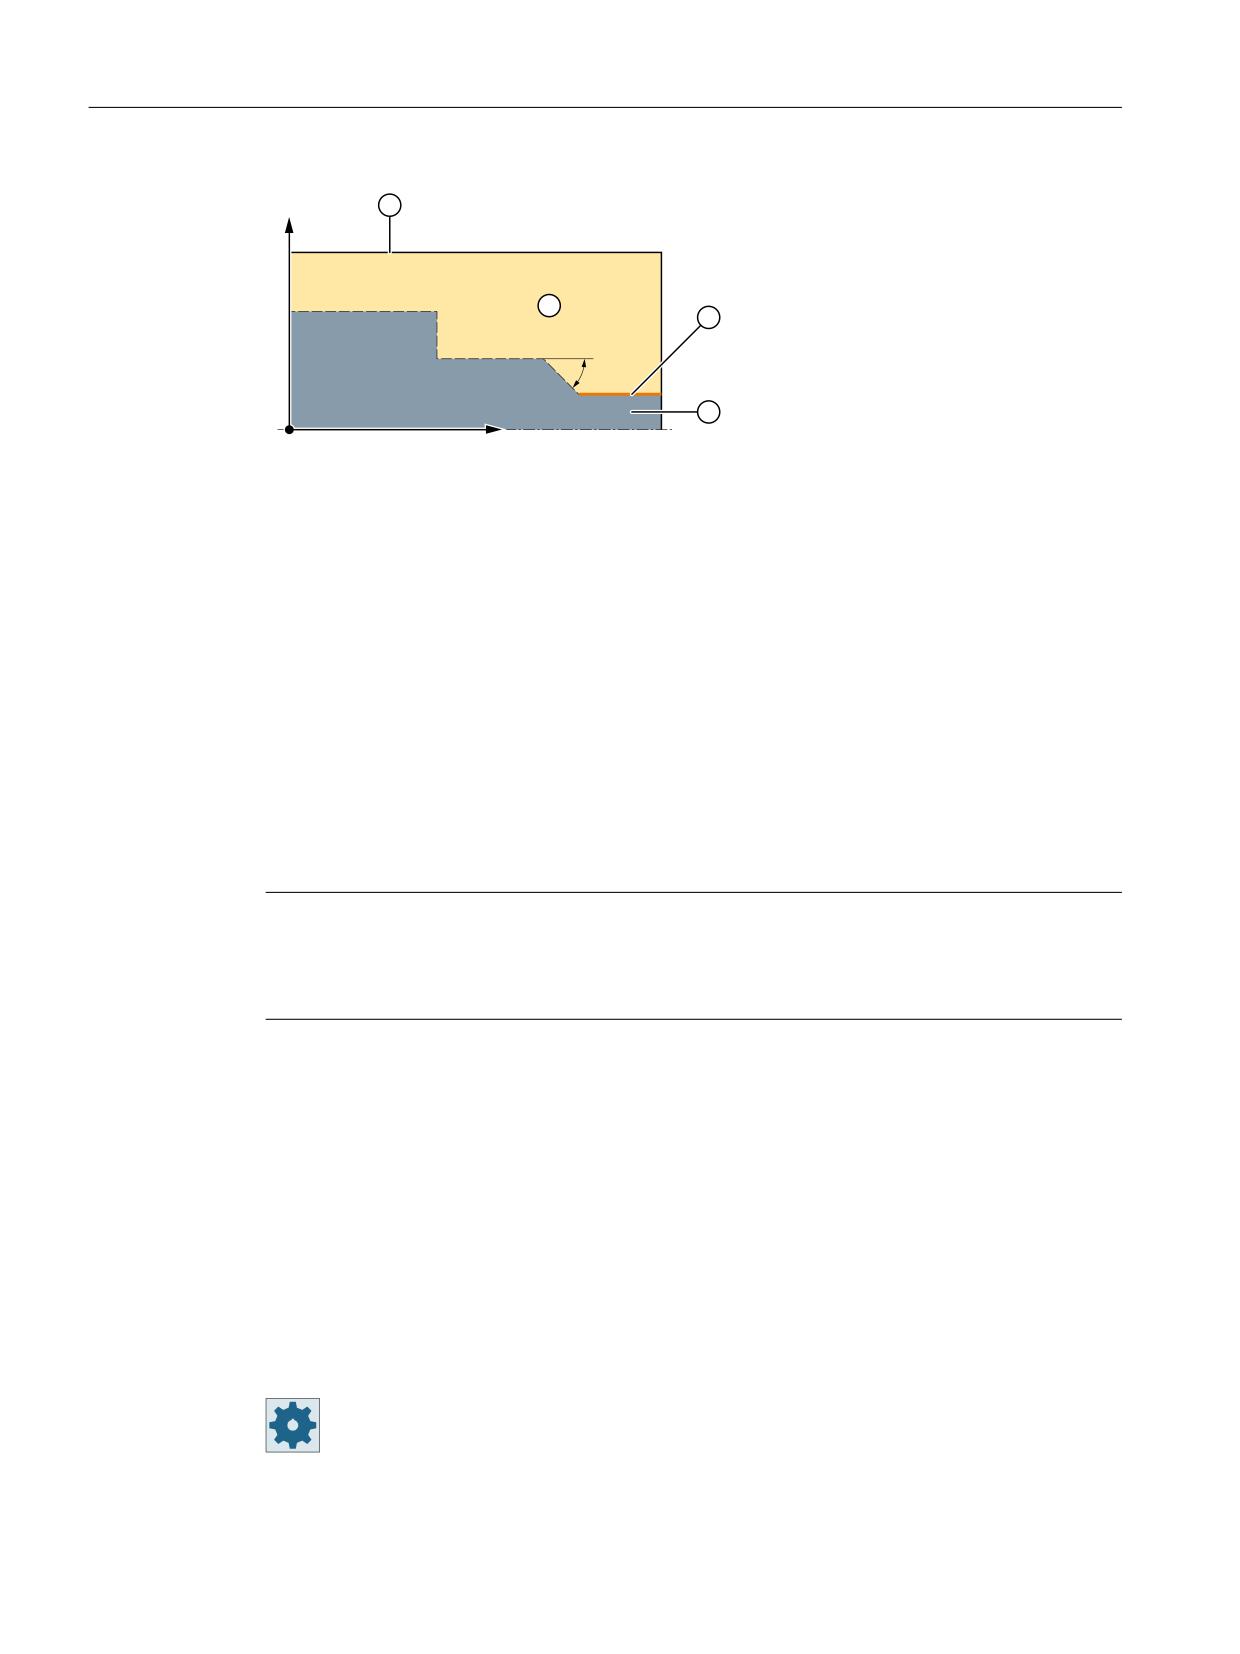
Если контур заготовки и контур готовой детали не пересекаются, цикл устанавливает
завершение между заготовкой и готовой деталью. Если угол между прямой и осью Z
больше 1 градуса, то завершение перемещают вверх, если угол меньше/равен 1 градусу,
то завершение перемещают в сторону.
;
˞
r
=
① Заготовка
② Готовая деталь
③ Конец контура
④ Обработка
Рисунок 11-10
α > 1°: Завершение между заготовкой и готовой деталью вверх
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
647
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
;
˞
r
=
① Заготовка
② Готовая деталь
③ Конец контура
④ Обработка
Рисунок 11-11
α ≤ 1°: Завершение между заготовкой и готовой деталью сбоку
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу "Программирование (Страница 634)").
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
требуется функция "Выполнение из внешней памяти (EES)".
Возврат по контуру
Во избежание образования остаточных углов при черновой обработке, можно оставить
"всегда с возвратом по контуру". При этом выступы, остающиеся при каждом проходе
резца в конце на контуре (из-за геометрии резцов), удаляются. При установке "с
возвратом к прежней точке резания " обработка контура может быть ускорена. Но при
этом образующиеся остаточные углы не определяются и не обрабатываются. Поэтому
обязательно проверить поведение перед обработкой с помощью моделирования.
При установке "автоматический" возврат по контуру осуществляется в тех случаях, когда
угол между режущей кромкой и контуром превышает определенное значение. Угол
определен в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
648
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
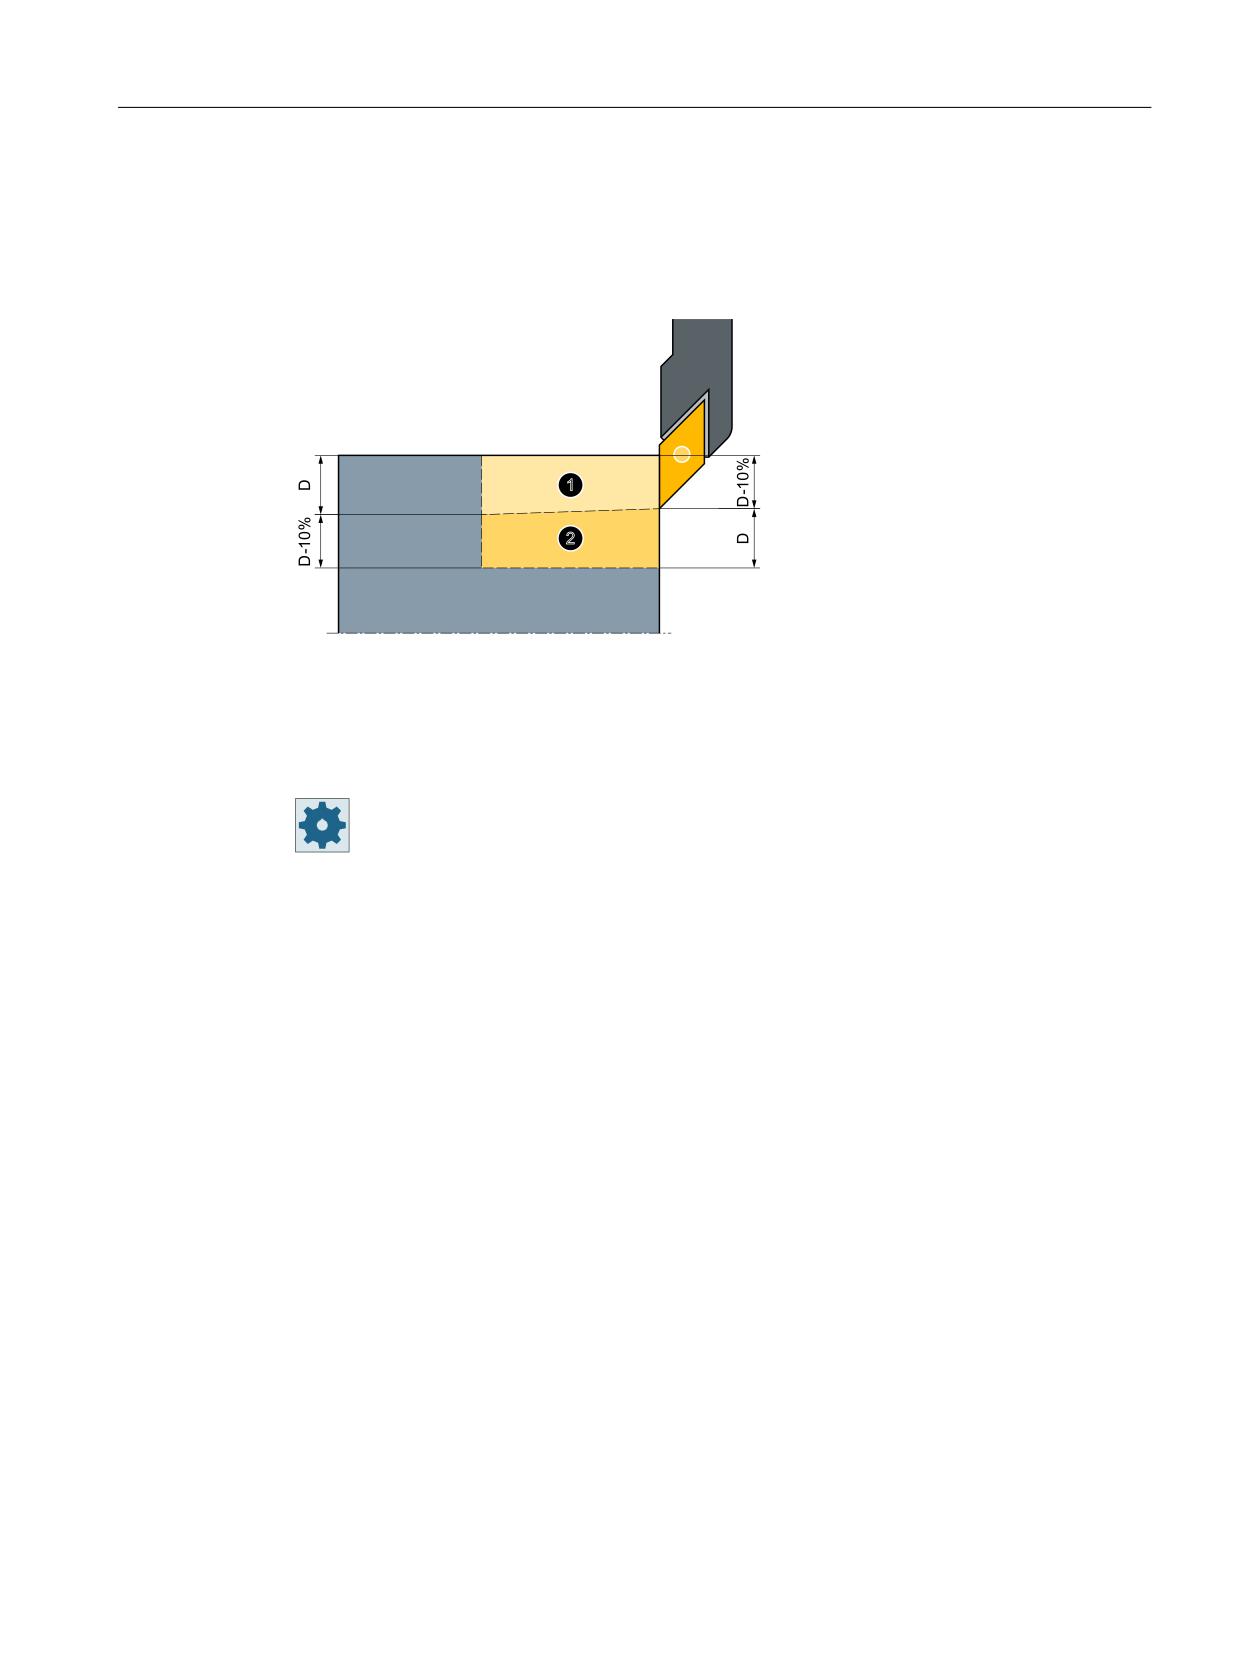
Переменная глубина резания
Вместо постоянной глубины резания D можно работать и с переменной глубиной
резания, чтобы не подвергать резец инструмента одинаковой нагрузке постоянно.
Благодаря этому можно увеличить стойкость инструмента.
① Первый проход
② Второй проход
Рисунок 11-12
Переменная глубина резания
Процент для переменной глубины резания определен в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подрез
Если необходимо предотвратить возникновение очень тонких проходов резца из-за
кромок контура при подрезе, то можно выправить подрез на кромках контура. В этом
случае при обработке контур разделяется через кромки на отдельные сегменты и для
каждого сегмента подрез осуществляется раздельно.
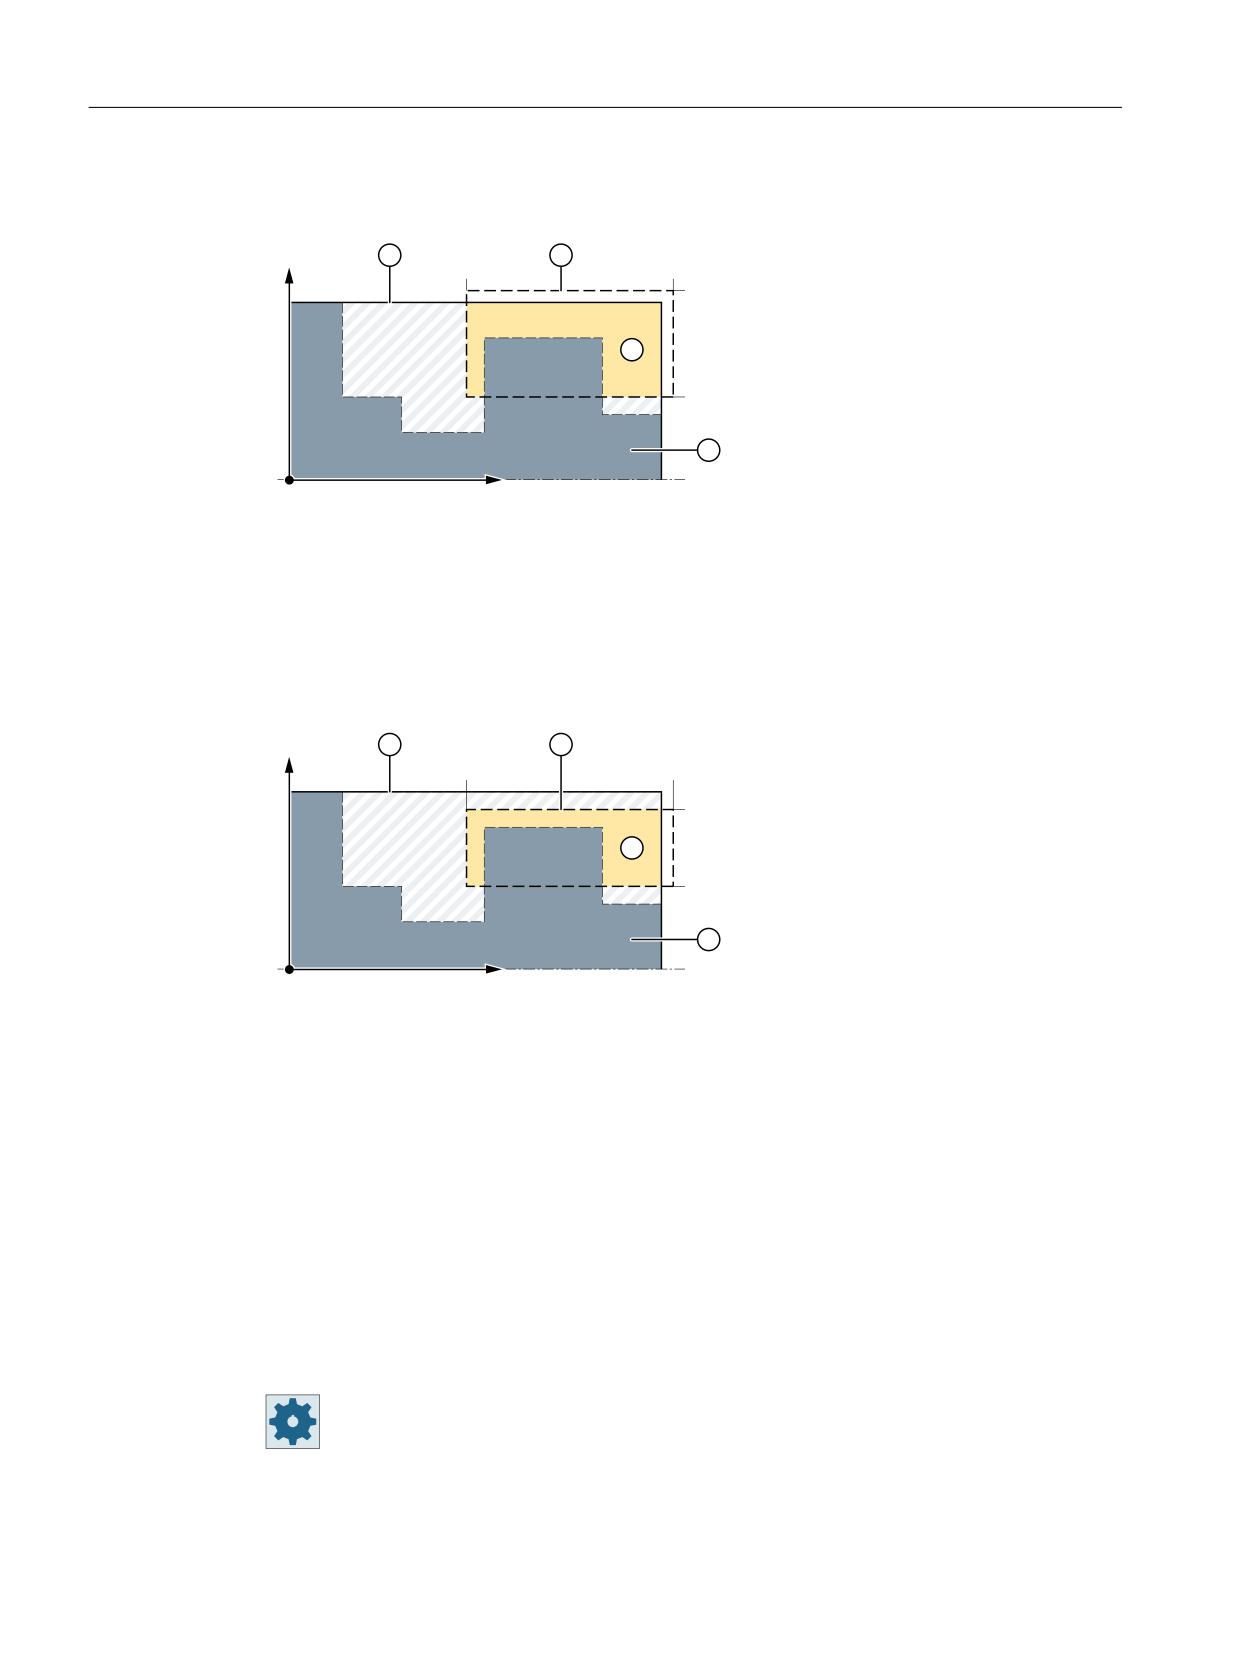
Ограничение области обработки
Если, например, определенную область контура необходимо обработать другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура. Можно определить от 1 до 4 граничных линий.
Граничные линии не должны при этом пересекаться с контуром на обращенной к
обработке стороне.
Границы действительны одинаково во время черновой и чистовой обработки.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
649
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Пример ограничения области продольной наружной обработки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-13
Такое ограничение разрешено: Граничная линия XA находится за пределами
контура заготовки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-14
Такое ограничение не разрешено: Граничная линия XA находится в пределах
контура заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи. Параметр DI указывает
путь, после которого должно быть осуществлено прерывание подачи.
Время прерывания или путь отвода зафиксированы в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
650
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Обработка остаточного материала / правила создания имен
Программа в G-кодах
В многоканальных системах к именам генерируемых программ циклы добавляют "_C" и
двухзначный номер конкретного канала, например, для канала 1 "_C01".
Поэтому имя главной программы не должно оканчиваться на "_C" и двухзначный номер.
Это контролируется циклами.
В программах с обработкой остатков при указании имени для файла, содержащего
актуализированный контур заготовки, учитывать, что это должно быть выполнено без
добавления символов ("_C" и двухзначный номер).
В системах с одним каналом циклы не добавляют расширений к именам генерируемых
программ.
Примечание
Программы в G-кодах
В случае программ в G-кодах генерируемые программы, не содержащие указания пути,
помещаются в директорию, в которой находится главная программа. При этом помнить,
что имеющиеся в директории программы с тем же именем, что и генерируемые
программы, заменяются.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка (черновая +
чистовая)) может выбираться свободно. При черновой обработке контура создаются
параллельные проходы резца с максимальной запрограммированной глубиной подачи.
Черновая обработка осуществляется до запрограммированного чистового припуска.
При чистовой обработке дополнительно можно ввести коррекционный припуск U1, что
дает возможность либо выполнять многократную чистовую обработку (положительный
коррекционный припуск), либо сжимать контур (отрицательный коррекционный
припуск). Чистовая обработка осуществляется в том же направлении, что и черновая
обработка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
651
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Обработка резаньем".
Открывается окно ввода "Обработка резаньем".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/мин
для направления обработ-
мм/об
ки вдоль, внутри)
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
F
Подача
*
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Фрезерная обработка
652
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
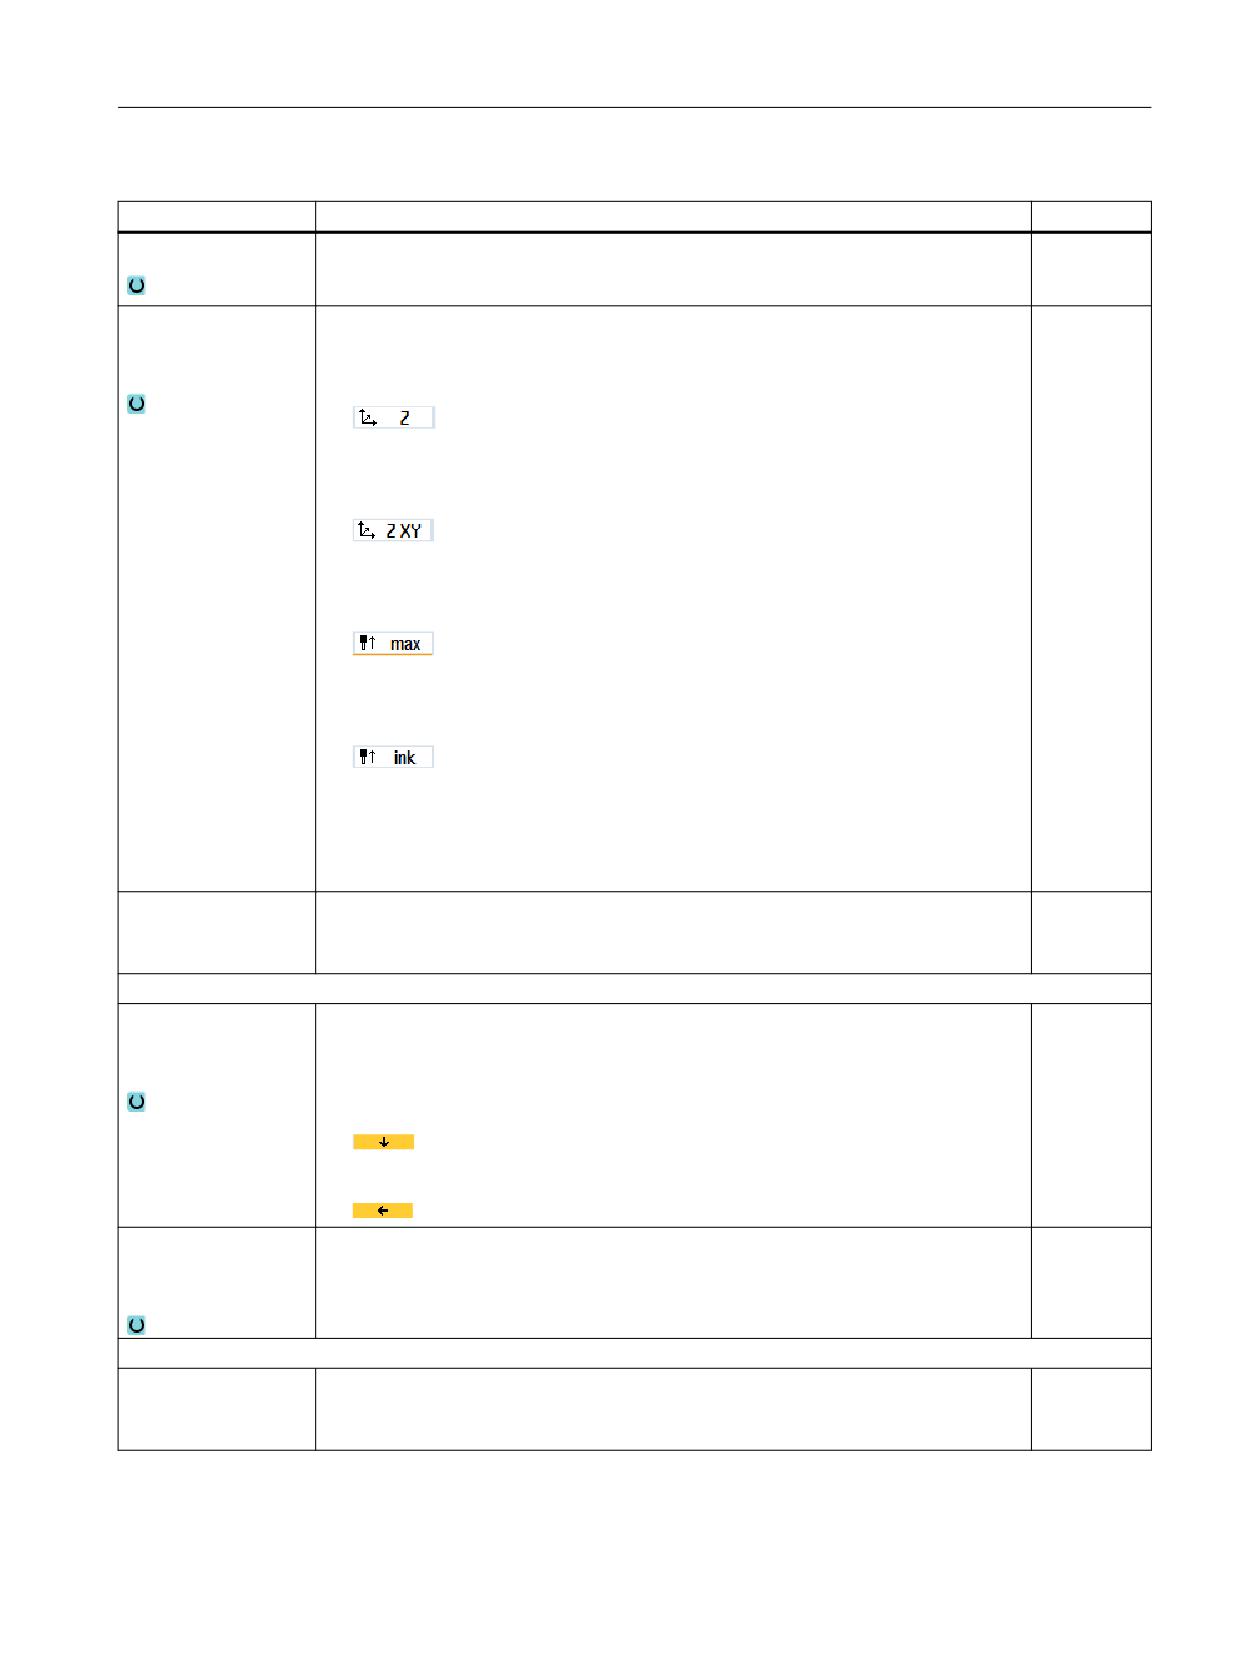
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного ог-
раничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
653
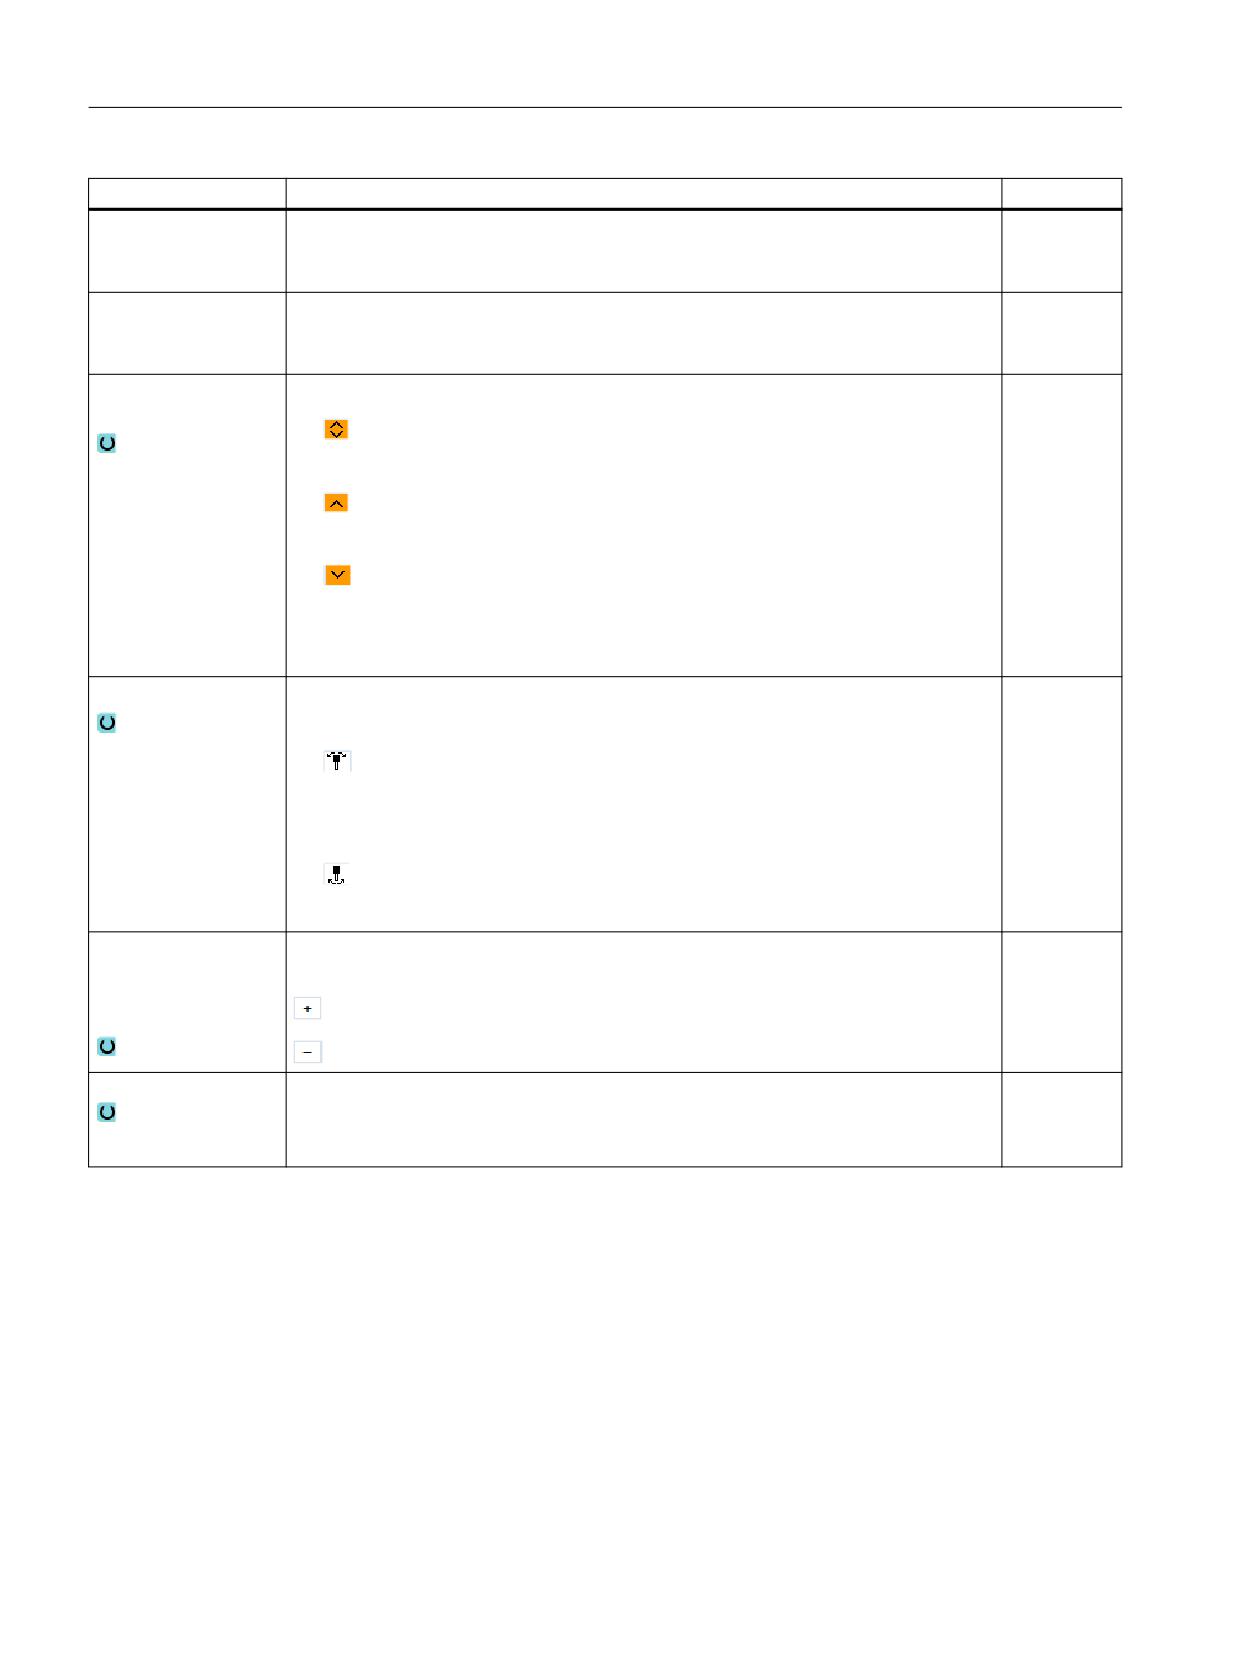
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое
• Округление до следующего торцового зубчатого зацепления
зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное
Предпочтительное направление оси качаний при нескольких возможных вывер-
направление (для
ках станка
программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Фрезерная обработка
654
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
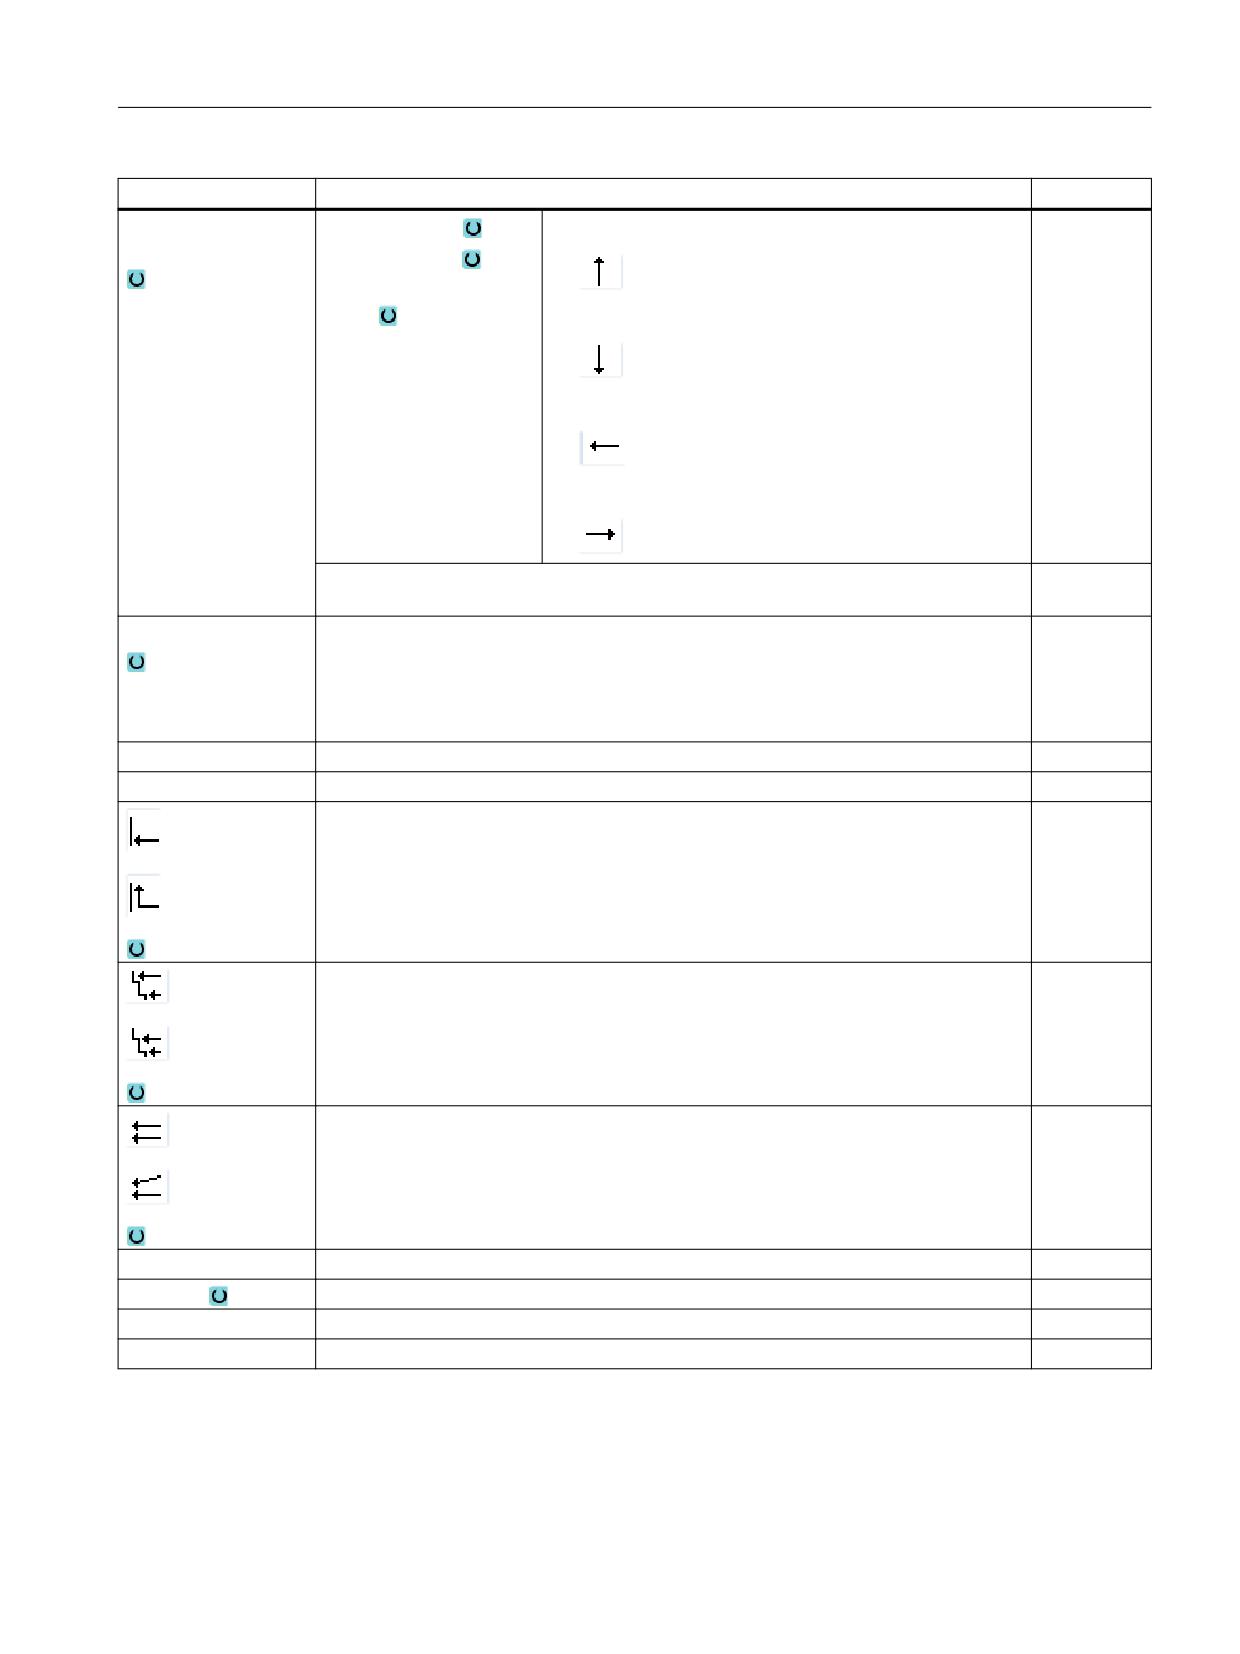
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• параллельно конту-
ру
• снаружи внутрь
• с торцовой к обратной стороне
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инстру-
мента.
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
В конце прохода прямой возврат.
В конце прохода всегда возврат по контуру.
Равномерный подрез
Возврат подреза по кромке
Постоянная глубина резания
Переменная глубина резания - (только при точной установке подреза на кромке)
DZ
Макс. подача на глубину - (только при положении параллельно контуру и UX)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывный проход резца - (только при ∇)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
655
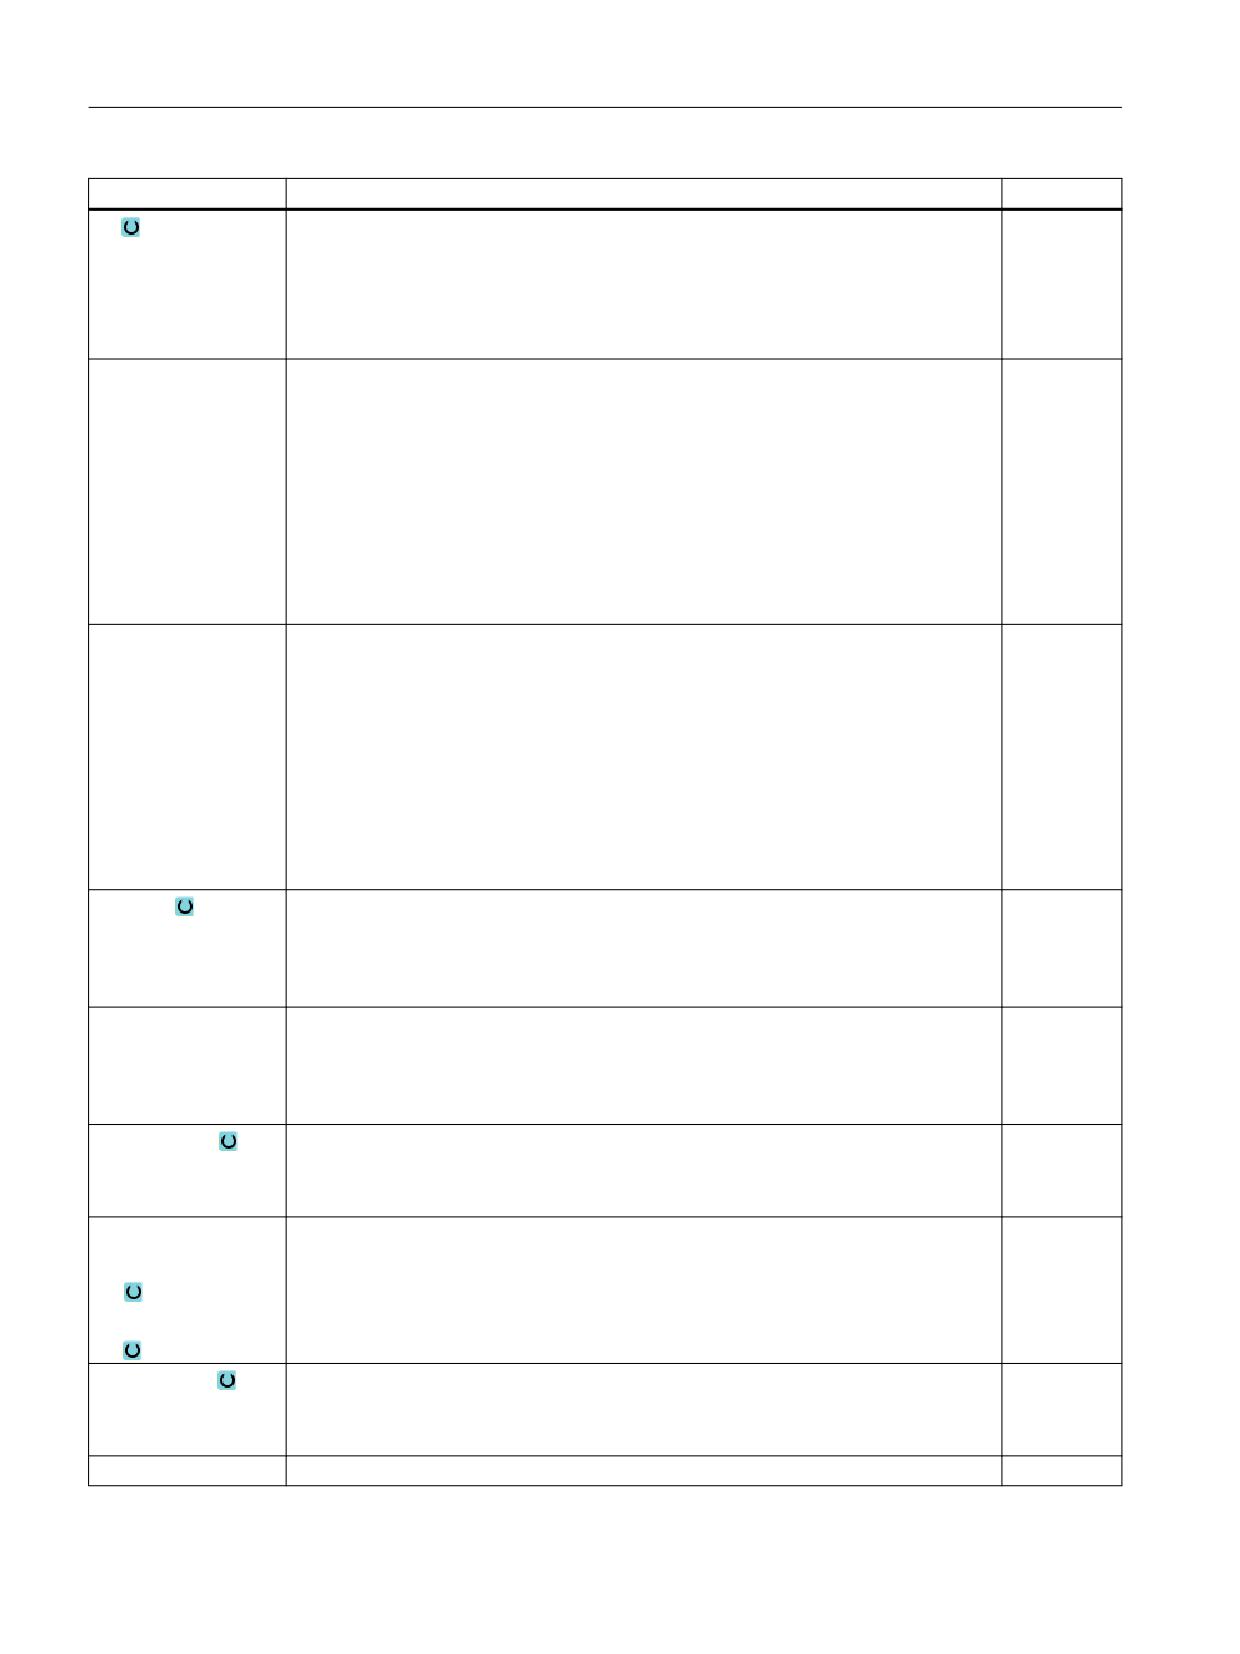
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1-я граница XA ∅
XB
2-я граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1-я граница ZA
ZB
2-я граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
Поднутрения
Обработка поднутрений
• да
• нет
FR
Подача врезания поднутрения
*
Фрезерная обработка
656
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
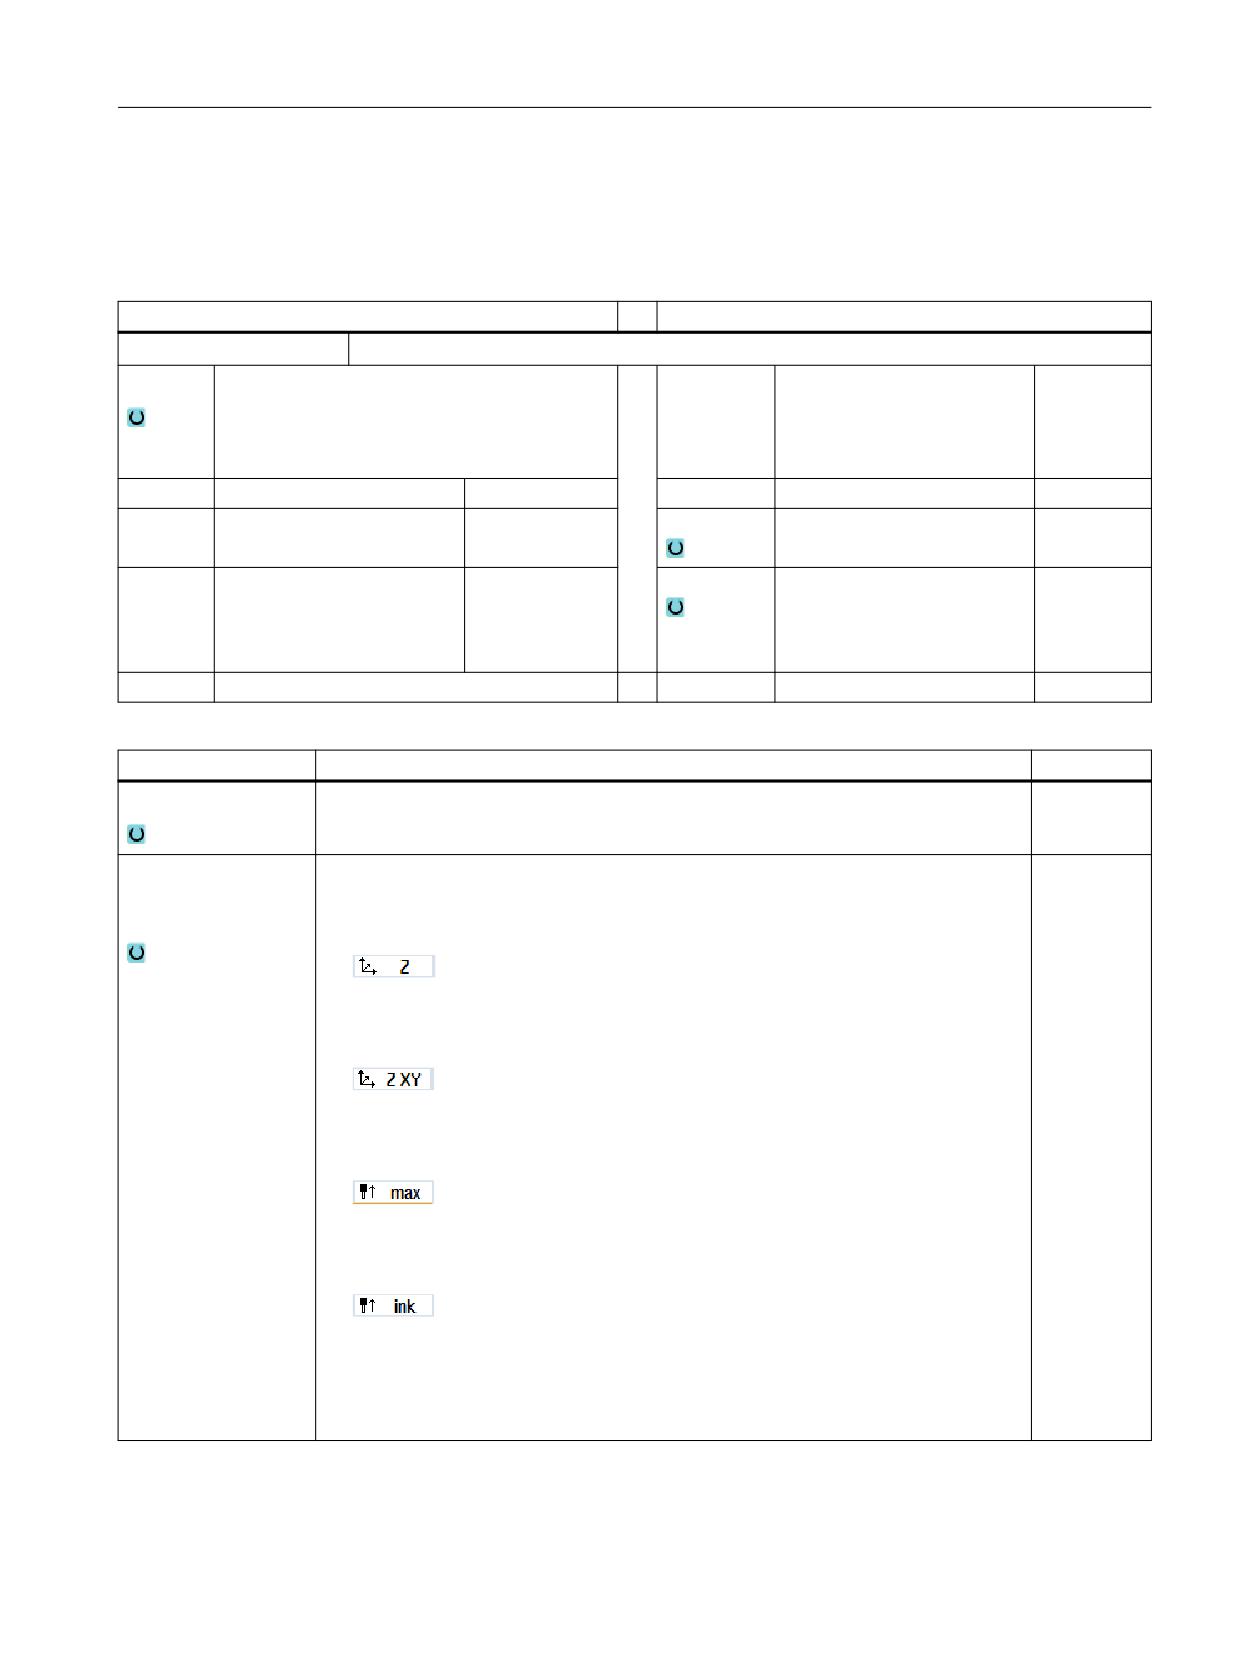
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
F
Подача
*
D
Номер режущей кромки
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного ог-
раничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
657
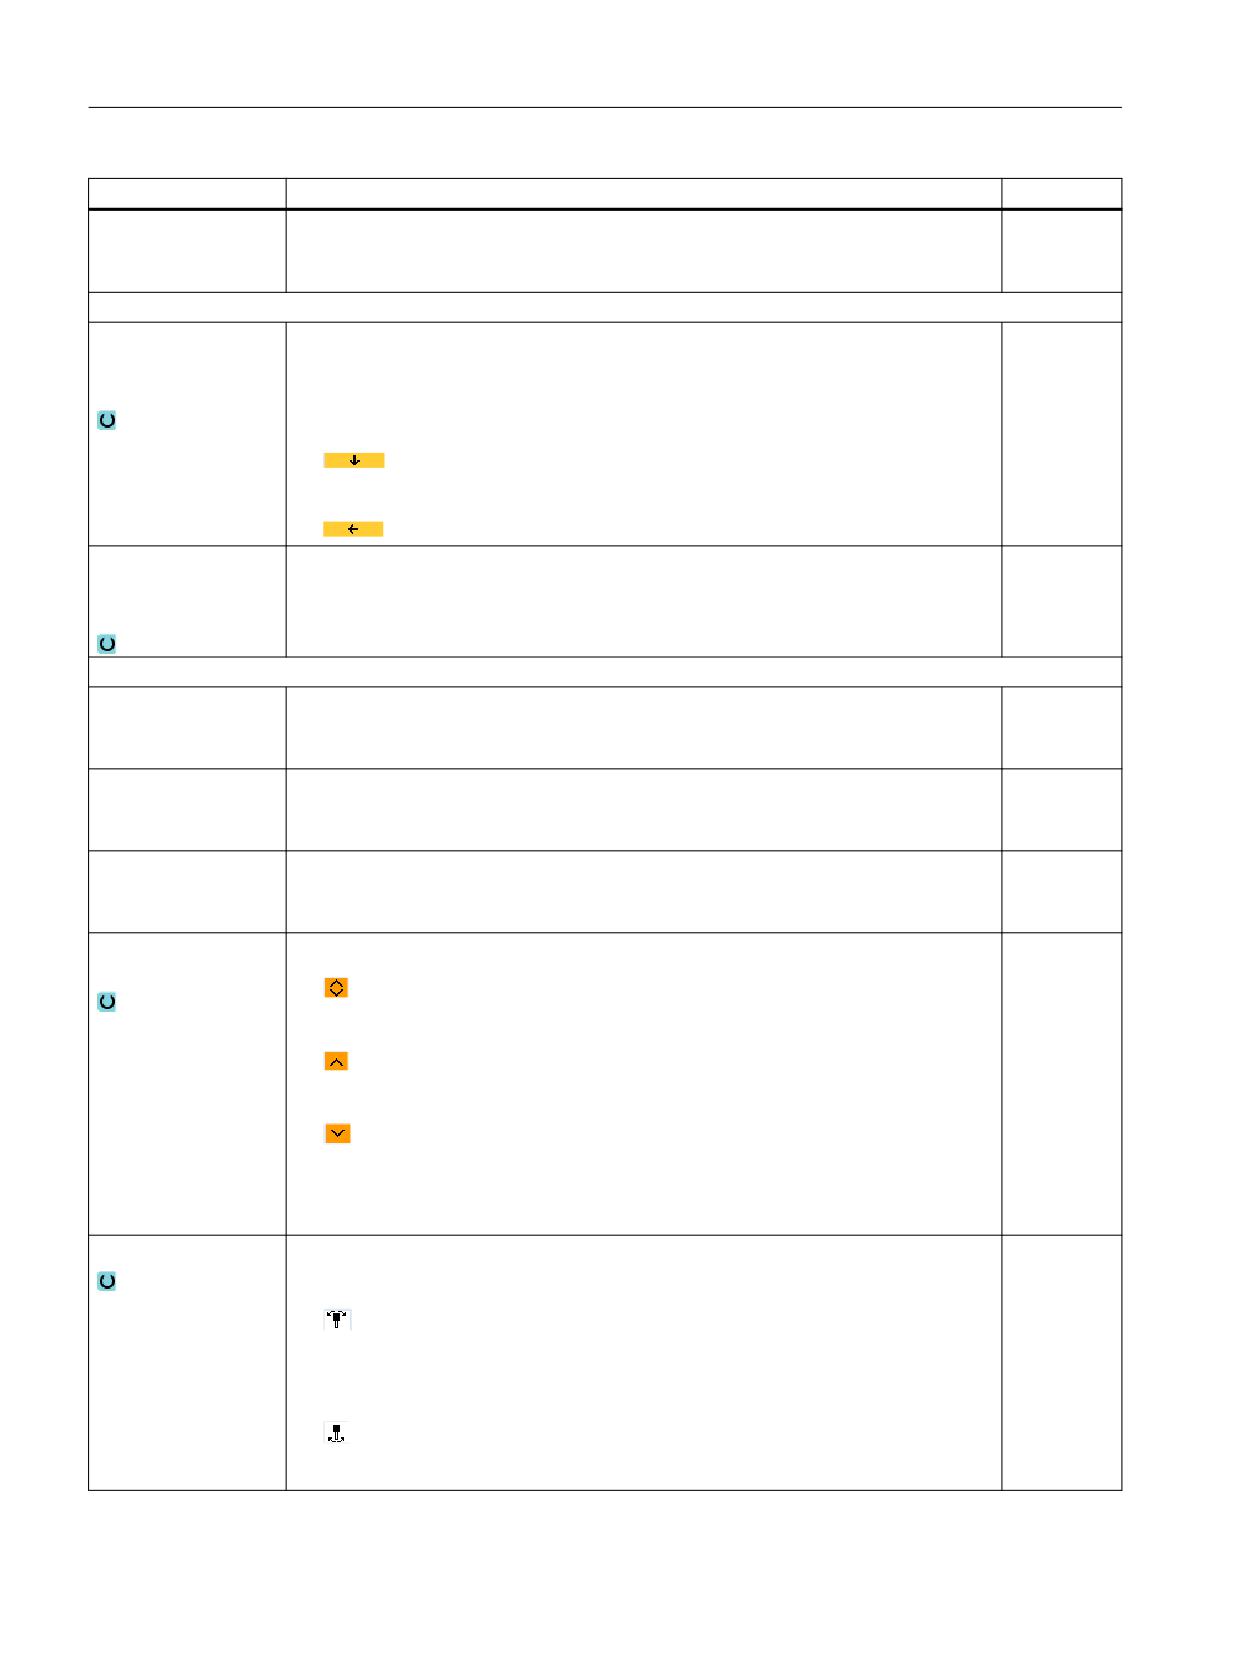
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое
• Округление до следующего торцового зубчатого зацепления
зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
658
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
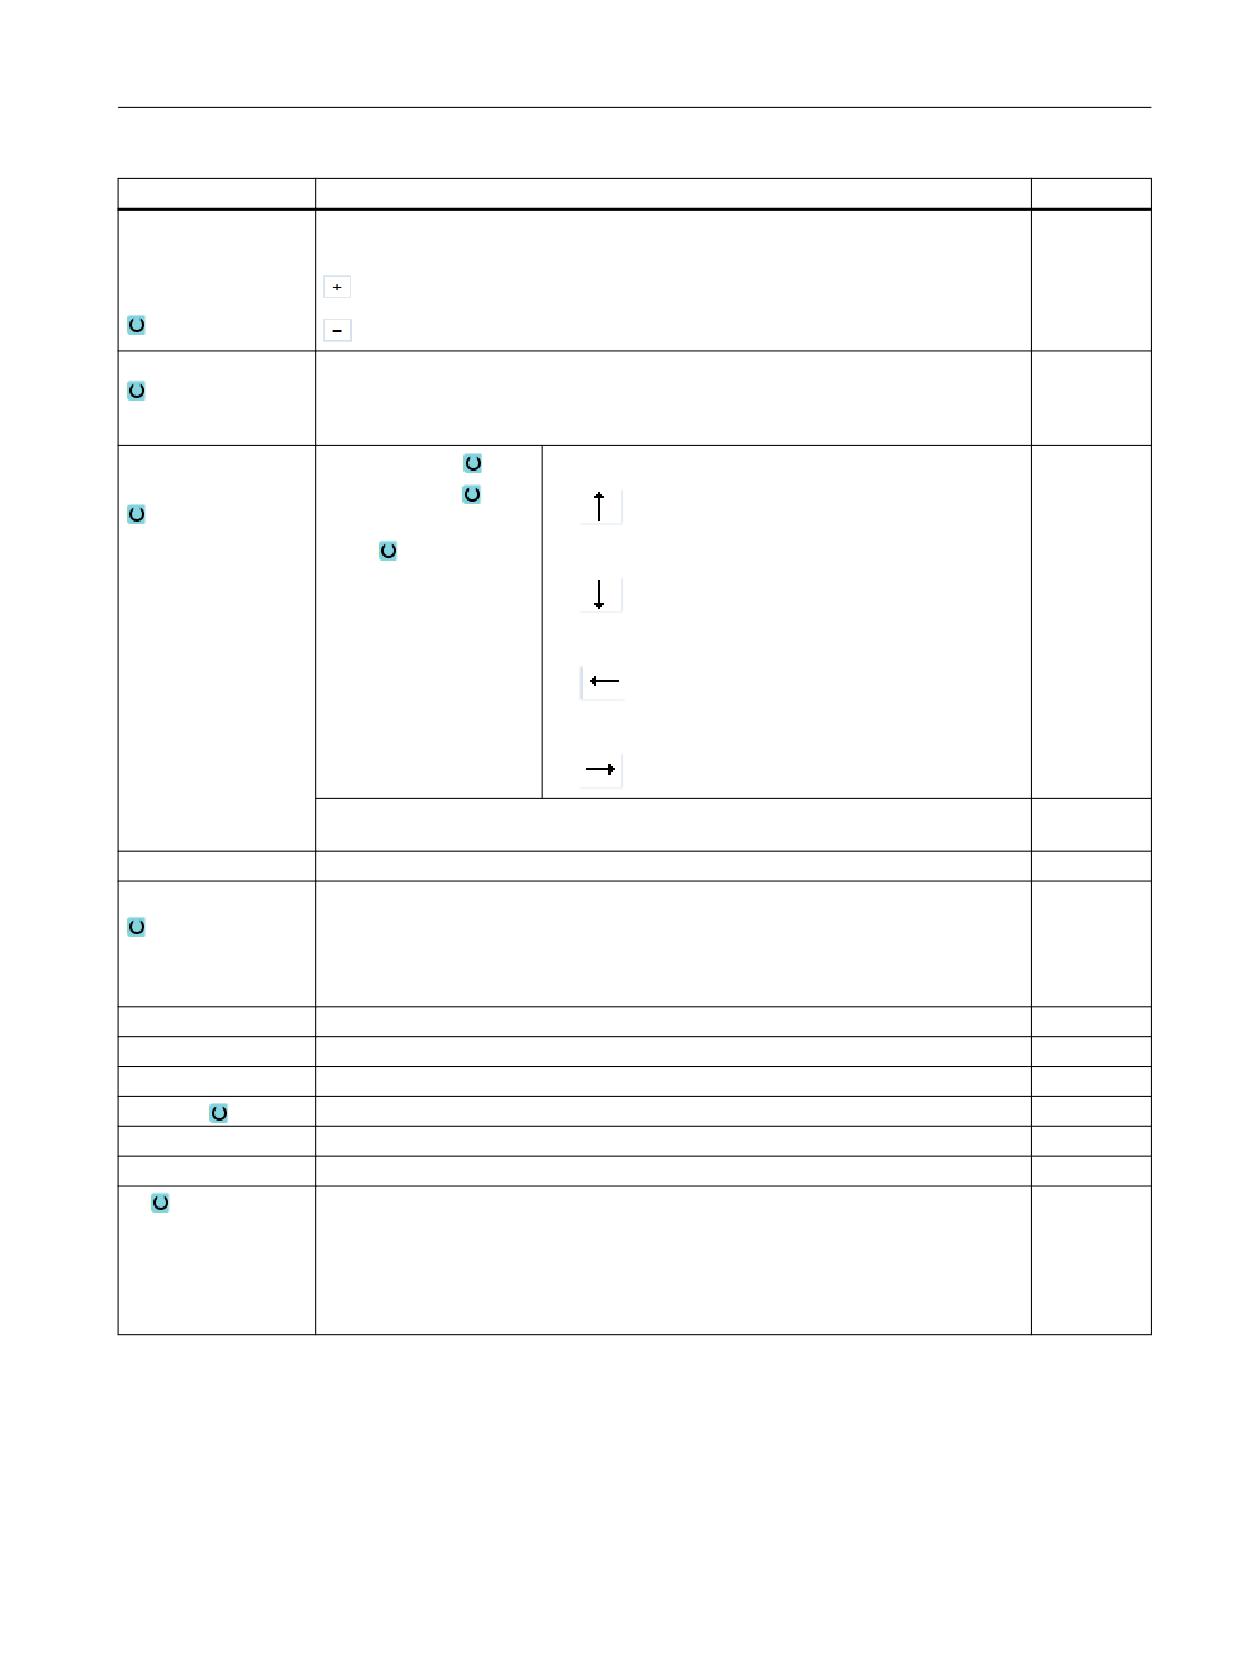
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное
Предпочтительное направление оси качаний при нескольких возможных вывер-
направление (для
ках станка
программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• параллельно конту-
ру
• снаружи внутрь
• с торцовой к обратной стороне
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инстру-
мента.
RP
Плоскость отвода - (только для направления обработки вдоль, внутри)
мм
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
DZ
Макс. подача на глубину - (только при положении параллельно контуру и UX)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
659
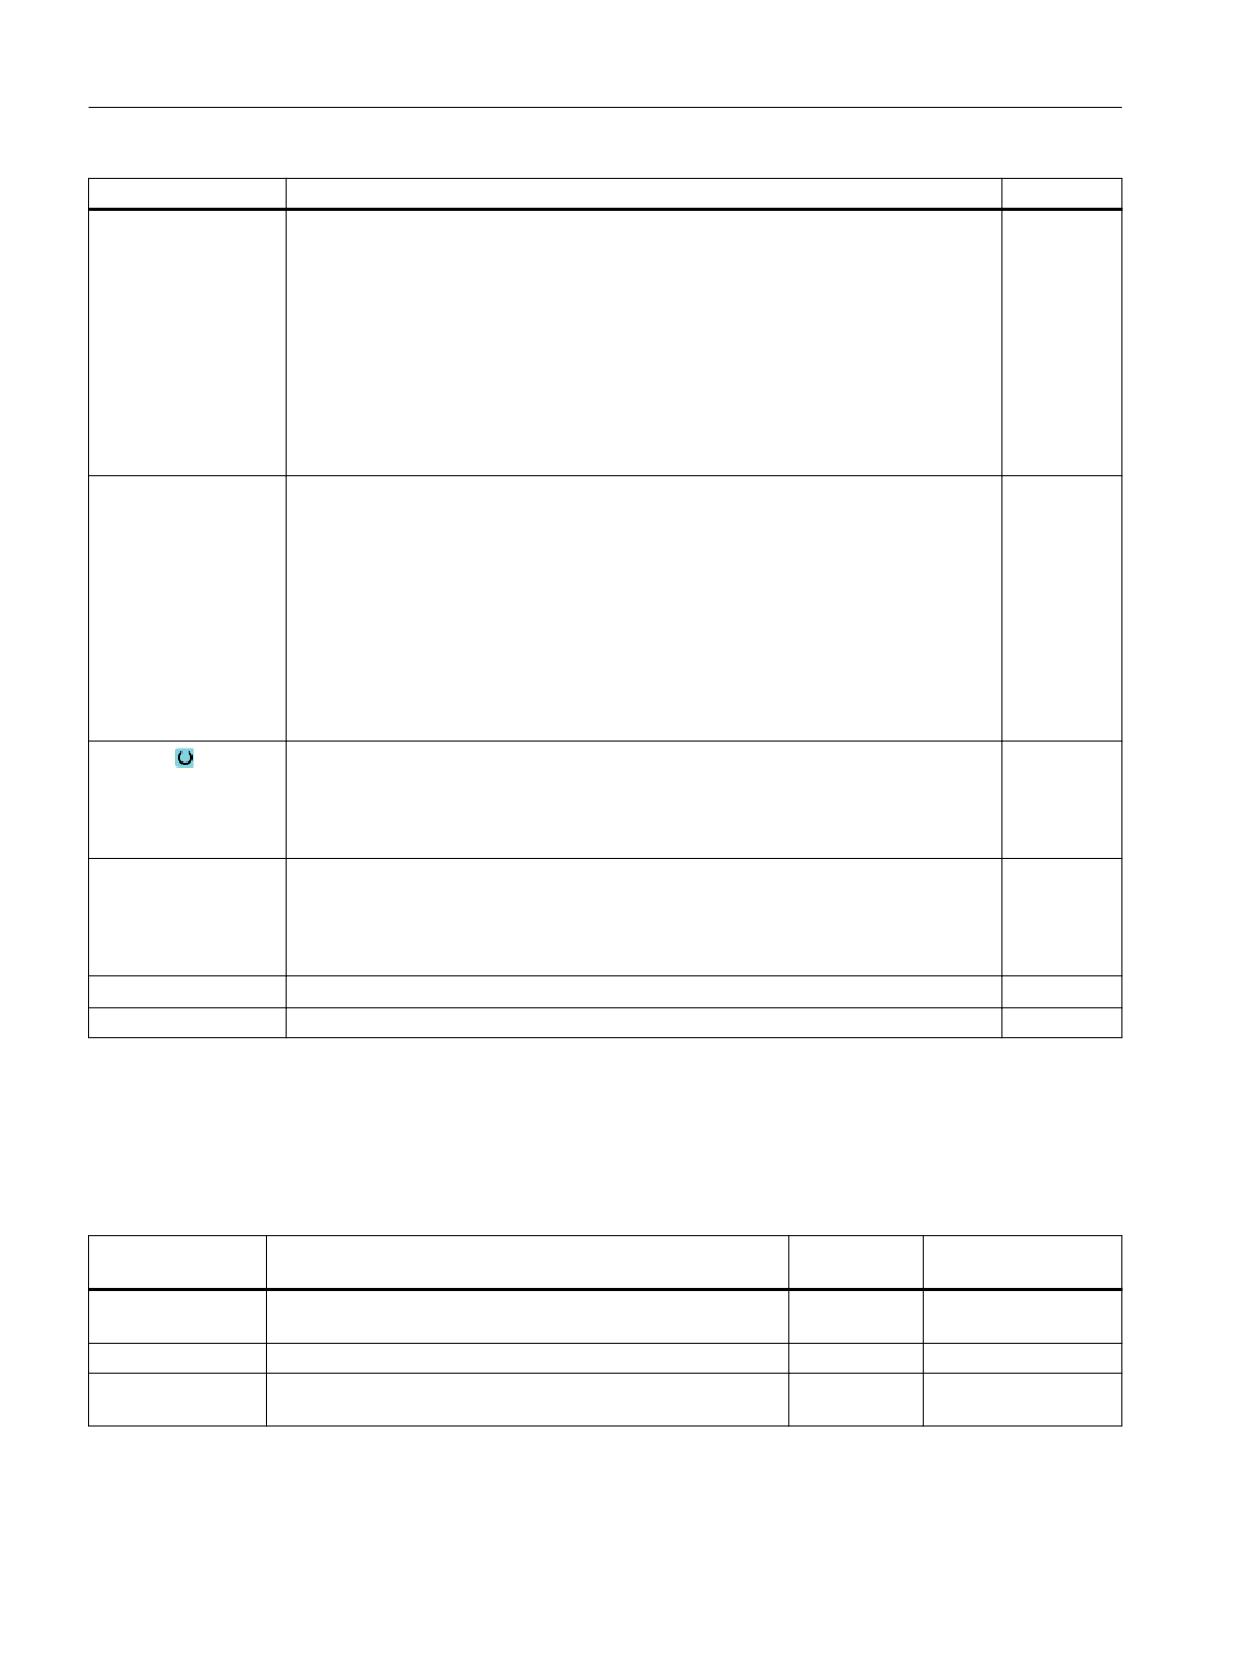
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Поднутрения
• да (не может изменяться)
FR
Подача врезания поднутрения
*
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
Остаточный мате-
С последующей обработкой остаточного материала
нет
риал
SC
Безопасное расстояние
x
PL
Плоскость обработки
Определена
в MD 52005
Фрезерная обработка
660
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
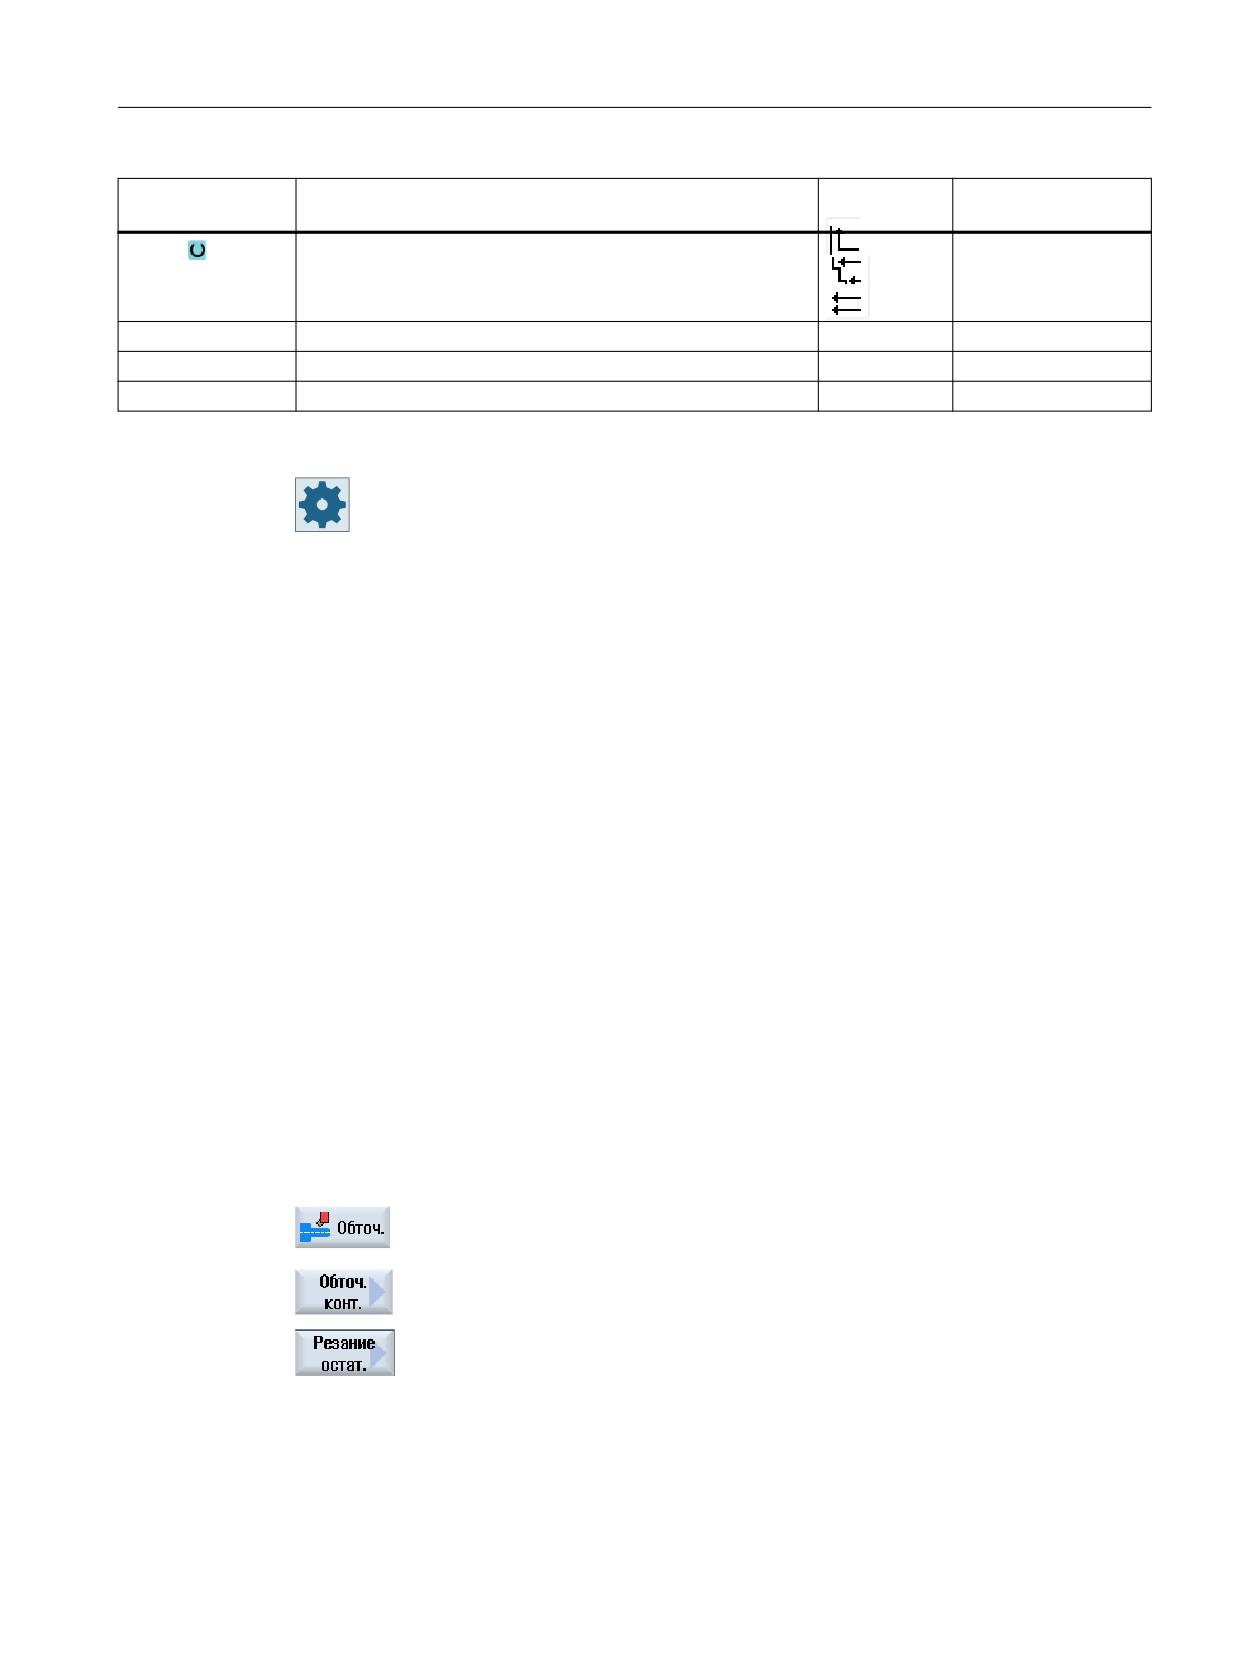
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Значение
Могут задаваться в
SD
Выбор
Всегда возврат всегда по контуру.
Равномерный подрез
Постоянная глубина резания
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
Поднутрения
Обработка поднутрений (затенено)
да
Изготовитель станка
Следовать указаниям изготовителя станка.
11.6.8
Обработка резаньем остатков материала (CYCLE952)
Функция
С помощью функции "Обработка резаньем остаточного материала" можно обработать
материал, оставшийся при обработке резаньем против контура.
При обработке резаньем против контура ShopTurn автоматически распознает возможно
имеющийся остаточный материал и генерирует актуализированный контур заготовки. В
программе в G-кодах для обработки резаньем остаточного материала необходимо
запрограммировать "да". Материал, оставшийся после чистового припуска, не является
остаточным материалом. С помощью функции "Обработка резаньем остаточного
материала" можно обрабатывать излишний материал с помощью подходящего
инструмента.
Функция "Обработка резаньем остаточного материала" является опцией программного
обеспечения.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Обработка резаньем остаточного
материала".
Открывается окно ввода "Обработка резаньем остаточного мате-
риала".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
661
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
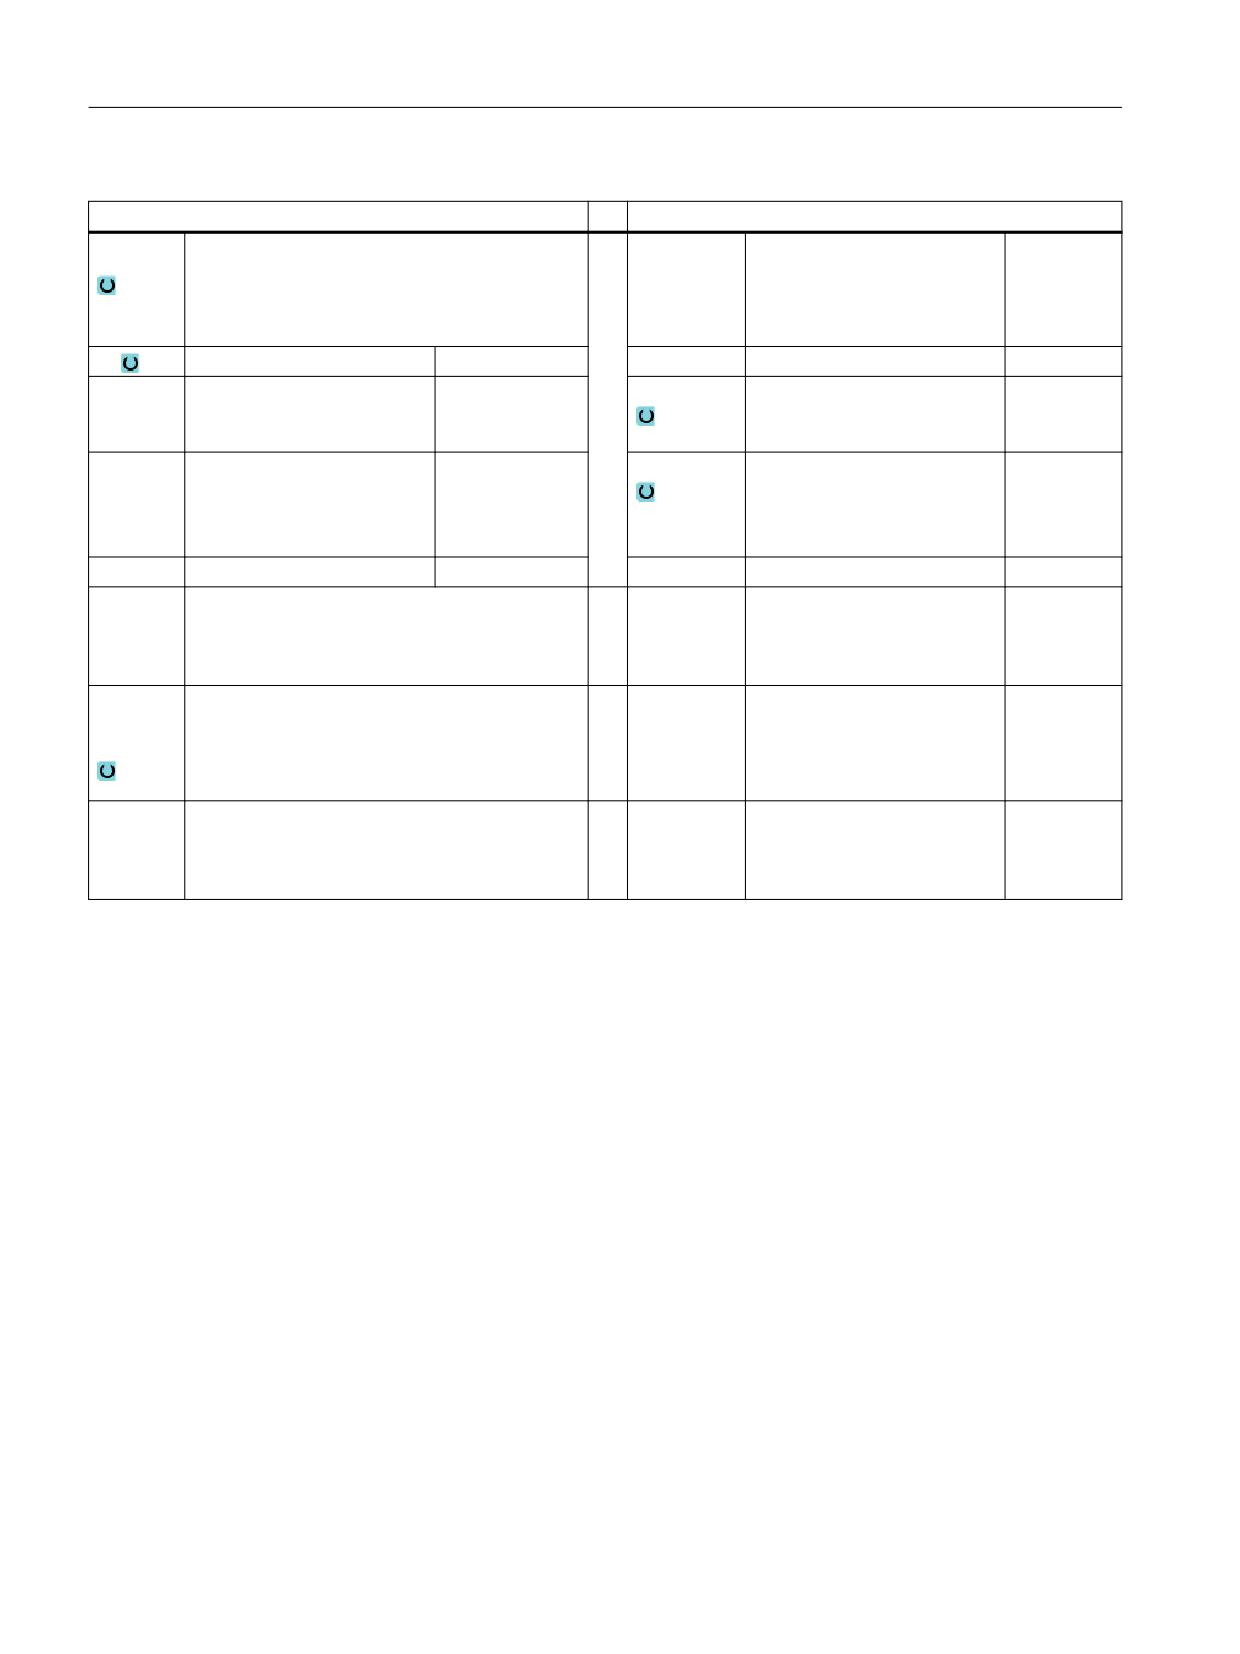
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/мин
для направления обработ-
мм/об
ки вдоль, внутри)
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
F
Подача
*
CON
Имя актуализированного контура заготовки
для обработки остатков материала (без при-
крепленного символа "_C" и двухзначного
номера)
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Фрезерная обработка
662
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
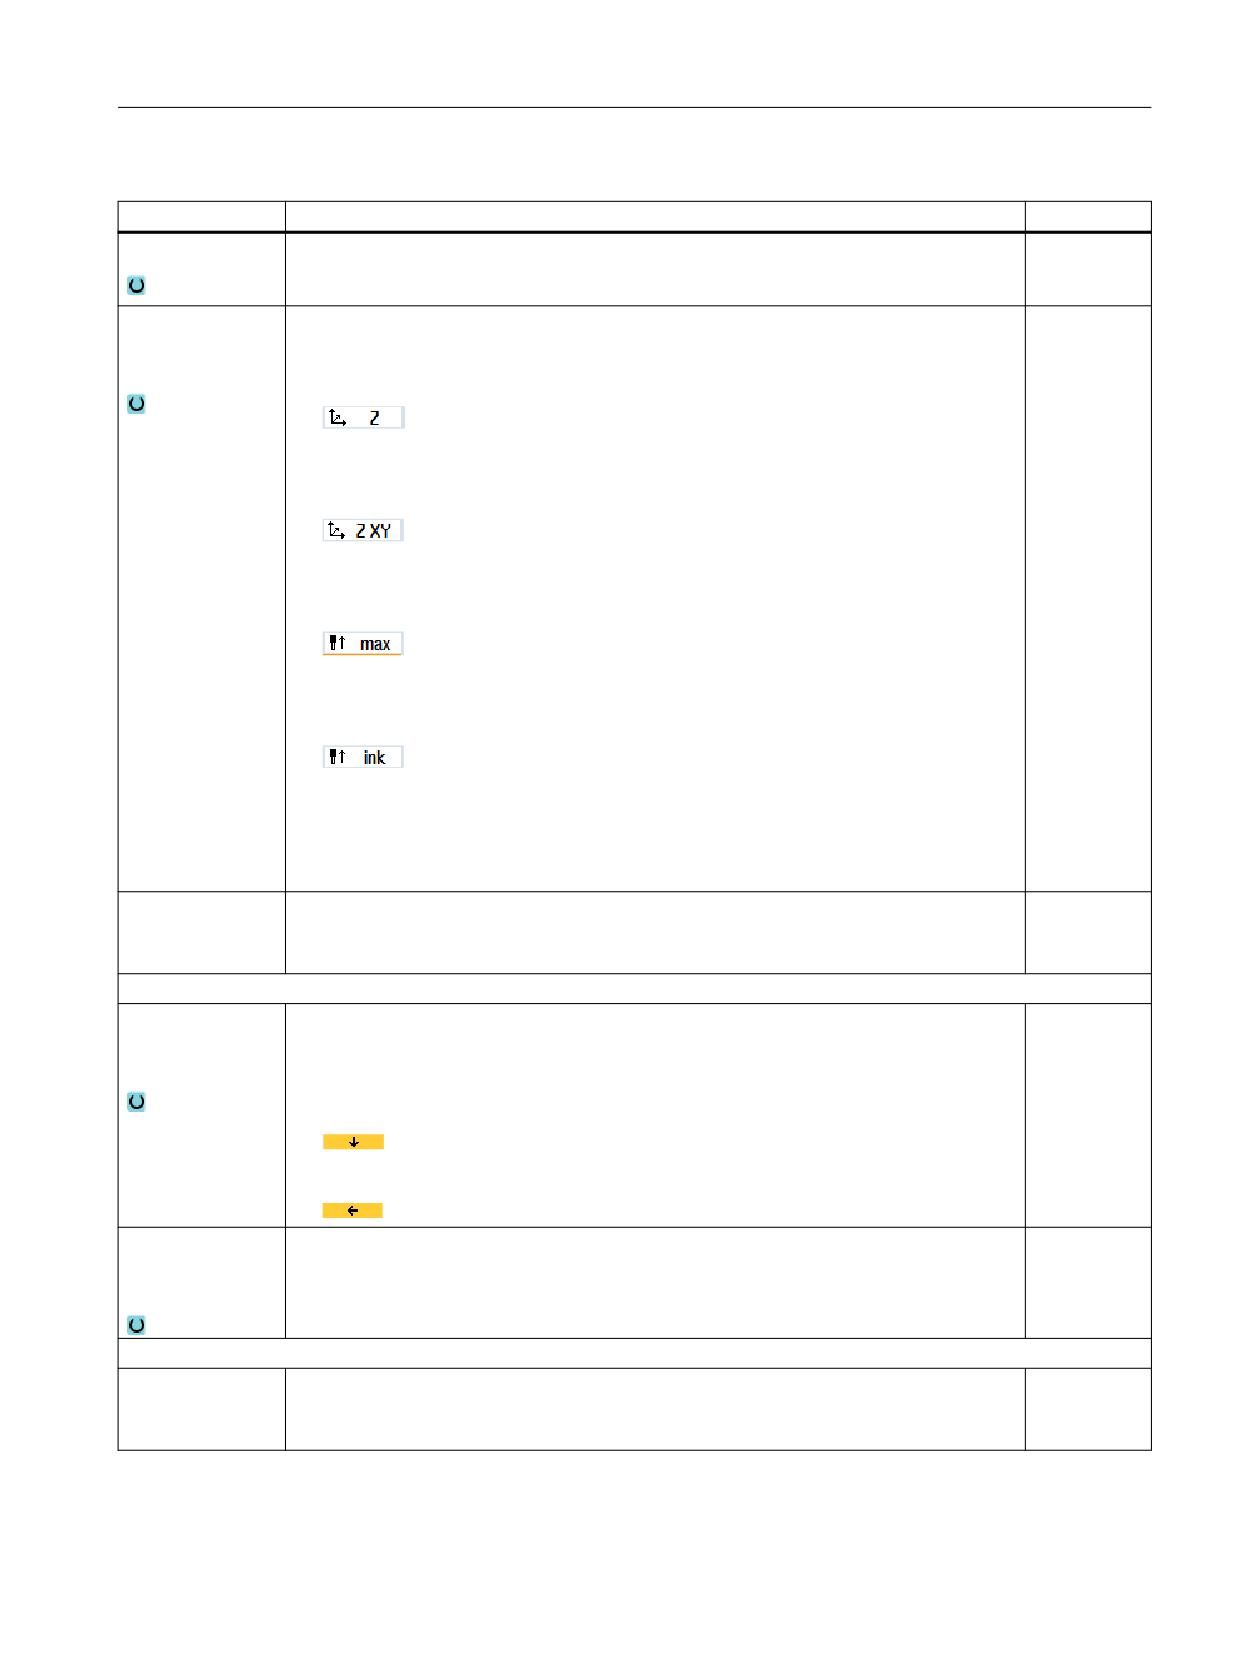
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного огра-
ничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может пе-
ремещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
663
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
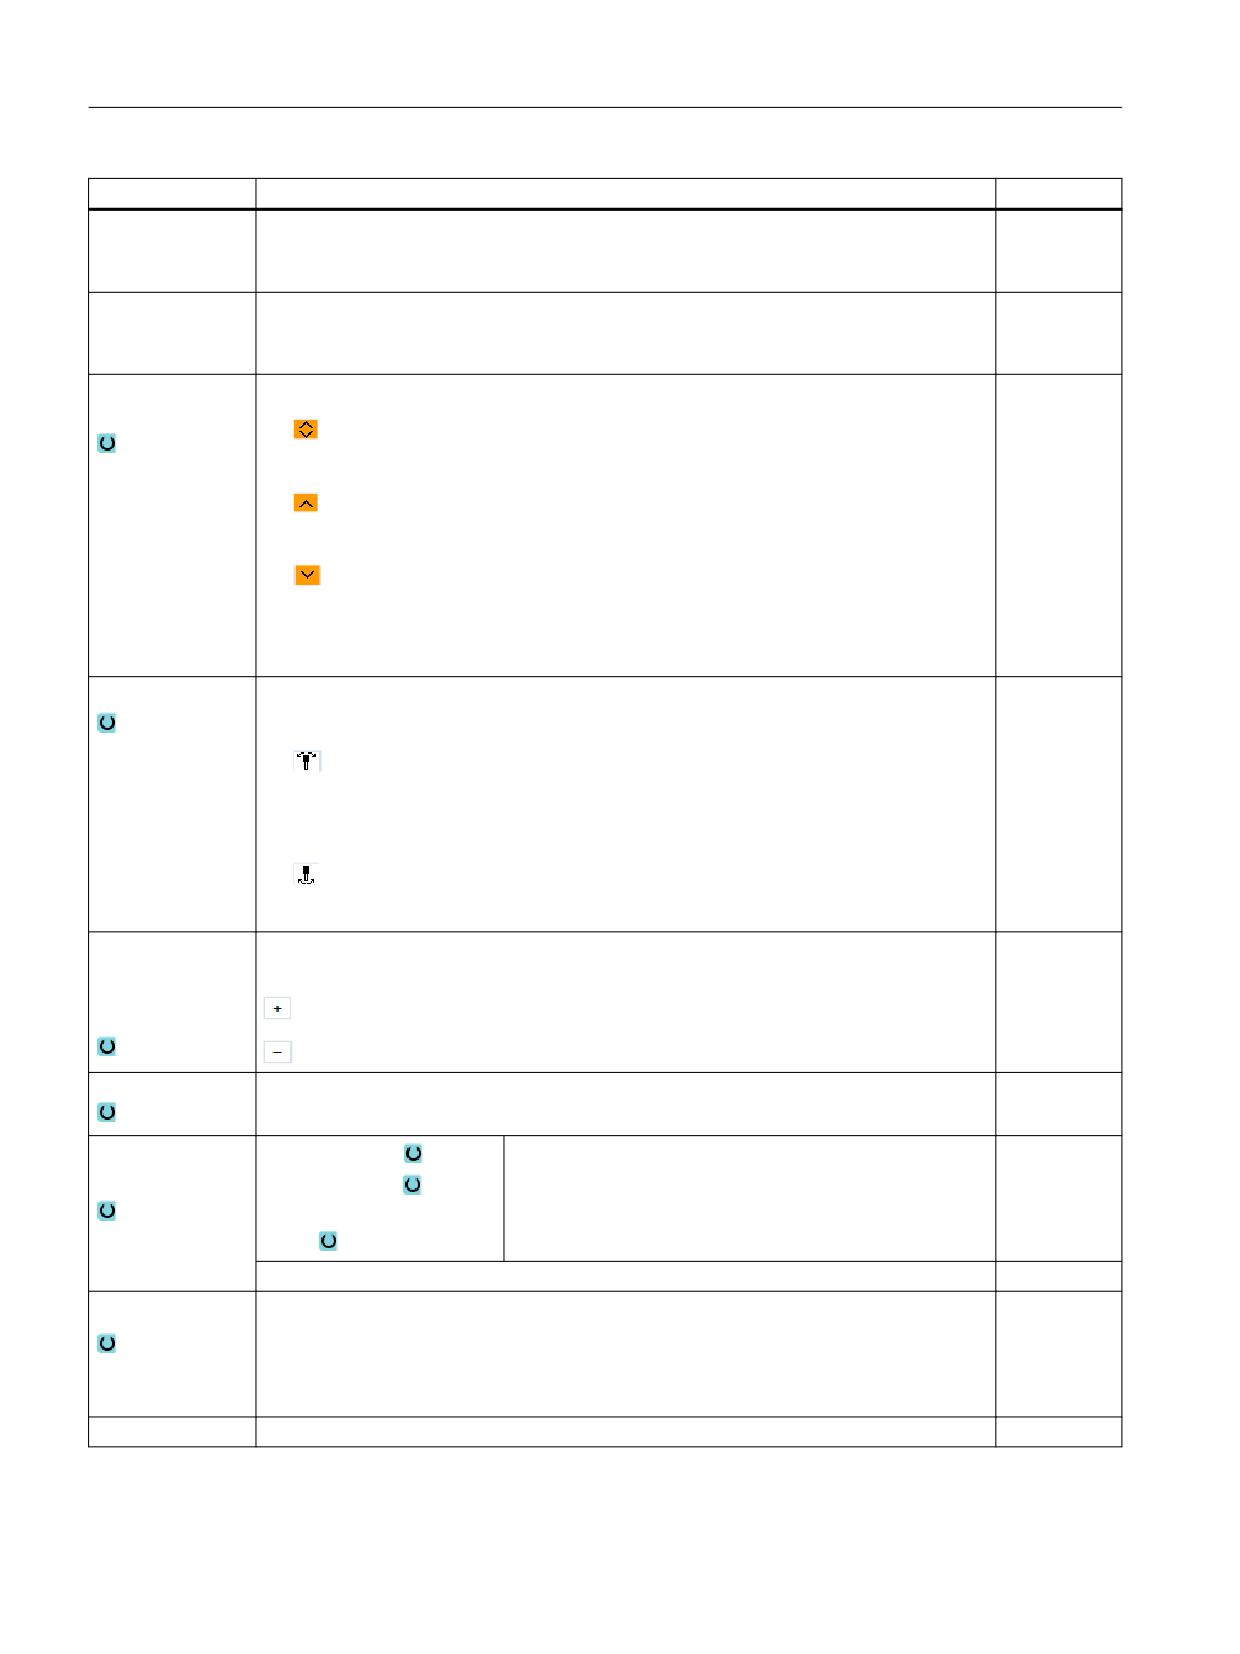
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубча-
• Округление до следующего торцового зубчатого зацепления
тое зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтитель-
Предпочтительное направление оси качаний при нескольких возможных выверках
ное направление
станка
(для программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• снаружи внутрь
• параллельно конту-
• с торцовой к обратной стороне
ру
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инструмента.
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
Фрезерная обработка
664
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
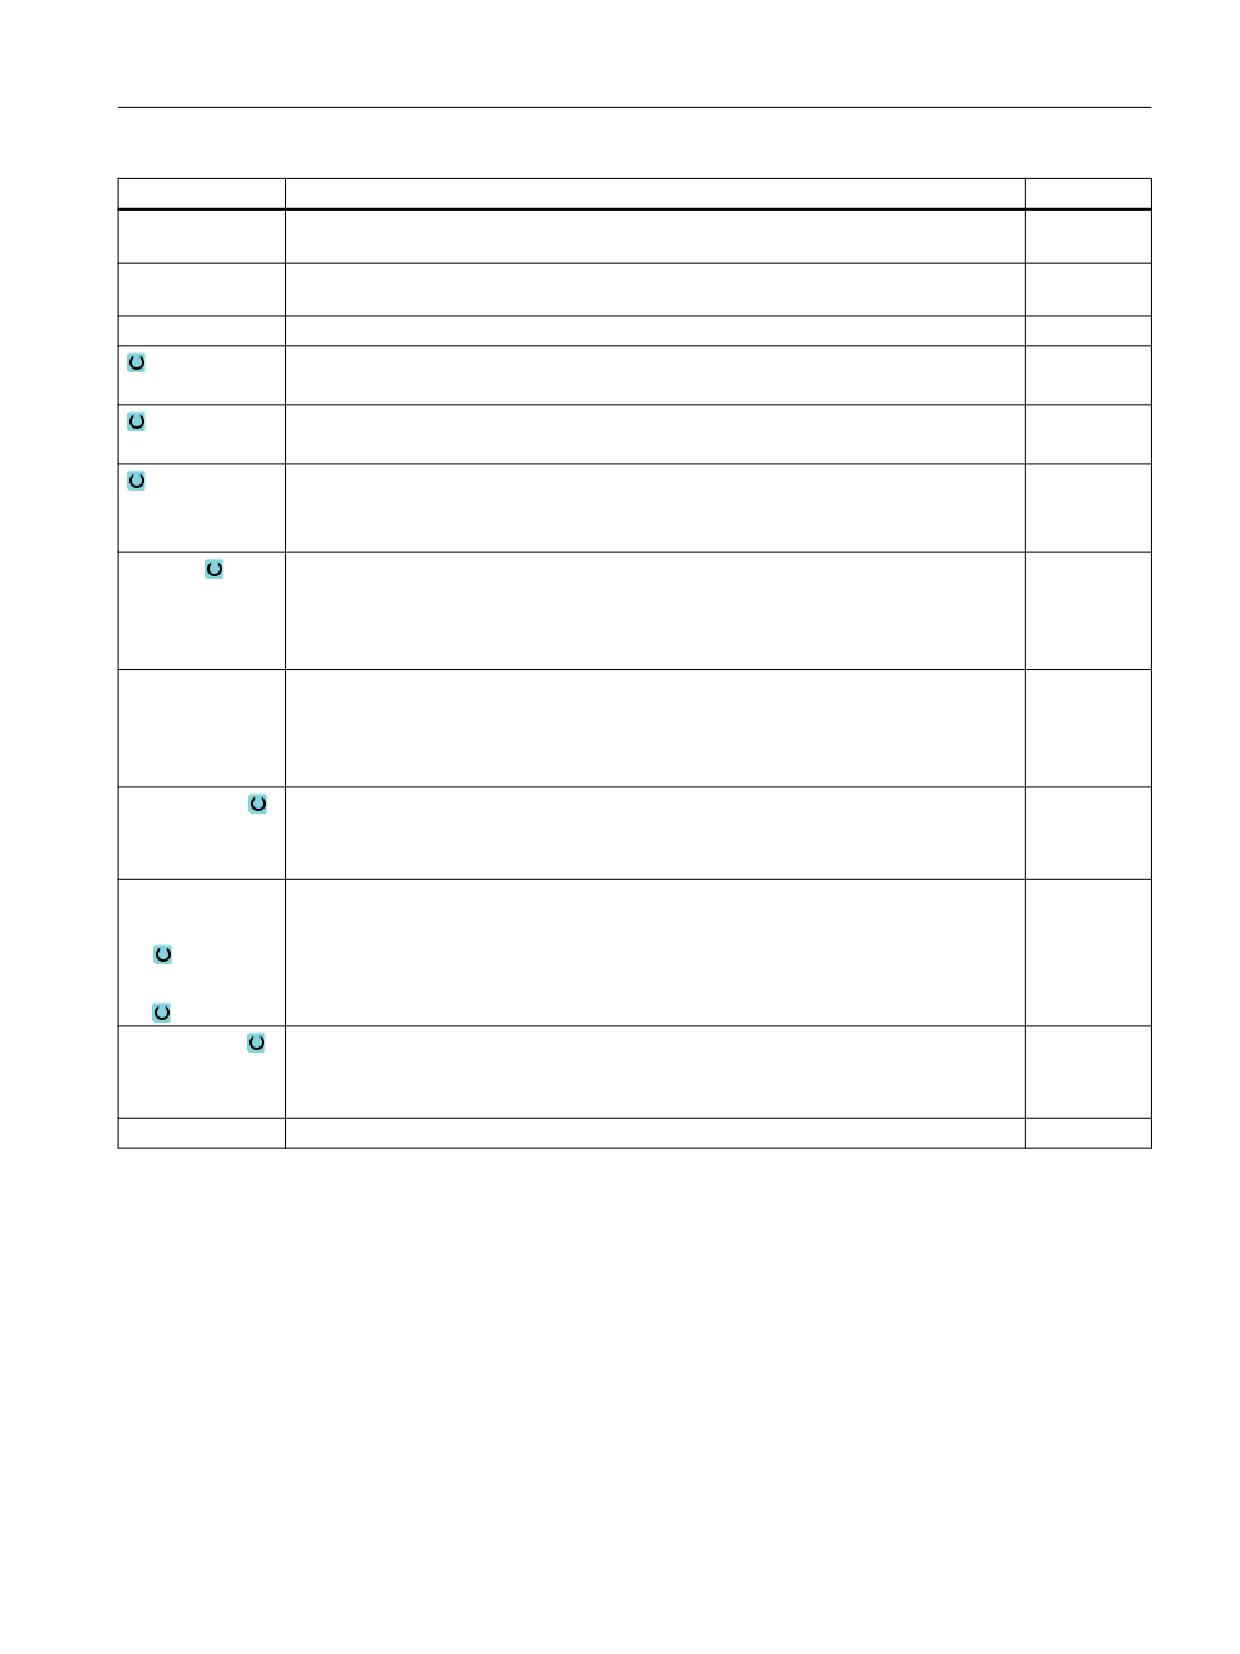
Параметр
Описание
Единица
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
В конце прохода прямой возврат.
В конце прохода всегда возврат по контуру.
Равномерный подрез
Возврат подреза по кромке
Только для точной установки подреза на кромке:
Постоянная глубина резания
Переменная глубина резания
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
с
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
Поднутрения
Обработка поднутрений
• да
• нет
FR
Подача врезания поднутрения
*
* Единица подачи как запрограммировано перед вызовом цикла
11.6.9
Выточка (CYCLE952)
Функция
Если необходимо изготовить выточку любой формы, то используется функция "Прорез".
Перед программированием выточки необходимо ввести контур выточки.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
665
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Если выточка шире активного инструмента, то ширина снимается за несколько проходов
резца. При этом инструмент при каждой выточке смещается на (макс.) 80% ширины
инструмента.
Заготовка
При прорезе цикл учитывает заготовку, которая может состоять из цилиндра, припуска
на контур готовой детали или любого контура заготовки.
Примечание
Во избежание столкновений инструмента и заготовки из-за движений при
позиционировании запрограммированная заготовка должна совпадать с реальной
заготовкой.
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу "Программирование (Страница 634)").
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
требуется функция "Выполнение из внешней памяти (EES)".
Ограничение области обработки
Если, например, определенную область контура необходимо обработать другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура.
Граничные линии не должны при этом пересекаться с контуром на обращенной к
обработке стороне.
Границы действительны одинаково во время черновой и чистовой обработки.
Фрезерная обработка
666
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
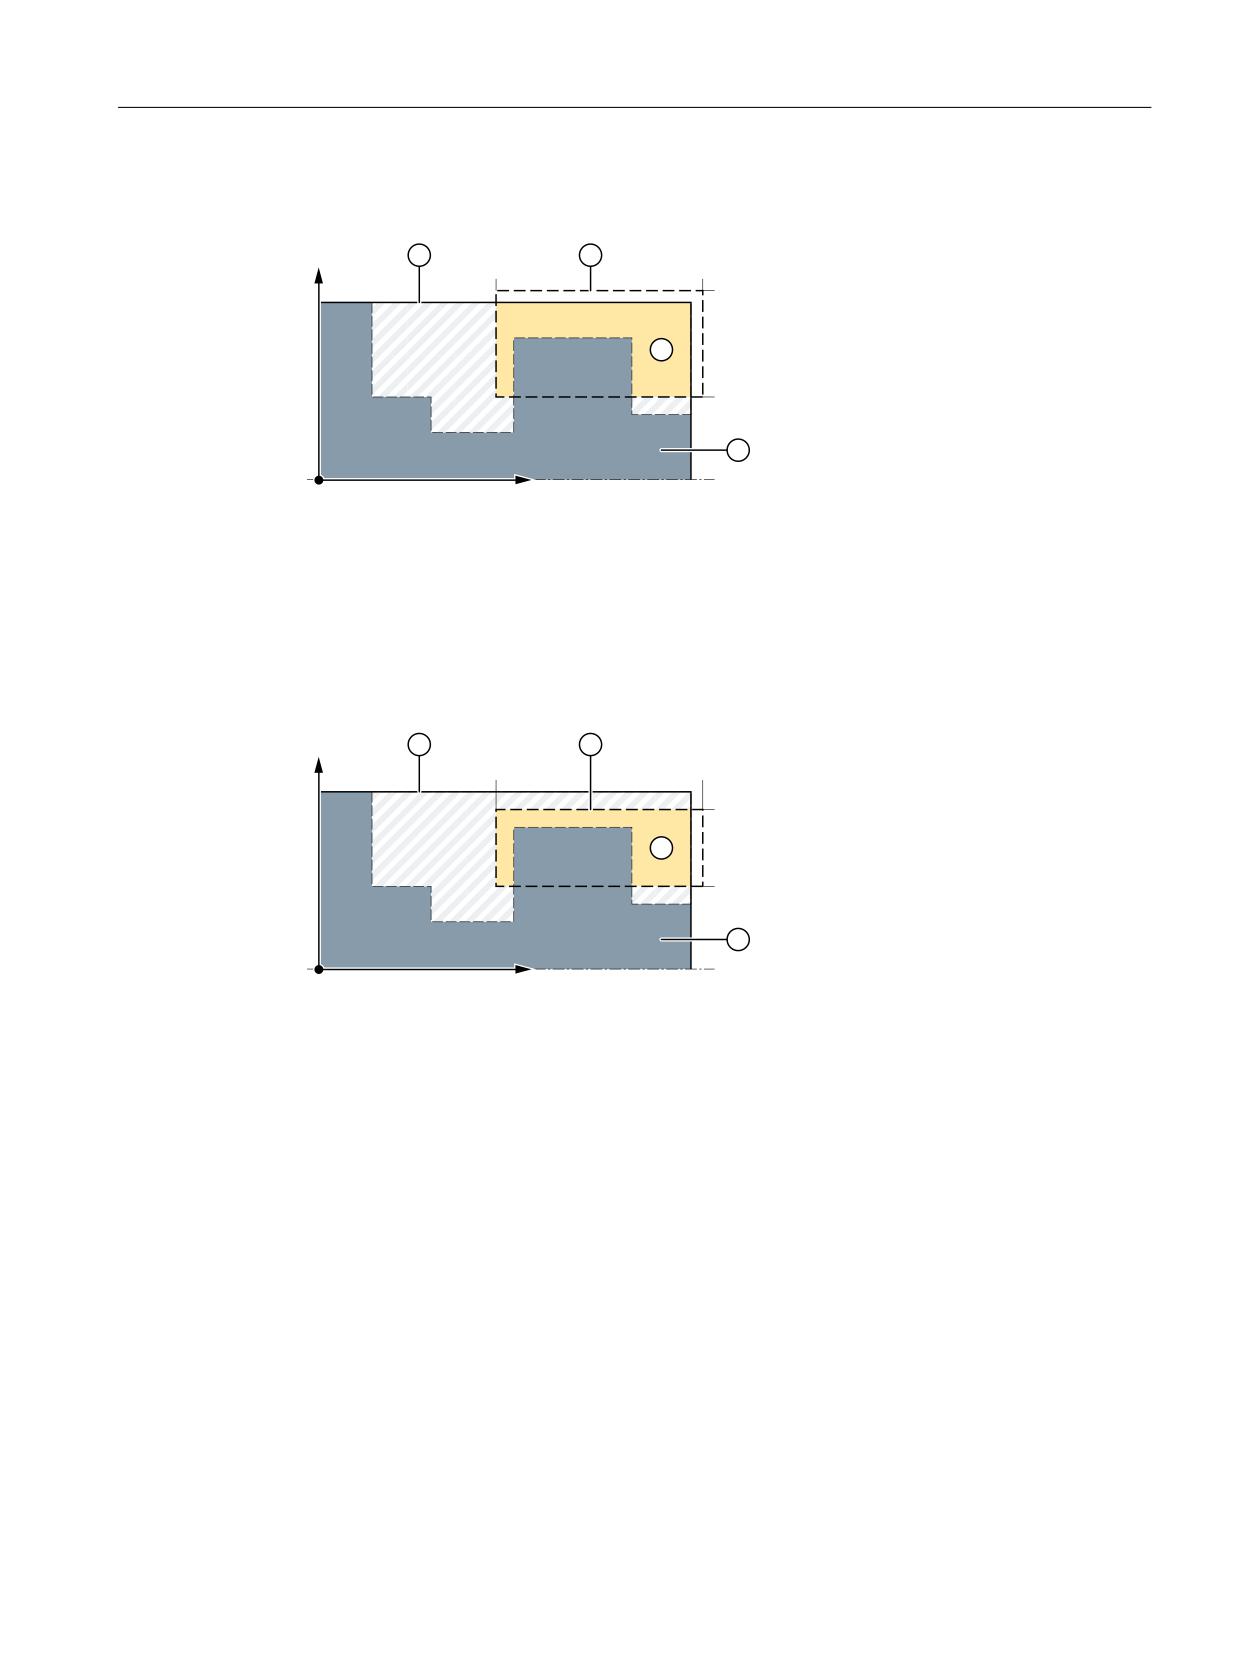
Пример ограничения области продольной наружной обработки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-15
Такое ограничение разрешено: Граничная линия XA находится за пределами
контура заготовки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-16
Такое ограничение не разрешено: Граничная линия XA находится в пределах
контура заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
667
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка) может выбираться
свободно.
Более подробную информацию можно получить в главу "Обработка резанием".
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Прорез".
Открывается окно ввода "Прорез".
Фрезерная обработка
668
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
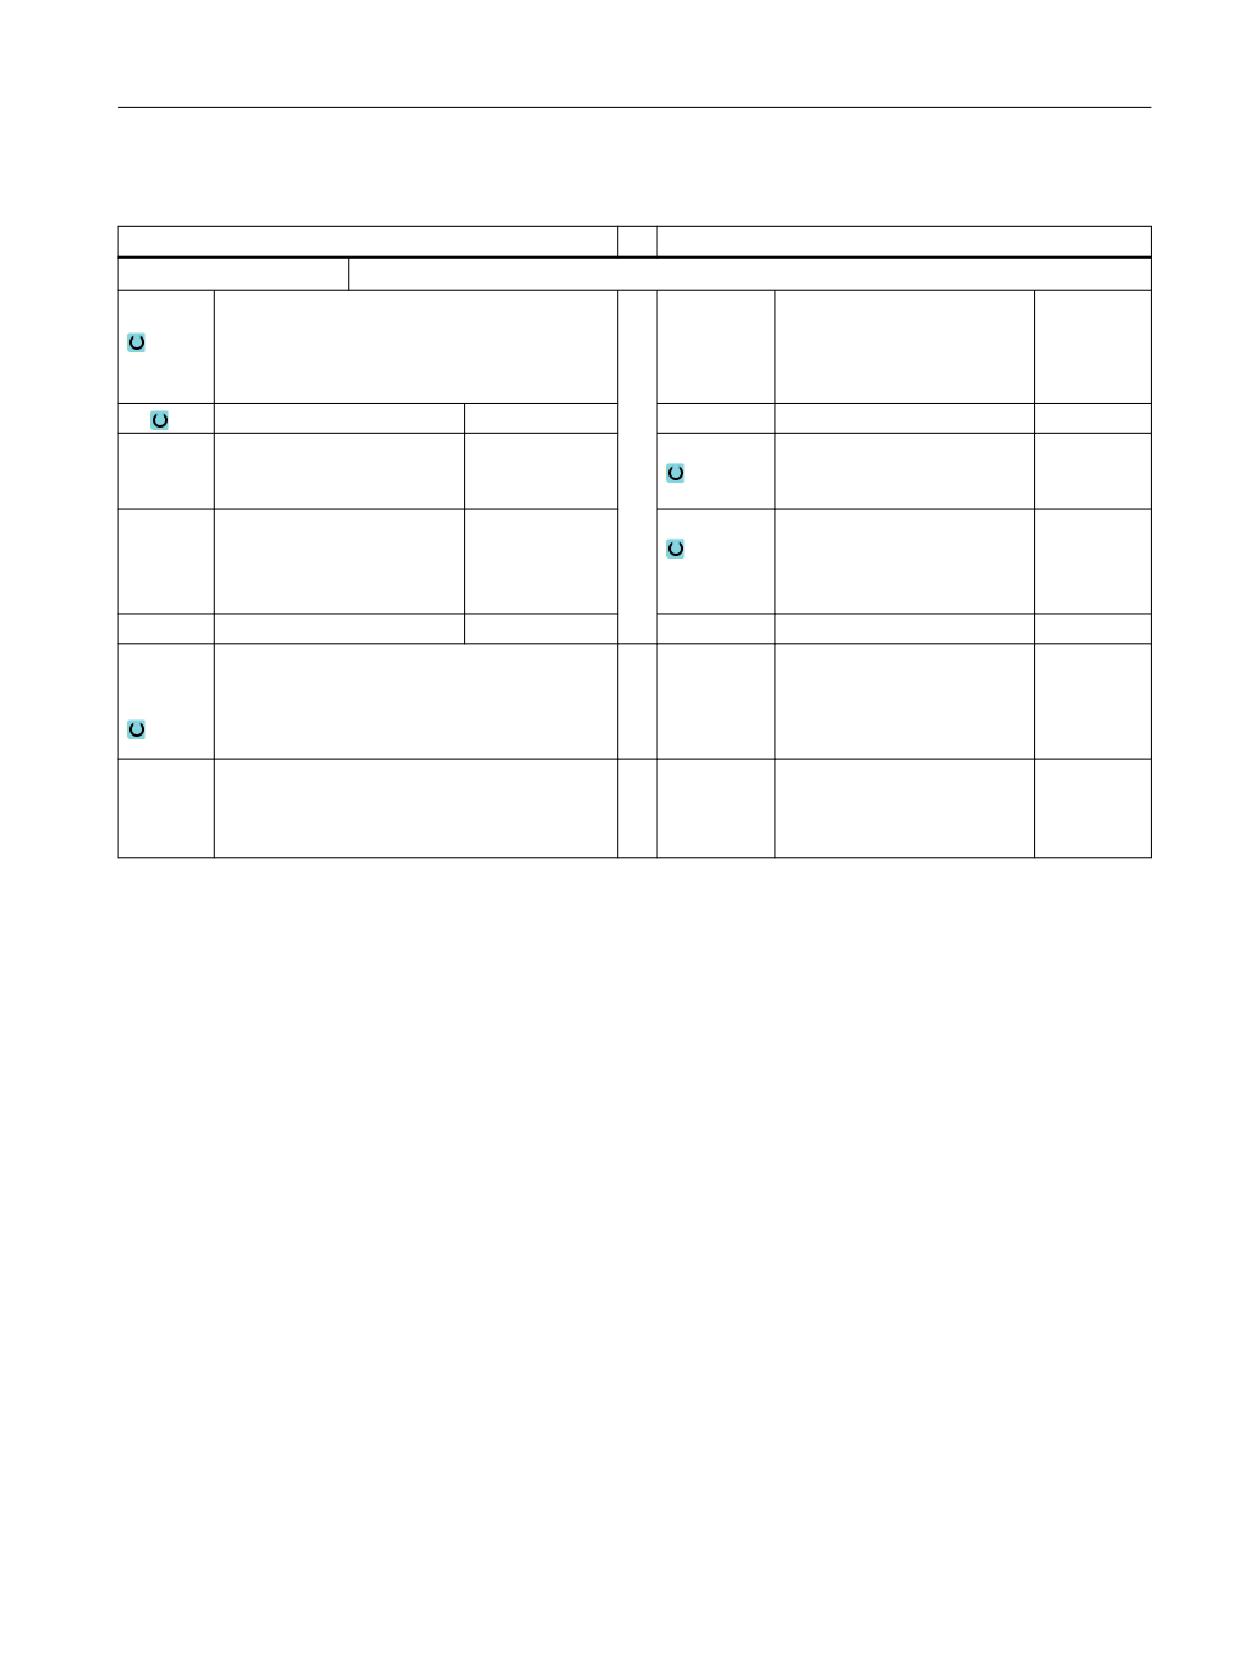
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/мин
для направления обработ-
мм/об
ки вдоль, внутри)
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
F
Подача
*
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
669
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
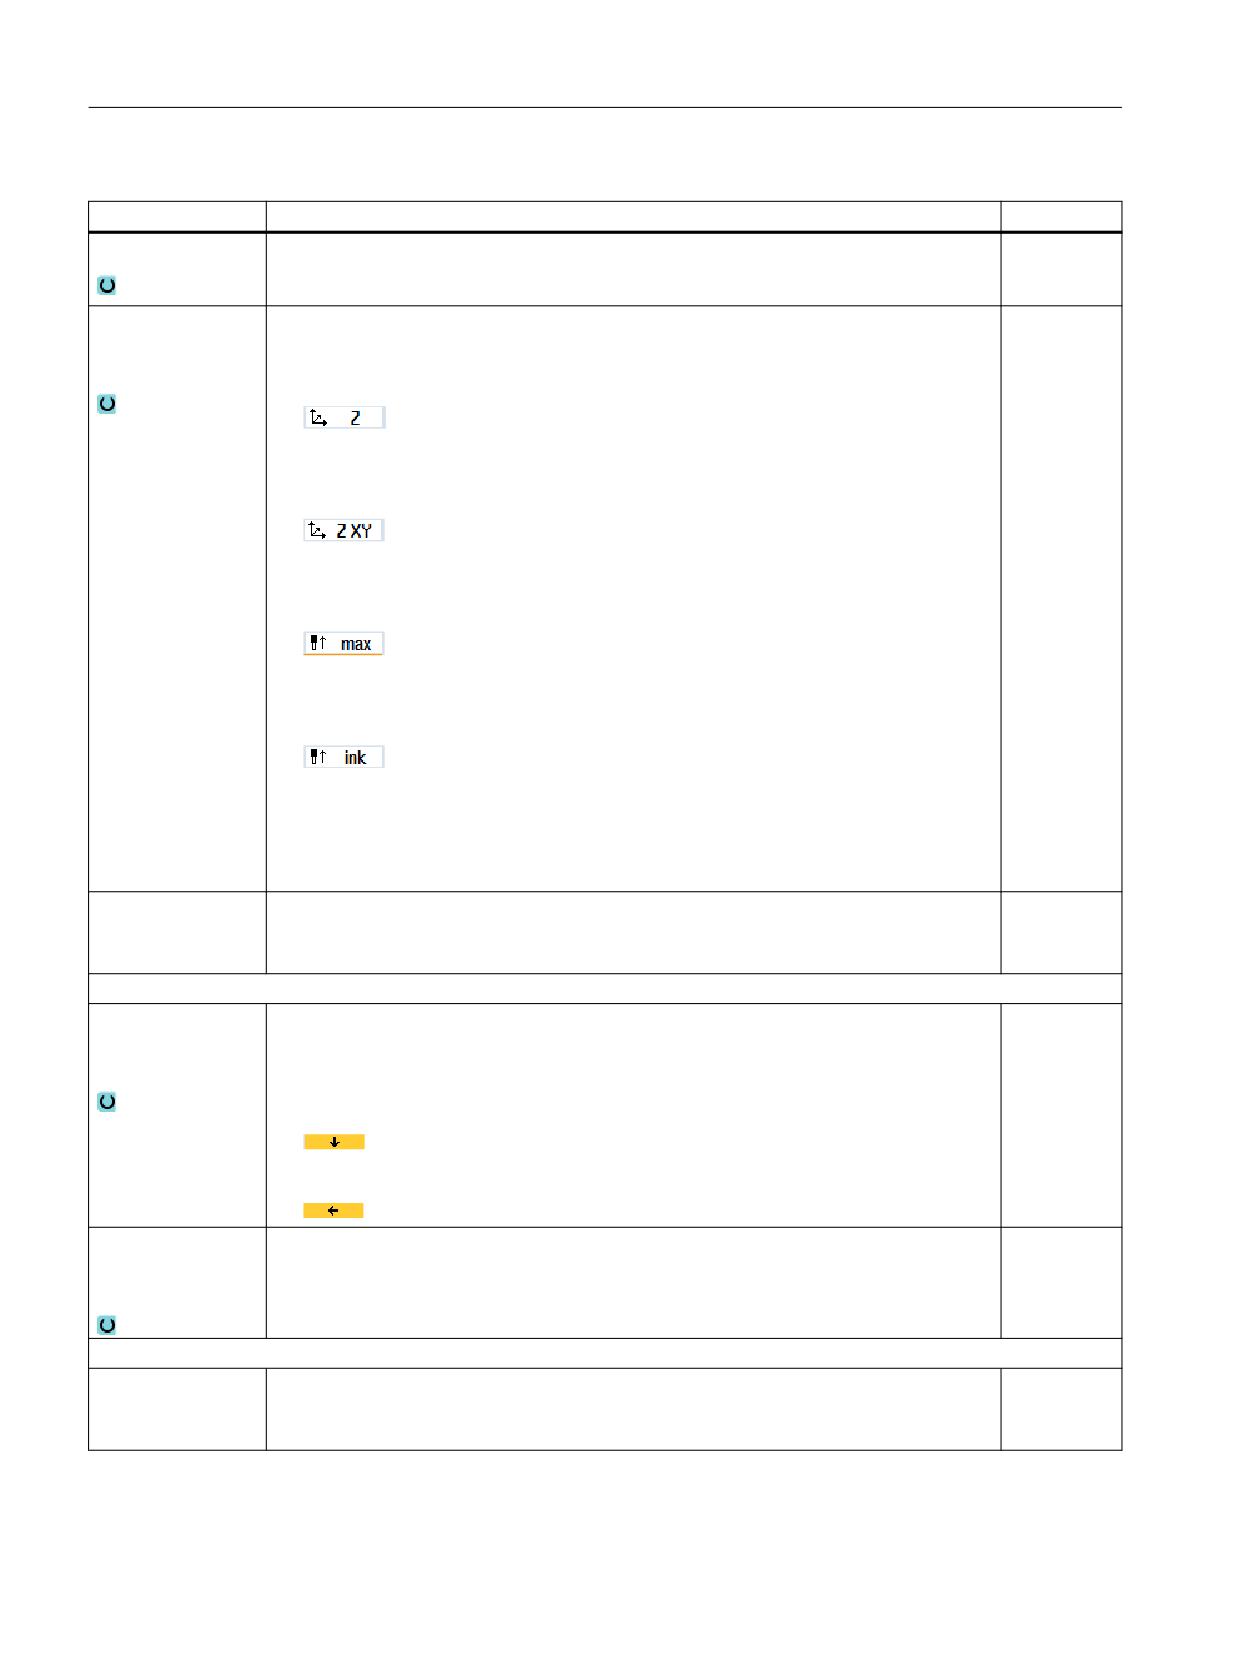
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного огра-
ничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
670
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
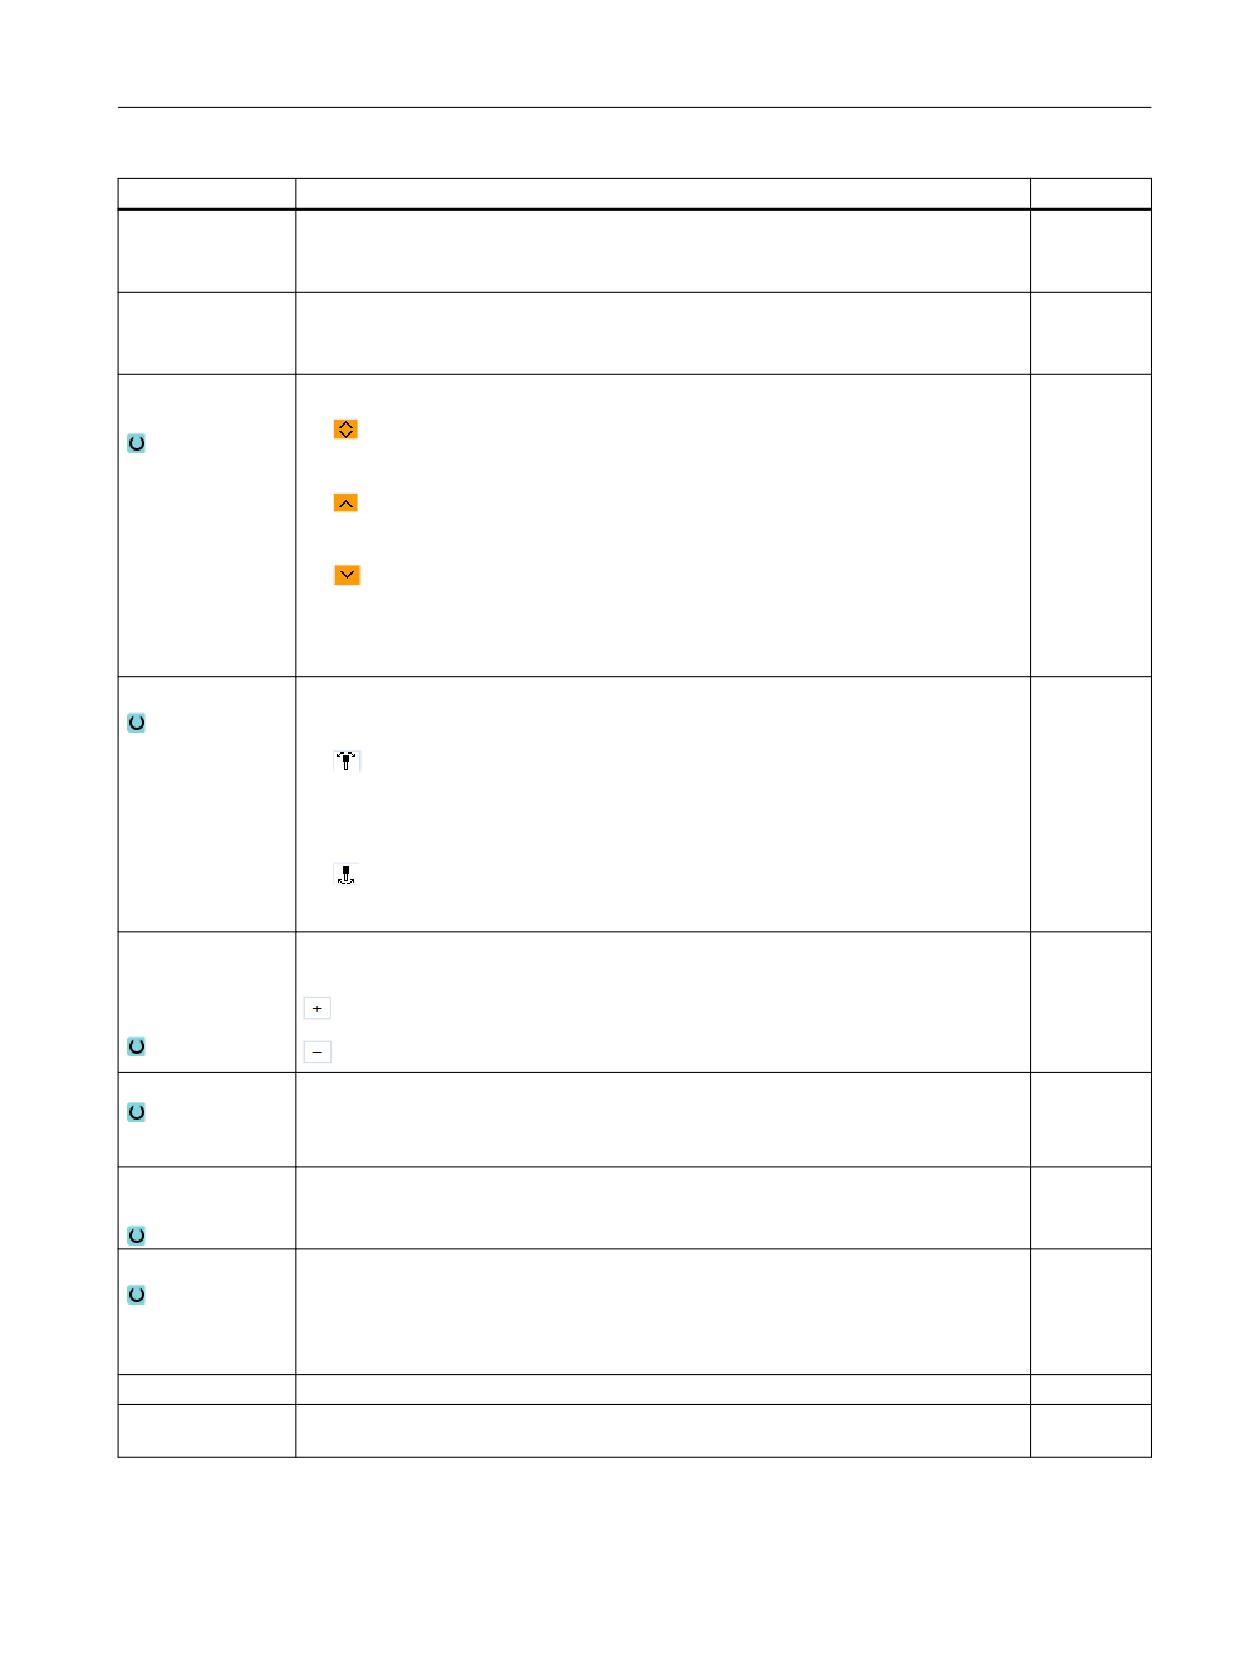
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубча-
• Округление до следующего торцового зубчатого зацепления
тое зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтитель-
Предпочтительное направление оси качаний при нескольких возможных вывер-
ное направление
ках станка
(для программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
671
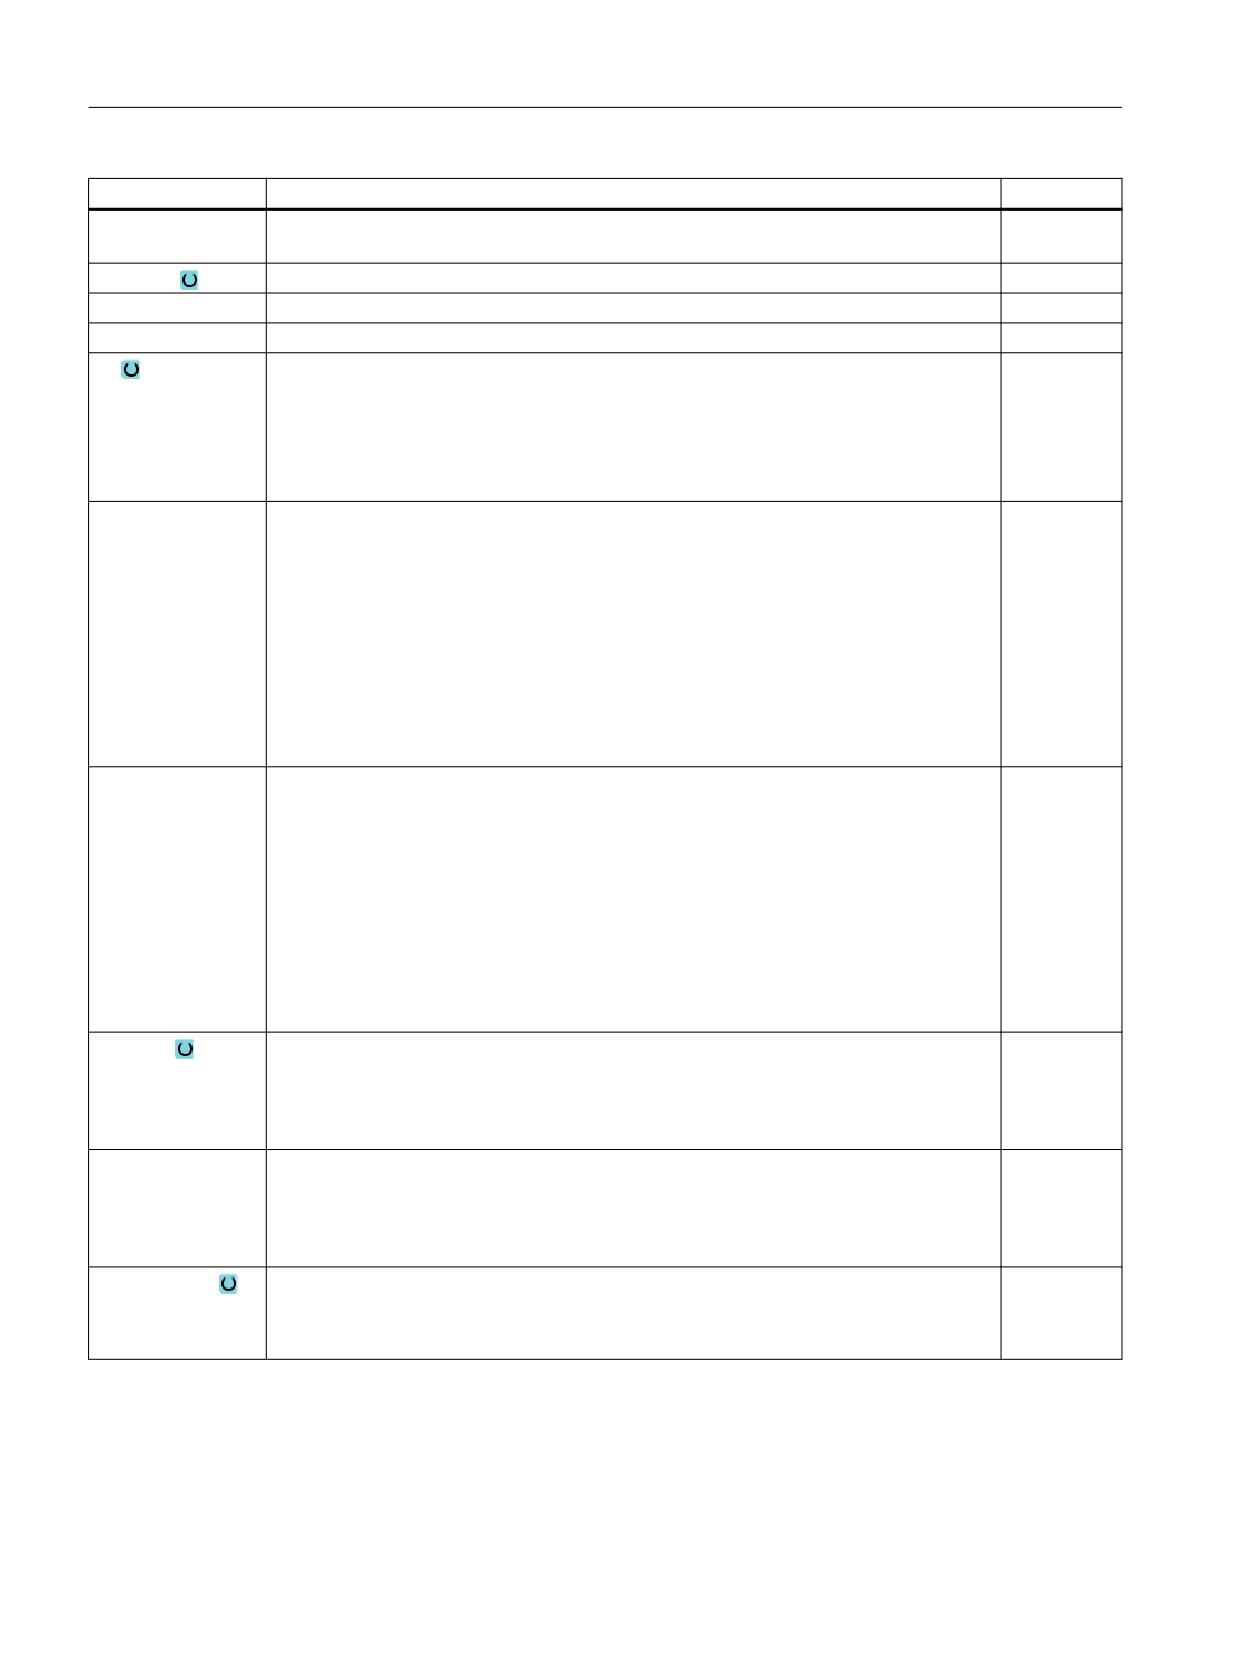
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру, ли-
тейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Фрезерная обработка
672
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
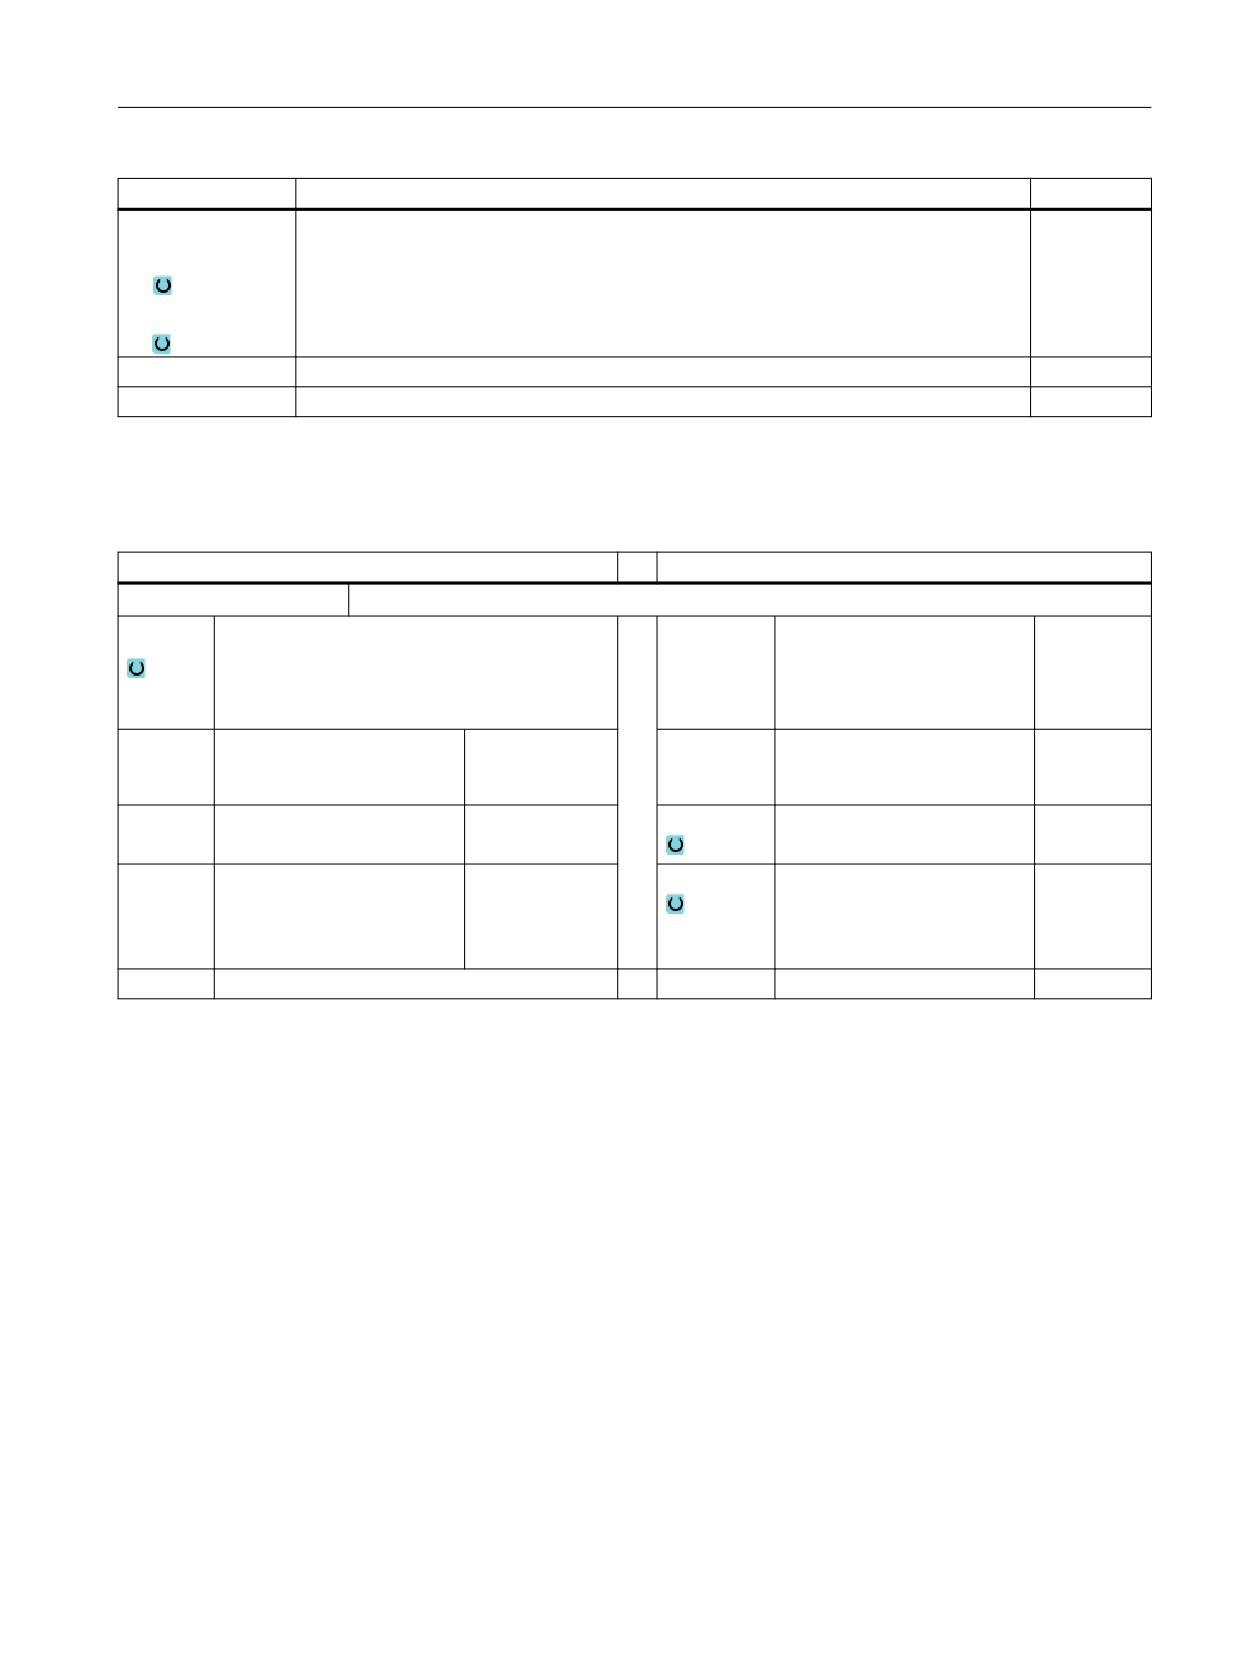
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
RP
Плоскость отвода - (только
мм
D
Номер режущей кромки
для направления обработ-
ки вдоль, внутри)
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
673
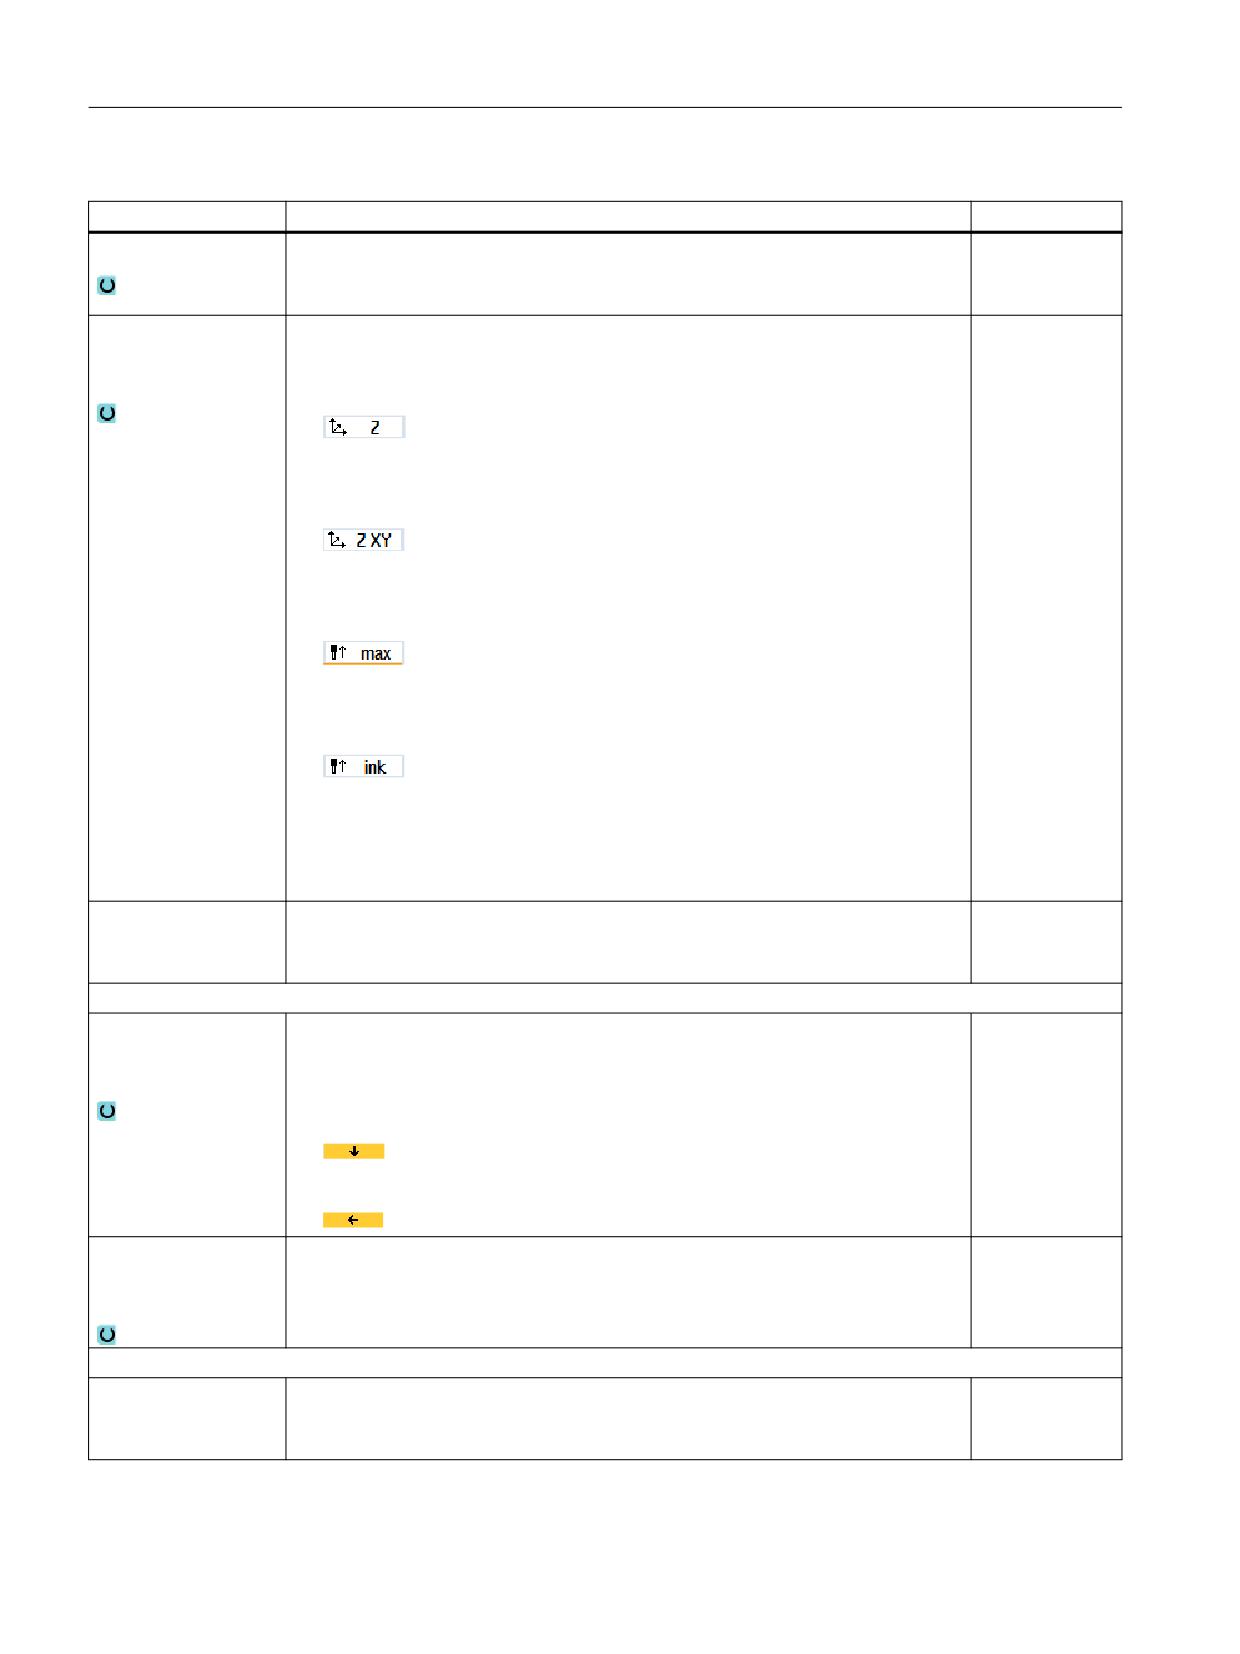
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка мо-
жет перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
674
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое
• Округление до следующего торцового зубчатого зацепления
зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное
Предпочтительное направление оси качаний при нескольких возможных вы-
направление (для
верках станка
программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направ-
мм
лении обработки)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
675
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направ-
мм
лении обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к приме-
ру, литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополни-
тельно к чистовому припуску
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
676
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
Остаточный мате-
Без последующей обработки остаточного материала
нет
риал
PL
Плоскость обработки
Определена
в MD 52005
SC
Безопасное расстояние
x
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
N
Количество выточек
1
Изготовитель станка
Следовать указаниям изготовителя станка.
11.6.10
Прорез остаточного материала (CYCLE952)
Функция
Если необходимо обработать материал, который остался после прорезе, то используется
функция "Прорез остаточного материала".
В программе в G-кодах заранее выбрать функцию "Прорез остаточного материала".
Материал, оставшийся после чистового припуска, не является остаточным материалом.
С помощью функции "Прорез остаточного материала" можно обрабатывать излишний
материал с помощью подходящего инструмента.
Функция "Прорез остаточного материала" является опцией программного обеспечения.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Прорез остаточного материала".
Открывается окно ввода "Прорез остаточного материала".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
677
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя создаваемой програм-
T
Имя инструмента
мы
• автоматически
Автоматическое генериро-
вание имени программы
PL
Плоскость обра-
D
Номер режущей
ботки
кромки
RP
Плоскость отвода -
мм
F
Подача
мм/мин
(только для на-
мм/об
правления обра-
ботки вдоль, внут-
ри)
SC
Безопасное рас-
мм
S / V
Частота враще-
об/мин
стояние
ния шпинделя
м/мин
или
Постоянная ско-
рость резания
F
Подача
*
CON
Имя актуализированного конту-
ра заготовки для обработки ос-
татков материала (без прикре-
пленного символа "_C" и двухз-
начного номера)
Остаточный
С последующей обработкой ос-
материал
таточного материала
• да
• нет
CONR
Имя актуализированного для
сохранения контура заготовки
для обработки остаточного ма-
териала - (только для обработки
остаточного материала "да")
Фрезерная обработка
678
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
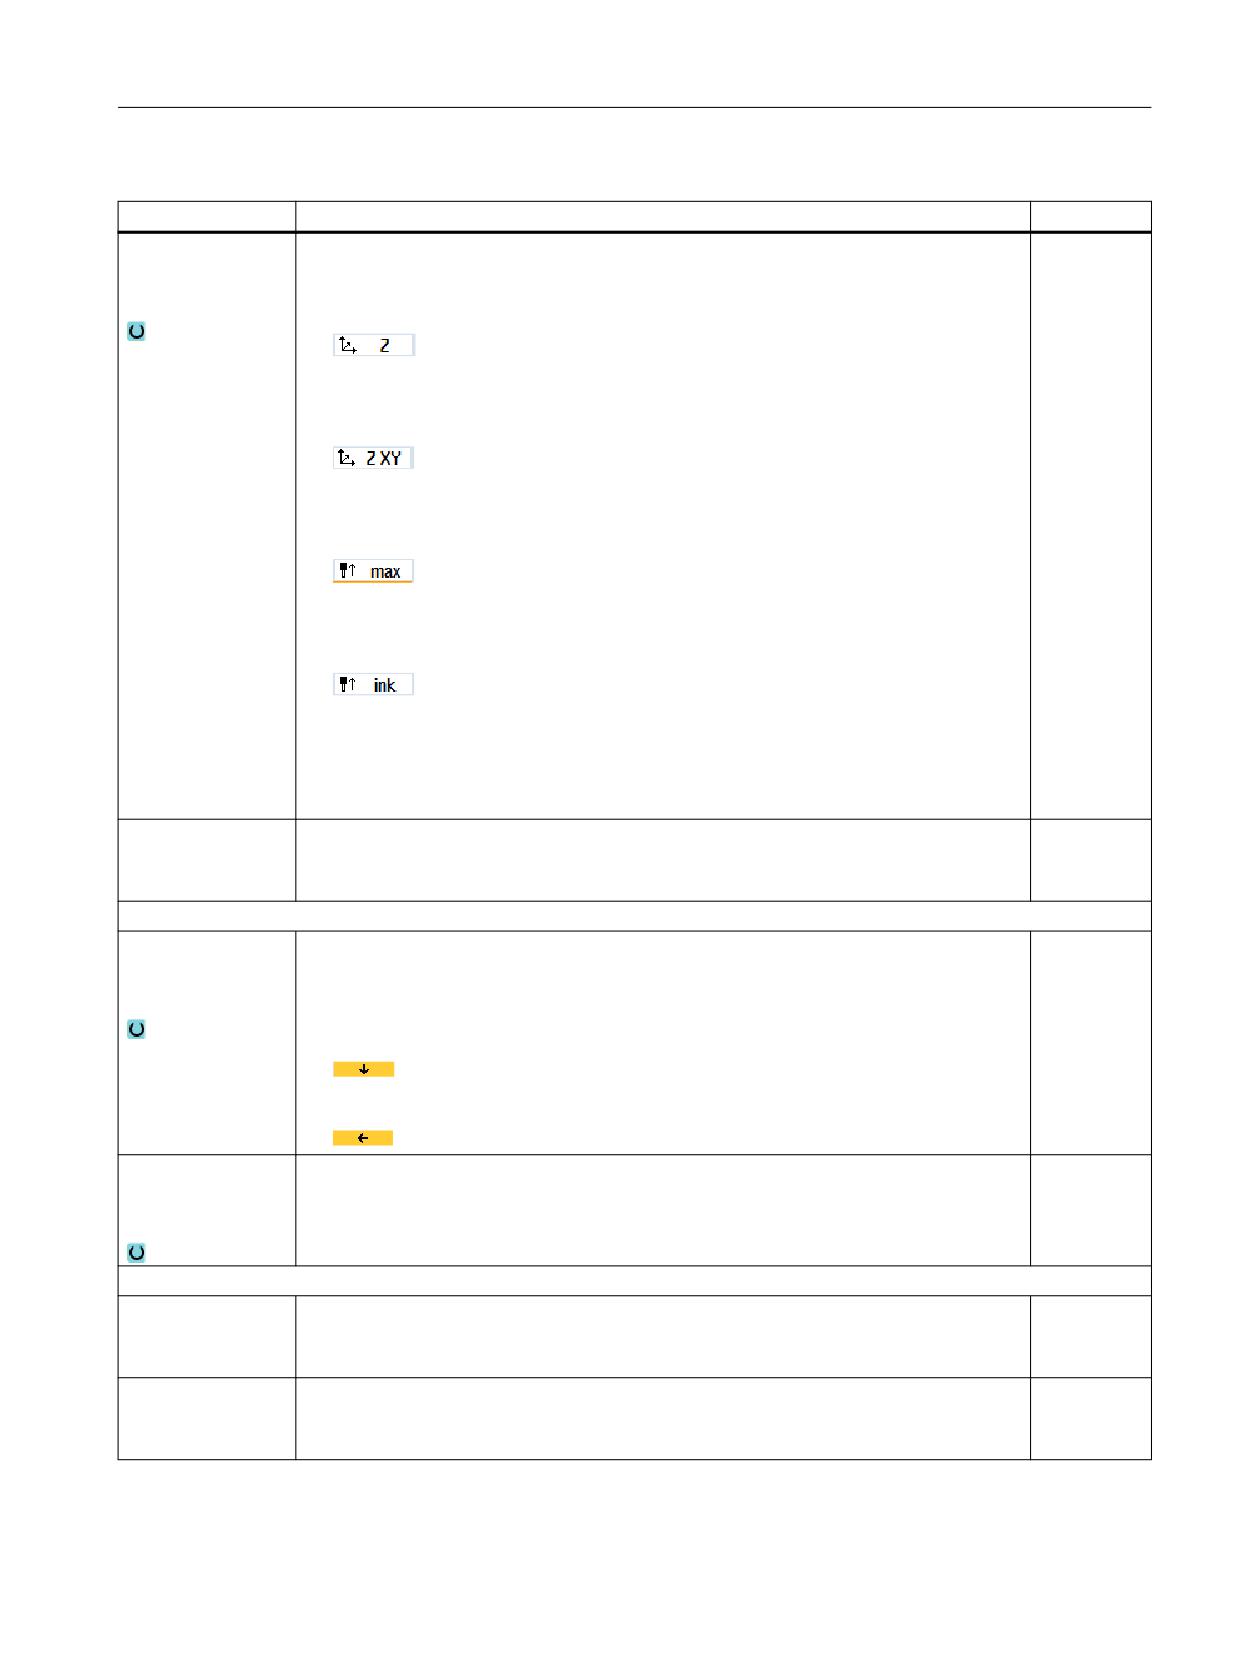
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного огра-
ничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
679
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубча-
• Округление до следующего торцового зубчатого зацепления
тое зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтитель-
Предпочтительное направление оси качаний при нескольких возможных вывер-
ное направление
ках станка
(для программы
ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
Фрезерная обработка
680
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
DI
При нуле: непрерывное резание - (только при ∇)
мм
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2 граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
11.6.11
Токарная выточка (CYCLE952)
Функция
С помощью функции "Врезное точение" можно изготовить выточку любой формы.
В отличие от прореза при врезном точении после каждой выточки осуществляется и
обработка резанием боковых поверхностей, таким образом, время обработки
значительно сокращается. В отличии от обработки резанием, при врезном точении
можно обрабатывать и контуры, ввод в которые должен осуществляться вертикально.
Для врезного точения необходим специальный инструмент. Перед программированием
цикла "Врезное точение" нужно ввести желаемый контур.
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
681
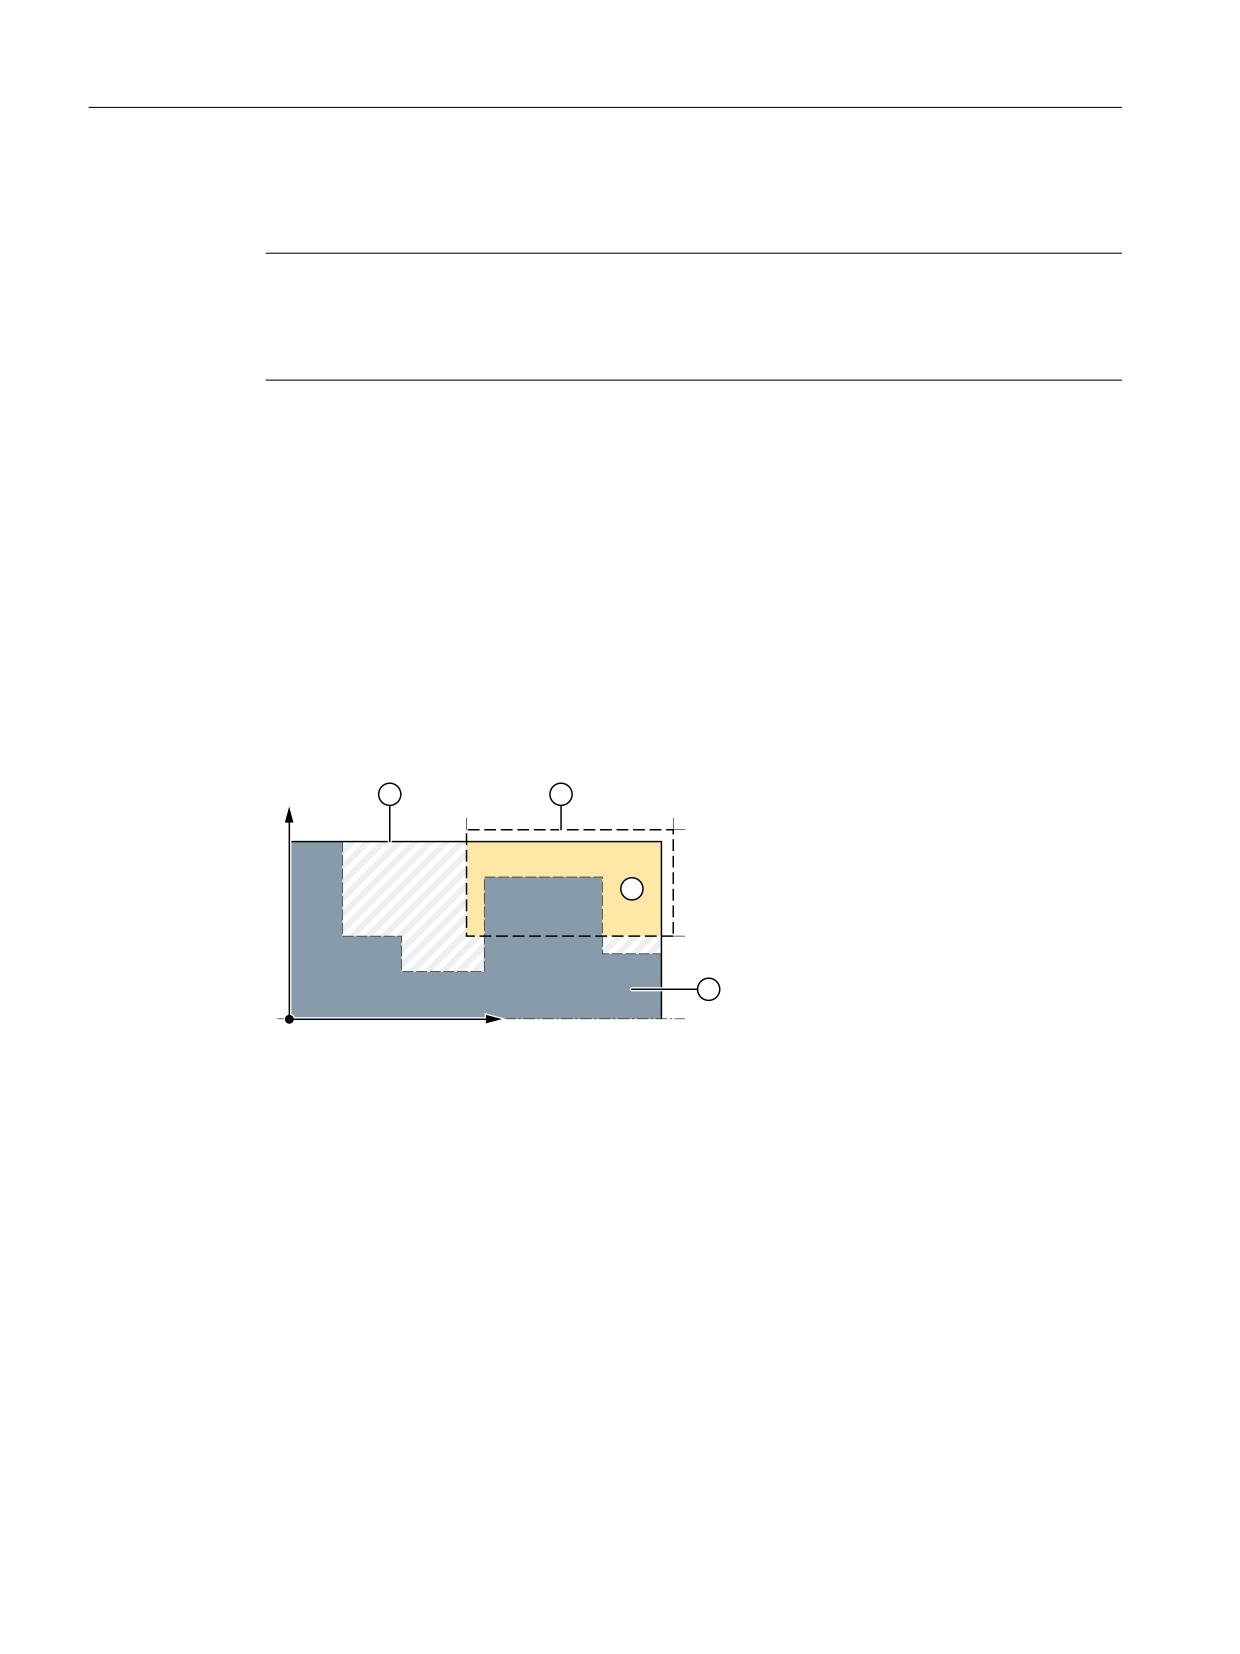
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу "Программирование (Страница 634)").
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция Execution from External Storage (EES).
Ограничение области обработки
Если, к примеру, необходимо обработать определенную область контура другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура.
Граничные линии не должны при этом пересекаться с контуром на обращенной к
обработке стороне.
Границы действительны одинаково во время черновой и чистовой обработки.
Пример ограничения области продольной наружной обработки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-17
Такое ограничение разрешено: Граничная линия XA находится за пределами
контура заготовки
Фрезерная обработка
682
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
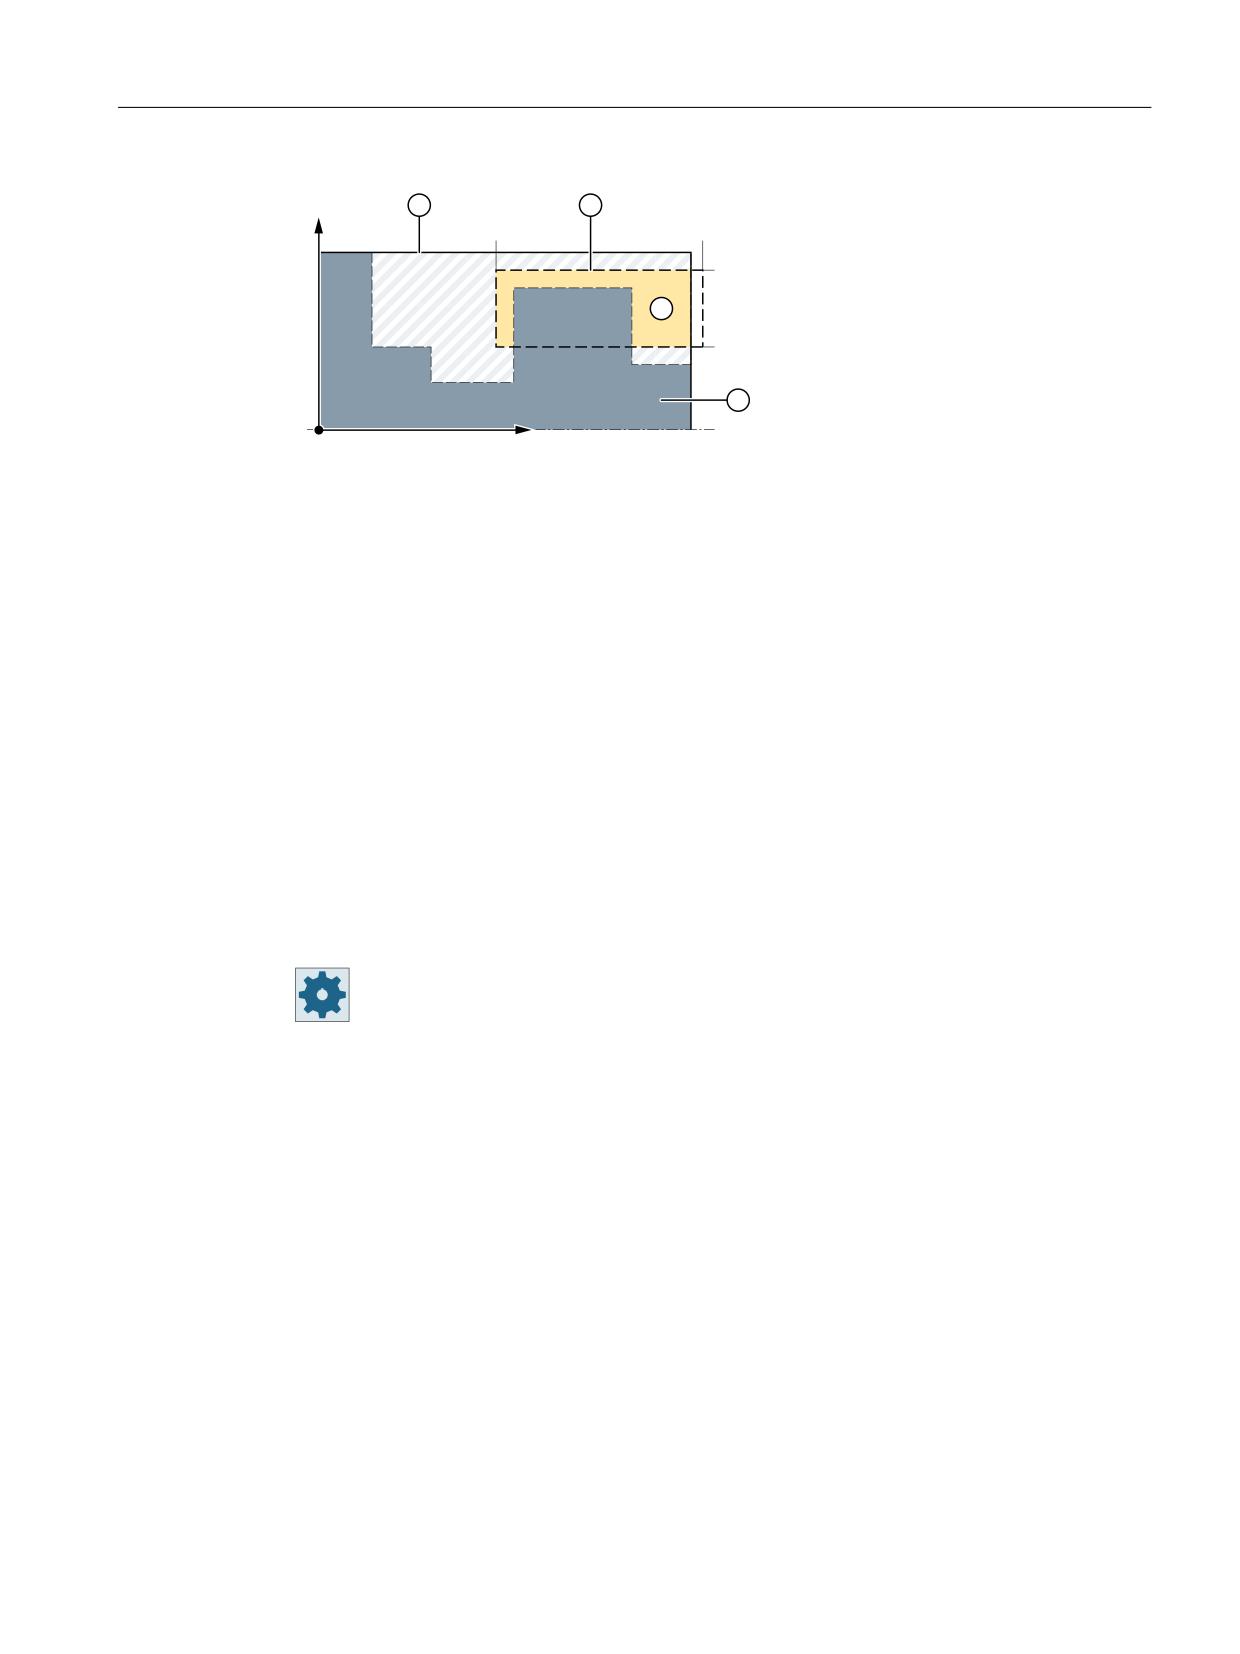
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-18
Такое ограничение не разрешено: Граничная линия XA находится в пределах
контура заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для настройки программы, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка) может выбираться
свободно.
Более подробную информацию можно получить в главу "Обработка резанием".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
683
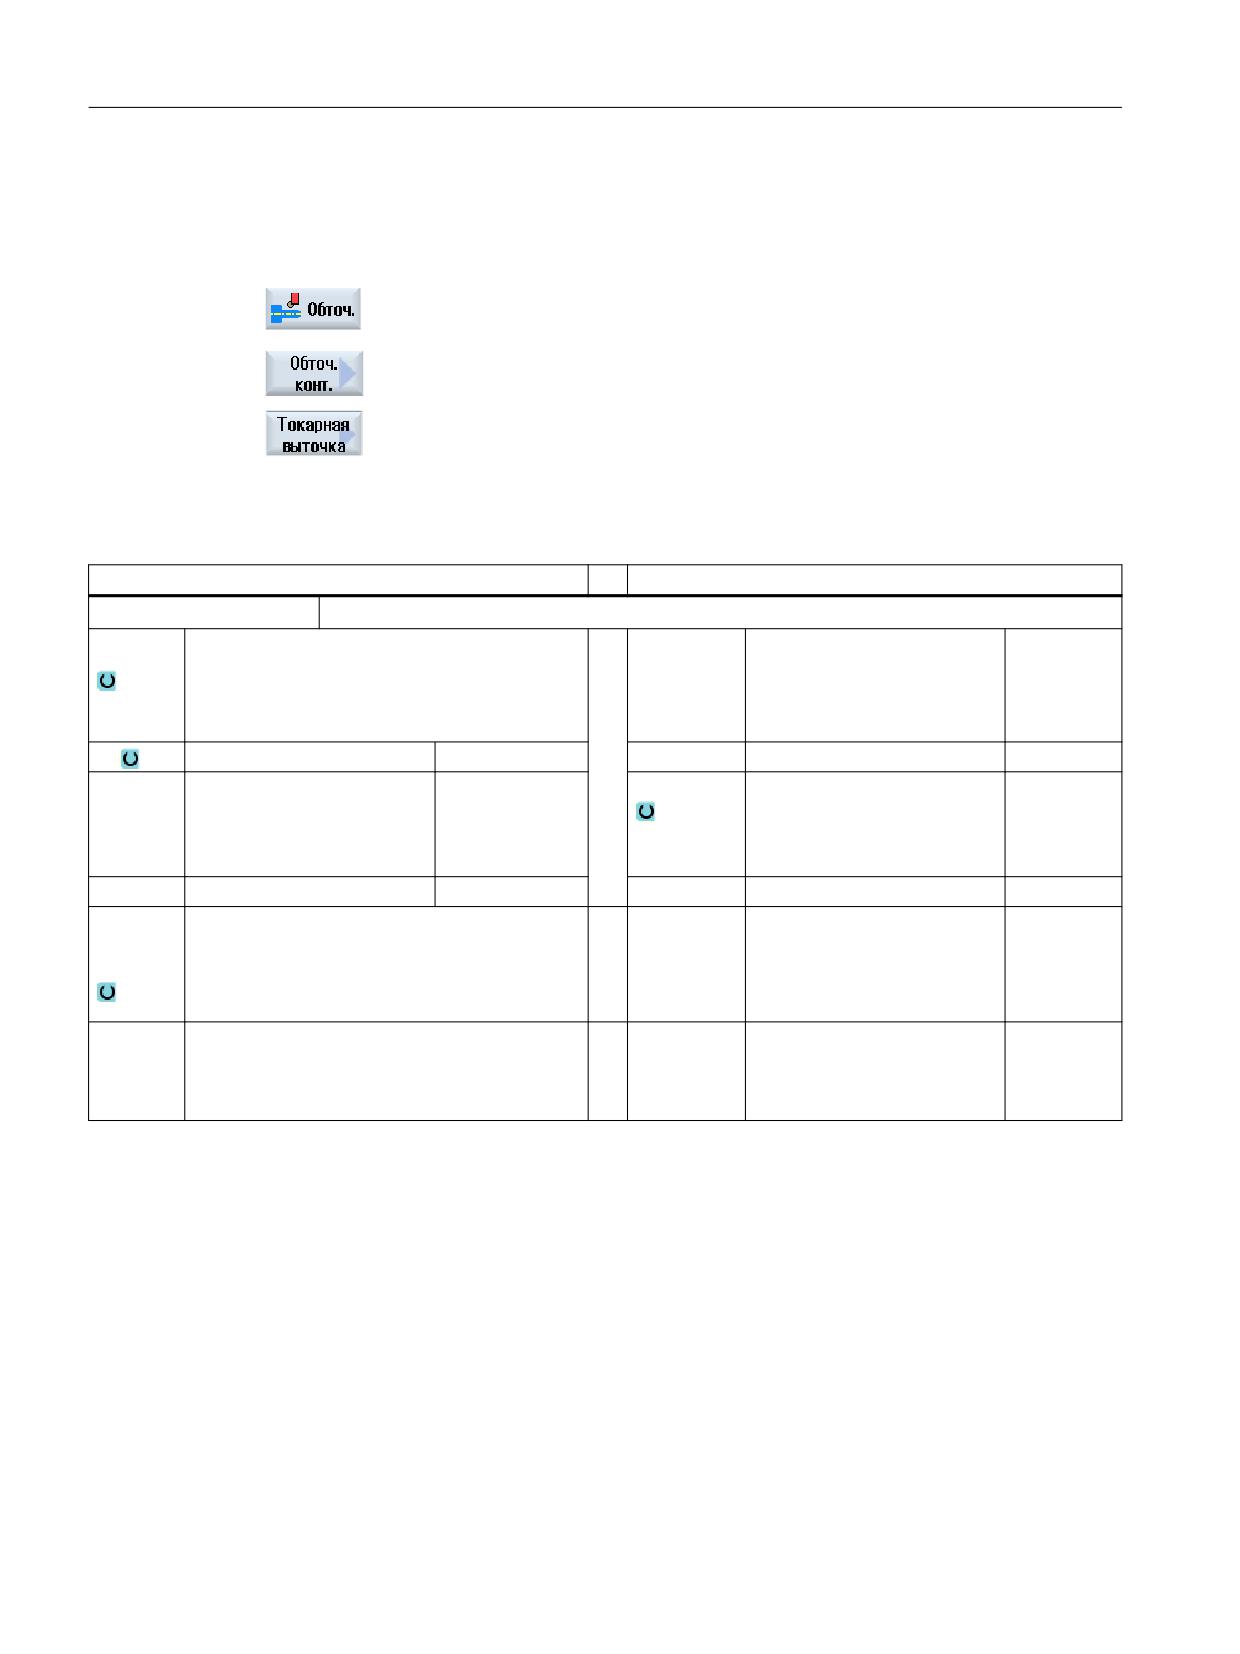
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Токарная выточка".
Открывается окно ввода "Токарная выточка".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
S / V
Частота вращения шпинде-
об/мин
для направления обработ-
ля или
м/мин
ки вдоль, внутри)
Постоянная скорость реза-
ния
SC
Безопасное расстояние
мм
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Фрезерная обработка
684
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
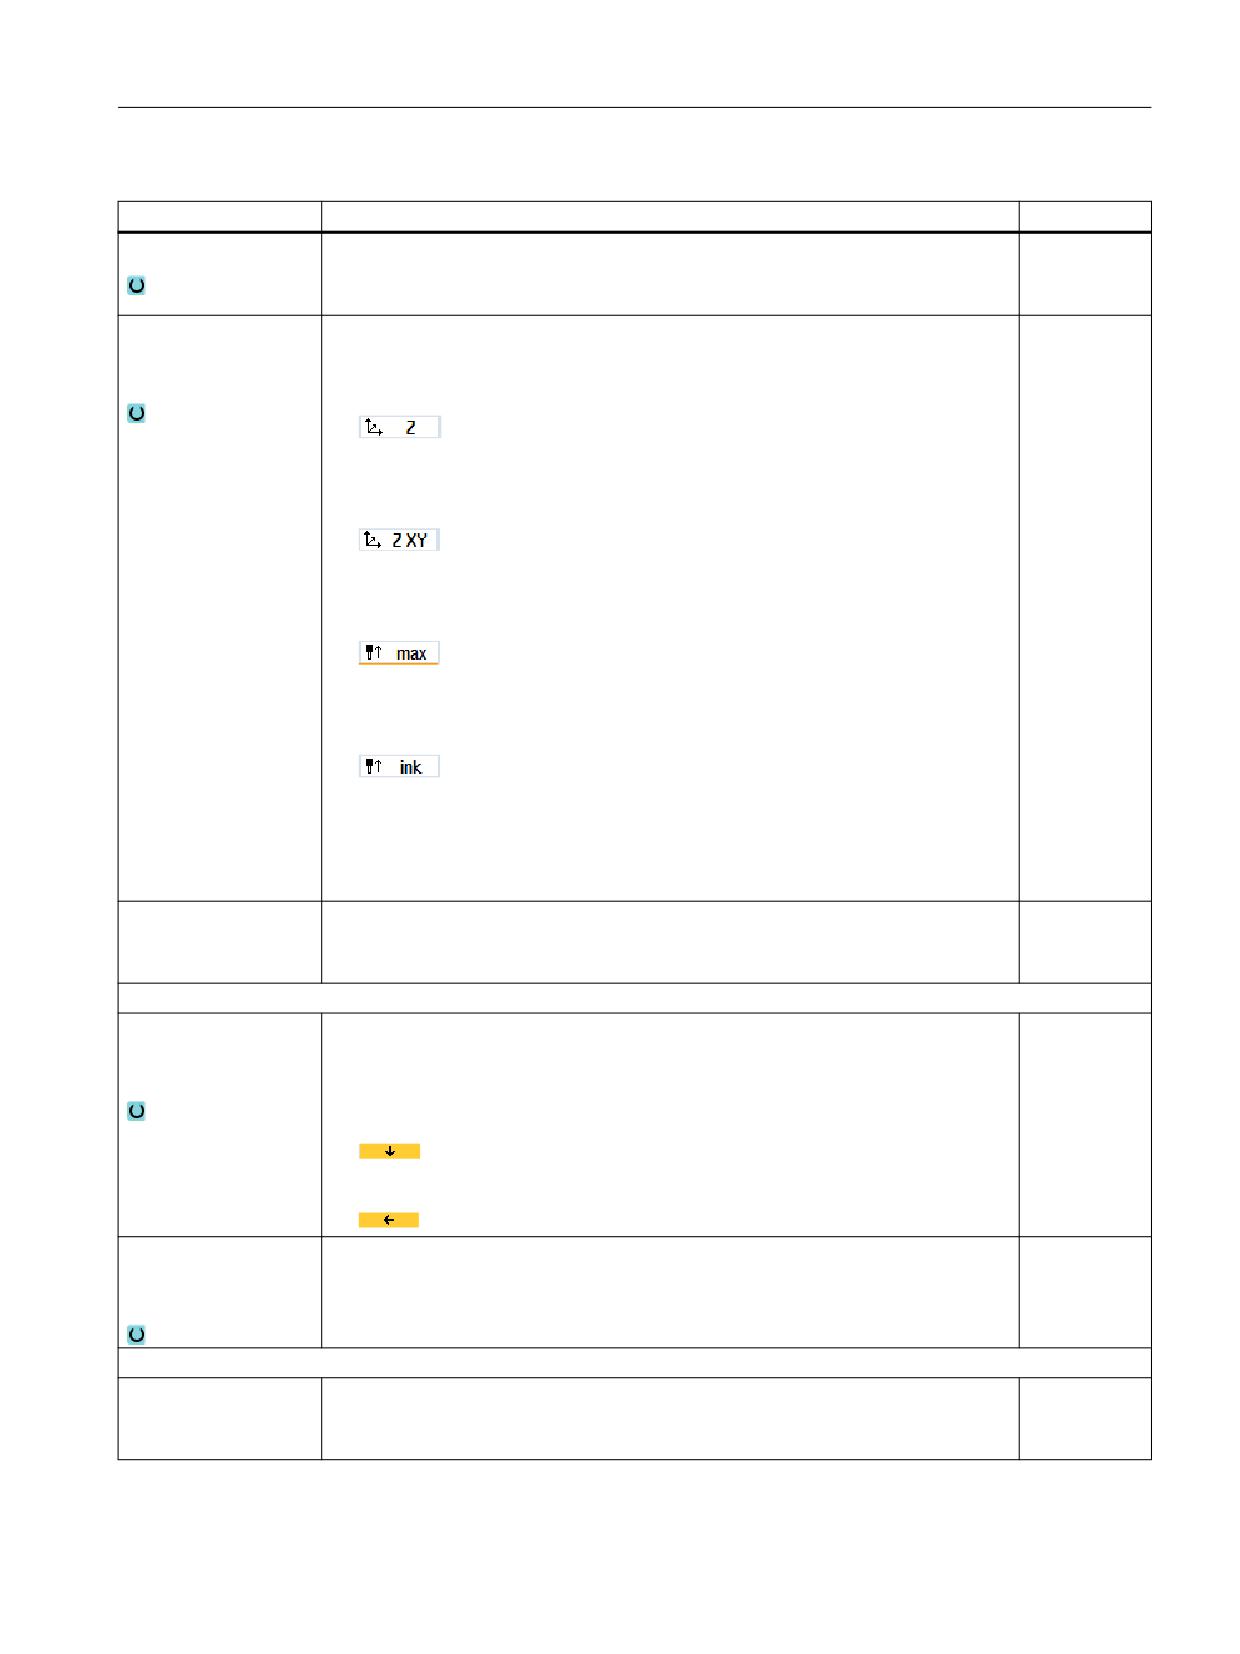
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
685
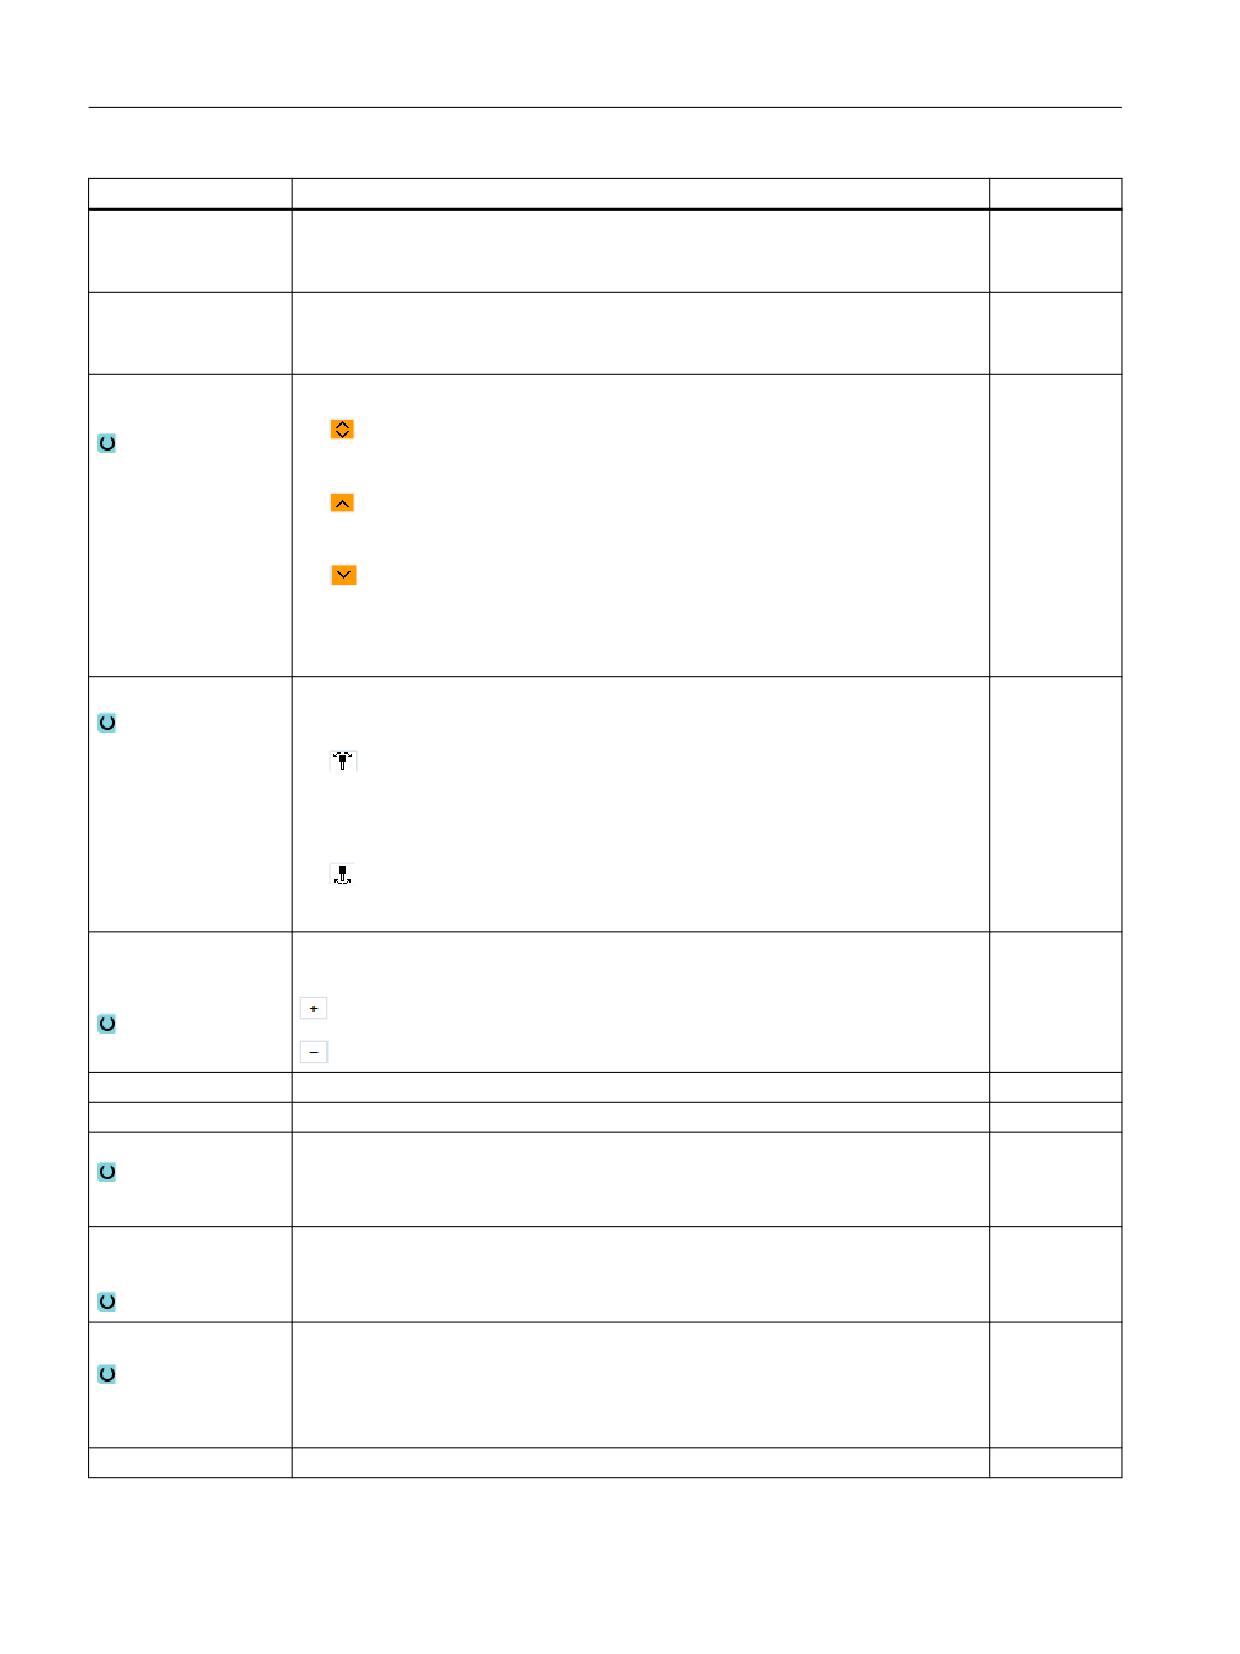
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое
• Округление до следующего торцового зубчатого зацепления
зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное
Предпочтительное направление оси качаний при нескольких возможных вы-
направление (для
верках станка
программы ShopMill)
FX
Подача в направлении X
*
FZ
Подача в направлении Z
*
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
Фрезерная обработка
686
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
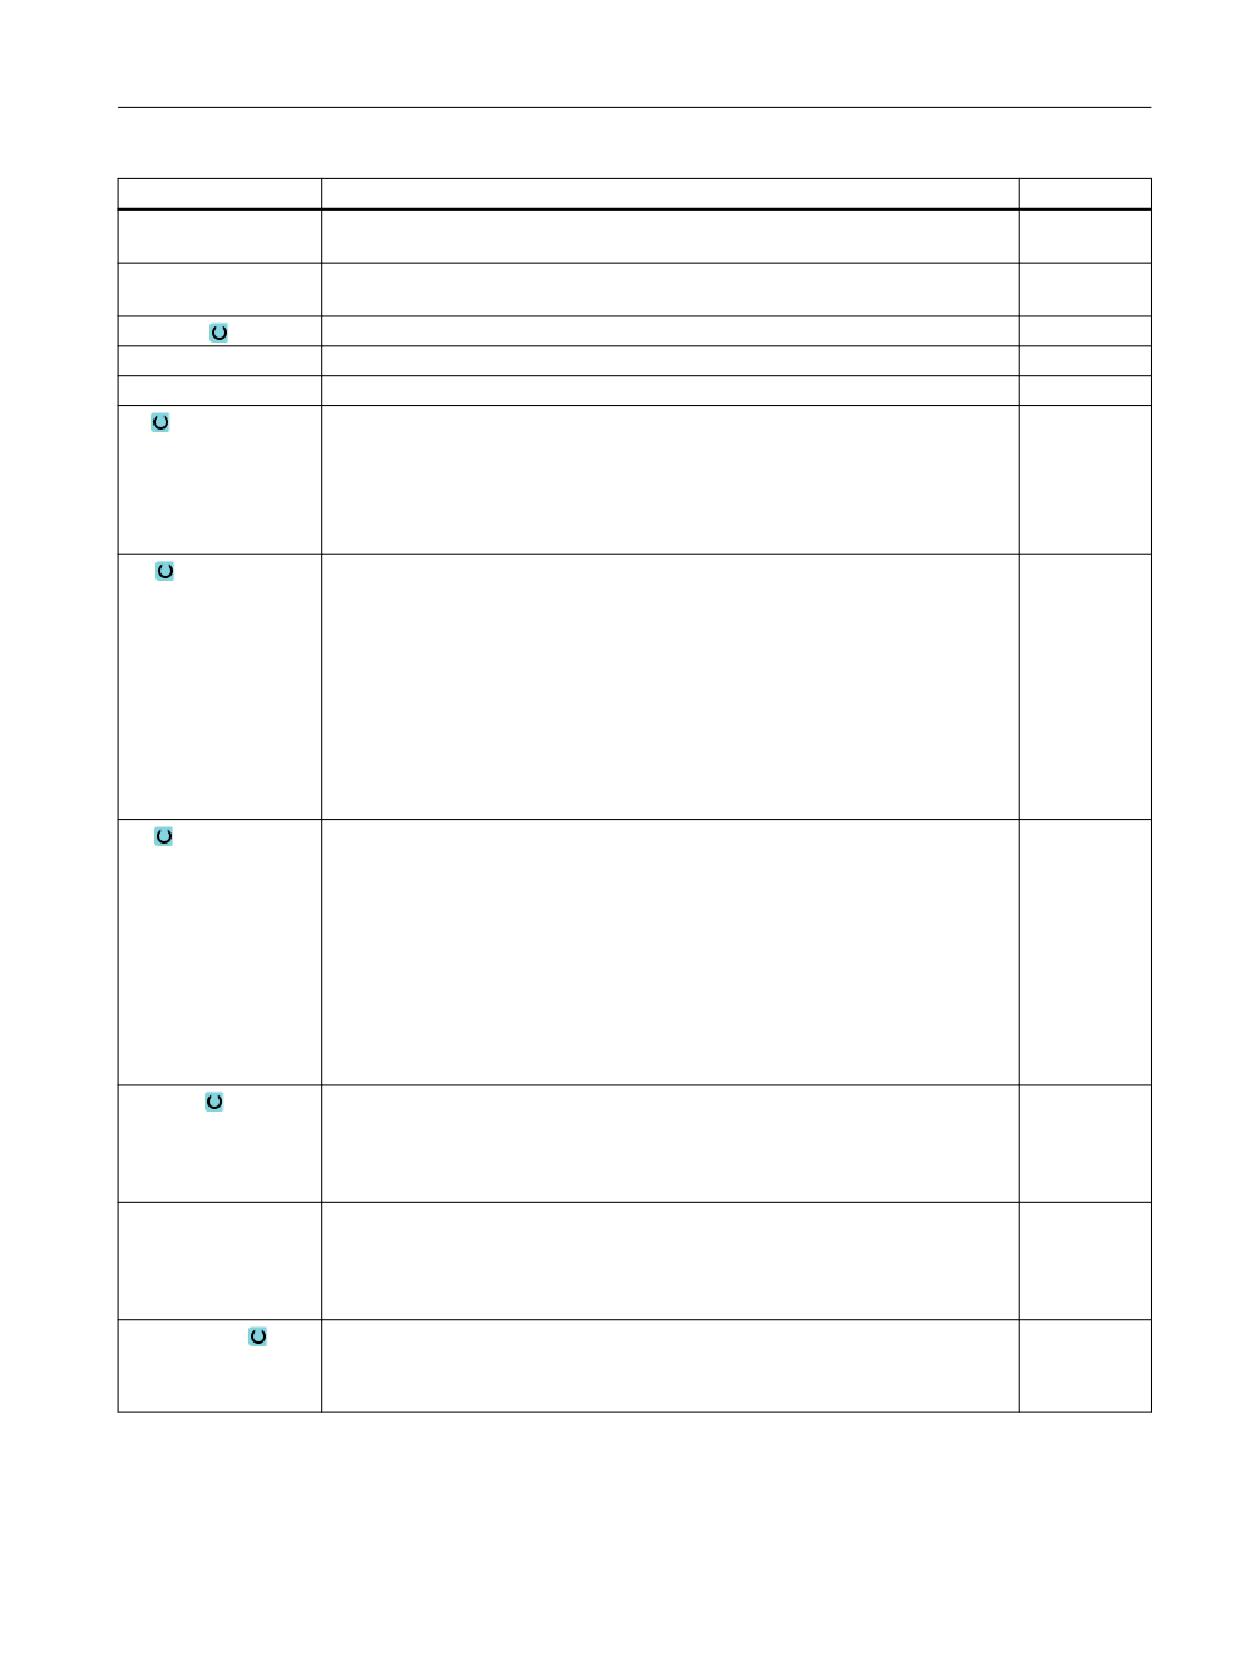
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направ-
мм
лении обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направ-
мм
лении обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнитель-
но к чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
687
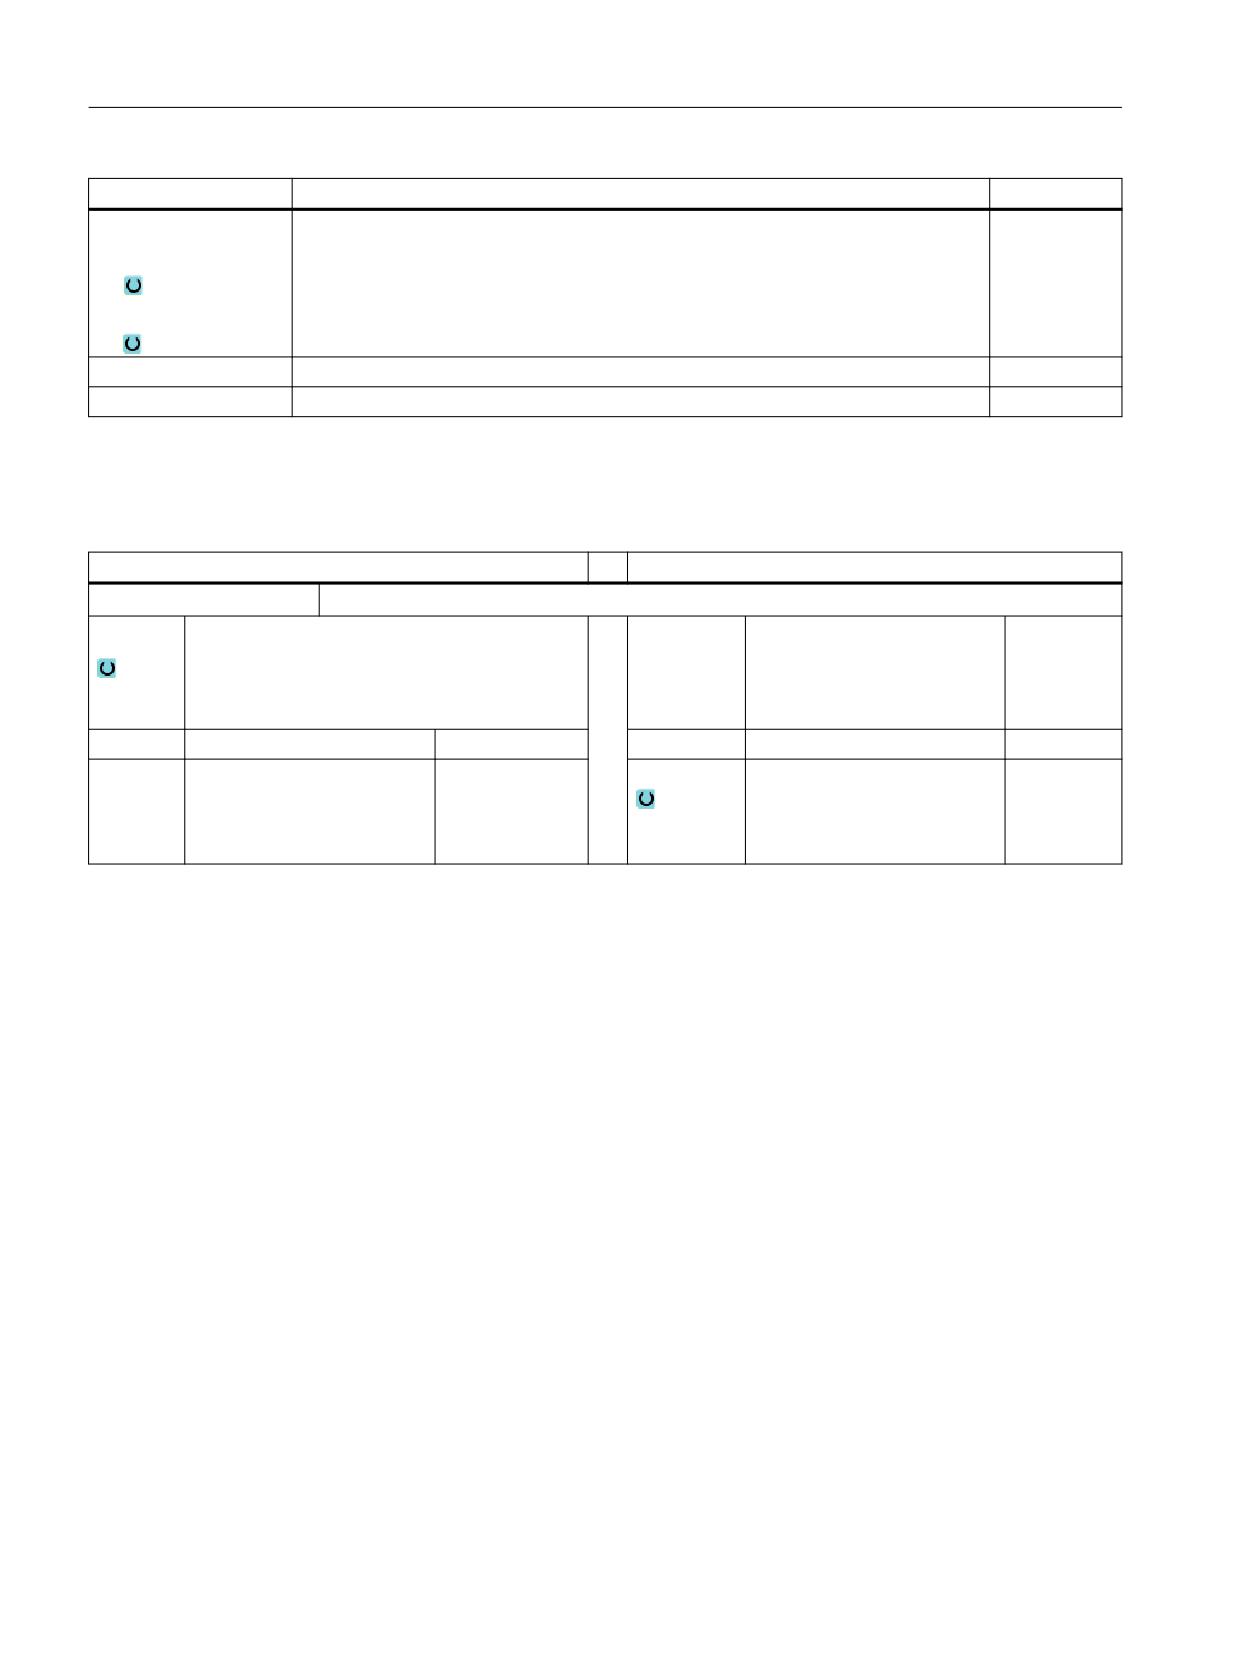
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
Только при ограничении да:
мм
XA
1-я граница XA ∅
XB
2-я граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1-я граница ZA
ZB
2-я граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
PRG
• Имя создаваемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
D
Номер режущей кромки
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
Постоянная скорость реза-
ния
Фрезерная обработка
688
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
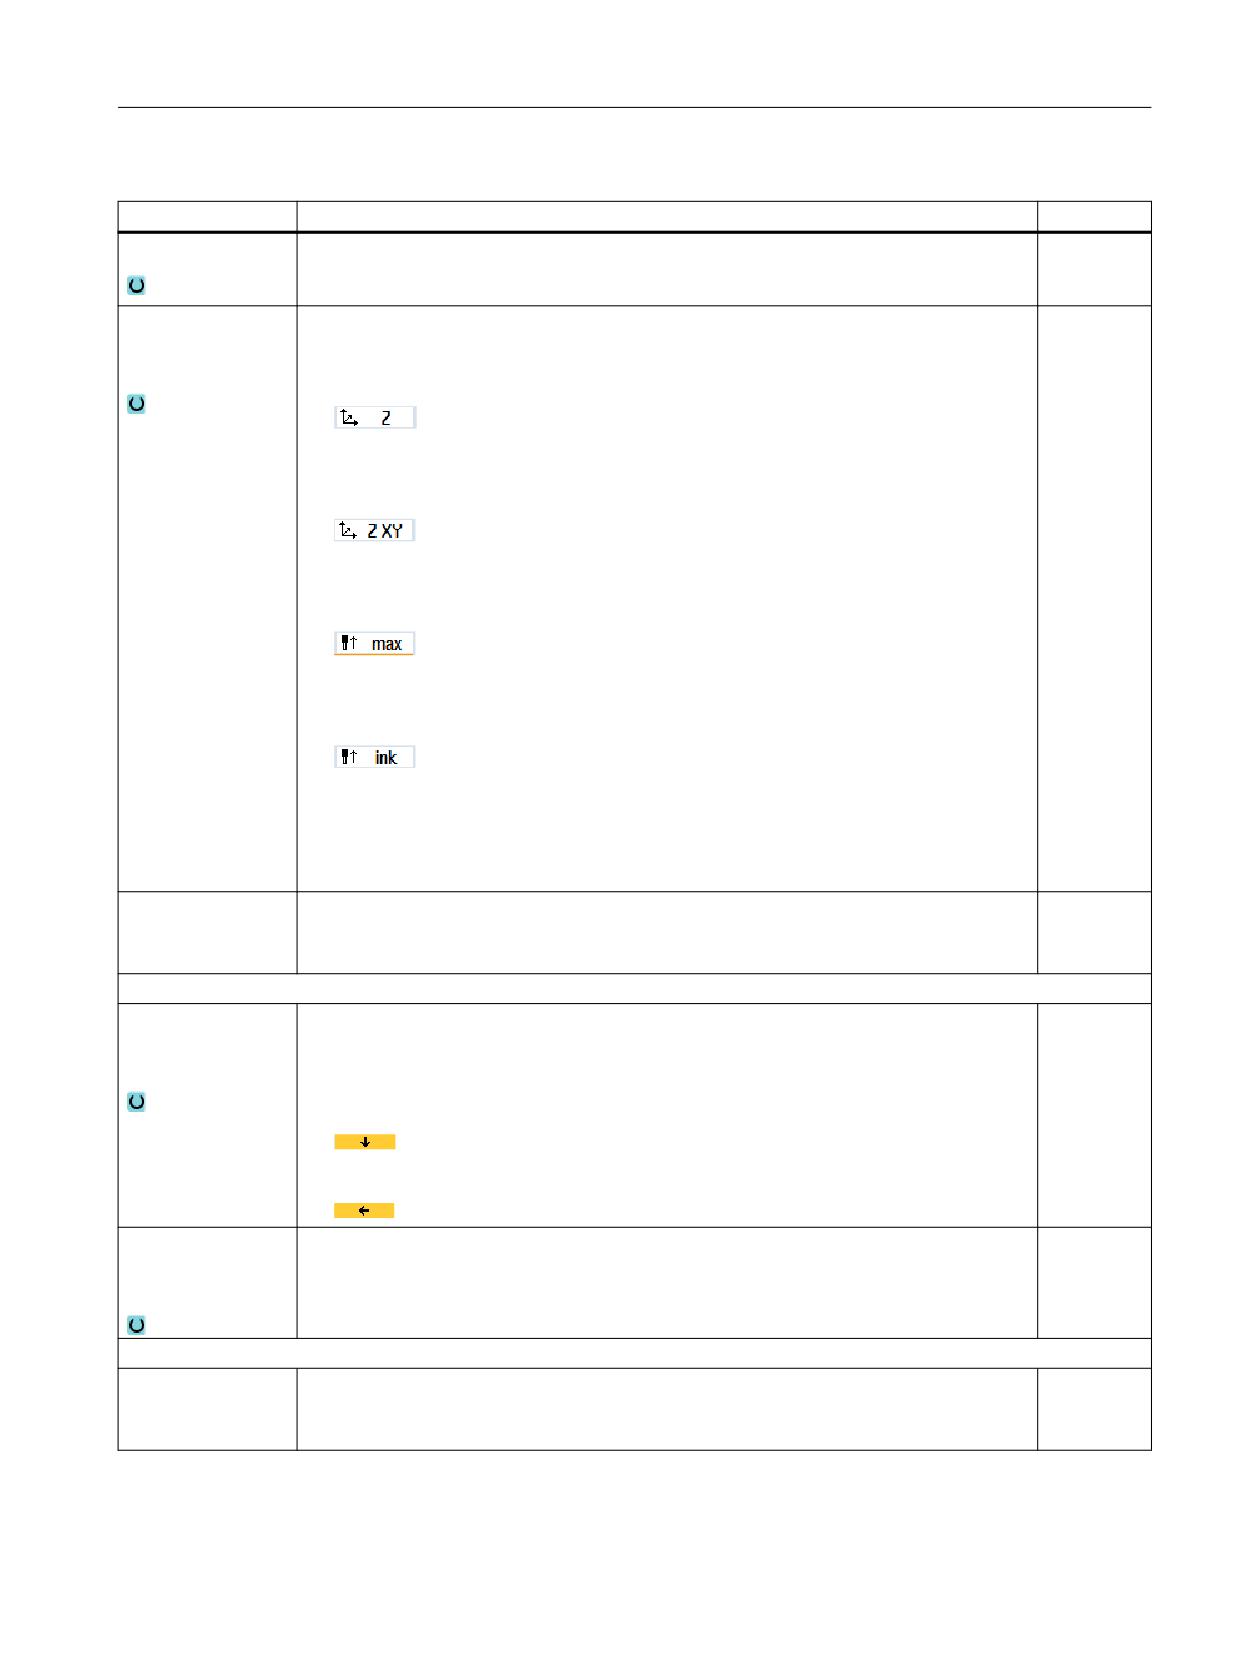
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного огра-
ничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может пе-
ремещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
689
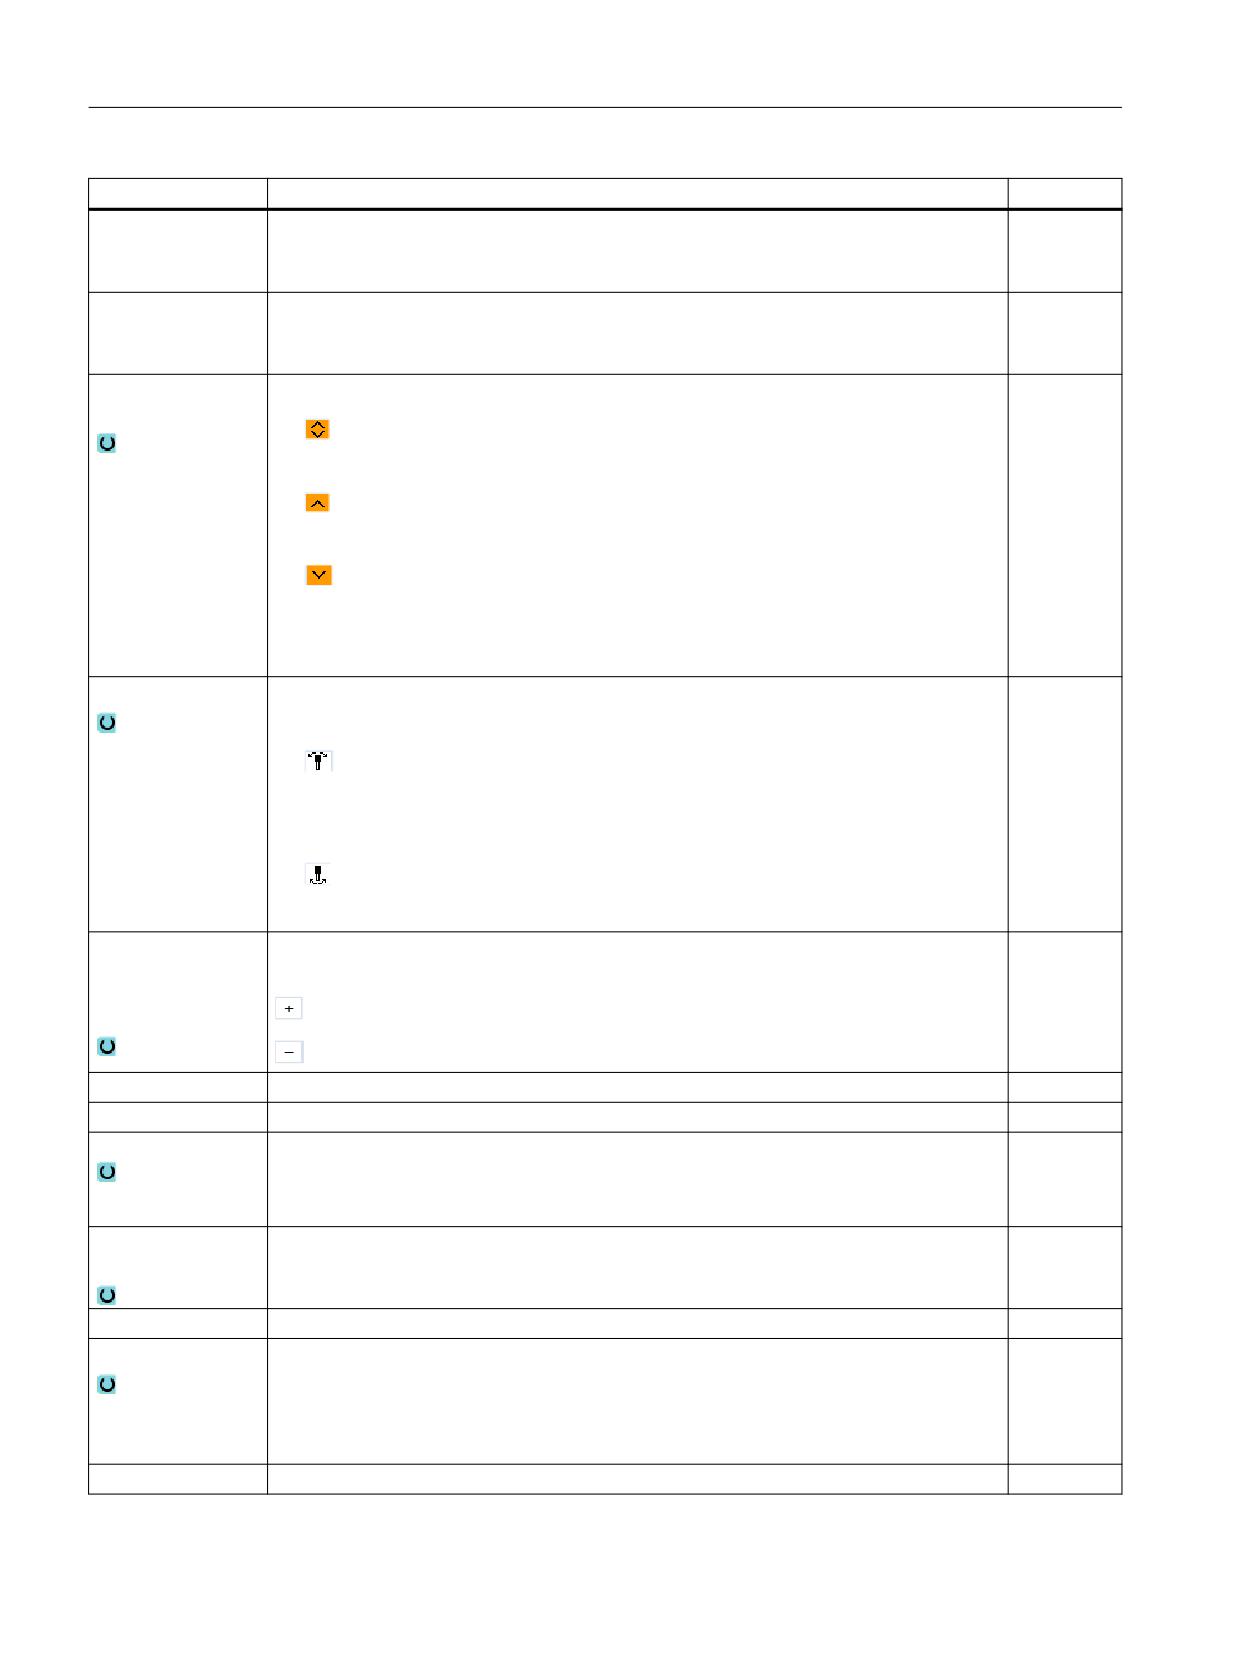
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубча-
• Округление до следующего торцового зубчатого зацепления
тое зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтитель-
Предпочтительное направление оси качаний при нескольких возможных выверках
ное направление
станка
(для программы
ShopMill)
FX
Подача в направлении X
*
FZ
Подача в направлении Z
*
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
RP
Плоскость отвода - (только для направления обработки вдоль, внутри)
мм
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
Фрезерная обработка
690
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
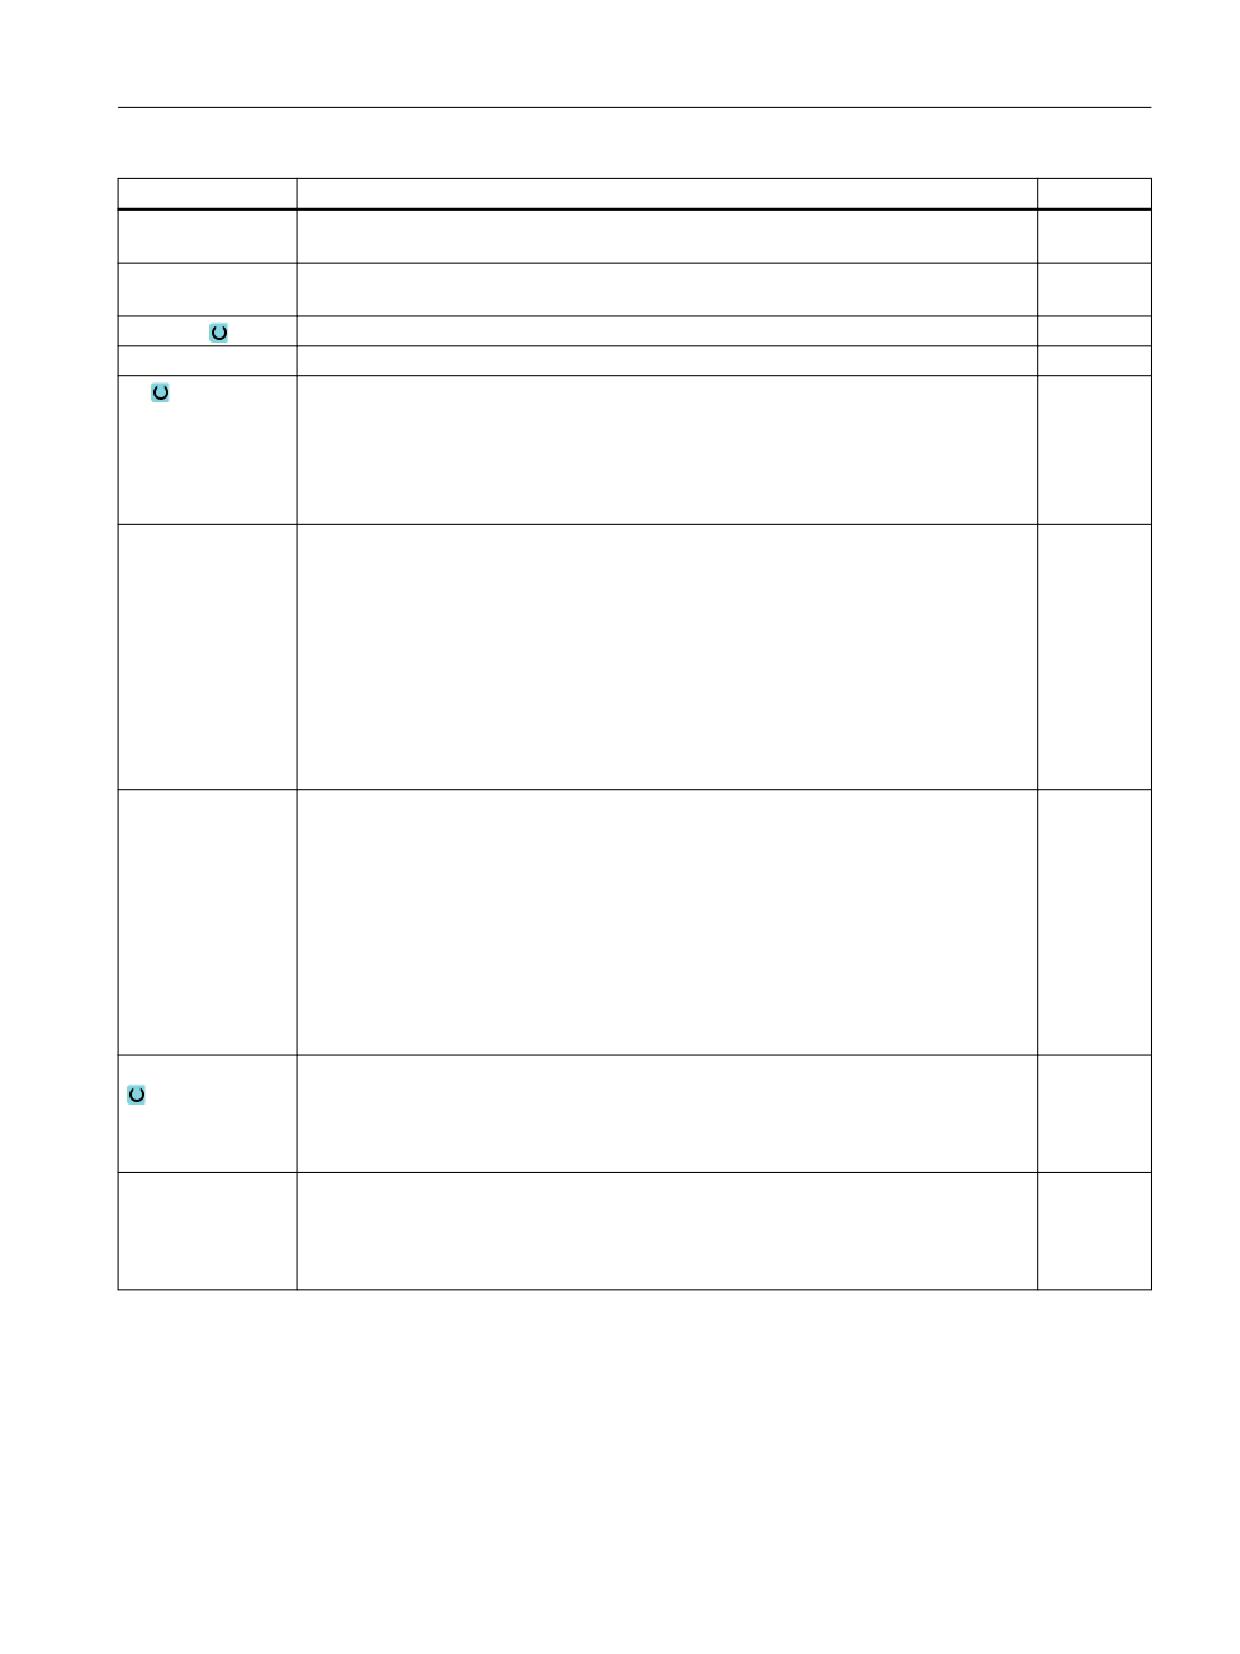
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направлении
мм
обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру, ли-
тейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно к
чистовому припуску
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
691
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
Остаточный мате-
Без последующей обработки остаточного материала
нет
риал
PL
Плоскость обработки
Определена
в MD 52005
SC
Безопасное расстояние
1 мм
x
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
N
Количество выточек
1
Изготовитель станка
Следовать указаниям изготовителя станка.
11.6.12
Токарная выточка остатков материала (CYCLE952)
Функция
Если необходимо обработать материал, который остался после токарной выточки, то
используется функция "Токарная выточка остаточного материала ".
В программе в G-кодах выбрать функцию в маске. Материал, оставшийся после
чистового припуска, не является остаточным материалом. С помощью функции
"Токарная выточка остаточного материала" можно обрабатывать излишний материал с
помощью подходящего инструмента.
Функция "Токарная выточка остаточного материала" является опцией программного
обеспечения.
Фрезерная обработка
692
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
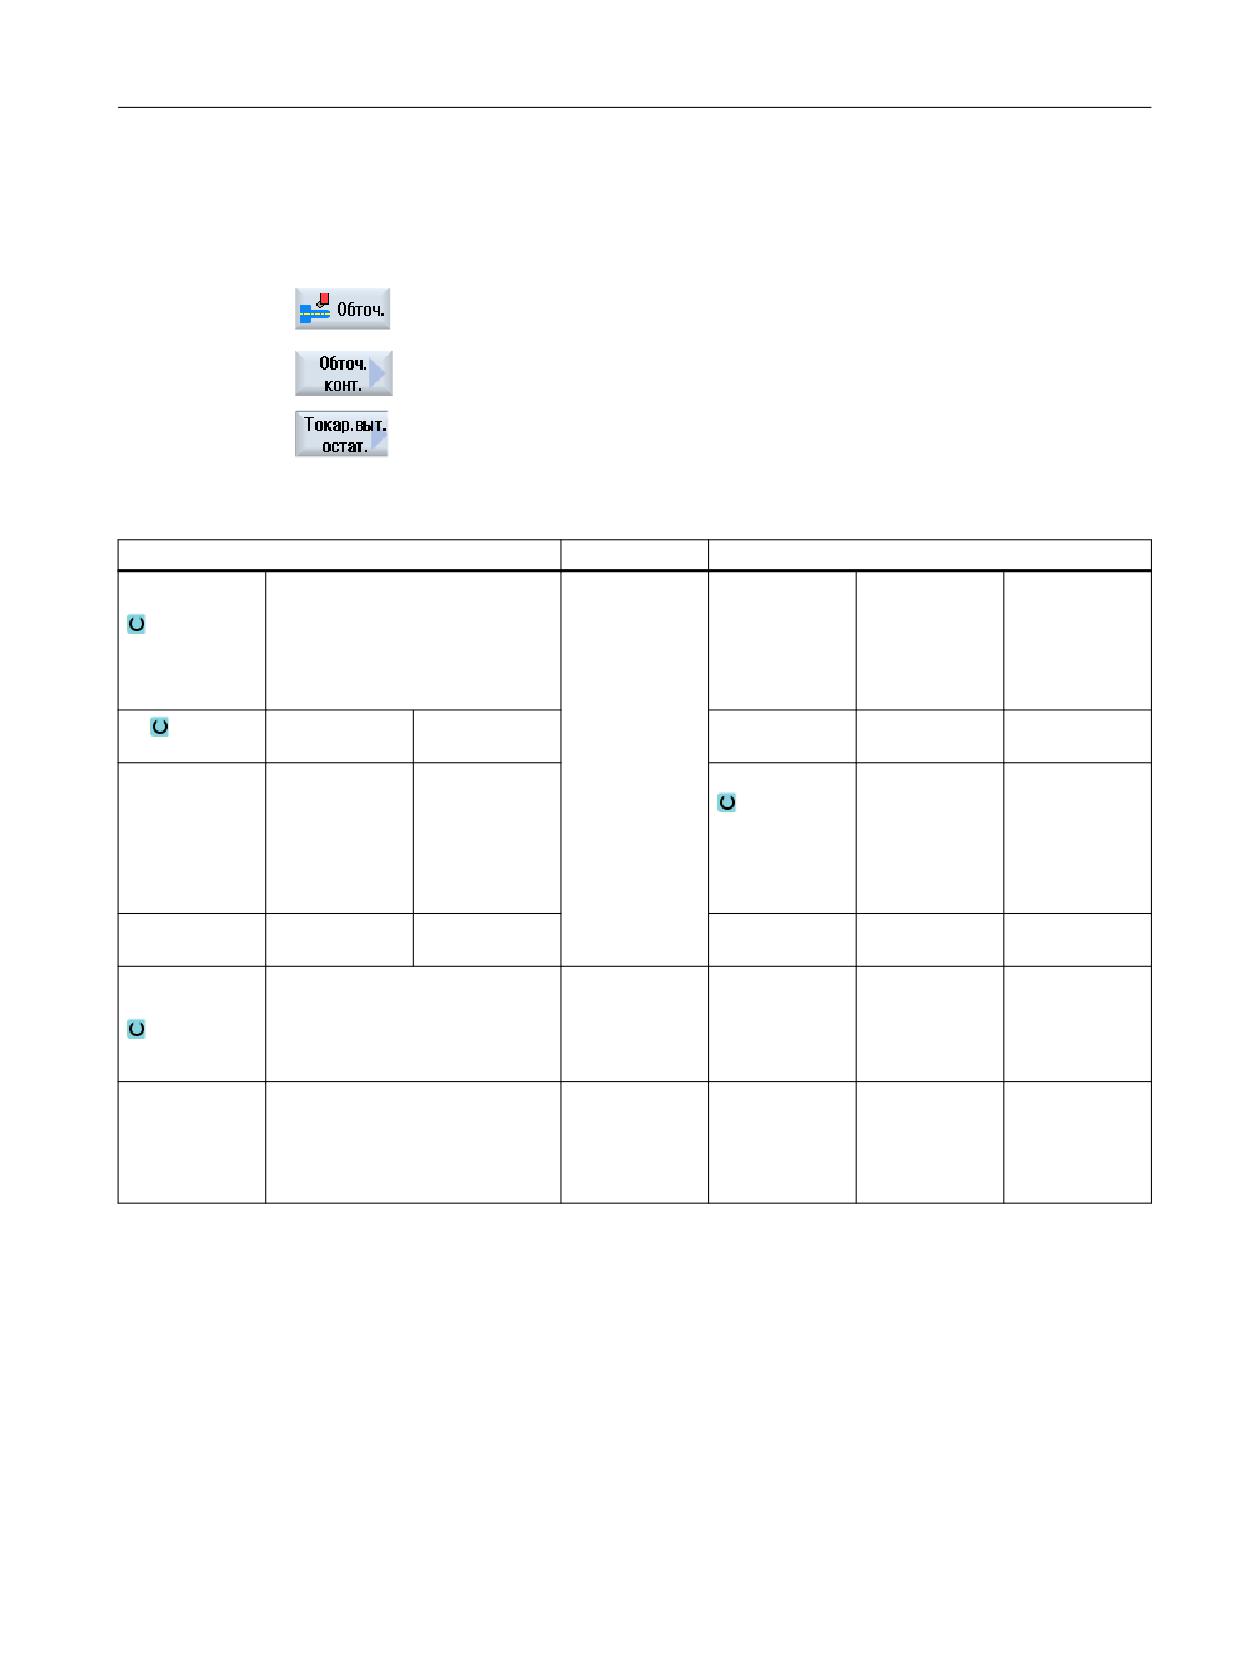
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программные клавиши "Токарная обработка" и
"Токарная обработка контура".
3.
Нажать программную клавишу "Токарная выточка остаточного ма-
териала".
Открывается окно ввода "Токарная выточка остаточного материа-
ла".
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя создаваемой програм-
T
Имя инстру-
мы
мента
• автоматически
Автоматическое генериро-
вание программы
PL
Плоскость об-
D
Номер режу-
работки
щей кромки
RP
Плоскость от-
мм
S / V
Частота враще-
об/мин
вода - (только
ния шпинделя
м/мин
для направле-
или
ния обработки
Постоянная
вдоль, внутри)
скорость реза-
ния
SC
Безопасное
мм
расстояние
Остаточный
С последующей обработкой ос-
материал
таточного материала
• да
• нет
CONR
Имя актуализированного для
сохранения контура заготовки
для обработки остаточного ма-
териала - (только для обработки
остаточного материала "да")
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
693
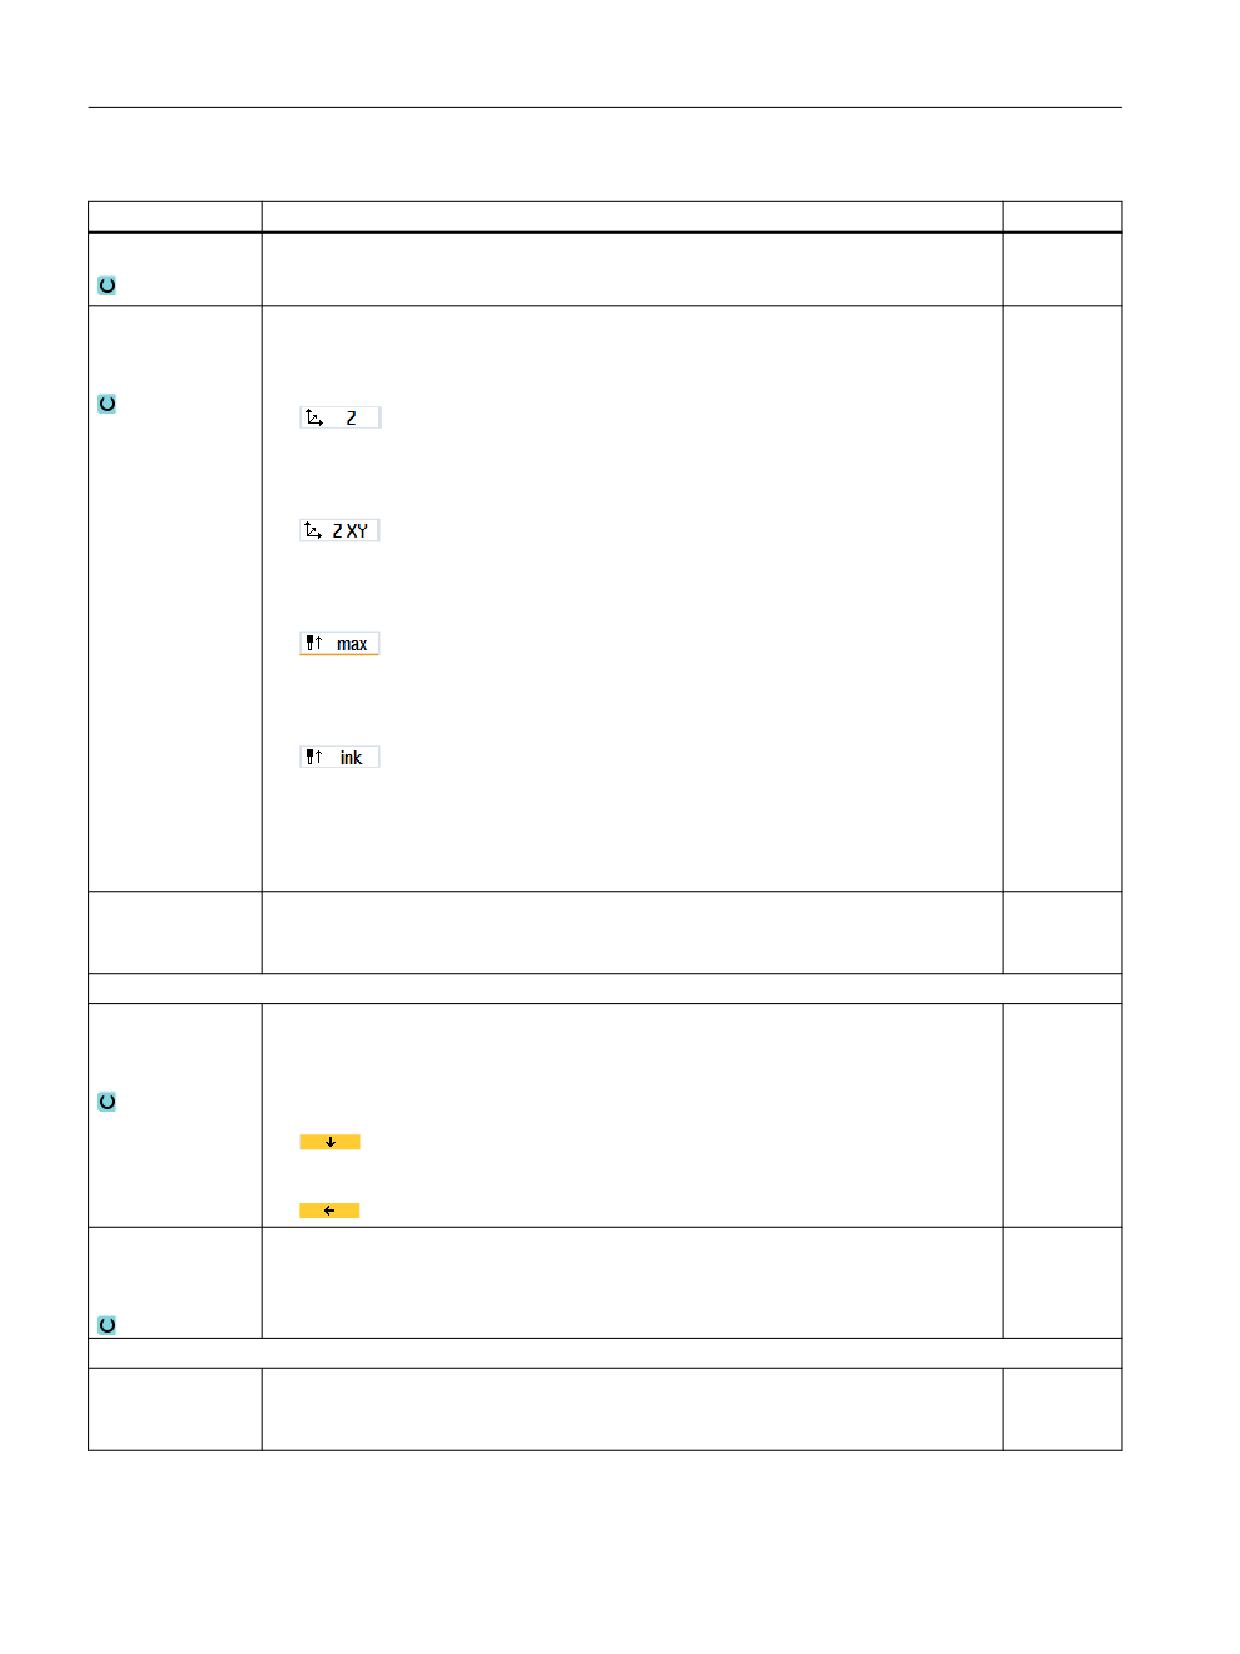
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных поворота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного огра-
ничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может пе-
ремещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
694
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
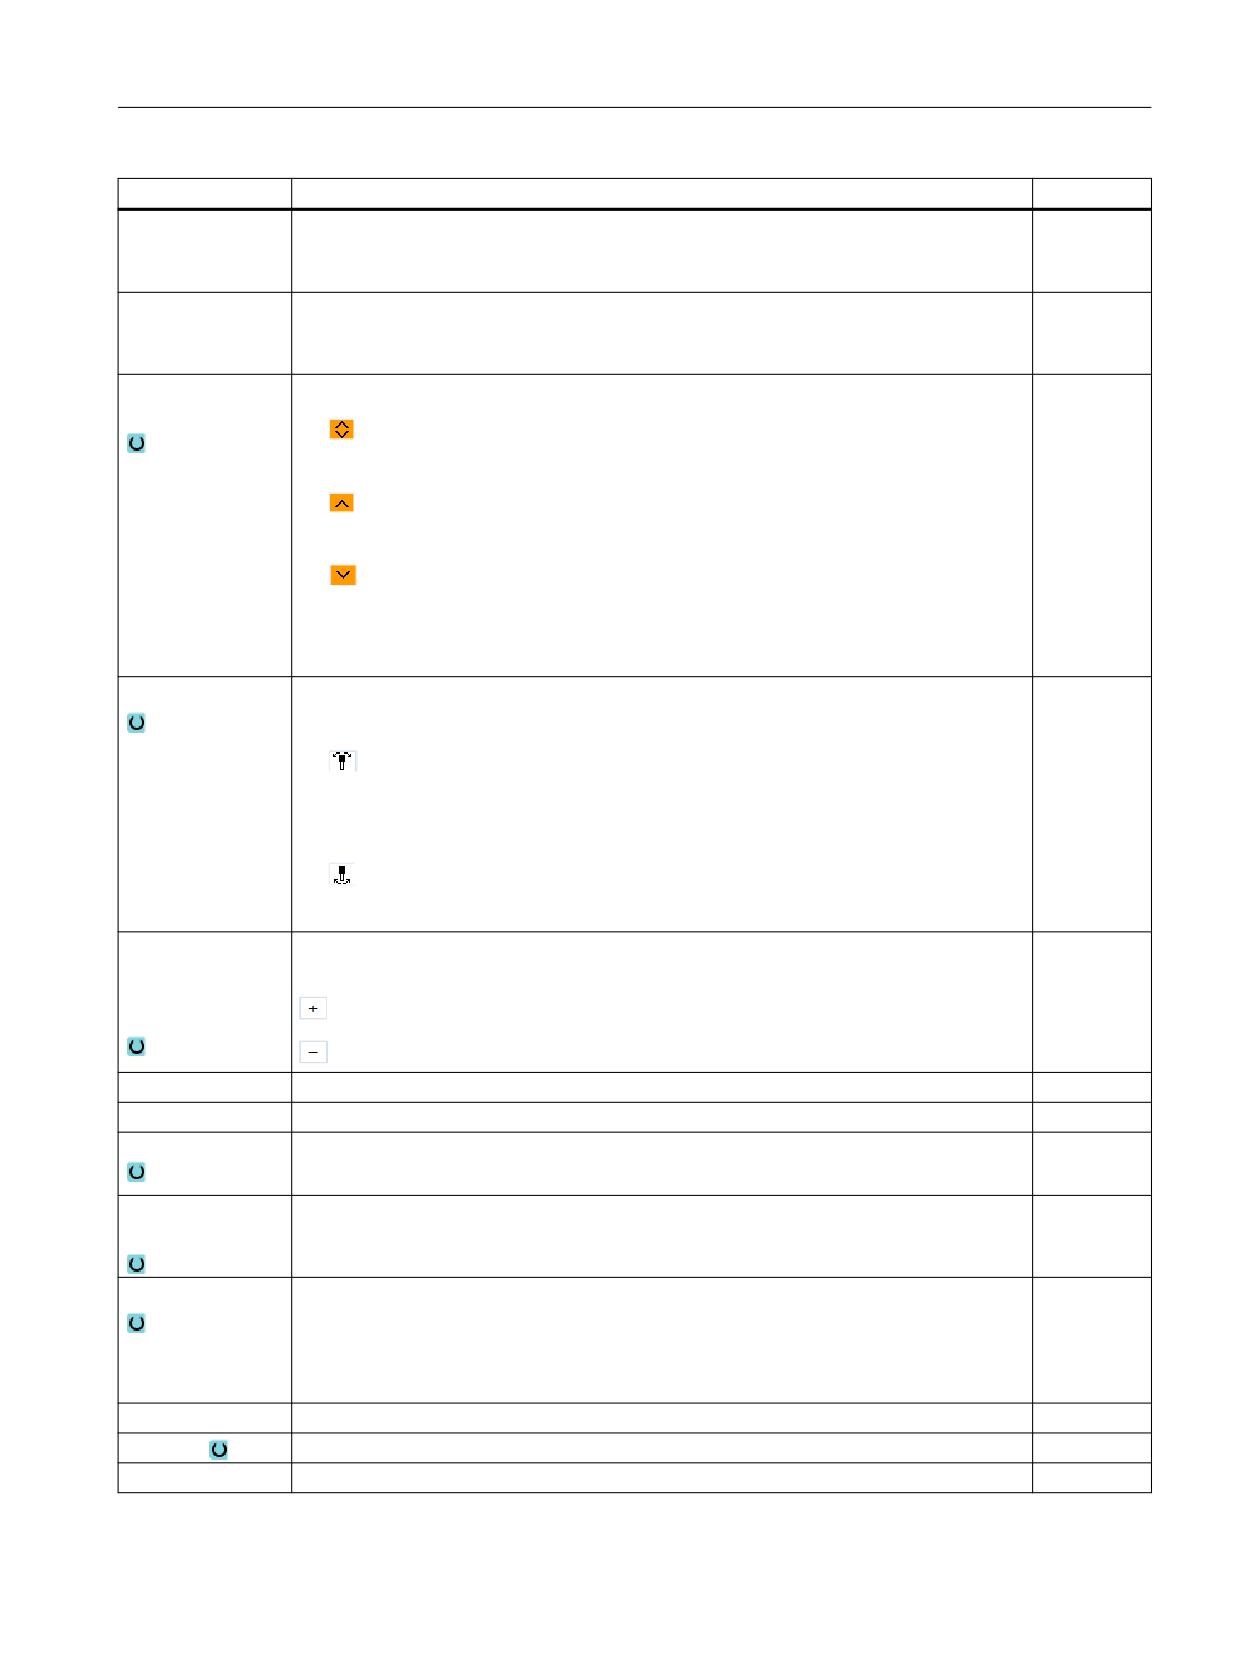
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубча-
• Округление до следующего торцового зубчатого зацепления
тое зацепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтитель-
Предпочтительное направление оси качаний при нескольких возможных выверках
ное направление
станка
(для программы
ShopMill)
FX
Подача в направлении X
*
FZ
Подача в направлении Z
*
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
695
Программирование технологических функций (циклы)
11.6 Контурная обточка - фрезерный/токарный станок
Параметр
Описание
Единица
XDA
1-й предел прорезания инструмента ∅ (инкр.) - (только торцевая или обратная
мм
сторона)
XDB
2-й предел прорезания инструмента ∅ (инкр.) - (только торцевая или обратная
мм
сторона)
Припуск
Припуск для предварительной чистовой обработки
• да
U1 Припуск контура
• нет
DI
При нуле: непрерывное резание - (только при ∇)
мм
XD
- (только при описании заготовки "Цилиндр" и "Припуск")
мм
• Для описания заготовки "Цилиндр"
- Припуск или размер цилиндра ∅ (абс.)
- Припуск или размер цилиндра (инкр.)
• Для описания заготовки "Припуск"
- Припуск к контуру ∅ (абс.)
- Припуск к контуру (инкр.)
ZD
- (только при описании заготовки "Цилиндр" и "Припуск")
мм
• Для описания заготовки "Цилиндр"
Припуск или размер цилиндра (абс. или инкр.)
• Для описания заготовки "Припуск"
Припуск к контуру (абс. или инкр.)
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1-я граница XA ∅
XB
2-я граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1-я граница ZA
ZB
2-я граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
696
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
11.7
Другие циклы и функции
11.7.1
Поворот плоскости (CYCLE800)
Цикл поворота CYCLE800 служит для поворота на любую поверхность для ее обработки
или измерения. В этом цикле активные нулевые точки детали и коррекции инструмента
пересчитываются с учетом кинематической цепочки станка через вызов
соответствующих функций ЧПУ на наклонную поверхность и позиционируются круговые
оси (по выбору).
Возможен поворот:
• каждой осью
• через пространственный угол
• через угол проецирования
• напрямую
Перед позиционированием круговых осей возможен свободный ход линейных осей по
выбору.
Условием поворота всегда являются три гео-оси.
В базовой комплектации доступны функции
•
3 + 2 оси наклонная обработка и
• ориентируемый инструментальный суппорт
Установка/точная установка инструмента в программе в G-кодах
Функция поворота также содержит функции "Установка инструмента" и "Точная
установка фрезерного инструмента" При установке и точной установке, в отличие от
поворота, система координат (WCS) не поворачивается.
Условия перед вызовом цикла поворота
Перед 1-ым вызовом цикла поворота в главной программе должны быть
запрограммированы инструмент (резец инструмента D > 0) и смещение нулевой точки
(WO), с помощью которого было выполнено касание или измерение детали.
Пример:
N1 T1D1
N2 M6
N3 G17 G54
N4 CYCLE800(1,"",0,57,0,0,0,0,0,0,0,0,0,1,0,1))
;поворот НОЛЬ на
;первичную установку
;кинематики станка
N5 WORKPIECE(,,,,"BOX",0,0,50,0,0,0,100,100)
;согласование заготовки для
;симуляции и
;прорисовки
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
697

Программирование технологических функций (циклы)
11.7 Другие циклы и функции
На станках, на которых установлен поворот, каждая главная программа должна
начинаться с поворота в первичную установку станка.
Определение заготовки (WORKPIECE) всегда относится к актуальному действующему
смещению нулевой точки. Т.е. в программах, использующих "поворот", перед
определением заготовки должен быть выполнен поворот на ноль. В программах ShopMill
заготовка в "шапке" программы автоматически относится к не повернутому состоянию.
В цикле поворота смещение нулевой точки (WO), а также смещения и вращения
параметров CYCLE800 пересчитываются на соответствующую плоскость обработки.
Смещение нулевой точки сохраняется. Смещения и вращения сохраняются в системных
фреймах, фреймах поворота (индикация в Параметры/смещения нулевой точки):
• По отношению к инструменту ($P_TOOLFRAME)
• По отношению к круговому столу ($P_PARTFRAME)
• По отношению к детали ($P_WPFRAME)
Актуальная плоскость обработки (G17, G18, G19) учитывается циклом поворота.
Поворот на поверхность обработки или вспомогательную поверхность всегда
содержит 3 шага:
• Смещение WCS перед вращением
• Вращение WCS (каждой осью, ...)
• Смещение WCS после вращения
Смещения или вращения относятся к системе координат X, Y, Z детали и поэтому не
зависят от станка (кроме поворота "Круговая ось напрямую").
В цикле поворота не используются программируемые фреймы. Запрограммированные
пользователем фреймы учитываются при аддитивном повороте.
При повороте на новую повернутую плоскость программируемые фреймы напротив
удаляются. На повернутой плоскости возможны любые обработки, к примеру, через
вызов стандартных циклов или измерительных циклов.
После сброса программы или при исчезновении питания активной остается последняя
повернутая плоскость. Поведение при Reset и Power-On может быть установлено через
машинные данные.
Изготовитель станка
Следовать указаниям изготовителя станка.
Поиск кадра при повороте плоскости / повороте инструмента
При поиске кадра с вычислением после старта ЧПУ сначала выполняется
предварительное позиционирование автоматических круговых осей активного блока
данных поворота, а после позиционирование оставшихся осей станка. Это не действует,
если трансформация типа TRACYL или TRANSMIT активна после поиска кадра. В этом
случае все найденные позиции всех осей перемещаются одновременно.
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
698
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
содержание .. 7 8 9 10 ..