содержание .. 6 7 8 9 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 8
Программирование технологических функций (циклы)
11.4 Фрезерование контура
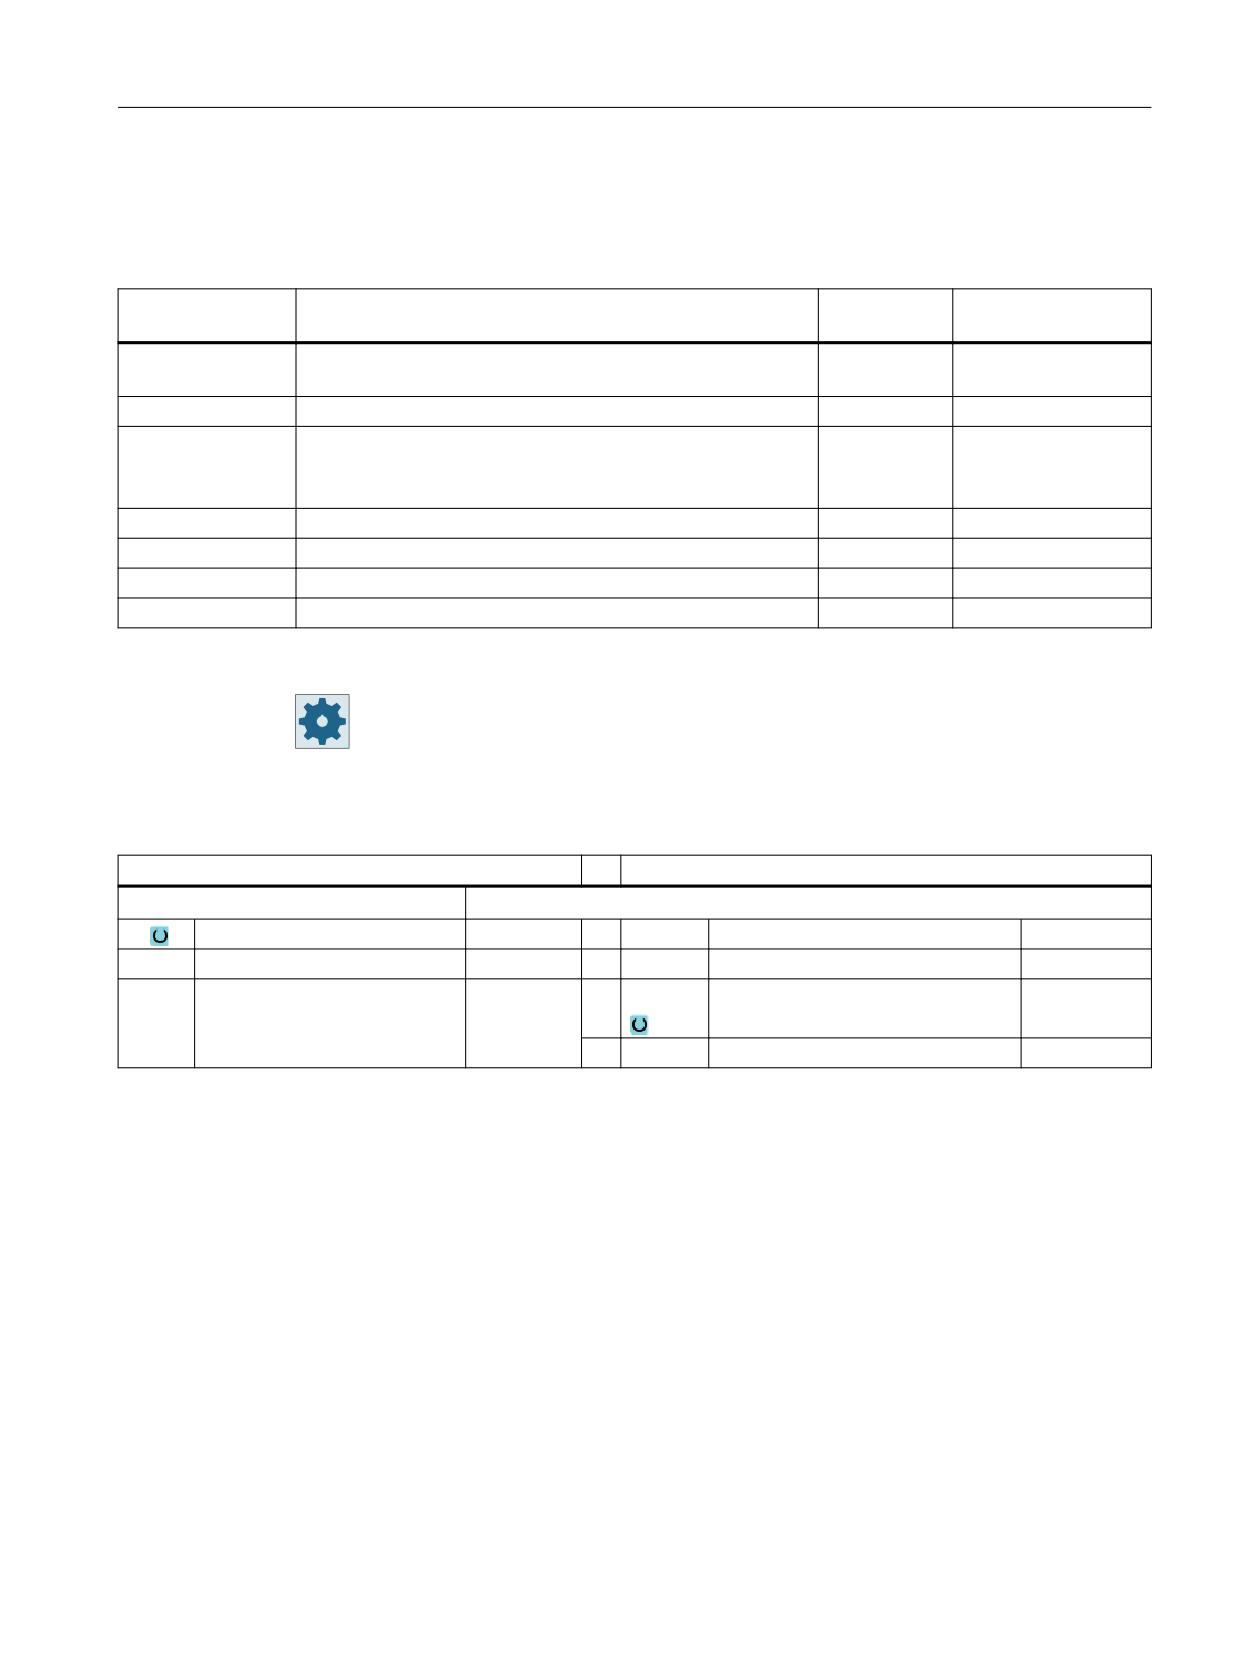
Параметр
Описание
Единица
UZ
Чистовой припуск для глубины
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
11.4.12
Фрезерование контурной цапфы (CYCLE63)
Функция
С помощью цикла "Фрезерование цапфы" можно фрезеровать любую цапфу.
Перед фрезерованием цапфы сначала необходимо ввести контур заготовки, а потом -
один или несколько контуров цапф. Контур заготовки определяет область, вне которой
отсутствует материал, т.е движение там осуществляется ускоренным ходом. После
материал между контуром заготовки и контуром цапфы удаляется.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция Execution from External Storage (EES).
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
561
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Режим обработки
При фрезеровании можно выбирать режим обработки (черновая обработка, чистовая
обработка основания/края, снятие фаски). Если сначала необходима черновая, а потом
чистовая обработка, то цикл обработки должен быть вызван два раза (1-ый кадр =
черновая обработка, 2-ой кадр = чистовая обработка). Запрограммированные
параметры при втором вызове сохраняются.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка вычисляется циклом.
2. Инструмент сначала подается на глубину обработки и после подводится к контуру
цапфы сбоку по четверти круга с подачей обработки.
3. Выборка цапфы осуществляется параллельно контуру снаружи внутрь. Направление
определяется направлением вращения обработки (противоход или синхронный ход).
4. Если цапфы выбрана в плоскости, то инструмент выходит из контура по четверти
круга и осуществляется подача на следующую глубину обработки.
5. Снова осуществляется подвод к цапфе по четверти круга и ее выборка параллельно
контуру снаружи внутрь.
6. Шаги 4 и 5 повторяются до достижения запрограммированной глубины цапфы.
7. Инструмент отводится ускоренным ходом на безопасное расстояние.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура" и "Цапфа".
Открывается окно ввода "Фрезерование цапфы".
3.
Выбрать режим обработки "Черновая обработка".
Фрезерная обработка
562
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
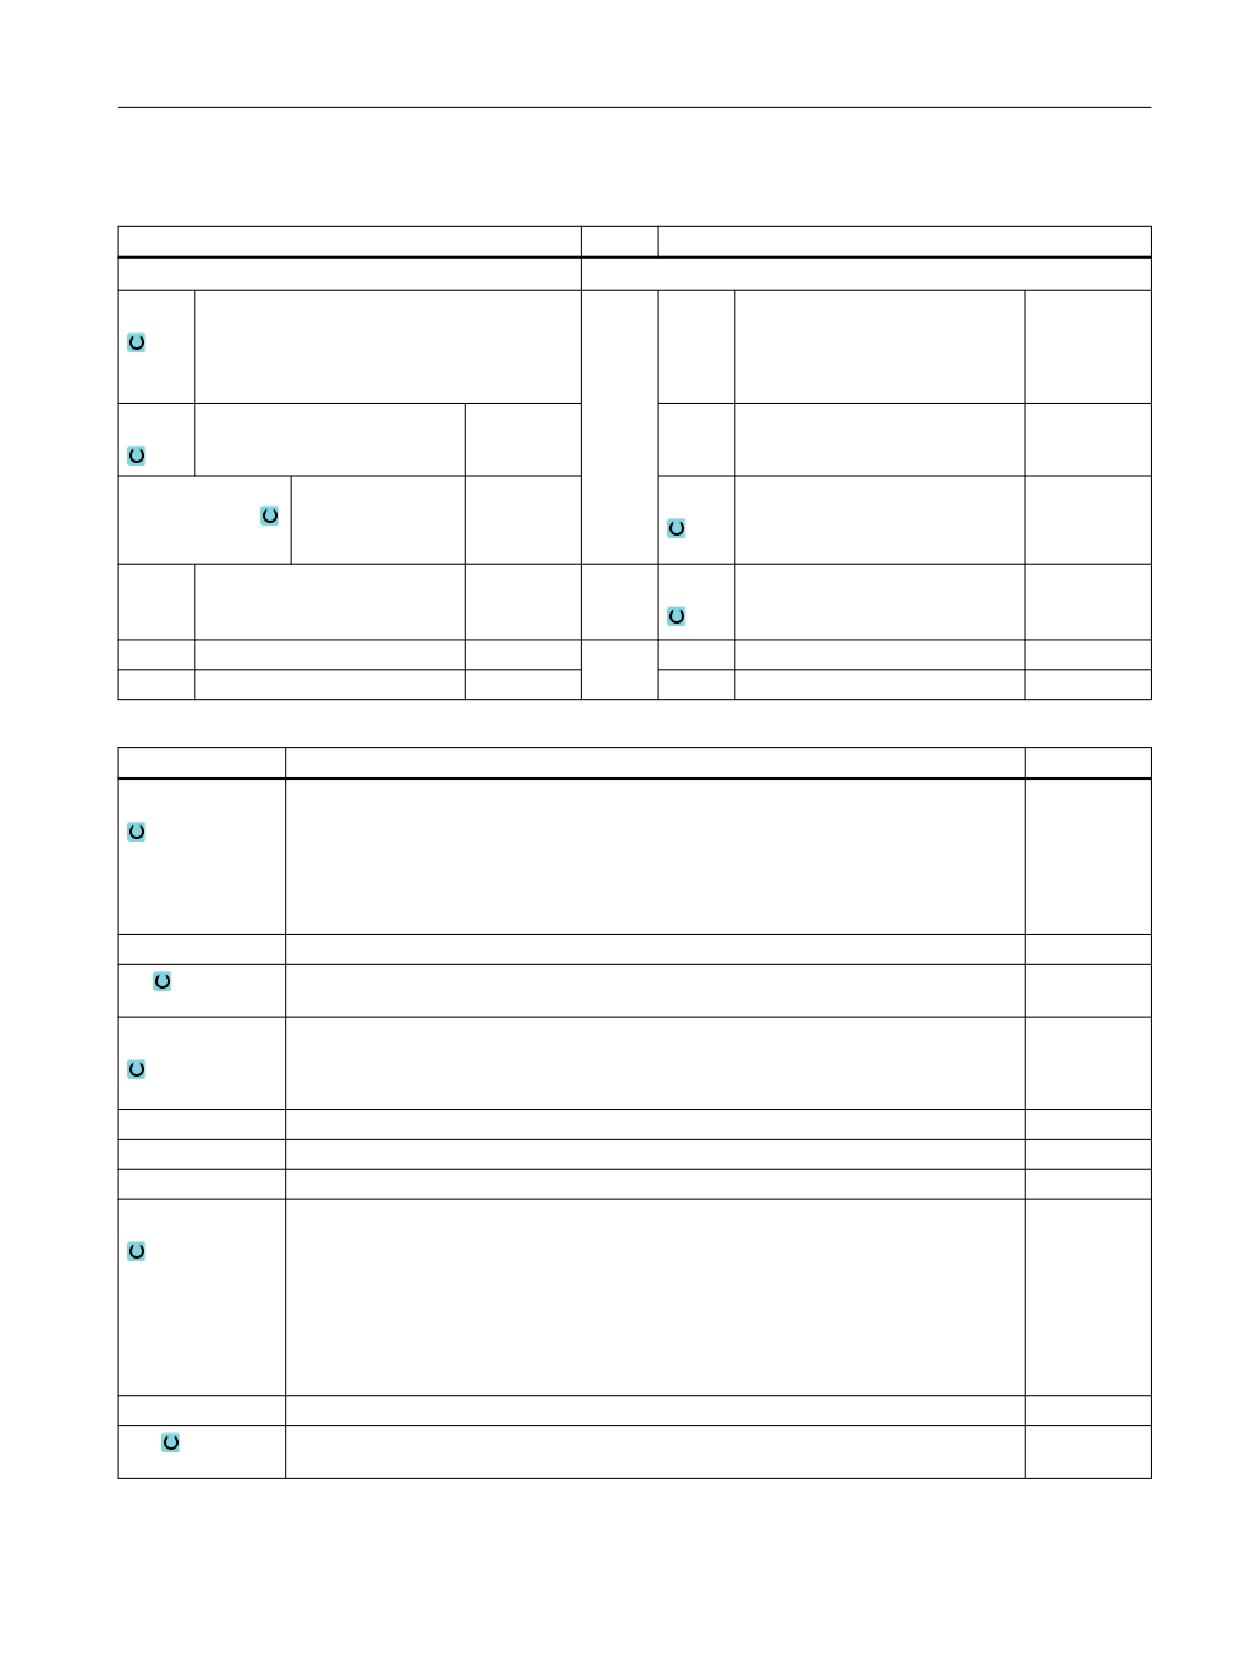
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Обработка
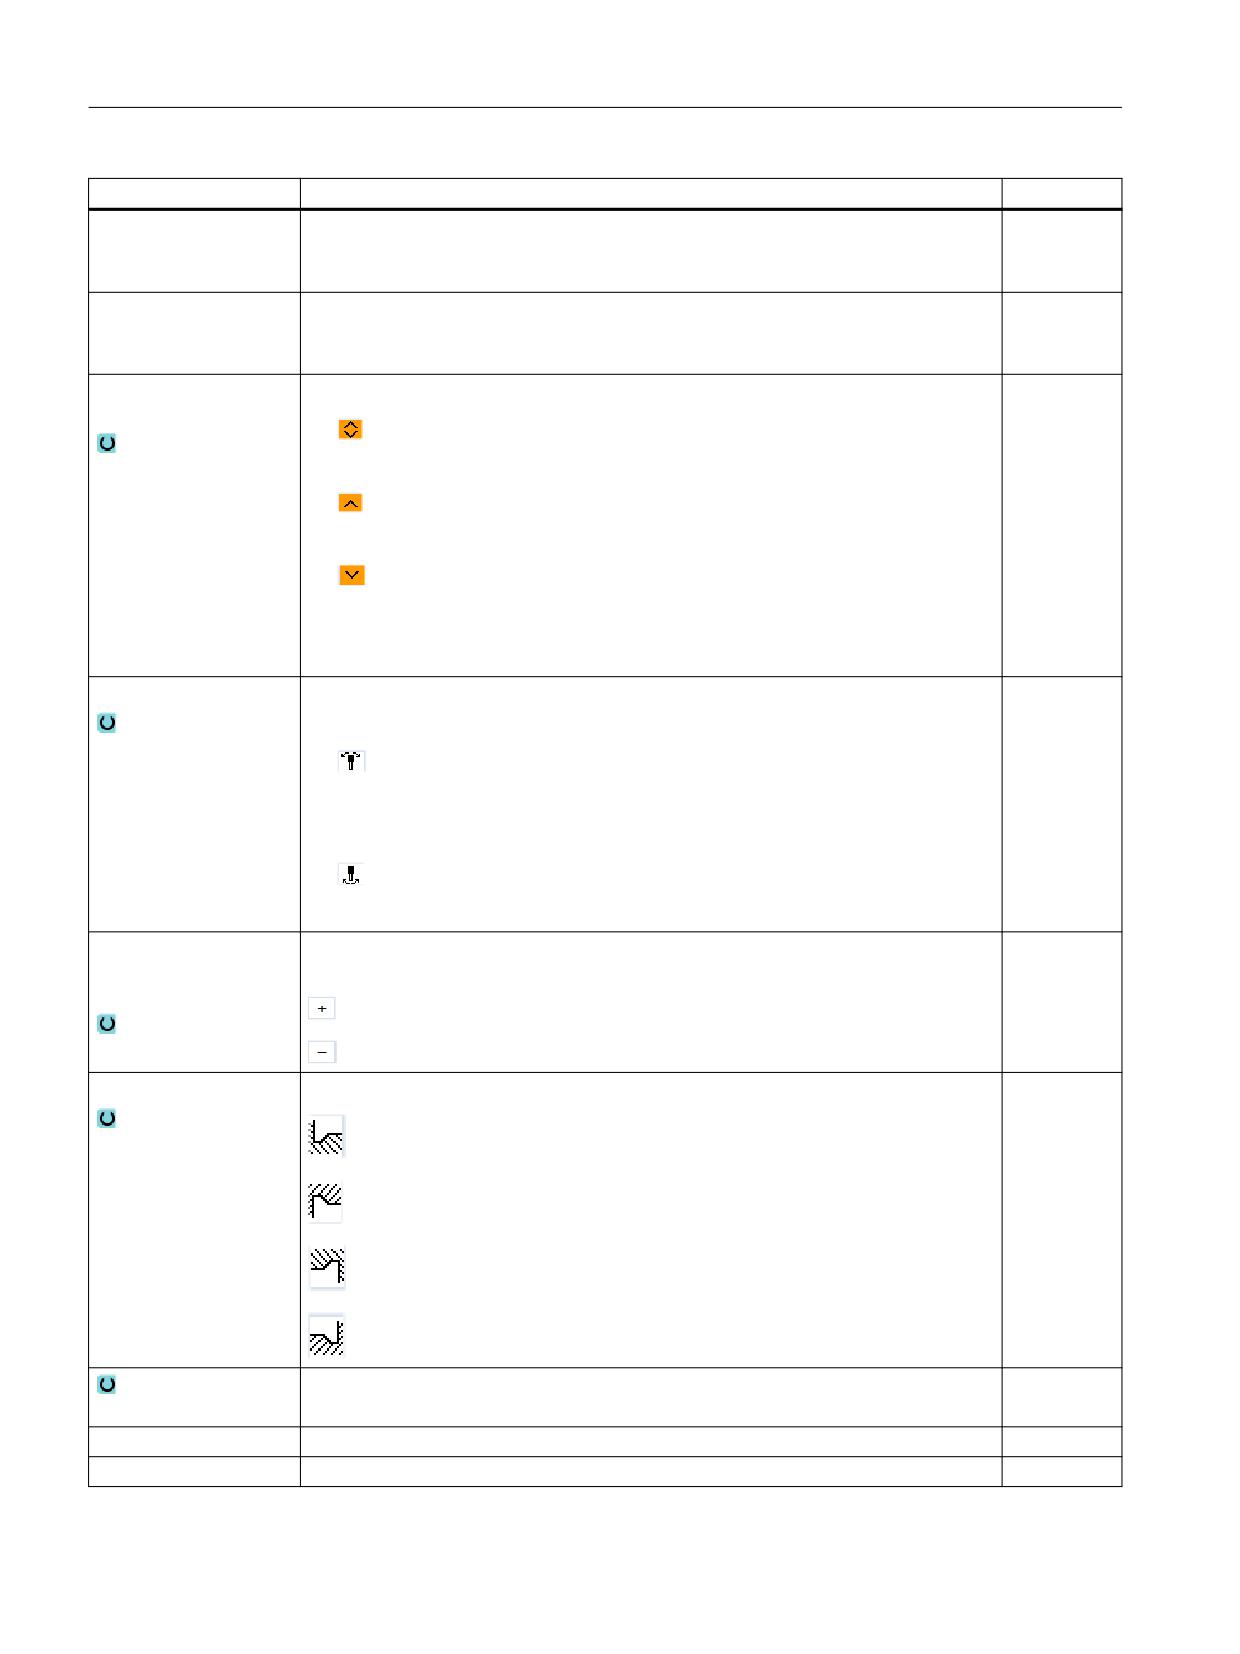
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
- (только для ∇, ∇∇∇ основание или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ основание или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇ основание)
мм
Режим отвода
Режим отвода перед повторной подачей
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
мм
Если в области кармана нет элементов больше Z0 (X0), то в качестве режима отвода
можно запрограммировать Z0 (X0) + безопасное расстояние.
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
563
Программирование технологических функций (циклы)
11.4 Фрезерование контура
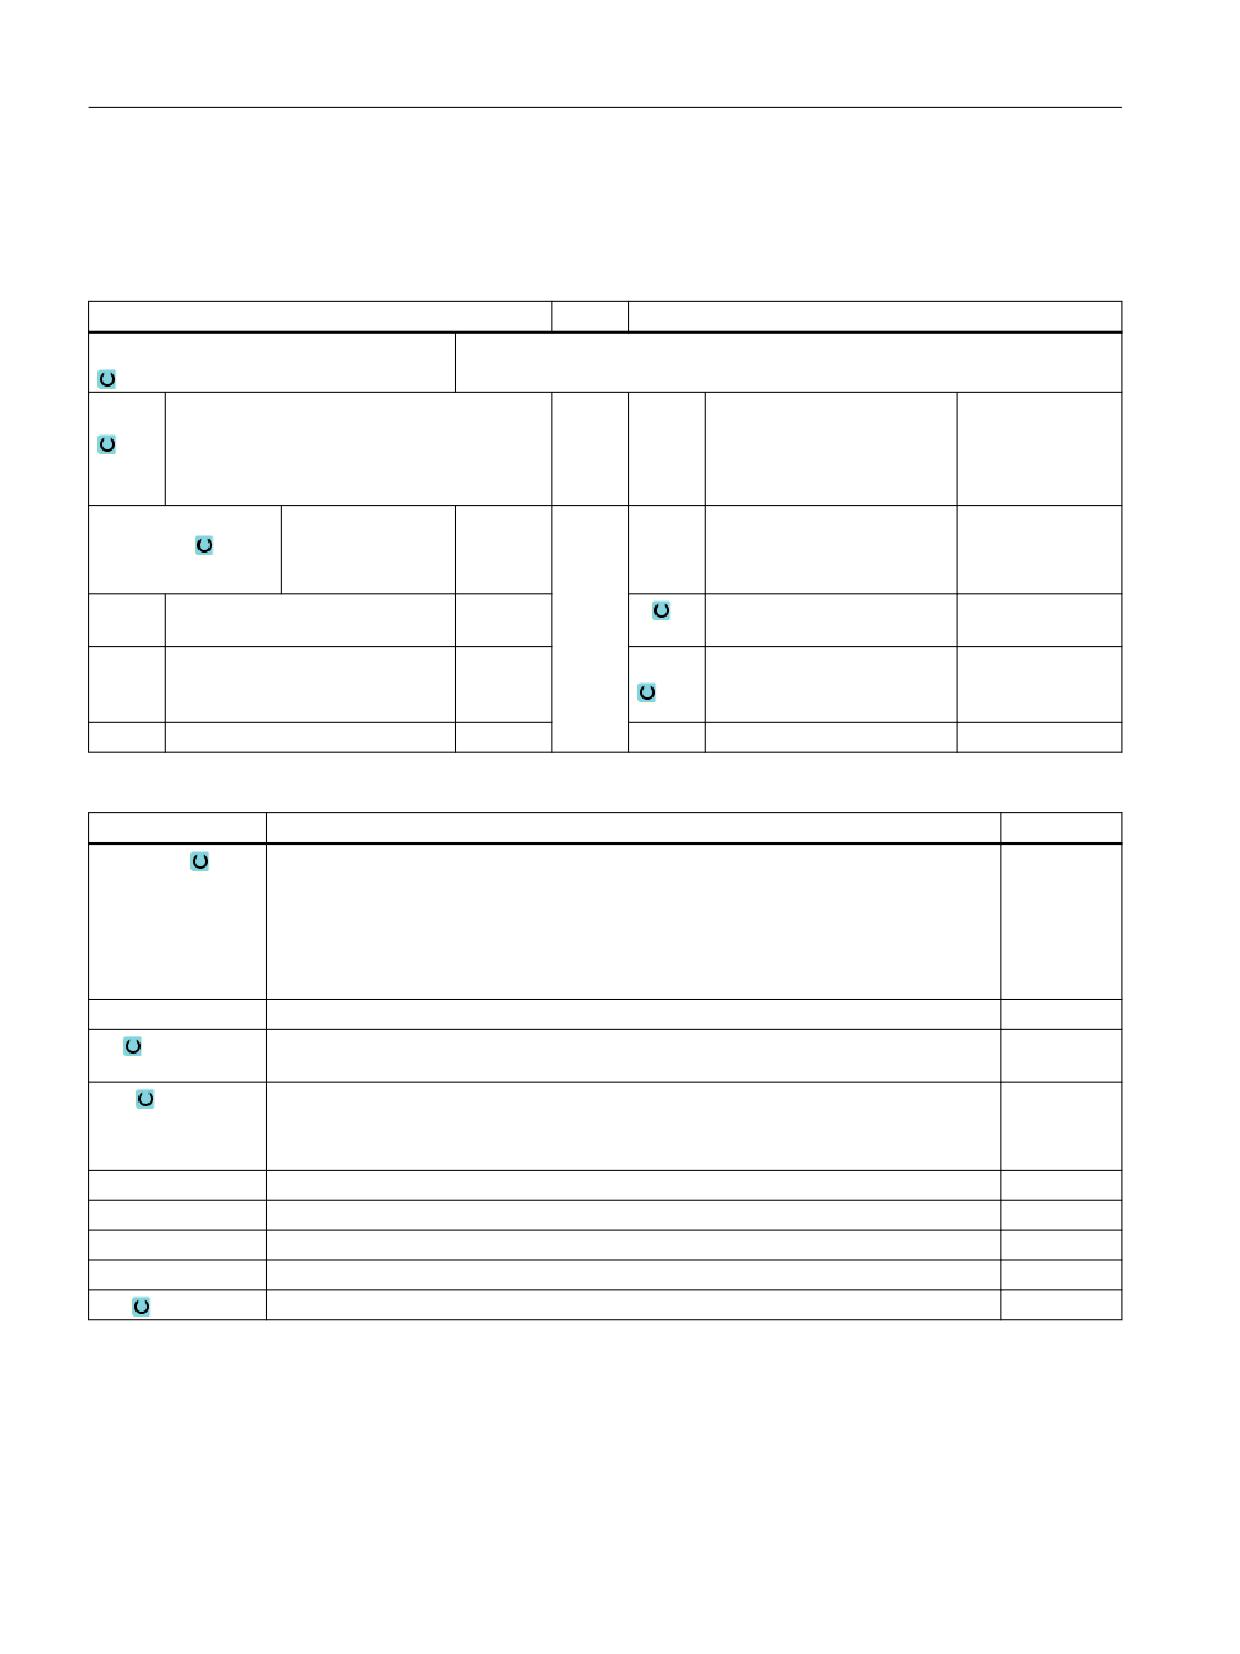
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
Направление фре-
• Синхронный
D
Номер режущей кромки
зерования
ход
• Противоход
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/об
F
Подача
*
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина цапфы (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇
мм
основание и ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фрезы (только
для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ основание или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇ основание)
мм
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
564
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
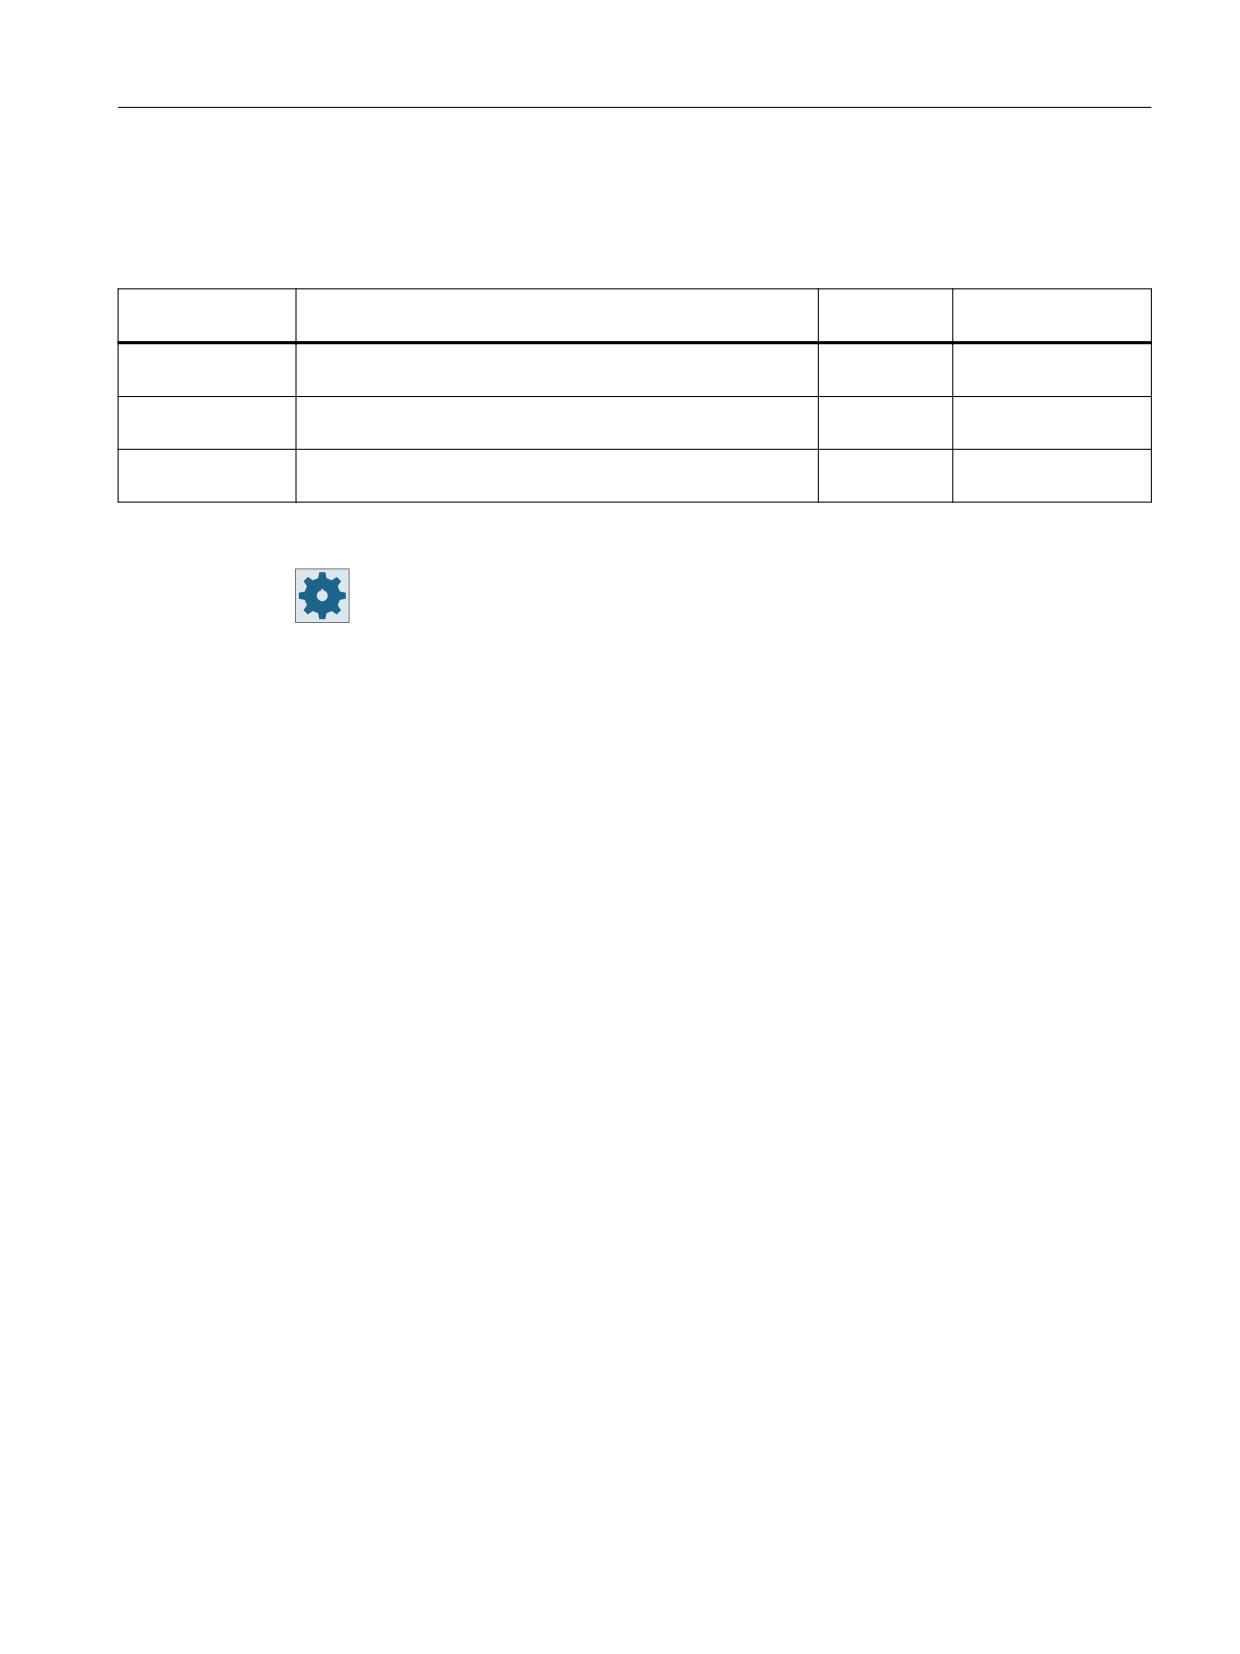
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Режим отвода
Режим отвода перед повторной подачей - (только для ∇,
На RP
∇∇∇ основание или ∇∇∇ край)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.4.13
Остаточный материал контурной цапфы (CYCLE63)
Функция
Если после фрезерования контурной цапфы имеются остатки материала, то это
распознается автоматически. С помощью подходящего инструмента можно удалить эти
остатки материала без обработки всей цапфы, т. е. можно избежать ненужного холостого
хода. Чистовой припуск следует выбирать одинаковым для всех стадий обработки, так
как он не считается за остаточный материал.
Вычисление остаточного материала осуществляется на основе используемой при
выборке фрезы.
Несколько этапов остаточного материала могут также выполняться один за другим. При
этом рекомендуется выбрать фрезу, размер которой меньше максимум на коэффициент
3.
Если фрезеруется несколько цапф и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала выбрать все цапфы, а потом удалить остаточный
материал. В этом случае при выборке остаточного материала необходимо также указать
параметр эталонного инструмента TR, который появляется дополнительно в программе
ShopMill при нажатии программной клавиши "Все параметры". При программировании
действовать следующим образом:
1. Контур заготовки 1
2. Контур цапфы 1
3. Выборка цапфы 1
4. Контур заготовки 2
5. Контур цапфы 2
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
565
Программирование технологических функций (циклы)
11.4 Фрезерование контура
6. Выборка цапфы 2
7. Контур заготовки 1
8. Контур цапфы 1
9. Выборка остаточного материала цапфы 1
10.Контур заготовки 2
11.Контур цапфы 2
12.Выборка остаточного материала цапфы 2
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура" и "Остаточ-
ный материал цапфы".
Открывается окно ввода "Остаточный материал цапфы".
3.
Нажать программную клавишу "Все параметры" в программе
ShopMill, если необходимо ввести дополнительные параметры.
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
F
Подача
мм/мин
мм/зуб
Направление
• Синхронный
S / V
Скорость шпинделя или по-
об/мин
фрезерования
ход
стоянная скорость резания
м/мин
• Противоход
RP
Плоскость отвода
мм
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения остаточных углов.
D
Номер резца
Фрезерная обработка
566
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
Z0
Исходная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
567
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
11.5
Токарная обработка - фрезерный/токарный станок
11.5.1
Общая информация
Во всех токарных циклах, за исключением токарной обработки контура (CYCLE95), в
комбинированном режиме черновой и чистовой обработки можно уменьшать процент
подачи при чистовой обработке.
Изготовитель станка
Следовать также указания изготовителя станка.
11.5.2
Обработка резаньем (CYCLE951)
Функция
С помощью цикла "Обработка резанием" возможна обработка резанием углов на
наружных или внутренних контура вдоль или поперек.
Примечание
Обработка резанием угла
Безопасное расстояние в этом цикле дополнительного ограничивается через
установочные данные. Для обработки берется соответствующее меньшее значение.
Следовать указаниям изготовителя станка.
Режим обработки
• Черновая обработка
При черновой обработке создаются проходы резца, параллельные оси, до
запрограммированного чистового припуска. Если чистовой припуск не
запрограммирован, то при черновой обработке материал снимается до конечного
контура.
Цикл при необходимости уменьшает при черновой обработке
запрограммированную глубину подачи D так, что создаются одинаковые проходы
резца. Если, например, общая глубина подачи составляет 10, и задана глубина
подачи 3, то получаются проходы резца 3, 3, 3 и 1. Цикл уменьшает глубину подачи на
2,5 для получения 4 одинаковых проходов резца.
Будет ли инструмент в конце каждого прохода резца возвращаться по контуру на
глубину подачи D, чтобы удалить остаточные углы, или возвращаться напрямую,
зависит от угла между контуром и резцом инструмента. От какого угла выполняется
возврат по контуру, зафиксировано в машинных данных.
Фрезерная обработка
568
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Изготовитель станка
Следовать указаниям изготовителя станка.
Если инструмент в конце прохода резца не возвращается по контуру, то он отводится
ускоренным ходом на безопасное расстояние или на определенное в машинных данных
значение. Цикл всегда учитывает меньшее значение, иначе, например, при обработке
резаньем внутренних контуров возможны их повреждения.
Изготовитель станка
Следовать указаниям изготовителя станка.
• Чистовая обработка
Чистовая обработка выполняется в том же направлении, что и черновая обработка.
При чистовой обработке цикл автоматически включает и выключает коррекцию
радиуса инструмента.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Обработка резанием".
Открывается окно ввода "Обработка резанием".
4.
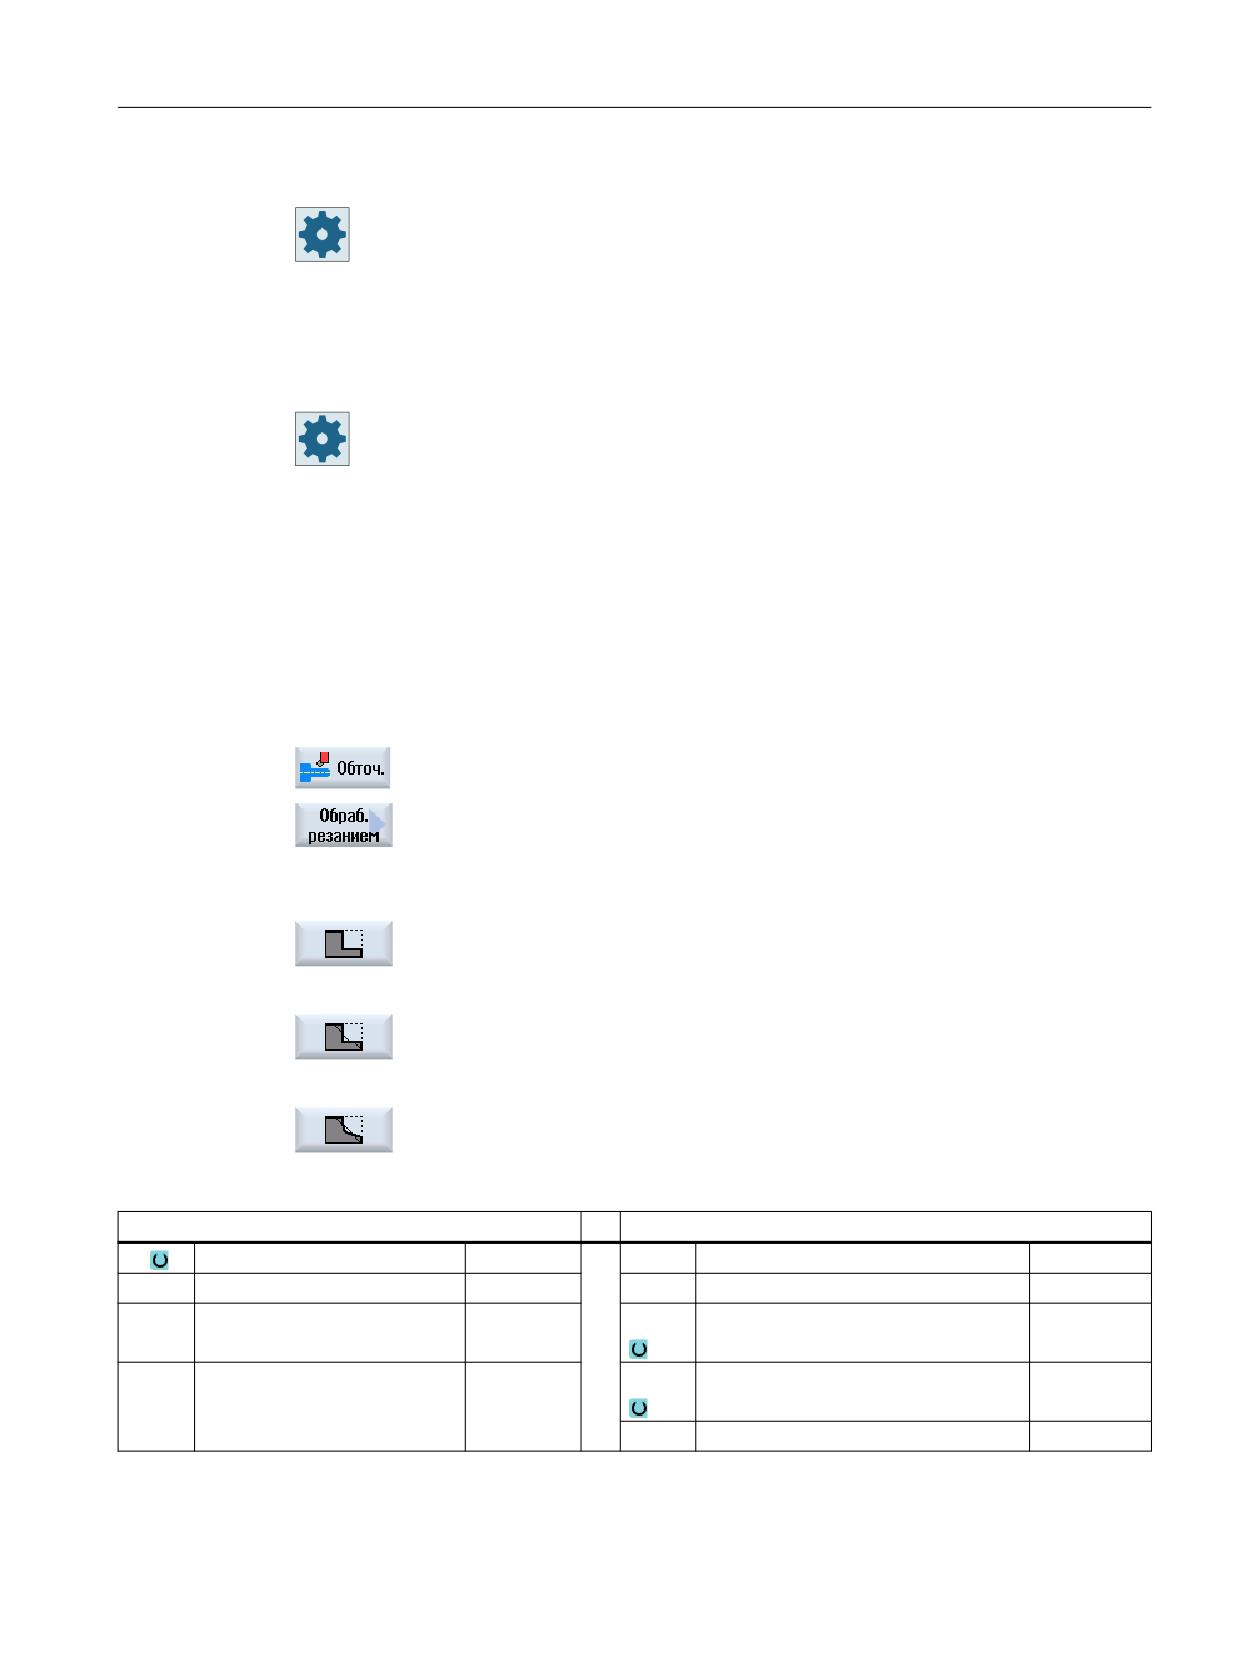
Выбрать через программную клавишу один из трех циклов обработ-
ки резанием:
Простой цикл обработки резанием "Прямая".
Открывается окно ввода "Обработка резанием 1".
- ИЛИ -
Цикл обработки резанием "Прямая с радиусами или фасками".
Открывается окно ввода "Обработка резанием 2".
- ИЛИ -
Цикл обработки резанием с наклонными поверхностями, радиуса-
ми или фасками.
Открывается окно ввода "Обработка резанием 3".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
569
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
нет
Без отвода перед поворотом
(для программы
Отвод в направлении оси станка Z
ShopMill)
Отвод в направлении оси станка Z и после в направлении X, Y
Макс. отвод (до программного ограничения) в направлении инстру-
мента
Инкрементальный отвод (указанный путь отвода, до макс. про-
граммного ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода в направлении инструмента
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Фрезерная обработка
570
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Торцовое зубчатое за-
• При мин. бета-отклонении округление до следующего зубчатого зацепле-
цепление (для
ния
программы ShopMill)
• Бета-округление в большую сторону
• Бета округление в меньшую сторону
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
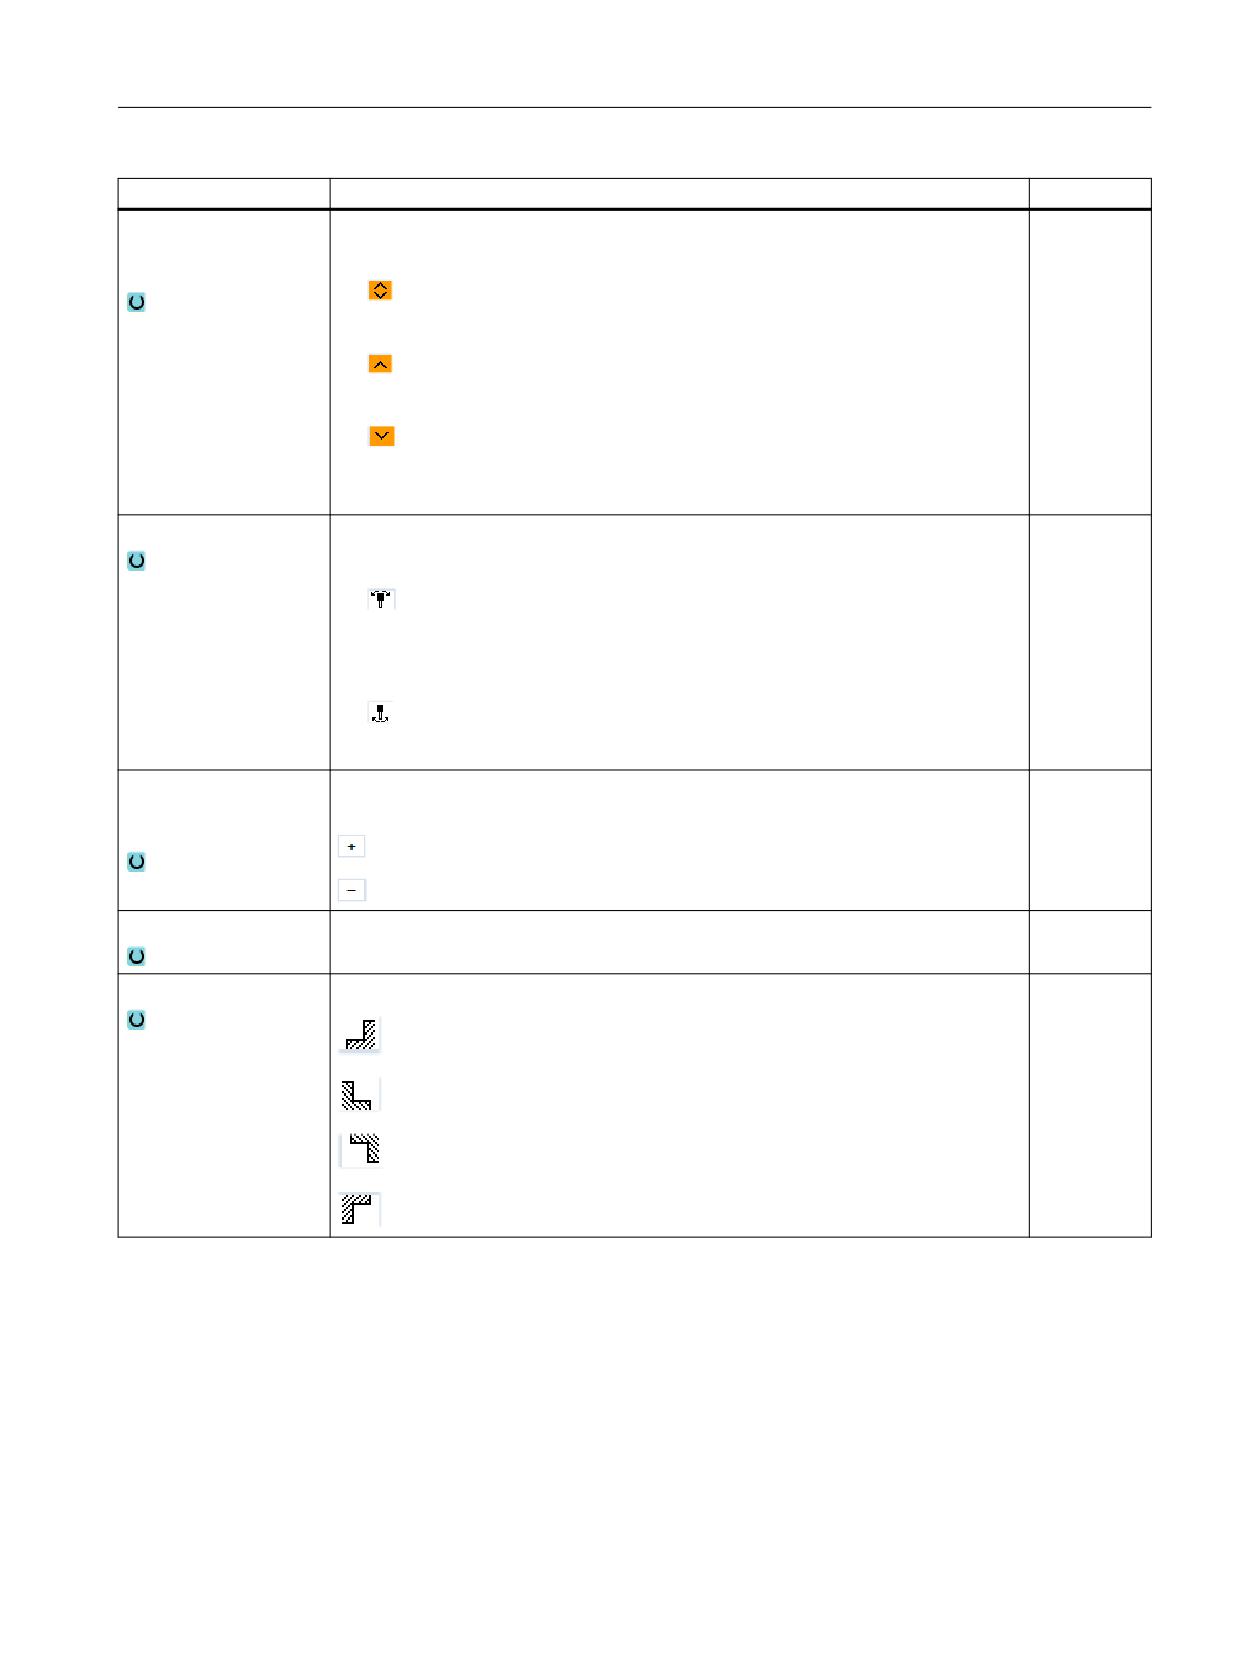
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Положение
Положение обработки резанием:
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
571
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
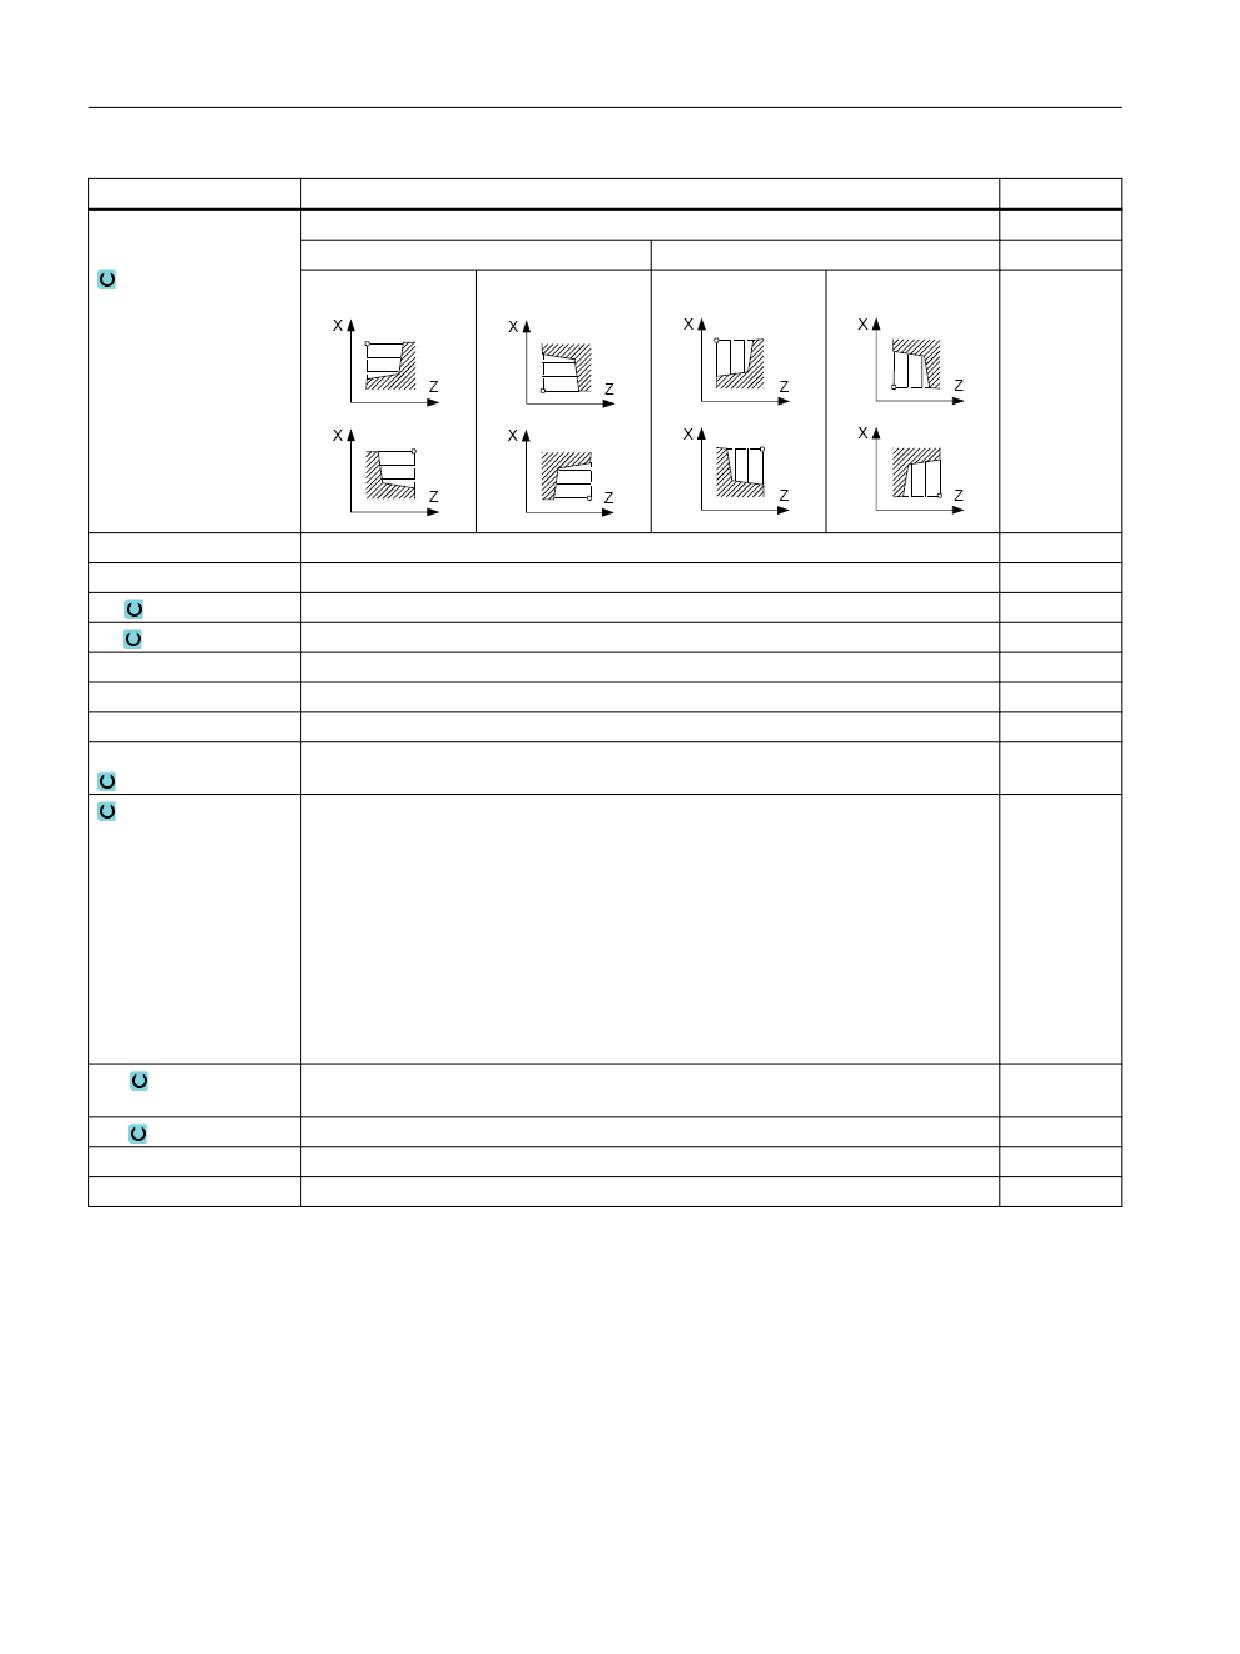
Направление
Направление резания (поперечное или продольное) в системе координат
обработки
Параллельно оси Z (продольное)
Параллельно оси X (поперечное)
снаружи
внутри
снаружи
внутри
X0
Опорная точка в X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка в Z (абс.)
мм
X1
Конечная точка X (абс) или конечная точка X относительно X0 (инкр)
мм
Z1
Конечная точка Z ∅ (абс.) или конечная точка Z относительно Z0 (инкр.)
мм
D
Макс. подача на глубину - (не при чистовой обработке)
мм
UX
Чистовой припуск в X- (не при чистовой обработке)
мм
UZ
Чистовой припуск в Z- (не при чистовой обработке)
мм
FS1...FS3 или R1...R3
Ширина фаски (FS1...FS3) или радиус закругления (R1...R3) - (не при
мм
обработке резанием 1)
Выбор параметра "Промежуточная точка"
Промежуточная точка может быть определена через указание позиции или
угол. Возможны следующие комбинации - (не при обработке резанием 1 и 2)
• XM ZM
• XM α1
• XM α2
• α1 ZM
• α2 ZM
• α1 α2
XM
Промежуточная точка X ∅ (абс.) или промежуточная точка X относительно X0
мм
(инкр.)
ZM
Промежуточная точка Z (абс или инкр)
мм
α1
Угол 1-й кромки
градус
α2
Угол 2-й Кромка
градус
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
572
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
11.5.3
Выточка (CYCLE930)
Функция
С помощью цикла "Выточка" изготовляются симметричные и асимметричные выточки на
любых прямых элементах контура.
Возможна продольная или поперечная обработка наружных или внутренних выточек. С
помощью параметров "ширина выточки" и "глубина выточки" определяется форм
выточки. Если выточка шире активного инструмента, то ширина снимается за несколько
проходов резца. При этом инструмент при каждой выточке смещается на (макс.) 80%
ширины инструмента.
Для основания выточки и боковых стенок можно указать чистовой припуск, до которого
осуществляется обработка резанием при черновой обработке.
Время ожидания между врезанием и отводом определено в установочных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод при черновой обработке
Глубина подачи D > 0
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Инструмент врезается в центре на глубину подачи D.
3. Инструмент отводится ускоренным ходом на D + безопасное расстояние.
4. Инструмент врезается рядом с 1-ой выточкой на глубину подачи 2 · D.
5. Инструмент отводится ускоренным ходом на D + безопасное расстояние.
6. Инструмент попеременно врезается в 1-ой и 2-ой выточке соответственно на глубину
подачи 2 · D до достижения конечной глубины T1.
Между отдельными выточками инструмент ускоренным ходом отводится
соответственно на D + безопасное расстояние. После последней выточки инструмент
ускоренным ходом отводится на безопасное расстояние.
7. Все следующие выточки осуществляются попеременно прямо до конечной глубины
T1. Между отдельными выточками инструмент ускоренным ходом отводится
соответственно на безопасное расстояние.
Подвод/отвод при чистовой обработке
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Инструмент движется вниз по одной из боковых стенок с подачей обработки и по
основанию дальше до центра.
3. Инструмент отводится ускоренным ходом на безопасное расстояние.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
573
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
4. Инструмент движется с подачей обработки вдоль другой боковой стенки и по
основанию дальше до центра.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
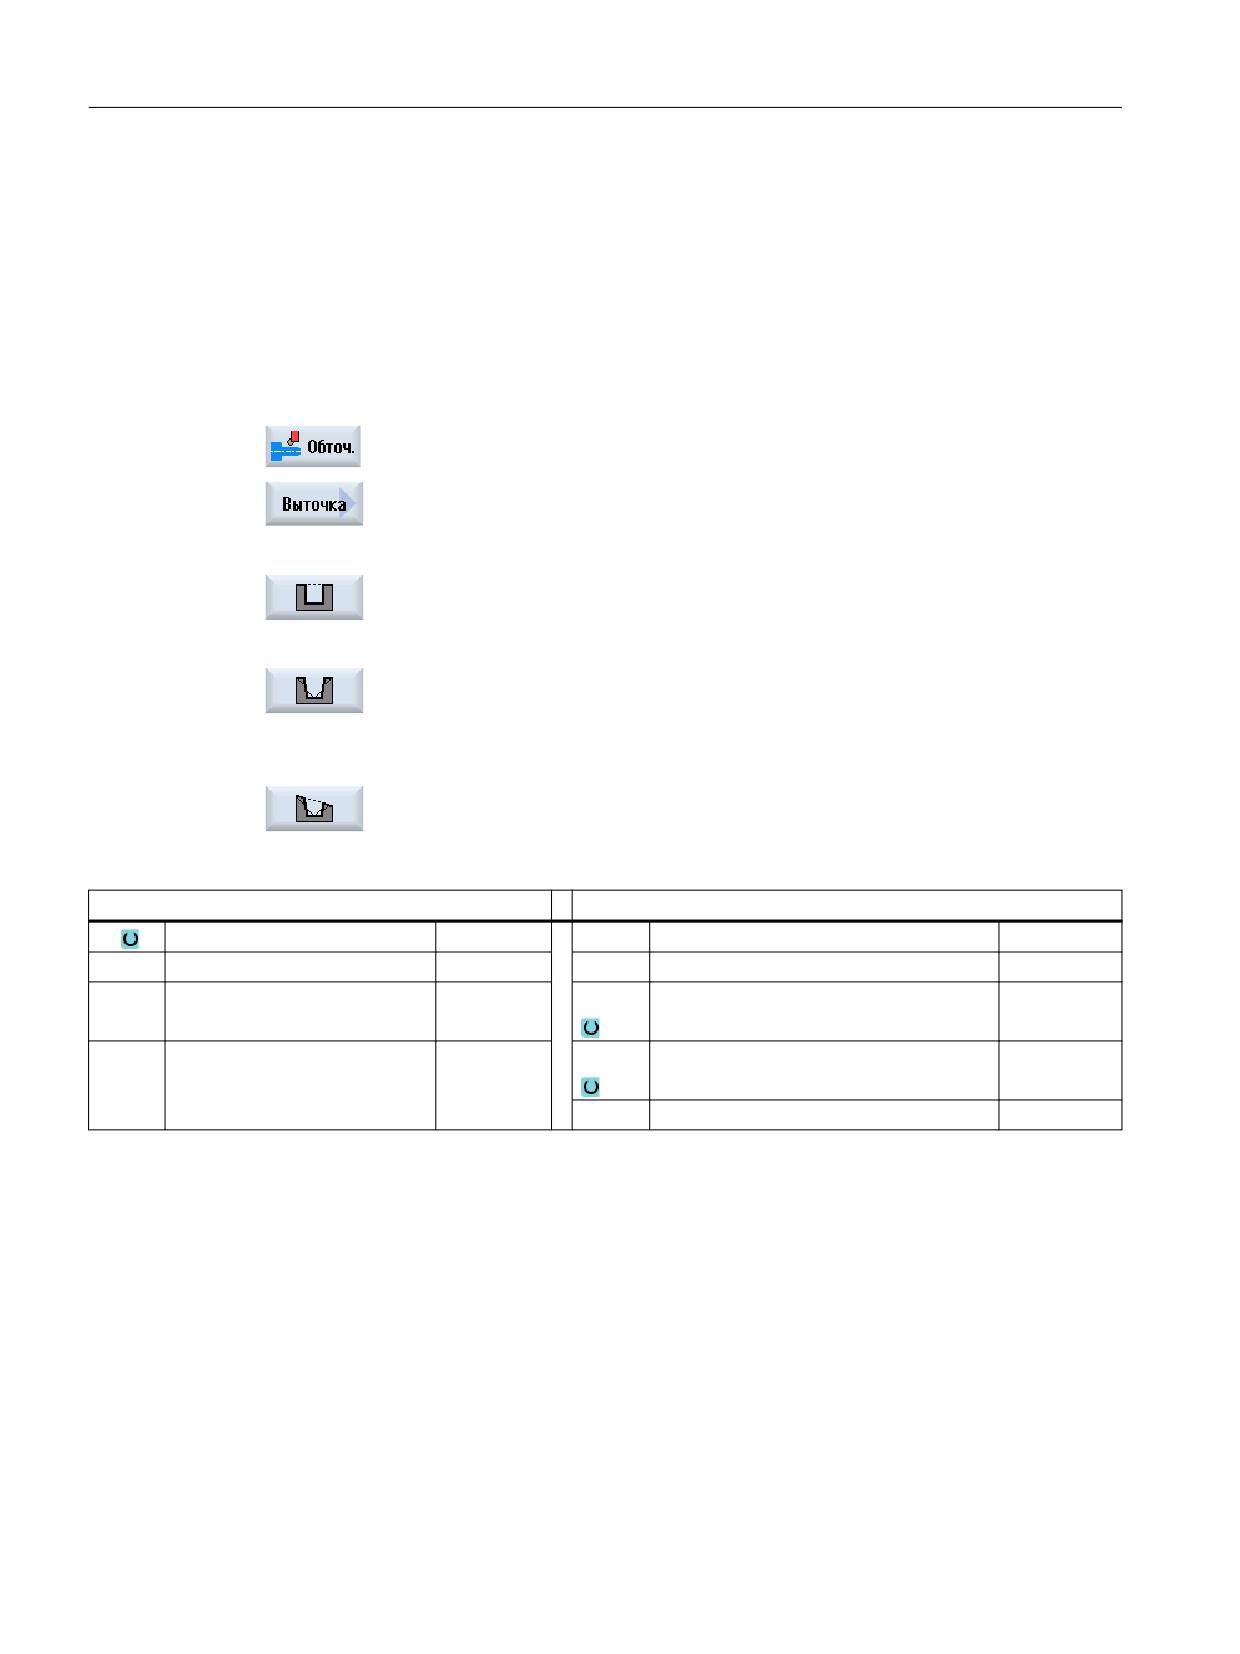
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Выточка".
Открывается окно ввода "Выточка".
4.
Выбрать через программную клавишу один из трех циклов выточки:
Простой цикл выточки
Открывается окно ввода "Выточка 1".
- ИЛИ -
Цикл выточки резанием с наклонными поверхностями, радиусами
или фасками.
Открывается окно ввода "Выточка 2".
- ИЛИ -
Цикл выточки на наклонной поверхности с наклонными поверхно-
стями, радиусами или фасками
Открывается окно ввода "Выточка 3".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или постоянная
об/мин
скорость резания
м/мин
Фрезерная обработка
574
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
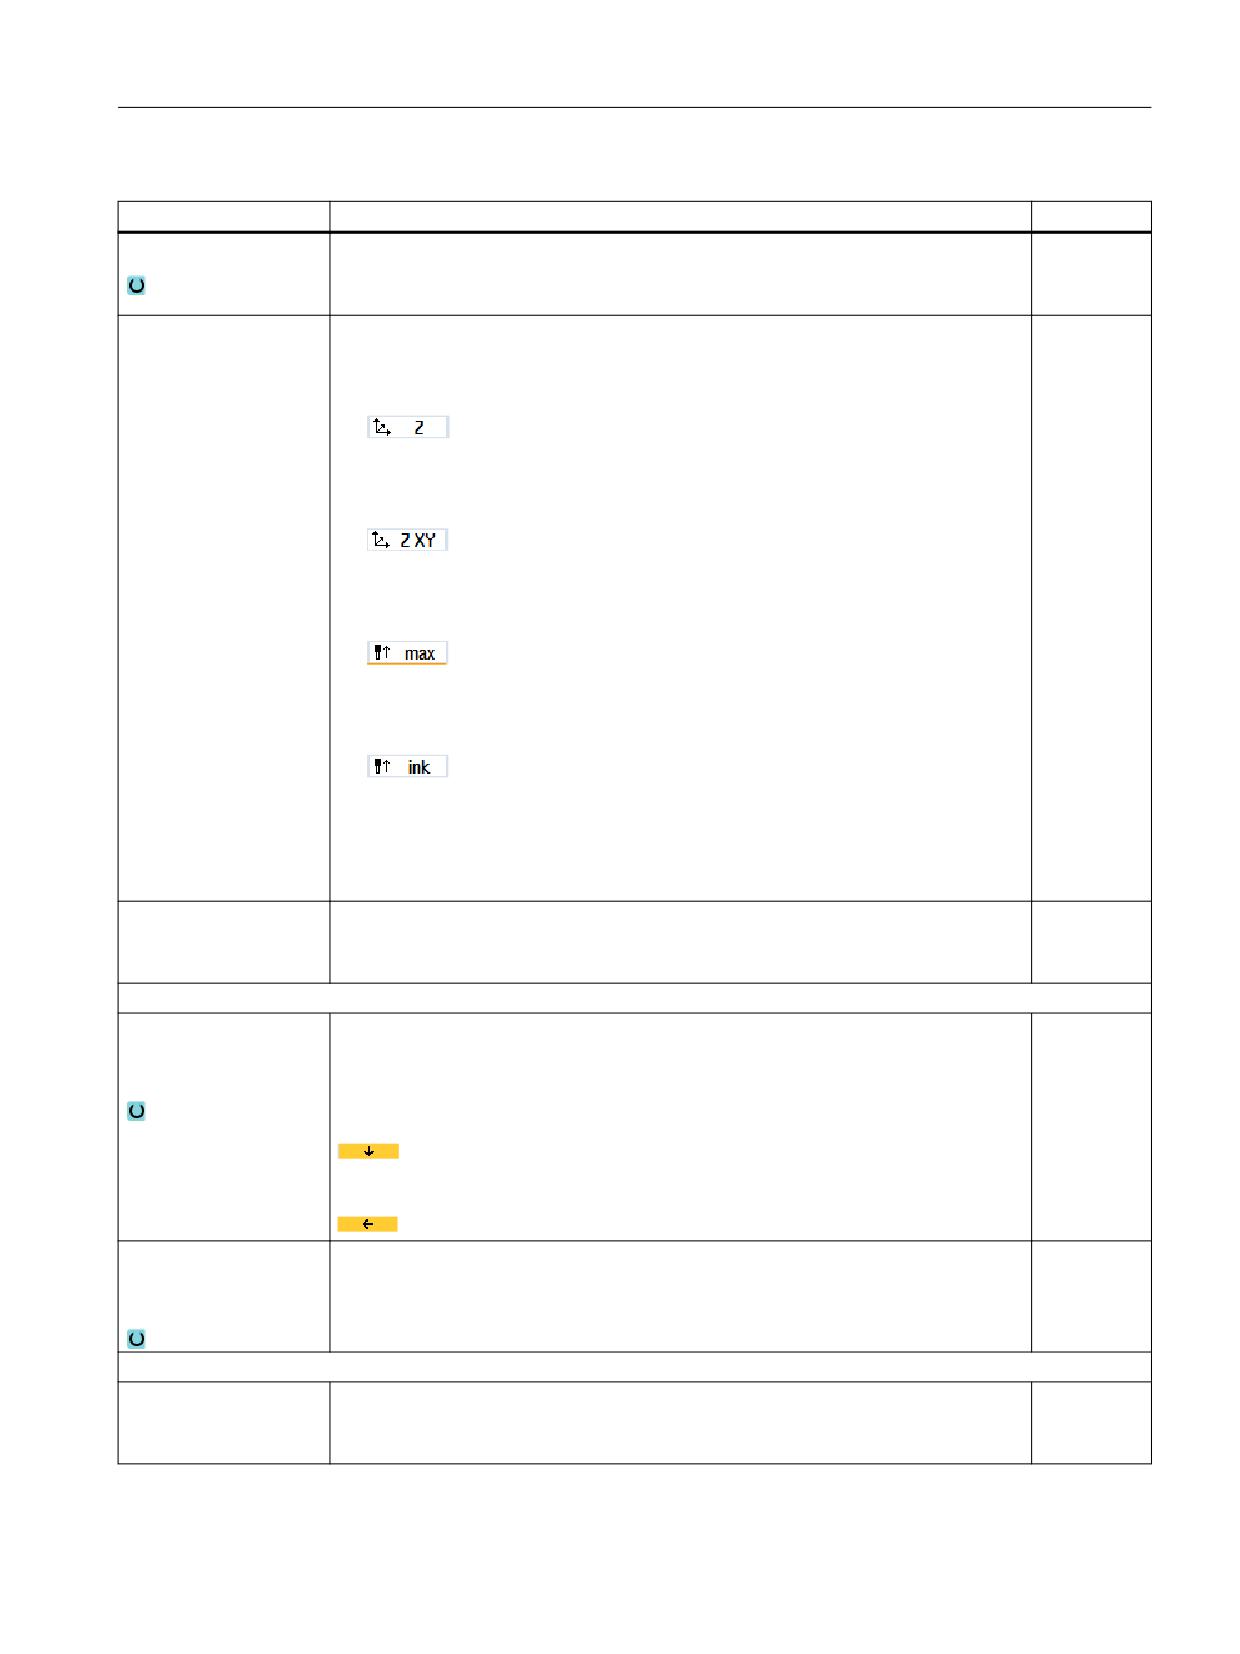
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода в направлении инструмен-
мм
та
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 90°
β = 0°
γ
•
0°
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
Свободный ввод необходимого угла
(для программы
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
575
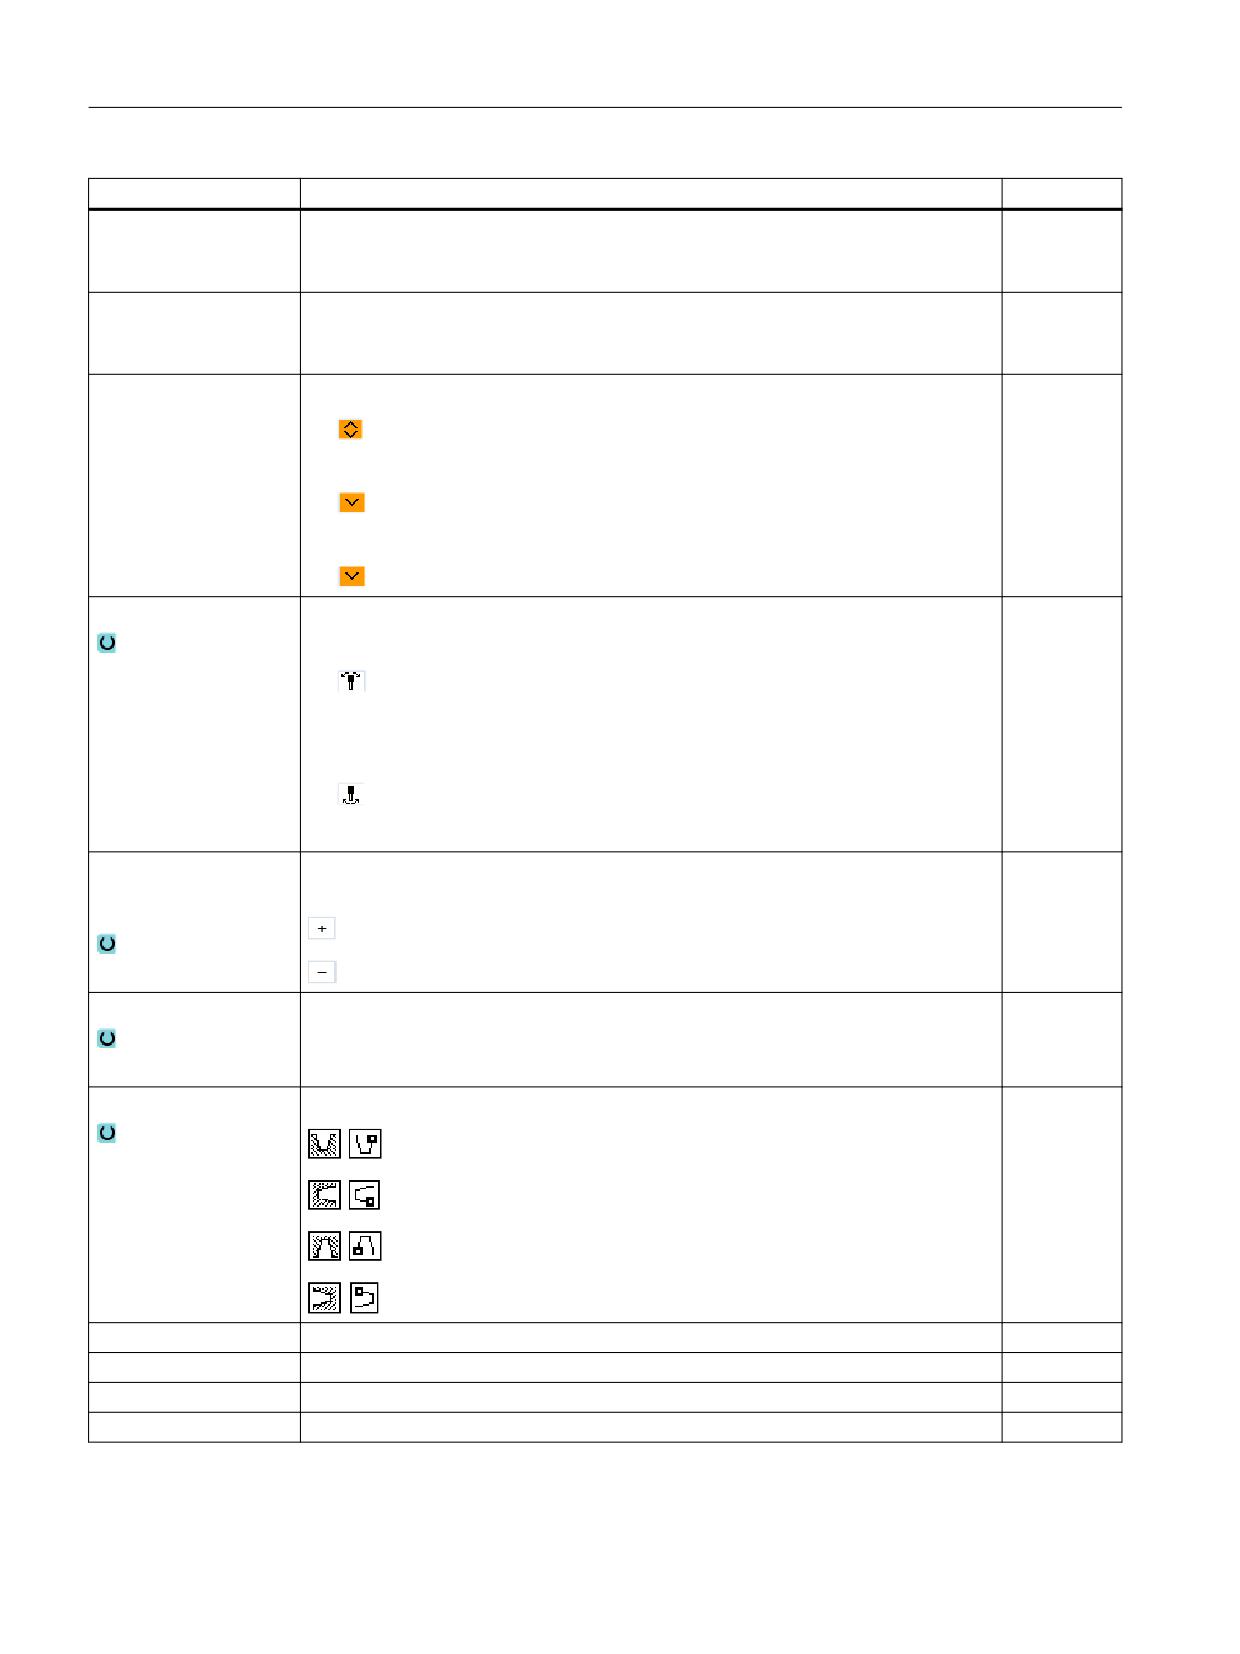
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
αC
Полярная координата в полюсном положении
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
(для программы
ShopMill)
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Положение
Положение выточки/исходная точка:
X0
Опорная точка в X ∅
мм
Z0
Опорная точка в Z
мм
B1
Ширина выточки
мм
T1
Глубина выточки ∅ (абс.) или глубина выточки относительно X0 или Z0 (инкр.)
мм
Фрезерная обработка
576
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
α1, α2
Угол профиля 1 или угол профиля 2 - (только для выточки 2 и 3)
градус
Через раздельные углы можно описывать ассиметричные выточки. Углы могут
принимать значения между 0 и < 90° .
α0
Угол диагоналей - (только для Выточка 3)
градус
FS1...FS4 или R1...R4
Ширина фаски (FS1...FS4) или радиус закругления (R1...R4) - (не для выточки 2
мм
и 3)
D
• Макс. подача на глубину при выточке - (только для ∇ и ∇ + ∇∇∇)
мм
• При нуле: Выточка за один проход резца - (только для ∇ и ∇ + ∇∇∇)
D = 0: 1. проход резца осуществляется прямо до конечной глубины T1
D > 0: 1-й и 2-й проходы резца выполняются попеременно на глубину подачи D,
чтобы обеспечить лучшее удаление стружки и избежать поломки инструмента,
см. подвод/отвод при черновой обработке.
Попеременное резание с каждой стороны невозможно, если инструмент мо-
жет достичь основания выточки только в одной позиции.
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (для UX, только при ∇ и ∇ + ∇∇∇)
мм
N
Число выточек (N = 1
65535)
DP
Интервал выточек (инкр.)
мм
При N = 1 DP не индицируется
* Единица подачи как запрограммировано перед вызовом цикла
11.5.4
Канавка формы E и F (CYCLE940)
Функция
С помощью циклов "Канавка формы E" или "Канавка формы F" изготовляются канавки
по DIN 509 форм E или F.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Канавка изготовляется за один проход резца с подачей обработки, начиная с боковой
стороны до поперечной подачи VX.
3. Инструмент отводится ускоренным ходом на стартовую точку.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
577
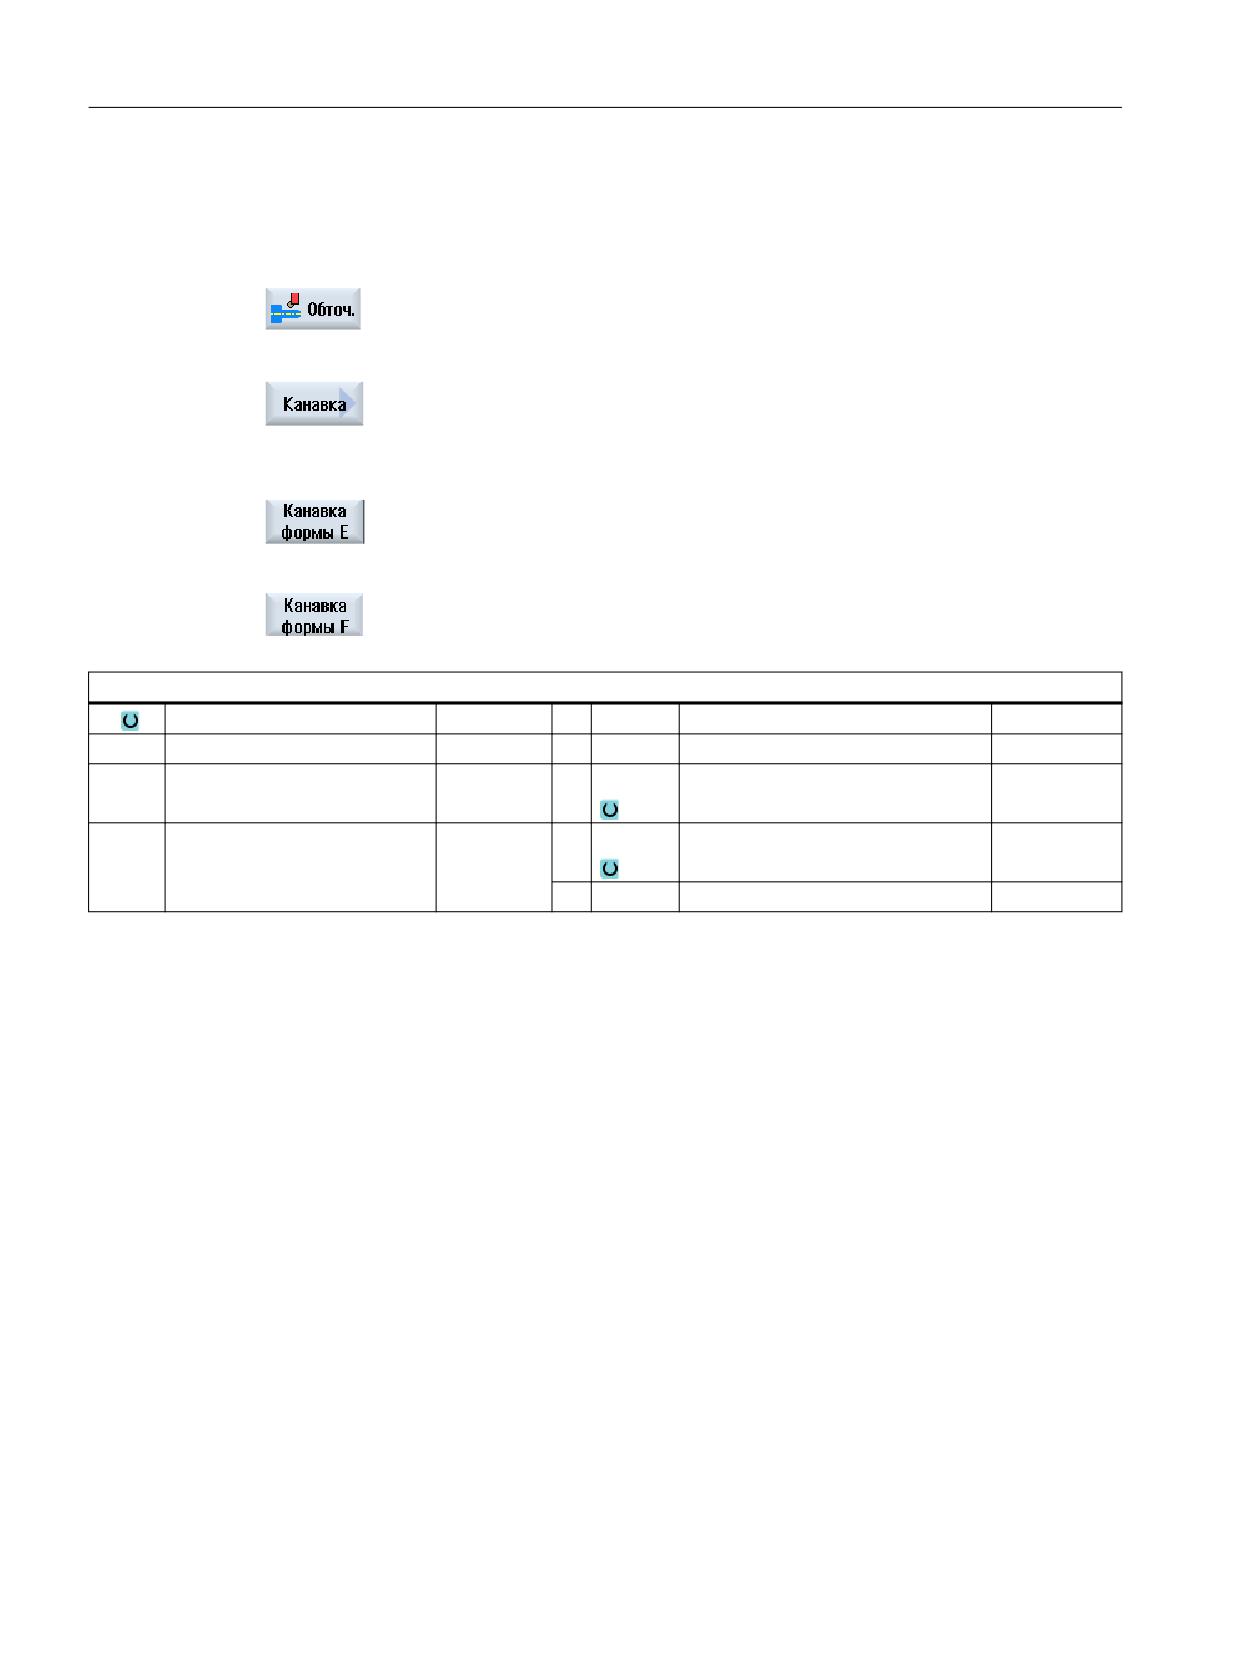
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Канавка".
Открывается окно ввода "Канавка".
4.
Выбрать через программную клавишу один из следующих циклов
изготовления канавки:
Нажать программную клавишу "Канавка формы E".
Открывается окно ввода "Канавка формы E (DIN 509)"
- ИЛИ -
Нажать программную клавишу "Канавка формы F".
Открывается окно ввода "Канавка формы F (DIN 509)"
Параметры программы в G-кодах (канавка формы E)
PL
Плоскость обработки
T
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
578
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
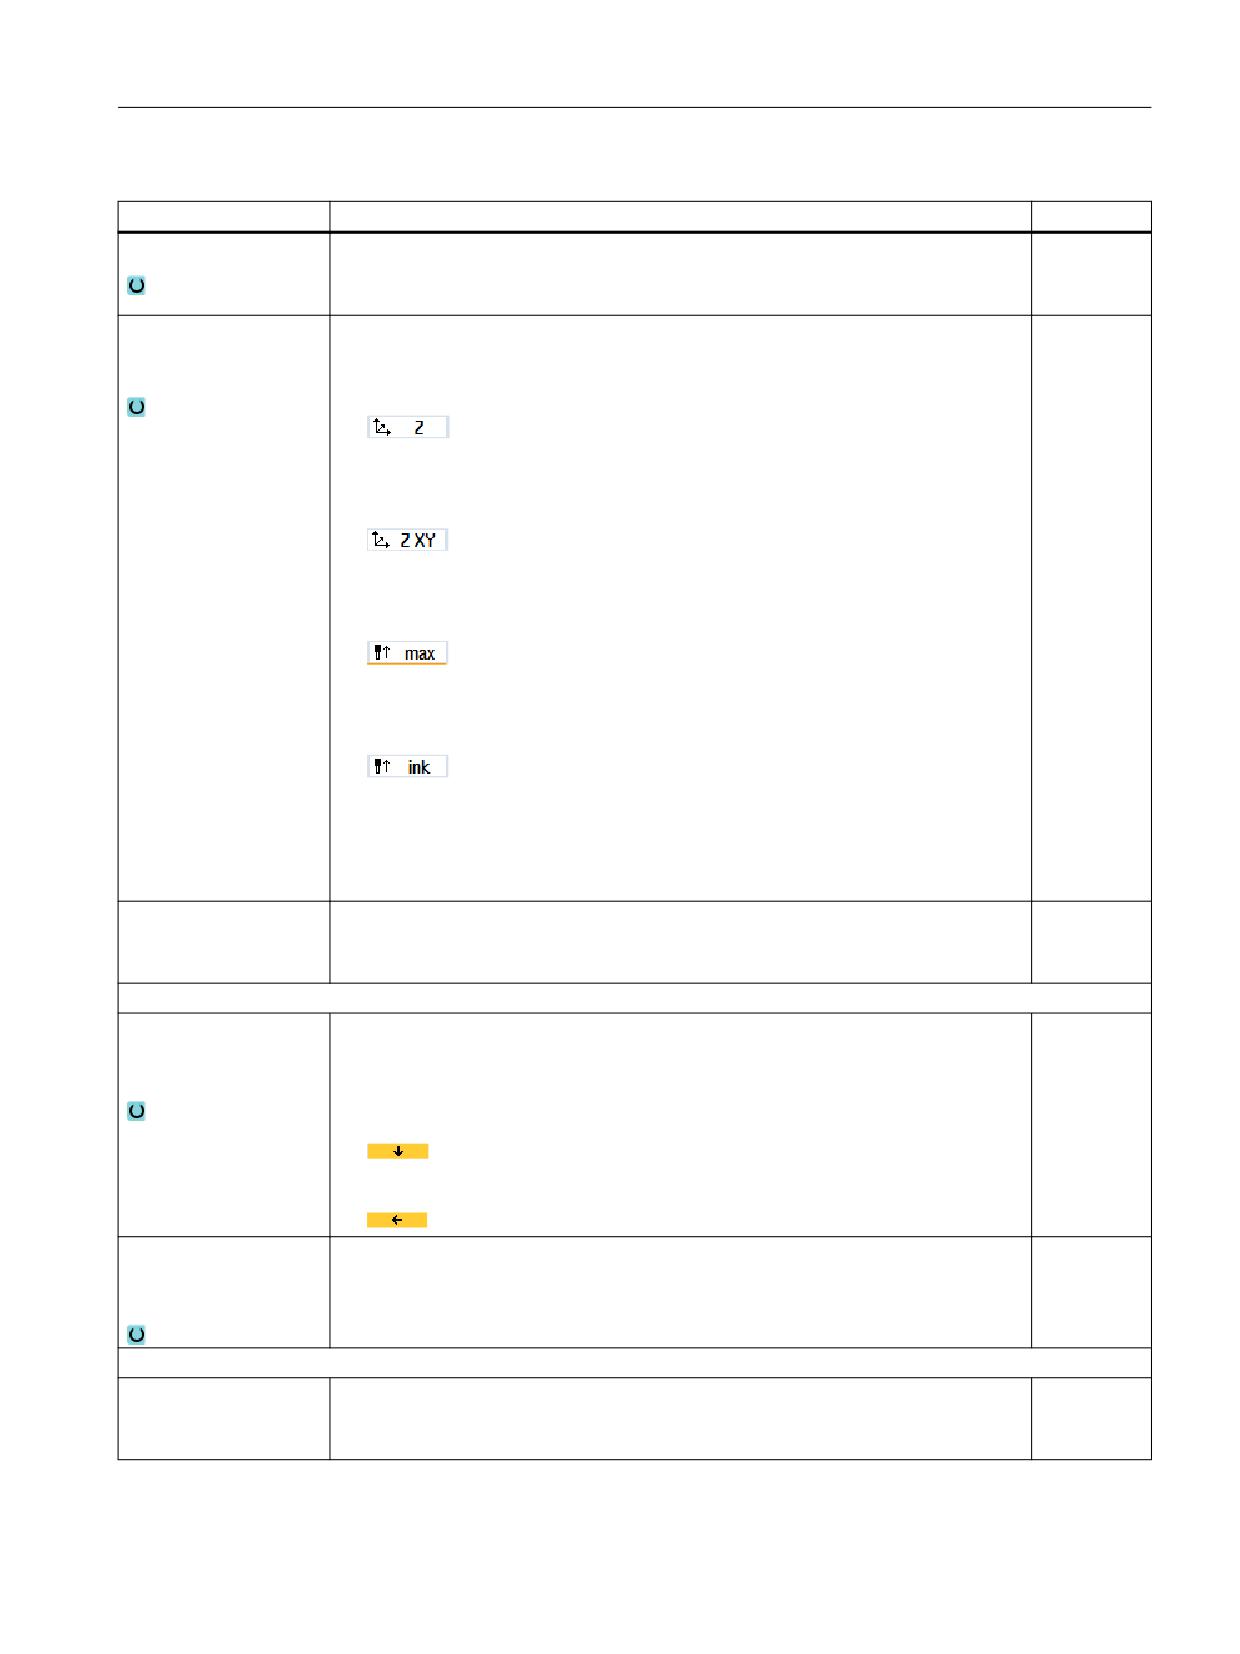
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
579
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Положение
Положение обработки формы E:
Размер канавки по таблице DIN:
к примеру: E1.0 x 0.4 (канавка формы E)
X0
Опорная точка X ∅
мм
Z0
Опорная точка Z
мм
Фрезерная обработка
580
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
X1
Припуск в X ∅ (абс.) или припуск в X (инкр.)
мм
UX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры программы в G-кодах (канавка формы F)
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
581
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
582
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Положение
Положение обработки формы F:
Размер канавки по таблице DIN:
к примеру: F0.6 x 0.3 (канавка формы F)
X0
Опорная точка X ∅
мм
Z0
Опорная точка Z
мм
X1
Припуск в X ∅ (абс.) или припуск в X (инкр.)
мм
Z1
Припуск в Z (абс) или припуск в Z (инкр) - (только для канавки формы F)
мм
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
11.5.5
Канавка Резьба (CYCLE940)
Функция
С помощью цикла "Канавка Резьба DIN" или "Канавка Резьба" программируются
резьбовые канавки по DIN 76 для деталей с метрической ISO-резьбой или свободно
определяемые резьбовые канавки.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2.
1-ый проход осуществляется с подачей обработки начиная с боковой стороны вдоль
формы резьбовой канавки до безопасного расстояния.
3. Инструмент движется ускоренным ходом на следующую стартовую позицию.
4. Шаги 2 и 3 повторяются до полного изготовления резьбовой канавки.
5. Инструмент отводится ускоренным ходом на стартовую точку.
При чистовой обработке инструмент движется до поперечной подачи VX.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
583
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Канавка".
4.
Нажать программную клавишу "Канавка Рез. DIN".
Открывается окно ввода "Канавка Резьба F (DIN 76)"
- ИЛИ -
Нажать программную клавишу "Канавка Резьба".
Открывается окно ввода "Канавка Резьба"
Параметры программы в G-кодах (резьбовая
Параметры программы ShopMill
канавка DIN)
PL
Плоскость обработки
T
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
584
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
585
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
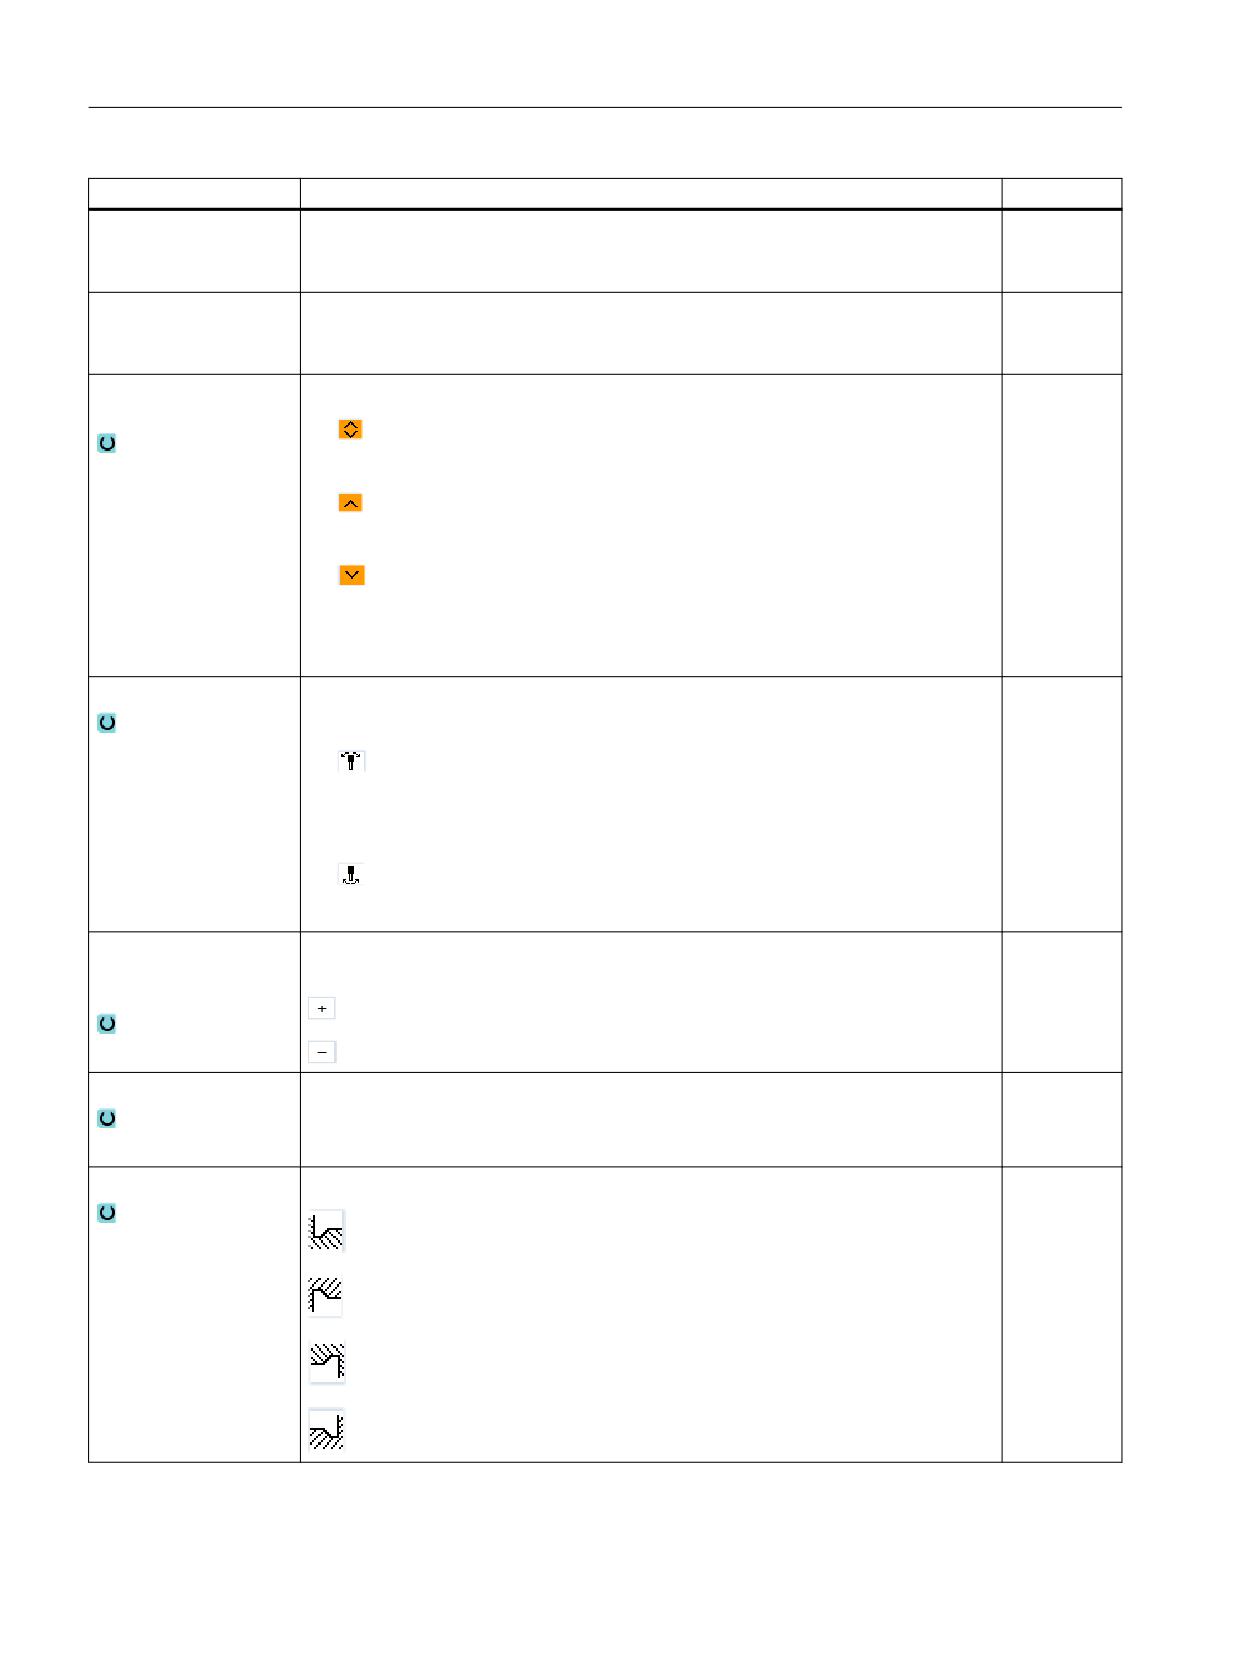
Положение
Положение обработки:
Фрезерная обработка
586
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Направление
• продольная
обработки
• параллельно контуру
Форма
• обычная (форма A)
• короткая (форма B)
P
Шаг резьбы (выбрать из заданной таблицы DIN или ввести)
мм/об
X0
Опорная точка X ∅
мм
Z0
Опорная точка Z
мм
α
Угол врезания
градус
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.) - (только для ∇∇∇ и
мм
∇ + ∇∇∇)
D
Макс. подача на глубину - (только для ∇ и ∇ + ∇∇∇)
мм
U или UX
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (только для UX, ∇ и ∇ + ∇∇∇)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры программы в G-кодах (резьбовая ка-
Параметры программы ShopMill
навка)
PL
Плоскость обработки
T
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
587
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
588
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Направление
• продольная
обработки
• параллельно контуру
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
589
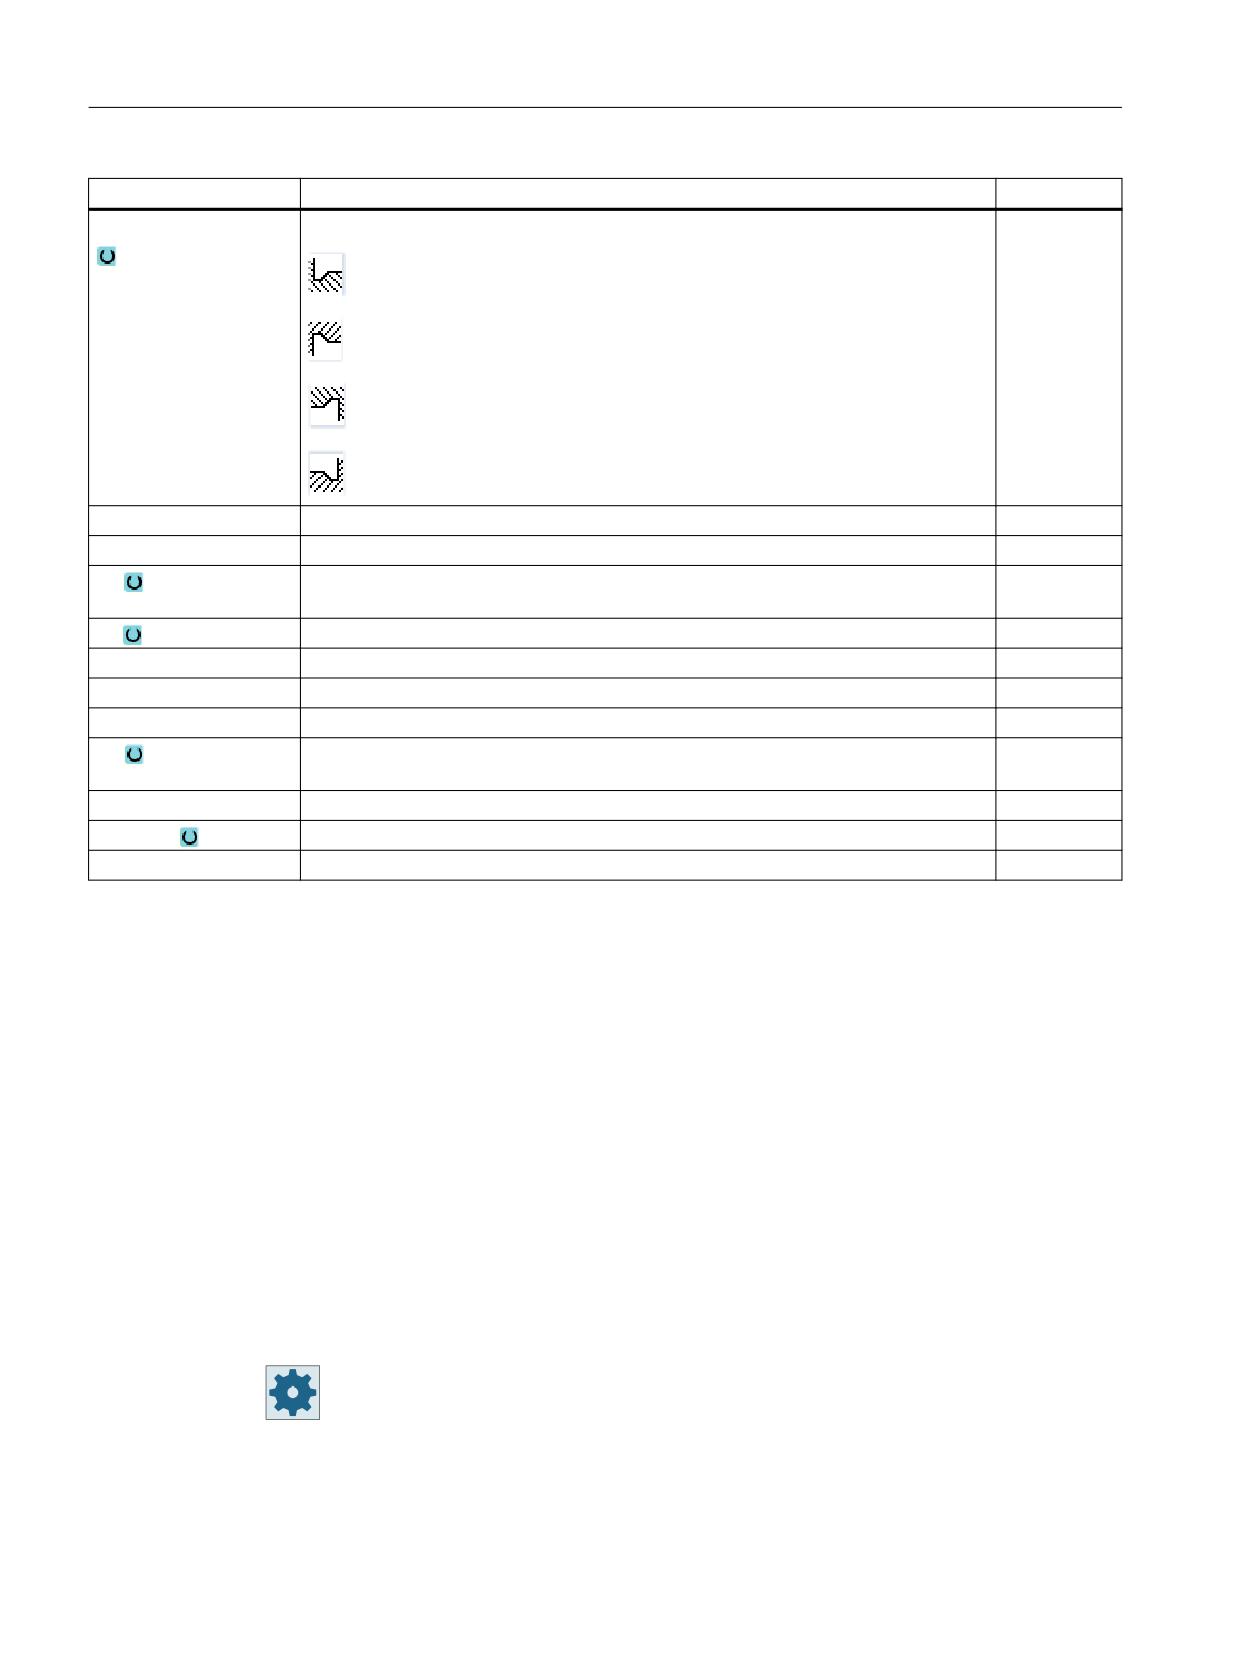
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Положение
Положение обработки:
X0
Опорная точка X ∅
мм
Z0
Опорная точка Z
мм
X1
Глубина канавки относительно X ∅ (абс.) или глубина канавки относительно X
(инкр.)
Z1
Припуск Z (абс. или инкр.)
R1
Радиус закругления 1
мм
R2
Радиус закругления 2
мм
α
Угол врезания
градус
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.) - (только для ∇∇∇ и
∇ + ∇∇∇)
D
Макс. подача на глубину - (только для ∇ и ∇ + ∇∇∇)
мм
U или UX
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (только для UZ, ∇ и ∇ + ∇∇∇)
мм
* Единица подачи как запрограммировано перед вызовом цикла
11.5.6
Нарезание резьбы резцом (CYCLE99) - только G-код
Функция
С помощью цикла "Продольная резьба", "Коническая резьба" или "Спиральная резьба"
нарезается наружная или внутренняя резьба с постоянным или переменным шагом.
Резьба может быть как однозаходной, так и многозаходной.
Для метрической резьбы (шаг резьбы P в мм/об) цикл присваивает параметру "глубина
резьбы H1" значение, вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через установочные данные SD 55212
$SCS_FUNCTION_MASK_TECH_SET.
Изготовитель станка
Следовать указаниям изготовителя станка.
Цикл предполагает наличие управляемого по частоте вращения шпинделя с системой
измерения перемещения.
Фрезерная обработка
590
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Прерывание нарезания резьбы
Можно прервать нарезание резьбы (к примеру, при поломке режущей пластинки).
1. Нажать клавишу <CYCLE STOP>.
Инструмент выводится из резьбы и шпиндель останавливается.
2. Заменить режущую пластинку и нажать клавишу <CYCLE START>.
Отмененная обработка резьбы заново запускается на прерванном проходе резца на
той же глубине.
Дополнительная обработка резьбы
Существует возможность дополнительной обработки резьбы. Для этого перейти в режим
работы "JOG" и выполнить синхронизацию резьбы.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для настройки программы, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Резьба с заходом:
Инструмент движется ускоренным ходом до первой стартовой позиции,
выступающей на заход резьбы LW.
Резьба с входом:
Инструмент движется ускоренным ходом до стартовой позиции, выступающей на
вход резьбы LW2.
3.
1-ый проход выполняется с шагом резьбы Р до выхода резьбы LR.
4. Резьба с заходом:
Инструмент движется ускоренным ходом до интервала обратного хода VR и потом на
следующую стартовую позицию.
Резьба с входом:
Инструмент движется ускоренным ходом до интервала обратного хода VR и потом
снова на стартовую позицию.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
591
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
5. Шаги 3 и 4 повторяются до полного изготовления резьбы.
6. Инструмент отводится ускоренным ходом на плоскость отвода.
Прерывание обработки резьбы возможно в любое время благодаря функции "Быстрый
отвод“. Она обеспечивает, что инструмент не повредит виток резьбы при отводе.
Начало и конец резьбы
В начале резьбы различают заход резьбы (параметр LW) и вход резьбы (парамерт LW2).
При программировании захода резьбы запрограммированная начальная точка
смещается на эту сумму вперед. Заход резьбы используется, если резьба начинается на
открытом месте, например, на плече вращающейся части.
При программировании входа резьбы внутри цикла создается дополнительный кадр
резьбы. Кадр резьбы предшествует самой резьбе, на которой врезается инструмент. Вход
резьбы необходим, если требуется нарезать резьбу посередине вала.
При программировании сбега резьбы > 0 также создается дополнительный кадр резьбы
на конце резьбы.
Примечание
Команды DITS и DITE
В CYCLE99 команды DITS и DITE не программируются. Установочные данные SD 42010
$SC_THREAD_RAMP_DISP[0] и [1] не изменяются.
Используемые в циклах параметры вход резьбы (LW2) и сбег резьбы (LR) имеют
исключительно геометрическое значение. Они не влияют на динамику кадров резьбы.
На внутреннем уровне параметры ведут к соединению нескольких кадров резьбы в цепь.
Принцип действий для продольной резьбы, конической резьбы или спиральной резьбы
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Резьба".
Открывается окно ввода "Резьба".
4.
Нажать программную клавишу "Резьба продольная".
Открывается окно ввода "Резьба продольная".
- ИЛИ -
Нажать программную клавишу "Резьба коническая".
Открывается окно ввода "Резьба коническая".
- ИЛИ -
Нажать программную клавишу "Резьба спиральная".
Открывается окно ввода "Резьба спиральная".
Фрезерная обработка
592
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
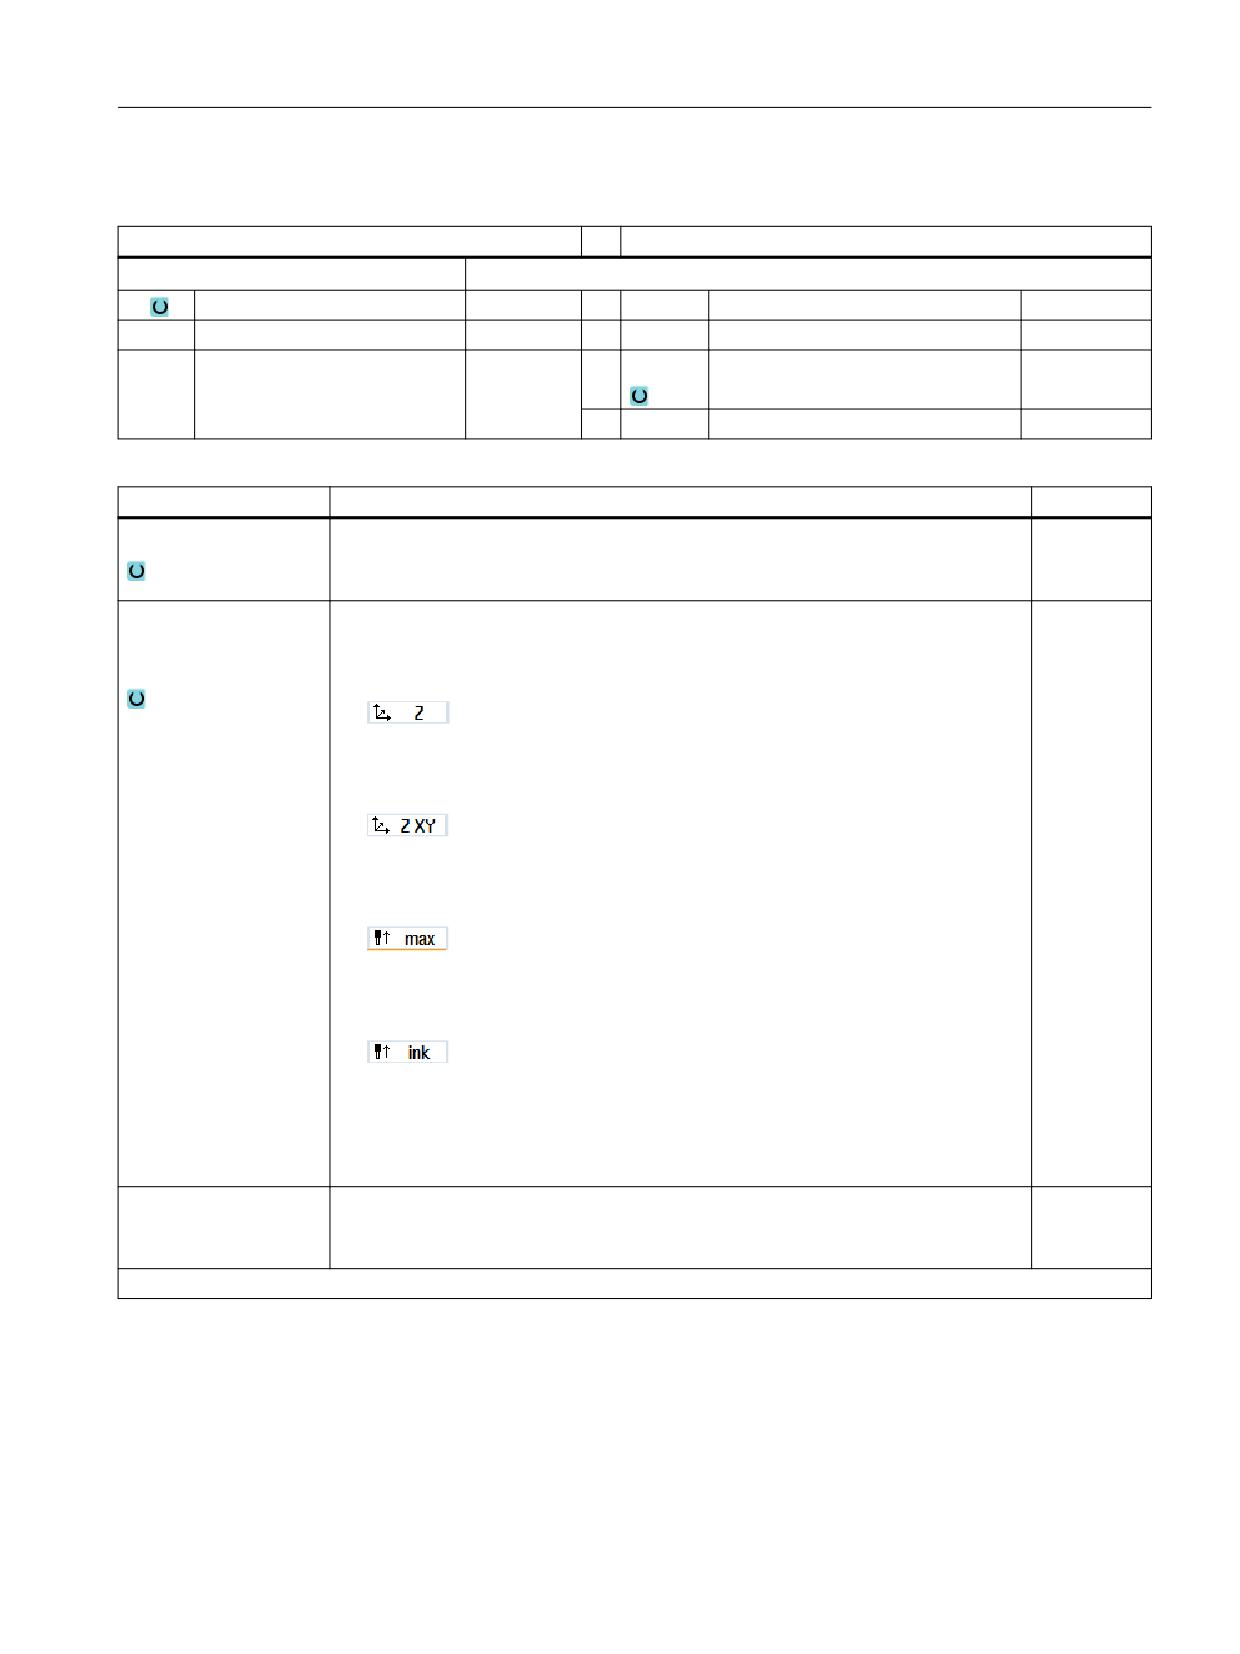
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметры в режиме "Полный" (продольная резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
593
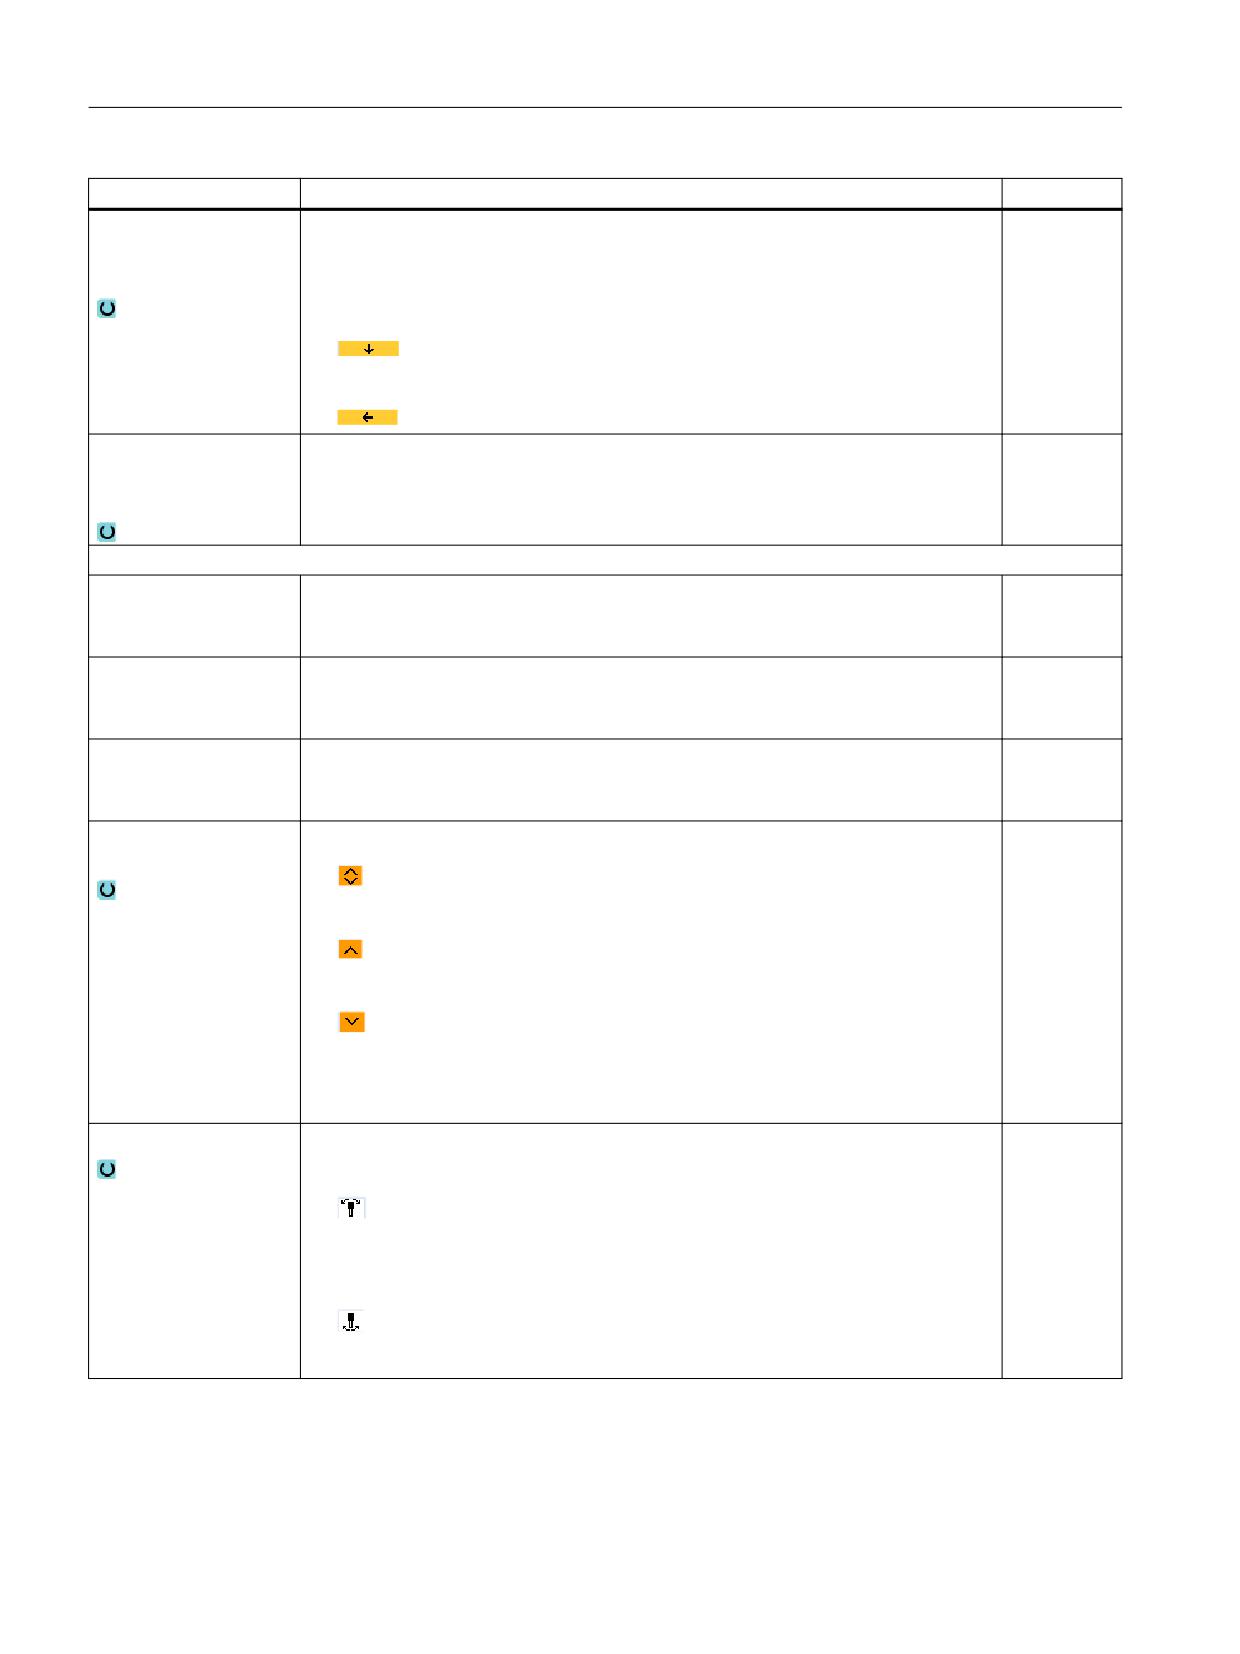
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
594
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
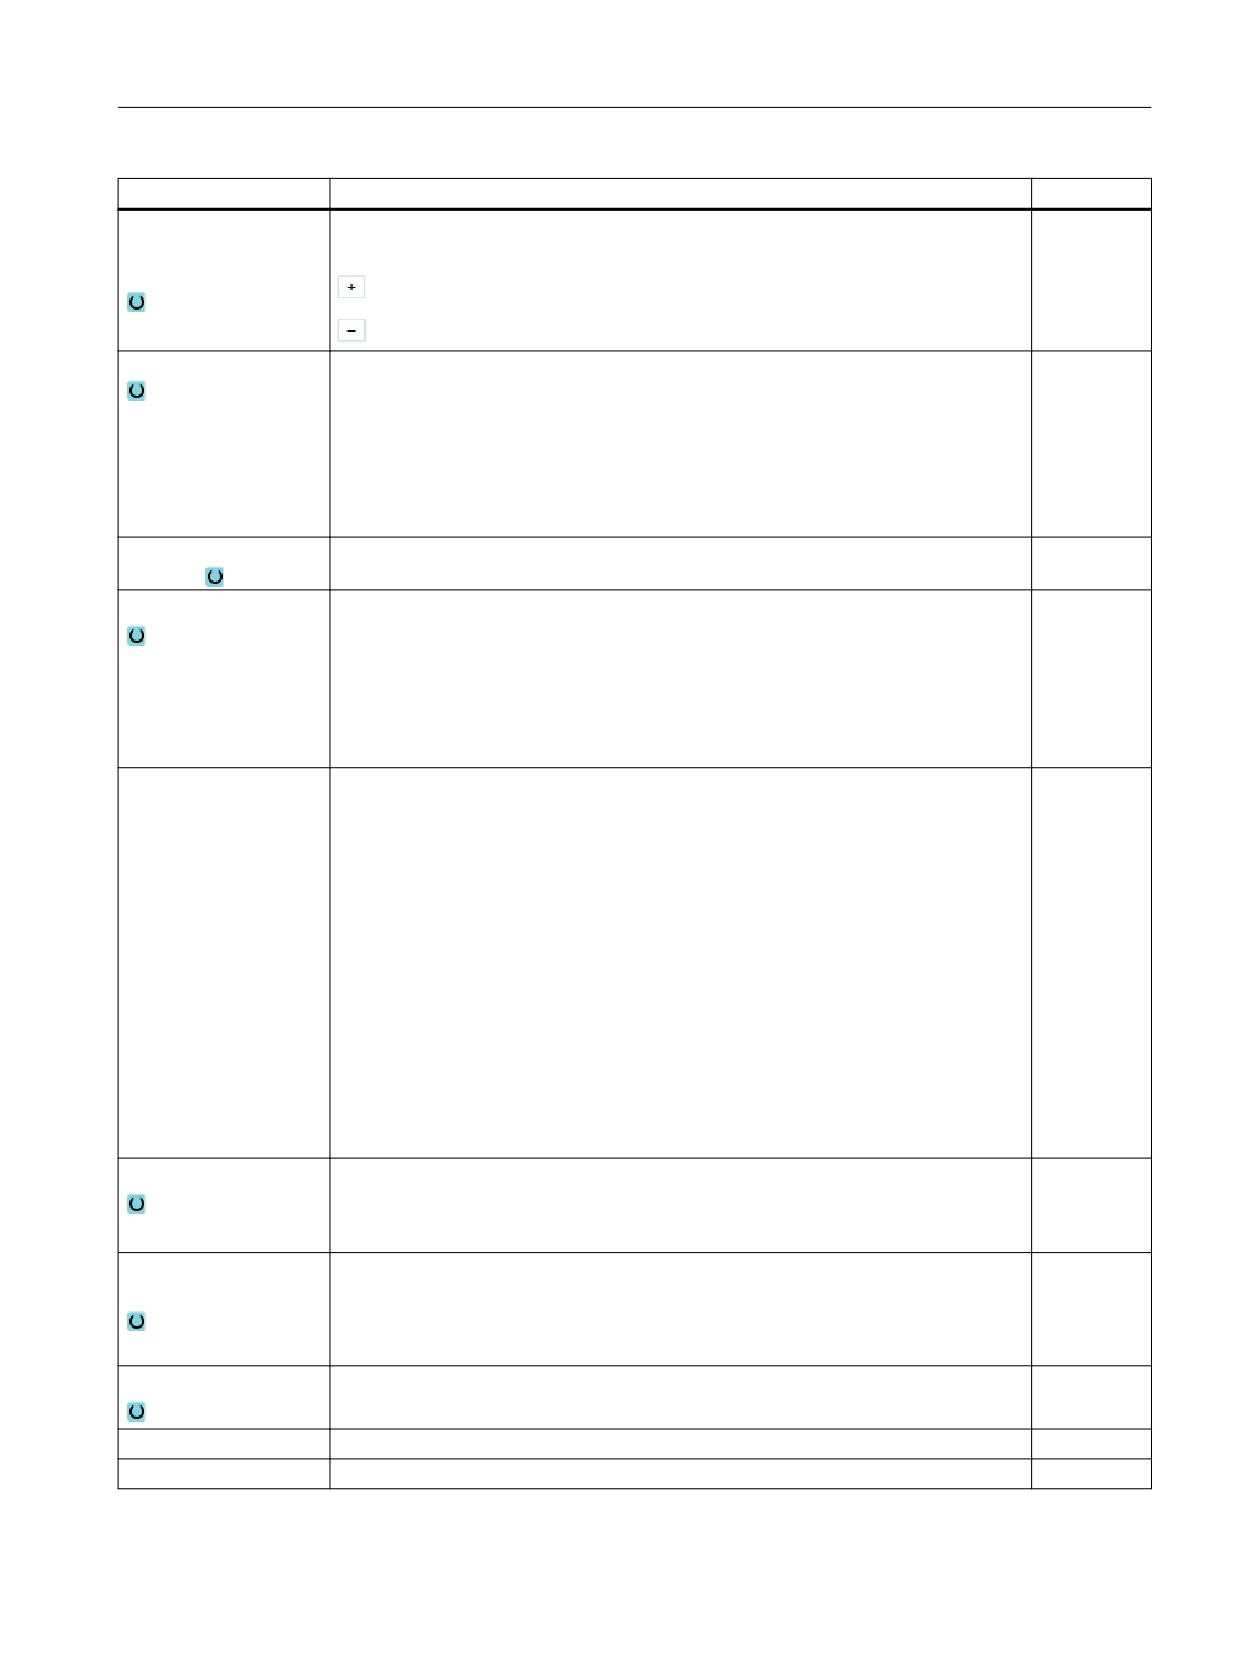
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для Табли-
Указание табличного значения, к примеру, M10, M12, M14, ...
ца "без")
P
Выбор шага/витков резьбы при таблице "без" или указание шага/витков резьбы
мм/об
согласно выбору в таблице резьб:
дюймов/об
витков/"
• Шаг резьбы в мм/оборот
MODUL
• Шаг резьбы в дюймах/оборот
• Витков резьбы на дюйм
• Шаг резьбы в MODUL
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
P: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Исходная точка X из таблицы резьб ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
595
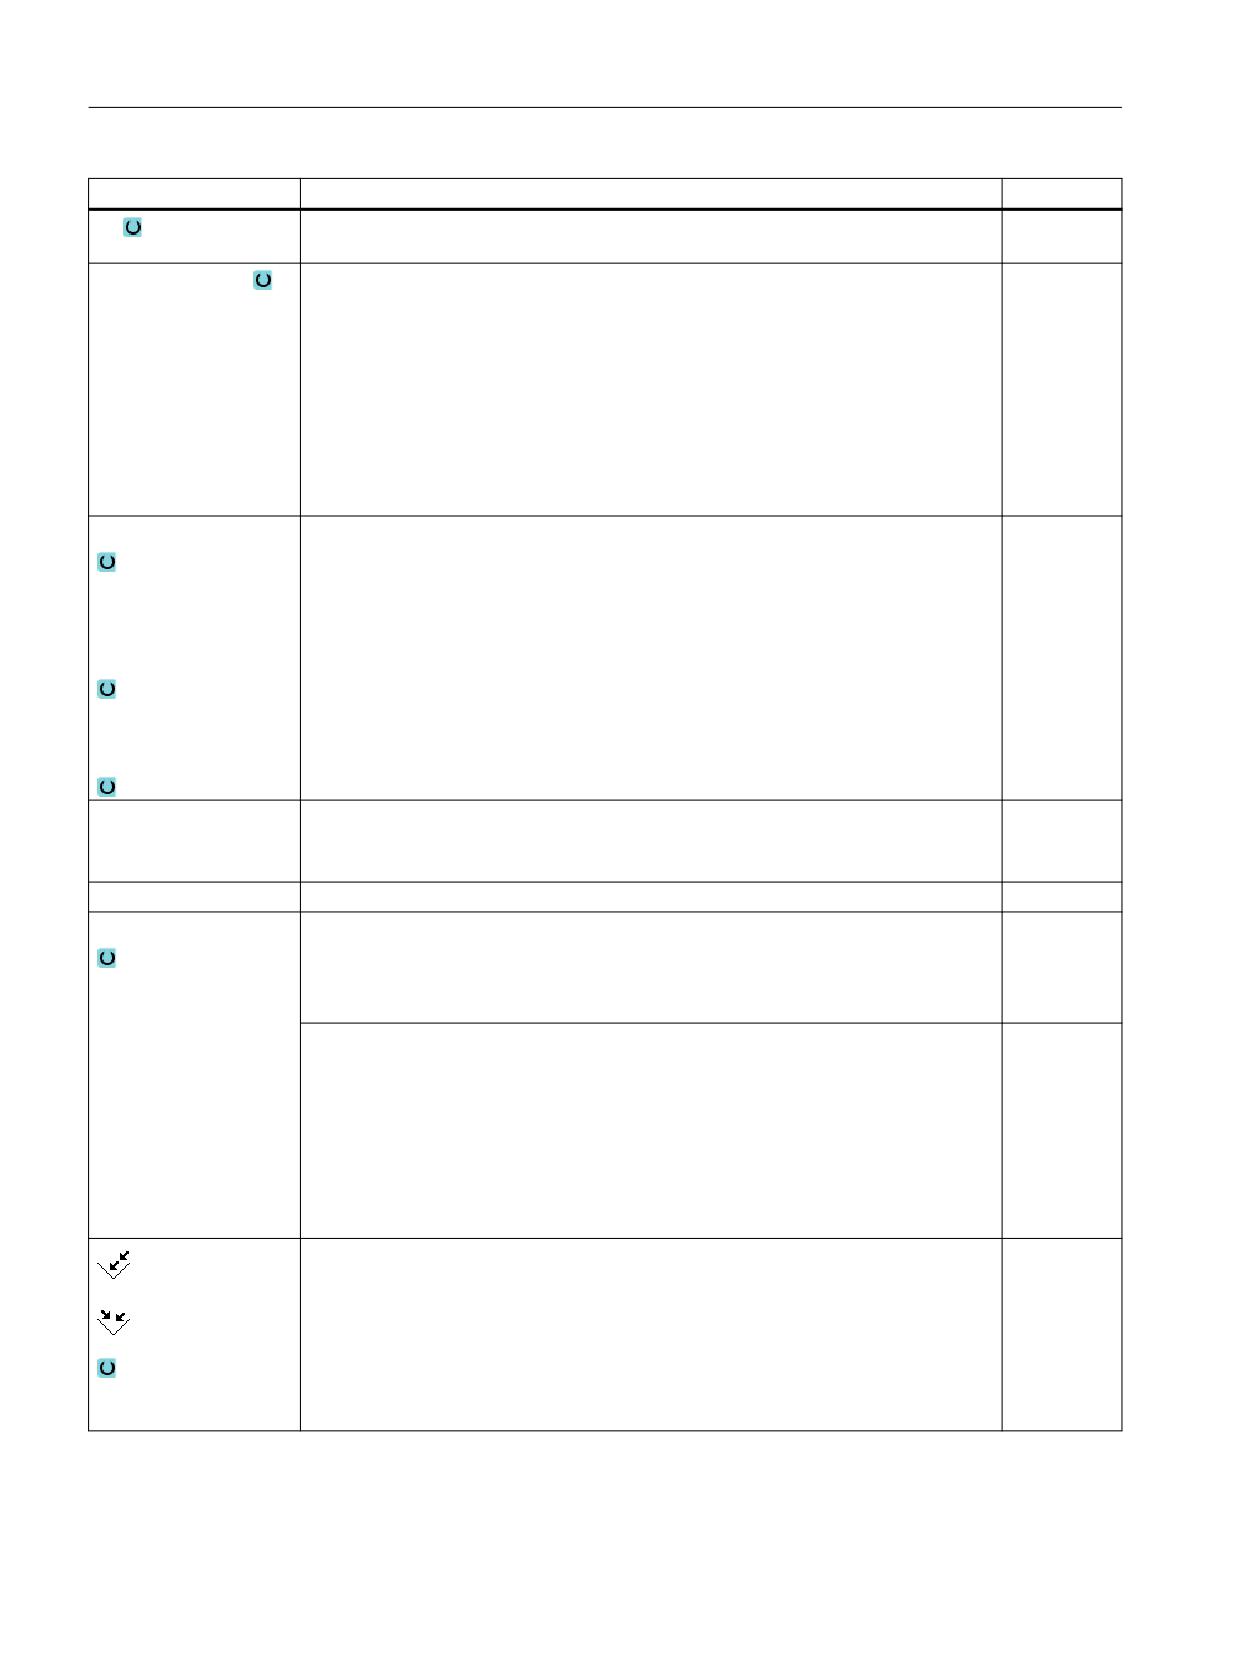
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
Бочкообразность
Припуск для компенсации провисания ( - только для наружной резьбы и G=0)
• XS
мм
Высота сегмента сферической резьбы
• RS
мм
Радиус сферической резьбы
Положительные значения: Вешняя бочкообразность (выпуклость)
Отрицательные значения: Внутренняя бочкообразность (вогнутость)
Указание:
Изменение шага резьбы на оборот "G" должно быть равно "0"
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьб (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
Фрезерная обработка
596
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
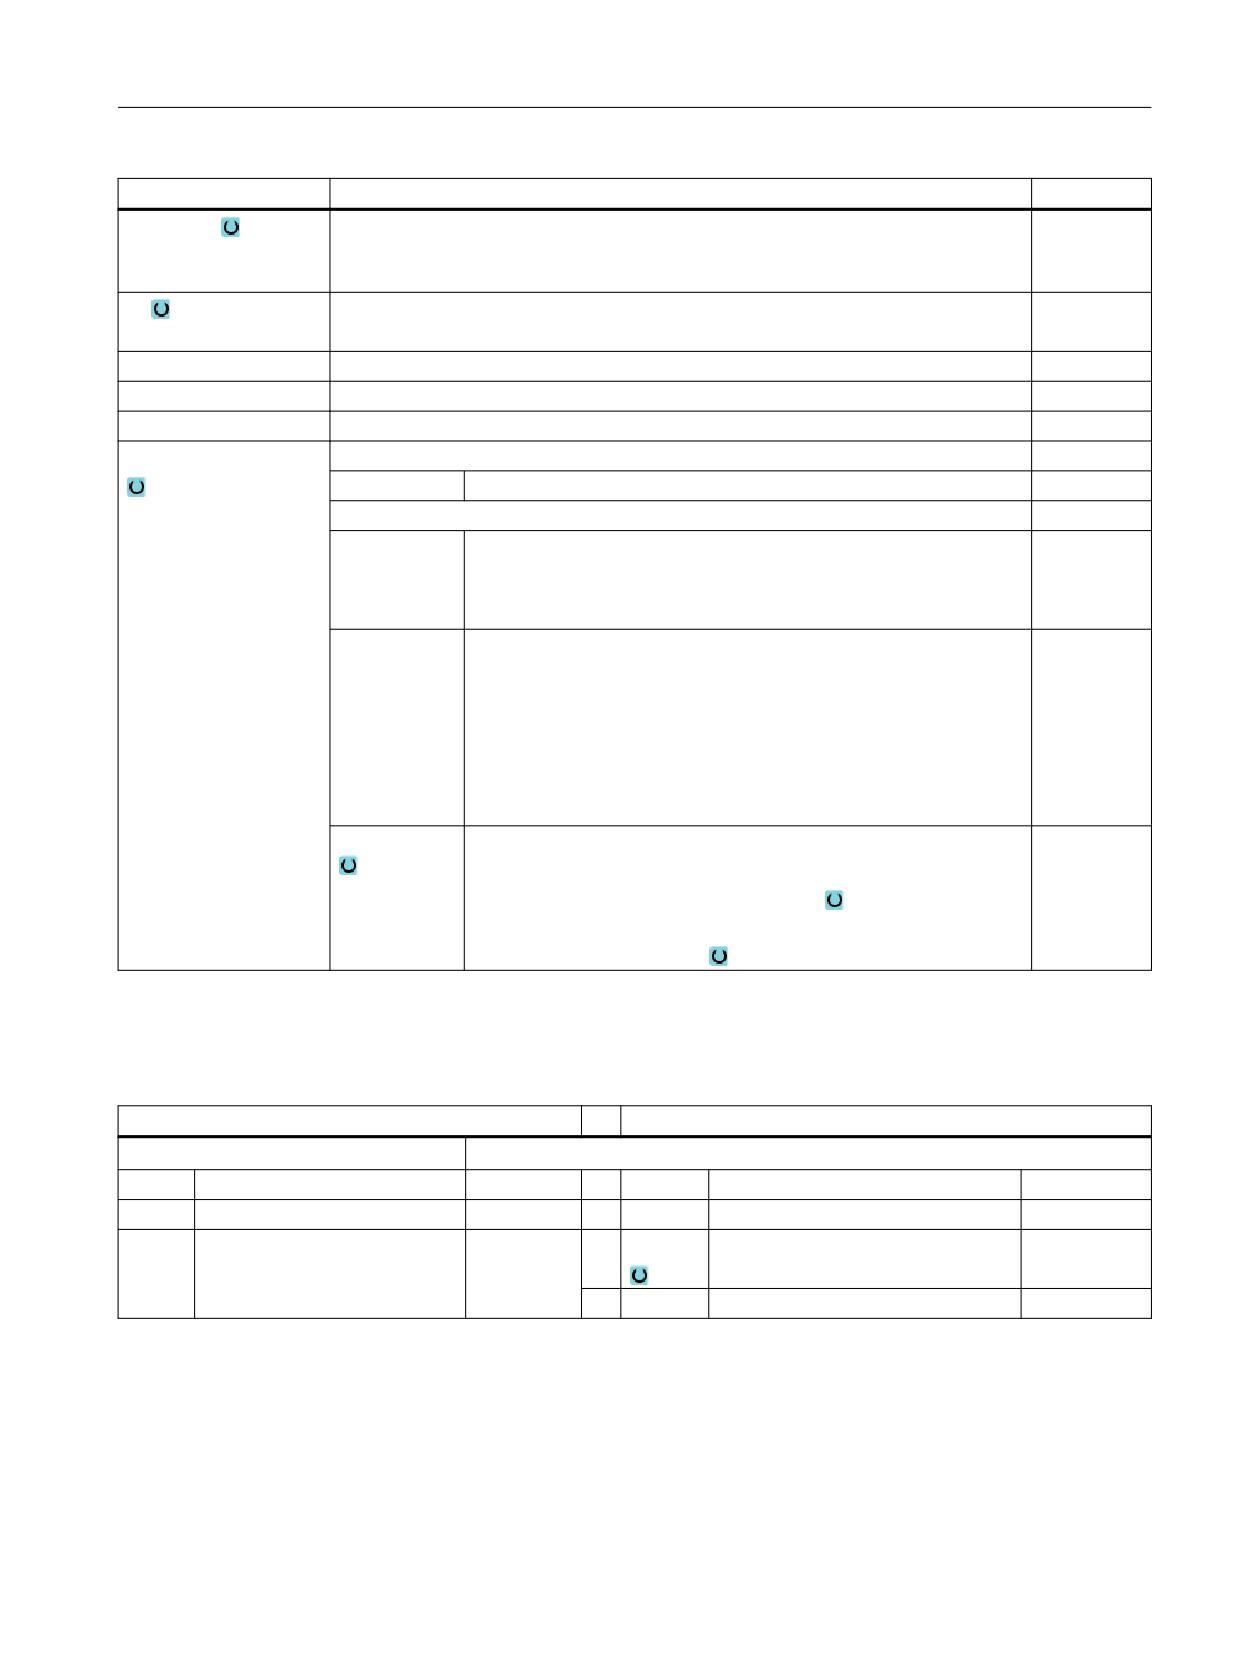
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются по длине окружно-
сти вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно до
глубины смены витка DА, после обработка всех витков резьбы
последовательно до глубины 2 · DA и т.д. до достижения конеч-
ной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обработка
следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Параметры в режиме "Простой ввод" (продольная резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
597
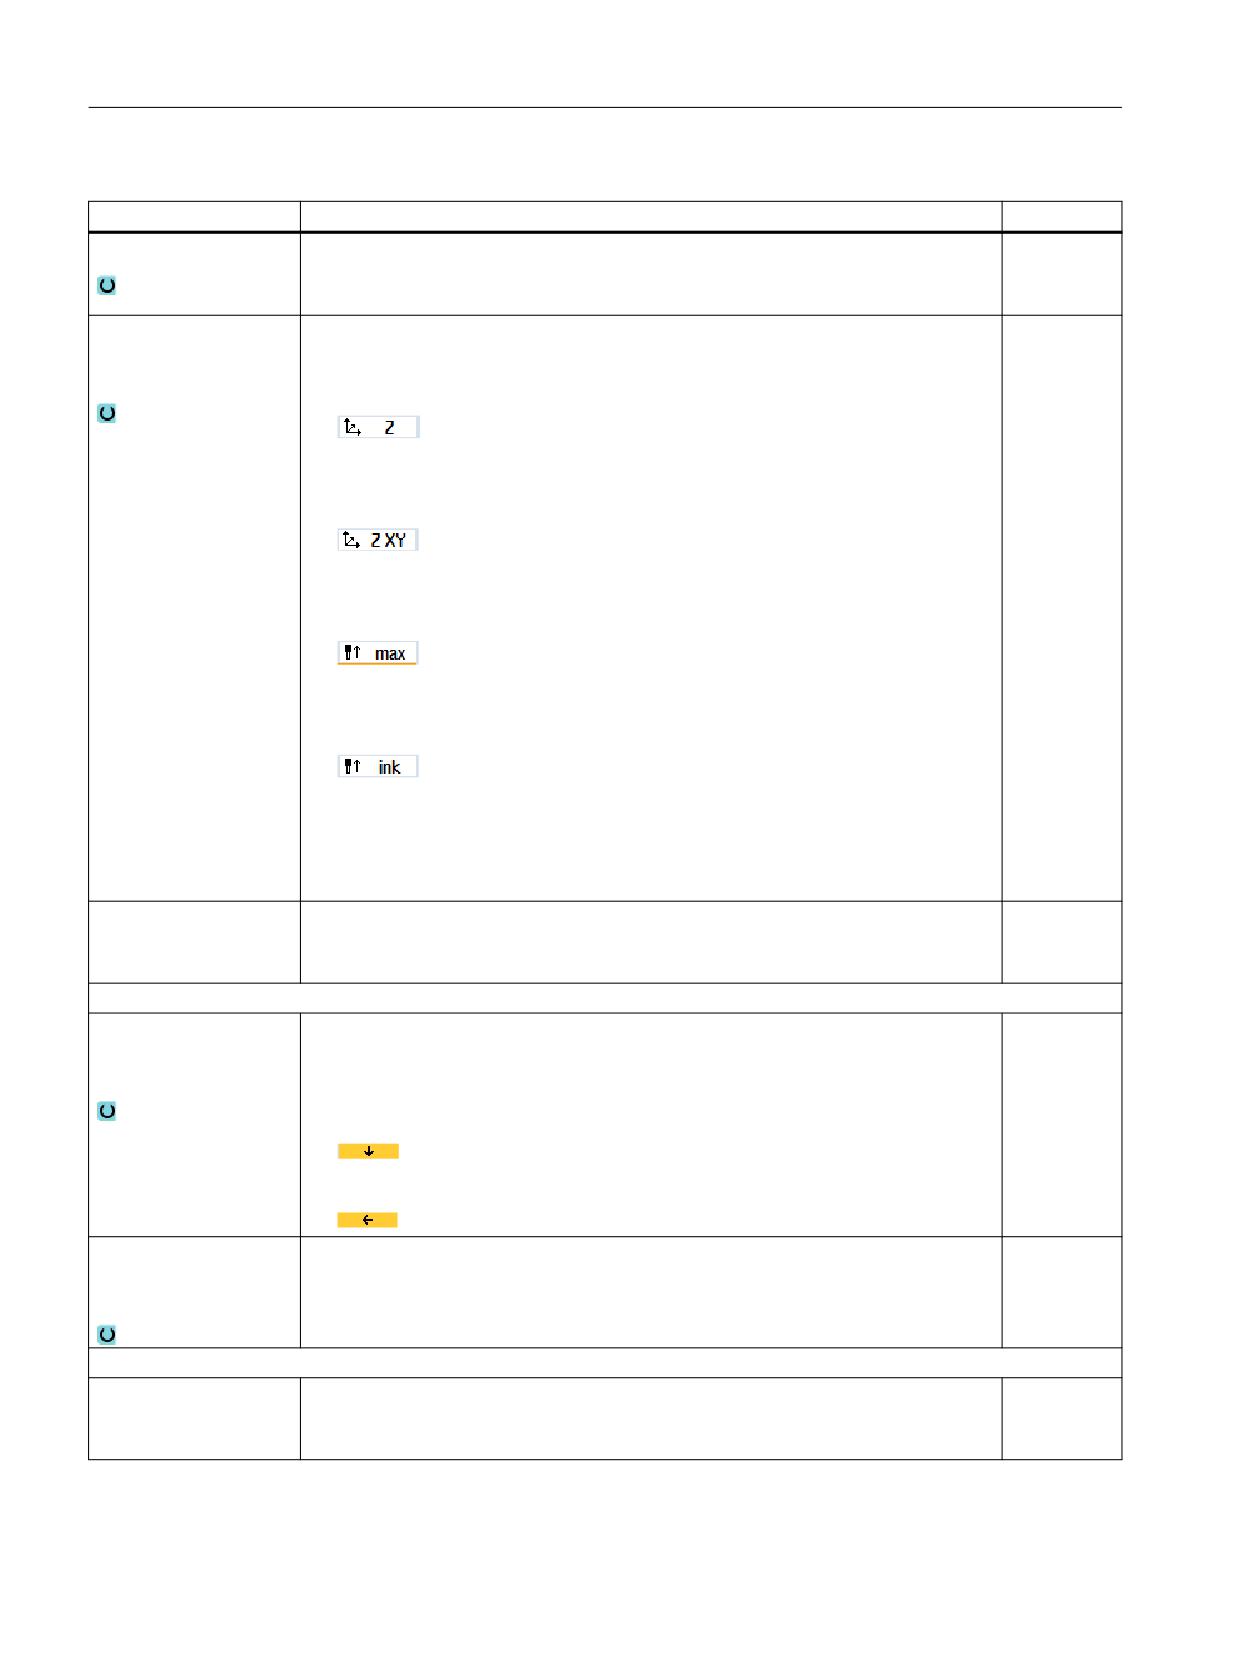
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
598
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
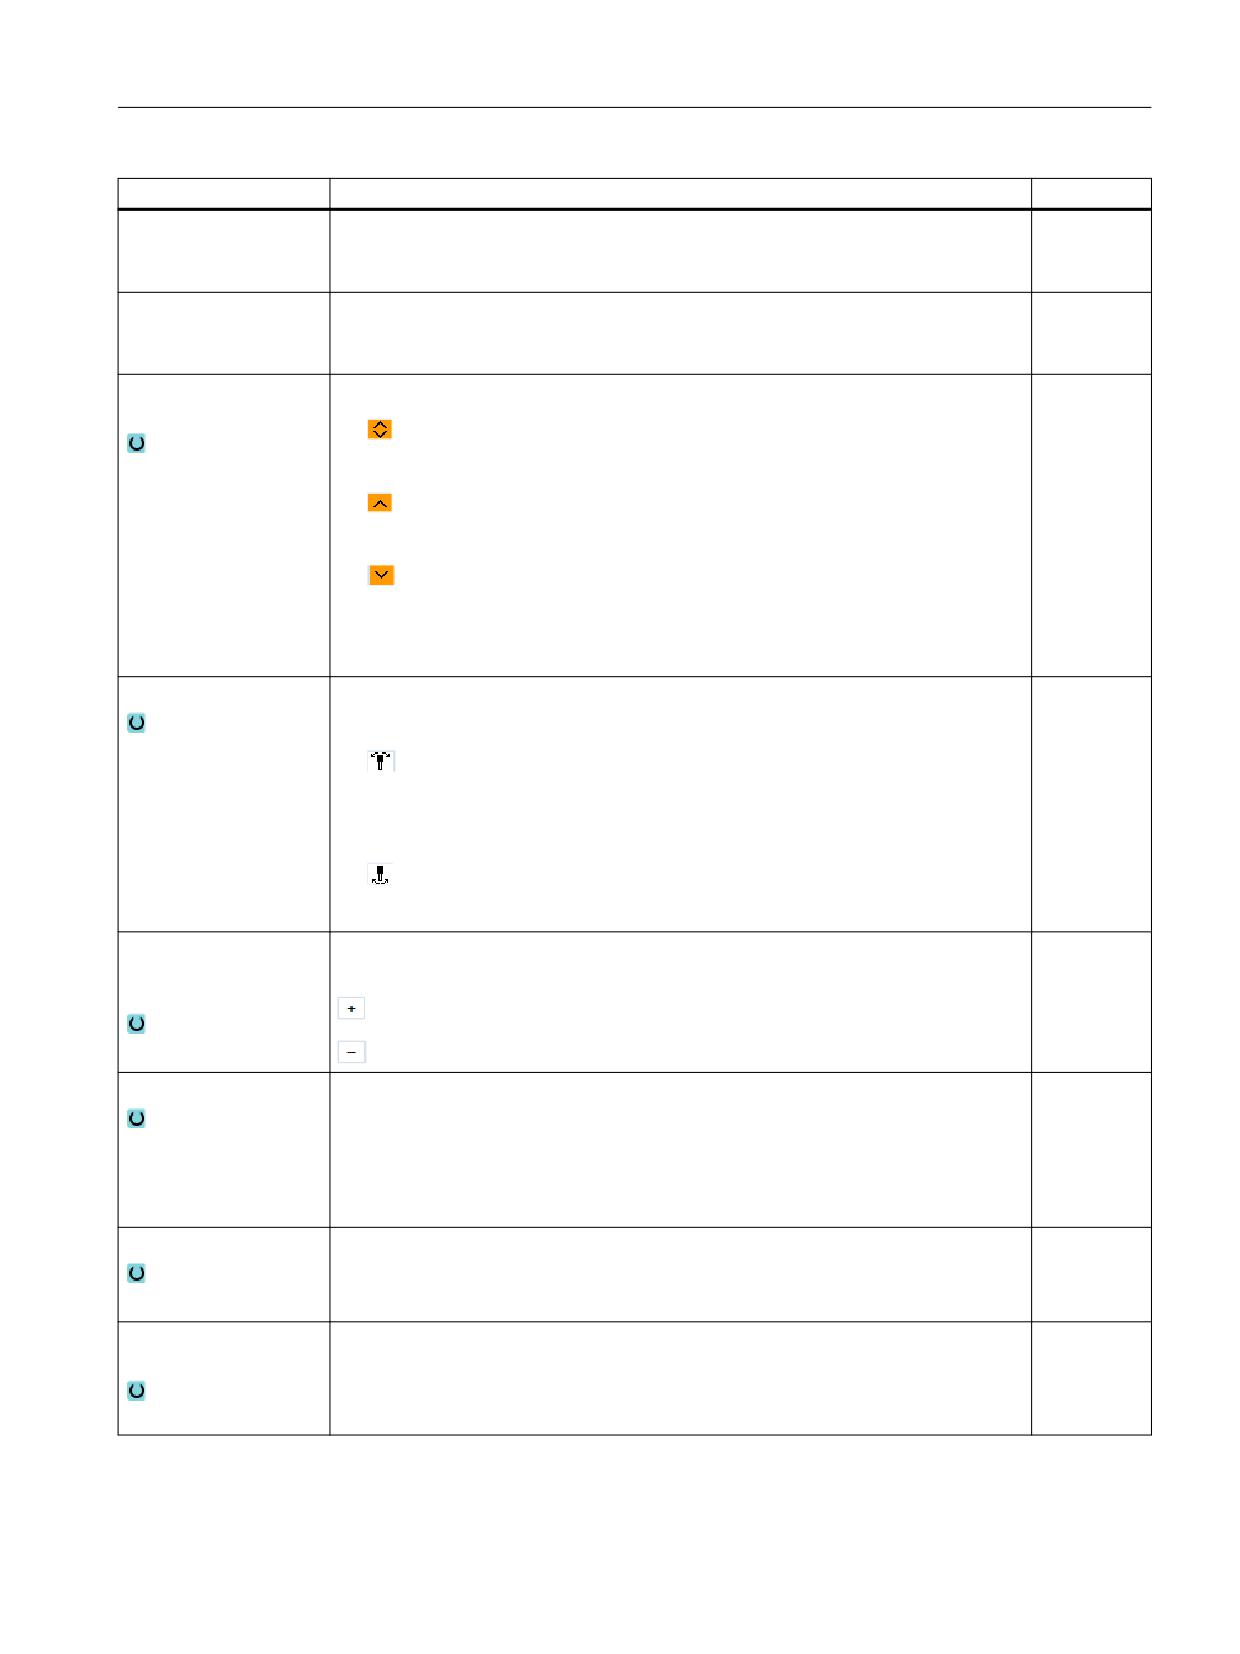
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
P
Выбор шага/витков резьбы:
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
599
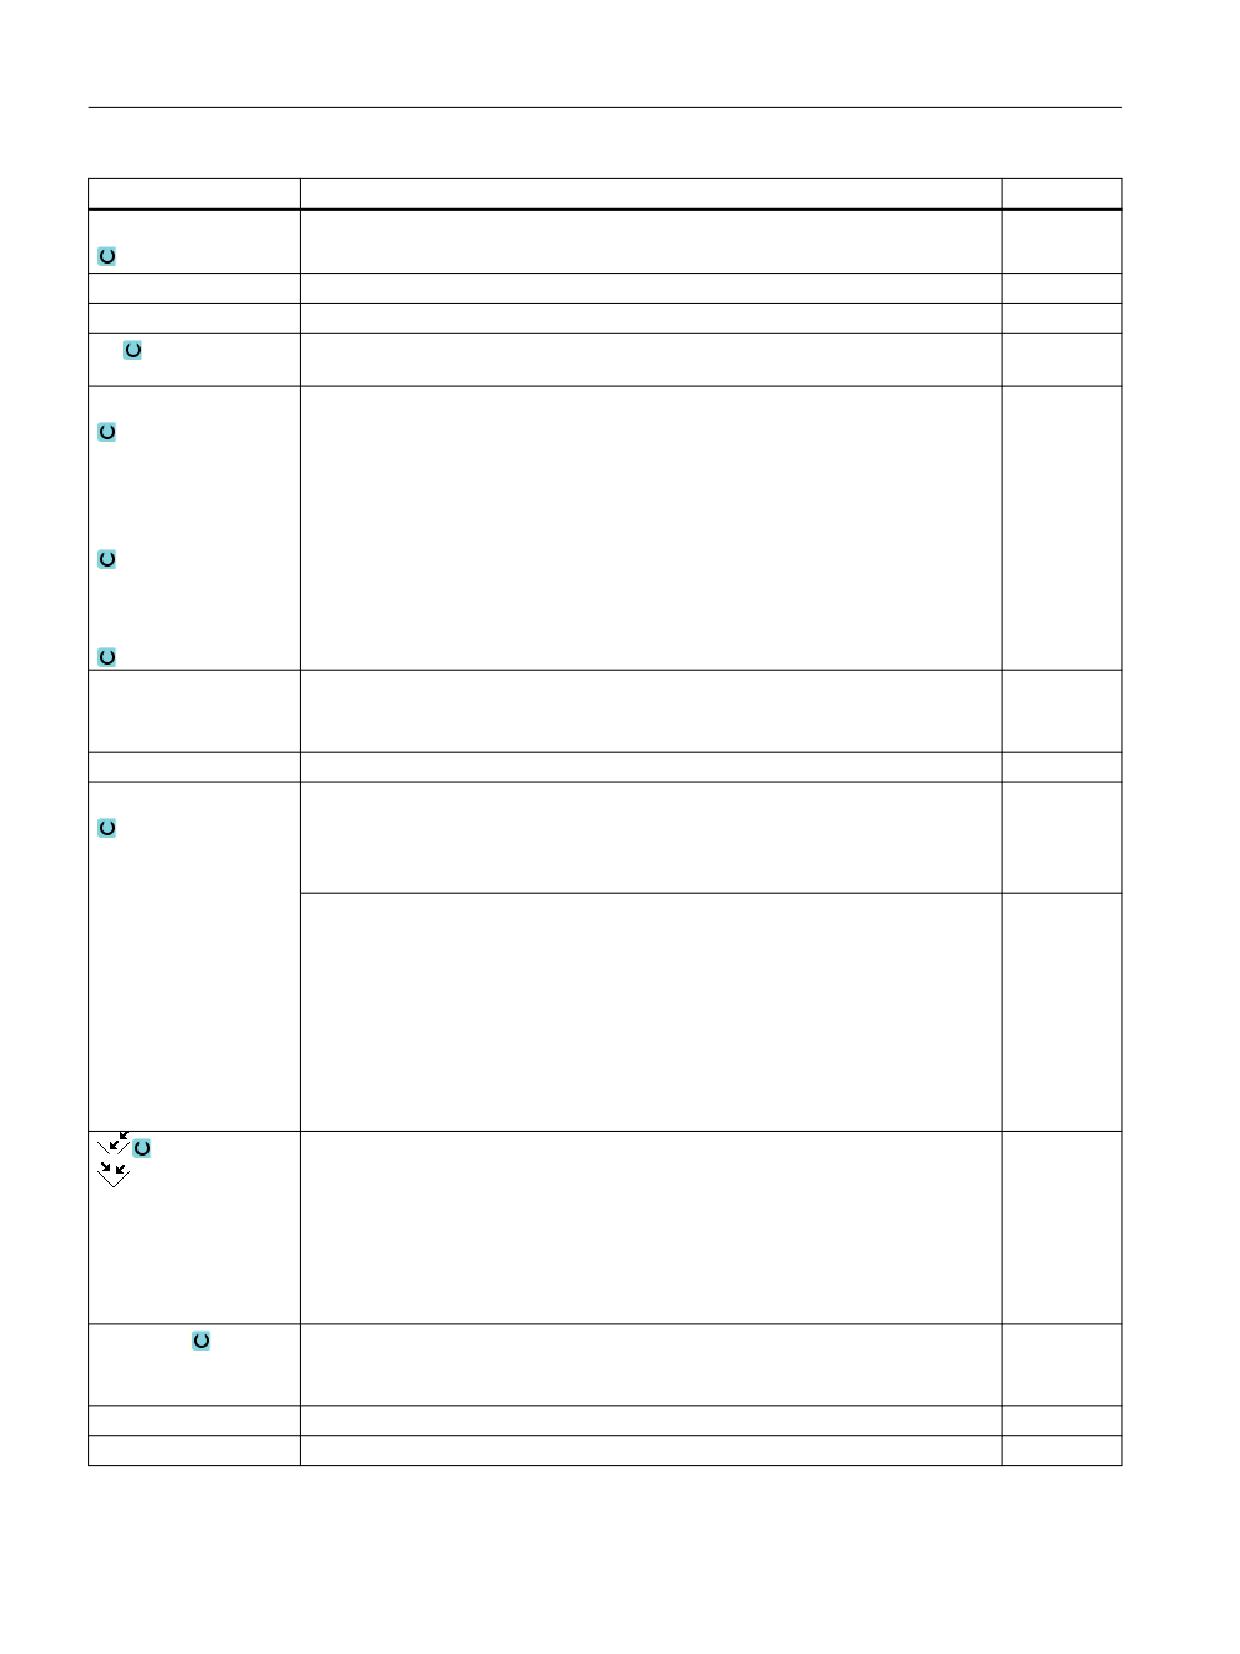
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьб ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Стартовой точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьб (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
показывается соответствующее значение.
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Фрезерная обработка
600
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
Таблица
Выбор таблицы резьбы
без
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
Параметры в режиме "Полный" (спиральная резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
601
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
602
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
P
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
603
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
P: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1
Конечная точка резьбы ∅ (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Стартовой точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы (инкр.)
мм
Фрезерная обработка
604
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются по длине окружно-
сти вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно до
глубины смены витка DА, после обработка всех витков резьбы
последовательно до глубины 2 · DA и т.д. до достижения конеч-
ной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обработка
следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
605
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметры в режиме "Простой ввод" (спиральная резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
Фрезерная обработка
606
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
607
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
P
Выбор шага/витков резьбы:
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• линейный
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьб ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
X1
Конечная точка резьбы ∅ (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьб (инкр.)
мм
Фрезерная обработка
608
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
609
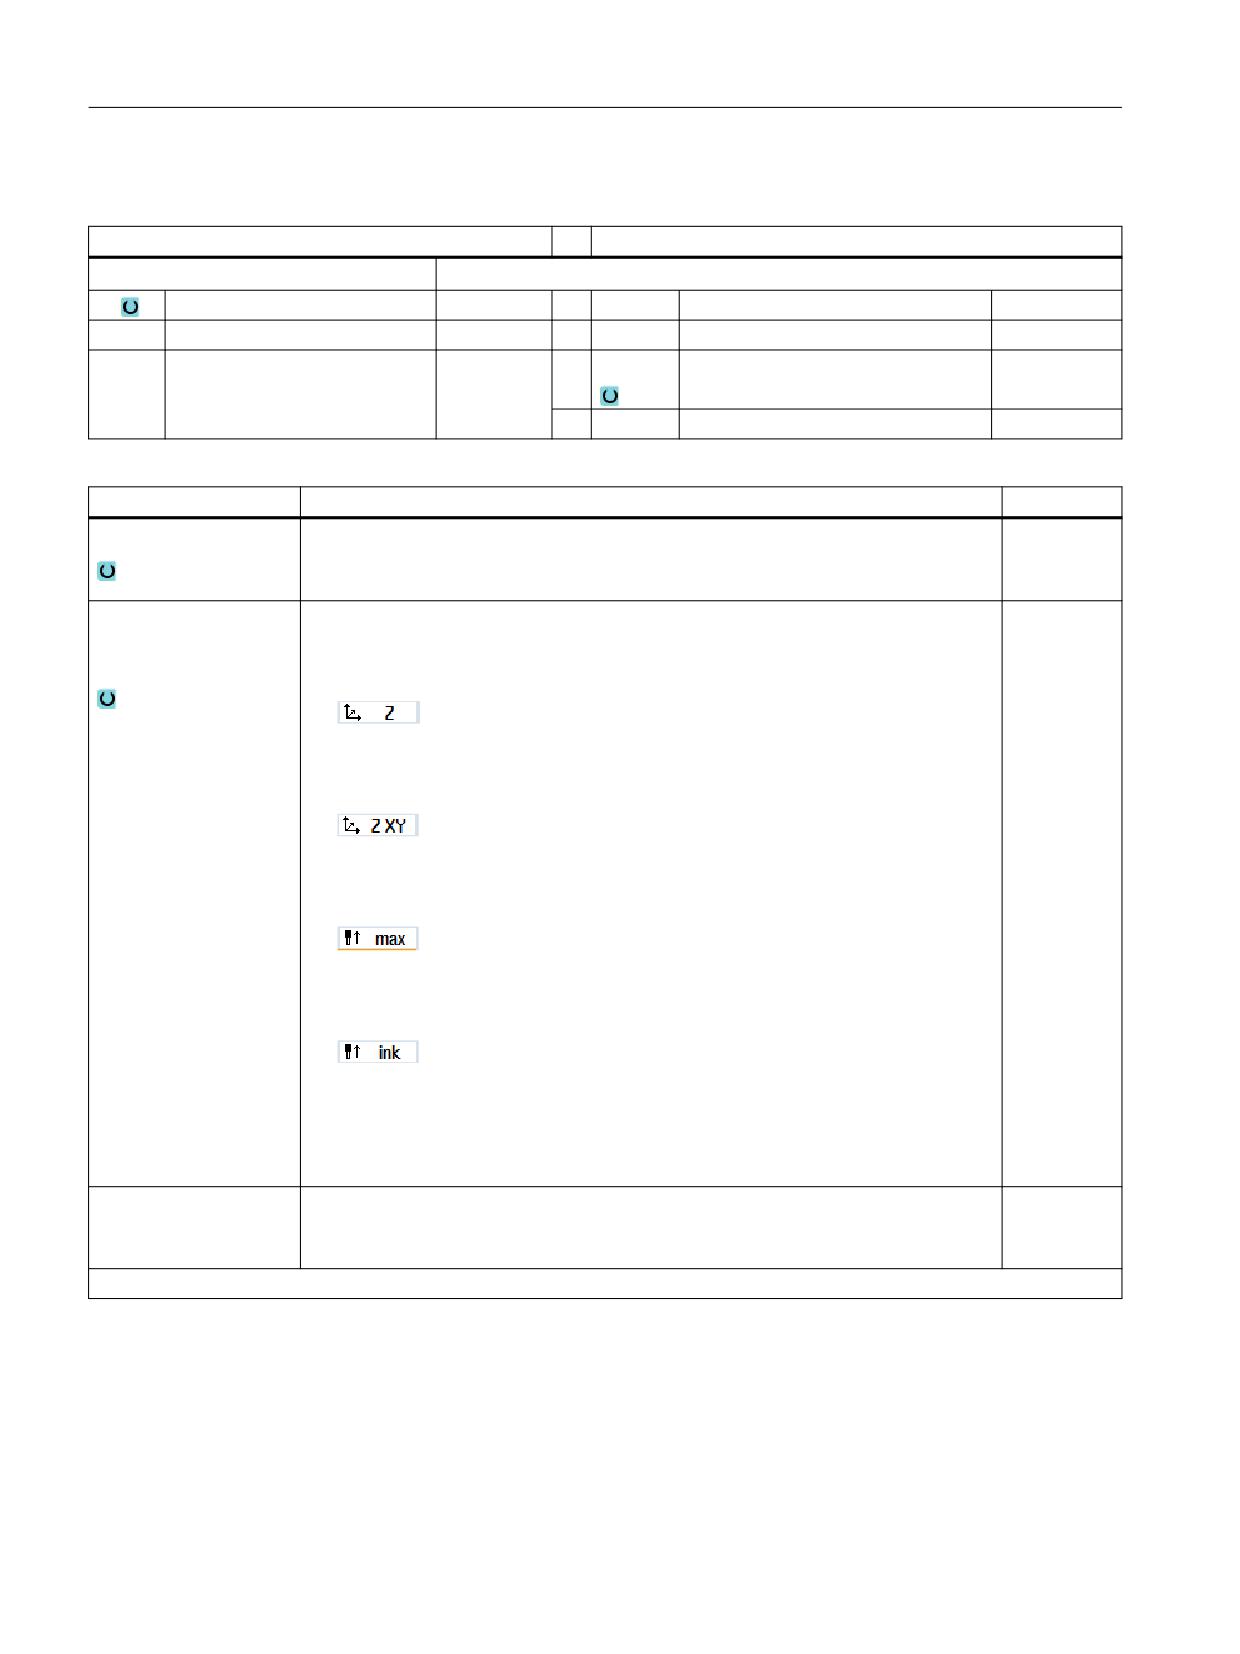
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметры в режиме "Полный" (коническая резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
Фрезерная обработка
610
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
611
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
P
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
P: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1 или
Конечная точка X ∅ (абс.) или конечная точка относительно X0 (инкр.) или
мм или
X1α
Наклон резьбы
градус
Инкрементальный размер: Знак также обрабатывается.
Z1
Конечная точка Z (абс.) или конечная точка относительно Z0 (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
Фрезерная обработка
612
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
613
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются по длине окружно-
сти вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно до
глубины смены витка DА, после обработка всех витков резьбы
последовательно до глубины 2 · DA и т.д. до достижения конеч-
ной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обработка
следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Параметры в режиме "Простой ввод" (коническая резьба)
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
614
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
615
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
P
Выбор шага/витков резьбы:
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• линейный
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная
подача с постоянным поперечным сечением резания
Фрезерная обработка
616
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьб ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
X1 или
Конечная точка резьбы ∅ (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
X1α
градус
Z1
Конечная точка Z (абс.) или конечная точка относительно Z0 (инкр.)
мм
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьб (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
617
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.6.1
Особенности альтернатив выбора глубины подачи
Учитывайте следующие особенности альтернатив выбора при черновой обработке
между параметрами D1 "Первая максимальная глубина подачи" и ND "Количество
черновых проходов" и альтернативы "Первая подача: половина" и "Первая подача:
обычная" при дегрессивной подаче.
При программировании количества проходов посредством параметра ND глубина
отдельных подач равна частному глубины резьбы на количество проходов (режим
постоянной подачи) или рассчитывается внутри так, что при каждой подаче поперечное
сечение резания остается постоянным (режим дегрессивной подачи).
При дегрессивной подаче возможен выбор "Первая подача: половина" или "Первая
подача: обычная". Алгоритм вычисления n-подач при "Первая подача: половина"
сопоставим с алгоритмом вычисления n-1-подач при "Первая подача: обычная".
Единственная разница заключается в следующем: первая подача делится пополам,
поэтому всего подач на одну больше.
При программировании первой подачи посредством параметра D1 вычисляемое внутри
цикла разделение проходов также зависит от выбора постоянной или дегрессивной
подачи.
При постоянной подаче необходимое количество подач вычисляется на основе D1 так,
что подача всегда выполняется на одно и тоже значение. Это может привести к тому, что
Фрезерная обработка
618
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
для получения целочисленного кратного действительной глубины подачи к глубине
резьбы действует значение подачи, меньшее запрограммированного в D1.
Пример 1
При глубине подачи 7 мм и первой подаче 2 мм в этом режиме выполняются 4 прохода
по 1,75 мм.
При дегрессивной подаче поперечное сечение резания для всей глубины резьбы
разделено на проходы так, что снова получается целочисленное кратное фактически
выполненного поперечного сечения резания на одну подачу. Во многих случаях это
также означает, что значение первой подачи меньше значения, запрограммированного
в D1. Здесь также возможен выбор "Первая подача: половина" или "Первая подача:
обычная". При половине первой подачи для вычисления подач для постоянного
поперечного сечения резания используется удвоенное значение D1, в ином случае -
простое значение D1.
Пример 2
При глубине резьбы 7 мм, D1 = 2 мм и "Первая подача: половина" выполняется пять
подач; при "Первая подача: обычная" выполняется 13 подач.
Однако первая подача - менее 2 мм.
11.5.7
Цепочка резьб (CYCLE98)
Функция
Цикл обеспечивает изготовление нескольких нанизанных друг на друга цилиндрических
или конических резьб с постоянным шагом в продольной и поперечной обработке, шаг
резьбы которых может быть различным.
Резьба может быть как однозаходной, так и многозаходной. У многозаходных резьб
отдельные витки резьбы обрабатываются последовательно.
Левая или правая резьба определяется через направление вращения шпинделя и
направление подачи.
Подача осуществляется автоматически с постоянной глубиной подачи или постоянным
поперечным сечением резания.
• При постоянной глубине подачи поперечное сечение резания увеличивается с
каждым проходом резца. Чистовой припуск снимается после черновой обработки за
один проход резца.
Для небольших глубин резьбы этот вариант может способствовать улучшению
условий резания.
• При постоянном поперечном сечении резания усилие резания остается постоянным
для всех черновых проходов резца и глубина подачи уменьшается.
Процентовка подачи на кадрах перемещения с резьбой не действует. Процентовка
подачи не может изменяться при изготовлении резьбы.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
619
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Прерывание нарезания резьбы
Можно прервать нарезание резьбы (к примеру, при поломке режущей пластинки).
1. Нажать клавишу <CYCLE STOP>.
Инструмент выводится из резьбы и шпиндель останавливается.
2. Заменить режущую пластинку и нажать клавишу <CYCLE START>.
Отмененная обработка резьбы заново запускается на прерванном проходе резца на
той же глубине.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Подвод к вычисленной циклом стартовой точке в начале входного участка для
первого витка резьбы с G0.
2. Подача для черновой обработки согласно установленному типу подачи.
3. Нарезание резьбы резцом повторяется согласно запрограммированному числу
черновых проходов.
4. При следующем проходе резца с G33 снимается чистовой припуск.
5. Согласно числу холостых проходов этот проход резца повторяется.
6. Для каждого следующего витка резьбы весь процесс движения повторяется.
Начало и конец резьбы
В начале резьбы различают заход резьбы (параметр LW) и вход резьбы (парамерт LW2).
При программировании захода резьбы запрограммированная начальная точка
смещается на эту сумму вперед. Заход резьбы используется, если резьба начинается на
открытом месте, например, на плече вращающейся части.
При программировании входа резьбы внутри цикла создается дополнительный кадр
резьбы. Кадр резьбы предшествует самой резьбе, на которой врезается инструмент. Вход
резьбы необходим, если требуется нарезать резьбу посередине вала.
Фрезерная обработка
620
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
При программировании сбега резьбы > 0 также создается дополнительный кадр резьбы
на конце резьбы.
Примечание
Команды DITS и DITE
В CYCLE99 команды DITS и DITE не программируются. Установочные данные SD 42010
$SC_THREAD_RAMP_DISP[0] и [1] не изменяются.
Используемые в циклах параметры вход резьбы (LW2) и сбег резьбы (LR) имеют
исключительно геометрическое значение. Они не влияют на динамику кадров резьбы.
На внутреннем уровне параметры ведут к соединению нескольких кадров резьбы в цепь.
Принцип действий для цепочки резьб
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Резьба".
Открывается окно ввода "Резьба".
4.
Нажать программную клавишу "Резьба Цепочка".
Открывается окно ввода "Резьба Цепочка".
Параметры в режиме "Полный"
Параметры программы в G-кодах
Параметры программы ShopMill (цепочка резьб)
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
621
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
Фрезерная обработка
622
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
Подача с постоянной глубиной резания
• Дегрессивная:
Подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
623
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
P0
Шаг резьбы 1
мм/об
дюймов/об
витков/"
MODUL
X1 или X1α
• Промежуточная точка 1 X ∅ (абс.) или
мм
• Промежуточная точка 1 относительно X0 (инкр.) или
Градус
• Наклон резьбы 1
Инкрементальный размер: Знак также обрабатывается.
Z1
• Промежуточная точка 1 Z (абс.) или
мм
• Промежуточная точка 1 относительно Z0 (инкр.)
P1
Шаг резьбы 2 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X2 или X2α
• Промежуточная точка 2 X ∅ (абс.) или
мм
• Промежуточная точка 2 относительно X1 (инкр.) или
Градус
• Наклон резьбы 2
Инкрементальный размер: Знак также обрабатывается.
Z2
• Промежуточная точка 2 Z (абс.) или
мм
• Промежуточная точка 2 относительно Z1 (инкр.)
P2
Шаг резьбы 3 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X3
• Конечная точка X ∅ (абс.) или
мм
• Конечная точка 3 относительно X2 (инкр.) или
Градус
• Наклон резьбы 3
Z3
• Конечная точка Z ∅ (абс.) или
мм
• Конечная точка относительно Z2 (инкр.)
LW
Форма резьбы
мм
LR
Выход резьбы
мм
H1
Глубина резьбы
мм
DP или αP
Наклон подачи (боковая сторона) или наклон подачи (угол)
мм или гра-
дус
• Подача вдоль боковой стороны
• Подача с изменяемой боковой стороной
D1 или ND
Первая глубина подачи или число черновых проходов - (только для ∇ и ∇ + ∇∇∇)
мм
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода
мм
Фрезерная обработка
624
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбе
DA
Глубина смены витка (инкр.)
мм
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill (цепочка резьб)
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя или
об/мин
Постоянная скорость резания
м/мин
Параметр
Описание
Единица
TC
Имя блока данных поворота
Указание: Поле выбора имеется только при нескольких блоках данных пово-
рота.
Отвод
• нет
(для программы
Без отвода перед поворотом
ShopMill)
• Z
Отвод в направлении оси станка Z
• Z,X,Y
Перемещение осей обработки перед поворотом на позицию отвода
• Направление инструмента макс.
Макс. отвод (до программного ограничения) в направлении инструмента
• Направление инструмента инкр.
Инкрементальный отвод (указанный путь отвода, до макс. программного
ограничения) в направлении инструмента
При отводе в направлении инструмента в повернутом состоянии станка может
перемещаться несколько осей.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
625
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
ZR
Путь отвода - только для инкрементального отвода
мм
(для программы
ShopMill)
Точная установка инструмента по бета- и гамма-углам
β
Точная установка инструмента с осями качаний
градус
(для программы
• Ввод значения
ShopMill)
Свободный ввод необходимого угла
• β = 0°
• β = 90°
γ
•
0°
градус
(для программы
•
180°
ShopMill)
• Свободный ввод необходимого угла
Прямое позиционирование круговых осей
B1
Прямая точная установка инструмента с осями качаний:
градус
(для программы
Свободный ввод необходимого угла
ShopMill)
C1
Свободный ввод необходимого угла
градус
(для программы
ShopMill)
αC
Полярная координата в полюсном положении
градус
(для программы
ShopMill)
Торцовое зубчатое за-
• Округление до следующего торцового зубчатого зацепления
цепление
• Плюсовое округление до торцового зубчатого зацепления
• Минусовое округление до торцового зубчатого зацепления
Указание:
Для станков с торцовыми зубьями
Инструмент
Острие инструмента при повороте
• отслеживать
Позиция острия инструмента сохраняется при повороте.
• не отслеживать
Позиция острия инструмента не сохраняется при повороте.
Фрезерная обработка
626
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
Предпочтительное на-
Предпочтительное направление оси качаний при нескольких возможных вы-
правление (для
верках станка
программы ShopMill)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• линейный
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьб ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
P0
Шаг резьбы 1
мм
X1 или
• Промежуточная точка 1 X ∅ (абс.) или
мм
X1α
• Промежуточная точка 1 относительно X0 (инкр.) или
градус
• Наклон резьбы 1
Инкрементальный размер: Знак также обрабатывается.
Z1
• Промежуточная точка 1 Z (абс.) или
мм
• Промежуточная точка 1 относительно Z0 (инкр.)
P1
Шаг резьбы 2 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X2 или
• Промежуточная точка 2 X ∅ (абс.) или
мм
X2α
• Промежуточная точка 2 относительно X0 (инкр.) или
градус
• Наклон резьбы 1
Инкрементальный размер: Знак также обрабатывается
Z2
• Промежуточная точка 2 Z (абс.) или
мм
• Промежуточная точка 2 относительно Z0 (инкр.)
P2
Шаг резьбы 3 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X3
• Конечная точка X ∅ (абс.) или
мм
• Конечная точка 3 относительно X2 (инкр.) или
градус
• Наклон резьбы 3
Z3
• Конечная точка Z ∅ (абс.) или
мм
• Конечная точка относительно Z2 (инкр.)
LW
Заход резьбы (инкр.)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
627
Программирование технологических функций (циклы)
11.5 Токарная обработка - фрезерный/токарный станок
Параметр
Описание
Единица
LR
Выход резьбы (инкр.)
мм
H1
Глубина резьбы
мм
DP или
Наклон подачи (боковая сторона) или наклон подачи (угол)
мм
αP
градус
• Подача вдоль боковой стороны
• Подача с изменяемой боковой стороной
D1 или ND
Первая глубина подачи или число черновых проходов - (только для ∇ и ∇ + ∇∇∇)
мм
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
VR
Интервал обратного хода
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.7.1
Особенности альтернатив выбора глубины подачи
Учитывайте следующие особенности альтернатив выбора при черновой обработке
между параметрами D1 "Первая максимальная глубина подачи" и ND "Количество
черновых проходов" и альтернативы "Первая подача: половина" и "Первая подача:
обычная" при дегрессивной подаче.
При программировании количества проходов посредством параметра ND глубина
отдельных подач равна частному глубины резьбы на количество проходов (режим
постоянной подачи) или рассчитывается внутри так, что при каждой подаче поперечное
сечение резания остается постоянным (режим дегрессивной подачи).
При дегрессивной подаче возможен выбор "Первая подача: половина" или "Первая
подача: обычная". Алгоритм вычисления n-подач при "Первая подача: половина"
сопоставим с алгоритмом вычисления n-1-подач при "Первая подача: обычная".
Единственная разница заключается в следующем: первая подача делится пополам,
поэтому всего подач на одну больше.
Фрезерная обработка
628
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4