содержание .. 4 5 6 7 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 6
Программирование технологических функций (циклы)
11.2 Сверление
11.2.5
Глубокое сверление 1 (CYCLE83)
Функция
В цикле "Глубокое сверление 1" инструмент врезается с запрограммированной частотой
вращения шпинделя и скоростью подачи за несколько шагов подачи в деталь до
достижения глубины Z1. Можно задать следующие шаги подачи:
• Постоянное или уменьшающееся число подач (через программируемый
коэффициент дегрессии)
• Ломка стружки без отвода или удаление стружки с отводом инструмента
• Коэффициент подачи для 1-й подачи для уменьшения подачи или увеличения подачи
(например, если предварительное сверление уже выполнено)
• Время ожидания
• Глубина относительно хвостовика или острия сверла
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод с ломкой стружки
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с запрограммированной частотой вращения
шпинделя и скоростью подачи F = F · FD1 [%] до 1-й глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент отводится для ломки стружки на величину обратного хода V2 и выполняет
сверление с запрограммированной скоростью подачи F до следующей глубины
подачи.
5. Шаг 4 повторяется до достижения конечной глубины сверления Z1.
6. Время ожидания на конечной глубине сверления DT.
7. Инструмент движется ускоренным ходом на плоскость отвода.
Фрезерная обработка
420
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Подвод/отвод с удалением стружки
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с запрограммированной частотой вращения
шпинделя и скоростью подачи F = F · FD1 [%] до 1-й глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент выводится для удаления стружки на безопасное расстояние из детали.
5. Время ожидания в начальной точке DTS.
6. Подвод к последней глубине сверления с G0, уменьшенной на упреждающий зазор
V3.
7. После выполняется сверление до следующей глубины подачи.
8. Шаги с 4-го по 7-й повторяются до достижения запрограммированной конечной
глубины сверления Z1.
9. Время ожидания на конечной глубине сверления.
10.Инструмент движется ускоренным ходом на плоскость отвода.
DF (величина дегрессии / в процентах)
Глубокие отверстия, выполняемые в несколько этапов, рационально выполнять со
снижением отдельных значений высоты подъема (дегрессия). Это позволяет отводить
стружку и предотвращает поломку инструмента. Для этого в параметре
программируется либо инкрементальная величина дегрессии, на которую поэтапно
уменьшается глубина сверления, либо процентное значение коэффициента дегрессии.
DF как величина дегрессии
• На первом этапе выполняется перемещение на значение глубины,
спараметрированное посредством первой глубины сверления D, если оно не
превышает общую глубину сверления.
• Со второй глубины сверления и далее высота подъема определяется на основе
последней глубины сверления за вычетом величины дегрессии, пока высота подъема
больше запрограммированной величины дегрессии. Если значение второй высоты
подъема меньше запрограммированной величины дегрессии, то сверление
выполняется за один проход.
• Следующие значения высоты подъема соответствуют величине дегрессии, пока
остаток глубины больше удвоенной величины дегрессии.
• Две последних высоты подъема распределяются и проходятся равномерно и потому
всегда больше половины величины дегрессии.
• Если значение первой глубины сверления противоположно общей глубине,
появляется сообщение об ошибке 61107 "Неправильно задана первая глубина
сверления", и цикл не выполняется.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
421
Программирование технологических функций (циклы)
11.2 Сверление
DF как процент
Текущая глубина определяется в цикле следующим образом:
• На первом этапе выполняется перемещение на значение глубины,
спараметрированное посредством первой глубины сверления D, если оно не
превышает общую глубину сверления.
• Следующие высоты подъема рассчитываются по последней высоте подъема,
помноженной на коэффициент дегрессии, пока высота подъема не будет ниже
минимальной глубины сверления.
• Две последних высоты подъема распределяются и проходятся равномерно и потому
всегда больше половины минимальной глубины сверления.
• Если значение первой глубины сверления противоположно общей глубине,
появляется сообщение об ошибке 61107 "Неправильно задана первая глубина
сверления", и цикл не выполняется.
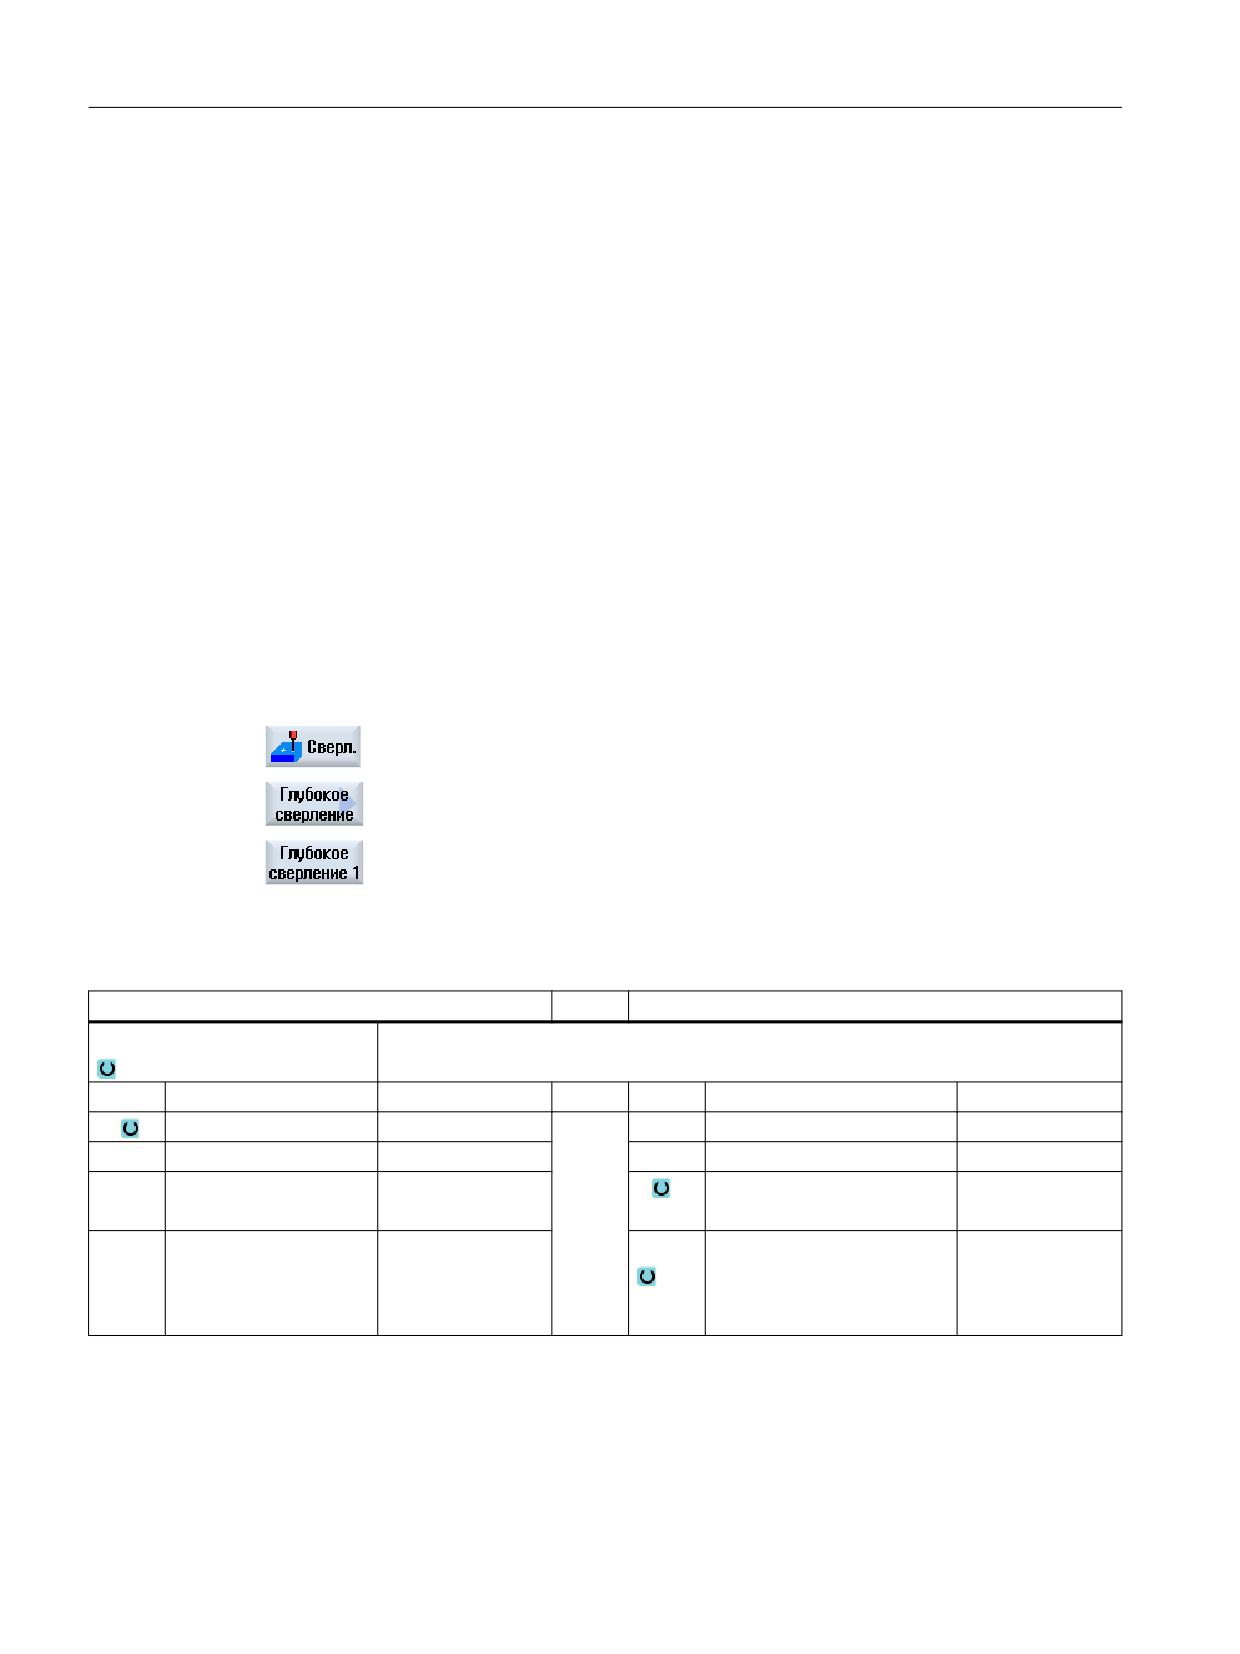
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Глубокое сверление" и "Глубокое
сверление 1".
Открывается окно ввода "Глубокое сверление 1".
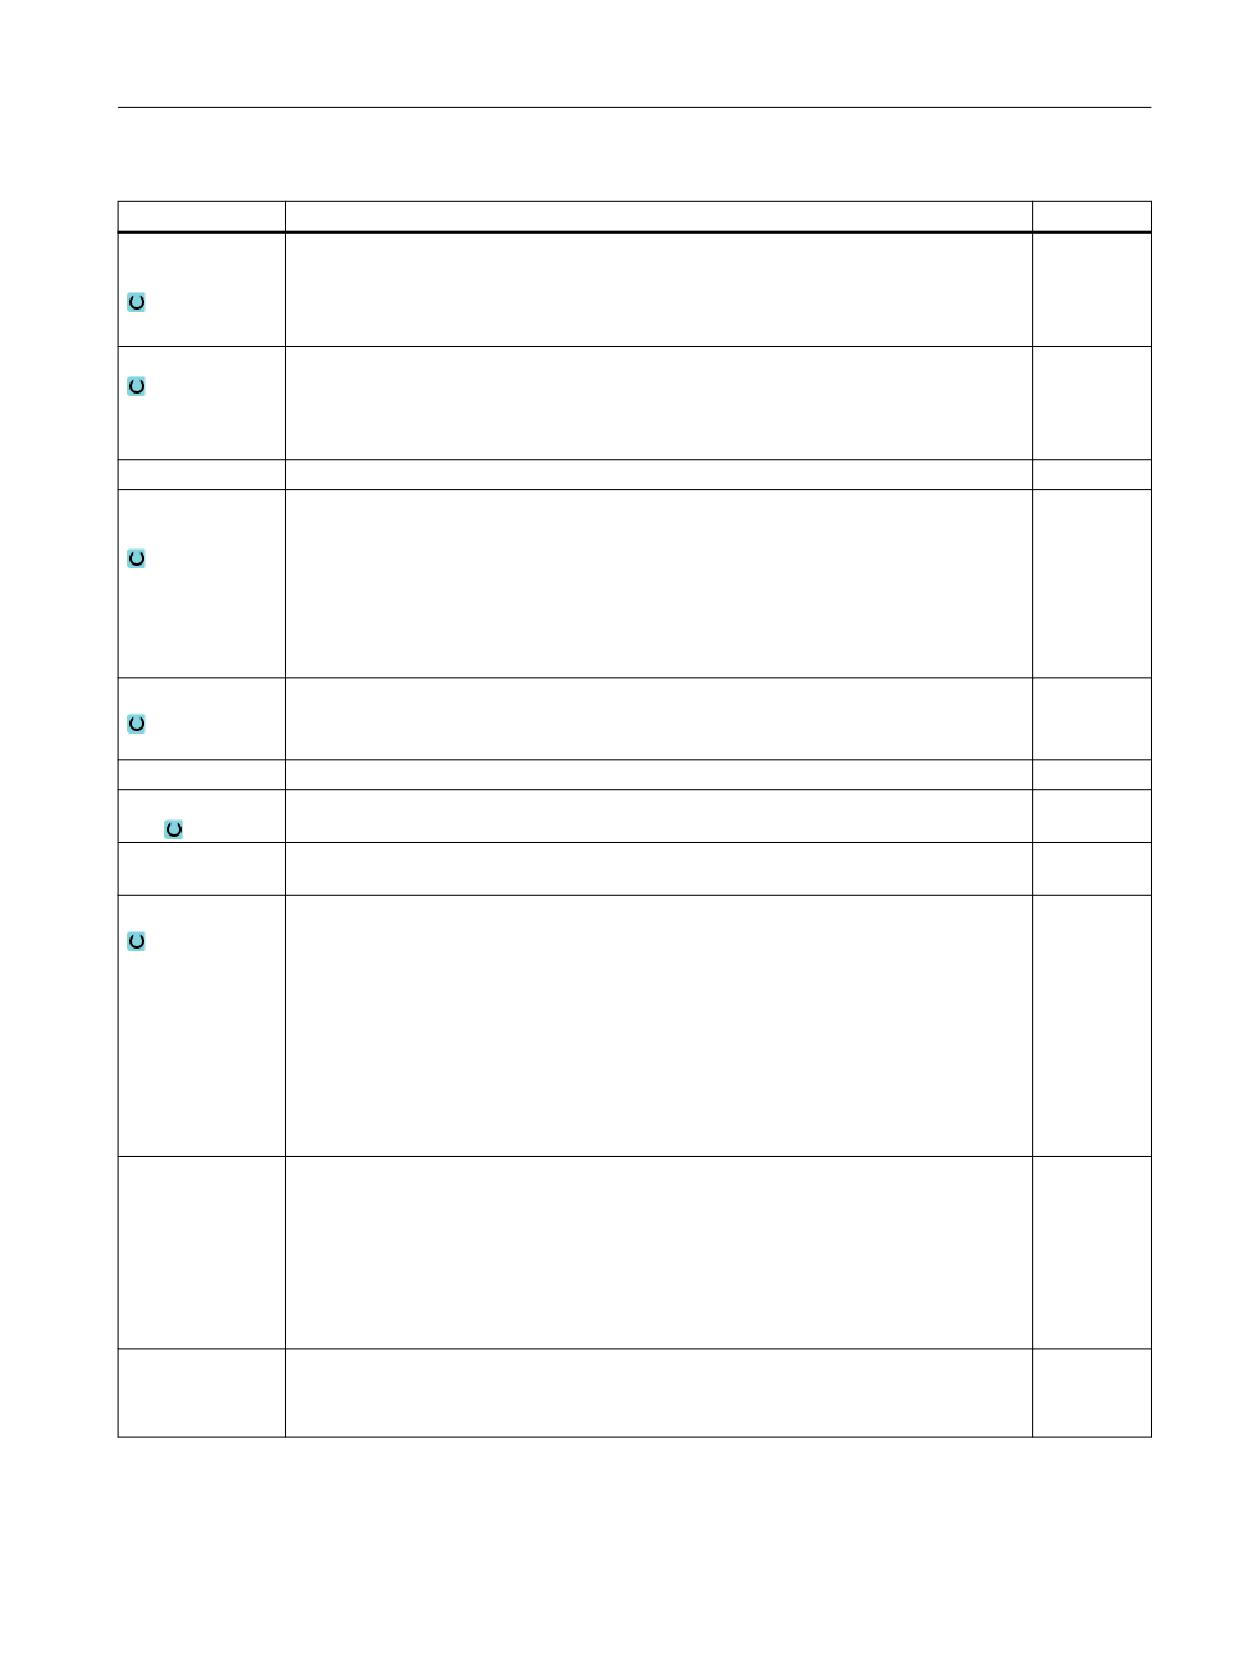
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстоя-
мм
F
Линейная подача
мм/мин
ние
Окружная подача
мм/об
S / V
Частота вращения шпинде-
об/мин
ля /
м/мин
постоянная скорость реза-
ния
Фрезерная обработка
422
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
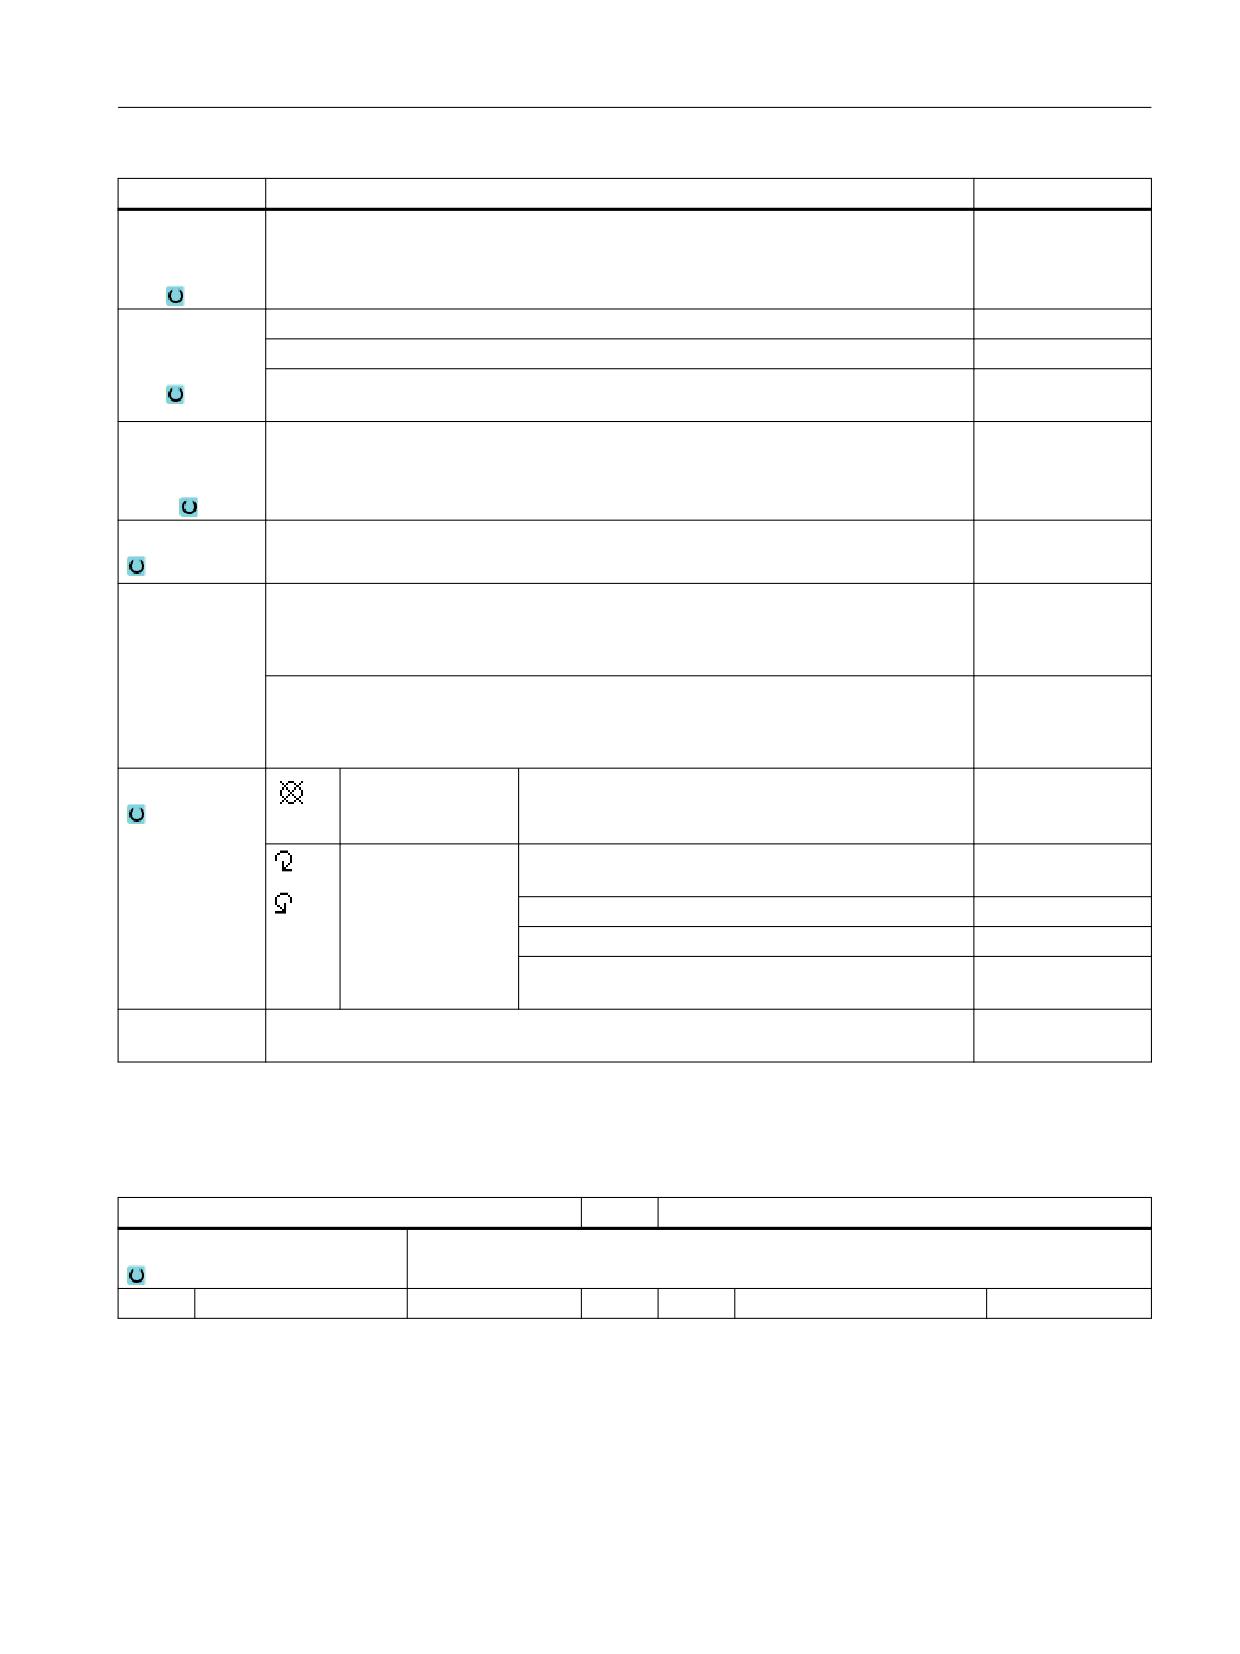
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
(только G-код)
• Образец позиции (MCALL)
Позиция с MCALL
Обработка
• Удаление стружки
Сверло для удаления стружки выводится из детали.
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
Z0 (только G-код)
Опорная точка Z
мм
Глубина сверле-
• Хвостовик (глубина сверления относительно хвостовика)
ния
Врезание осуществляется до достижения хвостовиком сверла запрограммиро-
ванного значения Z1. При этом учитывается занесенный в список инструментов
угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет запро-
граммированного значения Z1.
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления относительно
мм
Z0 (инкр.)
Врезание до достижения Z1.
FD1
Процент для подачи при первой подаче
%
D - (только G-
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
код)
D - (только
Макс. подача на глубину
мм
ShopMill)
DF
Подача:
• Величина дегрессии, на которую уменьшается каждая следующая подача (инкр.)
мм
%
• Процентное значение для каждой последующей подачи
DF = 100 %: значение подачи остается тем же
DF < 100 %: значение подачи уменьшается в направлении конечной глубины свер-
ления
Пример: Последняя подача была 4 мм; DF составляет 80 %
Следующая подача = 4 x 80 % = 3,2 мм
Следующая подача = 3,2 x 80 % = 2,56 мм и т.д.
V1
Мин. подача на глубину - (только для DF в %)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью параметра
"V1" можно запрограммировать минимальную подачу.
V1 < значения подачи: Подача осуществляется на значение подачи
V1 > значения подачи: Подача осуществляется на величину, запрограммированную
в V1.
V2
Величина обратного хода после каждой обработки - (только для ломки стружки)
мм
Значение, на которое сверло отводится при ломке стружки.
V2 = 0: Инструмент не отводится, а останавливается на один оборот.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
423
Программирование технологических функций (циклы)
11.2 Сверление
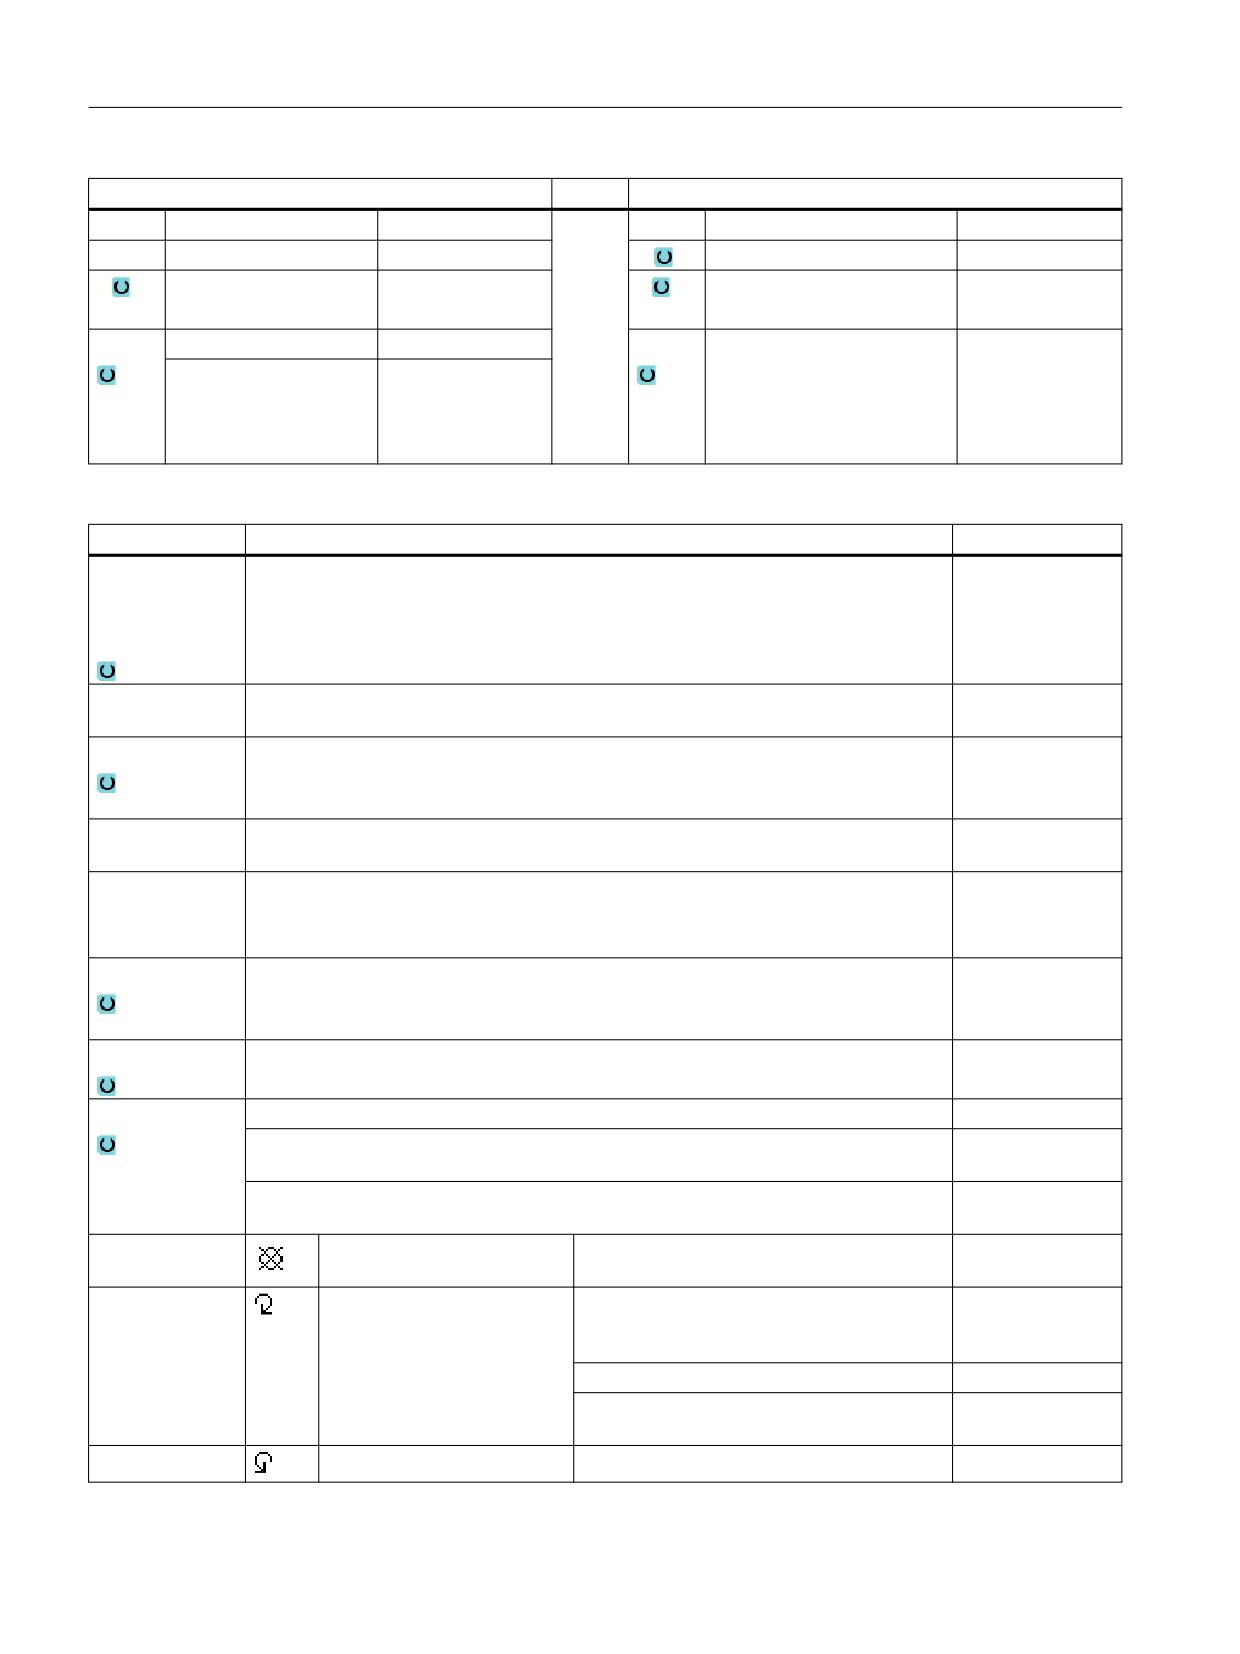
Параметр
Описание
Единица
Упреждающий
• вручную
зазор
Упреждающий зазор вводится вручную.
(только при уда-
• автоматически
лении стружки)
Упреждающий зазор вычисляется циклом.
V3
Упреждающий зазор
мм
(только при уда-
лении стружки и
"ручном" упре-
ждающем зазо-
ре)
DTB -
• Время ожидания на глубине сверления в секундах
с
(только G-код)
об
• Время ожидания на глубине сверления в оборотах
DT
• Время ожидания на конечной глубине сверления в секундах
с
об
• Время ожидания на конечной глубине сверления в оборотах
DTS - (только при
• Время ожидания для удаления стружки в секундах
с
удалении струж-
об
• Время ожидания для удаления стружки в оборотах
ки)
(только G-код)
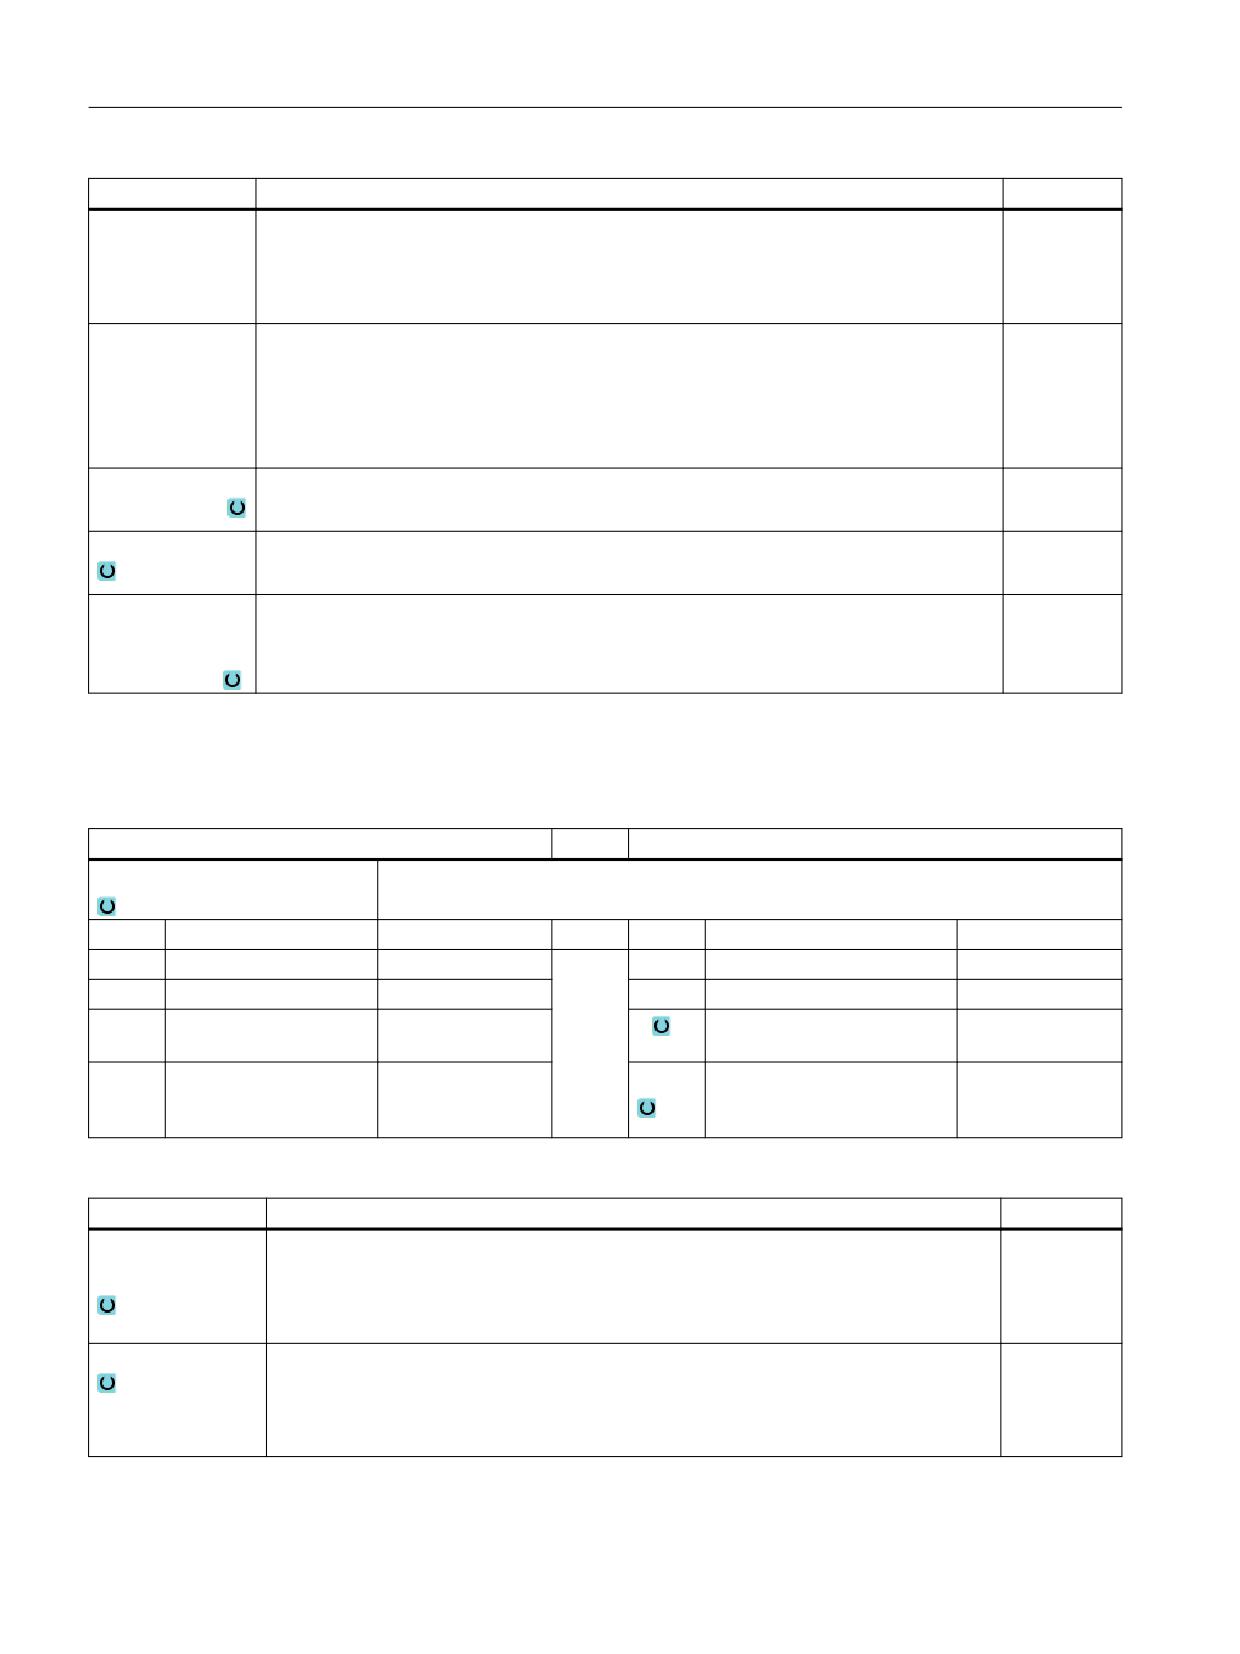
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
RP
Плоскость отвода
мм
T
Имя инструмента
D
Номер режущей кромки
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
• Образец позиций
Позиция с MCALL
Обработка
• Удаление стружки
Сверло для удаления стружки выводится из детали.
• Ломка стружки
Для ломки стружки сверло отводится на величина обратного хода V2.
Фрезерная обработка
424
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Z0 (только для G-
Опорная точка Z
мм
кода)
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
Врезание до достижения Z1.
D - (только для G-
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
кода)
D - (только для
Макс. подача на глубину
мм
ShopMill)
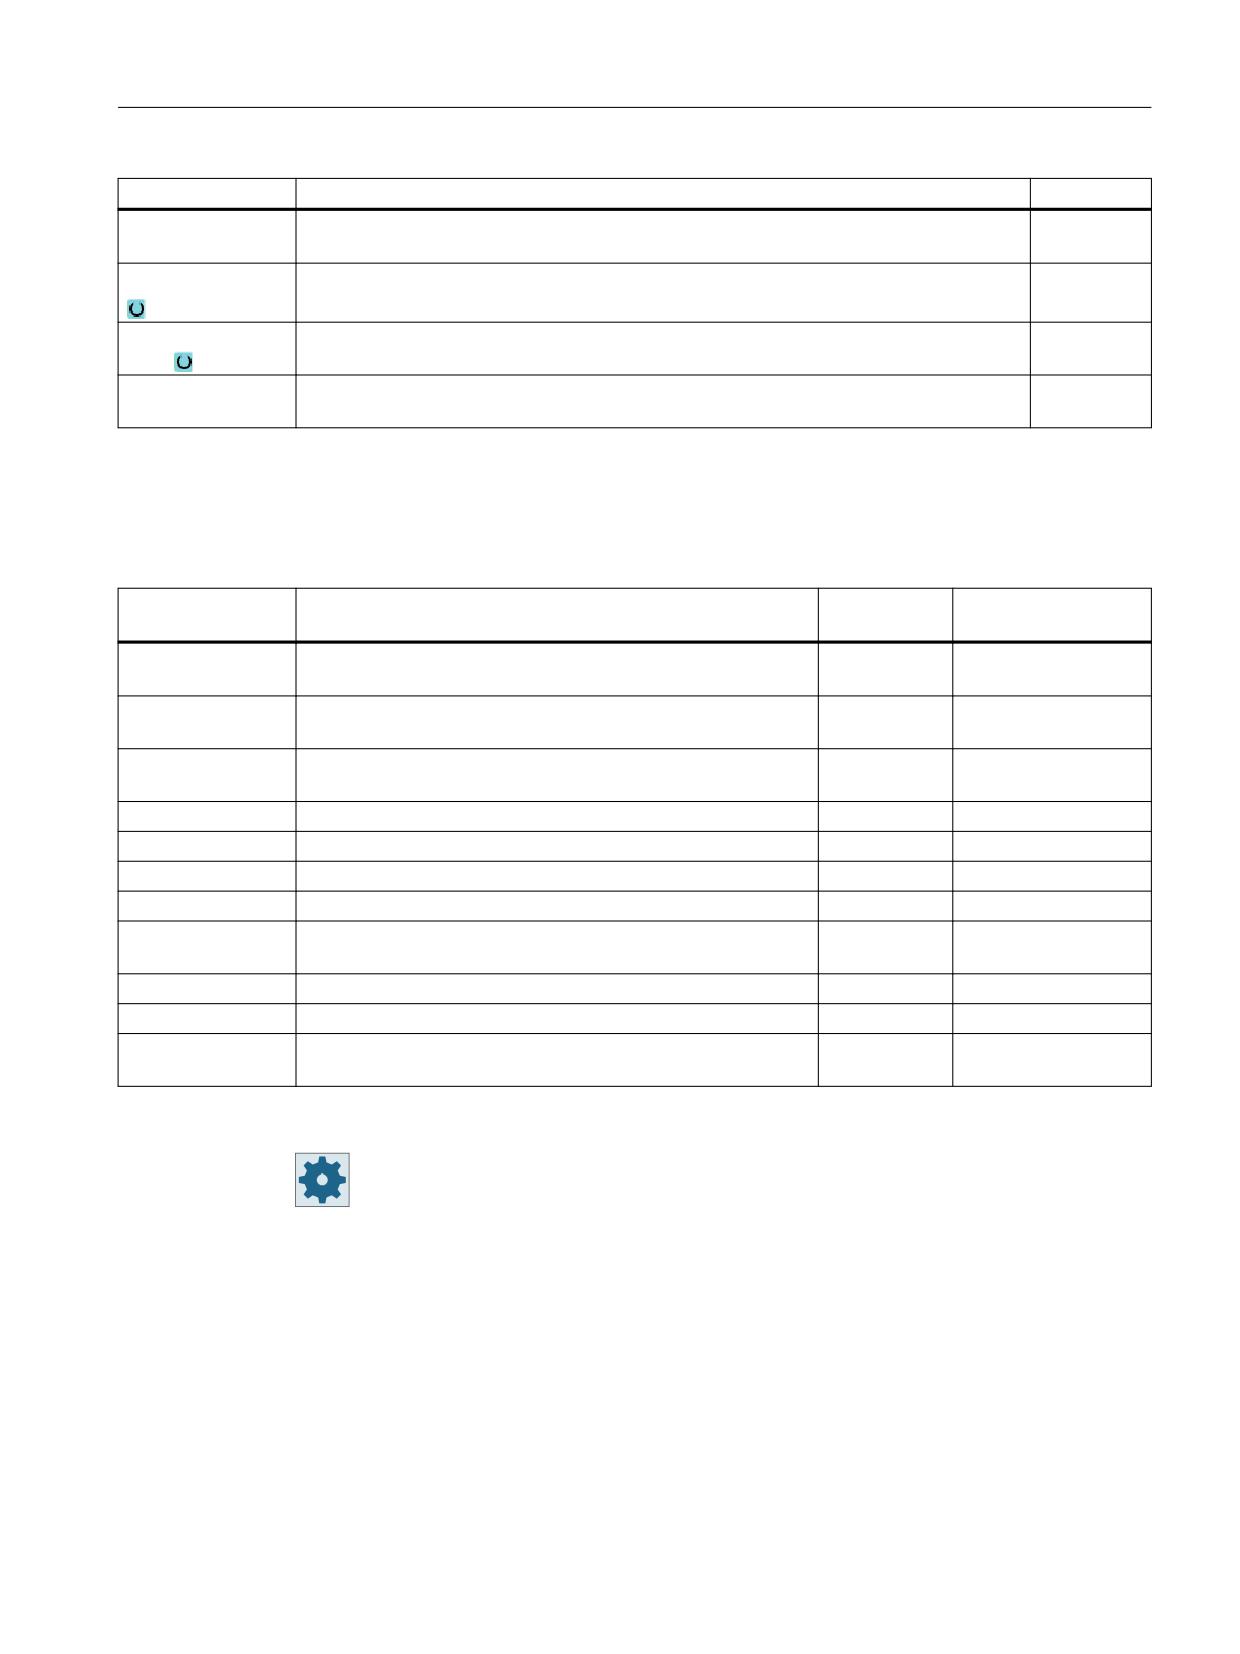
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Глубина сверле-
Глубина сверления относительно острия
Острие
ния
FD1
Процент для подачи при первой подаче
90 %
x
DF
Процентное значение для каждой последующей подачи
90 %
x
V1
мин. подача
1,2 мм
x
V2
Величина обратного хода после каждой обработки
1,4 мм
x
Упреждающий за-
Упреждающий зазор вычисляется циклом.
автоматиче-
зор
ски
DBT
Время ожидания на глубине сверления
0,6 с
x
DT
Время ожидания на конечной глубине сверления
0,6 с
x
DTS (только для G-
Время ожидания для удаления стружки (только при удале-
0,6 с
x
кода)
нии стружки)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.2.6
Глубокое сверление 2 (CYCLE830)
Функция
Цикл „Глубокое сверление 2“ включает в себя все функции „Глубокого сверления 1“.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
425
Программирование технологических функций (циклы)
11.2 Сверление
Дополнительно циклом предлагаются следующие функции:
• Засверловка с уменьшенной подачей
• Учет базового отверстия
• Мягкое врезание при вхождении в материал
• Сверление на конечной глубине за один проход
• Сквозное сверление с уменьшенной подачей
• Включение и выключении системы управления для СОЖ
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод с ломкой стружки
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент выполняет сверление с запрограммированным числом оборотов
шпинделя и скоростью подачи F = F · FD1 [%] до 1-ой глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент отводится для ломки стружки на величину обратного хода V2 и выполняет
сверление с запрограммированной скоростью подачи F до следующей глубины
подачи.
5. Шаг 4 повторяется до достижения конечной глубины сверления Z1.
6. Время ожидания на конечной глубине сверления DT.
7. Инструмент движется ускоренным ходом на плоскость отвода.
Подвод/отвод с удалением стружки
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент выполняет сверление с запрограммированным числом оборотов
шпинделя и скоростью подачи F = F · FD1 [%] до 1-ой глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент выводится для удаления стружки на безопасное расстояние из детали.
5. Время ожидания в начальной точке DTS.
Фрезерная обработка
426
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
6. Подвод к последней глубине сверления с G0, уменьшенной на упреждающий зазор
V3.
7. После выполняется сверление до следующей глубины подачи.
8. Шаг 4 до 7 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
9. Инструмент движется ускоренным ходом на плоскость отвода.
Глубокое сверление на входе отверстия
Для глубокого сверления 2 доступны следующие варианты:
• Глубокое сверление с/без засверловки
• Глубокое сверление с базовым отверстием.
Примечание
Засверловка или базовое отверстие являются взаимоисключающими.
Засверловка
При засверловке работа до глубины засверловки (ZA) выполняется с уменьшенной
подачей (FA), а после с подачей сверления. При сверлении с несколькими подачами
глубина засверловки должна находиться между опорной точкой и 1-й глубиной
сверления.
Сквозное сверление
В случае сквозного отверстия начиная с остаточной глубины сверления (ZD) работа
выполняется с уменьшенной подачей (FD).
Базовое отверстие
Цикл выборочно учитывает глубину базового отверстия. Оно может быть
запрограммировано по выбору абс./инкр. или как кратное от диаметра отверстия
(обычно 1.5 до 5*D) и предполагается его наличие.
При наличии базового отверстия 1-я глубина сверления должна находиться между
базовым отверстием и конечной глубиной сверления. Ввод в базовое отверстие
выполняется с уменьшенной подачей и пониженной частотой вращения, эти значения
могут программироваться.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
427
Программирование технологических функций (циклы)
11.2 Сверление
Направление вращения шпинделя
Направление вращения шпинделя для ввода и вывода из базового отверстия может быть
запрограммировано следующим образом:
• с остановленным шпинделем
• с вращающимся вправо шпинделем
• с вращающимся влево шпинделем
Тем самым при использовании длинных, тонких сверл предотвращается поломка сверла.
Горизонтальное сверление
При горизонтальном сверлении спиральными сверлами для лучшего врезания в базовое
отверстие рекомендуется горизонтальное положение режущих кромок сверла. Для
этого можно запрограммировать точную установку сверла в шпинделе на
определенную позицию (SPOS).
До достижения глубины базового отверстия подача останавливается, частота вращения
увеличивается до частоты вращения при сверлении и включается СОЖ.
Мягкое врезание в материал
Можно управлять врезанием в материал в зависимости от инструмента и материала.
Мягкое врезание состоит из следующих участков пути:
• На первом программируемом участке пути ZS1 поддерживается подача при
врезании.
• Следующий программируемый участок пути ZS2 вслед за ZS1 служит для плавного
увеличения подачи врезания (через FLIN) до подачи сверления.
При ломке стружки/удалении стружки этот механизм заново запускается при каждой
подаче.
Входные параметры ZS1 и ZS2 являются максимальными значениями, которые
ограничиваются циклом до требуемой каждый раз глубины подачи.
Глубокое сверление на выходе отверстия
Если при сквозном сверлении выход расположен под углом к оси инструмента, то имеет
смысл уменьшить подачу.
• Сквозное сверление "нет"
Сверление до конечной глубины сверления выполняется с подачей обработки.
Можно запрограммировать время ожидания на глубине сверления.
• Сквозное сверление "да"
До остаточной глубины сверления программируется сверление с подачей сверления,
а после - со специальной подачей FD.
Фрезерная обработка
428
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Отвод
Отвод может выполняться на глубину базового отверстия или на плоскость отвода.
• Отвод на плоскость отвода выполняется с G0 или подачей, программируемой
частотой вращения, а также в направлении вращения или с остановленным
шпинделем.
• При отводе на глубину базового отверстия выполняются вывод и ввод с одинаковыми
параметрами.
Примечание
Направление вращения шпинделя
Направление вращения шпинделя не изменяется, а при необходимости выполняется
останов.
СОЖ
Технология и инструменты требуют поддержки управления для СОЖ и в G-коде.
• СОЖ вкл
Включение выполняется на Z0 + безопасное расстояние или на глубине базового
отверстия (если при работе используется базовое отверстие)
• СОЖ выкл
Выключение всегда на конечное глубине сверления
• Программирование в G-кодах)
Исполняемый кадр (M-команда или вызов подпрограммы), который может быть
запрограммирован как строка.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Глубокое сверление" и "Глубокое
сверление 2".
Открывается окно ввода "Глубокое сверление 2".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
429
Программирование технологических функций (циклы)
11.2 Сверление
Параметры программы в G-кодах
Параметры программы ShopMill
RP
Плоскость отвода
мм
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
путь/мин
F
Линейная подача
мм/мин
путь/об
Окружная подача
мм/об
S / V
Направление вращения
S / V
Частота вращения шпинделя /
об/мин
шпинделя
постоянная скорость резания
м/мин
при сверлении
Частота вращения шпин-
об/мин
деля /
путь/мин
постоянная скорость реза-
ния
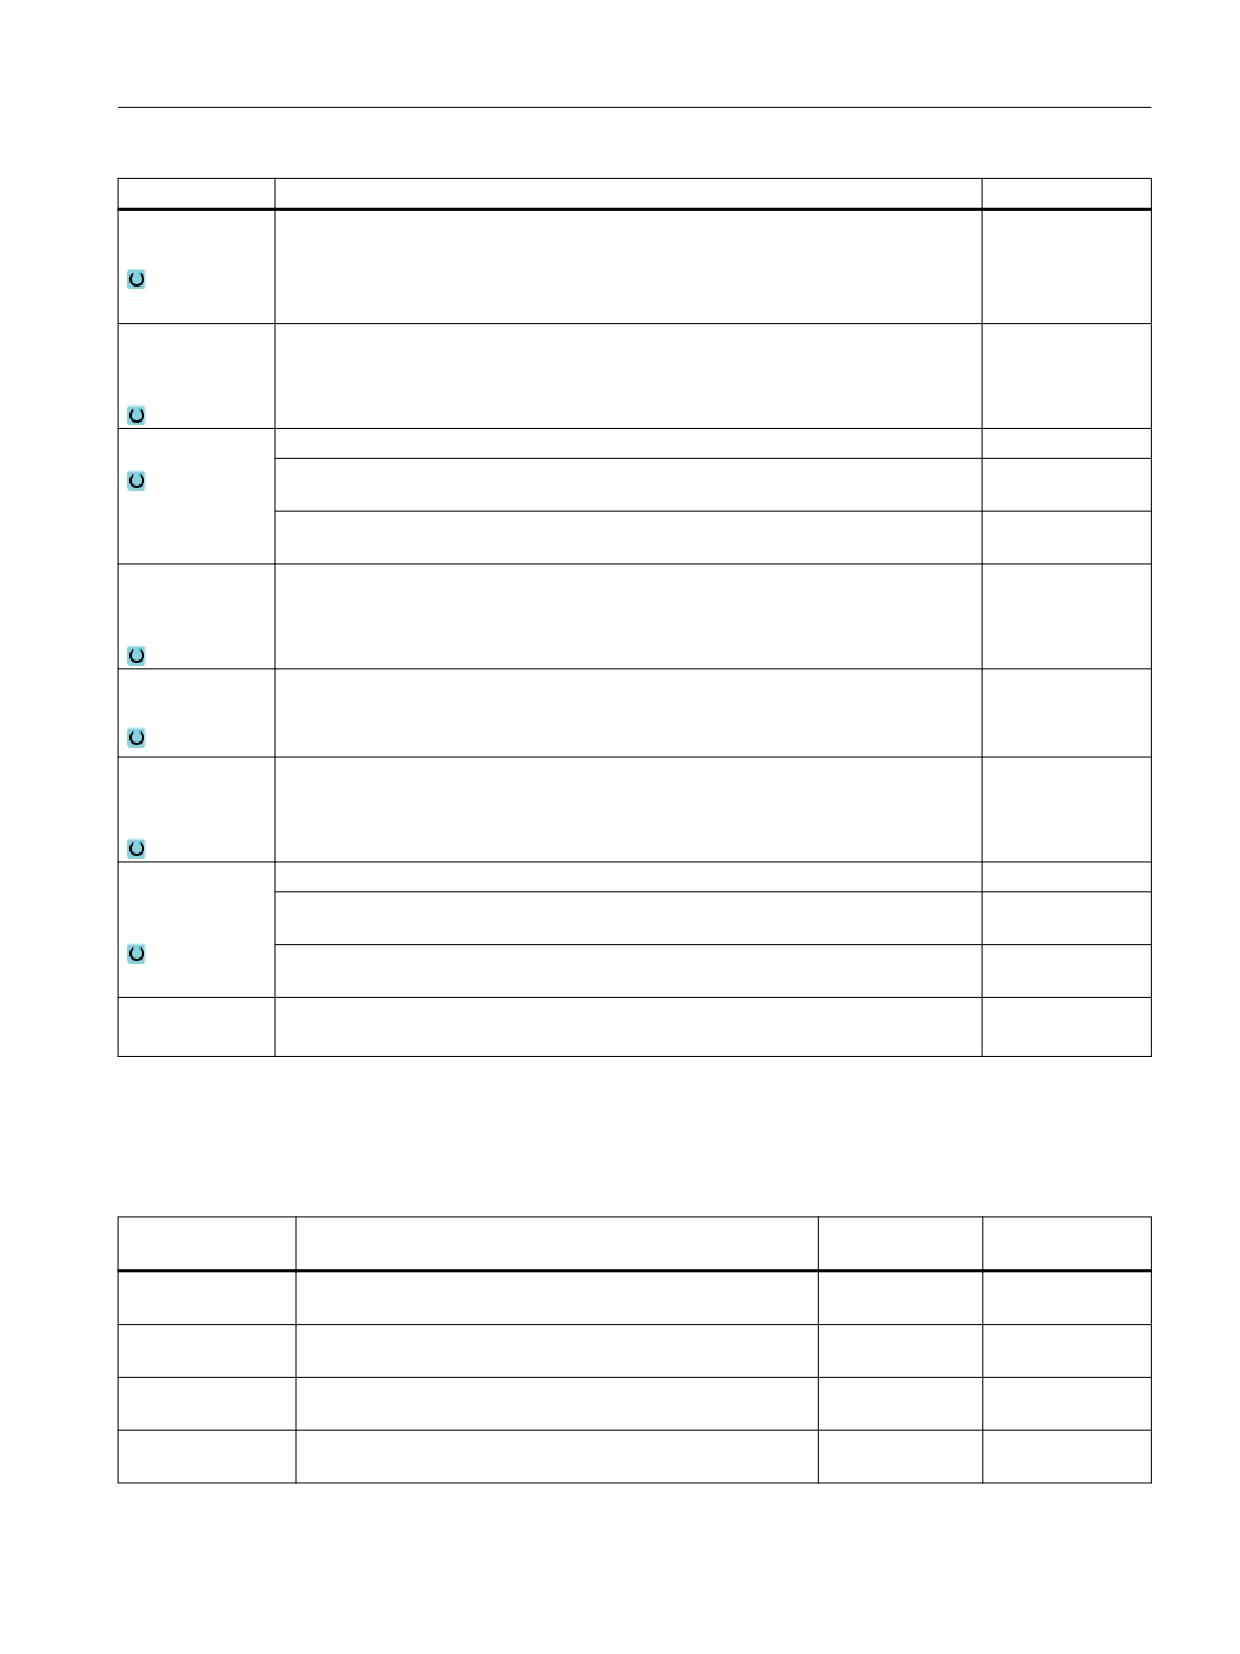
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки -
Сверление отверстия на запрограммированной позиции
(только G-код)
• Образец позиций с MCALL
Z0 (только G-
Опорная точка Z
мм
код)
Глубина свер-
• Хвостовик (глубина сверления относительно хвостовика)
ления
Врезание осуществляется до достижения хвостовиком сверла запрограм-
мированного значения Z1. При этом учитывается занесенный в список ин-
струментов угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет за-
программированного значения Z1.
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления
мм
относительно Z0 (инкр.)
Врезание до достижения Z1.
СОЖ вкл -
M-функция для включения СОЖ
(только G-код)
Технология на
Выбор подачи сверления
входе отвер-
• без засверловки
стия
Сверление с подачей F
• с засверловкой
Сверление с подачей FA
• с базовым отверстием
Врезание в базовое отверстие с подачей FP
ZP - (только для
Глубина базового отверстия как коэффициент диаметра сверла
* Ø
базового от-
Глубина базового отверстия относительно Z0 (инкр.) или глубина базового от-
мм
верстия)
верстия (абс.)
ZPV - (только
Упреждающий зазор базового отверстия
мм
для базового
отверстия)
Фрезерная обработка
430
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
FP - (только для
Подача при врезании в процентах от подачи сверления
%
базового от-
Подача при врезании (ShopMill)
мм/об или мм/мин
верстия)
Подача при врезании (G-код)
путь/мин или путь/
об
SP - (только
Подвод с непод-
Позиция шпинделя при подводе
градус
для базового
вижным шпинде-
отверстия)
лем
SP / VP
Направление вра-
Частота вращения шпинделя при подводе в про-
%
щения шпинделя
центах от скорости резания при сверлении
(только для ба-
при подводе
зового отвер-
Частота вращения шпинделя при подводе
об/мин
стия)
Постоянная скорость резания при подводе (G-код)
путь/мин
Постоянная скорость резания при подводе
м/мин
(ShopMill)
ZA - (только
Глубина засверловки (абс.) или глубина засверловки относительно Z0 (инкр.)
мм
для засверлов-
ки)
FA - (только
Подача при засверловке в процентах от подачи сверления
%
для засверлов-
Подача для засверловки (ShopMill)
мм/мин или мм/об
ки)
Подача для засверловки (G-код)
путь/мин или путь/
об
Мягкое вреза-
• да
ние
Мягкое врезание с подачей FS
• нет
Врезание с подачей сверления
ZS1
Глубина каждого врезания с постоянной подачей при врезании FS (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
FS
Подача при врезании в процентах от подачи сверления
%
(только для
Подача при врезании (ShopMill)
мм/мин или мм/об
Мягкое вреза-
Подача при врезании (G-код)
путь/мин или путь/
ние "да")
об
ZS2
Глубина каждого врезания для увеличения подачи (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
Обработка
•
1 проход
• Ломка стружки
• Удаление стружки
• Ломка стружки и удаление стружки
FD1
Процент для подачи при первой подаче
%
D
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
431
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
DF
Подача:
• Величина дегрессии, на которую уменьшается каждая следующая подача
мм
(инкр.)
%
• Процентное значение для каждой последующей подачи
DF = 100 %: значение подачи остается тем же
DF < 100 %: значение подачи уменьшается в направлении конечной глубины
сверления
Пример: Последняя подача была 4 мм; DF составляет 80 %
Следующая подача = 4 x 80 % = 3,2 мм
Следующая подача = 3,2 x 80 % = 2,56 мм и т.д.
V1
Минимальная подача на глубину - (только для DF в %)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью
параметра "V1" можно запрограммировать минимальную подачу.
V1 < значения подачи: Подача осуществляется на значение подачи
V1 > значения подачи: Подача осуществляется на величину, запрограммиро-
ванную в V1.
V2
Величина обратного хода после каждой обработки
мм
(только для
Значение, на которое сверло отводится при ломке стружки.
ломки струж-
V2 = 0: Инструмент не отводится, а останавливается на один оборот.
ки)
DTB
• Время ожидания на глубине сверления в секундах
с
об
• Время ожидания на глубине сверления в оборотах
Упреждающий
• вручную
зазор - (толь-
Упреждающий зазор вводится вручную.
ко при удале-
• автоматически
нии стружки)
Упреждающий зазор вычисляется циклом.
V3 - (только
Упреждающий зазор (инкр.)
мм
при "ручном"
упреждающем
зазоре)
N - ( только для
Число ходов стружколомания перед каждым удалением стружки
"Ломка струж-
ки и удаление
стружки")
Отвод для уда-
• Удаление стружки на глубине базового отверстия
ления струж-
• Удаление стружки на безопасном расстоянии
ки
DTS
• Время ожидания для удаления стружки в секундах
с
об
• Время ожидания для удаления стружки в оборотах
Сквозное свер-
• да
ление
Сквозное сверление с подачей FD
• нет
Сверление с постоянной подачей
Фрезерная обработка
432
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
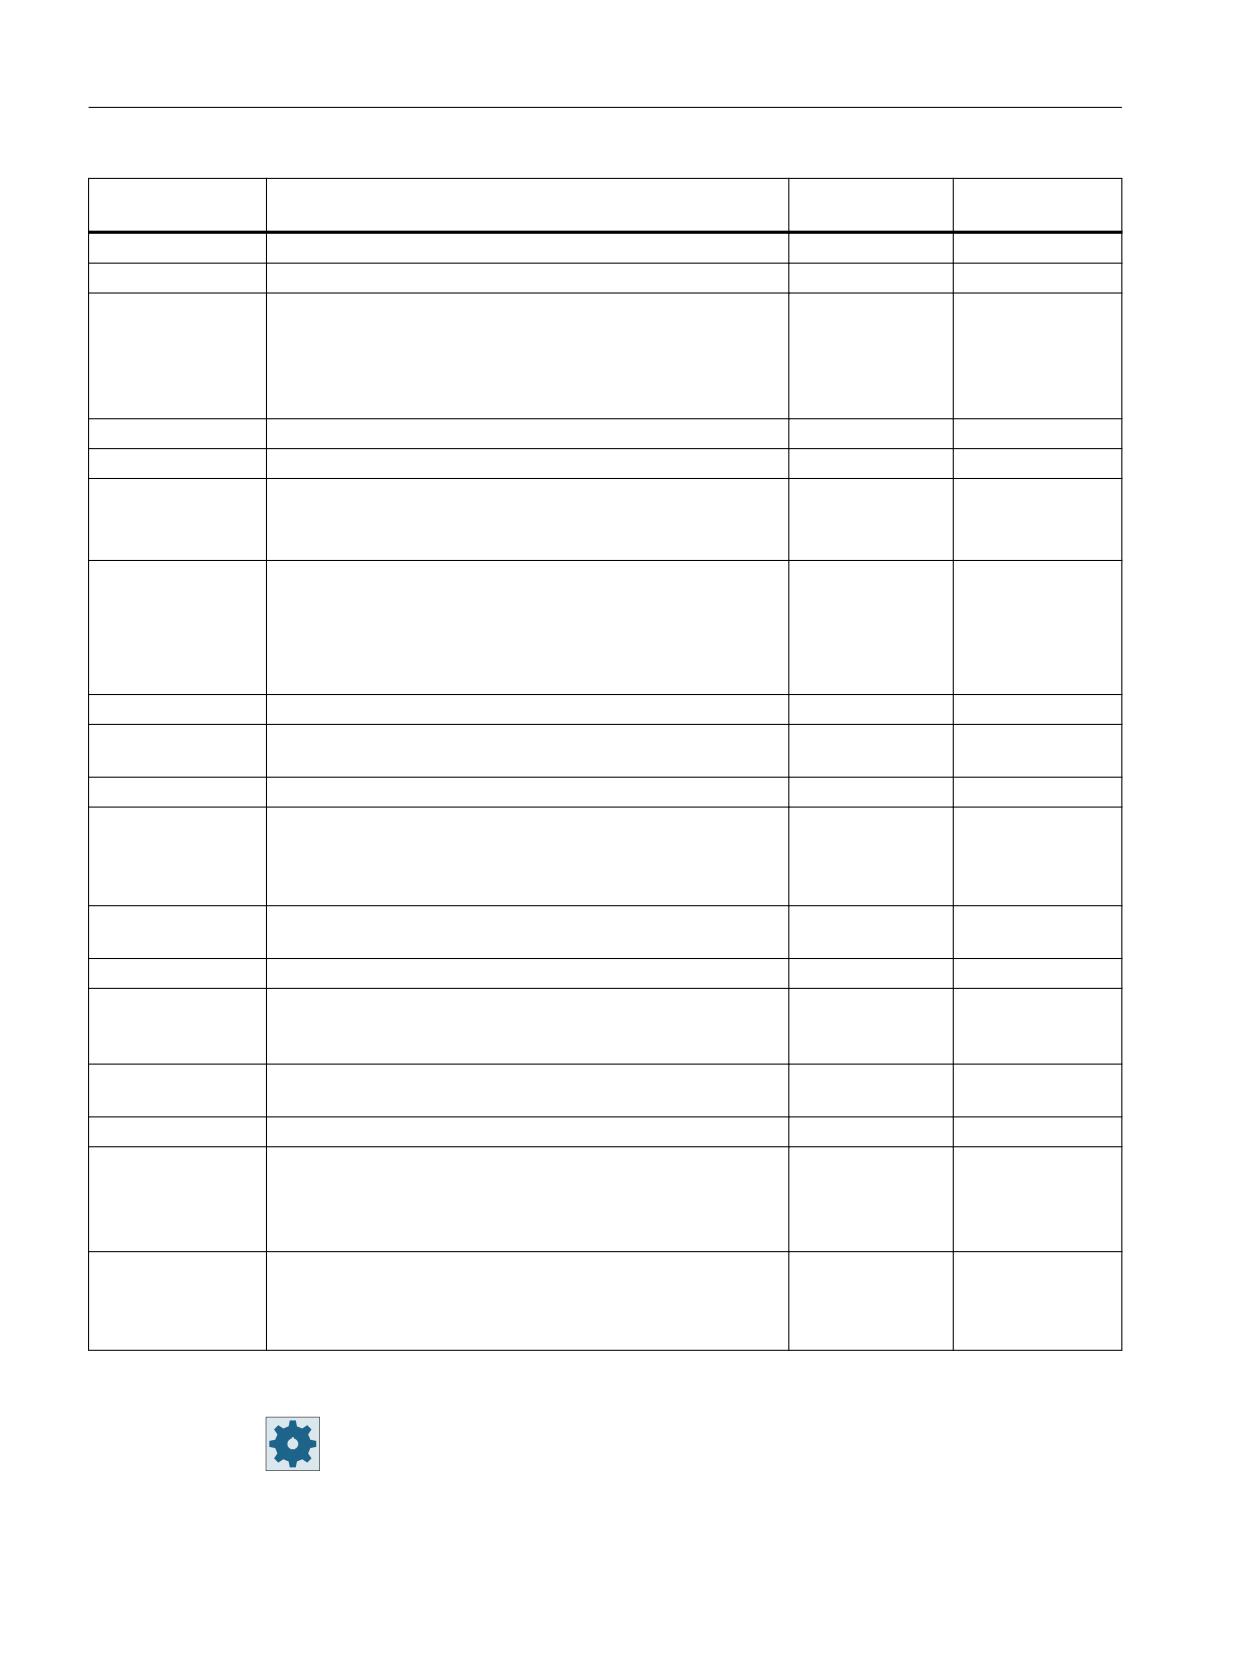
Параметр
Описание
Единица
ZD - (только
Глубина для уменьшения подачи (абс.) или глубина для уменьшения подачи
мм
для Сквозное
относительно Z1 (инкр.)
сверление
"да")
FD - (только
Подача для сквозного сверления относительно подачи при сверлении F
%
для Сквозное
Подача для сквозного сверления (ShopMill)
мм/мин или мм/об
сверление
Подача для сквозного сверления (G-код)
путь/мин или путь/
"да")
об
DT - (только
• Время ожидания на конечной глубине в секундах
с
для Сквозное
• Время ожидания на конечной глубине в оборотах
об
сверление
"нет")
Отвод
• Отвод на глубину базового отверстия
• Отвод на плоскость отвода
FR
Отвод (G-код)
путь/мин
• с ускоренным ходом
• подача для отвода
Отвод (ShopMill)
мм/мин
• с ускоренным ходом
• подача для отвода
SR / VR
Отвод с остано-
вленным шпинде-
лем
Направление вра-
Частота вращения шпинделя при отводе относи-
%
щения шпинделя
тельно скорости резания при сверлении
при отводе
Частота вращения шпинделя при отводе
об/мин
Постоянная скорость резания при отводе (G-код)
путь/мин
Постоянная скорость резания при отводе
м/мин
(ShopMill)
СОЖ выкл. -
M9 - M-функция для выключения СОЖ
(только G-код)
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
433
Программирование технологических функций (циклы)
11.2 Сверление
Параметры программы в G-кодах
Параметры программы ShopMill
RP
Плоскость отвода
мм
T
Имя инструмента
D
Номер режущей кромки
F
Подача
путь/мин
F
Линейная подача
мм/мин
путь/об
Окружная подача
мм/об
S / V
S / V
Частота вращения шпинде-
об/мин
ля
Частота вращения
об/мин
м/мин
шпинделя
постоянная скорость реза-
путь/мин
ния
постоянная скорость
резания
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки -
Сверление отверстия на запрограммированной позиции.
(только для G-
• Образец позиций с MCALL
кода)
Z0 (только для
Опорная точка Z
G-кода)
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления
мм
относительно Z0 (инкр.)
Врезание до достижения Z1.
СОЖ вкл -
M8
(только G-код)
M-функция для включения СОЖ
Технология на
Выбор подачи сверления
входе отверстия
• с базовым отверстием
Врезание в базовое отверстие с подачей FP
ZP
Глубина базового отверстия как коэффициент диаметра сверла
* Ø
Глубина базового отверстия относительно Z0 (инкр.) или глубина базового от-
мм
верстия (абс.)
ZPV
Упреждающий зазор базового отверстия
мм
FP
Подача при врезании в процентах от подачи сверления
%
Подача при врезании (ShopMill)
мм/об или
мм/мин
Подача при врезании (G-код)
путь/мин или
путь/об
SP
Подвод с неподвижным
Позиция шпинделя при подводе
градус
шпинделем
SP / VP
Направление вращения
Частота вращения шпинделя при подводе
%
шпинделя при подводе
в процентах от скорости резания при
сверлении
Частота вращения шпинделя при подводе
об/мин
Постоянная скорость резания при подво-
путь/мин
де
SP / VP
Фрезерная обработка
434
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Мягкое вреза-
• да
ние
Мягкое врезание с подачей FS
• нет
Врезание с подачей сверления
ZS1 - (только
Глубина врезания (абс.) или глубина врезания с постоянной подачей при
мм
для Мягкое вре-
врезании FS (инкр.)
зание "да")
FS
Подача при врезании в процентах от подачи сверления в процентах
%
Подача при врезании (G-код)
путь/мин или
путь/об
Подача при врезании (ShopMill)
мм/мин или
мм/об
ZS2 - (только
Глубина врезания (абс.) или глубина каждого врезания для увеличения подачи
мм
для Мягкое вре-
(инкр.)
зание "да")
Сквозное свер-
• да
ление
Сквозное сверление с подачей FD
• нет
ZD - (только для
Глубина для уменьшения подачи (абс.) или глубина для уменьшения подачи
мм
Сквозное свер-
относительно Z1 (инкр.)
ление "да")
FD - (только для
Подача при сквозном сверлении в процентах от подачи сверления
%
Сквозное свер-
Подача для сквозного сверления (G-код)
путь/мин или
ление "да")
путь/об
Подача для сквозного сверления (ShopMill)
мм/мин или
мм/об
СОЖ выкл -
M9
(только G-код)
M-функция для выключения СОЖ
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задавать-
ся в SD
PL (только для G-
Плоскость обработки
Определена в
кода)
MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Глубина сверле-
Глубина сверления относительно хвостовика или острия
Острие
ния
Вход отверстия
Технология на входе отверстия
с базовым отвер-
стием
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
435
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Значение
Могут задавать-
ся в SD
ZA
Глубина засверловки (инкр.)
1 мм
FA
Подача засверловки
50 %
Прерывание
•
1 проход
сверления
• Ломка стружки
• Удаление стружки
• Ломка стружки и удаление стружки
D
1. Глубина сверления относительно Z0 (инкр.)
10 мм
FD1
Процент для подачи при первой подаче
DF
Процент для подачи для каждой следующей подачи
90 %
Значение подачи постоянно уменьшается в направлении
конечной глубины сверления
V1
мин. подача
2 мм
V1 < значения подачи: Подача осуществляется на значе-
ние подачи
V1 > значения подачи: Подача осуществляется на величи-
ну, запрограммированную в V1.
V2
Величина обратного хода после каждой обработки
1 мм
Упреждающий за-
Упреждающий зазор вычисляется циклом.
автоматически
зор
DTB
Время ожидания на каждой глубине сверления
0,6 с
N - ( только для
Число ходов стружколомания перед каждым удалением
1
"Ломка стружки и
стружки
удаление струж-
ки")
Отвод для удале-
Удаление стружки на глубине базового отверстия или без-
Безопасное рас-
ния стружки
опасном расстоянии
стояние
DTS
Время ожидания для удаления стружки в секундах
0,6 с
DT - (только для
Время ожидания на конечной глубине в секундах
0,6 с
Сквозное сверле-
ние "нет")
Отвод
Отвод на глубину базового отверстия или на плоскость от-
Глубина базово-
вода
го отверстия
FR
Отвод ускоренным ходом
Направление вра-
M5
щения шпинделя
при отводе
SR (только при вы-
Частота вращения шпинделя при отводе относительно
10 %
бранном направ-
скорости резания при сверлении
лении вращения
шпинделя)
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
436
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
11.2.7
Растачивание (CYCLE86)
Функция
С помощью цикла "Растачивание" инструмент движется с учетом плоскости отвода и
безопасного расстояния ускоренным ходом на запрограммированную позицию. После
этого инструмент врезается с запрограммированной подачей (F) до
запрограммированной глубины (Z1). Осуществляется ориентированный останов
шпинделя с командой SPOS. По истечении времени ожидания осуществляется обратный
ход инструмента с или без отвода инструмента.
Примечание
Если перед обработкой, к примеру, с CYCLE800 выполняется поворот или отражение, то
согласовать команду SPOS таким образом, чтобы позиция шпинделя действовала
синхронно с DX и DY.
Отвод
При отводе определяется величина отвода D и угол ориентации инструмента α.
Примечание
Цикл "Растачивание" может использоваться тогда, когда предусмотренный для
сверления шпиндель технически в состоянии, перейти в режим ориентации шпинделя.
Подвод/отвод
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Движение на конечной глубине сверления с G1 и запрограммированной перед
вызовом цикла скоростью и скоростью подачи.
3. Время ожидания на конечной глубине сверления.
4. Ориентированный останов шпинделя на запрограммированной в SPOS позиции
шпинделя.
5. При выборе "Отвод" осуществляется свободный ход резца в макс. 3 осях с G0 от края
отверстия.
6. Обратный ход с G0 на безопасное расстояние от исходной точки.
7. Обратный ход на плоскость отвода с G0 на позиции сверления в обеих осях плоскости
(координаты центра отверстия).
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
437
Программирование технологических функций (циклы)
11.2 Сверление
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Растачивание".
Открывается окно ввода "Растачивание".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для кода G)
• Образец позиции
Позиция с MCALL
Z0 (только для
Исходная точка Z
мм
кода G)
DIR
Направление вращения
(только для
•
кода G)
•
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
мм
DT
• Время ожидания на конечной глубине сверления в секундах
сек
об
• Время ожидания на конечной глубине сверления в оборотах
SPOS
Позиция останова шпинделя
Градус
Режим подъема
• Нет подъема
Резец не движется свободно, а отводится ускоренным ходом на безопасное
расстояние.
• Отвод
Резец свободно движется от края отверстия и после отводится на безопасное
расстояние от исходной точки и после выполняет позиционирование на пло-
скость отвода и центр отверстия.
DX (только G-код)
Величина отвода в направлении X (инкр.) - (только при отводе)
мм
DY (только G-код)
Величина отвода в направлении Y (инкр.) - (только при отводе)
мм
DZ (только G-код)
Величина отвода в направлении Z (инкр.) - (только при отводе)
мм
D (только
Величина отвода (инкр.) - (только при отводе)
мм
ShopMill)
Фрезерная обработка
438
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
11.2.8
Нарезание внутренней резьбы (CYCLE84, 840)
Функция
С помощью цикла "Нарезание внутренней резьбы" можно нарезать внутреннюю
резьбу.
Инструмент движется с активной скоростью и ускоренным ходом на безопасное
расстояние. Выполняется останов шпинделя, шпиндель и подача синхронизируются.
После инструмент врезается с запрограммированной скоростью (в зависимости от %S) в
деталь.
Можно выбрать, будет ли сверление выполнено за один шаг, ломка стружки или отвод
для удаления стружки из детали.
В зависимости от выбора в поле "Режим компенсирующего патрона" генерируются
следующие вызовы циклов:
• С компенсирующим патроном: CYCLE840
• Без компенсирующего патрона: CYCLE84
При нарезании внутренней резьбы с компенсирующим патроном, резьба изготовляется
за один проход резца. CYCLE84 обеспечивает нарезание внутренней резьбы за несколько
проходов резца, если шпиндель оснащен измерительной системой.
Простой ввод (только для программ в G-кодах)
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод CYCLE840 - с компенсирующим патроном
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с G1 и запрограммированной частотой вращения и
направлением вращения шпинделя до глубины Z1. Подача F вычисляется циклом из
частоты вращения и шага.
3. Выполняется реверсирование.
4. Время ожидания на конечной глубине сверления.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
439
Программирование технологических функций (циклы)
11.2 Сверление
5. Движение обратного хода до безопасного расстояния с G1.
6. Реверсирование или останов шпинделя.
7. Отвод на плоскость отвода с G0.
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "1 проход"
1. Движение с G0 на безопасное расстояние от опорной точки.
2. Шпиндель синхронизируется и включается с запрограммированной частотой
вращения (в зависимости от %S).
3. Нарезание внутренней резьбы при синхронизации шпинделя/подачи до Z1.
4. Останов шпинделя и время ожидания на глубине сверления.
5. Реверсирование шпинделя по истечении времени ожидания.
6. Отвод с активной частотой вращения отвода шпинделя (в зависимости от %S) на
безопасное расстояние
7. Останов шпинделя.
8. Отвод на плоскость отвода с G0.
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "Удаление стружки"
1. Инструмент сверлит с запрограммированной частотой вращения шпинделя S (в
зависимости от %S) до 1-й глубины подачи (макс. глубина подачи D).
2. Останов шпинделя и время ожидания DT.
3. Инструмент выводится для удаления стружки с частотой вращения шпинделя SR на
безопасное расстояние из детали.
4. Останов шпинделя и время ожидания DT.
5. После инструмент выполняет сверление с частотой вращения шпинделя S до
следующей глубины подачи.
6. Шаги 2 до 5 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
7. По истечении времени ожидания DT инструмент выводится с частотой вращения
шпинделя SR до безопасного расстояния. Осуществляется останов шпинделя и отвод
на плоскость отвода.
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "Ломка стружки"
1. Инструмент сверлит с запрограммированной частотой вращения шпинделя S (в
зависимости от %S) до 1-й глубины подачи (макс. глубина подачи D).
2. Останов шпинделя и время ожидания DT.
3. Инструмент отводится для ломки стружки на величину обратного хода V2.
4. После инструмент выполняет сверление с частотой вращения шпинделя S (в
зависимости от %S) до следующей глубины подачи.
Фрезерная обработка
440
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
5. Шаги 2 до 4 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
6. По истечении времени ожидания DT инструмент выводится с частотой вращения
шпинделя SR до безопасного расстояния. Осуществляется останов шпинделя и отвод
на плоскость отвода.
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Резьба" и "Нарезание внутренней
резьбы".
Открывается окно ввода "Нарезание внутренней резьбы".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод (только для G-кода)
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Режим компен-
• с компенсирующим патроном
сирующего пат-
• без компенсирующего патрона
рона
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
Z0 (только для G-
Опорная точка Z
мм
кода)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
441
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Врезание до достижения Z1.
Обработка - (с
Могут быть выбраны следующие технологические обработки для нарезания внут-
компенсирую-
ренней резьбы:
щим патроном)
• с датчиком
Нарезание внутренней резьбы с датчиком шпинделя
• без датчика
Нарезание внутренней резьбы без датчика шпинделя - отображаются следую-
щие поля:
- Выбор параметра "шаг" (только G-код)
- Ввод параметра "DT" (только ShopMill)
Указание:
В ShopMill поле выбора отображается только при разрешенном нарезании внут-
ренней резьбы без датчика.
См. указания изготовителя станка.
SR (только для
Скорость шпинделя для обратного хода - (только для S)
об/мин
ShopMill)
VR (только для
Постоянная скорость резания для обратного хода - (только для V)
м/мин
ShopMill)
Шаг - (только об-
• Данные вводятся пользователем
работка без дат-
Шаг получается из введенных данных
чика)
• активной подачи
(только для G-ко-
Шаг получается из подачи
да)
Резьба
Направление вращения резьбы
• Правая резьба
(только для G-ко-
• Левая резьба
да)
(только в режиме "без компенсирующего патрона")
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор
Выбор значения из таблицы: К примеру,
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
•
1" - 8 UNC; и т.д. (UNC)
Фрезерная обработка
442
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
P
Шаг резьбы ...
- (возмож-
• в MODUL: MODUL = шаг/π
MODUL
ность
• в витках на дюйм: К примеру, является актуальным для трубной резьбы.
витков/"
выбора только
При вводе на дюйм в первое поле параметров вводится целое число перед за-
для Таблица вы-
пятой, а во второе и третье поле - число после запятой как дробь.
бор "без")
мм/об
• в мм/об
дюймов/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
αS
Смещение стартового угла - (только для нарезания внутренней резьбы без компен-
градус
сирующего патрона)
(только для G-ко-
да)
S
Частота вращения шпинделя - (только для нарезания внутренней резьбы без ком-
об/мин
пенсирующего патрона)
(только для G-ко-
да)
Обработка
Могут быть выбраны следующие технологические обработки:
•
1 проход
(не в режиме "с
Резьба нарезается за один проход, без прерываний.
компенсирую-
• Ломка стружки
щим патроном")
Для ломки стружки сверло отводится на величину обратного хода V2.
• Удаление стружки
Сверло для удаления стружки выводится из детали.
D
Макс. подача на глубину - (только без компенсирующего патрона, удаление струж-
мм
ки или ломка стружки)
Отвод
Величина обратного хода - (только при ломке стружки)
• вручную
Величина обратного хода после каждой обработки (V2)
• автоматически
Инструмент отводится на один оборот.
V2
Величина обратного хода после каждой обработки - (только без компенсирующего
мм
патрона, ломка стружки и обратный ход вручную)
Значение, на которое отводится сверло при ломке стружки.
DT (для ShopMill
Время ожидания в секундах:
с
только в режиме
• без компенсирующего патрона:
"с компенсирую-
-
1 проход: Время ожидания на конечной глубине сверления
щим патроном
без датчика")
- Ломка стружки: Время ожидания на глубине сверления
- Удаление стружки: Время ожидания на глубине сверления и после отвода
• с компенсирующим патроном
- с датчиком: Время ожидания после сверления
- без датчика: Время ожидания на конечной глубине сверления
SR (только для G-
Частота вращения шпинделя для отвода - (только без компенсирующего патрона)
об/мин
кода)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
443
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
SDE (только
Направление вращения после завершения цикла:
для G-кода)
•
•
•
Технология
Настройка технологии:
• да
- Точный останов
- Предуправление
- Ускорение
- Шпиндель
• нет
Указание:
Поля технологии отображаются только при разрешении их отображения.
См. указания изготовителя станка.
Точный останов
• пустые: Поведение как перед вызовом цикла
(только для тех-
• G601: переход кадра при точном останове точном
нологии да)
• G602: переход кадра при точном останове грубом
• G603: переход кадра при достижении заданного значения
Предуправление
• пустые: Поведение как перед вызовом цикла
(только для Тех-
• FFWON: с предуправлением
нология "да")
• FFWOF: без предуправления
Ускорение (толь-
(только в режиме "без компенсирующего патрона")
ко для Техноло-
• пустые: Поведение как перед вызовом цикла
гия "да")
• SOFT: ускорение осей с ограничением рывка
• BRISK: скачкообразное ускорение осей
• DRIVE: уменьшенное ускорение осей
Шпиндель (толь-
(только в режиме "без компенсирующего патрона")
ко для Техноло-
• упр. по част.вращ.: Шпиндель с MCALL: Режим управления по частоте вращения
гия "да")
• упр. по положению: Шпиндель с MCALL: Режим управления по положению
Параметры в режиме "Простой ввод" (только для программы в G-кодах)
Параметры программы в G-кодах
Ввод (только для G-кода)
• прост.
RP
Плоскость отвода
мм
Фрезерная обработка
444
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Режим компенси-
• с компенсирующим патроном
рующего патро-
• без компенсирующего патрона
на
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
• Образец позиций
Позиция с MCALL
Z0
Опорная точка Z
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Врезание до достижения Z1.
Обработка - (с
• с датчиком
компенсирую-
Нарезание внутренней резьбы с датчиком шпинделя
щим патроном)
• без датчика
Нарезание внутренней резьбы без датчика шпинделя; выбор:
- Определение параметра "Шаг"
SR
Частота вращения шпинделя для отвода - (только для S)
об/мин
VR
Постоянная скорость резания для отвода - (только для V)
м/мин
Шаг - (только обра-
• Данные вводятся пользователем
ботка без датчи-
Шаг получается из введенных данных
ка)
• активной подачи
Шаг получается из подачи
Резьба
Направление вращения резьбы
• Правая резьба
• Левая резьба
(только в режиме "без компенсирующего патрона")
Выбор
Выбор значения из таблицы: к примеру,
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
•
1" - 8 UNC; и т.д. (UNC)
P
Шаг резьбы ...
• в MODUL: MODUL = шаг/π
MODUL
витков/"
• в витках на дюйм: Например, является актуальным для трубной резьбы.
При вводе на дюйм в первое поле параметров вводится целое число перед
запятой, а во второе и третье поле - число после запятой как дробь.
мм/об
дюймов/об
• в мм/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
S
Частота вращения шпинделя - (только для нарезания внутренней резьбы без ком-
пенсирующего патрона)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
445
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Обработка (не
Могут быть выбраны следующие технологические обработки:
для "с компенси-
•
1 проход
рующим патро-
Резьба нарезается за один проход, без прерываний.
ном")
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
• Удаление стружки
Сверло для удаления стружки выводится из детали.
D
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
SR
Частота вращения шпинделя для отвода - (только для "без компенсирующего пат-
об/мин
рона")
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
SC
Безопасное расстояние
1 мм
x
Таблица
Выбор таблицы резьбы
без
αS
Смещение начального угла
0°
Отвод
Без величины обратного хода после каждой обработки -
автоматиче-
(только для ломки стружки)
ски
DT
Время ожидания на конечной глубине сверления
0,6 с
x
SDE
Направление вращения после завершения цикла
Изготовитель станка
Следовать указаниям изготовителя станка.
11.2.9
Сверлильное резьбофрезерование (CYCLE78)
Функция
С помощью сверлильной резьбовой фрезы можно изготовить внутреннюю резьбы с
определенной глубиной и шагом за одну технологическую операцию. Т.е. для сверления
и резьбофрезерования используется один и тот же инструмент, дополнительной смены
инструмента не требуется.
Резьба может быть изготовлена как правая или левая резьба.
Фрезерная обработка
446
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Подвод/отвод
1.
Инструмент движется ускоренным ходом на безопасное расстояние.
2.
Если требуется засверловка, то инструмент движется с уменьшенной подачей
сверления до определенной в установочных данных глубины засверловки (ShopMill/
ShopTurn). При программировании кода G глубина засверловки может быть
запрограммирована через вводные параметры.
Изготовитель станка
Следовать указаниям изготовителя станка.
1.
Инструмент выполняет сверление с подачей сверления F1 до первой глубины
сверления D. Если конечная глубина сверления Z1 еще не достигнута, то инструмент
отводится для удаления стружки ускоренным ходом на поверхность детали. После
инструмент выполняет позиционирование с ускоренным ходом на 1 мм над прежде
достигнутой глубиной сверления, чтобы продолжить сверление с подачей сверления
F1 со следующей подачей. От 2-ой подачи учитывается параметр "DF" (см. таблицу
"Параметры").
2.
Если для сквозного сверления необходима другая подача FR, то сверление до
конечной глубины сверления ZR выполняется с этой подачей.
3.
При необходимости инструмент отводится перед резьбофрезерованием с
ускоренным ходом для удаления стружки на поверхность детали.
4.
Инструмент движется на стартовую позицию для резьбофрезерования.
5.
Выполняется резьбофрезерование (синхронный ход, противоход или противоход +
синхронный ход) с подачей фрезерования F2. Вход и выход фрезы из резьбы
осуществляется по полукругу с одновременной подачей в оси инструмента.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Резьба" и "Сверлильное резьбофре-
зерование".
Открывается окно ввода "Сверлильное резьбофрезерование".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
447
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
F1
Подача сверления
мм/мин
мм/об
(только для G-ко-
да)
Z0 (только для G-
Исходная точка Z
мм
кода)
Z1
Длина резьбы (инкр.) или конечная точка резьбы (абс.)
мм
D
Макс. подача на глубину
мм
• D ≥ Z1: подача до конечной глубины сверления
• D < Z1: несколько подач с удалением стружки
DF
• Процентное значение для каждой последующей подачи
%
DF=100: значение подачи остается тем же
DF<100: значение подачи уменьшается в направлении конечной глубины
сверления Z1
Пример: Последняя подача 4 мм; DF 80%
мм
Следующая подача = 4 x 80% = 3.2 мм
Подача через одну = 3.2 x 80% = 2.56 мм и т.д.
• Величина для каждой следующей подачи
V1
Минимальная подача - (только для DF, процент для каждой следующей подачи)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью параметра
"V1" можно запрограммировать минимальную подачу.
• V1 < значения подачи: Подача осуществляется на значение подачи
• V1 > значения подачи: Подача осуществляется на величину, запрограммиро-
ванную в V1.
Засверловка
Засверловка с уменьшенной подачей
• да
• нет
Уменьшенная подача сверления получается следующим образом:
Подача сверления F1 < 0,15 мм/об.: Подача засверловки = 30% от F1
Подача сверления F1 ≥ 0,15 мм/об: Подача засверливания = 0,1 мм/об
ZA
Глубина засверловки с уменьшенной подачей сверления (инкр) - (только для За-
мм
сверловка "да")
Просверливание
Оставшаяся глубина сверления с подачей сверления
• да
• нет
ZD
Глубина для уменьшения подачи - (только для Просверливание "да")
мм
FD
Подача для просверливания - (только для Просверливание "да")
мм/мин
мм/об
Фрезерная обработка
448
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Удаление струж-
Удаление стружки перед резьбофрезерованием
ки
• да
• нет
Отвод перед резьбофрезерованием для удаления стружки на поверхность детали.
Резьба
Направление вращения резьбы
• Правая резьба
• Левая резьба
F2
Подача для резьбофрезерования
мм/мин
мм/зуб
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для
Выбор значения из таблицы: К примеру,
Таблица "без")
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
• N1" - 8 UNC; и т.д. (UNC)
P
Шаг резьбы ...
- (выбор-
• в MODUL: MODUL = шаг/π
MODUL
возможно толь-
• в витках на дюйм: К примеру, является актуальным для трубной резьбы.
витков/"
ко при выборе в
При вводе на дюйм в первое поле параметров вводится целое число перед за-
таблице "без")
пятой, а во второе и третье поле - число после запятой как дробь.
мм/об
• в мм/об
дюймов/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
Z2
Величина обратного хода перед резьбофрезерованием
мм
С Z2 определяется глубина резьбы в направлении оси инструмента. Z2 при этом
относится к острию инструмента.
∅
Номинальный диаметр
мм
Направление
• Синхронный ход: фрезерование резьбы за один оборот.
фрезерования
• Противоход: фрезерование резьбы за один оборот.
• Синхронный ход - противоход: фрезерование резьбы за 2 оборота, при этом
выполняется предварительное фрезерование на противоходе с установленным
припуском и последующее чистовое фрезерование с подачей фрезерования FS
на противоходе.
FS
Чистовая подача - (только для синхронный ход - противоход)
мм/мин
мм/зуб
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
449
Программирование технологических функций (циклы)
11.2 Сверление
11.2.10
Позиции и образцы позиций
Функция
После программирования технологии (вызов цикла) программируются позиции. Для
этого имеются различные образцы позиций:
• Любые позиции
• Позиции на линии, на решетке или на матрице
• Позиционирование на полном круге или делительной окружности
Последовательно может быть запрограммировано несколько образов позиций. Они
обрабатываются в запрограммированной последовательности.
Примечание
Число позиций, которое может быть запрограммировано за один шаг "Позиции",
ограничено макс. до 600!
Программирование образцов позиций в ShopMill
Может быть последовательно запрограммировано несколько образцов позиций (вместе
макс. 20 технологий и образцов позиций). Они обрабатываются в запрограммированной
последовательности.
Запрограммированная до этого технология и запрограммированные после позиции
связываются автоматически.
Показать/скрыть позиции
Можно показать или скрыть любые позиции (глава "Показать и скрыть позиции
(Страница 461)").
Подвод/отвод
1. В рамках образца позиций, а также при подводе к следующему образцу позиций,
выполняется отвод на плоскость отвода с последующим подводом к новой позиции
или к следующем у образцу позиций ускоренным ходом.
2. В случае технологической цепочки (например, центрование - сверление - нарезание
внутренней резьбы) после вызова следующего инструмента (например, сверла)
программируется соответствующий цикл сверления, а непосредственного после него
вызов обрабатываемого образца позиций.
Фрезерная обработка
450
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Путь перемещения инструмента
• ShopMill
Запрограммированные позиции обрабатываются с запрограммированным заранее
инструментом (к примеру, центровым сверлом). Обработка позиций всегда
начинается в опорной точке. В случае решетки обработка сначала осуществляется в
направлении 1-й оси и после петлей. Матрица и окружность/делительная окружность
продолжают обрабатываться против часовой стрелки.
• G-код
В случае G-кода обработка на линии/матрице/решетке всегда начинается на
ближайшем углу матрицы или решетки или на конце линии. Матрица и окружность/
делительная окружность продолжают обрабатываться против часовой стрелки.
Работа с круговыми осями
Изготовитель станка
Следовать указаниям изготовителя станка.
Если на станке в столе установлена круговая ось, допускающая обработку боковой
поверхности, то эта ось поддерживается при сверлении (любой образец позиции, полная
окружность и неполная окружность).
Если в исходном положении станка обработка боковой поверхности невозможна,
поскольку инструмент установлен вертикально на торцевой стороне цилиндра, стол или
головку необходимо перевод обработкой повернуть (Поворот плоскости).
Пример: коромысло с осью A и круглым столом C
Для обработки боковой поверхности стол поворачивают на 90°. Так стол C вращается
вокруг гео-оси Y и действует в G17 как ось B.
Если в столе установлено несколько круговых осей, можно выбрать одну из них.
Следующее описание основано на оси А (вращается вокруг гео-оси X).
Определение смещения нулевой точки:
X = торцевая поверхность цилиндра
Y = центр цилиндра в направлении Y
Z = центр цилиндра в направлении Z
"Цилиндр" соответствует любой детали, зафиксированной в оси A.
Примечание
Смещение нулевой точки в круговой оси действует и при активированной
трансформации боковой поверхности цилиндра.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
451
Программирование технологических функций (циклы)
11.2 Сверление
11.2.11
Любые позиции (CYCLE802)
Функция
С помощью функции "Любые позиции" программируются произвольные позиции в
прямоугольных или полярных координатах. Отдельные позиции проходятся в
запрограммированной последовательности.
С помощью программной клавиши "Удалить все" удаляются все запрограммированные
позиции X/Y.
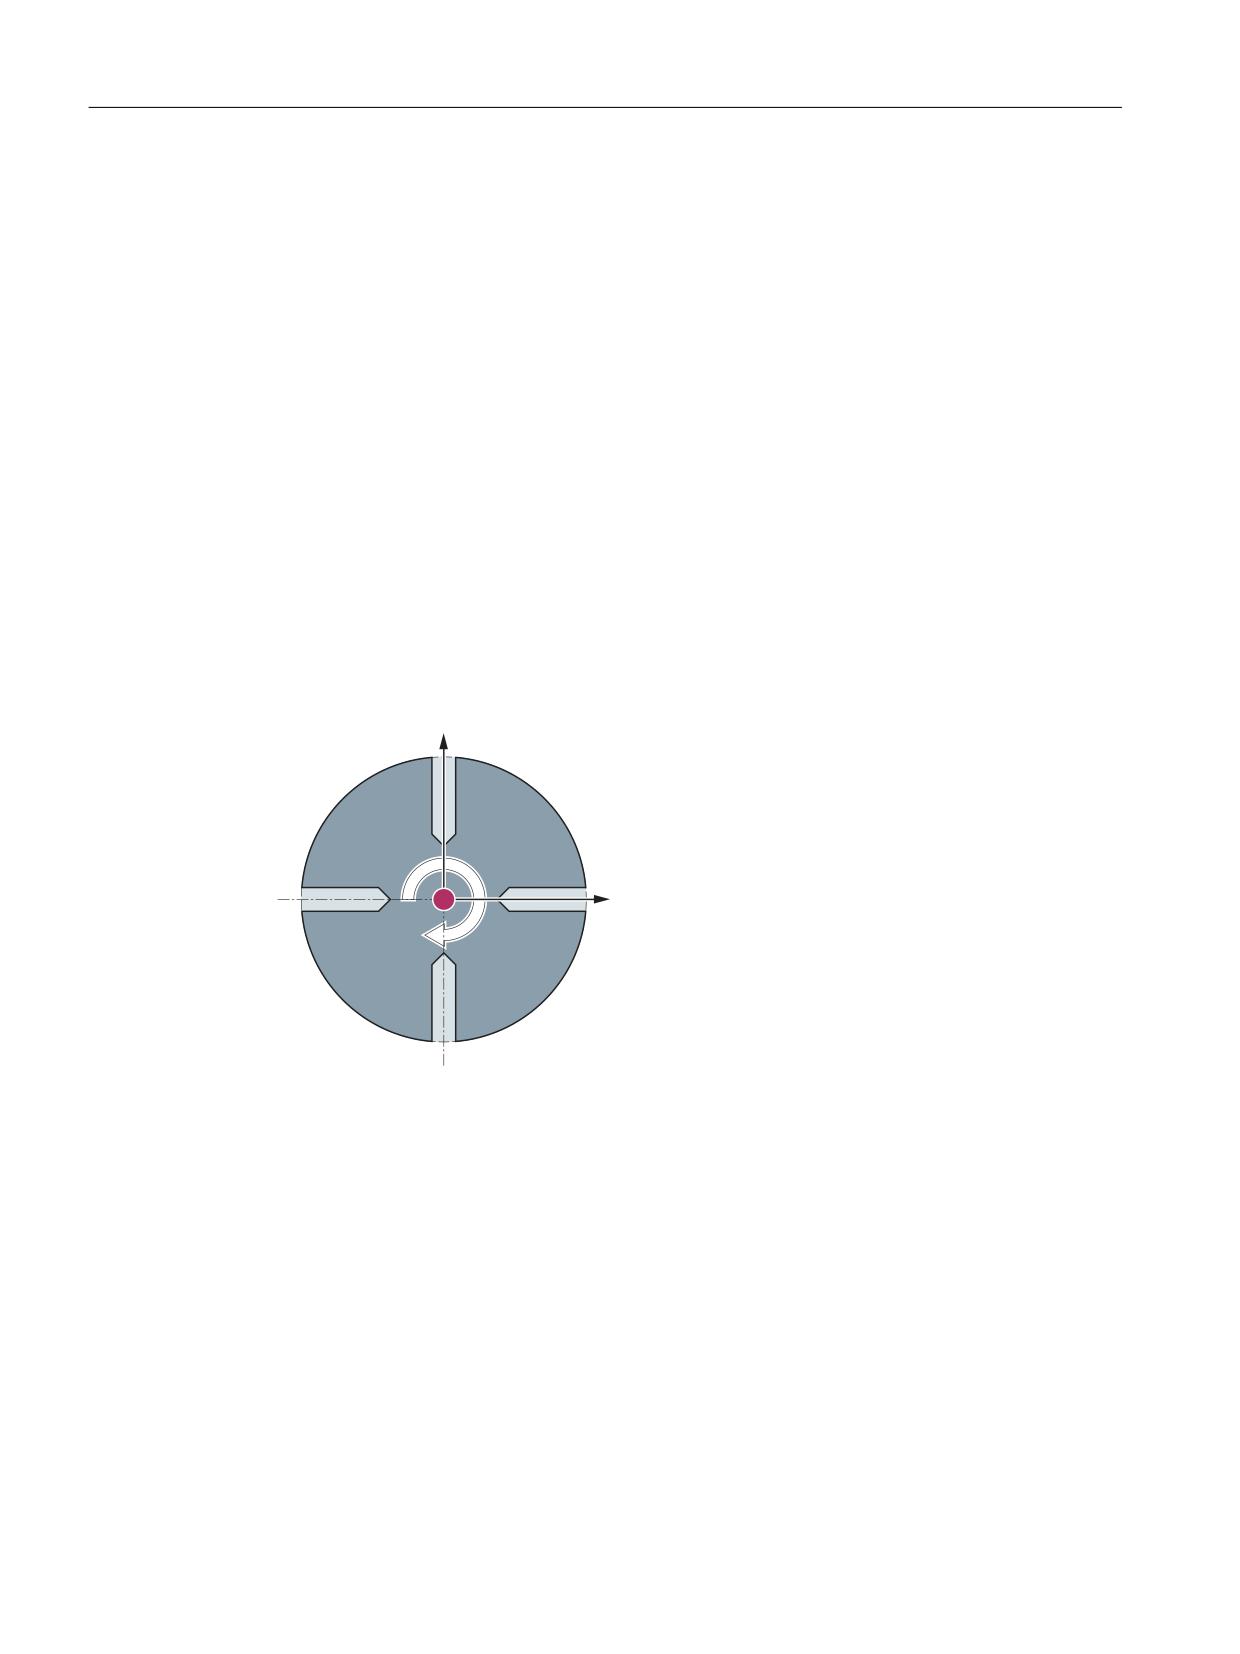
Круговая ось
Плоскость XA
Осуществляется программирование в XA, если ось Y при обработке не должна
перемещаться.
Если отверстия должны указывать на центр "цилиндра", то сначала необходимо
позиционировать ось Y по центру над "цилиндром".
=
$
<
Рисунок 11-1
Ось Y располагается по центру над цилиндром
Фрезерная обработка
452
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
=
˂<
$
<
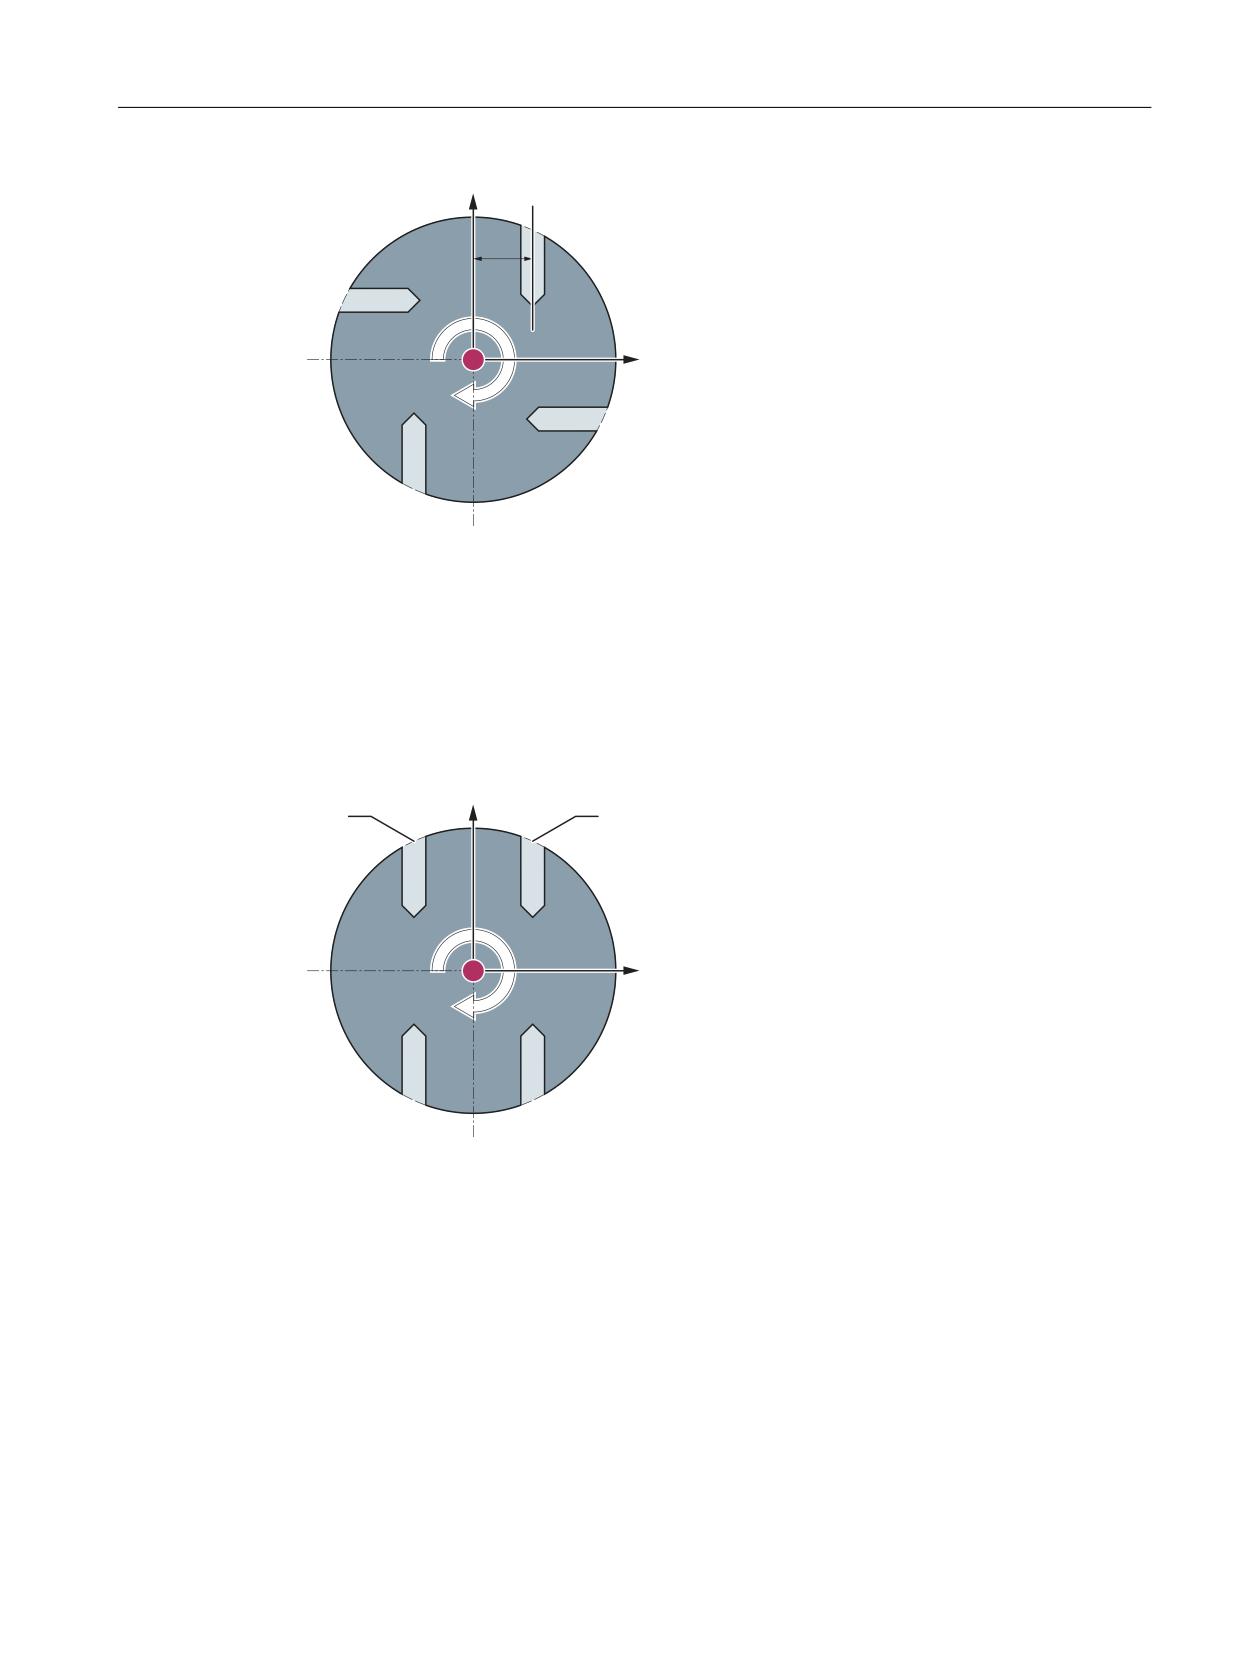
Рисунок 11-2
Ось Y располагается не по центру над цилиндром
Плоскость XYA
Осуществляется программирование в XYA, если ось Y также должна перемещаться. Для
каждой позиции можно указать значение.
В дополнение к возможностям с XA можно реализовать, к примеру, и следующие
варианты.
=
<
<
$
<
Рисунок 11-3
Ось Y перемещается (Y0, Y1)
См. также
Позиции и образцы позиций (Страница 450)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
453
Программирование технологических функций (циклы)
11.2 Сверление
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
Открывается окно ввода "Позиции".
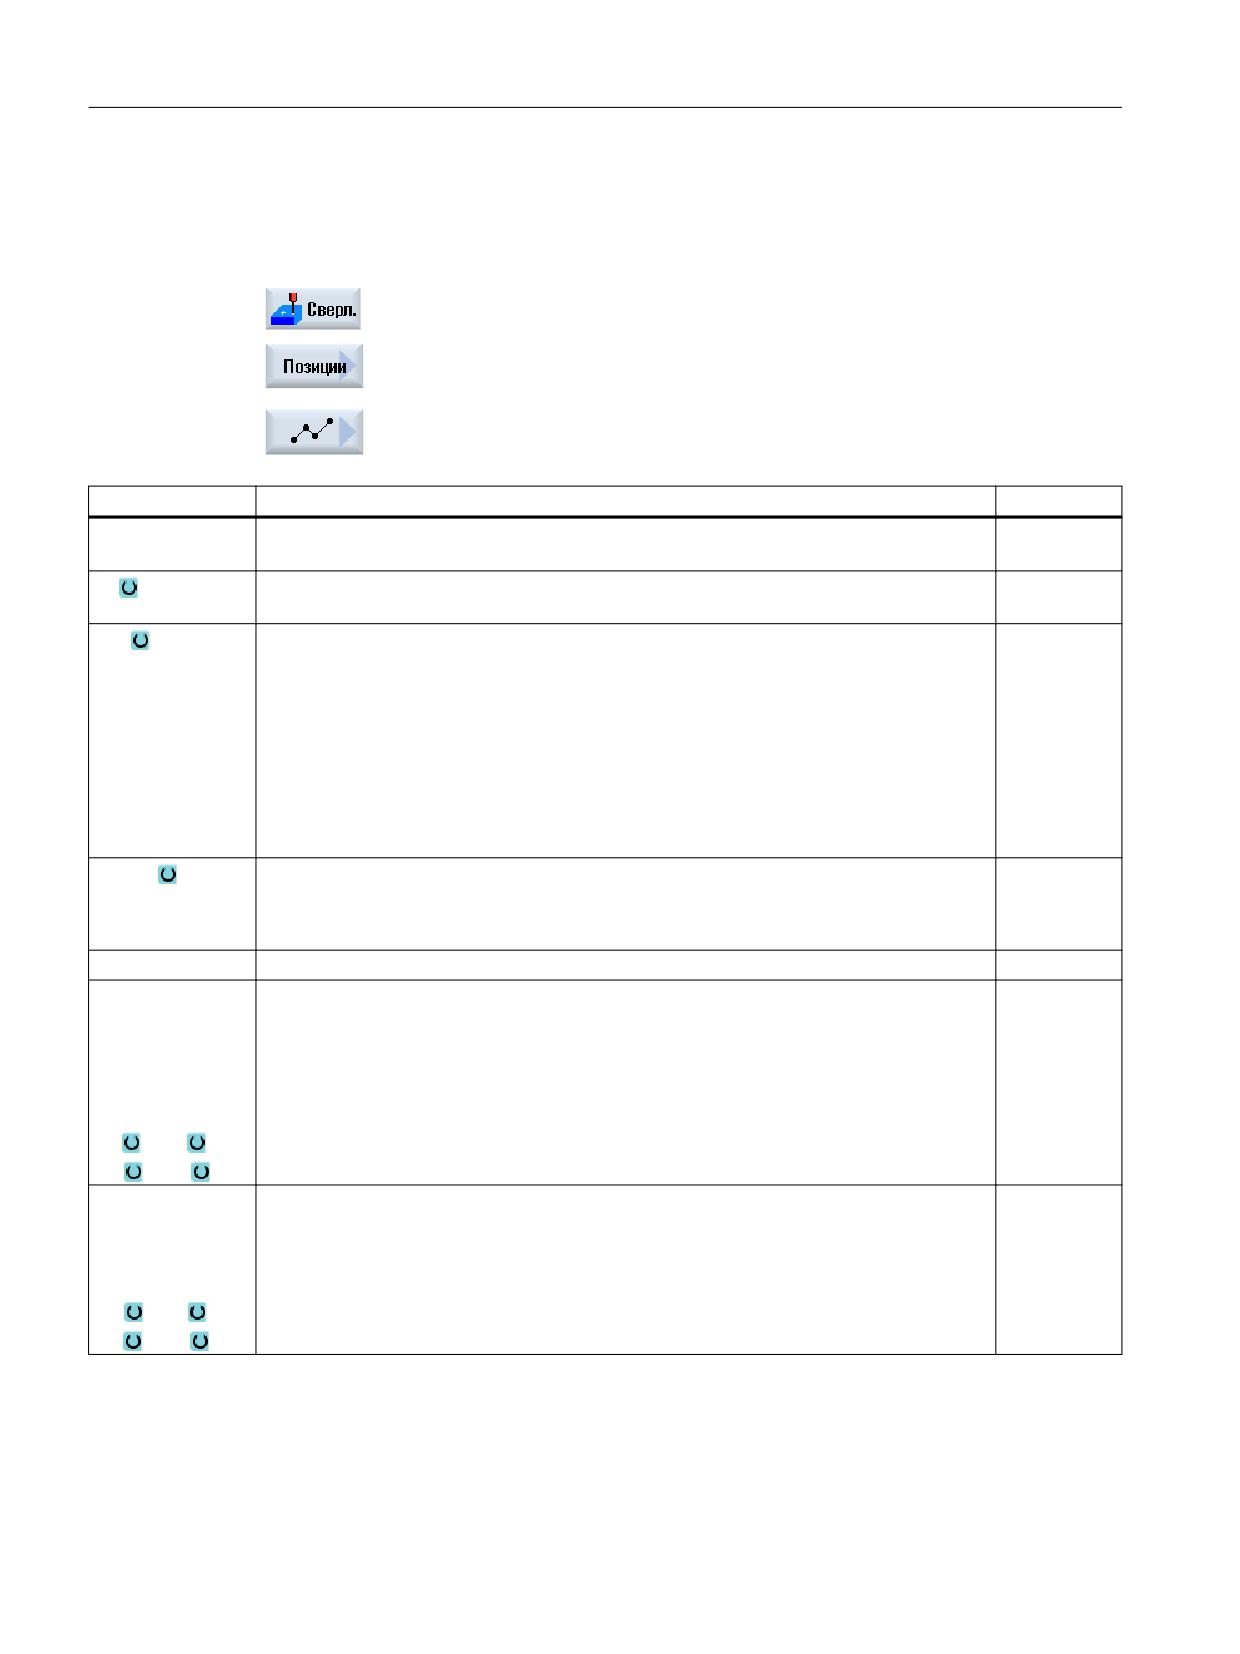
Параметр
Описание
Единица
LAB - (только для
Повторение метки перехода для позиции
G-кода)
PL
- (только для
Плоскость обработки
G-кода)
Оси
Выбор участвующих осей
• XY (1-я и 2-я оси плоскости)
• XA (1-я круговая ось и соответствующая линейная ось)
• XYA (1-ая круговая ось и обе оси плоскости)
Указание:
Круговые оси отображаются в поле выбора только в том случае, если они разре-
шены для использования в образце позиции.
См. указания изготовителя станка.
Выбор
Система координат (только при выборе XY)
мм
• прямоугольная
• полярная
Z0
Координата Z исходной точки (абс.)
мм
Оси: XY / система координат - полярная
XP
Координата X исходной точки - полюс (абс.)
мм
YP
Координата Y исходной точки - полюс (абс.)
мм
L0
Длина (абс) - расстояние от 1-ой позиции до полюса
мм
C0
Угол (абс) - угол 1-ой позиции относительно оси отсчета
градус
L1 ... L7
Длины других позиций (абс или инкр)
мм
C1 ... C7
Угол других позиций (абс или инкр)
градус
(только для
Оси: XY / система координат - прямоугольная
ShopMill)
Координата X 1-ой позиции (абс)
мм
X0
Координата Y 1-ой позиции (абс)
мм
Y0
Координата X других позиций (абс или инкр)
мм
X1 ...X8
Координата Y других позиций (абс или инкр)
мм
Y1 ... Y8
Фрезерная обработка
454
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
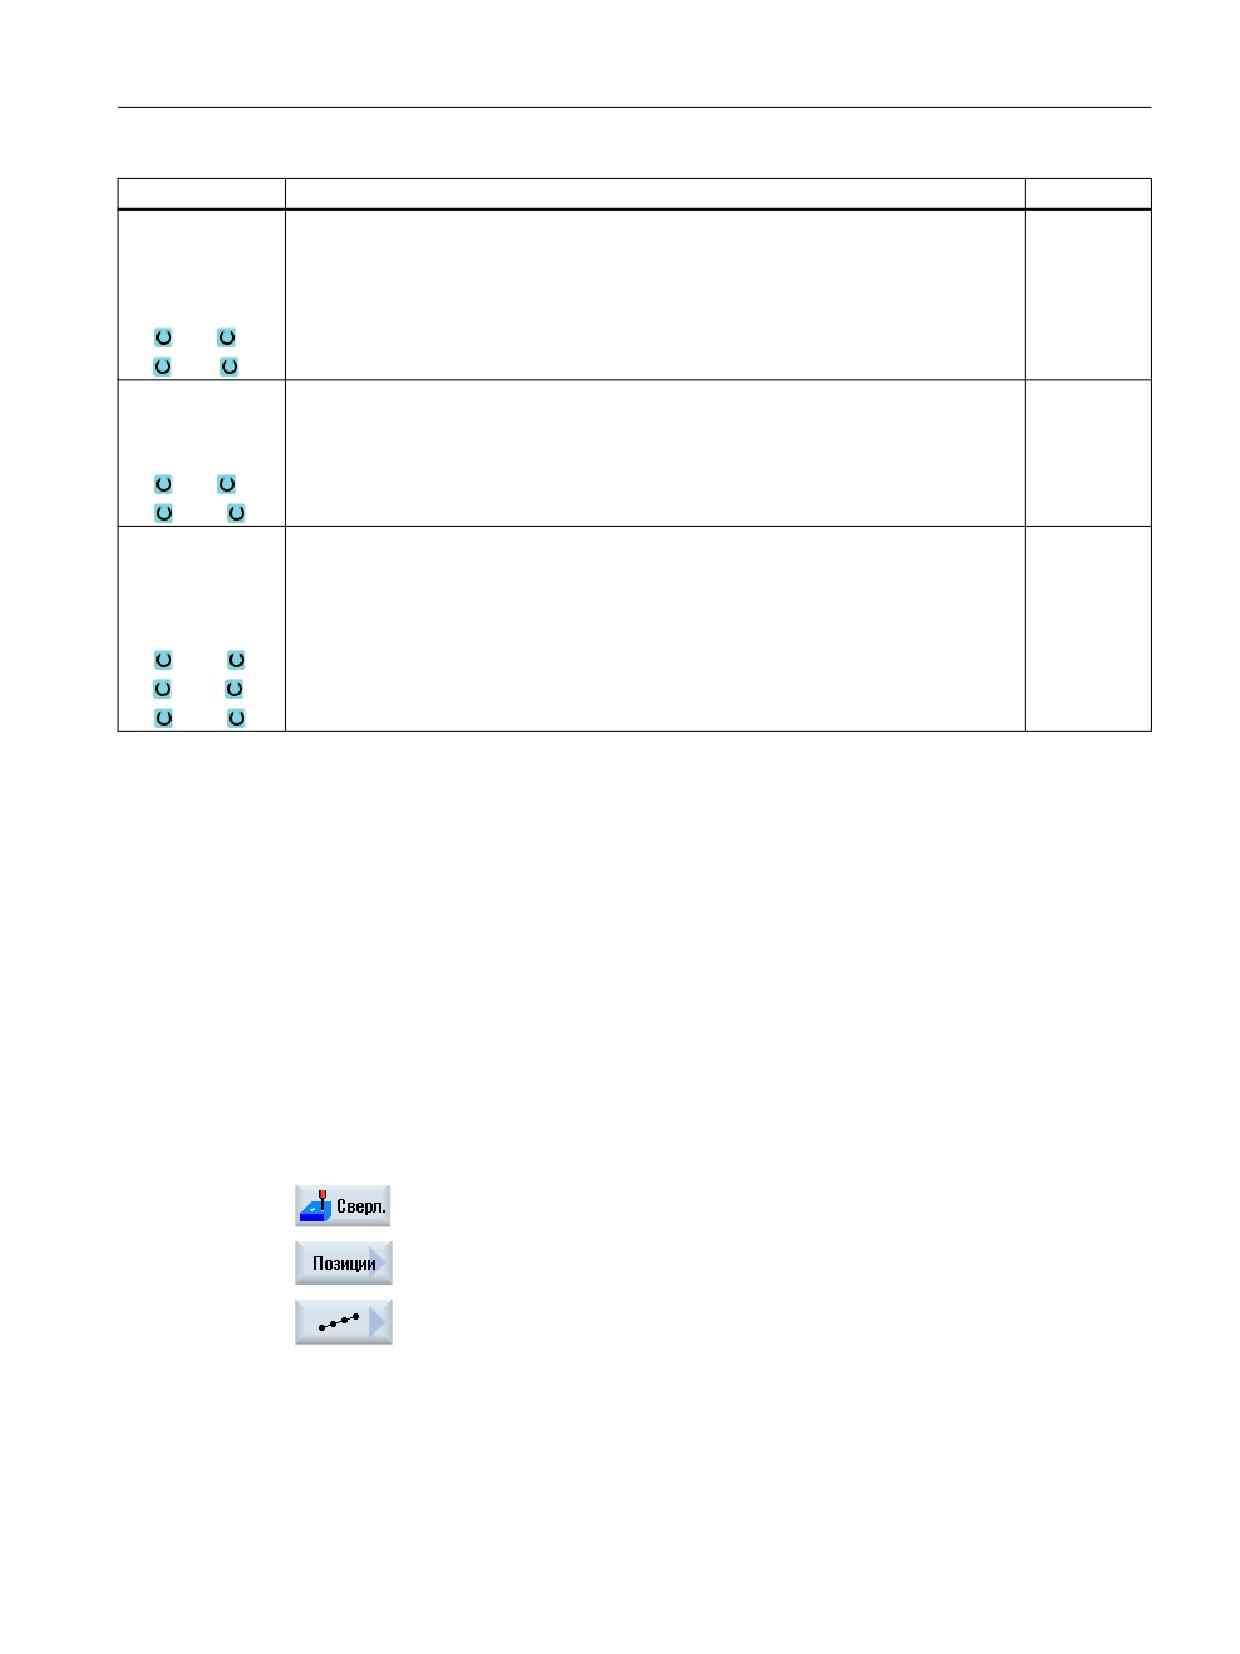
(только для G-ко-
(только "прямоугольная")
да)
Координата X 1-ой позиции (абс)
мм
X0
Координата Y 1-ой позиции (абс)
мм
Y0
Координата X других позиций (абс или инкр)
мм
X1 ...X8
Координата Y других позиций (абс или инкр)
мм
Y1 ... Y8
Оси: XA
X0
Координата X 1-ой позиции (абс)
мм
A0
Координата A (угол) 1-ой позиции (абс)
градус
X1 ...X8
Координаты X других позиций (абс или инкр)
мм
A1 ... A8
Координаты A (угол) других позиций (абс или инкр)
мм
Оси: XYA
X0
Координата X 1-ой позиции (абс)
мм
Y0
Координата Y 1-ой позиции (абс)
мм
A0
Координата A (угол) 1-ой позиции (абс)
градус
X1 ... X5
Координаты X других позиций (абс или инкр)
мм
Y1 ... Y5
Координаты Y других позиций (абс или инкр)
мм
A1 ... A5
Координаты A (угол) других позиций (абс или инкр)
градус
11.2.12
Образец позиции "Линия" (HOLES1)
Функция
С помощью функции "Образец позиции "Линия"" программируется любое число
позиций, расположенных с одинаковым интервалом друг от друга на одной линии.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Позиции" и "Линия".
Открывается окно ввода "Ряд позиций".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
455
Программирование технологических функций (циклы)
11.2 Сверление
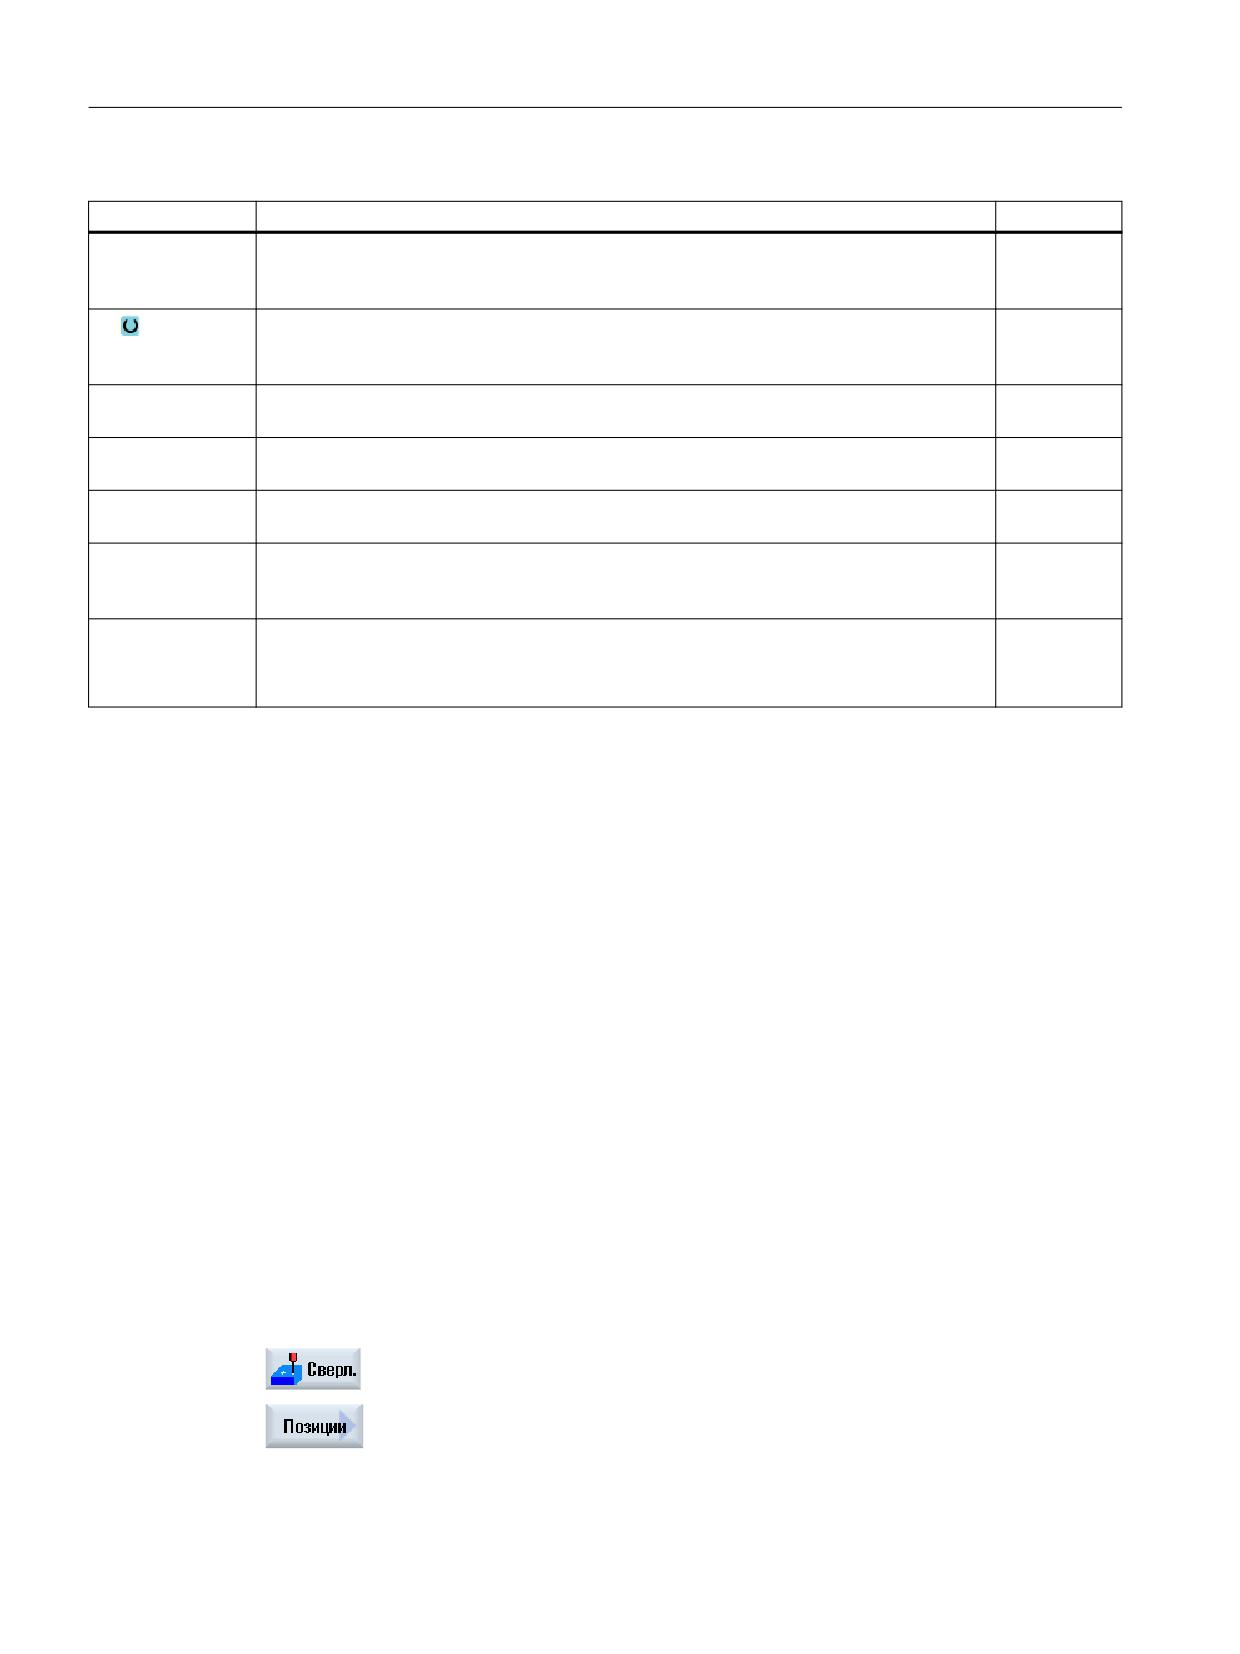
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Z0 (только для
Координата Z опорной точки Z (абс.)
мм
ShopMill)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
Y0
Координата Y опорной точки Y (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
α0
Угол поворота линии относительно оси X
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
L0
Расстояние от 1-й позиции до опорной точки
мм
L
Расстояние между позициями
мм
N
Число позиций
11.2.13
Образец позиции "Решетка или рамка" (CYCLE801)
Функция
• С помощью цикла "Образец позиций "Решетка"" (CYCLE801) программируется любое
число позиций, расположенных на одинаковом расстоянии друг от друга на одной или
нескольких прямых.
Если требуется запрограммировать ромбовидную решетку, то ввести углы αX или αY.
• Рамка
С помощью функции "Образец позиций "Рамка"" (CYCLE801) программируется любое
число позиций, расположенных на одинаковом расстоянии друг от друга на одной
рамке. Расстояние может быть различным по осям.
Если требуется запрограммировать ромбовидную рамку, то ввести углы αX или αY.
Порядок действий
1.
Выполняемая УП или программа ShopMill создана и открыт редак-
тор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
Фрезерная обработка
456
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
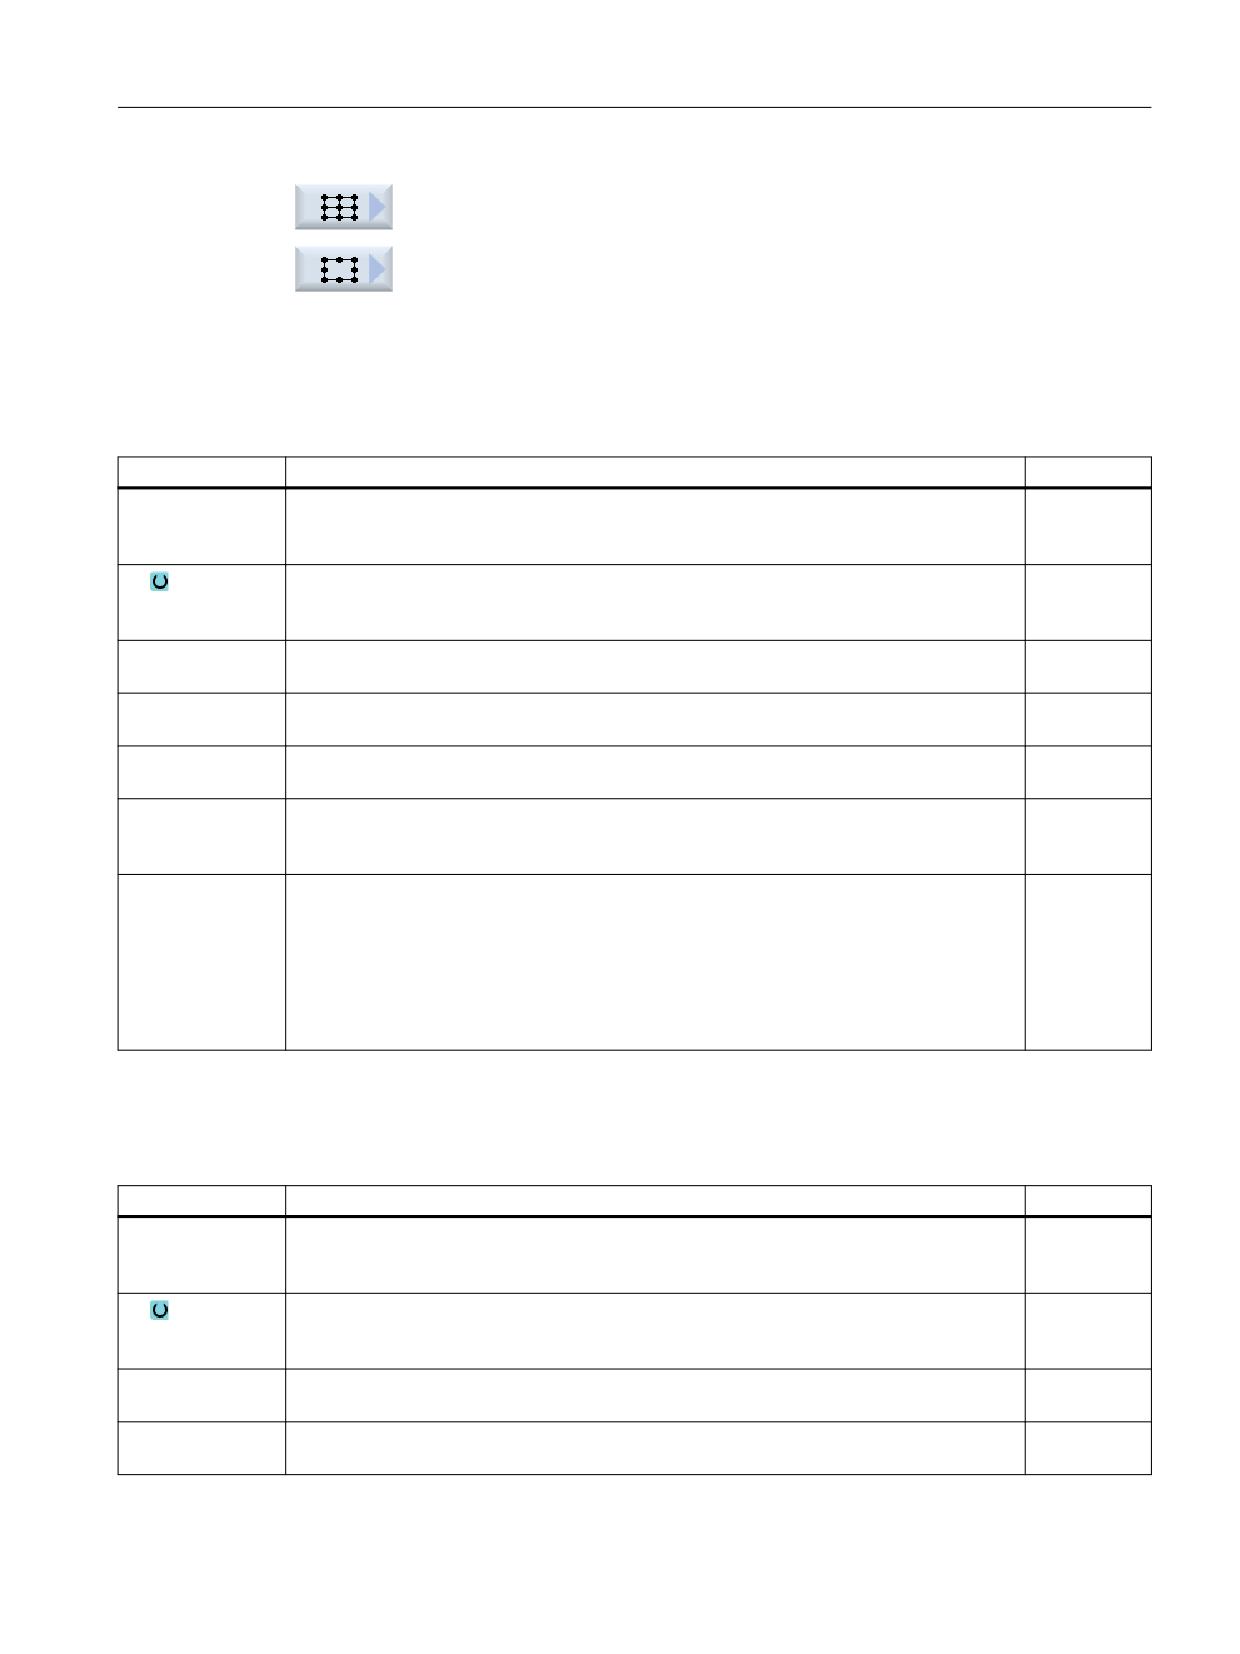
4.
Нажать программную клавишу "Решетка".
- ИЛИ -
Нажать программную клавишу "Рамка".
Открывается окно ввода "Позиционная решетка" или "Позиционная
рамка".
Параметры - Образец позиции "Решетка"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Z0 (только для
Координата Z опорной точки Z (абс.)
мм
ShopMill)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
Y0
Координата Y опорной точки Y (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
α0
Угол поворота линии относительно оси X
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
αX
Угол среза X
градус
αY
Угол среза Y
градус
L1
Расстояние между столбцами
мм
L2
Расстояние между рядами
мм
N1
Число столбцов
N2
Число рядов
Параметры - Образец позиции "Рамка"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Z0 (только для
Координата Z опорной точки Z (абс.)
мм
ShopMill)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
457
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Y0
Координата Y опорной точки Y (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
α0
Угол поворота линии относительно оси X
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
Рамка
αX
Угол среза X
градус
αY
Угол среза Y
градус
L1
Расстояние между столбцами
мм
L2
Расстояние между рядами
мм
N1
Число столбцов
N2
Число рядов
11.2.14
Образец позиции "Окружность или неполная окружность" (HOLES2)
Функция
С помощью функции "Образец позиции "Окружность"" и "Образец позиции "Делительная
окружность"" программируются отверстия на полной или делительной окружности с
заданным радиусом. Базовый угол поворота (α0) для 1-й позиции относится к оси X. ЧПУ
выполняет поворот на угол, вычисленный в зависимости от числа отверстий. Этот угол
одинаков для всех позиций.
Подвод инструмента к следующей позиции возможен по прямой или круговой
траектории.
Круговые оси
Если на станке установлены круговые оси, их можно выбрать для образца позиции
"Окружность" или "Делительная окружность".
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Позиции и образцы позиций (Страница 450)
Фрезерная обработка
458
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Порядок действий
1.
Выполняемая УП или программа ShopMill создана и открыт редак-
тор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
4.
Нажать программную клавишу "Окружность".
- ИЛИ -
Нажать программную клавишу "Неполная окружность".
Открывается окно ввода "Позиционная окружность" или "Неполная
позиционная окружность".
Параметры - Образец позиции "Окружность"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Оси
Выбор участвующих осей
• XY (1-я и 2-я оси плоскости)
• XA (1-я круговая ось и соответствующая линейная ось)
Указание:
Круговые оси отображаются в поле выбора только в том случае, если они разре-
шены для использования в образце позиции.
См. указания изготовителя станка.
Z0 (только для
Координата Z опорной точки
мм
ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
459
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Оси XY (прямоугольная)
X0
Координата X опорной точки X (абс.)
мм
Y0
Координата Y опорной точки Y (абс.)
мм
α0
Начальный угол для первой позиции.
градус
Положительный угол: полная окружность поворачивается против часовой стрелки.
Отрицательный угол: полная окружность поворачивается по часовой стрелке.
R
Радиус
N
Число позиций
мм
позициониро-
Движение позиционирования между позициями
вать
• Прямая
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность
Подвод к следующей позиции осуществляется по круговой траектории и опре-
деленной через машинные данные подачей.
Оси: XA
X0
Координата X опорной точки (абс.)
мм
A0
Начальный угол оси A (абс.)
градус
N
Число позиций
Параметры - Образец позиции "Неполная окружность"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Оси
Выбор участвующих осей
• XY (1-я и 2-я оси плоскости)
• XA (1-я круговая ось и соответствующая линейная ось)
Указание:
Круговые оси отображаются в поле выбора только в том случае, если они разре-
шены для использования в образце позиции.
См. указания изготовителя станка.
Z0
Координата Z опорной точки
мм
Фрезерная обработка
460
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Оси XY (прямоугольная)
X0
Координата X опорной точки X (абс.)
мм
Y0
Координата Y опорной точки Y (абс.)
мм
α0
Начальный угол для первой позиции.
градус
Положительный угол: полная окружность поворачивается против часовой стрелки.
Отрицательный угол: полная окружность поворачивается по часовой стрелке.
α1
Угловое приращение
градус
После изготовления первого отверстия, все остальные позиции передвигаются на
этот угол.
Положительный угол: следующие позиции поворачиваются против часовой стрел-
ки.
Отрицательный угол: следующие позиции поворачиваются по часовой стрелке.
R
мм
Радиус
N
Число позиций
позициониро-
вать
Движение позиционирования между позициями
• Прямая
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность
Подвод к следующей позиции осуществляется по круговой траектории и опре-
деленной через машинные данные подачей.
Оси: XA
X0
Координата X опорной точки (абс.)
мм
A0
Начальный угол оси A (абс.)
градус
A1
Угловое приращение оси A (инкр.)
градус
N
Число позиций
11.2.15
Показать/скрыть позиции
Функция
На следующих образцах позиций можно скрывать любые позиции:
• Образец позиции "линия"
• Образец позиции "решетка"
• Образец позиции "рамка"
• Образец позиции "полный круг"
• Образец позиции "делительная окружность"
Скрытые позиции при обработке пропускаются.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
461
Программирование технологических функций (циклы)
11.2 Сверление
Представление
Запрограммированные позиции образца позиций представлены в графическом
программировании следующим образом:
x
Позиция активиро- = показана (позиция представлена как крест)
вана
o
Позиция деактиви- = скрыта (позиция представлена как кружок)
рована
Выбор позиций
Можно показывать или скрывать позиции как с помощью клавиатуры, так и с помощью
мыши в в появившейся таблице позиций посредством активации кнопок-флажков.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программные клавиши "Сверление" и "Позиции".
3.
Нажать программные клавиши "Линия/решетка/рамка" или "Пол-
ный круг/делительная окружность".
4.
Нажать программную клавишу "Скрыть позицию".
Через маску ввода образца позиций открывается окно "Скрыть по-
зицию". Позиции отображаются в таблице.
Отображаются номера позиций, их угол(α), а также кнопка-флажок
с состоянием (активировано = галочка установлена / деактивирова-
но = без галочки).
На графическом изображении выбранная позиция выделяется цве-
том.
5.
Выбрать с помощью мыши требуемую позицию и деактивировать
или активировать кнопку-флажок чтобы скрыть или снова показать
позицию.
На графическом изображении скрытые позиции отображаются кру-
жочком, а показанные (активные) крестиком.
Указание: Можно выбирать отдельные позиции с помощью клави-
ши <курсор вверх> или <курсор вниз> и показывать или скрывать с
помощью клавиши <SELECT>.
Фрезерная обработка
462
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Скрыть или показать все позиции за один раз
1.
Нажать программную клавишу "Скрыть все", чтобы скрыть все по-
зиции.
2.
Нажать программную клавишу "Показать все", чтобы снова пока-
зать все позиции.
11.2.16
Повторение позиций
Функция
Если необходимо еще раз перейти к уже запрограммированным позициям, то это может
быть быстро реализовано с помощью функции "Повторение позиции".
Для этого нужно указать номер образца позиции. Этот номер присваивается циклом
автоматически (в ShopMill). Этот номер образца позиции находится в технологической
карте (окно программы) или программе в G-кодах после номера кадра.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программные клавиши "Сверление" и "Повторить позицию".
Открывается окно ввода "Повторение позиции".
3.
После ввода метки или номера образца позиции, к примеру, 1, на-
жать программную клавишу "Применить". После этого осуществл-
яется повторный переход к выбранному образцу позиции.
Параметр
Описание
Единица
LAB (только для
Повторение метки перехода для позиции
G-кода)
Позиция (только
Ввести номер образца позиции
для ShopMill)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
463
Программирование технологических функций (циклы)
11.3 Фрезерование
11.3
Фрезерование
11.3.1
Плоское фрезерование (CYCLE61)
Функция
С помощью цикла "Плоское фрезерование" возможно плоское фрезерование любой
детали.
При этом всегда обрабатывается прямоугольная поверхность.
Можно фрезеровать плоскости деталей с или без ограничений.
Подвод/отвод
1. Точка старта при вертикальной обработке всегда лежит вверху или внизу. При
горизонтальной обработке она лежит справа или слева.
Точка старта обозначена на вспомогательном изображении.
2. Обработка осуществляется снаружи.
Режим обработки
Цикл подразделяется на черновую и чистовую обработку:
• Черновая обработка:
фрезерование поверхности
Инструмент поворачивается вокруг кромки детали
• Чистовая обработка:
однократное фрезерование поверхности
Инструмент поворачивается на безопасном расстоянии в плоскости X/Y
Свободный ход фрезы
Подача на глубину всегда осуществляется за пределами детали.
Если предусмотрена деталь с прерыванием кромки, то выбрать цикл прямоугольной
цапфы.
При плоском фрезеровании эффективный диаметр фрезы для инструмента типа "фреза"
сохранен в машинных данных.
Изготовитель станка
Следовать указания изготовителя станка.
Фрезерная обработка
464
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Выбор направления обработки
Переключать в поле "Направление" направление обработки до тех пор, пока не появится
символ для необходимого направления обработки.
• Одно направление обработки
• Разное направление обработки
Выбор ограничений
Нажать соответствующую программную клавишу для каждого необходимого
ограничения.
влево
вверх
вниз
вправо
Выбранные границы показываются на вспомогательном изображении и в векторной
графике.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Плоское фрезерование".
Открывается окно ввода "Плоское фрезерование".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
465
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
Одно направление обработки
•
•
Разное направление обработки
•
•
Позиции относятся к исходной точке:
X0
Точка перехода 1 в X
мм
Y0
Точка перехода 1 в Y
мм
Z0
Высота заготовки
мм
X1
Точка перехода 2X (абс.) или точка перехода 2X относительно X0 (инкр.)
мм
Y1
Точка перехода 2Y (абс.) или точка перехода 2Y относительно Y0 (инкр.)
мм
Z1
Высота готовой детали (абс.) или высота готовой детали относительно Z0 (инкр.)
мм
DXY
Макс. подача в плоскости
мм
В качестве альтернативы подача в плоскости может быть указана и в %, как соотно-
%
шение подача в плоскости (мм) к диаметру по кромкам резцов фрезы (мм).
DZ
Макс. подача на глубину - (только для черновой обработки)
мм
UZ
Чистовой припуск для глубины
мм
* Единица подачи как запрограммировано перед вызовом цикла
Примечание
Для чистовой обработки необходимо ввести тот же чистовой припуск, что и для черновой
обработки. Чистовой припуск используется при позиционировании для свободного хода
инструмента.
11.3.2
Прямоугольный карман (POCKET3)
Функция
С помощью цикла "Фрезерование прямоугольного кармана" можно фрезеровать любой
прямоугольный карман.
Фрезерная обработка
466
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4

Программирование технологических функций (циклы)
11.3 Фрезерование
Имеются следующие варианты обработки:
• Фрезерование прямоугольного кармана из цельной заготовки.
• Предварительное сверление прямоугольного кармана в центре, если, к примеру,
фреза не режет по центру (последовательное программирование программных
кадров Сверление, Прямоугольный карман и Позиция).
• Доработка предварительно обработанного прямоугольного кармана (см. параметр
"Выборка"):
- Комплексная обработка
- Доработка
В зависимости от того, как прямоугольный карман измерен на рабочем чертеже, можно
выбрать соответствующую опорную точку для прямоугольного кармана.
Примечание
Предварительное сверление
Если результатом запрограммированных входных параметров является отличный от
Pocket3 продольный паз, то из Pocket3 вызывается соответствующий цикл для обработки
паза (Slot1 или Longhole). В таких случаях точки врезания могут находиться не в центре
кармана.
Учитывать эту особенность, если нужно выполнить предварительное сверление.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к центру прямоугольного кармана на
высоте плоскости отвода и подается на безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка прямоугольного кармана осуществляется в выбранном режиме
обработки всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
467
Программирование технологических функций (циклы)
11.3 Фрезерование
Режим обработки
• Черновая обработка
При черновой обработке последовательно от центра обрабатываются отдельные
плоскости прямоугольного кармана до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. При этом подвод к
прямоугольного кармана паза осуществляется по четверти круга, который переходит
в угловой радиус. При последней подаче из центра осуществляется чистовая
обработка основания.
Фрезерная обработка
468
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю прямоугольного кармана.
=)6
6&
6&
Рисунок 11-4
Геометрия при снятии фаски внутренних контуров
Примечание
При снятии фаски оценивается угол при вершине. Концевая фреза действует при
снятии фаски как центровое сверло с углом при вершине 90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
469
Программирование технологических функций (циклы)
11.3 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы ShopMill
создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Карман" и "Прямоугольный карман".
Открывается окно ввода "Прямоугольный карман".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Опорная точка
Могут быть выбраны следующие различные положения опорной точки:
•
(центр)
•
(внизу слева)
•
(внизу справа)
•
(вверху слева)
•
(вверху справа)
Опорная точка (помечена голубым) отображается на вспомогательном изображе-
нии.
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Фрезерная обработка
470
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки
Фрезерование прямоугольного кармана на запрограммированной позиции
(X0, Y0, Z0).
• Образец позиции
Позиция с MCALL
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина кармана
мм
L
Длина кармана
мм
R
Угловой радиус
мм
α0
Угол поворота
градус
Z1
Глубина относительно Z0 (инкр.) или глубина кармана (абс.) - (только для ∇, ∇∇∇ или
мм
∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание: (только для G-кода)
С G0 выполняется подвод к центру кармана на высоте плоскости отвода и после
также с G0 на этой позиции на вынесенную на безопасное расстояние опорную
точку. После этого осуществляется обработка прямоугольного кармана в соот-
ветствии с выбранной стратегией врезания с учетом размеров вчерне.
• вертикально: Вертикальное врезание в центре кармана
Вычисленная актуальная глубина подачи исполняется в центре кармана в од-
ном кадре. При этой установке фреза должна резать по центру или необходимо
предварительное сверление.
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием: Врезание качанием на центральной оси прямоугольного кармана
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
471
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
Выборка - (толь-
• Комплексная обработка
ко при черновой
Прямоугольный карман фрезеруется из цельного материала.
обработке)
• Доработка
Уже имеется прямоугольный карман меньшего размера или отверстие, которые
должны быть увеличены в одной или нескольких осях. После нужно запрограм-
мировать параметры AZ, W1 и L1.
AZ
Глубина предварительной обработки - (только для доработки)
мм
W1
Ширина предварительной обработки - (только для доработки)
мм
L1
Длина предварительной обработки - (только для доработки)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Фрезерная обработка
472
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина кармана
мм
L
Длина кармана
мм
R
Угловой радиус
мм
Z1
Глубина относительно Z0 (инкр.) или глубина кармана (абс.) - (только для ∇, ∇∇∇ или
мм
∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание: (только для G-кода)
С G0 выполняется подвод к центру кармана на высоте плоскости отвода и после
также с G0 на этой позиции на вынесенную на безопасное расстояние опорную
точку. После этого осуществляется обработка прямоугольного кармана в соот-
ветствии с выбранной стратегией врезания с учетом размеров вчерне.
• вертикально: Вертикальное врезание в центре кармана
Вычисленная актуальная глубина подачи исполняется в центре кармана в од-
ном кадре. При этой установке фреза должна резать по центру или необходимо
предварительное сверление.
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием: Врезание качанием на центральной оси прямоугольного карма-
на
Центр фрезы качается на прямой до достижения подачи на глубину. Если глубина
достигнута, то путь проходится еще раз без подачи на глубину, чтобы устранить
диагональную траекторию врезания.
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
473
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование прямоугольного кармана на запрограмми-
Отдельная
обработки
рованной позиции (X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Выборка
Прямоугольный карман фрезеруется из цельного мате-
Комплексная
риала - (только для черновой обработки)
обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.3
Круговой карман (POCKET4)
Функция
С помощью цикла "Фрезерование кругового кармана" можно фрезеровать любой
круговой карман.
Фрезерная обработка
474
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
При этом доступны следующие варианты обработки:
• Фрезерование кругового кармана из цельной заготовки.
• Предварительное сверление кругового кармана в центре, если, к примеру, фреза не
режет по центру (последовательное программирование программных кадров
Сверление, Круговой карман и Позиция).
• Обработка предварительно изготовленного кругового кармана (см. параметр
"Выборка").
- Комплексная обработка
- Доработка
Для фрезерования с функцией "Круговой карман" доступны следующие режимы
обработки:
• в плоскости
• по спирали
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод при плоскостной выборке
При плоскостной выборке кармана материал снимается горизонтально "послойно".
1. Инструмент подводится ускоренным ходом к центру кармана на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка кругового кармана осуществляется в выбранном режиме обработки
всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
475
Программирование технологических функций (циклы)
11.3 Фрезерование
Подвод/отвод при спиральной выборке
При спиральной выборке материал снимается винтовым движением до глубины
кармана.
1. Инструмент подводится ускоренным ходом к центру кармана на высоте плоскости
отвода и подается на безопасное расстояние.
2. Подача на первый диаметр обработки.
3. Обработка кругового кармана осуществляется с выбранным режимом обработки на
глубине кармана или до глубины кармана с чистовым припуском.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
5. Боковая подача на следующий диаметр обработки.
Режим обработки: в плоскости
При фрезеровании кругового кармана можно выбрать этот метод для следующих
обработок:
• Черновая обработка
При черновой обработке последовательно от центра обрабатываются отдельные
плоскости кругового кармана до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. Подвод к краю
кармана осуществляется по четверти круга, который переходит в радиус кармана.
При последней подаче из центра осуществляется чистовая обработка основания.
Фрезерная обработка
476
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю кругового кармана.
=)6
6&
6&
Рисунок 11-5
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
477
Программирование технологических функций (циклы)
11.3 Фрезерование
Режим обработки: по спирали
При фрезеровании кругового кармана можно выбрать этот метод для следующих
обработок:
• Черновая обработка
При черновой обработке круговой карман обрабатывается винтовыми движениями
сверху вниз.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Выполняется свободный ход инструмента от края и основания кармана по четверти
круга и он отводится ускоренным ходом на безопасное расстояние.
Этот процесс повторяется послойно изнутри наружу то полной обработки кармана.
• Чистовая обработка
При чистовой обработке сначала происходит обработка края винтовыми движениями
до основания.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Фрезерование основания выполняется по спирали снаружи внутрь.
Из центра кармана выполняется отвод ускоренным ходом на безопасное расстояние.
• Чистовая обработка края
При чистовой обработке края сначала происходит обработка края винтовыми
движениями до основания.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Выполняется свободный ход инструмента от края и основания кармана по четверти
круга и он отводится ускоренным ходом на безопасное расстояние.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Карман" и "Круговой карман".
Открывается окно ввода "Круговой карман".
Фрезерная обработка
478
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка, в плоскости или по спирали)
•
∇∇∇ (чистовая обработка, в плоскости или по спирали)
•
∇∇∇ край (чистовая обработка края, в плоскости или по спирали)
• Снятие фаски
Режим обработ-
• в плоскости
ки
Обработка кругового кармана в плоскости
• по спирали
Обработка кругового кармана по спирали
Позиция обра-
• Отдельная позиция
ботки
Фрезерование кругового кармана на запрограммированную пози-
цию (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких круговых карманов на образце позиции
(например, полная окружность, делительная окружность, решетка и
т.п.).
Исходные точки относятся к центру кругового кармана:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
∅
Диаметр кармана
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.) - (только для
мм
∇, ∇∇∇ или ∇∇∇ край)
DXY
• Макс. подача в плоскости
В
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ и ∇∇∇)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
479
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Врезание
Могут быть выбраны различные режимы врезания - (только для вариан-
та обработки "в плоскости" и для ∇, ∇∇∇ и ∇∇∇ край):
• засверливание (только для G-кода)
• вертикально: Вертикальное врезание в центре кармана
Вычисленная глубина подачи исполняется в центре кармана верти-
кально.
Подача: Подача как запрограммировано в FZ
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной
радиусом и глубиной на оборот. Если глубина для подачи достигнута,
то исполняется еще один полный круг, чтобы устранить диагональ-
ную траекторию врезания.
Подача: Подача обработки
Указание: При вертикальном врезании в центре кармана фреза дол-
жна резать по центру или необходимо предварительное сверление.
FZ
Подача на глубину - (только при врезании и вертикально)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при врезании и вертикально)
мм/мин
мм/зуб
(только для
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
Подъем спирали из-за геометрических отношений может быть меньше.
ER
Радиус спирали (только при спиральном врезании)
мм
Радиус не может быть больше, чем радиус фрезы, иначе образуются
остатки материала. Кроме этого не допускать повреждений кругового
кармана.
Выборка
• Комплексная обработка
Круговой карман должен фрезероваться из цельного материала (к
примеру, отливка).
• Доработка
Уже имеется карман меньшего размера или отверстие, которые дол-
жны быть увеличены. Необходимо запрограммировать параметры
AZ, и ∅1.
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при сня-
мм
тии фаски)
AZ
Глубина предварительной обработки - (только для доработки)
мм
∅1
Диаметр предварительной обработки - (только для доработки)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
480
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Режим обработки
• в плоскости
Обработка кругового кармана в плоскости
• по спирали
Обработка кругового кармана по спирали
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
∅
Диаметр кармана
мм
Z1
Глубина относительно Z0 (инкр.) или глубина кармана (абс.) - (только для ∇, ∇∇∇ или
мм
∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
481
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Врезание
Могут быть выбраны различные режимы врезания - (только для варианта обра-
ботки "в плоскости" и для ∇, ∇∇∇ и ∇∇∇ край):
• засверливание (только для G-кода)
• вертикально: Вертикальное врезание в центре кармана
Вычисленная глубина подачи исполняется в центре кармана вертикально.
Подача: Подача как запрограммировано в FZ
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
Подача: Подача обработки
Указание: При вертикальном врезании в центре кармана фреза должна резать
по центру или необходимо предварительное сверление.
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
Подъем спирали из-за геометрических отношений может быть меньше.
ER
Радиус спирали (только при спиральном врезании)
мм
Радиус не может быть больше, чем радиус фрезы, иначе образуются остатки мате-
риала. Кроме этого не допускать повреждений кругового кармана.
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезерование кругового кармана на запрограммирован-
Отдельная
обработки
ной позиции (X0, Y0, Z0).
позиция
Выборка
Круговой карман фрезеруется из цельного материала
Комплексная
обработка
Фрезерная обработка
482
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.4
Прямоугольная цапфа (CYCLE76)
Функция
С помощью цикла "Прямоугольная цапфа" можно фрезеровать различные
прямоугольные цапфы.
При этом доступны следующие формы с или без углового радиуса:
В зависимости от того, как прямоугольная цапфа измерена на рабочем чертеже, можно
выбрать соответствующую опорную точку для прямоугольной цапфы.
Дополнительно к желаемой прямоугольной цапфе необходимо определить цапфу-
заготовку. Цапфа-заготовка определяет область, вне которой отсутствует материал, т.е
движение там осуществляется ускоренным ходом. Цапфа-заготовка не должна
перекрывать соседние цапфы-заготовки и автоматически устанавливается циклом по
центру готовой цапфы.
Прямоугольная цапфа обрабатывается только одной подачей. Если необходимо
осуществить обработку с несколькими подачами, то необходимо запрограммировать
функцию "Прямоугольная цапфа" несколько раз с постоянно уменьшаемым чистовым
припуском.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
483
Программирование технологических функций (циклы)
11.3 Фрезерование
Процесс
1.
Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка лежит на повернутой на
α0 положительной оси Х.
2.
Инструмент подводится к контуру цапфы сбоку по полукругу с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка прямоугольной цапфы осуществляется в
зависимости от запрограммированного направления вращения обработки
(противоход/синхронный ход) по часовой или против часовой стрелки.
3.
После однократного обхода прямоугольной цапфы инструмент выходит из контура по
полукругу и осуществляется подача на следующую глубину обработки.
4.
Подвод к прямоугольной цапфе всегда осуществляется по полукругу с одним
обходом. Этот процесс повторяется до тех пор, пока не будет достигнута
запрограммированная глубина цапфы.
5.
Инструмент отводится ускоренным ходом на безопасное расстояние.
Режим обработки
•
Черновая обработка
При черновой обработке выполняется обход прямоугольной цапфы до достижения
запрограммированного чистового припуска.
•
Чистовая обработка
Если запрограммирован чистовой припуск, то прямоугольная цапфа обходится до
достижения глубины Z1.
•
Снятие фаски
При снятии фаски ломается кромка на верхнем крае прямоугольной цапфы.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Прямоу-
гольная цапфа".
Открывается окно ввода "Прямоугольная цапфа".
Фрезерная обработка
484
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для G-ко-
да)
Опорная точка
Могут быть выбраны следующие различные положения опорной точки:
•
(центр)
•
(внизу слева)
•
(внизу справа)
•
(вверху слева)
•
(вверху справа)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезеровка прямоугольной цапфы на запрограммированную позицию (X0, Y0,
Z0).
• Образец позиции
Фрезерование нескольких прямоугольных цапф на образце позиции
(к примеру, полная окружность, делительная окружность, решетка и т.п.).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина цапфы
мм
L
Длина цапфы
мм
R
Угловой радиус
мм
α0
Угол поворота
градус
Z1
Глубина цапфы (абс.) или глубина относительно Z0 (инкр.) - (только для ∇ и ∇∇∇)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
485
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск Плоскость на длину (L) прямоугольной цапфы и ширину (W) пря-
мм
моугольной цапфы.
Более маленький размер прямоугольной цапфы достигается посредством повтор-
ного вызова цикла и программирования с уменьшенным чистовым припуском. -
(только для ∇ и ∇∇∇)
UZ
Чистовой припуск для глубины (ось инструмента) - (только для ∇ и ∇∇∇)
мм
W1
Ширина цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
L1
Длина цапфы-заготовки (важно для определения позиции подвода) - (только для ∇ и
мм
∇∇∇)
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
FZ (только для G-
Подача на глубину
*
кода)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина цапфы
мм
L
Длина цапфы
мм
Фрезерная обработка
486
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
R
Угловой радиус
мм
Z1
Глубина цапфы (абс) или глубина относительно Z0 (инкр) - (только для ∇ и ∇∇∇)
мм
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск Плоскость на длину (L) прямоугольной цапфы и ширину (W)
мм
прямоугольной цапфы.
Более маленький размер прямоугольной цапфы достигается посредством повтор-
ного вызова цикла и программирования с уменьшенным чистовым припуском. -
(только для ∇ и ∇∇∇)
UZ
Чистовой припуск Глубина (ось инструмента)- (только для ∇ или ∇∇∇)
мм
W1
Ширина цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
L1
Длина цапфы-заготовки (важно для определения позиции подвода) - (только для ∇
мм
и ∇∇∇)
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование прямоугольной цапфы на запрограммиро-
Отдельная
обработки
ванной позиции (X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.5
Круговая цапфа (CYCLE77)
Функция
С помощью цикла "Круговая цапфа" можно фрезеровать различные круговые цапфы.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
487
Программирование технологических функций (циклы)
11.3 Фрезерование
Дополнительно к желаемой круговой цапфе необходимо определить цапфу-заготовку.
Цапфа-заготовка определяет область, вне которой отсутствует материал, т.е движение
там осуществляется ускоренным ходом. Цапфа-заготовка не должна перекрывать
соседние цапфы-заготовки и автоматически устанавливается по центру готовой цапфы.
Круговая цапфа обрабатывается только одной подачей. Если необходимо осуществить
обработку с несколькими подачами, то необходимо запрограммировать функцию
"Круговая цапфа" несколько раз с постоянно уменьшаемым чистовым припуском.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка всегда лежит на
положительной оси Х.
2. Инструмент подводится к контуру цапфы сбоку по полукругу с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка круговой цапфы осуществляется в зависимости от
запрограммированного направления вращения обработки (противоход/синхронный
ход) по часовой или против часовой стрелки.
3. После однократного обхода круговой цапфы инструмент выходит из контура по
полукругу и осуществляется подача на следующую глубину обработки.
4. Подвод к круговой цапфе всегда осуществляется по полукругу с одним обходом. Этот
процесс повторяется до тех пор, пока не будет достигнута запрограммированная
глубина цапфы.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Фрезерная обработка
488
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Режим обработки
При фрезеровании круговой цапфы режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке осуществляется обход круговой цапфы до достижения
запрограммированного чистового припуска.
• Чистовая обработка
Если запрограммирован чистовой припуск, то круговая цапфа обходится до
достижения глубины Z1.
• Снятие фаски
При снятии фаски кромка ломается на верхнем краю круговой цапфы.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Круговая
цапфа".
Открывается окно ввода "Круговая цапфа".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
489
содержание .. 4 5 6 7 ..