содержание .. 5 6 7 8 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 7
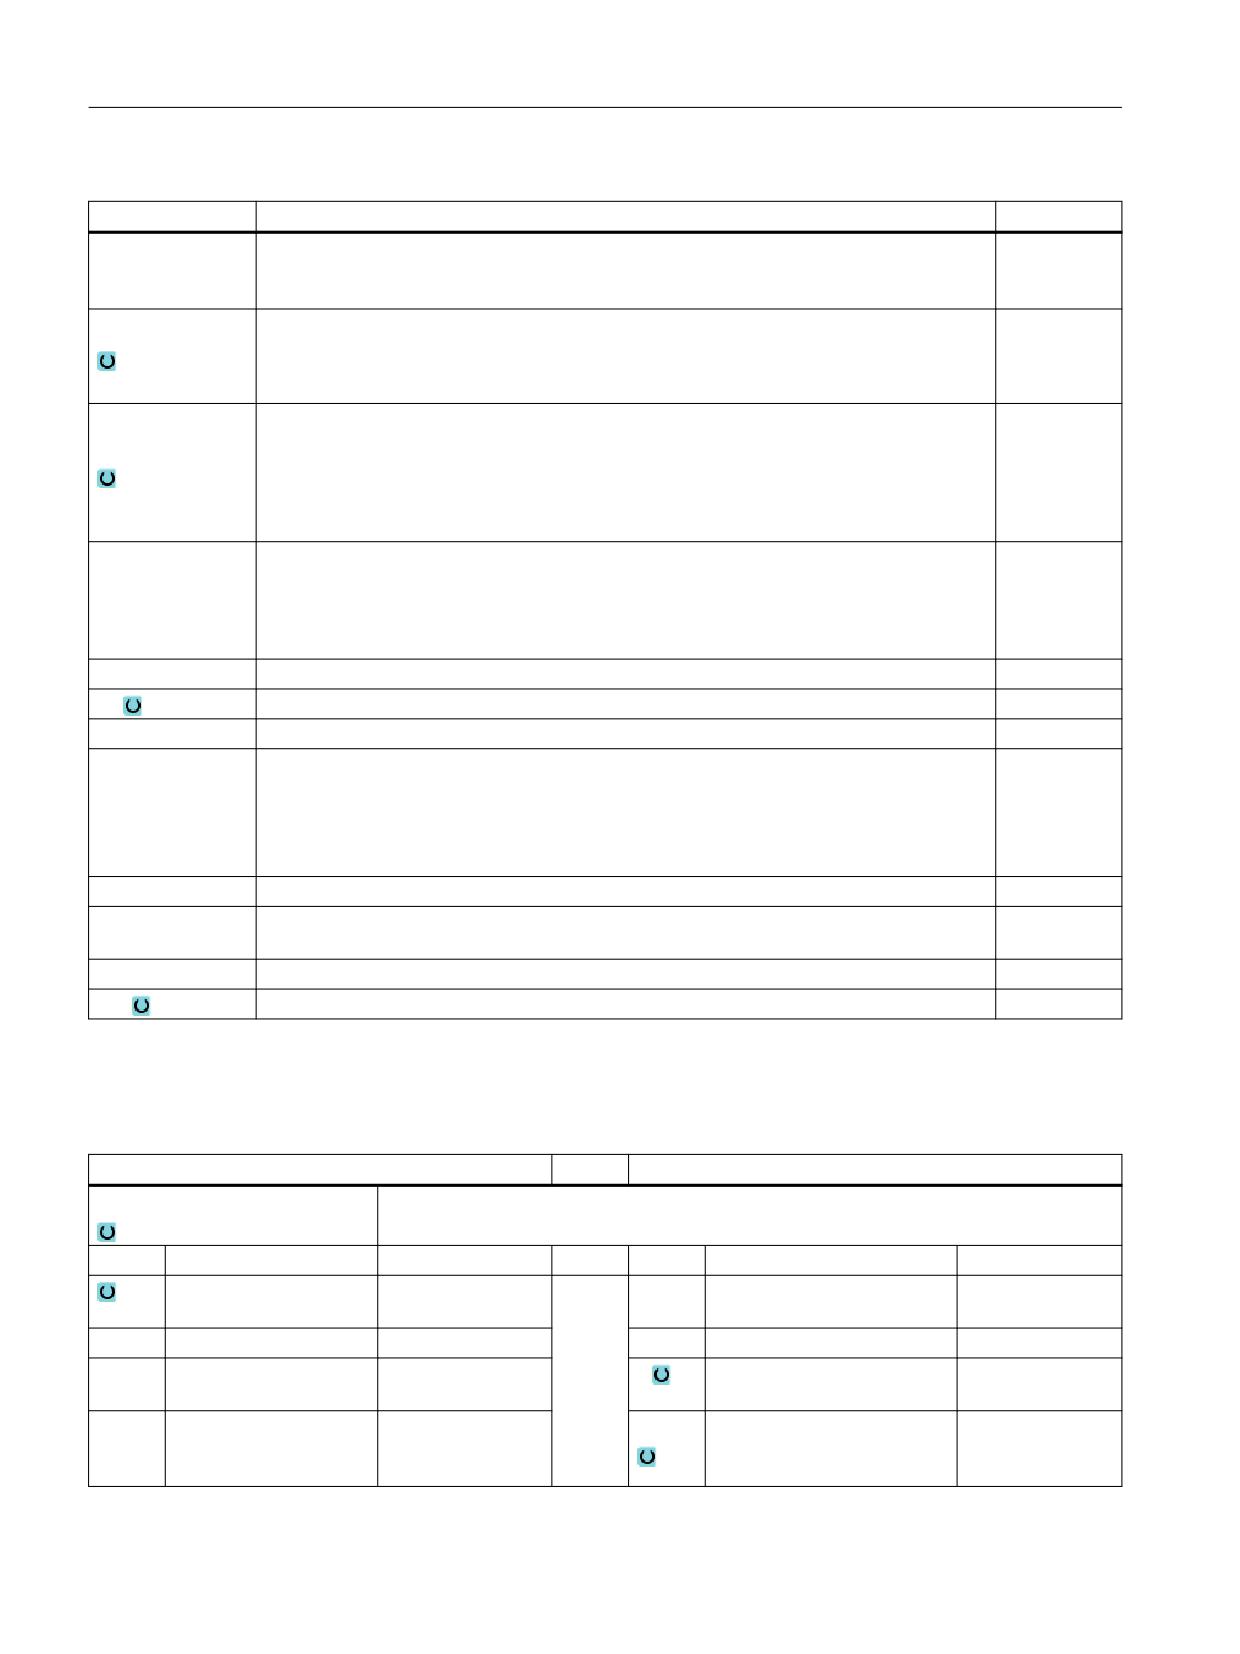
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для G-ко-
да)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезерование круговой цапфы на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких круговых цапф на образце позиции
(к примеру, полная окружность, делительная окружность, решетка и т.п.).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
∅
Диаметр цапфы
мм
Z1
Глубина цапфы (абс.) или глубина относительно Z0 (инкр.) - (только для ∇ и ∇∇∇)
мм
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск Плоскость на длину (L) круговой цапфы и ширину (W) круговой
мм
цапфы.
Меньший размер круговой цапфы достигается посредством повторного вызова
цикла и программирования с уменьшенным чистовым припуском. - (только для ∇ и
∇∇∇).
UZ
Чистовой припуск для глубины (ось инструмента) - (только для ∇ и ∇∇∇)
мм
∅1
Диаметр цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Фрезерная обработка
490
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
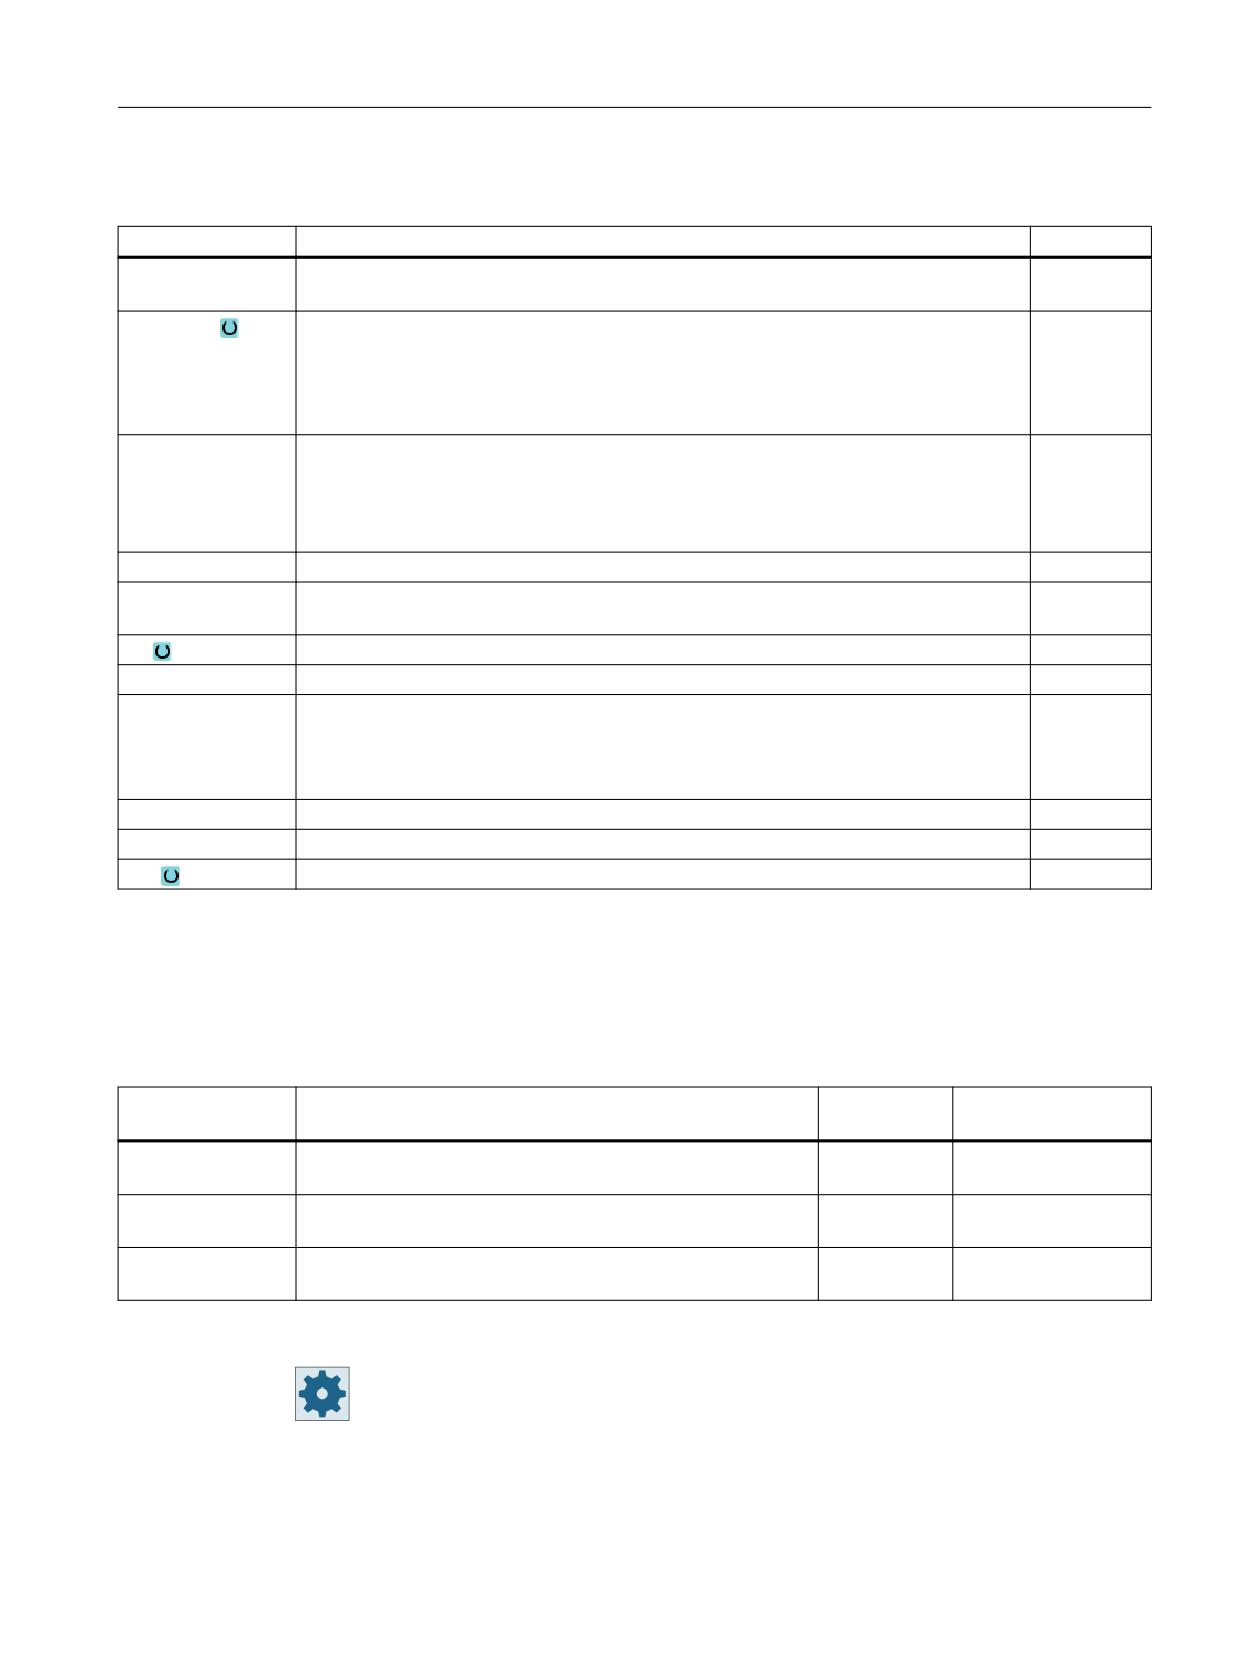
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
FZ (только для G-
Подача на глубину
*
кода)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
∅
Диаметр цапфы
мм
∅ 1
Диаметр цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
Z1
Глубина цапфы (абс.) или глубина относительно Z0 (инкр.) - (только для ∇ и ∇∇∇)
мм
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск для плоскости
мм
Более маленький размер круговой цапфы достигается посредством повторного
вызова цикла и программирования с уменьшенным чистовым припуском. - (толь-
ко для ∇ и ∇∇∇)
UZ
Чистовой припуск Глубина (ось инструмента)- (только для ∇ или ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезеровка круговой цапфы на запрограммированной
Отдельная
обработки
позиции (X0, Y0, Z0).
позиция
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
491
Программирование технологических функций (циклы)
11.3 Фрезерование
11.3.6
Многогранник (CYCLE79)
Функция
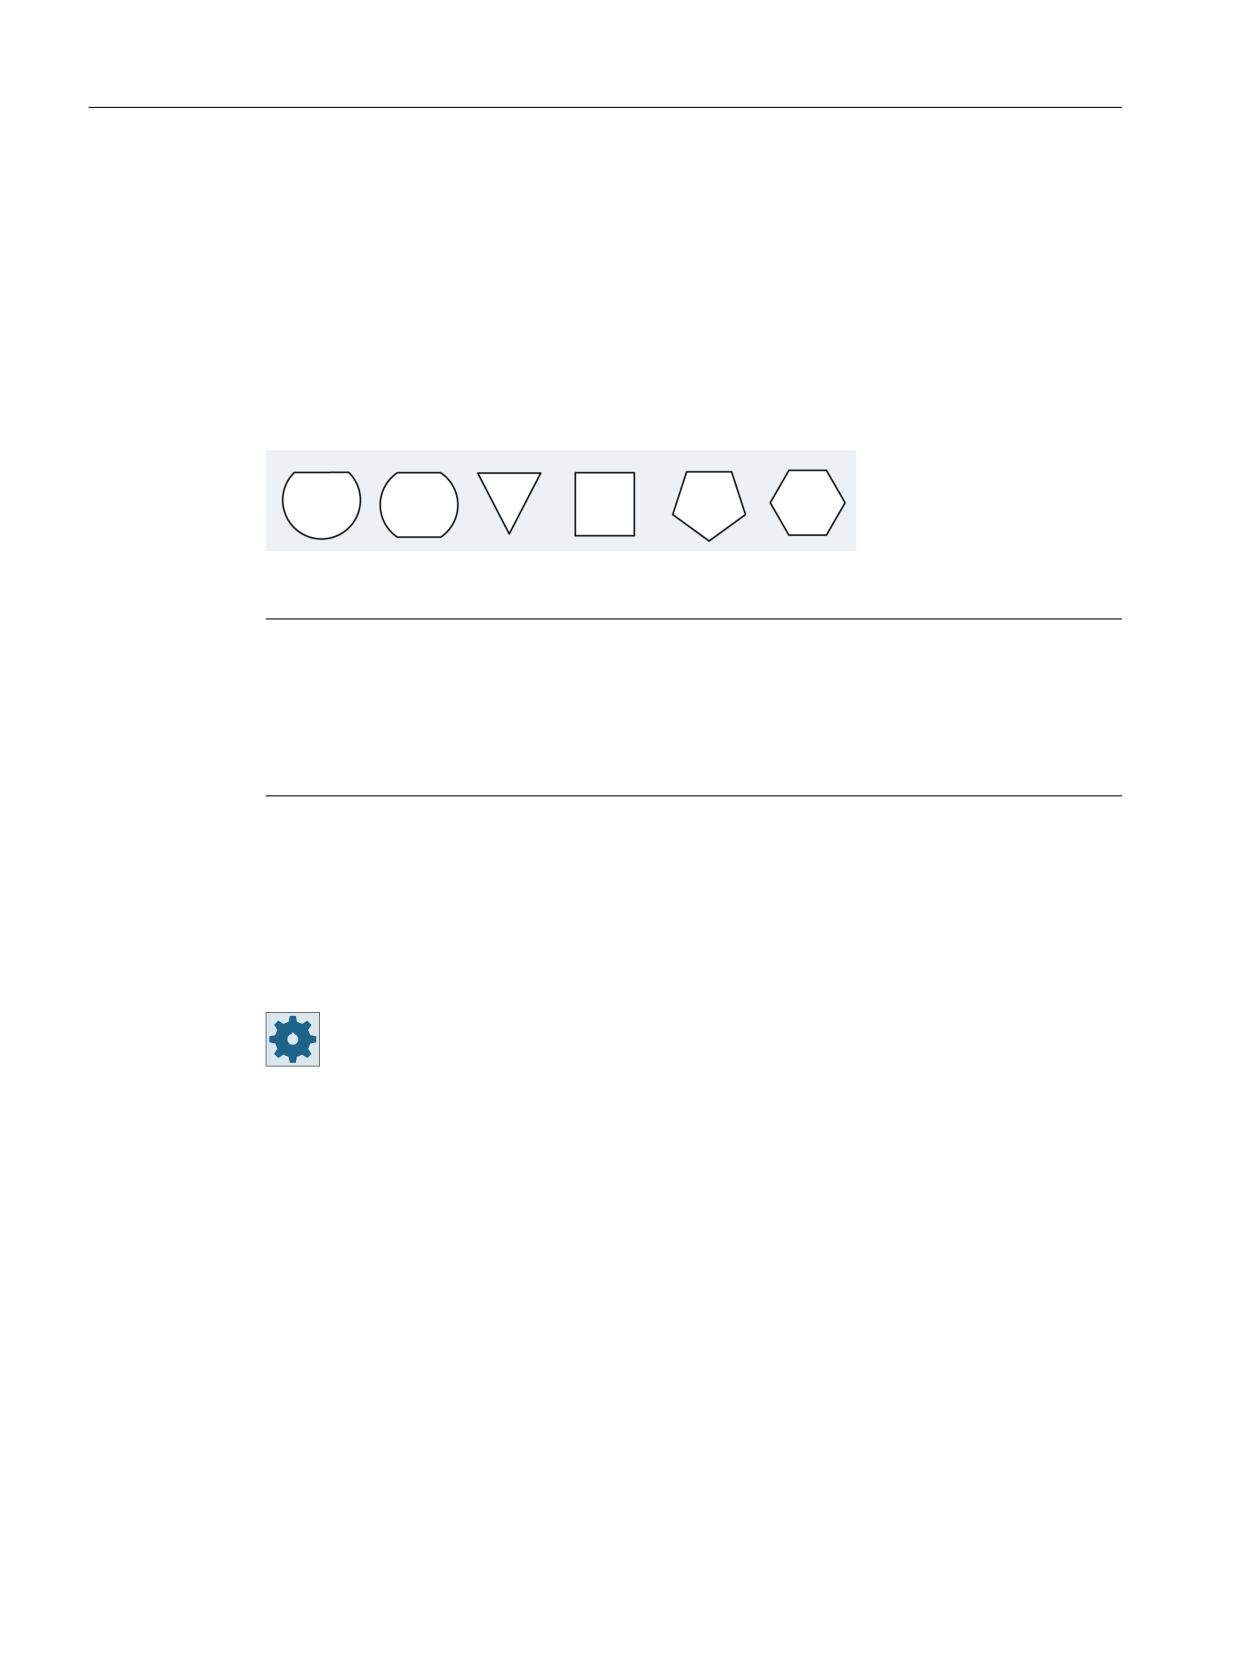
С помощью цикла "Многогранник" можно фрезеровать многогранник с любым числом
граней.
При этом среди прочего доступны следующие формы с или без углового радиуса или
фаски:
Примечание
Использование дисковой фрезы и пилы
При использовании дисковой фрезы (тип 150) и пилы (тип 151) первая подача
выбирается таким образом, чтобы верхняя кромка инструмента касалась точно опорной
точки Z0. В конце обработки происходит полный выход из цапфы-заготовки. Таким
образом можно изготовить внутренний многогранник на валу.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент подводится к многограннику по четверти круга с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка многогранника осуществляется в зависимости от
запрограммированного направления вращения обработки (противоход/синхронный
ход) по часовой или против часовой стрелки.
Фрезерная обработка
492
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
3. Если первая плоскость обработана, то инструмент отводится от контура по четверти
круга и осуществляется подача на следующую глубину обработки.
4. Снова осуществляется подвод к многограннику по четверти круга. Этот процесс
повторяется до тех пор, пока не будет достигнута запрограммированная глубина
многогранника.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Примечание
Обработка многогранника с более чем двумя гранями осуществляется по спирали, у
одно- и двухгранника каждая грань обрабатывается отдельно.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Много-
гранник".
Открывается окно ввода "Многогранник".
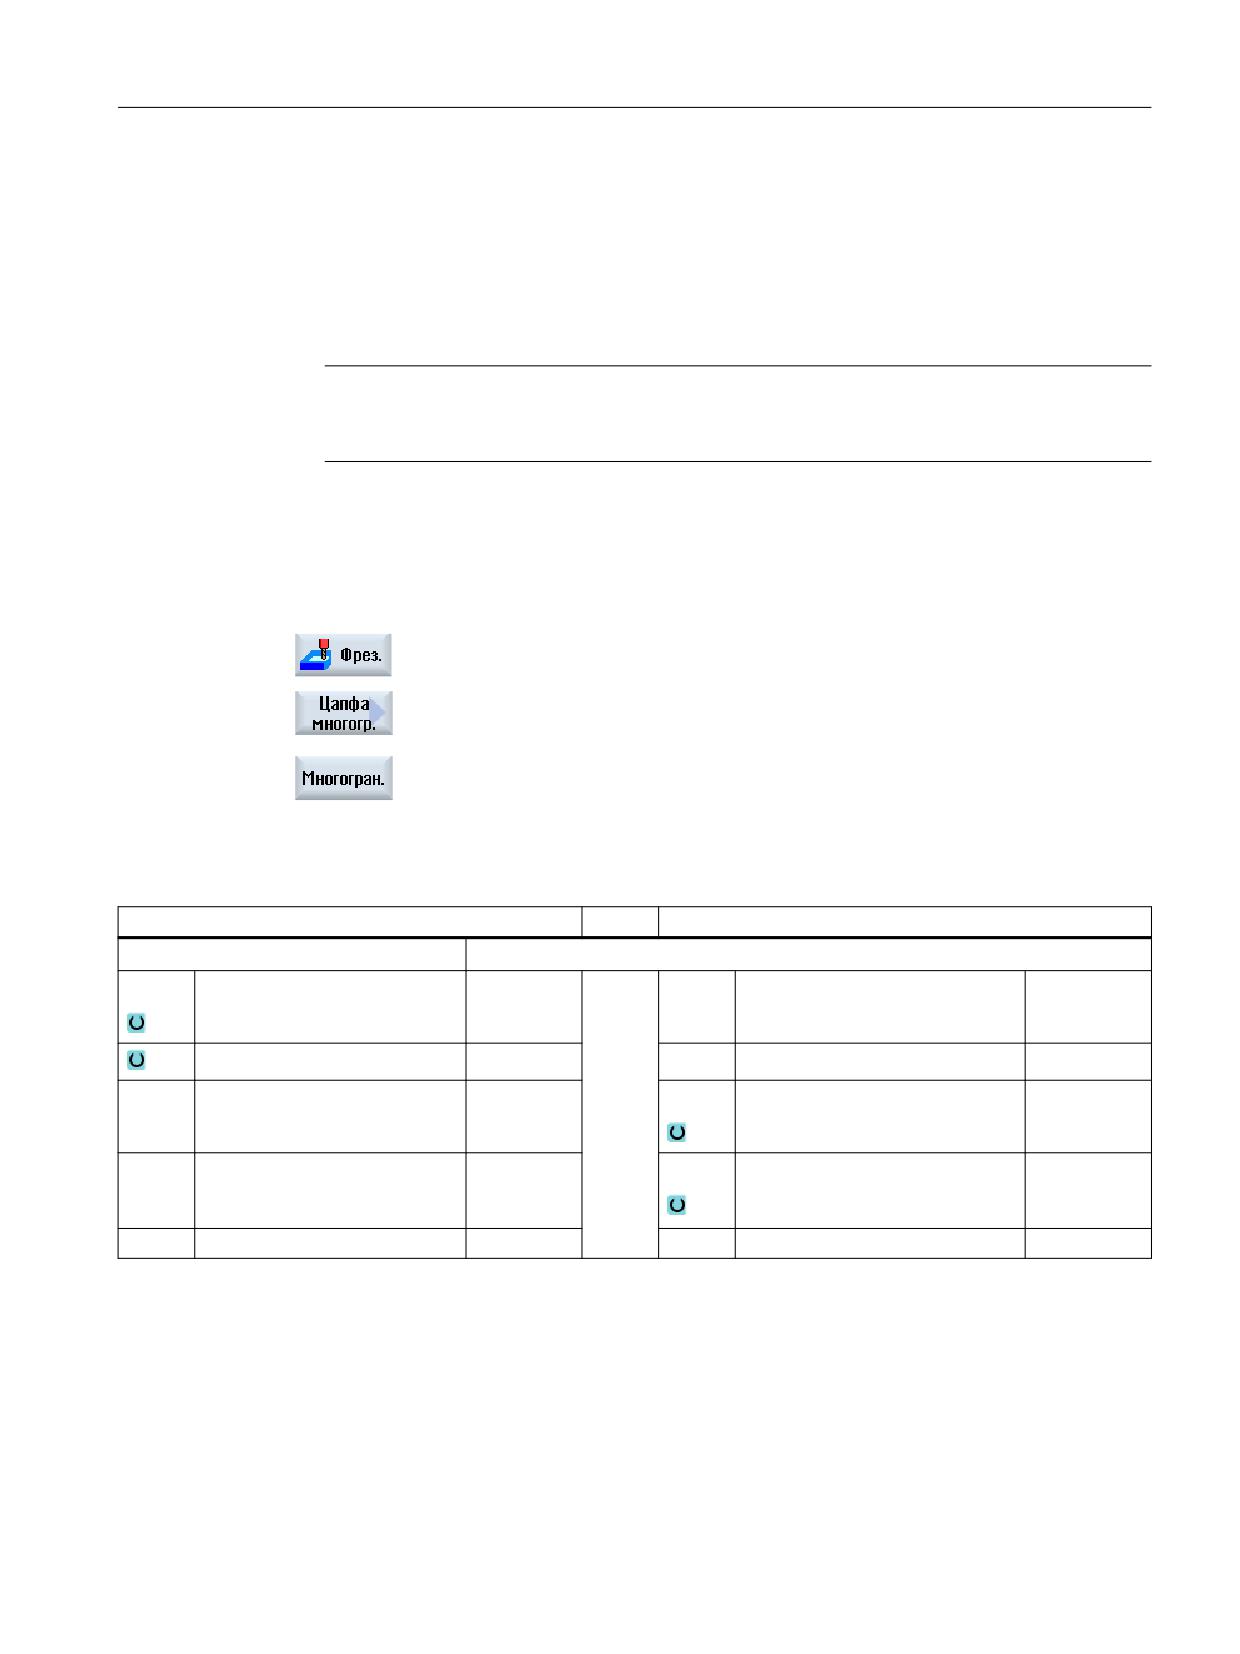
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
493
Программирование технологических функций (циклы)
11.3 Фрезерование
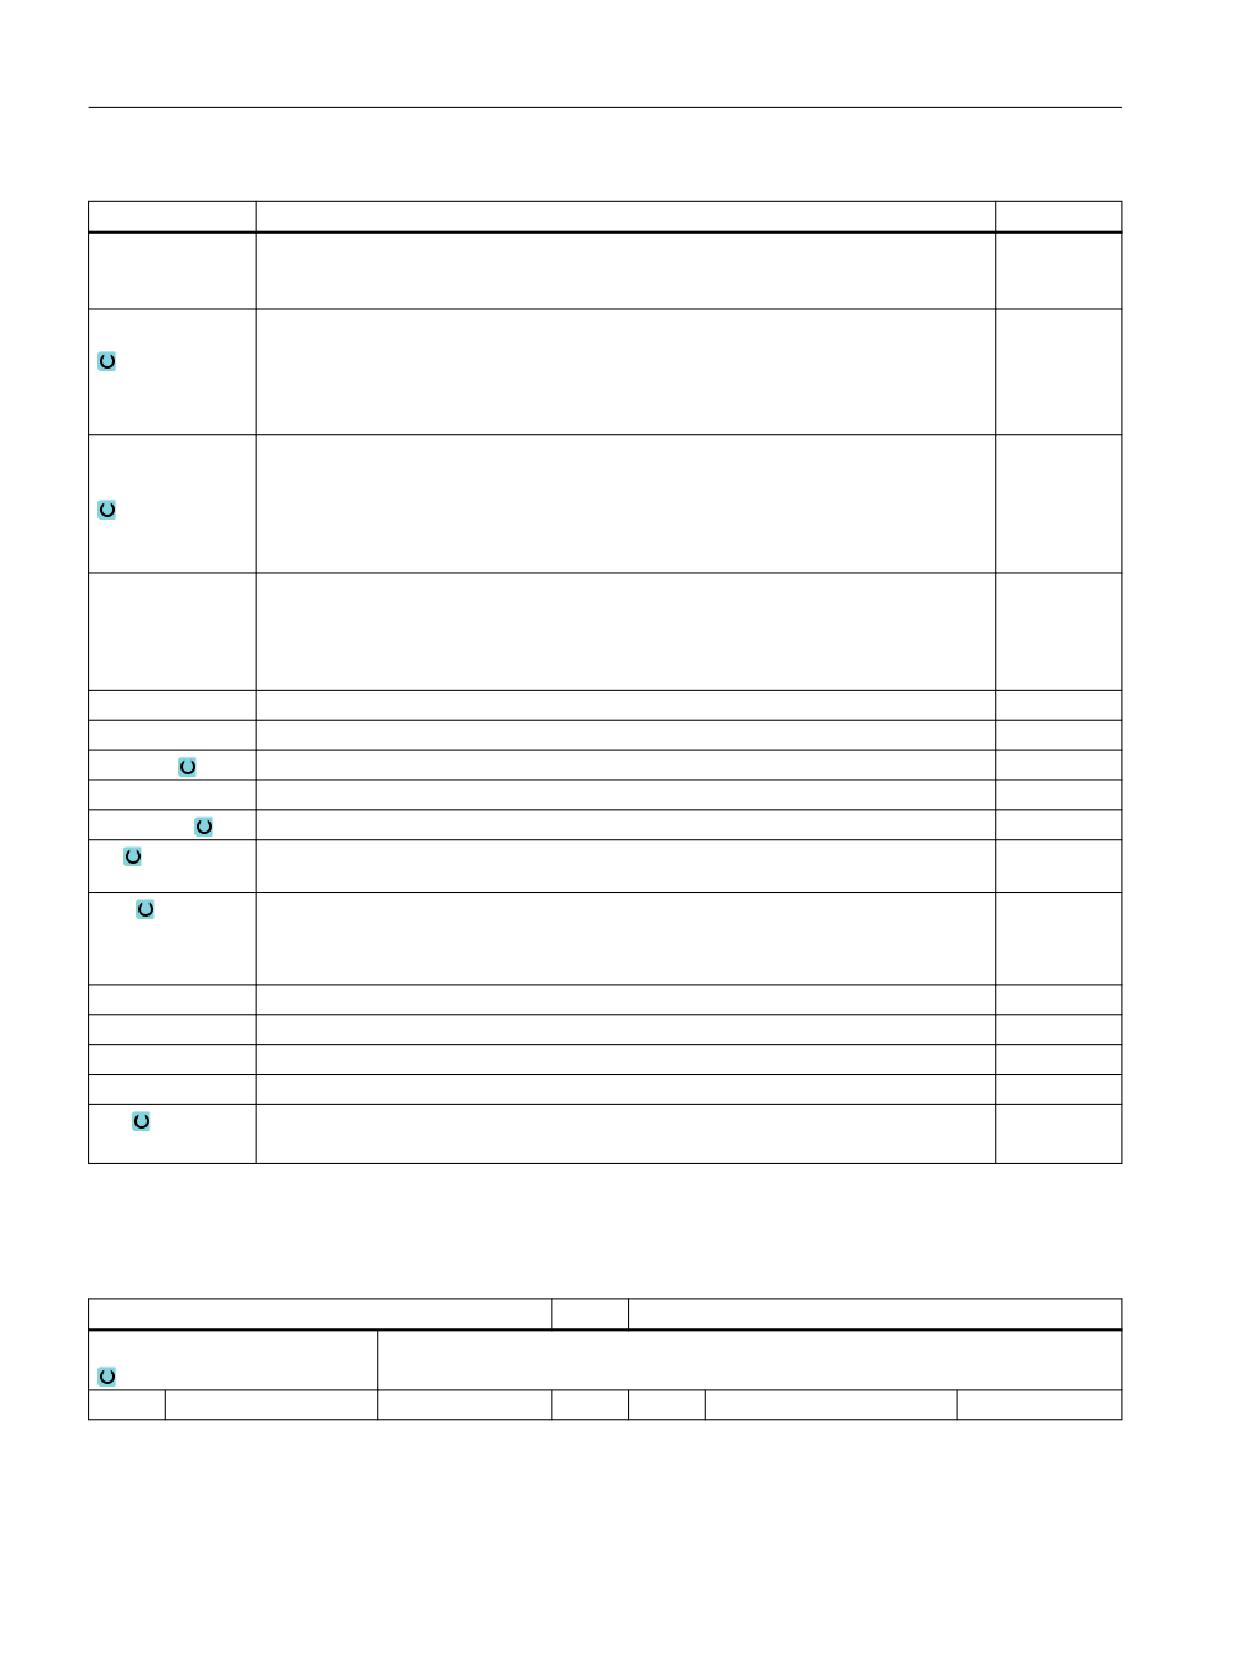
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для G-ко-
да)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезерование многогранника на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезеровка нескольких многогранников на запрограммированном образце
позиции (к примеру, делительная окружность, решетка, линия).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
∅
Диаметр цапфы-заготовки
мм
N
Число граней
SW или L
Размер под ключ или длина граней
мм
α0
Угол поворота
градус
R1 или FS1
Радиус закругления или ширина фаски
мм
Z1
Глубина многогранника (абс.) или глубина относительно Z0 (инкр.) - (только для ∇,
мм
∇∇∇ или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ и ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
%
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Фрезерная обработка
494
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
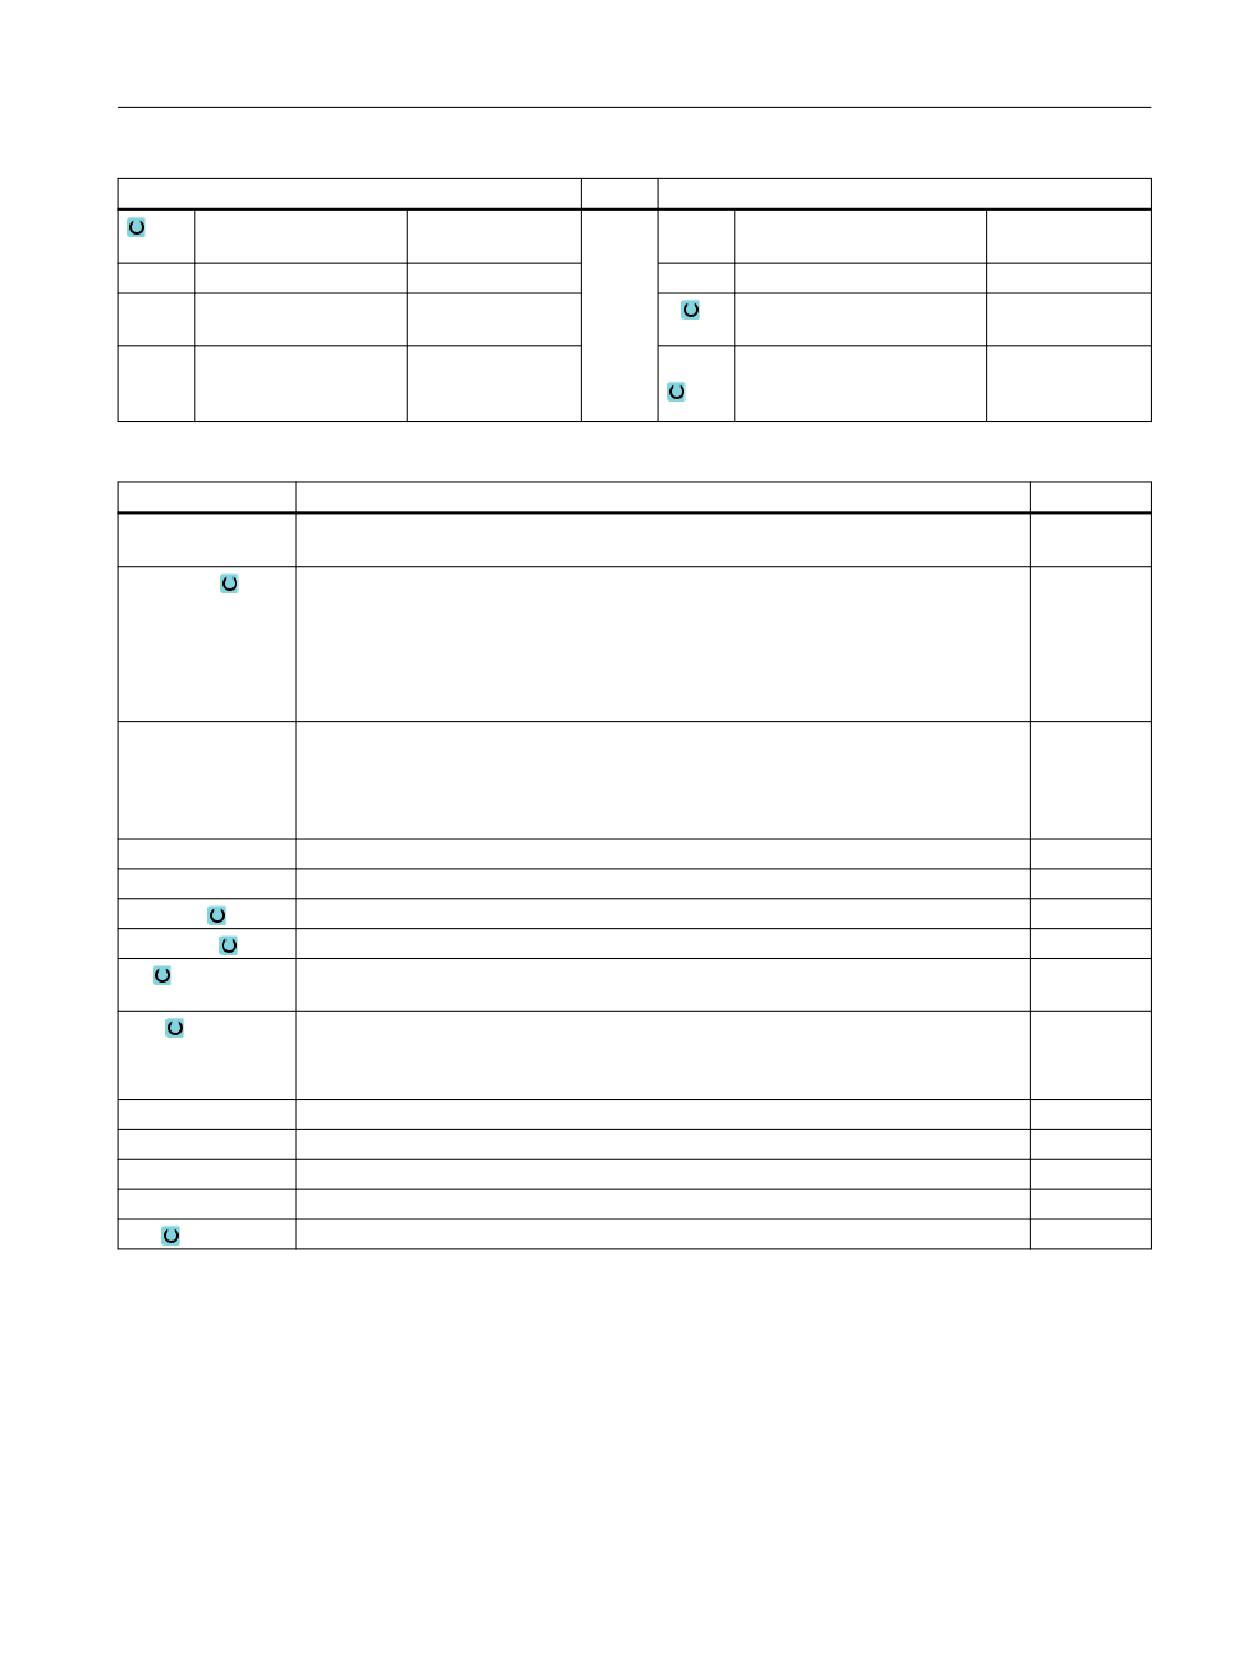
Параметры программы в G-кодах
Параметры программы ShopMill
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
FZ (только для G-
Подача на глубину
*
кода)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
∅
Диаметр цапфы-заготовки
мм
N
Число граней
SW или L
Размер под ключ или длина граней
мм
R1 или FS1
Радиус закругления или ширина фаски
Z1
Глубина многогранника (абс.) или глубина относительно Z0 (инкр.) - (только для ∇,
мм
∇∇∇ или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фреза
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск Глубина (только для ∇ и ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
495
Программирование технологических функций (циклы)
11.3 Фрезерование
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезерование многогранника на запрограммированной
Отдельная
обработки
позиции (X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.7
Продольный паз (SLOT1)
Функция
С помощью цикла "Продольный паз" можно фрезеровать любой продольный паз.
При этом доступны следующие варианты обработки:
• Фрезерование продольного паза из цельной заготовки.
В зависимости от того, как продольный паз измерен на рабочем чертеже, можно
выбрать соответствующую опорную точку для продольного паза.
• Сначала выполнить предварительное сверление продольного паза, если, к примеру,
фрезе не режет по центру (к примеру, в ShopMill последовательно
запрограммировать кадры программы Сверление, Прямоугольный карман и
Позиция).
В этом случае выбрать позицию предварительного сверления согласно параметру
"вертикально" во „врезании“ (см. "Порядок действий").
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Фрезерная обработка
496
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент движется ускоренным ходом до плоскости отвода и после подается на
безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка продольного паза осуществляется в выбранном режиме обработки всегда
изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Режим обработки
При фрезеровании продольного паза режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке последовательно обрабатываются отдельные плоскости
паза до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. При этом подвод к
краю паза осуществляется по четверти круга, завершающегося в угловом радиусе.
При последней подаче из центра осуществляется чистовая обработка основания.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
497
Программирование технологических функций (циклы)
11.3 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
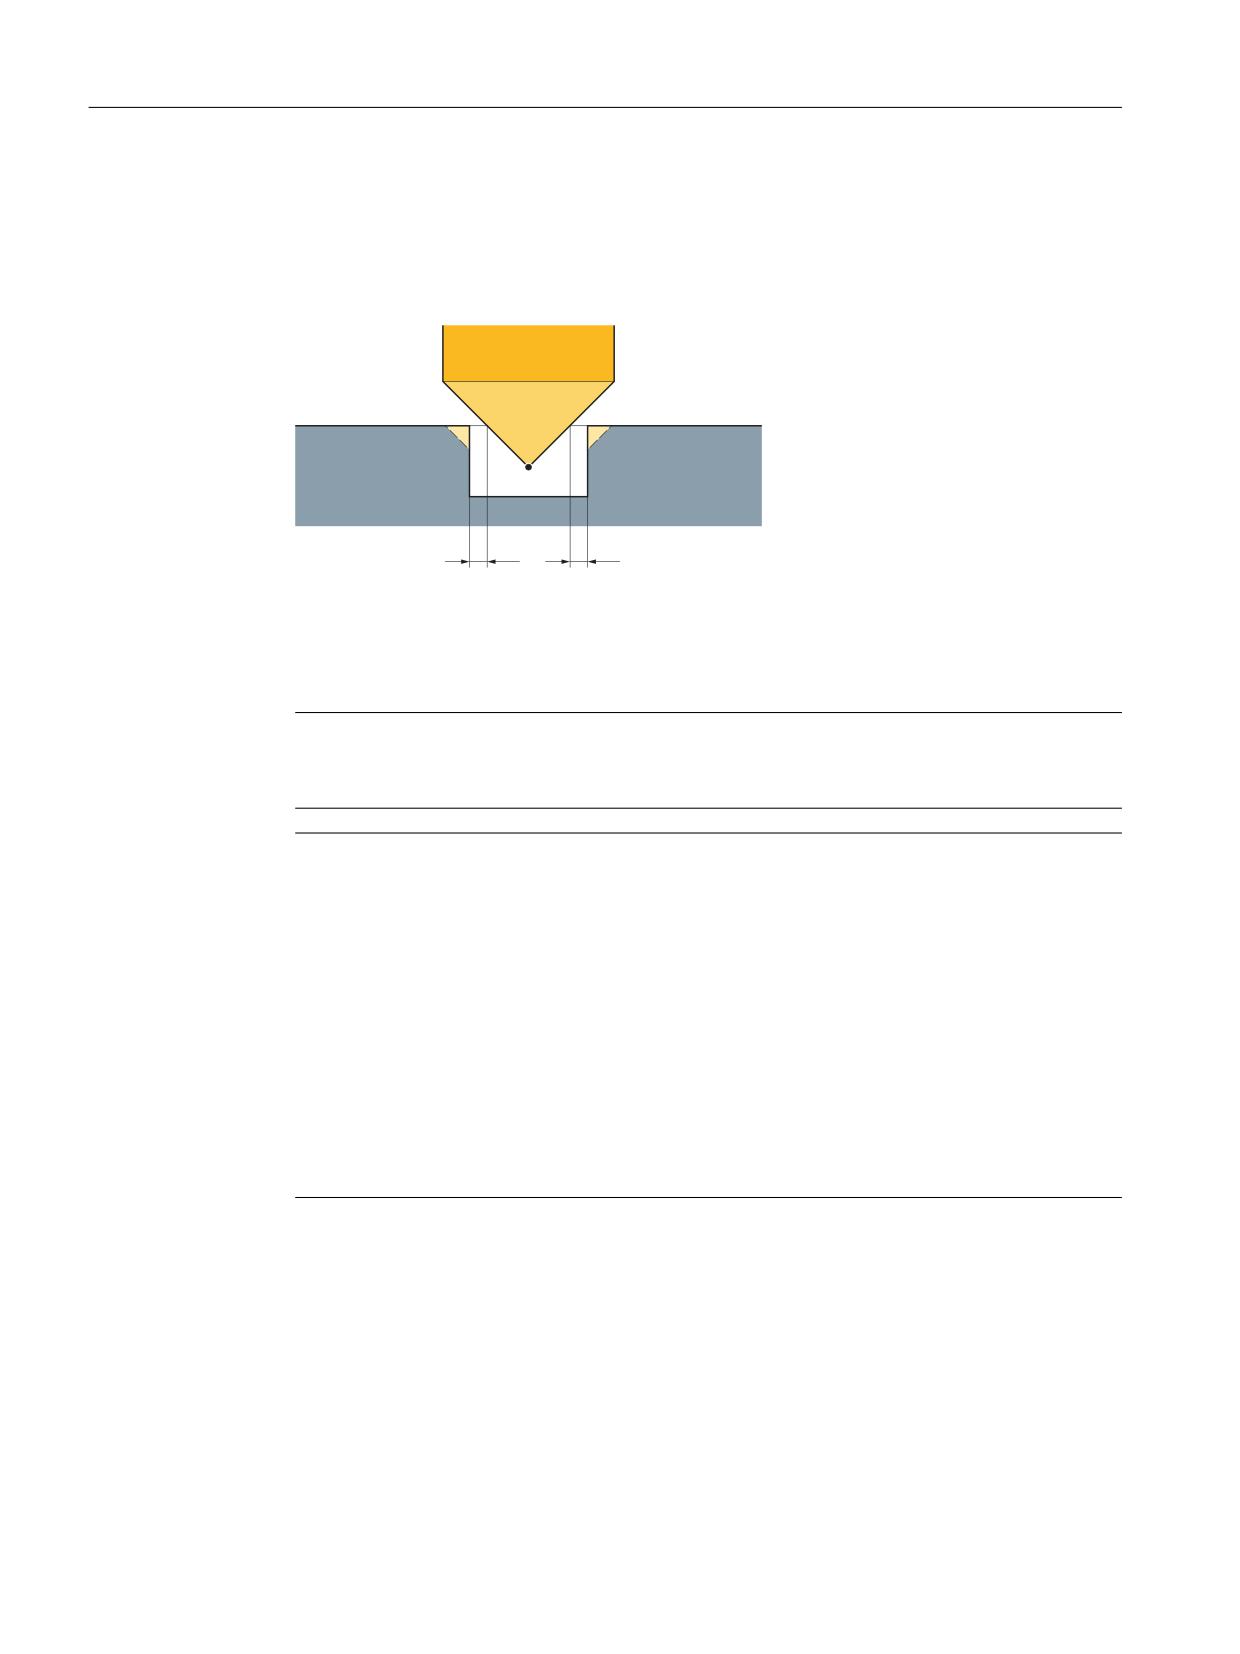
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю продольного паза.
=)6
6&
6&
Рисунок 11-6
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Фрезерная обработка
498
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Продольный паз".
Открывается окно ввода "Продольный паз (SLOT1)".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
499
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
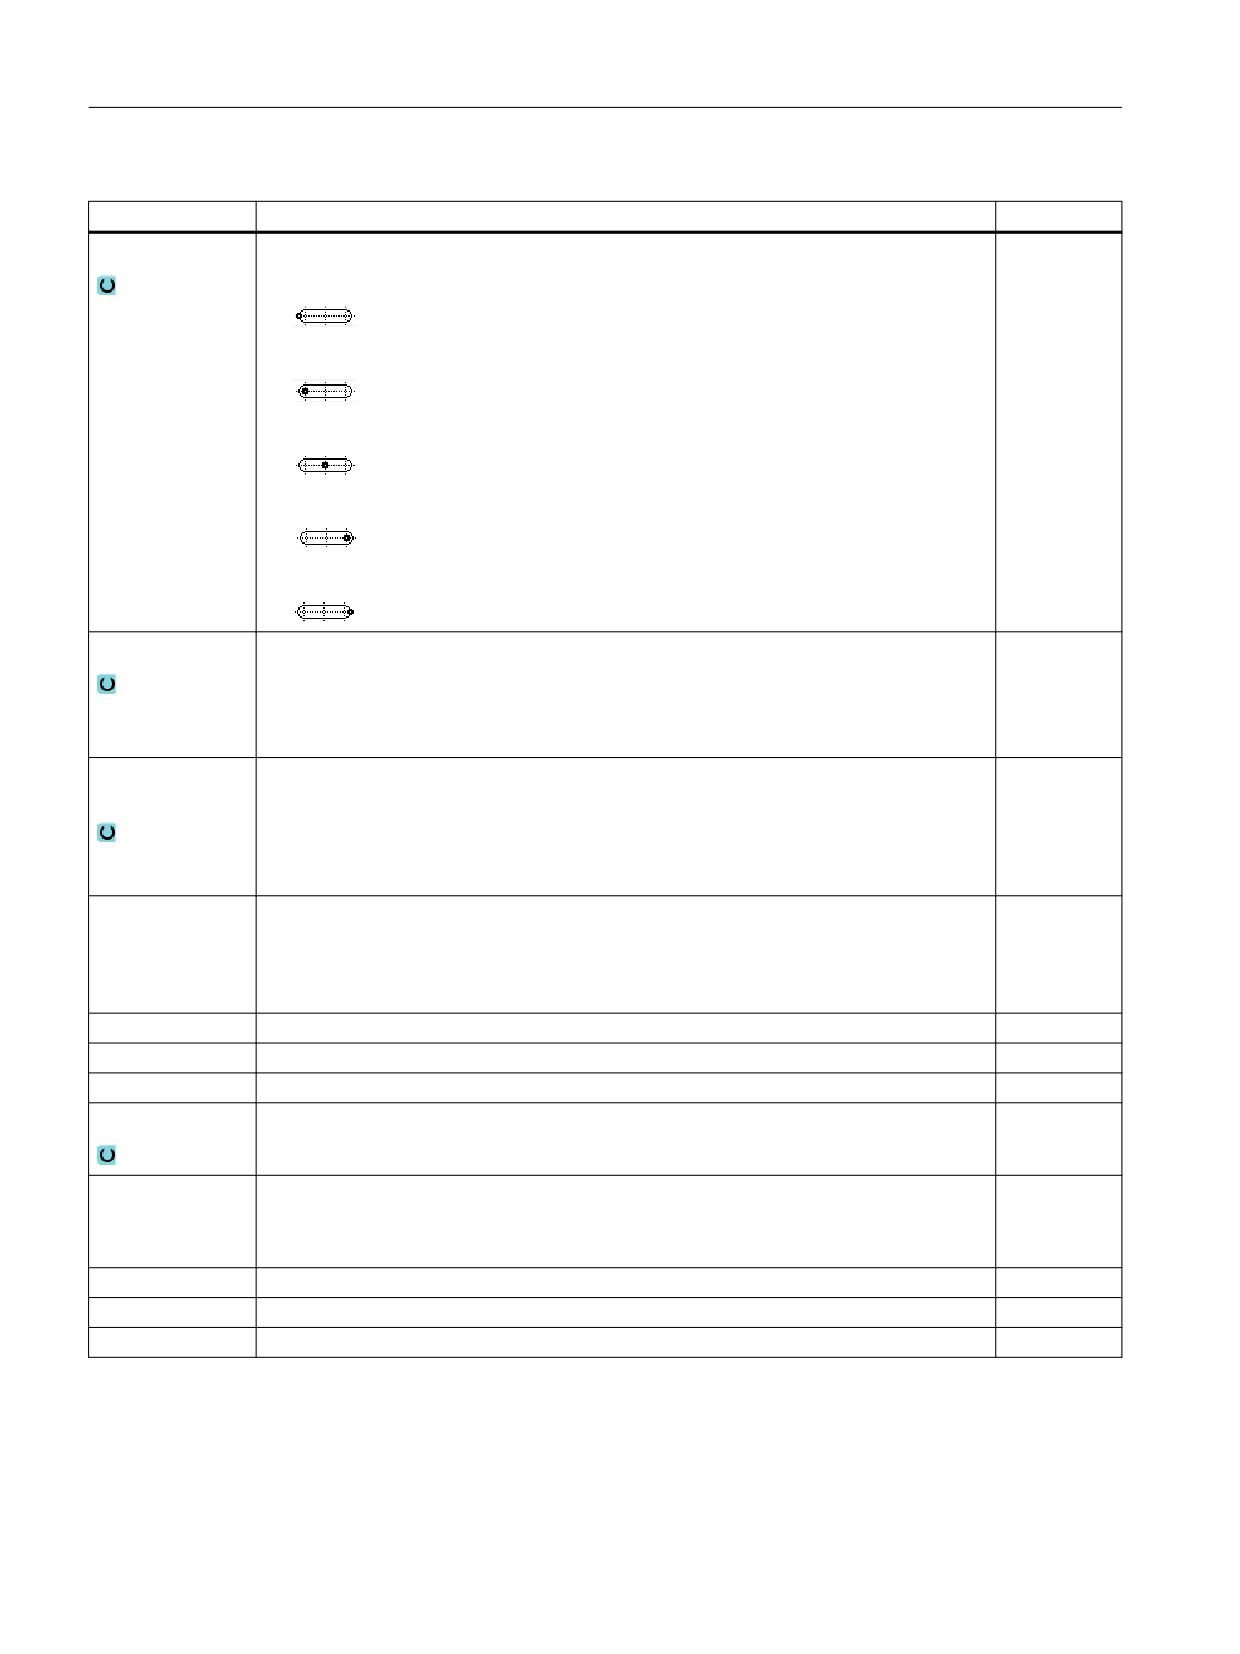
Опорная точка
Положение опорной точки:
• (левый край)
• (слева внутри)
• (центр)
• (справа внутри)
• (правый край)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезерование паза на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких пазов на запрограммированный образец позиции (к
примеру, делительная окружность, решетка, линия).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота
градус
Z1
Глубина паза (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇ и ∇∇∇
мм
край)
DXY
• Макс. подача в плоскости
мм
(только для
%
• Макс. подача в плоскости как процент от диаметра фрезы
ShopMill)
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины (основание паза) - (только для ∇ и ∇∇∇)
мм
Фрезерная обработка
500
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Врезание
Могут быть выбраны следующие режимы врезания:
мм
• засверливание: (только для G-кода)
Подвод к вынесенной на безопасное расстояние опорной точке с G0.
• вертикально:
ShopMill: В зависимости от эффективной ширины фрезы (диаметр фрезы x DXY
[%]) или DXY [мм] в центре кармана или на краю кармана выполняется движе-
ние на глубину подачи.
- На краю продольного паза („слева внутри“): Эффективная ширина фрезы >=
половина ширины паза.
- На центр продольного паза: Эффективная ширина фрезы < половина шири-
ны паза.
G-код: В опорной точке „слева внутри“ выполняется движение на глубину пода-
чи.
Указание: При этой установке фреза должна резать по центру.
• спиральное: врезание по спиральной траектории (только для G-кода)
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный продольный паз, чтобы устранить диагональную траекторию вре-
зания.
• качанием: врезание качанием на центральной оси продольного паза
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
мм/зуб
(только для
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
(только для G-ко-
да)
ER
Радиус спирали - (только для врезания по спирали)
мм
(только для G-ко-
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
да)
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
501
Программирование технологических функций (циклы)
11.3 Фрезерование
Примечание
Позиция засверливания
Позиция, в которой при выборе "засверливание" выполняется врезание, - это та же
позиция, которая выбрана при задании исходной точки как "слева внутри". В случае паза
без угла поворота позицией засверливания является центр левого радиуса закругления
паза. При вызове цикла на позиционном кругу позицией засверливания всегда является
центр радиуса закругления, расположенный ближе на центре окружности.
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота
градус
Z1
Глубина паза (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇ и ∇∇∇
мм
край)
DXY
• Макс. подача в плоскости
мм
(только для
%
• Макс. подача в плоскости как процент от диаметра фрезы
ShopMill)
- (только для ∇ и ∇∇∇)
Фрезерная обработка
502
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины (основание паза) - (только для ∇ и ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания:
• засверливание: (только для G-кода)
Подвод к вынесенной на безопасное расстояние опорной точке с G0.
• вертикально:
ShopMill: В зависимости от эффективной ширины фрезы (диаметр фрезы x DXY
[%]) или DXY [мм] в центре кармана или на краю кармана выполняется движе-
ние на глубину подачи.
- На краю продольного паза („слева внутри“): Эффективная ширина фрезы >=
половина ширины паза.
- На центр продольного паза: Эффективная ширина фрезы < половина ши-
рины паза.
G-код: В опорной точке „слева внутри“ выполняется движение на глубину по-
дачи.
Указание: При этой установке фреза должна резать по центру.
• спиральное: врезание по спиральной траектории (только для G-кода)
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный продольный паз, чтобы устранить диагональную траекторию вре-
зания.
• качанием: врезание качанием на центральной оси продольного паза
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopMill)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
(только для G-ко-
да)
ER
Радиус спирали - (только для врезания по спирали)
мм
(только для G-ко-
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
да)
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
503
Программирование технологических функций (циклы)
11.3 Фрезерование
Примечание
Позиция засверливания
Позиция, в которой при выборе "засверливание" выполняется врезание, - это та же
позиция, которая выбрана при задании исходной точки как "слева внутри". В случае паза
без угла поворота позицией засверливания является центр левого радиуса закругления
паза. При вызове цикла на позиционном кругу позицией засверливания всегда является
центр радиуса закругления, расположенный ближе на центре окружности.
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование паза на запрограммированной позиции
Отдельная
обработки
(X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.8
Кольцевая канавка (SLOT2)
Функция
С помощью цикла "Кольцевая канавка" можно фрезеровать одну или несколько
кольцевых канавок одного размера на полной или делительной окружности.
Фрезерная обработка
504
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Размер инструмента
Учитывать, что фреза при обработке кольцевой канавки не может быть меньше
минимального размера:
• Черновая обработка:
1⁄2 ширины канавки W - чистовой припуск UXY ≤ диаметр фрезы
• Чистовая обработка:
1/2 ширины канавки W ≤ диаметр фрезы
• Чистовая обработка края:
Чистовой припуск UXY ≤ диаметр фрезы
Кольцевая выточка
Для создания кольцевой выточки необходимо ввести для параметров "количество N" и
"апертурный угол α1" следующие значения:
N = 1
α1 = 360°
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
505
Программирование технологических функций (циклы)
11.3 Фрезерование
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости отвода к центру
полукруга на конце канавки и подается на безопасное расстояние.
2. После этого инструмент врезается с подачей обработки в деталь, при этом
учитываются макс. подача в направлении Z и чистовой припуск. Обработка кольцевой
канавки осуществляется в зависимости от направления вращения обработки
(синхронный ход или противоход) против или по часовой стрелке.
3. После завершения первой кольцевой канавки инструмент движется ускоренным
ходом до плоскости отвода.
4. Подвод к следующей кольцевой канавке осуществляется по прямой или по круговой
траектории с последующей обработкой.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Режим обработки
При фрезеровании кольцевой канавки режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке последовательно от центра полукруга на конце канавки
обрабатываются отдельные плоскости канавки до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край до достижения глубины
Z1. При этом подвод к краю канавки осуществляется по четверти круга,
завершающегося в угловом радиусе. При последней подаче из центра полукруга на
конце канавки происходит чистовая обработка основания.
Фрезерная обработка
506
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
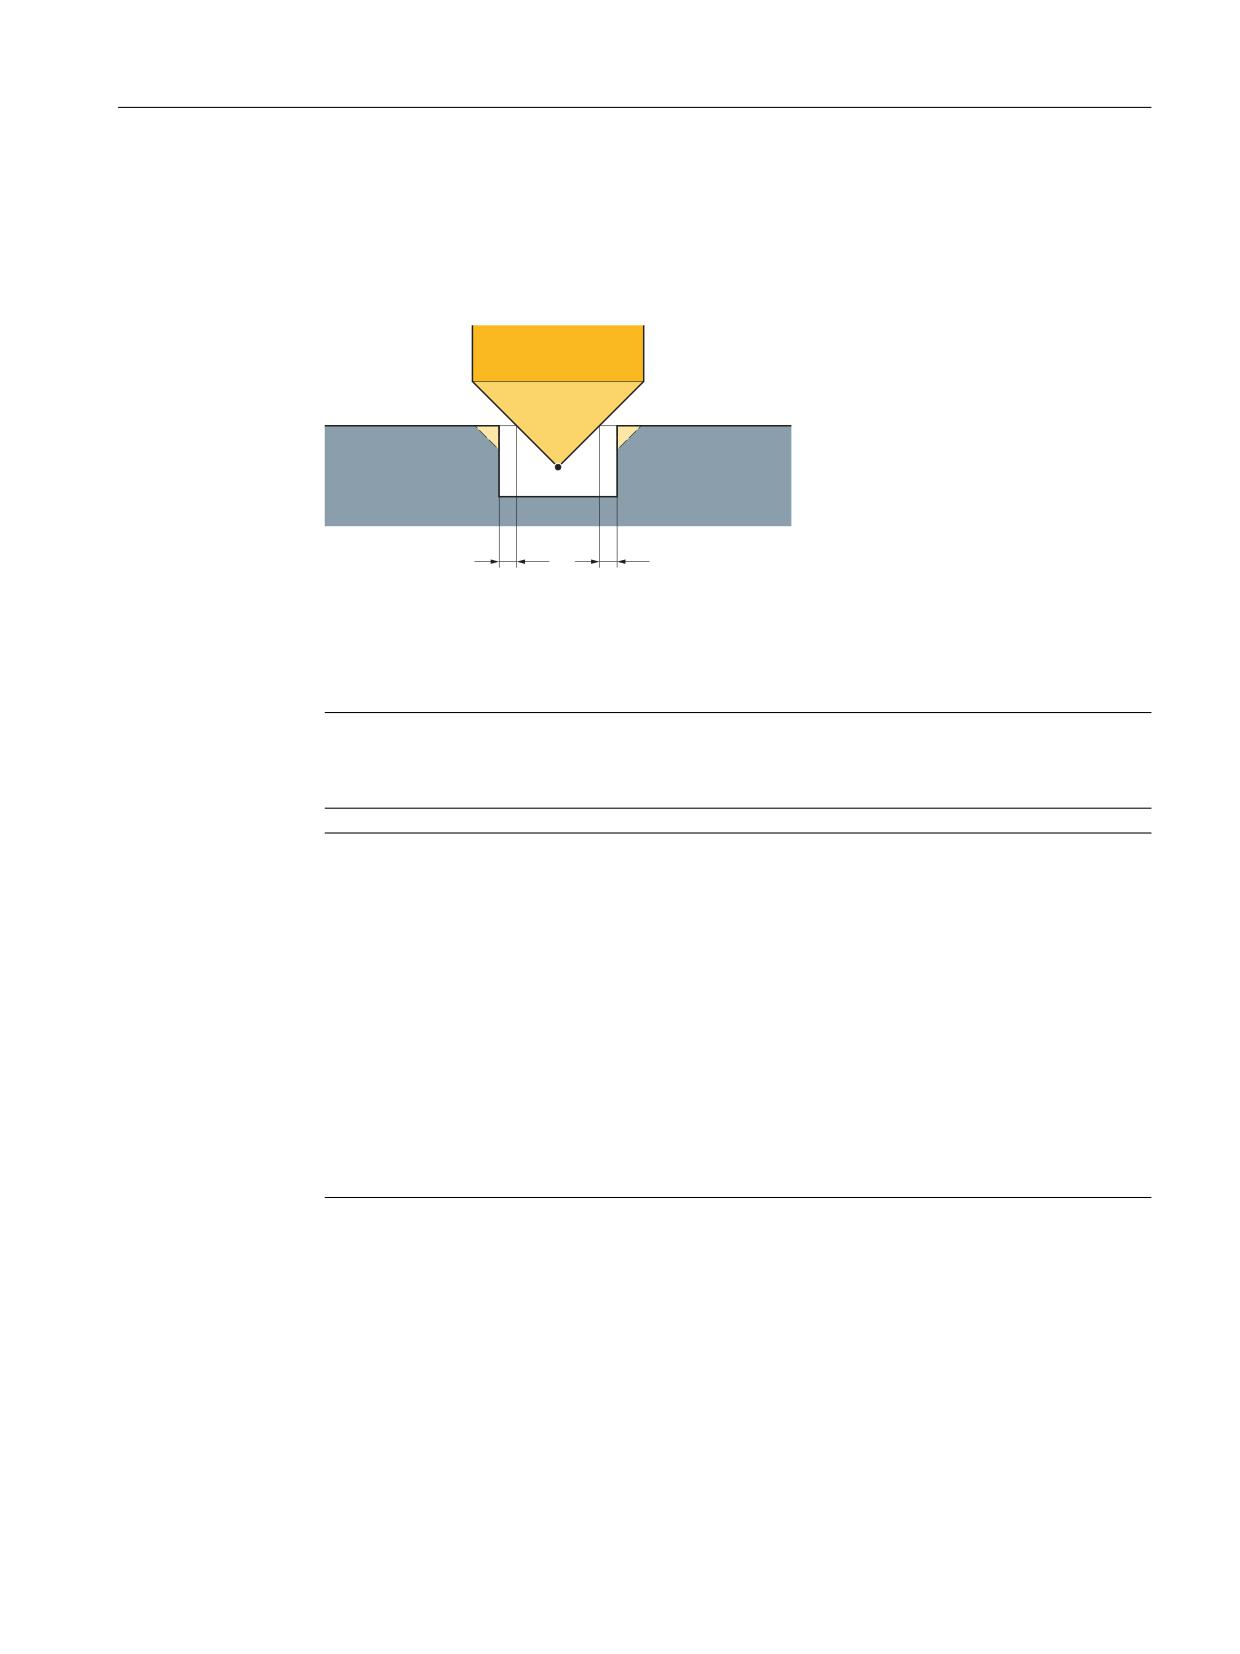
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю кольцевой канавки.
=)6
6&
6&
Рисунок 11-7
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
507
Программирование технологических функций (циклы)
11.3 Фрезерование
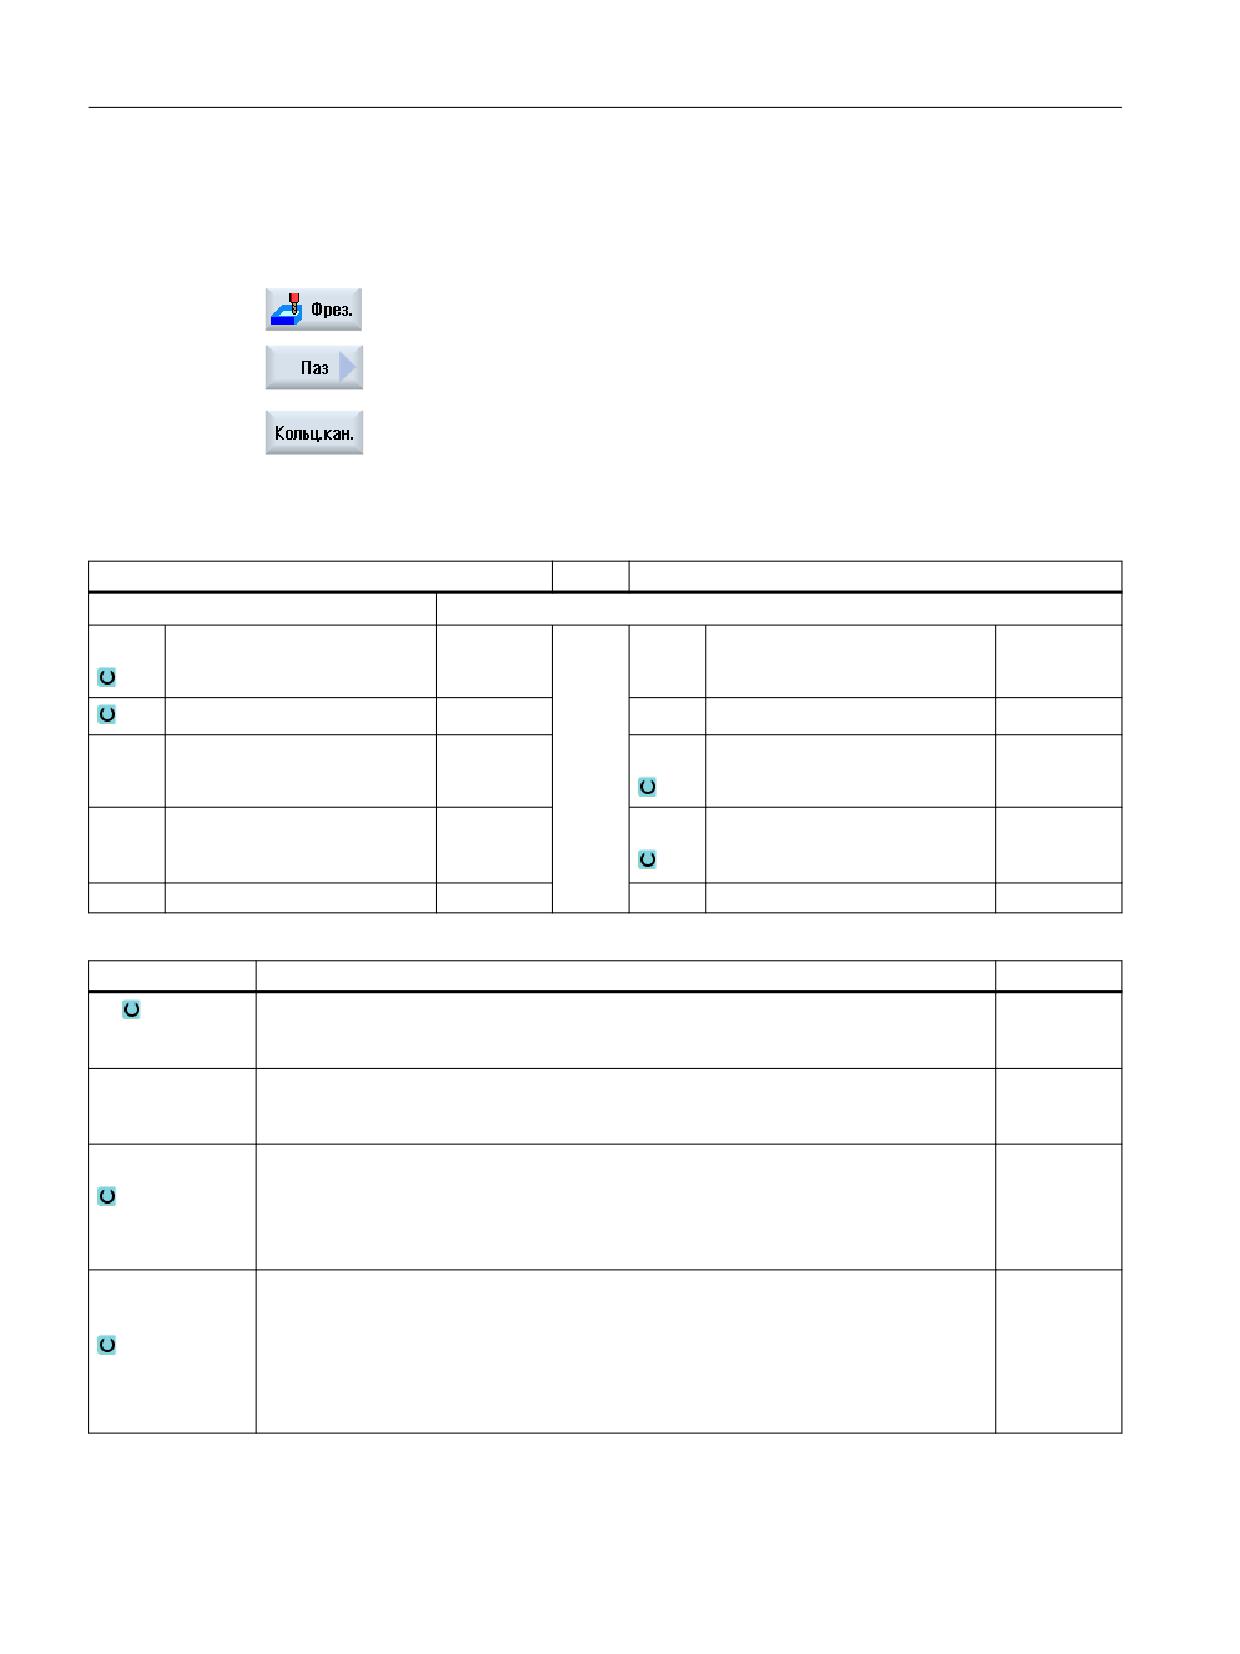
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Кольцевая канавка".
Открывается окно ввода "Кольцевая канавка".
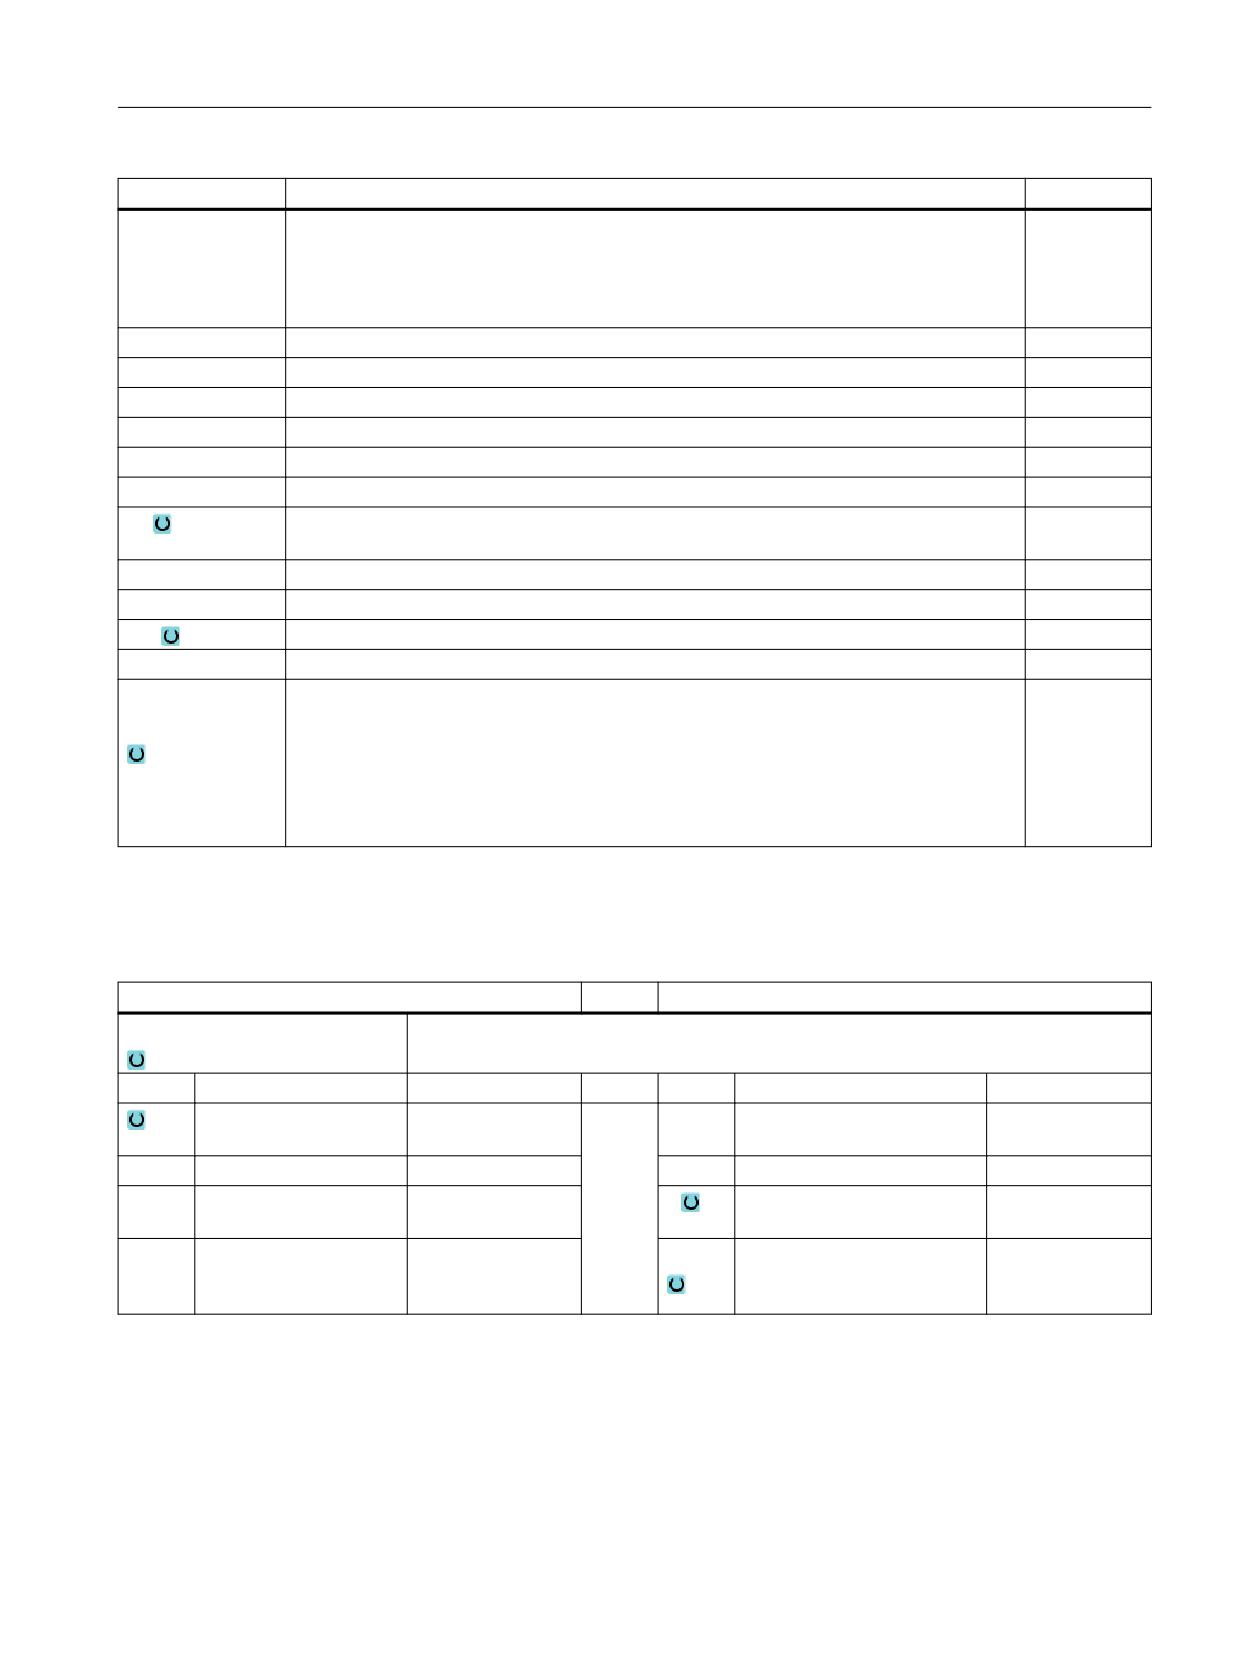
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
FZ
Подача на глубину (только для ∇ и ∇∇∇)
мм/мин
(только для
дюйм/зуб
ShopMill)
FZ
Подача на глубину (только для ∇ и ∇∇∇)
*
(только для G-ко-
да)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Образец окруж-
• Полный круг
ности
Кольцевые канавки позиционируются на полном круге. Расстояние от одной
кольцевой канавки до другой всегда одинаково и вычисляется СЧПУ.
• Делительная окружность
Кольцевые канавки позиционируются на делительной окружности. Расстояние
от одной кольцевой канавки до другой может определяться углом α2.
Фрезерная обработка
508
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Позиции относятся к центру:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
N
Количество канавок
R
Радиус кольцевой канавки
мм
α0
Начальный угол
градус
α1
Апертурный угол канавки
градус
α2
Угловое приращение - (только для делительной окружности)
градус
W
Ширина канавки
мм
Z1
Глубина канавки (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇ и
мм
∇∇∇ край)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
FS
Ширина фаски для снятия фаски (инкр) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
позициониро-
Движение позиционирования между канавками:
вать
• Прямая:
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность:
Подвод к следующей позиции осуществляется по круговой траектории и опре-
деленной через машинные данные подачей.
* Единица подачи как запрограммировано перед вызовом цикла
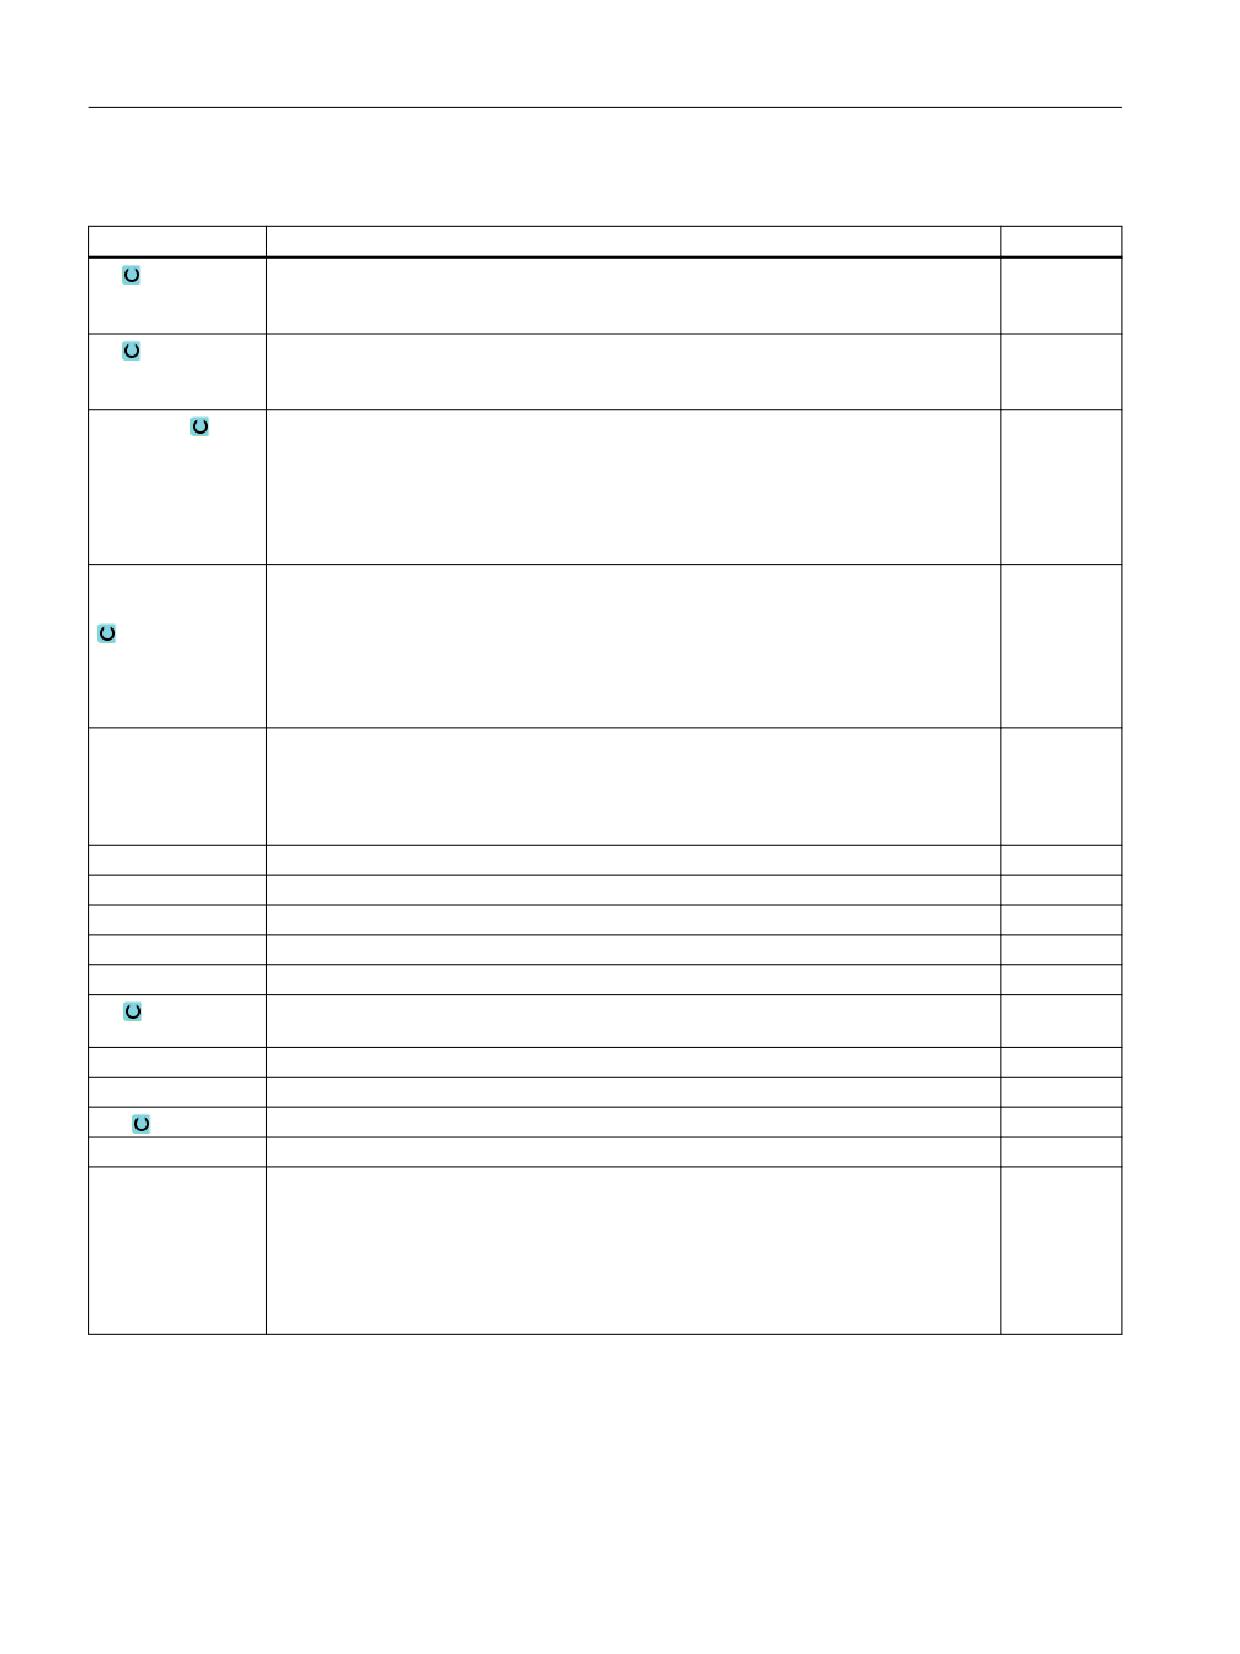
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
509
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
FZ
Подача на глубину (только для ∇ и ∇∇∇)
*
(только для G-ко-
да)
FZ
Подача на глубину (только для ∇ и ∇∇∇)
мм/мин
(только для
дюйм/зуб
ShopMill)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Образец окружно-
• Полный круг
сти
Кольцевые канавки позиционируются на полном круге. Расстояние от одной
кольцевой канавки до другой всегда одинаково и вычисляется СЧПУ.
• Делительная окружность
Кольцевые канавки позиционируются на делительной окружности. Расстояние
от одной кольцевой канавки до другой может определяться углом α2.
Позиции относятся к центру:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
N
Число граней
R
Радиус кольцевой канавки
мм
α1
Апертурный угол канавки
градус
α2
Угловое приращение - (только для делительной окружности)
градус
W
Ширина канавки
мм
Z1
Глубина паза (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇ или ∇∇∇
мм
край)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
позиционировать
Движение позиционирования между канавками:
• Прямая:
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность:
Подвод к следующей позиции осуществляется по круговой траектории и опре-
деленной через машинные данные подачей.
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
510
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
α0
Угол поворота / начальный угол
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.9
Открытый паз (CYCLE899)
Функция
Если необходимо выбрать открытый паз, то используется функция "Открытый паз".
В зависимости от свойств детали и станка, можно выбрать одну из следующих стратегий
черновой обработки:
• Вихревое фрезерование
• Врезное фрезерование
Для полной обработки паза имеются следующие режимы обработки:
• Черновая обработка
• Предварительная чистовая обработка
• Чистовая обработка
• Чистовая обработка основания
• Чистовая обработка края
• Снятие фаски
Вихревое фрезерование
Специальное для закаленных материалов используется этот метод черновой обработки
и обработки контура с помощью фрез с покрытием VHM.
В качестве предпочтительной стратегии для черновой обработки HSC вихревое
фрезерование обеспечивает защиту от полного врезания инструмента. Благодаря этому
точно соблюдается установленное перекрытие.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
511
Программирование технологических функций (циклы)
11.3 Фрезерование
Врезное фрезерование
Врезное фрезерование считается предпочтительной стратегией для выборки пазов для
"нестабильных" станков и геометрии инструмента. При этой стратегии в основном
действуют только силы вдоль оси инструмента, т.е. вертикально к поверхности
выбираемого кармана/паза (для плоскости XY в направлении Z). Поэтому инструмент
практически не деформируется. Благодаря осевой нагрузке инструмента, и для
неустойчивых деталей опасность вибрации практически отсутствует.
Глубина резания может быть значительно увеличена. Через использование так
называемой врезной фрезы достигается более высокая стойкость благодаря
уменьшению вибрации при большей длине.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод при вихревом фрезеровании
1. Инструмент движется ускоренным ходом на начальную точку перед пазом, соблюдая
при этом безопасное расстояние.
2. Инструмент подается на глубину резания.
Фрезерная обработка
512
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
3. Обработка открытого паза осуществляется с выбранным режимом обработки всегда
по всей длине паза.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Подвод/отвод при врезном фрезеровании
1. Инструмент подается ускоренным ходом на начальную точку перед пазом на
безопасное расстояние.
2. Обработка открытого паза осуществляется с выбранным режимом обработки всегда
по всей длине паза.
3. Инструмент отводится ускоренным ходом на безопасное расстояние.
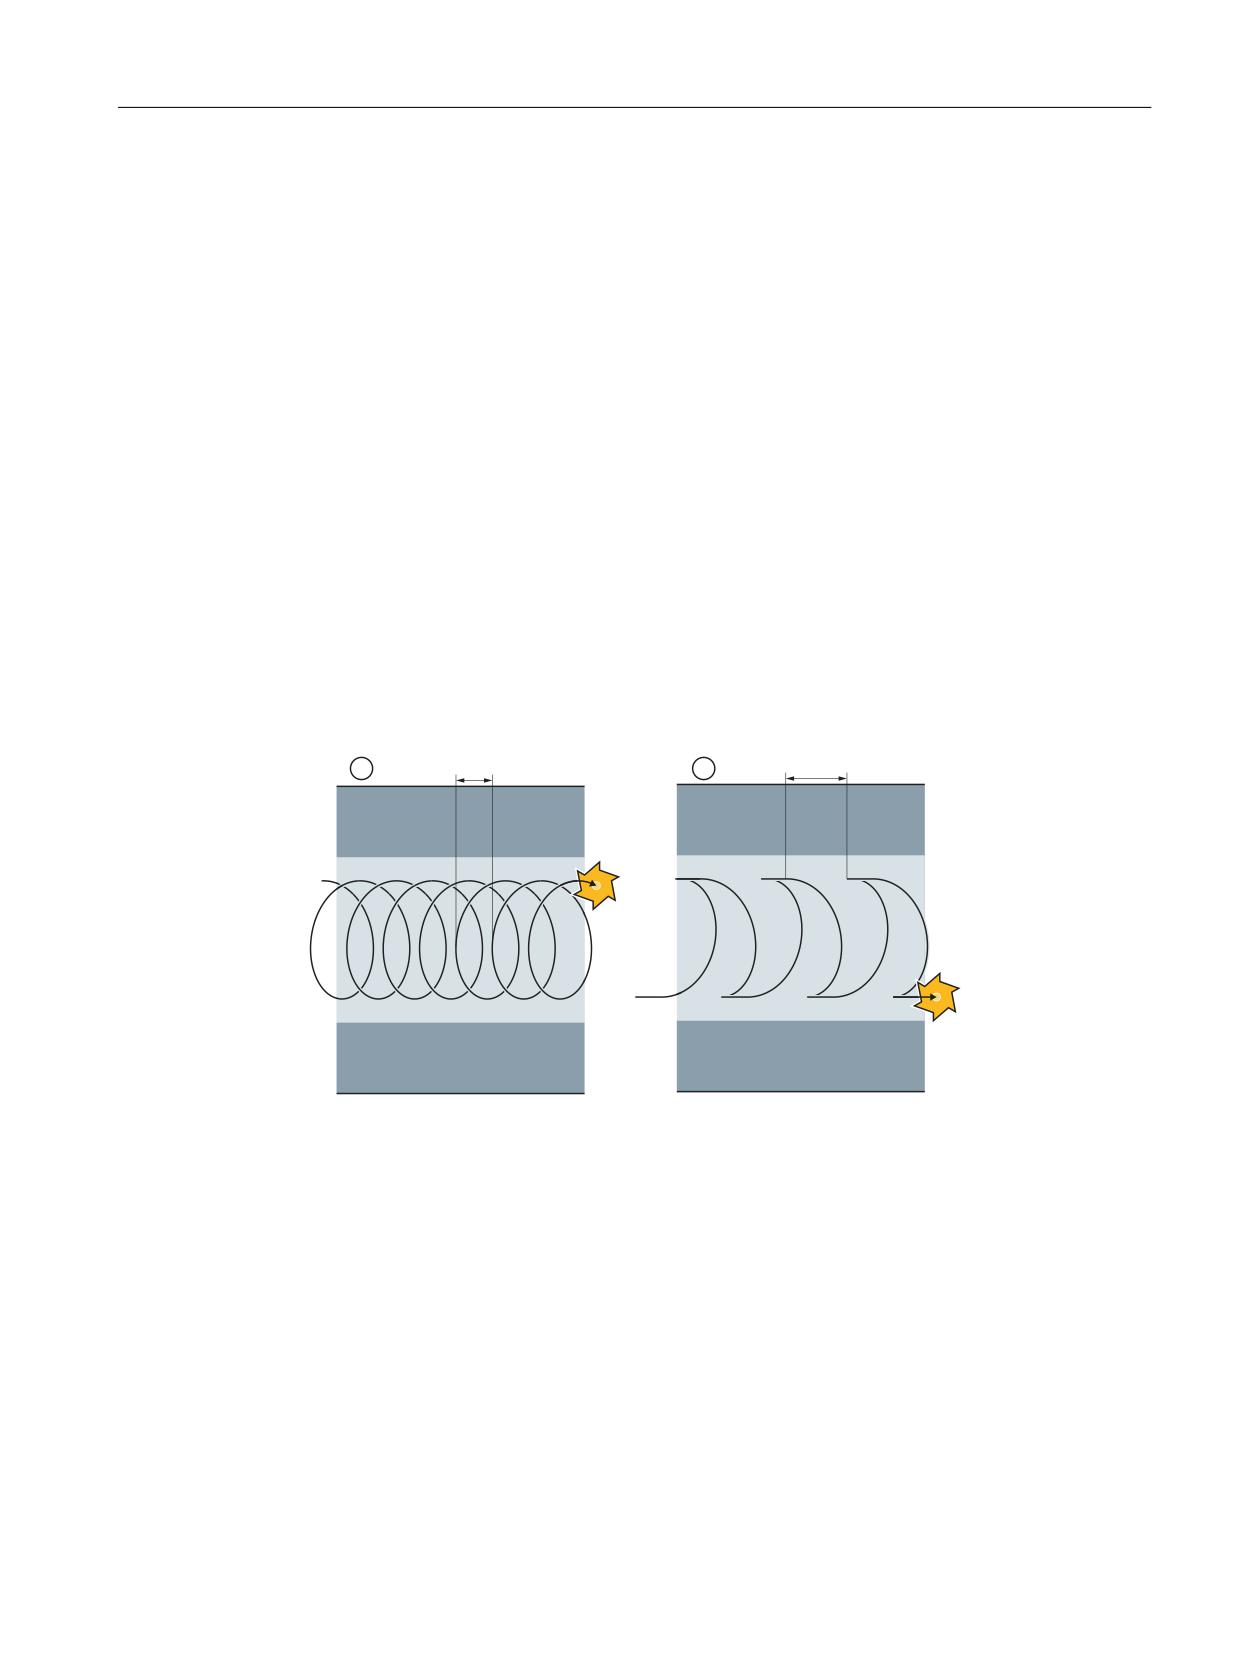
Режим обработки Черновая обработка Вихревое фрезерование
Черновая обработка выполняется круговыми движениями фрезы.
При этих движениях фреза непрерывно подается в плоскости. После прохождения
фрезой всего паза она круговым движением снова отводится назад и снимает
следующий слой (глубина подачи) в направлении Z. Этот процесс повторяется до
достижения предустановленной глубины паза плюс чистовой припуск.
';<
';<
① Вихревое фрезерование: синхронный ход или противоход
② Вихревое фрезерование: Синхронный ход-противоход
Граничные условия при вихревом фрезеровании
• Черновая обработка
1/2 ширины паза W - чистовой припуск UXY ≤ диаметр фрезы
• Ширина паза
Минимум 1,15 x диаметр фрезы + чистовой припуск
Максимум 2 x диаметр фрезы + 2 x чистовой припуск
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
513
Программирование технологических функций (циклы)
11.3 Фрезерование
• Радиальная подача
Минимум 0,02 x диаметр фрезы
Максимум 0,25 x диаметр фрезы
• Макс. глубина подачи ≤ высота среза фрезы
Учитывать, что нельзя проверить высоту среза фрезы.
Макс. радиальная подача зависит от фрезы.
Выбрать для твердых материалов меньшую подачу.
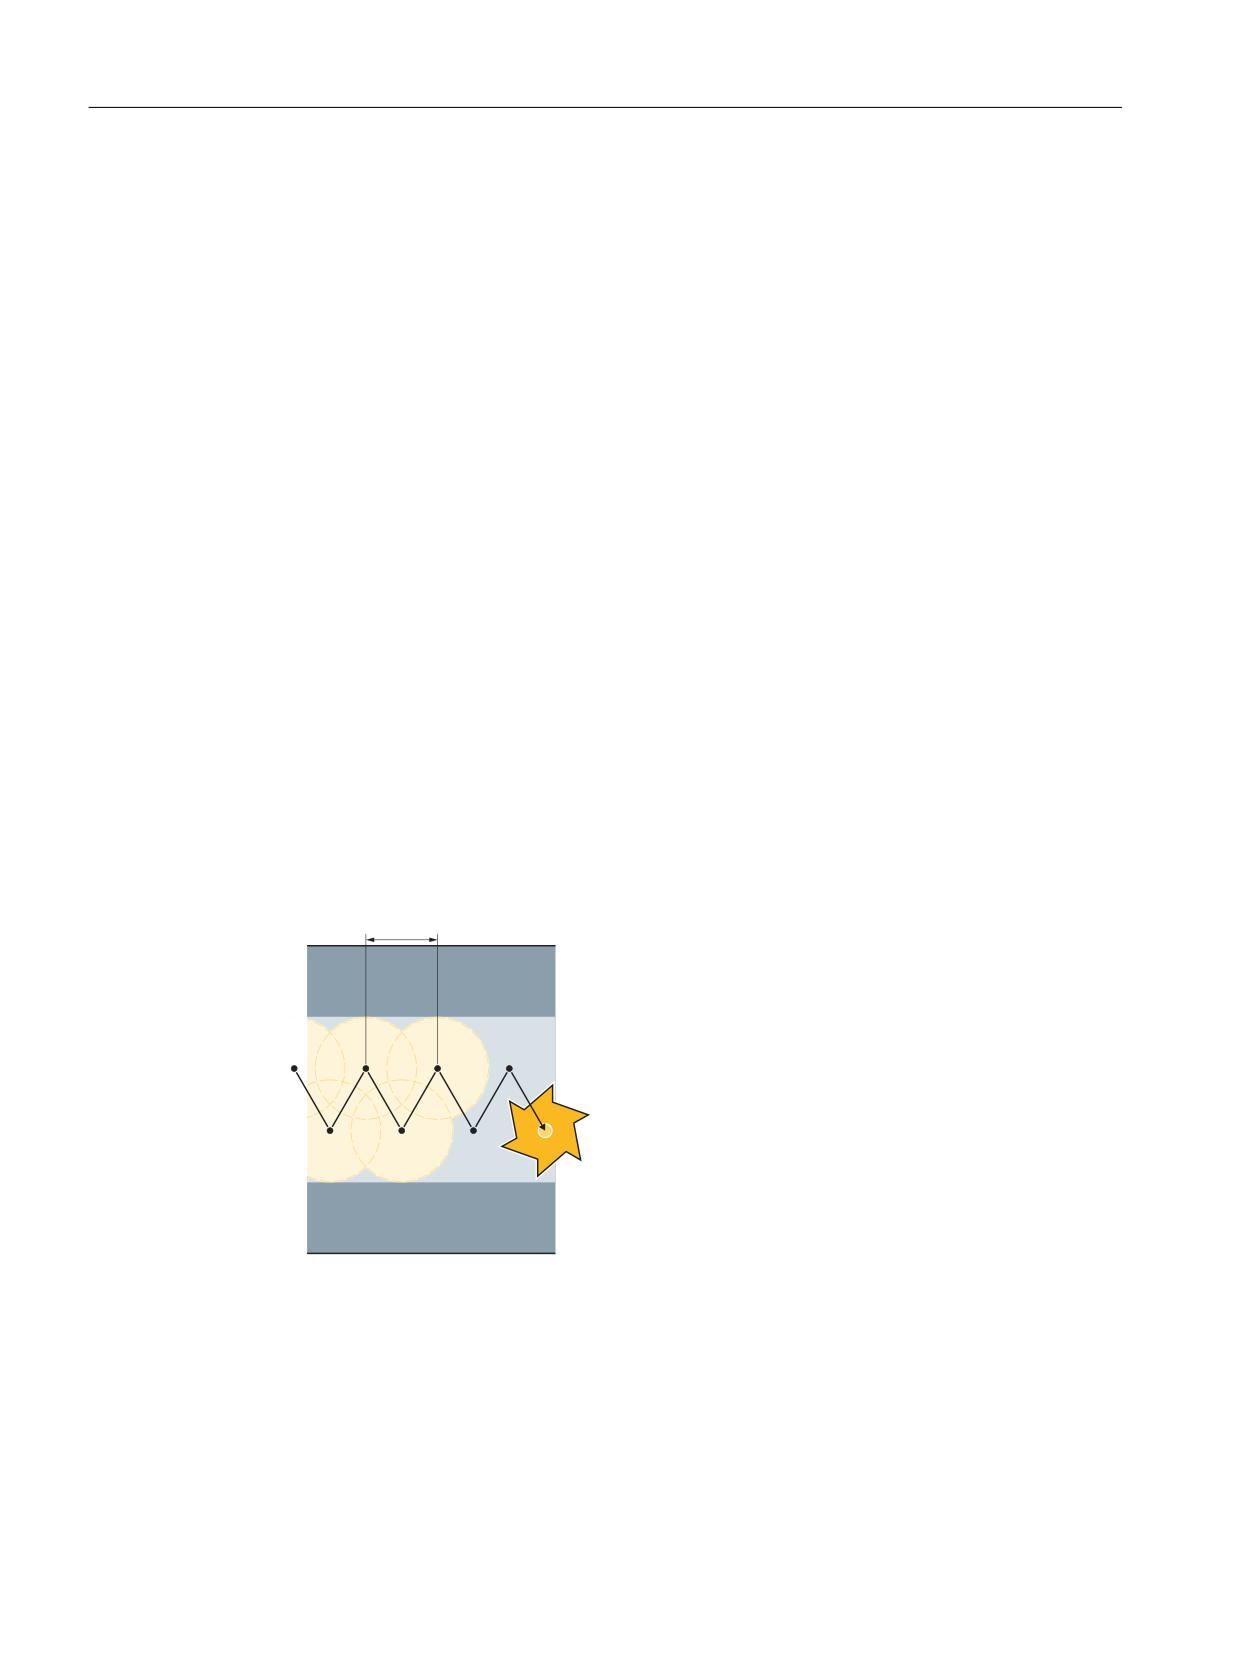
Режим обработки Черновая обработка Врезное фрезерование
Черновая обработка паза осуществляется последовательно вдоль паза через
вертикальные движения врезания фрезы с рабочей подачей. После выполняется отвод
и движение позиционирования на следующую точку врезания.
Выполняется попеременное врезание вдоль паза со смещением на половину значения
подачи на левой и правой стенке соответственно.
Первое движение врезания осуществляется на краю паза с врезанием фрезы на
половину подачи минус безопасное расстояние. (если безопасное расстояние больше
подачи, то она выполняется вне материала.) Макс. ширина паза для этого цикла должна
быть меньше двойной ширины фрезы + чистовой припуск.
После каждого движения врезания фреза отводится также с рабочей подачей на
безопасное расстояние. По возможности это выполняется по так называемому методу
Retract, т.е. при обхвате фрезы меньше 180° она отводится под углом 45° в направлении,
противоположном биссектрисе области обхвата, от основания.
После фреза движется ускоренным ходом над материалом.
';<
Граничные условия при врезном фрезеровании
• Черновая обработка
1/2 ширины паза W - чистовой припуск UXY ≤ диаметр фрезы
• Макс. радиальная подача
Макс. подача зависит от ширины резца фрезы.
Фрезерная обработка
514
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Размер шага
Боковой размер шага получается из требуемой ширины паза, диаметра фрезы и
чистового припуска.
• Отвод
Обратный ход осуществляется с отводом под углом в 45°, если угол охвата меньше
180°. В ином случае осуществляется вертикальный отвод как при сверлении.
• Отвод
Отвод выполняется вертикально к охватывающей поверхности.
• Безопасное расстояние
Выполнить вывод на безопасное расстояние над концом детали, чтобы избежать
закруглений стенок паза на концах.
Учитывать, что нельзя проверить ширину режущей кромки фрезы для макс. радиальной
подачи.
Режим обработки Предварительная чистовая обработка
Если на стенках паза остается слишком много материала, то избыточные углы снимаются
до чистового припуска.
Режим обработки Чистовая обработка
При чистовой обработке стенок фреза двигается вдоль стенок паза, при этом снова
пошагово подается в направлении Z. При этом фреза выводится на безопасное
расстояние над началом паза и концом паза, чтобы обеспечить равномерную
поверхность стенки паза по всей длине паза.
Режим работы Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без последней
подачи (чистовая обработка основания).
Режим обработки Чистовая обработка основания
При чистовой обработке основания фреза один раз проходит готовый паз в прямом и
обратном направлении.
Режим обработки Снятия фаски
При снятии фаски ломается кромка на верхнем краю паза.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
515
Программирование технологических функций (циклы)
11.3 Фрезерование
=)6
6&
6&
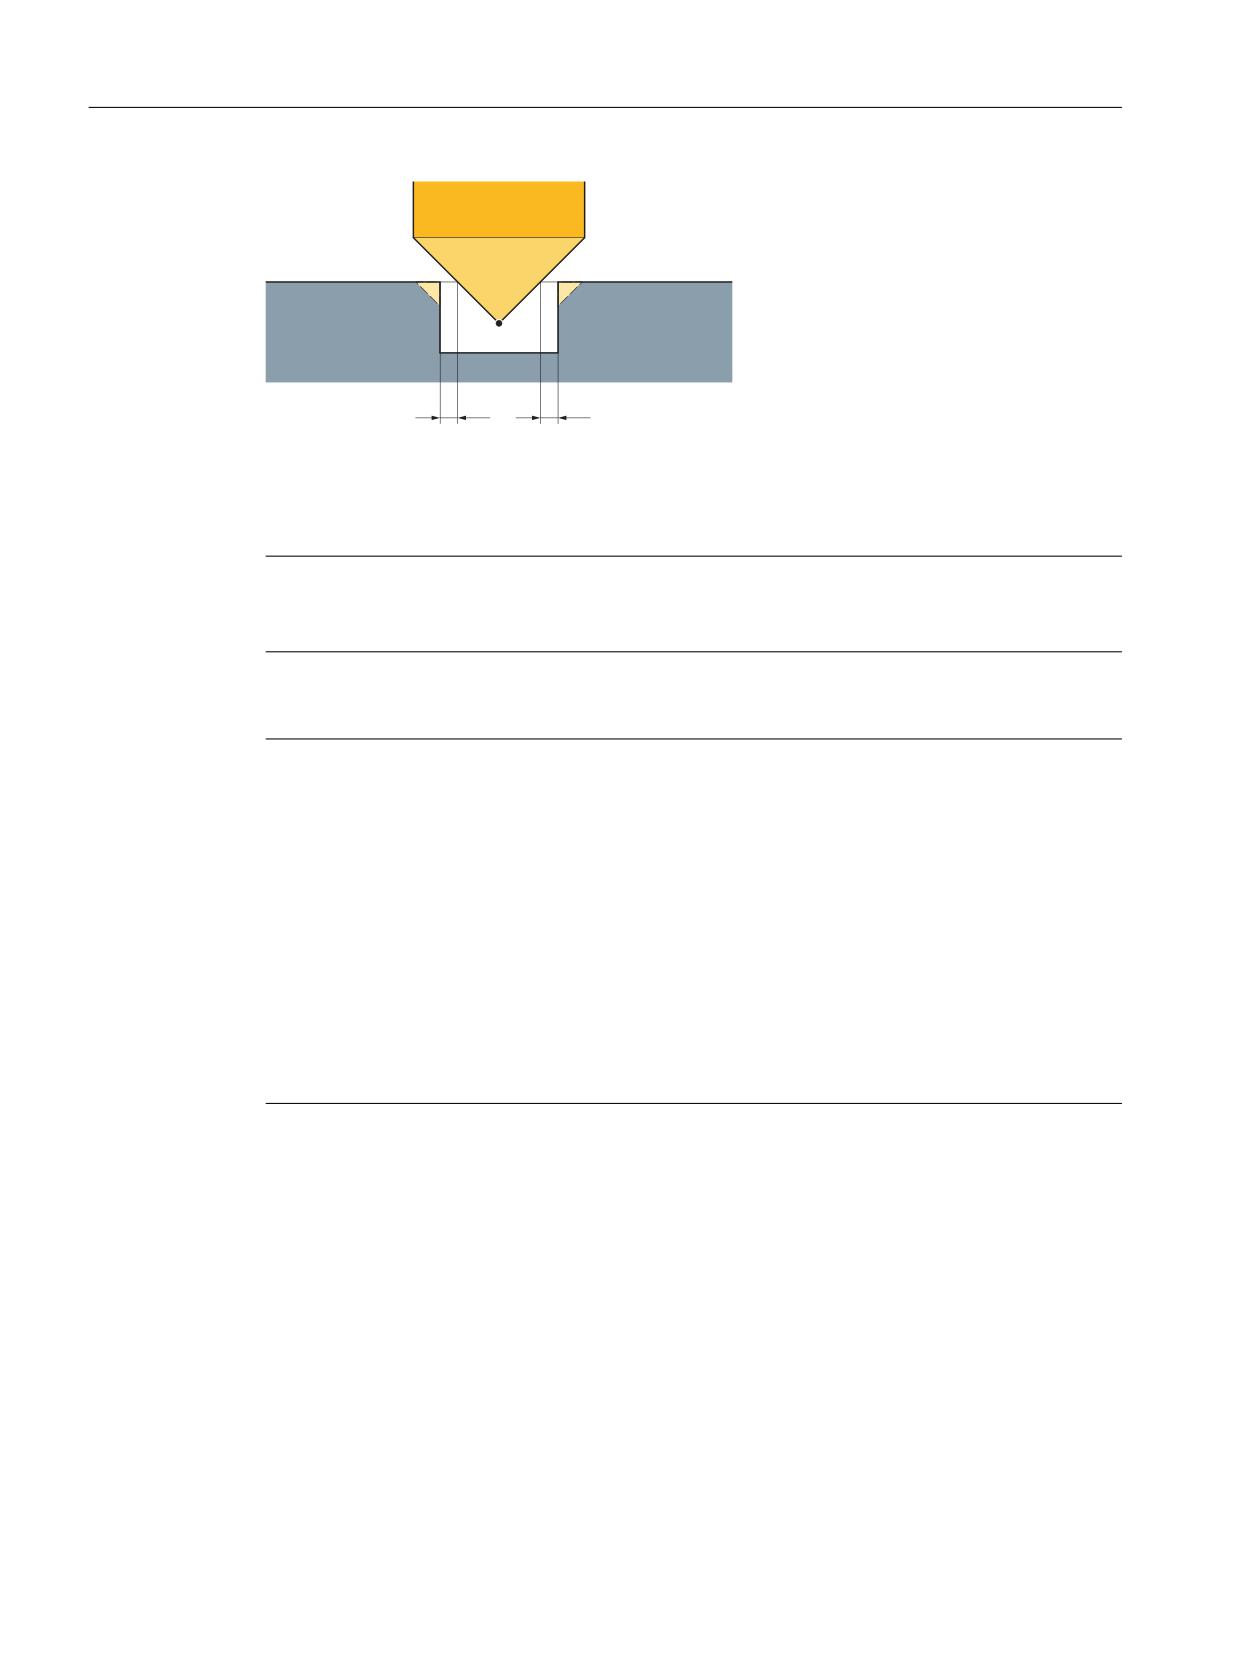
Рисунок 11-8
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при вершине
90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными параметрами
для FS и ZFS в принципе было бы возможно, но тогда более не было бы соблюдено
безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Другие граничные условия
• Чистовая обработка
1/2 ширины паза W ≤ диаметр фрезы
• Чистовая обработка края
Чистовой припуск UXY ≤ диаметр фрезы
• Снятие фаски
Угол при вершине должен быть внесен в таблицу инструментов.
Фрезерная обработка
516
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
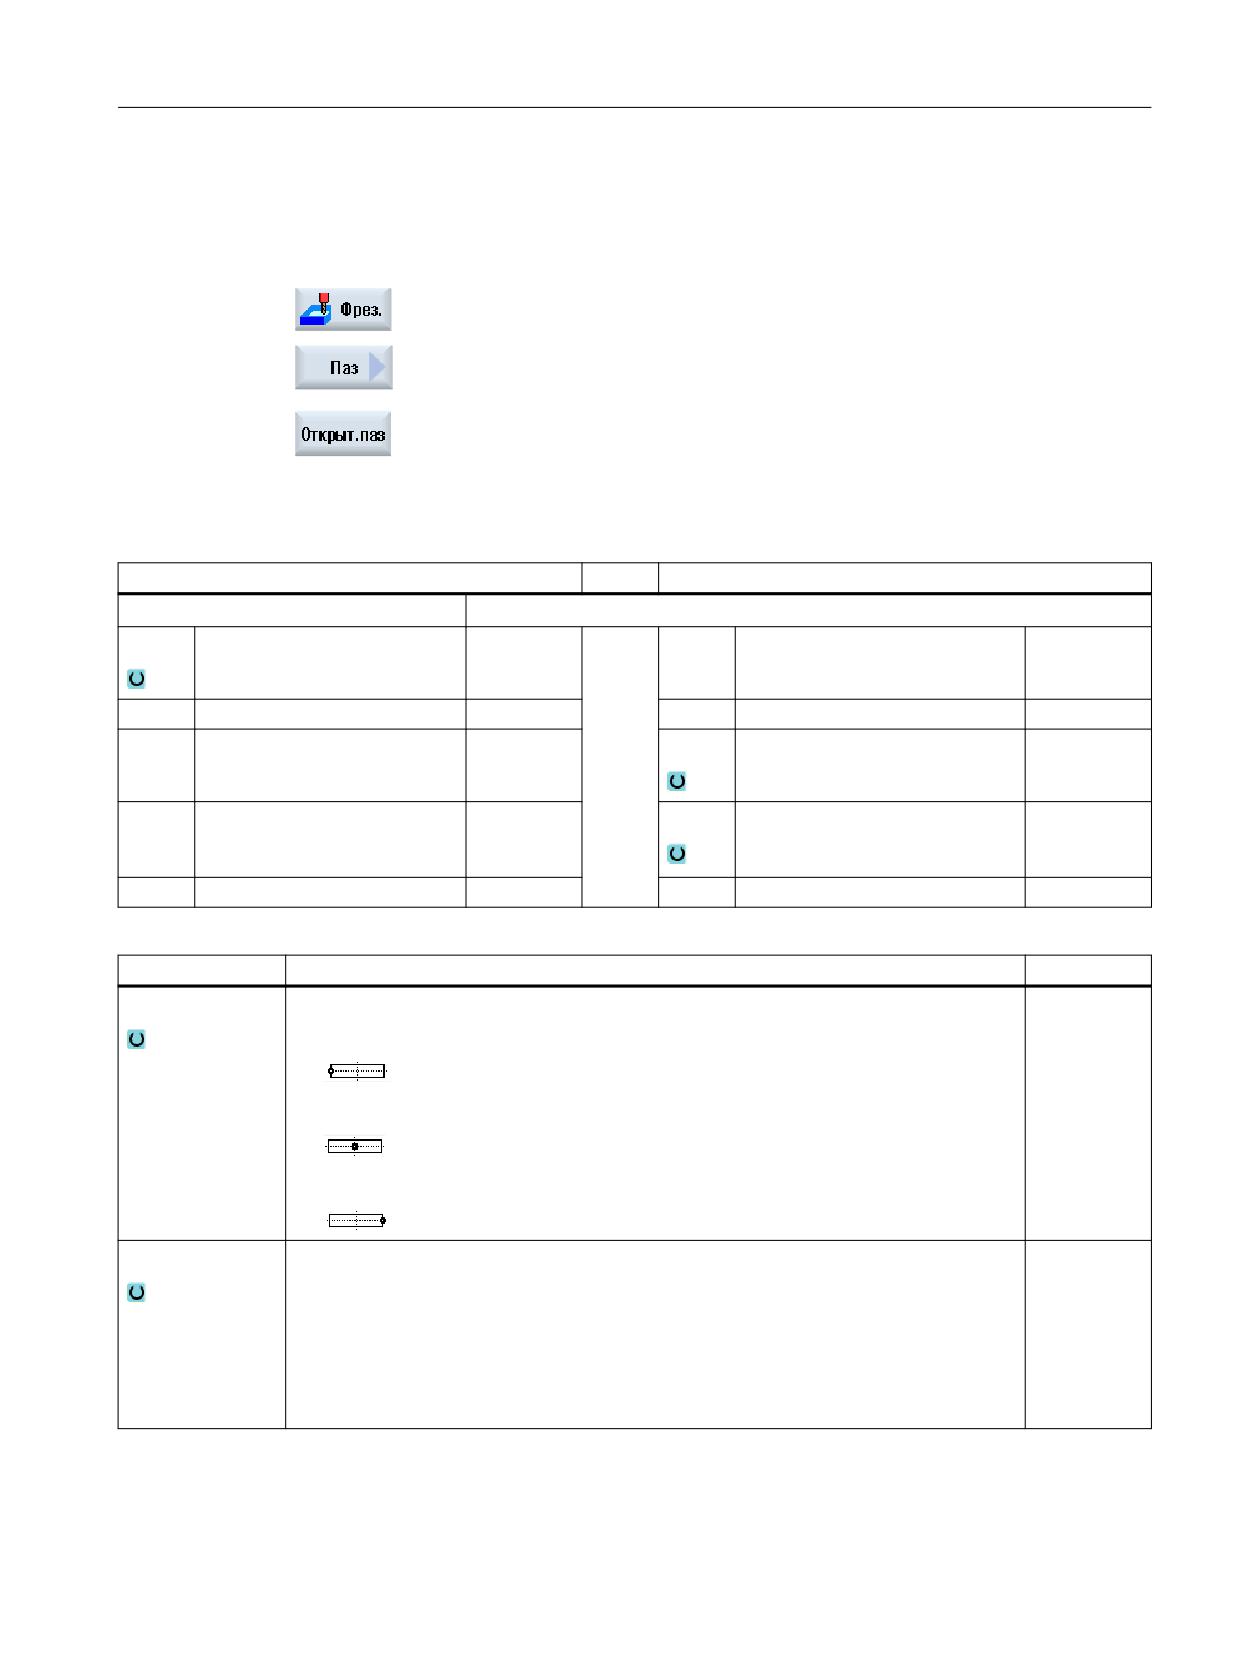
Программирование технологических функций (циклы)
11.3 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Открытый паз".
Открывается окно ввода "Открытый паз".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Опорная точка
Положение опорной точки:
• (левый край)
• (центр)
• (правый край)
Обработка
•
∇ (черновая обработка)
•
∇∇ (получистовая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
517
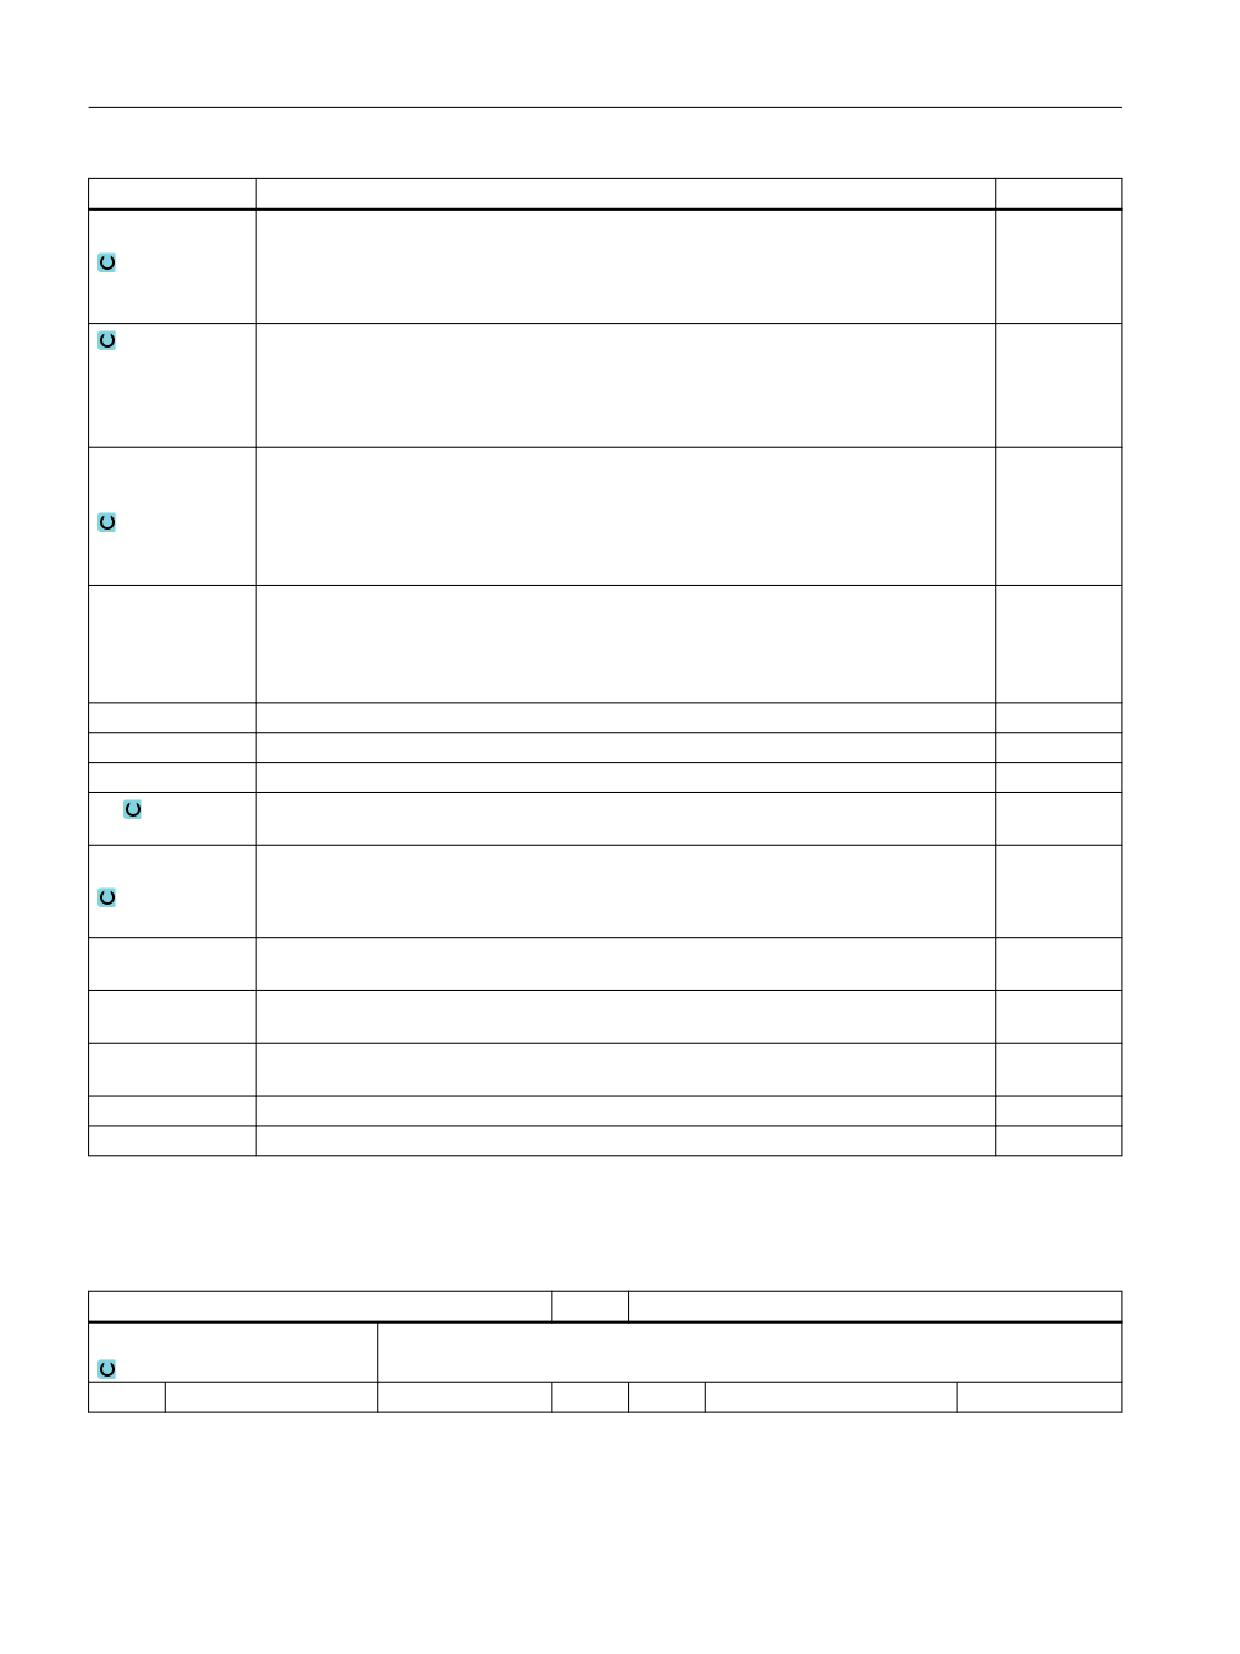
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Технология
• Вихревое фрезерование
Круговое движение фрезы через паз и обратно.
• Врезное фрезерование
Последовательные сверлильные движения вдоль оси инструмента.
Направление фрезерования - (кроме врезного фрезерования)
• Синхронный ход
• Противоход
• Синхронный ход-противоход
Позиция обра-
• Отдельная позиция
ботки
Фрезерование паза на запрограммированной позиции (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких пазов на запрограммированном образце позиции (к
примеру, полная окружность или решетка).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только отдельная позиция и образец позиции G-кода)
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
градус
Z1
Глубина паза (абс.) или глубина относительно Z0 (абс.) - (только для ∇, ∇∇∇, ∇∇∇
мм
основание и ∇∇∇ получист.)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ пол, ∇∇∇ и ∇∇∇ край)
мм
- (только при вихревом фрезеровании)
UXY
Чистовой припуск для плоскости (край паза) - (только для ∇, ∇∇∇ получист. и ∇∇∇
мм
основание)
UZ
Чистовой припуск для глубины (основание паза) - (только для ∇, ∇∇∇ получист. и ∇∇∇
мм
край)
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
Фрезерная обработка
518
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
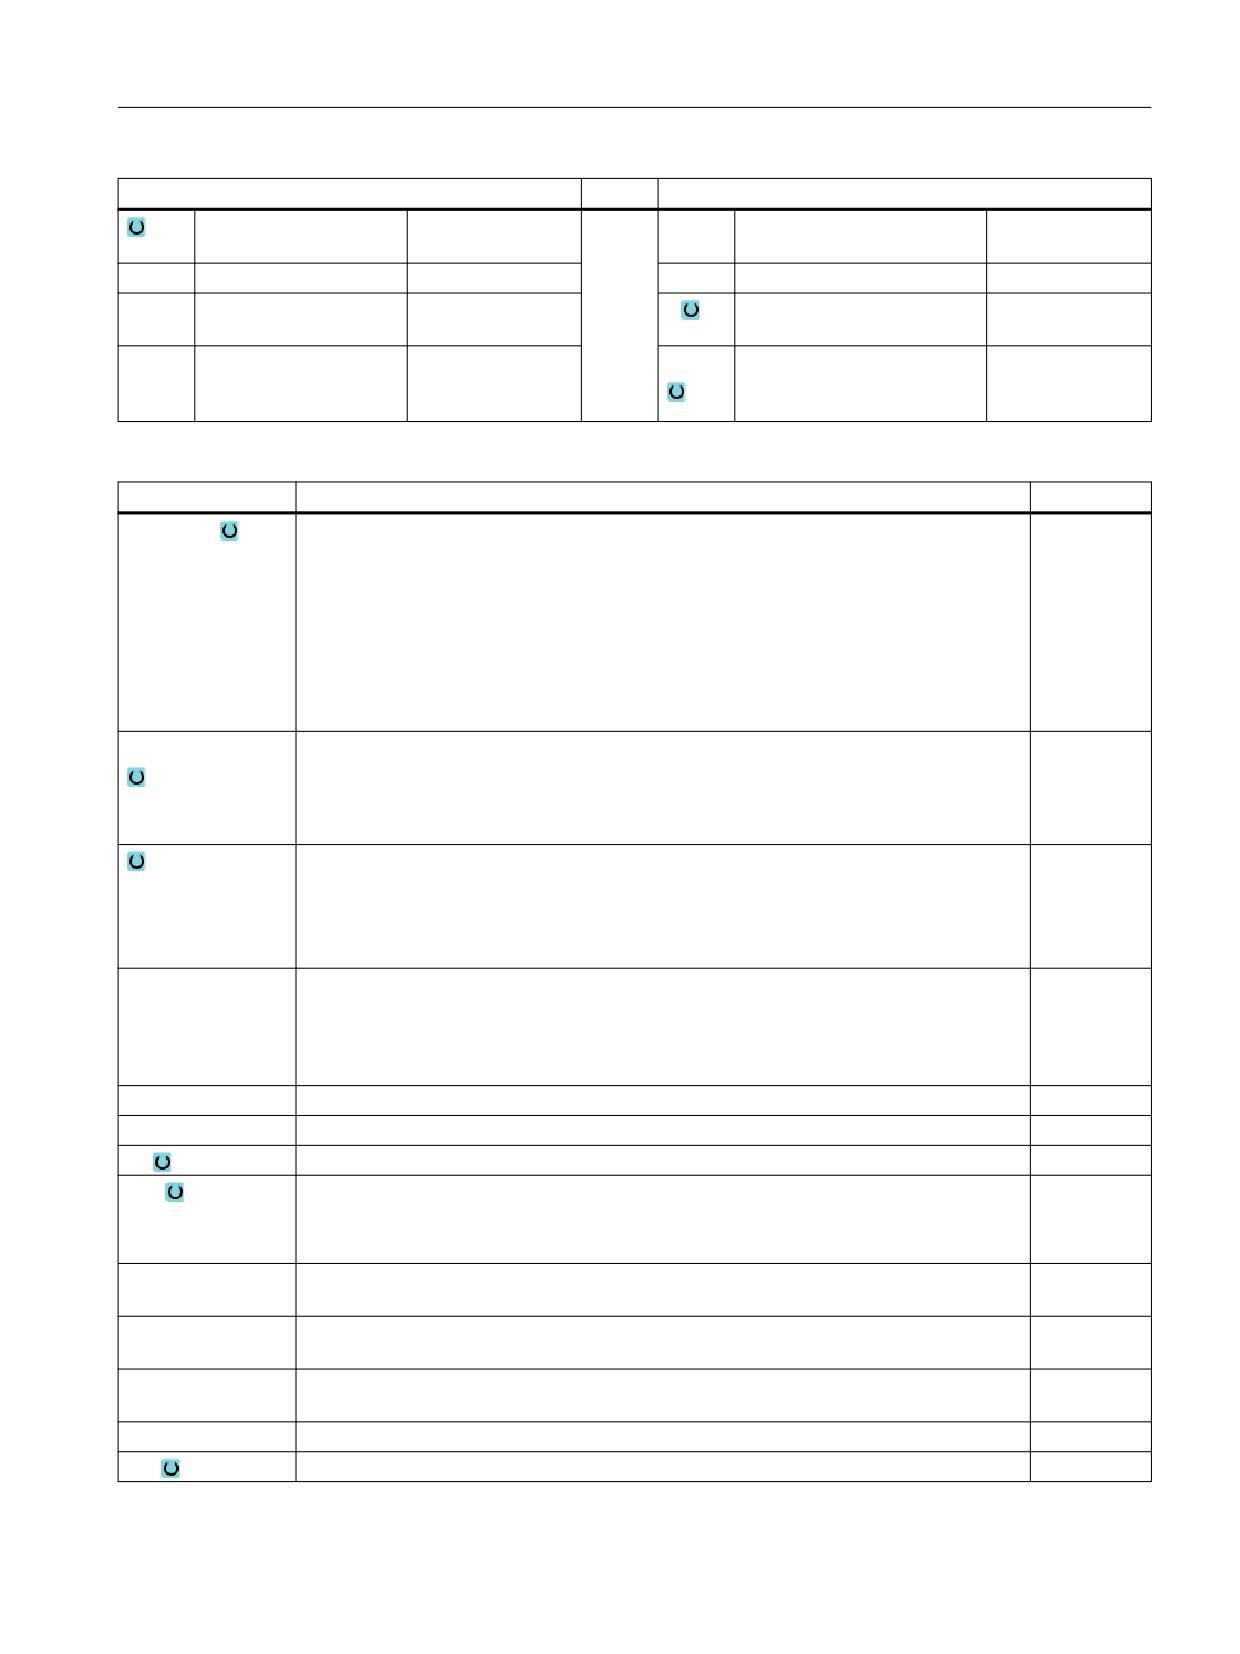
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметры программы в G-кодах
Параметры программы ShopMill
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇ (получистовая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Технология
• Вихревое фрезерование
Круговое движение фрезы через паз и обратно.
• Врезное фрезерование
Последовательные сверлильные движения вдоль оси инструмента.
Направление фрезерования: - (наружное врезное фрезерование)
• Синхронный ход
• Противоход
• Синхронный ход-противоход
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
W
Ширина паза
L
Длина паза
мм
Z1
Глубина паза (абс.) или глубина относительно Z0 (инкр.)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фрезы (только
для ∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇ получистовая, ∇∇∇ и ∇∇∇ край) - (только
мм
при вихревом фрезеровании)
UXY
Чистовой припуск Плоскость (основание паза) - (только для ∇, ∇∇ получистовая и
мм
∇∇∇ основание)
UZ
Чистовой припуск Плоскость (край паза) - (только для ∇, ∇∇ получистовая и ∇∇∇
мм
край)
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
519
Программирование технологических функций (циклы)
11.3 Фрезерование
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование паза на запрограммированной позиции
Отдельная
обработки
(X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.10
Продольный паз (LONGHOLE) - только для программ кода G
Функция
В отличие от паза, ширина продольного паза определяется диаметром инструмента.
Цикл вычисляет оптимальный путь перемещения, исключающий ненужные холостые
ходы. Если для обработки продольного паза требуется несколько подач на глубину, то
подача выполняется попеременно в конечных точках. Проходимая в плоскости
траектория вдоль продольной оси продольного паза изменяет направление после
каждой подачи. Цикл самостоятельно ищет кратчайший путь на переходе к следующему
продольному пазу.
Примечание
Для цикла требуется фреза с "Торцовым зубом, режущим по центру" (DIN 844).
Фрезерная обработка
520
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Подвод/отвод
1. С G0 выполняется подвод к исходной позиции для цикла. В обеих осях актуальной
плоскости выполняется подвод к ближайшей конечной точке первого
обрабатываемого продольного паза на высоте плоскости отвода в оси инструмента и
после опускание до вынесенной на безопасное расстояние исходной точки.
2. Каждый продольный паз фрезеруется маятниковым движением. Обработка в
плоскости осуществляется с G1 и запрограммированным значением подачи. В
каждой точке возврата осуществляется подача до следующей вычисленной циклом
глубины обработки с G1 и с подачей до достижения конечной глубины.
3. Обратный ход на плоскость отвода с G0 и подвод к следующему продольному пазу по
кратчайшему пути.
4. После завершения обработки последнего продольного паза инструмент движется на
последней достигнутой позиции в плоскости обработки до плоскости отвода с G0 и
цикл завершается.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Продольный паз".
Открывается окно ввода "Продольный паз".
Параметр
Описание
Единица
PL
Плоскость обработки
RP
Плоскость отвода (абс.)
SC
Безопасное расстояние (инкр.)
F
Подача
*
Режим обработ-
• в плоскости
мм
ки
Движение на глубину подачи в центре паза.
Указание: При этой установке фреза должна резать по центру.
• качанием
Врезание качанием на центральной оси продольного паза:
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
521
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Исходная точка
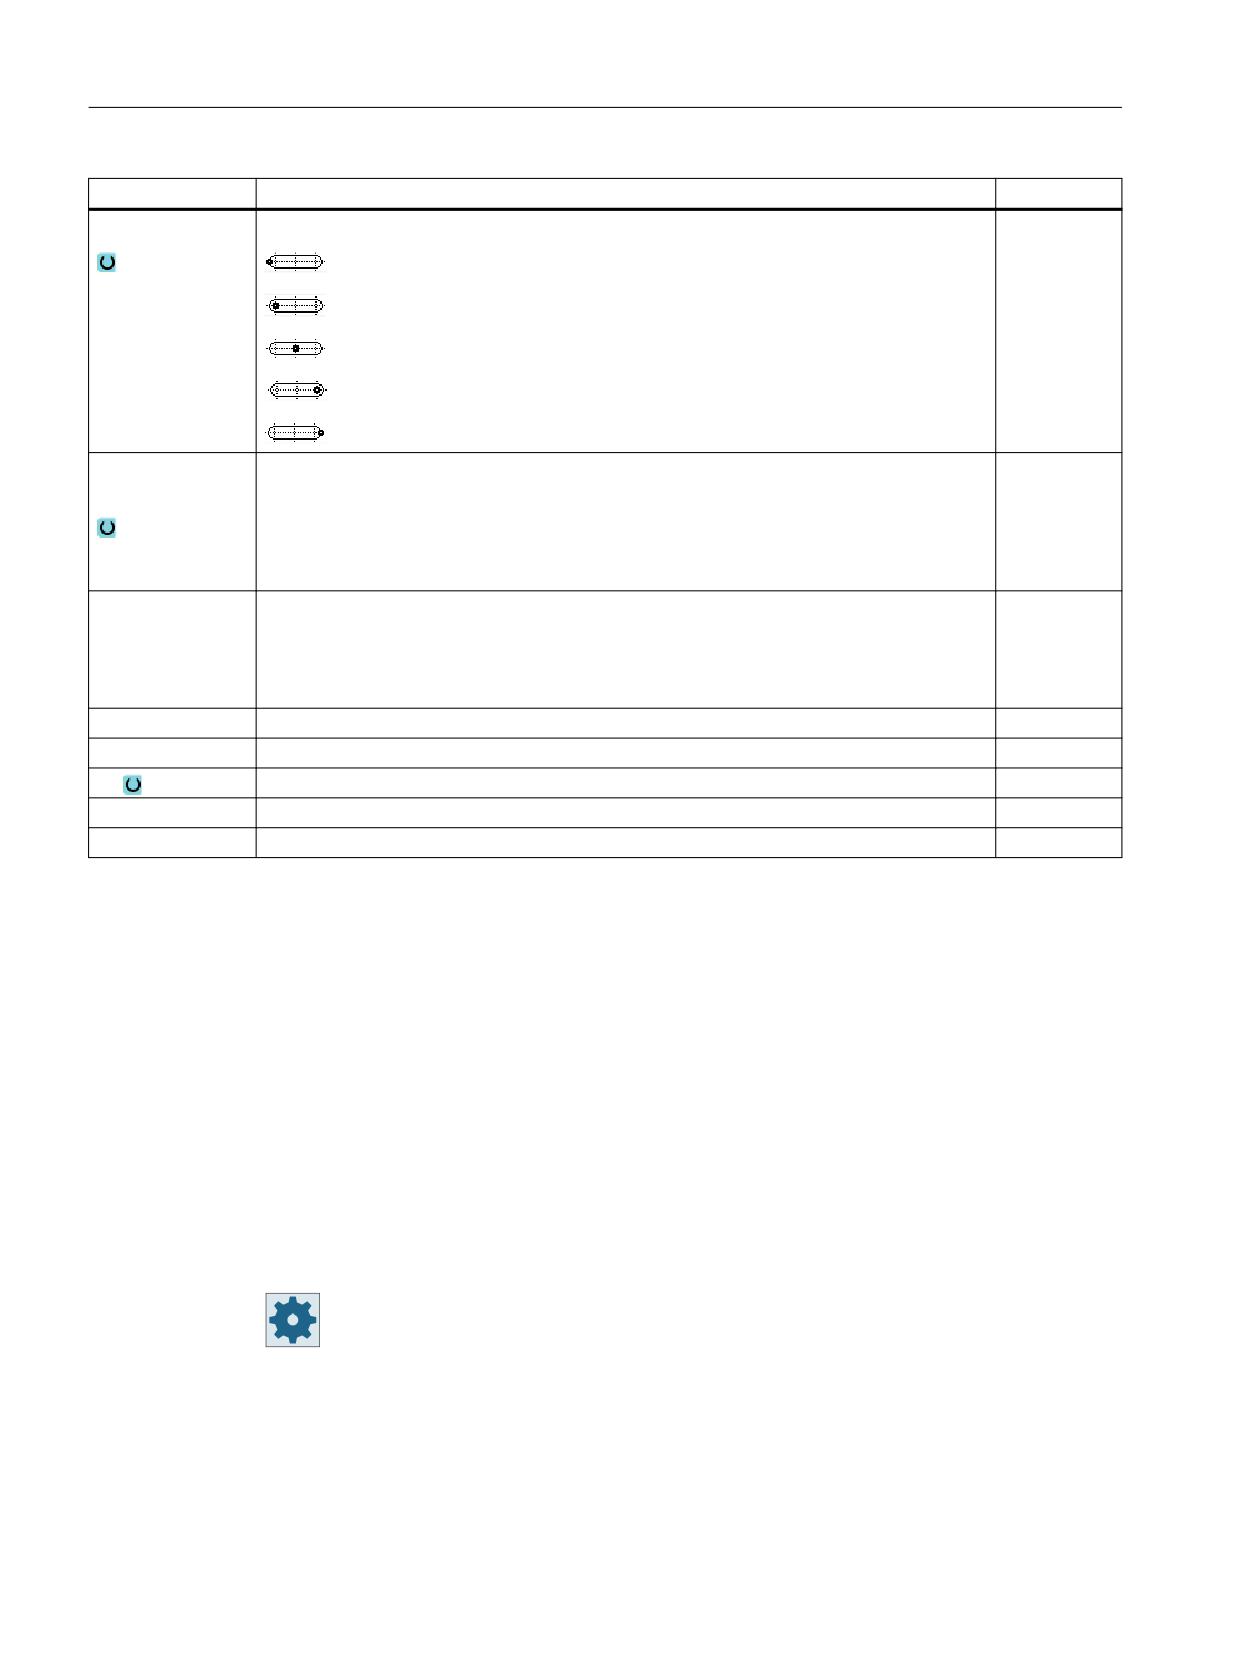
Положение исходной точки:
Позиция обра-
• Отдельная позиция
ботки
Фрезеровка продольного паза на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезеровка нескольких продольных пазов на запрограммированном образце
позиции (к примеру, делительная окружность, решетка, линия).
Позиции относятся к исходной точке:
X0
Исходная точка X - (только для отдельной позиции)
мм
Y0
Исходная точка Y - (только для отдельной позиции)
мм
Z0
Исходная точка Z
мм
L
Длина продольного паза
мм
α0
Угол поворота
Градус
Z1
Глубина продольного паза (абс.) или глубина относительно Z0 (инкр.)
мм
DZ
Макс. подача на глубину
мм
FZ
Подача на глубину
*
* Единица подачи как запрограммировано перед вызовом цикла
11.3.11
Резьбофрезерование (CYCLE70)
Функция
С помощью резьбофрезерования можно изготовить внутреннюю или наружную резьбу
с одинаковым шагом. Резьба может быть изготовлена левой или правой, обработка
осуществляется сверху вниз или наоборот.
Для метрической резьбы (шаг резьбы P в мм/об.) цикл присваивает параметру "глубина
резьбы H1" значение, вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через машинные данные.
Изготовитель станка
Следовать указаниям изготовителя станка.
Введенная подача действует на контуре детали, т.е. она относится к диаметру резьбы. Но
индицируется подача центра фрезы. Поэтому для внутренней резьбы индицируется
значение меньше введенного, а для наружной резьбы - значение, больше введенного.
Фрезерная обработка
522
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод при фрезеровании внутренних резьб
1.
Позиционирование на плоскость отвода ускоренным ходом.
2.
Подвод к стартовой точке вводной окружности в актуальной плоскости ускоренным
ходом.
Примечание
При этом учитывается безопасное расстояние SC сбоку от резьбы. При
невозможности соблюдения безопасного расстояния из-за того, что резьба
ненамного больше инструмента, инструмент помещают на центр резьбы.
3.
Подача на вычисленную СЧПУ стартовую точку в оси инструмента ускоренным ходом.
Примечание
В зависимости от направления обработки (Z0 → Z1 или Z1 → Z0) стартовая позиция
может находиться у Z0 или Z1.
4.
Вводное движение на диаметр резьбы по вычисленной СЧПУ вводной окружности с
запрограммированной подачей с учетом чистового припуска и макс. подачи в
плоскости.
5.
Резьбофрезерование по спиральной траектории по часовой стрелке или против
часовой стрелки (в зависимости от левой/правой резьбы, при числе режущих зубьев
фрезы (NT) ≥ 2 только 1 оборот со смещением в направлении Z).
Для достижения запрограммированной длины резьбы, в зависимости от параметров
резьбы, выполняется различный выход за значение Z1.
6.
Движение вывода по круговой траектории с тем же направлением вращения и
запрограммированной подачей
7.
При запрограммированном числе витков резьбы на резец NT > 2 инструмент подается
на число NT-1 в направлении Z (со смещением). Пункты 4 до 7 повторяются до
достижения запрограммированной глубины резьбы.
8.
Если подача в плоскости меньше глубины резьбы, то пункты 3 до 7 повторяются до
достижения глубины резьбы + запрограммированный припуск.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
523
Программирование технологических функций (циклы)
11.3 Фрезерование
9. Отвод на плоскость отвода в оси инструмента ускоренным ходом.
10.Для образца позиции (MCALL) подвод к средней точке резьбы укоренным ходом.
Учитывать, что инструмент при фрезеровании внутренней резьбы не должен превышать
следующей величины:
диаметр фрезы < (номинальный диаметр - 2 · глубина резьбы H1)
Подвод/отвод при фрезеровании наружных резьб
1.
Позиционирование на плоскость отвода ускоренным ходом.
2.
Подвод к стартовой точке вводной окружности в актуальной плоскости ускоренным
ходом.
Примечание
При этом учитывается безопасное расстояние SC сбоку от резьбы.
3.
Подача на вычисленную СЧПУ стартовую точку в оси инструмента ускоренным ходом.
Примечание
В зависимости от направления обработки (Z0 → Z1 или Z1 → Z0) стартовая позиция
может находиться у Z0 или Z1.
4.
Вводное движение на диаметр резьбы по вычисленной СЧПУ вводной окружности с
запрограммированной подачей с учетом чистового припуска и макс. подачи в
плоскости.
5.
Резьбофрезерование по спиральной траектории по часовой стрелке или против
часовой стрелки (в зависимости от левой/правой резьбы, при NT ≥ 2 только 1 оборот
со смещением в направлении Z).
Для достижения запрограммированной длины резьбы, в зависимости от параметров
резьбы, выполняется различный выход за значение Z1.
6.
Движение вывода по круговой траектории с противоположным направлением
вращения с запрограммированной подачей.
7.
При запрограммированном числе витков резьбы на резец NT > 2 инструмент подается
на число NT-1 в направлении Z (со смещением). Пункты 4 до 7 повторяются до
достижения запрограммированной глубины резьбы.
8.
Если подача в плоскости меньше глубины резьбы, то пункты 3 до 7 повторяются до
достижения глубины резьбы + запрограммированный припуск.
9.
Обратный ход на плоскость отвода в оси инструмента ускоренным ходом
Фрезерная обработка
524
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Резьбофрезерование".
Открывается окно ввода "Резьбофрезерование".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние дей-
мм
F
Подача
мм/мин
ствует сбоку от резьбы, а не в
мм/зуб
оси инструмента
F
Подача
*
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление обработки:
• Z0 → Z1
Обработка сверху вниз
• Z1 → Z0
Обработка снизу вверх
Направление вращения резьбы:
• Правая резьба
Фрезеруется правая резьба.
• Левая резьба
Фрезеруется левая резьба.
Положение резьбы:
• Внутренняя резьба
Фрезеруется внутренняя резьба.
• Наружная резьба
Фрезеруется наружная резьба.
NT
Число зубьев на резец
Могут использоваться однозубчатые или многозубчатые фрезы. Необходимые дви-
жения осуществляются циклом таким образом, что по достижении конечной пози-
ции резьбы острие нижнего зуба фрезы совпадает с запрограммированной конеч-
ной позицией. В зависимости от геометрии фрезы необходимо учитывать путь сво-
бодного движения на основании детали.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
525
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Позиция обработки:
• Отдельная позиция
(только для G-ко-
да)
• Образец позиции (MCALL)
Позиции относятся к центру:
Исходная точка X - (только для отдельной позиции)
мм
X0
Исходная точка Y - (только для отдельной позиции)
мм
Y0
Исходная точка Z
мм
Z0
(только для G-ко-
да)
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для
Выбор значения из таблицы: К примеру,
таблицы "без")
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
• N1" - 8 UNC; и т.д. (UNC)
P
Индикация шага резьбы для ввода параметров в поле ввода "Таблица" и "Выбор".
MODUL
витков/"
мм/об
дюйм/об.
P
Шаг резьбы ...
- (выбор-
• в MODUL: К примеру, является актуальной для шнеков, которые входят в заце-
MODUL
возможно толь-
пление с шестерней.
витков/"
ко при выборе в
• на дюйм: К примеру, является актуальным для трубной резьбы.
таблице "без")
При вводе на дюйм в первое поле параметров вводится целое число перед за-
пятой, а во второе и третье поле - число после запятой как дробь.
мм/об
• в мм/об
дюймов/об
• в дюймах/об
Используемый инструмент зависит от шага резьбы.
∅
Номинальный диаметр,
мм
Пример: номинальный диаметр M12 = 12 мм
H1
Глубина резьбы
мм
αS
Стартовый угол
Градус
U
Чистовой припуск в X и Y - (только для ∇)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
526
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
11.3.12
Гравирование (CYCLE60)
Функция
С помощью функции "Гравирование" можно гравировать текст вдоль линии или дуги
окружности на детали.
Необходимый текст может быть введен напрямую как "фиксированный текст" в поле
текста или согласован как "переменный текст" через переменную.
При гравировании ShopTurn использует пропорциональный шрифт, т.е. отдельные знаки
имеют различную ширину.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент движется с подачей FZ на глубину обработки Z1 и фрезерует знак.
3. Инструмент отводится ускоренным ходом на безопасное расстояние и движется по
прямой к следующему знаку.
4. Шаги 2 и 3 повторяются до завершения фрезерования всего текста.
5. Инструмент движется ускоренным ходом на плоскость отвода.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
527
Программирование технологических функций (циклы)
11.3 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Гравирование".
Открывается окно ввода "Гравирование".
Ввести гравируемый текст
4.
Нажать программную клавишу "Специальные символы", если необ-
ходим знак, отсутствующий на клавишах ввода.
Открывается окно "Специальные символы".
• Переместить курсор на необходимый символ.
• Нажать программную клавишу "OK".
Выбранный символ вставляется в позиции курсора в текст.
5.
Последовательно нажать программные клавиши "Удалить текст" и
"Удалить", если необходимо удалить весь текст.
6.
Нажать программную клавишу "Маленький шрифт", если необходи-
мо ввести строчные буквы. При повторном нажатии снова можно
вводить большие буквы.
7.
Нажать программные клавиши "Переменная" и "Дата", если необхо-
димо гравировать актуальную дату.
Дата вставляется в европейском формате (<ДД>.<ММ>.<ГГГГ>).
Для получения другого написания, необходимо соответственно со-
гласовать заданный формат в текстовом поле. Для гравировки даты,
к примеру, в американском формате (Месяц/день/год => 8/16/04),
изменить формат на <M>/<Д>/<ГГ> .
7.
Нажать программные клавиши "Переменная" и "Время", если необ-
ходимо гравировать актуальное время.
Время вставляется в европейском формате (<TIME24>).
Для изменения написания на американское, изменить формат на
<TIME12>.
Пример:
Ввод текста: Время: <TIME24> Исполнение: Время: 16.35
Время: <TIME12> Исполнение: Время: 04.35 PM
7.
• Нажать программные клавиши "Переменная" и "Число изделий
000123", если необходимо гравировать число изделий с фикси-
рованным количеством мест и вводными нулями.
Текст в формате <######,_$AC_ACTUAL_PARTS> вставляется и с
помощью панели программных клавиш осуществляется возврат
к полю гравировки.
Фрезерная обработка
528
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Определить количество мест, согласовав число замещений (#) в
поле гравировки.
Если указанного количества мест (к примеру,##) недостаточно
для представления
количества штук, то цикл автоматически увеличивает количе-
ство мест.
- ИЛИ
7.
• Нажать программные клавиши "Переменная" и "Число изделий
123", если необходимо гравировать число изделий без вводных
нулей.
Текст в формате <#,_$AC_ACTUAL_PARTS> вставляется и с по-
мощью панели программных клавиш осуществляется возврат к
полю гравировки.
• Определить количество мест, согласовав число замещений в по-
ле гравировки.
Если указанного числа мест (к примеру,123) недостаточно для
представления числа изделий, то цикл автоматически увеличи-
вает необходимое количество мест.
7.
• Нажать программные клавиши "Переменная" и "Число 123.456",
если необходимо гравировать любое число в определенном
формате.
Текст в формате <#.###,_VAR_NUM> вставляется и с помощью
панели программных клавиш осуществляется возврат к полю
гравировки.
• Определить с помощью замещений #.###, в каком формате мест
должно гравироваться определенное в _VAR_NUM число.
Если в _VAR_NUM, к примеру, внесено 12.35, то существуют сле-
дующие возможности форматирования переменной.
Ввод
Вывод
Значение
< #,_VAR_NUM>
12
Места перед запятой не формати-
рованы, места после запятой от-
сутствуют
<####,_VAR_NUM>
0012
4 места перед запятой, вводные
нули, места после запятой отсут-
ствуют
< #,_VAR_NUM>
12
4 места перед запятой, вводные
пробелы, места после запятой от-
сутствуют
<#.,_VAR_NUM>
12.35
Места перед и после запятой не
форматированы
<#.#,_VAR_NUM>
12.4
Места перед запятой не формати-
рованы,
1 место после запятой (округлено)
<#.##,_VAR_NUM>
12.35
Места перед запятой не формати-
рованы,
2 места после запятой (округле-
но)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
529
Программирование технологических функций (циклы)
11.3 Фрезерование
<#.####,_VAR_NUM> 12.3500
Места перед запятой не формати-
рованы,
4 места после запятой (округлено)
Если места перед запятой недостаточно для представления введен-
ного числа, то оно автоматически расширяется. Если указанное чис-
ло мест больше, чем гравируемое число, то формат вывода авто-
матически заполняется соответствующим количеством вводных и
конечных нулей.
Для форматирования десятичной запятой также по выбору можно
использовать пробелы.
Вместо _VAR_NUM можно использовать и любую другую числовую
переменную (к примеру, R0).
7.
Нажать программные клавиши "Переменная" и "Переменный
текст", если необходимо взять гравируемый текст (макс. 200 знаков)
из переменной.
Текст в формате <Текст, _VAR_TEXT> вставляется и с помощью па-
нели программных клавиш осуществляется возврат к полю грави-
ровки.
Вместо _VAR_TEXT можно использовать и любую другую текстовую
переменную.
Примечание
Ввести гравируемый текст
Допускается ввод только в одну строку и без перехода на новую строку!
Переменные тексты
Существует несколько способов создания переменных текстов:
• Дата и время
К примеру, можно нанести на детали дату изготовления и актуальное время.
Значения для даты и времени берутся из NCK.
• Количество штук
С помощью переменных количества штук можно присваивать деталям текущий
серийный номер.
При этом можно определять формат (количество мест, водные нули).
С помощью замещений (#) осуществляется форматирование количества мест, на
котором начинается выводимое количество штук.
Если для первой детали не нужно выводить количество штук 1, то можно указать
аддитивное значение (к примеру, (<#,$AC_ACTUAL_PARTS + 100>). В этом случае
выводимое число штук увеличивается на это значение (к примеру, 101, 102, 103,...).
Фрезерная обработка
530
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.3 Фрезерование
• Числа
При выводе чисел (к примеру, результатов измерения) формат вывода (места перед
и после запятой) гравируемого числа может выбираться свободно.
• Текст
Вместо ввода фиксированного текста в текстовое поле гравировки, гравируемый
текст может задаваться и с помощью текстовой переменной (к примеру,
_VAR_TEXT="ABC123").
Зеркальный шрифт
Текст может быть нанесен на деталь в отраженном виде.
Полная окружность
Если необходимо распределить знаки равномерно на полной окружности, то ввести
апертурный угол α2=360°. В этом случае цикл автоматически распределяет знаки
равномерно на полной окружности.
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для кода
G)
FZ
Подача на глубину
мм/мин
(только для
мм/зуб
ShopMill)
Выравнивание
•
(линейная точная установка)
•
(изогнутая точная установка)
•
(изогнутая точная установка)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
531
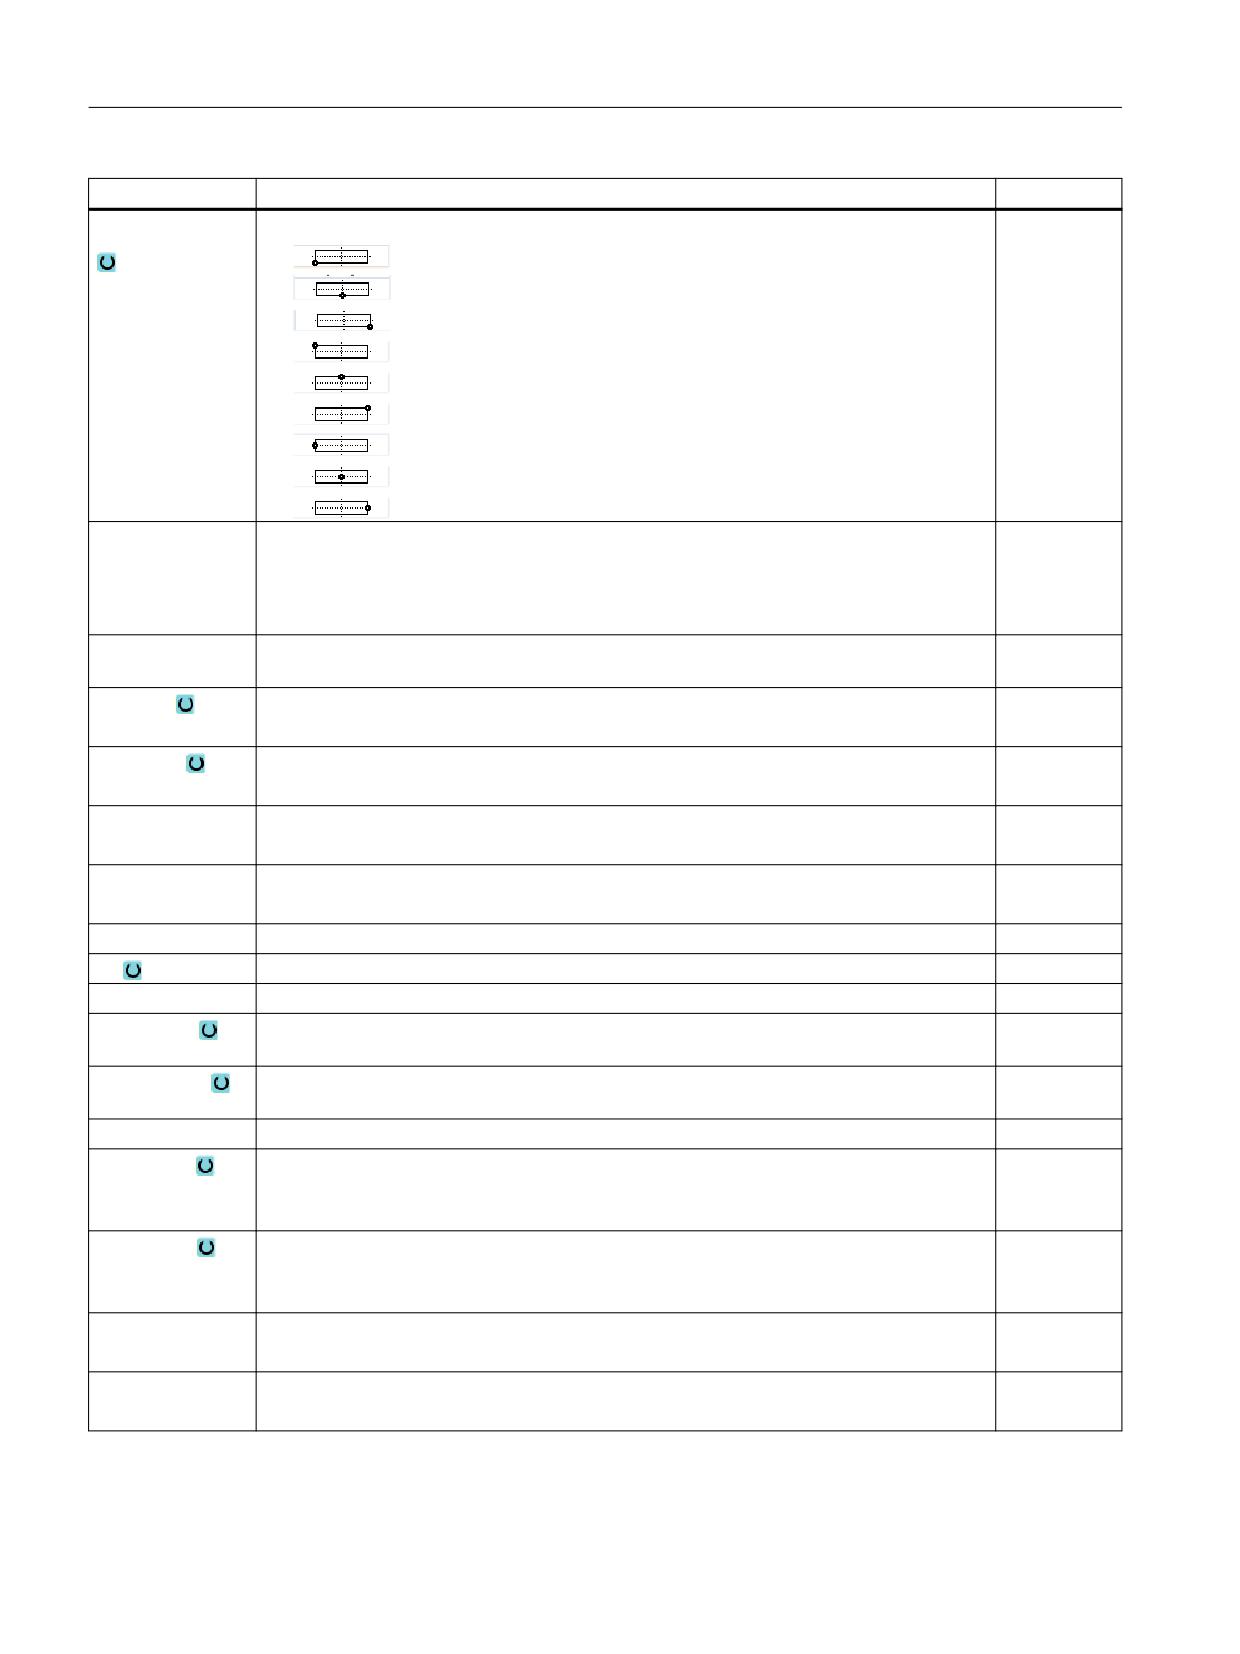
Программирование технологических функций (циклы)
11.3 Фрезерование
Параметр
Описание
Единица
Исходная точка
Положение исходной точки
•
внизу слева
•
внизу по центру
•
внизу справа
•
вверху слева
•
вверху по центру
•
вверху справа
•
левый край
•
центр
•
правый край
Зеркальный
• да
шрифт
Текст гравируется зеркальным шрифтом на детали.
• нет
Текст гравируется на детали без отражения.
Гравируемый
Макс. 100 символов
текст
X0 или R
Исходная точка X (абс.) или исходная точка Полярная длина
мм
- (в ShopMill только при изогнутой точной установке)
Y0 или α0
Исходная точка Y (абс.) или исходная точка Полярный угол
мм или гра-
- (в ShopMill только при изогнутой точной установке)
дус
X0
Исходная точка Y (абс.)
мм
(только при линейной точной установке)
Y0
Исходная точка Y (абс.)
мм
(только при линейной точной установке)
Z0
Исходная точка Z (абс.)
мм
Z1
Глубина гравировки (абс.) или глубина относительно Z0 (инкр.)
мм
W
Высота знаков
мм
DX1 или α2
Интервал между знаками или апертурный угол - (только при изогнутой точной ус-
мм или гра-
тановке)
дус
DX1 или DX2
Интервал между знаками или общая ширина - (только при изогнутой точной уста-
мм
новке)
α1
Направление текста (только при линейной точной установке)
Градус
XM или LM
Центр X (абс.) или центр Полярная длина
мм
– (только при изогнутой точной установке)
(только для G-ко-
да)
YM или αM
Центр Y (абс.) или центр Полярный угол
мм или гра-
– (только при изогнутой точной установке)
дус
(только для G-ко-
да)
XM
Центр X (абс.)
мм
(только ShopMill)
- (только при изогнутой точной установке)
YM
Центр Y (абс.)
мм
(только ShopMill)
- (только при изогнутой точной установке)
* Единица подачи как запрограммировано перед вызовом цикла
Фрезерная обработка
532
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
11.4
Фрезерование контура
11.4.1
Общая информация
Функция
С помощью цикла "Фрезерование контура" можно фрезеровать простые или сложные
контуры. Можно определять открытые или замкнутые контуры (карманы, островки,
цапфы).
Контур состоит из отдельных элементов контура, при этом минимум два и макс. 250
элементов дают определенный контур. В качестве переходных элементов контура
доступны радиусы, фаски и тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки пересечения отдельных
элементов контура с учетом геометрических связей и обеспечивает тем самым ввод
элементов с не полностью указанными размерами.
При фрезеровании контура сначала всегда программируется геометрия контура, а
после - технология.
11.4.2
Представление контура
Программа в G-кодах
В редакторе контур отображается в сегменте программы с отдельными кадрами
программы. При открытии отдельного кадра, открывается контур.
Программа ShopMill
Цикл представляет контур в программе как кадр программы. При открытии этого кадра
отдельные элементы контура перечисляются как символы и показываются в векторной
графике.
Символическое представление
Отдельные элементы контура представляются в последовательности ввода
символически рядом с графическим окном.
Элемент контура
Символ
Значение
Стартовая точка
Стартовая точка контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
533
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Элемент контура
Символ
Значение
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Любая прямая
Прямая с любым наклоном
Дуга окружности вправо
Окружность
Дуга окружности влево
Окружность
Полюс
Диагональная прямая или ок-
ружность в полярных коорди-
натах
Конец контура
END
Конец описания контура
Различный цвет символов показывает их статус:
Передний план
Задний план
Значение
черный
голубой
Курсор на новом элементе
черный
оранжевый
Курсор на актуальном элемен-
те
черный
белый
Обычный элемент
красный
белый
Элемент в настоящее время не
рассматривается
(элемент начинает рассматри-
ваться при выборе его курсо-
ром)
Графическое представление
Синхронно с текущим вводом элементов контура в графическом окне показывается
прогресс программирования контура в векторной графике.
Созданный элемент контура при этом может принимать различные типы линий и цвета:
• черный: запрограммированный контур
• оранжевый: актуальный элемент контура
• зеленая штриховка: альтернативный элемент
• голубой пунктир: частично определенный элемент
Масштабирование системы координат согласуется с изменениями всего контура.
Положение системы координат также показывается в графическом окне.
Фрезерная обработка
534
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
11.4.3
Создание нового контура
Функция
Для каждого контура, который необходимо фрезеровать, необходимо создать
собственный контур.
Контуры сохраняются в конце программы.
Примечание
При программировании в G-кодах учитывать, что контуры должны стоять после
идентификатора конца программы!
При создании нового контура сначала необходимо определить стартовую точку. Ввести
элементы контура. После этого контурный процессор автоматически определяет конец
контура.
При изменении оси инструмента цикл автоматически изменяет соответствующие оси
стартовой точки. Для стартовой точки можно вводить любые дополнительные команды
(макс. 40 символов) в форме G-кодов.
Дополнительные команды
Посредством дополнительных команд в G-кодах можно, к примеру, программировать
подачи и команды М. Доп. команды (макс. 40 знаков) вводятся в расширенной маске
параметров (программная клавиша "Все параметры"). Но необходимо учитывать, что
дополнительные команды не должны противоречить созданному G-коду контура.
Поэтому не использовать команд в G-кодах группы 1 (G0, G1, G2, G3), координаты в
плоскости и команды в G-кодах, для которых необходим отдельный кадр.
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Фрезерование контура" и "Новый
контур".
Открывается окно ввода "Новый контур".
3.
Ввести имя контура.
4.
Нажать программную клавишу "Применить".
Появляется маска ввода для начальной точки контура. Координаты
могут указываться декартово или полярно.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
535
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Декартова начальная точка
1.
Ввести начальную точку контура.
2.
Ввести, если необходимо, дополнительные команды в форме G-ко-
дов.
3.
Нажать программную клавишу "Применить".
4.
Ввести отдельные элементы контура.
Полярная начальная точка
1.
Нажать программную клавишу "Полюс".
2.
Ввести позицию в декартовых координатах.
3.
Ввести начальную точку контура в полярных координатах.
4.
Ввести, если необходимо, дополнительные команды в форме G-ко-
дов.
5.
Нажать программную клавишу "Применить".
6.
Ввести отдельные элементы контура.
Параметр
Описание
Единица
PL
Плоскость обработки
Декартово:
Х
Стартовая точка X (абс.)
мм
Y
Стартовая точка Y (абс.)
мм
Полярный:
Х
Позиция Полюс (абс.)
мм
Y
Позиция Полюс (абс.)
Градус
Стартовая точка
L1
Расстояние до полюса, конечная точка (абс.)
мм
ϕ1
Полярный угол к полюсу, конечная точка (абс.)
Градус
Дополнительные
При чистовой обработке контура движение осуществляется в режиме управления
команды
траекторией (G64). Т.е. переходы контура, к примеру, углы, фаски или радиусы при
определенных условиях не могут быть обработаны точно.
Если требуется не допустить этого, то существуют возможности использования до-
полнительных команд при программировании.
Пример: Сначала для контура программируется прямая параллельно X и для пара-
метра вводится дополнительная команда "G9" (покадровый точный останов). После
запрограммировать прямую параллельно Y. Угол обрабатывается точно, так как
подача в конце параллельной X прямой кратковременно равна нулю.
Указание:
Дополнительные команды действуют только для фрезерования траектории!
Фрезерная обработка
536
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
11.4.4
Создание элементов контура
После создания нового контура и определения стартовой точки необходимо определить
отдельные элементы контура, из которых состоит контур.
Следующие элементы контура доступны для определения контура:
• Вертикальная прямая
• Горизонтальная прямая
• Диагональная прямая
• Окружность / дуга окружности
• Полюс
Для каждого элемента контура заполняется собственная маска параметров.
Координаты для горизонтальной или вертикальной прямой вводятся декартово, для
элементов контура "диагональная прямая" и "окружность/дуга окружности" напротив
можно выбирать между декартовыми и полярными координатами. Если необходимо
ввести полярные координаты, то сначала надо определить полюс. Если уже был
определен полюс для стартовой точки, то можно отнести полярные координаты к этому
полюсу. Т.е. в этом случае не нужно определять другой полюс.
Трансформация боковой поверхности цилиндра
Для контуров (к примеру, пазов) на цилиндрах часто указываются угловые данные для
длин. Если функция "Трансформация боковой поверхности цилиндра" активирована, то
длины контуров на цилиндре (в направлении обвода боковой поверхности цилиндра) и
через указание углов. Т.е. вместо X, Y и I, J вводится Xα, Yα и Iα, Jα.
Изготовитель станка
Следовать указаниям изготовителя станка.
Ввод параметров
При вводе параметров помощь оказывают различные вспомогательные изображения,
объясняющие эти параметры.
Если в отдельные поля значения не вводятся, то геометрический процессор исходит из
того, что эти значения не известны и пытается вычислить их из других параметров.
У контуров, для которых введено больше параметров, чем это необходимо, могут
возникнуть противоречия. В этом случае попытаться ввести меньше параметров, и
вычислить как можно большее количество параметров геометрическим процессором.
Переходные элементы контура
Между двумя элементами контура в качестве переходного элемента можно выбрать
радиус или фаску. Переходный элемент всегда прикрепляется в конце элемента контура.
Выбор переходного элемента контура осуществляется в маске параметров
соответствующего элемента контура.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
537
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Переходный элемент контура может использоваться в тех случаях, когда существует
точка пересечения двух соседних элементов и она может быть вычислена из введенных
значений. В остальных случаях необходимо использовать элементы контура "прямая/
окружность".
Исключением является конец контура. Там при отсутствии точки пересечения с другим
элементом все же можно определить радиус или фаску в качестве переходного элемента
к заготовке.
Другие функции
При программировании контура доступны следующие дополнительные функции:
• Касательная к предшествующему элементу
Переход к следующему элементу можно запрограммировать как касательную.
• Диалоговый выбор
Если из введенных прежде параметров получается две различные возможности для
контура, то необходимо выбрать одну из них.
• Замыкание контура
От актуальной позиции можно с помощью прямой к стартовой точке замкнуть контур.
Принцип действий при вводе элементов контура
1.
Программа обработки детали или технологическая карта открыта.
Установить курсор на необходимую позицию ввода.
2.
Ввод контура с помощью поддержки контура:
2.1
Нажать программные клавиши ""Фрезерование контура", "Контур" и
"Новый контур".
2.2
Ввести в открытое окно ввода имя для контура, к примеру, Kontur_1.
Нажать программную клавишу "Применить".
2.3
Открывается маска ввода для контура, в которой сначала указы-
вается начальная точка контура. Она обозначается на левой панели
навигации символом "+".
Нажать программную клавишу "Применить".
3.
Ввести отдельные элементы контура направления обработки.
Выбрать через программную клавишу элемент контура.
Открывается окно ввода "Прямая (к примеру, X)".
- ИЛИ
Фрезерная обработка
538
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Открывается окно ввода "Прямая (к примеру, Y)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, XY)".
- ИЛИ
Открывается окно ввода "Окружность".
- ИЛИ
Открывается окно ввода "Ввод полюса".
4.
Ввести в маске ввода все данные, следующие из чертежа детали (к
примеру, длина прямых, конечная позиция, переход к следующему
элементу, угол подъема и т.д.).
5.
Нажать программную клавишу "Применить".
Элемент добавляется к контуру.
6.
При вводе данных элемента контура, можно запрограммировать
переход с предшествующему элементу как касательную.
Нажать программную клавишу "Касательная к пред. эл.". В поле вво-
да параметра α2 появляется выбор "касательная".
7.
Повторить процесс до завершения контура.
8.
Нажать программную клавишу "Применить".
Запрограммированный контур передается в технологическую кар-
ту (окно программы).
9.
Если для отдельных элементов контура необходимо показать и дру-
гие параметры, к примеру, чтобы ввести и дополнительные коман-
ды, нажать программную клавишу "Все параметры".
Элемент контура "Прямая", к примеру, X
Параметр
Описание
Единица
X
Конечная точка X (абс. или инкр.)
мм
α1
Стартовый угол, к примеру, к оси X
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
539
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Элемент контура "Прямая", к примеру, Y
Параметр
Описание
Единица
Y
Конечная точка Y (абс. или инкр.)
мм
α1
Стартовый угол к оси X
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая", к примеру, XY
Параметр
Описание
Единица
X
Конечная точка X (абс. или инкр.)
мм
Y
Конечная точка Y (абс. или инкр.)
мм
L
Длина
мм
α1
Стартовый угол, к примеру, к оси X
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Окружность"
Параметр
Описание
Единица
Направление враще-
ния
• Правое направление вращения
• Левое направление вращения
R
Радиус
мм
К примеру, X
Конечная точка X (абс. или инкр.)
мм
К примеру, Y
Конечная точка Y (абс. или инкр.)
мм
К примеру, I
Центр окружности I (абс. или инкр.)
мм
К примеру, J
Центр окружности J (абс. или инкр.)
мм
Фрезерная обработка
540
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
α1
Стартовый угол к оси X
Градус
α2
Угол к предшествующему элементу
Градус
β1
Конечный угол к оси Z
Градус
β2
Апертурный угол
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды в G-кодах
манды
Элемент контура "Полюс"
Параметр
Описание
Единица
Х
Позиция Полюс (абс.)
мм
Y
Позиция Полюс (абс.)
мм
Элемент контура "Конец"
В маске параметров "Конец" отображаются данные по переходу на конце контура
предшествующего элемента контура.
Редактирование значений невозможно.
11.4.5
Изменение контура
Функция
Уже созданный контур в дальнейшем может быть изменен.
Если необходимо создать контур, похожий на уже существующий, то можно скопировать
старый контур, переименовать его и изменить выбранные элементы контура.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
541
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Принцип действий при изменении элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopMill.
2.
Выбрать с помощью курсора кадр программы, где необходимо из-
менить контур. Открыть геометрический процессор.
Перечисляются отдельные элементы контура.
3.
Поместить курсор на место для вставки или изменения.
4.
Выбрать с помощью клавиш-курсоров желаемый элемент контура.
5.
Ввести параметры в экранную форму или удалить элемент и вы-
брать новый элемент.
6.
Нажать программную клавишу "Применить".
Необходимый элемент вставляется в контур или изменяется.
Принцип действий для удаления элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopMill.
2.
Поместить курсор на элемент контура, который необходимо уда-
лить.
3.
Нажать программную клавишу "Удалить элемент".
4.
Нажать программную клавишу "Удалить".
11.4.6
Вызов контура (CYCLE62) - только для программы кода G
Функция
Через вводные данные создается ссылка на выбранный контур.
Имеется четыре возможности выбора вызова контура:
1. Имя контура
Контур находится в вызывающей главной программе.
2. Метки
Контур находится в вызывающей главной программе и ограничивается введенными
метками.
3. Подпрограмма
Контур стоит в подпрограмме в той же детали.
4. Метки в подпрограмме
Контур находится в подпрограмме и ограничивается введенными метками.
Фрезерная обработка
542
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура".
3.
Нажать программные клавиши "Контур" и "Вызов контура".
Открывается окно ввода "Вызов контура".
4.
Спараметрировать выбор контура.
Параметр
Описание
Единица
Выбор контура
• Имя контура
• Метки
• Подпрограмма
• Метки в подпрограмме
Имя контура
CON: Имя контура
Метки
• LAB1: Метка 1
• LAB2: Метка 2
Подпрограмма
PRG: Подпрограмма
Метки в подпрограм-
• PRG: Подпрограмма
ме
• LAB1: Метка 1
• LAB2: Метка 2
Примечание
EXTCALL / EES
При вызове программы обработки детали через EXTCALL без EES вызов контура может
происходить только через „Имя контура " или „Метки". Это проверяется в цикле. Т. е.
вызовы контура через „Подпрограмму" или „Метки в подпрограмме" возможны только с
активным EES.
11.4.7
Фрезерование траектории (CYCLE72)
Функция
Функцией "Фрезерование траектории" можно фрезеровать вдоль любого
запрограммированного контура. Функция работает с коррекцией радиуса фрезы.
Обработка может быть выполнена в любом направлении, т. е. в запрограммированном
направлении контура или него.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
543
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Замыкать контур не обязательно. Возможны следующие обработки:
• Внутренняя или наружная обработка (слева или справа от контура)
• Обработка на траектории центра
Для обработки в противоположном направлении контуры могут состоять не более чем из
170 элементов (включая фаски/радиусы). Особенности (кроме значений подачи)
свободного ввода кода G при фрезеровании траектории против направления контура не
учитываются.
Примечание
Активация G40
Перед вызовом цикла рекомендуется активизировать G40.
Программирование любых контуров
Обработка любых открытых или замкнутых контуров обычно программируется
следующим образом:
1. Ввод контура
Контур последовательно составляется из различных элементов контура.
Определить контур в подпрограмме или в программе обработки, например, после
конца программы (M02 или M30).
2. Вызов контура (CYCLE62)
Выбрать обрабатываемый контур.
3. Фрезерование траектории (черновая обработка)
Контур обрабатывается с учетом различных стратегий подвода и отвода.
4. Фрезерование траектории (чистовая обработка)
Если при черновой обработке был запрограммирован чистовой припуск, то контур
обрабатывается повторно.
5. Фрезерование траектории (снятие фаски)
Если предусмотрен перелом кромки, то снять фаску детали специальным
инструментом.
Фрезерование траектории слева или справа от контура
Запрограммированный контур может обрабатываться с помощью коррекции радиуса
фрезы справа или слева. При этом оператор может выбирать различные режимы и
стратегии подвода и отвода.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при вершине
90°.
Фрезерная обработка
544
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Режим подвода/отвода
Подвод к контуру или отвод от контура может осуществляться по четверти круга, по
полукругу или по прямой.
• При четверти круга или полукруге необходимо указать радиус траектории центра
фрезы.
• У прямых необходимо указать расстояние от внешней кромки фрезы до стартовой
или конечной точки контура.
Возможно и смешанное программирование, например, подвод по четверти круга, отвод
по полукругу.
/
/
5 5
5 5
L1
Длина подвода
L2
Длина отвода
R1
Радиус подвода
R2
Радиус отвода
Рисунок 11-9
Подвод и отвод контура по прямой, по четверти круга и по полукругу
Стратегия подвода/отвода
Можно выбирать между плоскостными и пространственными подводами/отводами:
• Плоскостной подвод:
Подвод сначала осуществляется на глубину и после в плоскости обработки.
• Пространственный подвод:
Выполняется одновременный подвод на глубину и в плоскости обработки.
• Отвод осуществляется в обратной последовательности.
Возможно смешанное программирование, например, подвод в плоскости обработки
и пространственный отвод.
Фрезерование траектории на центральной траектории
Запрограммированный контур может обрабатываться и на центральной траектории,
если коррекции радиуса была отключена. При этом возможен подвод и отвод по прямой
или вертикали. Вертикальный подвод/отвод может использоваться, например, для
замкнутых контуров.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
545
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура" и "Фрезе-
рование траектории".
Открывается окно ввода "Фрезерование траектории".
Параметры программы в G-кодах
Параметры программы ShopMill
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Направление об-
Обработка в запрограммированном направлении контура
работки
• Вперед:
обработка осуществляется в запрограммированном направления контура
• Назад:
обработка осуществляется против запрограммированного направления конту-
ра
Коррекция ра-
• слева (обработка слева от контура)
диуса
• справа (обработка справа от контура)
• выкл
Запрограммированный контур может обрабатываться и на центральной траекто-
рии. При этом возможен подвод и отвод по прямой или вертикали. Вертикальный
подвод/отвод может использоваться, к примеру, для замкнутых контуров.
Z0
Исходная точка Z (абс. или инкр.)
Z1
Конечная глубина (абс.) или конечная глубина относительно Z0 (инкр.) - (только для
мм
∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
Фрезерная обработка
546
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
UZ
Чистовой припуск Глубина - (только для ∇)
мм
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
UXY
Чистовой припуск Плоскость - (только для ∇ и G-кода, не при коррекции радиуса
мм
выкл)
Подвод
Режим подвода "Плоскость"
• Прямая:
наклонная в пространстве
• Четверть круга:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Полукруг:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Вертикально:
вертикально к траектории (только при фрезеровании траектории на централь-
ной траектории)
Стратегия подво-
• каждой осью
да
• пространственная - (только при подводе "Четверть круга, полукруг или прямая")
R1
Радиус подвода - (только при подводе "Четверть круга или полукруг")
мм
L1
Длина подвода - (только для подвода "Прямая")
мм
Отвод
Режим отвода "Плоскость"
• Прямая
• Четверть круга:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Полукруг:
часть спирали (только при фрезеровании траектории слева и справа от контура)
Стратегия отвода
• каждой осью
• пространственная (не при вертикальном режиме подвода)
R2
Радиус отвода - (только при отводе "Четверть круга или полукруг")
мм
L2
Длина отвода - (только для отвода "Прямая")
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
547
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
Режим подъема
Если необходимо несколько подач на глубину, то указать высоту отвода, на которую
уходит инструмент между отдельными подачами (при переходе от конца на начало
контура).
Режим подъема перед повторной подачей
• Z0 + безопасное расстояние
• На безопасное расстояние
• На RP
• Нет обратного хода
FZ
Подача на глубину - (только для стратегии подвода каждой осью)
мм/мин
(только для
мм/зуб
ShopMill)
FZ - (только для G-
Подача на глубину - (только для стратегии подвода каждой осью)
*
кода)
FS
Ширина фаски для снятия фаски - (только для обработки Снятие фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
Снятие фаски)
* Единица подачи как запрограммировано перед вызовом цикла
Примечание
Трансформация боковой поверхности цилиндра с коррекцией стенки паза
При трансформации боковой поверхности цилиндра с выбранной коррекцией стенки
паза и подводом или отводом по четверти куга или полукругу, радиус подвода/отвода
должен быть больше, чем "Смещение к запрограммированной траектории - радиус
инструмента".
11.4.8
Контурный карман/контурная цапфа (CYCLE63/64)
Контуры для карманов или островков
Контуры для карманов или островков должны быть замкнутыми, т.е. начальная и
конечная точки контура идентичны. Также можно фрезеровать карманы, содержащие
внутри один или несколько островков. Островки могут частично находится за пределами
кармана или пересекаться. Первый указанный контур интерпретируется как контур
кармана, все последующие - как островки.
Автоматическое вычисление / ручной ввод начальной точки
С помощью "Начальная точка автоматически" можно вычислить оптимальную точку для
врезания.
При выборе "Начальная точка в ручную" точка врезания определяется в маске
параметров.
Фрезерная обработка
548
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Если из-за контура кармана, островков и диаметра фрезы требуется врезание в
различных местах, то ручной ввод определяет только первую точку врезания, а все
остальные снова вычисляются автоматически.
Контуры для цапф
Контуры для цапф должны быть замкнутыми, т.е. начальная и конечная точки контура
идентичны. Может быть определено несколько цапф, которые могут пересекаться.
Первый указанный контур интерпретирует как контур заготовки, все остальные - как
цапфы.
Обработка
Обработка контурных карманов с островками/контуром заготовки с цапфами
программируются, к примеру, следующим образом:
1. Ввод контура кармана/контура заготовки
2. Ввод контура островков /цапф
3. Вызов контура для контура кармана/контура заготовки или островков/контура цапфы
(только для программы в G-кодах)
4. Центрование (возможно только для контура кармана)
5. Предварительное сверление (возможно только для контура кармана)
6. Выборка/обработка кармана/цапфы - черновая обработка
7. Выборка/обработка остаточного материала - черновая обработка
8. Чистовая обработка (основание/край)
9. Снятие фаски
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными параметрами
для FS и ZFS в принципе было бы возможно, но тогда более не было бы соблюдено
безопасное расстояние.
Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
549
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Правило создания имен
В многоканальных системах к именам генерируемых программ циклы добавляют "_C" и
двухзначный номер конкретного канала, например, для канала 1 "_C01". Поэтому имя
главной программы не должно оканчиваться на "_C" и двухзначный номер. Это
контролируется циклами.
В системах с одним каналом циклы не добавляют расширений к именам генерируемых
программ.
Примечание
Программы в G-кодах
В случае программ в G-кодах, генерируемые программы, не содержащие указания пути,
помещаются в директорию, в которой находится главная программа. При этом помнить,
что имеющиеся в директории программы с тем же именем, что и генерируемые
программы, заменяются.
11.4.9
Предварительное сверление контурного кармана (CYCLE64)
Функция
Наряду с предварительным сверлением с помощью цикла можно выполнить
центрование. Для этого вызываются сгенерированные циклом программы центрования
или предварительного сверления.
Количество и позиции необходимых засверливаний зависят от ситуации, т.е. типа
контуров, инструмента, подачи в плоскости, чистовых припусков.
Если фрезеруется несколько карманов и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала осуществить предварительное сверление всех
карманов с последующей выборкой. В этом случае при центровании/предварительном
сверлении необходимо заполнить и параметры, которые появляются дополнительно,
когда нажимается программная клавиша "Все параметры". Они должны соответствовать
параметрам относящегося к ним шага выборки.
Программирование
При программировании действовать следующим образом:
1. Контур кармана 1
2. Центрование
3. Контур кармана 2
4. Центрование
5. Контур кармана 1
6. Предварительное сверление
7. Контур кармана 2
Фрезерная обработка
550
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
8. Предварительное сверление
9. Контур кармана 1
10.Выборка
11.Контур кармана 2
12.Выборка
Если осуществляется комплексная обработка кармана, т.е. центрование,
предварительное сверление и выборка последовательно друг за другом, и не введены
дополнительные параметры для центрования/предварительного сверления, то цикл
берет значения этих параметров из шага обработки "Выборка" (черновая обработка).
При программировании кода G эти значения должны быть специально введены заново.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция Execution from External Storage (EES).
Принцип действий при центровании
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование контура", "Предва-
рительное сверление" и "Центрование".
Открывается окно ввода "Центрование".
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер резца
Направление
• Синхронный ход
F
Подача
мм/мин
фрезерова-
мм/зуб
• Противоход
ния
RP
Плоскость отвода
мм
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
551
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения позиции врезания.
Z0
Исходная точка Z
мм
Z1
Глубина относительно Z0 (инкр.)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
UXY
Чистовой припуск для плоскости
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
Принцип действий предварительного сверления
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование контура", "Предва-
рительное сверление" и "Предварительное сверление".
Открывается окно ввода "Предварительное сверление".
Фрезерная обработка
552
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер резца
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения позиции врезания.
Z0
Исходная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
UXY
Чистовой припуск для плоскости
мм
UZ
Чистовой припуск для глубины
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
11.4.10
Фрезерование контурного кармана (CYCLE63)
Функция
Перед выборкой кармана с островками необходимо ввести контур кармана и островков.
Первый указанный контур интерпретируется как контур кармана, все последующие -
как островки.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
553
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Из запрограммированных контуров и экрана ввода для выборки цикл создает
программу, с помощью которой карман с островками выбирается параллельно контуру
изнутри наружу.
Островки могут частично находится за пределами кармана или пересекаться.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция Execution from External Storage (EES).
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
При выборке можно выбирать режим обработки (черновая или чистовая обработка).
Если сначала необходима черновая, а потом чистовая обработка, то цикл обработки
должен быть вызван два раза (1-й кадр = черновая обработка, 2-ой кадр = чистовая
обработка). Запрограммированные параметры при втором вызове сохраняются.
При маятниковом врезании появляется сообщение "Слишком короткая рампа", если
инструмент на рампе удаляется от точки врезания меньше, чем на диаметр фрезы или
если глубина обработки не достигнута.
• Уменьшить угол врезания, если инструмент остается слишком близко от точки
врезания.
• Увеличить угол врезания, если инструмент не достигает глубины обработки.
• При необходимости использовать инструмент с меньшим радиусом или выбрать
другой режим врезания.
Фрезерная обработка
554
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура" и "Карман".
Открывается окно ввода "Фрезерование кармана".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• полный
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
- (только для ∇, ∇∇∇ основание или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ или ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ основание или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇ основание)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
555
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Единица
Стартовая точ-
• вручную
ка
Начальная точка задается вручную
• автоматически
Начальная точка вычисляется автоматически
- (только для ∇ или ∇∇∇ основание)
XS
Начальная точка X - (только для "ручной" начальной точки)
мм
YS
Начальная точка Y - (только для "ручной" начальной точки)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ основание
или ∇∇∇ край):
• вертикальное врезание
На вычисленной позиции при стартовой точке "автоматически" или на указан-
ной позиции при стартовой точке "вручную" выполняется вычисленная текущая
глубина подачи.
Указание:
При этой установке фреза должна резать по центру или необходимо предвари-
тельное сверление.
• Врезание по спирали
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• Врезание качанием
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ (только для
Подача на глубину - (только при вертикальном врезании и ∇)
мм/мин
ShopMill)
мм/зуб
FZ (только для G-
Подача на глубину - (только при вертикальном врезании и ∇)
*
кода)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
Режим отвода
Режим отвода перед повторной подачей - (только для ∇, ∇∇∇ основание или ∇∇∇
край)
Если при обработке необходимо несколько точек врезания, то высота отвода может
быть выбрана следующим образом:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
Если в области кармана нет элементов больше Z0, то в качестве режима отвода
можно запрограммировать Z0 + безопасное расстояние.
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
Фрезерная обработка
556
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
* Единица подачи как запрограммировано перед вызовом цикла
Примечание
Точка старта при ручном вводе может находиться и за пределами кармана. Это может
иметь смысл, к примеру, при выборке открытого сбоку кармана. В этом случае обработка
начинается без врезания с прямолинейного движения в открытую сторону кармана.
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopMill
Ввод
• прост.
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование про-
граммы
Направление фре-
• Синхронный
D
Номер режущей кромки
зерования
ход
• Противоход
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/об
F
Подача
*
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇
мм
основание или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
(только для ∇ или ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ основание или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇ основание)
мм
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
557
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Параметр
Описание
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ основание
или ∇∇∇ край):
• вертикально
На вычисленной позиции обрабатывается вычисленная актуальная глубина
подачи.
Указание:
При этой установке фреза должна резать по центру или необходимо предвари-
тельное сверление.
• по спирали
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ (только для
Подача на глубину - (только при вертикальном врезании и ∇)
мм/мин
ShopMill)
мм/зуб
FZ (только для G-
Подача на глубину - (только при вертикальном врезании и ∇)
*
кода)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Начальная точка
Начальная точка вычисляется автоматически - (только для
автоматиче-
∇ и ∇∇∇ основание)
ски
Режим отвода
Режим отвода перед повторной подачей - (только для ∇,
На RP
∇∇∇ основание или ∇∇∇ край)
Фрезерная обработка
558
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Изготовитель станка
Следовать указаниям изготовителя станка.
11.4.11
Остаточный материал контурного кармана (CYCLE63)
Функция
Если после выборки кармана (с/без островков) имеются остатки материала, то это
распознается автоматически. С помощью подходящего инструмента можно удалить эти
остатки материала без обработки всего кармана, т. е. можно избежать ненужного
холостого хода. Чистовой припуск следует выбирать одинаковым для всех стадий
обработки, так как он не считается за остаточный материал.
Вычисление остаточного материала осуществляется на основе используемой при
выборке фрезы.
Несколько этапов остаточного материала могут также выполняться один за другим. При
этом рекомендуется выбрать фрезу, размер которой меньше максимум на коэффициент
3.
Если фрезеруется несколько карманов и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала выбрать все карманы, а потом удалить остаточный
материал. В этом случае при выборке остаточного материала необходимо также указать
параметр эталонного инструмента TR, который появляется дополнительно в программе
ShopMill при нажатии программной клавиши "Все параметры". При программировании
действовать следующим образом:
1. Контур кармана 1
2. Выборка
3. Контур кармана 2
4. Выборка
5. Контур кармана 1
6. Удаление остаточного материала
7. Контур кармана 2
8. Удаление остаточного материала
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
559
Программирование технологических функций (циклы)
11.4 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopMill создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование контура" и "Остаточ-
ный материал кармана".
Открывается окно ввода "Остаточный материал кармана".
3.
Нажать программную клавишу "Все параметры" в программе
ShopMill, если необходимо ввести дополнительные параметры.
Параметры программы в G-кодах
Параметры программы ShopMill
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
F
Подача
мм/мин
мм/зуб
Направление
• Синхронный
S / V
Скорость шпинделя или по-
об/мин
фрезерования
ход
стоянная скорость резания
м/мин
• Противоход
RP
Плоскость отвода
мм
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Обработка
Могут быть выбраны следующие технологические обработки:
∇ (черновая обработка)
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения остаточного материала.
D
Номер резца
Z0
Исходная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
мм
UXY
Чистовой припуск для плоскости
мм
Фрезерная обработка
560
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
содержание .. 5 6 7 8 ..