содержание .. 1 2 3 4 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 3
Обработка детали
7.3 Отладка программы
5.
Заново нажать клавишу <SINGLE BLOCK>, если покадровая обработ-
ка более не требуется.
Выбор клавиши снова отменен.
Если заново нажать клавишу <CYCLE START>, то программа будет
выполнена до конца без прерываний.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
211
Обработка детали
7.4 Индикация актуального кадра программы
7.4
Индикация актуального кадра программы
7.4.1
Индикация актуальных кадров
В окне индикации текущих кадров можно показать находящиеся в настоящий момент в
обработке кадры программы.
Представление текущей программы
При работающей программе выводится следующая информация:
• В заглавной строке указывается имя детали или программы.
• Выполняемый в настоящий момент кадр программы имеет цветной фон.
Представление времени обработки
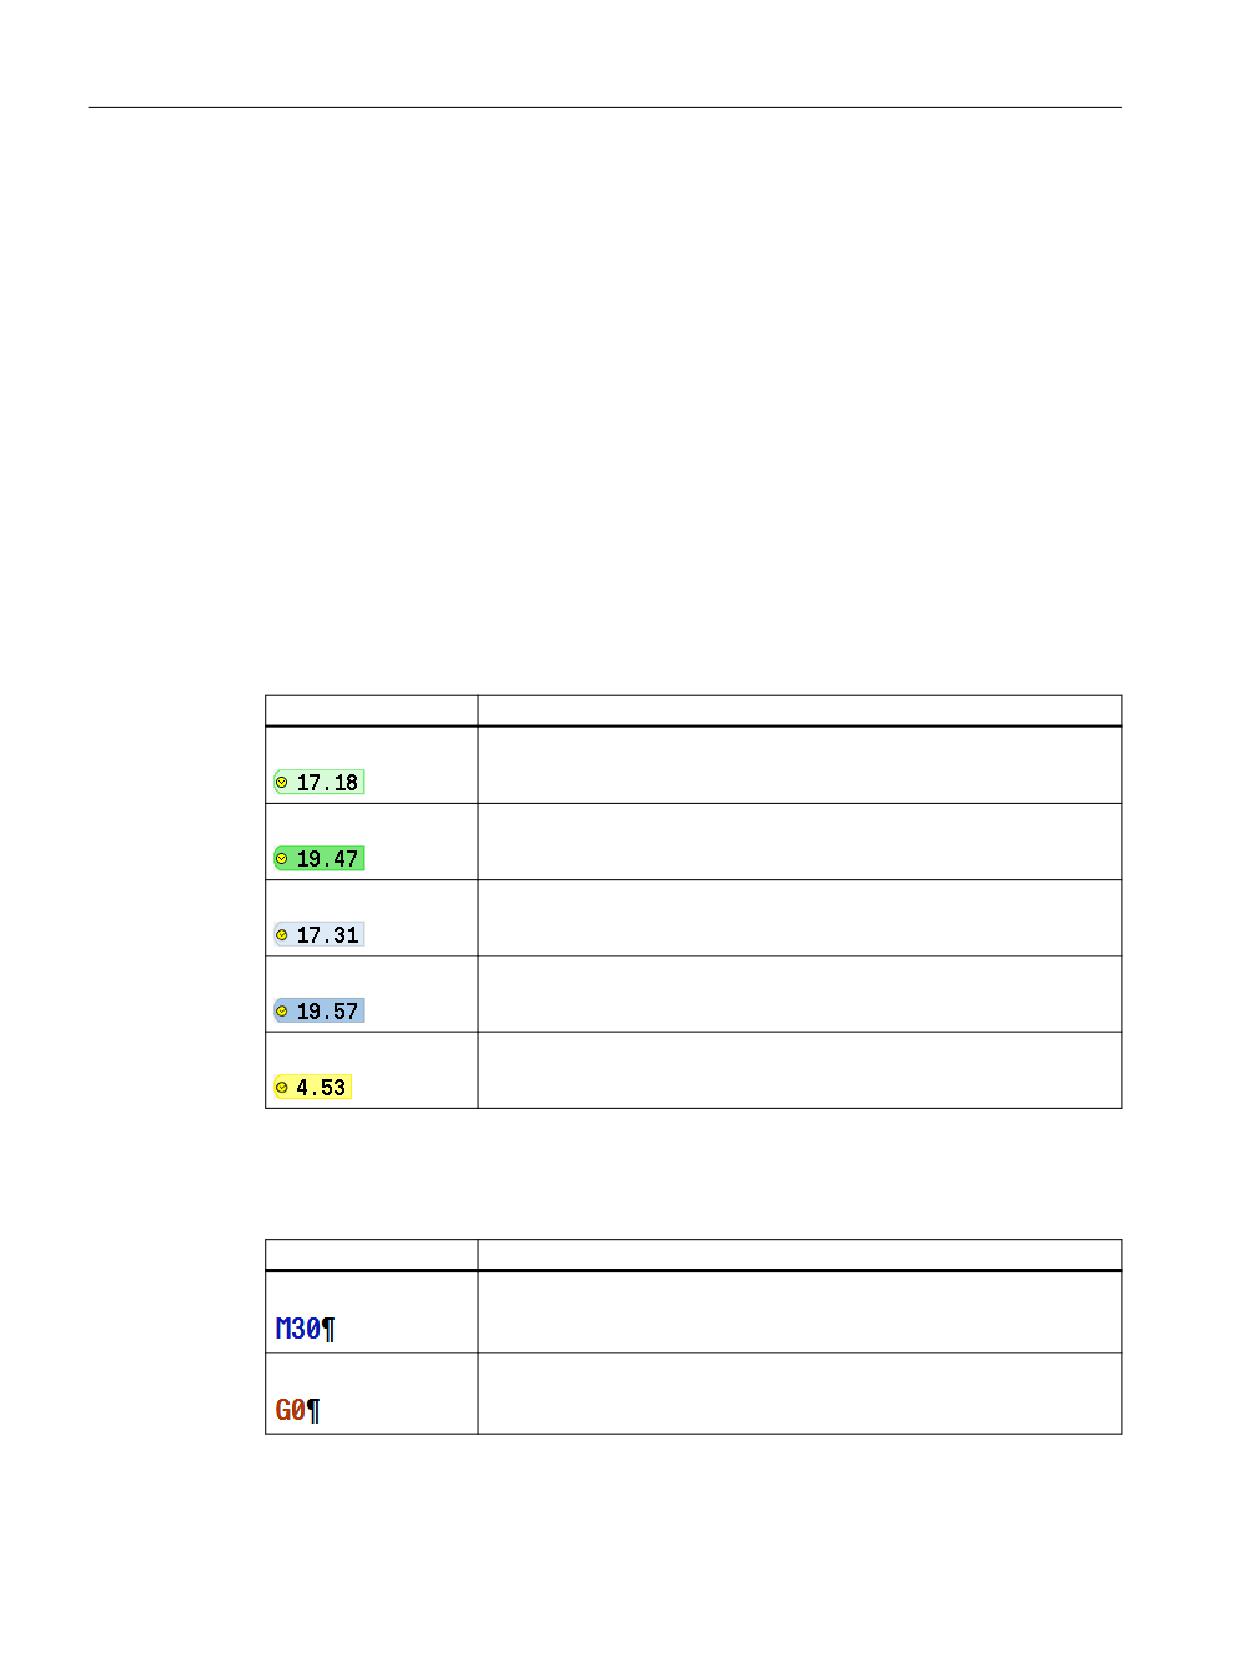
При назначении в установках автоматического режима определения времени
обработки измеренное время представляют в конце строки следующим образом:
Представление
Значение
Светло-зеленый фон
Измеренное время обработки кадра программы (автоматический ре-
жим)
Зеленый фон
Измеренное время обработки блока программы (автоматический ре-
жим)
Голубой фон
Ориентировочное время обработки кадра программы (моделирование)
Синий фон
Измеренное время обработки блока программы (моделирование)
Желтый фон
Время ожидания (автоматический режим или моделирование)
Выделение выбранных команд G-кода или ключевых слов
В настройках редактора текстов программ определяется, выделяются ли выбранные
команды G-кода цветом. Стандартно используются следующие цвета:
Представление
Значение
Синий шрифт
Функции D, S, F, T, M, H
Красный шрифт
Команда движения "G0"
Фрезерная обработка
212
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.4 Индикация актуального кадра программы
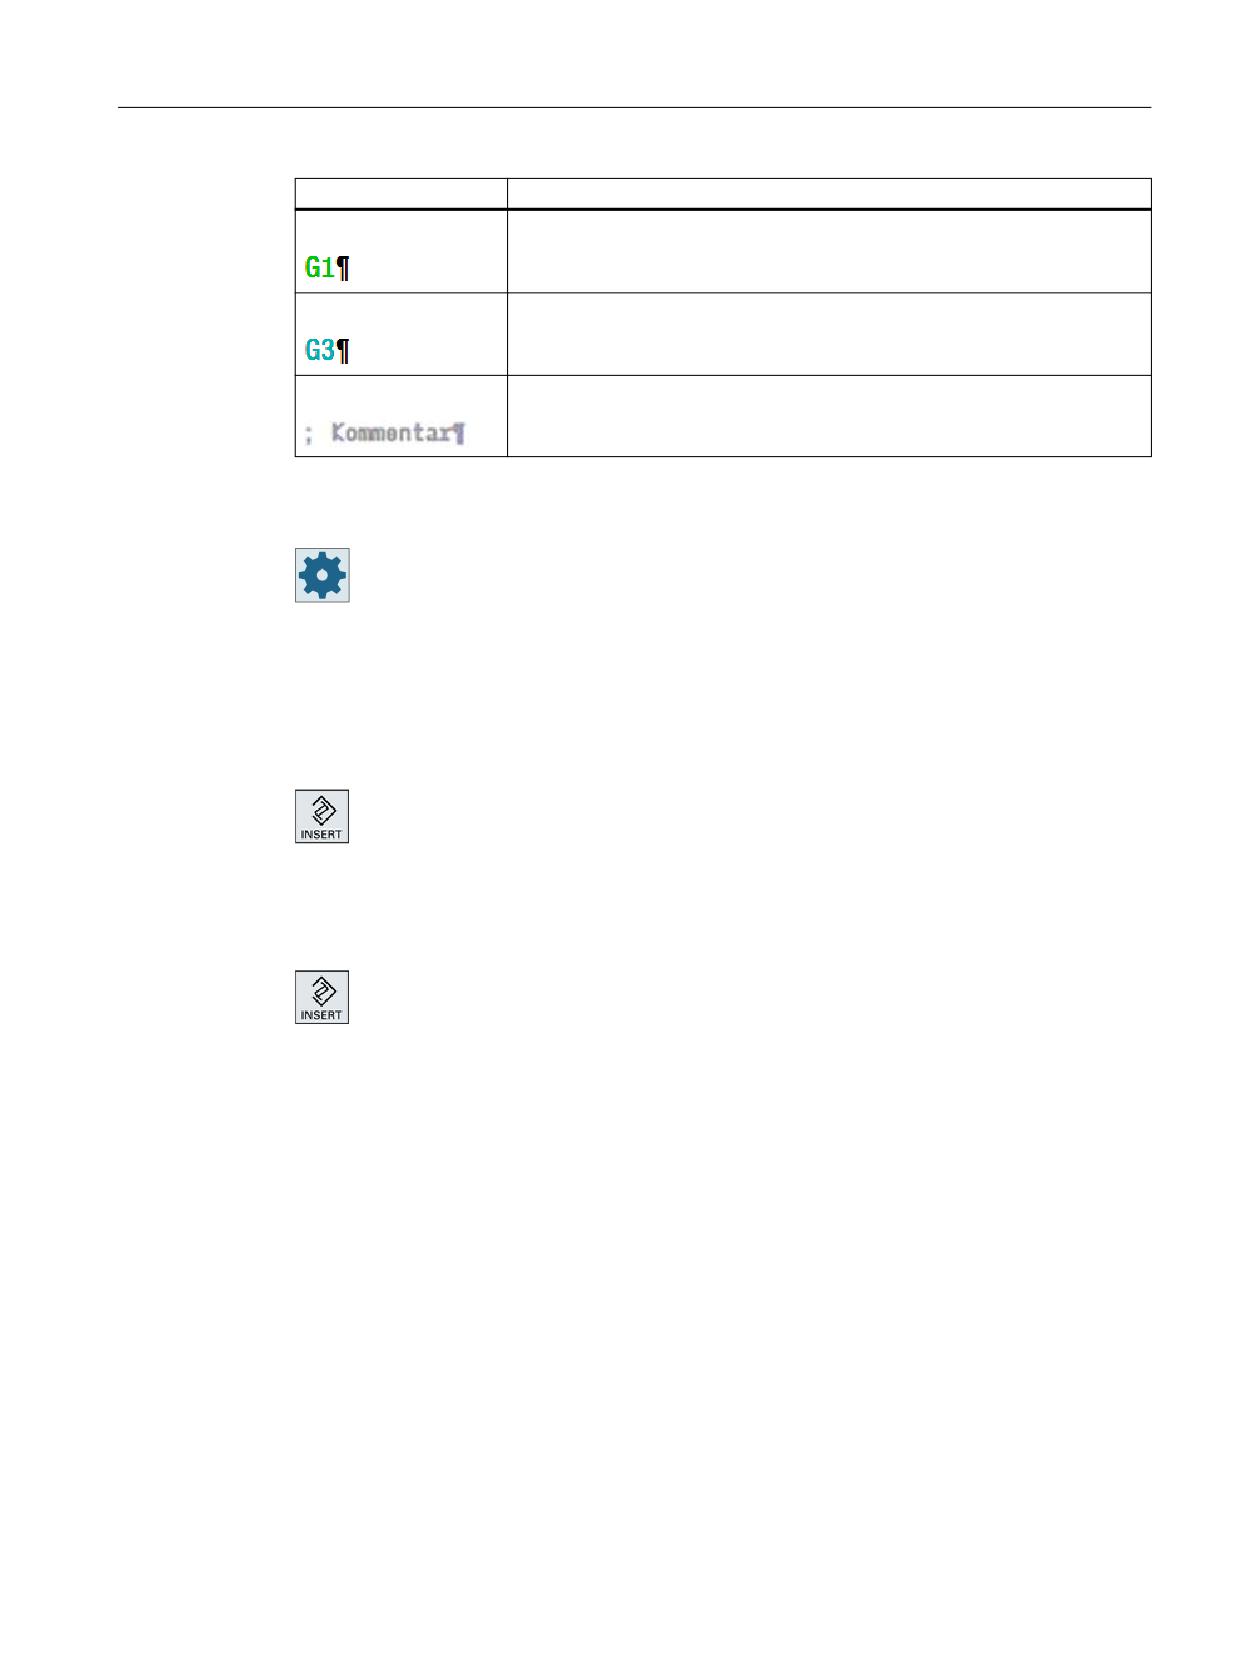
Представление
Значение
Зеленый шрифт
Команда движения "G1"
Сине-зеленый шрифт
Команда движения "G2" или "G3"
Серый шрифт
Комментарий
Изготовитель станка
В файле конфигурации "sleditorwidget.ini" есть возможность назначить другие
выделения.
Следовать указаниям изготовителя станка.
Прямое редактирование программы
В состоянии Reset существует возможность прямого редактирования текущей
программы.
1.
Нажать клавишу <INSERT>.
2.
Переместить курсор на желаемое место и отредактировать кадр
программы.
Прямое редактирование возможно только для кадров G-кода в па-
мяти ЧПУ, но не при выполнении с внешнего устройства.
3.
Нажать клавишу <INSERT>, чтобы снова выйти из программы и ре-
жима редактирования.
См. также
Установки для автоматического режима (Страница 297)
7.4.2
Индикация базового кадра
Если при отладке или при выполнении программы необходимо получить более точную
информацию по позициям осей и важным функциям G, то можно вывести на экран
индикацию базового кадра. Так, например, при использовании циклов можно проверить
фактическое состояние станка.
Запрограммированные через переменные или R-параметры позиции разрешаются в
индикации базового кадра и индицируются с заменой на переменное значение.
Индикация базового кадра может использоваться как в тестовом режиме, так и при
действительной обработке детали на станке. Для активного в настоящий момент кадра
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
213
Обработка детали
7.4 Индикация актуального кадра программы
программы в окне "Индикация базового кадра" индицируются все команды кода G,
запускающие функцию на станке:
• Абсолютные позиции осей
• Функции G первой группы G
• Другие модальные функции G
• Другие запрограммированные адреса
• Функции M
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Программа выбрана для обработки и открыта в области управления
"Станок".
2.
Нажать программную клавишу "Базовые кадры".
Открывается окно "Базовые кадры".
3.
Нажать клавишу <SINGLE BLOCK>, если требуется покадровое выпол-
нение программы.
4.
Нажать клавишу <CYCLE START>, чтобы запустить выполнение про-
граммы.
В окне "Базовые кадры" для активного в настоящий момент кадра
программы индицируются фактические позиции подвода осей, мо-
дальные функции G и т.д.
5.
Заново нажать программную клавишу "Базовые кадры", чтобы сно-
ва скрыть окно.
7.4.3
Индикация программного уровня
При выполнении обширной программы с несколькими уровнями подпрограмм можно
показать, на каком программном уровне в настоящий момент находится обработка.
Многократные прогоны программы
Если запрограммировано несколько прогонов программы, т.е. подпрограммы через
указание дополнительного параметра P последовательно выполняются несколько раз,
то в окне "Программные уровни" при обработке индицируются оставшиеся прогоны
программы.
Пример программы
N10 подпрограмма P25
Если мин. на одном программном уровне должно быть выполнено еще несколько
прогонов программы программы, то появляется горизонтальная полоса прокрутки,
Фрезерная обработка
214
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.4 Индикация актуального кадра программы
чтобы обеспечить отображение счетчика прогонов P в правой части окна. Если
многократный прогон отсутствует, то полоса прокрутки исчезает.
Индикация программного уровня
Выводится следующая информация:
• Номер уровня
• Имя программы
• Номер кадра или номер строки
• Оставшиеся прогоны программы (только при нескольких прогонах программы)
Условие
Программа выбрана для выполнения в режиме работы "АВТО".
Принцип действий
Нажать программную клавишу "Программные уровни".
Открывается окно "Программные уровни".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
215
Обработка детали
7.5 Исправление программы
7.5
Исправление программы
Как только СЧПУ определяет синтаксическую ошибку в программе обработки детали,
обработка программы останавливается, и синтаксическая ошибка отображается в
строке аварийных сообщений.
Возможности корректировки
В зависимости от того, в каком состоянии находится СЧПУ, есть несколько возможностей
корректировки программы.
• Состояние останова
Изменение только еще не обработанных строк
• Состояние Reset
Изменение всех строк
Примечание
Функция "Корректировка программы" доступна и при обработке с внешнего
устройства, но для изменения программы необходимо перевести канал ЧПУ в
состояние Reset.
Условие
Программа выбрана для выполнения в режиме работы "AUTO".
Порядок действий
1.
Корректируемая программа находится в состоянии останова или
Reset.
2.
Нажать программную клавишу "Корр.прогр.".
Программа открывается в редакторе.
Отображается прогресс программы и текущий кадр. Текущий кадр
обновляется и при работающей программе, но не отображенный
сегмент программы, т. е. текущий кадр перемещается из отобра-
женного сегмента программы.
Если выполняется подпрограмма, то она не открывается автомати-
чески.
3.
Внести необходимые корректировки.
4.
Нажать программную клавишу "ЧПУ выполнить".
Система снова переходит в область управления "Станок" и выбирает
режим работы "AUTO".
5.
Нажать клавишу <CYCLE START>, чтобы продолжить обработку про-
граммы.
Фрезерная обработка
216
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.5 Исправление программы
Примечание
При выходе из редактора с помощью программной клавиши "Закрыть" выполняется
переход в область управления "Менеджер программ".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
217
Обработка детали
7.6 Репозиционирование осей
7.6
Репозиционирование осей
После прерывания программы в автоматическом режиме (например, после поломки
инструмента) отвести инструмент в ручном режиме от контура.
При этом координаты позиции прерывания сохраняются. Пройденные в ручном режиме
разности хода осей отображаются в окне фактического значения. Эта разность хода
обозначается как "Смещение REPOS".
Продолжение выполнения программы
С помощью функции "REPOS" можно снова подвести инструмент к контуру детали, чтобы
продолжить выполнение программы.
Переход через позицию прерывания невозможен, т. к. она заблокирована СЧПУ.
Процентовка подачи/ускоренного хода действует.
ВНИМАНИЕ
Опасность столкновений
При репозиционировании оси движутся с запрограммированной подачей и линейной
интерполяцией, т.е. по прямой от текущей позиции к месту прерывания. Поэтому
сначала необходимо переместить оси на безопасную позицию, чтобы избежать
столкновений.
Если функция "REPOS" после прерывания программы и последующего перемещения
осей в ручном режиме не используется, то СЧПУ при переходе в автоматический режим
с последующим запуском обработки автоматически возвращает оси по прямой на
место прерывания.
Условие
Следующие условия должны быть выполнены при репозиционировании осей:
• Выполнение программы было прервано с <CYCLE STOP>.
• Оси были перемещены в ручном режиме от позиции прерывания на другую позицию.
Фрезерная обработка
218
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.6 Репозиционирование осей
Порядок действий
1.
Нажать клавишу <REPOS>.
2.
Последовательно выбрать каждую перемещаемую ось.
;
=
3.
Нажать клавиши <+> или <-> для соответствующего направления.
Оси перемещаются на позицию прерывания.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
219
Обработка детали
7.7 Запуск обработки в определенном месте
7.7
Запуск обработки в определенном месте
7.7.1
Использование поиска кадра
Если на станке необходимо выполнить только определенный сегмент программы, то не
обязательно начинать выполнение программы с начала. Обработка программы может
быть запущена с определенного кадра программы.
Случаи использования
• Отмена или прерывание при выполнении программы
• Указание определенной целевой позиции, например, при дополнительной обработке
Фрезерная обработка
220
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
Определение цели поиска
•
Удобный ввод цели поиска (искомых позиций)
- Прямое указание цели поиска через позиционирование курсора в выбранной
программе (главная программа)
Указание:
В случае поиска кадра необходимо, чтобы правильный инструмент находился в
рабочей позиции до начала выполнения программы.
В ShopMill этот процесс автоматизирован, т. е. необходимая в соответствующих
случаях смена инструмента автоматически выполняется на этапах программы
ShopMill с этим вариантом поиска кадра.
Следовать указаниям изготовителя станка.
- Цель поиска через поиск текста
- Цель поиска это место прерывания (главная и подпрограмма)
Функция доступна только при наличии места прерывания. После прерывания
программы (CYCLE STOP, RESET или отключение питания) СЧПУ сохраняет
координаты места прерывания.
- Цель поиска это более высокий программный уровень при месте прерывания
(главная и подпрограмма)
Смена уровней возможна, только если выбрано место прерывания, находящееся
в подпрограмме. В этом случае можно изменить программный уровень до уровня
главной программы и обратно до уровня места прерывания.
Примечание
При перемещении круговой оси между вызовом CYCLE800 и искомым кадром
возможны проблемы при расчете поиска кадра.
Необходимо по возможности размещать цель поиска перед таким движением
круговой оси.
•
Указатель поиска
- Прямой ввод ветви программы
Примечание
С помощью указателя поиска существует возможность целенаправленного поиска
места в подпрограммах, если место прерывания отсутствует.
Каскадированный поиск
Существует возможность запуска следующего поиска из состояния "Цель поиска
найдена". Каскадирование можно продолжать любое количество раз после каждой
обнаруженной цели поиска.
Примечание
Только если цель поиска была найдена, из остановленной обработки программы может
быть запущен следующий каскадированный поиск кадра.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
221
Обработка детали
7.7 Запуск обработки в определенном месте
Условия
• Необходимая программа выбрана.
• СЧПУ находится в состоянии Reset.
• Необходимый режим поиска выбран.
ВНИМАНИЕ
Опасность столкновений
Учитывать стартовую позицию без столкновений и соответствующие активные
инструменты и прочие технологические значения.
При необходимости выполнить ручной переход на безопасную с точки зрения
столкновений стартовую позицию. Выбрать искомый кадр с учетом выбранного
варианта поиска кадра.
Переход между указателем поиска и позициями поиска
Снова нажать программную клавишу "Указатель поиска", чтобы вер-
нуться из окна "Указатель поиска" в окно программы для установле-
ния искомых позиций.
- ИЛИ -
Нажать программную клавишу "Назад".
Полный выход из поиска кадра.
Дополнительная информация
Дополнительная информация по поиску кадра представлена в Описании функций
"Базовые функции".
См. также
Выбор программы (Страница 209)
Фрезерная обработка
222
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
7.7.2
Продолжение программы с цели поиска
Для продолжения программы в необходимом месте 2 раза нажать клавишу <CYCLE
START>.
• При первом CYCLE START выводятся найденные при поиске вспомогательные
функции. После этого программа находится в состоянии останова.
• Перед вторым CYCLE START можно использовать функцию "Пересохранение", чтобы
установить необходимые для дальнейшего выполнения программы, но еще
отсутствующие состояния.
Кроме этого, существует возможность посредством перехода в режим работы JOG к
функции REPOS вручную переместить инструмент из текущей позиции на заданную
позицию, если автоматический подвод к заданной позиции через запуск программы
не нужен.
7.7.3
Простая задача цели поиска
Условие
Программа выбрана и СЧПУ находится в состоянии Reset.
Принцип действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Переместить курсор на необходимый кадр программы.
- ИЛИ -
Нажать программную клавишу "Искать текст", выбрать направле-
ние поиска, ввести искомый текст и подтвердить с "OK".
3.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Как только цель найдена, актуальный кадр индицируется в окне
программы.
4.
Если найденная цель (к примеру, при поиске через текст) не соот-
ветствует искомому кадру программы, то заново нажать про-
граммную клавишу "Запустить поиск", пока необходимая цель не
будет достигнута.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается в необходимом месте.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
223
Обработка детали
7.7 Запуск обработки в определенном месте
7.7.4
Задача места прерывания как цели поиска
Условие
В режиме работы "АВТО" выбрана программа, при выполнении она была прервана через
CYCLE STOP или RESET.
Порядок действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Нажать программную клавишу "Место прерывания".
Загружается место прерывания.
3.
Если доступны программные клавиши "Уровень выше" или "Уро-
вень ниже", то нажать их, чтобы сменить программный уровень.
4.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Экранная форма поиска закрывается.
Как только цель найдена, актуальный кадр индицируется в окне
программы.
5.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается в месте прерывания.
7.7.5
Ввод цели поиска через указатель поиска
В окне "Указатель поиска" вводится необходимое место в программе, прямой переход к
которому желателен.
Условие
Программа выбрана и СЧПУ находится в состоянии Reset.
Экранная форма ввода
Каждая строка обозначает один программный уровень. Число фактически имеющихся в
программе уровней зависит от глубины вложенности программы.
1-ый уровень всегда соответствует главной программе, а все другие уровни
соответствуют подпрограммам.
Фрезерная обработка
224
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
В зависимости от того, на каком программном уровне находится цель, необходимо
ввести цель в соответствующую строку окна.
Если, к примеру, цель находится в подпрограмме, которая вызывается непосредственно
из главной программы, то цель должна быть введена на 2-ом программном уровне.
Указание цели должно быть всегда однозначным. Это означает, например, что
дополнительно на 1-ом уровне программы (главная программа) необходимо указать
цель, если подпрограмма вызывается в главной программе в 2 различных местах.
Порядок действий
1.
Нажать программную клавишу "Поиск кадра".
2.
Нажать программную клавишу "Указатель поиска".
3.
Ввести полную ветвь программы и при необходимости таковую под-
программ в поля ввода.
4.
Нажать программную клавишу "Запустить поиск".
Запускается поиск. При этом учитывается заданный Вами режим
поиска.
Окно поиска закрывается. Как только цель найдена, актуальный
кадр индицируется в окне программы.
5.
2 раза нажать клавишу <CYCLE START>.
Обработка продолжается на необходимой позиции.
Примечание
Место прерывания
В режиме указателя поиска можно загрузить место прерывания.
7.7.6
Параметры для поиска кадра в указателе поиска
Параметр
Объяснение
Номер программного уровня
Программа:
Имя главной программы вносится автоматически.
Ext:
расширение файла
P:
число прогонов подпрограммы
Если подпрограмма запускается несколько раз, то здесь можно указать
номер прогона, при котором обработка должна быть продолжена.
Строка:
Автоматически заполняется для места прерывания
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
225
Обработка детали
7.7 Запуск обработки в определенном месте
Параметр
Объяснение
Тип
" " Цель поиска на этом уровне не учитывается
N-№ номер кадра
Метка Метка перехода
Текст Строка символов
Подпрогр. Вызов подпрограммы
Строка Номер строки
Цель поиска
Место в программе, с которого должна быть запущена обработка
7.7.7
Режим поиска кадра
В окне "Режим поиска" устанавливаются необходимые варианты поиска.
Установленный режим сохраняется после отключения СЧПУ. Если после повторного
включения СЧПУ заново активировать функцию "Поиск", то в заглавной строке
индицируется актуальный режим поиска.
Варианты поиска
Режим поиска кадра
Объяснение
с вычислением
Позволяет выполнять подвод к целевой позиции (например, позиция
смены инструмента) в любых ситуациях.
- без подвода
Выполняется подвод к конечной точке целевого кадра или к следующей
запрограммированной позиции с использованием действующего в це-
левом кадре типа интерполяции. Перемещаются только запрограмми-
рованные в целевом кадре оси.
Указание:
При установке машинных данных 11450.1=1, после поиска кадра круг-
овые оси активного блока данных поворота перемещаются на препози-
цию.
с вычислением
Служит для возможности подвода к контуру в любой ситуации.
- с подводом
С <CYCLE START> выполняется подвод к конечной позиции кадра перед
целевым кадром. Программа выполняется идентично обычной обра-
ботке программы.
Указание:
В программе ShopMill выполняется поиск только кадров G-кода.
с вычислением
Служит для ускорения поиска с вычислением с использованием
программ EXTCALL: программы EXTCALL не подвергаются параллельно-
- пропуск extcall
му вычислению.
Внимание: Важная информация, например, модальные функции, нахо-
дящиеся в программе EXTCALL, не учитывается. В этом случае програм-
ма после найденной цели поиска не работоспособна. Такая информация
должна быть запрограммирована в главной программе.
Фрезерная обработка
226
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
Режим поиска кадра
Объяснение
без вычисления
Служит для быстрого поиска в главной программе.
При поиска кадра вычисления не выполняются, т. е. вычисление пропу-
скается до целевого кадра.
От целевого кадра должны быть запрограммированы все необходимые
для обработки установки (например, подача, частота вращения и т. п.).
с тестированием про-
Многоканальный поиск кадра с вычислением (SERUPRO).
граммы
При поиске кадра вычисляются все кадры. Движения осей не выполня-
ются, но выводятся все вспомогательные функции.
ЧПУ запускает выбранную программу в режиме тестирования програм-
мы. При достижении ЧПУ указанного целевого кадра в актуальном ка-
нале, оно останавливается на начале целевого кадра и снова отключает
режим тестирования программы. Вспомогательные функции целевого
кадра выводятся после продолжения программы с NC-Start (после
движений REPOS).
Для одноканальных систем поддерживается координация с выполняе-
мыми параллельно событиями, например, синхронными действиями.
Указание
Скорость поиска зависит от установок MD.
Примечание
Режим поиска для программ ShopMill
• С помощью MD 51024 можно установить вариант поиска для программ
технологических переходов ShopMill. Это относится только к одноканальному
представлению ShopMill.
Изготовитель станка
Следовать указаниям изготовителя станка.
Дополнительная информация
Дополнительная информация представлена в Руководстве по вводу в эксплуатацию
SINUMERIK Operate
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
227
Обработка детали
7.7 Запуск обработки в определенном месте
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <AUTO>.
3.
Нажать программные клавиши "Поиск кадра" и "Режим поиска".
Открывается окно "Режим поиска".
7.7.8
Поиск кадра на образец позиции
Можно выполнить поиск кадра на образец позиции. При этом устанавливается номер
стартового отверстия.
В программах ShopMill можно дополнительно установить технологию, с которой
требуется начать.
Опция программного обеспечения
Для поиска кадра в программах рабочих операций ShopMill необходима опция
"ShopMill/ShopTurn".
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
Желаемая программа ShopMill или программа в G-кодах находит-
ся в индикации кадра.
1.
Нажать программную клавишу "Поиск кадра".
2.
Переместить курсор на кадр позиции.
3.
Нажать программную клавишу "Запустить поиск".
Открывается окно "Поиск".
Определение технологии (только для программы ShopMill)
4.
Перечисляются все технологии, используемые в образце позиции.
Выбрать требуемую технологию и нажать программную клавишу
"OK".
В окне "Поиск" отображается выбранная технология.
Указание стартового отверстия
Фрезерная обработка
228
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.7 Запуск обработки в определенном месте
5.
Ввести номер стартового отверстия и нажать программную
клавишу "OK".
Обработка программы начинается с указанной технологии (толь-
ко в случае программы ShopMill) на указанном стартовом отвер-
стии и выполняется на всех дальнейших позициях данного образ-
ца позиции и всех последующих образцах позиций.
Указание
Если позиции скрыты, то для номера стартового отверстия имеют
значение только отображенные позиции.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
229
Обработка детали
7.8 Управление выполнением программы
7.8
Управление выполнением программы
7.8.1
Управления программой
В режимах работы "AUTO" и "MDA" можно изменять ход программы.
Сокращение / управле-
Принцип действия
ние программой
PRT
Программа запускается и выполняется с выводом вспомогательных функций и време-
нем ожидания. Оси при этом не перемещаются.
движение оси отсутствует
Таким образом, контролируются запрограммированные позиции осей и вывод вспомо-
гательных функций программы.
Указание:
Обработку программы без движения осей можно активировать и вместе с функцией
"Подача пробного хода".
DRY
Скорости перемещения, запрограммированные в комбинации с G1, G2, G3, CIP и CT, за-
меняются на установленную подачу пробного хода. Значение подачи пробного хода дей-
Подача пробного хода
ствует и вместо запрограммированной окружной подачи.
Внимание:
При активированной "Подаче пробного хода" запрещено выполнять обработку детали,
т. к. из-за измененных значений подачи скорость резания инструментов может быть пре-
вышена, и детали/станок могут быть повреждены.
RG0
Скорость перемещения осей в режиме ускоренного хода уменьшается до введенного в
RG0 процентного значения.
Уменьшенный ускорен-
ный ход
Указание:
Уменьшенный ускоренный ход определяется в установках для автоматического режима.
M01
Обработка программы останавливается на кадрах, в которых запрограммирована до-
полнительная функция M01. Таким образом, при обработке детали осуществляется про-
Запрограммированный
межуточная проверка уже достигнутого результата.
останов 1
Указание:
Для продолжение обработки программы, заново нажать клавишу <CYCLE START>.
Запрограммированный
Обработка программы останавливается на кадрах, в которых запрограммирован "конец
останов 2
цикла" (например, M101).
(например, M101)
Указание:
Для продолжение обработки программы, заново нажать клавишу <CYCLE START>.
Указание: Индикация может быть изменена. Следовать указаниям изготовителя станка.
DRF
Обеспечивает при обработке в автоматическом режиме дополнительное инкременталь-
ное смещение нулевой точки с помощью электронного маховичка.
Смещение маховичком
Так в пределах запрограммированного кадра можно исправить износ инструмента.
SB
Отдельные кадры сконфигурированы следующим образом.
• Отдельный кадр грубый: Программа останавливается только после кадров, выпол-
няющих машинную функцию.
• Кадр вычисления: Программа останавливается после каждого кадра.
• Отдельный кадр точный: И в циклах программа останавливается только после кадров,
выполняющих машинную функцию.
Необходимая установка выбирается клавишей <SELECT>.
SKP
Пропускаемые кадры игнорируются при обработке.
Фрезерная обработка
230
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.8 Управление выполнением программы
Сокращение / управле-
Принцип действия
ние программой
MRD
Отображение экрана результатов измерения включается в программе при обработке.
CST
Обработка программы останавливается в местах, заданных до запуска программы как
значимые для останова. Это могут быть, например, особо критичные места, в которых
Конфигурирование оста-
проверяется правильность процесса или исключаются столкновения.
нова
Как значимые для останова в окне "Управление программой" стандартно можно активи-
ровать следующие функциональные переходы ЧПУ:
• Переход G1-G0
• Переход G0-G0
Функции ЧПУ (вспомогательные функции, вызовы циклов, предварительный выбор T)
также можно задать как функциональные переходы ЧПУ.
Указание:
Следовать указаниям изготовителя станка.
Активация управлений программой
Посредством включения и выключения соответствующих кнопок-флажков
осуществляется желаемое управление ходом выполнения программ.
Индикация / подтверждение активного управления программой
Если управление программой активировано, то как подтверждение в строке состояния
отображается сокращение соответствующей функции.
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <AUTO> или <MDA>.
3.
Нажать программную клавишу "Упр.прогр.".
Открывается окно "Управление программой".
7.8.2
Пропускаемые кадры
Пропустить кадры программы, которые не должны выполняться при каждом прогоне
программы.
Эти пропускаемые кадры обозначаются символом "/" (косая черта) или "/x (x = номер
уровня пропуска) перед номером кадра. Существует возможность пропуска нескольких
кадров подряд.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
231
Обработка детали
7.8 Управление выполнением программы
Инструкции в пропущенных кадрах не выполняются. Программа продолжается на
соответствующем следующем не пропущенном кадре.
Сколько уровней пропуска может быть использовано, зависит от машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Активировать уровни пропуска
Отметить соответствующую кнопку-флажок, чтобы активировать требуемый уровень
пропуска.
Примечание
Окно "Управление программой - пропускаемые кадры" доступно только в том случае,
если установлено более одного уровня пропуска.
Фрезерная обработка
232
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.9 Пересохранение
7.9
Пересохранение
Посредством пересохранения можно запустить выполнение технологических
параметров (например, вспомогательных функций, осевой подачи, скорости шпинделя,
программируемых операторов и т. п.) перед стартом самой программы. Эти
программные операторы действую таким образом, как если бы они стояли в регулярной
программе обработки детали. Но эти программные оператора действительны только для
одного прогона программы. Длительного изменения программы обработки детали из-за
этого не происходит. При следующем старте программа выполняется согласно
первоначальному программированию.
После поиска кадра можно с помощью пересохранения перевести станок в состояние
(например, функции М, инструмент, подача, скорость, позиции осей и т. п.), в котором
можно успешно продолжить регулярную программу обработки детали.
Условие
Программа находится в состоянии останова или Reset.
Порядок действий
1.
Выбрать область управления "Станок" в режиме AUTO.
2.
Нажать программную клавишу "Пересохр.".
Открывается окно "Пересохранение".
3.
Ввести необходимые данные или необходимый кадр ЧПУ.
4.
Нажать клавишу <CYCLE START>.
Введенные кадры выполняются. Обработка может отслеживаться в
окне "Пересохранение".
После обработки введенных кадров, снова можно прикрепить кад-
ры.
Пока Вы находитесь в режиме пересохранения, смена режима ра-
боты невозможна.
5.
Нажать программную клавишу "Назад".
Окно "Пересохранение" закрывается.
6.
Заново нажать клавишу <CYCLE START>.
Выбранная перед пересохранением программа продолжается.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
233
Обработка детали
7.9 Пересохранение
Примечание
Покадровая обработка
Клавиша <SINGLE BLOCK> действует и в режиме пересохранения. Если несколько кадров
внесено в буфер пересохранения, то они выполняются покадрово после каждого
запуска ЧПУ.
Удаление кадров
Нажать программную клавишу "Удалить кадры", чтобы удалить вве-
денные кадры программы.
Фрезерная обработка
234
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.10 Редактирование программы
7.10
Редактирование программы
С помощью редактора можно создавать, дополнять и изменять программы обработки
детали.
Примечание
Макс. длина кадра
Макс. длина кадра составляет 512 символов.
Вызов редактора
• В области управления "Станок" редактор вызывается через функцию "Редактирование
программы". После нажатия клавиши <INSERT> можно редактировать программу
напрямую.
• В области управления "Диспетчер программ" редактор вызывается через
программную клавишу "Открыть", а также с помощью клавиш <INPUT> или <Курсор
вправо>.
• В области управления "Программа" редактор открывается с последней выполненной
программой обработки детали, если прежде он не был явно завершен через
программную клавишу "Закрыть".
Примечание
• Учитывать, что изменения загруженных в памяти ЧПУ программ начинают
действовать сразу же.
• При редактировании на локальном диске или внешних дисках, в зависимости от
установки, существует возможность выхода из редактора и без сохранения.
Программы в памяти ЧПУ всегда сохраняются автоматически.
• Если выйти из режима коррекции программы посредством программной клавиши
"Закрыть", то выполняется переход в область управления "Диспетчер программ".
См. также
Установки для редактора (Страница 243)
Открыть и закрыть программу (Страница 830)
Исправление программы (Страница 216)
Создание программы кода G (Страница 337)
7.10.1
Поиск в программах
Для того, чтобы, к примеру, в очень больших программах быстро перейти к месту, в
котором необходимо внести изменения, можно использовать функцию поиска.
При этом предлагаются различные опции поиска, обеспечивающие целенаправленный
поиск.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
235
Обработка детали
7.10 Редактирование программы
Опции поиска
• Целые слова
Активировать эту опцию и ввести искомое понятие, если необходимо найти тексты /
понятия, представленные точно в такой форм как слово.
Если ввести здесь, к примеру, искомое понятие "Schlichter", то отобразятся только
отдельно стоящие слова "Schlichter". Такие словосочетания, как "Schlichter_10", не
включаются в поиск.
• Точное выражение
Активировать эту опцию, если необходимо включить в поиск и понятия с символами,
которые могут использоваться и как подстановочные знаки для других символов,
например, "?" и "*".
Примечание
Поиск с подстановочными символами
При поиске определенных мест в программе можно использовать подстановочные
символы:
• "*": заменяет любую последовательность символов
• "?": заменяет любой символ
Условие
Необходима программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Поиск".
Появляется новая вертикальная панель программных клавиш.
Одновременно открывается окно "Поиск".
2.
Ввести в поле "Текст" необходимое искомое понятие.
3.
Активировать кнопку-флажок "Целые слова", если должен быть вы-
полнен поиск введенного текста только как целого слова.
- ИЛИ -
Активировать кнопку-флажок "Точное выражение", если в строках
программы необходимо найти подстановочные символы (к приме-
ру, "*" или "?").
4.
Поместить курсор в поле "Направление" и выбрать с помощью
клавиши <SELECT> направление поиска (вперед, назад).
5.
Нажать программную клавишу "OK", чтобы запустить поиск.
Если искомый текст найден, то соответствующая строка помечается.
6.
Нажать программную клавишу "Продолжить поиск", если найден-
ный при поиске текст не соответствует необходимому месту.
Фрезерная обработка
236
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.10 Редактирование программы
- ИЛИ -
Нажать программную клавишу "Отмена", если необходимо отме-
нить поиск.
Другие возможности поиска
Программ-
Функция
ная клавиша
Курсор устанавливается на первый символ в программе.
Курсор устанавливается на последний символ в программе.
7.10.2
Замена текста программы
Существует возможность замены за один шаг искомого текста эквивалентным текстом.
Условие
Необходима программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Поиск".
Появляется новая вертикальная панель программных клавиш.
2.
Нажать программную клавишу "Поиск + замена".
Открывается окно "Поиск и замена".
3.
Ввести в поле "Текст" необходимое искомое понятие, а в поле "За-
менить на" необходимый текст, который должен быть автоматиче-
ски вставлен при поиске.
4.
Поместить курсор в поле "Направление" и выбрать с помощью
клавиши <SELECT> направление поиска (вперед, назад).
5.
Нажать программную клавишу "OK", чтобы запустить поиск.
Если искомый текст найден, то соответствующая строка помечается.
6.
Нажать программную клавишу "Заменить", чтобы заменить текст.
- ИЛИ -
Нажать программную клавишу "Заменить все", если необходимо
заменить все текст файла, которые соответствуют искомому поня-
тию.
- ИЛИ -
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
237
Обработка детали
7.10 Редактирование программы
Нажать программную клавишу "Продолжить поиск", если не тре-
буется замены найденного при поиске текста.
- ИЛИ -
Нажать программную клавишу "Отмена", если необходимо отме-
нить поиск.
Примечание
Замена текстов
• Readonly-строки (;*RO*)
При нахождении совпадений тексты не заменяются.
• Строки контура (;*GP*)
При нахождении совпадений тексты заменяются, если это не Readonly-строки.
• Скрытые строки (;*HD*)
Если в редакторе отображаются скрытые строки и найдены совпадения, то тексты
заменяются, если это не строки только для чтения. Не отображаемые скрытые строки
не заменяются.
См. также
Установки для редактора (Страница 243)
7.10.3
Копирование / вставка / удаление кадра программы
В редакторе можно обрабатывать и простые G-коды, и программные шаги, такие как
циклы, блоки и вызовы подпрограмм.
Вставка кадров программы
Работа редактора зависит от того, какой тип кадра программы вставляется.
• При вставке G-кода кадр программы вставляется прямо в месте курсора.
• При вставке программного шага кадр программы как правило вставляется в
следующем кадре независимо от расположения курсора внутри текущей строки. Это
необходимо, поскольку вызов цикла всегда требует отдельной строки.
Так происходит во всех случаях независимо от того, вставляется ли программный шаг
с маской через "Передать", или "Вставить" используется как функция редактирования.
Примечание
Вырезание и повторная вставка программного шага
• Если программный шаг вырезается в одном месте и затем вставляется напрямую,
последовательность меняется.
• Нажать комбинацию клавиш <CTRL> + <Z> для отмены вырезания.
Фрезерная обработка
238
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.10 Редактирование программы
Условие
Программа открыта в редакторе.
Порядок действий
1.
Нажать программную клавишу "Выделить".
- ИЛИ -
Нажать клавишу <SELECT>.
2.
Выбрать с помощью курсора или мыши необходимые кадры про-
граммы.
3.
Нажать программную клавишу "Копировать", чтобы скопировать
выбор в буфер.
4.
Поместить курсор на необходимую позицию вставки в программе и
нажать программную клавишу "Вставить".
Содержание буфера вставляется.
- ИЛИ -
Нажать программную клавишу "Вырезать", чтобы удалить выбран-
ные кадры программы и скопировать их в буфер.
Указание: При редактировании программы можно скопировать
или вырезать не более 1024 строк. Если открывается программа,
находящаяся не на ЧПУ (индикатор выполнения меньше 100 %), то
можно скопировать или вырезать не более 10 строк или вставить
1024 символа.
Нумерация кадров программы
Если для редактора была выбрана опция "Автоматическая нумера-
ция", то новые добавляемые кадры программы получают номера
кадров (N-номер).
При этом действуют следующие правила:
• При создании новой программы первая строка получает "Пер-
вый номер кадра".
• Если программа еще не содержит N-номеров, то вставленный
кадр программы получает определенный в поле ввода "Первый
номер кадра" начальный номер кадра.
• Если до и после места вставки нового кадра программы уже есть
N-номера, то N-номер перед местом вставки увеличивается на 1.
• Если до и после места вставки нет N-номеров, то старший N-но-
мер в программе увеличивается на установленный в параметрах
"размер шага".
Указание:
После редактирования программы можно заново пронумеровать
кадры программы.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
239
Обработка детали
7.10 Редактирование программы
Примечание
Содержание буфера сохраняется и после закрытия редактора, поэтому оно может быть
вставлено и в другую программу.
Примечание
Копирование / вырезание текущей строки
Для того, чтобы скопировать и вырезать текущую строку, в которой стоит курсор, не
требуется ее выделение. Через настройки редактора можно сделать программную
клавишу "Вырезать" активируемой только для отмеченных частей программы.
См. также
Открытие других программ (Страница 242)
7.10.4
Новая нумерация программы
Существует возможность последующего изменения нумерации кадров открытой в
редакторе программы.
Условие
Программа открыта в редакторе.
Принцип действий
1.
Нажать программную клавишу ">>".
Появляется новая вертикальная панель программных клавиш.
2.
Нажать программную клавишу "Перенумеровать".
Открывается окно "Новая нумерация".
3.
Ввести значения для первого номера кадра, а также для размера
шага номеров кадров.
4.
Нажать программную клавишу "OK".
Выполняется новая сквозная нумерация программы.
Примечание
• Если требуется перенумеровать только один фрагмент, то отметить перед вызовом
функции кадры программы, нумерацию которых необходимо изменить.
• Если для размера шага вводится значение "0", то все имеющиеся номера кадров
удаляются из программы или из отмеченной области.
Фрезерная обработка
240
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.10 Редактирование программы
7.10.5
Создание блока программы
Для структурирования программ, обеспечивающего увеличение их наглядности, можно
объединять кадры (G-коды и/или технологические переходы ShopMill) в блоки
программы.
Блоки программы могут иметь двухуровневую структуру. Т.е. внутри одного блока могут
создаваться другие блоки.
После по необходимости можно открывать и закрывать эти блоки.
Структурирование программ
• Создать перед созданием самой программы ее структурную сетку из пустых блоков.
• Структурировать с помощью создания блоков уже имеющиеся программы в G-кодах
или ShopMill.
Порядок действий
1.
Выбрать область управления "Диспетчер программ".
2.
Выбрать место хранения и создать или открыть программу.
Открывается редактор программ.
3.
Отметить необходимые кадры программы, которые следует объеди-
нить в один блок.
4.
Нажать программную клавишу "Создать блок".
Открывается окно "Создать новый блок".
5.
Ввести название для блока и нажать программную клавишу "OK".
Открыть и закрыть блоки
6.
Нажать программные клавиши ">>" и "Вид".
7.
Нажать программную клавишу "Открыть блоки", если программа
будет показана со всеми кадрами.
8.
Нажать программную клавишу "Закрыть блоки", если программа
снова будет показана в структурированной форме.
Расформировать блок
9.
Открыть блок.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
241
Обработка детали
7.10 Редактирование программы
10.
Переместить курсор на конец блока.
11.
Нажать программную клавишу "Расформировать блок".
Примечание
Для открытия и закрытия блоков также можно использовать мышь или клавиши-
курсоры:
• <Курсор вправо> открывает блок, на котором стоит курсор
• <Курсор влево> закрывает блок, если курсор стоит на начале или конце блока
• <ALT и ><Курсор влево> закрывает блок, если курсор стоит внутри блока
Примечание
Операторы DEF в блоках программы или формированиях блоков в части DEF программы
обработки деталей / цикле недопустимы.
7.10.6
Открытие других программ
Можно одновременно рассматривать и обрабатывать несколько программ в редакторе.
Так, к примеру, можно копировать программные кадры или шаги обработки одной
программы и вставлять их в другую программу.
Открыть несколько программ
Можно открыть до 10 программ.
1.
Отметить в диспетчере программы, которые необходимо открыть
для просмотра в редакторе, и нажать программную клавишу "От-
крыть".
Редактор открывается и обе первые программы отображаются.
2.
Нажать клавишу <NEXT WINDOW>, чтобы переключиться на следую-
щую открытую программу.
3.
Нажать программную клавишу "Закрыть", чтобы закрыть актуаль-
ную программу.
Примечание
Вставка кадров программы
Программы, созданные в пакетах цехового программирования (JobShop), не могут быть
скопированы в программу в кодах G.
Условие
Программа открыта в редакторе.
Фрезерная обработка
242
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.10 Редактирование программы
Принцип действий
1.
Нажать программные клавиши ">>" и "Открыть другую программу".
Открывается окно "Выбрать другую программу".
2.
Выбрать программу(ы), которая должна быть отображена рядом с
уже открытой программой.
3.
Нажать программную клавишу "OK".
Редактор открывается и отображает обе программы друг рядом с
другом.
См. также
Копирование / вставка / удаление кадра программы (Страница 238)
7.10.7
Установки для редактора
В окне "Установки" указываются предустановки, автоматически активируемые при
открытии редактора.
Предустановки
Установка
Объяснение
Автоматическая нуме-
• Да: После каждого перехода строки автоматически присваивается
рация
новый номер кадра. При этом действуют определения из "Первый
номер кадра" и "Размер шага".
• Нет: Автоматическая нумерация не используется
Первый номер кадра
Определяет номер начального кадра новой созданной программы.
Поле отображается только в случае, если в "Автоматической нумерации"
выбран элемент "да".
Размер шага
Определяет размер шага номеров кадров.
Поле отображается только в случае, если в "Автоматической нумерации"
выбран элемент "да".
Показать скрытые
• Да: Скрытые строки, обозначенные ",*HD*" (hidden), отображаются.
строки
• Нет: Обозначенные с ";*HD*" строки не отображаются.
Указание:
При функции "Поиск" или "Поиск и замена" учитываются только отобра-
жаемые строки программы.
Показать конец кадра
Символ "CFLF" (Line feed) ¶ отображается на конце кадра.
как символ
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
243
Обработка детали
7.10 Редактирование программы
Установка
Объяснение
Переход строки
• Да: Длинные строки прерываются.
• Нет: Если в программе есть длинные строки, то появляется горизо-
нтальная полоса прокрутки (линейка прокрутки). Таким образом
можно сместить фрагмент изображения на экране по горизонтали
до конца строки.
Разрыв строки, в том
• Да: Если строка вызова цикла становится слишком длинной, то она
числе в вызовах цикла
отображается в несколько строк.
• Нет: Вызов цикла обрезается.
Поле отображается только в том случае, если в "Разрыве строки" выбра-
но "да".
Отображаемые про-
•
1 - 10
граммы
Выбор, сколько программ может быть последовательно отображено
в редакторе.
• автоматически
Устанавливает, что внесенные в список заданий программы или до
10 выбранных программ будут отображены друг рядом с другом.
Ширины программы с
Здесь ширина программы, на которой находится курсор, указывается в
приоритетом
редакторе в процентах от ширины окна.
Автоматическое со-
• Да: При переходе в другую область управления предпринятые изме-
хранение
нения сохраняются автоматически.
• Нет: При переходе в другую область управления появляется запрос о
необходимости сохранения. Программными клавишами "Да" или
"Нет" изменения сохраняются или отклоняются.
Указание: Только для локальных и внешних дисков.
Вырезание только по-
• Да: Вырезание частей программы возможно только после выделе-
сле выделения
ния строк программы, т. е. программная клавиша "Вырезать" стано-
вится доступна только после этого.
• Нет: Строка программы, в которой стоит курсор, может быть выреза-
на без выделения.
Определение време-
Устанавливает, какое время выполнения программы определяется при
ни обработки
моделировании или в автоматическом режиме:
• Выкл
Значения времени выполнения программы не определяются.
• Поблочно: Время выполнения определяется для каждого блока про-
граммы.
• Покадрово: Время выполнения определяется для каждого уровня
кадров ЧПУ.
Указание: Существует возможность дополнительного отображения
суммарного времени для блоков.
Следовать указаниям изготовителя станка.
После моделирования или обработки программы требуемое время об-
работки отображается в редакторе.
Фрезерная обработка
244
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4

Обработка детали
7.10 Редактирование программы
Установка
Объяснение
Сохранение времени
Определяет, как дальше должно обрабатываться полученное время вы-
обработки
полнения.
• Да
В директории программы обработки детали создается поддиректо-
рия с именем "GEN_DATA.WPD". В ней полученное время обработки
сохраняется в файле ini с именем программы. При повторной за-
грузке программы или списка заданий время обработки показывает-
ся снова.
• Нет
Полученное время обработки лишь отображается в редакторе.
Запись инструментов
Определяет, записываются ли данные инструмента.
• да
Запись выполняется при обработке. Данные будут сохранены в
файл TTD (Tool Time Data). Файл TTD хранится в директории соответ-
ствующей программы обработки деталей.
• нет
Данные инструмента не записываются.
Отображение циклов
• Да: Вызовы циклов в программах в G-кодах отображаются открытым
как технологического
текстом.
перехода
• Нет: Вызовы циклов в программах в G-кодах отображаются в синтак-
сисе ЧПУ.
Выделение выбран-
Установление представления команд в G-кодах.
ных команд в G-кодах
• Нет
Все команды в G-кодах отображаются в стандартном цвете.
• Да
Выбранные команды в G-кодах или ключевые слова выделяются
цветом. В файле конфигурации sleditorwidget.ini устанавливаются
правила назначения цвета.
Указание: Следовать указаниям изготовителя станка.
Указание
Эта установка влияет и на представление текущей индикации кадра.
Размер шрифта
Устанавливает размер шрифта для редактора и отображения выполне-
ния программы.
• автоматически
При открытии второй программы автоматически используется
шрифт меньшего размера.
• обычный (16) - высота знаков в пикселях
Стандартный размер, отображаемый в соответствующем разреше-
нии экрана.
• маленький (14) - высота знаков в пикселях
В редакторе отображается больше содержимого.
Указание
Эта установка влияет и на представление текущей индикации кадра.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
245
Обработка детали
7.10 Редактирование программы
Примечание
Все введенные здесь данные начинают действовать сразу же.
Условие
Программа открыта в редакторе.
Порядок действий
1.
Выбрать область управления "Программа".
2.
Нажать программную клавишу "Edit".
3.
Нажать программные клавиши ">>" и "Установки".
Открывается окно "Установки".
4.
Внести необходимые изменения.
5.
Если необходимо отслеживать значения времени обработки, на-
жать программную клавишу "Удал.врем.обраб.".
Определяемые значения времени обработки удаляются и из редак-
тора, и из текущей индикации кадра. Если значения времени обра-
ботки сохранены в ini-файл, он также удаляется.
6.
Нажать программную клавишу "ОК", чтобы подтвердить параметры.
См. также
Замена текста программы (Страница 237)
Фрезерная обработка
246
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
7.11
Работа с файлами DXF
7.11.1
Обзор
С помощью функции "DXF-Reader" созданные в системе CAD файлы могут открываться
непосредственно в SINUMERIK Operate, а контуры и позиции сверления могут
передаваться и сохраняться напрямую в G-кодах и программе ShopMill.
Опция программного обеспечения
Для использования этой функции требуется опция ПО "DXF-Reader".
Изготовитель станка
Следовать указаниям изготовителя станка.
Опция ПО "DXF-Reader" считывает следующие элементы:
•
"POINT"
•
"LINE"
•
"CIRCLE"
•
"ARC"
•
"TRACE"
•
"SOLID"
•
"TEXT"
•
"SHAPE"
•
"BLOCK"
•
"ENDBLK"
•
"INSERT"
•
"ATTDEF"
•
"ATTRIB"
•
"POLYLINE"
•
"VERTEX"
•
"SEQEND"
•
"3DLINE"
•
"3DFACE"
•
"DIMENSION"
•
"LWPOLYLINE"
•
"ELLIPSE"
•
"LTYPE"
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
247
Обработка детали
7.11 Работа с файлами DXF
• "LAYER"
• "STYLE"
• "VIEW"
• "UCS"
• "VPORT"
• "APPID"
• "DIMSTYLE"
• "HEADER ($INSUNITS, $MEASUREMENT)"
• "TABLES"
• "BLOCKS"
• "ENTITIES"
7.11.2
Отображение чертежей CAD
7.11.2.1
Открытие файла DXF
Принцип действий
1.
Выбрать область управления "Диспетчер программ".
2.
Выбрать необходимое место хранения и поместите курсор на файл
DFX, который необходимо показать.
3.
Нажать программную клавишу "Открыть".
Выбранный чертеж CAD отображается со всеми слоями, т.е. со все-
ми графическими уровнями.
4.
Нажать программную клавишу "Закрыть", чтобы закрыть чертеж
CAD и вернуть в диспетчер программ.
7.11.2.2
Очистка файла DXF
При открытии файла DXF отображаются все имеющиеся слои.
Можно скрыть и снова показать слои, не содержащиеся релевантной для контура и
позиций информации.
Условие
Файл DXF открыт в диспетчере программ или в редакторе.
Фрезерная обработка
248
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
Порядок действий
1.
Нажать программные клавиши "Очистить" и "Выбор слоев", если не-
обходимо скрыть определенные слои.
Открывается окно "Выбор слоев".
2.
Деактивировать ненужные слои и нажать программную клавишу
"OK".
- ИЛИ -
Нажать программную клавишу "Автом. очистка", чтобы скрыть все
нерелевантные слои.
3.
Повторно нажать программную клавишу "Автом. очистка", чтобы
снова показать слои.
7.11.2.3
Увеличение и уменьшение чертежа CAD
Условие
Файл DXF открыт в диспетчере программ
Порядок действий
1.
Нажать программные клавиши "Подробности" и "Зум +", если необ-
ходимо увеличить фрагмент.
- ИЛИ -
2.
Нажать программные клавиши "Подробности" и "Зум -", если необхо-
димо уменьшить фрагмент.
- ИЛИ -
3.
Нажать программные клавиши "Подробности" и "Автомасштаб", если
необходимо автоматически подстроить фрагмент под размер окна.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
249
Обработка детали
7.11 Работа с файлами DXF
- ИЛИ -
4.
Нажать программные клавиши "Подробности" и "Выбор элем. мас-
штабир.", если необходимо автоматически масштабировать выбран-
ную группу элементов.
7.11.2.4
Изменение фрагмента
Для смещения, увеличения или уменьшения фрагмента чертежа, например, для более
подробного представления и последующего возвращения к отображению полного
чертежа, используется лупа.
С помощью лупы можно самостоятельно определить и после увеличить или уменьшить
фрагмент.
Условие
Файл DXF открыт в диспетчере программ или в редакторе.
Порядок действий
1. Нажать программные клавиши "Подробности" и "Лупа".
Появляется лупа в форме прямоугольной рамки.
2. Нажать клавишу <+>, чтобы увеличить рамку.
- ИЛИ -
Нажать клавишу <->, чтобы уменьшить рамку.
- ИЛИ -
Нажать одну из клавиш-курсоров, чтобы сместить рамку вверх, влево,
вправо или вниз.
3. Нажать программную клавишу "OK", чтобы применить выбранный
фрагмент.
7.11.2.5
Вращение изображения
Можно вращать чертеж.
Условие
Файл DXF открыт в диспетчере программ или в редакторе.
Фрезерная обработка
250
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
Порядок действий
1.
Нажать программные клавиши "Подробности" и "Повернуть изобра-
жение".
2.
Для изменения положения чертежа нажать программную клавишу
"Стрелка вправо", "Стрелка влево", "Стрелка вверх", "Стрелка вниз",
"Стрелка правого вращения" или "Стрелка левого вращения".
7.11.2.6
Отображение / обработка информации по геометрическим данным
Условие
Файл DXF открыт в диспетчере программ или в редакторе.
Порядок действий
1.
Нажать программные клавиши "Подробности" и "Геометрическая
информация".
Курсор изменяет форму на вопросительный знак.
2.
Поместить курсор на элемент, для которого необходимо отобразить
геометрические данные, и нажать программную клавишу "Инфор-
мация об элементе".
Если выбрана, например, прямая, открывается окно "Прямая на
слое: Координаты будут отображены на выбранном слое согласно
текущей нулевой точке: начальная точка для X и Y, конечная точка
для X и Y, а также длина.
4.
Нажать на программную клавишу "Редактирование элемента" при
нахождении в редакторе.
Значения координат могут редактироваться.
3.
Нажать программную клавишу "Назад", чтобы закрыть окно.
Примечание
Редактирование геометрического элемента
Эта функция позволяет вносить небольшие изменения в геометрию, например, при
отсутствии точек пересечения.
Для значительных изменений следует использовать маску ввода редактора.
Отмена изменений, сделанных через "Редактирование элемента", невозможна.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
251
Обработка детали
7.11 Работа с файлами DXF
7.11.3
Импорт и обработка файла DXF в редакторе
7.11.3.1
Общий процесс
• Создание / открытие программы в G-кодах или ShopMill
• Вызов цикла "Контурное фрезерование" и создание "Нового контура"
- ИЛИ -
• Вызвать "Позиции/образцы позиций" в цикле "Сверление"
• Импорт файла DXF
• Выбор контура или позиций сверления в файле DXF или на чертеже CAD и передача
его в цикл с помощью "OK"
• Вставка кадра программы в программу в G-кодах или ShopMill с помощью
"Применить"
7.11.3.2
Определение опорной точки
Так как нулевая точка файла DXF, как правило, не совпадает с нулевой точкой чертежа
CAD, следует определить опорную точку.
Порядок действий
1.
Файл DXF открыт в редакторе.
2.
Нажать программные клавиши ">>" и "Определить опорную точку".
3.
Нажать программную клавишу "Начало элемента", чтобы устано-
вить нулевую точку на начало выбранного элемента.
- ИЛИ -
Нажать программную клавишу "Центр элемента", чтобы установить
нулевую точку на центр выбранного элемента.
- ИЛИ -
Нажать программную клавишу "Конец элемента", чтобы установить
нулевую точку на конец выбранного элемента.
- ИЛИ -
Нажать программную клавишу "Центр дуги", чтобы установить ну-
левую точку на центр дуги.
- ИЛИ -
Нажать программную клавишу "Курсор", чтобы установить нулевую
через произвольную позицию курсора.
Фрезерная обработка
252
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
- ИЛИ -
Нажать программную клавишу "Свободный ввод", чтобы открыть
окно "Ввод опорной точки" и ввести в нем значения для позиций (X,
Y).
7.11.3.3
Присвоить плоскость обработки
Возможен выбор плоскости обработки, в которой должен находиться контур, созданный
в DXF Reader.
Порядок действий
1.
Файл DXF открыт в редакторе.
2.
Нажать программную клавишу "Выбор плоскости".
Открывается окно "Выбор плоскости".
3.
Выбрать необходимую плоскость и нажать программную клавишу
"OK".
7.11.3.4
Установка допуска
Для возможности работы и с чертежами, содержащими неточности, т.е. для
компенсации пропусков в геометрической информации, можно ввести радиус поиска в
миллиметрах. Тем самым элементы определяются как единое целое.
Примечание
Большой радиус поиска
Чем большим устанавливается радиус поиска, тем больше последующих элементов
доступно.
Порядок действий
1.
Файл DXF открыт в редакторе.
2.
Нажать программные клавиши "Подробности" и "Радиус поиска".
Открывается окно "Ввод".
3.
Ввести требуемое значение нажать программную клавишу "OK".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
253
Обработка детали
7.11 Работа с файлами DXF
7.11.3.5
Выбрать область обработки / Удалить область и элемент
Существует возможность выбирать в файле DXF области и так уменьшать элементы.
После принятия 2-й позиции отображается только содержание выбранного
прямоугольника. Контуры обрезаются до прямоугольника.
Условие
Файл DXF открыт в редакторе.
Порядок действий
Выбор области обработки из файла DXF
1.
Нажать программные клавиши "Очистить" и "Выбор области", если
необходимо выбрать определенные области файла DXF.
Появляется оранжевый прямоугольник.
2.
Нажать программную клавишу "Область +", чтобы увеличить фраг-
мент, или нажать программную клавишу "Область -", чтобы умень-
шить фрагмент.
3.
Для смещения инструмента выбора нажать программную клавишу
"Стрелка вправо", "Стрелка влево", "Стрелка вверх", "Стрелка вниз".
4.
Нажать программную клавишу "OK".
Отображается обрабатываемый фрагмент.
Программная клавиша "Отмена" выполняет возврат в предыдущее
окно.
5.
Нажать программную клавишу "Отм. выбор области", чтобы снова
отменить выбор области обработки.
Файл DXF сбрасывается до первоначального представления.
Удаление выбранных областей и элементов файла DXF
6.
Нажать программную клавишу "Очистить".
Удаление области
7.
Нажать программную клавишу "Удаление области".
Появляется синий прямоугольник.
8.
Нажать программную клавишу "Область +", чтобы увеличить фраг-
мент, или нажать программную клавишу "Область -", чтобы умень-
шить фрагмент.
Фрезерная обработка
254
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
9.
Для смещения инструмента выбора нажать программную клавишу
"Стрелка вправо", "Стрелка влево", "Стрелка вверх", "Стрелка вниз".
- ИЛИ -
Удаление элемента
10.
Нажать программную клавишу "Удалить элемент" и выбрать при по-
мощи инструмента выбора удаляемый элемент.
11.
Нажать на "OK".
7.11.3.6
Сохранение файла DXF
Существует возможность сохранения файлов DXF, которые были очищены и обработаны.
Условие
Файл DXF открыт в редакторе.
Порядок действий
1.
При необходимости очистить файл и / или выбрать рабочие области.
- ИЛИ -
2.
Нажать программные клавиши "Назад" и ">>".
3.
Нажать программную клавишу "Сохранить DXF".
4.
Ввести в окне "Сохранить данные DXF" желаемое имя и нажать на
"OK".
Открывается окно "Сохранить в".
5.
Выбрать желаемое место хранения.
6.
Нажать при необходимости программную клавишу "Новая директо-
рия", ввести в окне "Новая директория" требуемое имя и нажать
программную клавишу "OK", чтобы создать директорию.
7.
Нажать программную клавишу "OK".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
255
Обработка детали
7.11 Работа с файлами DXF
7.11.3.7
Передача позиций сверления
Порядок действий
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
4.
Нажать программную клавишу "Любые позиции".
Открывается окно ввода "Позиции".
- ИЛИ -
Нажать программную клавишу "Линия".
Открывается окно ввода "Позиционная линия".
- ИЛИ -
Нажать программную клавишу "Решетка".
Открывается окно ввода "Позиционная решетка".
- ИЛИ
Нажать программную клавишу "Рамка".
Открывается окно ввода "Позиционная рамка".
- ИЛИ -
Нажать программную клавишу "Окружность".
Открывается окно ввода "Позиционная окружность".
- ИЛИ -
Нажать программную клавишу "Неполная окружность".
Открывается окно ввода "Неполная позиционная окружность".
Выбор позиций сверления
Условие
Был выбран образец позиции.
Порядок действий
Открытие файла DXF
1.
Нажать сенсорную клавишу "Импортировать из DXF".
2.
Навести курсор на необходимый файл DXF в архивном списке.
Функция поиска позволяет искать файлы формата DXF непосред-
ственно в разветвленных папках и директориях.
Фрезерная обработка
256
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
3.
Нажать сенсорную клавишу "OK".
Открывается чертеж в формате CAD, курсор принимает крестообраз-
ную форму.
Очистка файла
4.
Перед выбором позиций сверления можно выбрать слои и очистить
файл.
Ввод опорной точки
5.
Введите, при необходимости, нулевую точку.
Ввод интервала / интервалов (для образца позиции "Линия" / "Любые позиции" и
"Окружность" / "Делительная окружность"
6.
Нажать сенсорную клавишу "Выбрать элемент" и, путем ее много-
кратного нажатия, переместить оранжевый символ выбора на тре-
буемую позицию сверления.
7.
Нажать сенсорную клавишу "Применить элемент", чтобы применить
позицию.
Повторить шаги 6 и 7 для ввода других позиций сверления для "Лю-
бых позиций".
В качестве значения интервала ввести 2-й интервал (для образца позиций "Рамка",
"Решетка")
8.
После ввода опорной точки нажать сенсорную клавишу "Выбрать
элемент" и перейти путем повторного нажатия сенсорной клавиши
на нужную позицию сверления для ввода интервала.
9.
Нажать сенсорную клавишу "Применить элемент".
Появляется прямоугольное перекрестие.
10. Нажать сенсорную клавишу "Выбрать элемент" и перейти путем ее
многократного нажатия к требуемой позиции сверления на появив-
шейся линии.
Для ввода 2-го интервала, позиции сверления должны находиться на
линии.
11. Нажать сенсорную клавишу "Применить элемент"
Появляется рамка или решетка.
Размер (для образца позиций "Линия", "Рамка", "Решетка")
12. После ввода опорной точки и интервалов, нажать сенсорную клави-
шу "Выбрать элемент" и повторно нажать сенсорную клавишу.
Отображаются все размеры рамки или решетки.
13. Нажать сенсорную клавишу "Применить элемент", чтобы подтвер-
дить выбранную рамку или решетку.
Если все элементы позиционной линии, рамки или решетки действи-
тельны, позиции сверления отображаются в форме голубых точек.
Направление окружности (для окружности и делительной окружности)
После ввода опорной точки и интервала нажать сенсорную клавишу
"Выбрать элемент" и повторно нажать сенсорную клавишу.
Окружность отображается с возможными направлениями.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
257
Обработка детали
7.11 Работа с файлами DXF
Нажать сенсорную клавишу "Выбрать элемент", чтобы подтвердить
выбранную окружность или делительную окружность.
Если все элементы окружности или делительной окружности дей-
ствительны, позиции сверления отображаются в форме голубых то-
чек.
Отмена операций
С помощью команды "Отмена" могут быть отменены последние опе-
рации.
Применить позиции сверления в цикле и программе
4.
Нажать сенсорную клавишу "OK", чтобы применить значения пози-
ций.
Происходит возврат в соответствующую маску параметров.
Нажать сенсорную клавишу "Применить", чтобы применить позиции
сверления в программе.
Управление с помощью мыши и клавиатуры
Наряду с сенсорными клавишами, для управления функциями можно использовать
клавиатуру и мышь.
7.11.3.8
Передача контуров
Вызов цикла
1.
Выполняемая программа обработки детали или программа ShopMill
создана и открыт редактор.
2.
Нажать программную клавишу "Фрезерование контура".
3.
Нажать программную клавишу "Новый контур".
Выбор контура
При отслеживании контура определяются начальная и конечная точка.
На выбранном элементе отмечаются начальная точка и направление. Автоматическая
система отслеживания контура перенимает с начальной точки все последующие
элементы контура. Отслеживание контура завершается при отсутствии последующих
элементов контура или при наличии пересечений с другими элементами контура.
Примечание
Если контур содержит больше элементов, чем может быть обработано, то предлагается
передать контур в программу как чистый G-код.
Обработка этого контура в редакторе после более невозможна.
Фрезерная обработка
258
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.11 Работа с файлами DXF
Программной клавишей "Отмена" можно вернуть выбор контура в
произвольную точку.
Порядок действий
Открытие файла DXF
1.
Ввести в окне "Новый контур" необходимое имя.
2.
Нажать программные клавиши "Из файла DXF" и "Получить".
Появляется окно "Открыть файл DFX".
3.
Выбрать место хранения и поместить курсор на требуемый файл DFX.
С помощью функции поиска можно, например, выполнить прямой
поиск файла DXF в различных папках и директориях.
4.
Нажать программную клавишу "OK".
Чертеж CAD открывается и может обрабатываться для выбора конту-
ра.
Курсор изменяет форму на крест.
Определение опорной точки
5.
При необходимости определить нулевую точку.
Отслеживание контура
6.
Нажать программные клавиши ">>" и "Автоматически", если необхо-
димо передать макс. возможное число элементов контура.
Тем самым сокращается время передачи контуров, состоящих из
множества элементов.
- ИЛИ -
Нажать "Только до 1-го сечения", если не требуется передавать все
элементы контура за один раз.
Контур отслеживается до первого сечения элемента контура.
Определение начальной точки
7.
Выбрать с помощью "Выбрать элемент" требуемый элемент.
8.
Нажать программную клавишу "Применить элемент".
9.
Нажать программную клавишу "Начальная точка элемента", чтобы
установить начало контура на начальную точку элемента.
- ИЛИ -
Нажать программную клавишу "Конечная точка элемента", чтобы ус-
тановить начало контура на конечную точку элемента.
- ИЛИ -
Нажать программную клавишу "Центр элемента", чтобы установить
начало контура на центр элемента.
- ИЛИ -
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
259
Обработка детали
7.11 Работа с файлами DXF
Нажать программную клавишу "Курсор", чтобы установить начало
элемента с помощью курсора на произвольную точку.
9.
Нажать программную клавишу "ОК", чтобы подтвердить выбор.
10. Нажать программную клавишу "Применить элемент", чтобы приме-
нить предложенный элемент.
Программная клавиша активна, пока имеются элементы, которые
могут быть получены.
Определение конечной точки
11. Нажать программные клавиши ">>" и "Определить конечную точку",
если конечная точка выбранного элемента не должна быть примене-
на.
12. Нажать программную клавишу "Текущая позиция", чтобы установить
текущую выбранную позицию в качестве конечной точки.
- ИЛИ -
Нажать программную клавишу "Центр элемента", чтобы установить
конец контура на центр элемента.
- ИЛИ -
Для установки конца контура на конец элемента нажать программ-
ную клавишу "Конец элемента".
- ИЛИ -
Нажать программную клавишу "Курсор", чтобы установить начало
элемента с помощью курсора на произвольную точку.
Передача контура в цикл и в программу
Нажать программную клавишу "OK".
Выбранный контур передается в маску ввода контура редактора.
Нажать программную клавишу "Передача контура".
Кадр программы передается в программу
Управление с помощью мыши и клавиатуры
Наряду с программными клавишам, для управления функциями можно использовать
клавиатуру и мышь.
Фрезерная обработка
260
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.12 Импорт форм из программ CAD
7.12
Импорт форм из программ CAD
Функция "Импортирование из CAD" позволяет напрямую переносить определенные
формы, обрабатываемые со стандартными циклами, из 3D модели в программу
обработки детали. Данная функция доступна для фрезерной обработки и сверления в
программе в G-кодах, а также в программе ShopMill и ShopTurn.
Опция программного обеспечения
Для использования этой функции необходима опция ПО "3D Job Shop».
Сервер NX
Для обработки данных CAD вам необходим доступ к серверу NX.
Доступ к серверу NX можно конфигуровать в окне "Сервер NX", вызываемом
программной клавишей "Установка сервера NX" в области управления "Ввод в
эксплуатацию".
Файлы 3D
Для файлов CAD поддерживаются следующие форматы:
• Файлы с расширением *.stp, *.step (Step Part and Assembly - Деталь и сборка STEP)
• Файлы с расширением *.prt (NX Parts and Assemblies - Детали и сборки NX)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
261
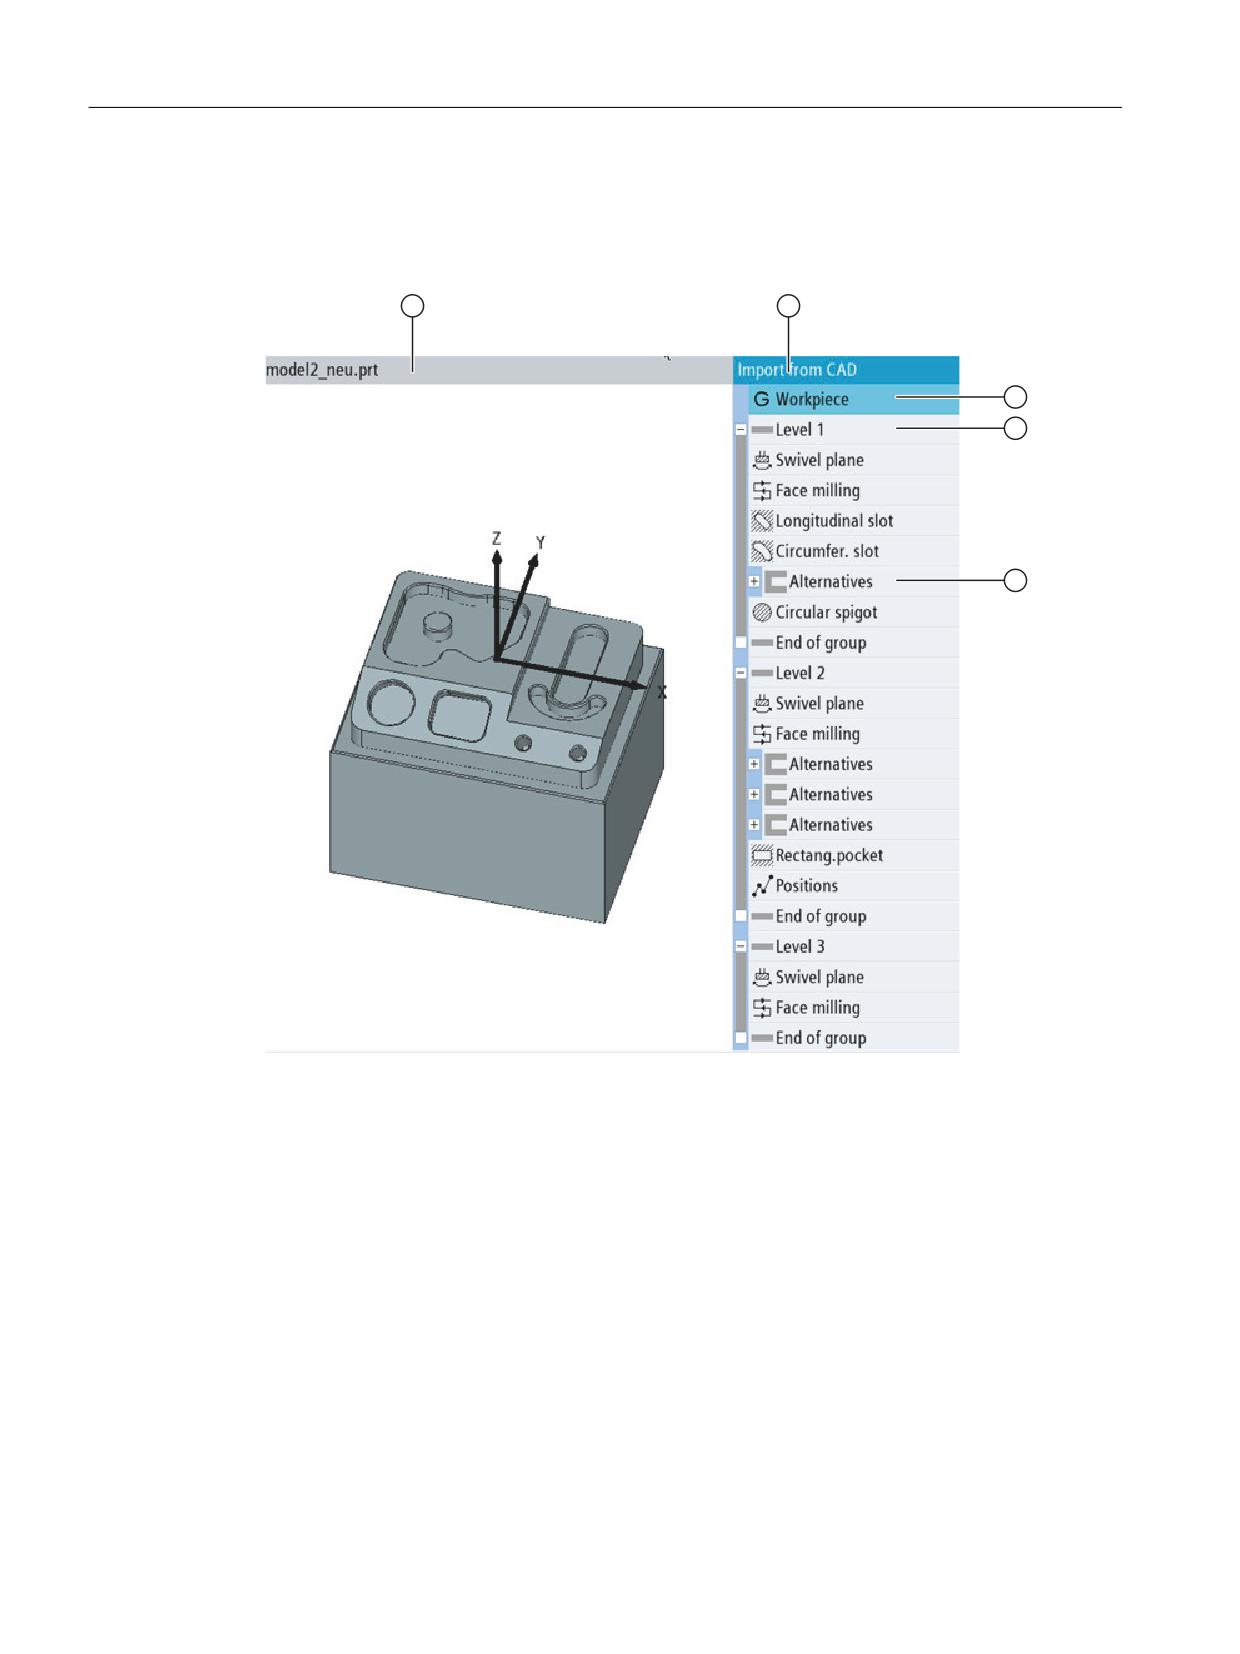
Обработка детали
7.12 Импорт форм из программ CAD
Маска: Обзор
В маске "Импорт из CAD" одновременно отображаются 3D модель детали и предлагаемые
этапы обработки.
① 3D модель
② Список этапов обработки
③ Этап обработки "Деталь"
④ Блок "Плоскость"
⑤ Блок "Альтернативы"
Каждый список этапов обработки начинается с этапа "Деталь". Этот этап содержит
нулевую точку всей детали.
Этапы обработки, которые можно использовать для создания этой же формы, обобщены
в блоке "Альтернативы".
На поворотных машинах формы дополнительно распределяются по плоскостям. Для
каждого уровня добавляется этап "Поворот плоскости".
Фрезерная обработка
262
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.12 Импорт форм из программ CAD
При обработке файла CAD на сервере NX распознаются следующие формы:
• Отверстие
• Внутренняя резьба
• Наружная резьба
• Фрезерование плоскостей
• Прямоугольный карман
• Круговой карман
• Прямоугольная цапфа
• Круговая цапфа
• Продольный паз
• Кольцевая канавка
• Контурный карман
7.12.1
Импорт и обработка в редакторе файла CAD
7.12.1.1
Общий процесс
Для переноса данных из файла CAD при помощи функции "Импорт из CAD" в программу
G-кодов или программу ShopMill/ShopTurn выполните следующее:
• Создание и открытие программы
• Определение заготовки
• Импорт файла 3D
• Определение нулевой точки детали
• Определение нулевой точки плоскости (только для поворотных машин)
• Выбор этапа обработки из блока альтернатив, добавление недостающих параметров
и вставка в программу при помощи "Применить"
• Повторное открытие списка этапов обработки для выбора других этапов обработки
• Внесение изменений в программу (например, смена инструмента, кадры
позиционирования)
7.12.1.2
Импорт из CAD
Для импорта форм необходимо выбрать файл CAD.
Выбранный файл загружается в этапах обработки на сервер NX и анализируется. В
SINUMERIK Operate результаты преобразуются в возможные этапы обработки и
отображаются в списке этапов обработки.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
263
Обработка детали
7.12 Импорт форм из программ CAD
Условие
• Установлено соединение с сервером NX.
• Файл CAD доступен через диспетчер программ.
• Программа в G-кодах или программа ShopMill/ShopTurn создана и открыта в
редакторе программ.
Порядок действий
1.
Нажать программную клавишу "Разное" и "Импорт из CAD".
Открывается окно "Импорт из CAD".
2.
Перейти в место хранения и поместить курсор на требуемый файл
CAD.
3.
Для подтверждения выбора нажать OK.
Открывается список этапов обработки.
В левой части окна представлена 3D модель.
В правой части перечислены распознанные формы и альтернатив-
ные этапы обработки.
Примечание
При первом открытии файла CAD при помощи функции "Импорт из CAD" отображается
диалоговое окно проверки сертификата. Проверьте отображенные ключи; если они
совпадают, подтвердите это программной клавишей "Принять один раз" или "Принимать
всегда":
• При выборе "Принять один раз" диалоговое окно проверки сертификата отобразится
при следующем открытии файла CAD повторно.
• При выборе "Принимать всегда" диалоговое окно проверки сертификата не
отобразится повторно при следующем открытии файла CAD.
7.12.1.3
Определение опорных точек
Обзор нулевых точек
Для правильного расчета расположения форм в системе координат можно задавать
опорные точки. Нулевая точка детали вносится в этапе обработки детали. Если на станке
настроен поворот, то для каждой плоскости можно определять собственную нулевую
точку.
Фрезерная обработка
264
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.12 Импорт форм из программ CAD
Положение нулевой точки
Существует возможность определения нулевой точки при помощи элементов 3D модели:
• Без изменений (для нулевой точки детали)
При выборе "Без изменений" нулевая точка детали переносится из 3D модели.
• Как деталь (для нулевой точки плоскости)
При выборе "Как деталь" нулевая точка плоскости остается без изменений, т. е. такой,
как определено в детали.
Такой выбор подходит, например, для обработки на базовой плоскости.
• Точка пересечения 3 плоских поверхностей
• Точка пересечения 2 кромок
• Через форму
Нулевая точка определяется в центре выбранной формы.
Ввод параметров X0, Y0, Z0 задает координаты выбранной точки.
Выравнивание системы координат
Ось Z выравнивается вертикально на свободно выбираемой плоской поверхности.
Направление оси X определяется по кромке. Направление оси X можно скорректировать
при помощи параметра "Смещение X". Так, например, смещение на 180 ° меняет
направление оси X на обратное.
Установление нулевой точки детали
Если нулевая точка из 3D модели отличается от нулевой точки детали, то можно
установить новую опорную точку.
Порядок действий
1.
Выбран этап обработки "Деталь".
2.
Нажать программную клавишу "Нулевая точка детали".
Открывается окно "Нулевая точка детали".
3.
Выбрать способ установки нулевой точки.
4.
Выбрать в поле "Выбор" желаемые отношения.
- ИЛИ -
Выбрать требующиеся отношения в 3D модели.
Выбранные элементы выделяются в 3D модели и отображаются в
поле "Выбор".
5.
Для выравнивания системы координат выбрать параметры
"Направление Z", "Направление X", "Смещение X".
6.
Для подтверждения выбора нажать "Применить".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
265
Обработка детали
7.12 Импорт форм из программ CAD
Установка нулевой точки плоскости
Для каждой плоскости обработки можно установить собственную опорную точку.
Порядок действий
1.
Выбран этап обработки "Поворот плоскости".
2.
Нажать программную клавишу "Нулевая точка плоскости".
Открывается окно "Нулевая точка плоскости".
3.
Выбрать способ установления точки вращения.
4.
В полях "Выбор" выберите требующиеся плоские поверхности или
кромки.
- ИЛИ -
Выбрать требующиеся отношения в 3D модели.
Выбранные элементы выделяются в 3D модели и отображаются в
поле "Выбор".
5.
Если точку вращения невозможно выбрать напрямую, задать допол-
нительное смещение координат в параметрах XD, YD, ZD.
6.
Выбрать способ установления нулевой точки плоскости, а также тру-
бующиеся отношения.
7.
Для выравнивания системы координат выбрать параметры
"Направление X", "Смещение X".
Выравнивание оси Z определяется по текущей плоскости.
8.
Для подтверждения выбора нажать "Применить".
7.12.1.4
Применение этапов обработки
Для переноса предложенных данных в программу необходимо выбрать
соответствующий этап обработки в списке этапов обработки и - если потребуется -
дополнить некоторые параметры. Этап обработки записывается в программу, и список
этапов обработки закрывается.
Условие
Открыт список этапов обработки.
Порядок действий
1.
Выбрать в 3D модели желаемый элемент (выбор мышью или каса-
нием).
Элемент выделяется в 3D модели. Курсор автоматически переме-
щается на соответствующий этап обработки.
- ИЛИ -
Фрезерная обработка
266
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.12 Импорт форм из программ CAD
При помощи кнопок управления курсором перейти на желаемый
этап обработки.
Соответствующий элемент выделяется в 3D модели цветом.
2.
Если существует несколько альтернативных этапов обработки вы-
бранного элемента, они объединяются в блоке "Альтернативы".
В этом случае выбрать желаемую технологическую функцию.
3.
Нажать программную клавишу "Применить".
Открывается маска параметров выбранной функции. Принимаются
значения, следующие из данных CAD. Все другие параметры полу-
чают стандартные значения.
4.
Проверить параметры, при необходимости изменить стандартные
значения.
5.
Подтвердить введенные значения, нажав OK.
Открывается перечень программ. Помечен новый созданный этап
обработки.
6.
Если требуется применить другие этапы обработки, то необходимо
повторно нажать программную клавишу "Импорт из CAD".
Повторно открывается список этапов обработки.
Примечание
Поворот после смены инструмента
Если на станке настроен "Поворот", необходимо вставлять этап "Поворот плоскости"
после каждой смены инструмента.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
267
Обработка детали
7.13 Отображение и обработка переменных пользователя
7.13
Отображение и обработка переменных пользователя
7.13.1
Обзор
Определенные вами переменные пользователя могут быть показаны в списках.
Переменные пользователя
Могут быть определены следующие переменные:
• Глобальные R-параметры (RG)
• Канальные R-параметры (параметры для расчета)
• Глобальные переменные пользователя (GUD) действуют во всех программах
• Локальные переменные пользователя (LUD) действуют в программе, в которой они
были определены
• Глобальные программные переменные пользователя (PUD) действуют в программе,
в которой они были определены, а также во всех вызываемых из этой программы
подпрограммах
Спец. для канала переменные пользователя могут быть определены для каждого канала
с различными значениями.
Ввод и представление значений параметров
Обрабатывается до 15 мест (вкл. места после запятой). Если вводится число более чем с
15 разрядами, то оно записывается в экспоненциальном представлении
(15 разрядов + EXXX).
LUD или PUD
Всегда могут быть индицированы только локальные или глобальные программные
переменные пользователя.
Доступны ли переменные пользователя LUD или PUD, зависит от текущей конфигурации
СЧПУ.
Изготовитель станка
Следовать указаниям изготовителя станка.
Примечание
Защита чтения и записи переменных
Чтение и запись переменных пользователя защищены через кодовые переключатели и
степени защиты.
Фрезерная обработка
268
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.13 Отображение и обработка переменных пользователя
Комментарии
Существует возможность создания комментариев для глобальных и специфических для
канала R-параметров для расчета.
Поиск переменных пользователя
Существует возможность целенаправленного поиска переменных пользователя в
списках посредством любых последовательностей символов.
Дополнительная информация
Дополнительная информация о переменных пользователя см. Справочник по
программированию - Программирование ЧПУ.
7.13.2
Глобальные R-параметры
Глобальные R-параметры - это параметры для расчета, присутствующие в системе
управления, которые можно считывать и записывать из всех каналов.
Глобальные R-параметры используются для обмена информацией между каналами или
при необходимости обработки глобальных настроек для всех каналов.
Значения сохраняются и после отключения СЧПУ.
Комментарии
В окне "Глобальные R-параметры с комментариями" можно оставлять комментарии.
Комментарии можно редактировать. Существует возможность удалять их по отдельности
или через функцию удаления.
Комментарии сохраняются и после выключения управления.
Число глобальных R-параметров
Машинные данные определяют число глобальных R-параметров.
Диапазон: RG[0] - RG[999] (в зависимости от машинных данных).
В диапазоне не встречается пропусков в нумерации.
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
269
Обработка детали
7.13 Отображение и обработка переменных пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Глобальные R-параметры".
Открывается окно "Глобальные R-параметры".
Отображение комментариев
1.
Нажать программные клавиши ">>" и "Отображение комментариев".
Открывается окно "Глобальные R-параметры с комментариями".
2.
Еще раз нажать программную клавишу "Показать комментарии",
чтобы вернуться в окно "Глобальные R-параметры".
Удаление глобальных R-параметров и комментариев
1.
Нажать программные клавиши ">>" и "Удалить".
Открывается окно "Удалить глобальные R-параметры".
2.
Выбрать в полях "от глобального R-параметра" и "до глобального R-
Параметра" те глобальные R-параметры, значения которых необхо-
димо удалить.
- ИЛИ -
Нажать программную клавишу "Удалить все".
3.
При необходимости автоматического удаления всех соответствую-
щих комментариев активизировать кнопку-флажок "Удалить также
комментарии".
4.
Нажать программную клавишу "OK".
• Значениям выбранных глобальных R-параметров или всех
глобальных R-параметров присваивается 0.
• Выбранные комментарии также удаляются.
7.13.3
R-параметры
R-параметры это спец. для канала переменные, которые могут использоваться в
программе кода G. R-параметры могут считываться и записываться из программ кода G.
Фрезерная обработка
270
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.13 Отображение и обработка переменных пользователя
Значения сохраняются и после отключения СЧПУ.
Комментарии
В окне "R-параметры с комментариями" можно оставлять комментарии.
Комментарии можно редактировать. Существует возможность удалять их по отдельности
или через функцию удаления.
Комментарии сохраняются и после выключения управления.
Число спец. для канала R-параметров
Машинные данные определяют число спец. для канала R-параметров.
Диапазон: R0 - R999 (в зависимости от машинных данных).
В диапазоне не встречается пропусков в нумерации.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "R-параметры".
Открывается окно "R-параметры".
Отображение комментариев
1.
Нажать программные клавиши ">>" и "Отображение комментариев".
Открывается окно "R-параметры с комментариями".
2.
Заново нажать программную клавишу "Показать комментарии", что-
бы вернуться в окно "R-параметры".
Удаление R-параметров
1.
Нажать программные клавиши ">>" и "Удалить".
Открывается окно "Удалить R-параметры".
2.
Выбрать в полях "от R-параметра" и "до R-Параметра" те R-параметры,
значения которых необходимо удалить.
- ИЛИ -
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
271
Обработка детали
7.13 Отображение и обработка переменных пользователя
Нажать программную клавишу "Удалить все".
3.
При необходимости автоматического удаления всех соответствую-
щих комментариев активизировать кнопку-флажок "Удалить также
комментарии".
4.
Нажать программную клавишу "OK".
• Значениям выбранных R-параметров или всех R-параметров при-
сваивается 0.
• Выбранные комментарии также удаляются.
7.13.4
Индикация глобальных GUD
Глобальные переменные пользователя
Глобальные GUD это глобальные переменные пользователя ЧПУ (Global User Data),
которые сохраняются и после отключения станка.
GUD действуют во всех программах.
Определение
Переменная GUD определяется следующими данными:
• Кодовое слово DEF
• Область действия NCK
• Тип данных (INT, REAL, ….)
• Имя переменной
• Присвоение значения (опция)
Пример
DEF NCK INT ZAEHLER1 = 10
GUD определяются в файлах с расширением DEF. Для этого имеются следующие
зарезервированные имена файлов:
Имя файла
Значение
MGUD.DEF
Определения для глобальных данных изготовителя станка
UGUD.DEF
Определения для глобальных данных пользователя
GUD4.DEF
Свободно определяемые данные пользователя
GUD8.DEF, GUD9.DEF
Свободно определяемые данные пользователя
Фрезерная обработка
272
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.13 Отображение и обработка переменных пользователя
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Глобальные GUD"
Открывается окно "Глобальные переменные пользователя". Инди-
цируется список с определенными переменными UGUD.
- ИЛИ -
Нажать программную клавишу "Выбор GUD" и программные
клавиши "SGUD" ... "GUD6", если необходимо показать SGUD, MGUD,
UGUD, а также GUD4 до GUD 6 глобальных переменных пользовате-
ля.
- ИЛИ -
Нажать программные клавиши "GUD выбор" и ">>", а также про-
граммные клавиши "GUD7" ... "GUD9", если необходимо показать
GUD 7 и GUD 9 глобальных переменных пользователя.
Примечание
После каждого запуска в окне "Глобальные переменные пользователя" снова
индицируется список с определенными переменными UGUD.
7.13.5
Индикация GUD канала
Спец. для канала переменные пользователя
Спец. для канала переменные пользователя действуют, как GUD, во всех программах на
канал. Но, в отличие от GUD, они имеют специфические значения.
Определение
Спец. для канала переменная GUD определяется следующими данными:
• Кодовое слово DEF
• Область действия CHAN
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
273
Обработка детали
7.13 Отображение и обработка переменных пользователя
• Тип данных
• Имя переменной
• Присвоение значения (опция)
Пример
DEF CHAN REAL X_POS = 100.5
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программные клавиши "Канал GUD" и "GUD выбор".
Появляется новая вертикальная панель программных клавиш.
4.
Нажать программные клавиши "SGUD" ... "GUD6", если необходимо
показать SGUD, MGUD, UGUD, а также GUD4-GUD 6 спец. для канала
переменных пользователя.
- ИЛИ -
Нажать программную клавишу "Дальше" и программные клавиши
"GUD7" ... "GUD9", если необходимо показать GUD 7 и GUD 9 спец. для
канала переменных пользователя.
7.13.6
Индикация локальных LUD
Локальные переменные пользователя
LUD действуют только в программе или подпрограмме, в которой они были определены.
СЧПУ при выполнении программы показывает LUD после старта. Индикация сохраняется
до завершения выполнения программы.
Фрезерная обработка
274
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.13 Отображение и обработка переменных пользователя
Определение
Локальная переменная пользователя определяется следующими данными:
• Кодовое слово DEF
• Тип данных
• Имя переменной
• Присвоение значения (опция)
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Локальные LUD".
7.13.7
Индикация программных PUD
Глобальные программные переменные пользователя
PUD это глобальные переменные программы обработки детали (Program User Data). PUD
действуют в главной и всех подпрограммах и могут там записываться и считываться.
Изготовитель станка
Следовать указания изготовителя станка.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программную клавишу "Программа PUD".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
275
Обработка детали
7.13 Отображение и обработка переменных пользователя
7.13.8
Поиск переменных пользователя
Существует возможность целенаправленного поиска R-параметров или переменных
пользователя.
Принцип действий
1.
Выбрать область управления "Параметры".
2.
Нажать программную клавишу "Перем.польз.".
3.
Нажать программные клавиши "R-параметры", "Глобальные GUD",
"Канал GUD", "Локальные GUD" или "Программа PUD", чтобы выбрать
список, в котором необходимо выполнить поиск переменных по-
льзователя.
4.
Нажать программную клавишу "Поиск".
Открывается окно "Поиск R-параметров" или "Поиск переменных
пользователя".
5.
Ввести желаемое искомое понятие и нажать "OK".
Курсор автоматически помещается на искомый R-параметры или
искомую переменную пользователя, если таковые существуют.
Посредством редактирования файла типа DEF/MAC можно изменять или удалять
имеющиеся файлы определений/файлы макрокоманд или добавлять новые.
Порядок действий
1.
Выбрать область управления "Ввод в эксплуатацию".
2.
Нажать программную клавишу "Системные данные".
3.
Выбрать в древовидной структуре данных папку "Данные ЧПУ" и от-
крыть в ней папку "Определения".
4.
Выбрать файл, который необходимо обработать.
5.
Двойной щелчок на файле
- ИЛИ -
Нажать программную клавишу "Открыть".
- ИЛИ -
Фрезерная обработка
276
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.13 Отображение и обработка переменных пользователя
Нажать клавишу <INPUT>.
- ИЛИ -
Нажать клавишу <Курсор вправо>.
Выбранный файл открывается в редакторе и может быть там обра-
ботан.
6.
Определить желаемую переменную пользователя.
7.
Нажать программную клавишу "Закрыть", чтобы закрыть редактор.
Активация переменных пользователя
1.
Нажать программную клавишу "Активировать".
Появляется запрос.
2.
Выбрать, необходимо ли сохранить прежние значения файлов опре-
делений
- ИЛИ -
Выбрать, необходимо ли удалить прежние значения файлов опре-
делений.
При этом файлы определений заменяются значениями инициали-
зации.
3.
Нажать программную клавишу "OK", чтобы продолжить процесс.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
277

Обработка детали
7.14 Индикация функций G и вспомогательных функций
7.14
Индикация функций G и вспомогательных функций
7.14.1
Выбранные функции G
В окне "G-функции" индицируется 16 выбранных G-групп.
Внутри G-группы появляется активная в настоящий момент в СЧПУ G-функция.
Некоторые G-коды (например, G17, G18, G19) активны сразу же после включения СЧПУ
станка.
Какие G-коды активны всегда, зависит от установок.
Изготовитель станка
Следовать указаниям изготовителя станка.
Стандартно индицируемые G-группы
Группа
Значение
G-группа 1
Действующие модально команды движения (например, G0, G1, G2, G3)
G-группа 2
Действующие покадрово движения, время ожидания (например, G4, G74,
G75)
G-группа 3
Программируемые смещения, ограничение рабочей зоны и программи-
рование полюса (например, TRANS, ROT, G25, G110)
G-группа 6
Выбор плоскости (например, G17, G18)
G-группа 7
Коррекция на радиус инструмента (например, G40, G42)
G-группа 8
Устанавливаемое смещение нулевой точки (например, G54, G57, G500)
G-группа 9
Блокировка смещений (например, SUPA, G53)
G-группа 10
Точный останов - режим управления траекторией (например, G60, G641)
G-группа 13
Постановка размеров детали дюймовая/метрическая (например, G70,
G700)
G-группа 14
Постановка размеров детали абсолютная/инкрементальная (G90)
G-группа 15
Тип подачи (например, G93, G961, G972)
G-группа 16
Коррекция подачи на внутреннем и наружном изгибе (например, CFC)
G-группа 21
Профиль ускорения (например, SOFT, DRIVE)
G-группа 22
Типы коррекции инструмента (например, CUT2D, CUT2DF)
G-группа 29
Программирование радиуса/диаметра (например, DIAMOF, DIAMCYCOF)
G-группа 30
Вкл/выкл компрессор (например, COMPOF)
Стандартно индицируемые G-группы (код ISO)
Группа
Значение
G-группа 1
Действующие модально команды движения (например, G0, G1, G2, G3)
G-группа 2
Действующие покадрово движения, время ожидания (например, G4, G74,
G75)
Фрезерная обработка
278
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Обработка детали
7.14 Индикация функций G и вспомогательных функций
Группа
Значение
G-группа 3
Программируемые смещения, ограничение рабочей зоны и программи-
рование полюса (например, TRANS, ROT, G25, G110)
G-группа 6
Выбор плоскости (например, G17, G18)
G-группа 7
Коррекция на радиус инструмента (например, G40, G42)
G-группа 8
Устанавливаемое смещение нулевой точки (например, G54, G57, G500)
G-группа 9
Блокировка смещений (например, SUPA, G53)
G-группа 10
Точный останов - режим управления траекторией (например, G60, G641)
G-группа 13
Постановка размеров детали дюймовая/метрическая (например, G70,
G700)
G-группа 14
Постановка размеров детали абсолютная/инкрементальная (G90)
G-группа 15
Тип подачи (например, G93, G961, G972)
G-группа 16
Коррекция подачи на внутреннем и наружном изгибе (например, CFC)
G-группа 21
Профиль ускорения (например, SOFT, DRIVE)
G-группа 22
Типы коррекции инструмента (например, CUT2D, CUT2DF)
G-группа 29
Программирование радиуса/диаметра (например, DIAMOF, DIAMCYCOF)
G-группа 30
Вкл/выкл компрессор (например, COMPOF)
Порядок действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <JOG>, <MDA> или <AUTO>.
3.
Нажать программную клавишу "G-функции".
Открывается окно "G-функции".
4.
Заново нажать программную клавишу "G-функции", чтобы снова
скрыть окно.
Индицируемый в окне "G-функции" выбор G-групп может быть различным.
Изготовитель станка
Следовать указаниям изготовителя станка.
Дополнительная информация
Дополнительная информация по конфигурированию отображенных G-групп
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
279
Обработка детали
7.14 Индикация функций G и вспомогательных функций
7.14.2
Все функции G
В окне "Функции G" перечисляются все группы G с их номерами групп.
Внутри группы G появляется только активная в настоящий момент в СЧПУ функция G.
Дополнительная информация в нижней строке
В нижней строке индицируется следующая дополнительная информация:
• Актуальные трансформации
Индикация
Значение
TRANSMIT
Полярная трансформация активна
TRACYL
Трансформация боковой поверхности цилиндра активна
TRAORI
Трансформация ориентации активна
TRAANG
Трансформация наклонной оси активна
TRACON
Каскадированная трансформация активна
При TRACON последовательно включается две трансформации (TRAANG и
TRACYL или TRAANG и TRANSMIT).
• Актуальные смещения нулевой точки
• Число оборотов шпинделя
• Подача по траектории
• Активный инструмент
7.14.3
G-функции для изготовления пресс-форм
В окне "G-функции" может быть отображена важная информация при обработке
поверхностей произвольной формы с помощью функции "Высокоскоростная
обработка" (CYCLE832).
Опция программного обеспечения
Для использования этой функции потребуется опция ПО "Advanced Surface".
High Speed Cutting (информация)
Наряду с информацией, содержащейся в окне "Все G-функции", отображаются
запрограммированные значения следующей специальной информации:
• CTOL
• OTOL
• CTOLG0
• OTOLG0
Допуски для G0 отображаются только при их активности.
Особо важные G-группы выделяются.
Фрезерная обработка
280
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
содержание .. 1 2 3 4 ..