содержание .. 1 2 ..
SINUMERIK 840D sl. Фрезерная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 1
1
Введение
Основные указания по
2
безопасности
3
Основы
Управление SINUMERIK
SINUMERIK
Operate посредством
4
мультисенсорных панелей
SINUMERIK 840D sl
5
Наладка станка
Фрезерная обработка
Обработка в ручном
6
режиме
7
Обработка детали
Руководство по эксплуатации
8
Симуляция обработки
Создание программы
9
кода G
Создание программы
10
ShopMill
Программирование
технологических
11
функций (циклы)
Многоканальное
12
представление
Предотвращение
13
столкновений
Управление
14
инструментами
15
Управление программами
Сообщения об ошибках и
16
системные сообщения
17
Работа с Manual machine
Редактирование
программы методом
18
Действительно для:
обучения
ПО SINUMERIK 840D sl / 840DE sl
Ручные терминалы для
ПО Версия
Системное ПО ЧПУ для 840D sl/ 840DE sl версии 4.95
мультисенсорного
19
SINUMERIK Operate для PCU/PC V4.95
управления
20
Ctrl-Energy
07/2021
6FC5398-7CP40-6PA4
Оглавление
1
Введение
17
1.1
Информация о SINUMERIK
17
1.2
Информация о данной документации
18
1.3
Документация в Интернете
20
1.3.1
Обзор документации SINUMERIK 840D sl
20
1.3.2
Обзор документации для компонентов управления системы SINUMERIK
20
1.4
Комментарии, касающиеся технической документации
22
1.5
mySupport-Dokumentation
23
1.6
Сервис и поддержка
24
1.7
Важная информация об изделии
26
2
Основные указания по безопасности
27
2.1
Общие указания по безопасности
27
2.2
Гарантийные обязательства и ответственность за прикладные примеры
28
2.3
Информация о безопасности
29
3
Основы
31
3.1
Обзор продукта
31
3.2
Панели оператора
32
3.2.1
Обзор
32
3.2.2
Клавиши пульта оператора
34
3.3
Станочные пульты
43
3.3.1
Обзор
43
3.3.2
Элементы управления станочного пульта
43
3.4
Интерфейс
47
3.4.1
Области экрана
47
3.4.2
Индикация состояния
48
3.4.3
Окно фактических значений
51
3.4.4
Окно T,F,S
52
3.4.5
Индикация актуальных кадров
54
3.4.6
Управление с помощью программных клавиш и клавиш
56
3.4.7
Ввод или выбор параметров
57
3.4.8
Калькулятор
59
3.4.9
Функции калькулятора
60
3.4.10
Контекстное меню
62
3.4.11
Изменение языка интерфейса
63
3.4.12
Ввод китайских иероглифов
63
3.4.12.1
Функция - Редактор ввода
63
3.4.12.2
Ввод китайских иероглифов
65
3.4.12.3
Обработка словаря
66
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
3
Оглавление
3.4.13
Ввод корейских иероглифов
68
3.4.14
Степени защиты
70
3.4.15
Обеспечение безопасности рабочего места
72
3.4.16
Режим очистки
72
3.4.17
Отображение картинки с камеры в режиме реального времени
73
3.4.18
Помощь Online в HMI sl
74
4
Управление SINUMERIK Operate посредством мультисенсорных панелей
77
4.1
Мультисенсорные панели
77
4.2
Сенсорная поверхность
78
4.3
Жесты пальцами
79
4.4
Мультисенсорная панель
82
4.4.1
Структура экрана
82
4.4.2
Блок функциональных клавиш
83
4.4.3
Другие сенсорные элементы управления
84
4.4.4
Виртуальная клавиатура
84
4.4.5
Специальный символ "тильда"
85
4.5
Дополнительный боковой экран
86
4.5.1
Обзор
86
4.5.2
Боковой экран с панелью навигации
86
4.5.3
Стандартные виджеты
88
4.5.4
Виджет "Фактические значения"
89
4.5.5
Виджет "Нулевая точка"
89
4.5.6
Виджет "Аварийные сообщения"
89
4.5.7
Виджет "Переменные ЧПУ/PLC"
90
4.5.8
Виджет "Нагрузка на ось"
90
4.5.9
Виджет "Инструмент"
91
4.5.10
Виджет "Срок службы"
91
4.5.11
Виджет "Время выполнения программы"
92
4.5.12
Виджет "Камера 1" и "Камера 2"
92
4.5.13
Боковой экран со страницами для алфавитной клавиатуры и/или станочного пульта
93
4.5.14
Пример 1: Алфавитная клавиатура на боковом экране
94
4.5.15
Пример 2: Станочный пульт на боковом экране
95
4.6
Экранный менеджер SINUMERIK Operate
96
4.6.1
Обзор
96
4.6.2
Разделение экрана
97
4.6.3
Элементы управления
97
5
Наладка станка
101
5.1
Включение и выключение
101
5.2
Движение к точке реферирования
102
5.2.1
Реферирование осей
102
5.2.2
Подтверждение пользователя
103
5.3
Режимы работы
105
5.3.1
Общая информация
105
5.3.2
Группы режимов работы и каналы
107
5.3.3
Переключение каналов
107
5.4
Установки для станка
109
Фрезерная обработка
4
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
5.4.1
Переключение системы координат (MCS/WCS)
109
5.4.2
Переключение единицы измерения
109
5.4.3
Установка смещения нулевой точки
111
5.5
Измерение инструмента
113
5.5.1
Обзор
113
5.5.2
Ручное измерение сверлильного и фрезерного инструмента
113
5.5.3
Измерение сверлильного и фрезерного инструмента с исходной точкой Деталь
114
5.5.4
Измерение сверлильного и фрезерного инструмента с исходной точкой
Фиксированная точка
115
5.5.5
Измерение радиуса или диаметра
116
5.5.6
Коррекция фиксированной точки
117
5.5.7
Измерение длин сверлильного и фрезерного инструмента с помощью
электрического измерительного щупа инструмента
118
5.5.8
Калибровка электрического измерительного щупа инструмента
120
5.5.9
Ручное измерение токарного инструмента (для фрезерного/токарного станка)
121
5.5.10
Измерение токарного инструмента с помощью измерительного щупа инструмента
(для фрезерного/токарного станка)
123
5.5.11
Регистрация результатов измерения для инструмента
125
5.6
Измерение нулевой точки детали
127
5.6.1
Обзор
127
5.6.2
Последовательность операций
131
5.6.3
Примеры с ручным поворотом (поворот в режиме работы JOG)
132
5.6.4
Установит кромку
134
5.6.5
Измерение кромки
135
5.6.6
Измерение угла
140
5.6.7
Измерение кармана и отверстия
143
5.6.8
Измерение цапфы
146
5.6.9
Точная установка плоскости
151
5.6.10
Определение выбора функции измерения
154
5.6.11
Регистрация результатов измерения для нулевой точки детали
155
5.6.12
Калибровка электронного измерительного щупа детали
156
5.6.12.1
Калибровка - длина и радиус или диаметр
156
5.6.12.2
Калибровка на сфере
158
5.7
Установки для журнала результатов измерения
160
5.8
Смещения нулевой точки
162
5.8.1
Индикация активного смещения нулевой точки
163
5.8.2
Индикация "обзора" смещений нулевой точки
164
5.8.3
Индикация и обработка базового смещения нулевой точки
165
5.8.4
Индикация и обработка устанавливаемых смещений нулевой точки
166
5.8.5
Индикация и обработка подробностей смещений нулевой точки
167
5.8.6
Удаление смещения нулевой точки
169
5.8.7
Измерение нулевой точки детали
170
5.9
Контроль данных осей и шпинделей
171
5.9.1
Определение ограничения рабочего поля
171
5.9.2
Изменение данных шпинделя
171
5.10
Индикация списков установочных данных
173
5.11
Согласование маховичка
174
5.12
MDA
176
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
5
Оглавление
5.12.1
Загрузка программы MDA из менеджера программ
176
5.12.2
Сохранение программы MDA
177
5.12.3
Редактирование / выполнение программы MDA
178
5.12.4
Удаление программы MDA
179
6
Обработка в ручном режиме
181
6.1
Общая информация
181
6.2
Выбор инструмента и шпинделя
182
6.2.1
Окно T,S,M
182
6.2.2
Выбор инструмента
184
6.2.3
Ручной запуск и останов шпинделя
184
6.2.4
Позиционировать шпиндель
185
6.3
Перемещение осей
187
6.3.1
Перемещение осей на фиксированный размер шага
187
6.3.2
Перемещение осей на переменный размер шага
188
6.4
Позиционирование осей
189
6.5
Поворот
190
6.6
Отвод инструмента вручную
195
6.7
Простое плоское фрезерование детали
197
6.8
Обработка простых деталей на фрезерных/токарных станках
200
6.8.1
Простое плоское фрезерование детали (фрезерный/токарный станок)
200
6.8.2
Простая обработка детали резанием (для фрезерного/токарного станка)
202
6.9
Предустановки для ручного режима
206
7
Обработка детали
207
7.1
Запуск и остановка обработки
207
7.2
Выбор программы
209
7.3
Отладка программы
210
7.4
Индикация актуального кадра программы
212
7.4.1
Индикация актуальных кадров
212
7.4.2
Индикация базового кадра
213
7.4.3
Индикация программного уровня
214
7.5
Исправление программы
216
7.6
Репозиционирование осей
218
7.7
Запуск обработки в определенном месте
220
7.7.1
Использование поиска кадра
220
7.7.2
Продолжение программы с цели поиска
223
7.7.3
Простая задача цели поиска
223
7.7.4
Задача места прерывания как цели поиска
224
7.7.5
Ввод цели поиска через указатель поиска
224
7.7.6
Параметры для поиска кадра в указателе поиска
225
7.7.7
Режим поиска кадра
226
7.7.8
Поиск кадра на образец позиции
228
7.8
Управление выполнением программы
230
7.8.1
Управления программой
230
Фрезерная обработка
6
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
7.8.2
Пропускаемые кадры
231
7.9
Пересохранение
233
7.10
Редактирование программы
235
7.10.1
Поиск в программах
235
7.10.2
Замена текста программы
237
7.10.3
Копирование / вставка / удаление кадра программы
238
7.10.4
Новая нумерация программы
240
7.10.5
Создание блока программы
241
7.10.6
Открытие других программ
242
7.10.7
Установки для редактора
243
7.11
Работа с файлами DXF
247
7.11.1
Обзор
247
7.11.2
Отображение чертежей CAD
248
7.11.2.1
Открытие файла DXF
248
7.11.2.2
Очистка файла DXF
248
7.11.2.3
Увеличение и уменьшение чертежа CAD
249
7.11.2.4
Изменение фрагмента
250
7.11.2.5
Вращение изображения
250
7.11.2.6
Отображение / обработка информации по геометрическим данным
251
7.11.3
Импорт и обработка файла DXF в редакторе
252
7.11.3.1
Общий процесс
252
7.11.3.2
Определение опорной точки
252
7.11.3.3
Присвоить плоскость обработки
253
7.11.3.4
Установка допуска
253
7.11.3.5
Выбрать область обработки / Удалить область и элемент
254
7.11.3.6
Сохранение файла DXF
255
7.11.3.7
Передача позиций сверления
256
7.11.3.8
Передача контуров
258
7.12
Импорт форм из программ CAD
261
7.12.1
Импорт и обработка в редакторе файла CAD
263
7.12.1.1
Общий процесс
263
7.12.1.2
Импорт из CAD
263
7.12.1.3
Определение опорных точек
264
7.12.1.4
Применение этапов обработки
266
7.13
Отображение и обработка переменных пользователя
268
7.13.1
Обзор
268
7.13.2
Глобальные R-параметры
269
7.13.3
R-параметры
270
7.13.4
Индикация глобальных GUD
272
7.13.5
Индикация GUD канала
273
7.13.6
Индикация локальных LUD
274
7.13.7
Индикация программных PUD
275
7.13.8
Поиск переменных пользователя
276
7.14
Индикация функций G и вспомогательных функций
278
7.14.1
Выбранные функции G
278
7.14.2
Все функции G
280
7.14.3
G-функции для изготовления пресс-форм
280
7.14.4
Вспомогательные функции
281
7.15
Индикация наложений
283
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
7
Оглавление
7.16
Вид изготовления пресс-форм
286
7.16.1
Обзор
286
7.16.2
Запуск вида изготовления пресс-форм
289
7.16.3
Настройка вида изготовления пресс-форм
289
7.16.4
Переход на конкретный кадр программы
290
7.16.5
Поиск кадров программы
291
7.16.6
Изменение вида
292
7.16.6.1
Увеличение и уменьшение графики
292
7.16.6.2
Смещение и поворот графического изображения
293
7.16.6.3
Изменение фрагмента
293
7.17
Индикация времени выполнения и подсчет деталей
295
7.18
Установки для автоматического режима
297
8
Симуляция обработки
301
8.1
Обзор
301
8.2
Симуляция перед обработкой детали
309
8.3
Прорисовка перед обработкой детали
311
8.4
Прорисовка при обработке детали
312
8.5
Различные виды детали
313
8.5.1
Вид сверху
313
8.5.2
Вид 3D
314
8.5.3
Вид сбоку
314
8.5.4
Токарный вид
315
8.5.5
Четверть
315
8.6
Обработка индикации симуляции
317
8.6.1
Индикация заготовки
317
8.6.2
Скрыть и показать траекторию инструмента
317
8.7
Программное управление при симуляции
319
8.7.1
Изменение подачи
319
8.7.2
Покадровая симуляция программы
320
8.8
Изменение и согласование графической симуляции
321
8.8.1
Увеличение и уменьшение графики
321
8.8.2
Смещение графики
322
8.8.3
Вращение графики
322
8.8.4
Изменение фрагмента
323
8.8.5
Определение плоскостей сечения
323
8.9
Индикация ошибок симуляции
325
9
Создание программы кода G
327
9.1
Графическая поддержка программирования
327
9.2
Окна программы
328
9.3
Структура программы
333
9.4
Основы
334
9.4.1
Плоскости обработки
334
9.4.2
Актуальные плоскости в циклах и экранные формы
334
Фрезерная обработка
8
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
9.4.3
Программирование инструмента (T)
335
9.5
Создание программы кода G
337
9.6
Ввод заготовки
338
9.7
Плоскости обработки, направление фрезерования, плоскость отвода, безопасное
расстояние и подача (PL, RP, SC, F)
340
9.8
Выбор циклов через программную клавишу
341
9.9
Вызов технологических функций
345
9.9.1
Пропуск параметров циклов
345
9.9.2
Установочные данные для циклов
345
9.9.3
Проверка параметров циклов
345
9.9.4
Программирование переменных
346
9.9.5
Изменение вызова циклов
346
9.9.6
Совместимость при поддержке циклов
347
9.9.7
Дополнительные функции в экранных формах
347
9.10
Поддержка измерительных циклов
349
10
Создание программы ShopMill
351
10.1
Окна программы
352
10.2
Структура программы
358
10.3
Основы
359
10.3.1
Плоскости обработки
359
10.3.2
Полярные координаты
359
10.3.3
Абсолютный и инкрементальный размер
360
10.4
Создание программы ShopMill
363
10.5
"Шапка" программы
364
10.6
Заголовок программы (фрезерный/токарный станок)
366
10.7
Создание кадров программы
370
10.8
Инструмент, значение коррекции, подача и число оборотов шпинделя (T, D, F, S, V)... 371
10.9
Определение функций станка
374
10.10
Вызов смещений нулевой точки
376
10.11
Повторение кадров программы
377
10.12
Указание числа изделий
379
10.13
Изменение кадров программы
380
10.14
Изменение программных установок
381
10.15
Выбор циклов через программную клавишу
383
10.16
Вызов технологических функций
388
10.16.1
Дополнительные функции в экранных формах
388
10.16.2
Проверка вводных параметров
388
10.16.3
Установочные данные для технологических функций
389
10.16.4
Изменение вызова циклов
389
10.16.5
Программирование переменных
389
10.16.6
Совместимость при поддержке циклов
390
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
9
Оглавление
10.17
Поддержка измерительных циклов
391
10.18
Пример стандартной обработки
392
10.18.1
Чертеж детали
393
10.18.2
Программирование
393
10.18.3
Результаты/тестирование через симуляцию
405
10.18.4
Управляющая программа в G-кодах
407
11
Программирование технологических функций (циклы)
411
11.1
Защита ноу-хау
411
11.2
Сверление
412
11.2.1
Общая информация
412
11.2.2
Центрование (CYCLE81)
413
11.2.3
Сверление (CYCLE82)
415
11.2.4
Развертывание (CYCLE85)
418
11.2.5
Глубокое сверление 1 (CYCLE83)
420
11.2.6
Глубокое сверление 2 (CYCLE830)
425
11.2.7
Растачивание (CYCLE86)
437
11.2.8
Нарезание внутренней резьбы (CYCLE84, 840)
439
11.2.9
Сверлильное резьбофрезерование (CYCLE78)
446
11.2.10
Позиции и образцы позиций
450
11.2.11
Любые позиции (CYCLE802)
452
11.2.12
Образец позиции "Линия" (HOLES1)
455
11.2.13
Образец позиции "Решетка или рамка" (CYCLE801)
456
11.2.14
Образец позиции "Окружность или неполная окружность" (HOLES2)
458
11.2.15
Показать/скрыть позиции
461
11.2.16
Повторение позиций
463
11.3
Фрезерование
464
11.3.1
Плоское фрезерование (CYCLE61)
464
11.3.2
Прямоугольный карман (POCKET3)
466
11.3.3
Круговой карман (POCKET4)
474
11.3.4
Прямоугольная цапфа (CYCLE76)
483
11.3.5
Круговая цапфа (CYCLE77)
487
11.3.6
Многогранник (CYCLE79)
492
11.3.7
Продольный паз (SLOT1)
496
11.3.8
Кольцевая канавка (SLOT2)
504
11.3.9
Открытый паз (CYCLE899)
511
11.3.10
Продольный паз (LONGHOLE) - только для программ кода G
520
11.3.11
Резьбофрезерование (CYCLE70)
522
11.3.12
Гравирование (CYCLE60)
527
11.4
Фрезерование контура
533
11.4.1
Общая информация
533
11.4.2
Представление контура
533
11.4.3
Создание нового контура
535
11.4.4
Создание элементов контура
537
11.4.5
Изменение контура
541
11.4.6
Вызов контура (CYCLE62) - только для программы кода G
542
11.4.7
Фрезерование траектории (CYCLE72)
543
11.4.8
Контурный карман/контурная цапфа (CYCLE63/64)
548
11.4.9
Предварительное сверление контурного кармана (CYCLE64)
550
11.4.10
Фрезерование контурного кармана (CYCLE63)
553
Фрезерная обработка
10
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
11.4.11
Остаточный материал контурного кармана (CYCLE63)
559
11.4.12
Фрезерование контурной цапфы (CYCLE63)
561
11.4.13
Остаточный материал контурной цапфы (CYCLE63)
565
11.5
Токарная обработка - фрезерный/токарный станок
568
11.5.1
Общая информация
568
11.5.2
Обработка резаньем (CYCLE951)
568
11.5.3
Выточка (CYCLE930)
573
11.5.4
Канавка формы E и F (CYCLE940)
577
11.5.5
Канавка Резьба (CYCLE940)
583
11.5.6
Нарезание резьбы резцом (CYCLE99) - только G-код
590
11.5.6.1
Особенности альтернатив выбора глубины подачи
618
11.5.7
Цепочка резьб (CYCLE98)
619
11.5.7.1
Особенности альтернатив выбора глубины подачи
628
11.5.8
Отрез (CYCLE92)
629
11.6
Контурная обточка - фрезерный/токарный станок
634
11.6.1
Общая информация
634
11.6.2
Представление контура
635
11.6.3
Создание нового контура
636
11.6.4
Создание элементов контура
638
11.6.5
Изменение контура
644
11.6.6
Вызов контура (CYCLE62)
645
11.6.7
Обработка резаньем (CYCLE952)
646
11.6.8
Обработка резаньем остатков материала (CYCLE952)
661
11.6.9
Выточка (CYCLE952)
665
11.6.10
Прорез остаточного материала (CYCLE952)
677
11.6.11
Токарная выточка (CYCLE952)
681
11.6.12
Токарная выточка остатков материала (CYCLE952)
692
11.7
Другие циклы и функции
697
11.7.1
Поворот плоскости (CYCLE800)
697
11.7.1.1
Трансформация боковой поверхности цилиндра с поворотом плоскости
704
11.7.2
Поворот инструмента (CYCLE800)
708
11.7.2.1
Поворот инструмента/установка фрезерных инструментов - только для программы
кода G (CYCLE800)
708
11.7.2.2
Точная установка токарных инструментов (CYCLE800) - фрезерный/токарный
станок
710
11.7.3
High Speed Settings (CYCLE832)
715
11.7.4
Подпрограммы
719
11.7.5
Согласовать по загрузке (CYCLE782)
721
11.7.6
Интерполированное вращение (CYCLE806)
723
11.7.6.1
Функция
723
11.7.6.2
Выбор/отмена интерполированного вращения - CYCLE806
724
11.7.6.3
Вызов цикла
725
11.7.6.4
Параметр
725
11.8
Другие циклы и функции ShopMill
727
11.8.1
Трансформации
727
11.8.2
Смещение
728
11.8.3
Вращение
728
11.8.4
Масштабирование
729
11.8.5
Отражение
730
11.8.6
Трансформация боковой поверхности цилиндра
730
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
11
Оглавление
11.8.7
Линейные или круговые обработки
734
11.8.8
Программирование прямой
736
11.8.9
Программирование окружности с известным центром
737
11.8.10
Программирование окружности с известным радиусом
738
11.8.11
Спираль
739
11.8.12
Полярные координаты
740
11.8.13
Полярная прямая
741
11.8.14
Полярная окружность
742
11.8.15
Препятствие
743
12
Многоканальное представление
745
12.1
Многоканальное представление
745
12.2
Многоканальное представление в области управления "Станок"
746
12.3
Многоканальное представление для больших пультов оператора
749
12.4
Настройка многоканального представления
751
13
Предотвращение столкновений
753
13.1
Включение предотвращения столкновений
755
13.2
Настройка предотвращения столкновений
756
14
Управление инструментами
759
14.1
Списки для управления инструментами
759
14.2
Управление магазином
761
14.3
Типы инструментов
762
14.4
Измерение инструмента
765
14.5
Список инструментов
772
14.5.1
Дополнительные данные
775
14.5.2
Создать новый инструмент
777
14.5.3
Измерение инструмента
778
14.5.4
Управление несколькими резцами
779
14.5.5
Удалить инструмент
780
14.5.6
Загрузка и выгрузка инструмента
780
14.5.7
Выбор магазина
782
14.5.8
Подключение кодоносителей
783
14.5.9
Управление инструментом в файле
786
14.6
Износ инструмента
788
14.6.1
Реактивация инструмента
790
14.7
Данные инструмента OEM
792
14.8
Магазин
793
14.8.1
Позиционирование магазина
795
14.8.2
Перемещение инструмента
795
14.8.3
Удаление / выгрузка / загрузка / перемещение всех инструментов
796
14.9
Сведения об инструменте
798
14.9.1
Индикация сведений об инструменте
798
14.9.2
Данные инструмента
798
14.9.3
Данные резцов
799
Фрезерная обработка
12
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
14.9.4
Данные контроля
801
14.10
Изменение типа инструмента
802
14.11
Графическое представление
803
14.12
Сортировка списков управления инструментом
805
14.13
Фильтрация списков управления инструментом
807
14.14
Целенаправленный поиск в списках управления инструментом
809
14.15
Множественный выбор в списках управления инструментом
811
14.16
Установки для списков инструментов
812
14.17
Работа с мультиинструментом
814
14.17.1
Список инструментов при мультиинструменте
814
14.17.2
Создание мультиинструмента
815
14.17.3
Комплектование мультиинструмента инструментами
817
14.17.4
Удаление инструментов из мультиинструмента
818
14.17.5
Удаление мультиинструмента
819
14.17.6
Загрузка и выгрузка мультиинструмента
819
14.17.7
Реактивация мультиинструмента
820
14.17.8
Перемещение мультиинструмента
821
14.17.9
Позиционирование мультиинструмента
822
15
Управление программами
823
15.1
Обзор
823
15.1.1
Память ЧПУ
826
15.1.2
Локальный диск
826
15.1.3
Диски USB
828
15.1.4
Диск FTP
828
15.2
Открыть и закрыть программу
830
15.3
Выполнение программы
832
15.4
Создать директорию/программу/список заданий/список программ
834
15.4.1
Имена файлов и директорий
834
15.4.2
Создать новую директорию
834
15.4.3
Создать новую деталь
835
15.4.4
Создание новой программы кода G
836
15.4.5
Создание новой программы ShopMill
836
15.4.6
Создание любого нового файла
837
15.4.7
Создание списка заданий
838
15.4.8
Создание списка программ
840
15.5
Создание шаблонов
841
15.6
Поиск директорий и файлов
842
15.7
Предварительный просмотр программы
844
15.8
Выделение нескольких директорий/программ
845
15.9
Копирование и вставка директории/программы
847
15.10
Удаление директории/программы
849
15.10.1
Удаление директории/программы
849
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
13
Оглавление
15.11
Изменение свойств файлов и директорий
850
15.12
Установка дисков
852
15.12.1
Обзор
852
15.12.2
Установка дисков
852
15.13
Просмотр документов PDF
859
15.14
EXTCALL
862
15.15
Выполнение из внешней памяти (EES)
864
15.16
Архивация данных
865
15.16.1
Создание архива в менеджере программ
865
15.16.2
Создание архива через системные данные
866
15.16.3
Загрузка архива в менеджере программ
868
15.16.4
Загрузка архива из системных данных
869
15.17
Данные наладки
871
15.17.1
Архивация данных наладки
871
15.17.2
Загрузка данных наладки
873
15.18
Запись и определение необходимых инструментов
875
15.18.1
Обзор
875
15.18.2
Открытие данных инструмента
876
15.18.3
Проверка загрузки
876
15.19
Сохранение параметров
878
15.20
V24
881
15.20.1
Загрузка и выгрузка архивов через последовательный интерфейс
881
15.20.2
Установка V24 в менеджере программ
883
15.21
Многократный установ
885
15.21.1
Многократный установ
885
15.21.2
Установка заголовка программы "Установ"
886
15.21.3
Создание программ многократного установа
887
16
Сообщения об ошибках и системные сообщения
889
16.1
Показать ошибки
889
16.2
Индикация протокола ошибок
892
16.3
Индикация сообщений
893
16.4
Сортировка ошибок и сообщений
894
16.5
Создание копий экрана
895
16.6
Переменные PLC и ЧПУ
896
16.6.1
Индикация и обработка переменных PLC и ЧПУ
896
16.6.2
Сохранение и загрузка экранных форм
900
16.7
Версия
902
16.7.1
Индикация данных о версиях
902
16.7.2
Сохранение информации
903
16.8
Журнал
905
16.8.1
Индикация и обработка журнала
905
16.8.2
Внесение записи в журнал
906
Фрезерная обработка
14
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Оглавление
16.9
Дистанционная диагностика
908
16.9.1
Установка дистанционного доступа
908
16.9.2
Разрешить модем
909
16.9.3
Запросить дистанционную диагностику
910
16.9.4
Завершение дистанционной диагностики
911
17
Работа с Manual machine
913
17.1
Manual machine
913
17.2
Измерение инструмента
915
17.3
Измерение нулевой точки детали
916
17.4
Установка смещения нулевой точки
917
17.5
Установка упора
918
17.6
Простая обработка детали
919
17.6.1
Перемещение осей
919
17.6.2
Угловое фрезерование
920
17.6.3
Линейная и круговая обработка
921
17.6.3.1
Фрезерование прямой
921
17.6.3.2
Фрезерование окружности
922
17.7
Комплексная обработка
924
17.7.1
Сверление с Manual machine
925
17.7.2
Фрезерование с Manual machine
926
17.7.3
Контурное фрезерование с Manual machine
927
17.7.4
Токарная обработка с Manual machine - фрезерный/токарный станок
927
17.8
Симуляция и прорисовка
929
18
Редактирование программы методом обучения
931
18.1
Обзор
931
18.2
Выбор режима обучения
933
18.3
Выполнение программы
934
18.3.1
Вставка кадра
934
18.3.2
Изменить кадр
934
18.3.3
Выбор кадра
935
18.3.4
Удаление кадра
935
18.4
Кадры обучения
937
18.4.1
Вводимые параметры для кадров обучения
938
18.5
Установки для обучения
940
19
Ручные терминалы для мультисенсорного управления
941
19.1
HT 8
941
19.1.1
Обзор HT 8
941
19.1.2
Клавиши перемещения
943
19.1.3
Меню станочного пульта
944
19.1.4
Виртуальная клавиатура
946
19.2
HT 10
948
19.2.1
HT 10: Обзор
948
19.2.2
Меню станочного пульта
950
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
15
Оглавление
19.2.3
Виртуальная клавиатура
952
19.3
Калибровка сенсорной панели
954
20
Ctrl-Energy
957
20.1
Функции
957
20.2
Ctrl-E анализ
959
20.2.1
Отображение энергопотребления
959
20.2.2
Отображение энергетических анализов
960
20.2.3
Измерение и сохранение энергопотребления
961
20.2.4
Отслеживание измерений
962
20.2.5
Отслеживание значений расхода
963
20.2.6
Сравнение значений расхода
963
20.2.7
Долговременный замер энергопотребления
964
20.3
Ctrl-E профиль
966
20.3.1
Управление профилями энергосбережения
966
Указатель
969
Фрезерная обработка
16
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Введение
1
1.1
Информация о SINUMERIK
ЧПУ SINUMERIK предлагают походящее решение для любой концепции станков: начиная
от простейших стандартных станков с ЧПУ, до стандартизированных станков и
модульных концепций премиум-класса. Идет ли речь о штучном или массовом
производстве, простых или сложных изделиях - SINUMERIK представляет собой
высокопроизводительное решение по автоматизации всех без исключения
производственных участков, начиная от изготовления прототипов и форм и заканчивая
крупносерийным производством.
Дополнительная информация представлена на веб-странице SINUMERIK (https://
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
17
Введение
1.2 Информация о данной документации
1.2
Информация о данной документации
Целевая группа
Настоящая документация предназначена для операторов фрезерных станков, на
которых работает ПО SINUMERIK Operate.
Назначение
Руководство оператора знакомит пользователя с элементами и командами управления.
Оно позволяет пользователю целенаправленно реагировать при возникновении
неполадок и предпринимать соответствующие меры.
Понятия
Ниже объясняется значение некоторых базовых понятий в настоящей документации.
Программа
Программа это последовательность команд на СЧПУ, которые все вместе вызывают
изготовление определенной детали на станке.
Контур
Контур, с одной стороны, обозначает очертания детали. С другой стороны, контуром
называется и часть программы, в которой из отдельных элементов определяется
очертание детали.
Цикл
Цикл, к примеру, фрезерование прямоугольного кармана, это заданная
SINUMERIK Operate подпрограмма для выполнения повторяющегося процесса
обработки.
Стандартный объем
В настоящей документации описаны функции стандартного объема. Он может
отличаться от объема функций поставленной системы. Функции поставленной системы
указаны исключительно в документации по заказу.
Ваша система может иметь дополнительные функции, не описанные в данной
документации. Однако претензии на наличие указанных функций не принимаются ни
при поставке, ни при техническом обслуживании.
По соображениям наглядности данная документация может содержать не всю
детальную информацию о различных типах изделия. Кроме того, в данной
документации не могут быть учтены все возможные варианты расстановки,
эксплуатации и ремонта.
Дополнения и изменения изделия, осуществляемые изготовителем станка,
документирует изготовитель станка.
Фрезерная обработка
18
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Введение
1.2 Информация о данной документации
Веб-страницы третьих лиц
Настоящий документ может содержать гиперссылки на веб-страницы третьих лиц.
Компания компания Siemens не несет ответственности за содержание этих веб-страниц
и не идентифицирует себя с их содержанием. Компания Siemens не контролирует
информацию на указанных веб-страницах и не несет ответственности за их содержание
и представленные на них сведения. Риски, связанные с их использованием, несет
пользователь.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
19
Введение
1.3 Документация в Интернете
1.3
Документация в Интернете
1.3.1
Обзор документации SINUMERIK 840D sl
Комплексная документация, касающаяся функций SINUMERIK 840D sl, начиная с версии
4.8 SP4, представлена в Обзоре документации 840D sl (https://
support.industry.siemens.com/cs/ww/en/view/109766213).
Существует возможность просмотра документов или их скачивания в форматах PDF или
HTML5.
Документация подразделяется на следующие категории:
• Пользователь: Управление
• Пользователь: Программирование
• Изготовитель/Сервис: Функции
• Изготовитель/Сервис: Аппаратное обеспечение
• Изготовитель/Сервис: Проектирование/ввод в эксплуатацию
• Изготовитель/Сервис: Safety Integrated
• Изготовитель/Сервис: SINUMERIK Integrate / MindApp
• Информация и обучение
• Изготовитель/Сервис: SINAMICS
1.3.2
Обзор документации для компонентов управления системы SINUMERIK
Большой объем документации для компонентов управления системы SINUMERIK
представлен здесь: Обзор документации для компонентов управления системы
dokumentation-zu-sinumerik-bedienkomponenten?dti=0&lc=en-WW).
Существует возможность просмотра документов или их скачивания в форматах PDF или
HTML5.
Фрезерная обработка
20
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Введение
1.3 Документация в Интернете
Документация подразделяется на следующие категории:
• Пульты оператора
• Станочные пульты
• Кнопочные станочные панели
• Миниатюрные ручные устройства
• Прочие компоненты систем управления
Обзор важнейших документов, статей и ссылок по теме "SINUMERIK" представлен здесь:
Тематический обзор по системе SINUMERIK (https://support.industry.siemens.com/cs/
document/109766201/sinumerik-an-overview-of-the-most-important-documents-and-links?
dti=0&lc=en-WW).
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
21
Введение
1.4 Комментарии, касающиеся технической документации
1.4
Комментарии, касающиеся технической документации
При наличии вопросов, пожеланий или исправлений к технической документации,
опубликованной на странице Siemens Industry Online Support, просим использовать
ссылку "Feedback senden" (обратная связь) в конце соответствующей статьи.
Фрезерная обработка
22
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Введение
1.5 mySupport-Dokumentation
1.5
mySupport-Dokumentation
Веб-базированная система "mySupport-Dokumentation" позволяет составлять
индивидуальные пакеты документации на основе контента Siemens и адаптировать ее к
собственной документации на оборудование.
Для пуска приложения щелкните на кнопку "Meine Dokumentation" (моя документация)
Экспорт конфигурированного руководства возможен в форматах RTF, PDF или XML.
Примечание
Контент компании Siemens, совместимый с приложением "mySupport-Dokumentation",
обозначен ссылкой "Konfigurieren" (конфигурировать).
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
23
Введение
1.6 Сервис и поддержка
1.6
Сервис и поддержка
Сопровождение изделий
Дополнительная информация об изделии представлена в Интернете:
На данной странице представлены:
• Текущая информация об изделии (сообщения об изделии)
• FAQ (часто задаваемые вопросы)
• Руководства
• Скачивание информации
• Уведомление о новейших сведениях, касающихся ваших изделий
• Форум для дополнительного обмена информацией и опытом между пользователями
и специалистами
• Местные контактные лица (через нашу базу данных → "Kontakt" (контакт))
• Информация о местных услугах по обслуживанию, ремонту, обеспечению
запасными частями и многом другом (→ "Services" (услуги))
Техническая поддержка
Телефонные номера технической поддержки в конкретных странах указаны в Интернете
"Kontakt" (контакт).
При наличии технических вопросов используйте онлайн-формуляр в разделе "Support
Request" (запрос на поддержку).
Обучение
Информация о SITRAIN представлена по следующему адресу (https://www.siemens.com/
sitrain).
SITRAIN предлагает обучение работе с изделиями, системами и решениями для приводов
и технологий автоматизации Siemens.
Фрезерная обработка
24
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Введение
1.6 Сервис и поддержка
Поддержка от Siemens в любом месте в любое время
С помощью премированного приложения "Siemens Industry Online Support" (служба
онлайн-поддержки сектора Siemens Industry) вы можете в любое время и отовсюду
получить доступ более чем к 300.000 документов, касающихся продукции сектора
Siemens Industry. Помимо прочего, приложение предназначено для поддержки в
следующих сферах:
• Решение проблем при реализации проектов
• Порядок устранения отказов
• Расширение или перепланировка установок
Кроме того, вы получаете доступ к техническому форуму и прочей информации,
подготовленной нашими специалистами:
• FAQ
• Примеры использования
• Руководства
• Сертификаты
• Информация об изделиях и многое другое
Приложение "Siemens Industry Online Support" (служба онлайн-поддержки сектора
Siemens Industry) доступно для Apple iOS и Android.
Матричный штрих-код на паспортной табличке
Матричный штрих-код на паспортной табличке содержит индивидуальные
характеристики устройства. Этот код может быть считан с помощью любого смартфона,
мобильное приложение "Siemens Industry Online Support" (служба онлайн-поддержки
сектора Siemens Industry) позволяет просмотреть техническую информацию о
соответствующем устройстве.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
25
Введение
1.7 Важная информация об изделии
1.7
Важная информация об изделии
Использование OpenSSL
Данный продукт может содержать следующее программное обеспечение:
• программное обеспечение, разработанное в рамках проекта OpenSSL для
использования в комплекте инструментов OpenSSL
• криптографическое программное обеспечение, разработанное Эриком Янгом (Eric
Young)
• программное обеспечение, разработанное Эриком Янгом (Eric Young)
Дополнительная информация представлена в Интернете:
Соблюдение общего регламента по защите данных
Компания Siemens соблюдает принципы защиты данных, в частности, принцип
минимизации объема данных (проектируемая конфиденциальность).
В отношении данного продукта это означает следующее:
Продукт не обрабатывает и не сохраняет никаких персональных данных, а лишь
технические функциональные параметры (например, метки времени). Если
пользователь связывает эти данные с другими данными (например, с графиками смен)
или сохраняет персональные данные на том же носителе (например, на жестком диске),
делая, тем самым, возможным их соотнесение с определенными лицами, обязанность
по соблюдению требований законодательства о защите данных переходит к нему.
Фрезерная обработка
26
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основные указания по безопасности
2
2.1
Общие указания по безопасности
ПРЕДУПРЕЖДЕНИЕ
Опасность для жизни вследствие несоблюдения указаний по безопасности и
остаточным рискам
Несоблюдение указаний по безопасности и остаточным рискам, приведенных в
соответствующей документации аппаратного обеспечения, может стать причиной
тяжелых травм или смерти.
• Строго соблюдайте правила техники безопасности, указанные в документации на
аппаратное обеспечение.
• При оценке риска необходимо учитывать остаточные риски.
ПРЕДУПРЕЖДЕНИЕ
Неполадки машины вследствие ошибок или изменения параметризации
Ошибки или изменения параметризации могут стать причиной неполадок машин,
которые, в свою очередь, могут привести к тяжким или смертельным травмам.
• Обеспечьте защиту введенных параметров от несанкционированного доступа.
• В случае неполадок следует принимать надлежащие меры (например, АВАРИЙНЫЙ
ОСТАНОВ или АВАРИЙНОЕ ОТКЛЮЧЕНИЕ).
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
27
Основные указания по безопасности
2.2 Гарантийные обязательства и ответственность за прикладные примеры
2.2
Гарантийные обязательства и ответственность за прикладные
примеры
Прикладные примеры не носят обязательного характера и не претендуют на полноту в
отношении конфигурации и оснащения, а также на универсальность для всех
возможных случаев. Прикладные примеры не представляют собой
специализированные решения, а лишь предлагают помощь в решении типичных задач.
Вы как пользователь несете ответственность за надлежащую эксплуатацию описанных
продуктов. Прикладные примеры не снимают с эксплуатирующего лица ответственности
за безопасное обращение при использовании, установке, эксплуатации и техническом
обслуживании.
Фрезерная обработка
28
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основные указания по безопасности
2.3 Информация о безопасности
2.3
Информация о безопасности
Siemens предоставляет продукты и решения для обеспечения промышленной
безопасности при эксплуатации производственных комплексов, систем, рабочих
станций и сетей.
Для защиты производственных комплексов, систем, машинного оборудования и сетей от
киберугроз необходимо внедрение и поддержка комплексной высокотехнологичной
модели промышленной безопасности. Продукты и решения Siemens являются одним из
компонентов такой модели.
Клиенты отвечают за предотвращение несанкционированного доступа к их
производственным комплексам, системам, рабочим станциям и сетям. Доступ таких
систем, рабочих станций и их компонентов к корпоративной сети или сети Интернет
должен быть организован только если такой доступ необходим и с применением
соответствующих локальных мер безопасности (например, использование
брандмауэров и/или деление сети на подсети).
Для получения дополнительных сведений о возможных мерах промышленной
industrialsecurity).
Продукты и решения Siemens постоянно совершенствуются для обеспечения
максимальной степени безопасности. Siemens настоятельно рекомендует выполнять
обновления сразу после их выпуска и всегда использовать самые последние версии
продуктов. Использование неподдерживаемых версий продуктов и неприменение
последних обновлений повышает риск киберугроз для клиента.
Для получения сведений об обновлениях продуктов, подпишитесь на RSS-канал Siemens
по промышленной безопасности:
services/cert.html#Subscriptions).
Дополнительная информация представлена в Интернете:
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
29
Основные указания по безопасности
2.3 Информация о безопасности
Справочник по проектированию, промышленная безопасность (https://
support.industry.siemens.com/cs/ww/en/view/108862708)
ПРЕДУПРЕЖДЕНИЕ
Опасные режимы эксплуатации вследствие внесения несанкционированных
изменений в программное обеспечение
Несанкционированные изменения программного обеспечения, например, под
воздействием вирусов, троянов, вредоносного ПО или червей, может стать причиной
опасных режимов эксплуатации установки, и как следствие, привести к тяжким или
смертельным травмам и к повреждению оборудования.
• Постоянно обновляйте ПО.
• Интегрируйте компоненты автоматизации и приводов в единую концепцию
промышленной безопасности установки или машины, соответствующую
современному уровню развития техники.
• Единая концепция промышленной безопасности должна учитывать все
используемые изделия.
• Принимайте необходимые меры по защите файлов на сменных носителях от
вредоносного ПО, например, антивирусные программы.
• По завершении пусконаладки проконтролируйте все настройки, касающиеся
безопасности.
Фрезерная обработка
30
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3
3.1
Обзор продукта
СЧПУ SINUMERIK - система компьютерного числового программного управления для
станков (например, металлорежущих станков).
С помощью компьютерного ЧПУ в сочетании со станком, среди прочего, могут быть
реализованы следующие базовые функции:
• Создание и согласование программ обработки детали,
• Выполнение программ обработки детали,
• Ручное управление,
• Доступ к внутренним и внешним носителям данных,
• Редактирование данных для программ,
• Управление инструментами, нулевыми точками и иными необходимыми в
программах данными пользователя,
• Диагностика СЧПУ и станка.
Области управления
Базовые функции объединены на СЧПУ в следующие области управления:
̵͈͇͙͒͘͏ ͚͖͇͉͔͗͒͌͏ͦ
̩͖͕͔͔͒͌͢͏͌ ͖͕͇͓͓͗͊͗͢ ͕͈͇͈͕͙͗͑͏ ͙͇͋͌͒͏ ͚͔͕͗͌͞ ͚͖͇͉͗͒
̸̴̵̧̹̱
͔͌͏͌
̷͇͙͌͋͑͏͕͉͇͔͗͏͌ ͇͔͔͋͢͜ ͋͒ͦ ͖͕͇͓͓͗͊͗b ͚͖͇͉͔͗͒͌͏
̶̷̷̧̧̳̬̹
͌ ͏͔͙͚͓͔͙͕͓͗͌͘
̸͕͙͇͉͔͒͌͘͏͌ ͏ ͖͕͕͔͇͋͊͑ ͖͕͇͓͓͗͊͗ ͕͈͇͈͕͙͗͑͏ ͙͇͋͌͒͏
̶̷̵̷̧̧̪̳̳
̫͕͙͚͖͘ ͑ ͉͔͚͙͔͔͗͌͏͓ ͏ ͉͔͔͌͟͏͓ ͔͕͘͏͙͓͌͒ͦ ͇͔͔͋͢͜
̸̶̷̫̯̬̹̬̾ ̶̷̵̷̧̪̳̳
̧͉͇͗͏͔͇͐ͦ ͘͏͔͇͊͒͏͎͇͝͏ͦ ͏͔͋͏͇͑͝͏ͦ ͕͈͚͍͒͘͏͉͇͔͏ͦ
̴̵̸̧̧̫̯̪̹̯̱
̸͕͇͕͉͇͔͊͒͘͏͌ ͇͔͔͋͢͜ ̶̺̾ ͖͕ ͙͇͔͚͑͘ ͘͏͙͓͔͌͌͘͢
̵̩̩̫ ̩ ̸̶̧̧̱̲̺̹̯̈́̽ͅ
͔͇͙͕͗͐͑͘͏
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
31
Основы
3.2 Панели оператора
3.2
Панели оператора
3.2.1
Обзор
На панели оператора есть индикация (дисплей) и управление (например, аппаратные и
программные клавиши) интерфейса SINUMERIK Operate.
Фрезерная обработка
32
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
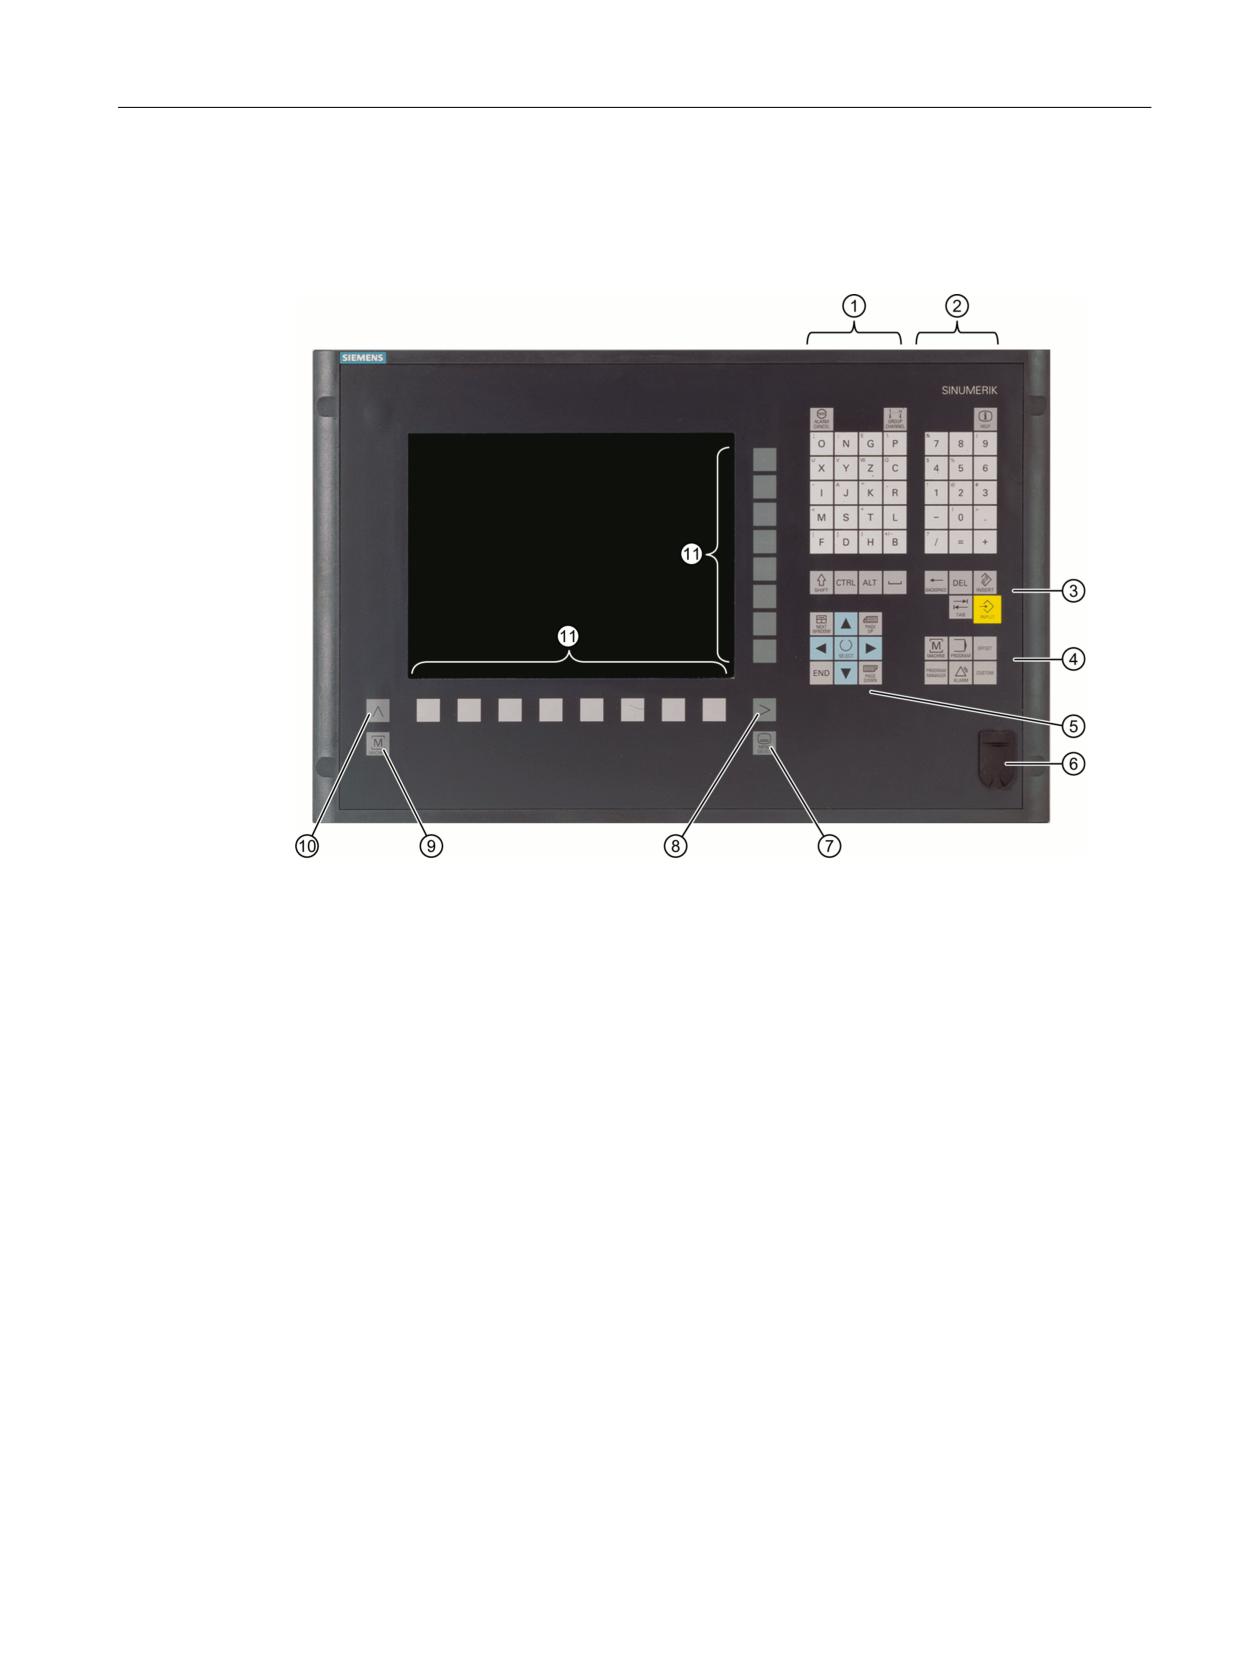
Основы
3.2 Панели оператора
Элементы управления и индикации
На примере пульта оператора OP 010 представлены компоненты, доступные для
управления СЧПУ и станком.
① Блок алфавитных клавиш
При нажатой клавише <Shift> открываются специальные символы на клавишах с двойным
значением и используются прописные буквы.
Указание: В зависимости от конфигурации СЧПУ, всегда используются прописные буквы
② Блок цифровых клавиш
При нажатой клавише <Shift> открываются специальные символы на клавишах с двойным
значением.
③ Блок клавиш управления
④ Блок "горячих клавиш"
⑤ Блок курсоров
⑥ Интерфейс USB
⑦ Клавиша выбора меню
⑧ Клавиша перехода по меню вперед
⑨ Клавиша областей станка
⑩ Клавиша перехода по меню назад
⑪ Программные клавиши
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
33
Основы
3.2 Панели оператора
Дополнительная информация
Дополнительная информация по OP 010 и другим подходящим панелям оператора
представлена в следующей литературе:
• Справочник по оборудованию "Компоненты управления" - Приборы ручного
• Справочник по оборудованию OP 010 (https://support.industry.siemens.com/cs/ww/en/
view/109759204)
• Справочник по оборудованию OP 012 (https://support.industry.siemens.com/cs/ww/en/
view/109741627)
• Справочник по оборудованию OP 015A (https://support.industry.siemens.com/cs/ww/en/
view/109748600)
• Справочник по оборудованию "Компоненты управления" - TCU 30.3 (https://
support.industry.siemens.com/cs/ww/en/view/109749929)
3.2.2
Клавиши пульта оператора
Для управления СЧПУ и станком имеются следующие клавиши и комбинации клавиш.
Клавиши и комбинации клавиш
Клавиша
Функция
<ALARM CANCEL>
Удаление аварийных и информационных сообщений, обозна-
ченных этим символом.
<CHANNEL>
Переключение в случае нескольких каналов.
<HELP>
Вызов зависящей от контекста помощи онлайн для выбранного
окна.
<NEXT WINDOW> *
• Переключение между окнами.
• Переключение в случае многоканального представления
или многоканальной функциональности в столбце каналов
между верхним и нижним окном.
• Выбор первого элемента в списках выбора и полях выбора.
• Перемещение курсора на начало текста
* на USB-клавиатурах использовать клавишу <Home> или <Pos
1>
Фрезерная обработка
34
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.2 Панели оператора
<NEXT WINDOW> + <SHIFT>
• Выбор первого элемента в списках выбора и полях выбора.
• Перемещение курсора на начало текста.
• Выделение непрерывного выбора от текущей позиции кур-
сора до заданной позиции.
• Выделение непрерывного выбора от текущей позиции кур-
сора до начала блока программы.
<NEXT WINDOW> + <ALT>
• Перемещение курсора на первый объект.
• Перемещение курсора в первую графу строки таблицы.
• Перемещение курсора на начало кадра программы.
<NEXT WINDOW> + <CTRL>
• Перемещение курсора на начало программы.
• Перемещение курсора в первую строку текущего столбца.
<NEXT WINDOW> + <CTRL> + <SHIFT>
• Перемещение курсора на начало программы.
• Перемещение курсора в первую строку текущего столбца.
• Выделение непрерывного выбора от текущей позиции кур-
сора до заданной позиции.
• Выделение непрерывного выбора от текущей позиции кур-
сора до начала программы.
<PAGE UP>
Прокрутка в окне на одну страницу вверх.
<PAGE UP> + <SHIFT>
Выделение в диспетчере программ и в редакторе программ ди-
ректорий или программных кадров от позиции курсора и до
начала окна.
<PAGE UP> + <CTRL>
Позиционирование курсора на верхнюю строку окна.
<PAGE DOWN>
Прокрутка в окне на одну страницу вниз.
<PAGE DOWN> + <SHIFT>
Выделение в диспетчере программ и в редакторе программ ди-
ректорий или программных кадров от позиции курсора и до
конца окна.
<PAGE DOWN> + <CTRL>
Позиционирование курсора на нижнюю строку окна.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
35
Основы
3.2 Панели оператора
<Курсор вправо>
• Поле редактирования
Открывает директорию или программу (например, цикл) в
редакторе.
• Навигация
Перемещение курсора на один символ вправо.
<Курсор вправо> + <CTRL>
• Поле редактирования
Перемещение курсора на одно слово вправо.
• Навигация
Перемещение курсора в таблице на следующую ячейку
вправо.
<Курсор влево>
• Поле редактирования
Закрывает директорию или программу (например, цикл) в
редакторе текстов программ. После внесения изменений
они применяются.
• Навигация
Перемещение курсора на один символ влево.
<Курсор влево> + <CTRL>
• Поле редактирования
Перемещение курсора на одно слово влево.
• Навигация
Перемещение курсора в таблице на следующую ячейку вле-
во.
<Курсор вверх>
• Поле редактирования
Перемещение курсора в следующее поле сверху.
• Навигация
- Перемещение курсора в таблице на следующую ячейку
вверх.
- Перемещение курсора в структуре меню вверх.
<Курсор вверх> + <CTRL>
• Перемещение курсора в таблице на начало таблицы.
• Перемещение курсора на начало окна.
<Курсор вверх> + <SHIFT>
Выделяет в диспетчере программ и редакторе программы свя-
занную выборку директорий или кадров программы.
<Курсор вниз>
• Поле редактирования
Перемещение курсора вниз.
• Навигация
- Перемещение курсора в таблице на следующую ячейку
вниз.
- Перемещение курсора в окне вниз.
Фрезерная обработка
36
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.2 Панели оператора
<Курсор вниз> + <CTRL>
• Навигация
- Перемещение курсора в таблице на конец таблицы.
- Перемещение курсора на конец окна.
• Моделирование
Уменьшение процентовки.
<Курсор вниз> + <SHIFT>
Выделяет в диспетчере программ и редакторе программы свя-
занную выборку директорий или кадров программы.
<SELECT>
Переключение в списках выбора и в полях выбора между не-
сколькими заданными возможностями.
Активирует кнопку-флажок.
Выбор в редакторе текстов программ и в диспетчере программ
кадр программы или программу.
<SELECT> + <CTRL>
Установка или снятие выделения выбранных строк таблицы.
<SELECT> + <SHIFT>
Выбор в списках выбора и полях выбора предшествующего или
последнего элемента.
<END>
Перемещение курсора на последнее поле ввода в окне, в конец
таблицы или блока программы.
Выбор последнего элемента в списках выбора и полях выбора.
<END> + <SHIFT>
Перемещение курсора на последний элемент.
Выделение непрерывного выбора от позиции курсора до конца
блока программы.
<END> + <CTRL>
Перемещение курсора на последний элемент в последнюю
строку текущей графы или на конец программы.
<END> + <CTRL> + <SHIFT>
Перемещение курсора на последний элемент в последнюю
строку текущей графы или на конец программы.
Выделение непрерывного выбора от позиции курсора до конца
блока программы
<BACKSPACE>
• Поле редактирования
Удаляет отмеченный символ слева от курсора.
• Навигация
Удаляет все отмеченные символы слева от курсора.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
37
Основы
3.2 Панели оператора
<BACKSPACE> + <CTRL>
• Поле редактирования
Удаляет отмеченное слово слева от курсора.
• Навигация
Удаляет все отмеченные символы слева от курсора.
<TAB>
• Отступ курсора в редакторе текстов программ на один сим-
вол соответственно.
• Перемещение курсора в диспетчере программ на следую-
щий элемент вправо.
<TAB> + <SHIFT>
• Отступ курсора в редакторе текстов программ на один сим-
вол соответственно.
• Перемещение курсора в диспетчере программ на следую-
щий элемент влево.
<TAB> + <CTRL>
• Отступ курсора в редакторе текстов программ на один сим-
вол соответственно.
• Перемещение курсора в диспетчере программ на следую-
щий элемент вправо.
<TAB> + <CTRL> + <SHIFT>
• Отступ курсора в редакторе текстов программ на один сим-
вол соответственно.
• Перемещение курсора в диспетчере программ на следую-
щий элемент влево.
<CTRL> + <A>
Выбор всех элементов в текущем окне (только в редакторе тек-
стов программ и диспетчере программ).
<CTRL> + <C>
Копирует выделенное содержание.
<CTRL> + <E>
Вызов функции "Ctrl Energy".
<CTRL> + <F>
Открывает диалог поиска в списках машинных и установочных
данных, при загрузке и сохранении в MDA-Editor, а также в дис-
петчере программ и в системных данных.
<CTRL> + <G>
• Переключение в редакторе текстов программ в программах
ShopMill или ShopTurn между технологической картой и гра-
фическим видом.
• Переключение между вспомогательным изображением и
графическим видом в маске параметров.
Фрезерная обработка
38
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.2 Панели оператора
<CTRL> + <I>
Рассчитывает время выполнения программы до выделенного
кадра/блока или начиная с него и отображает время графиче-
ски.
<CTRL> + <L>
Текущий интерфейс последовательно переключается на все ус-
тановленные языки.
<CTRL> + <SHIFT> + <L>
Текущий интерфейс переключается на все установленные язы-
ки в обратной последовательности.
<CTRL> + <M>
Выбирает при моделировании максимальную подачу в 120 %.
<CTRL> + <P>
Создает копию экрана текущего интерфейса пользователя и со-
храняет ее как файл.
<CTRL> + <S>
Включение или выключение отдельного кадра в моделирова-
нии.
<CTRL> + <V>
• Вставляет текст из буфера в текущей позиции курсора.
• Вставляет текст из буфера вместо выделенного текста.
<CTRL> + <X>
Вырезает выделенный текст. Текст находится в буфере обме-
на.
<CTRL> + <Y>
Восстанавливает сброшенные изменения (только в редакторе
программ).
<CTRL> + <Z>
Отмена последней операции (только в редакторе программ).
<CTRL> + <ALT> + <C>
Создает полный стандартный архив (.ARC) на внешнем носите-
ле данных (USB-флэш)
Указание:
Созданный с помощью этой комбинации клавиш полный архив
может использоваться только для диагностики.
Указание:
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
39
Основы
3.2 Панели оператора
<CTRL> + <ALT> + <S>
Создает полный стандартный простой архив (.ARD) на внешнем
носителе данных (USB-флэш)
Указание:
Созданный с помощью этой комбинации клавиш полный архив
(.ARC) может использоваться только для диагностики.
Указание:
Следовать указаниям изготовителя станка.
<CTRL> + <ALT> + <D>
Сохраняет журналы на USB-флеш. Если USB-флеш не вставлена,
то файлы сохраняются в область изготовителя карты CF.
<SHIFT> + <ALT> + <D>
Сохраняет журналы на USB-флеш. Если USB-флеш не вставлена,
то файлы сохраняются в область изготовителя карты CF.
<SHIFT> + <ALT> + <T>
Запуск "HMI Trace".
<SHIFT> + <ALT> + <T>
Завершение "HMI Trace".
<ALT> + <S>
Открывает редактор для ввода азиатских печатных знаков.
<ALT> + <курсор вверх>
Смещает в редакторе начало или конец блока вверх.
<ALT> + <курсор вниз>
Смещает в редакторе начало или конец блока вниз.
<DEL>
• Поле редактирования
Удаляет первый символ справа от курсора.
• Навигация
Удаляет все символы.
<DEL> + <CTRL>
• Поле редактирования
Удаляет первое слово справа от курсора.
• Навигация
Удаляет все символы.
<Клавиша пробела>
• Поле редактирования
Вставка пробела
• Переключение в списках выбора и в полях выбора между
несколькими заданными возможностями.
<Плюс>
• Открывает директорию, содержащую элементы.
• Увеличивает графический вид при моделировании и запис-
ях трассировок.
Фрезерная обработка
40
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.2 Панели оператора
<Минус>
• Закрывает директорию, содержащую элементы.
• Уменьшает графический вид при моделировании и записях
трассировок.
<Равно>
Открывает калькулятор в полях ввода.
<звездочка>
Открывает директорию со всеми поддиректориями.
<Тильда>
Переключение знака числа между плюсом и минусом.
<INSERT>
• Открывает поле редактирования в режиме вставки. При по-
вторном нажатии клавиши происходит выход из поля и вве-
денные данные отменяются.
• Открывает поле выбора и отображает возможности выбора.
• Вставляет в программе технологических переходов пустую
строку для G-кода.
• Переключение в редакторе двух УП или в многоканальном
представлении из режима редактирования в режим упра-
вления. Повторное нажатие клавиши осуществляет возврат
в режим редактирования.
+
<INSERT> + <SHIFT>
Включает или выключает при программировании в G-кодах ре-
жим редактирования на один вызов цикла.
<INPUT>
• Завершает ввод значения в поле ввода.
• Открывает директорию или программу.
• Вставляет пустой блок программы, если курсор стоит в кон-
це блока программы.
• Вставляет символ для выделения новой строки и блок про-
граммы разбивается на 2 части.
• Вставляет в G-коде после кадра программы новую строку.
• Вставляет в программе технологических переходов новую
строку для G-кода
• Переключение в редакторе двух УП или в многоканальном
представлении из режима редактирования в режим упра-
вления. Повторное нажатие клавиши осуществляет возврат
в режим редактирования.
<ALARM> - только OP 010 и OP 010C
Вызывает область управления "Диагностика".
<PROGRAM> - только OP 010 и OP 010C
Вызывает область управления "Менеджер программ".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
41
Основы
3.2 Панели оператора
<OFFSET> - только OP 010 и OP 010C
Вызывает область управления "Параметры".
<PROGRAM MANAGER> - только OP 010 и OP 010C
Вызывает область управления "Менеджер программ".
Клавиша перехода по меню вперед
Переключение на расширенную горизонтальную панель про-
граммных клавиш.
Клавиша перехода по меню назад
Возврат в меню более высокого уровня.
<MACHINE>
Вызывает область управления "Станок".
<MENU SELECT>
Вызывает базовое меню для выбора областей управления.
Фрезерная обработка
42
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.3 Станочные пульты
3.3
Станочные пульты
3.3.1
Обзор
Станок может быть оснащен станочным пультом Siemens или специфическим станочным
пультом изготовителя станка.
Через станочный пульт запускаются операции на станке, к примеру, перемещение осей
или запуск обработки детали.
3.3.2
Элементы управления станочного пульта
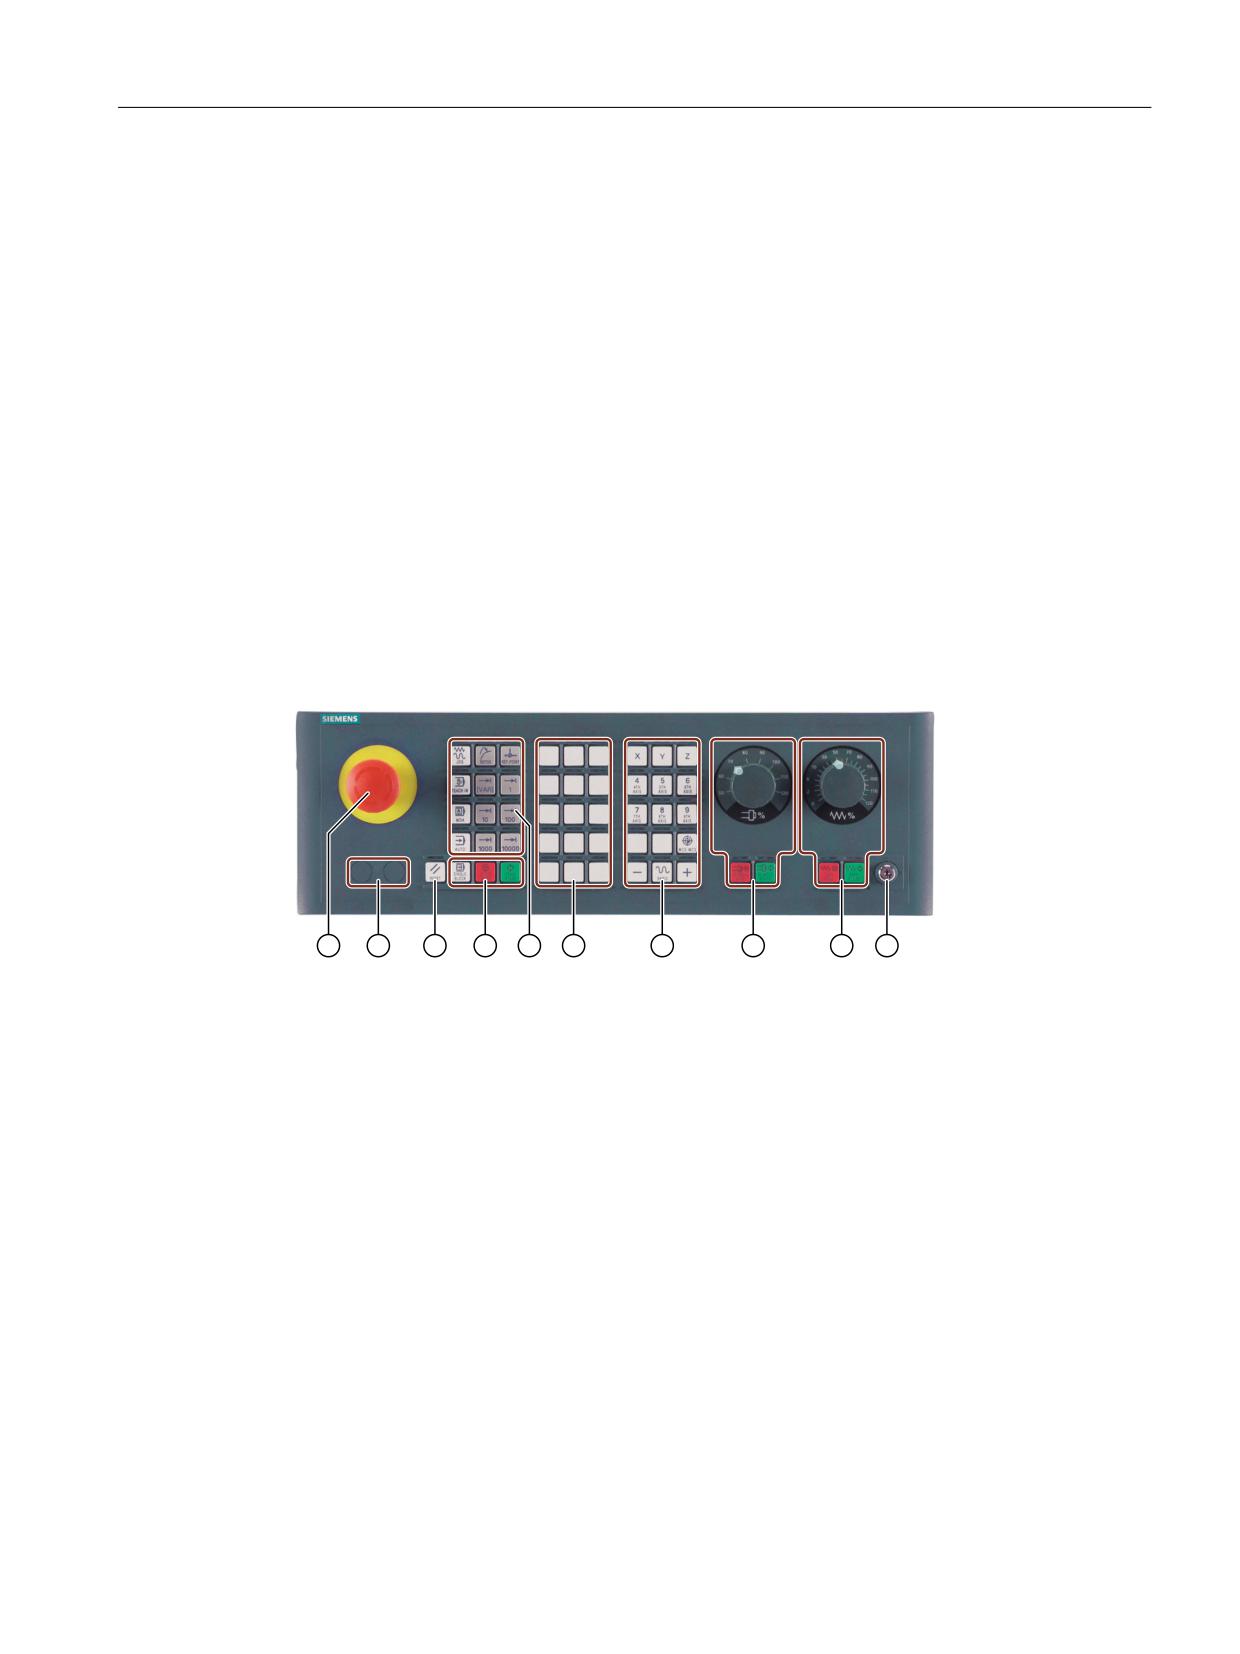
На примере станочного пульта MCP 483C IE представлены элементы управления и
индикации станочного пульта Siemens.
Обзор
① Кнопка аварийного останова
② Места для монтажа кнопок/индикаторов (d = 16 мм)
③ RESET
④ Программное управление
⑤ Режимы работы, функции станка
⑥ Клавиши пользователя T1 до T15
⑦ Клавиши перемещения с наложением ускоренного хода и переключением координат
⑧ Управление шпинделем с переключателем процентовки
⑨ Управление подачей с переключателем процентовки
⑩ Кодовый переключатель (четыре положения)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
43
Основы
3.3 Станочные пульты
Элементы управления
Кнопка аварийного останова
Нажмите кнопку тогда, когда:
• Существует опасность для жизни,
• Существует опасность повреждения станка или детали.
Все приводы останавливаются с макс. возможным тормозным момен-
том.
Изготовитель станка
По другим реакциям на нажатие кнопки аварийного останова см. указания
изготовителя станка.
RESET
• Отменить обработку текущей программы.
NCK сохраняет синхронность со станком. Она находится первичной
установке и готова для нового выполнения программы.
• Удалить ошибку.
Программное управление
<SINGLE BLOCK>
Включить/выключить режим покадровой обработки.
<CYCLE START>
Клавиша обозначается и как NC-Start.
Запускается выполнение программы.
<CYCLE STOP>
Клавиша обозначается и как NC-Stop.
Выполнение программы останавливается.
Режимы работы, функции станка
<JOG>
Выбрать режим работы "JOG".
<TEACH IN>
Выбор функции "Teach In"
<MDA>
Выбрать режим работы "MDA".
<AUTO>
Выбрать режим работы "АВТОМАТИКА".
<REPOS>
Репозиционирование, повторный повтор к контуру.
Фрезерная обработка
44
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.3 Станочные пульты
<REF POINT>
Подвод к референтной точке.
Inc <VAR> (переменная инкрементальной подачи)
Движение с размером шага с переменной величиной шага.
Inc (инкрементальная подача)
Движение с размером шага с заданной величиной шага в 1, ..., 10000
инкрементов.
Изготовитель станка
Нормирование значения инкремента зависит от машинных данных.
Клавиши перемещения с наложением ускоренного хода и переключением
координат
Клавиши осей
;
Выбрать ось.
=
Клавиши направления
Выбрать направление перемещения.
<RAPID>
Перемещение оси ускоренным ходом при нажатой клавише направ-
ления.
<WCS MCS>
Переключение между системой координат детали (WCS) и системой
координат станка (MCS).
Управление шпинделем с переключателем процентовки
<SPINDLE STOP>
Остановить шпиндель.
<SPINDLE START>
Снова разрешить шпиндель.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
45
Основы
3.3 Станочные пульты
Управление подачей с переключателем процентовки
<FEED STOP>
Остановить обработку текущей программы и осевые приводы.
<FEED START>
Разрешение на выполнение программы в текущем кадре, а также раз-
решение на разгон до заданного программой значения подачи.
Фрезерная обработка
46
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
3.4
Интерфейс
3.4.1
Области экрана
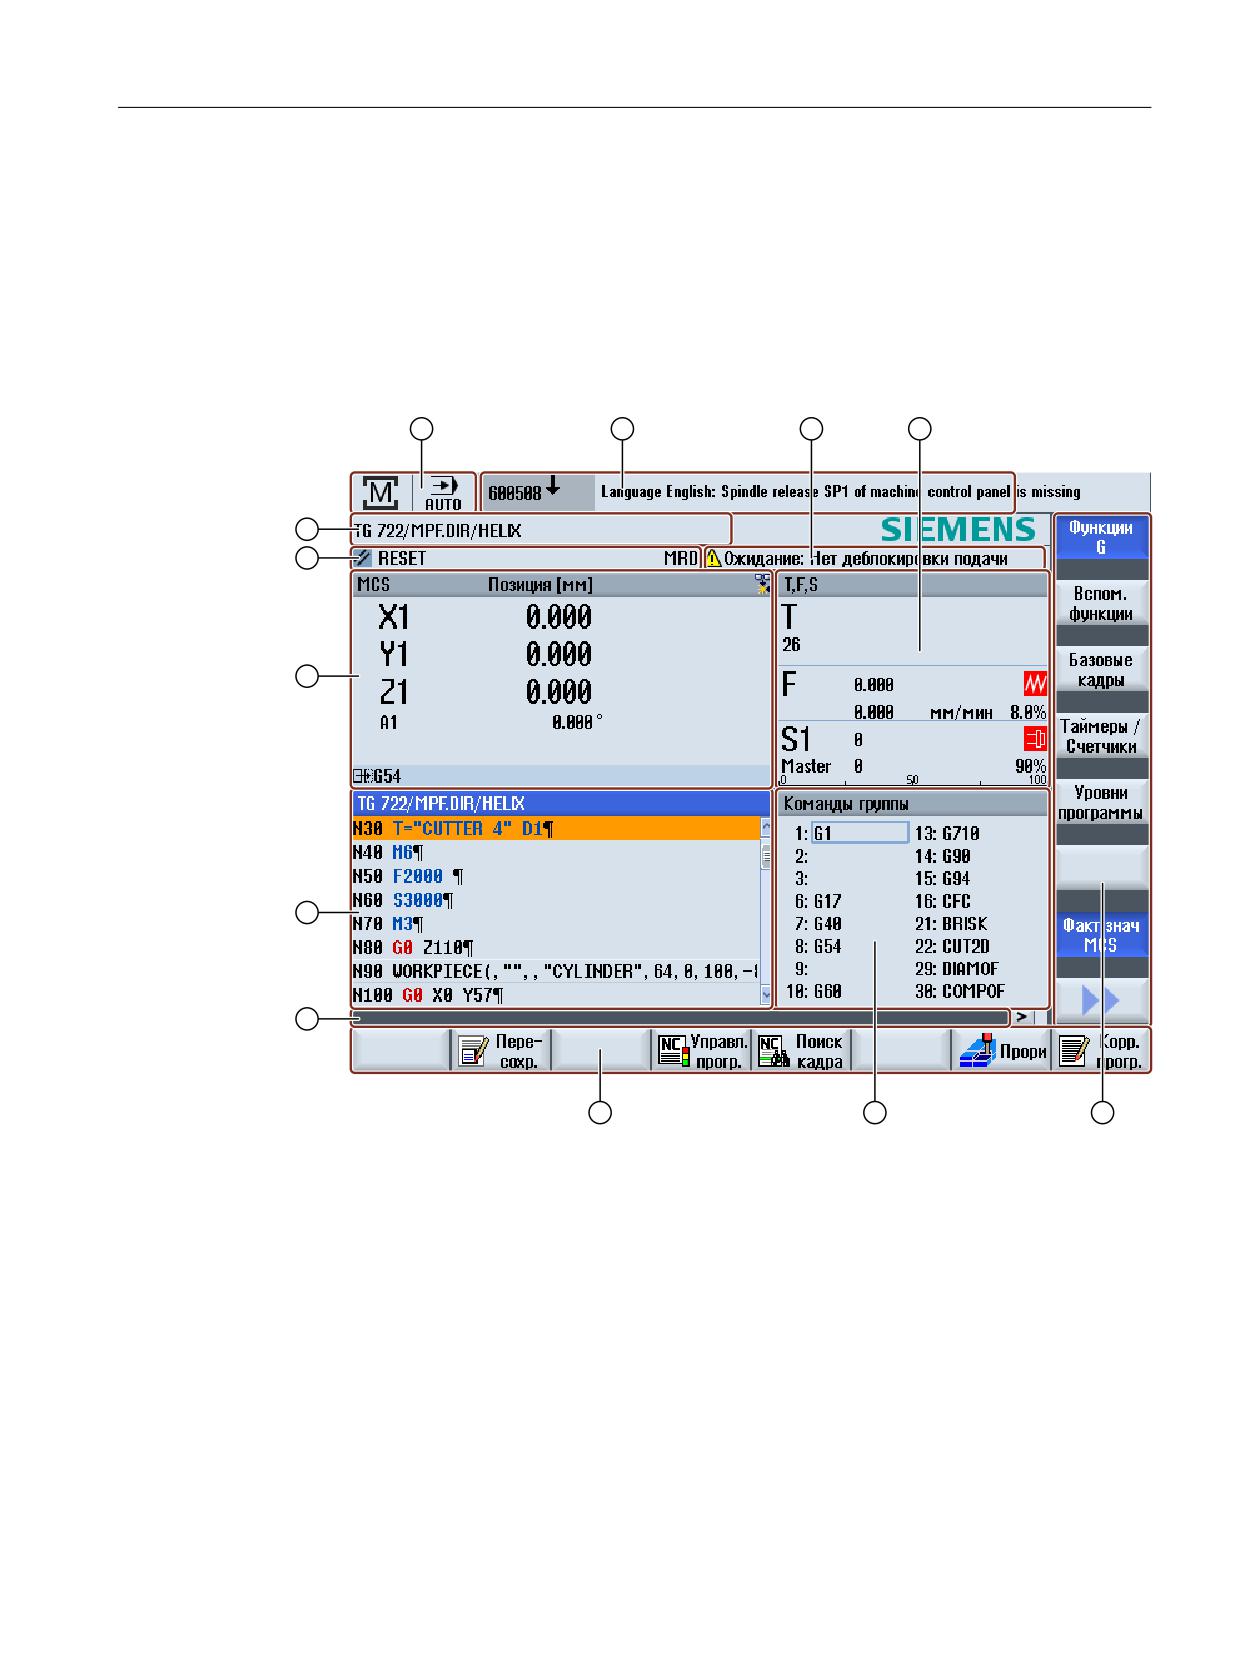
Обзор
① Активная область управления и режим работы
② Строка аварийных/информационных сообщений
③ Рабочие сообщения канала
④ Индикация для
• Активного инструмента T
• Актуальной подачи F
• Активного шпинделя с текущим состоянием (S)
• Нагрузки шпинделя в процентах
• Имени активного инструментального суппорта с индикацией вращения в пространстве
и плоскости
• Имени активной кинематической трансформации
⑤ Вертикальная панель программных клавиш
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
47
Основы
3.4 Интерфейс
⑥ Индикация активных функций G, всех функций G, вспомогательных функций, а также окно
ввода для различных функций (например, пропускаемые кадры, управление программой)
⑦ Горизонтальная панель программных клавиш
⑧ Диалоговая строка для передачи дополнительных указаний пользователю.
⑨ Рабочее окно с индикацией кадра программы
⑩ Индикация позиций осей в окне фактических значений
⑪ Состояние канала и управление программой
⑫ Имя программы
3.4.2
Индикация состояния
Индикация состояния содержит важнейшую информацию по текущему состоянию
станка и по состоянию NCK. Также отображаются ошибки и сообщения ЧПУ или PLC.
Индикация состояния состоит из нескольких строк в зависимости от того, какая область
управления открыта:
• Большая индикация состояния
В области управления "Станок" индикация состояния состоит из трех строк.
• Малая индикация состояния
В областях управления "Параметры", "Программа", "Менеджер программ",
"Диагностика" и "Ввод в эксплуатацию" индикация состояния представляет собой
первую строку большой индикации.
Индикация состояния области управления "Станок"
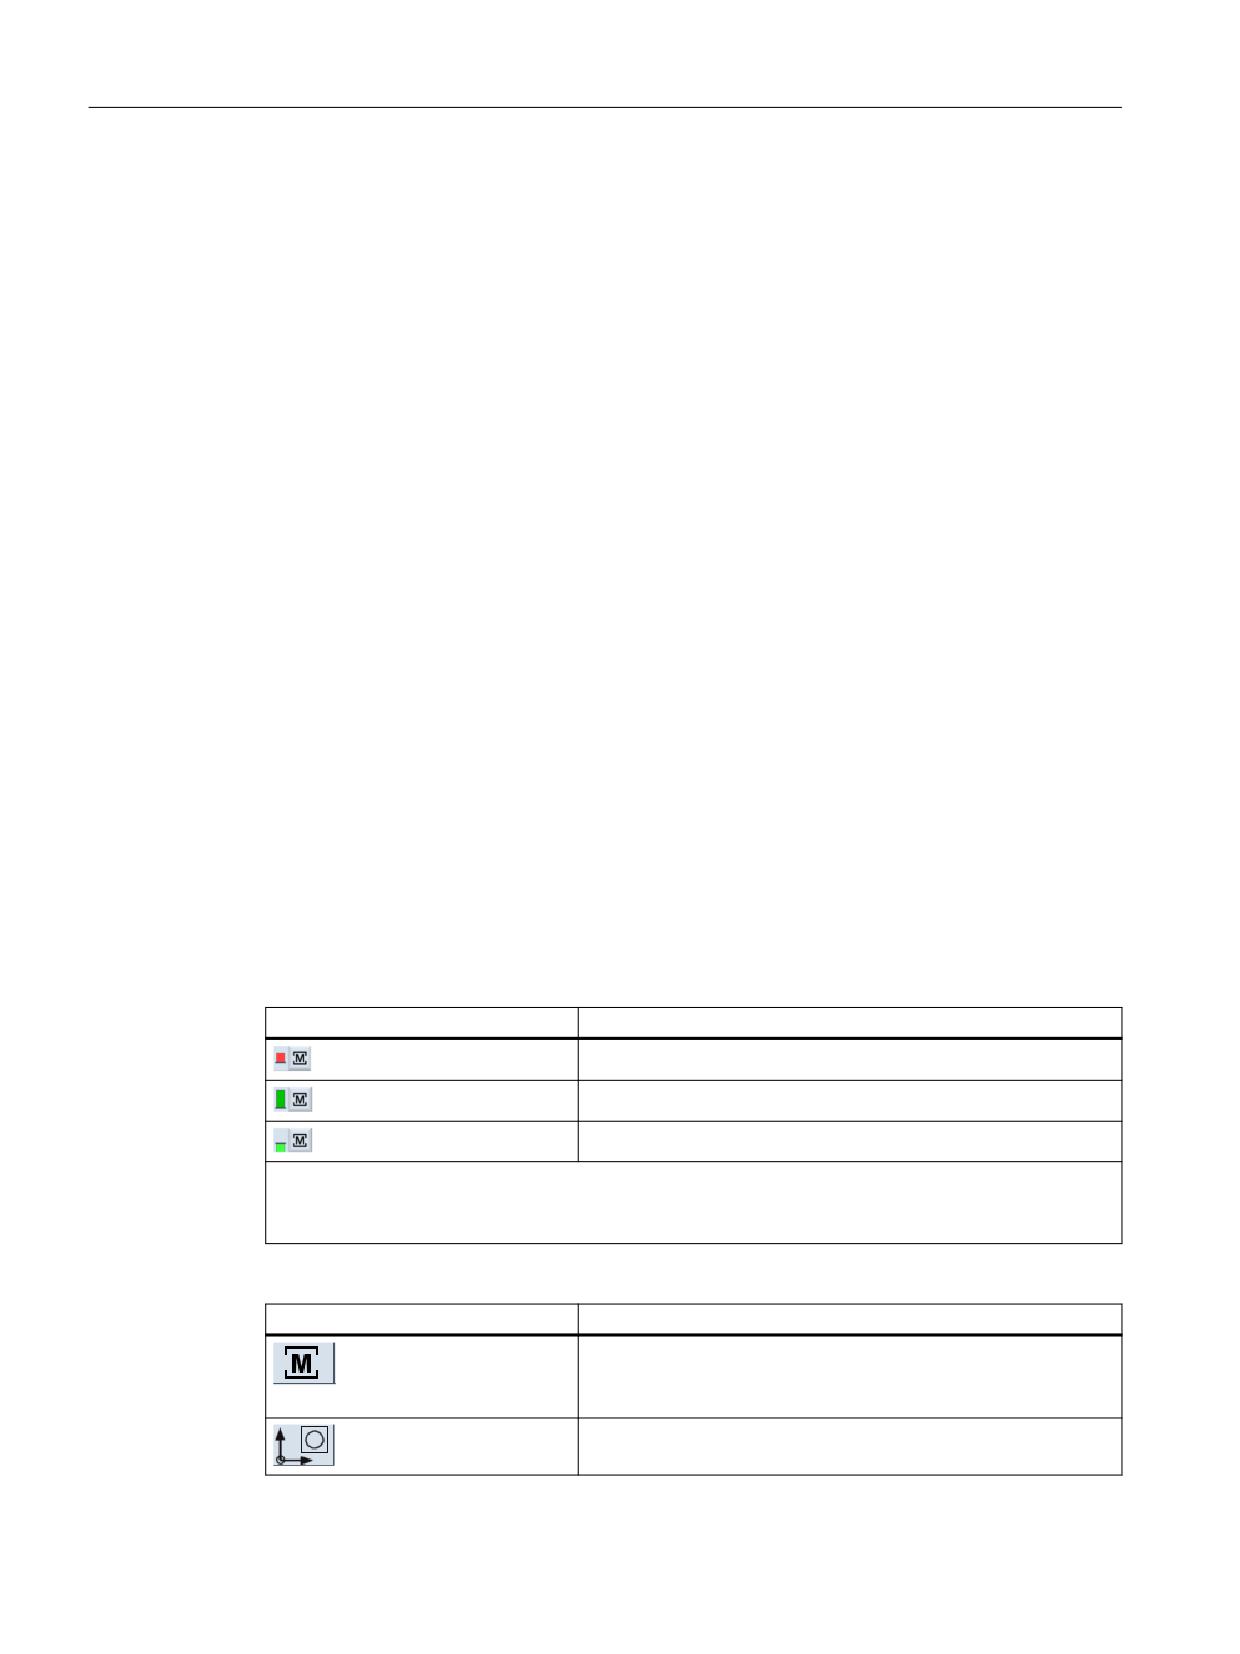
Первая строка
Ctrl-Energy - Показание мощности
Индикация
Объяснение
Станок не в производительном режиме.
Станок в производственном режиме и потребляет энергию.
Станок рекуперирует энергию в сеть.
Показания мощности в строке состояния должны быть включены.
Дополнительная информация по конфигурации представлена в
Справочник по системе Ctrl-Energy.
Активная область управления
Индикация
Объяснение
Область управления "Станок"
При сенсорном управлении здесь можно переключить об-
ласть управления.
Область управления "Параметры"
Фрезерная обработка
48
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
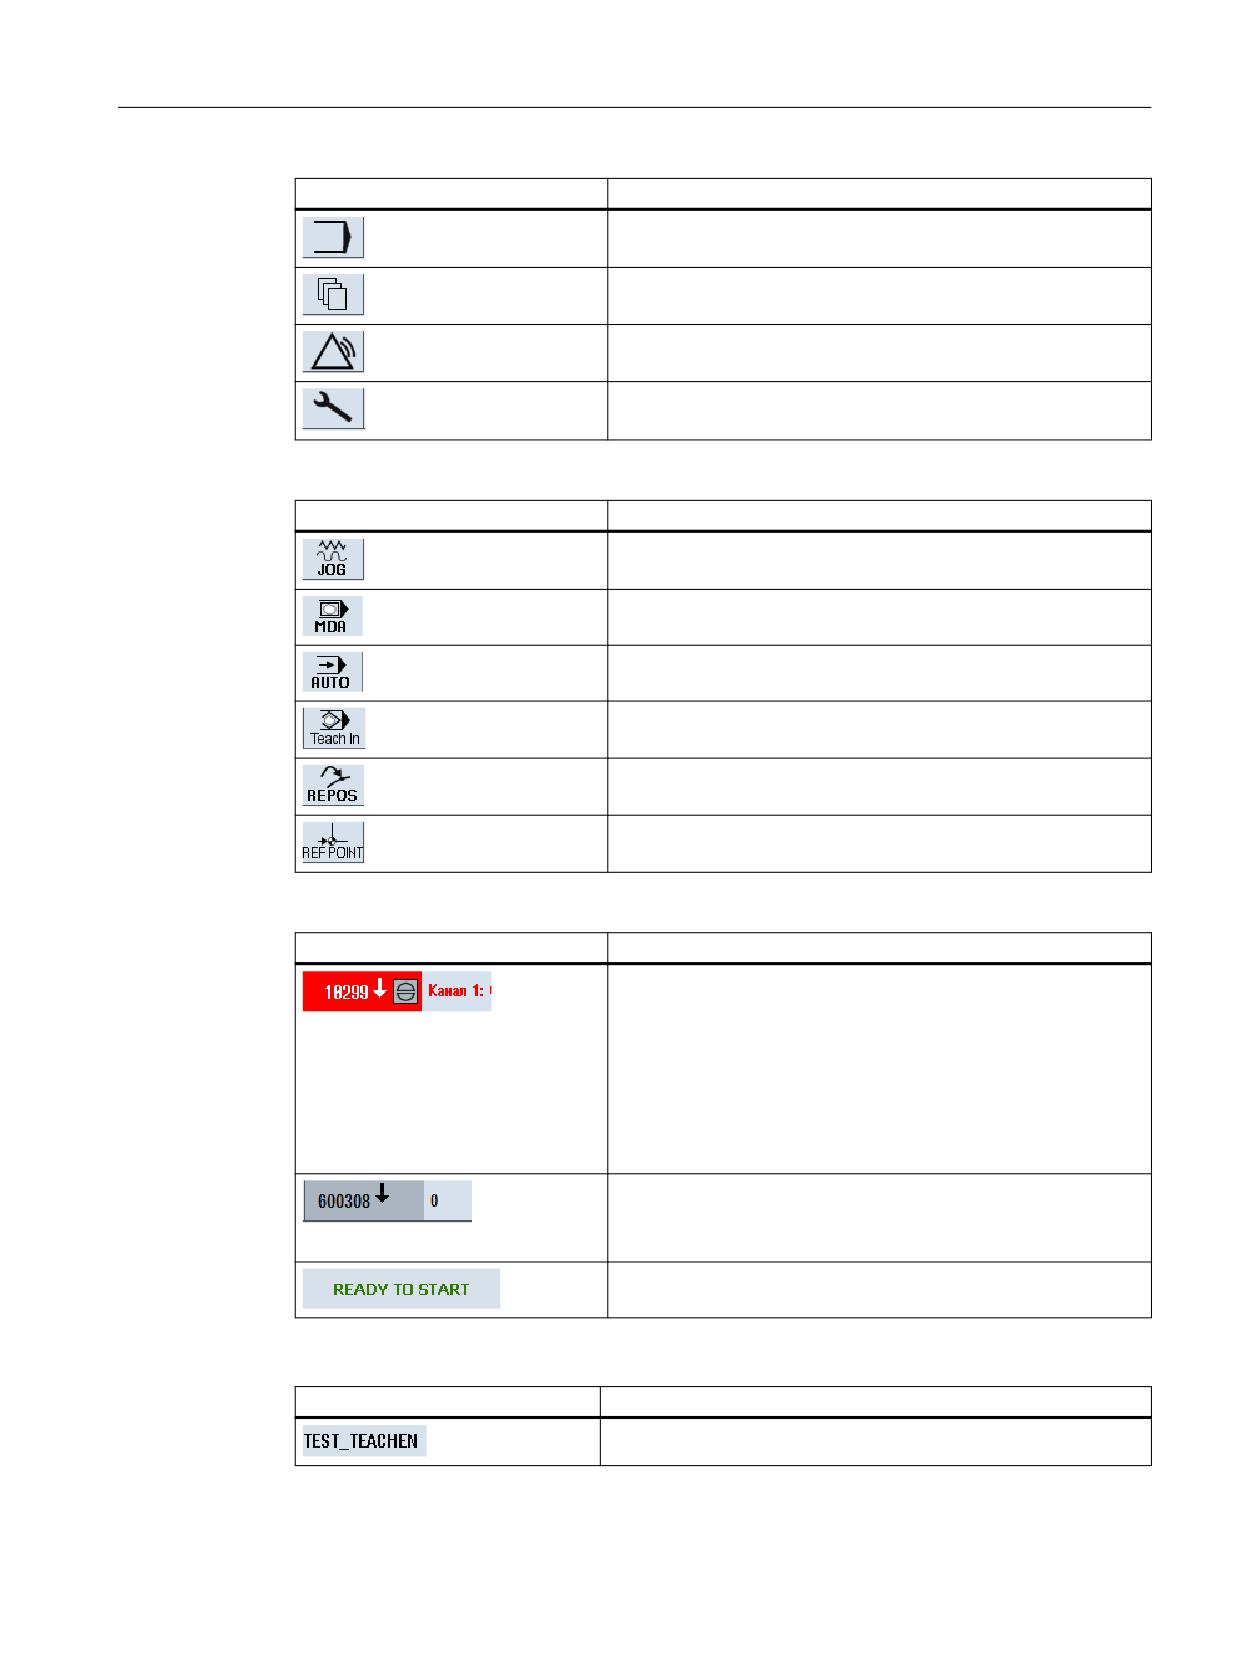
Основы
3.4 Интерфейс
Индикация
Объяснение
Область управления "Программа"
Область управления "Менеджер программ".
Область управления "Диагностика"
Область управления "Ввод в эксплуатацию"
Активный режим работы или функция
Индикация
Объяснение
Режим работы JOG
Режим работы MDA
Режим работы АВТО
Функция TEACH IN
Функция REPOS
Функция REF POINT
Аварийные сообщения и сообщения
Индикация
Объяснение
Индикация аварийного сообщения
Номера аварийных сообщений указываются белым шриф-
том на красном фоне. Соответствующий текст аварийного
сообщения указывается красным шрифтом.
Стрелка показывает, что активно несколько аварийных сооб-
щений.
Символ квитирования показывает, как аварийное сообще-
ние можно квитировать или удалить.
Сообщение ЧПУ или PLC
Номера и тексты сообщений указываются черным шрифтом.
Стрелка показывает, что активно несколько сообщений.
Сообщения из программ ЧПУ не имеют номеров и указы-
ваются зеленым шрифтом.
Вторая строка
Индикация
Объяснение
Ветвь программы и имя программы
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
49
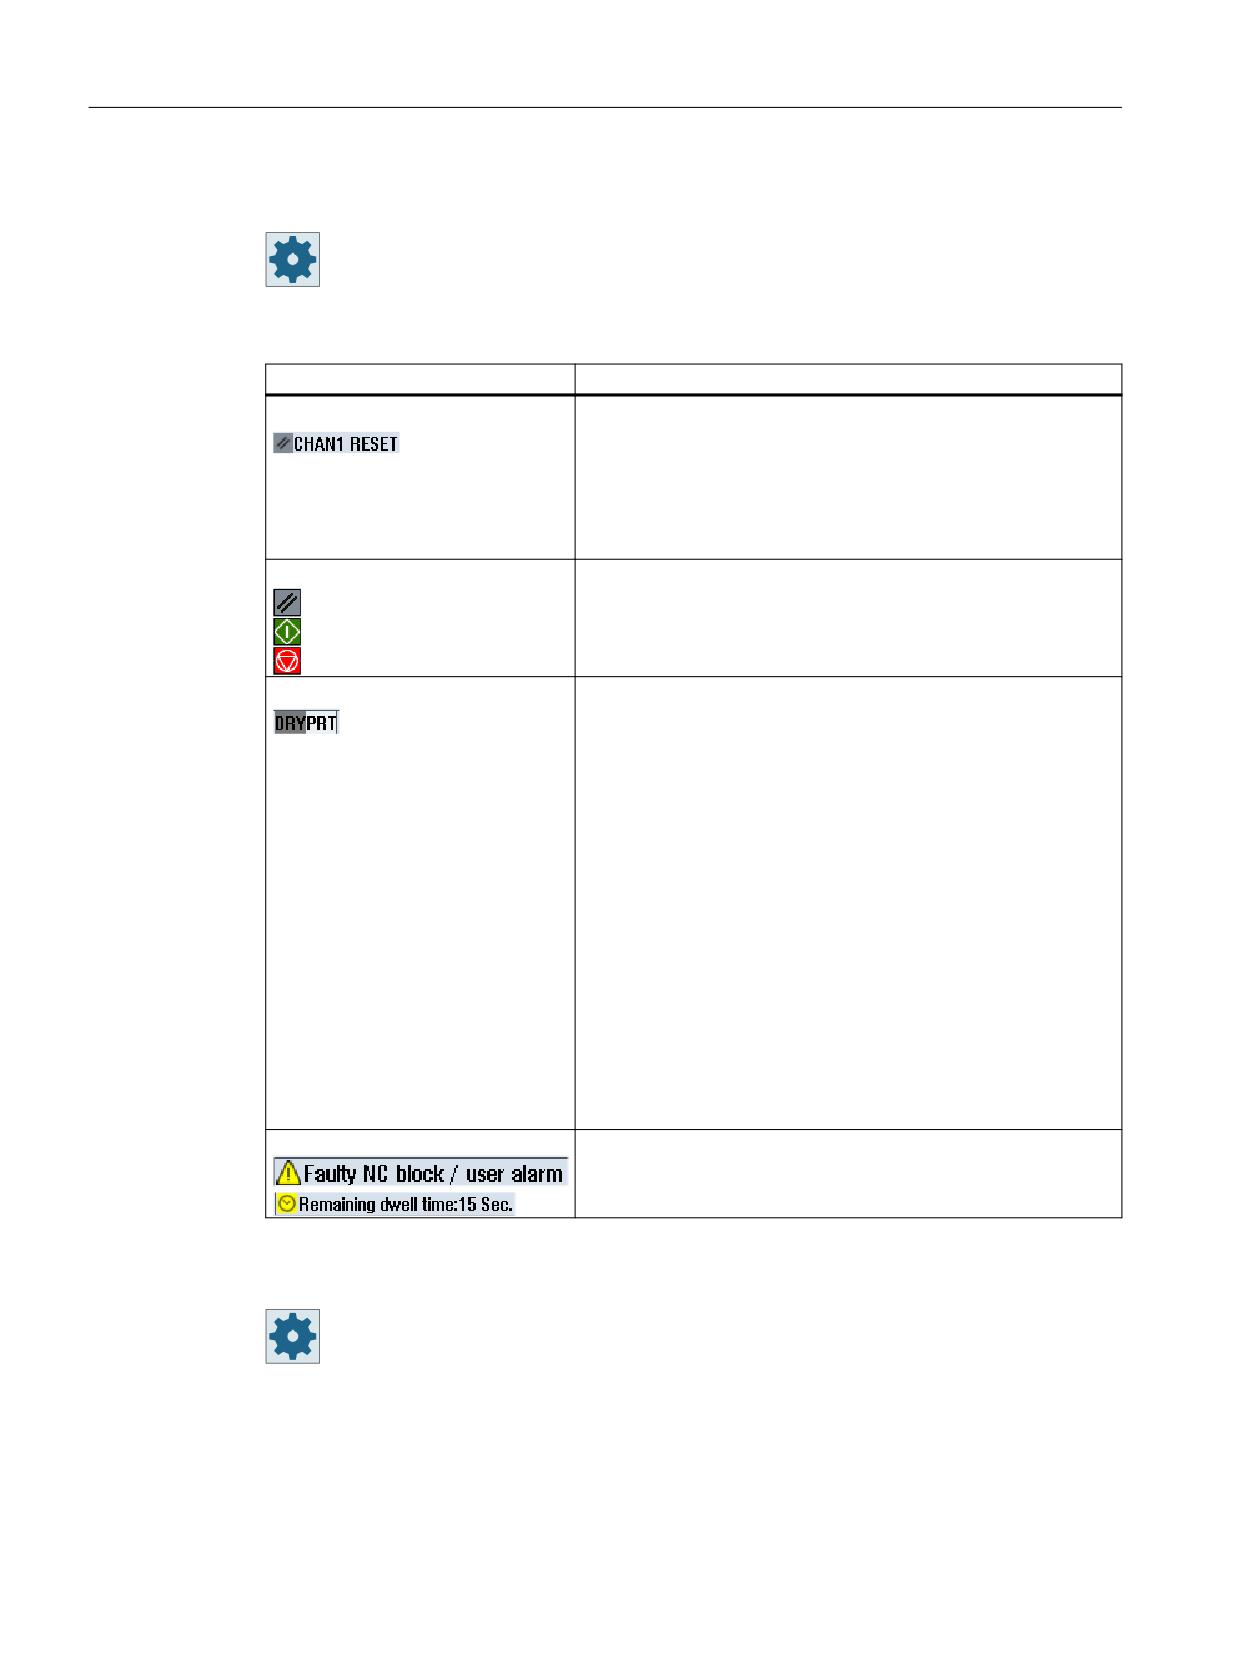
Основы
3.4 Интерфейс
Индикации во второй строке конфигурируемые.
Изготовитель станка
Следовать указаниям изготовителя станка.
Третья строка
Индикация
Объяснение
Индикация состояния канала.
При наличии на станке нескольких каналов отображается
также имя канала.
При наличии только одного канала в качестве состояния ка-
нала отображается только "Сброс" (Reset).
При сенсорном управлении здесь можно переключить канал.
Индикация состояния канала:
Программа отменена с помощью Reset.
Программа выполняется.
Программа прервана с помощью Stop.
Индикация активных управлений программой:
PRT: движение оси отсутствует
DRY: подача пробного хода
RG0: уменьшенный ускоренный ход
M01: запрограммированный останов 1
M101: запрограммированный останов 2 (возможно иное
обозначение)
SB1: отдельный кадр грубый (программа останавливается
только после кадров, выполняющих функцию станка)
SB2: кадр вычисления (программа останавливается после
каждого кадра)
SB3: отдельный кадр точный (и в циклах программа остана-
вливается только после кадров, выполняющих функцию
станка)
CST: сконфигурированный останов (программа останавли-
вается в значимых для останова местах, назначенных до за-
пуска программы)
Рабочие сообщения канала:
Останов: Как правило, требуется вмешательство оператора.
Ожидание: вмешательства оператора не требуется.
Какие управления программой отображаются, зависит от установок изготовителя
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
50
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
3.4.3
Окно фактических значений
Индицируются фактические значения осей, а также их позиции.
WCS/MCS
Показанные координаты относятся либо к системе координат станка, либо к системе
координат детали. Системе координат станка (MCS), в отличии от системы координат
детали (WCS), не учитывает смещений нулевой точки.
Индикация посредством программной клавиши "Фактические значения MCS" может
переключаться между системой координат станка и детали.
Индикация фактического значения позиций может относится и к системе координат ENS.
Но вывод позиций продолжается в WCS.
Система координат ENS соответствует системе координат WCS, сокращенной на
определенные компоненты ($P_TRAFRAME, $P_PFRAME, $P_ISO4FRAME, $P_CYCFRAME),
которые устанавливаются и снова сбрасываются системой при обработке. Благодаря
использованию системы координат ENS удается избежать скачков на индикации
фактического значения, которые возникли бы из-за дополнительных компонентов.
Изготовитель станка
Следовать указаниям изготовителя станка.
Полноэкранный режим отображения
Нажать программные клавиши ">>" и "Увеличить фактическое значение".
Обзор индикации
Индикация
Объяснение
Столбцы заглавной строки
WCS / MCS
Отображение осей в выбранной системе координат.
Позиция
Позиция показанных осей.
Индикация оставшегося пути
При выполнении программы индицируется оставшийся путь
для актуального кадра УП.
Подача/процентовка
В полноэкранном режиме отображения индицируются дей-
ствующая на оси подача, а также процентовка.
Смещение REPOS
Индицируется пройденная в ручном режиме разность хода ос-
ей.
Эта информация отображается, только если вы находитесь в
функции "REPOS".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
51
Основы
3.4 Интерфейс
Индикация
Объяснение
Предотвращение столкнове-
Предотвращение столкновений включено для режи-
ний
мов работы JOG и MDA или AUTO.
Предотвращение столкновений выключено для режи-
мов работы JOG и MDA или AUTO.
Нижняя строка
Индикация активных смещений нулевой точки и трансформа-
ций.
В полноэкранном режиме отображения дополнительно инди-
цируются значения T,F,S.
См. также
Обзор (Страница 127)
Смещения нулевой точки (Страница 162)
Настройка предотвращения столкновений (Страница 756)
3.4.4
Окно T,F,S
В окне T,F,S индицируются важнейшие данные по актуальному инструменту, подаче
(подаче по траектории или осевой подаче в JOG) и по шпинделю.
Рядом с названием окна "T,F,S" дополнительно появляется следующая информация:
Индикация
Объяснение
BC (пример)
Имя активного инструментального суппорта (Toolcarrier)
Вращение (пример)
Имя активной кинематической трансформации
Активный инструментальный суппорт повернут в плоскости
Активный инструментальный повернут в пространстве
Данные инструмента
Индикация
Объяснение
T
Имя инструмента
Имя актуального инструмента
Место
Номер места актуального инструмента
Фрезерная обработка
52
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Индикация
Объяснение
D
Номер режущей кромки актуального инструмента
Инструмент отображается с соответствующим символом типа инстру-
мента согласно актуальной системе координат в выбранном положении
режущих кромок.
При повороте инструмента это учитывается на индикации положения
режущих кромок.
В режиме DIN-ISO вместо номера режущей кромки индицируется номер
H.
H
Номер H (блок данных коррекции на инструмента в режиме DIN-ISO)
При наличии действительного номера D актуального инструмента, он
индицируется дополнительно.
Ø
Диаметр актуального инструмента
R
Радиус актуального инструмента
L
Длина актуального инструмента
Z
Значение Z актуального инструмента
Х
Значение X актуального инструмента
Данные подачи
Индикация
Объяснение
F
Блокировка подачи
Фактическое значение подачи
При перемещении нескольких осей индицируется:
• Режим работы "JOG": осевая подача движущейся оси
• Режим работы "MDA" и "AUTO": запрограммированная осевая подача
Ускоренный ход
G0 активна
0.000
Нет активной подачи
Процентовка
Индикация в процентах
Данные шпинделя
Индикация
Объяснение
S
S1
Выбор шпинделя, обозначение с номером шпинделя и главный шпиндель
Частота вращения
Фактическое значение (если шпиндель вращается, индикация больше)
Заданное значение (индицируется всегда, и при позиционировании)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
53
Основы
3.4 Интерфейс
Индикация
Объяснение
Символ
Состояние шпинделя
Шпиндель не разрешен
Шпиндель вращается вправо
Шпиндель вращается влево
Шпиндель остановлен
Процентовка
Индикация в процентах
Нагрузка шпинделя
Индикация между 0 и 100 %
Верхнее предельное значение может превышать 100 %.
Поэтому следовать указаниям изготовителя станка.
Индикация максимального оставшегося времени использования шпинде-
ля при текущей нагрузке на шпиндель
Время и символ отображаются, если оставшееся время составляет менее
120 секунд.
Примечание
Отображение логических шпинделей
Если шпиндельный переходник активен, то в системе координат детали отображаются
логические шпиндели. При переключении на систему координат станка отображаются
физические шпиндели.
Изготовитель станка
Следовать указаниям изготовителя станка.
3.4.5
Индикация актуальных кадров
В окне индикации текущих кадров можно показать находящиеся в настоящий момент в
обработке кадры программы.
Представление текущей программы
При работающей программе выводится следующая информация:
• В заглавной строке указывается имя детали или программы.
• Выполняемый в настоящий момент кадр программы имеет цветной фон.
Фрезерная обработка
54
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Представление времени обработки
При назначении в установках автоматического режима определения времени
обработки измеренное время представляют в конце строки следующим образом:
Представление
Значение
Светло-зеленый фон
Измеренное время обработки кадра программы (автоматический ре-
жим)
Зеленый фон
Измеренное время обработки блока программы (автоматический ре-
жим)
Голубой фон
Ориентировочное время обработки кадра программы (моделирование)
Синий фон
Измеренное время обработки блока программы (моделирование)
Желтый фон
Время ожидания (автоматический режим или моделирование)
Выделение выбранных команд G-кода или ключевых слов
В настройках редактора текстов программ определяется, выделяются ли выбранные
команды G-кода цветом. Стандартно используются следующие цвета:
Представление
Значение
Синий шрифт
Функции D, S, F, T, M, H
Красный шрифт
Команда движения "G0"
Зеленый шрифт
Команда движения "G1"
Сине-зеленый шрифт
Команда движения "G2" или "G3"
Серый шрифт
Комментарий
Изготовитель станка
В файле конфигурации "sleditorwidget.ini" есть возможность назначить другие
выделения.
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
55
Основы
3.4 Интерфейс
Прямое редактирование программы
В состоянии Reset существует возможность прямого редактирования текущей
программы.
1.
Нажать клавишу <INSERT>.
2.
Переместить курсор на желаемое место и отредактировать кадр
программы.
Прямое редактирование возможно только для кадров G-кода в па-
мяти ЧПУ, но не при выполнении с внешнего устройства.
3.
Нажать клавишу <INSERT>, чтобы снова выйти из программы и ре-
жима редактирования.
См. также
Установки для автоматического режима (Страница 297)
3.4.6
Управление с помощью программных клавиш и клавиш
Области управления / режимы работы
Интерфейс состоит из различных окон, на которых имеется по 8 горизонтальных и 8
вертикальных программных клавиш соответственно.
Управление программными клавишами осуществляется с помощью клавиш,
расположенных рядом с программными клавишами.
Через программные клавиши можно открывать новые окна или выполнять функции.
ПО управления подразделяется на 6 областей управления (Станок, Параметры,
Программа, Менеджер программ, Диагностика, Ввод в эксплуатацию), три режима
работы и четыре функции (JOG, MDA, AUTO, TEACH IN, REF. POINT, REPOS, отдельный кадр).
Переключение области управления
Нажать клавишу <MENU SELECT> и выбрать через горизонтальную панель
программных клавиш необходимую область управления.
Область управления "Станок" может быть вызвана и напрямую через клавишу на пульте
оператора.
Нажать клавишу <MACHINE>, чтобы выбрать область управления "Станок".
Фрезерная обработка
56
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Переключение режима работы
Режим работы или функцию можно выбрать напрямую клавишами на станочном пульте
или через вертикальные программные клавиши в главном меню.
Общие клавиши и программные клавиши
Если на интерфейсе пользователя в диалоговой строке справа появляется
символ
, то можно изменить горизонтальную панель программных
клавиш внутри области управления. Для этого нажать клавишу переме-
щения по меню вперед.
Символ
показывает, что активна расширенная панель программных
клавиш.
При повторном нажатии клавиши снова появляется прежняя горизонталь-
ная панель программных клавиш.
С помощью программной клавиши ">>" открывается новая вертикальная
панель программных клавиш.
С помощью программной клавиши "<<" выполняется возврат на прежнюю
вертикальную панель программных клавиш.
С помощью программной клавиши "Назад" открытое окно закрывается.
С помощью программной клавиши "Отмена" осуществляется выход из ок-
на без применения введенных значений и также возврат в прежнее окно.
Если все необходимые параметры были правильно введены в маску па-
раметров, то окно может быть закрыто и сохранено с помощью программ-
ной клавиши "Применить". Введенные значения передаются в программу.
С помощью программной клавиши "OK" сразу же запускается операция,
например, переименование или удаление программы.
3.4.7
Ввод или выбор параметров
При отладке станка и при программировании значения для различных параметров
должны вводится в поля ввода. Цветовой фон полей указывает состояние поля ввода.
Оранжевый фон
Поле ввода выбрано
Светло-оранжевый фон
Поле ввода находится в режиме редактирования
Розовый фон
Неправильное введенное значение
Выбор параметров
У некоторых параметров в поле ввода можно выбирать между несколькими заданными
возможностями. Ввод собственных значений в эти поля невозможен.
В строке-подсказке отображается символ выбора
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
57
Основы
3.4 Интерфейс
Соответствующие поля выбора
Для различных параметров существуют поля выбора:
• Выбор между единицами
• Переключение между абсолютным и инкрементальным размером
Принцип действий
1.
Нажимать клавишу <SELECT> до тех пор, пока не будет выбрана не-
обходимая установка или единица.
Клавиша <SELECT> действует только тогда, когда имеется несколько
возможностей выбора.
- ИЛИ -
Нажать клавишу <INSERT>.
Появляется список с возможностями выбора.
2.
С помощью клавиш <Курсор вниз> и <Курсор вверх> выбрать необ-
ходимую установку.
3.
При необходимости ввести значение в соответствующее поле ввода.
4.
Для завершения ввода параметров нажать клавишу <INPUT>.
Изменение или вычисление параметров
Если требуется не полностью заменить значение в поле ввода, а лишь изменить
отдельные символы, то можно перейти в режим вставки.
В этом режиме можно вводить и простые R-выражения без явного вызова калькулятора.
Примечание
Функции калькулятора
В масках параметров циклов и функций в области управления "Программа" функции
калькулятора недоступны.
Нажать клавишу <INSERT>.
Режим вставки активирован.
С помощью клавиш <Курсор влево> и <Курсор вправо> можно пе-
ремещаться по полю ввода.
Фрезерная обработка
58
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
С помощью клавиш <BACKSPACE> и <DEL> можно удалять отдельные
символы.
Ввести значение или вычисление.
Клавиша <INPUT> завершает ввод значений и результат передается в
поле.
Применение параметров
После правильного ввода всех необходимых параметров, можно закрыть и сохранить
окно.
Параметры не могут быть применены, если они были введены не полностью или с
грубыми ошибками. В диалоговой строке можно посмотреть, какие параметры
отсутствуют или были введены с ошибками.
Нажать программную клавишу "OK".
- ИЛИ -
Нажать программную клавишу "Применить".
3.4.8
Калькулятор
Калькулятор позволяет вычислять значения для полей ввода. Можно выбрать простой
стандартный калькулятор или расширенный вид калькулятора с математическими
функциями.
Функции калькулятора
• При наличии сенсорной панели использовать калькулятор можно на ней.
• При отсутствии сенсорной панели калькулятор управляется мышью.
Принцип действий
1.
Переместить курсор на необходимое поле ввода.
2.
Нажать клавишу <=>.
Появляется калькулятор.
3.
Для использования стандартного калькулятора нажать клавишу
<min>.
- ИЛИ -
Для использования расширенного вида калькулятора нажать
клавишу <extend>.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
59
Основы
3.4 Интерфейс
4.
Ввести арифметический оператор.
Возможно использование функций, математических символов, чи-
сел и запятых.
5.
Нажать знак включения калькулятора.
- ИЛИ -
Нажать программную клавишу "Вычислить".
- ИЛИ -
Нажать клавишу <INPUT>.
Значение вычисляется и индицируется в поле ввода калькулятора.
6.
Нажать программную клавишу "Применить".
Вычисленное значение передается в поле ввода окна и индицирует-
ся.
3.4.9
Функции калькулятора
Вызванные операции отображаются в поле ввода калькулятора до момента ввода
команды вычисления значения. Это позволяет вносить изменения во введенные ранее
данные и выполнять вложение функций.
Доступны следующие функции сохранения и удаления изменений:
Клавиша
Функция
Поместить значение в буфер обмена (Memory Save)
Вызвать буфер обмена (Memory Recall )
Очистить буфер обмена (Memory Clear)
Удалить отдельный символ (Backspace)
Удалить выражение (Clear Element)
Удалить все введенные значения (Clear)
Вложение функций
Существуют следующие возможности вложения функций:
• Поместите курсор между скобками вызова функции и дополните аргумент еще одной
функцией.
• Отметьте в строке ввода выражение, которое должно использоваться как аргумент, и
нажмите на желаемую функциональную клавишу.
Фрезерная обработка
60
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Вычисление процентов
Калькулятор поддерживает вычисление процентной доли и изменение основной
величины на размер процента. Для этого нажмите следующие клавиши:
Пример: Процентная доля
4
50
2
Пример: Изменение в процентах
4
50
6
Вычисление тригонометрических (угловых) функций
1.
Проверить, как указываются углы: в радианной мере RAD или в
градусах DEG.
2.
Для вычисления тригонометрических (угловых) функций в градусах
"DEG" нажать на "RAD".
Надпись на клавише меняется на "DEG".
- ИЛИ -
Для вычисления тригонометрических (угловых) функций в дуговых
единицах нажать на "DEG".
Надпись на клавише меняется на "RAD".
3.
Нажать клавишу с желаемой тригонометрической функцией,
например, "SIN".
4.
Ввести числовое значение.
Другие математические функции
Нажать клавиши в указанной последовательности:
Квадрат числа
Число
Квадратный корень
Число
Показательная функция
Базисное
Экспо-
число
нента
Вычисление остаточного класса
Число
Делитель
Абсолютное значение
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
61
Основы
3.4 Интерфейс
Число
Целая часть
Число
Пересчет миллиметров в дюймы и наоборот
1.
Ввести числовое значение.
2.
Для перевода дюймов в миллиметры нажать клавишу "MM".
Клавиша подсвечивается синим цветом.
- ИЛИ -
Для перевода миллиметров в дюймы нажать клавишу "INCH".
Клавиша подсвечивается синим цветом.
3.
Нажать на калькуляторе клавишу "=".
Пересчитанное значение отображается в поле ввода. Клавиша еди-
ницы снова подсвечивается серым цветом.
3.4.10
Контекстное меню
При щелчке правой кнопкой мыши открывается контекстное меню, предлагающее
следующие функции:
• Вырезать
Cut Ctrl+X
• Копировать
Copy Ctrl+C
• Вставить
Paste Ctrl+V
Редактор текстов программ
В редакторе доступны дополнительные функции
• Отмена последнего изменения
Undo Ctrl+Z
• Снова выполнить отмененные изменения
Redo Ctrl+Y
Может быть отменено до 50 изменений.
Фрезерная обработка
62
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
3.4.11
Изменение языка интерфейса
Принцип действий
1.
Выбрать область управления "Ввод в эксплуатацию".
2.
Нажать программную клавишу "Change language".
Открывается окно "Выбор языка". Выбран последний установлен-
ный язык.
3.
Переместить курсор на необходимый язык.
4.
Нажать программную клавишу "OK".
- ИЛИ -
Нажать клавишу <INPUT>.
Интерфейс переключается на выбранный язык.
Примечание
Прямое переключение языка из экранных форм
Существует возможность напрямую из интерфейса переключаться между имеющимися
на СЧПУ языками интерфейса, для этого необходимо нажать комбинацию клавиш <CTRL
+ L>.
3.4.12
Ввод китайских иероглифов
3.4.12.1
Функция - Редактор ввода
С помощью редактора ввода IME (Input Method Editor) можно на традиционных панелях
(без сенсорного управления) выбирать азиатские иероглифы по вводимым звукам. Эти
иероглифы передаются на интерфейс пользователя.
Примечание
Вызов редактора ввода через <Alt + S>
Редактор ввода может быть вызван только там, где допускается ввод азиатских
иероглифов.
Редактор доступен для следующих азиатских языков:
• китайский упрощенный
• китайский традиционный
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
63
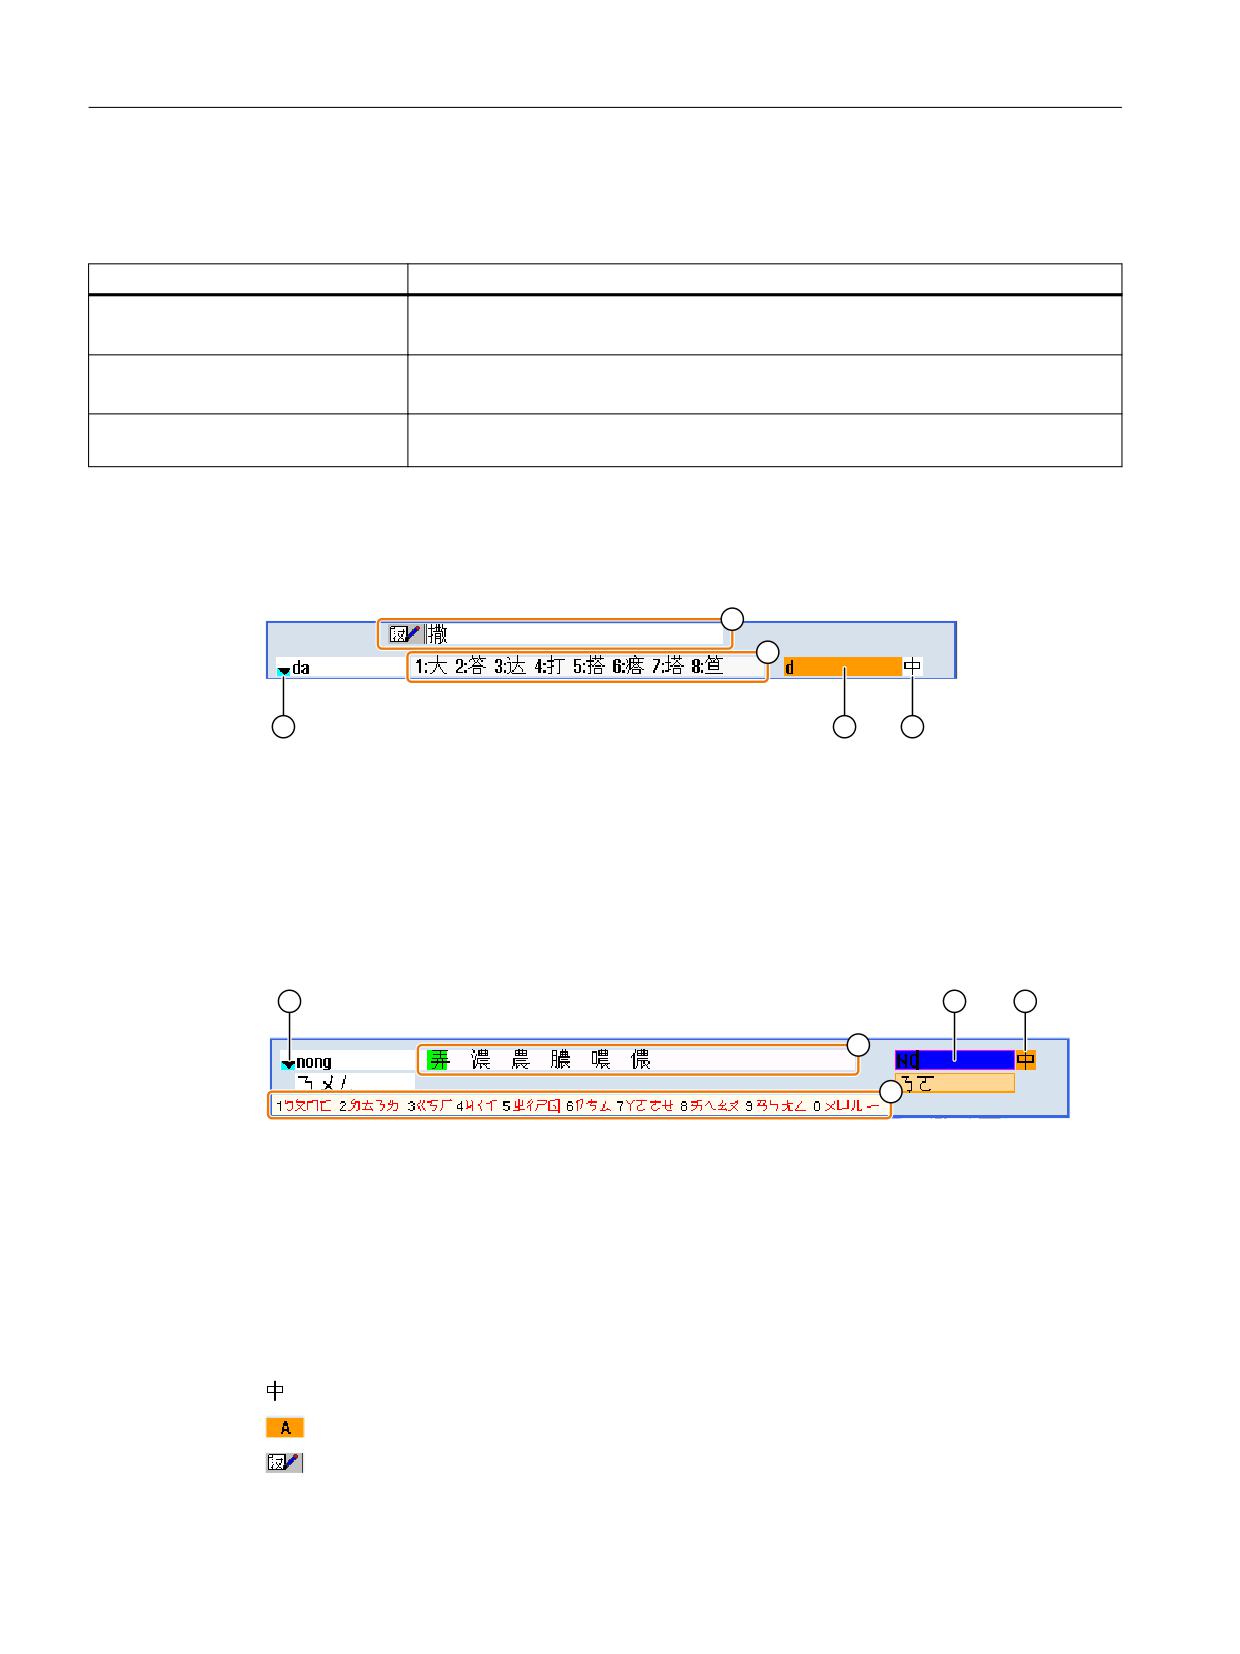
Основы
3.4 Интерфейс
Режимы ввода
Режим ввода
Описание
Ввод пиньинь
Латинские буквы группируются для воспроизведения звука иероглифа.
Редактор предлагает все символы из словаря на выбор.
Ввод шуай
Нелатинские символы группируются для воспроизведения звука иероглифа.
(только китайский традиционный)
Редактор предлагает все иероглифы из словаря на выбор.
Ввод латинских букв
Введенные символы напрямую передаются в поле ввода, из которого был вы-
зван редактор.
Структура редактора
① Выбор звуков из словаря
② Функция обучения словаря
③ Предлагаемые печатные знаки
④ Ввод звуков
⑤ Выбор функций
Рисунок 3-1
Пример: Ввод пиньинь
① Выбор звуков из словаря
② Предлагаемые печатные знаки (для поля ввода)
③ Предлагаемые знаки (для ввода звуков)
④ Ввод звуков
⑤ Выбор функций
Рисунок 3-2
Пример: Ввод шуай
Функции
Ввод пиньинь
Ввод латинских букв
Обработка словаря
Фрезерная обработка
64
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Словари
Прилагаемые словари для китайского упрощенного и китайского традиционного языков
могут дополняться:
• При вводе нового звука редактор предлагает новую строку. Введенный звук
разбивается на известные звуки. Для каждого компонента подбирается свой
иероглиф. В дополнительной строке отображаются составные символы. Нажатие
клавиши <Input> передает новое слово в словарь и в поле ввода.
• Новые звуки с помощью любого редактора Юникода могут включаться в текстовые
файлы. При следующем запуске редактора ввода эти звуки импортируются в словарь.
3.4.12.2
Ввод китайских иероглифов
Условие
На СЧПУ включен китайский язык.
Процесс
Редактирование иероглифов по методу пиньинь
1.
Открыть маску и поместить курсор на поле ввода.
Нажать клавиши <Alt + S>.
Открывается редактор.
+
2.
Ввести требуемый звук латинскими буквами. Для традиционного
китайского используется верхнее поле ввода.
3.
Нажать клавишу <курсор вниз> для перехода в словарь.
4.
Посредством дальнейшего нажатия клавиши <Курсор вниз> можно
отобразить все зарегистрированные звуки и соответствующий на-
бор иероглифов.
5.
Нажать клавишу <BACKSPACE>, чтобы удалить введенные звуки.
6.
Нажать цифровую клавишу, чтобы вставить соответствующий иеро-
глиф.
Если символ выбран, то редактор сохраняет частотность выбора
специфически для звука и предлагает этот знак после повторного
открытия редактора в приоритетном порядке.
Редактирование иероглифов по методу шуай (только китайский традиционный)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
65
Основы
3.4 Интерфейс
1.
Открыть маску и поместить курсор на поле ввода.
Нажать клавиши <Alt + S>.
Открывается редактор.
+
2.
Ввести требуемый звук с помощью цифрового блока.
Каждой цифре соответствует определенное число букв, которые
могут выбираться путем одно- или многократного нажатия цифро-
вой клавиши.
3.
Нажать клавишу <курсор вниз> для перехода в словарь.
4.
Посредством дальнейшего нажатия клавиши <Курсор вниз> можно
отобразить все зарегистрированные звуки и соответствующий на-
бор иероглифов.
5.
Нажать клавишу <BACKSPACE>, чтобы удалить введенные звуки.
6.
Нажать клавишу <курсор вправо> или цифровую клавишу <курсор
влево> , чтобы выбрать соответствующий иероглиф.
7.
Нажать клавишу <Input>, чтобы вставить иероглиф.
3.4.12.3
Обработка словаря
Функция обучения редактора ввода
Условие:
На СЧПУ включен китайский язык.
В редакторе ввода был введен неизвестный звук.
1.
В редакторе появляется новая строка с составным иероглифом и
звуками.
В поле для выбора звука из словаря отображается первая часть зву-
ка. Для этого звука предлагаются различные иероглифы.
2.
Нажать цифровую клавишу, чтобы вставить соответствующий иеро-
глиф в дополнительную строку.
В поле для выбора звука из словаря отображается следующая часть
звука.
3.
Повторять шаг 2 до завершения составления звука.
Фрезерная обработка
66
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Нажимать клавишу <TAB> для переключения между полем для со-
ставных звуков и вводом звука.
Для удаления составных иероглифов используется клавиша
<BACKSPACE>.
4.
Нажать клавишу <Input> для передачи составленного звука в сло-
варь и в поле ввода.
Импорт словарей
Для создания словаря можно использовать любой редактор Юникода, при этом к
фонетической транскрипции пиньинь присоединяются соответствующие китайские
символы. Если фонетическая транскрипция состоит из нескольких китайских символов,
то в строке не должно быть еще одного соответствия. Если для одной фонетической
транскрипции предлагается несколько соответствий, то они должны стоять в отдельных
строках в словаре. В ином случае допускается указание нескольких символов в строке.
Созданный файл должен быть сохранен в формате UTF8 под именем dictchs.txt
(китайский упрощенный) или dictcht.txt (китайский традиционный).
Структура строки:
фонетическая транскрипция пиньинь <TAB> китайский символ <LF>
ИЛИ
фонетическая транскрипция пиньинь <TAB> китайский символ1<TAB> китайский
символ2 <TAB> … <LF>
<TAB> - табулятор
<LF> - переход строки
Сохранить созданный словарь по одному из следующих адресов:
../user/sinumerik/hmi/ime/
../oem/sinumerik/hmi/ime/
При следующем вызове китайского редактора содержание словаря вставляется в
системный словарь.
Пример:
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
67
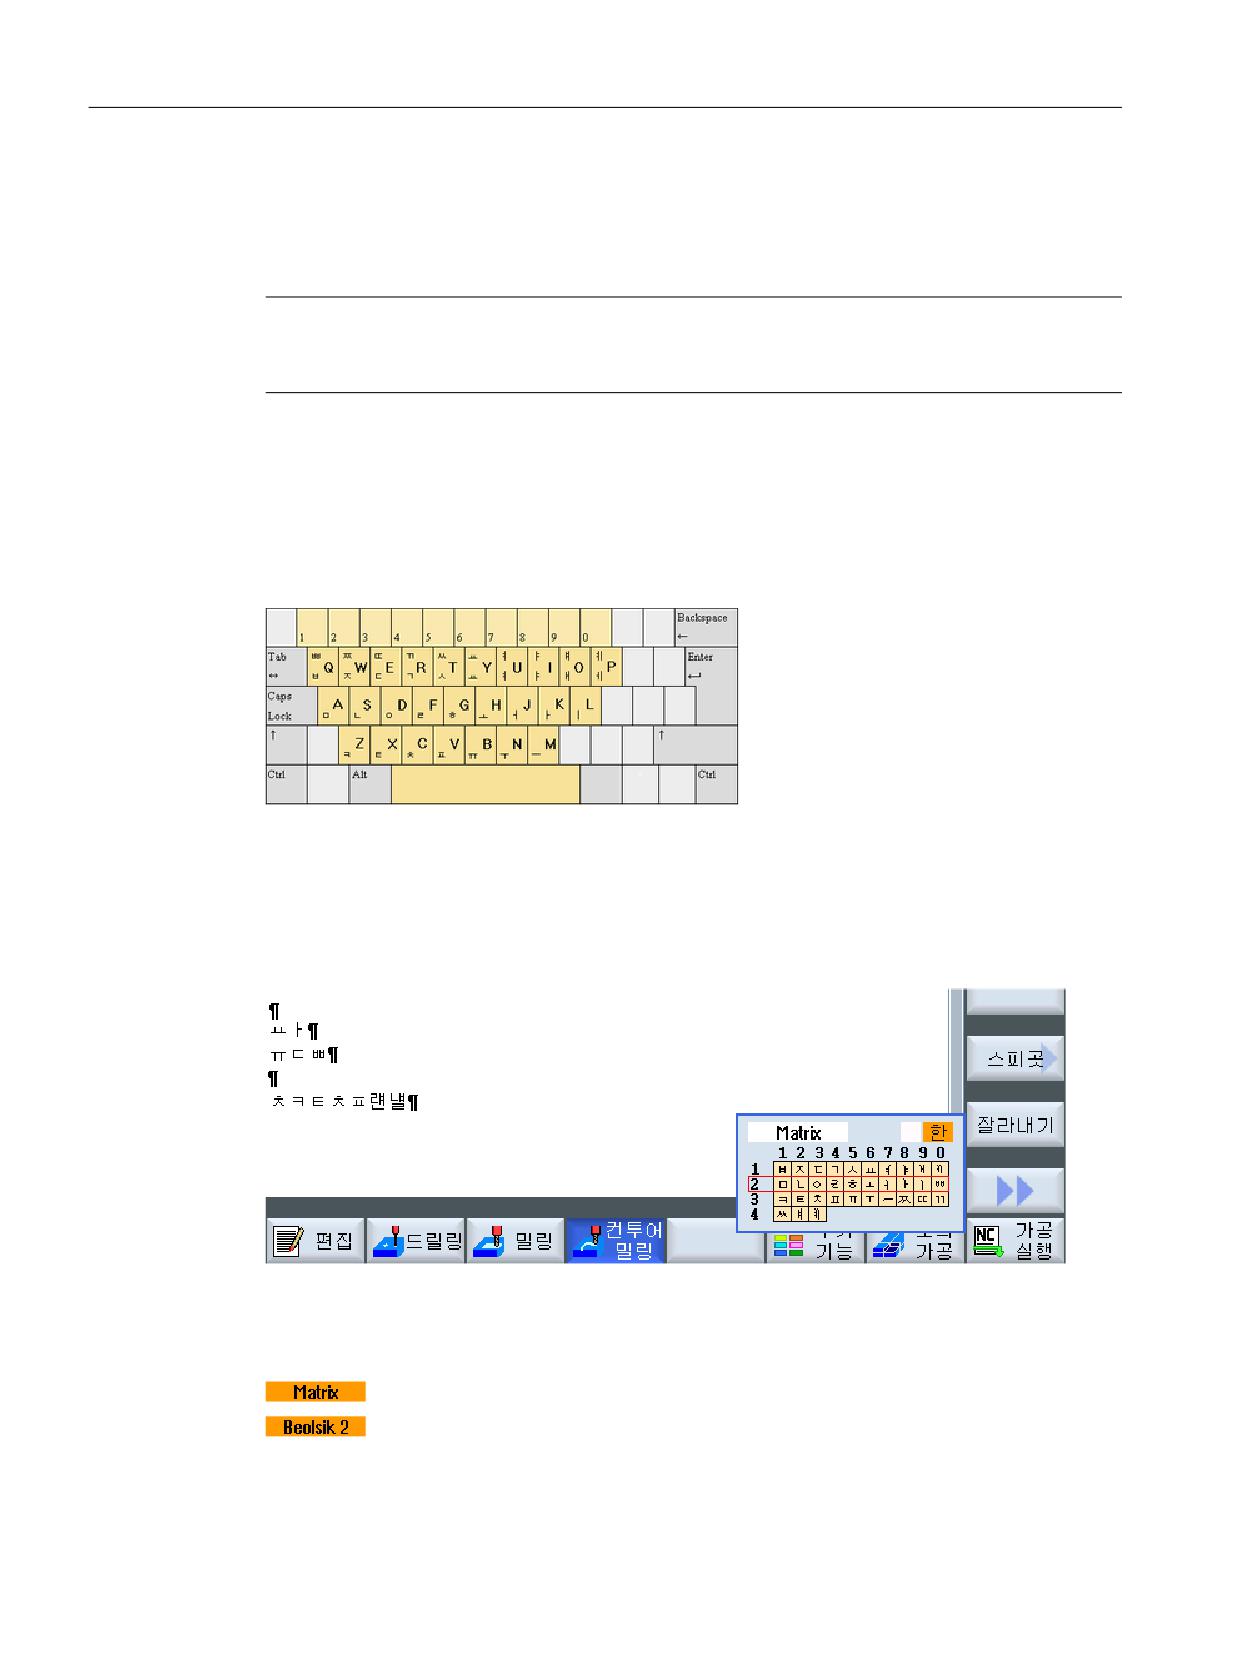
Основы
3.4 Интерфейс
3.4.13
Ввод корейских иероглифов
С помощью редактора ввода IME (Input Method Editor) можно на традиционных панелях
(без сенсорного управления) вводить корейские иероглифы в полях ввода.
Примечание
Для ввода корейский иероглифов потребуется специальная клавиатура. При ее
отсутствии для ввода символов можно использовать матрицу.
Корейская клавиатура
Для ввода корейский иероглифов потребуется клавиатура с представленной ниже
раскладкой. По назначению клавиш эта клавиатура соответствует английской QWERTY-
клавиатуре, при этой получаемые события должны объединяться в слоги.
Структура редактора
Функции
Редактирование иероглифов с помощью матрицы
Редактирование иероглифов с помощью клавиатуры
Фрезерная обработка
68
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Ввод корейских символов
Ввод латинских букв
Условие
На СЧПУ включен корейский язык.
Процесс
Редактирование иероглифов с помощью клавиатуры
1.
Открыть маску и поместить курсор на поле ввода.
Нажать клавиши <Alt + S>.
Открывается редактор.
+
2.
Перейти на поле выбора "Клавиатурная матрица".
3.
Выбрать клавиатуру.
4.
Перейти на поле выбора функций.
5.
Выбрать ввод корейских символов.
6.
Ввести требуемый символ.
7.
Нажать клавишу <Input>, чтобы вставить иероглиф в поле ввода.
Редактирование иероглифов с помощью матрицы
1.
Открыть маску и поместить курсор на поле ввода.
Нажать клавиши <Alt + S>.
Открывается редактор.
+
2.
Перейти на поле выбора "Клавиатурная матрица".
3.
Выбрать "Матрица".
4.
Перейти на поле выбора функций.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
69
Основы
3.4 Интерфейс
5.
Выбрать ввод корейских символов.
6.
Ввести номер строки, в которой находится требуемый символ.
Строка выделяется цветом.
7.
Ввести номер столбца, в котором находится требуемый символ.
Символ подсвечивается на короткое время и перемещается в поле
"Иероглифы".
Нажать клавишу <BACKSPACE>, чтобы удалить введенные звуки.
8.
Нажать клавишу <Input>, чтобы вставить иероглиф в поле ввода.
3.4.14
Степени защиты
Ввод или изменение данных СЧПУ в чувствительных местах защищен паролем.
Защита доступа через степени защиты
Ввод или изменение данных для следующих функций зависит от установленной степени
защиты:
• Коррекции на инструмент
• Смещения нулевой точки
• Установочные данные
• Создание программы / коррекция программы
Примечание
Конфигурирование уровней доступа для программных клавиш
Можно присвоить программным клавишам степени защиты или полностью скрыть их.
Программные клавиши
Следующие программные клавиши в стандартном варианте защищены посредством
степеней допуска:
Область управления "Станок"
Степень доступа
Пользователь
(степень защиты 3)
Фрезерная обработка
70
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
Область управления "Пара-
Степень доступа
метры"
Списки управления инструмен-
том
Кодовый переключатель 3
(степень защиты 4).
Область управления "Диагно-
Степень доступа
стика"
Кодовый переключатель 3
(степень защиты 4)
Пользователь
(степень защиты 3)
Пользователь
(степень защиты 3)
Изготовитель
(степень защиты 1)
Пользователь
(степень защиты 3)
Сервис
(степень защиты 2)
Область управления "Ввод в
Степень доступа
эксплуатацию"
Пользователь
(степень защиты 3)
Кодовый переключатель 3
(степень защиты 4)
Кодовый переключатель 3
(степень защиты 4)
Кодовый переключатель 3
(степень защиты 4)
Кодовый переключатель 3
(степень защиты 4)
Пользователь
(степень защиты 3)
Пользователь
(степень защиты 3)
Пользователь
(степень защиты 3)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
71
Основы
3.4 Интерфейс
Дополнительная информация
Дополнительная информация по степеням доступа приведена в Руководстве по вводу в
эксплуатацию SINUMERIK Operate.
3.4.15
Обеспечение безопасности рабочего места
Для защиты станка от недобросовестных манипуляций и для защиты работников от
несчастных случаев необходимо перед уходом с рабочего места сделать следующее:
1.
Установить кодовый переключатель на 0 и извлечь его.
2.
Нажать программную клавишу "Удалить пароль".
Выполнен сброс прав доступа.
По возвращении на рабочее место можно заново установить пароль.
Дополнительная информация по степеням доступа и присвоению пароля приведена в
Руководстве по вводу в эксплуатацию SINUMERIK Operate.
3.4.16
Режим очистки
В режиме очистки можно чистить интерфейсы пользователя без риска
непреднамеренной активации сенсорных функций.
Если режим очистки активирован, все прикосновения к экрану игнорируются.
Переключение на другую панель, а также ввод через клавиатуру деактивированы.
Подсветка дисплея приглушена. Индикатор выполнения показывает оставшееся время
в секундах.
В зависимости от настроек длительность режима очистки составляет от 10 секунд до
1 минуты. Затем работу можно продолжать в обычном порядке.
Примечание
Используйте для очистки интерфейса чистящие средства.
Принцип действия
1.
Выбрать область управления "Ввод в эксплуатацию".
2.
Нажмите программную клавишу "Режим очистки панели".
Система переходит в режим очистки.
Фрезерная обработка
72
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4

Основы
3.4 Интерфейс
3.4.17
Отображение картинки с камеры в режиме реального времени
В SINUMERIK Operate можно в режиме реального времени отображать картинки с камеры.
• Изображение с камеры позволяет наблюдать удаленные процессы и контролировать
труднодоступные области.
• В дополнение к этому возможно документирование и сохранение состояний станка.
• Возможна установка и конфигурирование одной или двух камер.
Изготовитель станка
Следовать указаниям изготовителя станка.
Камеры конфигурируются в окне "Конфигурация камеры", вызываемом программной
клавишей "Камера" в области управления "Ввод в эксплуатацию".
Примечание
Камера недоступна для работы SINUMERIK Operate на NCU (Embedded HMI) при
использовании с NCU 710.
Условие
• Используемые камеры соответствуют необходимым критериям по разрешению,
частоте регенерации изображений, уровню сжатия и возможности организации сети.
• Используемые камеры сконфигурированы.
Отображение картинки с камеры в режиме реального времени
Потоковая передача видео вызывается следующим образом:
• Программной клавишей "Камера" в области управления "Станок"
• Виджетами "Камера 1" и "Камера 2" на боковом экране
• Приложениями "Камера 1" и "Камера 2" в экранном менеджере
Потоковая передача видео отображается в окне, вызванном первым.
Для перехода между вызванными окнами потоковую передачу видео необходимо
перезапустить.
Примечание
Пока открыто окно "Конфигурация камеры", потоковую передачу видео можно запустить
только в этом окне.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
73
Основы
3.4 Интерфейс
Примечание
В некоторых ситуациях в экранном менеджере возможны перебои потоковой передачи
видео.
Во избежание перебоев можно снизить частоту смены кадров и разрешение.
Если невозможно снизить эти параметры, то изображение с камеры отображается
виджетами "Камера 1" или "Камера 2" на боковом экране.
3.4.18
Помощь Online в HMI sl
В СЧПУ есть контекстно-зависимая помощь.
• Для каждого окна можно получить краткое описание, а также, при необходимости,
пошаговую инструкцию по процессам управления
• В редакторе для каждого введенного кода G имеется подробная помощь. Существует
дополнительная возможность индикации всех функций G и передачи выбранной
команды из помощи непосредственно в редактор.
• В программировании циклов в экранной форме ввода вы получите страничку
помощи со всеми параметрами.
• Списки машинных данных
• Списки установочных данных
• Списки параметров приводов
• Список всех аварийных сообщений
Порядок действий
Вызов контекстно-зависимой помощи
1.
Вы находитесь в любом окне области управления.
2.
Нажать клавишу <HELP> или, в случае клавиатуры MF2, клавишу
<F12>.
Страничка помощи актуального выбранного окна открывается в от-
дельном поле.
3.
Нажать программную клавишу "Во весь экран", чтобы использовать
всю поверхность для индикации помощи.
Нажать программную клавишу "Полный экран" повторно, чтобы
вернуться к индикации в отдельном поле.
4.
Если предлагается иная помощь по функции или по родственным
темам, то переместить курсор на необходимую ссылку и нажать
программную клавишу "Перейти по ссылке".
Индицируется выбранная страничка помощи.
Фрезерная обработка
74
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Основы
3.4 Интерфейс
5.
Нажать программную клавишу "Обратная ссылка", чтобы вернуться
к предшествующей помощи.
Вызов темы в содержании
1.
Нажать программную клавишу "Содержание".
В зависимости от того, какая технология настроена, отображается
помощь по таким функциям, как "Управление фрезерованием",
"Управление токарной обработкой", "Управление шлифованием"
или "Управление универсальное", а также помощь по теме "Про-
граммирование".
2.
Выбрать с помощью клавиш <Курсор вниз> и <Курсор вверх> необ-
ходимый раздел.
3.
Нажать клавишу <Курсор вправо> или <INPUT> или сделать двойной
щелчок, чтобы открыть главу.
4.
Перейти с помощи клавиши "Курсор вниз" к необходимой теме.
5.
Нажать программную клавишу "Перейти по ссылке" или клавишу
<INPUT>, чтобы открыть страничку помощи по выбранной теме.
6.
Нажать программную клавишу "Актуальная тема", чтобы вернуться
к исходной помощи.
Поиск темы
1.
Нажать программную клавишу "Поиск".
Открывается окно "Искать в помощи:"
2.
Активировать кнопку-флажок "Полный текст ", чтобы выполнить по-
иск на всех страницах помощи.
Если не активировать кнопку-флажок, то поиск выполняется в со-
держании и в указателе.
3.
Ввести в поле "Текст" искомое ключевое слово и нажать программ-
ную клавишу "OK ".
Если вы вводите искомое понятие на пульте оператора, то заменить
умлаут на звездочку (*) в качестве подстановочного символа.
Поиск всех введенных понятий и предложений выполняется с логи-
ческой связью И. Таким образом, индицируются только документы
и записи, которые отвечают всем критериям поиска.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
75
Основы
3.4 Интерфейс
4.
Для показа указателя ключевых слов нажать программную клавишу
"Указатель".
Индикация описаний аварийных сообщений и машинных данных
1.
Если в окнах "Аварийные сообщения", "Сообщения", или "Журнал
аварийных сообщений" есть сообщения или аварийные сообщения,
необходимо поместить курсор на сообщение и нажать клавишу
<HELP> или клавишу <F12>.
Будет показано соответствующее описание аварийного сообщения.
2.
Если вы находитесь в области управления "Ввод в эксплуатацию" в
окнах для индикации машинных данных, установочных данных и
данных приводов, поместите курсор на необходимые машинные
данные или параметры привода и нажмите клавишу <HELP> или
клавишу <F12>.
Будет показано соответствующее описание данных.
Индикация и вставка команды кода G в редакторе
1.
Программа открыта в редакторе.
Поместить курсор на необходимую команду кода G и нажать
клавишу <HELP> или клавишу <F12>.
Будет показано соответствующее описание кода G.
2.
Нажать программную клавишу "Показать все функции G ".
3.
Выбрать, например, с помощью функции поиска необходимую
команду G-кода.
4.
Нажать программную клавишу "Передать в редактор".
Выбранная функция G вставляется на позиции курсора в программу.
5.
Нажать программную клавишу "Завершить помощь", чтобы завер-
шить помощь.
См. также
Дополнительные функции в экранных формах (Страница 347)
Фрезерная обработка
76
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Управление SINUMERIK Operate посредством
мультисенсорных панелей
4
4.1
Мультисенсорные панели
Интерфейс пользователя SINUMERIK Operate Generation 2 оптимизирован для
управления посредством мультисенсорных панелей. Выполнение любых действий
возможно посредством касаний и жестов пальцами. Использование сенсорной панели,
управляемой движениями пальцев, ускоряет управление пультом SINUMERIK Operate.
Изготовитель станка
Следовать указаниям изготовителя станка.
Следующие панели оператора, пульты ручного управления и системы управления
SINUMERIK могут быть оснащены интерфейсом пользователя SINUMERIK Operate
Generation 2:
• OP 015 black
• PPU 290.4
• HT 8
• HT 10
• SIMATIC ITC V3
• SIMATIC IFP
• Панель IPC SIMATIC
Дополнительная информация
Дополнительная информация по конфигурации интерфейса пользователя
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Дополнительная информация по мультисенсорным панелям представлена в:
• Справочник по оборудованию - Панели оператора (OP 015 black / 019 black)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
77
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.2 Сенсорная поверхность
4.2
Сенсорная поверхность
На мультисенсорных панелях необходимо работать в хлопчатобумажных перчатках или
перчатках для емкостных сенсорных стеклянных поверхностей.
При работе на мультисенсорных панелях в плотных перчатках необходимо оказывать
при касаниях несколько большее давление.
Совместимые перчатки
Представленные далее перчатки обеспечивают оптимальное управление через
сенсорную стеклянную поверхность панели оператора:
• Dermatril L
• Camatril Velours Art. 730
• Uvex Profas Profi ENB 20A
• Camapur Comfort Antistatik Art 625
• Carex Art. 1505 / k (кожаные)
• Перчатки многоразовые средние белые хлопчатобумажные: BM Polyco (RS номер
заказа 562-952)
Перчатки повышенной плотности
• Thermoplus KCL Art. 955
• KCL Men at Work Art. 301
• Camapur Comfort Art. 619
• Comasec PU (4342)
Фрезерная обработка
78
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.3 Жесты пальцами
4.3
Жесты пальцами
Движения пальцев
Короткое касание (Tap)
• Выбрать окно
• Выбрать объект (например, кадр ЧПУ)
• Активировать поле ввода
- Ввести или заменить значение
- Повторное короткое касание для изменения значе-
ния
Короткое касание двумя пальцами (Tap)
• Вызвать контекстное меню (например, копировать,
вставить)
Вертикальное скольжение одним пальцем (Flick)
• Прокрутка списков (например, программы, инстру-
менты, нулевые точки)
• Прокрутка файлов (например, программ ЧПУ)
Вертикальное скольжение двумя пальцами (Flick)
• Постраничная прокрутка списков (например, смеще-
ние нулевой точки)
• Постраничная прокрутка файлов (например, про-
грамм ЧПУ)
Вертикальное скольжение тремя пальцами (Flick)
• Прокрутка в начало или конец списка
• Прокрутка в начало или конец файла
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
79
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.3 Жесты пальцами
Горизонтальное скольжение одним пальцем (Flick)
• Прокрутка списков с несколькими столбцами
Увеличение (Spread)
• Увеличение графического изображения (например,
моделирование, вид изготовления пресс-форм)
Уменьшение (Pinch)
• Уменьшение графического изображения (например,
моделирование, вид изготовления пресс-форм)
Перемещение одним пальцем (Pan)
• Перемещение графического изображения (напри-
мер, моделирование, вид изготовления пресс-форм)
• Перемещение содержимого списков
Перемещение двумя пальцами (Pan)
• Поворот графического изображения (например, мо-
делирование, вид изготовления пресс-форм)
Касание и удержание (Tap and Hold)
• Открыть поля ввода для изменения
• Включить и выключить режим редактирования (на-
пример, отображение текущего кадра)
Фрезерная обработка
80
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
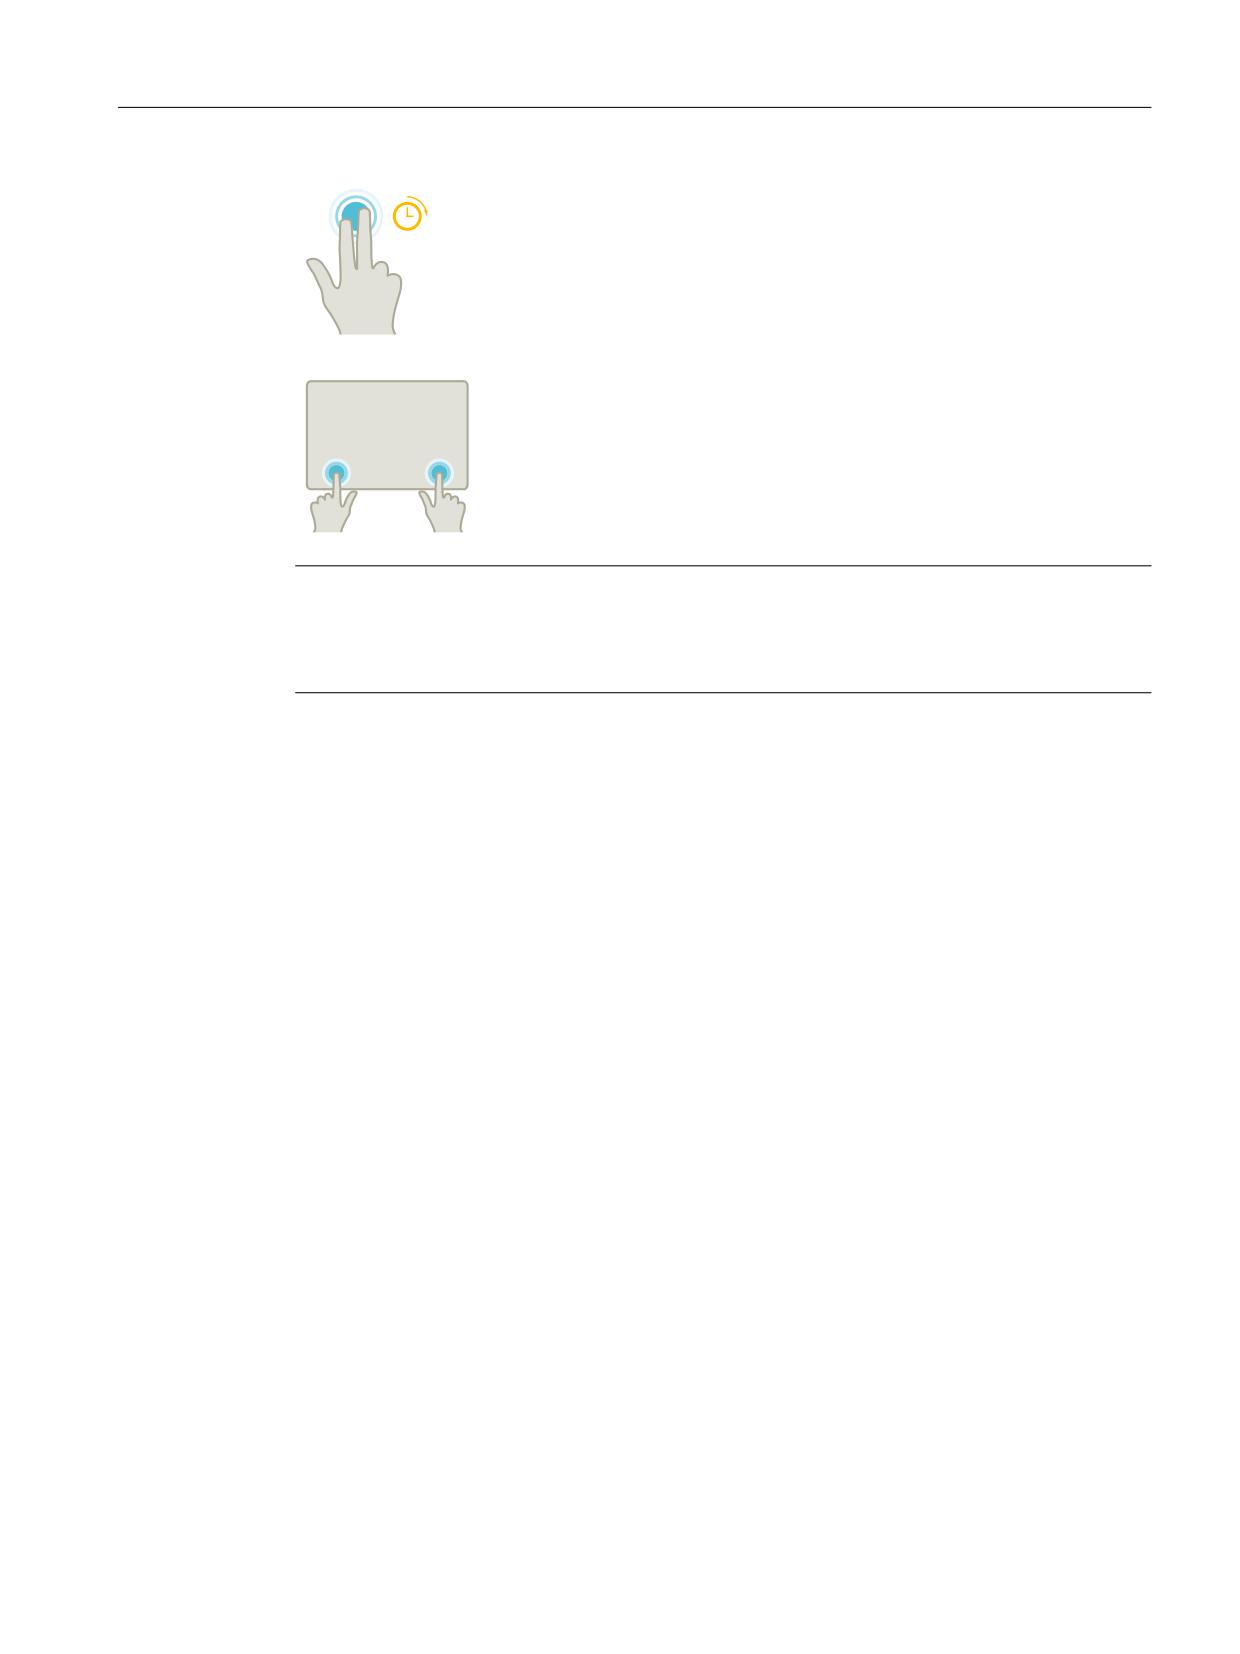
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.3 Жесты пальцами
Касание и удержание двумя пальцами (Tap and Hold)
• Построчно открывать циклы для изменения (без ма-
ски ввода)
Касание двумя указательными пальцами (Tap)
• Для открытия меню TCU одновременно коротко при-
коснуться к сенсорной панели двумя пальцами в пра-
вом и левом углу.
Открытие этого меню необходимо для целей обслужи-
вания.
Примечание
Жесты скольжения несколькими пальцами
Данные жесты надежно функционируют лишь при условии, что расстояние между
пальцами достаточно велико. Расстояние должно составлять не менее 1 см.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
81
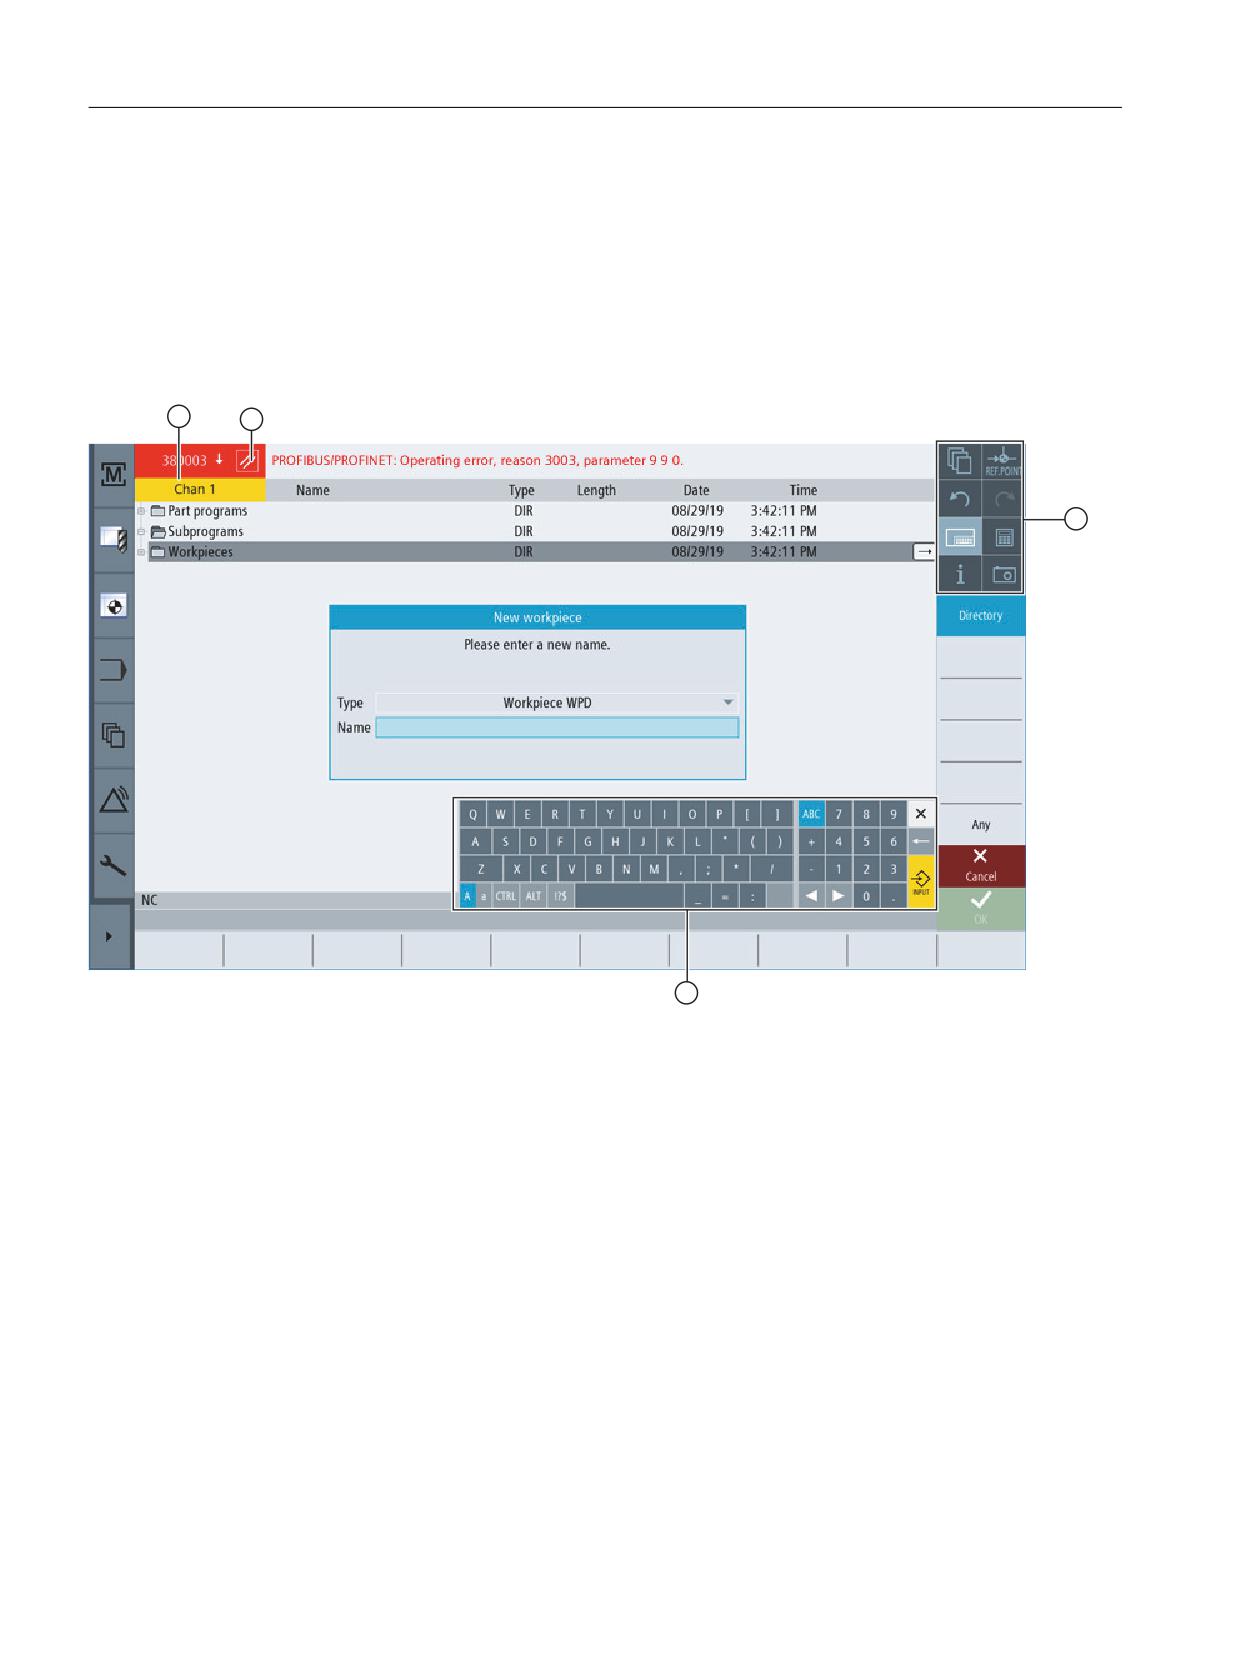
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.4 Мультисенсорная панель
4.4
Мультисенсорная панель
4.4.1
Структура экрана
Элементы управления касаниями и жестами на SINUMERIK Operate с интерфейсом
пользователя SINUMERIK Operate Generation 2:
①
Переключить канал
②
Удалить аварийные сообщения
③
Блок функциональных клавиш
④
Виртуальная клавиатура
Фрезерная обработка
82
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
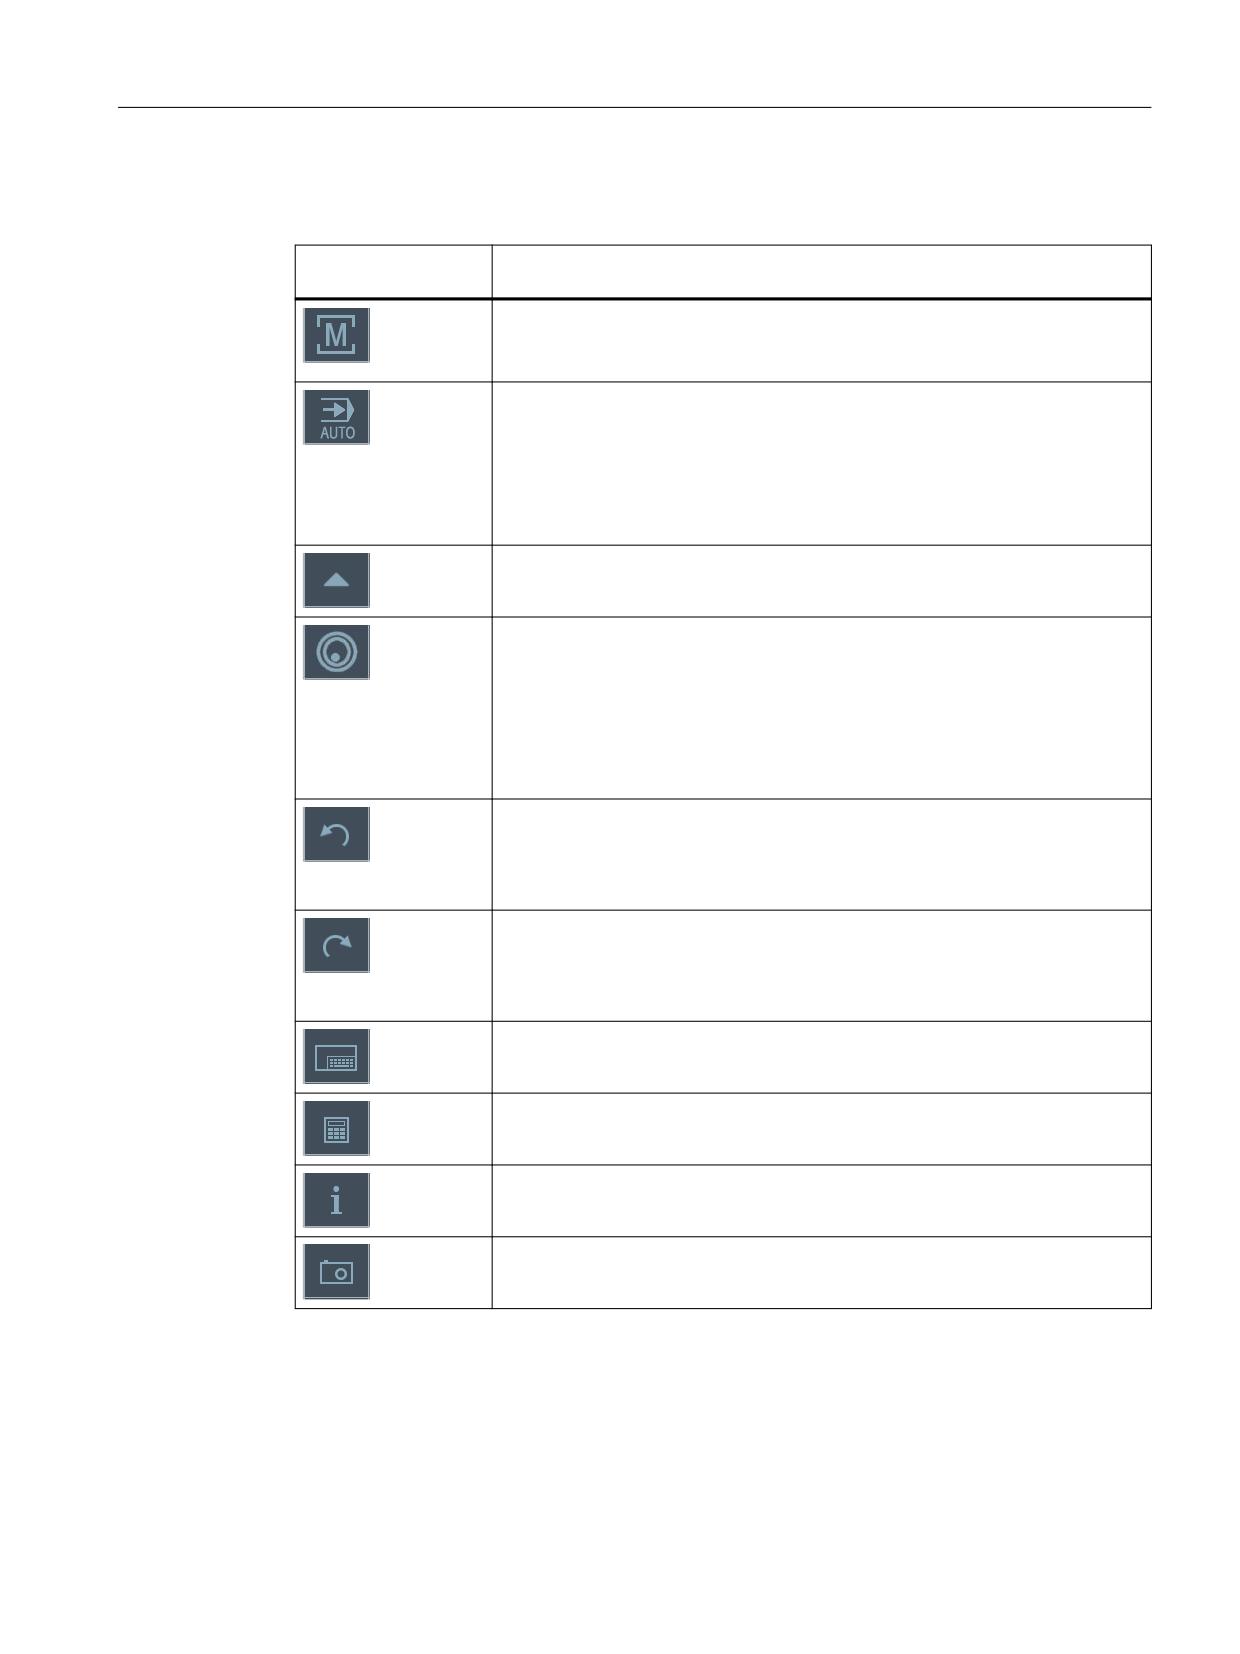
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.4 Мультисенсорная панель
4.4.2
Блок функциональных клавиш
Элемент управле-
Функция
ния
Переключение областей управления
Коснуться текущей области управления и выбрать на панели областей
управления желаемую область управления.
Переключение режимов работы
Режим работы только отображается.
Для переключения режимов работы необходимо коснуться области упра-
вления и выбрать режим работы на вертикальной панели программных
клавиш.
Открывается выбор доступных в режиме функций.
Закрытие выбора
Закрывается выбор доступных в режиме функций.
Включение и выключение маховичка
Включается маховичок для перемещения оси (HT10).
Элемент управления "Маховичок" может принимать три состояния:
• серый: маховичок отсутствует или не сконфигурирован.
• активный (не нажато): маховичок есть и сконфигурирован.
• фон (нажато): маховичок присвоен выбранной оси.
Отменить
Выполняется пошаговая отмена нескольких изменений.
После завершения изменений в поле ввода эта функция более недоступ-
на.
Восстановить
Выполняется пошаговое восстановление нескольких изменений.
После завершения изменений в поле ввода эта функция более недоступ-
на.
Виртуальная клавиатура
Активирует виртуальную клавиатуру.
Калькулятор
Отображает калькулятор.
Помощь онлайн
Открывает помощь онлайн.
Камера
Создает копию экрана.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
83
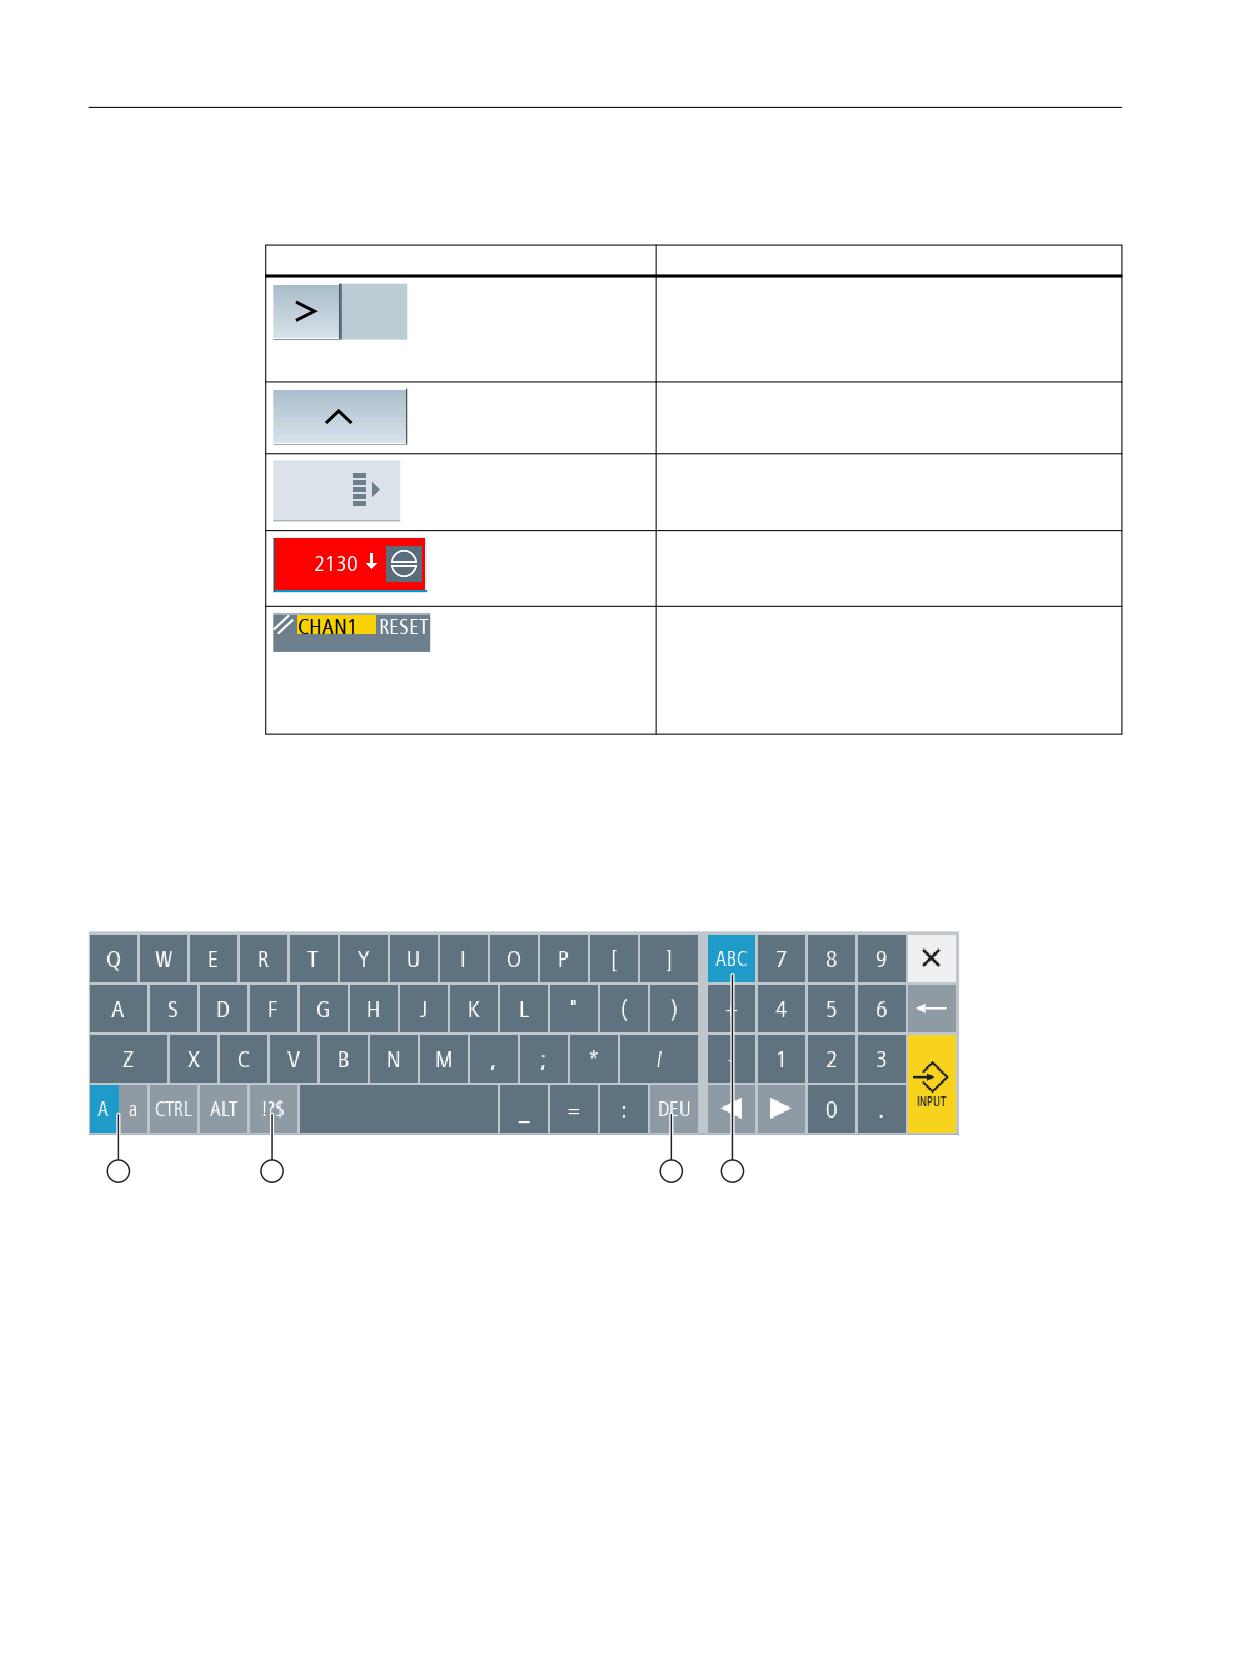
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.4 Мультисенсорная панель
4.4.3
Другие сенсорные элементы управления
Элемент управления
Функция
Переключение на следующую горизонтальную па-
нель программных клавиш.
Если вызвана вторая страница меню, активируется
стрелка "вправо".
Переключает на меню более высокого уровня.
Переключает на следующую вертикальную панель
программных клавиш.
Касание символа отмены аварийного сообщения
Cancel удаляет все имеющиеся аварийные
сообщения Cancel.
При наличии конфигурации меню канала отобра-
жается соответствующий символ.
Посредством касания индикации канала в индика-
ции состояния выполняется переключение на сле-
дующий канал.
4.4.4
Виртуальная клавиатура
После вызова виртуальной клавиатуры через блок функциональных клавиш можно
клавишами переключения настроить ее раскладку.
①
Клавиша переключения - ввод текста прописными и строчными буквами
②
Клавиша переключения - буквы и специальные символы
③
Клавиша переключения для действующий в соответствующей стране раскладки клавиатуры
④
Клавиша переключения - полная клавиатура и цифровой блок
Ввод китайских печатных знаков в редакторе IME
При использовании виртуальной клавиатуры можно вводить китайские печатные знаки
в редакторе IME.
Для ввода китайских печатных знаков при помощи виртуальной клавиатуры необходимо
переключить язык интерфейса пользователя на китайский. Для отображения поля ввода
Фрезерная обработка
84
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
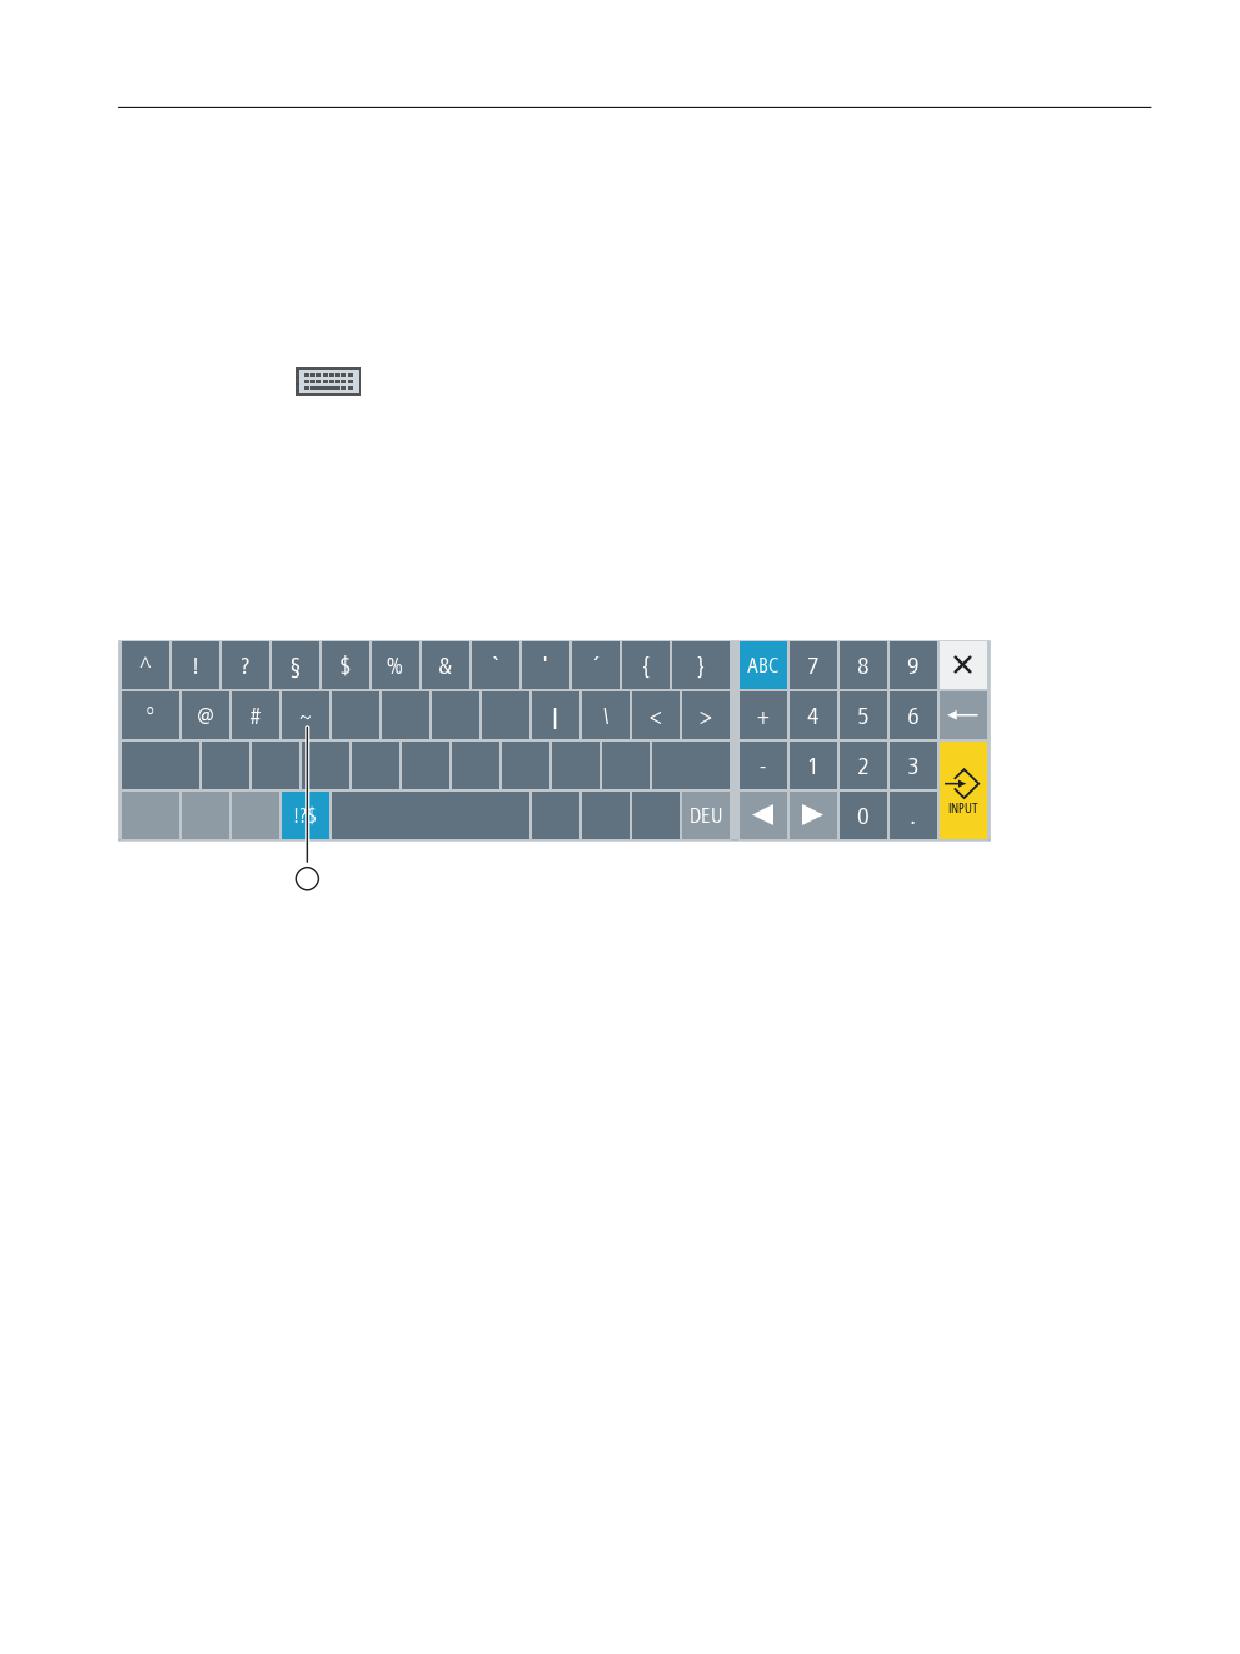
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.4 Мультисенсорная панель
редактора IME необходимо нажать клавишу переключения действующей в стране
раскладки клавиатуры "CHS".
Аппаратная клавиатура
Если подключена аппаратная клавиатура, вместо виртуальной клавиатуры
высвечивается символ клавиатуры.
Вывести на экран виртуальную клавиатуру можно, нажав на соответствую-
щий символ.
4.4.5
Специальный символ "тильда"
Чтобы переключить раскладку клавиатуры на раскладку со специальными символами,
необходимо каснуться клавиши переключения букв и специальных символов.
①
<Тильда>
Клавишей <Тильда> в редакторе или в буквенно-числовых полях ввода задается
специальный символ <Тильда>. В числовых полях ввода клавишей <Тильда>
переключается знак числа с плюса на минус или с минуса на плюс.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
85
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
4.5
Дополнительный боковой экран
4.5.1
Обзор
На панелях широкоэкранного формата существует возможность использования
дополнительной поверхности для отображения дальнейших элементов. Кроме
изображения SINUMERIK Operate, отображаются элементы индикации и виртуальные
клавиши для ускоренного доступа к информации и управления.
Боковой экран необходимо активировать. При этом появляется панель навигации.
Через панель навигации можно отобразить следующие элементы:
• Элементы индикации (виджеты)
• Виртуальные клавиши (страницы)
- Алфавитная клавиатура
- Клавиши мультисенсорной панели (MCP)
Изготовитель станка
Следовать указаниям изготовителя станка.
Условия
• Для отображения виджетов и страниц необходима мультисенсорная панель
широкоэкранного формата (например, OP 015 black).
• Активировать и сконфигурировать боковой экран можно только при использовании
интерфейса пользователя SINUMERIK Operate Generation 2.
Дополнительная информация
Информация по активации бокового экрана и конфигурированию виртуальных клавиш
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
4.5.2
Боковой экран с панелью навигации
Если боковой экран активирован, на левом краю интерфейса пользователя появляется
панель навигации.
При помощи этой панели навигации можно напрямую перейти в желаемую область
управления, отобразить или же снова скрыть боковой экран.
Фрезерная обработка
86
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
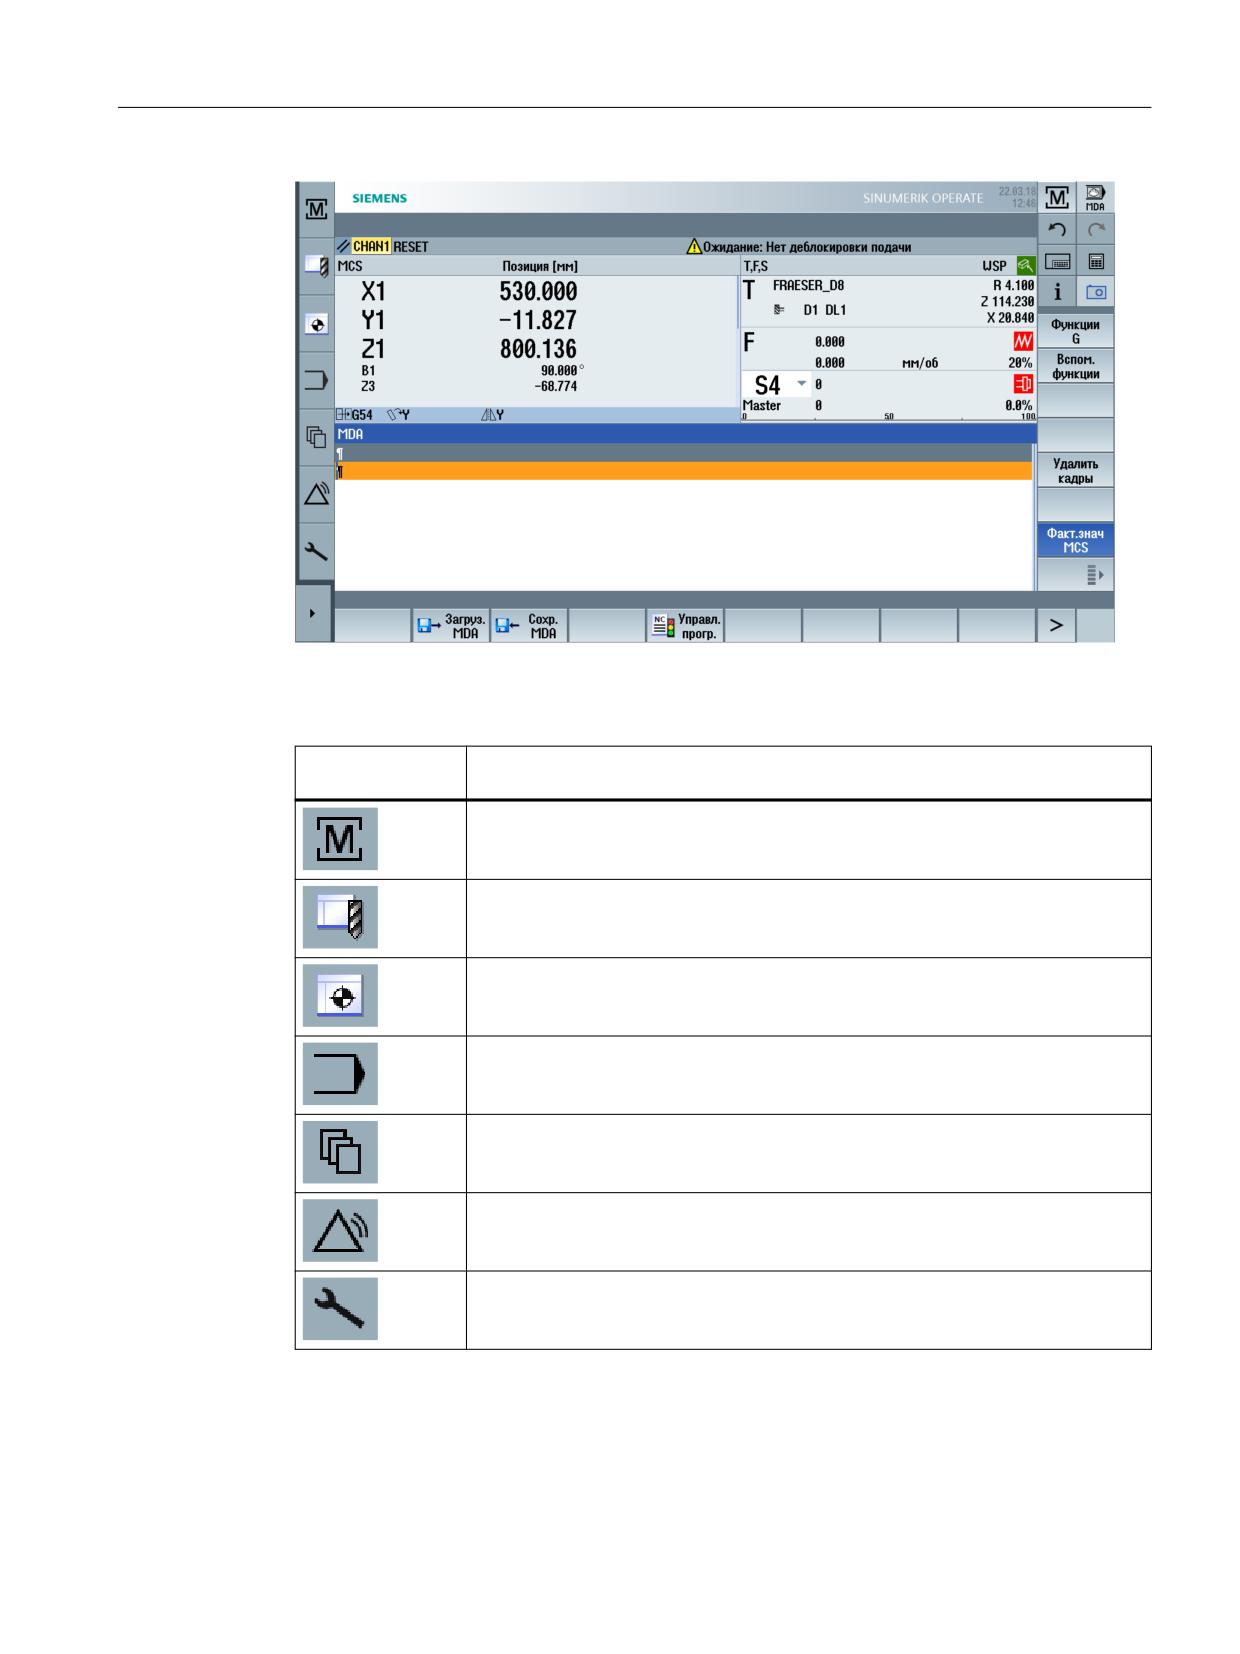
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
Панель навигации
Элемент упра-
Функция
вления
Открывает область управления "Станок".
Открывает список инструментов в области управления "Параметры".
Открывает окно "Смещения нулевой точки" в области управления "Парамет-
ры".
Открывает область управления "Программа".
Открывает область управления "Диспетчер программ".
Открывает область управления "Диагностика".
Открывает область управления "Ввод в эксплуатацию".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
87
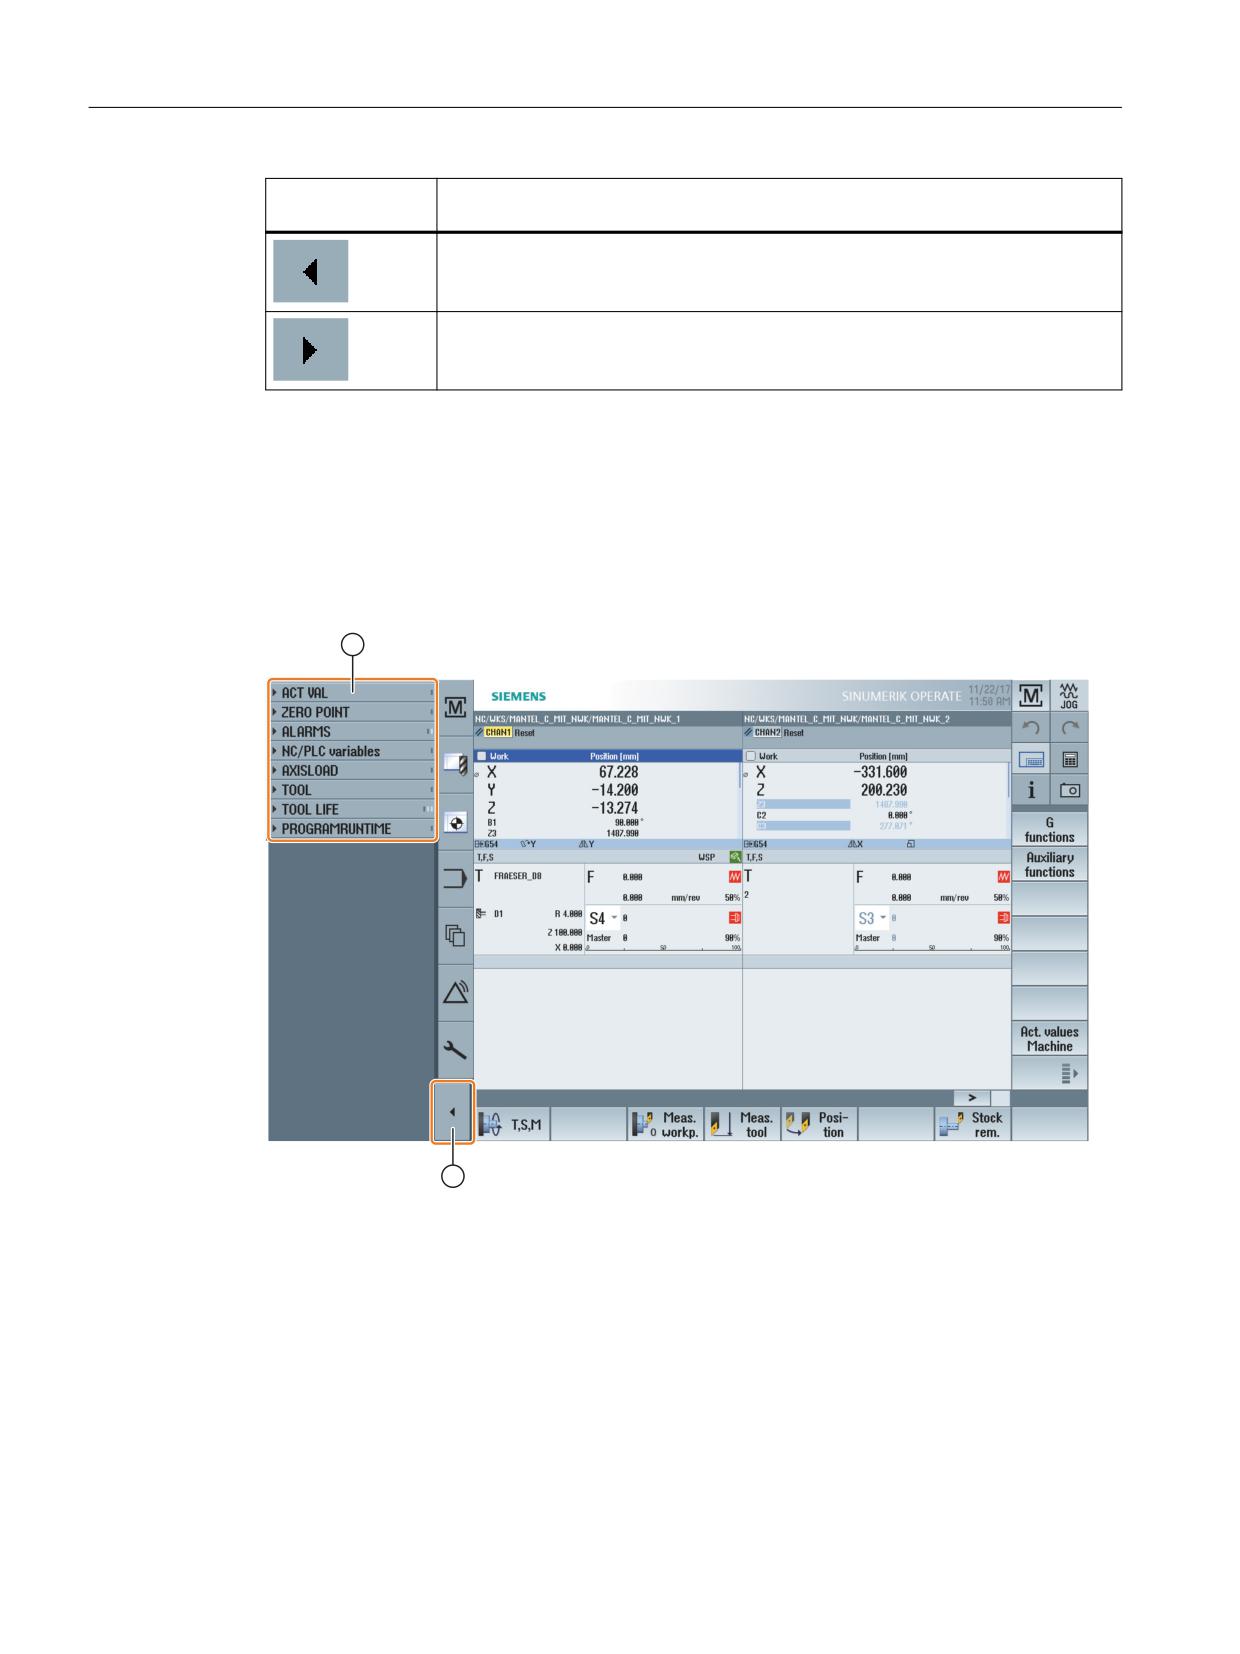
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
Элемент упра-
Функция
вления
Скрывает боковой экран.
Отображает боковой экран.
4.5.3
Стандартные виджеты
Открытие бокового экрана
• Для отображения бокового экрана коснитесь стрелки на панели навигации.
Стандартные виджеты отображаются в уменьшенном виде как заглавная строка.
① Заглавные строки виджетов
② Клавиша со стрелкой для отображения и скрытия бокового экрана
Навигация по боковому экрану
• Для прокрутки списка виджетов скользите одним пальцем вертикально по списку.
- ИЛИ -
• Для перехода в конец или в начало списка виджетов скользите тремя пальцами
вертикально по списку.
Фрезерная обработка
88
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
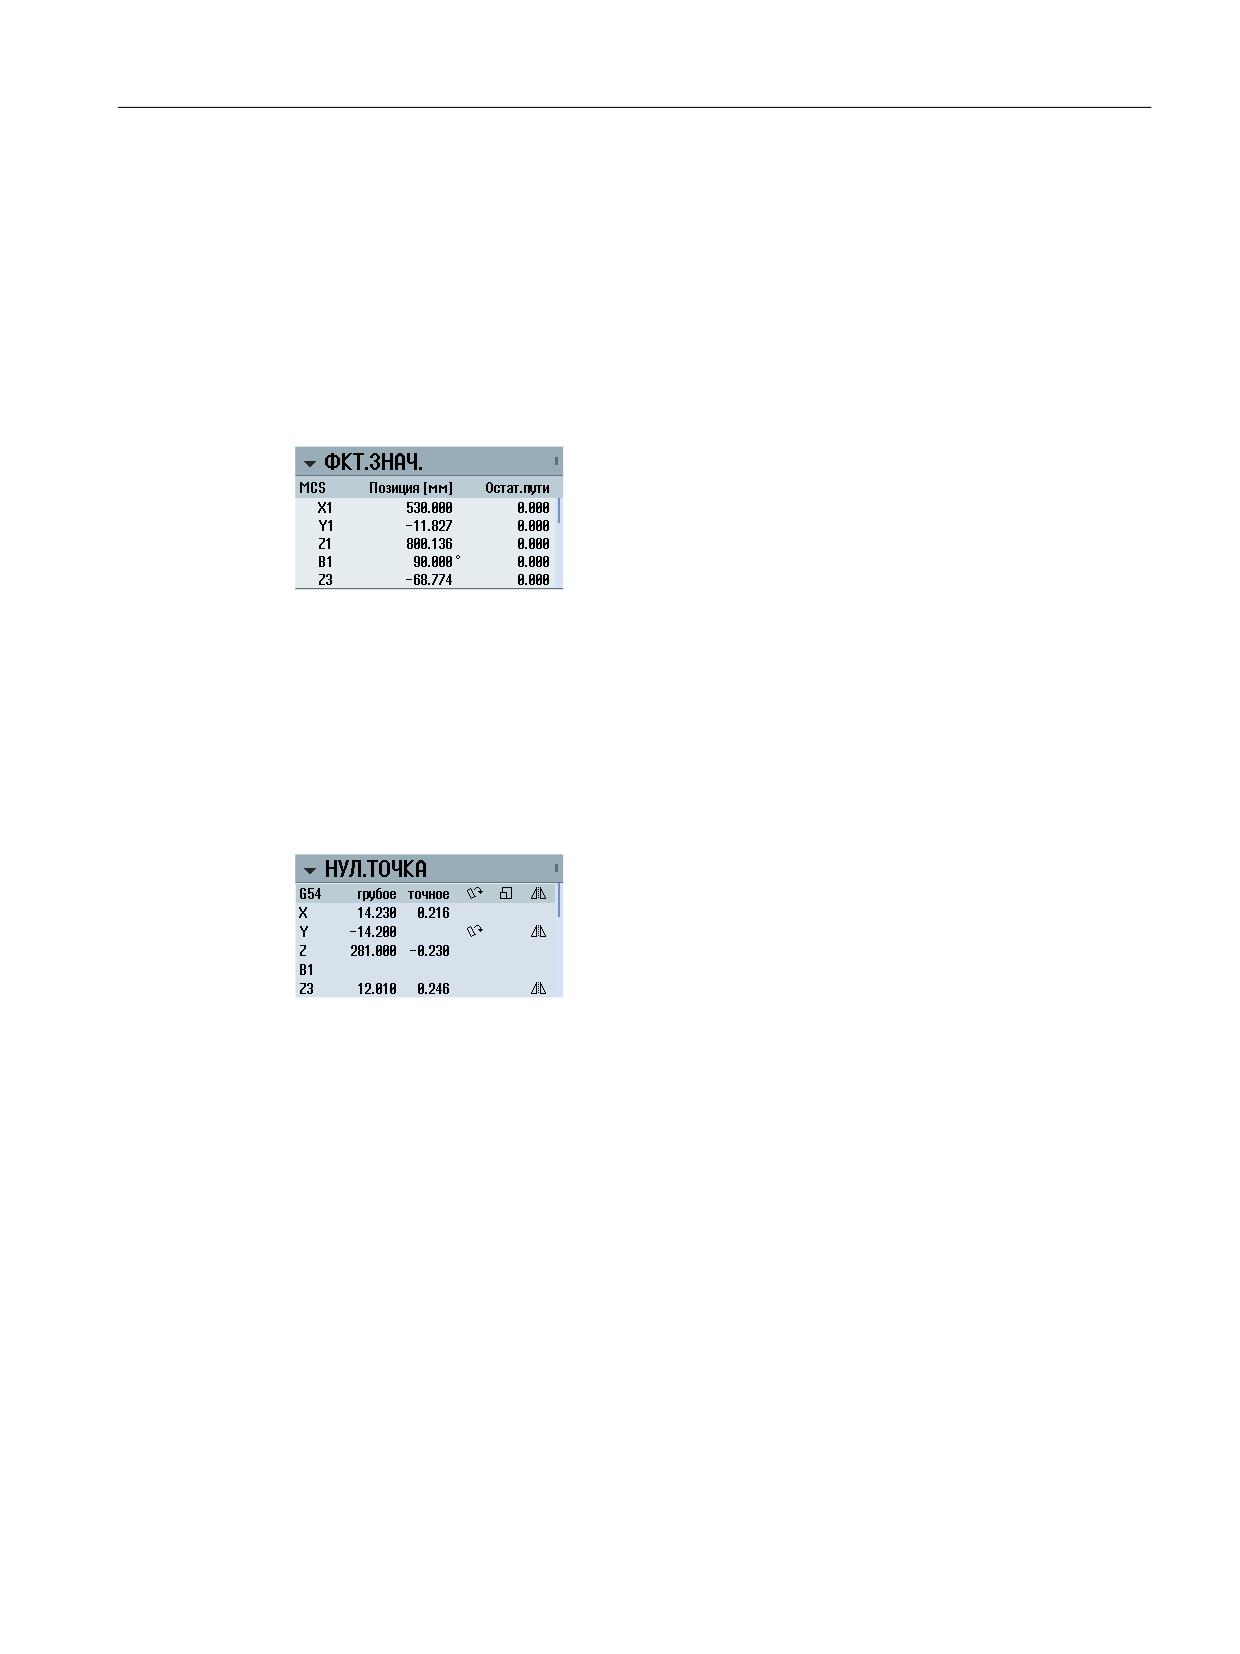
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
Открытие виджетов
• Для открытия виджета коснитесь заглавной строки виджета.
4.5.4
Виджет "Фактические значения"
Виджет содержит позицию осей в отображенной системе координат.
При выполнении программы отображается оставшийся путь для актуального кадра ЧПУ.
4.5.5
Виджет "Нулевая точка"
Виджет содержит значения активного смещения нулевой точки для всех настроенных
осей.
По каждой оси отображаются приблизительное и точное смещение, а также вращение,
масштабирование и отражение.
4.5.6
Виджет "Аварийные сообщения"
Виджет содержит все информационные и аварийные сообщения списка аварийных
сообщений.
По каждому аварийному сообщению отображаются его номер и описание. Символ
квитирования показывает, как квитируется или удаляется аварийное сообщение.
При наличии в списке нескольких аварийных сообщений есть возможность
вертикальной прокрутки списка.
Для переключения между аварийными и информационными сообщениями скользите
пальцем по горизонтали.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
89
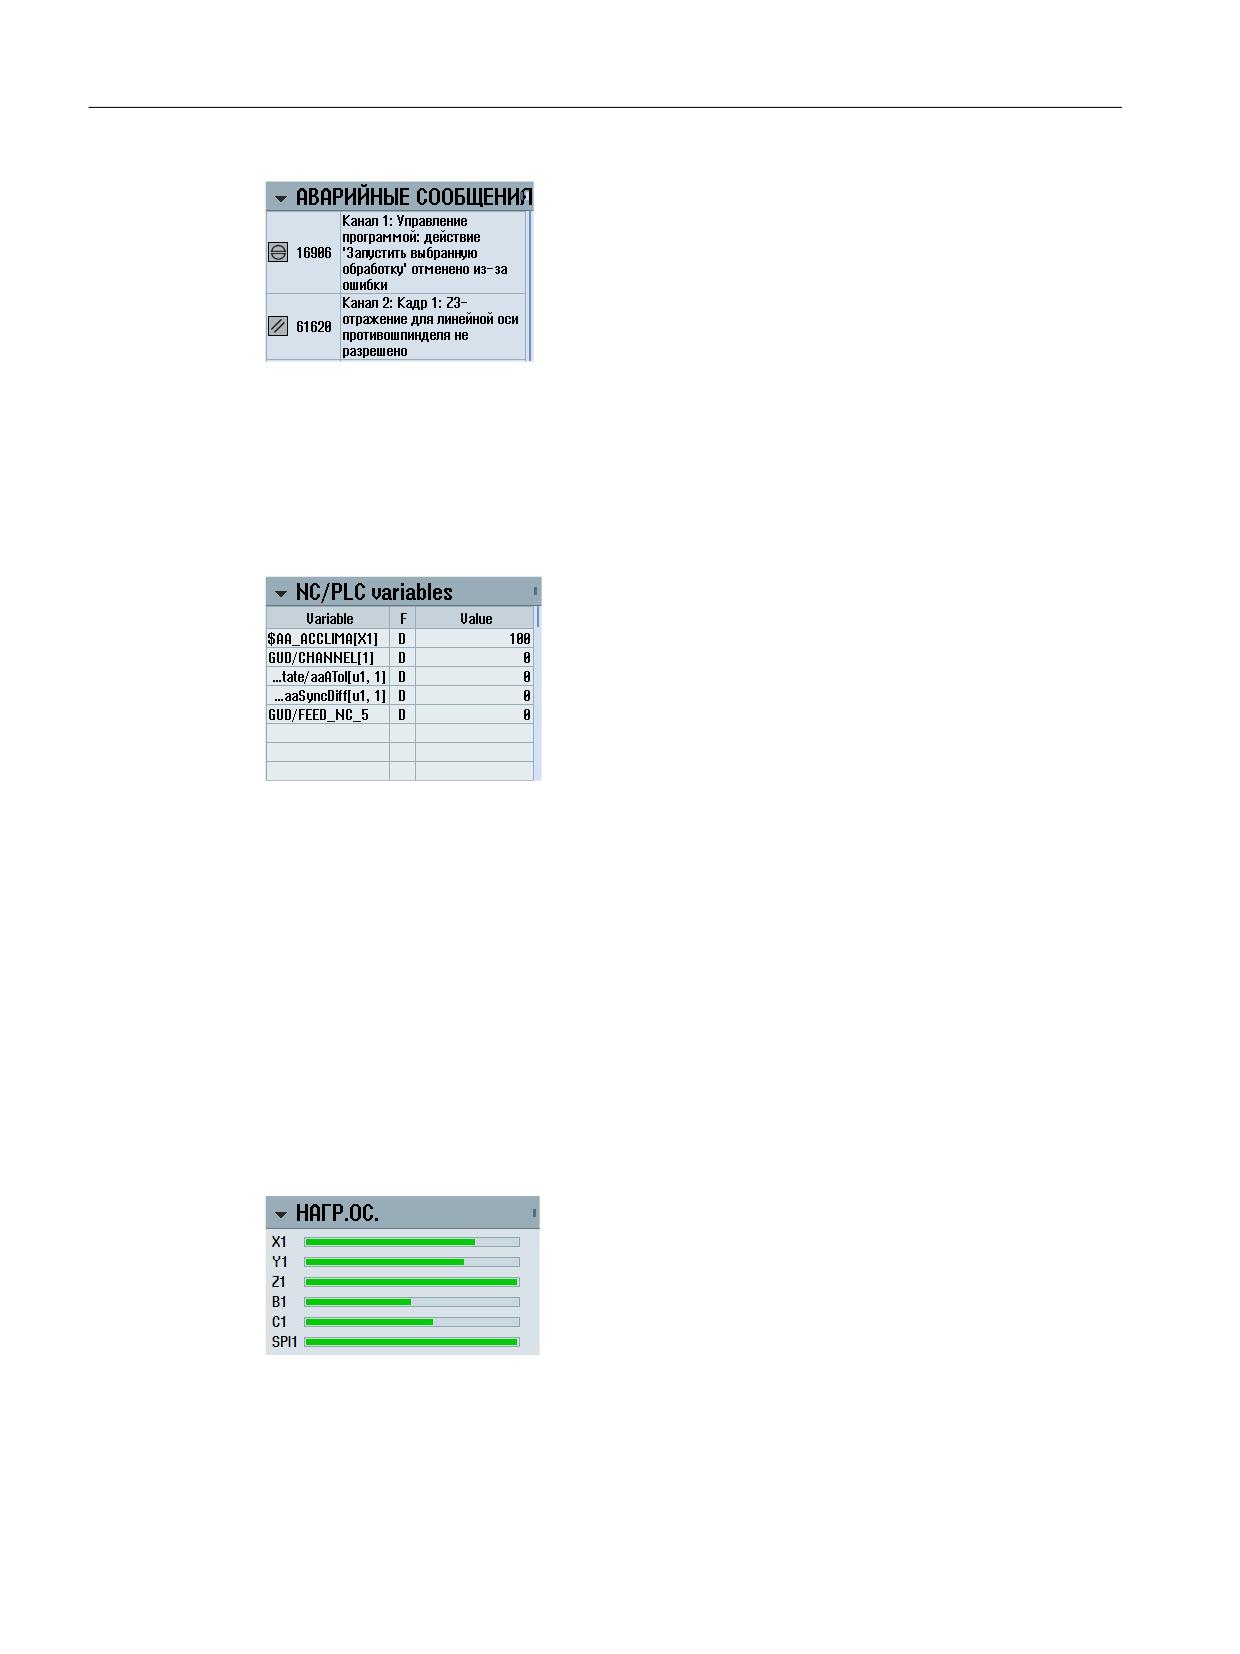
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
4.5.7
Виджет "Переменные ЧПУ/PLC"
Виджет "Переменные ЧПУ/PLC" служит для индикации переменных ЧПУ и PLC.
Для каждой переменной отображаются имя переменной, тип данных и значение.
Отображаются только переменные, представленные на соответствующий момент
времени в окне "Переменные ЧПУ/PLC" области управления "Диагностика". Для
актуализации списка в виджете "Переменные ЧПУ/PLC" после изменения в окне
"Переменные ЧПУ/PLC" области управления "Диагностика" необходимо свернуть и
повторно развернуть виджет.
Возможна вертикальная прокрутка.
4.5.8
Виджет "Нагрузка на ось"
Виджет отображает нагрузку на все оси в виде линейчатой диаграммы.
Отображается до 6 осей. При наличии в списке нескольких осей есть возможность
вертикальной прокрутки списка.
Фрезерная обработка
90
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
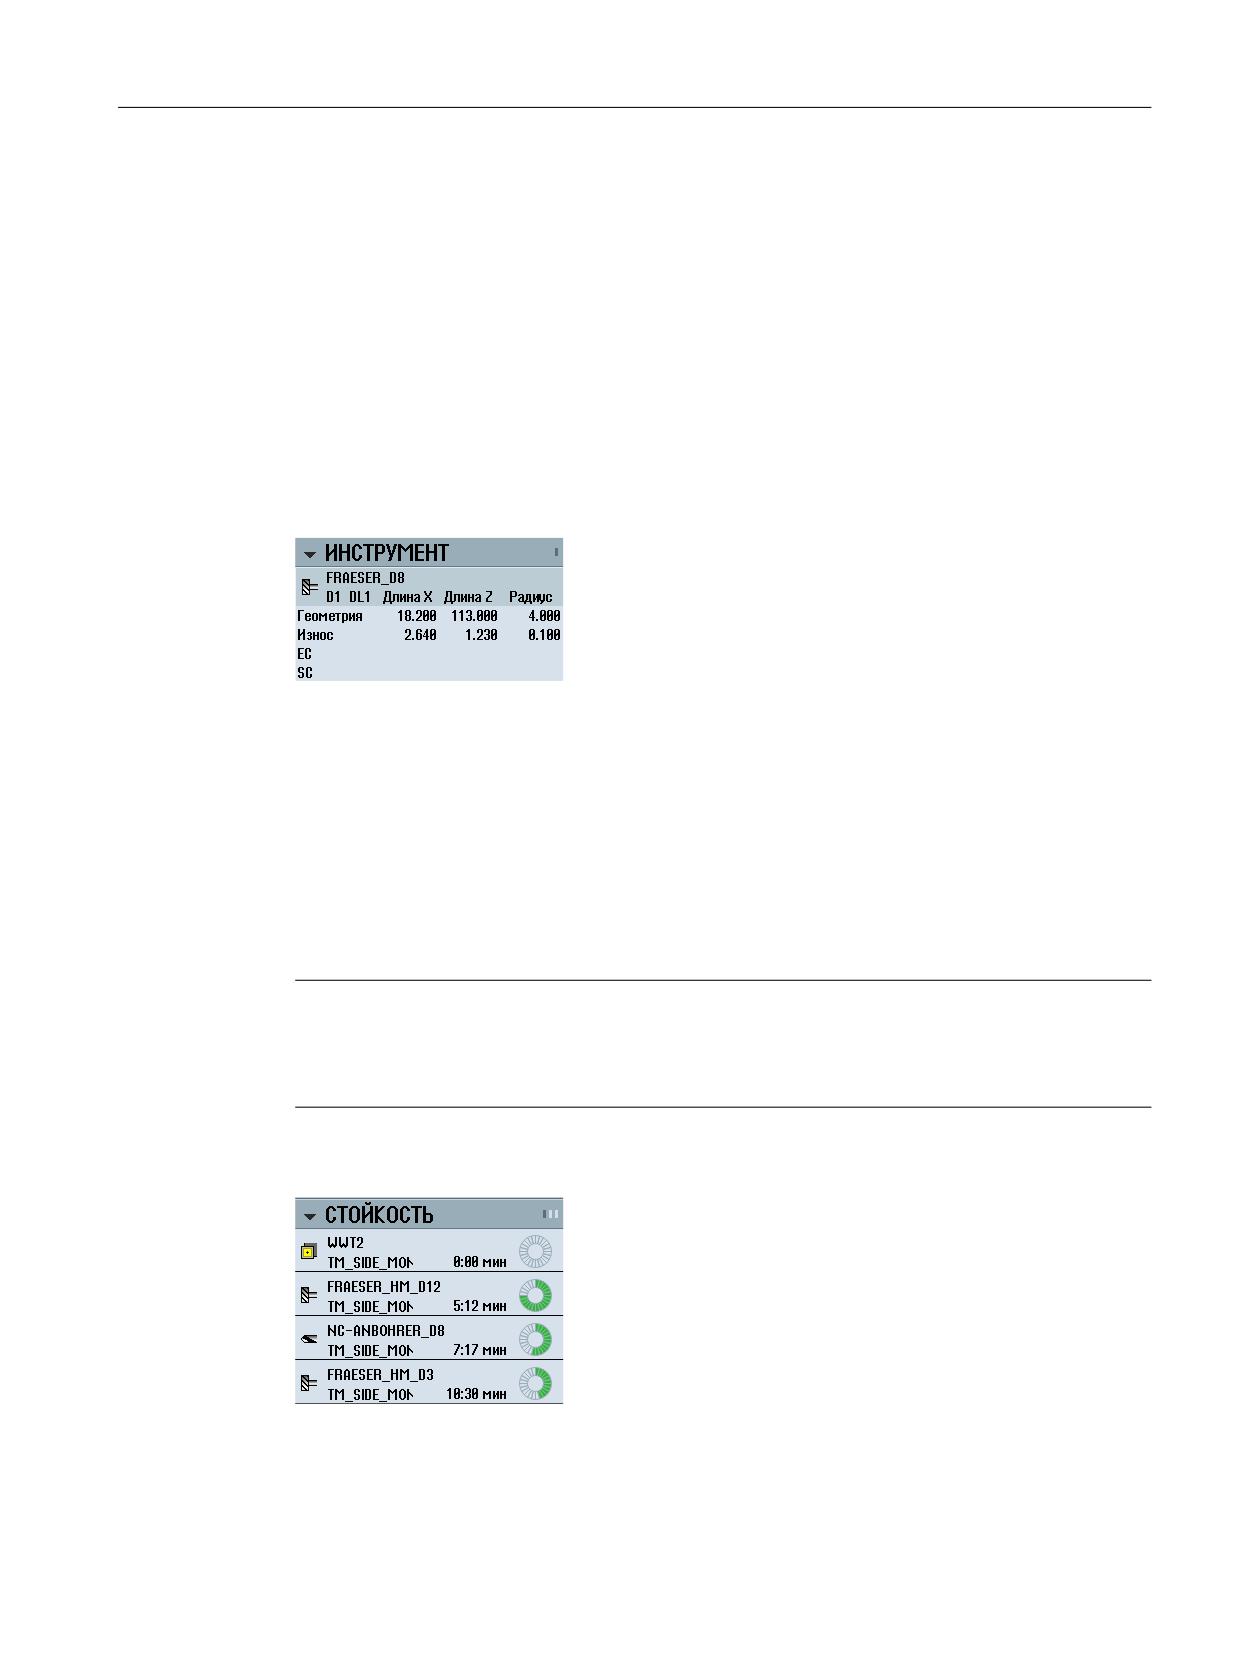
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
4.5.9
Виджет "Инструмент"
Виджет содержит данные по геометрии и износу активного инструмента.
В зависимости от конфигурации станка дополнительно отображается следующая
информация:
• EC: Активная зависящая от места коррекция - отладочная коррекция
• SC: Активная зависящая от места коррекция - суммарная коррекция
• TOFF: Запрограммированное смещение длины инструмента в координатах WCS и
запрограммированное смещение радиуса инструмента
• Наложение: Значение наложенных движений, выведенных в отдельных
направлениях инструмента
4.5.10
Виджет "Срок службы"
Виджет отображает контроль следующих значений инструмента:
• Время использования инструмента (контроль срока службы)
• Количество изготовленных деталей (контроль количества деталей)
• Износ инструмента (контроль износа)
Примечание
Несколько резцов
При наличии в инструменте нескольких резцов отображаются значения для резца с
наименьшим остаточным сроком службы, остаточным количеством деталей и износом.
Смена видов выполняется горизонтальной прокруткой.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
91
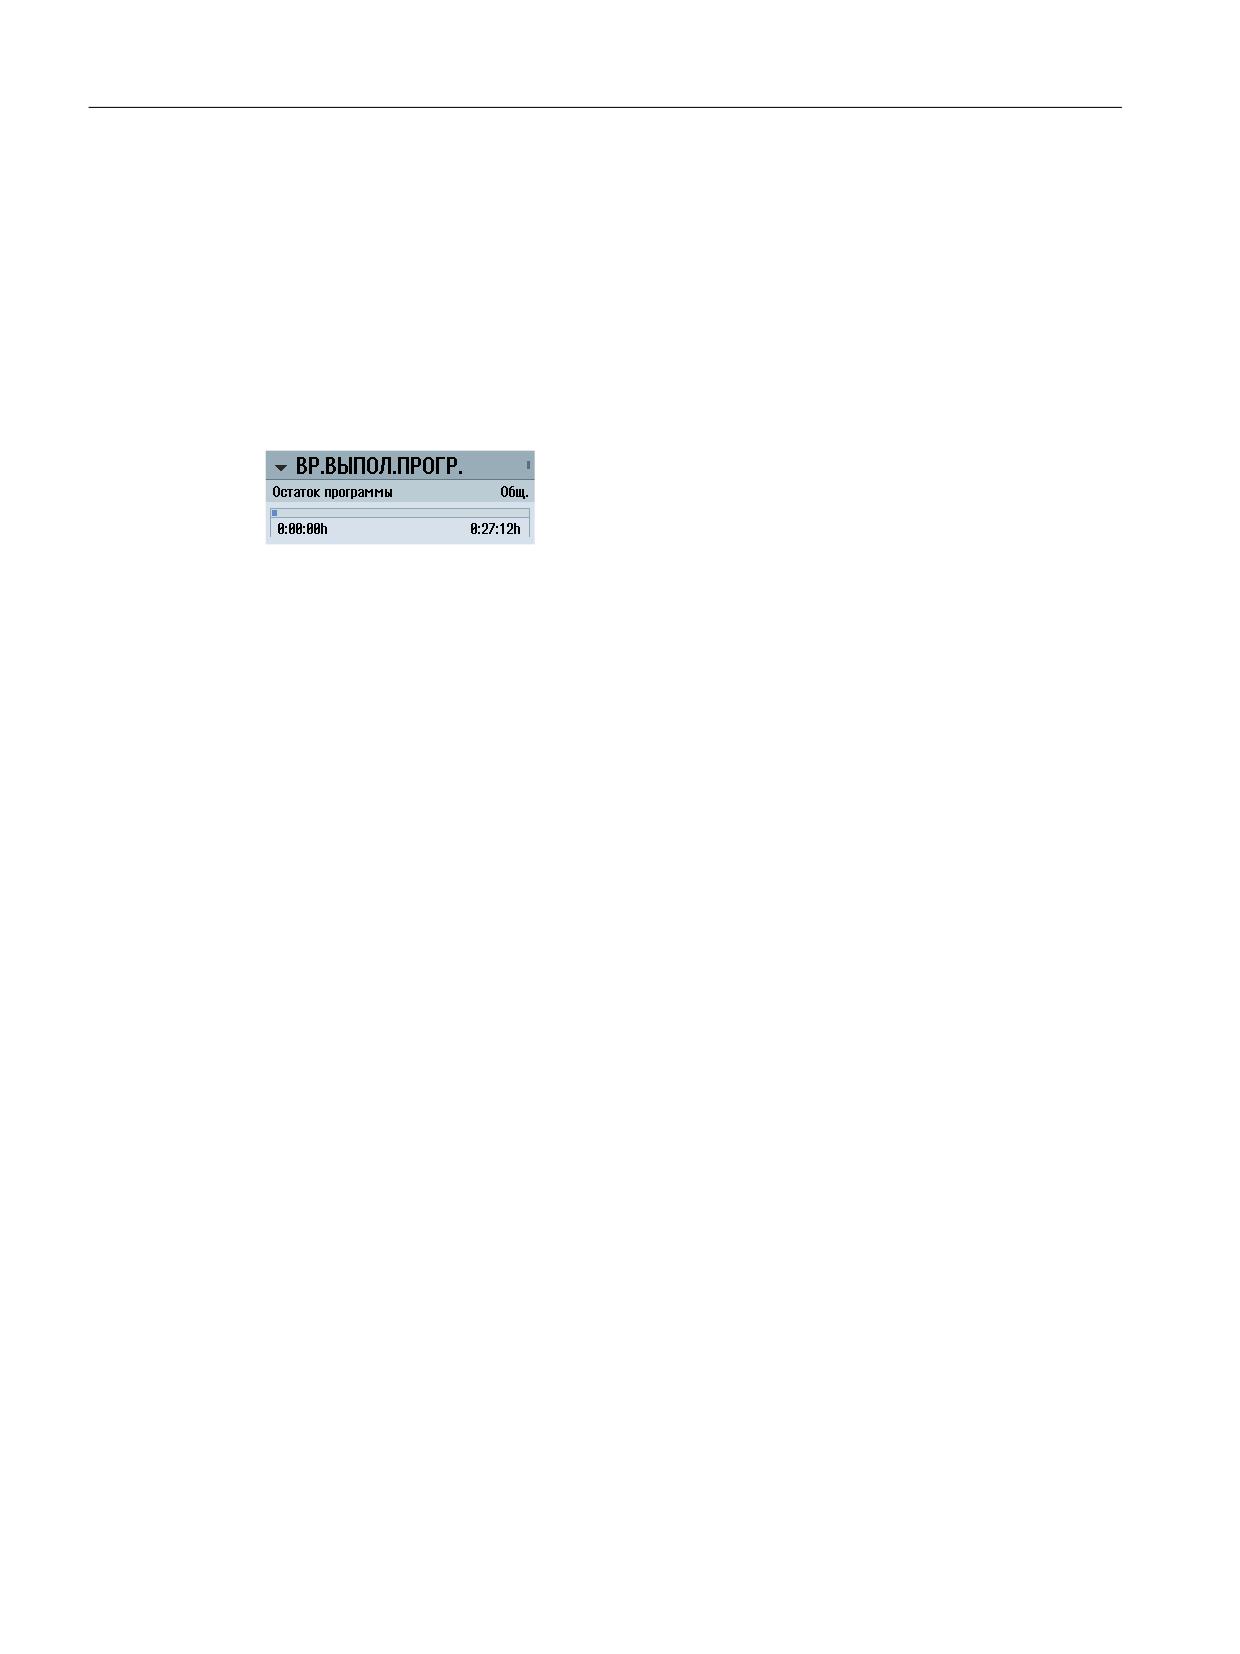
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
4.5.11
Виджет "Время выполнения программы"
Виджет содержит следующие данные:
• Общее время выполнения программы
• Время до окончания выполнения программы
При первом выполнении программы приводятся ориентировочные данные.
В дополнение к этому отображается линейчатая диаграмма прогресса выполнения
программы в процентах.
4.5.12
Виджет "Камера 1" и "Камера 2"
Возможна установка одной или двух камер наблюдения за удаленными процессами и
контроля труднодоступных участков.
Виджеты "Камера 1" и "Камера 2" служат для вывода изображений с камер. Каждой
камере присвоен свой виджет.
Фрезерная обработка
92
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
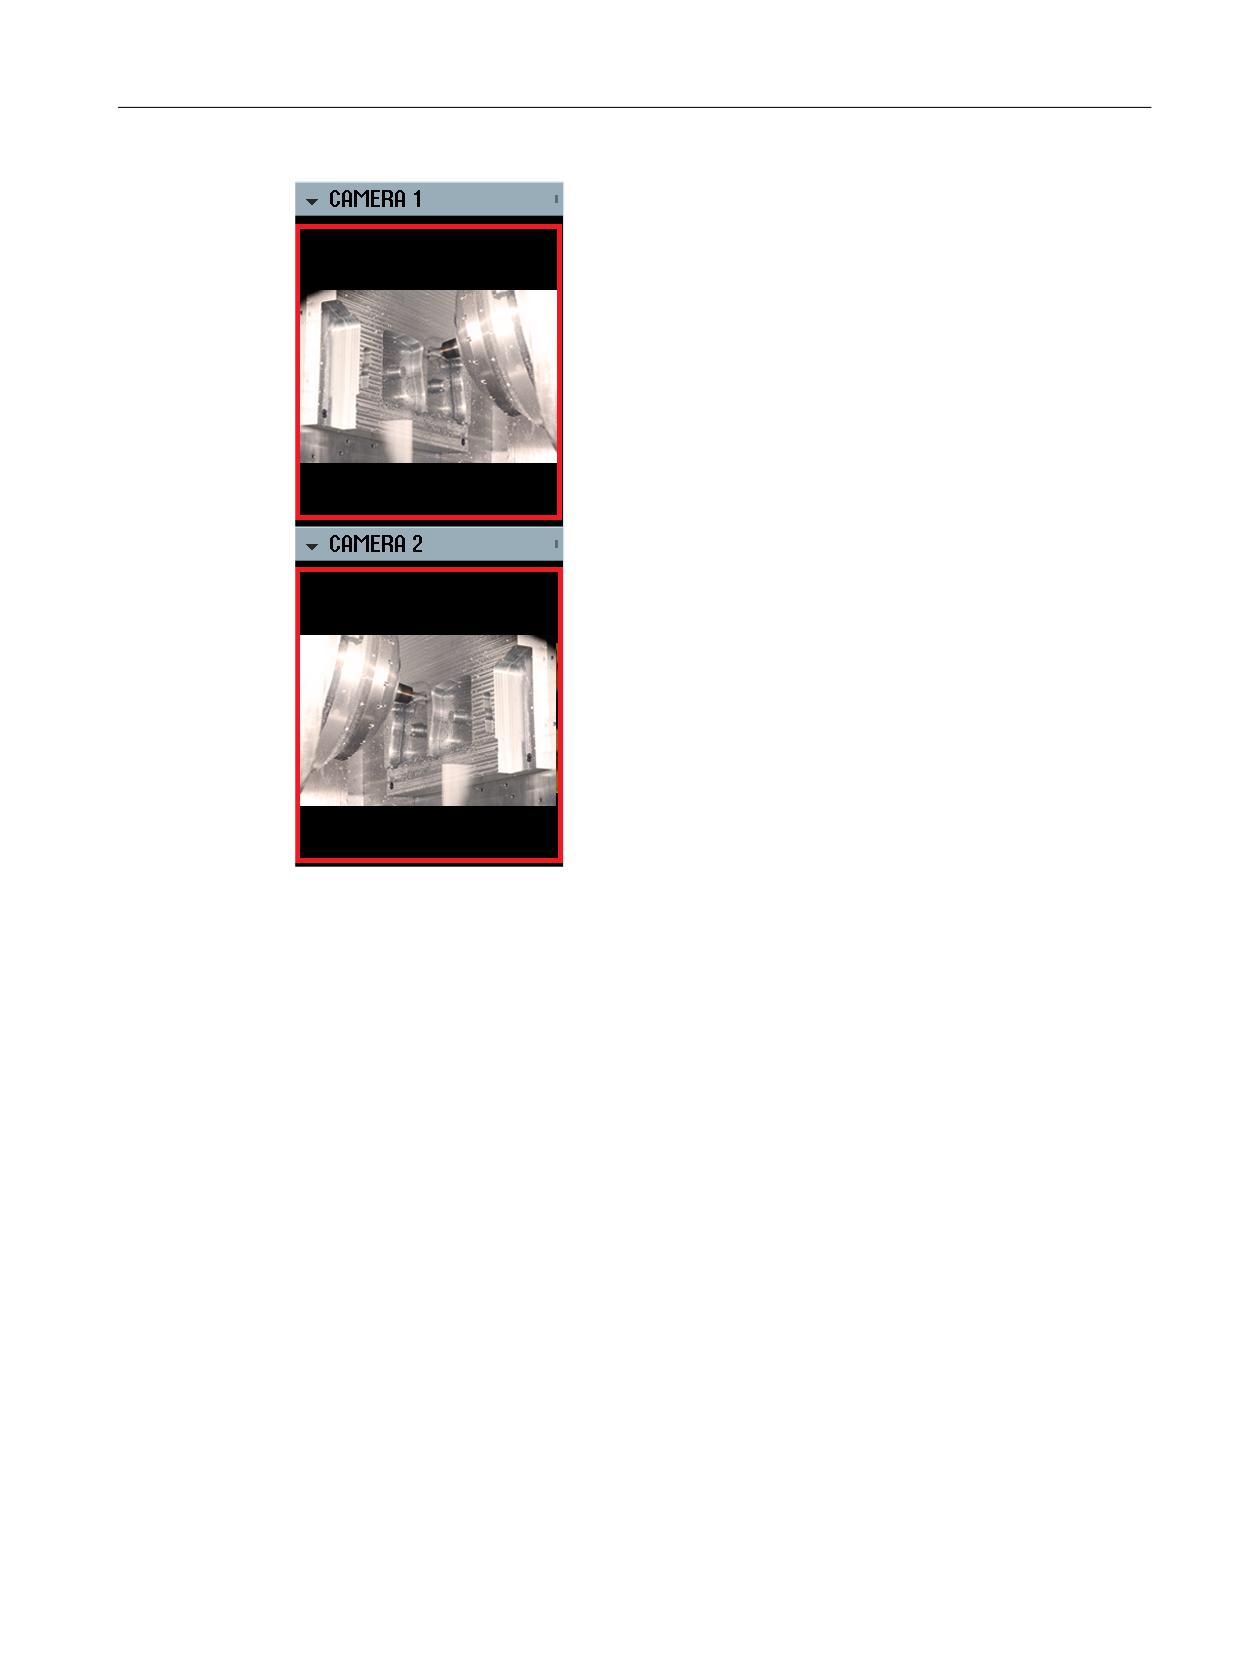
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
Если камера сконфигурирована, то открытие виджета запускает потоковую передачу.
Дополнительная информация по активации виджетов "Камера 1" и "Камера 2"
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
4.5.13
Боковой экран со страницами для алфавитной клавиатуры и/или
станочного пульта
На боковом экране мультисенсорной панели можно наряду со стандартными виджетами
конфигурировать и страницы с алфавитной клавиатурой и/или станочным пультом.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
93
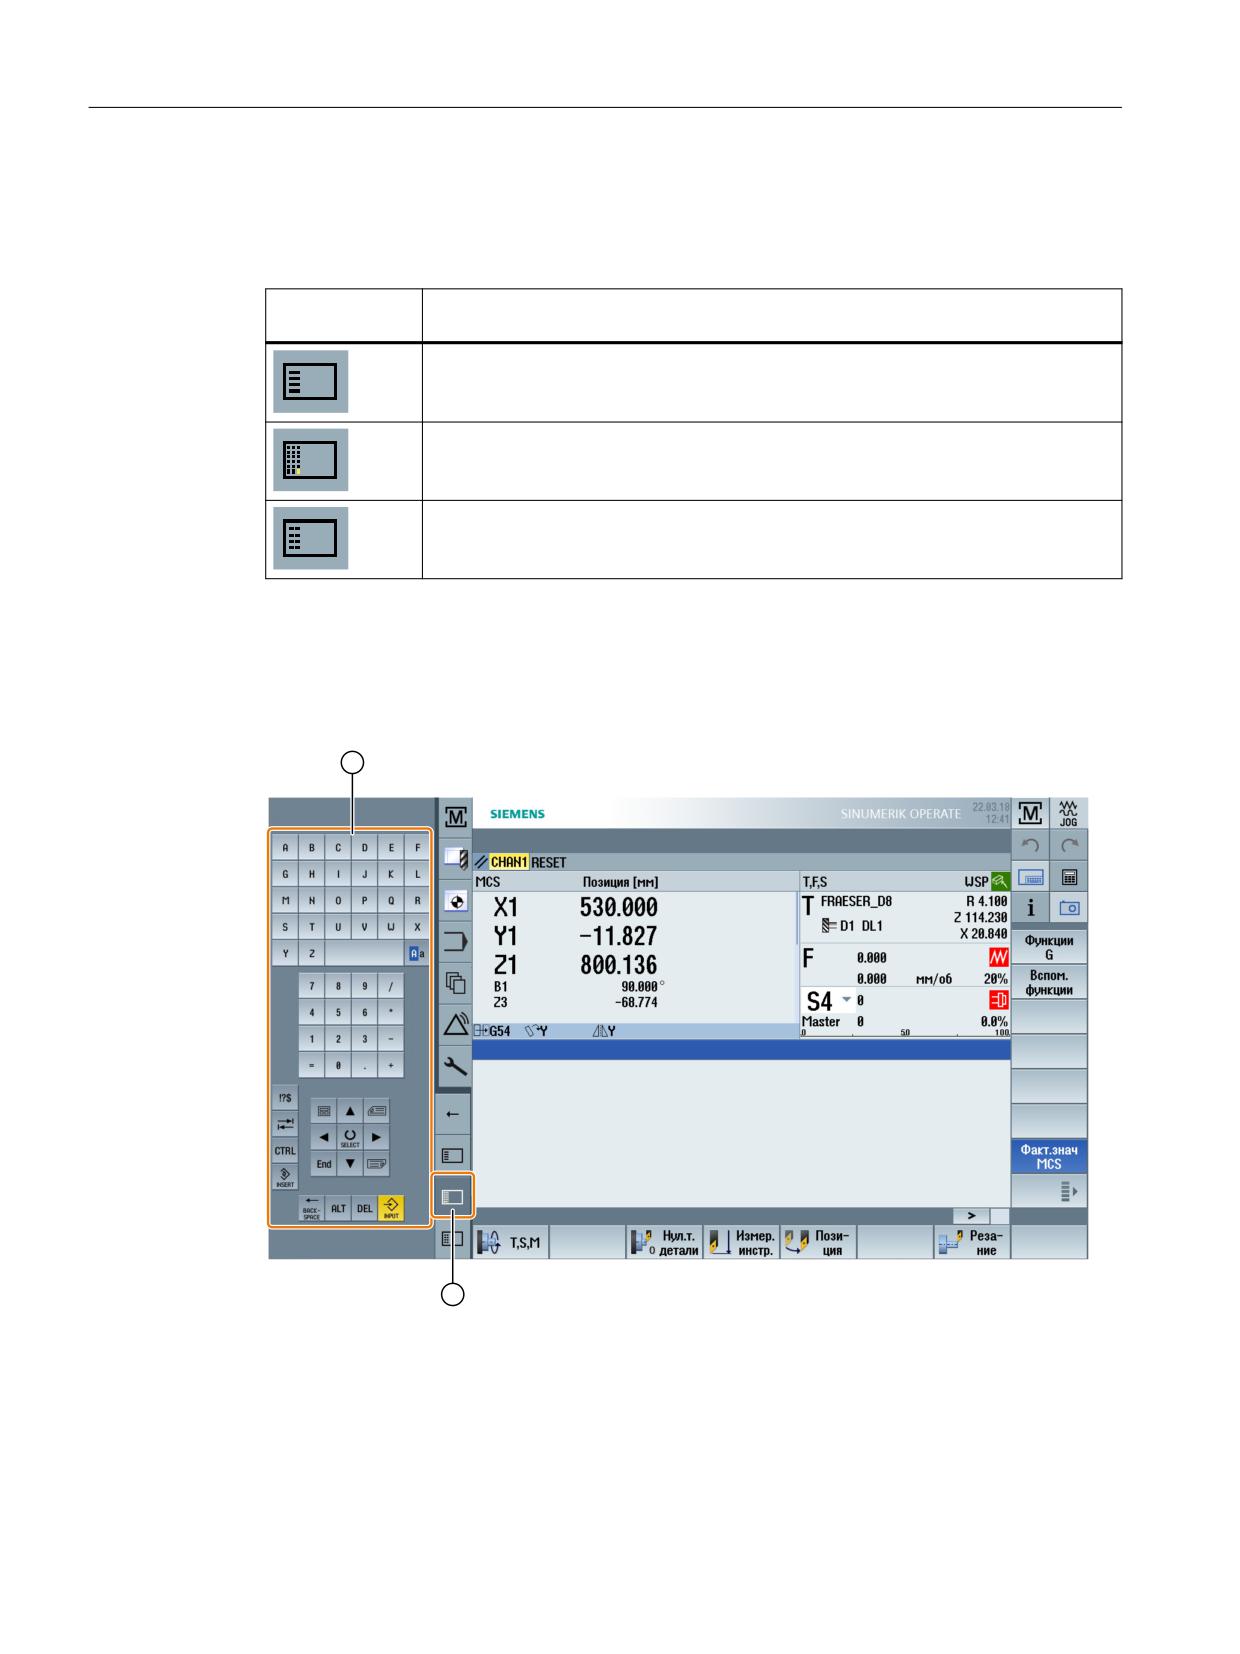
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
Конфигурирование алфавитной клавиатуры и мультисенсорной панели (MCP)
После конфигурирования алфавитной клавиатуры и клавиш мультисенсорной панели
(MCP) добавляется панель навигации бокового экрана:
Элемент упра-
Функция
вления
Индикация стандартных виджетов на боковом экране
Индикация алфавитной клавиатуры на боковом экране
Индикация станочного пульта на боковом экране
4.5.14
Пример 1: Алфавитная клавиатура на боковом экране
① Алфавитная клавиатура
② Клавиша для отображения клавиатуры
Фрезерная обработка
94
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
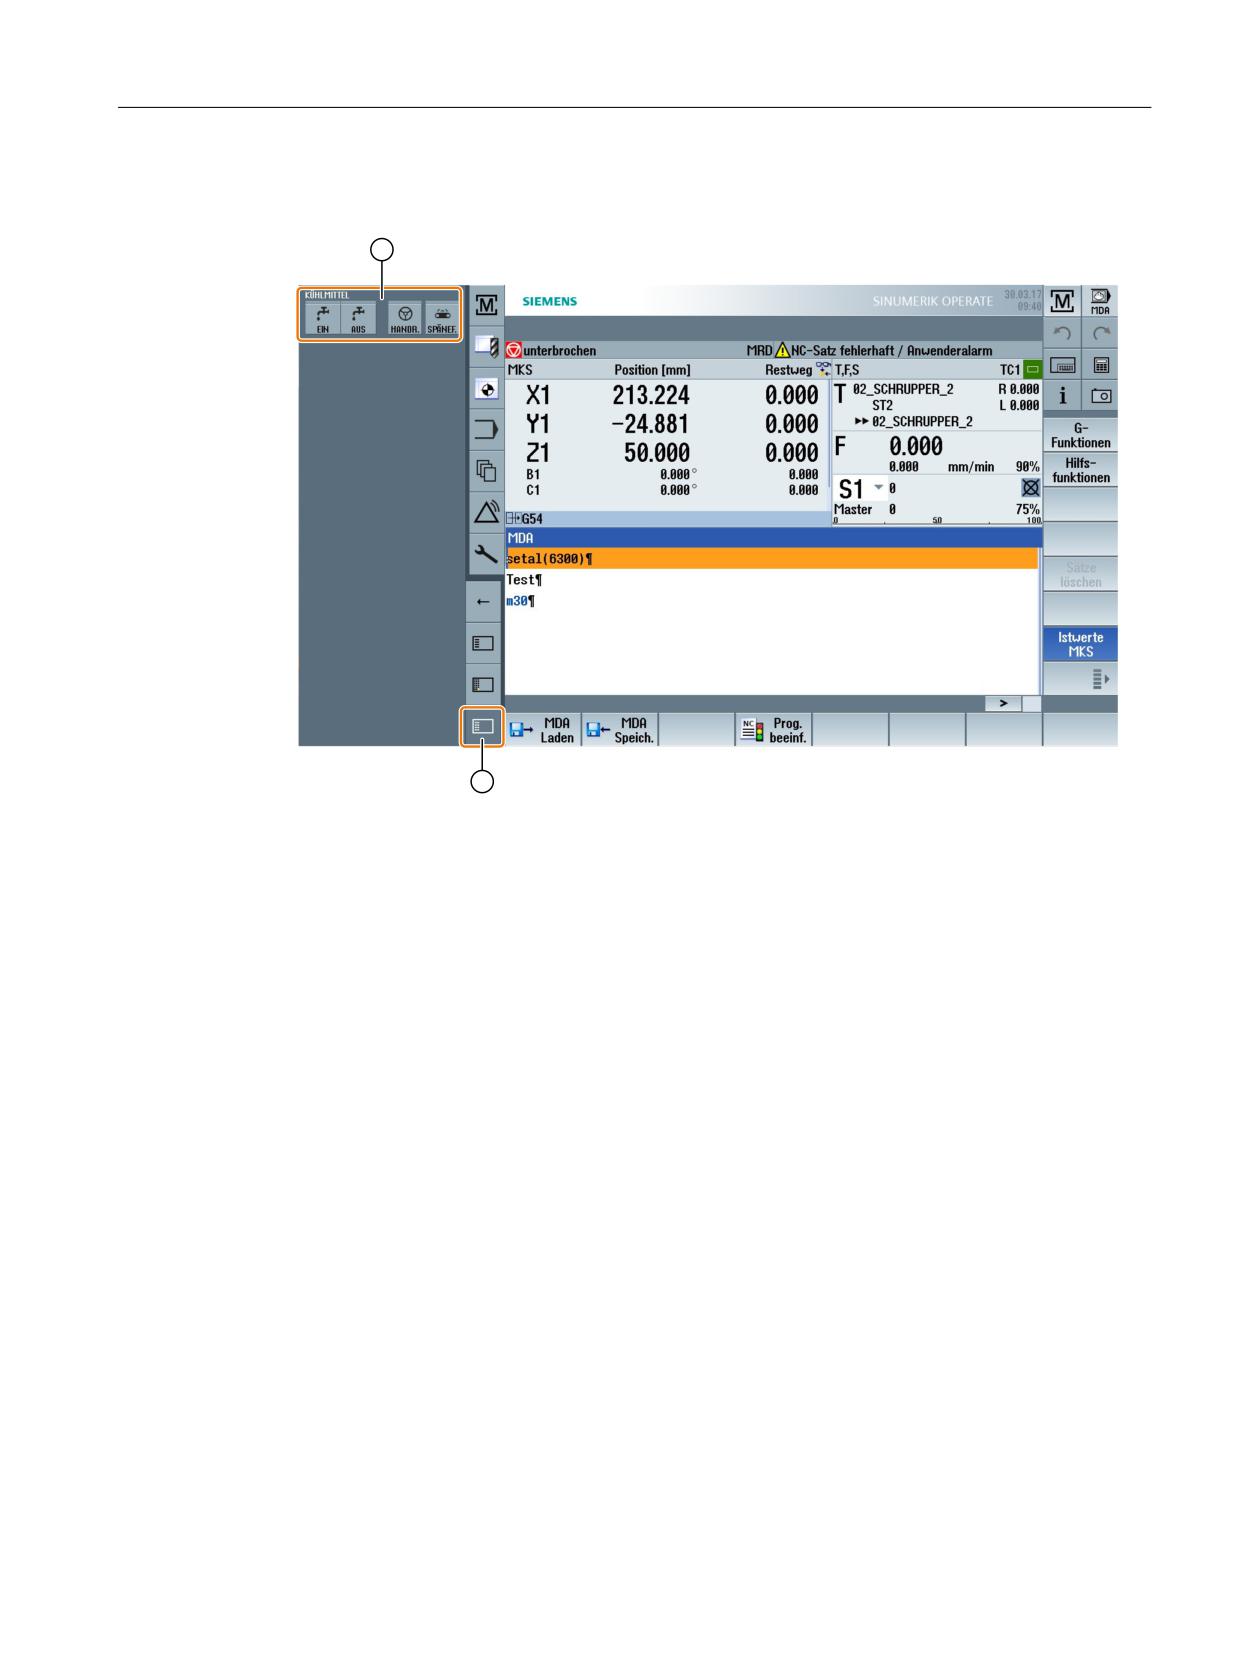
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.5 Дополнительный боковой экран
4.5.15
Пример 2: Станочный пульт на боковом экране
① Станочный пульт
② Клавиша для отображения станочного пульта
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
95
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.6 Экранный менеджер SINUMERIK Operate
4.6
Экранный менеджер SINUMERIK Operate
4.6.1
Обзор
На панели с разрешением Full HD (1920 x 1080) имеется возможность работы с экранным
менеджером.
Экранный менеджер позволяет просматривать большое количество информации
одновременно.
Экранный менеджер делит экран на несколько областей индикации.
Наряду с SINUMERIK Operate в различных областях отображены виджеты, клавиатуры,
панель управления станком и различные приложения.
Экранный менеджер доступен для следующих конфигураций:
• SINUMERIK Operate на PC/PCU
• SINUMERIK Operate на NCU (Embedded HMI) при использовании NCU 720 и NCU 730.
Опция программного обеспечения
Для функции экранного менеджера (SINUMERIK Operate Display Manager) необ-
ходима опция P81 - SINUMERIK Operate Display Manager.
Примечание
Конфигурация по умолчанию экранного менеджера поддерживает только
горизонтальный формат экрана.
Дополнительная информация
Дополнительная информация по активации и конфигурации экранного менеджера
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Дополнительная информация по панелям Full HD представлена в Справочнике по
оборудованию - Панели оператора: TOP 1500, TOP 1900, TOP 2200.
Фрезерная обработка
96
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
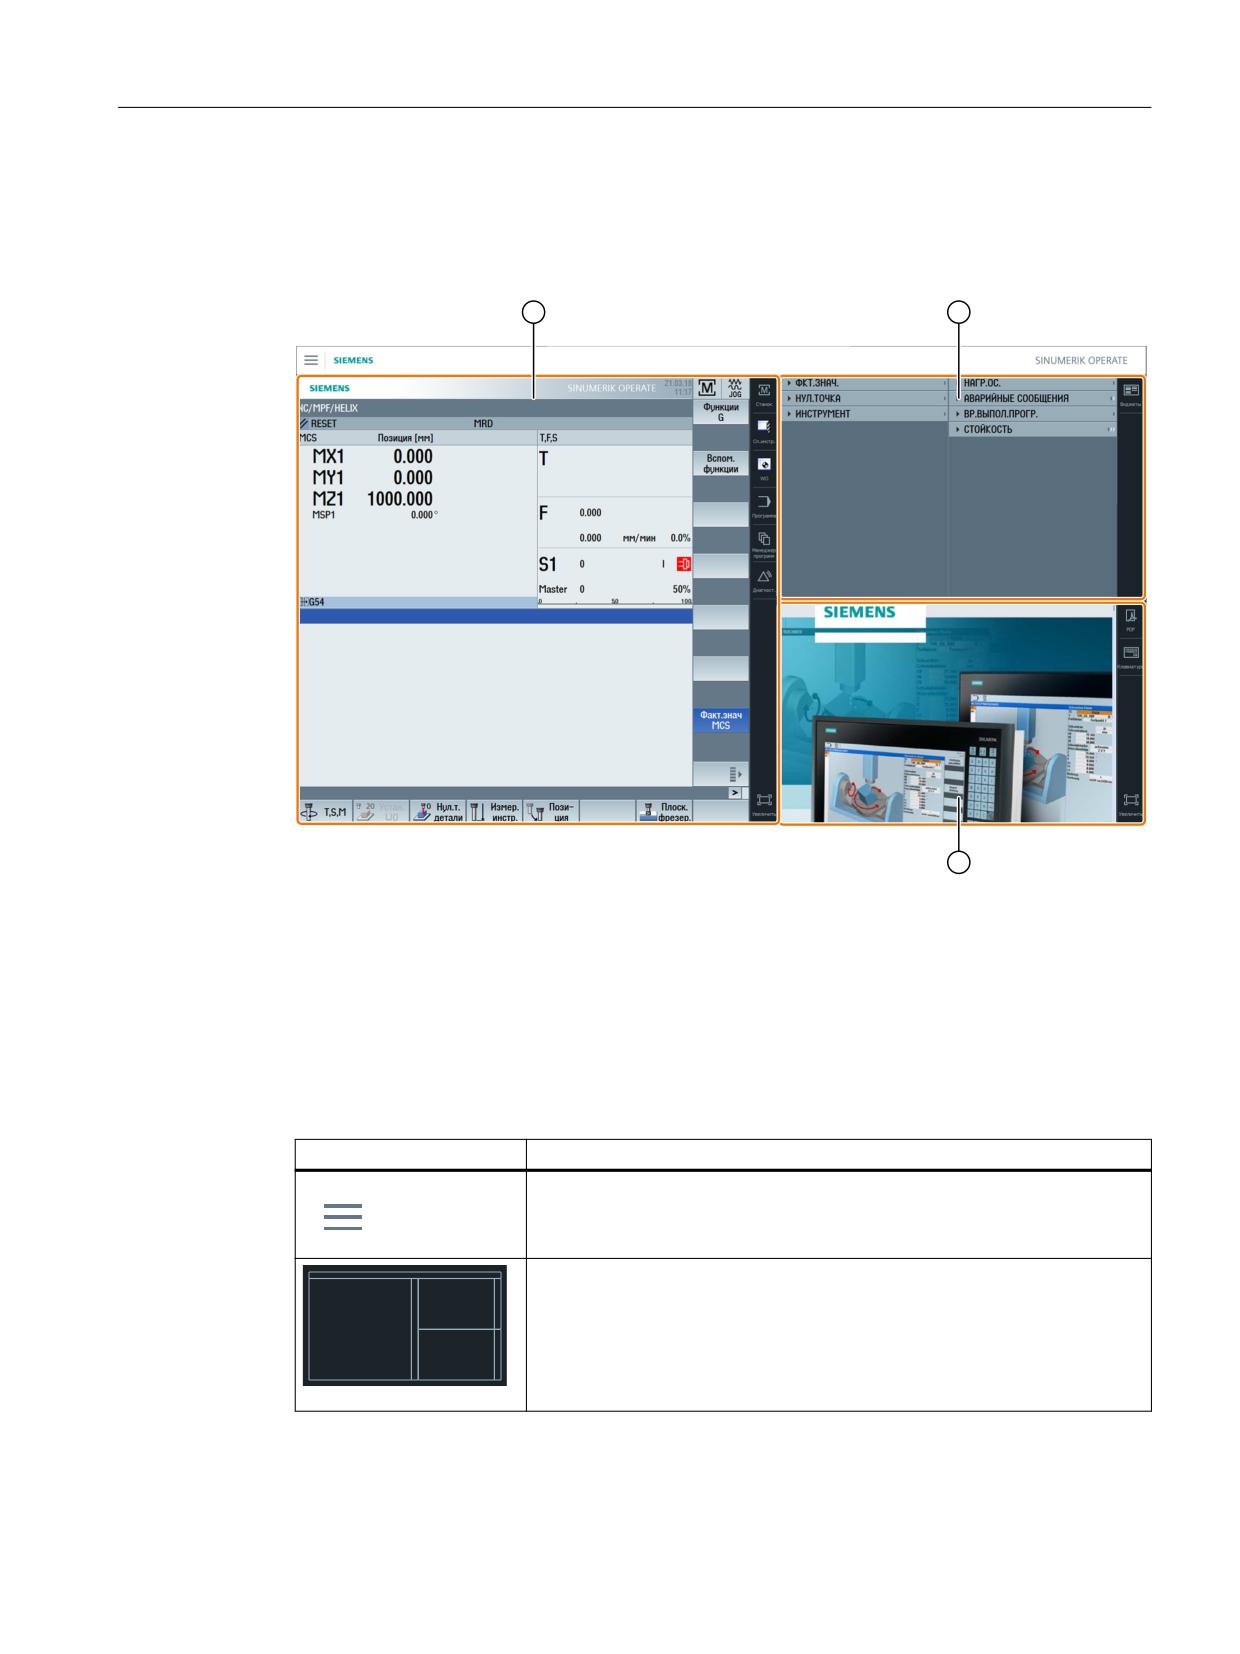
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.6 Экранный менеджер SINUMERIK Operate
4.6.2
Разделение экрана
Стандартный экранный менеджер SINUMERIK Operate Display Manager позволяет выбрать
три или четыре области индикации.
① SINUMERIK Operate с панелью навигации для переключения между областями управления
② Область индикации для стандартных виджетов
③ Область индикации для приложений (например, PDF)
4.6.3
Элементы управления
Экранный менеджер активирован.
Элемент управления
Функция
Меню
Для выбора расположения полей индикации коротко коснитесь меню.
3 поля индикации
• SINUMERIK Operate (с функциональным блоком)
• Поле виджетов
• Поле приложений (PDF, виртуальная клавиатура)
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
97
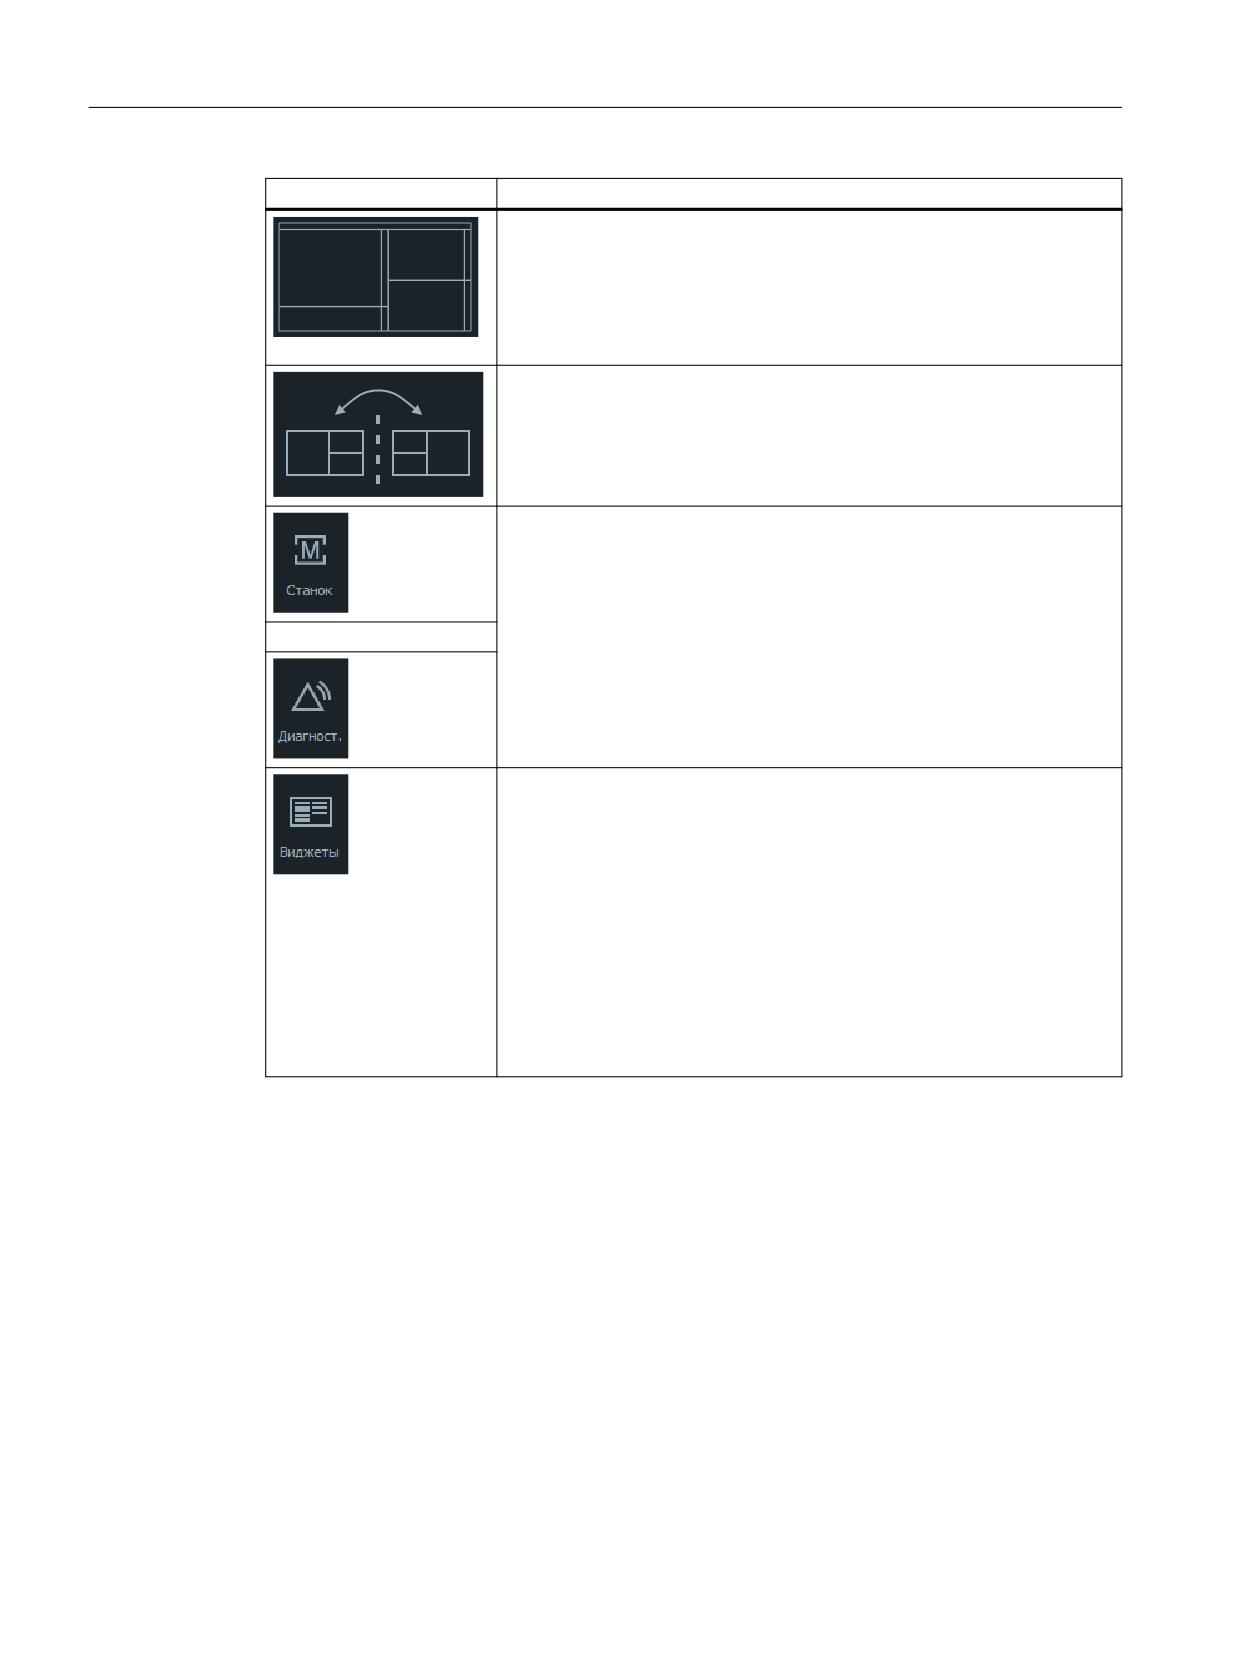
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.6 Экранный менеджер SINUMERIK Operate
Элемент управления
Функция
4 поля индикации
• SINUMERIK Operate (с функциональным блоком)
• Поле виджетов
• Поле приложений (PDF, виртуальная клавиатура)
• Поле с виртуальной клавиатурой
Отражение полей индикации
Отображает выбранное расположение полей индикации.
Навигация по SINUMERIK Operate
Для открытия необходимого поля управления коротко коснитесь со-
ответствующего символа.
Виджеты
В стандартную комплектацию входят следующие виджеты:
• Фактические значения (Страница 89)
• Нулевая точка (Страница 89)
• Инструмент (Страница 91)
• Нагрузка на ось (Страница 90)
• Аварийные сообщения (Страница 89)
• Время выполнения программы (Страница 92)
• Срок службы (Страница 91)
• Переменные ЧПУ/PLC (Страница 90)
Фрезерная обработка
98
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.6 Экранный менеджер SINUMERIK Operate
Элемент управления
Функция
PDF
Открывает сохраненный здесь файл в формате PDF.
В индикации PDF доступны следующие функции:
• Открыть (<CTRL> + <O>)
• Выделить (<CTRL> + <A>)
• Копировать (<CTRL> + <C>)
• Перейти (<CTRL> + <G>)
• Поиск (<CTRL> + <F>)
• Отобразить/скрыть закладки (<CTRL> + <B>)
Можно также использовать индикацию PDF на анимированной пане-
ли вверху слева.
Следующие жесты пальцами оптимизируют режим просмотра:
• Двукратное касание (Double Tap): адаптация по ширине:
• <CTRL> + двукратное касание (Double Tap): адаптация по высоте
Если при рассмотрении документа в формате PDF изменить язык, то
загружается документ PDF на соответствующем языке.
При отсутствии документа PDF для настроенного языка загружается
документ PDF на английском языке.
Если документ PDF содержит закладки, то после изменения языка по-
ложение в документе PDF сохраняется от сеанса к сеансу.
Виртуальная клавиатура
Открывает клавиатуру с раскладкой QWERTY на полях индикации при-
ложений, а также в 4-м поле индикации, под SINUMERIK Operate.
При выборе виртуальной клавиатуры одновременно с максимальным
отображением поля индикации клавиатура открывается как всплы-
вающее окно. С помощью касаний клавиатура может быть переме-
щена в любое место дисплея.
Камера
Потоковая передача сконфигурированной камеры:
•
Потоковая передача камеры 1
•
Потоковая передача камеры 2
•
Потоковая передача камеры 1 и камеры 2
Если камера сконфигурирована, можно напрямую наблюдать соот-
ветствующую потоковую передачу. Если конфигурация камеры мен-
яется или возникают проблемы подключения, загрузите систему за-
ново, чтобы активировать потоковую передачу.
Увеличение поля индикации
Увеличивает поле SINUMERIK Operate, а также поле приложений на
всю площадь панели.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
99
Управление SINUMERIK Operate посредством мультисенсорных панелей
4.6 Экранный менеджер SINUMERIK Operate
Элемент управления
Функция
Уменьшение поля индикации
Уменьшает поле SINUMERIK Operate, а также поле приложений до пер-
воначального размера.
Станочный пульт
Открывает станочный пульт.
Указание:
Следовать указаниям изготовителя станка.
См. также
Виджет "Камера 1" и "Камера 2" (Страница 92)
Фрезерная обработка
100
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
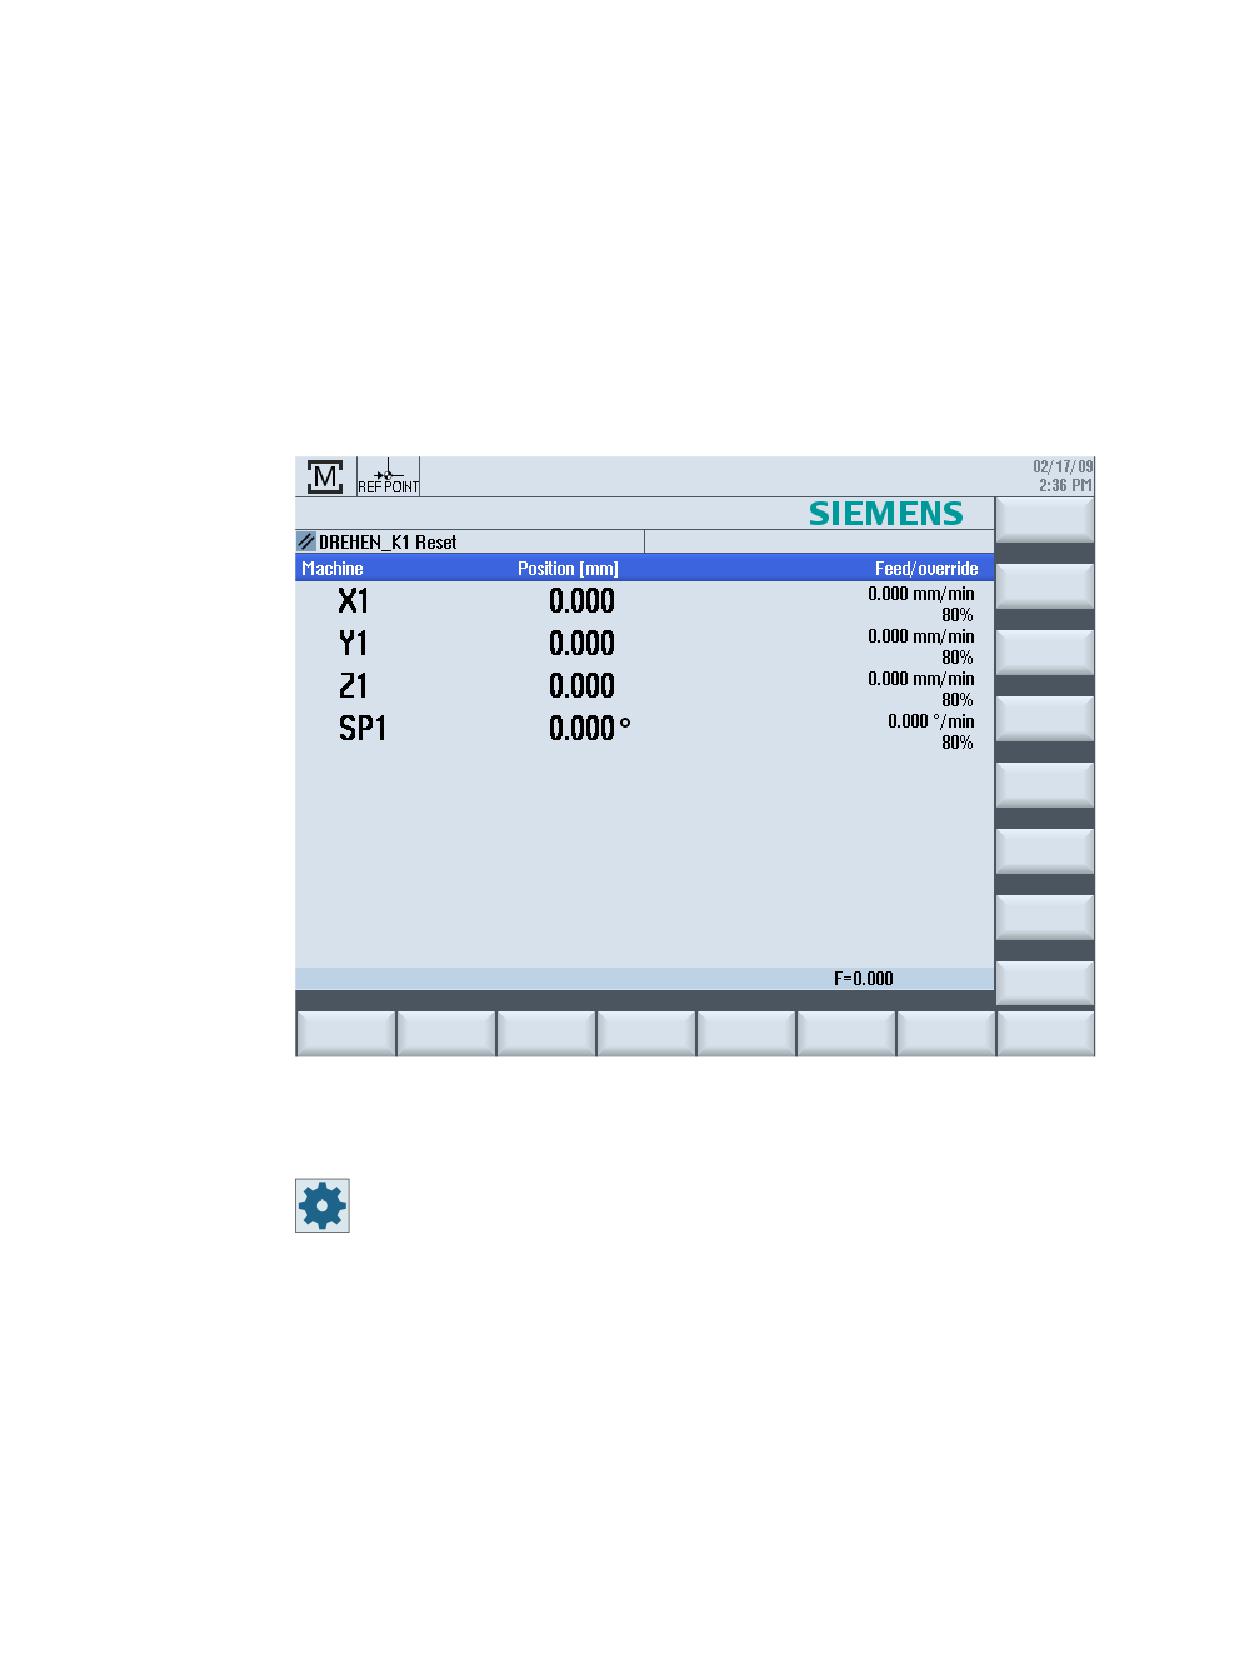
Наладка станка
5
5.1
Включение и выключение
Запуск
После запуска СЧПУ открывается первичный экран в зависимости от заданного
изготовителем станка режима работы, как правило, это первичный экран функции "REF
POINT".
Изготовитель станка
Следовать указаниям изготовителя станка.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
101
Наладка станка
5.2 Движение к точке реферирования
5.2
Движение к точке реферирования
5.2.1
Реферирование осей
Станок может быть оснащен абсолютной или инкрементальной системой измерения
перемещений. Ось с инкрементальной системой измерения перемещений после
включения СЧПУ должна быть реферирована, а с абсолютной - нет.
Поэтому в случае инкрементальной системы измерения перемещений все оси станка
сначала должны быть подведены к референтной точке, координаты которой
относительно нулевой точки станка известны.
Последовательность
Перед реферированием оси должны находиться на позиции, откуда возможен подвод к
референтной точке без столкновений.
Оси могут, в зависимости от установок изготовителя станка, быть подведены к
референтной точке и все одновременно.
Изготовитель станка
Следовать указаниям изготовителя станка.
ВНИМАНИЕ
Опасность столкновений
Если оси не находятся на безопасной от столкновений позиции, то сначала они должны
быть соответственно позиционированы в режиме работы "JOG" или "MDA".
При этом обязательно обратить внимание на движения осей непосредственно на
станке!
Пока оси не реферированы, не обращать внимания на индикацию фактического
значения!
Программные конечные выключатели не действуют!
Порядок действий
1.
Нажать клавишу <JOG>.
2.
Нажать клавишу <REF. POINT>.
Фрезерная обработка
102
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Наладка станка
5.2 Движение к точке реферирования
3.
Выбрать перемещаемую ось.
;
=
4.
Нажать клавиши <-> или <+>.
Выбранная ось движется к референтной точке.
Если нажата неправильная клавиша направления, то команда не
выполняется, движение не выполняется.
Рядом с осью появляется символ, если она достигла референтной
точки.
После достижения референтной точки ось реферирована. Индикация фактического
значения устанавливается на значение референтной точки.
С этого момента действуют ограничители хода, например, программные конечные
выключатели.
Функция завершается через станочный пульт через выбор режима работы "AUTO" или
"JOG".
5.2.2
Подтверждение пользователя
Если на станке используется Safety Integrated (SI), то при реферировании необходимо
подтвердить, что показанная текущая позиция оси совпадает с фактической позицией на
станке. Это подтверждение является условием для дальнейшей работы Safety Integrated.
Подтверждение пользователя для оси может быть дано только в том случае, если прежде
ось была перемещена на референтную точку.
Показанная позиция оси всегда относится к системе координат станка (MCS).
Опция
Для подтверждения пользователя для Safety Integrated необходима программная опция.
Принцип действий
1.
Выбрать область управления "Станок".
2.
Нажать клавишу <REF POINT>.
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
103
Наладка станка
5.2 Движение к точке реферирования
3.
Выбрать перемещаемую ось.
;
=
4.
Нажать клавиши <-> или <+>.
Выбранная ось движется к референтной точке и останавливается.
Индицируется координата референтной точки.
Ось обозначается с помощью
5.
Нажать программную клавишу "Подтверждение пользователя".
Открывается окно "Подтверждение пользователя".
Индицируется список всех осей станка с их текущей позицией и
позицией SI.
6.
Поместить курсор в поле "Подтверждение" необходимой оси.
7.
Активировать подтверждение посредством нажатия клавиши
<SELECT>.
Выбранная ось обозначена в колонке "Подтверждение" крестиком
как "безопасно референцированная".
Повторное нажатие клавиши <SELECT> снова деактивирует под-
тверждение.
Фрезерная обработка
104
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
Наладка станка
5.3 Режимы работы
5.3
Режимы работы
5.3.1
Общая информация
Работа может выполняться в трех различных режимах.
Режим работы "JOG"
Режим работы "JOG" предусмотрен для следующей подготовительной деятельности:
• Движение к референтной точке, т.е. ось станка реферируется
• Подготовка станка для выполнения программы в автоматическом режиме, т.е.
измерение инструментов, измерение детали и при необходимости определение
используемых в программе смещений нулевой точки
• Перемещение осей, например, при прерывании программы
• Позиционирование осей
Выбор "JOG"
Нажать клавишу <JOG>.
В режиме "JOG" доступны следующие функции:
• "REF POINT"
• "REPOS"
Функция "REF POINT"
Функция "REF POINT" служит для синхронизации СЧПУ и станка. Для этого в режиме
работы "JOG" выполняется подвод к референтной точке.
Выбор "REF POINT"
Нажать клавишу <REF POINT>.
Функция "REPOS"
Функция "REPOS" служит для репозиционирования на определенную позицию. После
прерывания программы (например, для коррекции значений износа инструмента) в
режиме работы "JOG" инструмент отводится от контура.
В окне фактических значений пройденные в режиме "JOG" разности хода отображаются
как смещение "REPOS".
Фрезерная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4
105
Наладка станка
5.3 Режимы работы
Смещение "REPOS" может быть показано в системе координат станка (MCS) или в системе
координат детали (WCS)
Выбор "REPOS"
Нажать клавишу <REPOS>.
Режим работы "MDA" (Manual Data Automatic)
В режиме работы "MDA" возможен покадровый ввод и обработка команд в G-кодах для
отладки станка или выполнения отдельных операций.
Выбор "MDA"
Нажать клавишу <MDA>.
В режиме "MDA" доступна функция "TEACH IN".
Функция "TEACH IN"
Функция "TEACH IN" позволяет создавать, изменять и выполнять программы обработки
детали (главные программы и подпрограммы) для процессов движения или простых
деталей посредством подвода и сохранения позиций.
Выбор "Teach In"
Нажать клавишу <TEACH IN>.
Режим работы "AUTO"
В автоматическом режиме программа может быть выполнена полностью или лишь
частично.
Выбор "AUTO"
Нажать клавишу <AUTO>.
В режиме "AUTO" доступна функция "Отдельный кадр".
Функция "Отдельный кадр"
Функция "Отдельный кадр" позволяет обрабатывать программу покадрово.
Фрезерная обработка
106
Руководство по эксплуатации, 07/2021, 6FC5398-7CP40-6PA4