содержание .. 29 30 31 32 ..
SINUMERIK 840D sl ShopTurn. Управление / Программирование ЧПУ (2008 год) - часть 6
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Боковая поверхность Y:
Исходной точкой всегда является центр полного круга или делительной окружности
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина паза относительно Х0 (асб. или инкр.) - (только при черновой и чистовой
обработке)
мм
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
мм
UYZ
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
W
Ширина паза
мм
R
Радиус кольцевой канавки
мм
α0
Стартовый угол
градус
α0 относится на торцовой поверхности к оси X, на боковой поверхности - к оси Y.
α1
Апертурный угол канавки
градус
α2
Угол повторного включения (только для делительной окружности)
градус
N
Количество канавок
Позициониро-
Прямая: переход к следующей позиции по прямой ускоренным ходом.
вание
Круг: подвод к следующей позиции осуществляется по круговой траектории с
установленной через машинные данные подачей.
5.5.7 Открытый паз
Если необходимо выбрать открытый паз, то используется
функция "Открытый паз".
В зависимости от свойств детали и станка, можно выбрать одну
из следующих стратегий обработки:
• вихревое фрезерование
• врезное фрезерование
Вихревое
Специальное для закаленных материалов используется этот
фрезерование
метод черновой обработки и подготовки контура с помощью фрез
с покрытием VHM. В качестве предпочтительной стратегии для
черновой обработки HSC вихревое фрезерование обеспечивает
защиту от полного врезания инструмента. Благодаря этому точно
соблюдается установленное перекрытие.
Граничные условия
• Черновая обработка
для вихревого
1/2 ширины паза W - чистовой припуск UXY ≤ диаметр фрезы
фрезерования
• Чистовая обработка
1/2 ширины паза W ≤ диаметр фрезы
• Чистовая обработка края
Чистовой припуск UXY ≤ диаметр фрезы
• Ширина паза
как минимум 1,15 x диаметр фрезы + чистовой припуск
максимум 2 x диаметр фрезы + 2 x чистовой припуск
• Радиальная подача
минимум 0,02 x диаметр фрезы
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-253
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
максимум 0,25 x диаметр фрезы
• Макс. глубина подачи ≤ высота среза фрезы
Учитывать, что нельзя проверить высоту среза фрезы.
Макс. радиальная подача зависит от фрезы.
Выбрать для твердых материалов меньшую подачу.
Подвод/отвод
1. Инструмент движется ускоренным ходом на начальную точку
перед пазом, соблюдая при этом безопасное расстояние.
2. Инструмент подается на глубину резания.
3. Обработка открытого паза осуществляется с выбранным
режимом обработки всегда по всей длине паза.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При выборке открытых пазов возможен свободный выбор режима
обработки:
• Черновая обработка
Черновая обработка осуществляется круговыми движениями
фрезы. При этих движениях фреза непрерывно подается в
плоскости. После прохождения фрезой всего паза она
круговым движением снова отводится назад и снимает
следующий слой (глубина подачи) в направлении Z. Этот
процесс повторяется до достижения предустановленной
глубины паза плюс чистовой припуск.
• Чистовой припуск
При чистовой обработке стенок фреза двигается вдоль стенок
паза, при этом снова пошагово подается в направлении Z.
При этом фреза выводится на безопасное расстояние над
началом паза и концом паза, чтобы обеспечить равномерную
поверхность стенки паза по всей длине паза.
• Чистовая обработка края
Чистовая обработка края осуществляется идентично чистовой
обработке, только отсутствует последняя подача (чистовая
обработка основания).
• Чистовая обработка основания
При чистовой обработке основания фреза один раз проходит
готовый паз в прямом и обратном направлении.
• Предварительная чистовая обработка
Если на стенках паза остается слишком много материала, то
избыточные углы снимаются до чистового припуска.
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю паза.
Врезное фрезерование
Врезное фрезерование считается предпочтительной стратегией
для выборки карманов и пазов для "нестабильных" станков и
геометрии инструмента.
При этой стратегии в основном действуют только силы вдоль оси
5-254
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
инструмента, т.е. вертикально к поверхности выбираемого
кармана/паза (для плоскости XY в направлении Z).
Поэтому инструмент практически не деформируется. Благодаря
осевой нагрузке инструмента, и для неустойчивых деталей
опасность вибрации практически отсутствует.
Глубина резания может быть значительно увеличена. Через
использование так называемой врезной фрезы достигается более
высокая стойкость благодаря уменьшению вибрации при
большей длине.
Граничные условия
• Макс. радиальная подача
для врезного
Макс. подача зависит от ширины режущей кромки фрезы.
фрезерования
• Размер шага
Боковой размер шага получается из требуемой ширины паза,
диаметра фрезы и чистового припуска.
• Отвод
Отвод осуществляется с движением после врезания под
углом в 45°, если угол охвата меньше 180°. В ином случае
осуществляется вертикальный отвод как при сверлении.
• Отвод
Отвод выполняется вертикально к охватывающей
поверхности.
• Безопасное расстояние
Выполнить вывод на безопасное расстояние над концом
детали, чтобы избежать закруглений стенок паза на концах.
Учитывать, что нельзя проверить ширину режущей кромки фрезы
для макс. радиальной подачи.
Подвод/отвод
1. Инструмент подается ускоренным ходом на начальную точку
перед пазом на безопасное расстояние.
2. Обработка открытого паза осуществляется с выбранным
режимом обработки всегда по всей длине паза.
3. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При выборке открытых пазов возможен свободный выбор режима
обработки:
• Черновая обработка
Черновая обработка паза осуществляется последовательно
вдоль паза через вертикальные движения врезания фрезы с
рабочей подачей. После выполняется отвод и движение
позиционирования на следующую точку врезания.
Выполняется попеременное врезание вдоль паза со
смещением на половину значения подачи на левой и правой
стенке соответственно. Первая операция врезания
осуществляется на краю паза с врезанием фрезы на
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-255
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
половину подачи минус безопасное расстояние. Если при
этом безопасное расстояние больше подачи, то она
выполняется вне материала. Макс. ширина паза для этого
цикла должна быть меньше двойной ширины фрезы плюс
чистовой припуск.
После каждого движения врезания фреза отводится также с
рабочей подачей на безопасное расстояние. По возможности
это выполняется по так называемому методу Retract, т.е. при
обхвате фрезы меньше 180° она отводится под углом 45° в
направлении, противоположном биссектрисе области
обхвата, от основания.
После фреза движется ускоренным ходом над материалом.
•
Чистовой припуск
При чистовой обработке стенок фреза двигается вдоль стенок
паза, при этом снова пошагово подается в направлении Z.
При этом фреза выводится на безопасное расстояние над
началом паза и концом паза, чтобы обеспечить равномерную
поверхность стенки паза по всей длине паза.
•
Чистовая обработка края
Чистовая обработка края осуществляется идентично чистовой
обработке, только отсутствует последняя подача (чистовая
обработка основания).
•
Чистовая обработка основания
При чистовой обработке основания фреза один раз проходит
готовый паз в прямом и обратном направлении.
•
Предварительная чистовая обработка
Если на стенках паза остается слишком много материала, то
избыточные углы снимаются до чистового припуска.
•
Снятие фаски
При снятии фаски ломается кромка на верхнем краю паза.
¾
Нажать программные клавиши "Фрезерование", "Паз" и
Nut
>
"Открытый паз ".
Offene Nut
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 4 различными положениями:
• Торец/торец C
• Боковая
поверхность/боковая поверхность C
• торец Y (только если имеется ось Y)
• боковая поверхность Y (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
5-256
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Режим
Черновая обработка
обработки
Чистовая обработка
Предварительная чистовая обработка
Чистовая обработка края
Чистовая обработка основания
Снятие фаски
Стратегия
Вихревое фрезерование: круговое движение фрезы вдоль паза и обратно.
обработки
Врезное фрезерование: последовательные движения врезания со
сверлильными движениями вдоль оси инструмента.
Направление
Синхронный ход - при вихревом фрезеровании
фрезерования
Противоход - при вихревом фрезеровании
Противоход + синхр.ход - при вихревом фрезеровании (только черновая обработка)
Отдельная
Выборка паза на запрограммированной позиции (X0, Y0, Z0, L0, C0, CP).
позиция
Образец
Выборка нескольких пазов на образце позиции (к примеру, полный круг или
позиции
решетка).
Отдельная позиция торец/торец C
Исходной точкой всегда является центр паза.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина паза относительно Z0 (абс. или инкр.) - не при снятии фаски
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм) - только при черновой обработке
DZ
Максимальная подача на глубине (направление Z) - не при черновой
мм
обработке (только врезное фрезерование), чистовой обработке основания и
снятии фаски
UXY
Чистовой припуск в плоскости (край паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
UZ
Чистовой припуск в плоскости (основание паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
мм
FS
Ширина фаски (инкр.) - только при снятии фаски
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - только при снятии фаски
Отдельная позиция боковая поверхность/боковая поверхность C:
Исходной точкой всегда является центр паза.
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина паза относительно X0 ∅ (абс. или инкр.) - не при снятии фаски
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм) - только при черновой обработке
DX
Максимальная подача на глубине (направление Х) - не при черновой обработке (только
мм
врезное фрезерование), чистовой обработке основания и снятии фаски
Чистовой припуск в плоскости (край паза) - не при чистовой обработке,
UYZ
чистовой обработке края и снятии фаски
мм
Чистовой припуск в плоскости (основание паза) - не при чистовой обработке,
UX
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-257
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
чистовой обработке края и снятии фаски
мм
FS
Ширина фаски (инкр.) - только при снятии фаски
XFS
Глубина врезания острия инструмента (абс. или инкр.) - только при снятии фаски
мм
мм
Отдельная позиция торец Y:
Исходной точкой всегда является центр паза.
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина паза относительно Z0 (абс. или инкр.) - не при снятии фаски
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к
%
диаметру фрезы (мм) - не при черновой обработке
DZ
Максимальная подача на глубине (направление Z) - не при черновой
мм
обработке (только врезное фрезерование), чистовой обработке основания и
снятии фаски
UXY
Чистовой припуск в плоскости (край паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
UZ
Чистовой припуск в плоскости (основание паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
FS
Ширина фаски (инкр.) - только при снятии фаски
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - только при снятии фаски
мм
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр паза.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка (абс.)
мм
X1
Глубина паза относительно Х0 (абс. или инкр.) - не при снятии фаски
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к
%
диаметру фрезы (мм) - не при черновой обработке
DX
Максимальная подача на глубине (направление Х) - не при черновой
мм
обработке (только врезное фрезерование), чистовой обработке основания и
снятии фаски
UYZ
Чистовой припуск в плоскости (край паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
UX
Чистовой припуск в плоскости (основание паза) - не при чистовой обработке,
мм
чистовой обработке края и снятии фаски
FS
Ширина фаски (инкр.) - только при снятии фаски
мм
XFS
Глубина врезания острия инструмента (абс. или инкр.) - только при снятии фаски
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
градус
Торец: α0 относится к оси X, при полярной исходной точке - к позиции C0
Боковая поверхность: α0 относится к оси Y
5-258
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
5.5.8 Позиции
Если необходимо фрезеровать карман, цапфу или продольный
паз в нескольких позициях, то необходимо запрограммировать
отдельный кадр позиционирования.
Условием фрезерования на нескольких позициях является
установка "образца позиции" в цикле фрезерования.
Образец позиции
Прочую информацию по любым позициям или образцам позиций
можно найти в главе "Сверление".
¾ Нажать программные клавиши "Сверление" и "Позиции".
Positio-
nen
>
¾ Выбрать через программную клавишу желаемый образец
позиции.
¾ Действовать как описано в главе "Сверление".
5.5.9 Многогранник
Если необходимо фрезеровать многогранник с любым количество
граней по центру на торцовой поверхности, то используется
функция "Многогранник".
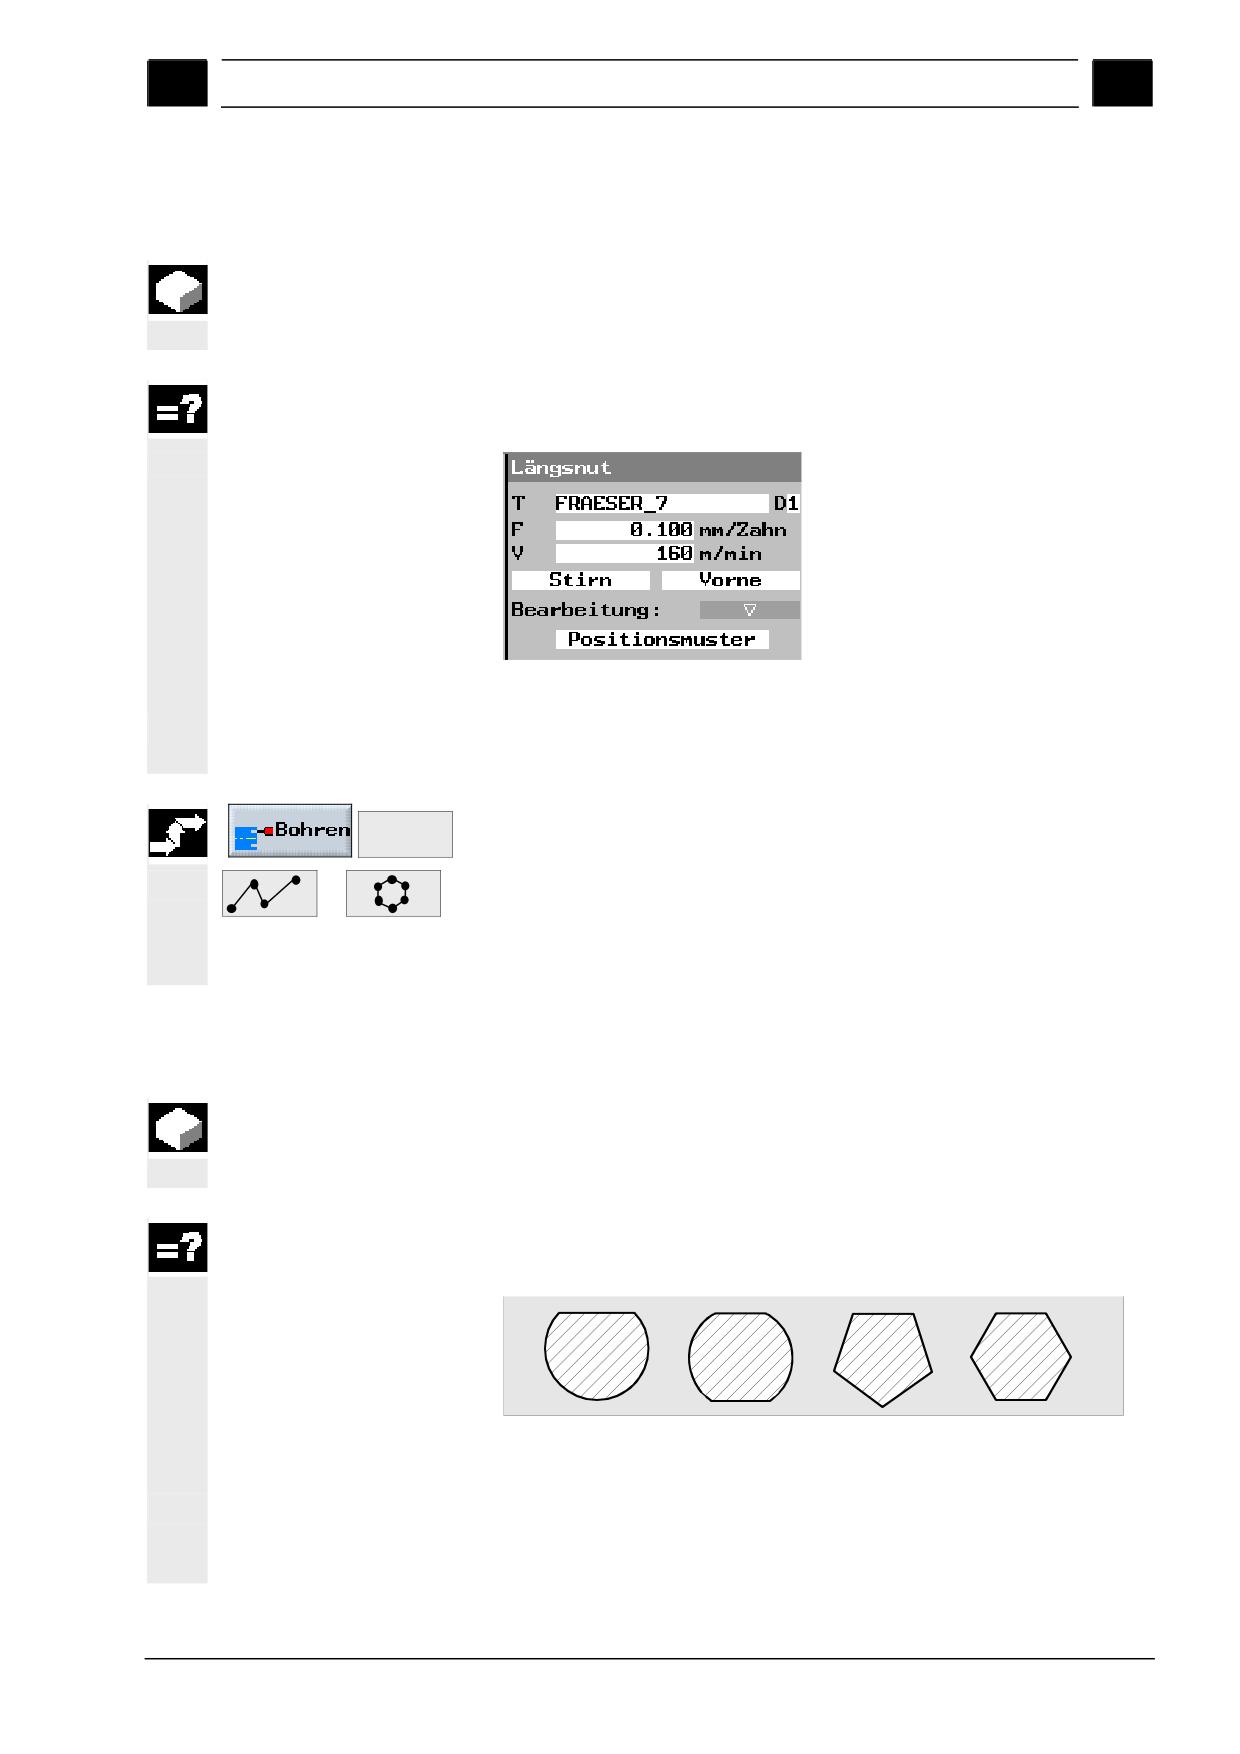
При этом среди прочего доступны следующие формы с или без
углового радиуса или фаски:
Многогранник
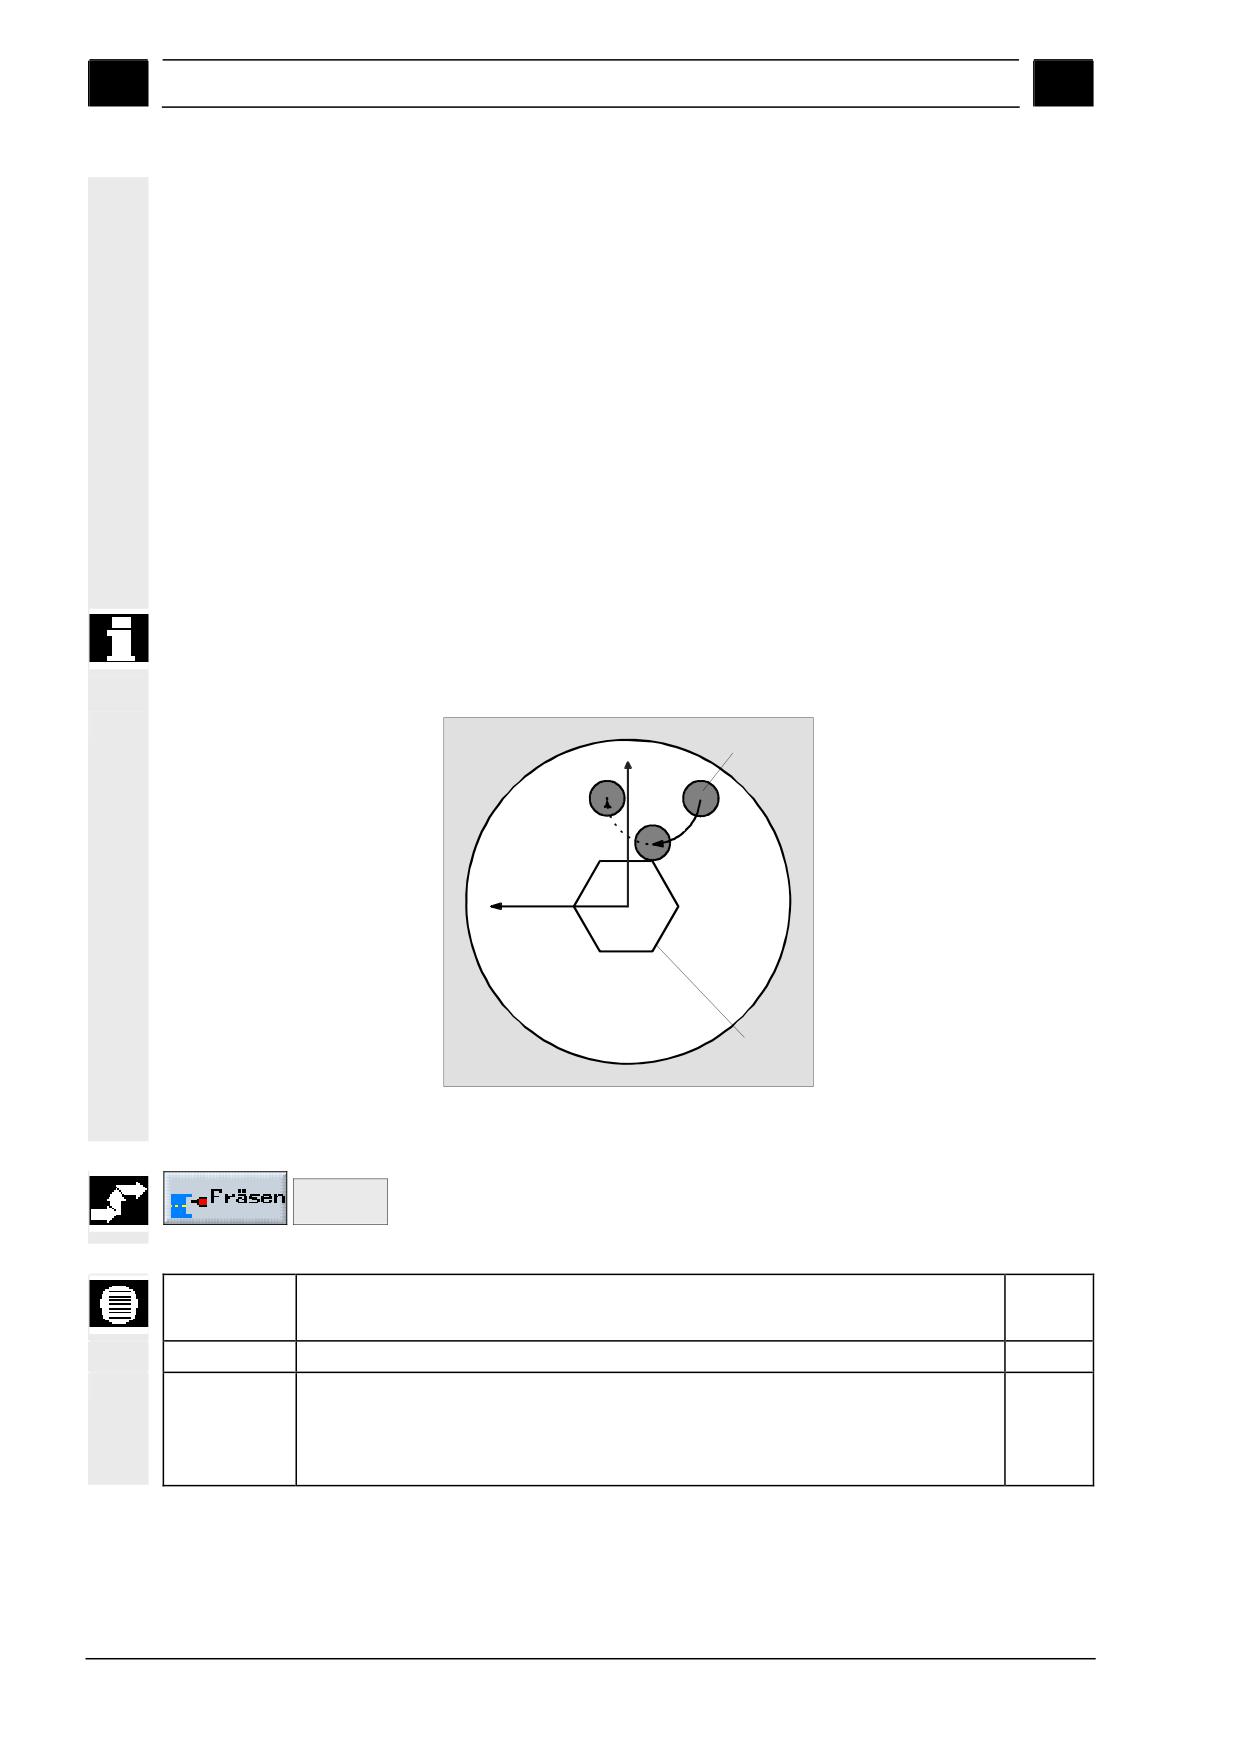
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода на точку старта и подается на безопасное расстояние.
2. Инструмент подводится к многограннику по четверти круга с
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-259
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
подачей обработки. Сначала осуществляется подача на
глубину обработки, после этого движение в плоскости.
Обработка многогранника осуществляется в зависимости от
запрограммированного направления вращения обработки
(противоход/синхронный ход) по часовой или против часовой
стрелки.
3. Если первая плоскость обработана, то инструмент отводится
от контура по четверти круга и осуществляется подача на
следующую глубину обработки.
4. Снова осуществляется подвод к многограннику по четверти
круга. Этот процесс повторяется до тех пор, пока не будет
достигнута запрограммированная глубина многогранника.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Обработка многогранника с более чем двумя гранями
осуществляется по спирали, у одно- и двухгранника каждая грань
обрабатывается отдельно.
Инструмент
X
Отвод
от
Подвод
контура
к
контуру
Y
Многогранник
Подвод и отвод от многогранника по четверти круга
¾ Нажать программные клавиши "Фрезерование" и
Mehrkant >
"Многогранник".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 3 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• торец Y - спереди (только если имеется ось Y)
5-260
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Зажим/освобождение шпинделя (только для торец Y)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Чистовая обработка края
Снятие фаски
Диаметр заготовки
мм
∅
Z0
Исходная точка (абс.)
мм
N
Количество граней (1, 2,
)
SW
Раствор ключа (как альтернатива L) - (только при N = 1 или N = четная)
мм
L
Длина граней (как альтернатива SW)
мм
α0
Угол поворота 1-ой грани относительно оси X
градус
α0 > 0: многогранник вращается против часовой стрелки.
α0 < 0: многогранник вращается по часовой стрелке.
FS1
Фаска в плоскости XY (как альтернатива R1) - (от 3-х граней)
R1
Закругление в плоскости XY (как альтернатива FS1) - (от 3-х граней)
мм
Z1
Конечная точка Z1 (абс. или инкр.) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
фаски)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
DXY
Максимальная подача в плоскости XY - (только при черновой и чистовой
мм
обработке)
%
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
UZ
Чистовой припуск на глубине (только при черновой, чистовой обработке)
мм
UXY
Чистовой припуск в плоскости - (только при черновой и чистовой обработке)
мм
5.5.10 Гравирование
Если необходимо фрезеровать текст вдоль линии или дуги окружности,
то используется функция "Гравирование".
Необходимый текст может вводиться напрямую как "фиксированный
текст" в текстовое поле или как "изменяемый текст" согласовываться
через переменную.
При гравировании ShopTurn использует пропорциональный шрифт, т.е.
отдельные знаки имеют различную ширину.
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода на точку старта и подается на безопасное расстояние.
2. Инструмента двигается с подачей FZ или FX на глубину обработки
Z1 или X1 и фрезерует знак.
3. Инструмент отводится ускоренным ходом на безопасное расстояние
и двигается по прямой к следующему знаку.
4. Шаги 2 и 3 повторяются до тех пор, пока не будет отфрезерован
весь текст.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-261
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Изменяемые
Существуют различные возможности оформления изменяемых текстов:
тексты
• Дата и время
На детали может быть нанесена, к примеру, дата изготовления и
актуальное время. Значения для даты и времени берутся из NCK.
• Число изделий
С помощью переменных числа изделий существует возможность
нанесения на детали текущего серийного номера. При этом можно
определять формат (количество позиций, вводные нули).
Переменная „Число изделий“ определена как переменная
пользователя (_E_PART[0]) в блоке данных GUD 7.
С помощью замещений (#) форматируется число мест, на котором
начинается выводимое кол-во изделий.
Если для первой детали не должно выводится число изделий 1, то
можно указать аддитивное значение (к примеру, (<#,_E_PART[0] +
100>). В этом случае выводимое число изделий увеличивается на
это значение (к примеру, 101, 102, 103,...).
• Числа
При выводе чисел (к примеру, результатов измерения) формат
вывода (число место до и после запятой) гравируемого числа может
выбираться свободно.
• Текст
Вместо ввода фиксированного текста в текстовое поле гравировки,
гравируемый текст может задаваться и с помощью текстовой
переменной (к примеру, VARTEXT=“ABC123“).
Зеркальный
При программировании гравирования в плоскостях обработки "Торец
шрифт
сзади" или "Боковая поверхность внутри" получается зеркальный
шрифт. Для получения и здесь нормального шрифта сначала
необходимо запрограммировать отражение (см. главу "Определение
трансформаций координат"), а после функцию "Гравирование".
На встречном шпинделе, где всегда активно отражение в Z, поведение
противоположно. Здесь при "Торец спереди" или "Боковая поверхность
снаружи" необходимо запрограммировать дополнительное отражение,
чтобы получить нормальный шрифт. При торцовых обработках обычно
отражается X или Y, при обработках боковой поверхности Y или Z.
При этом учитывать, что перед отражением необходимо находиться в
той же плоскости обработки, в которой будет осуществляться
гравирование. (Смена плоскости обработки см. главу "Выбор
инструмента и плоскости обработки".)
Если же наоборот необходимо гравирование зеркального шрифта в
плоскостях обработки "Торец спереди" и "Боковая поверхность
снаружи" или "Торец сзади" и "Боковая поверхность внутри", то сначала
необходимо запрограммировать отражение, а потом ввести
нормальный текст в функции "Гравирование".
5-262
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Полный круг
Если необходимо равномерно распределить знаки на полном
круге, то не нужно вычислять апертурный угол α2 между первым
и последним знаком, а требуется просто ввести α2=360°. В этом
случае ShopTurn автоматически распределяет знаки равномерно
на полном круге.
¾ Нажать программные клавиши "Фрезерование" и
Gravur
"Гравирование".
Строчные буквы
Klein-
¾ Нажать программную клавишу "Строчный шрифт", если
schrift
необходимо ввести строчные буквы.
При повторном нажатии снова можно вводить прописные
буквы.
Специальные символы
Sonder-
¾ Нажать программную клавишу "Специальные символы", если
zeichen
необходим символ, отсутствующий на клавиатуре.
Открывается окно "Специальные символы".
¾ Поместить курсор на желаемый символ.
¾ Нажать программную клавишу "OK".
Необходимый символ вставляется в текст.
Программная клавиша „Специальные символы" доступна не на
всех языках.
Ввод даты
¾ Нажать программные клавиши „Переменная“ и „Дата“, если
Variable >
Datum
необходимо гравировать актуальную дату.
Дата вставляется в европейском формате (<ДД>.<MM>.<ГГГГГ>).
Для получения иного написания необходимо соответственно
согласовать заданный в текстовом поле формат. Для
гравирования даты, к примеру, в американском представлении
(месяц/день/год => 8/16/04), изменить формат на <M>/<D>/<YY>.
Ввод времени
¾ Нажать программные клавиши „Переменная“ и „Время“, если
Variable >
Uhrzeit
необходимо гравировать актуальное время.
Время вставляется в европейском формате (<TIME24>).
Для получения времени в американском представлении,
изменить формат на <TIME12>.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-263
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Пример:
Ввод текста: Время: <TIME24> Исполнение: Время: 16.35
Время: <TIME12> Исполнение: 04.35 PM
Ввод числа изделий
Stückzahl
¾ Нажать программные клавиши „Переменная“ и „Число
Variable >
000123
изделий 000123“, если необходимо гравирование числа
изделий с фиксированным числом мест и вводными нулями.
Вставляется форматный текст <######,_E_PART[0]> с помощью
панели программных клавиш выполняется возврат в поле
гравирования.
¾ Установить число мест, согласовав число замещений (#) в
поле гравирования.
Если указанного числа мест (к примеру, ## ) недостаточно для
отображения числа изделий, то ShopTurn автоматически добавит
необходимое число мест.
-ИЛИ-
Stückzahl
¾ Нажать программные клавиши „Переменная“ и „Число
Variable >
123
изделий 123“, если необходимо гравирование числа изделий
без вводных нулей.
Вставляется форматный текст <#,_E_PART[0]> с помощью
панели программных клавиш выполняется возврат в поле
гравирования.
Если указанного числа мест (к примеру, 123 ) недостаточно для
отображения числа изделий, то ShopTurn автоматически добавит
необходимое число мест.
Если, к примеру, после прерывания производства деталей
необходимо начать с текущего числа изделий, то ввести
аддитивное значение. В этом случае выводимое число изделий
увеличивается на это значение.
Ввод переменного
числа
Zahl
¾ Нажать программные клавиши „Переменная“ и „Число
Variable >
123.456
123.456“, если необходимо гравирование любого числа в
определенном формате.
Вставляется текст в формате <#.###,_VAR_NUM> и с помощью
панели программных клавиш выполняется возврат в поле
гравирования.
¾ Определить с помощью замещения #.###, в каком формате
мест должно гравироваться определенное в VARNUM число.
Если, к примеру, в VARNUM сохранено 12.35, то существуют
следующие возможности форматирования переменной.
5-264
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Ввод
Выпуск
Значение
<
#,_VAR_NUM>
12
Места перед запятой не
сформатированы, нет мест
после запятой
<####,_VAR_NUM>
0012
4 места перед запятой,
вводные нули, нет мест
после запятой
<
#,_VAR_NUM>
12
4 места перед запятой,
вводные пробелы, нет
мест после запятой
<#.,_VAR_NUM>
12.35
Места перед и после запятой
не сформатированы
<#.#,_VAR_NUM>
12.4
Места перед запятой не
сформатированы, 1 место
после запятой (округлено))
<#.##,_VAR_NUM>
12.35
Места перед запятой не
сформатированы, 2 места
после запятой (округлено)
<#.####,_VAR_NUM>
12.3500
Места перед запятой не
сформатированы, 4 места
после запятой (округлено)
Если места перед десятичной точкой недостаточно для
введенного числа, то оно автоматически расширяется. Если
указанное число мест больше, чем гравируемое число, то формат
вывода автоматически заполняется соответствующим
количеством вводных и заключительных нулей.
Для форматирования десятичной точки по выбору может
использоваться и пробел.
Вместо VARNUM можно использовать и любую другую числовую
переменную (к примеру, R0).
Ввод изменяемого
текста
variabler
¾ Нажать программные клавиши „Переменная“ и „изменяемый
Variable >
Text
текст“, если необходимо взять гравируемый текст (макс. 200
символов) из переменной.
Вставляется текст в формате <Text, VARTEXT> и с помощью
панели программных клавиш выполняется возврат в поле
гравирования.
Вместо VARTEXT можно использовать и любую другую текстовую
переменную.
Удаление текста
Text
¾ Чтобы удалить весь текст, нажать программную клавишу
löschen
"Удалить текст".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-265
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Текст в формате для переменной всегда вставляется на
актуальной позиции курсора.
Программные клавиши "Строчный шрифт", "Специальные
символы", "Переменные" и "Удалить текст" видны только тогда,
когда курсор находится в поле ввода для текста гравировки.
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y и боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Выравнивание
Выравнивание текста по линии
Выравнивание текста по дуге окружности
Выравнивание текста по дуге окружности
Исходная точка
Положение исходной точки внутри текста
Текст
Макс. 91 знак
гравировки
Торец/торец C:
X0
Исходная точка в направлении X (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина обработки (инкр.)
мм
FZ
Подача на глубину
мм/мин
мм/зуб
W
Высота знаков
мм
DX1
Интервал между знаками
мм
DX2
Общая ширина (как альтернатива DX1) - (только при выравнивании по линии)
мм
α1
Направление текста (только при выравнивании по линии)
градус
α2
Апертурный угол (как альтернатива DX1) - (только при выравнивании по дуге)
градус
Центр дуги окружности является нулевой точкой детали.
Боковая поверхность/боковая поверхность C:
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка (как альтернатива Y0) - (только при выравнивании по линии)
мм
R
Исходная точка "полярная длина" (как альтернатива Y0) - (только при выравнивании по
дуге)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
α0
Исходная точка "полярный угол" (как альтернатива Z0) - (только при выравнивании по
градус
дуге)
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина обработки (инкр.)
мм
FX
Подача на глубину
мм/мин
мм/зуб
5-266
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
W
Высота знаков
мм
DY1
Интервал между знаками
мм
DY2
Общая ширина (как альтернатива DY1) - (только при выравнивании по линии)
мм
α1
Направление текста (только при выравнивании по линии)
градус
α2
Апертурный угол (как альтернатива DY1) - (только при выравнивании по дуге)
градус
YM
Центр дуги окружности (абс.) - (только при выравнивании по дуге)
мм
CM
Центр дуги окружности (абс.) - (как альтернатива YM)
градус
ZM
Центр дуги окружности (абс.) - (только при выравнивании по дуге)
мм
Торец Y:
CP
Угол позиционирования для области обработки
X0
Исходная точка в направлении X (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина обработки (инкр.)
мм
FZ
Подача на глубину
мм/мин
мм/зуб
W
Высота знаков
мм
DX1
Интервал между знаками
мм
DX2
Общая ширина (как альтернатива DX1) - (только при выравнивании по линии)
мм
α1
Направление текста (только при выравнивании по линии)
градус
α2
Апертурный угол (как альтернатива DX1) - (только при выравнивании по дуге)
градус
Центр дуги окружности является нулевой точкой детали.
Боковая поверхность Y:
C0
Исходная точка
мм
Y0
Исходная точка в направлении Y (абс.)
мм
R
Исходная точка "полярная длина" (как альтернатива Y0) - (только при выравнивании по
дуге)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
α0
Исходная точка "полярный угол" (как альтернатива Z0) - (только при выравнивании по
дуге)
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина обработки (инкр.)
мм
FX
Подача на глубину
мм/мин
мм/зуб
W
Высота знаков
мм
DY1
Интервал между знаками
мм
DY2
Общая ширина (как альтернатива DY1) - (только при выравнивании по линии)
мм
α1
Направление текста (только при выравнивании по линии)
градус
α2
Апертурный угол (как альтернатива DY1) - (только при выравнивании по дуге)
градус
YM
Центр дуги окружности (абс.) - (только при выравнивании по дуге)
мм
ZM
Центр дуги окружности (абс.) - (только при выравнивании по дуге)
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-267
Функции ShopTurn
01/2008
5
5.6 Фрезерование контура
5
5.6
Фрезерование контура
Если необходимо фрезеровать простые или сложные контуры, то
используется функция "Фрезерование контура". Можно определять
открытые контуры или закрытые контуры (карманы, островки, цапфы)
и обрабатывать их с помощью фрезерования траектории или циклов
фрезерования.
Контур состоит из отдельных элементов контура, при этом
определенный контур получается минимум из двух и максимум из 250
элементов. Дополнительно между элементами контура можно
программировать фаски, радиусы или тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки пересечения
отдельных элементов контура с учетом геометрических связей и
позволяет вводить недостаточно измеренные элементы.
При фрезеровании контура сначала всегда необходимо
запрограммировать геометрию контура, а потом технологию.
Либо можно обрабатывать любые контуры с помощью траекторного
фрезерования, выбирать карманы с/без островков или цапфы.
Любые контуры
Обработка любых открытых или закрытых контуров обычно
программируется следующим образом:
1. Ввод контура
Контур последовательно составляется из различных элементов
контура.
2. Фрезерование траектории (черновая обработка)
Обработка контура с учетом различных стратегий подвода и
отвода.
3. Фрезерование траектории (чистовая обработка)
Если при черновой обработке был запрограммирован чистовой
припуск, то контур обрабатывается еще раз.
4. Фрезерование траектории (снятие фаски)
Если предусмотрена ломка кромки, то фаска детали снимается
специальным инструментом.
Контуры для
Контуры для карманов или островков должны быть закрытыми, т.е.
карманов или
стартовая и конечная точка контура идентичны. Также можно
островков
фрезеровать карманы, которые имеют внутри один или несколько
островков. Островки могут частично выходит за пределы кармана или
пересекаться. Первый указанный контур ShopTurn интерпретирует как
контур кармана, все остальные - как островки.
5-268
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
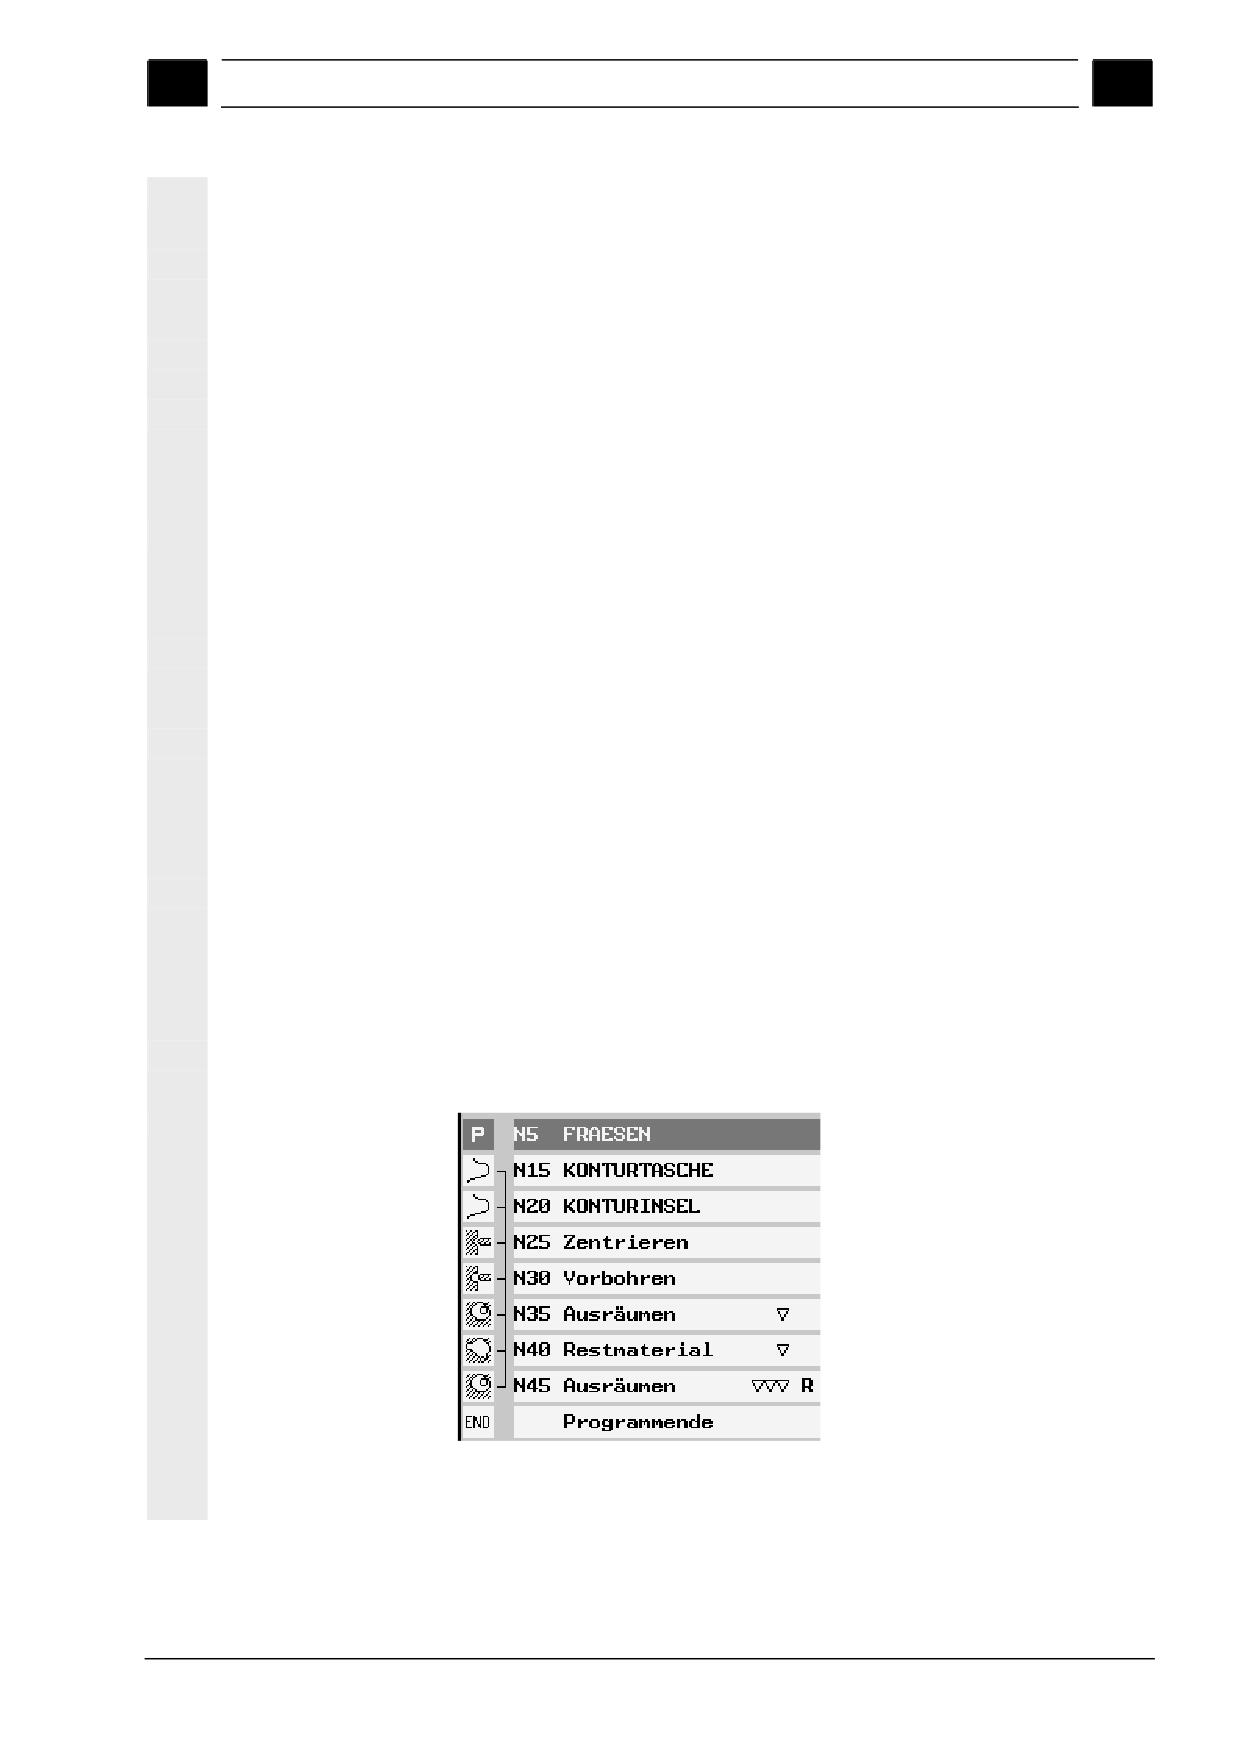
Обработка контурного кармана с островками программируется, к
примеру, следующим образом:
1. Ввести контур кармана
Контурный карман последовательно составляется из различных
элементов контура.
2. Ввести контур островка
Контур островка вводится после контурного кармана.
3. Центрование предварительного сверления контурного кармана
Если необходимо предварительное сверление контурного кармана,
то сначала можно центровать отверстие, чтобы предотвратить
проскальзывание сверла.
4. Предварительное сверление контурного кармана
Если при выборке контурных карманов необходимо вертикальное
врезание и нет фрезы с торцовым зубом, то можно осуществить
предварительное сверление кармана.
5. Выборка контурного кармана с островками (черновая обработка)
Выборка контурного кармана островками осуществляется с учетом
различных стратегий врезания.
6. Удаление остаточного материала (черновая обработка)
ShopTurn автоматически распознает остаточный материал,
оставшийся после выборки кармана. С помощью подходящего
инструмента он может быть удален без повторной обработки всего
кармана.
7. Чистовая обработка контурного кармана с островками (чистовая
обработка края/основания)
Если при черновой обработке был запрограммирован чистовой
припуск для края/основания, то обработка края/основания кармана
осуществляется еще раз.
Все участвующие в фрезеровании контура шаги обработки
соединяются в технологической карте квадратными скобками.
Пример: выборка контурного кармана
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-269
Функции ShopTurn
01/2008
5
5
Контуры для цапф
Контуры для цапф должны быть закрытыми, т.е. стартовая и конечная
точка контура идентичны. Можно определить несколько цапф,
которые также могут пересекаться. Первый указанный контур
ShopTurn интерпретирует как контур заготовки, все остальные - как
цапфы.
Обработка цапф контура программируется, к примеру, следующим
образом:
1. Ввод контура заготовки
Контур заготовки определяет область, вне которой отсутствует
материал, т.е движение там осуществляется ускоренным ходом.
Между контуром заготовки и контуром цапфы удаляется материал.
2. Ввести контур цапфы
Контур цапфы вводится после контура заготовки.
3. Выборка контурной цапфы (черновая обработка)
Выбирается контурная цапфа.
4. Удаление остатков материала (черновая обработка)
ShopTurn при фрезеровании цапфы автоматически определяет
остатки материала. С помощью подходящего инструмента он
может быть удален без повторной обработки всей цапфы.
5. Чистовая обработка контурной цапфы (чистовая обработка
края/основания)
Если при черновой обработке был запрограммирован чистовой
припуск, то край/основание цапфы обрабатывается еще раз.
6. Снятие фаски контурной цапфы
Если была предусмотрена ломка кромки, то после выполняется
снятие фаски с детали.
Зажим шпинделя
При фрезеровании контура, к примеру, при вертикальном врезании в
материал, может иметь смысл зажать шпиндель, чтобы не допустить
его проворачиваний. Функция "Зажим шпинделя" должна быть
установлена изготовителем станка.
Изготовитель станка также определяет, зажимает ли ShopTurn
шпиндель автоматически, если это имеет смысл для обработки, или
оператор может решить, при какой обработке шпиндель должен быть
зажат.
Следовать указаниям изготовителя станка.
Если оператор может самостоятельно решать, при какой обработке
шпиндель должен быть зажат, то действует следующее:
Учитывать, что зажим при обработки в плоскостях торец/торец C и
боковая поверхность/боковая поверхность С автоматически
освобождается после врезания. При обработке в плоскостях торец Y и
боковая поверхность Y зажим, напротив, действует модально, т.е. он
остается активным до тех пор,
пока не произойдет смена плоскости обработки или до выключения
зажима в меню "Прямая Окружность" Æ "Инструмент".
5-270
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
5.6.1 Представление контура
ShopTurn представляет контур в технологической карте как
программный кадр. Если открыть этот кадр, то отдельные
элементы контура перечисляются в виде символов и
показываются как векторная графика.
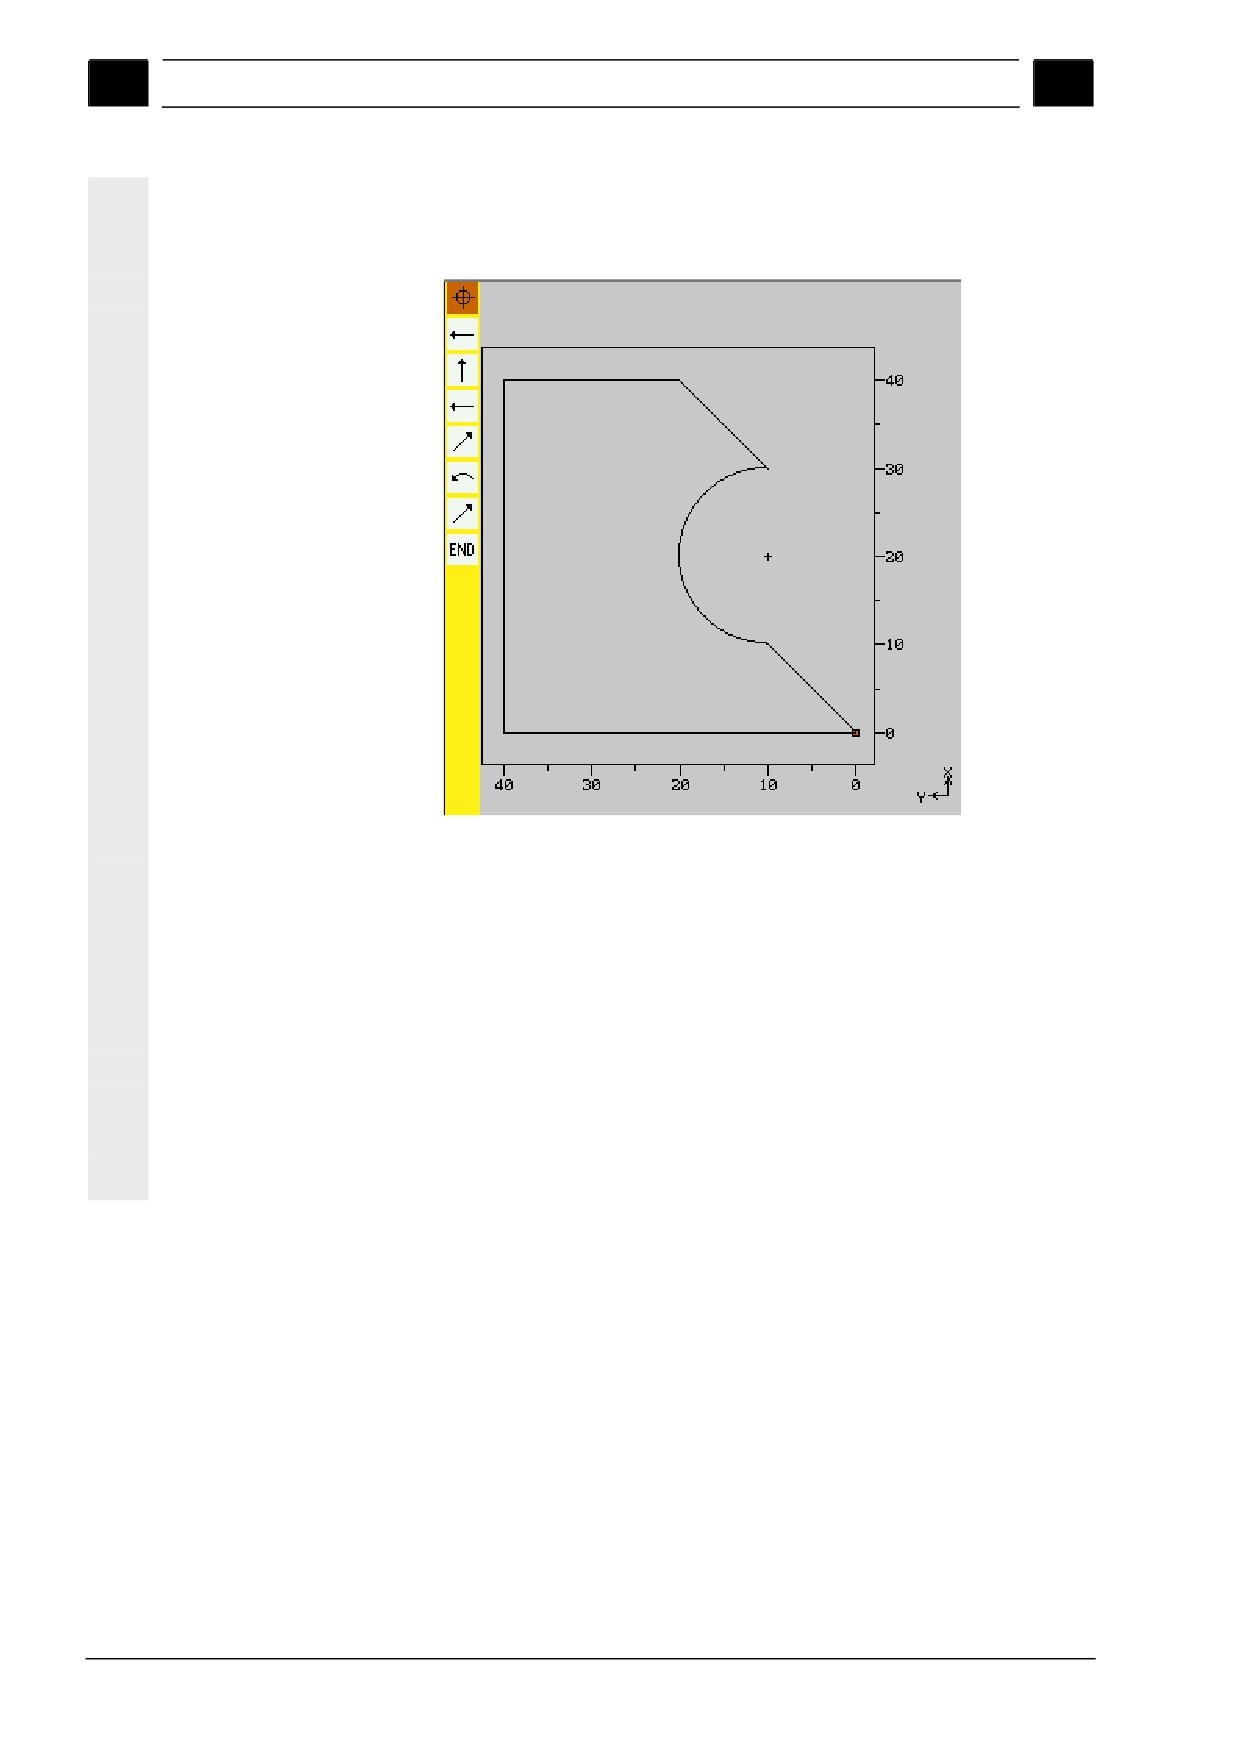
Символическое
Отдельные элементы контура представляются в заданной
представление
последовательности как символы рядом с графическим окном.
Элемент контура
Символ
Значение
Точка старта
Точка старта контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Любая прямая
Прямая с любым подъемом
Дуга окружности
Окружность
вправо
Дуга окружности
Окружность
влево
Конец контура
END
Конец описания контура
Различные цвета символов поясняют их состояние:
Передний
Задний план
Значение
план
-
красный
курсор на новом элементе
черный
красный
курсор на актуальном элементе
черный
белый
нормальный элемент
красный
белый
элемент в настоящий момент не
рассматривается (рассмотрение
элемента начинается после
включения его курсором)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-271
Функции ShopTurn
01/2008
5
5
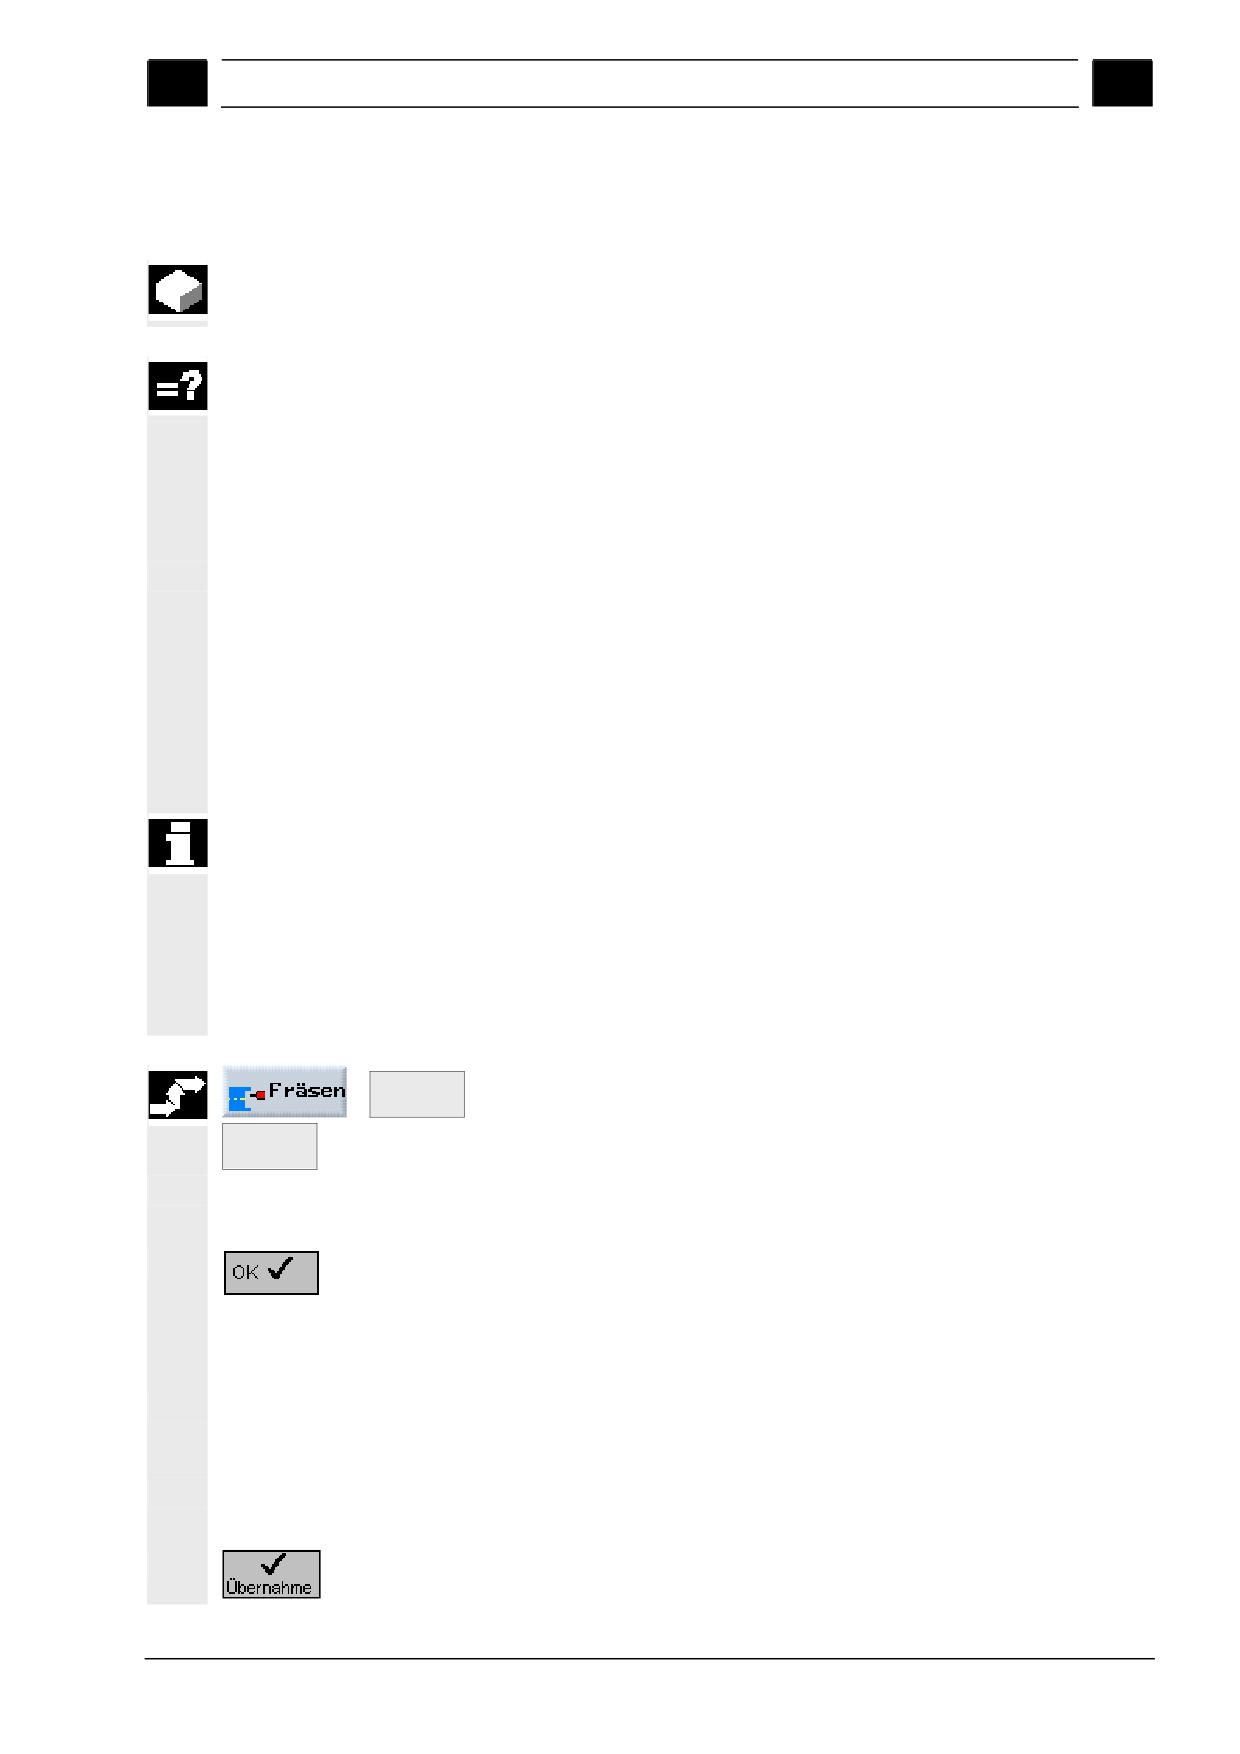
Графическое
Синхронно с текущим вводом элементов контура в графическом
представление
окне показывается прогресс программирования контура в
векторной графике.
Графическое представление контура при фрезеровании контура
Созданный элемент контура при этом может получать различные
виды линий и цвета:
• черный:
запрограммированный контур
• оранжевый:
актуальный элемент контура
• зеленая пунктирная линия:
альтернативный элемент
• голубая точечная линия: частично определенный элемент
Масштабирование системы координат подстраивается под
изменения всего контура.
Положение системы координат показывается в графическом
окне.
5-272
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
5.6.2
Создание нового контура
Для каждого контура, который необходимо фрезеровать,
необходимо создать свой контур.
Контуры сохраняются в конце программы.
При создании нового контура сначала необходимо определить
точку старта. После этого ShopTurn автоматически определяет
конец контура.
Для точки старта можно вводить любые дополнительные
команды (макс. 40 знаков) в форме кода G.
Дополнительные
Посредством дополнительных команд кода G, к примеру, можно
команды
программировать подачи и команды М (также см. раздел
„Изготовление точных переходов контура" главы „Создание
элементов контура“). Но необходимо учитывать, что
дополнительные команды не должны противоречить созданному
коду G контура. Поэтому не использовать команд кода G группы 1
(G0, G1, G2, G3), координаты в плоскости и команды кода G, для
которых необходим отдельный кадр.
Если необходимо создать контур, похожий на уже существующий,
то можно скопировать старый контур, переименовать его и
изменить только выбранные элементы контура.
Если напротив необходимо использовать идентичный контур в
другом месте программы, то копия не должна быть
переименована. В этом случае изменения одного контура
автоматически распространяются и на контур с таким же именем.
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Новый контур".
Neue
Kontur
>
¾ Ввести имя для нового контура.
Имя контура должно быть однозначным.
¾ Нажать программную клавишу "OK".
Высвечивается экран ввода для точки старта контура.
Координаты могут указываться декартово или полярно.
Декартовая точка
¾ Выбрать плоскость обработки.
старта
¾ Ввести точку старта контура.
¾ Ввести, если необходимо, дополнительные команды в форме
кода G.
¾ Нажать программную клавишу "Применить ".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-273
Функции ShopTurn
01/2008
5
5
¾ Ввести отдельные элементы контура (см. главу "Создание
элементов контура").
Полярная точка старта
¾ Выбрать плоскость обработки.
¾ Нажать программную клавишу "Полюс".
Pol
¾ Ввести позицию полюса в декартовых координатах.
¾ Ввести точку старта контура в полярных координатах.
¾ Ввести, если необходимо, дополнительные команды в форме
кода G.
¾ Нажать программную клавишу "Применить ".
¾ Ввести отдельные элементы контура (см. главу "Создание
элементов контура").
Параметры
Описание
Единица
Положение
Выбор между 4 различными положениями:
• Торец/торец C
• Боковая
поверхность/боковая поверхность C
• торец Y (только если имеется ось Y)
• боковая поверхность Y (только если имеется ось Y)
Торец/торец C и торец Y декартовы:
X
Точка старта в направлении X (абс.)
мм
Y
Точка старта в направлении Y (абс.)
мм
Торец/торец C и торец Y - полярный:
X
Позиция полюса в направлении X (абс.)
мм
Y
Позиция полюса в направлении Y (абс.)
мм
L1
Расстояние между полюсом и точкой старта контура (абс.)
мм
ϕ1
Полярный угол между полюсом и точкой старта контура (абс.)
градус
Боковая поверхность/боковая поверхность C декартовы:
∅
Боковая поверхность цилиндра
мм
Y
Точка старта в направлении Y (абс.) - (вычисляется из Yα или наоборот)
мм
Yα
Стартовый угол (абс.) - (вычисляется из Y или наоборот)
градус
Z
Точка старта в направлении Z (абс.)
мм
Боковая поверхность/боковая поверхность C полярные:
∅
Боковая поверхность цилиндра
мм
Y
Позиция полюса в направлении Y (абс.)
мм
Z
Позиция полюса в направлении Z (абс.)
мм
L1
Расстояние между полюсом и точкой старта контура (абс.)
мм
ϕ1
Полярный угол между полюсом и точкой старта контура (абс.)
градус
5-274
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Боковая поверхность Y декартова:
Y
Точка старта в направлении Y (абс.)
мм
Z
Точка старта в направлении Z (абс.)
мм
Боковая поверхность Y полярная:
Y
Позиция полюса в направлении Y (абс.)
мм
Z
Позиция полюса в направлении Z (абс.)
мм
L1
Расстояние между полюсом и точкой старта контура (абс.)
мм
ϕ1
Полярный угол между полюсом и точкой старта контура (абс.)
градус
Дополнитель-
Дополнительные команды кода G; см. выше.
ная команда
5.6.3
Создание элементов контура
После создания контура и определения точки старта определяются
отдельные элементы контура, из которых состоит контур.
Следующие элементы контура доступны для определения контура:
• горизонтальная прямая
• вертикальная прямая
• диагональная прямая
• окружность/дуга окружности
Для каждого элемента контура заполняется свой экран параметров.
Координаты для горизонтальной или вертикальной прямой вводятся
декартово, для элементов контура "диагональная прямая" и
"окружность/дуга окружности" напротив можно выбирать между
декартовыми и полярными координатами. Если необходимо ввести
полярные координаты, то сначала нужно определить полюс. Если
полюс для точки старта уже определен, то полярные координаты могут
быть отнесены к этому полюсу. Т.е., в этом случае определения другого
полюса не требуется.
Ввод параметров При вводе параметров поддержку оказывают различные
вспомогательные изображения, которые объясняют эти параметры.
Если в отдельные поля значения не вводятся, то ShopTurn исходит из
того, что эти значения не известны и пытается вычислить их из других
параметров.
У контуров, для которых введено больше элементов, чем необходимо,
могут возникнуть противоречия. В этом случае попытаться ввести
меньше параметров, и поручить ShopTurn вычислить как можно
большее количество параметров.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-275
Функции ShopTurn
01/2008
5
5
Направление
При фрезеровании траектории обработка контура всегда
обработки
осуществляется в запрограммированном направлении. С помощью
программирования контура по часовой или против часовой стрелки
можно определить, будет ли контур обрабатываться попутным или
встречным фрезерованием (см. следующую таблицу).
Внешний контур
Желаемое направление
Направление вращения шпинделя
Направление вращения шпинделя
вращения обработки
вправо
влево
Синхронный ход
Программирование по часовой стрелке
Программирование против часовой стрелки
Коррекция радиуса фрезы слева
Коррекция радиуса фрезы справа
Противоход
Программирование против часовой
Программирование по часовой стрелке
стрелки, коррекция радиуса фрезы справа
Коррекция радиуса фрезы слева
Внутренний контур
Желаемое направление
Направление вращения шпинделя
Направление вращения шпинделя
вращения обработки
вправо
влево
Синхронный ход
Программирование против часовой
Программирование по часовой стрелке
стрелки, коррекция радиуса фрезы слева
Коррекция радиуса фрезы справа
Противоход
Программирование по часовой стрелке
Программирование против часовой
Коррекция радиуса фрезы справа
стрелки, коррекция радиуса фрезы слева
Переходные
В качестве переходного элемента между двумя элементами контура
элементы
можно выбрать радиус или фаску. Переходный элемент всегда
контура
присоединяется в конце элемента контура. Выбор переходного
элемента контура осуществляется в экране параметров
соответствующего элемента контура.
Переходный элемент контура может использоваться в тех случаях,
когда имеется точка пересечения двух соседних элементов и она может
быть вычислена из вводных значений. В иных случаях необходимо
использовать элементы контура "прямая/окружность.
Т.е. для закрытого контура можно запрограммировать переходный
элемент от последнего к первому элементу контура. В этом случае
стартовая точка после программирования переходного элемента лежит
вне контура.
Дополнительные
Для каждого элемента контура можно вводить любые дополнительные
команды
команды в форме кода G. К примеру, для элемента контура
"окружность" можно запрограммировать специальную подачу.
Дополнительные команды (макс. 40 знаков) заносятся в расширенный
экран параметров (программная клавиша "Все параметры").
Посредством дополнительных команд кода G можно, к примеру,
программировать подачи и команды М. Но необходимо учитывать, что
дополнительные команды не должны противоречить созданному коду G
контура. Поэтому не использовать команд кода G группы 1 (G0, G1, G2,
G3), координаты в плоскости и команды кода G, для которых необходим
отдельный кадр.
5-276
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Прочие функции
При программировании контура доступны следующие дополнительные
функции:
•
Касательная к предыдущему элементу
Переход к предыдущему элементу можно запрограммировать как
касательную.
•
Диалоговый выбор
Если из введенных до этого параметров получаются две различные
возможности контура, то нужно выбрать одну из них.
•
Замыкание контура
От актуальной позиции с помощью прямой контур может быть
замкнут на точку старта.
Ввод элементов
контура
¾ Выбрать через программную клавишу элемент контура.
¾ Ввести в экран ввода все данные, который следуют из
чертежа детали (к примеру, длина прямых, конечная позиция,
переход к следующему элементу, угол подъема и т.д.).
¾ Нажать программную клавишу "Применить ".
Элемент контура добавляется к контуру.
¾ Повторять процесс до завершения формирования контура.
¾ Нажать программную клавишу "Применить ".
Запрограммированный контур передается в технологическую
карту.
Alle
Если для отдельных элементов контура необходимо показать
Parameter
другие параметры, к примеру, чтобы ввести дополнительные
команды, то нажать программную клавишу "Все параметры".
Определение полюса
Если необходимо ввести элементы контура "диагональная
прямая" и "окружность/дуга окружности" в полярных координатах,
но сначала необходимо определить полюс.
¾ Нажать программные клавиши "Прочее" и "Полюс".
Weiteres
Pol
¾ Ввести координаты полюса.
¾ Нажать программную клавишу "Применить ".
Полюс определен. Теперь в экране ввода для элементов контура
"диагональная прямая" и "окружность/дуга окружности" можно
выбирать между "декартовой" и "полярной".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-277
Функции ShopTurn
01/2008
5
5
Касательная к
При вводе данных элемента контура можно запрограммировать
предыдущему
переход к предыдущему элементу как касательную.
элементу
Tangente
¾ Нажать программную клавишу "Касательная к предыдущему
an Vorg.
элементу".
Угол к предыдущему элементу α2 устанавливается на 0°. В поле
ввода параметра появляется выбор
"тангенциальный".
Диалоговый выбор
При вводе данных элемента контура могут получиться две
различные возможности контура, из которых необходимо выбрать
одну.
Dialog-
¾ Нажать программную клавишу "Диалоговый выбор", чтобы
auswahl
переключаться между двумя различными возможностями
контура.
В графическом окне выбранный контур представляется как
сплошная черная линия, альтернативный контур - как
прерывистая зеленая линия.
Dialog
¾ Нажать программную клавишу "Применить диалог", чтобы
Übernahme
принять выбранный контур.
Замыкание контура
Контур всегда должен быть замкнут. Если не требуется
самостоятельно создавать все элементы контура от точки старта
до точки старта, то можно замкнуть контур от актуальной позиции
на точку старта.
Kontur
¾ Нажать программные клавиши "Прочее" и "Замкнуть контур".
Weiteres
schließen
ShopTurn создает прямую от актуальной позиции к точке старта.
Параметры
Описание для элемента контура "Прямая"
Единица
Торец/торец C и торец Y декартовы:
X
Конечная точка в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечная точка в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
L
Длина прямых
мм
α1
Стартовый угол к оси X
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
Торец/торец C и торец Y - полярный:
L1
абс.: расстояние между полюсом и конечной точкой
мм
инкр.: расстояние между последней точкой и конечной точкой
мм
Инкрементальный размер: знак так же обрабатывается.
5-278
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
ϕ1
абс.: полярный угол между полюсом и конечной точкой
градус
инкр.: полярный угол между последней точкой и конечной точкой
градус
Инкрементальный размер: знак так же обрабатывается.
L
Длина прямых
мм
α1
Стартовый угол к оси X
градус
Угол к предыдущему элементу
градус
α2
тангенциальный переход: α2=0
Боковая поверхность/боковая поверхность C декартовы:
Y
Конечная точка в направлении Y (абс. или инкр.) - (вычисляется из Yα или
мм
наоборот)
Yα
Инкрементальный размер: знак так же обрабатывается.
градус
Конечный угол (абс. или инкр.) - (вычисляется из Y или наоборот)
Z
Инкрементальный размер: знак так же обрабатывается.
мм
Конечная точка в направлении Z (абс. или инкр.)
L
Инкрементальный размер: знак так же обрабатывается.
мм
α1
Длина прямых
градус
Стартовый угол к оси Y
градус
α2
Угол к предыдущему элементу
тангенциальный переход: α2=0
Боковая поверхность/боковая поверхность C и боковая поверхность Y
L1
полярная:
мм
абс.: расстояние между полюсом и конечной точкой
мм
инкр.: расстояние между последней точкой и конечной точкой
ϕ1
Инкрементальный размер: знак так же обрабатывается.
градус
абс.: полярный угол между полюсом и конечной точкой
градус
инкр.: полярный угол между последней точкой и конечной точкой
L
Инкрементальный размер: знак так же обрабатывается.
мм
α1
Длина прямых
градус
α2
Стартовый угол к оси Y
градус
Угол к предыдущему элементу
тангенциальный переход: α2=0
Боковая поверхность Y декартова:
Y
Конечная точка в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечная точка в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
L
Длина прямых
мм
α1
Стартовый угол к оси Y
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
Переход к
FS: фаска как переходный элемент к следующему элементу контура
мм
следующему
R: радиус как переходный элемент к следующему элементу контура
мм
элементу
Дополнитель
Дополнительные команды кода G; см. выше.
ная команда
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-279
Функции ShopTurn
01/2008
5
5
Параметры
Описание для элемента контура "Окружность"
Единица
Направление
вращение по часовой стрелке
вращения
вращение против часовой стрелки
R
Радиус окружности
мм
Торец/торец C и торец Y декартовы:
X
Конечная точка в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечная точка в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
I
Центр окружности в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
J
Центр окружности в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
α1
Стартовый угол к оси X
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
β1
Конечный угол к оси X
градус
Апертурный угол окружности
градус
β2
Торец/торец C и торец Y - полярный:
L1
абс.: расстояние между полюсом и конечной точкой
мм
инкр.: расстояние между последней точкой и конечной точкой
мм
Инкрементальный размер: знак так же обрабатывается.
ϕ1
абс.: полярный угол между полюсом и конечной точкой
градус
инкр.: полярный угол между последней точкой и конечной точкой
градус
Инкрементальный размер: знак так же обрабатывается.
L2
абс.: расстояние между полюсом и центром окружности
мм
инкр.: расстояние между последней точкой и центром окружности
мм
Инкрементальный размер: знак так же обрабатывается.
ϕ2
абс.: полярный угол между полюсом и центром окружности
градус
инкр.: полярный угол между последней точкой и центром окружности
градус
α1
Инкрементальный размер: знак так же обрабатывается.
Стартовый угол к оси X
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
β1
Конечный угол к оси X
градус
β2
Апертурный угол окружности
градус
Боковая поверхность/боковая поверхность C декартовы:
Y
Конечная точка в направлении Y (абс. или инкр.) - (вычисляется из Yα или
мм
наоборот)
Yα
Инкрементальный размер: знак так же обрабатывается.
градус
Конечный угол (абс. или инкр.) - (вычисляется из Y или наоборот)
Z
Инкрементальный размер: знак так же обрабатывается.
мм
Конечная точка в направлении Z (абс. или инкр.)
J
Инкрементальный размер: знак так же обрабатывается.
мм
Центр окружности в направлении Y (абс. или инкр.)
5-280
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Jα
Инкрементальный размер: знак так же обрабатывается.
градус
Центр окружности в направлении Y (абс. или инкр.)
K
Инкрементальный размер: знак так же обрабатывается.
мм
Центр окружности в направлении Z (абс. или инкр.)
α1
Инкрементальный размер: знак так же обрабатывается.
градус
Стартовый угол к оси Y
градус
α2
Угол к предыдущему элементу
тангенциальный переход: α2=0
градус
β1
Конечный угол к оси Y
градус
β2
Апертурный угол окружности
Боковая поверхность/боковая поверхность C и боковая поверхность Y
L1
полярная:
мм
абс.: расстояние между полюсом и конечной точкой
мм
инкр.: расстояние между последней точкой и конечной точкой
ϕ1
Инкрементальный размер: знак так же обрабатывается.
градус
абс.: полярный угол между полюсом и конечной точкой
градус
инкр.: полярный угол между последней точкой и конечной точкой
L2
Инкрементальный размер: знак так же обрабатывается.
мм
абс.: расстояние между полюсом и центром окружности
мм
инкр.: расстояние между последней точкой и центром окружности
ϕ2
Инкрементальный размер: знак так же обрабатывается.
градус
абс.: полярный угол между полюсом и центром окружности
градус
инкр.: полярный угол между последней точкой и центром окружности
α1
Инкрементальный размер: знак так же обрабатывается.
Стартовый угол к оси Y
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
β1
градус
β2
Конечный угол к оси Y
градус
Апертурный угол окружности
Боковая поверхность Y декартова:
Y
Конечная точка в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечная точка в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
J
Центр окружности в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
K
Центр окружности в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
α1
Стартовый угол к оси Y
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
β1
Конечный угол к оси Y
градус
Апертурный угол окружности
градус
β2
Переход к
FS: фаска как переходный элемент к следующему элементу контура
мм
следующему
R: радиус как переходный элемент к следующему элементу контура
мм
элементу
Дополнитель
Дополнительные команды кода G; см. выше.
ная команда
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-281
Функции ShopTurn
01/2008
5
5
5.6.4 Изменение контура
Уже созданный контур можно в дальнейшем изменить.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Если в программе определены два контура с одинаковым
именем, то изменения одного контура автоматически
применяются для контура с тем же именем.
Присоединение
¾ Выбрать в технологической карте контур.
элемента контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на последний элемент перед концом
контура.
¾ Выбрать через программную клавишу желаемый элемент
контура.
¾ Ввести параметры в экран ввода.
¾ Нажать программную клавишу "Применить ".
Желаемый элемент контура присоединяется к контуру.
Изменение элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, который необходимо
изменить.
¾ Нажать клавишу "Курсор вправо ".
Открывается соответствующий экран ввода и в графическом
программировании представляется увеличенный выбранный
элемент.
¾ Внести желаемые изменения.
¾ Нажать программную клавишу "Применить ".
5-282
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Актуальные значения элемента контура принимаются и
изменение сразу же видно в графическом программировании.
Изменение
Если при вводе данных элемента контура получилось две
диалогового выбора
различные возможности контура и была выбрана неправильная
альтернатива, то впоследствии можно изменить выбор. Если
однозначный контур уже получился из других параметров, то
диалоговый выбор более не появляется.
¾ Открыть экран ввода элемента контура.
Auswahl
¾ Нажать программную клавишу "Изменить выбор".
ändern
Снова индицируются две возможности выбора.
Dialog-
¾ Нажать программную клавишу "Диалоговый выбор", чтобы
auswahl
переключаться между двумя различными возможностями контура.
Dialog
¾ Нажать программную клавишу "Применить диалог ".
Übernahme
Выбранная альтернатива применяется.
Вставка элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, после которого
необходимо вставить новый элемент.
¾ Выбрать программной клавишей новый элемент контура.
¾ Ввести параметры в экран ввода.
¾ Нажать программную клавишу "Применить ".
Элемент контура передается в контур. Последующие элементы
контура автоматически актуализируются в соответствии с новым
состоянием контура.
Если элемент вставляется в контур, то оставшиеся элементы
контура рассматриваются только после того, как символ первого
последующего элемента включается рядом с графическим окном
с помощью курсора.
Возможно, конечная точка вставленного элемента не будет
согласована с точкой старта последующего элемента. В этом
случае ShopTurn показывает сообщение об ошибке
"Противоречивость геометрических значений". Чтобы устранить
противоречие, необходимо вставить диагональ без указания
значения параметров.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-283
Функции ShopTurn
01/2008
5
5
Удаление элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, который необходимо
удалить.
Dialog
¾ Нажать программную клавишу "Удалить элемент".
Übernahme
¾ Нажать программную клавишу "OK".
Выбранный элемент контура удаляется.
5.6.5
Фрезерование траектории
Если необходимо обработать открытый или закрытый контур, то
используется функция "Фрезерование траектории". Перед
фрезерованием контура необходимо сначала ввести контур.
Обработка может быть выполнена в любом направлении, т.е. в
или против запрограммированного направления контура.
Для обработки в противоположном направлении контуры могут
состоять макс. из 170 элементов (вкл. фаски/радиусы).
Особенности (кроме значений подачи) свободного ввода кода G
при фрезеровании траектории против направления контура не
учитываются.
При фрезеровании траектории можно свободно выбирать режим
обработки (черновая/чистовая обработка, снятие фаски). Если
необходима черновая, а потом чистовая обработка, то цикл
обработки должен быть вызван два раза (1-ый кадр = черновая
обработка, 2-ой кадр = чистовая обработка).
Запрограммированные параметры при втором вызове
сохраняются.
Кроме этого можно определить, будет ли обработка контура
осуществляться с коррекцией радиуса фрезы или будет
движение на центральной траектории.
Коррекция радиуса
Запрограммированный контур может обрабатываться с
фрезы
коррекцией радиуса фрезы справа или слева от контура. При
этом можно выбирать различные режимы подвода и отвода, а
также стратегии подвода и отвода.
5-284
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
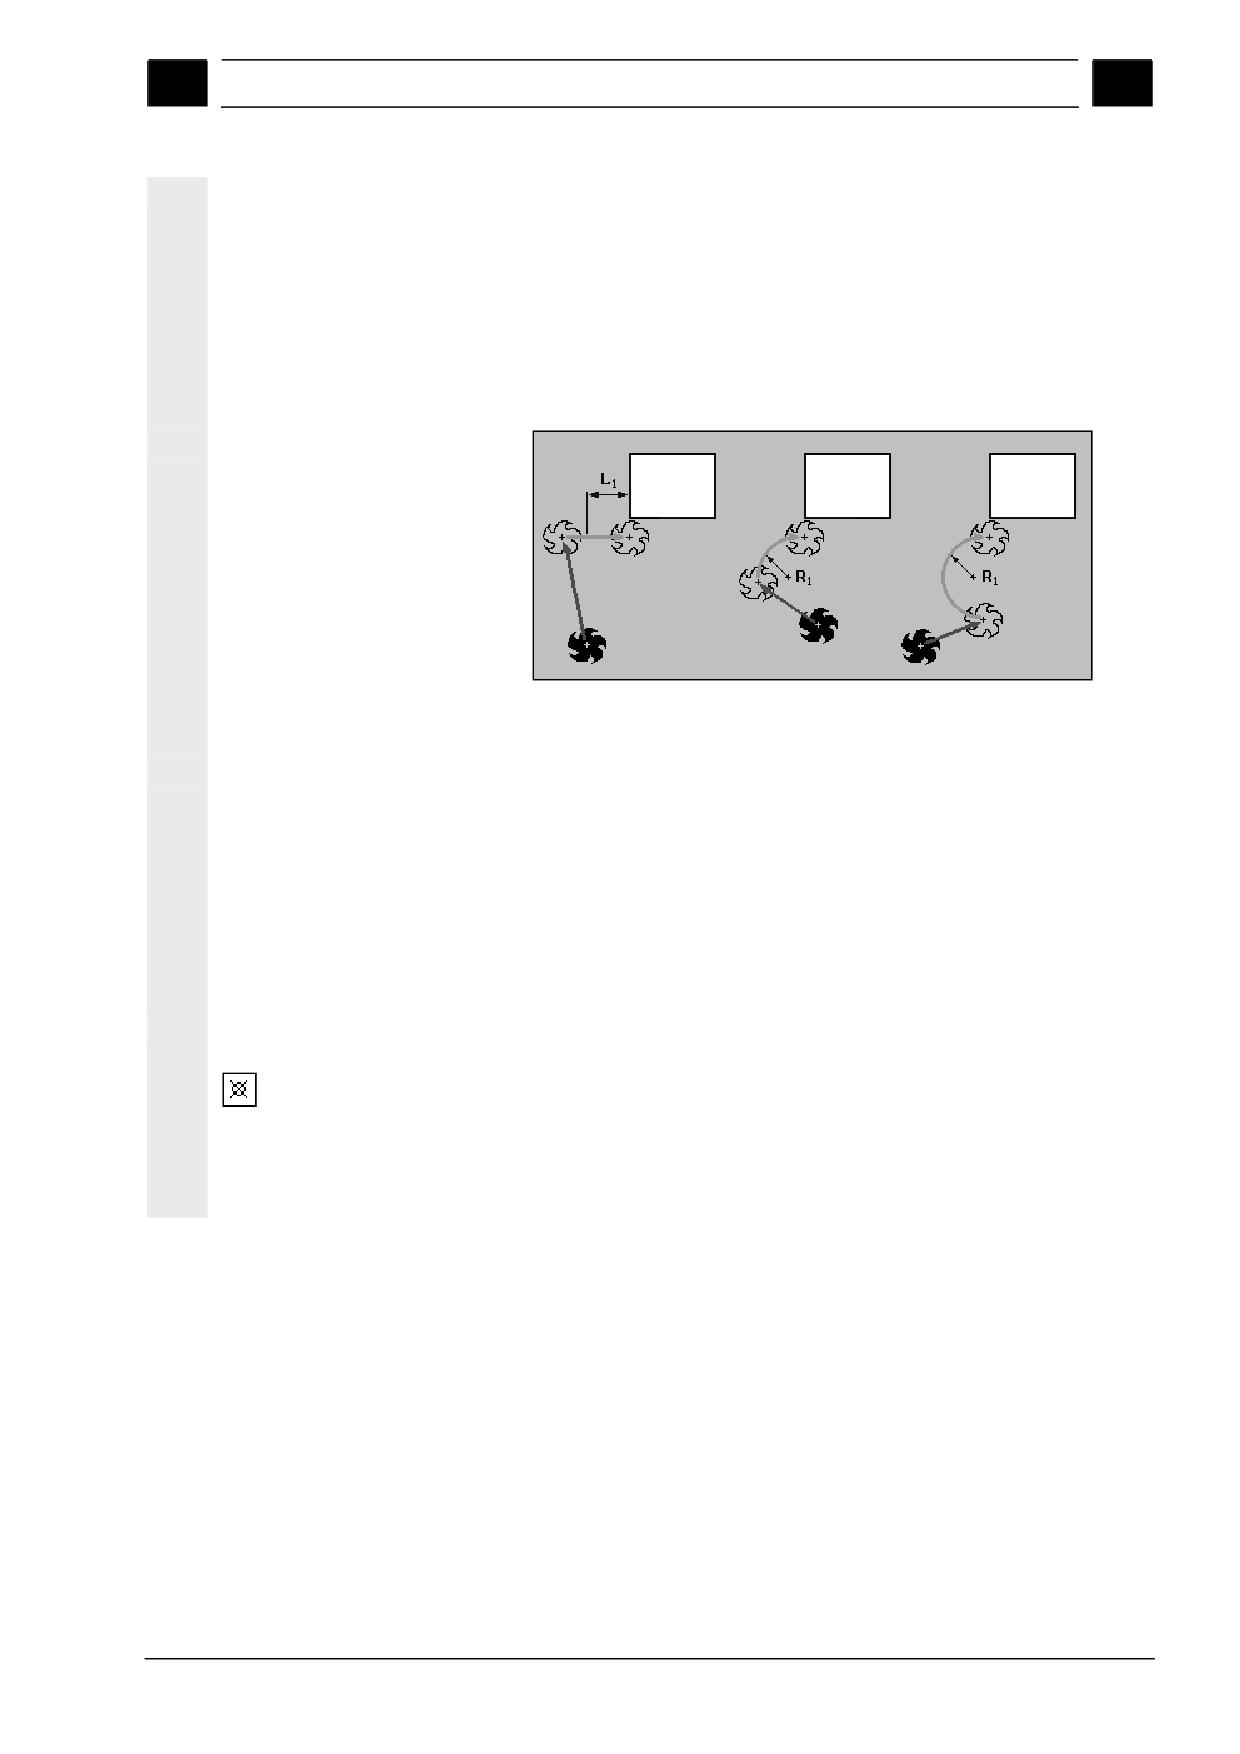
• Режим подвода/отвода
Подвод к контуру или отвод от контура может осуществляться
по четверти круга, полукругу или по прямой. Для четверти или
половины круга необходимо указать радиус траектории центра
фрезы, для прямой - расстояние от внешней кромки фрезы до
стартовой или конечной точки контура. При подводе и отводе
можно выбирать различные режимы, к примеру, подвод по
четверти круга, отвод по полукругу.
Подвод по прямой, по четверти круга и по полукругу
• Стратегия подвода/отвода
Подвод в плоскости осуществляется сначала в направлении Z
на глубину, а потом в плоскости XY. Отвод осуществляется в
обратной последовательности.
При пространственном подводе/отводе движение
осуществляется на глубину и в плоскости одновременно.
При подводе и отводе можно выбирать различные стратегии, к
примеру, подвод в плоскости, пространственный отвод.
Центральная
Если работа осуществляется без коррекции радиуса фрезы, то
траектория
запрограммированный контур фрезеруется на центральной
траектории.
Подвод и отвод при этом возможен по прямой или вертикали.
Вертикальный подвод/отвод может использоваться, к примеру, в
замкнутых контурах.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-285
Функции ShopTurn
01/2008
5
5
Коррекция стенки паза
Если фрезеруется контур на боковой поверхности (плоскость
обработки "боковая поверхность/боковая поверхность С"), то
можно работать с или без коррекции стенки паза.
• Коррекция стенки паза выключена
ShopTurn создает пазы с параллельными стенками, если
диаметр инструмента равен ширине паза.
Если ширина паза больше диаметра инструмента, то
параллельные стенки паза не получаются.
• Коррекция стенки паза включена
ShopTurn создает пазы с параллельными стенками, даже если
ширина паза больше диаметра инструмента.
Если необходимо работать с коррекцией стенки паза, то надо
программировать не контур паза, а мнимую центральную
траекторию вставленной в паз оси, при этом ось должна
двигаться вдоль каждой стенки. Ширина паза определяется
параметром D.
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Фрезерование траектории".
Bahn-
fräsen
>
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а
также для торец C/боковая поверхность C, если при черновой обработке
происходит вертикальный подвод)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Снятие фаски
Направление
вперед: обработка осуществляется в запрограммированном направлении
обработки
контура
назад: обработка осуществляется против запрограммированного направления
контура
5-286
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Коррекция
Указание, на какой стороне контура в направлении перемещения
радиуса
осуществляет обработку фреза:
обработка справа от контура
обработка слева от контура
обработка на центральной траектории
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (асб. или инкр.) - (только при черновой и чистовой обработке)
мм
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UZ
Чистовой припуск на глубину (только при черновой обработке)
мм
UXY
Чистовой припуск в плоскости (только при черновой обработке слева и справа от контура)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Боковая поверхность/боковая поверхность C:
Кор.стен.паз.
Активация коррекции стенки паза
D
Смещение к запрограммированной траектории (только при активной коррекции
мм
стенки паза)
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (асб. или инкр.) - (только при черновой и чистовой обработке)
мм
DX
Максимальная подача на глубине (направление Х) - (только при черновой и
мм
чистовой обработке)
UX
Чистовой припуск на глубину (только при черновой обработке)
мм
UYZ
Чистовой припуск в плоскости (только при черновой обработке слева и справа от контура)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (асб. или инкр.) - (только при черновой и чистовой обработке)
мм
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UZ
Чистовой припуск на глубину (только при черновой обработке)
мм
UXY
Чистовой припуск в плоскости (только при черновой обработке слева и справа от контура)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно Х0 (асб. или инкр.) - (только при черновой и чистовой обработке)
мм
DX
Максимальная подача на глубине (направление Х) - (только при черновой и
мм
чистовой обработке)
UX
Чистовой припуск на глубину (только при черновой обработке)
мм
UYZ
Чистовой припуск в плоскости (только при черновой обработке слева и справа
мм
от контура)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-287
Функции ShopTurn
01/2008
5
5
Режим
Режим подвода:
подвода
По четверти круга: часть спирали (только при фрезеровании траектории
слева и справа от контура)
По полукругу: часть спирали (только при фрезеровании траектории слева и
справа от контура)
Как прямая: диагональ в пространстве
Вертикально: вертикально к траектории (только при фрезеровании
траектории на центральной траектории)
Стратегия
подвода
каждой осью
пространственная (не для режима подвода "вертикально")
R1
Радиус подвода (только для режима подвода по четверти круга или
мм
полукругу)
L1
Длина подвода (только для режима подвода "прямая")
мм
FZ
Подача на глубине
мм/зуб
(только для торец/торец С и торец Y - стратегия подвода "каждой осью")
мм/мин
FX
Подача на глубине
мм/зуб
(только для боковая поверхность/боковая поверхность С и боковая
мм/мин
поверхность Y - стратегия подвода "каждой осью")
Режим отвода
Режим отвода:
По четверти круга: часть спирали (только при фрезеровании траектории
слева и справа от контура)
По полукругу: часть спирали (только при фрезеровании траектории слева и
справа от контура)
Как прямая: диагональ в пространстве
Вертикально: вертикально к траектории (только при фрезеровании
траектории на центральной траектории)
Стратегия
каждой осью
отвода
пространственная (не для режима отвода "вертикально")
R2
Радиус отвода (только для режима отвода по четверти круга или полукругу)
мм
L2
Длина отвода (только для режима отвода "прямая")
мм
Режим
Если необходимо несколько подач на глубину, то указать высоту отвода, на
подъема
которую отводится инструмента между отдельными подачами (при переходе с
конца контура на начало).
• на плоскость отвода
• Z0+безопасное расстояние (только для торец/торец С и торец Y) или
X0+безопасное расстояние (только для боковая поверхность/боковая
поверхность С и боковая поверхность Y)
• на безопасное расстояние
• нет отвода
5-288
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
5.6.6 Предварительное сверление контурного кармана
Если при выборке контурного кармана необходимо вертикальное
врезание и нет фрезы с торцовым зубом, то нужно осуществить
предварительное сверление кармана. Для предотвращения
смещения сверла при предварительном сверлении можно
сначала осуществить центрование.
Перед предварительным сверлением кармана необходимо
ввести контур кармана. Если необходимо центрование перед
предварительным сверлением, то обе обработки должны быть
запрограммированы в отдельных кадрах.
Количество и позиции необходимых отверстий зависят от
конкретной ситуации (к примеру, форма контура, инструмент,
подача в плоскости, чистовой припуск) и вычисляются ShopTurn.
Если фрезеруется несколько карманов и необходимо избежать
ненужной смены инструмента, то имеет смысл, сначала
осуществить предварительное сверление, а потом выборку всех
карманов. В этом случае при центровании/предварительном
сверлении необходимо также заполнить параметры, которые
появляются дополнительно, если нажать программную клавишу
"Все параметры". Они должны соответствовать параметрам
относящегося к ним шага выборки. Соблюдать следующую
последовательность программирования:
1.
Контур кармана 1
2.
Центрование
3.
Контур кармана 2
4.
Центрование
5.
Контур кармана 1
6.
Предварительное сверление
7.
Контур кармана 2
8.
Предварительное сверление
9.
Контур кармана 1
10. Выборка
11. Контур кармана 2
12. Выборка
Если осуществляется комплексная обработка кармана, т.е.
центрование, предварительное сверление и выборка
последовательно друг за другом, и не введены дополнительные
параметры для центрования/предварительного сверления, то
ShopTurn берет значения этих параметров из шага обработки
"Выборка" (черновая обработка).
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-289
Функции ShopTurn
01/2008
5
5
Центрование
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура", "Предварительное сверление" и
Vorbohren
Zentrieren
"Центрование".
>
Alle
¾ Нажать программную клавишу "Все параметры", если
Parameter
необходимо ввести дополнительные параметры.
Параметры
Описание центровки
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя
Функция должна быть установлена изготовителем станка.
TR
Эталонный инструмент для центровки
D
Резец эталонного инструмента (1 или 2)
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UXY
Чистовой припуск в плоскости
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 (инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UXY
Чистовой припуск в плоскости
мм
5-290
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
Предварительное
сверление
¾ Нажать последовательно программные клавиши
Kontur-
fräsen
>
"Фрезерование", "Фрезерование контура", "Предварительное
Vorbohren
Vorbohren
сверление" и "Предварительное сверление".
>
Alle
¾ Нажать программную клавишу "Все параметры", если
Parameter
необходимо ввести дополнительные параметры.
Параметры
Описание предварительного сверления
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя
Функция должна быть установлена изготовителем станка.
TR
Эталонный инструмент для предварительного сверления
D
Резец эталонного инструмента (1 или 2)
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-291
Функции ShopTurn
01/2008
5
5
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
5-292
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
5.6.7 Фрезерование контурного кармана (черновая обработка)
Если необходимо фрезеровать карман на торцовой или боковой
поверхности, то используется функция "Фрезерование кармана".
Перед выборкой кармана сначала необходимо ввести контур
кармана и, при необходимости, контур островка.
Выборка кармана осуществляется параллельно контуру изнутри
наружу. Направление определяется через направление
вращения обработки (встречный или синхронный ход) (см. главу
"Изменение установок программы").
Если в кармане находится островок, то ShopTurn учитывает это
автоматически при выборке.
При выборке можно выбирать режим обработки (черновая или
чистовая обработка). Если необходима черновая, а потом
чистовая обработка, то цикл обработки должен быть вызван два
раза (1-ый кадр = черновая обработка, 2-ой кадр = чистовая
обработка). Запрограммированные параметры при втором вызове
сохраняются. Чистовая обработка см. главу "Чистовая обработка
контурного кармана ".
При маятниковом врезании появляется сообщение "Слишком
короткая рампа", если инструмент на рампе удаляется от точки
врезания меньше, чем на диаметр фрезы. В этом случае
необходимо уменьшить угол врезания.
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Фрезерование кармана".
Tasche
fräsen
¾ Выбрать режим обработки "Черновая обработка".
Параметры
Описание для черновой обработки
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а
также для торец C/боковая поверхность C, если при черновой обработке
происходит врезание по центру)
Функция должна быть установлена изготовителем станка.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-293
Функции ShopTurn
01/2008
5
5
Режим
Черновая обработка
обработки
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Точка старта
Автоматическое определение или ручной ввод точки старта
При ручном вводе точка старта может находиться и за пределами кармана, из-
за чего сначала осуществляется непосредственная обработка в кармане, к
примеру, для открытого сбоку кармана без врезания.
X
Точка старта X (абс.) - (только для торец/торец С и торец Y - точка старта вручную)
мм
Y
Точка старта Y (абс.) - (только для торец/торец С и торец Y - точка старта вручную)
мм
Y
Точка старта Y (абс.) - (только для боковая поверхность/боковая поверхность
мм
С и боковая поверхность Y - точка старта вручную)
Z
Точка старта Z (абс.) - (только для боковая поверхность/боковая поверхность
мм
С и боковая поверхность Y - точка старта вручную)
5-294
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Врезание
Стратегия врезания:
Маятниковое: Врезание осуществляется качанием с запрограммированным
углом (EW).
По спирали: Врезание осуществляется в форме спирали с
запрограммированным радиусом (ER) и запрограммированным подъемом
(EP).
По-центру: Для данной стратегии врезания необходима фреза, которая режет
по центру. Врезание осуществляется с запрограммированной подачей (FZ или
FX).
EW
Угол врезания (только при маятниковом врезании)
градус
EP
Макс. шаг врезания (только для спирального врезания)
мм/об.
Шаг спирали из-за геометрических соотношений может быть меньшим.
ER
Радиус врезания (только при спиральном врезании)
мм
Радиус не может быть больше радиуса фрезы, иначе образуется остаточный
материал. Кроме этого обратить внимание на то, чтобы карман не был
поврежден.
FZ
Подача на глубине (только для торец/торец С и торец Y - врезание по центру)
мм/зуб
мм/мин
FX
Подача на глубине (только для боковой поверхности/боковой поверхности С и
мм/зуб
боковой поверхности Y - врезание по центру)
мм/мин
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-295
Функции ShopTurn
01/2008
5
5
5.6.8 Выборка остаточного материала контурного кармана
Если после выборки кармана (с/без островков) остался материал,
то ShopTurn распознает это автоматически. С помощью
подходящего инструмента можно удалить этот материал без
повторной обработки всего кармана, таким образом удается
избежать ненужных холостых ходов.
Материал, оставшийся из-за чистового припуска, не является
остаточным материалом.
Вычисление остаточного материала осуществляется на основе
используемой при выборке фрезы.
Если фрезеруются несколько карманов и необходимо избежать
ненужной смены инструмента, то имеет смысл, сначала выбрать
все карманы, а потом удалить остаточный материал. В этом
случае при выборке остаточного материала необходимо также
указать параметр "эталонный инструмент TR", который
появляется дополнительно, если нажать программную клавишу
"Все параметры". Соблюдать следующую последовательность
программирования:
1. Контур кармана 1
2. Выборка
3. Контур кармана 2
4. Выборка
5. Контур кармана 1
6. Выборка остаточного материала
7. Контур кармана 2
8. Выборка остаточного материала
Функция "Остаточный материал" является опцией программного
обеспечения.
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Остаточный материал кармана".
Tasche
Restmat.
Alle
¾ Нажать программную клавишу "Все параметры", если
Parameter
необходимо ввести дополнительные параметры.
5-296
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
TR
Эталонный инструмент для остаточного материала
D
Резец эталонного инструмента (1 или 2)
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-297
Функции ShopTurn
01/2008
5
5
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
5.6.9 Чистовая обработка контурного кармана
Если при выборке кармана был запрограммирован чистовой
припуск для основания или края кармана, то дополнительно
необходима чистовая обработка кармана.
Для чистовой обработки основания и края необходимо
запрограммировать по отдельному кадру. При этом карман
обрабатывается по разу.
ShopTurn учитывает при чистовой обработке возможно
имеющиеся островки, также как и при черновой обработке.
В качестве альтернативы "Чистовой обработке края" можно
запрограммировать и "Фрезерование траектории". При этом
доступны возможности оптимизации для стратегии
подвода/отвода и режима подвода/отвода. Соблюдать
следующую последовательность программирования:
1. Контур кармана
2. Контур островка
3. Выборка (черновая обработка)
4. Контур кармана
5. Фрезерование траектории (чистовая обработка)
6. Контур островка
7. Фрезерование траектории (чистовая обработка)
5-298
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Фрезерование кармана".
Tasche
fräsen
¾ Выбрать режим обработки "Чистовая обработка основания"
или "Чистовая обработка края ".
Параметры
Описание для чистовой обработки основания
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
чистовая обработка основания
обработки
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DXY
Максимальная подача в плоскости XY
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UXY
Чистовой припуск в плоскости
мм
UZ
Чистовой припуск на глубине
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-299
Функции ShopTurn
01/2008
5
5
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (абс. или инкр.)
мм
DYZ
Максимальная подача в плоскости YZ
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
%
фрезы (мм)
UYZ
Чистовой припуск в плоскости
мм
UX
Чистовой припуск на глубине
мм
Точка старта
Автоматическое определение или ручной ввод точки старта
При ручном вводе точка старта может находиться и за пределами кармана, из-
за чего сначала осуществляется непосредственная обработка в кармане, к
примеру, для открытого сбоку кармана без врезания.
X
Точка старта X (абс.) - (только для торец/торец С и торец Y - точка старта
мм
вручную)
Точка старта Y (абс.) - (только для торец/торец С и торец Y - точка старта
Y
мм
вручную)
Точка старта Y (абс.) - (только для боковая поверхность/боковая поверхность
Y
мм
С и боковая поверхность Y - точка старта вручную)
Точка старта Z (абс.) - (только для боковая поверхность/боковая поверхность
Z
мм
С и боковая поверхность Y - точка старта вручную)
Врезание
Стратегия врезания:
Маятниковое: Врезание осуществляется качанием с запрограммированным
углом (EW).
По спирали: Врезание осуществляется в форме спирали с
запрограммированным радиусом (ER) и запрограммированным подъемом
(EP).
По-центру: Для данной стратегии врезания необходима фреза, которая режет
по центру. Врезание осуществляется с запрограммированной подачей (FZ или
FX).
EW
Угол врезания (только при маятниковом врезании)
градус
EP
Макс. шаг врезания (только для спирального врезания)
мм/об.
Шаг спирали из-за геометрических соотношений может быть меньшим.
ER
Радиус врезания (только при спиральном врезании)
мм
Радиус не может быть больше радиуса фрезы, иначе образуется остаточный
материал. Кроме этого обратить внимание на то, чтобы карман не был
поврежден.
FZ
Подача на глубине (только для торец/торец С и торец Y - врезание по центру)
мм/зуб
мм/мин
FX
Подача на глубине (только для боковой поверхности/боковой поверхности С и
мм/зуб
боковой поверхности Y - врезание по центру)
мм/мин
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
5-300
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5
Параметры
Описание для чистовой обработки края
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Чистовая обработка края
обработки
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина относительно X0 ∅ (абс. или инкр.)
мм
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
Торец Y:
CP
Исходная точка
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина относительно Z0 (абс. или инкр.)
мм
DZ
Максимальная подача на глубине (направление Z)
мм
UXY
Чистовой припуск в плоскости
мм
Боковая поверхность Y:
C0
Исходная точка
градус
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина относительно X0 (абс. или инкр.)
мм
DX
Максимальная подача на глубине (направление X)
мм
UYZ
Чистовой припуск в плоскости
мм
Режим
Если для обработки необходимо несколько точек врезания, то указать высоту
подъема
отвода, на которую отводится инструмент при переходе к следующей точке
врезания:
• на плоскость отвода
• Z0+безопасное расстояние (торец/торец С и торец Y) или
X0+безопасное расстояние (боковая поверхность/боковая поверхность С и
боковая поверхность Y)
Если в области кармана нет островков больше чем Z0 (X0), то в качестве
режима подъема можно запрограммировать Z0 + безопасное расстояние (X0 +
безопасное расстояние).
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-301
Функции ShopTurn
01/2008
5
5
5.6.10 Снятие фаски контурного кармана
¾ Нажать программные клавиши "Фрезерование",
Kontur-
fräsen
>
"Фрезерование контура" и "Фрезерование кармана".
Tasche
fräsen
¾ Выбрать режим обработки "Снятие фасок".
Если необходимо фрезеровать фаску и при чистовой обработке
были запрограммированы внутренние углы без закруглений, то
при снятии фаски в качестве закругления в контуре необходимо
указать радиус чистовой фрезы.
Параметры
Описание для снятия фасок:
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Снятие фаски
обработки
Торец/торец C:
Z0
Исходная точка в направлении Z (абс.)
мм
FS
Ширина фаски, инкр.
мм
ZFS
Глубина врезания острия инструмента, абс. или инкр.
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
FS
Ширина фаски, инкр.
мм
ZFS
Глубина врезания острия инструмента, абс. или инкр.
мм
5-302
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
содержание .. 29 30 31 32 ..