содержание .. 27 28 29 30 ..
SINUMERIK 840D sl ShopTurn. Управление / Программирование ЧПУ (2008 год) - часть 4
01/2008
Функции ShopTurn
5
5.1 Линейные или круговые движения по траектории
5
¾ Выбрать между плоскостями обработки Поверхность
вращения, торец/торец С, боковая поверхность/боковая
поверхность С, торец Y или боковая поверхность Y.
¾ Ввести диаметр цилиндра, если выбрана плоскость
обработки боковая поверхность/боковая поверхность С.
-или-
¾ Ввести угол позиционирования для области обработки CP,
если выбрана плоскость обработки торец Y.
-или-
¾ Ввести опорную точку C0, если выбрана плоскость обработки
боковая поверхность Y.
¾ Выбрать, должен ли шпиндель быть зажат или разжат или
изменение не требуется (пустое поле ввода).
¾ Нажать программную клавишу "Применить ".
Значения сохраняются, и экран параметров закрывается.
Высвечивается технологическая карта, новый созданный
программный кадр помечен.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
5-153
Функции ShopTurn
01/2008
5
5.1 Линейные или круговые движения по траектории
5
5.1.2
Прямая
Если необходимо запрограммировать прямую в прямоугольных
координатах, то используется функция "Прямая".
Инструмент перемещается по прямой с запрограммированной
подачей или ускоренным ходом от актуальной позиции к
запрограммированной конечной позиции.
Коррекция
По выбору можно проводить прямые с коррекцией радиуса.
радиуса
Коррекция радиуса имеет самоудержание (действует модально),
т.е. необходимо отключить коррекцию радиуса, если необходимо
перемещение без нее. Кроме этого коррекцию радиуса в случае
нескольких следующих друг за другом прямых с коррекцией
радиуса можно включать только в первом программном кадре.
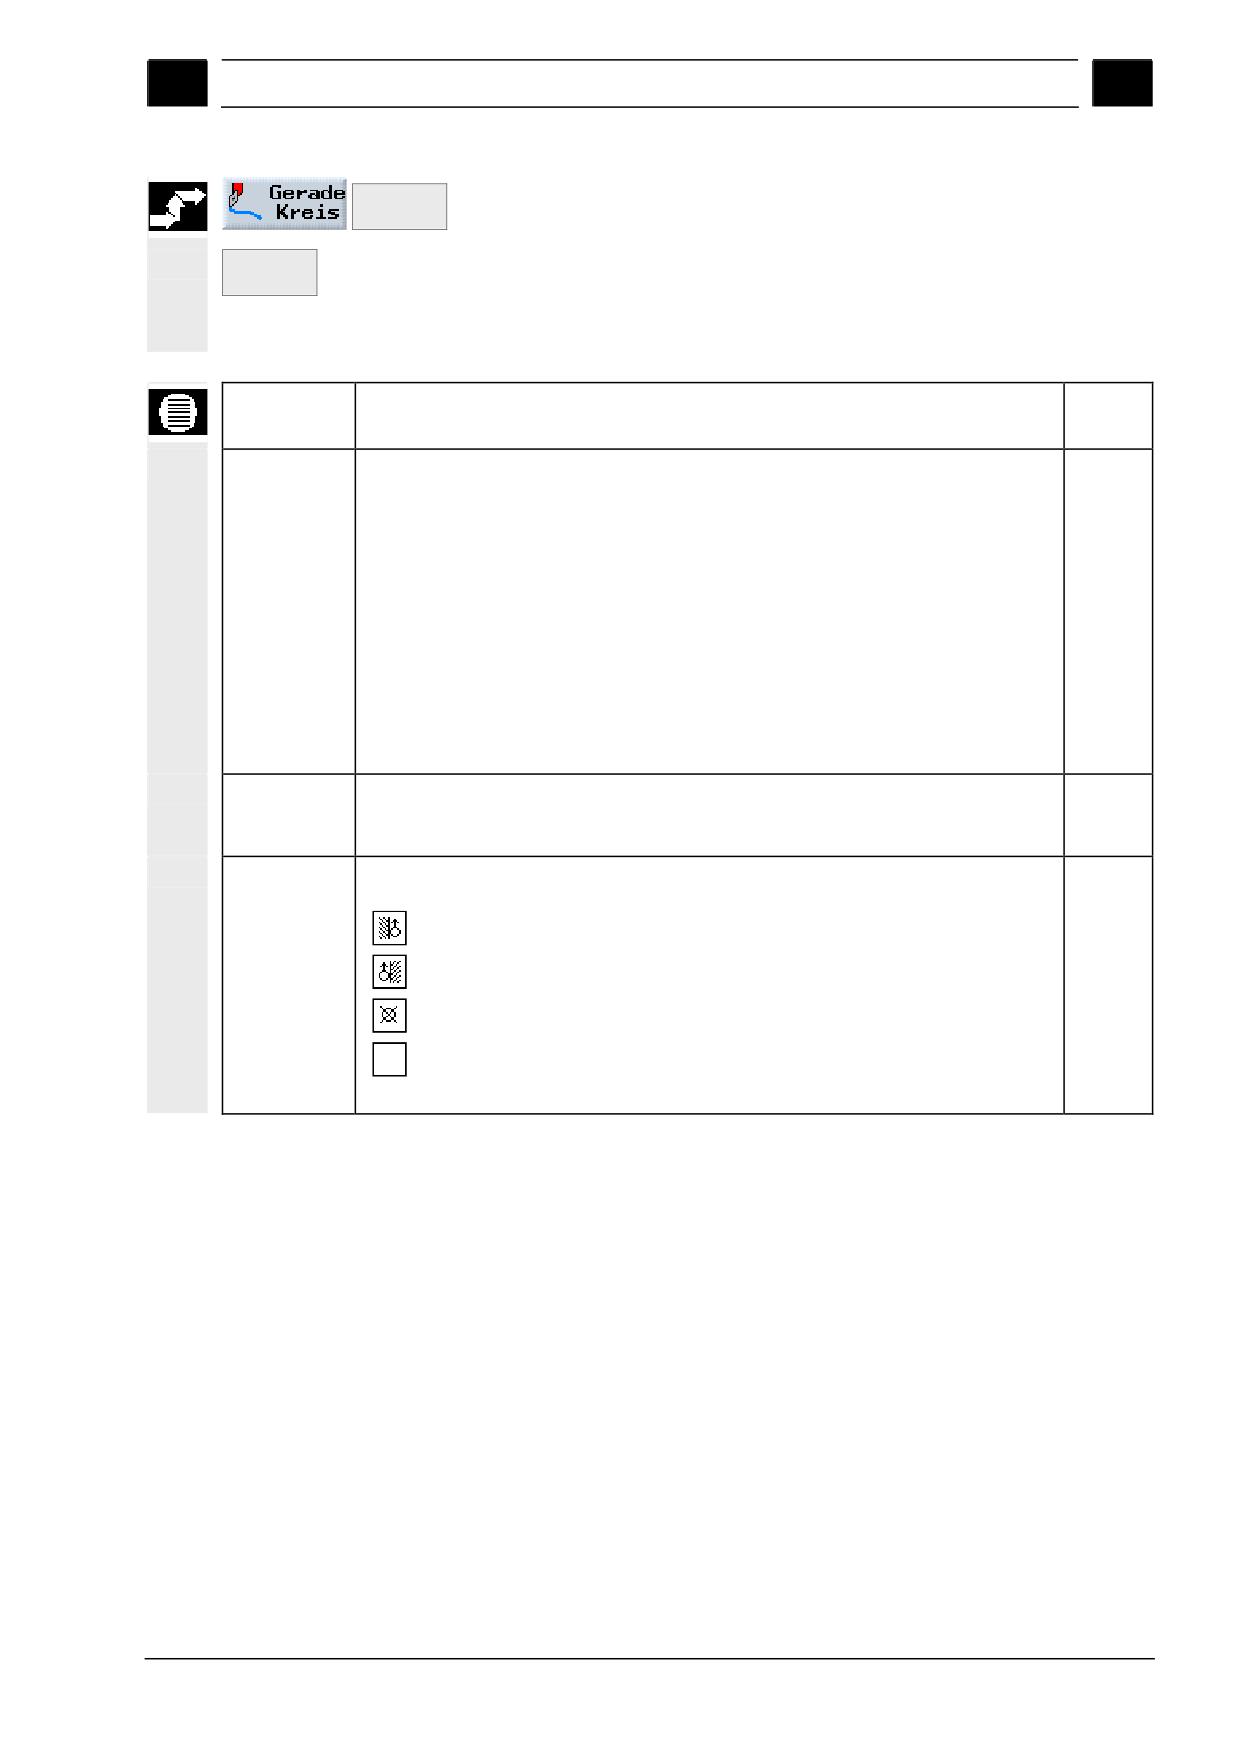
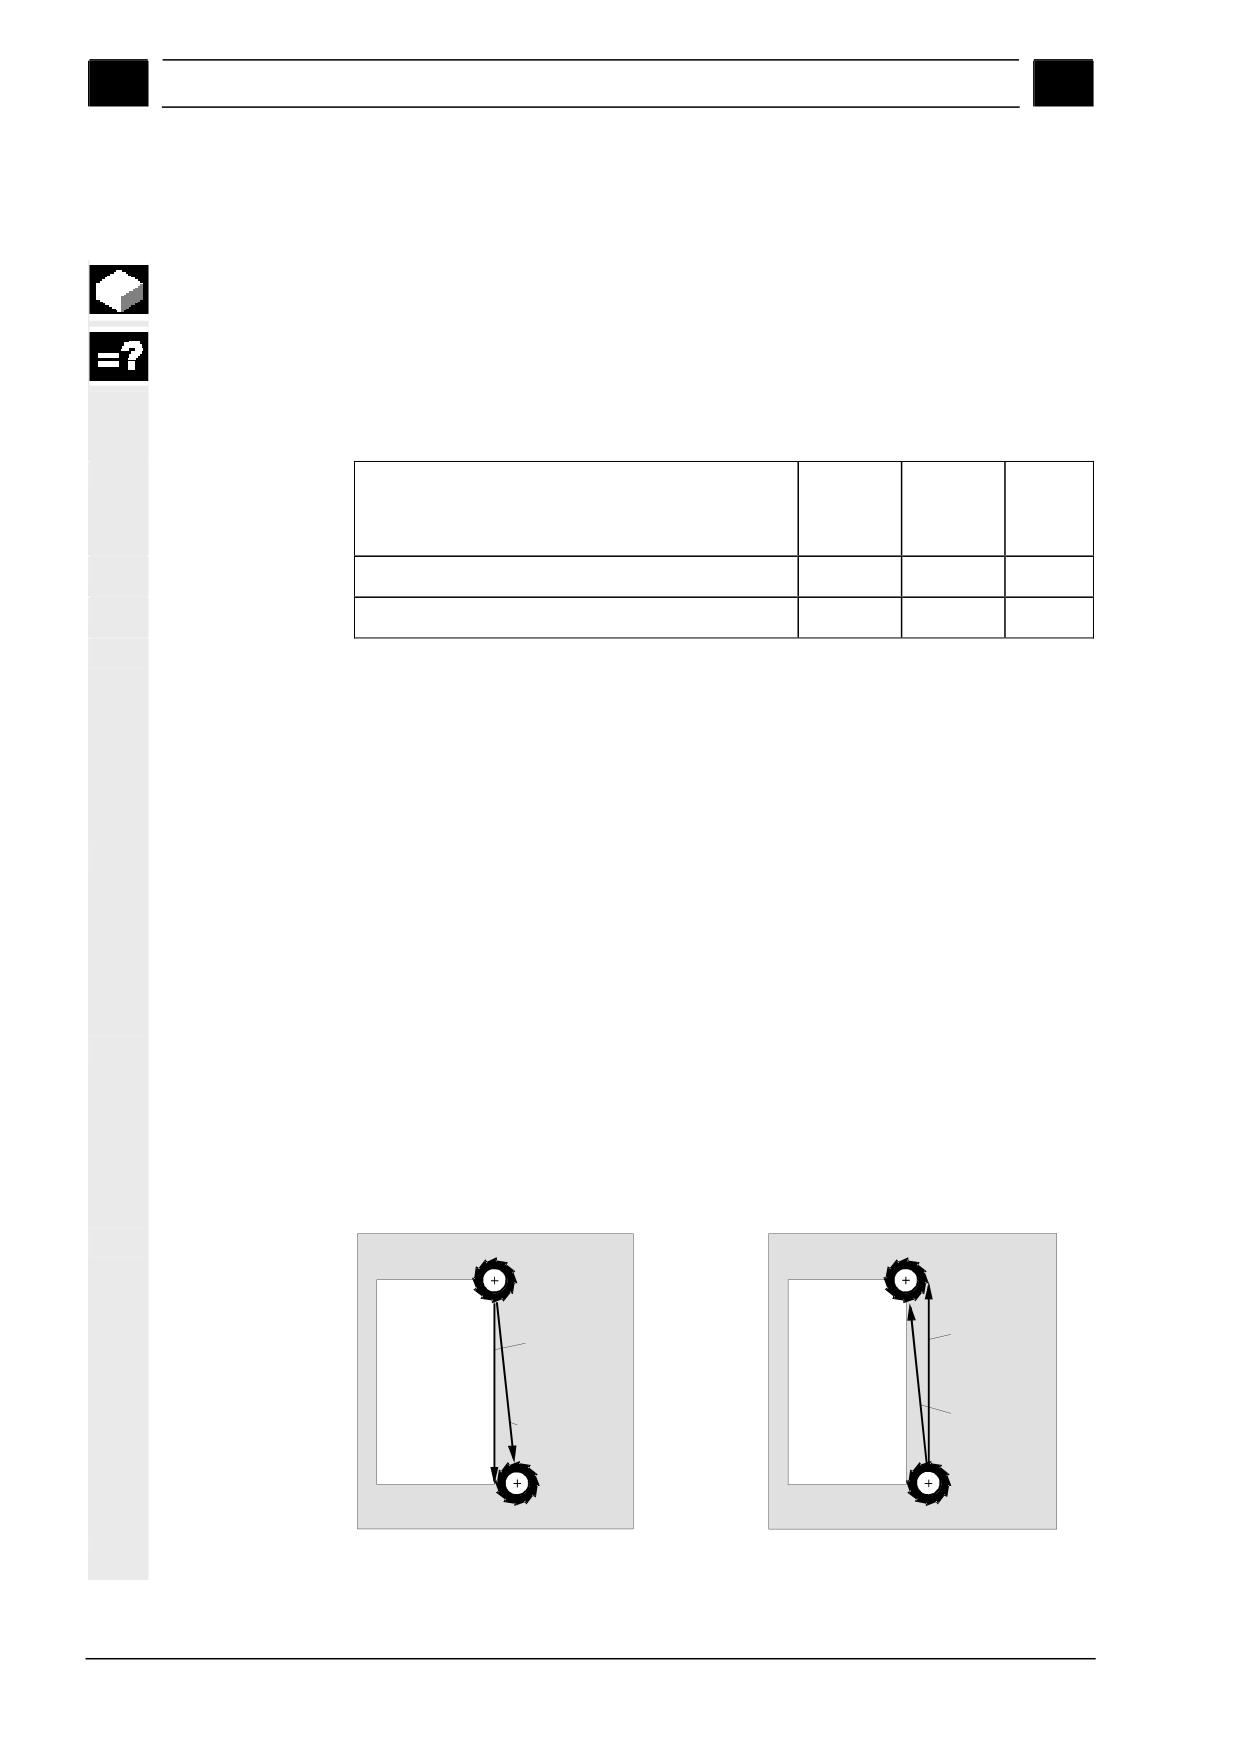
При первой прямой с коррекцией радиуса инструмент движется в
начальной точке без, а в конечной точке с коррекцией радиуса.
Т.е., при запрограммированной вертикальной траектории
движение осуществляется по диагонали. Лишь на второй
запрограммированной прямой с коррекцией радиуса коррекция
действует на всем пути перемещения. Обратный эффект
возникает при отключении коррекции радиуса.
Запрограммир.
Запрограммир.
траектория
траектория
Путь
Путь
перемещения
перемещения
Первая прямая с коррекцией радиусаПервая прямая с отключенной коррекцией
радиуса
Во избежание отклонения пути перемещения от
запрограммированной траектории первая прямая с коррекцией
радиуса или с отключенной коррекцией радиуса может быть
запрограммирована вне детали. Программирование без указания
координат невозможно.
5-154
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Функции ShopTurn
5
5.1 Линейные или круговые движения по траектории
5
¾ Нажать программные клавиши "Прямая Окружность" и
Gerade
>
"Прямая".
¾ Нажать программную клавишу "Ускоренный ход", если
Eilgang
необходимо перемещение ускоренным ходом, а не с
запрограммированной подачей обработки.
Параметры
Описание
Единица
X
Конечное положение в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
C1
Конечное положение оси С главного шпинделя (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
C3
Конечное положение оси С встречного шпинделя (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z3
Конечное положение дополнительной оси (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
F
Подача обработки
мм/об.
мм/мин
мм/зуб
Коррекция
Указание, на какой стороне контура в направлении перемещения
радиуса
обрабатывает инструмент:
коррекция радиуса справа от контура
коррекция радиуса слева от контура
коррекция радиуса выключена
Принимается последняя запрограммированная установка
коррекции радиуса.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
5-155
Функции ShopTurn
01/2008
5
5.1 Линейные или круговые движения по траектории
5
5.1.3 Окружность с известным центром
Если необходимо запрограммировать окружность или дугу
окружности с известным центром в прямоугольных координатах,
то используется функция "Окружность Центр".
Инструмент движется по круговой траектории с подачей
обработки от актуальной позиции в запрограммированное
конечное положение. ShopTurn вычисляет радиус
окружности/дуги окружности с помощью введенных параметров
интерполяции I и K.
¾ Нажать программные клавиши "Прямая Окружность" и
Kreis
Mittelp.
>
"Окружность Центр".
Параметры
Описание
Единица
Направление
Направление вращения, с которым осуществляется перемещение от
вращения
начальной к конечной точке окружности:
направление вращения по часовой стрелке (вправо)
направление вращения против часовой стрелки (влево)
Плоскость обработки торец/торец C:
X
Конечное положение в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
I
Расстояние между началом и центром окружности в направлении X (инкр.)
мм
Знак также обрабатывается.
J
Расстояние между началом и центром окружности в направлении Y (инкр.)
мм
Знак также обрабатывается.
Плоскость обработки боковая поверхность/боковая поверхность C:
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
J
Расстояние между началом и центром окружности в направлении Y (инкр.)
мм
Знак также обрабатывается.
K
Расстояние между началом и центром окружности в направлении Z (инкр.)
мм
Знак также обрабатывается.
Плоскость обработки торец Y:
X
Конечное положение в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
I
Расстояние между началом и центром окружности в направлении X (инкр.)
мм
Знак также обрабатывается.
J
Расстояние между началом и центром окружности в направлении Y (инкр.)
мм
Знак также обрабатывается.
5-156
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Функции ShopTurn
5
5.1 Линейные или круговые движения по траектории
5
Плоскость обработки боковая поверхность Y:
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
J
Расстояние между началом и центром окружности в направлении Y (инкр.)
мм
Знак также обрабатывается.
K
Расстояние между началом и центром окружности в направлении Z (инкр.)
мм
Знак также обрабатывается
Плоскость обработки поверхность вращения:
X
Конечное положение ∅ в направлении X (абс.) или конечное положение в
мм
направлении X (инкр.) Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
I
Расстояние между началом и центром окружности в направлении X (инкр.)
мм
Знак также обрабатывается.
K
Расстояние между началом и центром окружности в направлении Z (инкр.)
мм
Знак также обрабатывается.
F
Подача обработки
мм/об.
мм/мин
мм/зуб
5.1.4 Окружность с известным радиусом
Если необходимо запрограммировать окружность или дугу
окружности с известным радиусом в прямоугольных координатах,
то используется функция "Окружность Радиус".
Инструмент движется по дуге окружности с
запрограммированным радиусом с подачей обработки от
актуальной позиции к запрограммированному конечному
положению. Для этого ShopTurn вычисляет позицию центра
окружности.
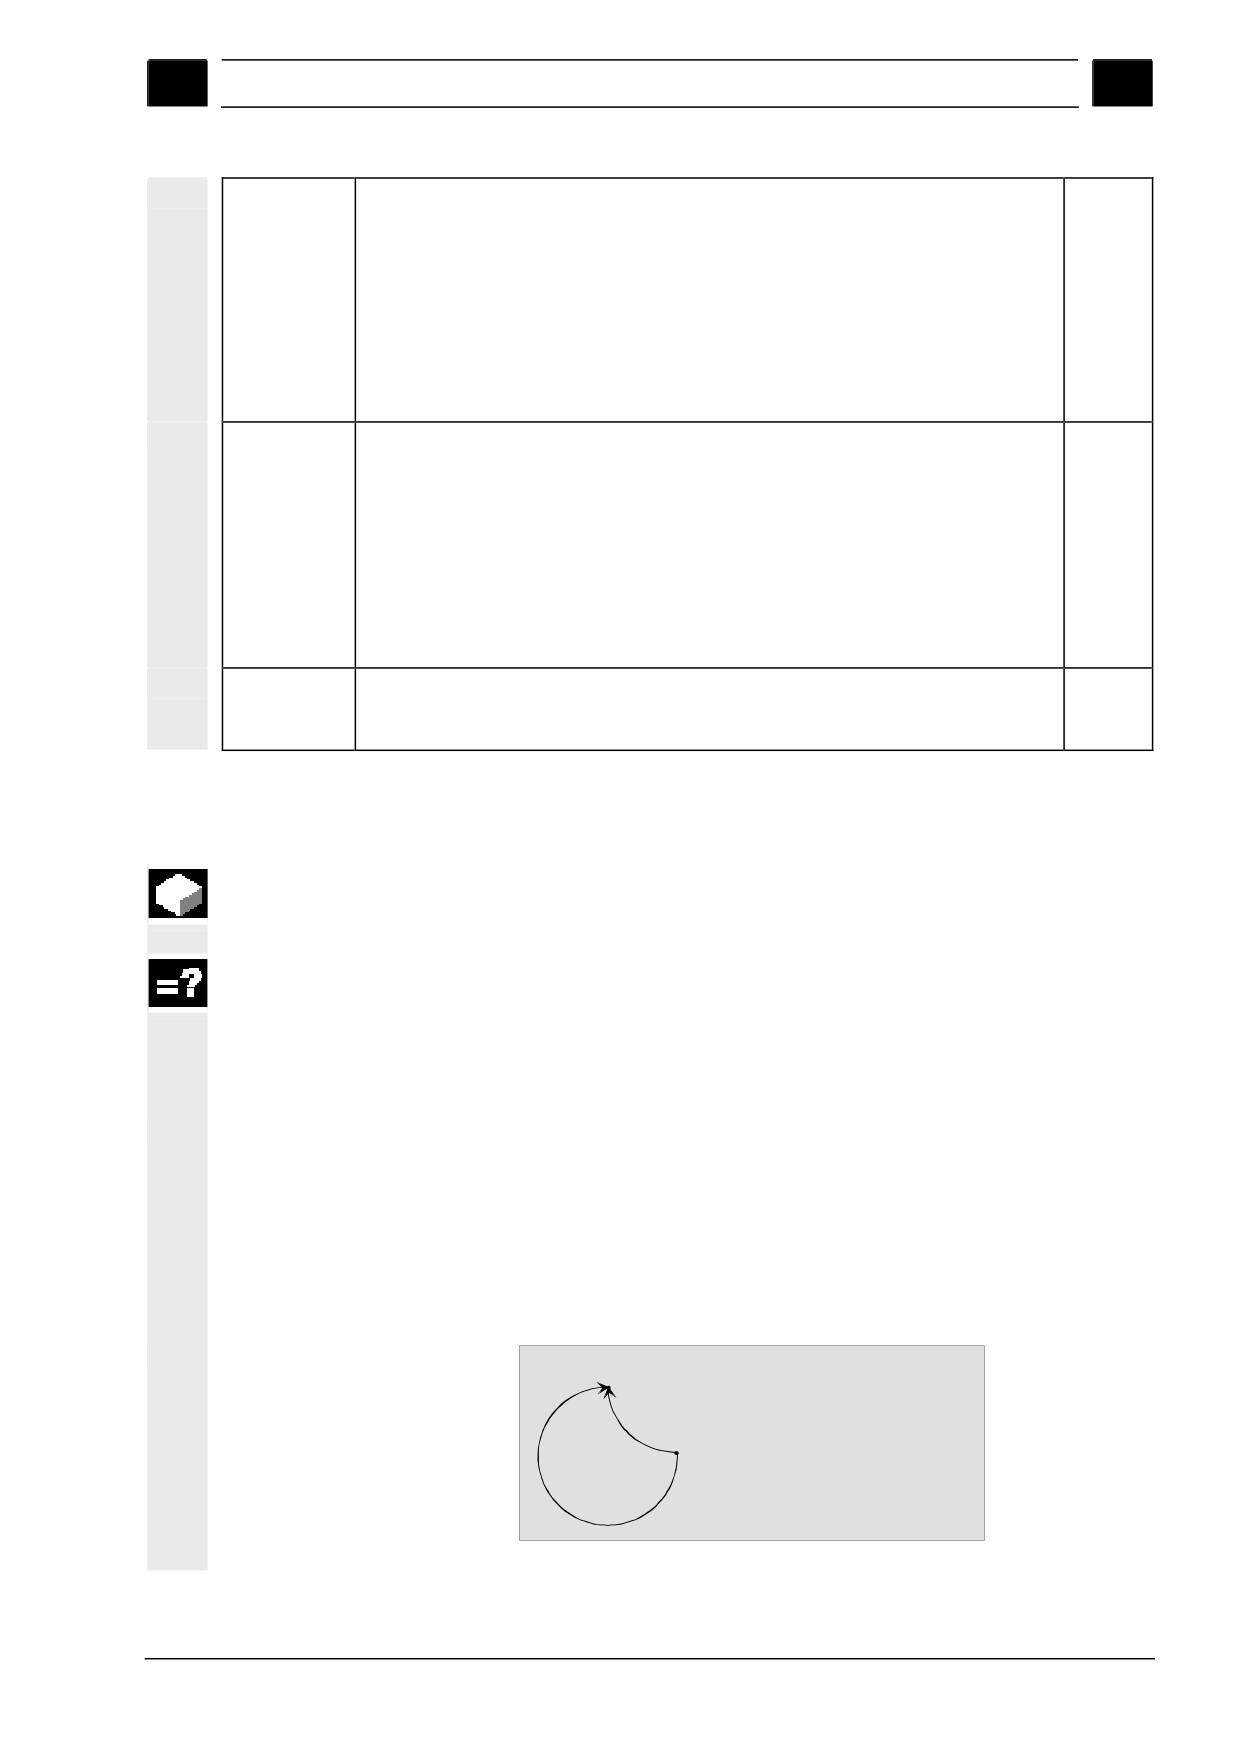
Можно выбрать перемещение по дуге окружности по часовой
или против часовой стрелки. Независимо от направления
вращения получается соответственно 2 возможности перехода
от актуальной позиции через дугу окружности с заданным
радиусом к конечному положению. Выбор желаемой дуги
окружности осуществляется через отрицательный или
положительный знак радиуса.
Цель
+
Апертурный угол до 180°: +
Старт
Апертурный угол больше 180°: -
-
Дуга окружности с различными апертурными углами
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
5-157
Функции ShopTurn
01/2008
5
5.1 Линейные или круговые движения по траектории
5
¾ Нажать программные клавиши "Прямая Окружность" и
Kreis
Radius
>
"Окружность Радиус".
Параметры
Описание
Единица
Направление
Направление вращения, с которым осуществляется перемещение от
вращения
начальной к конечной точке окружности:
направление вращения по часовой стрелке (вправо)
направление вращения против часовой стрелки (влево)
Плоскость обработки торец/торец C:
X
Конечное положение в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки боковая поверхность/боковая поверхность C:
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки торец Y:
X
Конечное положение в направлении X (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки боковая поверхность Y:
Y
Конечное положение в направлении Y (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Конечное положение в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки поверхность вращения:
X
Конечное положение ∅ в направлении X (абс.) или конечное положение в
мм
направлении X (инкр.)
Z
Инкрементальный размер: знак так же обрабатывается.
мм
Конечное положение в направлении Z (абс. или инкр.)
Инкрементальный размер: знак так же обрабатывается.
R
Радиус дуги окружности
мм
Знак определяет, какая дуга окружности выполняется.
F
Подача обработки
мм/об.
мм/мин
мм/зуб
5-158
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Функции ShopTurn
5
5.1 Линейные или круговые движения по траектории
5
5.1.5 Полярные координаты
Если измерение детали осуществлено от центральной точки
(полюса) с указанием радиусом и угла, то эти размеры лучше
запрограммировать в полярных координатах.
Перед программированием прямой или окружности в полярных
координатах необходимо определить полюс, т.е. исходную точку
системы полярных координат.
¾ Нажать программные клавиши "Прямая Окружность ",
Polar
>
"Полярный" и "Полюс".
Pol
>
Параметры
Описание
Единица
Плоскость обработки торец/торец C:
X
Позиция X полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Позиция Y полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки боковая поверхность/боковая поверхность C:
Y
Позиция Y полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Позиция Z полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки торец Y:
X
Позиция X полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y
Позиция Y полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки боковая поверхность Y:
Y
Позиция Y полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Позиция Z полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Плоскость обработки поверхность вращения:
X
Позиция X полюса ∅ (абс.) или позиция X полюса (инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z
Позиция Z полюса (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
5-159
Функции ShopTurn
01/2008
5
5.1 Линейные или круговые движения по траектории
5
5.1.6 Полярная прямая
Если необходимо запрограммировать прямую в полярных координатах, то
используется функция "Прямая Полярный ".
Прямая в системе полярных координат определяется длиной L и углом α.
Угол, в зависимости от выбранной плоскости обработки, относится к
другой оси. И направление положительного угла также зависит от
плоскости обработки.
Плоскость обработки
Поверх-
Торец
Боковая
ность вра-
поверх-
щения
ность
Ось отсчета для угла
Z
X
Y
Положительный угол в направлении оси
X
Y
Z
Инструмент движется от актуальной позиции по прямой к
запрограммированной конечной точке с подачей обработки или
ускоренным ходом.
1-ая прямая в полярных координатах после указания полюса должна быть
запрограммирована с абсолютным размером. Все остальные прямые и
дуги окружности могут указываться и в инкрементальном размере.
Коррекция
По выбору можно проводить прямые с коррекцией радиуса. Коррекция
радиуса
радиуса имеет самоудержание (действует модально), т.е. необходимо
отключить коррекцию радиуса, если необходимо перемещение без нее.
Кроме этого коррекцию радиуса в случае нескольких следующих друг за
другом прямых с коррекцией радиуса можно включать только в первом
программном кадре.
При первой прямой с коррекцией радиуса инструмент движется в
начальной точке без, а в конечной точке с коррекцией радиуса. Т.е., при
запрограммированной вертикальной траектории движение осуществляется
по диагонали. Лишь на второй запрограммированной прямой с коррекцией
радиуса коррекция действует на всем пути перемещения. Обратный
эффект возникает при отключении коррекции радиуса.
Запрограмм.
Запрограмм.
траектория
траектория
Путь
Путь
перемещения
перемещения
Первая прямая с коррекцией радиуса
Первая прямая с отключенной
коррекцией радиуса
5-160
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Функции ShopTurn
5
5.1 Линейные или круговые движения по траектории
5
Во избежание отклонения пути перемещения от запрограммированной
траектории первая прямая с коррекцией радиуса или с отключенной
коррекцией радиуса может быть запрограммирована вне детали.
Программирование без указания координат невозможно.
¾ Нажать программные клавиши "Прямая Окружность ",
Polar
>
"Полярная" и "Прямая Полярная".
Gerade
Polar
>
¾ Нажать программную клавишу "Ускоренный ход", если
Eilgang
необходимо перемещение ускоренным ходом, а не с
запрограммированной подачей обработки.
Параметры
Описание
Единица
L
Расстояние между полюсом и конечной точкой прямой
мм
α
Полярный угол (абс. или инкр.)
градус
Знак определяет направление.
F
Подача обработки
мм/об.
мм/мин
мм/зуб
Коррекция
Указание, на какой стороне контура в направлении перемещения
радиуса
обрабатывает инструмент:
коррекция радиуса справа от контура
коррекция радиуса слева от контура
коррекция радиуса выключена
Принимается последняя запрограммированная установка
коррекции радиуса.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
5-161
Функции ShopTurn
01/2008
5
5.1 Линейные или круговые движения по траектории
5
5.1.7 Полярная окружность
Если необходимо запрограммировать окружность или дугу
окружности в полярных координатах, то используется функция
"Окружность Полярная".
Окружность в системе полярных координат определяется углом
α. Угол, в зависимости от выбранной плоскости обработки,
относится к другой оси. И направление положительного угла
также зависит от плоскости обработки.
Плоскость обработки
Поверх-
Торец
Боковая
ность вра-
поверх-
щения
ность
Ось отсчета для угла
Z
X
Y
Положительный угол в направлении
X
Y
Z
оси
Инструмент движется по круговой траектории с подачей
обработки от актуальной позиции к запрограммированной
конечной точке (угол).
Радиус получается из расстояния между актуальной позицией и
определенным полюсом (Позиции начальной и конечной точки
окружности находятся на одинаковом расстоянии от полюса.)
1-ая дуга окружности в полярных координатах после указания
полюса должна быть запрограммирована с абсолютным
размером. Все остальные прямые и дуги окружности могут
указываться и в инкрементальном размере.
¾ Нажать программные клавиши "Прямая Окружность ",
Polar
>
"Полярный" и "Окружность Полярная ".
Kreis
Polar
>
Параметры
Описание
Единица
Направление
Направление вращения, с которым осуществляется перемещение от
вращения
начальной к конечной точке окружности:
направление вращения по часовой стрелке (вправо)
направление вращения против часовой стрелки (влево)
α
Полярный угол (абс. или инкр.)
градус
Знак определяет направление.
F
Подача обработки
мм/об.
мм/мин
мм/зуб
5-162
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
5.2
Сверление
Если необходимо запрограммировать различные отверстия на
торцовой или боковой поверхности, то используются
перечисленные в этой главе функции.
При сверлении отдельные рабочие операции программируются в
той последовательности, в которой они необходимы при
обработке. При этом доступны следующие технологические
циклы:
• сверление по центру
• резьба по центру
• Центрование
• Сверление
• Развертывание
• глубокое сверление
• нарезание внутренней резьбы
• резьбофрезерование
После технологических циклов программируются позиции или
образцы позиций.
Все программные кадры, участвующие в процессе сверления,
соединяются в технологической карте квадратными скобками.
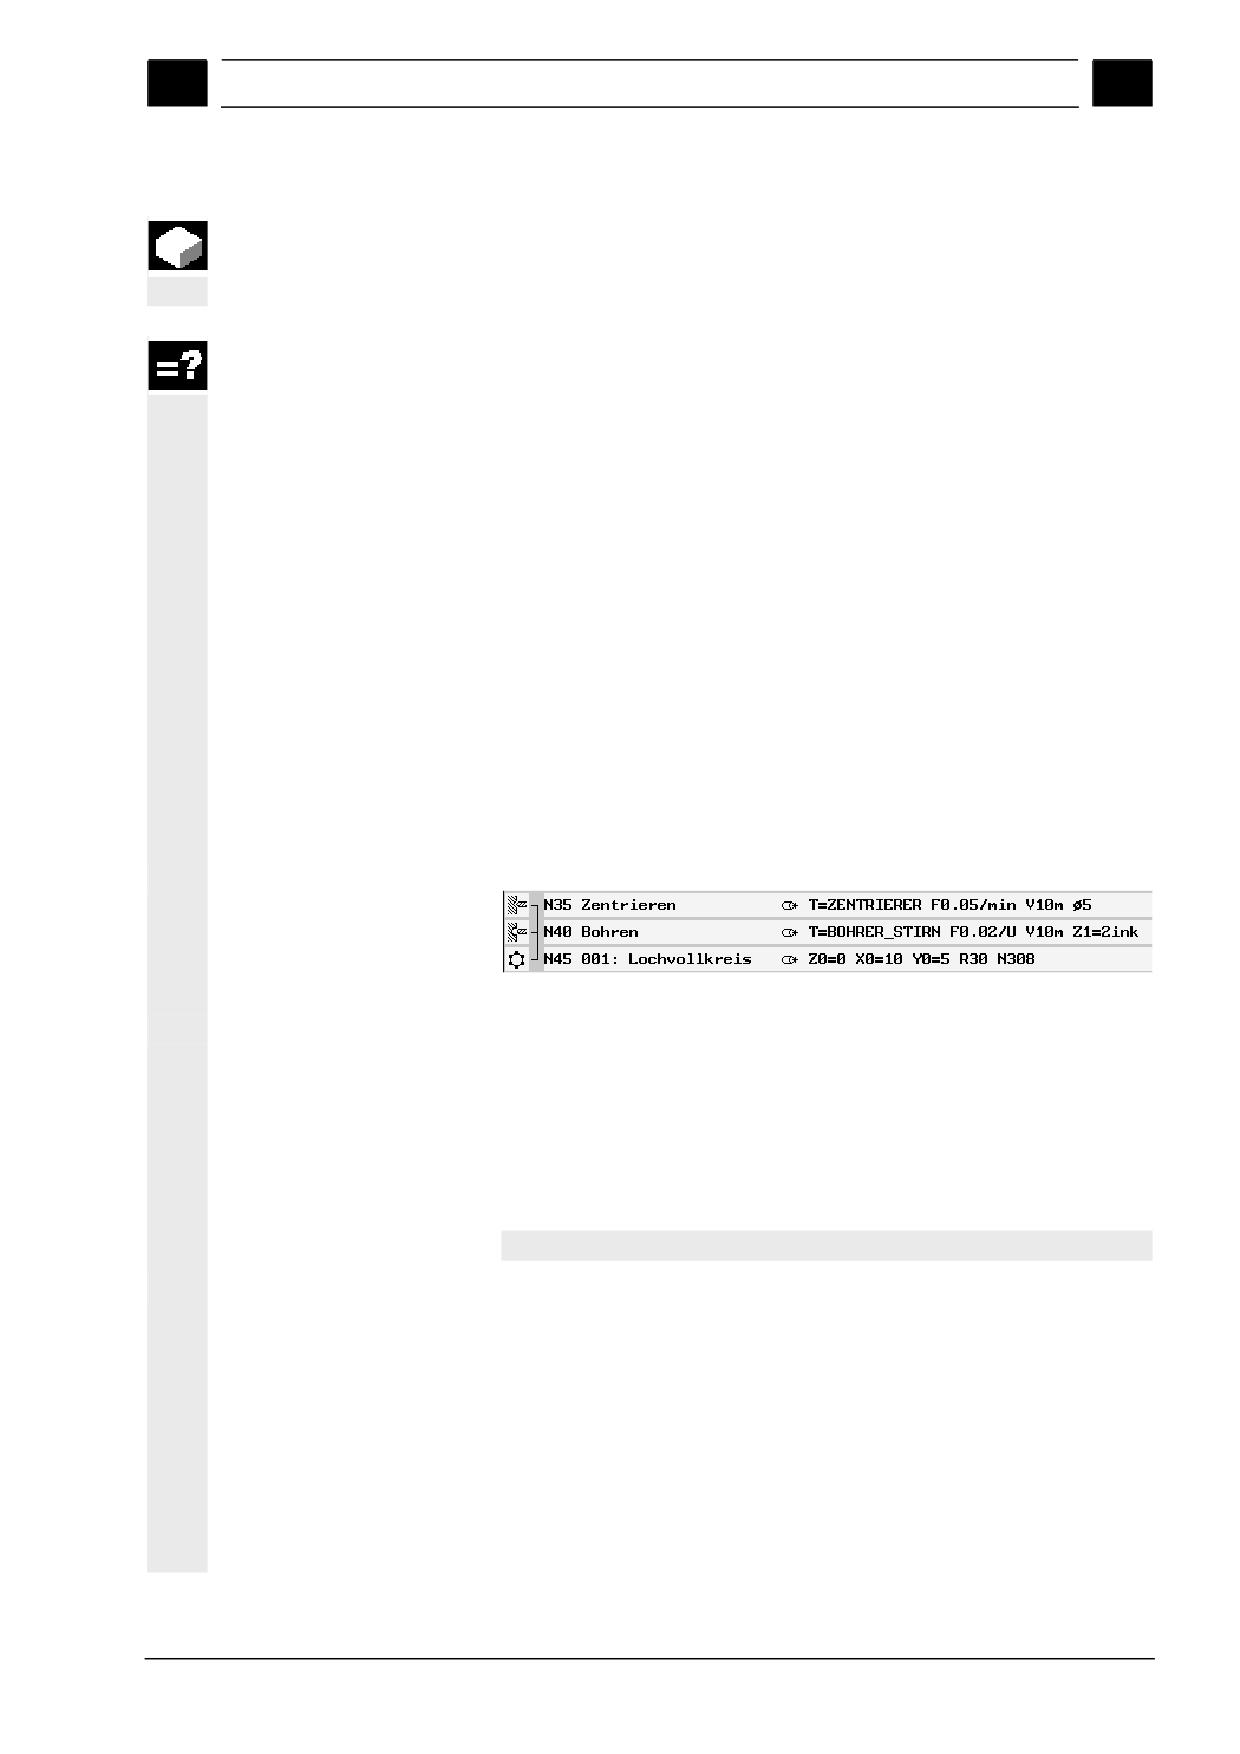
Пример: Сверление
Зажим шпинделя
При не центровом сверлении может потребоваться зажатие
шпинделя для предотвращения его проворачивания. Функция
"Зажим шпинделя" должна быть установлена изготовителем
станка. Изготовитель станка также определяет, зажимает ли
ShopTurn шпиндель автоматически, если это имеет смысл для
обработки, или оператор может решить, при какой обработке
шпиндель должен быть зажат.
Следовать указаниям изготовителя станка.
Если оператор может самостоятельно решать, при какой
обработке шпиндель должен быть зажат, то действует
следующее:
Учитывать, что зажим при обработки в плоскостях торец/торец C
и боковая поверхность/боковая поверхность С остается активным
только для процесса сверления. При обработке в плоскостях
торец Y и боковая поверхность Y зажим напротив действует
модально, т.е. он остается активным до тех пор, пока не будет
осуществлена смена плоскости обработки или до выключения
зажима в меню "Прямая Окружность" Æ "Инструмент".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-163
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.1
Сверление по центру
Если необходимо осуществить сверление в центре торцовой
поверхности, то используется функция "Сверление по центру ".
Можно выбирать, будет ли осуществлена ломка стружки при
сверлении или для удаления стружки инструмент выводится из
детали.
При обработке вращается главный или встречный шпиндель. В
качестве типа инструмента может использоваться не только
сверло или расточное сверло, но и фреза.
Инструмент движется с учетом плоскости отвода и безопасного
расстояния на запрограммированную позицию.
Ломка стружки
1. Инструмент осуществляет сверление с запрограммированной подачей
F до 1-ой глубины подачи.
2. Инструмент отводится для ломки стружки на определенный
интервал отвода V2 и снова осуществляет сверление до
следующей глубины подачи, которая соответственно может
быть уменьшена на коэффициент DF.
3. Шаг 2 повторяется до тех пор, пока не будет достигнута
конечная глубина сверления Z1 и истечет время ожидания DT.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Удаление стружки
1. Инструмент осуществляет сверление с запрограммированной подачей
F до 1-ой глубины подачи.
2. Инструмент выводится для удаления стружки ускоренным
ходом до безопасного расстояния из детали и снова врезается
до первой глубины подачи, уменьшенной на вычисленный
СЧПУ упреждающий зазор.
3. После этого осуществляется сверление до следующей
глубины подачи, которая может быть уменьшена на
коэффициент DF, и инструмент снова отводится для удаления
стружки.
4. Шаг 3 повторяется до тех пор, пока не будет достигнута
конечная глубина сверления Z1 и истечет время ожидания DT.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Если, к примеру, необходимо сверление очень глубоких
отверстий, то можно дополнительно работать с вращающимся
инструментальным шпинделем. Сначала задать в "Прямая Круг"
Æ "Инструмент" желаемый инструмент и число оборотов
шпинделя инструмента (см. главу "Выбор инструмента и
плоскости обработки "). После этого программируется функция
"Сверление по центру".
5-164
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
¾ Нажать программные клавиши "Сверление" и "Сверление по
Bohren
mittig
>
центру".
Späne
Ent-
¾ Нажать программную клавишу "Ломка стружки" или "Удаление
brechen
spanen
-или-
стружки ".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Хвостовик
Врезание до достижения хвостовиком сверла запрограммированного значения
Z1. При этом учитывается указанный в списке инструмента угол.
Острие
Врезание до достижения острием сверла запрограммированного значения Z1.
Z0
Исходная точка (абс.)
мм
Z1
Глубина врезания относительно Z0 для острия или хвостовика сверла
мм
(абс. или инкр.)
D
Максимальная подача
мм
DF
Процент для каждой последующей подачи
%
DF = 100: значение подачи остается тем же
DF < 100: значение подачи уменьшается в направлении конечной глубины
сверления
Пример: DF = 80
последняя подача была 4 мм;
4 x 80% = 3.2; следующее значение подачи будет 3.2 мм
3.2 x 80% = 2.56; следующее значение подачи будет 2.56 мм и т.д.
V1
Минимальная подача
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100%.
Если значение подачи слишком мало, то с помощью параметра V1 можно
запрограммировать минимальную подачу.
V1 < значения подачи: подача со значением подачи
V1 > значения подачи: подача с запрограммированным в V1 значением
V2
Величина отвода (только при ломке стружки)
мм
Значение, на которое отводится сверло при ломке стружки.
DT
Время ожидания для свободного резания
сек.
об.
XD
Смещение центров в направлении X
мм
Смещение центров может использоваться, к примеру, для изготовления
отверстия с точной посадкой. Для этого необходимо расточное сверло (тип
Расточное сверло) или U-сверло (тип Сверло). "Обычное" сверло не подходит.
Максимальное смещение центров зафиксировано в машинных данных.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-165
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.2
Резьба по центру
Если необходимо нарезать правую или левую резьбу в центре торцовой
поверхности, то используется функция "Резьба по центру".
При обработке вращается главный или встречный шпиндель. Число
оборотов шпинделя можно изменять с помощью процентовки шпинделя,
процентовка подачи не действует.
Можно выбирать, будет ли осуществлено сверление за один проход,
ломка стружки или вывод инструмента из детали для удаления стружки.
Инструмент движется с учетом плоскости отвода и безопасного
расстояния ускоренным ходом на запрограммированную позицию.
1 проход
1.
Инструмент осуществляет сверление в направлении продольной оси с
запрограммированным числом оборотов шпинделя S или скоростью
резания V до конечной глубины сверления Z1.
2.
Направление вращения шпинделя изменяется, и инструмент
отводится с запрограммированным числом оборотов шпинделя SR
или скоростью резания VR до безопасного расстояния.
Удаление
1.
Инструмент осуществляет сверление в направлении продольной оси с
стружки
запрограммированным числом оборотов шпинделя S или скоростью
подачи V до 1-ой глубины подачи (макс. глубина подачи D).
2.
Для удаления стружки инструмент с числом оборотов шпинделя SR
или скоростью резания VR отводится из детали на безопасное
расстояние.
3.
После этого инструмент снова врезается с числом оборотов шпинделя
S или скоростью подачи V до 1-ой глубины подачи и осуществляет
сверление до следующей глубины подачи.
4.
Шаги 2 и 3 повторяются до достижения запрограммированной
конечной глубины сверления Z1.
5.
Направление вращения шпинделя изменяется и инструмент
отводится с числом оборотов шпинделя SR или скоростью резания VR
до безопасного расстояния.
Ломка стружки
1.
Инструмент осуществляет сверление в направлении продольной оси с
запрограммированным числом оборотов шпинделя S или скоростью
подачи V до 1-ой глубины подачи (макс. глубина подачи D).
2.
Инструмент для ломки стружки отводится на значение отвода V2.
3.
После этого инструмент осуществляет сверление с числом оборотов
шпинделя S или скоростью подачи V до следующей глубины подачи.
4.
Шаги 2 и 3 повторяются до достижения запрограммированной
конечной глубины сверления Z1.
5.
Направление вращения шпинделя изменяется и инструмент
отводится с числом оборотов шпинделя SR или скоростью резания VR
до безопасного расстояния.
5-166
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
В машинных данных изготовитель станка может осуществить
определенные установки для нарезания резьбы по центру.
Следовать указаниям изготовителя станка.
¾ Нажать программные клавиши "Сверление" и "Резьба по
Gewinde
Mittig
>
центру".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
P
Шаг резьбы
мм/об.
Шаг резьбы соответствует используемому инструменту.
дюйм./об.
витков/"
MODUL
1 проход
Резьба нарезается за один проход, без прерывания.
Удаление
Для удаления стружки сверло выводится из детали.
стружки
Ломка
Для ломки стружки сверло отводится на значение отвода V2.
стружки
Z0
Исходная точка (абс.)
мм
Z1
Глубина нарезания внутренней резьбы относительно Z0 (абс. или инкр.)
мм
D
Максимальная подача (только при удалении стружки или ломке стружки)
мм
V2
Значение отвода (только при ломке стружки)
мм
Значение, на которое отводится метчик при ломке стружки.
V2=автоматически: инструмент отводится на один оборот.
5.2.3
Сверление и развертывание
Если необходимо осуществить сверления на торцовой или
боковой поверхности, то используются функции "Сверление" или
"Развертывание".
Инструмент движется с учетом плоскости отвода и безопасного
расстояния ускоренным ходом на запрограммированную
позицию.
Центрование
1. Инструмент врезается с запрограммированной подачей F в
деталь до достижения глубины или диаметра.
2. По истечении времени ожидания DT инструмент отводится
ускоренным ходом на безопасное расстояние.
Сверление
1. Инструмент врезается с запрограммированной подачей F в
деталь до достижения конечной глубины X1 или Z1.
2. По истечении времени ожидания DT инструмент отводится
ускоренным ходом на безопасное расстояние.
Развертывание
1. Инструмент врезается с запрограммированной подачей F в
деталь до достижения конечной глубины X1 или Z1.
2. По истечении времени ожидания DT инструмент отводится с
запрограммированной подачей на безопасное расстояние.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-167
Функции ShopTurn
01/2008
5
5.2 Сверление
5
¾ Нажать программные клавиши "Сверление" и "Сверление
Bohren
Reiben
>
Развертывание".
¾ Нажать программную клавишу "Центрование", "Сверление"
Zentrieren
Bohren
-или-
или "Развертывание".
Reiben
-или-
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
FB
Подача для отвода (только при развертывании)
мм/мин
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя
Функция должна быть установлена изготовителем станка.
Диаметр
Врезание до достижения диаметром инструмента поверхности детали. При
этом учитывается установленный в списке инструмента угол центрового
сверла (только при центровании).
Хвостовик
Врезание до достижения хвостовиком сверла запрограммированной глубины
1. При этом учитывается установленный в списке инструментов угол (только
при сверлении).
Острие
Врезание до достижения острием сверла запрограммированной глубины 1
(только при центровании и сверлении).
∅
Диаметр центрования (только при центровании - диаметр)
мм
Z1
Глубина врезания для острия сверла или хвостовика сверла относительно Z0
мм
(абс. или инкр.) - (только для торец/торец C и торец Y)
X1
Глубина врезания для острия сверла или хвостовика сверла относительно X0
мм
(абс. или инкр.) - (только для боковая поверхность/боковая поверхность C и
боковая поверхность Y)
DT
Время ожидания перед отводом, чтобы осуществить свободное резание
сек.
об.
5-168
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
5.2.4
Глубокое сверление
Если необходимо изготовить глубокие отверстия с несколькими
шагами подачи на торцовой или боковой поверхности, то
используется функция "Глубокое сверление".
Можно выбирать, будет ли осуществлено ломка стружки при
сверлении или для удаления стружки инструмент выводится из
детали.
Инструмент движется с учетом плоскости отвода и безопасного
расстояния ускоренным ходом на запрограммированную
позицию.
Ломка стружки
1. Инструмент осуществляет сверление с запрограммированной подачей
F до 1-ой глубины подачи.
2. Инструмент отводится для ломки стружки на значение отвода
V2 и осуществляет сверление до следующей глубины
подачи.
3. Шаг 2 повторяется до тех пор, пока не будет достигнута
конечная глубина сверления Z1 и истечет время ожидания DT.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Удаление стружки
1. Инструмент осуществляет сверление с запрограммированной подачей
F до 1-ой глубины подачи.
2. Инструмент выводится для удаления стружки ускоренным
ходом до безопасного расстояния из детали и снова врезается
до первой глубины подачи, уменьшенной на упреждающий
зазор V3.
3. После этого осуществляется сверление до следующей
глубины подачи и инструмент снова отводится.
4. Шаг 3 повторяется до тех пор, пока не будет достигнута
конечная глубина сверления Z1 и истечет время ожидания DT.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
¾ Нажать программные клавиши "Сверление " и "Глубокое
Tief-
bohren
>
сверление".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-169
Функции ShopTurn
01/2008
5
5.2 Сверление
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя
Функция должна быть установлена изготовителем станка.
Удаление
Для удаления стружки сверло выводится из детали.
стружки
Ломка
Для ломки стружки сверло отводится на значение отвода V2.
стружки
Хвостовик
Врезание до достижения хвостовиком сверла запрограммированной глубины
1.
Острие
При этом учитывается указанный в списке инструмента угол.
Врезание до достижения острием сверла запрограммированного значения 1.
Z1
Глубина врезания для острия сверла или хвостовика сверла относительно Z0
мм
(абс. или инкр.) - (только для торец/торец C и торец Y)
X1
Глубина врезания для острия сверла или хвостовика сверла относительно X0
мм
(абс. или инкр.) - (только для боковая поверхность/боковая поверхность C и
боковая поверхность Y)
D
Максимальная подача
мм
DF
Процент для каждой последующей подачи
%
DF = 100: значение подачи остается тем же
DF < 100: значение подачи уменьшается в направлении конечной глубины
сверления
Пример: DF = 80
последняя подача была 4 мм;
4 x 80% = 3.2; следующее значение подачи будет 3.2 мм
3.2 x 80% = 2.56; следующее значение подачи будет 2.56 мм и т.д.
V1
Минимальная подача
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100%.
Если значение подачи слишком мало, то с помощью параметра V1 можно
запрограммировать минимальную подачу.
V1 < значения подачи: подача со значением подачи
V1 > значения подачи: подача с запрограммированным в V1 значением
V2
Величина отвода (только при ломке стружки)
мм
Значение, на которое отводится сверло при ломке стружки.
V2=0: инструмент не отводится, а останавливается на один оборот.
V3
Упреждающий зазор (только при удавлении стружки)
мм
Расстояние до последней глубины подачи, на которое сверло подводится
ускоренным ходом после удаления стружки.
Автоматически: упреждающий зазор вычисляется ShopTurn.
DT
Время ожидания для свободного резания
сек.
об.
5-170
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
5.2.5
Нарезание внутренней резьбы
Если необходимо нарезать внутреннюю резьбу на торцовой или
боковой поверхности, то используется функция "Нарезание
внутренней резьбы ".
При нарезании внутренней резьбы можно изменять число
оборотов шпинделя с помощью процентовки шпинделя.
Процентовка подачи не действует.
Можно выбирать, будет ли осуществлено сверление за один
проход, ломка стружки или вывод инструмента из детали для
удаления стружки.
Инструмент движется с учетом плоскости отвода и безопасного
расстояния ускоренным ходом на запрограммированную позицию.
Инструмент движется при неподвижном шпинделе ускоренным
ходом на плоскость отвода и после этого на безопасное
расстояние.
Там шпиндель начинает вращаться и число оборотов шпинделя и
подача синхронизируются.
Инструмент движется дальше ускоренным ходом на
запрограммированную позицию.
1 проход
1. Инструмент осуществляет сверление с запрограммированным
числом оборотов шпинделя S или скоростью резания V до глубины
нарезания резьбы X1 или Z1.
2. Направление вращения шпинделя изменяется, и инструмент
отводится с запрограммированным числом оборотов шпинделя SR
или скоростью резания VR до безопасного расстояния.
Удаление стружки
1. Инструмент осуществляет сверление с запрограммированным
числом оборотов шпинделя S или скоростью подачи V до 1-ой
глубины подачи (макс. глубина подачи D).
2. Для удаления стружки инструмент с числом оборотов
шпинделя SR или скоростью резания VR отводится из детали
на безопасное расстояние.
3. После инструмент снова врезается с числом оборотов шпинделя SR
или скоростью подачи VR до 1-ой глубины подачи с упреждением в 1
мм, число оборотов шпинделя изменяется на S или скорость подачи
изменяется на V, и после инструмент выполняет сверление до
следующей глубины подачи.
4. Шаги 2 и 3 повторяются до достижения запрограммированной
конечной глубины сверления Х1 или Z1.
5. Направление вращения шпинделя изменяется и инструмент
отводится с числом оборотов шпинделя SR или скоростью
резания VR до безопасного расстояния.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-171
Функции ShopTurn
01/2008
5
5.2 Сверление
5
Ломка стружки
1. Инструмент осуществляет сверление с запрограммированным
числом оборотов шпинделя S или скоростью подачи V до 1-ой
глубины подачи (макс. глубина подачи D).
2. Инструмент для ломки стружки отводится на значение отвода V2.
3. После этого инструмент осуществляет сверление с числом оборотов
шпинделя S или скоростью подачи V до следующей глубины подачи.
4. Шаги 2 и 3 повторяются до достижения запрограммированной
конечной глубины сверления Х1 или Z1.
5. Направление вращения шпинделя изменяется и инструмент
отводится с числом оборотов шпинделя SR или скоростью
резания VR до безопасного расстояния.
В машинных данных изготовитель станка может осуществить
определенные установки для нарезания внутренней резьбы.
Следовать указаниям изготовителя станка.
¾ Нажать программные клавиши "Сверление", "Резьба" и
Gewinde >
"Нарезание внутренней резьбы".
Gewinde-
bohren
Параметры
Описание
Единица
T, D, S, V
См. главу "Создание программных кадров ".
P
Шаг резьбы
мм/об.
Шаг резьбы соответствует используемому инструменту.
дюймов/о
б.
MODUL: имеет место, к примеру, у шнеков, взаимодействующих с шестерней.
витков/"
витков/": имеет место, к примеру, у трубной резьбы.
MODUL
При вводе в витков/'' в первое поле параметра заносится целое число перед запятой, а
во второе и третье поле - дробное число после запятой.
13,5 заходов/'' вводятся, к примеру, следующим образом:
SR
Число оборотов шпинделя для отвода
об./мин
VR
Скорость резания для отвода (как альтернатива SR)
м/мин
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя
Функция должна быть установлена изготовителем станка.
1 проход
Резьба нарезается за один проход, без прерывания.
Уд. стружки
Для удаления стружки сверло выводится из детали.
Ломка стружки
Для ломки стружки сверло отводится на значение отвода V2.
Z1
Глубина нарезания резьбы относительно Z0 (абс. или инкр.) - (только для торец/торец C
мм
и торец Y)
X1
Глубина нарезания резьбы относительно X0 (абс. или инкр.) - (только для боковая
мм
поверхность/боковая поверхность C и боковая поверхность Y)
5-172
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
D
Максимальная подача (только при удалении стружки или ломке стружки)
мм
V2
Значение отвода (только при ломке стружки)
мм
Значение, на которое отводится сверло при ломке стружки.
V2=автоматически: инструмент отводится на один оборот.
5.2.6
Резьбофрезерование
Если необходимо фрезеровать любую внутреннюю или наружную
резьбу на торцовой поверхности, то используется функции
"Резьбофрезерование ".
Для метрической резьбы (шаг резьбы P в мм/об.) ShopTurn
присваивает параметру "глубина резьбы К" значение,
вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через машинные
данные.
Следовать указаниям изготовителя станка.
Введенная подача относится к обработке. Но индицируется
подача центра фрезы. Поэтому для внутренней резьбы
индицируется значение меньше введенного, а для наружной
резьбы - значение, больше введенного.
Можно выбирать, будет ли фрезероваться правая или левая
резьба.
Внутренняя резьба
1. Инструмент движется ускоренным ходом на центр резьбы на
плоскости отвода и после на безопасное расстояние.
2. Инструмент описывает вычисленную СЧПУ вводную
окружность и подводится с запрограммированной подачей к
диаметру резьбы по спиральной траектории.
3. Резьба фрезеруется по спиральной траектории по часовой или
против часовой стрелки (в зависимости от левой или правой
резьбы).
4. Инструмент выводится из детали по спиральной траектории с
запрограммированной подачей.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Наружная резьба
1. Инструмент движется ускоренным ходом на точку старта на
плоскости отвода и потом на безопасное расстояние.
2. Инструмент описывает вычисленную СЧПУ вводную
окружность и подводится с запрограммированной подачей к
диаметру резьбы по спиральной траектории.
3. Резьба фрезеруется по спиральной траектории по часовой или
против часовой стрелки (в зависимости от левой или правой
резьбы).
4. Инструмент выводится из резьбы по спиральной траектории с
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-173
Функции ShopTurn
01/2008
5
5.2 Сверление
5
запрограммированной подачей.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
¾ Нажать программные клавиши "Сверление", "Резьба" и
Gewinde >
"Резьбофрезерование".
Gewinde-
fräsen
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 6 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
В зависимости от направления вращения шпинделя при изменении направления изменяется и
направление вращения обработки (синхронный ход/противоход).
Z0 на Z1: Обработка начинается на поверхности детали Z0
(только для торец/торец C и торец Y)
Z1 на Z0: Обработка начинается на глубине резьбы (только для торец/торец C и торец Y)
X0 на X1: Обработка начинается на поверхности детали X0
(только для боковой поверхности Y)
X1 на X0: Обработка начинается на глубине резьбы (только для боковой поверхности Y)
Внутр.резьба
Внутренняя резьба
Наруж.резьба
Наружная резьба
Лев.резьба
Левая резьба
Пр. резьба
Правая резьба
NT
Количество режущих зубьев фрезы.
Могут использоваться однозубные или многозубные фрезы. Необходимые
движения осуществляются внутренне циклом таким образом, что по
достижении конечной позиции резьбы острие нижнего зуба фрезы совпадает с
запрограммированной конечной позицией. В зависимости от геометрии резцов
фрезы необходимо учитывать путь свободного движения на основании детали.
Z1
Длина резьбы (абс. или инкр.) - (только для торец/торец C и торец Y)
мм
X1
Длина резьбы (абс. или инкр.) - (только для боковой поверхности Y)
мм
∅
Номинальный диаметр резьбы, пример: номинальный диаметр M12=12мм
мм
P
Шаг резьбы
мм/об.
Если фреза имеет несколько режущих зубьев, то шаг резьбы зависит от
дюйм./об.
используемого инструмента.
витков/"
MODUL
5-174
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
K
Глубина резьбы
мм
DXY
Подача на проход резца (только при черновой обработке) - (только для
мм
торец/торец C и торец Y)
%
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
резцов фрезы (мм)
DYZ
Подача на проход резца (только при черновой обработке) - (только для
мм
боковой поверхности Y)
%
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру
резцов фрезы (мм)
U
Чистовой припуск (только при черновой обработке)
мм
α0
Стартовый угол
градус
5.2.7
Позиции и образцы позиций
После технологий сверления (центровка, нарезание внутренней
резьбы,...) необходимо запрограммировать позиции.
Предлагаются следующие образцы позиций:
• любые позиции
• позиционирование на линии, на решетке или на рамке
• позиционирование на полном круге или делительной
окружности
Можно последовательно запрограммировать несколько образцов
позиций (общее кол-во технологий и образцов позиций 20). Они
обрабатываются в запрограммированной последовательности.
Запрограммированные прежде технологии и запрограммированные
после позиции связываются автоматически.
Последовательность
1. Сначала инструмент проходит все запрограммированные
обработки
позиции с первым запрограммированным инструментом (к
примеру, коническая зенковка)
Обработка позиций всегда начинается в исходной точке.
В случае решетки обработка сначала выполняется в
направлении 1-ой оси, а после в форме прямоугольника.
Обработка рамки и окружности отверстий продолжается
против часовой стрелки.
2. После все запрограммированные позиции обрабатываются
вторым запрограммированным инструментом.
3. Этот процесс повторяется до тех пор, пока каждая
запрограммированная технология не будет завершена на всех
запрограммированных позициях.
Путь перемещения
Внутри образца позиции, а также при подводе к следующему
инструмента
образцу позиции осуществляется отвод на безопасное
расстояние и после этого подвод к новой позиции или новому
образцу позиции осуществляется ускоренным ходом.
Показать/скрыть
Можно показать или скрыть любые позиции (см. главу "Показать и
позиции
скрыть позиции").
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-175
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.8 Любые позиции
Если необходимо запрограммировать любые позиции на
торцовой или боковой поверхности, то используется функция
"Любые позиции ".
ShopTurn осуществляет подвод к отдельным позициям в
заданной последовательности.
В программном кадре может быть указано максимум 8 позиций.
Если необходимо запрограммировать и другие любые позиции, то
необходимо снова вызвать функцию "Любые позиции".
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Любые позиции".
Alle
¾ Нажать программную клавишу "Удалить все", если
löschen
необходимо удалить все запрограммированные позиции.
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Прям./поляр.
Измерение в прямоугольных координатах или полярных координатах
мм
Прям./цилин.
(только для торец/торец C и торец Y)
Измерение в прямоугольных координатах или цилиндрических координатах
мм
(только для боковой поверхности/боковой поверхности C)
Торец/торец C и торец Y - прямоугольный:
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки (только для торца Y)
градус
X0
Координата Х первой позиции (абс.)
мм
Y0
Координата Y первой позиции (абс.)
мм
X1 ... X7
Координата X других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Y1 ... Y7
Координата Y других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
5-176
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Торец/торец C и торец Y - полярный:
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки (только для торца Y)
градус
C0
Координата C первой позиции (абс.)
градус
L0
1-ая позиция отверстия относительно оси Y (абс.)
мм
C1 ... C7
Координата C других позиций (абс. или инкр.)
градус
Инкрементальный размер: знак так же обрабатывается.
L1 ... L7
Интервал позиции (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Боковая поверхность/боковая поверхность C - прямоугольная:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Y0
Координата Y первой позиции (абс.)
мм
Z0
Координата Z первой позиции (абс.)
мм
Y1 ...Y7
Координата Y других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z1 ...Z7
Координата Z других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Боковая поверхность/боковая поверхность C - цилиндрический:
C0
Координата C первой позиции (абс.)
градус
Z0
1-ая позиция отверстия относительно оси Z (абс.)
мм
C1 ...C7
Координата C других позиций (абс. или инкр.)
градус
Инкрементальный размер: знак так же обрабатывается.
Z1 ... Z7
Другие позиции в оси Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Боковая поверхность Y:
X0
Исходная точка в направлении X (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y первой позиции (абс.)
мм
Z0
Координата Z первой позиции (абс.)
мм
Y1 ...Y7
Координата Y других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
Z1 ...Z7
Координата Z других позиций (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-177
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.9 Образец позиции "Линия"
Если необходимо запрограммировать любое количество позиций,
которые находятся на одинаковом расстоянии друг от друга на
линии, то используется функция "Образец позиции Линия".
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Линия/решетка/рамка".
¾ Выбрать в поле параметра "Линия/решетка/рамка" образец
позиции "Линия".
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Торец/торец C:
Z0
Координата Z исходной точки (абс.)
мм
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси X
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси Y
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец Y:
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки
градус
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси X
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
5-178
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Боковая поверхность Y:
X0
Координата X исходной точки (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси Y
градус
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
L
Интервал позиций
мм
N
Количество позиций
5.2.10 Образец позиции "Решетка"
Если необходимо запрограммировать любое количество позиций,
находящихся на равном расстоянии друг от друга на нескольких
параллельных прямых, то используется функция "Образец
позиции Решетка ".
Если необходимо запрограммировать ромбовидную решетку, то
ввести угол αX или αY.
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Линия/решетка/рамка".
¾ Выбрать в поле параметра "Линия/решетка/рамка" образец
позиции "Решетка".
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-179
Функции ShopTurn
01/2008
5
5.2 Сверление
5
Торец/торец C:
Z0
Координата Z исходной точки (абс.)
мм
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота решетки
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αX
Угол среза решетки, относительно оси X
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αY
Угол среза решетки, относительно оси Y
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
Интервал колонок в направлении X
мм
αY
Интервал рядов в направлении Y
мм
L2
Количество колонок в направлении X
N1
Количество рядов в направлении Y
N2
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота решетки
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αX
Угол среза решетки, относительно оси X
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αY
Угол среза решетки, относительно оси Y
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении Y
мм
L2
Интервал рядов в направлении Z
мм
N1
Количество колонок в направлении Y
N2
Количество рядов в направлении Z
5-180
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Торец Y:
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки
градус
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота решетки
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αX
Угол среза решетки, относительно оси X
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αX
Угол среза решетки, относительно оси Y
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении X
мм
L2
Интервал рядов в направлении Y
мм
N1
Количество колонок в направлении X
N2
Количество рядов в направлении Y
Боковая поверхность Y:
X0
Координата X исходной точки (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота решетки
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αX
Угол среза решетки, относительно оси X
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
αY
Угол среза решетки, относительно оси X
градус
Положительный угол: решетка поворачивается против часовой стрелки.
Отрицательный угол: решетка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении Y
мм
L2
Интервал рядов в направлении Z
мм
N1
Количество колонок в направлении Y
N2
Количество рядов в направлении Z
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-181
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.11 Образец позиции "Рамка"
С помощью этой функции можно запрограммировать любое
количество позиций, если позиции находятся на одинаковом
расстоянии на рамке. Расстояние может быть различным в обеих
осях.
Если необходимо запрограммировать ромбовидную рамку, то
ввести угол αX или αY.
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Линия/решетка/рамка".
¾ Выбрать в поле параметра "Линия/решетка/рамка" образец
позиции "Рамка".
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Торец/торец C:
Z0
Координата Z исходной точки (абс.)
мм
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота рамки
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αX
Угол среза рамки, относительно оси X
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αY
Угол среза рамки, относительно оси Y
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
Интервал колонок в направлении X
мм
L1
Интервал рядов в направлении Y
мм
L2
Количество колонок в направлении X
N1
Количество рядов в направлении Y
N2
5-182
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота рамки
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αX
Угол среза рамки, относительно оси X
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αX
Угол среза рамки, относительно оси Y
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении Y
L2
Интервал рядов в направлении Z
мм
N1
Количество колонок в направлении Y
мм
N2
Количество рядов в направлении Z
Торец Y:
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки
градус
X0
Координата X исходной точки - первая позиция (абс.)
мм
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
α0
Угол поворота рамки
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αX
Угол среза рамки, относительно оси X
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αY
Угол среза рамки, относительно оси Y
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении X
мм
L2
Интервал рядов в направлении Y
мм
N1
Количество колонок в направлении X
N2
Количество рядов в направлении Y
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-183
Функции ShopTurn
01/2008
5
5.2 Сверление
5
Боковая поверхность Y:
X0
Координата X исходной точки (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y исходной точки - первая позиция (абс.)
мм
Z0
Координата Z исходной точки - первая позиция (абс.)
мм
α0
Угол поворота рамки
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αX
Угол среза рамки, относительно оси X
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
αY
Угол среза рамки, относительно оси Y
градус
Положительный угол: рамка поворачивается против часовой стрелки.
Отрицательный угол: рамка поворачивается по часовой стрелке.
L1
Интервал колонок в направлении Y
мм
L2
Интервал рядов в направлении Z
мм
N1
Количество колонок в направлении Y
N2
Количество рядов в направлении Z
5.2.12 Образец позиции "Полный круг"
Если необходимо запрограммировать любое количество позиций
на круге с определенным радиусом, то используется функция
"Образец позиции Полный круг".
ShopTurn вычисляет из количества позиций интервал (угол)
между отдельными позициями. Этот интервал всегда имеет
одинаковый размер.
Можно выбирать, должен ли инструмент подводиться к
следующей позиции по прямой или по круговой траектории.
Подача ускоренного хода для позиционирования по круговой
траектории установлена в машинных данных.
Следовать указаниям изготовителя станка.
Если в кольцевой канавке перемещаться к следующей позиции по
прямой, то можно повредить контур.
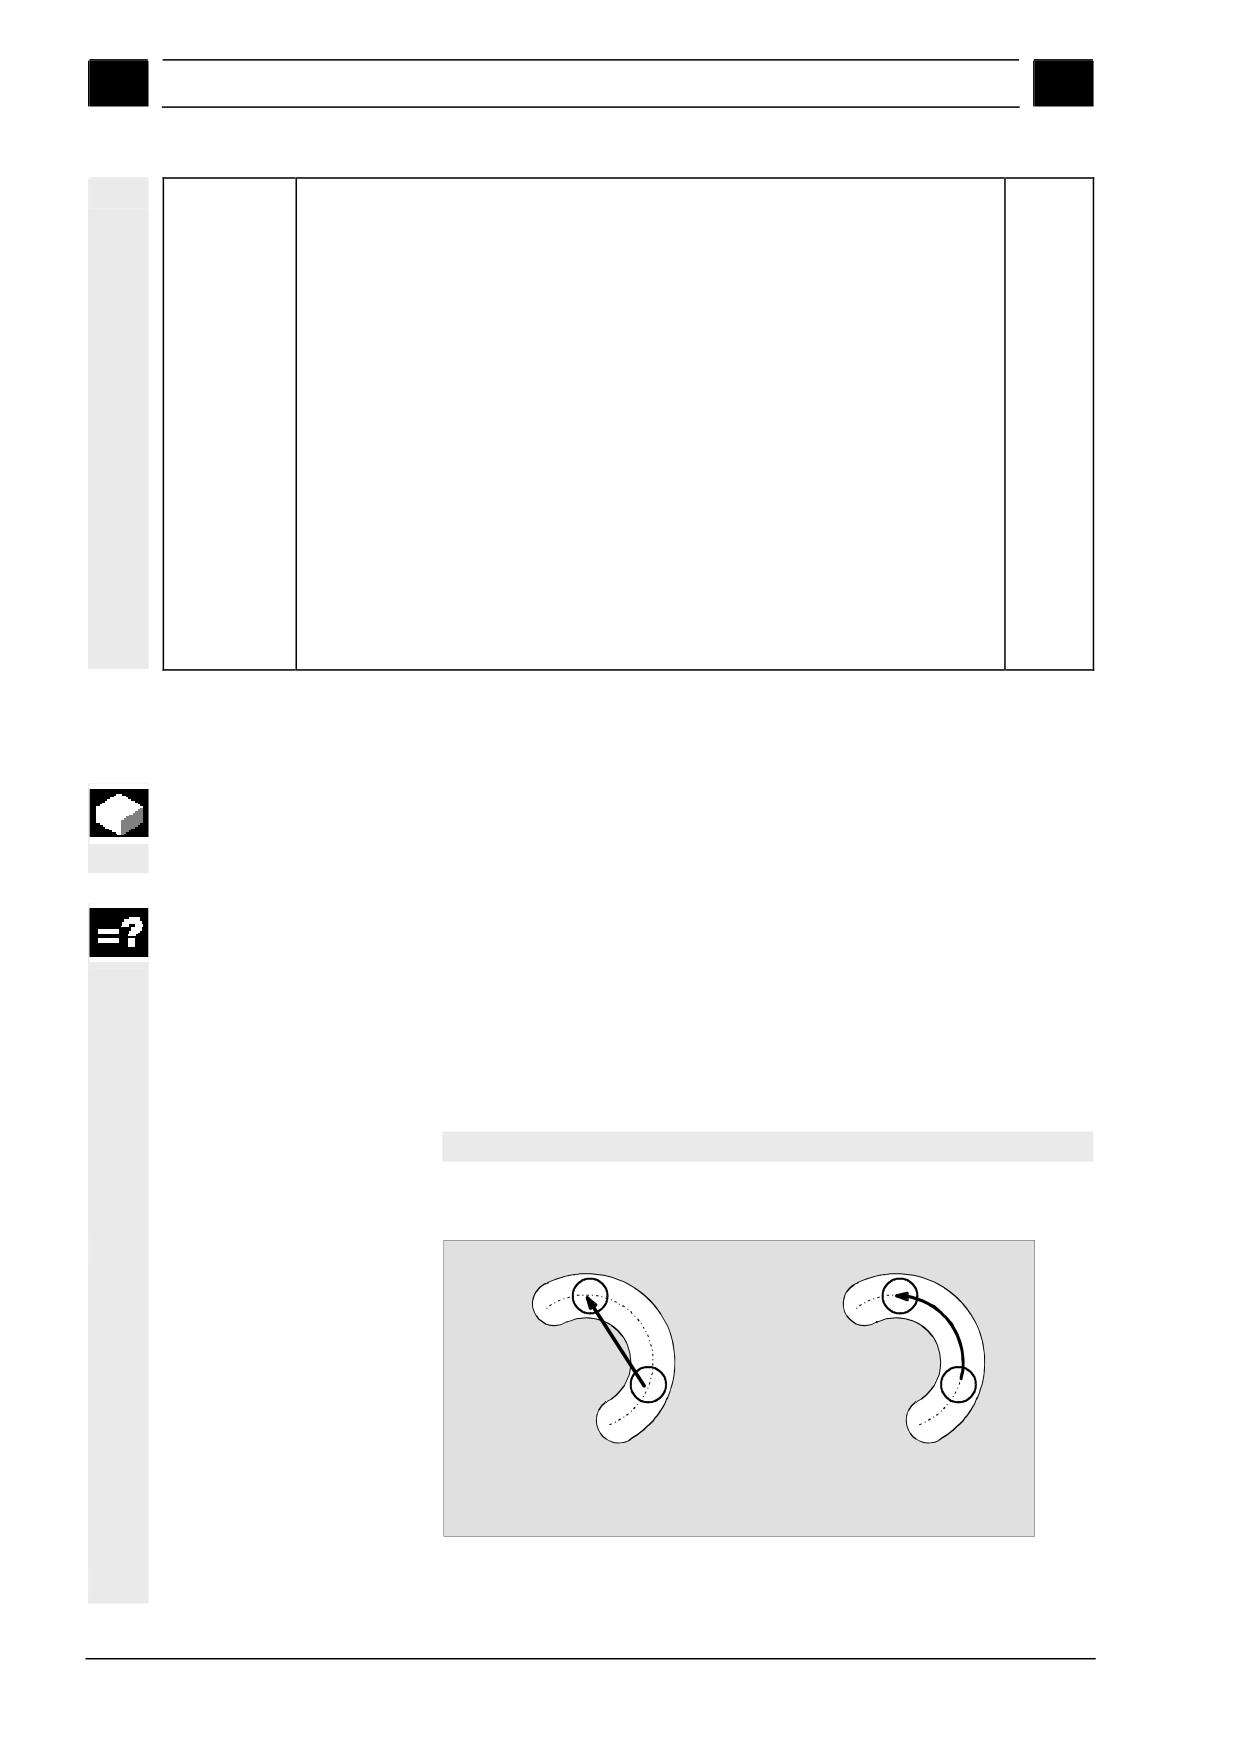
Подвод к следующей позиции
Подвод к следующей позиции
по прямой
по круговой траектории
Переход к позиции по прямой или круговой траектории
5-184
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Полный круг/делительная окружность".
¾ Выбрать в поле ввода параметра " Полный круг/делительная
окружность" образец позиции "Полный круг".
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Торец/торец C:
по центру/
Поместить полный круг по центру на торцовой поверхности
не по центру
Поместить полный круг не по центру на торцовой поверхности
Z0
Координата Z исходной точки (абс.)
мм
X0
Координата X исходной точки (абс.) - (только не по центру)
мм
Y0
Координата Y исходной точки (абс.) - (только не по центру)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси X.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус полного круга
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Z0
Координата Z исходной точки (абс.)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси Y.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
Торец Y:
по центру/
Поместить полный круг по центру на торцовой поверхности
не по центру
Поместить полный круг не по центру на торцовой поверхности
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки
градус
X0
Координата X исходной точки (абс.) - (только не по центру) (как альтерн. к C0)
мм
Y0
Координата Y исходной точки (абс.) - (только не по центру) (как альтерн. L0)
мм
C0
Исходная точка (абс.) - (только не по центру) (как альтерн. к X0)
мм
L0
Исходная точка (абс.) - (только не по центру) (как альтерн. Y0)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси X.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус полного круга
мм
Позициониро-
Прямая: переход к следующей позиции по прямой ускоренным ходом.
вание
Круг: подвод к следующей позиции осуществляется по круговой траектории с
установленной через машинные данные подачей.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-185
Функции ShopTurn
01/2008
5
5.2 Сверление
5
Боковая поверхность Y:
X0
Координата X исходной точки (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y исходной точки (абс.)
мм
Z0
Координата Z исходной точки (абс.)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси Y.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус полного круга
мм
Позициониро-
Прямая: переход к следующей позиции по прямой ускоренным ходом.
вание
Круг: подвод к следующей позиции осуществляется по круговой траектории с
установленной через машинные данные подачей.
N
Количество позиций на полном круге
5.2.13 Образец позиции "Делительная окружность"
Если необходимо запрограммировать любое количество позиций
на делительной окружности с определенным радиусом, то
используется функция "Образец позиции Делительная
окружность".
Можно выбирать, будет ли инструмент осуществлять подвод к
следующей позиции по прямой или по круговой траектории
(подробное описание см. главу "Образец позиции Полный круг").
¾ Нажать программные клавиши "Сверление", "Позиции" и
Positio-
nen
>
"Полный круг/делительная окружность ".
¾ Выбрать в поле параметра "Полный круг/Делительная
окружность" образец позиции "Делительная окружность".
Параметры
Описание
Единица
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
5-186
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Торец/торец C:
по центру/
Поместить полный круг по центру на торцовой поверхности
не по центру
Поместить полный круг не по центру на торцовой поверхности
Z0
Координата Z исходной точки (абс.)
мм
X0
Координата X исходной точки (абс.) - (только не по центру)
мм
Y0
Координата Y исходной точки (абс.) - (только не по центру)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси X.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус
мм
Боковая поверхность/боковая поверхность C:
X0
Цилиндрический диаметр ∅ (абс.)
мм
Z0
Координата Z исходной точки (абс.)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси Y.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
Торец Y:
по центру/
Поместить делительную окружность по центру на торцовой поверхности
не по центру
Поместить делительную окружность не по центру на торцовой поверхности
Z0
Координата Z исходной точки (абс.)
мм
CP
Угол позиционирования для области обработки
градус
X0
Координата X исходной точки (абс.) - (только не по центру) (как альтерн. C0)
мм
Y0
Координата Y исходной точки (абс.) - (только не по центру) (как альтерн. L0)
мм
C0
Исходная точка (абс.) - (только не по центру) (как альтерн. к X0)
мм
L0
Исходная точка (абс.) - (только не по центру) (как альтерн. Y0)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси X.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус
мм
Позициониро-
Прямая: переход к следующей позиции по прямой ускоренным ходом.
вание
Круг: подвод к следующей позиции осуществляется по круговой траектории с
установленной через машинные данные подачей.
Боковая поверхность Y:
X0
Координата X исходной точки (абс.)
мм
C0
Исходная точка
градус
Y0
Координата Y исходной точки (абс.)
мм
Z0
Координата Z исходной точки (абс.)
мм
α0
Стартовый угол: угол 1-ого отверстия относительно оси Y.
градус
Положительный угол: полный круг поворачивается против часовой стрелки.
Отрицательный угол: полный круг поворачивается по часовой стрелке.
R
Радиус
мм
Позициониро-
Прямая: переход к следующей позиции по прямой ускоренным ходом.
вание
Круг: подвод к следующей позиции осуществляется по круговой траектории с
установленной через машинные данные подачей.
α1
Угол повторного включения; после изготовления первого отверстия подвод ко
градус
всем следующим позициям осуществляется под этим углом.
Положительный угол: другие позиции поворачиваются против часовой стрелки.
Отрицательный угол: другие позиции поворачиваются по часовой стрелке.
N
Количество позиций на делительной окружности
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-187
Функции ShopTurn
01/2008
5
5.2 Сверление
5
5.2.14 Включение и выключение позиций
В следующих образцах позиций можно пропустить любые
позиции:
• Образец позиции: линия
• Образец позиции: решетка
• Образец позиции: рамка
• Образец позиции: полный круг
• Образец позиции: делительная окружность
Выключенные позиции при обработке пропускаются.
Включение /
выключение любых
позиций
¾ Нажать программные клавиши "Сверление" и "Позиции".
Positio-
nen
>
¾ Нажать программные клавиши "Линия/решетка/рамка" или
или
"Полный круг/делительная окружность".
Pos. aus-
¾ Нажать программную клавишу "Пропуск позиций ".
blenden >
Через экран ввода образца позиции открывается окно
"Пропустить позиции".
Индицируется номер актуальной позиции, а также состояние
(вкл/выкл) и ее координаты (X, Y).
Актуальная позиция выделена кругом.
¾ Ввести в поле "Позиция" номер пункта (согласно
последовательности обработки), который необходимо
пропустить.
-ИЛИ-
Position
¾ Нажать программную клавишу "Позиция +", чтобы выбрать
+
следующую позицию (в направлении обработки).
-ИЛИ-
Position
¾ Нажать программную клавишу "Позиция -", чтобы выбрать
-
предыдущую позицию (против направления обработки).
¾ Нажать программную клавишу "Выбор", чтобы пропустить или
включить актуальную позицию.
В графическом представлении пропущенные позиции
отображаются не ярким крестом.
5-188
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
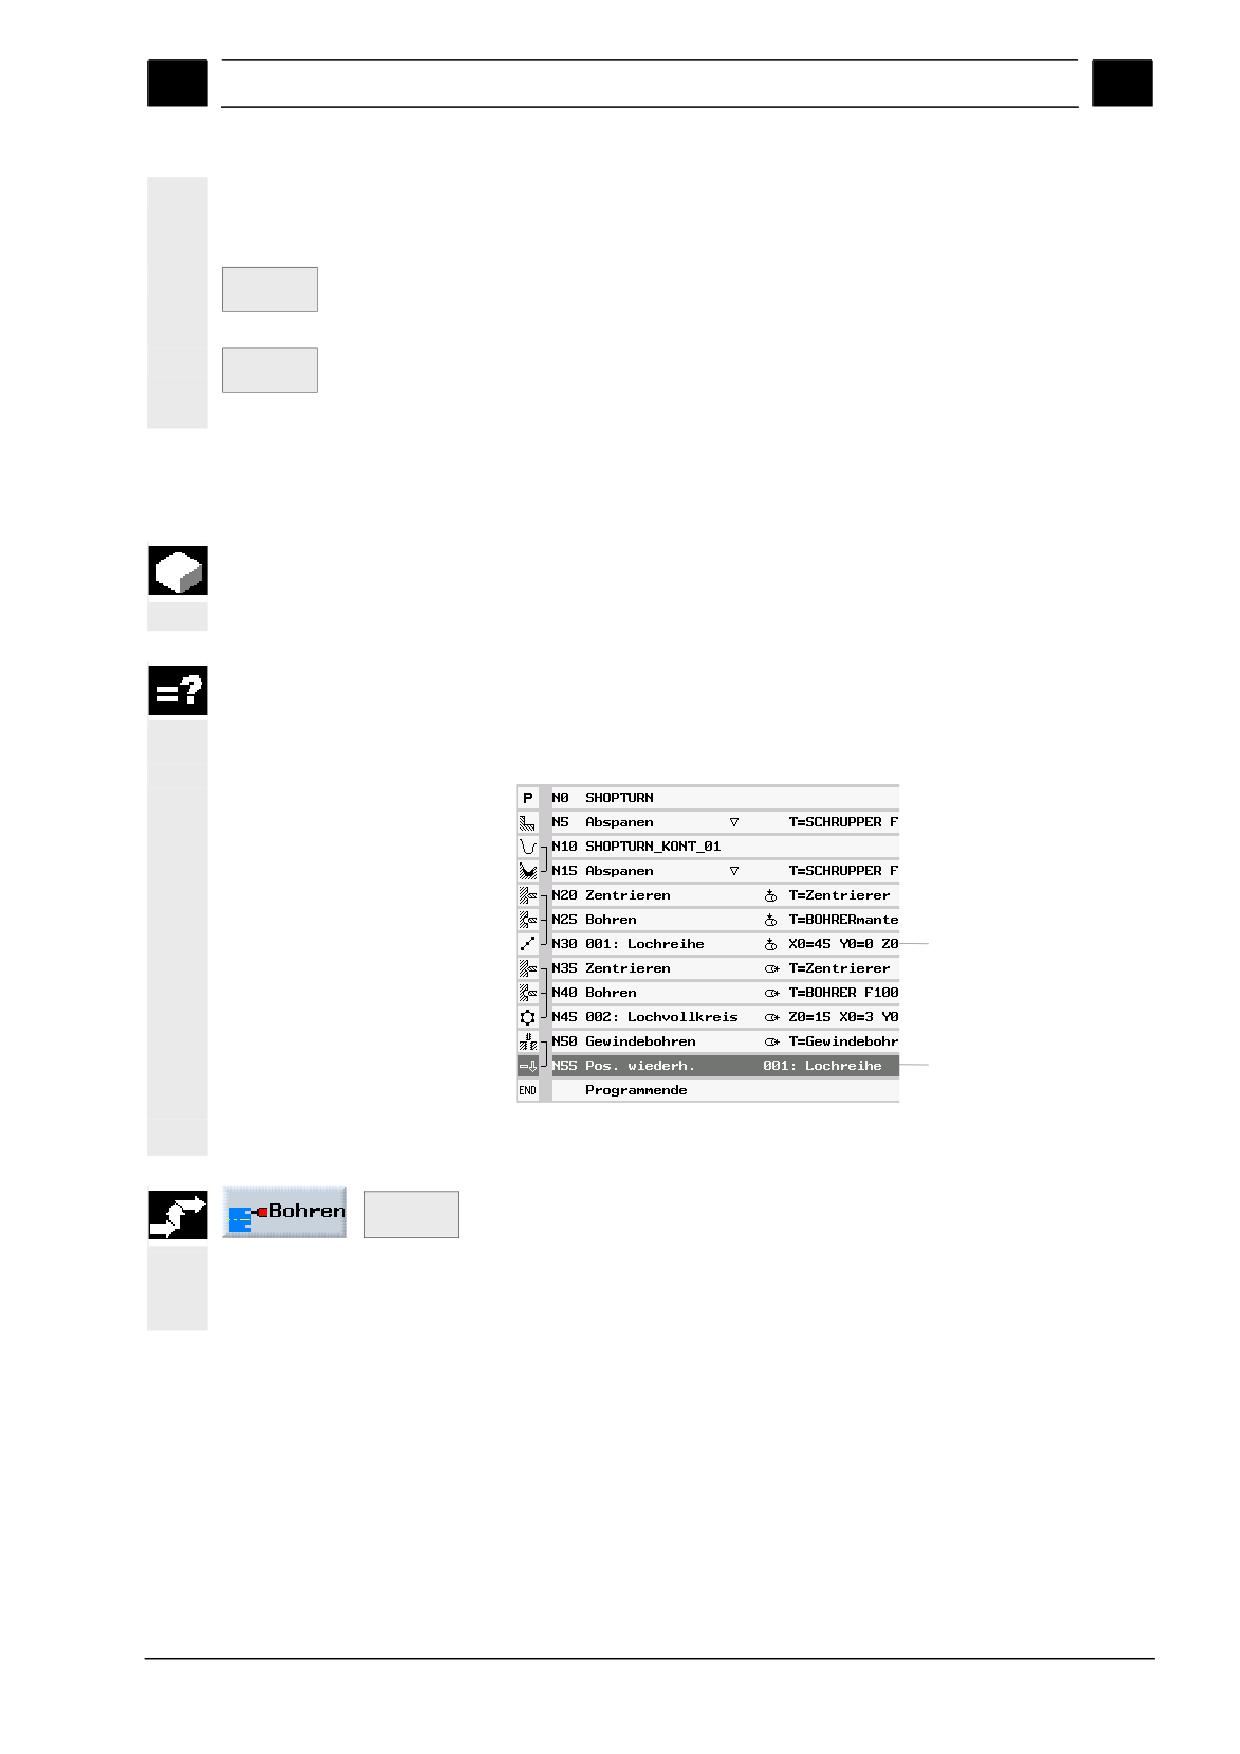
01/2008
Функции ShopTurn
5
5.2 Сверление
5
Включить или
пропустить все
позиции за один раз
Alle aus-
¾ Нажать программную клавишу "Пропустить все", чтобы
blenden
пропустить все позиции.
Alle ein-
¾ Нажать программную клавишу "Включить все", чтобы снова
blenden
включить все позиции.
5.2.15 Повторение позиций
Если необходимо еще раз перейти к уже запрограммированным
позициям, то это может быть быстро реализовано с помощью
функции "Повторение позиции".
ShopTurn автоматически присваивает каждому образцу позиции
номер и показывает его в технологической карте рядом с
номером кадра.
Образец позиции 001
Повторить
образец позиции 001
Повторение образца позиции
¾ Нажать программные клавиши "Сверление" и "Повторить
Position
wiederh. >
позицию".
¾ Ввести номер образца позиции, который необходимо
повторить.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-189
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
5.3
Токарная обработка
Если токарный станок имеет ось Y и при токарной обработке
необходимо работать с позицией Y ≠ 0, то действовать
следующим образом:
1. Выбрать в функциональной группе "Прямая Окружность"
плоскость обработки "Поверхность вращения" (см. главу
"Выбор инструмента и плоскости обработки ").
2. Запрограммировать в функциональной группе "Прямая
Окружность" прямую на желаемую позицию Y (см. главу
"Прямая").
3. Запрограммировать токарную функцию.
Позиция Y сохраняется до выключения плоскости обработки
"поверхность вращения".
5.3.1
Циклы обработки резаньем
Если необходима продольная или поперечная обработка
резаньем углов на наружных или внутренних контурах, то
используются циклы обработки резаньем.
Режим обработки (черновая, чистовая) может выбираться
свободно.
Черновая обработка
При черновой обработке контура создаются параллельные оси
проходы резца до запрограммированного чистового припуска.
Если чистовые припуски не запрограммированы, то резанье при
черновой обработке осуществляется до конечного контура.
ShopTurn уменьшает при черновой обработке
запрограммированную глубину подачи D таким образом, чтобы
получались по возможности проходы резца одинакового размера.
Если, к примеру, общая глубина подачи составляет 10 и указана
глубина подачи 3, то получаются проходы резца 3, 3, 3 и 1.
ShopTurn уменьшает глубину подачи до 2.5, чтобы были
получены 4 прохода резца одинакового размера.
Возвращается ли инструмент в конце каждого прохода резца на
глубину подачи D по контуру для удаления остаточных углов, или
сразу же отводится, зависит от угла между контуром и резцом
инструмента.
От какого угла осуществляется возврат по контуру,
зафиксировано в машинных данных.
Следовать указаниям изготовителя станка.
Если инструмент в конце прохода резца возвращается не по
контуру, то он отводится ускоренным ходом на безопасное
расстояние или на определенное в машинных данных значение.
ShopTurn всегда учитывает меньшее значение, иначе, к примеру,
5-190
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
при обработке резаньем на внутренних контурах могут возникнуть
повреждения контура.
Следовать указаниям изготовителя станка.
Чистовая обработка
Чистовая обработка осуществляется в том же направлении, что и
черновая обработка.
ShopTurn автоматически включает и снова отключает коррекцию
радиуса инструмента при чистовой обработке.
Параллельная оси черновая обработка
Продольная обработка резаньем
внешнего контура
Подвод/отвод
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2. Инструмент движется ускоренным ходом на 1-ую глубину
подачи.
3. Первый проход резца осуществляется с подачей обработки.
4. Инструмент возвращается с подачей обработки по контуру или
отводится ускоренным ходом (см. раздел "Черновая
обработка").
5. Инструмент движется ускоренным ходом на стартовую точку
для следующей глубины подачи.
6. Следующий проход резца осуществляется с подачей
обработки.
7. Шаги 4 до 6 повторяются до достижения конечной глубины.
8. Инструмент отводится ускоренным ходом на безопасное
расстояние.
¾ Нажать программные клавиши "Токарная обработка" и
Abspanen>
"Обработка резаньем".
¾ Выбрать через программную клавишу один из трех циклов
обработки резаньем:
Простой цикл обработки резаньем "Прямая"
-или-
Цикл обработки резаньем "Прямая с радиусами или фасками"
-или-
Цикл обработки резаньем с диагоналями, радиусами или
фасками
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-191
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
Положение
Положение обработки резаньем:
Направление
Направление обработки резаньем (поперечное или продольное) в системе
координат:
Параллельно оси Z (вдоль)
Параллельно оси X (поперек)
Снаружи
Внутри
Снаружи
Внутри
X
X
X
X
Z
Z
Z
Z
X
X
X
X
Z
Z
Z
Z
X0
Исходная точка ∅ (абс.)
мм
Z0
Исходная точка (абс.)
мм
X1
Конечная точка ∅ (абс.) или конечная точка (инкр.)
мм
Z1
Конечная точка (абс. или инкр.)
мм
D
Глубина подачи (инкр.) - (только при черновой обработке)
мм
UX
Чистовой припуск в направлении Х (инкр.) - (только при черновой обработке)
мм
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке)
мм
FSn
Фаска (n=1 до 3), как альтернатива Rn
мм
Rn
Радиус (n=1 до 3), как альтернатива FSn
мм
Xm-Zm-α1-α2
Выбор, какие из параметров Xm, Zm, α1 и α2 должны индицироваться -
(только для циклов обработки резаньем с диагоналями, радиусами и фасками)
Xm
Промежуточная точка ∅ (абс.) или промежуточная точка (инкр.)
мм
Zm
Промежуточная точка (абс. или инкр.)
мм
α1
Угол первого участка (только для циклов обработки резаньем с диагоналями,
градус
радиусами и фасками)
α2
Угол второго участка (только для циклов обработки резаньем с диагоналями,
градус
радиусами и фасками)
5-192
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
5.3.2 Циклы выточки
Если необходимо изготовить симметричные или ассиметричные
выточки на любых прямых элементах контура, то используются
циклы выточки.
X
Z
Выточка на диагонали
Можно осуществлять продольную или поперечную обработку
внешних или внутренних выточек.
С помощью параметров "ширина выточки" и "глубина выточки"
определяется форм выточки. Если выточка шире активного
инструмента, то ширина снимается за несколько проходов резца.
При этом инструмент при каждой выточке смещается на (макс.)
80% ширины инструмента.
Для основания выточки и боковых стенок можно указать чистовой
припуск, до которого осуществляется обработка резаньем при
черновой обработке.
Время ожидания между врезанием и отводом определено в
машинных данных.
Следовать указаниям изготовителя станка.
Подвод/отвод
Черновая обработка (глубина подачи D > 0)
Безопасное расстояние
(1)
D
(2)
D + безопасное расстояние
(7)
(5)
(6) (8)
D
(3)
(4)
D
D + безопасное расстояние
Шаги обработки при выточке
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2. Инструмент врезается в центре на глубину подачи D (1).
3. Инструмент отводится ускоренным ходом на D + безопасное
расстояние.
4. Инструмент врезается рядом с первой выточкой на глубину
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-193
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
подачи 2D (2).
5. Инструмент отводится ускоренным ходом на D + безопасное
расстояние.
6. Инструмент попеременно врезается в 1-ой и 2-ой выточке
соответственно на глубину подачи 2D до достижения конечной
глубины T1 (3) и (4). Между отдельными выточками
инструмент ускоренным ходом отводится соответственно на
D + безопасное расстояние. После последней выточки
инструмент ускоренным ходом отводится на безопасное
расстояние.
7. Все следующие выточки осуществляются попеременно прямо
до конечной глубины T1 (5) до (8). Между отдельными
выточками инструмент ускоренным ходом отводится
соответственно на безопасное расстояние.
Чистовая обработка
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2. Инструмент движется вниз по одной из боковых стенок с
подачей обработки и по основанию дальше до центра.
3. Инструмент отводится ускоренным ходом на безопасное
расстояние.
4. Инструмент движется вниз по другой боковой стенке с подачей
обработки и по основанию дальше до центра.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
¾ Нажать программные клавиши "Токарная обработка" и
Einstich
>
"Выточка".
Einstich
>
¾ Выбрать через программную клавишу один из трех циклов
выточки:
Простой цикл выточки
-или-
Цикл выточки с диагоналями, радиусами или фасками
-или-
Цикл выточки на диагонали с диагоналями, радиусами или
фасками
5-194
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
+
Комплексная обработка
Положение
Положение выточки:
Исходная
Исходная точка:
точка
X0
Исходная точка ∅ (абс.)
мм
Z0
Исходная точка (абс.)
мм
B1
Ширина выточки, снизу (инкр.)
мм
B2
Ширина выточки, сверху (инкр.) как альтернатива B1 - (только для выточки с
мм
диагоналями, радиусами)
T1
Глубина выточки в исходной точке (абс. или инкр.)
мм
T2
Глубина выточки напротив исходной точки (абс. или инкр.) как альтернатива T1
мм
- (только при выточке в диагонали с диагоналями, радиусами и фасками)
α0
Угол диагонали, на которой изготовляется выточка - (только при выточке в
градус
диагонали с диагоналями, радиусами и фасками)
Угол может принимать значения между -180° и +180°.
Продольная выточка: α0 = 0° ⇒ параллельно оси Z
Поперечная выточка:
α0 = 0° ⇒ параллельно оси X
Положительный угол соответствует повороту оси Х в направлении оси Z
α1, α2
Угол профиля (не для простых циклов выточки)
градус
Через раздельные углы профиля можно описывать ассиметричные выточки.
Углы могут принимать значения между 0 и < 90° .
FS
Фаска (n = 1 ... 4) как альтернатива R (не для простых циклов выточки)
мм
R
Радиус (n = 1 ... 4) как альтернатива FS (не для простых циклов выточки)
мм
D
Глубина подачи 1-ого прохода резца (инкр.) - (только при черновой обработке)
мм
D=0:
1. 1-ый проход резца осуществляется прямо до конечной глубины T1
D>0:
1-ый и 2-ой проход резца осуществляется попеременно на глубину
подачи D,
чтобы обеспечить лучшее удаление стружки и
избежать поломки инструмента.
1
2
D
5
D
T1
3
4
Все последующие проходы резца осуществляются прямо до конечной глубины T1.
Боковая подача для попеременного прохода резца автоматически
определяется в цикле.
Попеременное резание с каждой стороны невозможно, если инструмент может
достичь основания выточки только в одной позиции.
U
Чистовой припуск в направлении X и Z (инкр.) - (только для черновой
мм
обработки) - (как альтернатива UX и UZ)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-195
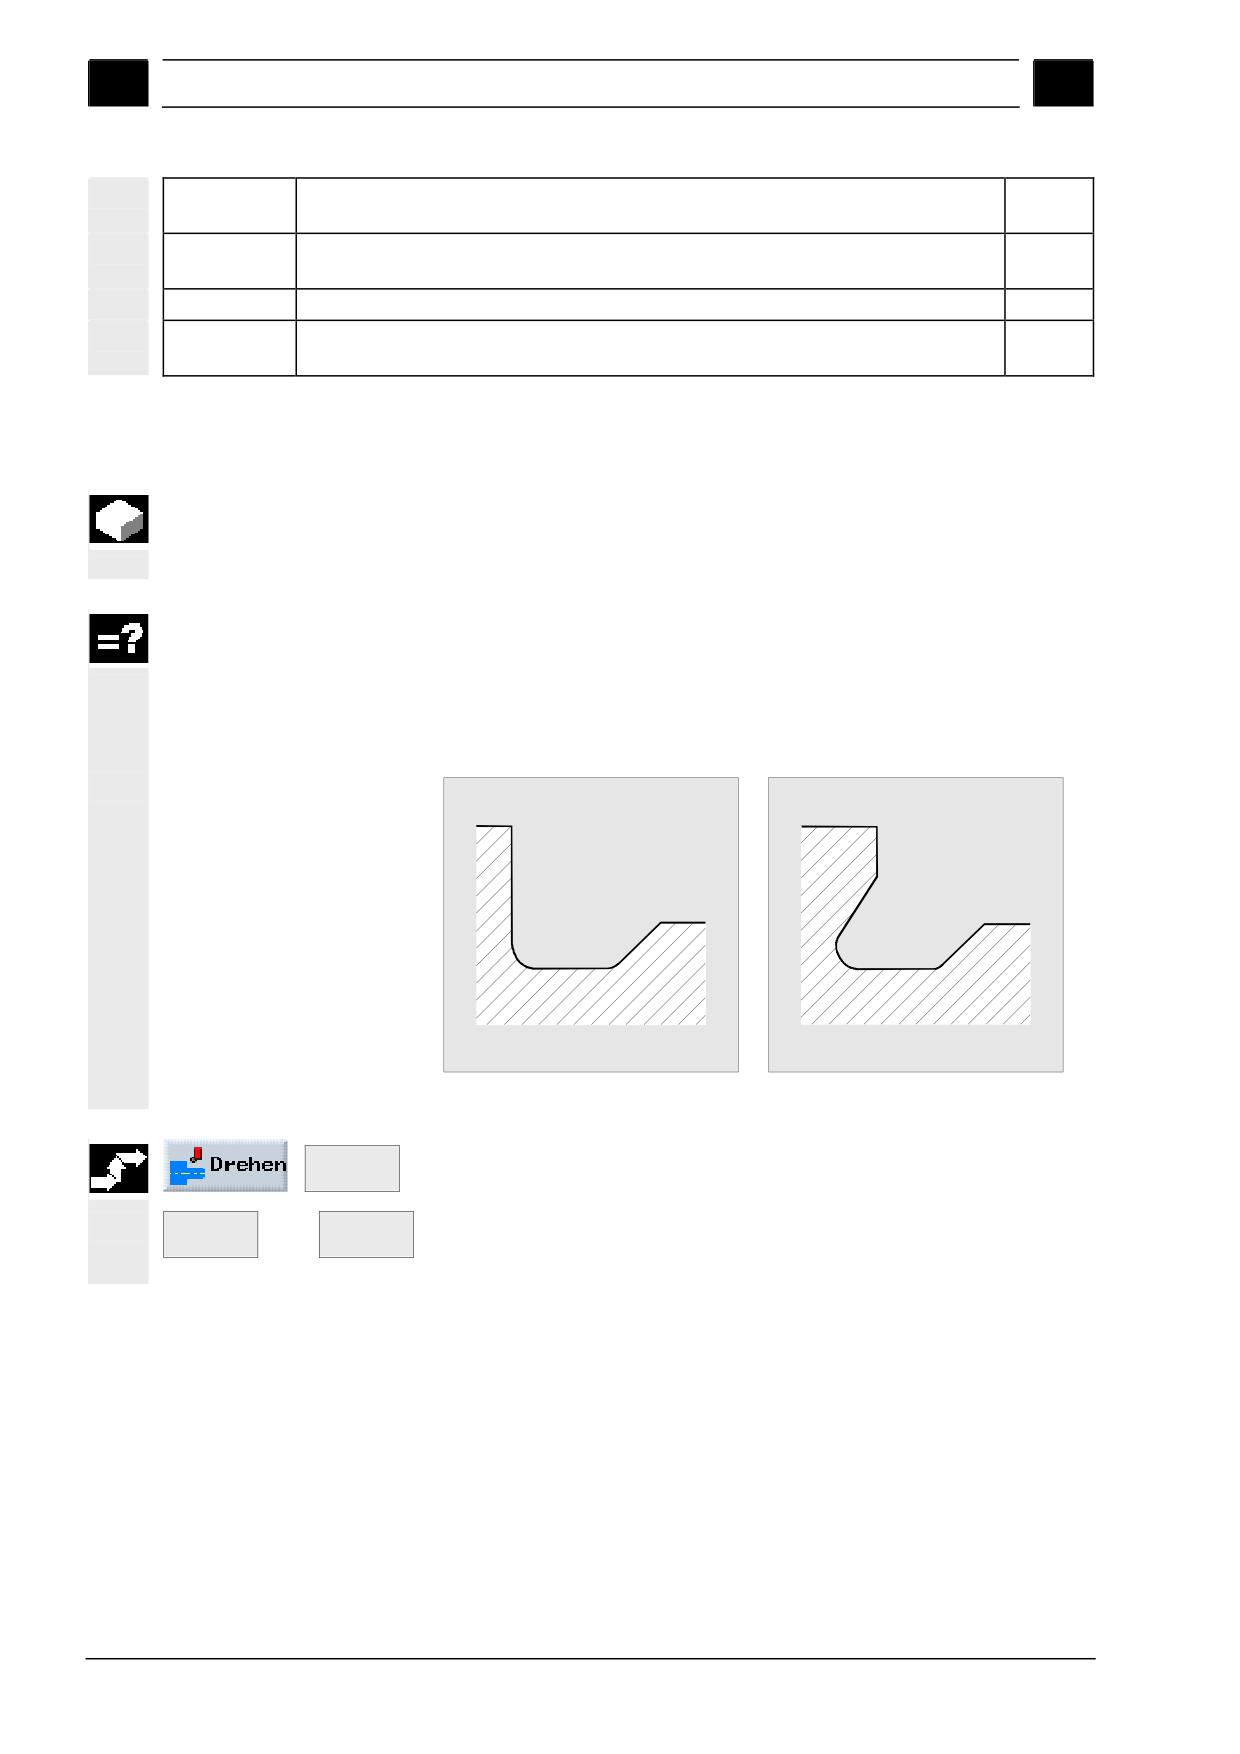
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
N
Количество выточек (N=1
65535)
P
Интервал выточек (инкр.)
мм
При N=1 P не индицируется
5.3.3 Канавки формы E и F
Если необходимо выточить канавки по DIN509 форм E или F, то
используются функции "Канавка формы E" или "Канавка формы
F".
Подвод/отвод
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2. Канавка изготовляется за один проход с подачей обработки,
начиная с боковой стороны до поперечной подачи V.
3. Инструмент отводится ускоренным ходом на плоскость отвода.
Канавка: форма E
Канавка: форма F
¾ Нажать программные клавиши "Токарная обработка" и
Freistich
>
"Канавка".
Freistich
Freistich
¾ Нажать программную клавишу "Канавка формы E" или
Form E
Form F
-или-
"Канавка формы F".
5-196
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Положение канавки формы E:
Положение канавки формы F:
Размер
Размер канавки по таблице DIN:
канавки
Радиус/глубина, к примеру: E1.0x0.4 (канавка формы E) или F0.6x0.3 (канавка формы F)
X0
Исходная точка для размера ∅ (абс.)
мм
Z0
Исходная точка для размера (абс.)
мм
X1
Припуск в направлении X ∅ (абс.) или припуск в направлении X (инкр.)
мм
Z1
Припуск в направлении Z (абс. или инкр.) - (только для канавки формы F)
мм
V
Поперечная подача X ∅ (абс.) или поперечная подача X (инкр.)
мм
5.3.4
Резьбовые канавки
Если необходимо запрограммировать резьбовые канавки по
DIN76 для деталей с метрической ISO-резьбой или свободно
определяемые резьбовые канавки, то используются функции
"Канавка Резьба DIN" или "Канавка Резьба".
Подвод/отвод
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2.
1-ый проход осуществляется с подачей обработки начиная с
боковой стороны вдоль формы резьбовой канавки до
безопасного расстояния.
3. Инструмент движется ускоренным ходом на следующую
стартовую позицию.
4. Шаги 2 и 3 повторяются до полного изготовления резьбовой
канавки.
5. Инструмент отводится ускоренным ходом на плоскость отвода.
При чистовой обработке инструмент движется до поперечной
подачи V.
Резьбовая канавка
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-197
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
¾ Нажать программные клавиши "Токарная обработка" и
Freistich
>
"Канавка".
Freistich
Freistich
¾ Нажать программные клавиши "Канавка Резьба DIN" или
Gew. DIN
Gewinde
-или-
"Канавка Резьба".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
+
Комплексная обработка
Положение
Положение резьбовой канавки:
P
Выбрать или ввести шаг резьбы из заданной таблицы DIN - (только для
мм/об.
Канавка Резьба DIN)
X0
Исходная точка ∅ (абс.)
мм
Z0
Исходная точка (абс.)
мм
X1
Припуск в направлении X ∅ (абс.) или
мм
Припуск в направлении X (инкр.) - (только для резьбовой канавки)
Z1
Припуск в направлении Z (абс. или инкр.) - (только для резьбовой канавки)
мм
R1, R2
Радиус1, радиус2 (инкр.) - (только для резьбовой канавки)
мм
α
Угол врезания
градус
V
Поперечная подача X ∅ (абс.) или поперечная подача X (инкр.)
мм
D
Подача (инкр.) - (только для черновой обработки)
мм
U
Параллельный контуру чистовой припуск в направлении X и Z (инкр.) - (только
мм
при черновой обработке) - (как альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
5-198
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
5.3.5
Нарезание резьбы резцом
Если необходимо нарезать резцом наружную или внутреннюю
резьбу с постоянным или переменным шагом, то используются
функции "Продольная резьба", "Коническая резьба" или
"Спиральная резьба".
Резьба может быть как однозаходной, так и многозаходной.
Левая или правая резьба определяется через направление
вращения шпинделя и направление подачи.
Подача осуществляется автоматически с постоянной глубиной
подачи или постоянным поперечным сечением резания.
• При постоянной глубине подачи поперечное сечение резания
увеличивается с каждым проходом резца. Чистовой припуск
снимается после черновой обработки за один проход резца.
Для небольших глубин резьбы этот вариант может
способствовать улучшению условий резания.
• При постоянном поперечном сечении резания усилие резания
остается постоянным для всех черновых проходов резца и
глубина подачи уменьшается.
Для метрической резьбы (шаг резьбы P в мм/об.) ShopTurn
присваивает параметру "глубина резьбы К" значение,
вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через машинные
данные.
Следовать указаниям изготовителя станка.
Цикл предполагает наличие шпинделя с регулируемым числом
оборотов с системой измерения перемещения.
Подвод/отвод
1. Инструмент движется ускоренным ходом на плоскость отвода.
2. Резьба с заходом:
Инструмент движется ускоренным ходом до первой стартовой
позиции, выступающей на заход резьбы W.
Резьба с входом:
Инструмент движется ускоренным ходом до стартовой
позиции, выступающей на вход резьбы W2.
3. Первый проход резцы выполняется с шагом резьбы Р до
выхода резьбы R.
4. Резьба с заходом:
Инструмент движется ускоренным ходом до интервала
обратного хода V и потом до следующей стартовой позиции.
Резьба с входом:
Инструмент движется ускоренным ходом до интервала
обратного хода V и потом снова на стартовую позицию.
5. Шаги 3 и 4 повторяются до полного изготовления резьбы.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-199
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
6. Инструмент отводится ускоренным ходом на плоскость отвода.
Продольная резьба
Прерывание обработки резьбы возможно в любое время
благодаря функции "Быстрый отвод“. Она обеспечивает, что
инструмент не повредит виток резьбы при отводе.
¾ Нажать программные клавиши "Токарная обработка" и
Gewinde >
"Резьба".
Gewinde
Gewinde
¾ Нажать программную клавишу "Продольная резьба",
Längs
Kegel
-или-
"Коническая резьба" или "Спиральная резьба ".
Gewinde
Plan
-или-
Параметры
Описание
Единица
T, D, S, V
См. главу "Создание программных кадров ".
P
Шаг резьбы
мм/об.
дюйм./об.
витков/"
MODUL
G
Изменение шага - только для P = мм/об. или дюймов/об.
G = 0 Шаг резьбы Р не изменяется.
G > 0 Шаг резьбы Р увеличивается на оборот на значение G.
G < 0 Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое
изменение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ⎯⎯⎯⎯⎯ [мм/об.2]
2*Z1
Где:
Pe
конечный шаг резьбы [мм/об.]
P
начальный шаг резьбы [мм/об.]
Z1
длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
5-200
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
Линейная:
Подача с постоянной глубиной резания (только при черновой обработке)
Дегрессивн.:
Подача с постоянным поперечным сечением резания (только при черновой
обработке)
Режим
Черновая обработка
обработки
Чистовая обработка
+
Комплексная обработка
Внутр.резьба
Внутренняя резьба
Наруж.резьба
Наружная резьба
X0
Исходная точка для размера ∅ (абс.)
мм
Z0
Исходная точка для размера (абс.)
мм
X1/Xα
Наклон резьбы ∅ (абс. или инкр.) - (только для конической резьбы)
мм/
Инкрементальный размер: знак так же обрабатывается.
градус
X1
Длина резьбы ∅ (абс.) или длина резьбы (инкр.) - (только для спиральной резьбы)
мм
Инкрементальный размер: знак так же обрабатывается.
Z1
Длина резьбы (абс. или инкр.) - (только для продольной и конической резьбы)
мм
Инкрементальный размер: знак так же обрабатывается.
W
Заход резьбы (инкр.)
мм
Стартовой точкой резьбы является исходная точка (X0, Z0), вынесенная на заход
резьбы W Заход резьбы может использоваться, если необходимо начать отдельные
проходы резца несколько раньше, чтобы точно изготовить и начало резьбы.
Вход резьбы (инкр.)
W2
Вход резьбы можно использовать, если требуется не боковой подвод к изготовляемой
мм
резьбе, а врезание в материал (пример: смазочная канавка на валу).
W2=R
Вход резьбы = выход резьбы (инкр.)
мм
R
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
K
Глубина резьбы (инкр.)
мм
Если значение вычисляется ShopTurn, то поле серое. Но значение все же
может быть изменено и после поле снова становится белым.
Запрограммированный чистовой припуск U вычитается из заданной глубины
резьбы К и остаток разбивается на количество черновых проходов. Цикл
автоматически вычисляет отдельные актуальные глубины подачи в
зависимости от указанного подреза.
α
Наклон подачи как угол - как альтернатива наклону подачи как боковой стороне
градус
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное значение
этого параметра может составлять максимум половину угла профиля инструмента.
I
Наклон подачи как боковая сторона (инкр.) - как альтернатива наклону подачи как углу
мм
I > 0: подача вдоль задней боковой стороны
I < 0: подача вдоль передней боковой стороны
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны подачи,
чтобы не нагружать постоянно один и тот же резец инструмента. Благодаря
этому можно увеличить стойкость инструмента.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-201
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
AS
Количество черновых проходов или первая глубина подачи (только при
мм
черновой обработке)
При переключении между количеством черновых проходов и первой подачей
показывается соответствующее значение.
U
Чистовой припуск (инкр.) - (только при черновой обработке)
мм
NN
Количество холостых проходов (только при чистовой обработке)
Для улучшения качества поверхности инструмент еще н-ное количество раз
движется вдоль глубины резьбы К.
V
Интервал обратного хода (инкр.)
мм
Q
Смещение стартового угла у однозаходной резьбы, т.е. угла, который
градус
определяет исходную точку для врезания витка резьбы на длине окружности
вращающейся детали (-360°<Q<360°).
К примеру, Q = 30.0
Исходная точка при врезании резьбы находится на 30°.
Многозаходная резьба
Процесс движения у одно- и многозаходной резьбы практически
идентичен.
¾ Поместить курсор на поле параметра "Q".
¾ Нажать программную клавишу "Выбор".
Вместо параметра "Q" высвечиваются параметры для
многозаходной резьбы.
Параметры
Описание
Единица
L
Количество заходов резьбы (макс.6)
Заходы резьбы равномерно распределяются на длину окружности токарной
детали, при этом первый заход резьбы всегда находится на 0°.
Если необходимо изготовить многозаходную резьбу, первый заход резьбы
которой начинается не на 0°, то для каждого захода резьбы программируется
цикл и для Q вносится соответствующее смещение стартового угла.
A
Глубины смены захода (инкр.)
мм
Сначала все заходы резьбы обрабатываются последовательно до глубины
смены захода А, после обработка всех заходов резьбы последовательно до
глубины 2А и т.д. до достижения конечной глубины.
A=0: глубина смены захода не учитывается, т.е. каждый заход обрабатывается
до конца, а только потом начинается обработка следующего захода.
N
1 из L заходов
N ≠ 0: обработка только захода N
N = 0: обработка всех заходов
P
Стартовый заход P = 1 ... L только для N=0
Если P > 1, то ранее обрабатываемые заходы не учитываются.
5-202
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
содержание .. 27 28 29 30 ..