содержание .. 28 29 30 31 ..
SINUMERIK 840D sl ShopTurn. Управление / Программирование ЧПУ (2008 год) - часть 5
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
5.3.6
Дополнительная обработка резьбы
Если необходима дополнительная обработка резьбы, к примеру,
если при нарезании резьбы сломалась режущая пластинка
инструмента, то используется функция "Дополнительная
обработка резьбы ".
ShopTurn учитывает угловое смещение захода резьбы,
возникающее из-за повторного зажима детали.
¾ Выключить шпиндель.
¾ Выбрать режим работы "JOG" (Maschine Manuell).
Jog
¾ Завести резьбонарезной инструмент в заход резьбы.
¾ Нажать программные клавиши "Токарная обработка" и
Gewinde >
"Резьба".
Synchron-
¾ Нажать программную клавишу "Точка синхронизации", если
punkt
резьбонарезной инструмент стоит точно в заходе резьбы.
¾ Нажать программную клавишу "OK".
¾ Ввести в поле параметра "Q" (смещение стартового угла)
значение 0.
¾ Нажать программную клавишу "Применить ".
¾ Освободить резьбонарезной инструмент настолько, чтобы
можно было достичь исходной точки (X0, Z0) без
столкновений.
¾ Загрузить программу в режиме работы "Автоматический" (см.
главу "Запуск/остановка обработки ").
¾ Поместить курсор на программный кадр нарезания резьбы
резцом.
¾ Нажать программные клавиши "Поиск кадра" и "Запуск
Suchlauf
starten
поиска".
¾ Нажать клавишу "Cycle Start".
Cycle Start
ShopTurn осуществляет все необходимые предустановки.
¾ Еще раз нажать клавишу "Cycle Start".
Cycle Start
Осуществляется переход к новой позиции старта и запускается
дополнительная обработка резьбы. При этом учитывается
угловое смещение.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-203
Функции ShopTurn
01/2008
5
5.3 Токарная обработка
5
5.3.7
Отрез
Если необходимо отрезать вращательно-симметричные детали (к
примеру, винты, болты или трубы), то используется функция
"Отрез".
На кромке готовой детали можно запрограммировать фаску или
закругление.
До глубины X1 можно работать с постоянной скоростью резания
V или числом оборотов S, после этого обработка осуществляется
только с постоянным числом оборотов. Начиная с глубины X1
можно также запрограммировать уменьшенную подачу FR или
уменьшенное число оборотов SR, чтобы согласовать скорость с
уменьшенным диаметром.
Через параметр X2 вводится конечная глубина, которая должна
быть достигнута отрезом. У труб, к примеру, не нужно отрезать
полностью до центра, а достаточно отреза немного больше
толщины стенки трубы.
Подвод/отвод
1. Инструмент движется ускоренным ходом сначала на плоскость
отвода и после на безопасное расстояние.
2. При необходимости с подачей обработки изготовляется фаска
или радиус.
3. Отрез осуществляется с подачей обработки до глубины Х1.
4. Отрез продолжается с уменьшенной подачей FR и
уменьшенным числом оборотов SR до глубины X2.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Если токарный станок имеет соответствующее оборудование, то
можно выдвигать деталеприемник, куда попадает отрезанная
деталь. Выдвижение деталеприемника должно быть разрешено в
машинных данных.
Следовать указаниям изготовителя станка.
5-204
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.3
Токарная обработка
5
¾ Нажать программные клавиши "Токарная обработка" и
Abstich
>
"Отрез".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
SV
Ограничение числа оборотов для постоянной скорости резания (только для V)
об./мин
X0
Исходная точка ∅ (абс.)
мм
Z0
Исходная точка (абс.)
мм
FS
Фаска как альтернатива R
мм
R
Радиус как альтернатива FS
мм
X1
Глубина для уменьшения подачи ∅ (абс.) или глубина для уменьшения
мм
подачи (инкр.)
FR
Уменьшенная подача
мм/об.
SR
Уменьшенное число оборотов
об./мин
Деталеприем-
да: выдвижение деталеприемника
ник
нет: не выдвигать деталеприемник
XM
Глубина, при которой выдвигается деталеприемник (абс.)
мм
X2
Конечная глубина ∅ (абс.) или конечная глубина (инкр.)
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-205
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
5.4
Токарная обработка контура
Если необходимо создать и обработать резаньем простые или
сложные контуры, то используется функция "Токарная обработка
контура". Контур состоит из отдельных элементов контура, при
этом определенный контур получается минимум из двух и
максимум из 250 элементов. Дополнительно между элементами
контура можно программировать фаски, радиусы, канавки или
тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки
пересечения отдельных элементов контура с учетом
геометрических связей и позволяет вводить недостаточно
измеренные элементы.
При обработке контура можно учитывать контур заготовки,
который вводится перед контуром готовой детали. После этого
выбирается одна из следующих технологий обработки:
• Обработка резаньем
• Выточка
• Токарная выточка
В каждой из 3 различных технологий можно соответственно
осуществлять черновую обработку, удалять остатки материала и
осуществлять чистовую обработку.
К примеру, программирование для обработки резаньем выглядит
следующим образом:
1. Ввод контура заготовки
Если при обработке резаньем против контура в качестве
формы заготовки необходимо учитывать контур заготовки (а
не цилиндр или припуск), то перед контуром готовой детали
нужно определить контур заготовки. Контур заготовки
последовательно составляется из различных элементов
контура.
2. Ввод контура готовой детали
Контур готовой детали последовательно составляется из
различных элементов контура.
3. Обработка резаньем против контура (черновая обработка)
Контур обрабатывается в продольном или поперечном
направлении или параллельно контуру.
4. Удаление остатков материала (черновая обработка)
ShopTurn при обработке контура резаньем автоматически
определяет остатки материала. С помощью подходящего
инструмента они могут быть удалены без повторной обработки
всего контура.
5. Обработка резаньем против контура (чистовая обработка)
Если при черновой обработке был запрограммирован
5-206
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
чистовой припуск, то контур обрабатывается еще раз.
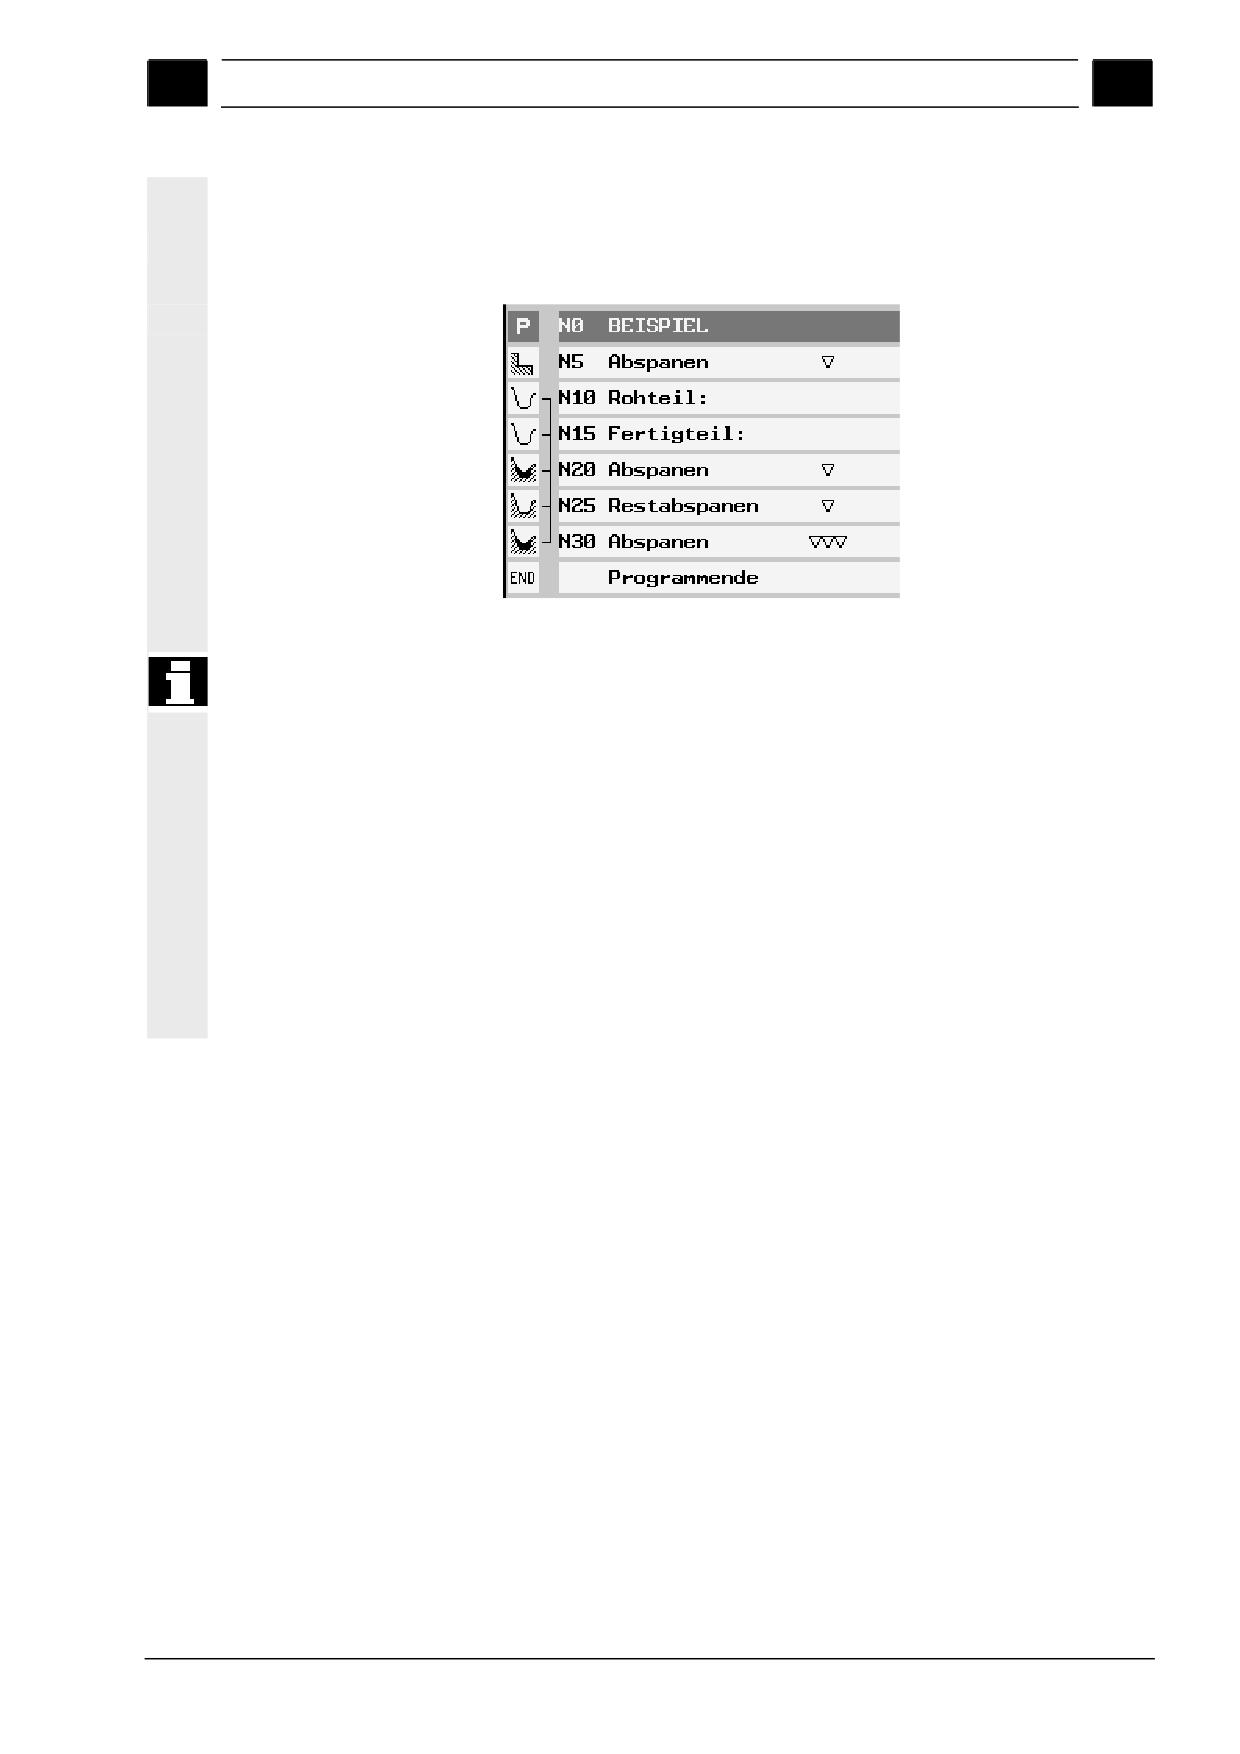
Все участвующие в токарной обработке контура шаги обработки
соединяются в технологической карте квадратными скобками.
Пример: обработка резаньем контура
Если токарный станок имеет ось Y и при токарной обработке
необходимо работать с позицией Y ≠ 0, то действовать
следующим образом:
1. Выбрать в функциональной группе "Прямая Окружность"
плоскость обработки "Поверхность вращения" (см. главу
"Выбор инструмента и плоскости обработки ").
2. Запрограммировать в функциональной группе "Прямая
Окружность" прямую на желаемую позицию Y (см. главу
"Прямая").
3. Запрограммировать токарную функцию.
Позиция Y сохраняется до выключения плоскости обработки
"поверхность вращения".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-207
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
5.4.1
Представление контура
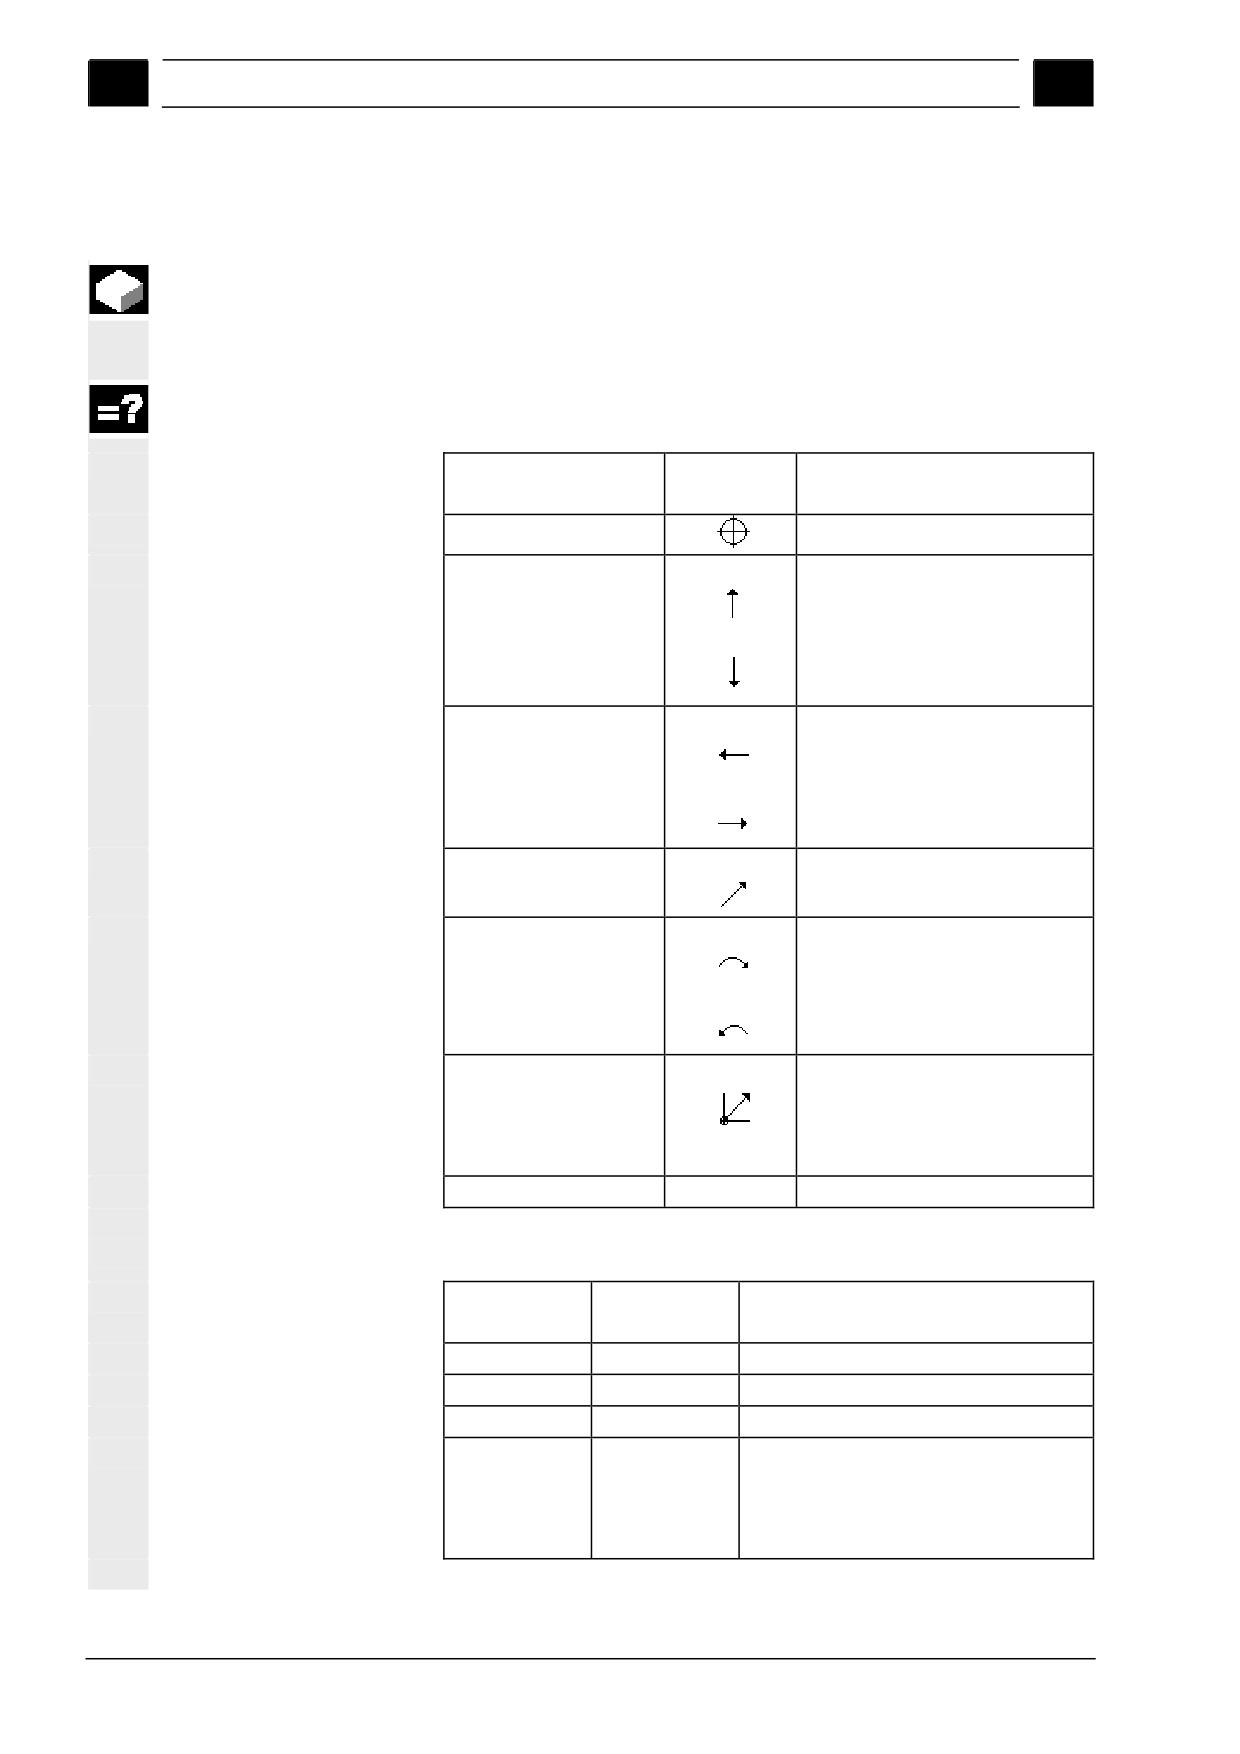
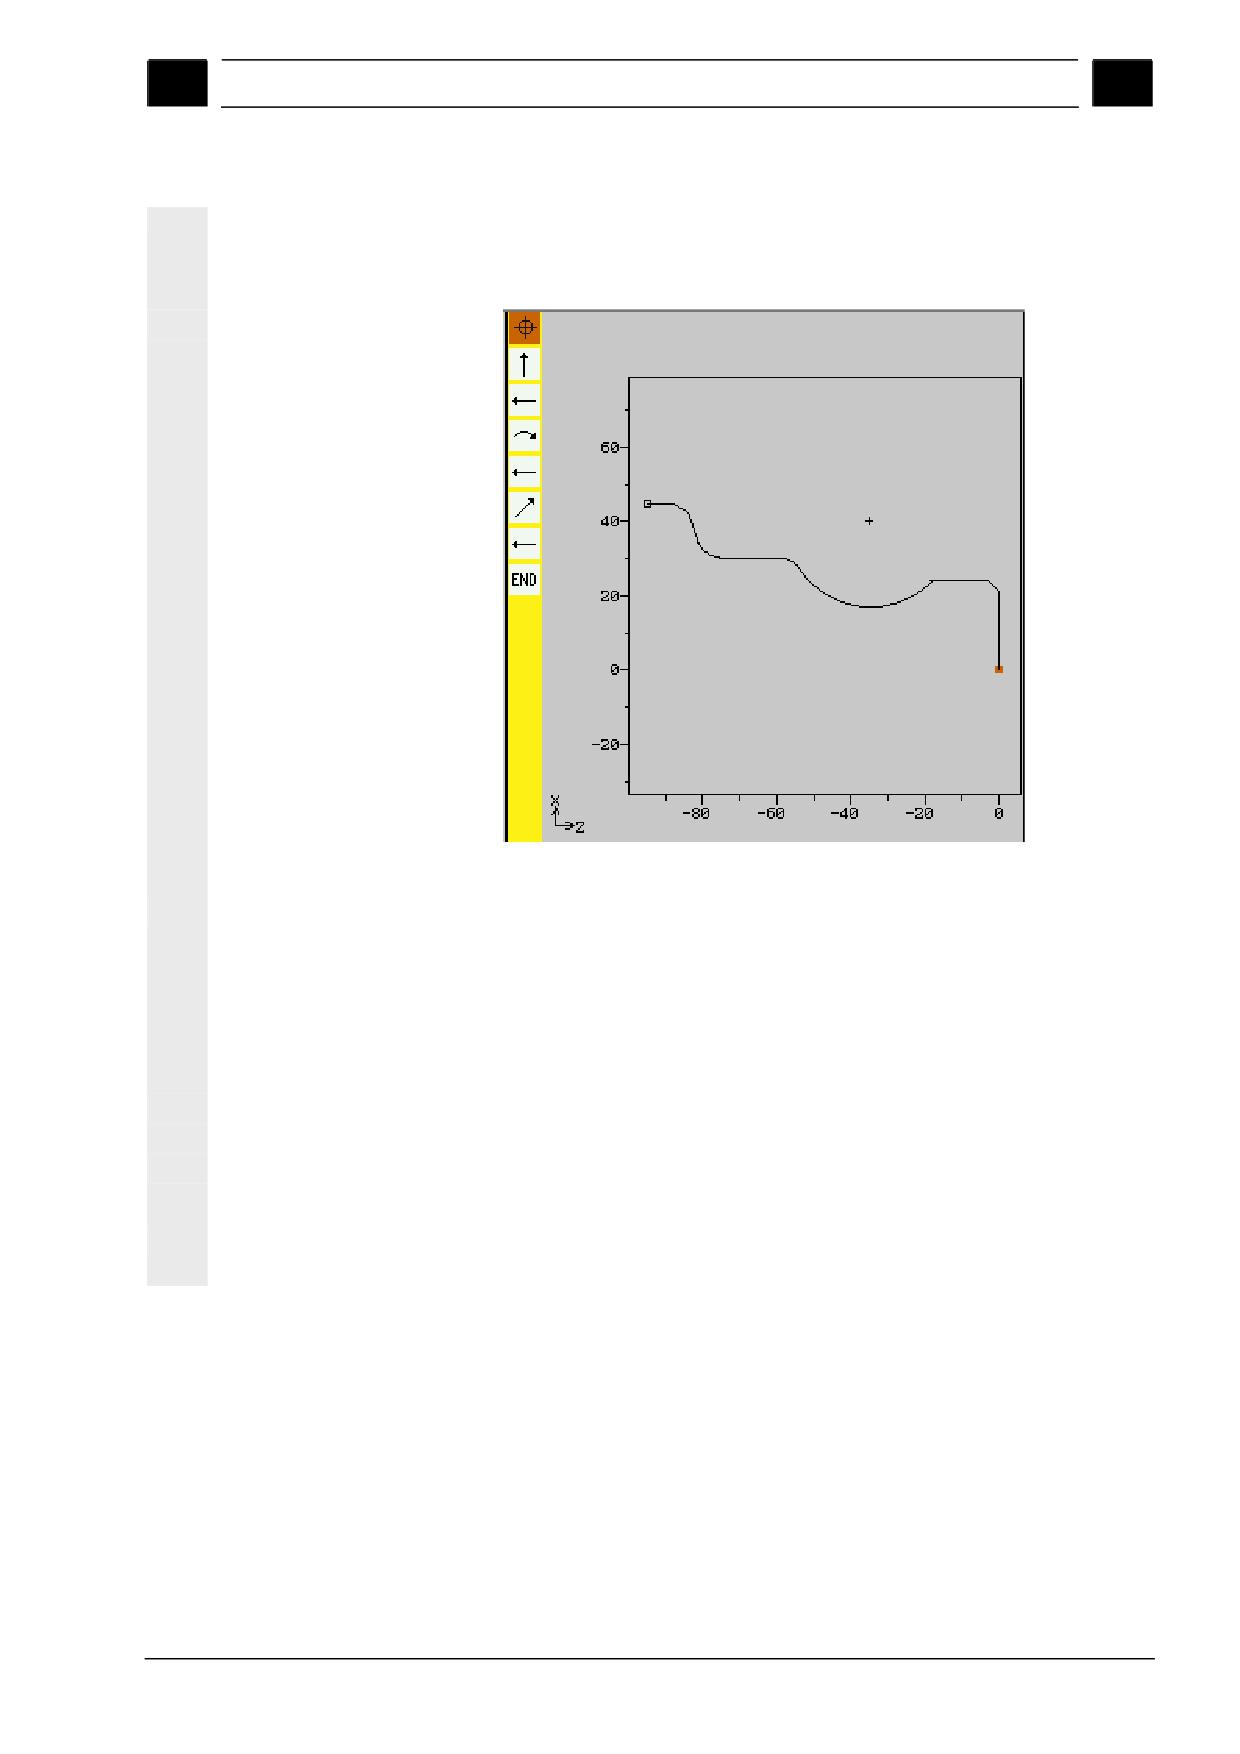
ShopTurn представляет контур в технологической карте как
программный кадр. Если открыть этот кадр, то отдельные
элементы контура перечисляются в виде символов и
показываются как векторная графика.
Символическое
Отдельные элементы контура представляются в заданной
представление
последовательности как символы рядом с графическим окном.
Элемент контура
Символ
Значение
Точка старта
Точка старта контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Любая прямая
Прямая с любым подъемом
Дуга окружности
Окружность
вправо
Дуга окружности влево
Окружность
Полюс
Диагональная прямая или
окружность в полярных
координатах
Конец контура
END
Конец описания контура
Различные цвета символов поясняют их состояние:
Передний
Задний план
Значение
план
-
красный
курсор на новом элементе
черный
красный
курсор на актуальном элементе
черный
белый
нормальный элемент
красный
белый
элемент в настоящий момент не
рассматривается (рассмотрение
элемента начинается после
выбора его курсором)
5-208
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Графическое
Синхронно с текущим вводом элементов контура в графическом
представление
окне показывается прогресс программирования контура в
векторной графике.
Графическое представление контура при токарной обработке контура
Созданный элемент контура при этом может получать различные
виды линий и цвета:
• черный:
запрограммированный контур
• оранжевый:
актуальный элемент контура
• зеленая пунктирная линия:
альтернативный элемент
• голубая точечная линия: частично определенный элемент
Масштабирование системы координат подстраивается под
изменения всего контура.
Ось симметрии контура представляется как штрихпунктирная
линия.
Положение системы координат показывается в графическом
окне.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-209
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
5.4.2
Создание нового контура
Для каждого контура, который необходимо обработать резаньем,
необходимо создать свой контур.
При создании нового контура сначала необходимо определить
точку старта. После этого ShopTurn автоматически определяет
конец контура.
Существует возможность начать контур с переходного элемента к
заготовке. Кроме этого для точки старта можно вводить любые
дополнительные команды (макс. 40 знаков) в форме кода G.
Дополнительные
Посредством дополнительных команд кода G, к примеру, можно
команды
программировать подачи и команды М (также см. раздел
„Изготовление точных переходов контура" главы „Создание
элементов контура“). Но необходимо учитывать, что
дополнительные команды не должны противоречить созданному
коду G контура. Поэтому не использовать команд кода G группы 1
(G0, G1, G2, G3), координаты в плоскости и команды кода G, для
которых необходим отдельный кадр.
Если необходимо создать контур, похожий на уже существующий,
то можно скопировать старый контур, переименовать его и
изменить только выбранные элементы контура.
Если напротив необходимо использовать идентичный контур в
другом месте программы, то копия не должна быть
переименована. В этом случае изменения одного контура
автоматически распространяются и на контур с таким же именем.
¾ Нажать программные клавиши "Токарная обработка контура"
Neue
Kontur
>
и "Новый контур".
¾ Ввести имя для нового контура.
Имя контура должно быть однозначным.
¾ Нажать программную клавишу "OK".
Высвечивается экран ввода для точки старта контура.
¾ Ввести параметры.
¾ Нажать программную клавишу "Применить ".
¾ Ввести отдельные элементы контура (см. главу "Создание
элементов контура").
5-210
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Параметры
Описание
Единица
X
Точка старта в направлении X ∅ (абс.)
мм
Z
Точка старта в направлении Z (абс.)
мм
Переход в
FS: фаска как переходный элемент в начале контура
мм
начале
R: радиус как переходный элемент в начале контура
мм
контура
FS=0 или R=0: нет переходного элемента
Положение переходного элемента по отношению к точке старта контура
Дополнитель
Дополнительные команды кода G; см. выше.
ная команда
5.4.3
Создание элементов контура
После создания контура и определения точки старта
определяются отдельные элементы контура, из которых состоит
контур.
Следующие элементы контура доступны для определения
контура:
• вертикальная прямая
• горизонтальная прямая
• диагональная прямая
• окружность/дуга окружности
Для каждого элемента контура заполняется свой экран
параметров. При вводе параметров поддержку оказывают
различные вспомогательные изображения, которые объясняют
эти параметры.
Если в отдельные поля значения не вводятся, то ShopTurn
исходит из того, что эти значения не известны и пытается
вычислить их из других параметров.
У контуров, для которых введено больше элементов, чем
необходимо, могут возникнуть противоречия. В этом случае
попытаться ввести меньше параметров, и поручить ShopTurn
вычислить как можно большее количество параметров.
Переходные элементы
В качестве переходного элемента между двумя элементами
контура
контура можно выбрать радиус, фаску или, в случае прямых
элементов контура, и канавку. Переходный элемент всегда
присоединяется в конце элемента контура. Выбор переходного
элемента контура осуществляется в экране параметров
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-211
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
соответствующего элемента контура.
Переходный элемент контура может использоваться в тех
случаях, когда имеется точка пересечения двух соседних
элементов и она может быть вычислена из вводных значений. В
иных случаях необходимо использовать элементы контура
"прямая/окружность.
Исключением является конец контура. Там при отсутствии точки
пересечения с другим элементом все же можно определить
радиус или фаску в качестве переходного элемента к заготовке.
Дополнительные
Для каждого элемента контура можно вводить любые
команды
дополнительные команды в форме кода G.
Дополнительные команды (макс. 40 знаков) заносятся в
расширенный экран параметров (программная клавиша "Все
параметры").
Посредством дополнительных команд кода G можно, к примеру,
программировать подачи и команды М. Но необходимо
учитывать, что дополнительные команды не должны
противоречить созданному коду G контура. Поэтому не
использовать команд кода G группы 1 (G0, G1, G2, G3),
координаты в плоскости и команды кода G, для которых
необходим отдельный кадр.
Прочие функции
При программировании контура доступны следующие
дополнительные функции:
• Касательная к предыдущему элементу
Переход к предыдущему элементу можно запрограммировать
как касательную.
• Диалоговый выбор
Если из введенных до этого параметров получаются две
различные возможности контура, то нужно выбрать одну из
них.
• Замыкание контура
От актуальной позиции с помощью прямой контур может быть
замкнут на точку старта.
Изготовление точных
При чистовой обработке контура движение осуществляется в
переходов контура
режиме управления траекторией (G64). Т.е. переходы контура, к
примеру, углы, фаски или радиусы при определенных условиях
не могут быть обработаны точно.
Чтобы избежать этого существует две различные возможности при
программировании (использование дополнительных команд или
программирование отдельной подачи для переходного элемента).
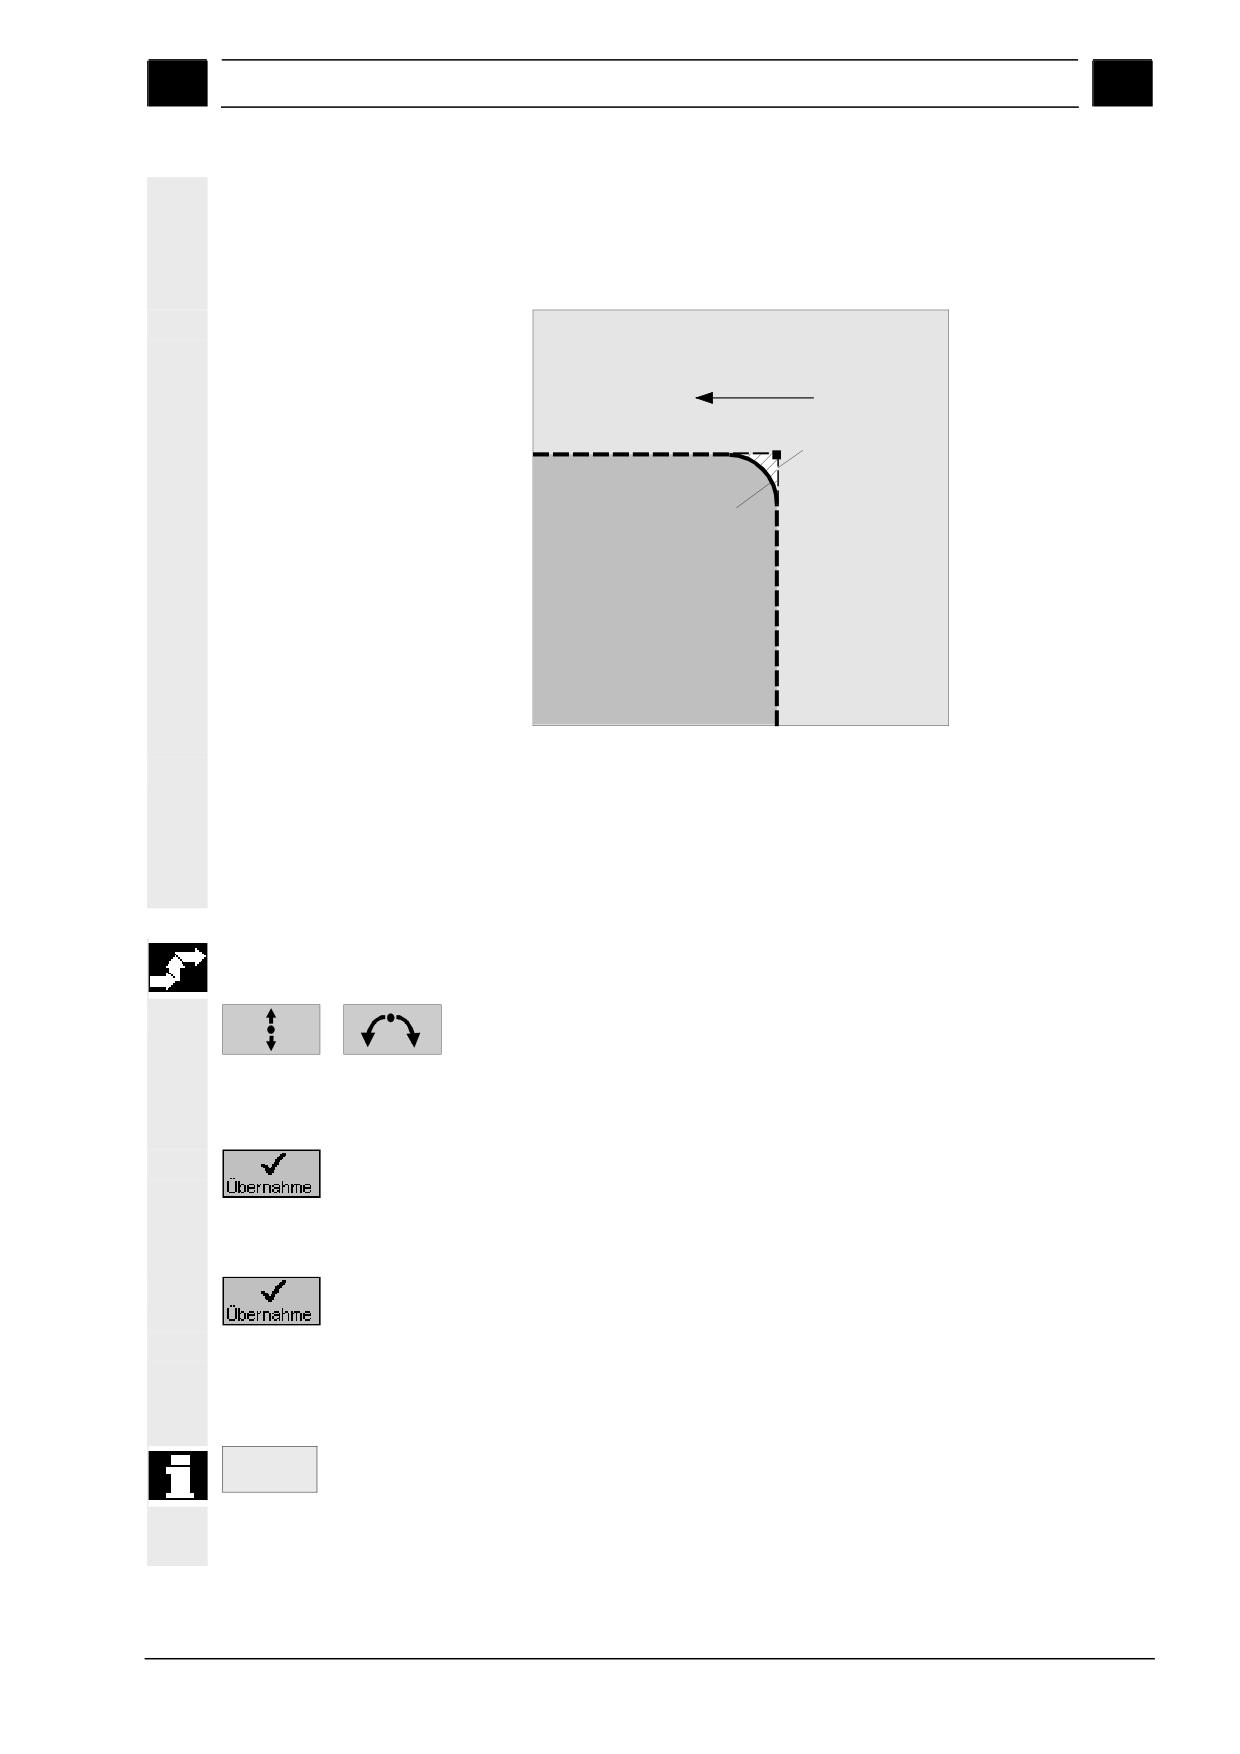
• Дополнительная команда
Запрограммировать для контура на рисунке ниже сначала
вертикальную прямую и ввести для параметра
5-212
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
дополнительную команду "G9" (покадровый точный останов).
После запрограммировать горизонтальную прямую.
Угол обрабатывается точно, так как подача в конце
вертикальной прямой кратковременно равна нулю.
Направление обработки
G9
G64
Заготовка
Чистовая обработка углов контура
• Подача для переходного элемента
Если в качестве переходного элемента выбрана фаска или
радиус, то ввести в параметре "FRC" уменьшенную подачу.
Благодаря более медленной обработке переходный элемент
изготовляется точнее.
Ввод элементов
контура
¾ Выбрать через программную клавишу элемент контура.
¾ Ввести в экран ввода все данные, который следуют из
чертежа детали (к примеру, длина прямых, конечная позиция,
переход к следующему элементу, угол подъема и т.д.).
¾ Нажать программную клавишу "Применить ".
Элемент контура добавляется к контуру.
¾ Повторять процесс до завершения формирования контура.
¾ Нажать программную клавишу "Применить ".
Запрограммированный контур передается в технологическую
карту.
Alle
Если для отдельных элементов контура необходимо показать
Parameter
другие параметры, к примеру, чтобы ввести дополнительные
команды, то нажать программную клавишу "Все параметры".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-213
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
Касательная к
При вводе данных элемента контура можно запрограммировать
предыдущему
переход к предыдущему элементу как касательную.
элементу
Tangente
¾ Нажать программную клавишу "Касательная к предыдущему
an Vorg.
элементу".
Угол к предыдущему элементу α2 устанавливается на 0°. В поле
ввода параметра появляется выбор
"тангенциальный".
Диалоговый выбор
При вводе данных элемента контура могут получиться две
различные возможности контура, из которых необходимо выбрать
одну.
Dialog-
¾ Нажать программную клавишу "Диалоговый выбор", чтобы
auswahl
переключаться между двумя различными возможностями
контура.
В графическом окне выбранный контур представляется как
сплошная черная линия, альтернативный контур - как
прерывистая зеленая линия.
Замыкание контура
Контур всегда должен быть замкнут. Если не требуется
самостоятельно создавать все элементы контура от точки старта
до точки старта, то можно замкнуть контур от актуальной позиции
на точку старта.
Kontur
¾ Нажать программную клавишу "Замкнуть контур".
schließen
ShopTurn создает прямую от актуальной позиции к точке старта.
Переходный элемент
После создания всех элементов контура перед передачей
на конце контура
контура в технологическую карту в конце контура можно
определить переходный элемент к заготовке.
¾ Переместить курсор на последний элемент контура.
¾ Нажать клавишу "Курсор вправо ".
Открывается соответствующий экран ввода.
¾ Указать переходный элемент.
¾ Нажать программную клавишу "Применить ".
¾ Переместить курсор на конец контура .
¾ Нажать клавишу "Курсор вправо ".
Открывается соответствующий экран ввода.
¾ Выбрать необходимое положение переходного элемента.
¾ Нажать программную клавишу "Применить ".
На конце контура вставляется переходный элемент к заготовке.
5-214
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Параметры
Описание для элемента контура "Прямая"
Единица
X
Конечная позиция в направлении X ∅ (абс.) или конечная позиция в
мм
направлении X (инкр.)
Инкрементальный размер: знак так же обрабатывается.
Z
Конечная позиция в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
L
Длина прямых
мм
α1
Угол наклона относительно оси Z
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
FB
Подача для элемента контура "прямая"
мм/об.
Переход к
FS: фаска как переходный элемент к следующему элементу контура
мм
следующему
R: радиус как переходный элемент к следующему элементу контура
мм
элементу
Канавка: канавка (резьба, резьба DIN, форма E или форма F) как переходный
элемент к следующему элементу контура
Z1
Длина 1 (инкр.) - (только для резьбы)
мм
Z2
Длина 2 (инкр.) - (только для резьбы)
мм
R1
Радиус 1 (инкр.) - (только для резьбы)
мм
R2
Радиус 2 (инкр.) - (только для резьбы)
мм
T
Глубина (инкр.) - (только для резьбы)
мм
P
Шаг резьбы (только для резьбы DIN)
мм/об.
α
Угол врезания (только для резьбы DIN)
градус
Размер
Размер канавки по таблице DIN (только для формы E и формы F):
канавки
Радиус/глубина, к примеру: E1.0x0.4 (канавка формы E) или F0.6x0.3 (канавка формы F)
FRC
Подача для переходного элемента "фаска" или "радиус"
мм/об.
CA
Припуск для последующего шлифования
мм
Припуск на шлифование справа от контура (если смотреть от точки старта)
Припуск на шлифование слева от контура (если смотреть от точки старта)
Доп. команда
Дополнительные команды кода G; см. выше.
Параметры
Описание элемента контура "Окружность"
Единица
Направление
вращение по часовой стрелке
вращения
вращение против часовой стрелки
R
Радиус окружности
мм
X
Конечная позиция в направлении X ∅ (абс.) или конечная позиция в
мм
направлении X (инкр.)
Инкрементальный размер: знак так же обрабатывается.
Z
Конечная позиция в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
I
Позиция центра окружности в направлении X ∅ (абс.) или
мм
позиция центра окружности в направлении X (инкр.)
Инкрементальный размер: знак так же обрабатывается.
K
Позиция центра окружности в направлении Z (абс. или инкр.)
мм
Инкрементальный размер: знак так же обрабатывается.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-215
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
α1
Стартовый угол относительно оси Z
градус
α2
Угол к предыдущему элементу
градус
тангенциальный переход: α2=0
β1
Конечный угол относительно оси Z
градус
β2
Апертурный угол окружности
градус
FB
Подача для элемента контура "окружность"
мм/об.
Переход к
FS: фаска как переходный элемент к следующему элементу контура
мм
следующему
R: радиус как переходный элемент к следующему элементу контура
мм
элементу
FRC
Подача для переходного элемента "фаска" или "радиус"
мм/об.
CA
Припуск для последующего шлифования
мм
Припуск на шлифование справа от контура (если смотреть от точки старта)
Припуск на шлифование слева от контура (если смотреть от точки старта)
Доп. команда
Дополнительные команды кода G; см. выше.
Параметры
Описание для конца контура
Единица
Переход в
Положение переходного элемента по отношению к конечной точке контура
конце контура
5.4.4
Изменение контура
Уже созданный контур можно в дальнейшем изменить.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Если в программе определены два контура с одинаковым
именем, то изменения одного контура автоматически
применяются для контура с тем же именем.
Присоединение
¾ Выбрать в технологической карте контур.
элемента контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на последний элемент перед концом
контура.
¾ Выбрать через программную клавишу желаемый элемент
контура.
¾ Ввести параметры в экран ввода.
¾ Нажать программную клавишу "Применить ".
Желаемый элемент контура присоединяется к контуру.
5-216
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Изменение элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, который необходимо
изменить.
¾ Нажать клавишу "Курсор вправо ".
Открывается соответствующий экран ввода и в графическом
программировании представляется увеличенный выбранный элемент.
¾ Внести желаемые изменения.
¾ Нажать программную клавишу "Применить ".
Актуальные значения элемента контура принимаются и
изменение сразу же видно в графическом программировании.
Изменение
Если при вводе данных элемента контура получилось две
диалогового выбора
различные возможности контура и была выбрана неправильная
альтернатива, то впоследствии можно изменить выбор. Если
однозначный контур уже получился из других параметров, то
диалоговый выбор более не появляется.
¾ Открыть экран ввода элемента контура.
Auswahl
¾ Нажать программную клавишу "Изменить выбор".
ändern
Снова индицируются две возможности выбора.
Dialog-
¾ Нажать программную клавишу "Диалоговый выбор", чтобы
auswahl
переключаться между двумя различными возможностями
контура.
Dialog
¾ Нажать программную клавишу "Применить диалог ".
Übernahme
Выбранная альтернатива применяется.
Вставка элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, после которого
необходимо вставить новый элемент.
¾ Выбрать программной клавишей новый элемент контура.
¾ Ввести параметры в экран ввода.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-217
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
¾ Нажать программную клавишу "Применить ".
Элемент контура передается в контур. Последующие элементы
контура автоматически актуализируются в соответствии с новым
состоянием контура.
Удаление элемента
¾ Выбрать в технологической карте контур.
контура
¾ Нажать клавишу "Курсор вправо ".
Перечисляются отдельные элементы контура.
¾ Поместить курсор на элемент контура, который необходимо
удалить.
Element
¾ Нажать программную клавишу "Удалить элемент".
Löschen
¾ Нажать программную клавишу "OK".
Выбранный элемент контура удаляется.
5.4.5 Обработка резаньем
Если необходимо обработать контур в продольном или
поперечном направлении или параллельно контуру, то
используется функция "Обработка резаньем".
Обработка резаньем
Перед обработкой контура резаньем, необходимо сначала ввести контур.
Заготовка
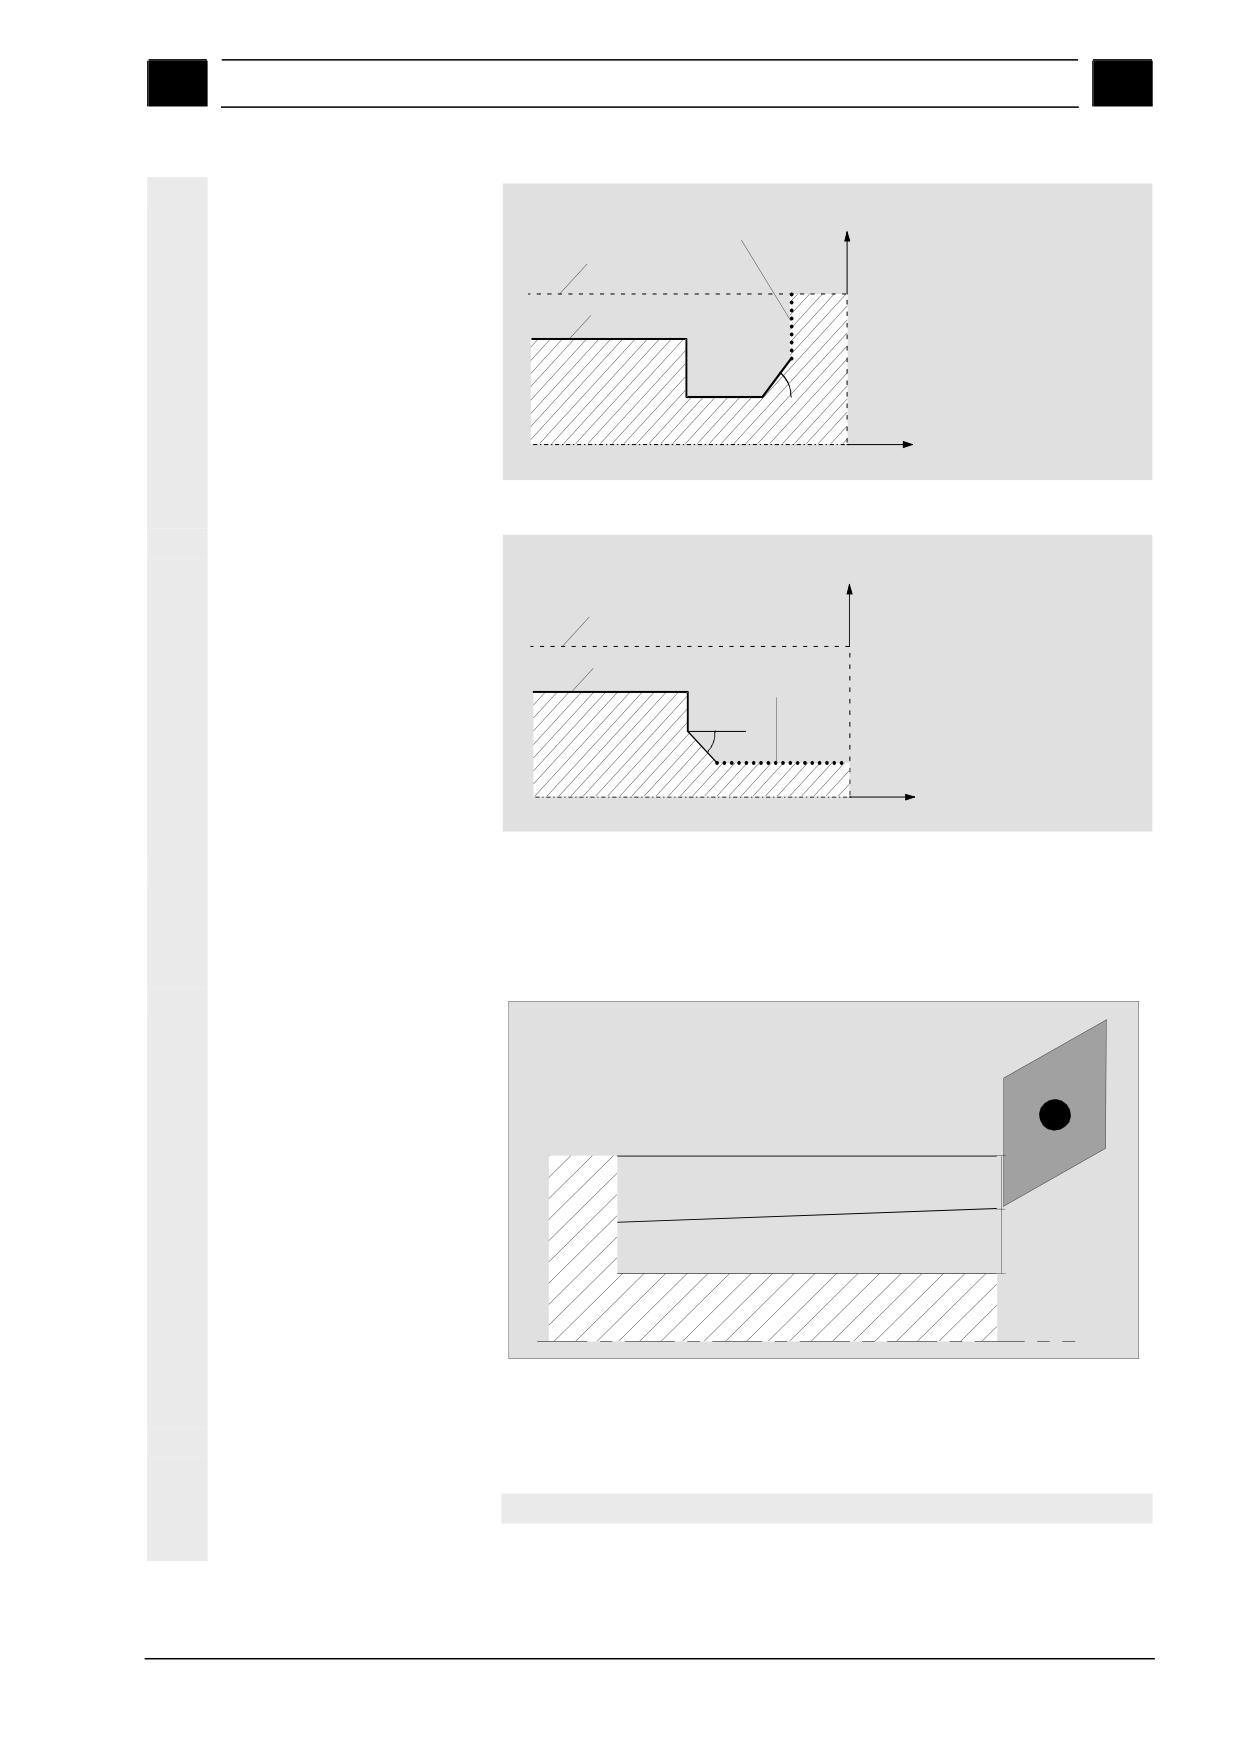
При обработке резаньем ShopTurn учитывает заготовку, которая может
состоять из цилиндра, припуска на контур готовой детали или любого
контура заготовки. Контур заготовки должен быть определен как своя
замкнутая линия контура перед контуром готовой детали.
Если контуры заготовки и готовой детали не пересекаются, то ShopTurn
определяет перемычку между заготовкой и готовой деталью.
Если угол между прямой и осью Z больше 1°, то перемычка
устанавливается вверх, если угол меньше/равен 1°, то перемычка
устанавливается в сторону.
5-218
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Перемычка контура
X
Заготовка
Готовая деталь
α > 1°: перемычка вверх
α α =45°
Z
Перемычка между заготовкой и готовой деталью вверх
X
Заготовка
Готовая деталь
Перемычка контура
α ≤ 1°: перемычка
в сторону
α
α = - 45°
Z
Перемычка между заготовкой и готовой деталью в сторону
Переменная глубина
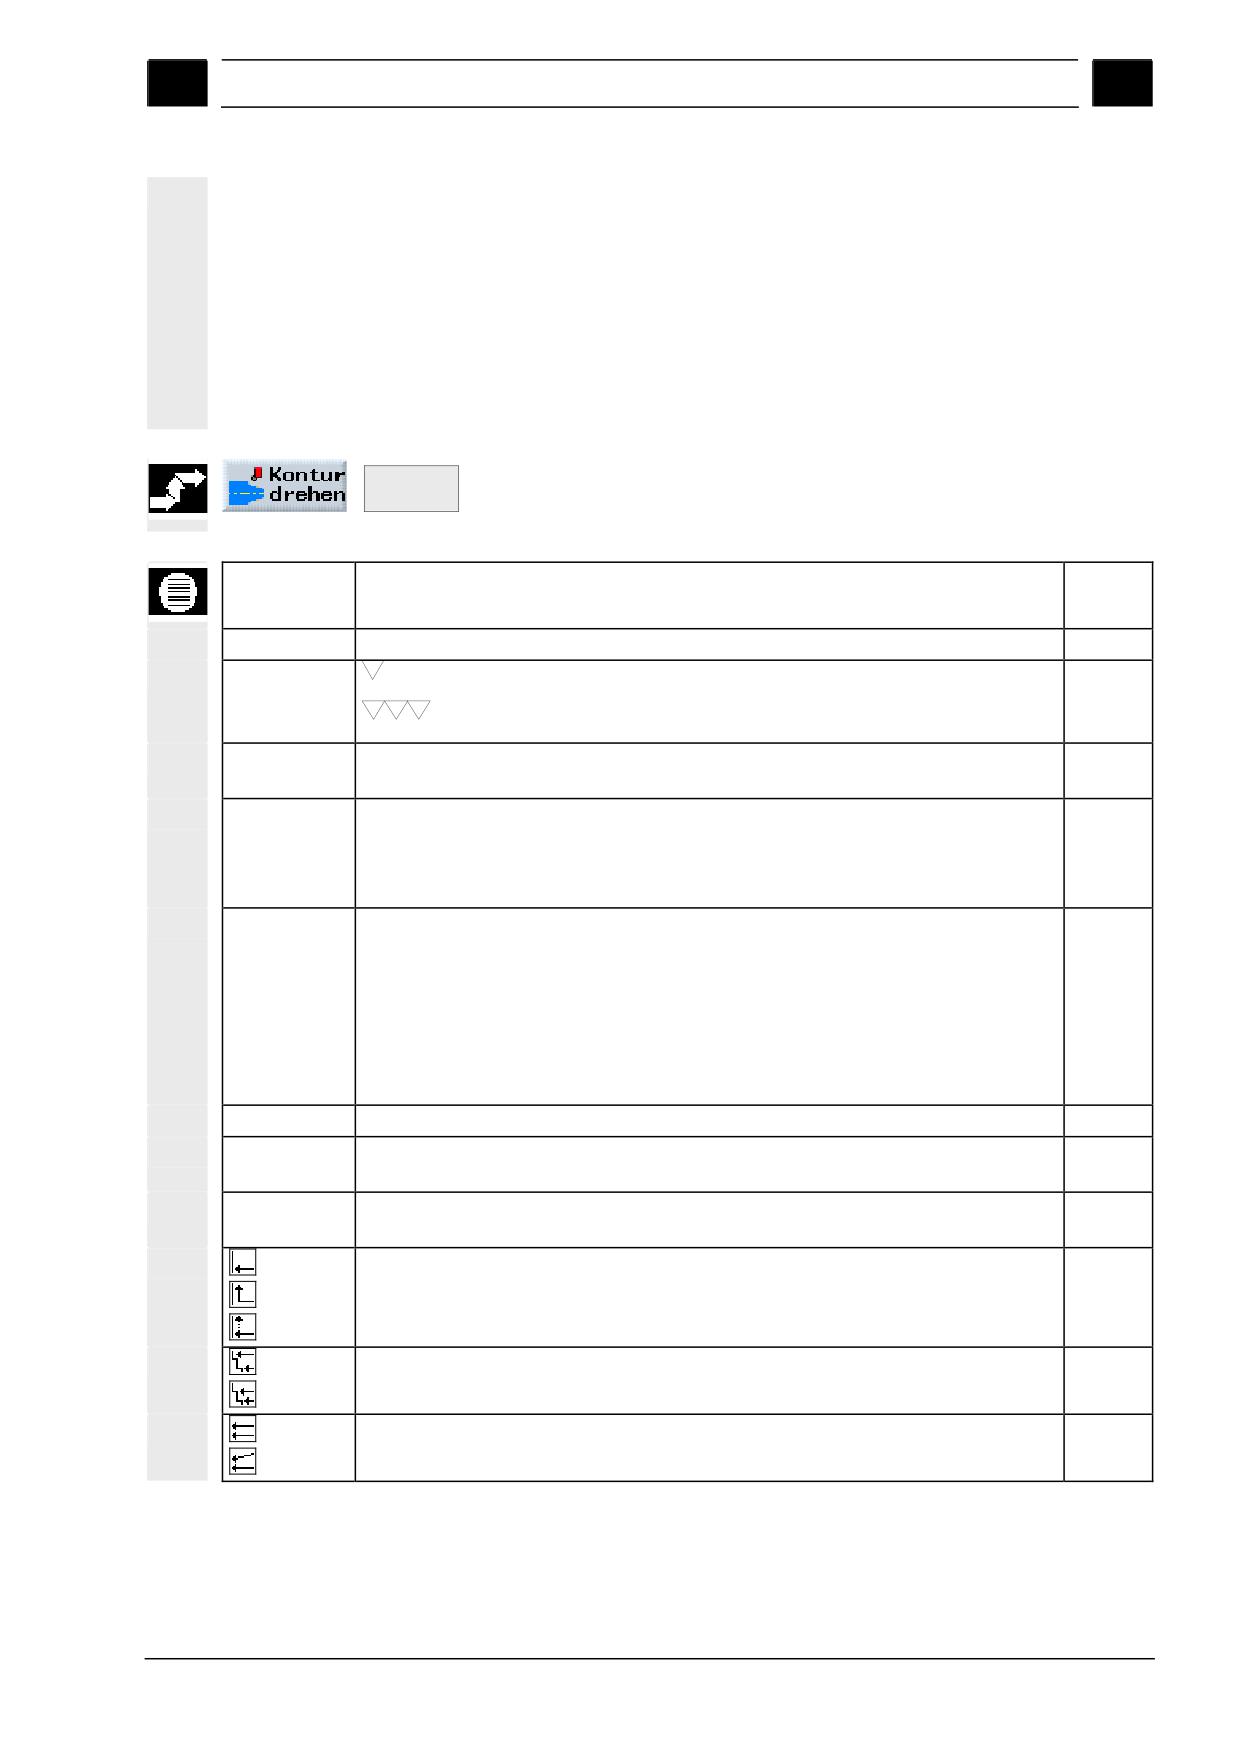
Вместо постоянной глубины резанья можно работать и с
резанья
переменной глубиной резанья, чтобы не подвергать резец
инструмента одинаковой нагрузке постоянно. Благодаря этому
можно увеличить стойкость инструмента.
D
D - 10%
1-ый проход
D
D - 10%
2-ой проход
Переменная глубина резанья
Процент для переменной глубины резанья определен в
машинных данных.
Следовать указания изготовителя станка.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-219
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
Возврат по контуру
Во избежание образования остаточных углов при черновой
обработке, можно оставить "всегда с возвратом по контуру". При
этом выступы, остающиеся при каждом проходе резца в конце
(из-за геометрии резцов) на контуре, удаляются.
При установке "с прямым возвратом" обработка контура может
быть ускорена. Но при этом образующиеся остаточные углы не
определяются и не обрабатываются. Поэтому обязательно
проверить поведение перед обработкой с помощью симуляции.
При установке "автоматический" возврат по контуру
осуществляется в тех случаях, когда угол между резцом и
контуром превышает определенное значение. Угол определен в
машинных данных.
Следовать указания изготовителя станка.
Подрез
Если необходимо предотвратить возникновение очень тонких
проходов резца из-за кромок контура при подрезе, то можно
выправить подрез на кромках контура. В этом случае при
обработке контур разделяется через кромки на отдельные
сегменты и для каждого сегмента подрез осуществляется
раздельно.
Ограничение области
Если, к примеру, необходимо обработать определенную область
обработки
контура другим инструментом, то можно ограничить область
обработки, чтобы обрабатывалась только желаемая часть
контура.
Можно определить от 1 до 4 граничных линий.
Прерывание подачи
Если необходимо предотвратить возникновение слишком
длинной стружки при обработке, то можно запрограммировать
прерывание подачи. Параметр DI указывает путь, после которого
должно быть осуществлено прерывание подачи.
Время прерывания или путь отвода определены в машинных
данных.
Следовать указания изготовителя станка.
Режим обработки
Режим обработки (черновая или чистовая обработка) выбирается
свободно. При черновой обработке контура создаются
параллельные проходы резца с максимальной
запрограммированной глубиной подачи. Черновая обработка
осуществляется до запрограммированного чистового припуска.
При чистовой обработке можно дополнительно ввести
корректурный припуск U1, чтобы либо несколько раз осуществить
чистовую обработку (положительный корректурный припуск),
либо сжать контур (отрицательный припуск).
Чистовая обработка осуществляется в том же направлении, что и
черновая обработка.
5-220
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Если необходима черновая, а потом чистовая обработка, то цикл
обработки должен быть вызван два раза (1-ый кадр = черновая
обработка, 2-ой кадр = чистовая обработка).
Запрограммированные параметры при втором вызове
сохраняются.
Если необходима многократная чистовая обработка, то
необходимо запрограммировать цикл обработки
соответствующее количество раз.
¾ Нажать программные клавиши "Токарная обработка контура"
Abspanen
и "Обработка резаньем".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль, поперек или параллельно контуру
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль и параллельно контуру: снаружи или внутри
При направлении резанья поперек и параллельно контуру: торцовая или
обратная сторона
Направление
Направление обработки:
обработки
↑: изнутри наружу
↓: снаружи внутрь
←: с торцовой к обратной стороне
→: с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора
инструмента.
D
Глубина подачи для процесса черновой обработки (инкр.)
мм
DX
Глубина подачи для процесса черновой обработки в направлении X (инкр.) -
мм
(только при обработке параллельно контуру как альтернатива D)
DZ
Глубина подачи для процесса черновой обработки в направлении Z (инкр.) -
мм
(только при обработке параллельно контуру как альтернатива D)
В конце прохода резца прямой возврат
В конце прохода резца всегда возврат по контуру
В конце прохода резца автоматический возврат по контуру
Равномерный подрез
Правка подреза на кромках
Постоянная глубина резанья
Переменная глубина резания - (только при правке подреза на кромках)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-221
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой
мм
обработке) - (как альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при
чистовой обработке)
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при
мм
черновой обработке)
BL
Описание заготовки: цилиндр, припуск или контур (только при черновой обработке)
XD
Припуск или размер цилиндра в направлении X ∅ (абс.) - (только для цилиндра)
мм
Припуск или размер цилиндра в направлении X (инкр.) - (только для цилиндра)
Припуск к контуру в направлении X (инкр.) - (только для припуска)
ZD
Припуск или цилиндрический размер в направлении Z (абс. или инкр.) -
мм
(только для цилиндра)
Припуск к контуру в направлении Z (инкр.) - (только для припуска)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
Поднутрения
Есть или нет обработки элементов поднутрения
FR
Подача врезания поднутрения
мм/об.
5.4.6
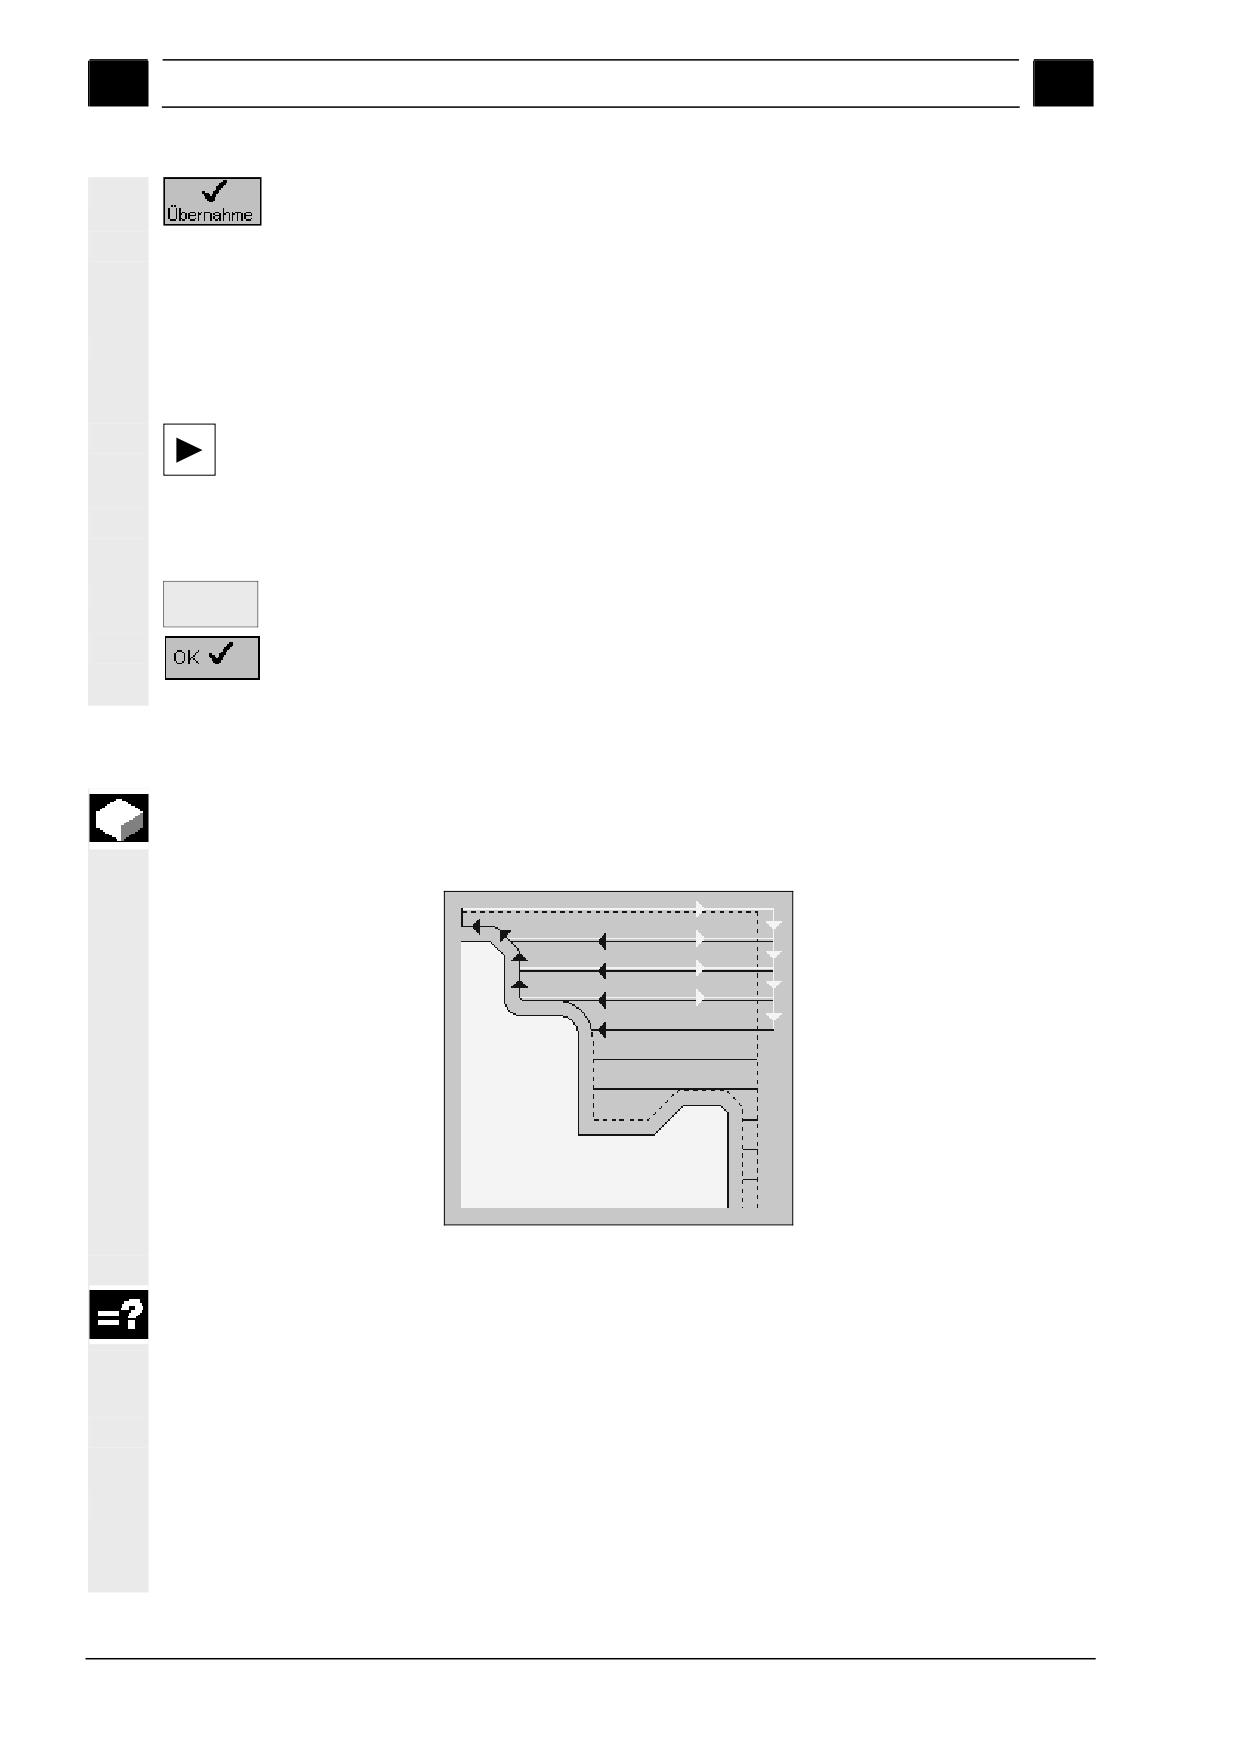
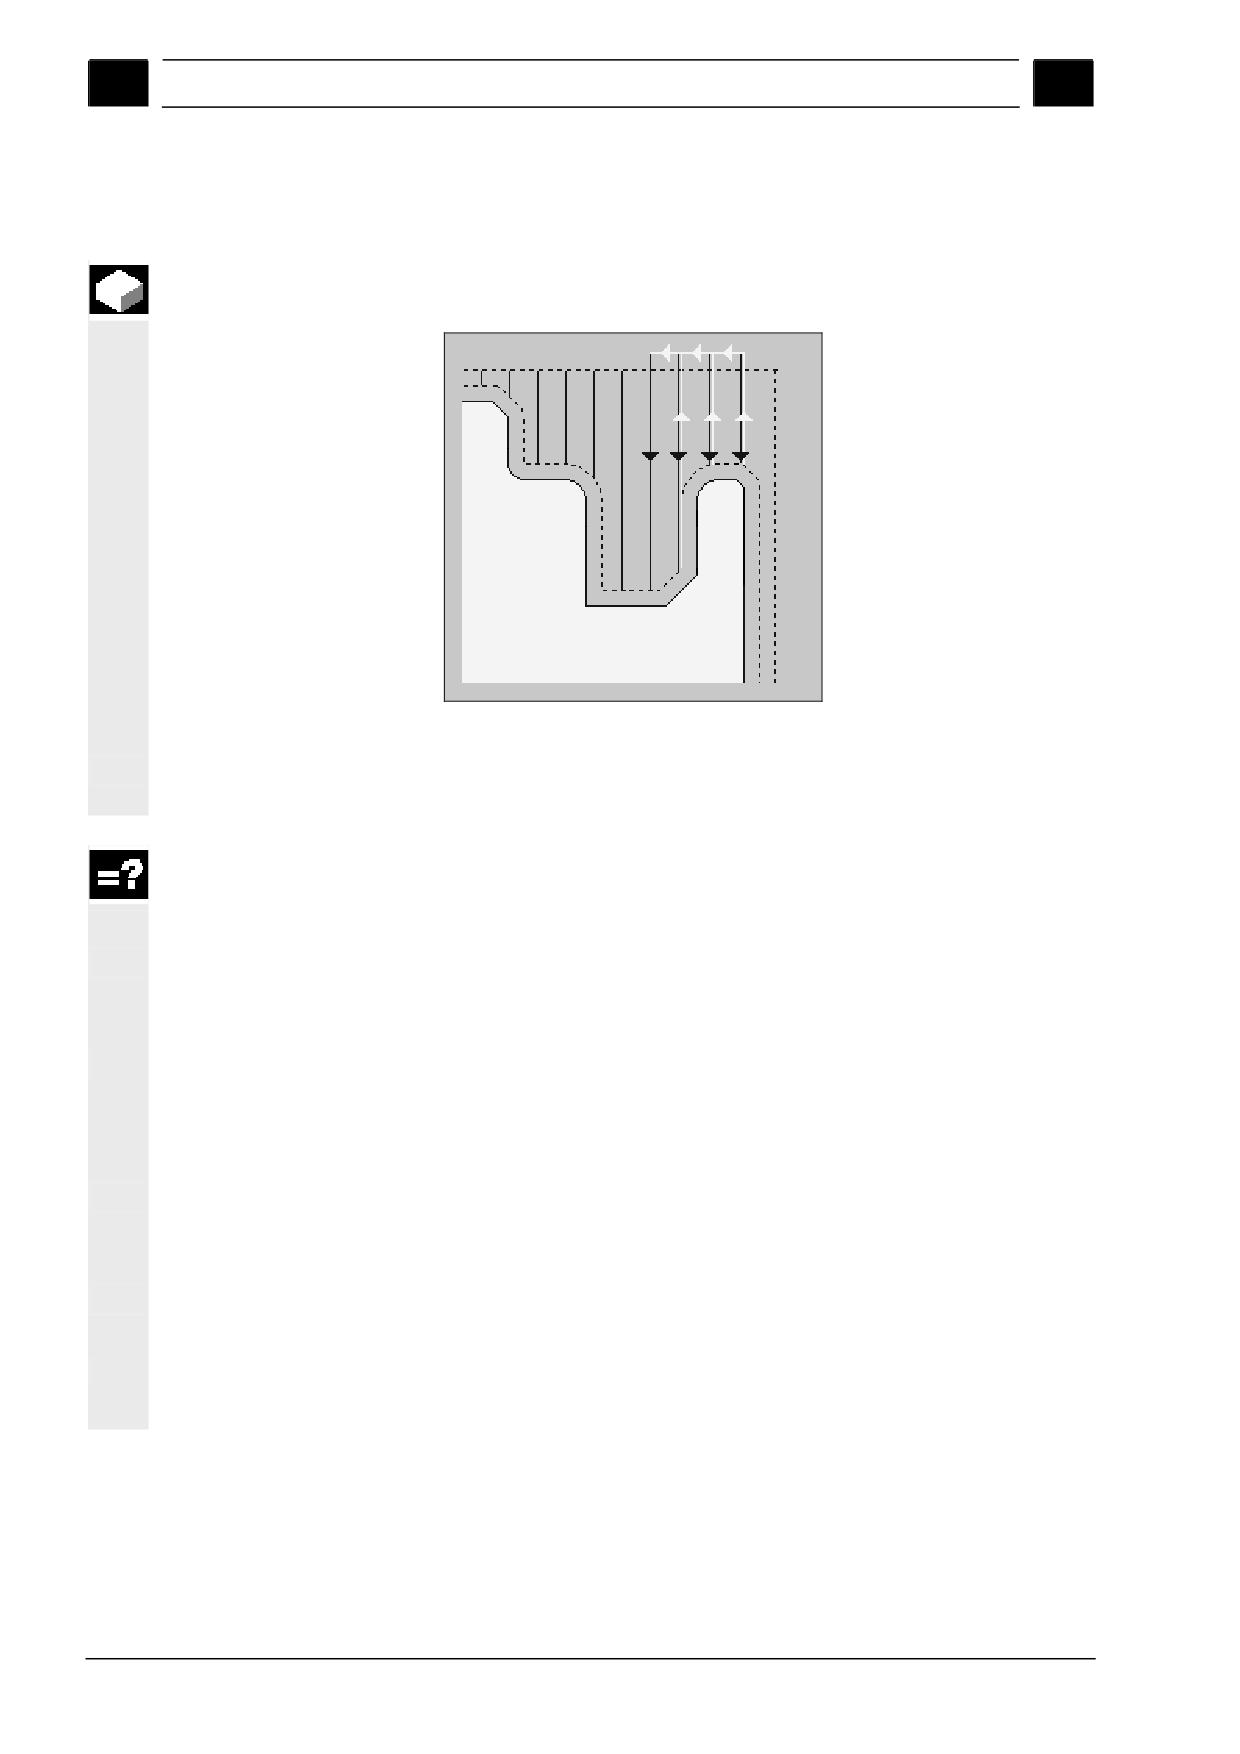
Обработка резаньем остаточного материала
Если необходимо обработать материал, который остался после
обработки резаньем против контура, то используется функция
"Остаточный материал".
При обработке резаньем против контура ShopTurn автоматически
распознает возможно имеющийся остаточный материал и
генерирует актуализированный контур заготовки. Материал,
оставшийся из-за чистового припуска, не является остаточным
материалом. С помощью функции "Остаточный материал" можно
обрабатывать излишний материал с помощью подходящего
инструмента.
Функция "Остаточный материал" является опцией программного
обеспечения.
¾ Нажать программные клавиши "Токарная обработка контура" и "Обработка
Abspanen
резаньем остатков".
Rest
5-222
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль, поперек или параллельно контуру
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль и параллельно контуру: снаружи или внутри
При направлении резанья поперек и параллельно контуру: торцовая или обратная
сторона
Направление
Направление обработки:
обработки
↑: изнутри наружу
↓: снаружи внутрь
←: с торцовой к обратной стороне
→: с обратной к торцовой стороне
Направление обработки зависит от направления резания.
D
Глубина подачи для процесса черновой обработки (инкр.)
D
DX
Глубина подачи для процесса черновой обработки в направлении X (инкр.) - (только при
DX
обработке параллельно контуру как альтернатива D)
DZ
Глубина подачи для процесса черновой обработки в направлении Z (инкр.) - (только при
мм
обработке параллельно контуру как альтернатива D)
В конце прохода резца прямой возврат
В конце прохода резца всегда возврат по контуру
В конце прохода резца автоматический возврат по контуру
Равномерный подрез
Правка подреза на кромках
Постоянная глубина резанья
Переменная глубина резания - (только при правке подреза на кромках)
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при чистовой
обработке)
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к чистовому
припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при черновой
мм
обработке)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
Поднутрения
Есть или нет обработки элементов поднутрения
FR
Подача врезания поднутрения
мм/об.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-223
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
5.4.7 Выточка
Если необходимо изготовить выточку любой формы, то
используется функция "Выточка".
Выточка
Перед программированием выточки необходимо ввести контур
выточки.
Если выточка шире активного инструмента, то ширина снимается
за несколько проходов резца. При этом инструмент при каждой
выточке смещается на (макс.) 80% ширины инструмента.
Заготовка
При выточке ShopTurn учитывает заготовку, которая может
состоять из цилиндра, припуска к контуру готовой детали или
любого контура заготовки.
Ограничение области
Если, к примеру, необходимо обработать определенную область
обработки
контура другим инструментом, то можно ограничить область
обработки, чтобы обрабатывалась только желаемая часть
контура.
Прерывание подачи
Если необходимо предотвратить возникновение слишком
длинной стружки при обработке, то можно запрограммировать
прерывание подачи.
Режим обработки
Режим обработки (черновая или чистовая обработка) выбирается
свободно.
Более подробную информацию можно получить в главу
"Обработка резаньем".
5-224
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
¾ Нажать программные клавиши "Токарная обработка контура"
Stechen
и "Выточка".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль или поперек
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль: снаружи или внутри
При направлении резанья поперек: торцовая или обратная сторона
D
Глубина подачи для процесса черновой обработки (инкр.)
мм
XDA
1-ый предел прорезания инструмента (инкр.) - (только торцевая или обратная
мм
сторона)
XDB
2-ой предел прорезания инструмента (инкр.) - (только торцевая или обратная
мм
сторона)
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой
мм
обработке) - (как альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при
чистовой обработке)
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при
мм
черновой обработке)
BL
Описание заготовки: цилиндр, припуск или контур (только при черновой
обработке)
XD
Припуск или размер цилиндра в направлении X ∅ (абс.) - (только для
мм
цилиндра)
Припуск или размер цилиндра в направлении X (инкр.) - (только для цилиндра)
Припуск к контуру в направлении X (инкр.) - (только для припуска)
ZD
Припуск или цилиндрический размер в направлении Z (абс. или инкр.) -
мм
(только для цилиндра)
Припуск к контуру в направлении Z (инкр.) - (только для припуска)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
N
Количество выточек
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-225
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
5.4.8
Выточка остаточного материала
Если необходимо обработать материал, который остался после выточки,
то используется функция "Выточка остаточного материала".
При выточке ShopTurn автоматически распознает возможно имеющийся
остаточный материал и генерирует актуализированный контур заготовки.
Материал, оставшийся из-за чистового припуска, не является
остаточным материалом. С помощью функции "Выточка остаточного
материала" можно обрабатывать излишний материал с помощью
подходящего инструмента.
Функция "Выточка остаточного материала" является опцией
программного обеспечения.
¾ Нажать программные клавиши "Токарная обработка контура"
Stechen
Rest
и "Выточка остатков ".
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль или поперек
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль: снаружи или внутри
При направлении резанья поперек: торцовая или обратная сторона
D
Глубина подачи для процесса черновой обработки (инкр.)
мм
XDA
1. -ый предел прорезания инструмента (инкр.) - (только торцевая или обратная сторона)
мм
XDB
2. -ый предел прорезания инструмента (инкр.) - (только торцевая или обратная сторона)
мм
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при чистовой
обработке)
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к чистовому
припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при черновой
мм
обработке)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
N
Количество выточек
5-226
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
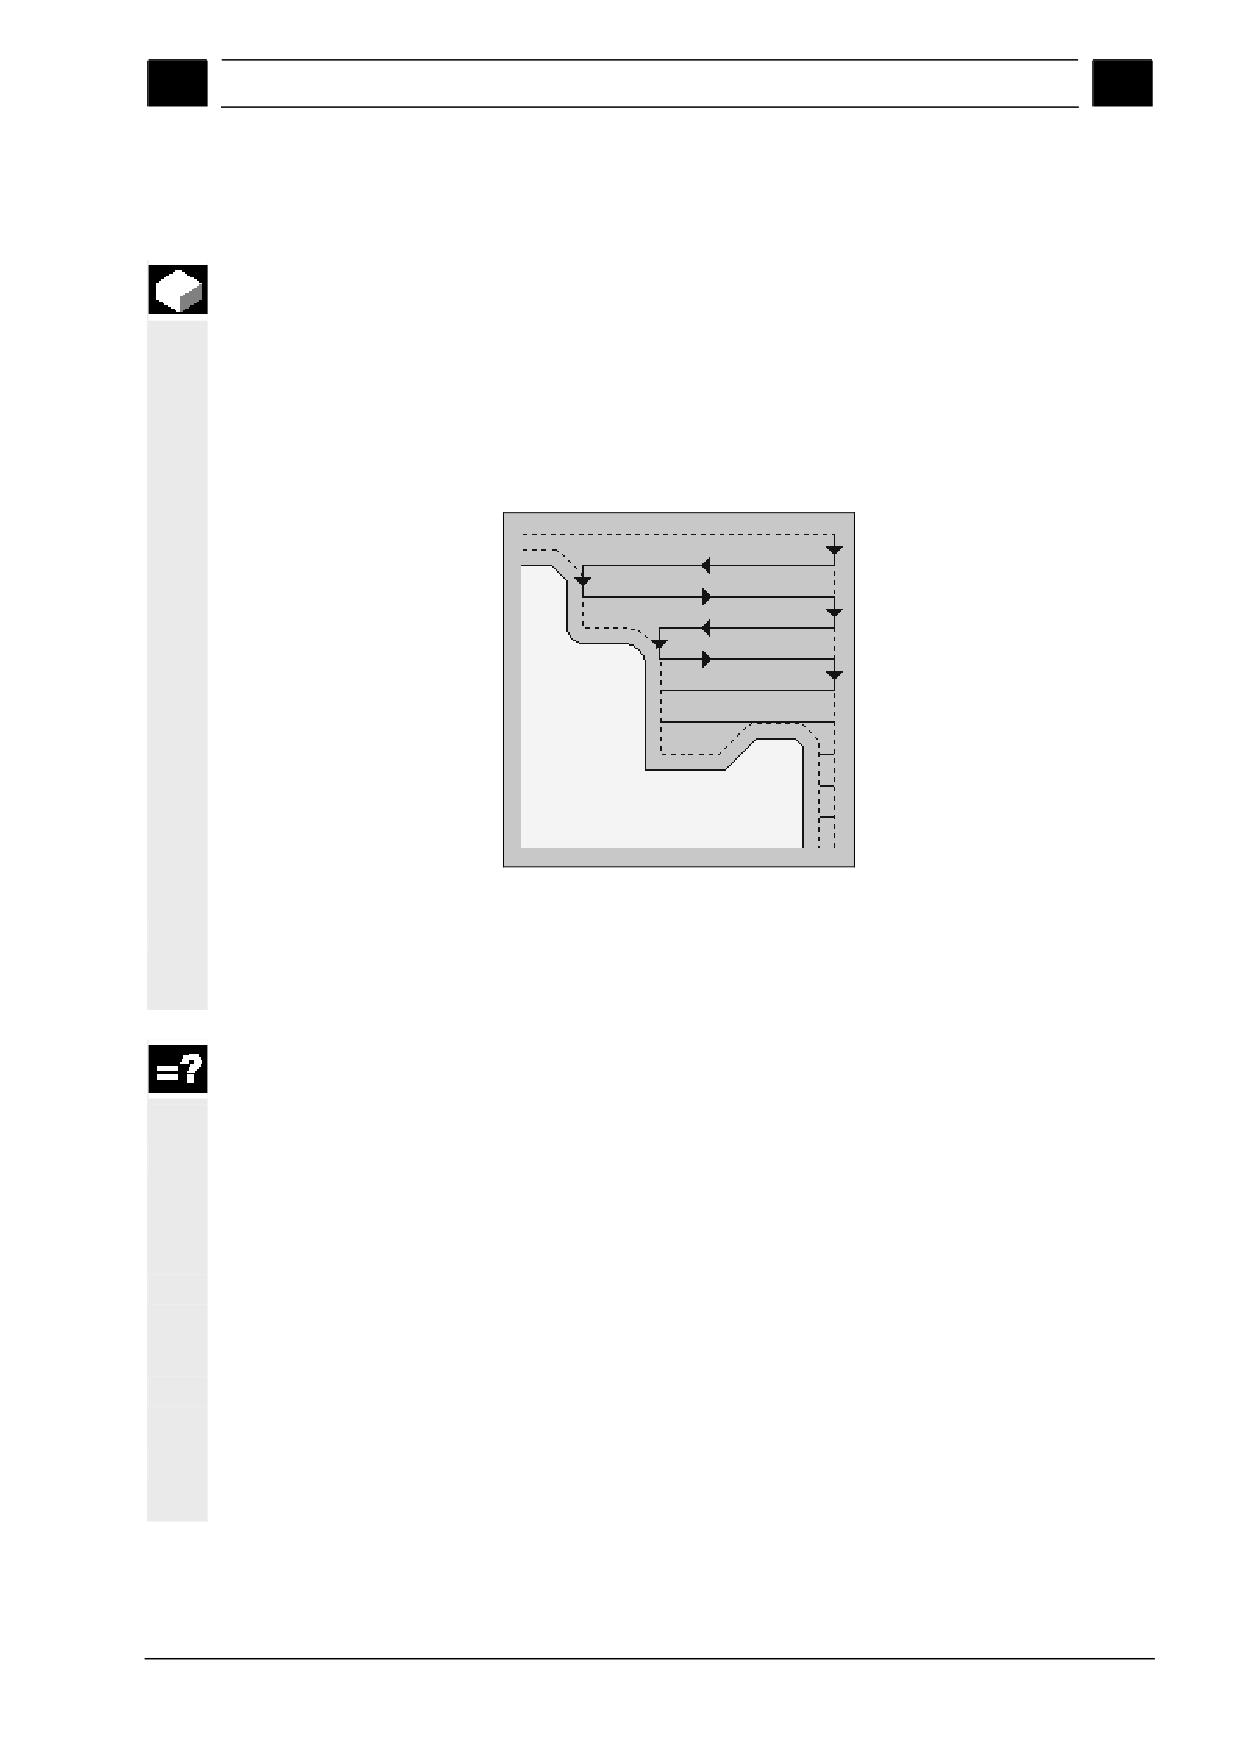
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
5.4.9 Токарная выточка
Если необходимо изготовить выточку любой формы, то
используется функция "Токарная выточка".
В отличие от выточки при токарной выточке после каждой
выточки осуществляется и обработка резаньем боковых
поверхностей, таким образом, время обработки значительно
сокращается. В отличии от обработки резаньем при токарной
выточке можно обрабатывать и контуры, ввод в которые должен
осуществляться вертикально.
Токарная выточка
Для токарной выточки необходим специальный инструмент.
Перед программированием цикла "Токарная выточка" нужно
ввести желаемый контур.
Заготовка
При токарной выточке ShopTurn учитывает заготовку, которая
может состоять из цилиндра припуска к контуру готовой детали
или любого контура заготовки.
Ограничение области
Если, к примеру, необходимо обработать определенную область
обработки
контура другим инструментом, то можно ограничить область
обработки, чтобы обрабатывалась только желаемая часть
контура.
Прерывание подачи
Если необходимо предотвратить возникновение слишком
длинной стружки при обработке, то можно запрограммировать
прерывание подачи.
Режим обработки
Режим обработки (черновая или чистовая обработка) выбирается
свободно.
Более подробную информацию можно получить в главу
"Обработка резаньем".
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-227
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
¾ Нажать программные клавиши "Токарная обработка контура"
Stechdreh
en
и "Токарная выточка ".
Параметры
Описание
Единица
T, D, S, V
См. главу "Создание программных кадров ".
FX
Подача в направлении X
мм/об.
FZ
Подача в направлении Z
мм/об.
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль или поперек
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль: снаружи или внутри
При направлении резанья поперек: торцовая или обратная сторона
D
Глубина подачи для процесса черновой обработки (инкр.)
мм
XDA
1-ый предел прорезания инструмента (инкр.) - (только торцевая или обратная сторона)
мм
XDB
2-ой предел прорезания инструмента (инкр.) - (только торцевая или обратная сторона)
мм
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) - (как
мм
альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при чистовой
обработке)
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к чистовому
припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при черновой
мм
обработке)
BL
Описание заготовки: цилиндр, припуск или контур (только при черновой обработке)
XD
Припуск или размер цилиндра в направлении X ∅ (абс.) - (только для цилиндра)
мм
Припуск или размер цилиндра в направлении X (инкр.) - (только для цилиндра)
Припуск к контуру в направлении X (инкр.) - (только для припуска)
ZD
Припуск или цилиндрический размер в направлении Z (абс. или инкр.) - (только для
мм
цилиндра)
Припуск к контуру в направлении Z (инкр.) - (только для припуска)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
N
Количество выточек
5-228
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.4
Токарная обработка контура
5
5.4.10 Токарная выточка остаточного материала
Если необходимо обработать материал, который остался после
токарной выточки, то используется функция "Токарная выточка
остаточного материала ".
При токарной выточке ShopTurn автоматически распознает
возможно имеющийся остаточный материал и генерирует
актуализированный контур заготовки. Материал, оставшийся из-
за чистового припуска, не является остаточным материалом. С
помощью функции "Токарная выточка остаточного материала"
можно обрабатывать излишний материал с помощью
подходящего инструмента.
Функция "Токарная выточка остаточного материала" является
опцией программного обеспечения.
¾ Нажать программные клавиши "Токарная обработка контура"
Stechdreh
en Rest
и "Токарная выточка остатков ".
Параметры
Описание
Единица
T, D, S, V
См. главу "Создание программных кадров ".
FX
Подача в направлении X
мм/об.
FZ
Подача в направлении Z
мм/об.
Режим
Черновая обработка
обработки
Чистовая обработка
Направление
Направление резания: вдоль или поперек
резания
Сторона
Сторона обработки:
обработки
При направлении резанья вдоль: снаружи или внутри
При направлении резанья поперек: торцовая или обратная сторона
D
Глубина подачи для процесса черновой обработки (инкр.)
мм
XDA
1-ый предел прорезания инструмента (инкр.) - (только торцевая или обратная
мм
сторона)
XDB
2-ой предел прорезания инструмента (инкр.) - (только торцевая или обратная
мм
сторона)
U
Чистовой припуск в направлении X и Z (инкр.) - (только при черновой
мм
обработке) - (как альтернатива UX и UZ)
UX
Чистовой припуск в направлении X (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
UZ
Чистовой припуск в направлении Z (инкр.) - (только при черновой обработке) -
мм
(как альтернатива U)
Припуск
Наличие или отсутствие корректурного припуска контура - (только при
чистовой обработке)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-229
Функции ShopTurn
01/2008
5
5.4 Токарная обработка контура
5
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
Положительное значение: корректурный припуск остается
Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
DI
Путь, после которого осуществляется прерывание подачи - (только при
мм
черновой обработке)
Ограничение
Есть или нет ограничения области обработки
XA
Граница X (абс.) - (только при ограничении)
мм
XB
Граница X (абс. или инкр.) - (только при ограничении)
мм
ZA
Граница Z (абс.) - (только при ограничении)
мм
ZB
Граница Z (абс. или инкр.) - (только при ограничении)
мм
N
Количество выточек
5-230
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
5.5
Фрезерная обработка
Если необходимо фрезеровать простые геометрические формы
на торцовой или боковой поверхности, то используются функции,
перечисленные в этой главе.
При фрезеровании доступны следующие геометрические формы:
• прямоугольный карман
• круговой карман
• Прямоугольная цапфа
• круговая цапфа
• продольный паз
• кольцевая канавка
• открытый паз
• Многогранник
• гравирование
Если необходимо фрезеровать карман, цапфу или паз только в
одной позиции, то указать позицию в технологическом кадре.
Если же напротив необходимо фрезеровать эти формы в
нескольких позициях, то нужно запрограммировать позиции или
образец позиций в отдельном кадре после технологического
кадра.
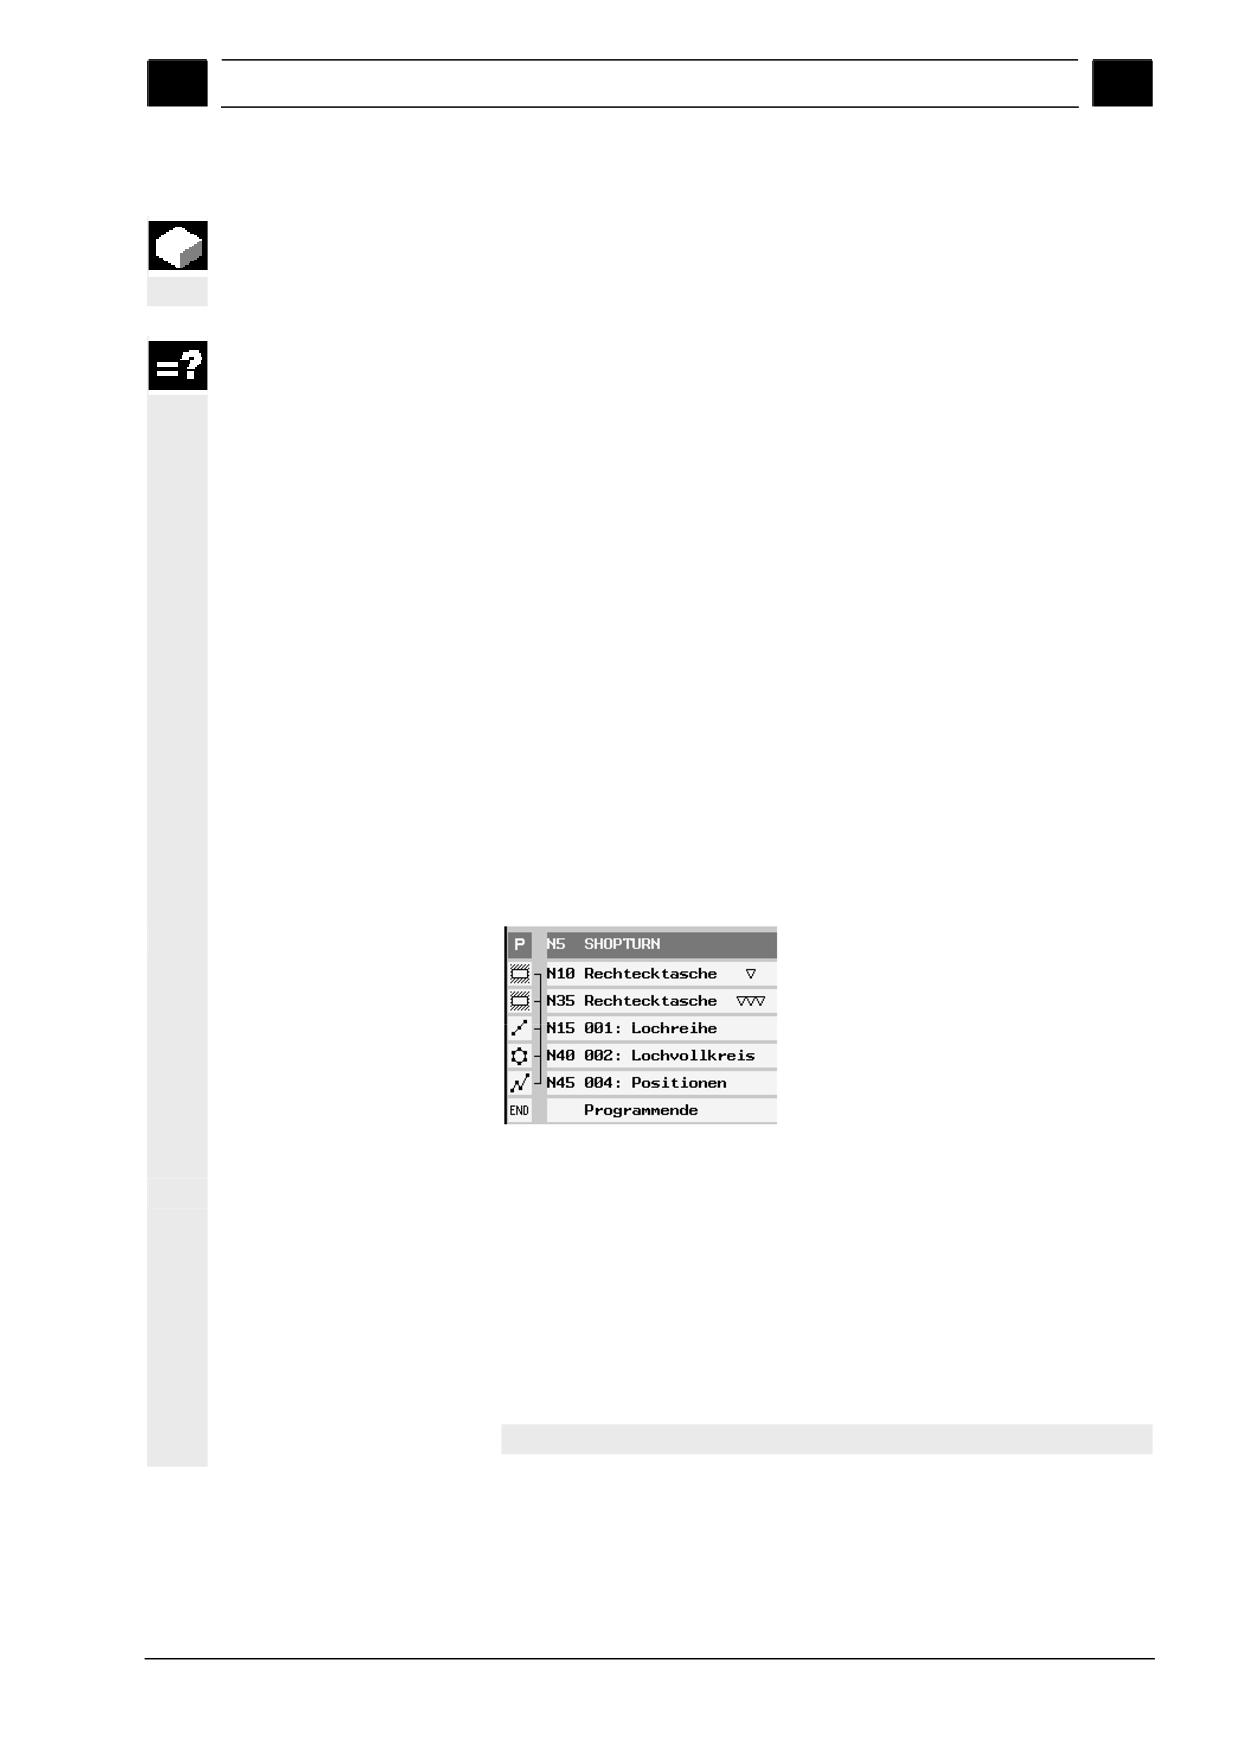
Технологический кадр и кадр позиционирования соединяются в
технологической карте квадратными скобками.
Пример: фрезерование
Зажим шпинделя
При фрезеровании, к примеру, при вертикальном врезании в
материал, может иметь смысл зажать шпиндель, чтобы не
допустить его проворачиваний. Функция "Зажим шпинделя"
должна быть установлена изготовителем станка.
Изготовитель станка также определяет, зажимает ли ShopTurn
шпиндель автоматически, если это имеет смысл для обработки,
или оператор может решить, при какой обработке шпиндель
должен быть зажат.
Следовать указаниям изготовителя станка.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-231
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Если оператор может самостоятельно решать, при какой
обработке шпиндель должен быть зажат, то действует
следующее:
Учитывать, что при обработке в плоскостях торец/торец C
и боковая поверхность/боковая поверхность С зажим
автоматически освобождается
после врезания. При обработке в плоскостях торец Y
и боковая поверхность Y зажим, напротив, действует модально,
т.е. он остается активным до тех пор,
пока не произойдет смена плоскости обработки или до
выключения
зажима в меню "Прямая Окружность" Æ "Инструмент".
5.5.1 Прямоугольный карман
Если необходимо фрезеровать любой прямоугольный карман на
торцовой или боковой поверхности, то используется функция
"Прямоугольный карман ".
При этом доступны следующие варианты обработки:
• фрезерование прямоугольного кармана из цельной заготовки
• предварительное сверление прямоугольного кармана в
центре, если, к примеру, фреза не режет по центру
(последовательное программирование программных кадров
"сверление", "прямоугольный карман" и "позиция").
Подвод/отвод
1. Инструмент подводится ускоренным ходом на высоте
плоскости отвода к центру кармана и подается на безопасное
расстояние.
2. Инструмент врезается в зависимости от выбранной стратегии
в материал.
3. Обработка кармана осуществляется в выбранном режиме
обработки всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
5-232
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Режим обработки
При фрезеровании прямоугольного кармана можно свободно
выбирать режим обработки:
• Черновая обработка
При черновой обработке последовательно от центра
обрабатываются отдельные плоскости кармана до достижения
глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край.
При этом подвод к краю кармана осуществляется по четверти
круга, который переходит в угловой радиус. При последней
подаче из центра осуществляется чистовая обработка дна.
• Чистовая обработка края
Чистовая обработка края осуществляется идентично чистовой
обработке, только отсутствует последняя подача (чистовая
обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю кармана.
¾ Нажать программные клавиши "Фрезерование", "Карман" и
Tasche
>
"Прямоугольный карман".
Rechteck-
tasche
Если необходимо фрезеровать фаску и при чистовой обработке
угловой радиус был R = 0, то при снятии фаски в параметре R
необходимо указать радиус чистовой фрезы.
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а также для
торец C/боковая поверхность C, если при черновой обработке происходит врезание по
центру)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Чистовая обработка края
Снятие фаски
Отд. позиция
Фрезеровка прямоугольного кармана на запрограммированной позиции (X0, Y0, Z0, L0, C0,
CP).
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-233
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Обр.позиции
Фрезеровка нескольких прямоугольных карманов на образце позиции (к примеру,
полный круг или решетка).
Отдельная позиция торец/торец C:
Исходной точкой всегда является центр прямоугольного кармана.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DXY
Максимальная подача в плоскости XY - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
мм
обработке)
UXY
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция боковая поверхность/боковая поверхность C:
Исходной точкой всегда является центр прямоугольного кармана.
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина кармана относительно X0 ∅ (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DYZ
Максимальная подача в плоскости YZ - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DX
Максимальная подача на глубину (направление Х) - (только при черновой и чистовой
мм
обработке)
UYZ
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
мм
обработке)
UX
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция торец Y:
Исходной точкой всегда является центр прямоугольного кармана.
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DXY
Максимальная подача в плоскости XY - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
обработке)
мм
UXY
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
5-234
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр прямоугольного кармана.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка (абс.)
мм
X1
Глубина кармана относительно Х0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DYZ
Максимальная подача в плоскости YZ - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
мм
UYZ
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
мм
обработке)
UX
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
W
Ширина кармана
мм
L
Длина кармана
мм
R
Радиус на углах кармана
мм
α0
Угол поворота кармана
градус
Торец: α0 относится к оси X, при полярной исходной точке - к позиции C0
Боковая поверхность: α0 относится к оси Y
Врезание
Стратегия врезания
По-спирали: врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и глубиной
на оборот. Если глубина для подачи достигнута, то исполняется еще один полный круг в
плоскости.
Маятниковое: врезание качанием на центральной оси кармана
Центр фрезы качается на прямой до достижения подачи на глубину. Если глубина
достигнута, то путь проходится еще раз в плоскости без подачи на глубину.
По-центру: вертикальное врезание в центре кармана
Вычисленная глубина подачи исполняется в центре кармана вертикально.
Указание: При этой установке фреза должна резать по центру или необходимо
предварительное сверление.
EP
Макс. шаг врезания (только при спиральном врезании)
мм/об.
Шаг спирали из-за геометрических соотношений может быть меньшим.
ER
Радиус врезания (только при спиральном врезании)
мм
Радиус не может быть больше радиуса фрезы, иначе образуется остаточный материал.
Кроме этого обратить внимание на то, чтобы карман не был поврежден.
EW
Угол врезания (только при маятниковом врезании)
градус
FZ
Подача на глубине (только для торец/торец С и торец Y - врезание по центру)
мм/зуб
мм/мин
FX
Подача на глубине (только для боковой поверхности/боковой поверхности С и боковой
мм/зуб
поверхности Y - врезание по центру)
мм/мин
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-235
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
5.5.2
Круговой карман
Если необходимо фрезеровать любой круговой карман на
торцовой или боковой поверхности, то используется функция
"Круговой карман".
Имеются следующие варианты обработки:
• фрезерование кругового кармана из цельной заготовки
• предварительное сверление кругового кармана в центре,
если, к примеру, фреза не режет по центру
(последовательное программирование программных кадров
"сверление", "круговой карман" и "позиция").
Для фрезерования с помощью функции "Круговой карман"
имеется два метода, плоскостной и спиральный принцип работы:
Плоскостная обработка При плоскостной выборке кармана материал снимается
горизонтально "послойно".
Подвод/отвод
1. Инструмент подводится ускоренным ходом на высоте
плоскости отвода к центру кармана и подается на безопасное
расстояние.
2. Инструмент врезается в зависимости от выбранной стратегии
в материал.
3. Обработка кармана осуществляется в выбранном режиме
обработки всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При фрезеровании кругового кармана можно свободно выбирать
режим обработки:
• Черновая обработка
При черновой обработке последовательно от центра
обрабатываются отдельные плоскости кармана до достижения
глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край.
При этом подвод к краю кармана осуществляется по четверти
круга, который переходит в радиус кармана. При последней
подаче из центра осуществляется чистовая обработка дна.
• Чистовая обработка края
Чистовая обработка края осуществляется идентично чистовой
обработке, только отсутствует последняя подача (чистовая
обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю кармана.
5-236
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Спиральная обработка
При спиральной выборке материал снимается винтовым
движением до глубины кармана.
Подвод/отвод
1. Инструмент подводится ускоренным ходом на высоте
плоскости отвода к центру кармана и подается на безопасное
расстояние.
2. Подача на первый диаметр обработки.
3. Обработка выполняется с выбранным режимом обработки на
глубине кармана.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При фрезеровании кругового кармана можно свободно выбирать
режим обработки:
•
Черновая обработка
При черновой обработке карман обрабатывается винтовыми
движениями сверху вниз.
На глубине кармана выполняется полный круг для удаления
остаточного материала.
Выполняется свободный ход инструмента от края и основания
кармана по четверти круга и он отводится ускоренным ходом
на безопасное расстояние.
Этот процесс повторяется послойно изнутри наружу то полной
обработки кармана.
•
Чистовая обработка
При чистовой обработке сначала происходит обработка края
винтовыми движениями до основания.
На глубине кармана выполняется полный круг для удаления
остаточного материала.
Фрезерование дна выполняется по спирали снаружи внутрь.
Из центра кармана выполняется отвод ускоренным ходом на
безопасное расстояние.
•
Чистовая обработка края
При чистовой обработке края сначала происходит обработка
края винтовыми движениями до основания.
На глубине кармана выполняется полный круг для удаления
остаточного материала.
Выполняется свободный ход инструмента от края и основания
кармана по четверти круга и он отводится ускоренным ходом
на безопасное расстояние.
¾
Нажать программные клавиши "Фрезерование", "Карман" и
Tasche
>
"Круговой карман ".
Kreis-
tasche
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-237
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а также для
торец C/боковая поверхность C, если при черновой обработке происходит врезание по
центру)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Чистовая обработка края
Снятие фаски (только для плоскостной)
Плоскостная
Плоскостная выборка кармана
По спирали
Выборка кармана по спирали
Отд. позиция
Фрезеровка кругового кармана на запрограммированной позиции (X0, Y0, Z0, L0, C0, CP).
Обр.позиции
Фрезеровка нескольких круговых карманов на образце позиции (к примеру, полный круг
или решетка).
Отдельная позиция торец/торец C:
Исходной точкой всегда является центр кругового кармана.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DXY
Максимальная подача в плоскости XY - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DZ
Плоскостная
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
обработке)
мм
По спирали:
макс. шаг спирали
мм/об.
UXY
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
обработке)
мм
UZ
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция боковая поверхность/боковая поверхность C:
Исходной точкой всегда является центр кругового кармана.
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина кармана относительно X0 ∅ (асб. или инкр.) - (только при черновой и чистовой
мм
5-238
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
обработке)
DYZ
Максимальная подача в плоскости YZ - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
обработке)
UYZ
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
мм
обработке)
UX
Ширина фаски (инкр.) - (только при снятии фаски)
мм
FS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
ZFS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
Отдельная позиция торец Y:
Исходной точкой всегда является центр кругового кармана.
CP
Угол позиционирования для области обработки
мм
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DXY
Максимальная подача в плоскости XY - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
обработке)
мм
UXY
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
обработке)
мм
UZ
Чистовой припуск на глубину (основание кармана) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр кругового кармана.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка (абс.)
мм
X1
Глубина кармана относительно Х0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
DYZ
Максимальная подача в плоскости YZ - (только при черновой и чистовой обработке)
мм
Подача в плоскости в %: отношение подачи в плоскости (мм) к диаметру фрезы (мм)
%
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
мм
UYZ
Чистовой припуск в плоскости (край кармана) - (только при черновой и чистовой
обработке)
мм
UX
Чистовой припуск на глубине (основание кармана) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
∅
Диаметр кармана
мм
Врезание
Стратегия врезания (только при "плоскостном" варианте обработки)
По спирали: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и глубиной
на оборот. Если глубина для подачи достигнута, то исполняется еще один полный круг в
плоскости.
Подача: подача обработки
По-центру: вертикальное врезание в центре кармана
Вычисленная глубина подачи исполняется в центре кармана вертикально. Подача:
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-239
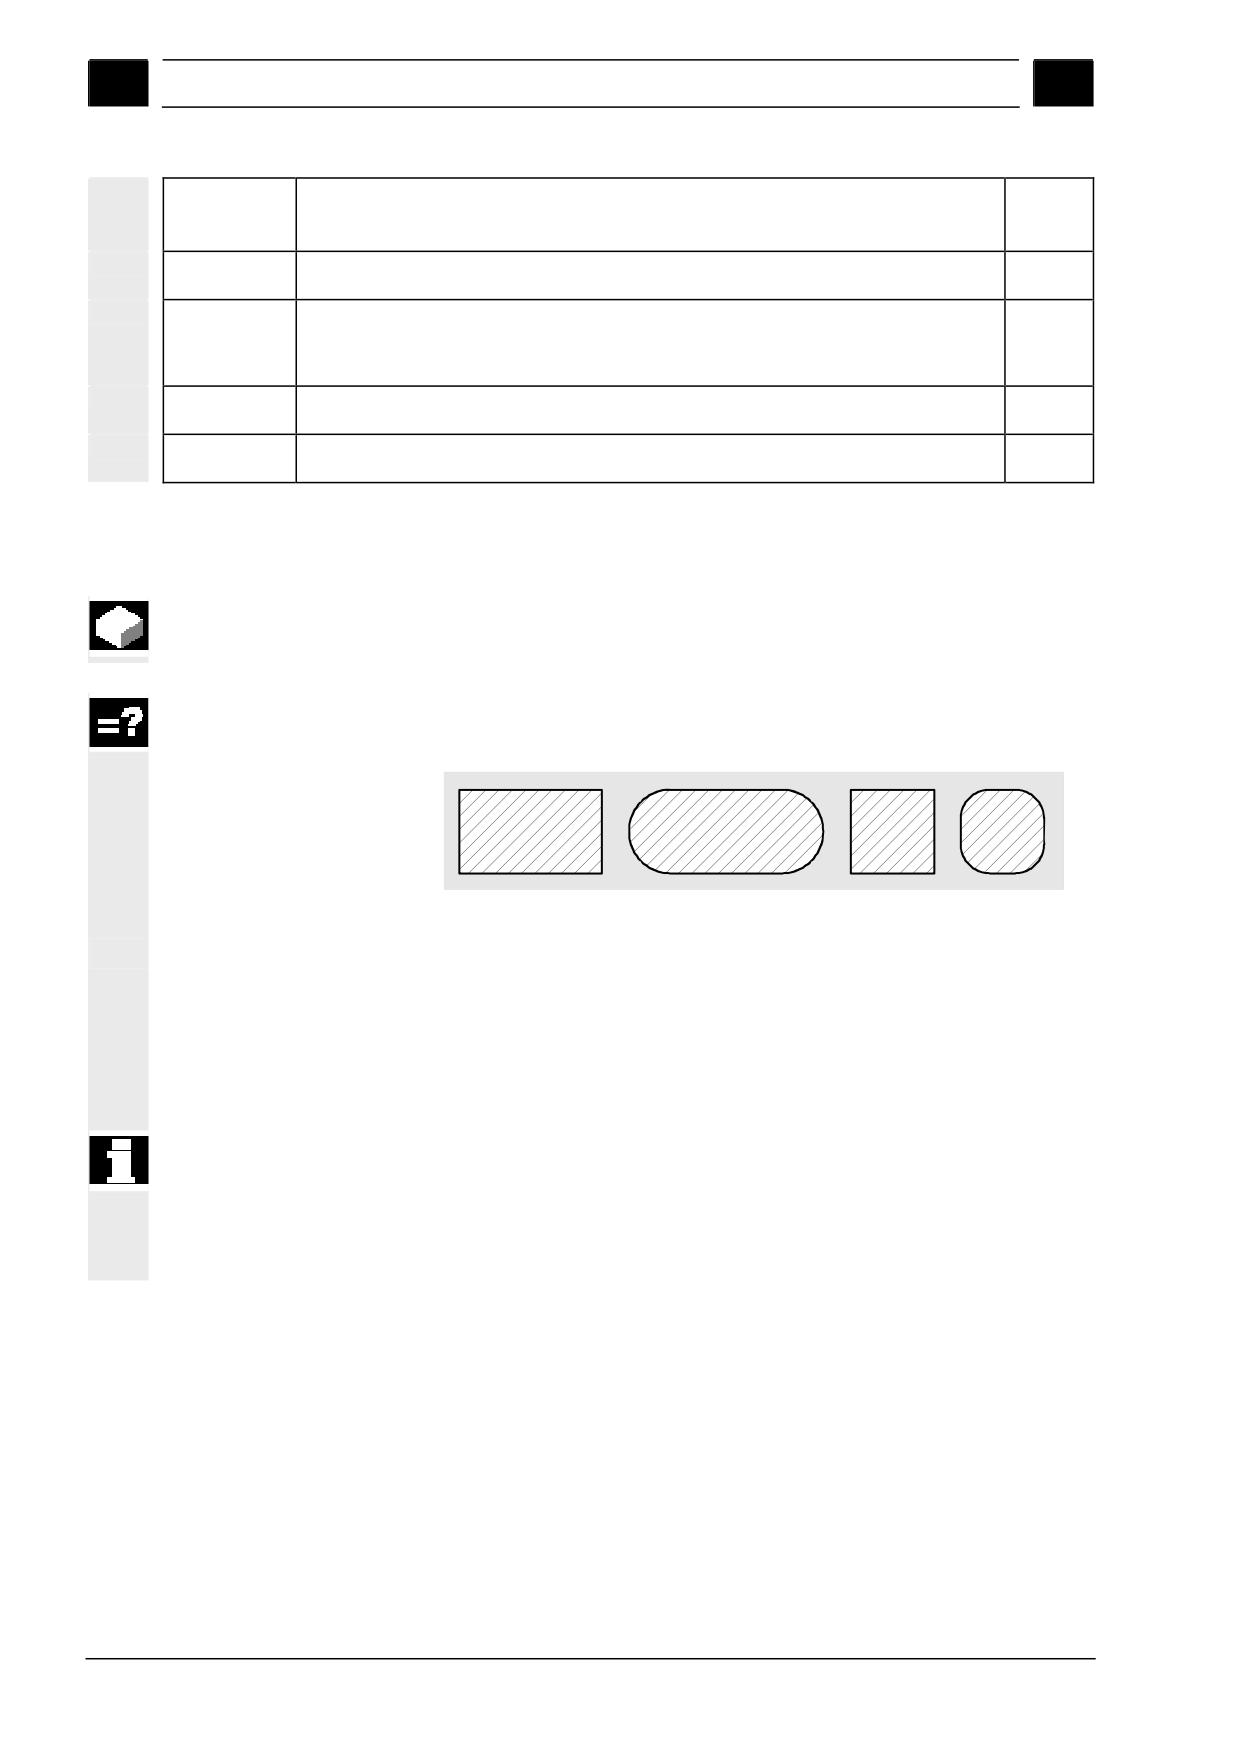
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
подача как запрограммировано в FZ
Указание: При вертикальном врезании в центре кармана фреза должна резать по центру
или необходимо предварительное сверление.
EP
Макс. шаг врезания (только при спиральном врезании)
мм/об.
Шаг спирали из-за геометрических соотношений может быть меньшим.
ER
Радиус врезания (только при спиральном врезании)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный материал.
Кроме этого обратить внимание на то, чтобы карман не был поврежден.
FZ
Подача на глубине (только для торец/торец С и торец Y - врезание по центру)
мм/зуб
мм/мин
FX
Подача на глубине (только для боковой поверхности/боковой поверхности С и боковой
мм/зуб
поверхности Y - врезание по центру)
мм/мин
5.5.3 Прямоугольная цапфа
Если необходимо фрезеровать различные прямоугольные
цапфы, то используется функция "Прямоугольная цапфа ".
При этом доступны следующие формы с или без углового
радиуса:
Прямоугольная цапфа
Дополнительно к желаемой прямоугольной цапфе необходимо
определить цапфу-заготовку. Цапфа-заготовка определяет
область, вне которой отсутствует материал, т.е движение там
осуществляется ускоренным ходом. Цапфа-заготовка не должна
перекрывать соседние цапфы-заготовки и автоматически
устанавливается ShopTurn по центру готовой цапфы.
Цапфа обрабатывается только одной подачей. Если необходимо
выполнить обработку за несколько подач, то нужно
запрограммировать функцию "Прямоугольная цапфа" несколько
раз с постоянно уменьшающимся чистовым припуском.
5-240
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
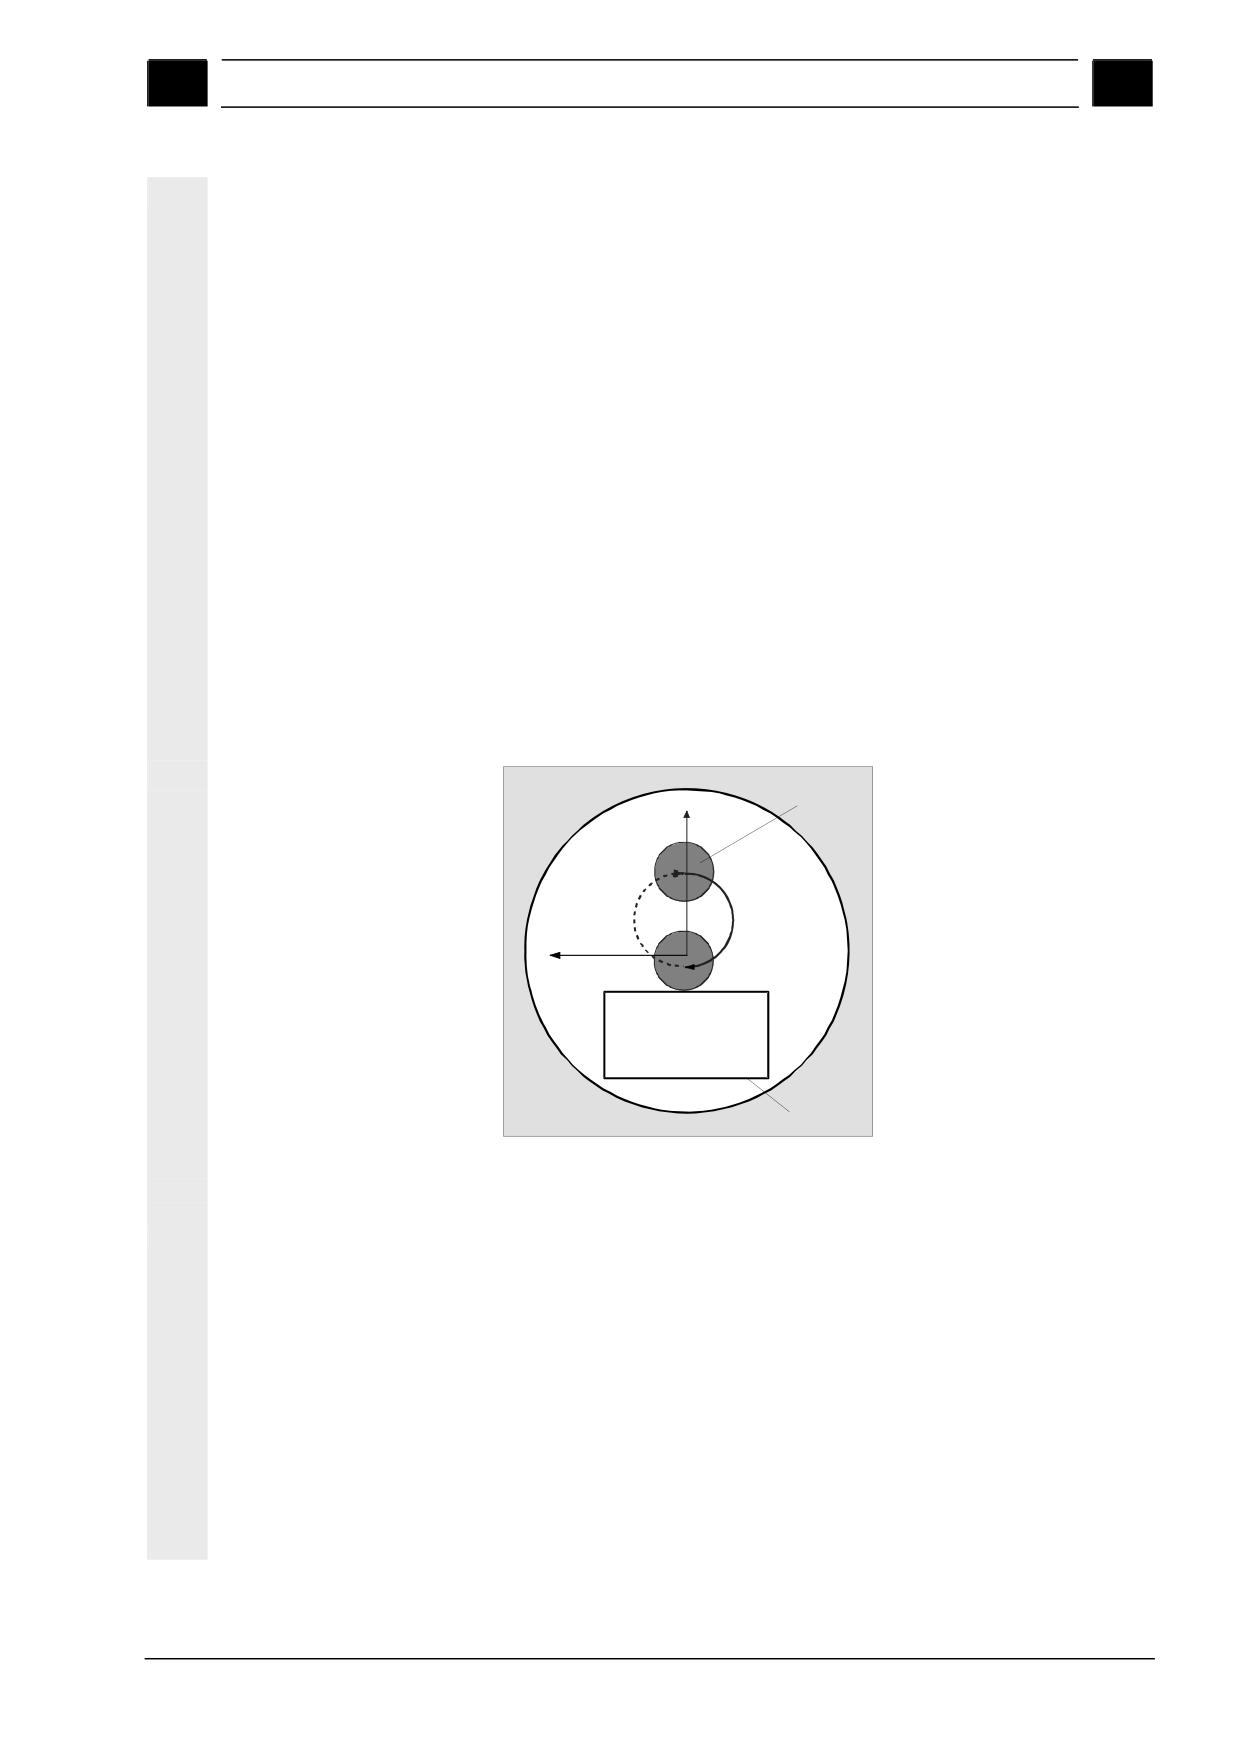
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода на точку старта и подается на безопасное расстояние.
Точка старта лежит на повернутой на α0 положительной оси Х.
2. Инструмент подводится к контуру цапфы сбоку по полукругу с
подачей обработки. Сначала осуществляется подача на
глубину обработки, после этого движение в плоскости.
Обработка цапфы осуществляется в зависимости от
запрограммированного направления вращения обработки
(противоход/синхронный ход) по часовой или против часовой
стрелки.
3. После однократного прохождения цапфы инструмент
выводится из контура по полукругу и осуществляется подача
на следующую глубину обработки.
4. Снова осуществляется подвод к цапфе по полукругу и
однократный обход цапфы. Этот процесс повторяется до тех
пор, пока не будет достигнута запрограммированная глубина
цапфы.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Инструмент
X
Отвод от
Подвод
контура
к
контуру
Y
Прямоугольная
цапфа
Подвод и отвод от прямоугольной цапфы по полукругу
Режим обработки
При фрезеровании прямоугольной цапфы можно свободно
выбирать режим обработки:
• Черновая обработка
При черновой обработке цапфа обходится до достижения
запрограммированного чистового припуска.
• Чистовая обработка
Если запрограммирован чистовой припуск, то цапфа
обходится до достижения глубины Z1.
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю
прямоугольной цапфы.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-241
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
¾ Нажать программные клавиши "Фрезерование", "Цапфа" и
Zapfen
>
"Прямоугольная цапфа".
Rechteck-
zapfen
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 6 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Снятие фаски
Отд. позиция
Фрезеровка прямоугольной цапфы на запрограммированной позиции (X0, Y0, Z0,
Обр.позиции
L0, C0, CP).
Фрезеровка нескольких прямоугольных цапф на образце позиции (полный круг
или решетка).
Отдельная позиция торец/торец C:
Исходной точкой всегда является центр прямоугольной цапфы.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина цапфы относительно Z0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UXY
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
5-242
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Отдельная позиция торец Y:
Исходной точкой всегда является центр прямоугольной цапфы.
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина цапфы относительно Z0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UXY
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр прямоугольной цапфы.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина цапфы относительно Х0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DX
Максимальная подача на глубине (направление Х) - (только при черновой и
мм
чистовой обработке)
UYZ
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UX
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
W
Ширина готовой цапфы
мм
L
Длина готовой цапфы
мм
R
Радиус на кромках цапфы (угловой радиус)
мм
α0
Угол поворота цапфы
градус
Торец: α0 относится к оси X, при полярной исходной точке - к позиции C0
Боковая поверхность: α0 относится к оси Y
W1
Ширина цапфы-заготовки (важно для определения позиции подвода)
мм
L1
Длина цапфы-заготовки (важно для определения позиции подвода)
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-243
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
5.5.4 Круговая цапфа
Если необходимо фрезеровать круговую цапфу, то используется
функция "Круговая цапфа".
Дополнительно к желаемой круговой цапфе необходимо
определить цапфу-заготовку. Цапфа-заготовка определяет
область, вне которой отсутствует материал, т.е движение там
осуществляется ускоренным ходом. Цапфа-заготовка не должна
перекрывать соседние цапфы-заготовки и автоматически
устанавливается ShopTurn по центру готовой цапфы.
Цапфа обрабатывается только одной подачей. Если необходимо
осуществить обработку с несколькими подачами, то необходимо
запрограммировать функцию "Круговая цапфа" несколько раз с
постоянно уменьшаемым чистовым припуском.
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода на точку старта и подается на безопасное расстояние.
Точка старта всегда лежит на положительной оси Х.
2. Инструмент подводится к контуру цапфы сбоку по полукругу с
подачей обработки. Сначала осуществляется подача на
глубину обработки, после этого движение в плоскости.
Обработка цапфы осуществляется в зависимости от
запрограммированного направления вращения обработки
(противоход/синхронный ход) по часовой или против часовой
стрелки.
3. После однократного прохождения цапфы инструмент
выводится из контура по полукругу и осуществляется подача
на следующую глубину обработки.
4. Снова осуществляется подвод к цапфе по полукругу и
однократный обход цапфы. Этот процесс повторяется до тех
пор, пока не будет достигнута запрограммированная глубина
цапфы.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
5-244
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
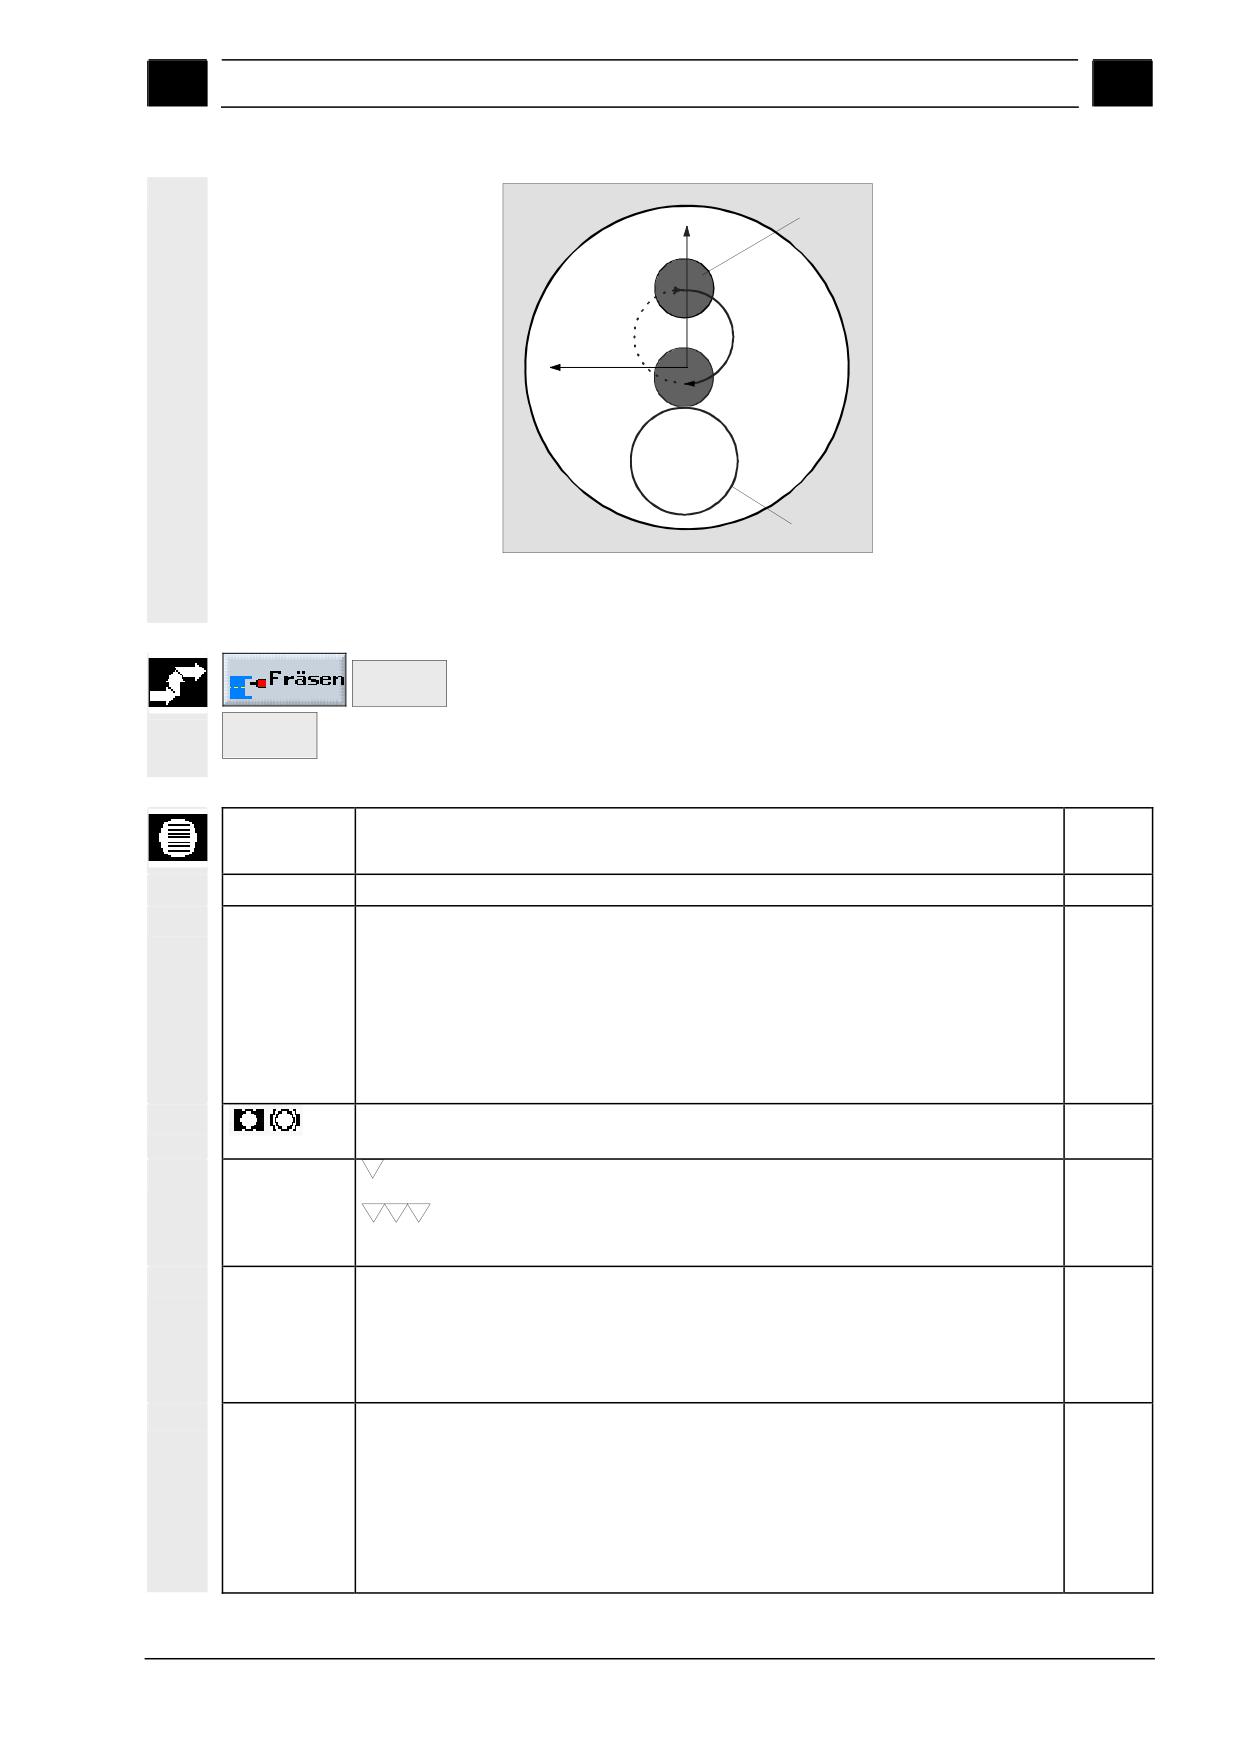
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
Инструмент
X
Отвод
от
Подвод
контура
к
контуру
Y
Круговая
цапфа
Подвод и отвод от круговой цапфы по полукругу
¾ Нажать программные клавиши "Фрезерование", "Цапфа" и
Zapfen
>
"Круговая цапфа ".
Kreis-
zapfen
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор между 6 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Снятие фаски
Отд. позиция
Фрезеровка круговой цапфы на запрограммированной позиции (X0, Y0, Z0, L0, C0,
Обр.позиции
CP).
Фрезеровка нескольких круговых цапф на образце позиции (полный круг или
решетка).
Отдельная позиция торец/торец C:
Исходной точкой всегда является центр круговой цапфы.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-245
Функции ShopTurn
01/2008
5
5.5
Фрезерная обработка
5
Z1
Глубина цапфы относительно Z0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UXY
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
Отдельная позиция торец Y:
Исходной точкой всегда является центр круговой цапфы.
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина цапфы относительно Z0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и
мм
чистовой обработке)
UXY
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UZ
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр круговой цапфы.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка в направлении X (абс.)
мм
X1
Глубина цапфы относительно Х0 (асб. или инкр.) - (только при черновой и
мм
чистовой обработке)
DX
Максимальная подача на глубине (направление Х) - (только при черновой и
мм
чистовой обработке)
UYZ
Чистовой припуск в плоскости (край цапфы) - (только при черновой и чистовой
мм
обработке)
UX
Чистовой припуск на глубине (глубина цапфы) - (только при черновой и
мм
чистовой обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии
мм
фаски)
∅
Диаметр готовой цапфы
мм
∅1
Диаметр цапфы-заготовки (важно для определения позиции подвода)
мм
5-246
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
5.5.5 Продольный паз
Если необходимо фрезеровать любой продольный паз на
торцовой или боковой поверхности, то используется функция
"Продольный паз ".
При этом доступны следующие варианты обработки:
• фрезерование продольного паза из цельной заготовки.
• предварительное сверление продольного паза в центре, если,
к примеру, фреза не режет по центру (последовательное
программирование программных кадров "сверление",
"прямоугольный карман" и "позиция").
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода на центр паза и подается на безопасное расстояние.
2. Инструмент врезается в зависимости от выбранной стратегии
в материал.
3. Обработка продольного паза осуществляется в выбранном
режиме обработки всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При фрезеровании продольного паза можно свободно выбирать
режим обработки:
• Черновая обработка
При черновой обработке последовательно от центра
обрабатываются отдельные плоскости паза до достижения
глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край.
При этом подвод к краю паза осуществляется по четверти
круга, который переходит в угловой радиус. При последней
подаче из центра осуществляется чистовая обработка дна.
• Чистовая обработка края
Чистовая обработка края осуществляется идентично чистовой
обработке, только отсутствует последняя подача (чистовая
обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю
продольного паза.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-247
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
¾ Нажать программные клавиши "Фрезерование", "Паз" и
Nut
>
"Продольный паз ".
Längsnut
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
Положение
Выбор положения:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а также для
торец C/боковая поверхность C, если при черновой обработке происходит врезание по
центру)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Чистовая обработка края
Снятие фаски
Отд. позиция
Фрезеровка продольного паза на запрограммированной позиции (X0, Y0, Z0, L0, C0, CP).
Обр.позиции
Фрезеровка нескольких продольных пазов на образце позиции (полный круг или
решетка).
Отдельная позиция торец/торец C:
Исходной точкой всегда является центр продольного паза.
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
мм
DXY
Максимальная подача в плоскости XY
Подача в плоскости в %: Отношение подачи в плоскости (мм) к диаметру фрезы (мм) -
%
(только при черновой и чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
мм
обработке)
UXY
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
UZ
Чистовой припуск на глубине (основание паза) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция боковая поверхность/боковая поверхность C:
Исходной точкой всегда является центр продольного паза.
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина паза относительно X0 ∅ (асб. или инкр.) - (только при черновой и чистовой
мм
5-248
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
обработке)
мм
DYZ
Максимальная подача в плоскости YZ
%
Подача в плоскости в %: Отношение подачи в плоскости (мм) к диаметру фрезы (мм) -
(только при черновой и чистовой обработке)
мм
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
мм
UYZ
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
UX
Чистовой припуск на глубине (основание паза) - (только при черновой и чистовой
мм
обработке)
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция торец Y:
Исходной точкой всегда является центр продольного паза.
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
мм
обработке)
мм
DXY
Максимальная подача в плоскости XY
Подача в плоскости в %: Отношение подачи в плоскости (мм) к диаметру фрезы (мм) -
%
(только при черновой и чистовой обработке)
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
мм
обработке)
UXY
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
UZ
Чистовой припуск на глубине (основание паза) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Отдельная позиция боковая поверхность Y:
Исходной точкой всегда является центр продольного паза.
C0
Исходная точка
градус
Y0
Исходная точка в направлении Y (абс.)
мм
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Исходная точка (абс.)
мм
X1
Глубина паза относительно Х0 (асб. или инкр.) - (только при черновой и чистовой
мм
DYZ
обработке)
мм
Максимальная подача в плоскости YZ
Подача в плоскости в %: Отношение подачи в плоскости (мм) к диаметру фрезы (мм) -
%
(только при черновой и чистовой обработке)
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
мм
обработке)
UYZ
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
UX
Чистовой припуск на глубине (основание паза) - (только при черновой и чистовой
обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
градус
Торец: α0 относится к оси X, при полярной исходной точке - к позиции C0
Боковая поверхность: α0 относится к оси Y
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-249
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Врезание
Стратегия врезания
мм
По центру: вертикальное врезание на центре продольного паза
Движение в центре паза на глубину подачи.
Указание: При этой установке фреза должна резать по центру.
Качанием: врезание качанием на центральной оси продольного паза
Центр фрезы качается на прямой до достижения подачи на глубину. Если
глубина достигнута, то путь проходится еще раз в плоскости без подачи на
глубину.
EW
Угол врезания (только при маятниковом врезании)
градус
FZ
Подача на глубине (только для торец/торец С и торец Y - врезание по центру)
мм/зуб
мм/мин
FX
Подача на глубине (только для боковой поверхности/боковой поверхности С и
мм/зуб
боковой поверхности Y - врезание по центру)
мм/мин
5.5.6
Кольцевая канавка
Если необходимо фрезеровать одну или несколько кольцевых
канавок одинакового размера на полном круге или делительной
окружности, то используется функция "Кольцевая канавка".
Размер инструмента
Учитывать, что фреза при обработке кольцевой канавки не
должна быть меньше минимального размера:
• Черновая обработка:
1/2 ширины канавки W - чистовой припуск UXY ≤ диаметр
фрезы
• Чистовая обработка
1/2 ширины канавки W ≤ диаметр фрезы
• Чистовая обработка края
Чистовой припуск UXY ≤ диаметр фрезы
Кольцевая выточка
Если необходимо изготовить кольцевую выточку, то для
параметров "количество N" и "апертурный угол α1" необходимо
ввести следующие значения:
N = 1
α1 = 360°
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости
отвода до центра полукруга на конце канавки и подается на
безопасное расстояние.
2. После этого инструмент врезается с подачей обработки в
деталь, при этом учитывается макс. подача в направлении Z
(при торцовой обработке) и направлении X (при обработке
боковой поверхности), а также чистовой припуск. Обработка
кольцевой канавки осуществляется в зависимости от
направления вращения обработки (противоход или
синхронный ход) по часовой стрелке или против часовой
5-250
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
01/2008
Функции ShopTurn
5
5.5
Фрезерная обработка
5
стрелки.
3. Если первая кольцевая канавка готова, то инструмент
отводится ускоренным ходом на плоскость отвода.
4. Подвод с последующей обработкой к следующей кольцевой
канавке осуществляется по прямой или круговой траектории.
Подача ускоренного хода для позиционирования по круговой
траектории установлена в машинных данных.
Следовать указаниям изготовителя станка.
5. Инструмент отводится ускоренным ходом на безопасное
расстояние.
Режим обработки
При фрезеровании кольцевой канавки можно свободно выбирать
режим обработки:
• Черновая обработка
При черновой обработке последовательно от центра
полукруга на конце канавки обрабатываются отдельные
плоскости канавки до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край
до достижения глубины Z1. При этом подвод к краю канавки
осуществляется по четверти круга, который переходит в
радиус. При последней подаче осуществляется чистовая
обработка основания из центра полукруга на конце канавки.
• Чистовая обработка края
Чистовая обработка края осуществляется идентично
чистовой обработке, только отсутствует последняя подача
(чистовая обработка основания).
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю
кольцевой канавки.
¾ Нажать программные клавиши "Фрезерование", "Паз" и
Nut
>
"Кольцевая канавка".
Kreisnut
Параметры
Описание
Единица
T, D, F, S, V
См. главу "Создание программных кадров ".
FZ
Подача на глубину
мм/зуб
мм/мин
Положение
Выбор между 8 различными положениями:
• торец/торец C - спереди
• торец /торец C - сзади
• боковая поверхность/боковая поверхность C - внутри
• боковая поверхность/боковая поверхность C - снаружи
• торец Y - спереди (только если имеется ось Y)
• торец Y - сзади (только если имеется ось Y)
• боковая поверхность Y - внутри (только если имеется ось Y)
• боковая поверхность Y - снаружи (только если имеется ось Y)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
5-251
Функции ShopTurn
01/2008
5
5.5 Фрезерная обработка
5
Зажим/освобождение шпинделя (только для торец Y/боковая поверхность Y, а также для торец
C/боковая поверхность C, если при черновой обработке происходит врезание по центру)
Функция должна быть установлена изготовителем станка.
Режим
Черновая обработка
обработки
Чистовая обработка
Чистовая обработка края
Снятие фаски
Полный круг
Позиционирование кольцевых канавок на полном круге. Расстояние от одной кольцевой
канавки до другой всегда одинаково и вычисляется СЧПУ.
Делительная
Позиционирование кольцевых канавок на делительной окружности. Расстояние от одной
окружность
кольцевой канавки до другой может быть определено через угол α2.
Торец/торец C:
Исходной точкой всегда является центр полного круга или делительной окружности
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
обработке)
мм
DZ
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
обработке)
мм
UXY
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
FS
Ширина фаски (абс.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Боковая поверхность/боковая поверхность C:
Исходной точкой всегда является центр полного круга или делительной окружности
Y0
Исходная точка в направлении Y (абс.)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
X0
Цилиндрический диаметр ∅ (абс.)
мм
X1
Глубина паза относительно X0 ∅ (асб. или инкр.) - (только при черновой и чистовой
обработке)
мм
DX
Максимальная подача на глубине (направление Х) - (только при черновой и чистовой
обработке)
мм
UYZ
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
FS
Ширина фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Торец Y:
Исходной точкой всегда является центр полного круга или делительной окружности
CP
Угол позиционирования для области обработки
градус
X0
Исходная точка в направлении X (абс.)
мм
Y0
Исходная точка в направлении Y (абс.)
мм
L0
Исходная точка "полярная длина" (как альтернатива X0)
мм
C0
Исходная точка "полярный угол" (как альтернатива Y0)
градус
Z0
Исходная точка в направлении Z (абс.)
мм
Z1
Глубина кармана относительно Z0 (асб. или инкр.) - (только при черновой и чистовой
DZ
обработке)
мм
UXY
Максимальная подача на глубине (направление Z) - (только при черновой и чистовой
FS
обработке)
мм
ZFS
Чистовой припуск в плоскости (край паза) - (только при черновой и чистовой обработке)
мм
Ширина фаски (инкр.) - (только при снятии фаски)
мм
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
5-252
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Выпуск 01/2008
содержание .. 28 29 30 31 ..