содержание .. 24 25 26 27 ..
SINUMERIK 840D sl ShopTurn. Управление / Программирование ЧПУ (2008 год) - часть 1
Введение
1
Отладка станка
2
Обработка детали
3
Создание программы
SINUMERIK 840D sl
4
ShopTurn
ShopTurn
Функции ShopTurn
5
Работа в ручном
6
режиме (Manuelle
Управление/программирование
Maschine)
Программа кода G
7
Работа с осью B
8
Работа с двумя
9
инструментальными
суппортами
Управление
10
Действительно для
инструментом
СЧПУ
Управление
SINUMERIK 840D sl/840DE sl
11
программами
ПО
Версия
NCU системное ПО для
SINUMERIK 840D sl/840DE sl
1.5
Сообщения, ошибки,
12
с ShopTurn
7.5
данные пользователя
Примеры
13
Приложение
A
Выпуск 01/2008
Указатель
B
01/2008
Предисловие
0
0
Указания по
Данное руководство содержит указания, соблюдение которых
безопасности
необходимо для лично безопасности пользователя и для
недопущения материального ущерба. Указания по личной
безопасности обозначены предупреждающим треугольником,
указания только по материальному ущербу не имеют такового. В
зависимости от степени опасности предупреждающие указания
имеют следующую градацию.
Опасность
означает, что следствием несоблюдения соответствующих мер
безопасности являются смерть или тяжкие телесные
повреждения.
Предупреждение
означает, что следствием несоблюдения соответствующих мер
безопасности могут стать смерть или тяжкие телесные
повреждения.
Осторожно
с предупреждающим треугольником означает, что следствием
несоблюдения соответствующих мер безопасности могут стать
легкие телесные повреждения.
Осторожно
без предупреждающего треугольника означает, что следствием
несоблюдения соответствующих мер безопасности может стать
материальный ущерб.
Внимание
означает, что следствием несоблюдения соответствующих
указаний может быть нежелательный результат или состояние.
При возникновении нескольких уровней опасности всегда
используется предупреждающее указание для более высокого
уровня. При наличии в предупреждении указаний на телесные
повреждения там же могут быть добавлены и указания на
материальный ущерб.
Квалифицированный
Отладка и эксплуатация соответствующего устройства/системы
персонал
разрешается только при использовании данной документации.
Ввод в эксплуатацию и эксплуатация устройства/системы могут
быть осуществлены только квалифицированным персоналом.
Квалифицированным персоналом согласно указаниям по
безопасности данной документации являются лица, имеющие
право ввода в эксплуатацию, заземления и обозначения
устройств, систем и контуров тока согласно стандартам техники
безопасности.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
v
Предисловие
01/2008
0
0
Правильное
Учитывать следующее:
использование
Предупреждение
Устройство может использоваться только в предусмотренных в
каталоге и техническом описании случаях и только в комбинации
с рекомендованными или разрешенными Siemens устройствами и
компонентами сторонних производителей. Условиями
безупречной и надежной работы устройства являются
правильная транспортировка, хранение, установка и монтаж, а
также правильное управление и поддержание технического
состояния.
Структура
В данной документации используются следующие обозначенные
документации
пиктограммами информационные блоки:
Ориентация
Фоновая информация
Последовательность действий
Объяснение параметров
Дополнительные указания
Опция программного обеспечения
Описываемая функция является опцией программного
обеспечения. Т.е., функция работает на СЧПУ, если была
приобретена соответствующая опция.
Изготовитель станка
Если в определенных случаях существуют возможные
дополнения или изменения со стороны изготовителя станка, то на
это указывается следующим образом:
Следовать указаниям изготовителя станка.
Ссылка на литературу
Если определенные случаи нашли свое отражение в литературе,
то это обозначено следующим образом:
Литература:
Понятия
Далее объясняется значение основополагающих понятий этой
документации.
Программа
Программа это последовательность команд на СЧПУ, которые
все вместе вызывают изготовление определенной детали на
станке.
vi
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Предисловие
0
0
Контур
Контур, с одной стороны, обозначает очертания детали.
С другой стороны, контуром называется и часть программы, в
которой из отдельных элементов определяется очертание
детали.
Цикл
Цикл, к примеру, нарезание внутренней резьбы, это заданная
ShopTurn подпрограмма для выполнения повторяющегося
процесса обработки.
(Частично цикл называют и функцией.)
Шпиндели/оси
Различные шпиндели/оси в настоящей документации имеют
следующее обозначение:
S1: главный шпиндель
S2: инструментальный шпиндель
S3: встречный шпиндель
C1: главный шпиндель оси C
C3: встречный шпиндель оси C
Z3: дополнительная ось (к примеру, ось для перемещения
встречного шпинделя)
Изготовитель станка может задавать и другие обозначения.
Следовать указаниям изготовителя станка.
Единица измерения
В данной документации единицы параметров всегда указываются
метрически. Соответствующие дюймовые единицы приведены в
таблице ниже.
Метрическая
Дюймовая
мм
дюйм
мм/зуб
дюйм/зуб
мм/мин
дюймов/мин
мм/об.
дюймов/об.
м/мин
футов/мин
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
vii
Предисловие
01/2008
0
0
Для заметок
viii
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Содержание
0
0
Содержание
Введение
1-17
1.1
ShopTurn
1-18
1.1.1
Процесс работы
1-19
1.2
Рабочее место
1-20
1.2.1
Система координат
1-21
1.2.2
Пульты оператора
1-22
1.2.3
Клавиши пультов оператора
1-23
1.2.4
Станочные пульты
1-25
1.2.5
Элементы станочного пульта
1-25
1.3
Интерфейс
1-29
1.3.1
Обзор
1-29
1.3.2
Управление через программные клавиши и обычные клавиши
1-32
1.3.3
Окна программы
1-36
1.3.4
Ввод параметров
1-40
1.3.5
Интерфейс CNC-ISO
1-42
1.3.6
ShopTurn Open (PCU 50.3)
1-44
Отладка станка
2-45
2.1
Включение и выключение
2-46
2.2
Реферирование
2-46
2.2.1
Подтверждение пользователя для Safety Integrated
2-48
2.3
Режимы работы
2-49
2.4
Установки для станка
2-50
2.4.1
Переключение единиц измерения (миллиметр/дюйм)
2-50
2.4.2
Переключение системы координат (MСS/WСS)
2-51
2.4.3
Шпиндели
2-52
2.5
Инструменты
2-54
2.5.1
Создание нового инструмента
2-56
2.5.2
Список инструментов
2-57
2.5.3
Ручное измерение инструмента
2-63
2.5.4
Измерение инструмента с помощью измерительного щупа
2-65
2.5.5
Компенсация измерительного щупа
2-67
2.5.6
Измерение инструмента с помощью лупы
2-69
2.6
Измерение нулевой точки детали
2-70
2.7
Смещения нулевой точки
2-71
2.7.1
Установка смещения нулевой точки
2-72
2.7.2
Определение смещений нулевой точки
2-74
2.7.3
Список смещений нулевой точки
2-75
2.8
Ручной режим
2-77
2.8.1
Выбор инструмента и шпинделя
2-77
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
ix
Содержание
01/2008
0
0
2.8.2
Перемещение осей
2-79
2.8.3
Позиционирование осей
2-81
2.8.4
Простая обработка детали резаньем
2-81
2.8.5
Установки для ручного режима
2-84
2.9
MDA
2-86
2.10
Машинное время
2-87
Обработка детали
3-89
3.1
Запуск/остановка обработки
3-90
3.2
Отладка программы
3-93
3.3
Индикация актуального программного кадра
3-94
3.4
Репозиционирование осей
3-95
3.5
Запуск обработки в определенном месте программы
3-96
3.6
Управление ходом программы
3-101
3.7
Пересохранение
3-103
3.8
Проверка программы
3-104
3.9
Исправление программы
3-105
3.10
Индикация функций G и вспомогательных функций
3-106
3.11
Симуляция обработки
3-107
3.11.1
Симуляция перед обработкой детали
3-109
3.11.2
Прорисовка перед обработкой детали
3-110
3.11.3
Прорисовка при обработке детали
3-111
3.11.4
Изменение формы заготовки для программы кода G
3-112
3.11.5
Различные виды детали
3-113
3.11.6
Изменение сегмента
3-117
3.12
Установки для автоматического режима
3-119
3.12.1
Определение подачи пробного хода
3-119
3.12.2
Параметрирование счетчика деталей
3-120
Создание программы ShopTurn
4-121
4.1
Структура программы
4-122
4.2
Основы
4-124
4.2.1
Плоскости обработки
4-124
4.2.2
Подвод/отвод к циклу обработки
4-126
4.2.3
Абсолютный и инкрементальный размер
4-128
4.2.4
Полярные координаты
4-130
4.2.5
Калькулятор
4-131
4.2.6
Посадки
4-133
4.3
Программа рабочих операций
4-134
4.3.1
Обзор
4-134
4.3.2
Создание новой программы
4-136
x
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
01/2008
Содержание
0
0
4.3.3
Создание программных кадров
4-140
4.3.4
Изменить программные кадры
4-144
4.3.5
Редактор программ
4-145
4.3.6
Указание количества изделий
4-148
Функции ShopTurn
5-149
5.1
Линейные или круговые движения по траектории
5-151
5.1.1
Выбор инструмента и плоскости обработки
5-152
5.1.2
Прямая
5-154
5.1.3
Окружность с известным центром
5-156
5.1.4
Окружность с известным радиусом
5-157
5.1.5
Полярные координаты
5-159
5.1.6
Полярная прямая
5-160
5.1.7
Полярная окружность
5-162
5.2
Сверление
5-163
5.2.1
Сверление по центру
5-164
5.2.2
Резьба по центру
5-166
5.2.3
Сверление и развертывание
5-167
5.2.4
Глубокое сверление
5-169
5.2.5
Нарезание внутренней резьбы
5-171
5.2.6
Резьбофрезерование
5-173
5.2.7
Позиции и образцы позиций
5-175
5.2.8
Любые позиции
5-176
5.2.9
Образец позиции "Линия"
5-178
5.2.10
Образец позиции "Решетка"
5-179
5.2.11
Образец позиции "Рамка"
5-182
5.2.12
Образец позиции "Полный круг"
5-184
5.2.13
Образец позиции "Делительная окружность"
5-186
5.2.14
Включение и выключение позиций
5-188
5.2.15
Повторение позиций
5-189
5.3
Токарная обработка
5-190
5.3.1
Циклы обработки резаньем
5-190
5.3.2
Циклы выточки
5-193
5.3.3
Канавки формы E и F
5-196
5.3.4
Резьбовые канавки
5-197
5.3.5
Нарезание резьбы резцом
5-199
5.3.6
Дополнительная обработка резьбы
5-203
5.3.7
Отрез
5-204
5.4
Токарная обработка контура
5-206
5.4.1
Представление контура
5-208
5.4.2
Создание нового контура
5-210
5.4.3
Создание элементов контура
5-211
5.4.4
Изменение контура
5-216
5.4.5
Обработка резаньем
5-218
5.4.6
Обработка резаньем остаточного материала
5-222
5.4.7
Выточка
5-224
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
xi
Содержание
01/2008
0
0
5.4.8
Выточка остаточного материала
5-226
5.4.9
Токарная выточка
5-227
5.4.10
Токарная выточка остаточного материала
5-229
5.5
Фрезерная обработка
5-231
5.5.1
Прямоугольный карман
5-232
5.5.2
Круговой карман
5-236
5.5.3
Прямоугольная цапфа
5-240
5.5.4
Круговая цапфа
5-244
5.5.5
Продольный паз
5-247
5.5.6
Кольцевая канавка
5-250
5.5.7
Открытый паз
5-253
5.5.8
Позиции
5-259
5.5.9
Многогранник
5-259
5.5.10
Гравирование
5-261
5.6
Фрезерование контура
5-268
5.6.1
Представление контура
5-271
5.6.2
Создание нового контура
5-273
5.6.3
Создание элементов контура
5-275
5.6.4
Изменение контура
5-282
5.6.5
Фрезерование траектории
5-284
5.6.6
Предварительное сверление контурного кармана
5-289
5.6.7
Фрезерование контурного кармана (черновая обработка)
5-293
5.6.8
Выборка остаточного материала контурного кармана
5-296
5.6.9
Чистовая обработка контурного кармана
5-298
5.6.10
Снятие фаски контурного кармана
5-302
5.6.11
Фрезерование контурной цапфы (черновая обработка)
5-303
5.6.12
Выборка остаточного материала контурной цапфы
5-306
5.6.13
Чистовая обработка контурной цапфы
5-308
5.6.14
Снятие фаски контурной цапфы
5-311
5.7
Вызов подпрограммы
5-313
5.8
Повторение программных кадров
5-315
5.9
Обработка с помощью встречного шпинделя
5-316
5.10
Изменение установок программы
5-322
5.11
Вызов смещений нулевой точки
5-323
5.12
Определение трансформаций координат
5-324
5.13
Программирование цикла подвода/отвода
5-326
5.14
Вставка кода G в программу рабочих операций
5-328
5.15
Заучивание
5-330
5.15.1 Заучивание цикла
5-330
5.15.2 Заучивание образца позиции
5-331
5.15.3 Заучивание контурного объекта
5-332
xii
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
01/2008
Содержание
0
0
Работа в ручном режиме (Manuelle Maschine)
6-333
6.1
Manuelle Maschine
6-334
6.2
Смещения нулевой точки
6-335
6.3
Простая обработка детали в ручном режиме работы
6-335
6.3.1
Перемещение осей
6-336
6.3.2
Обточка конусов
6-337
6.3.3
Обточка прямой
6-338
6.4
Сложная обработка в ручном режиме работы
6-339
6.4.1
Сверление с Manuelle Maschine
6-340
6.4.2
Токарная обработка с Manuelle Maschine
6-340
6.4.3
Фрезерование с Manuelle Maschine
6-341
6.5
Симуляция
6-342
Программа кода G
7-343
7.1
Создание программы кода G
7-344
7.2
Выполнение программы кода G
7-347
7.3
Редактор кода G
7-349
7.4
R-параметры
7-352
Работа с осью B
8-353
8.1
Токарный станок с осью B
8-354
8.2
Точная установка инструмента при токарной обработке
8-356
8.3
Фрезерование с осью B
8-356
8.3.1
Поворот
8-357
8.3.2
Отвод/подвод
8-358
8.4
Образец позиции
8-360
8.5
Измерение инструмента
8-361
8.6
Выбор инструмента для ручного режима
8-362
Работа с двумя инструментальными суппортами
9-363
9.1
Токарные станки с двумя инструментальными суппортами
9-364
9.2
Программирование с двумя инструментальными суппортами
9-364
9.3
Измерение инструмента
9-365
Управление инструментом
10-367
10.1
Список инструментов, список износа инструмента и магазин инструментов 10-368
10.2
Включение инструментов в список инструмента
10-374
10.2.1
Создание нового инструмента
10-374
10.2.2
Создание нескольких резцов на инструмент
10-376
10.2.3
Создание однотипного инструмента
10-377
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
xiii
Содержание
01/2008
0
0
10.3
Сортировка инструментов
10-378
10.4
Удаление инструментов из списка инструментов
10-378
10.5
Загрузка инструмента в магазин или выгрузка из магазина
10-379
10.6
Перемещение инструмента
10-381
10.7
Позиционирование магазина
10-383
10.8
Ввод данных износа инструмента
10-383
10.9
Активация контроля инструмента
10-384
10.10
Управление местами в магазине
10-386
Управление программами
11-387
11.1
Управление программами с помощью ShopTurn
11-388
11.2
Управление программами с ShopTurn на NCU (HMI Embedded sl)
11-389
11.2.1
Открытие программы
11-391
11.2.2
Выполнение программы
11-392
11.2.3
Выполнение программы кода G с USB/сетевого диска
11-393
11.2.4
Создание новой директории/программы
11-394
11.2.5
Выделение нескольких программ
11-395
11.2.6
Копирование/переименование директории/программы
11-396
11.2.7
Удаление директории/программы
11-397
11.2.8
Сохранение/загрузка данных инструмента/нулевых точек
11-398
11.3
Управление программами с PCU 50.3 (HMI Advanced)
11-401
11.3.1
Открытие программы
11-403
11.3.2
Выполнение программы
11-404
11.3.3
Загрузка/выгрузка программы
11-405
11.3.4 Выполнение программы кода G с жесткого диска или дисковода/сетевого диска
11-406
11.3.5 Создание новой директории/программы
11-408
11.3.6 Выделение нескольких программ
11-409
11.3.7 Копирование/переименование/перемещение директории/программы
11-410
11.3.8 Удаление директории/программы
11-412
11.3.9 Сохранение/загрузка данных инструмента/нулевых точек
11-412
Сообщения, ошибки, данные пользователя
12-415
12.1
Сообщения
12-416
12.2
Ошибки
12-416
12.3
Данные пользователя
12-417
12.4
Индикация версии
12-419
Примеры
13-421
13.1
Стандартные обработки
13-422
13.2
Фрезерование контура
13-434
xiv
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
01/2008
Содержание
0
0
Приложение
A-443
A
Сокращения
A-444
B
Указатель
I-447
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
xv
Содержание
01/2008
0
0
xvi
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - Версия 01/2008
01/2008
Введение
1
1
Введение
1.1
ShopTurn
1-18
1.1.1
Процесс работы
1-19
1.2
Рабочее место
1-20
1.2.1
Система координат
1-21
1.2.2
Пульты оператора
1-22
1.2.3
Клавиши пультов оператора
1-23
1.2.4
Станочные пульты
1-25
1.2.5
Элементы станочного пульта
1-25
1.3
Интерфейс
1-29
1.3.1
Обзор
1-29
1.3.2
Управление через программные клавиши и обычные клавиши
1-32
1.3.3
Окна программы
1-36
1.3.4
Ввод параметров
1-40
1.3.5
Интерфейс CNC-ISO
1-42
1.3.6
ShopTurn Open (PCU 50.3)
1-44
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-17
Введение
01/2008
1
1.1 ShopTurn
1
1.1
ShopTurn
ShopTurn это программное обеспечения для управления и
программирования токарных станков, которое позволяет
осуществлять удобное управление станком и простое
программирование деталей.
Некоторые из свойств программного обеспечения:
Отладка станка
Специальные измерительные циклы облегчают измерение
инструментов и детали.
Выполнение
Выполнение программы может быть представлено на дисплее в
программы
трех измерениях.
Таким образом, можно легко контролировать результат
программирования или удобно отслеживать обработку детали на
станке (опция ПО).
Для выполнения программы рабочих операций необходимы
права записи и чтения.
Выполнение программ рабочих операций является опцией ПО.
Создание программы
Программирование детали с помощью ShopTurn не требует
особых усилий, так как оно имеет графическую поддержку и не
требует знаний кода G.
ShopTurn показывает программу в наглядной технологической
карте и представляет отдельные циклы и элементы контура в
динамической графике.
Мощный контурный вычислитель позволяет вводить любые
контуры.
Цикл обработки резаньем с распознаванием остаточного
материала позволяет избежать ненужных обработок.
Управление
ShopTurn сохраняет данные инструмента. Программное
инструментом
обеспечение при этом может управлять и данными инструмента,
который не находится в револьверной головке.
Управление
Похожие программы не должны специально создаваться заново,
программами
а могут быть легко скопированы и изменены.
Дистанционная
Кроме этого возможно переключение из ShopTurn на интерфейс
диагностика
CNC-ISO. Там может быть активирована дистанционная
диагностика, которая позволяет управлять станком через
внешнее вычислительное устройство.
1-18
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.1 ShopTurn
1
1.1.1 Процесс работы
В данном руководстве различаются две типичные рабочие
ситуации.
Необходимо выполнить программу, чтобы запустить
автоматическую обработку детали.
Сначала необходимо создать программу для обработки детали.
Выполнение
Перед выполнением программы сначала необходимо настроить
программы
станок. Для этого необходимо осуществить следующие действия,
поддерживаемые ShopTurn (см. главу "Настройка станка"):
осуществить движение к референтной точке станка
(только при инкрементальной системе измерения
перемещений)
измерить инструменты
определить нулевую точку детали
при необходимости задать другие смещения нулевой точки
После полной отладки станка можно выбрать программу и
запустить ее автоматическое выполнение (см. главу. "Обработка
детали").
Создание программы
При создании новой программы можно выбрать, необходимо ли
создать программу рабочих операций или программу кода G (см.
"Создание программы рабочих операций" или "Программа кода
G").
При создании программы рабочих операций ShopTurn
потребуется ввести все релевантные параметры. Ход программы
автоматически представляется в векторной графике.
Дополнительную поддержку при программировании оказывают
вспомогательные изображения, которые поясняют отдельные
параметры шагов обработки.
Конечно, в программу рабочих операций могут вставляться и
команды кода G.
Программа кода G, напротив, может создаваться только из
команд кода G.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-19
Введение
01/2008
1
1.2 Рабочее место
1
1.2
Рабочее место
К рабочему месту ShopTurn, наряду с токарным станком с
системой ЧПУ/позиционирования и пульт оператора и станочный
пульт.
Пульт
оператора
Станочный
Токарный станок
пульт
с СЧПУ
Эскиз рабочего места
Токарный станок
ShopTurn может использоваться на токарном станке с одним
суппортом с тремя осями, главным, инструментальным и
встречным шпинделем.
СЧПУ
ShopTurn работает на СЧПУ SINUMERIK 840D sl с ShopTurn на
NCU (HMI Embedded) и PCU 50.3 (HMI Advanced).
Пульт оператора
Через пульт оператора осуществляется коммуникация с
ShopTurn.
Станочный пульт
С помощью станочного пульта осуществляется управление
токарным станком.
1-20
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.2
Рабочее место
1
1.2.1 Система координат
При обработке детали на токарном станке за основу берется
прямоугольная система координат. Она состоит из трех
параллельных осям станка осей координат X, Y и Z. Установка
оси координат Y не является обязательной. Поворачиваемая на
любой угол ось шпинделя Z является самостоятельной осью
вращения и обозначается C.
Положение системы координат и нулевой точки станка зависят от
типа станка.
Y+
X+
M
W
C
Z+
M = нулевая точка станка
W = нулевая точка детали
Положение системы координат, нулевой точки станка и нулевой точки детали
(пример)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-21
Введение
01/2008
1
1.2 Рабочее место
1
1.2.2 Пульты оператора
Для PCU может использоваться один из следующих пультов
оператора:
OP 010
OP 010C
OP 010S
OP 012
OP 015
OP 015A
OP 015AT
TP 015A
TP15AT
На примере пульта оператора OP 010 объясняются компоненты,
доступные для работы с СЧПУ и управления обрабатывающим
станком.
Клавиши описываются в следующей главе.
Пульт оператора OP
010
4
1
5
3
6
2
2
Пульт оператора OP 010
1 Дисплей
2 Дисплейные клавиши
3 Горизонтальная панель программных клавиш
4 Вертикальная панель программных клавиш
5 Алфавитно-цифровой блок
Блок коррекции/курсоров с клавиатурой управления и
клавишей Input
6 Интерфейс USB
1-22
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.2
Рабочее место
1
1.2.3 Клавиши пультов оператора
Alarm Cancel
Удаление ошибки, обозначенной этим символом.
Channel
У ShopTurn без функций.
Help
Переключение между технологической картой и графическим
программированием, а также экраном параметров с графическим
программированием и экраном параметров со вспомогательным
изображением.
Next Window
У ShopTurn без функций.
Page Up или Page Down
Перемещение вверх или вниз в директории или в
технологической карте.
Cursor
Перемещение между различными полями или строками.
С помощью "Курсор вправо" - открытие директории или
программы.
С помощью "Курсор влево" - переход на вышестоящий уровень
директории.
Select
Выбор из нескольких заданных возможностей.
Клавиша соответствует программной клавише "Выбор".
End
Перемещение курсора на последнее поле ввода в экране
параметров.
Backspace
удаление значения в поле ввода
в режиме вставки: удаление символа, находящегося перед
курсором
Tab
У ShopTurn без функций.
Shift
При нажатой клавише Shift вывод верхнего символа на клавишах
с двойным значением.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-23
Введение
01/2008
1
1.2 Рабочее место
1
Ctrl
Перемещение с помощью следующих комбинаций клавиш в
технологической карте и редакторе кода G:
Ctrl + Pos1: переход в начало
Ctrl + End: переход в конец
Alt
У ShopTurn без функций.
Del
удаление значения в поле параметра
в режиме вставки: стирание символа, выделенного курсором
стирание линий обработки при прорисовке и в симуляции.
Insert
Включение режима вставки или калькулятора
Input
завершение ввода значения в поле ввода
открытие директории или программы
Ошибка - только OP 010 и OP 010C
Вызов области управления "Сообщения/ошибки".
Клавиша соответствует программной клавише "Выбор".
Программа - только OP 010 и OP 010C
Вызов области управления "Программа".
Клавиша соответствует программной клавише "Редактирование
программы".
Смещение - только OP 010 и OP 010C
Вызов области управления "Инструменты/смещения нулевой
точки".
Клавиша соответствует программной клавише "Нулевая тока
инструмента".
Менеджер программ - только OP 010 и OP 010C
Вызов области управления "Менеджер программ".
Клавиша соответствует программной клавише "Программа".
1-24
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.2
Рабочее место
1
1.2.4
Станочные пульты
Токарный станок может быть оснащен станочным пультом
Siemens или специфическим станочным пультом изготовителя
станка.
Через станочный пульт запускаются операции на токарном
станке, к примеру, перемещение осей или запуск обработки
детали.
Для активных в данный момент функций на станочном пульте
загораются LED соответствующих клавиш.
1.2.5
Элементы станочного пульта
Аварийный выключатель
Нажать выключатель в аварийной ситуации, т.е. когда существует
опасность для жизни людей или опасность повреждения станка
или детали.
Все приводы останавливаются с максимально возможным
моментом торможения.
Прочие реакции на нажатие аварийного выключателя см. данные
изготовителя станка.
Reset (сброс)
Reset
• Отмена выполнения актуальной программы.
СЧПУ остается синхронной со станком. Она находится в
исходной позиции и готова для нового выполнения программы.
• Удаление ошибки
Jog
Jog
Выбор режима работы Jog (Maschine Manuell).
Teach In
Teach In
У ShopTurn без функций.
MDA
MDA
Выбор режима работы MDA.
Auto
Auto
Выбор режима работы "Автоматический" (Maschine Auto).
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-25
Введение
01/2008
1
1.2 Рабочее место
1
Single Block
Single Block
Покадровое выполнение программы (отдельный кадр).
Repos
Repos
Репозиционирование, повторный подвод к контуру.
Ref Point
Ref Point
Подвод к референтной точке.
Inc Var (Incremental Feed Variable)
VAR
Движение с размером шага с переменной величиной шага.
Inc (Incremental Feed)
1
10000
Движение с размером шага с заданной величиной шага в
1, ..., 10000 инкрементов.
Нормирование значения инкремента зависит от машинных
данных.
Следовать указаниям изготовителя станка.
Cycle Start
Cycle Start
Запуск выполнения программы.
Cycle Stop
Cycle Stop
Остановка выполнения программы.
Клавиши осей
+X
Z
Перемещение оси в соответствующем направлении.
Rapid
Rapid
Перемещение оси ускоренным ходом (максимальная скорость).
WCS MCS
WCS MCS
Переключение между системой координат детали (WСS) и
системой координат станка (MСS).
1-26
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.2
Рабочее место
1
Процентовка подачи/ускоренного хода
Уменьшение или увеличение запрограммированной подачи или
ускоренного хода.
%
Запрограммированная подача или ускоренный ход соответствует
100% и может регулироваться от 0% до 120%, при ускоренном
ходе только до 100%.
Заново установленная подача появляется как абсолютное
значение и в процентах на индикации состояния подачи на
дисплее.
Feed Stop
Feed Stop
Прекращение текущей программы и остановка приводов осей.
Feed Start
Feed Start
Продолжение выполнения программы в актуальном кадре и
увеличение подачи до заданной программой величины.
Процентовка шпинделя
Уменьшение или увеличение запрограммированного числа
оборотов шпинделя.
%
Запрограммированное число оборотов шпинделя соответствует
100% и может регулироваться от 50 до 120%. Заново
установленное число оборотов шпинделя появляется как
абсолютное значение и в процентах в индикации состояния
шпинделя на дисплее.
Spindle Dec. - только станочный пульт OP032S
Spindle Dec.
Уменьшение запрограммированного числа оборотов шпинделя.
Spindle Inc. - только станочный пульт OP032S
Spindle Inc.
Увеличение запрограммированного числа оборотов шпинделя.
100% - только станочный пульт OP032S
100%
Повторная установка запрограммированного числа оборотов
шпинделя.
Spindle Stop
Spindle Stop
Остановка шпинделя.
Spindle Start
Spindle Start
Запуск шпинделя.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-27
Введение
01/2008
1
1.2 Рабочее место
1
Кодовый переключатель
Через кодовый переключатель можно устанавливать различные
права доступа. Кодовый переключатель имеет четыре позиции,
соответствующие степеням защиты 4 до 7.
Через машинные данные можно заблокировать доступ к
программам, данным и функциям с различными уровнями
защиты.
Следовать указания изготовителя станка.
Для кодового переключателя имеется три ключа различного
цвета, которые могут быть вынуты в указанных позициях:
Позиция 0
Низшее
Нет ключа
право доступа
Степень защиты 7
⏐
⏐
⏐
⏐
⏐
Позиция 1
⏐
⏐
Ключ 1 черный
⏐
↓
Степень защиты 6
Расширенные
права доступа
Позиция 2
⏐
⏐
Ключ 1 зеленый
⏐
⏐
Степень защиты 5
⏐
⏐
⏐
⏐
↓
Позиция 3
Наивысшее
Ключ 1 красный
право доступа
Степень защиты 4
Изменение позиции ключа для смены права доступа не сразу
отображается на интерфейсе. Сначала необходимо запустить
какое-либо действие (к примеру, закрыть или открыть
директорию).
Если PLC находится в состоянии остановки (LED станочного
пульта мигают), то ShopTurn не обрабатывает позиции кодового
переключателя при запуске.
Другие уровни защиты 0 до 3 изготовитель станка может
устанавливать через пароль. При установленном пароле
ShopTurn не обрабатывает позиции кодового переключателя.
1-28
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
1.3
Интерфейс
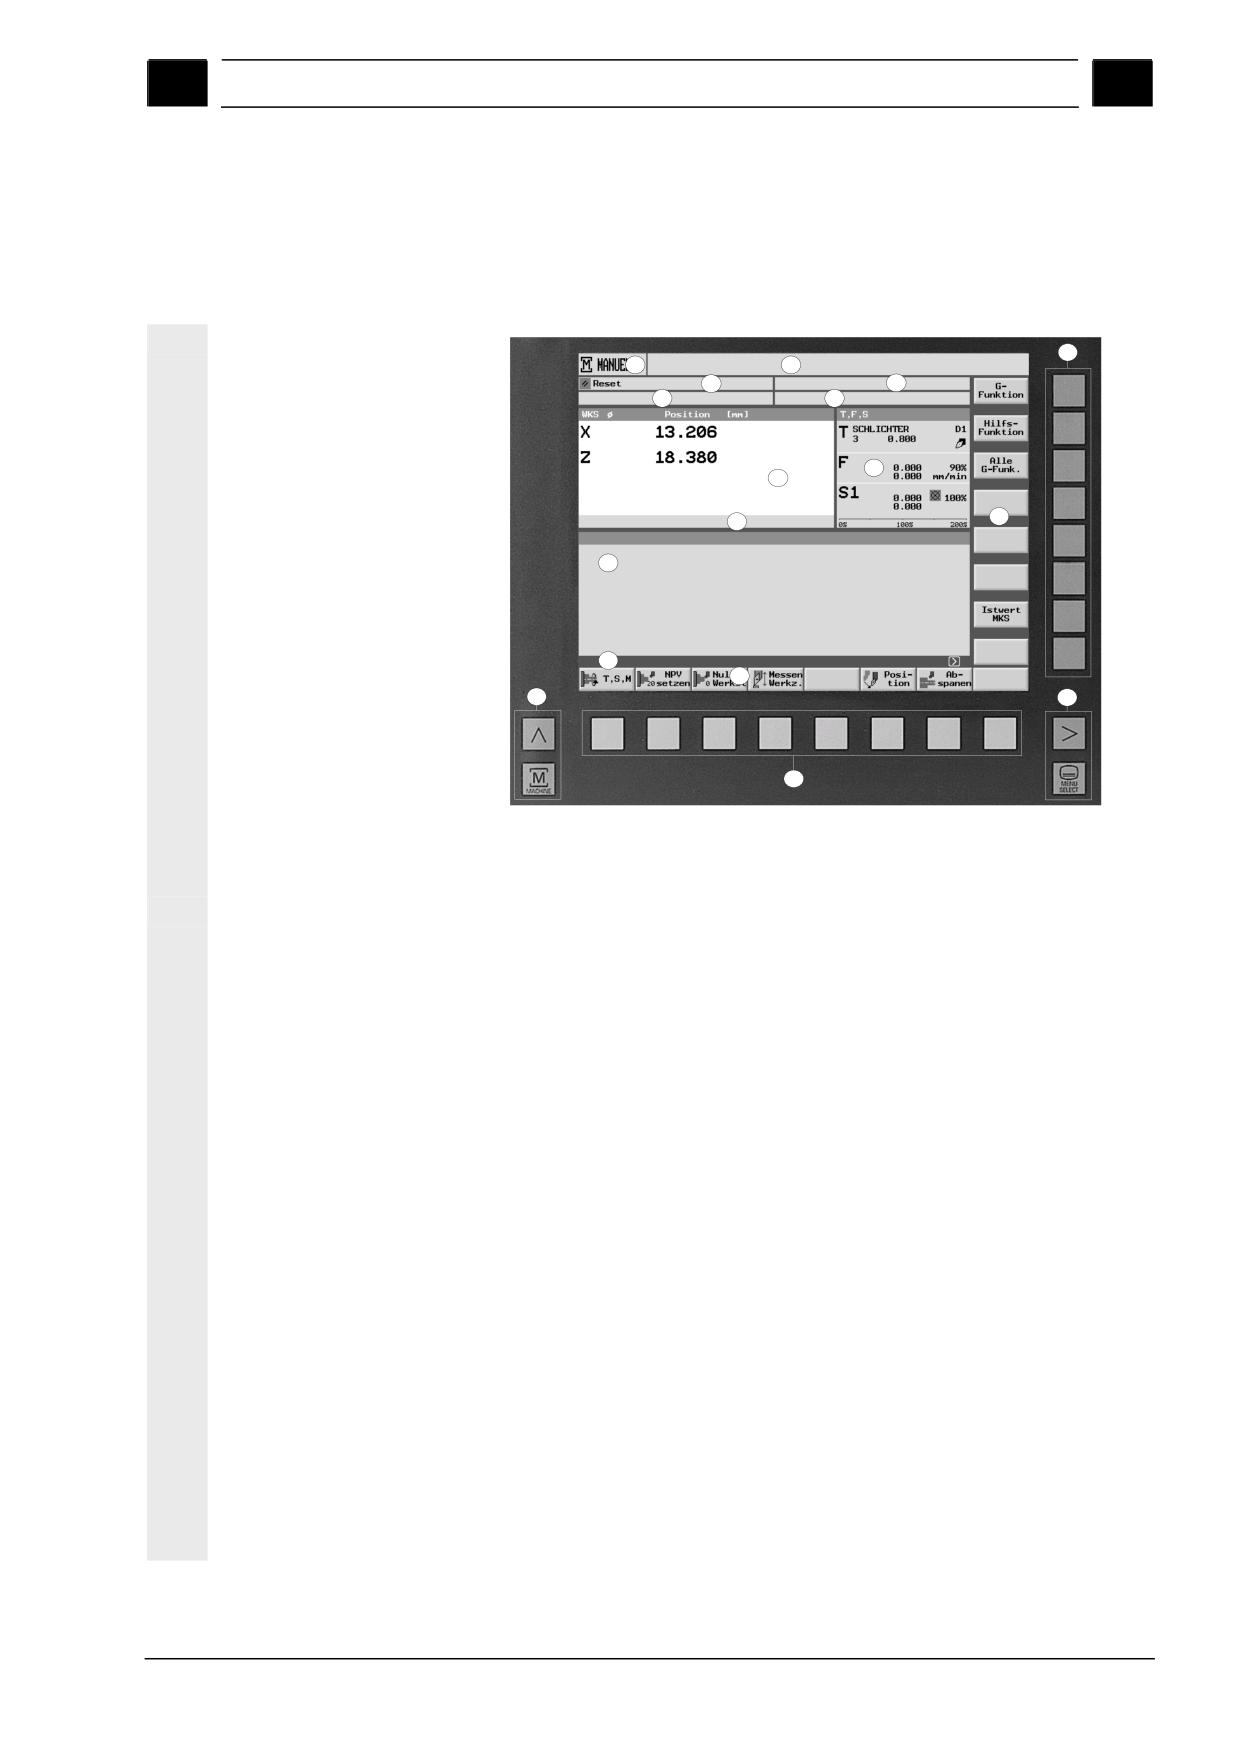
1.3.1 Обзор
Структура дисплея
14
1
2
5
4
6
3
8
7
9
13
10
11
12
15
15
14
Интерфейс
1 Активный режим работы/область управления и
вспомогательный режим управления
2 Строка ошибок и сообщений
3 Имя программы
4 Путь программы
5 Состояние канала и управление программой
6 Рабочие сообщения канала
7 Индикация позиций осей
8 Индикация для
• активного инструмента T
• актуальной подачи F
• активного шпинделя (S1 = главный шпиндель,
S2 = инструментальный шпиндель,
S3 = встречный шпиндель)
• коэффициента использования шпинделя в процентах
9 Индикация активных смещений нулевой точки и вращения
10 Рабочее окно
11 Диалоговая строка для дополнительных объяснений
12 Горизонтальная панель программных клавиш
13 Вертикальная панель программных клавиш
14 Программные клавиши
15 Дисплейные клавиши
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-29
Введение
01/2008
1
1.3 Интерфейс
1
Вспомогательный
REF:
реферирование
режим управления
REPOS:
репозиционирование
INC1 ... INC10000: фиксированный размер шага
INC_VAR:
переменный размер шага
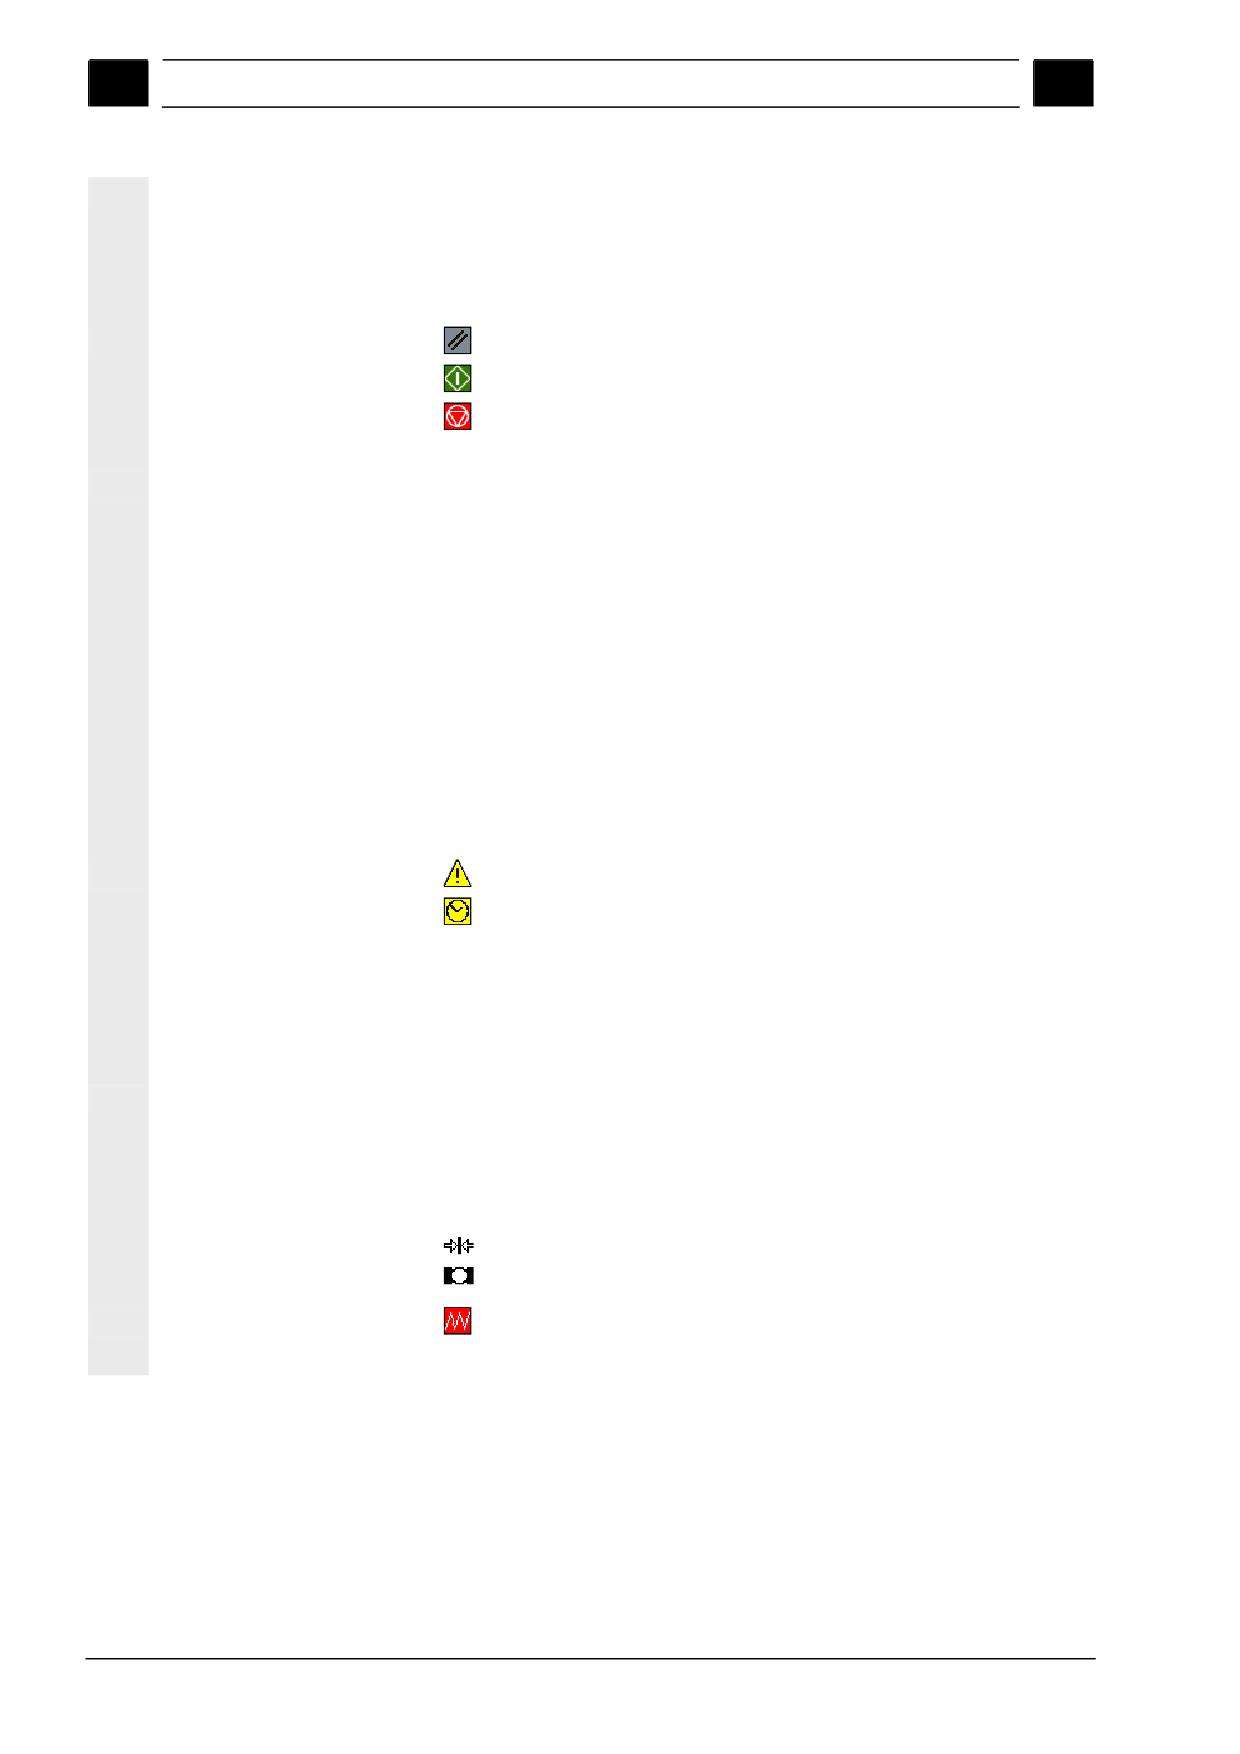
Состояние канала
RESET
активен
прерван
Управление
SKP: пропустить кадр кода G
программой
DRY: подача пробного хода
!ROV: только процентовка подачи (не процентовка подачи и
процентовка ускоренного хода)
SBL1: отдельный кадр (стоп после каждого кадра, запускающего
функцию на станке)
SBL2: не задействовано в ShopTurn (стоп после каждого кадра)
SBL3: отдельный кадр точный (стоп после каждого кадра,
и внутри цикла)
M01: запрограммированная остановка
DRF: смещение DRF
PRT: программный тест
Рабочие сообщения
Стоп: необходимо вмешательство оператора.
канала
Ожидание: вмешательство оператора не требуется.
При активном времени ожидания индицируется оставшееся
время ожидания. Оно отображается в секундах или оборотах
шпинделя.
Индикация позиций
Индикация фактического значения в индикации позиций
осей
относится к системе координат ENS. Индицируется позиция
актуального инструмента относительно нулевой точки детали.
Символы для индикации осей:
линейная ось зажата
круговая ось зажата
Состояние подачи
подача не разрешена
1-30
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
Состояние шпинделя
шпиндель не разрешен
шпиндель остановлен
шпиндель вращается вправо
шпиндель вращается влево
Индикация коэффициента загруженности шпинделя в процентах
может составлять 200 %.
Следовать указания изготовителя станка.
Цвет символов имеет следующее значение:
Красный: станок остановлен
Зеленый: станок работает
Желтый: ожидание вмешательства оператора
Серый: прочее
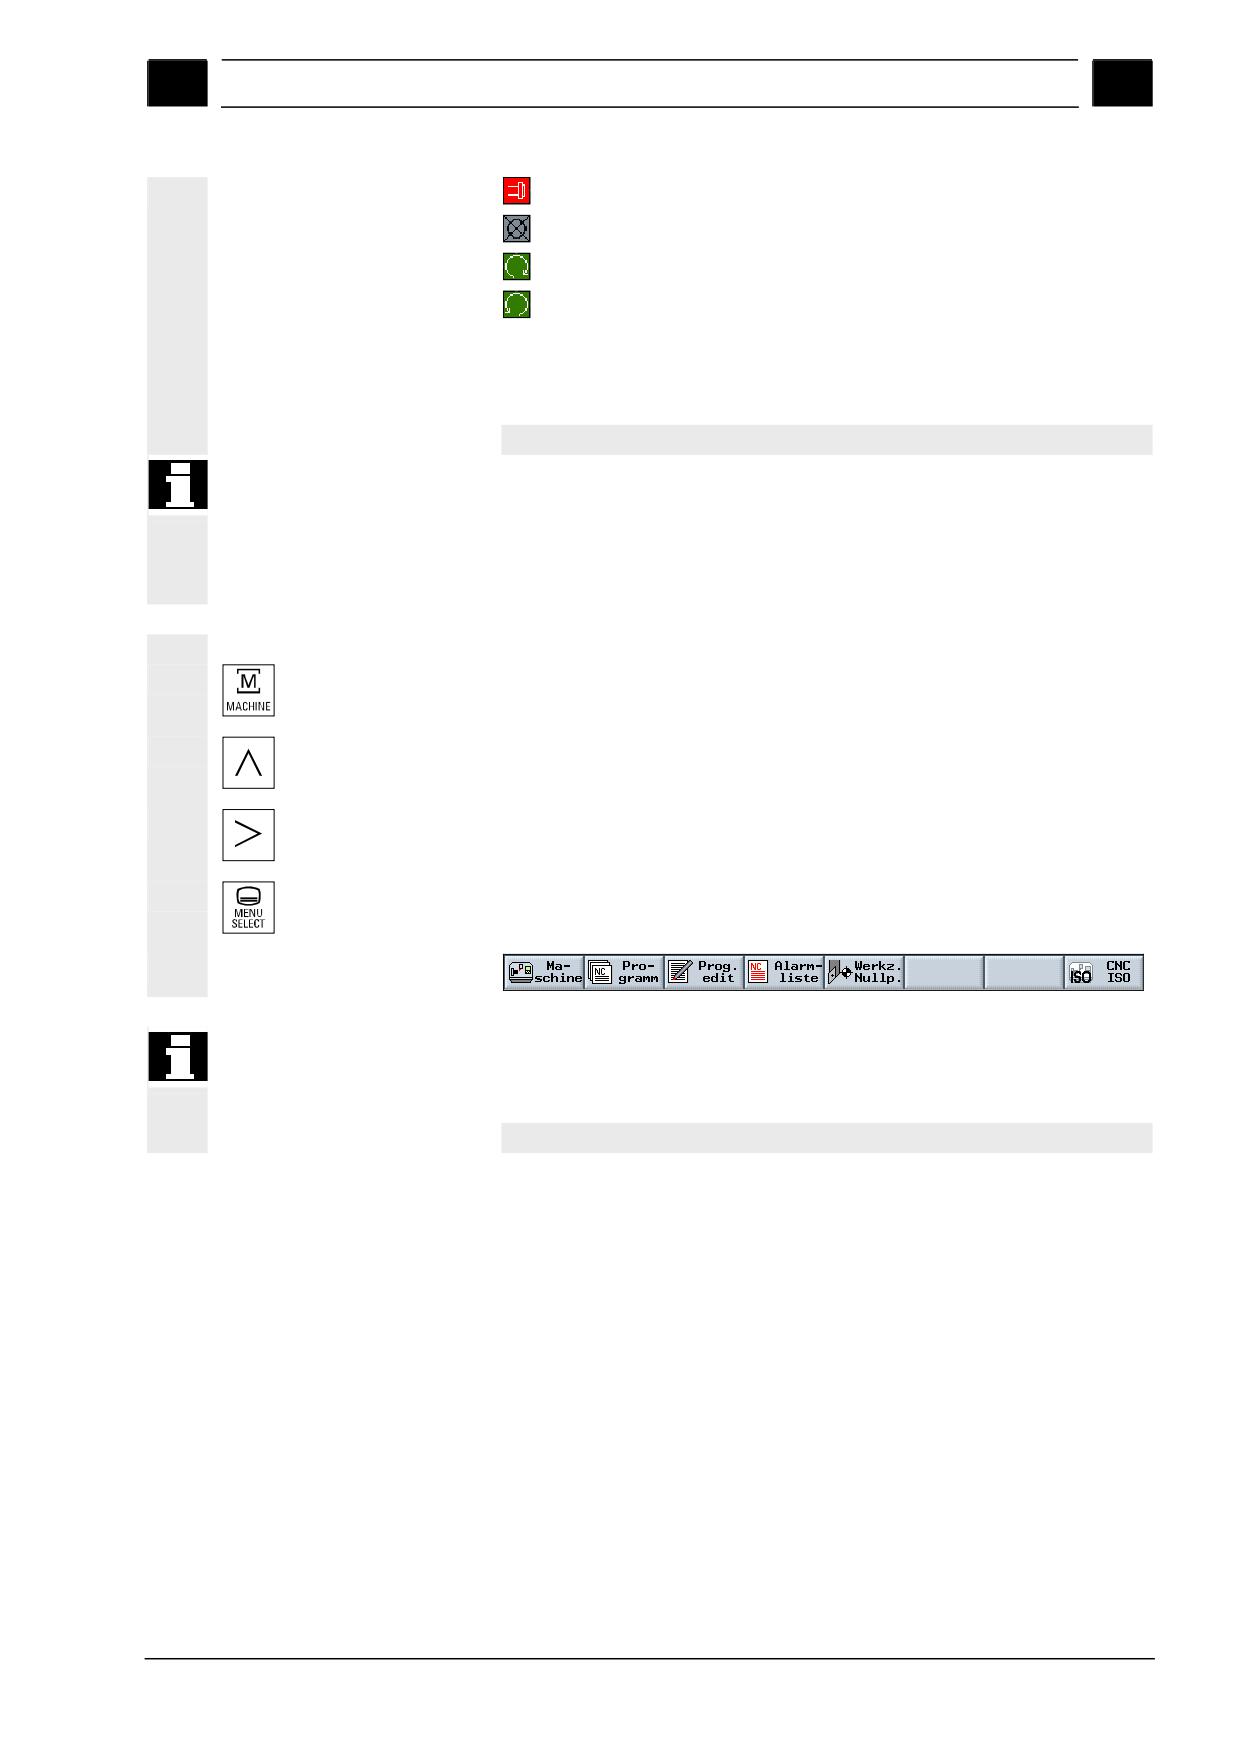
Дисплейные клавиши
Machine
Вызов активного режима работы (Jog, MDA или автоматический).
Возврат
У ShopTurn без функций.
Расширение
Изменение горизонтальной панели программных клавиш.
Menu Select
Вызов главного меню:
Вместо программного пути (4) могут индицироваться символы,
определенные изготовителем станка. В этом случае
программный путь показывается вместе с именем программы (3).
Следовать указания изготовителя станка.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-31
Введение
01/2008
1
1.3 Интерфейс
1
1.3.2 Управление через программные клавиши и обычные клавиши
Интерфейс ShopTurn состоит из различных экранов, на которых
имеется соответственно восемь горизонтальных и восемь
вертикальных программных клавиш. Управление программными
клавишами осуществляется через клавиши, находящиеся рядом
с ними.
Через программные клавиши можно открывать новые экраны.
ShopTurn имеет 3 режима работы (Jog (Maschine
Manuell/Maschine Hand), MDA и автоматический (Maschine Auto)) и
4 области управления (менеджер программ, сообщения/ошибки
программы и инструменты/смещения нулевой точки).
Если необходимо перейти из одного режима работы/области
управления в другую область управления, то следует нажать
клавишу "Menu Select". Появляется главное меню и через
программные клавиши можно выбрать желаемую область
управления.
В качестве альтернативы вызов областей управления может
осуществляться и через клавиши на пульте оператора.
Выбор режима работы может быть осуществлен в любой момент
Jog
MDA
Auto
непосредственно через клавиши на станочном пульте.
Если нажать программную клавишу "Станок" в главном меню, то
появляется экранная форма активного в данный момент режима
работы.
1-32
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
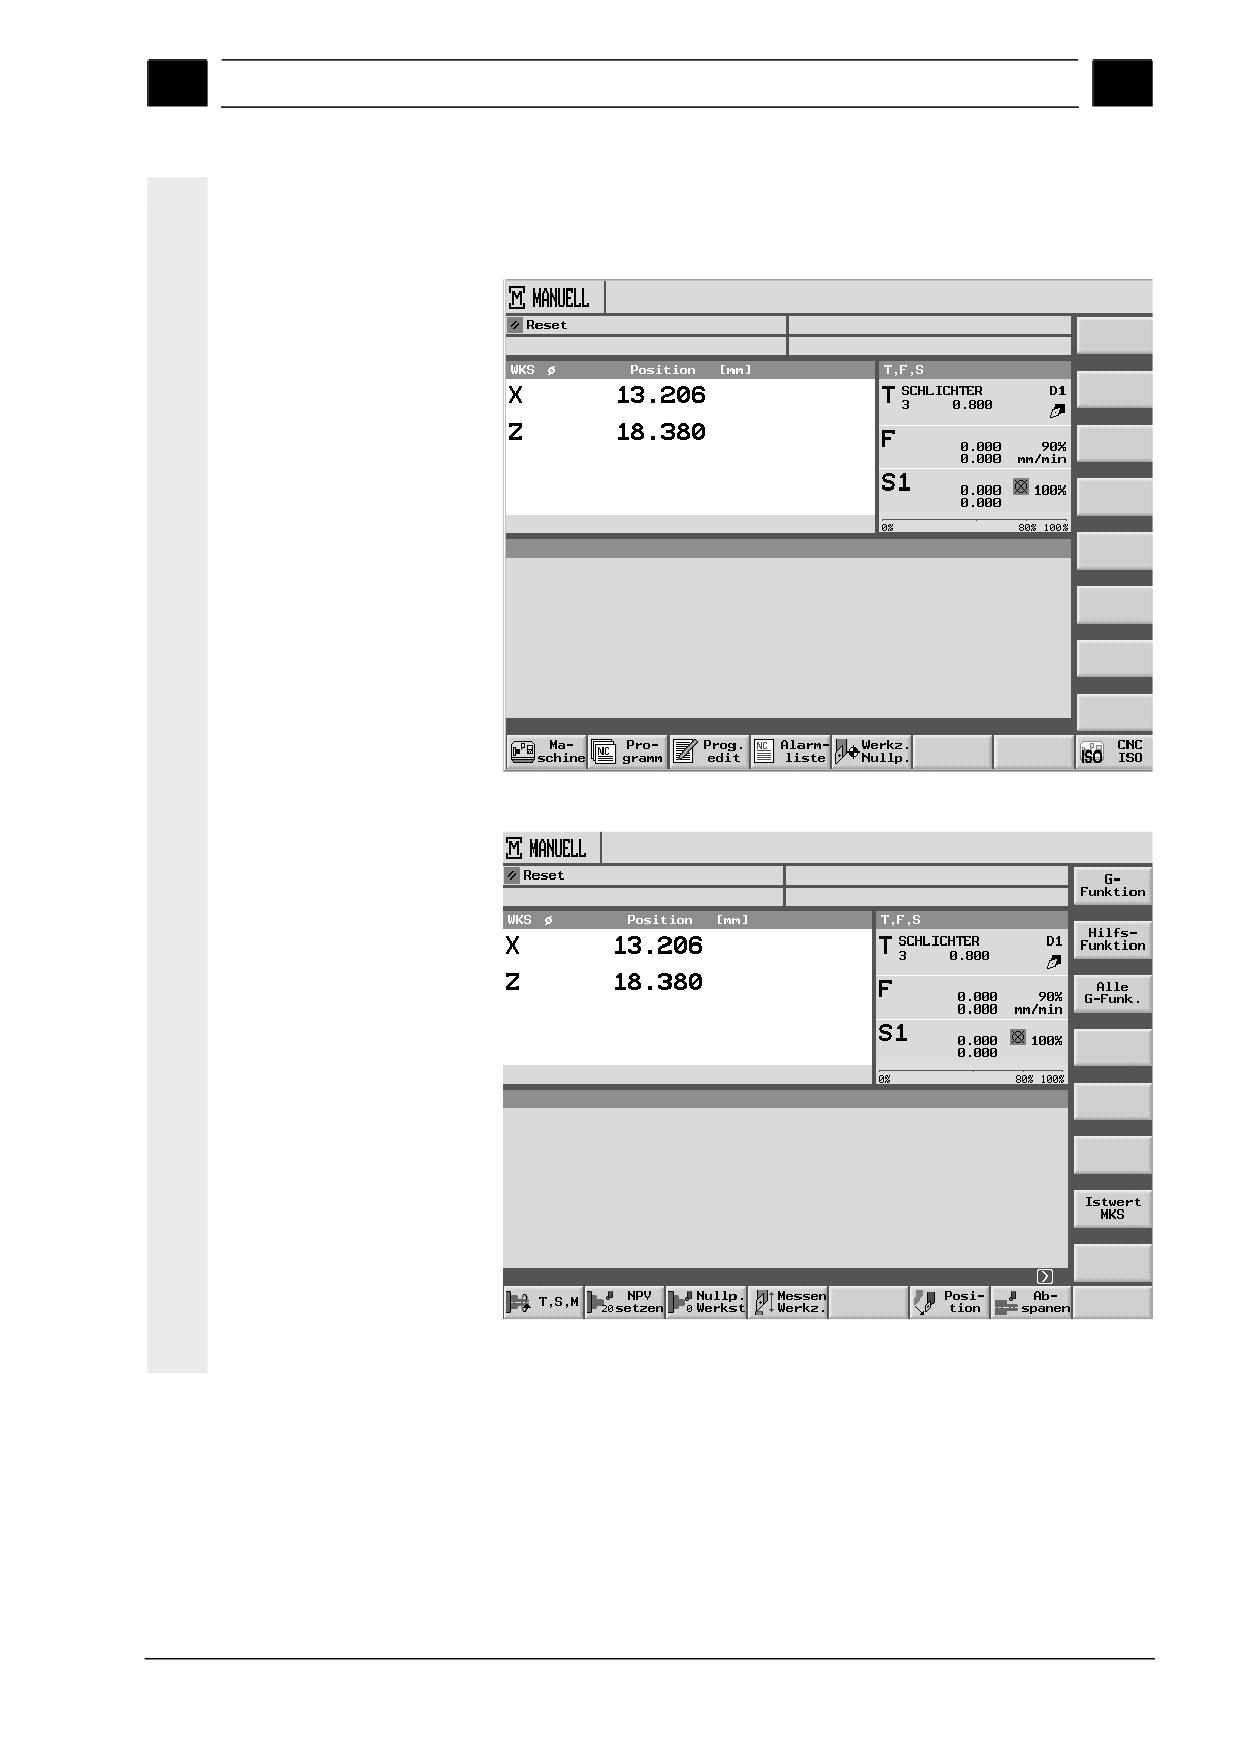
Если выбрать другой режим работы или другую область
управления, то изменяется как горизонтальная, так и
вертикальная панель программных клавиш.
Главное меню
Режим работы Jog (Maschine Manuell)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-33
Введение
01/2008
1
1.3 Интерфейс
1
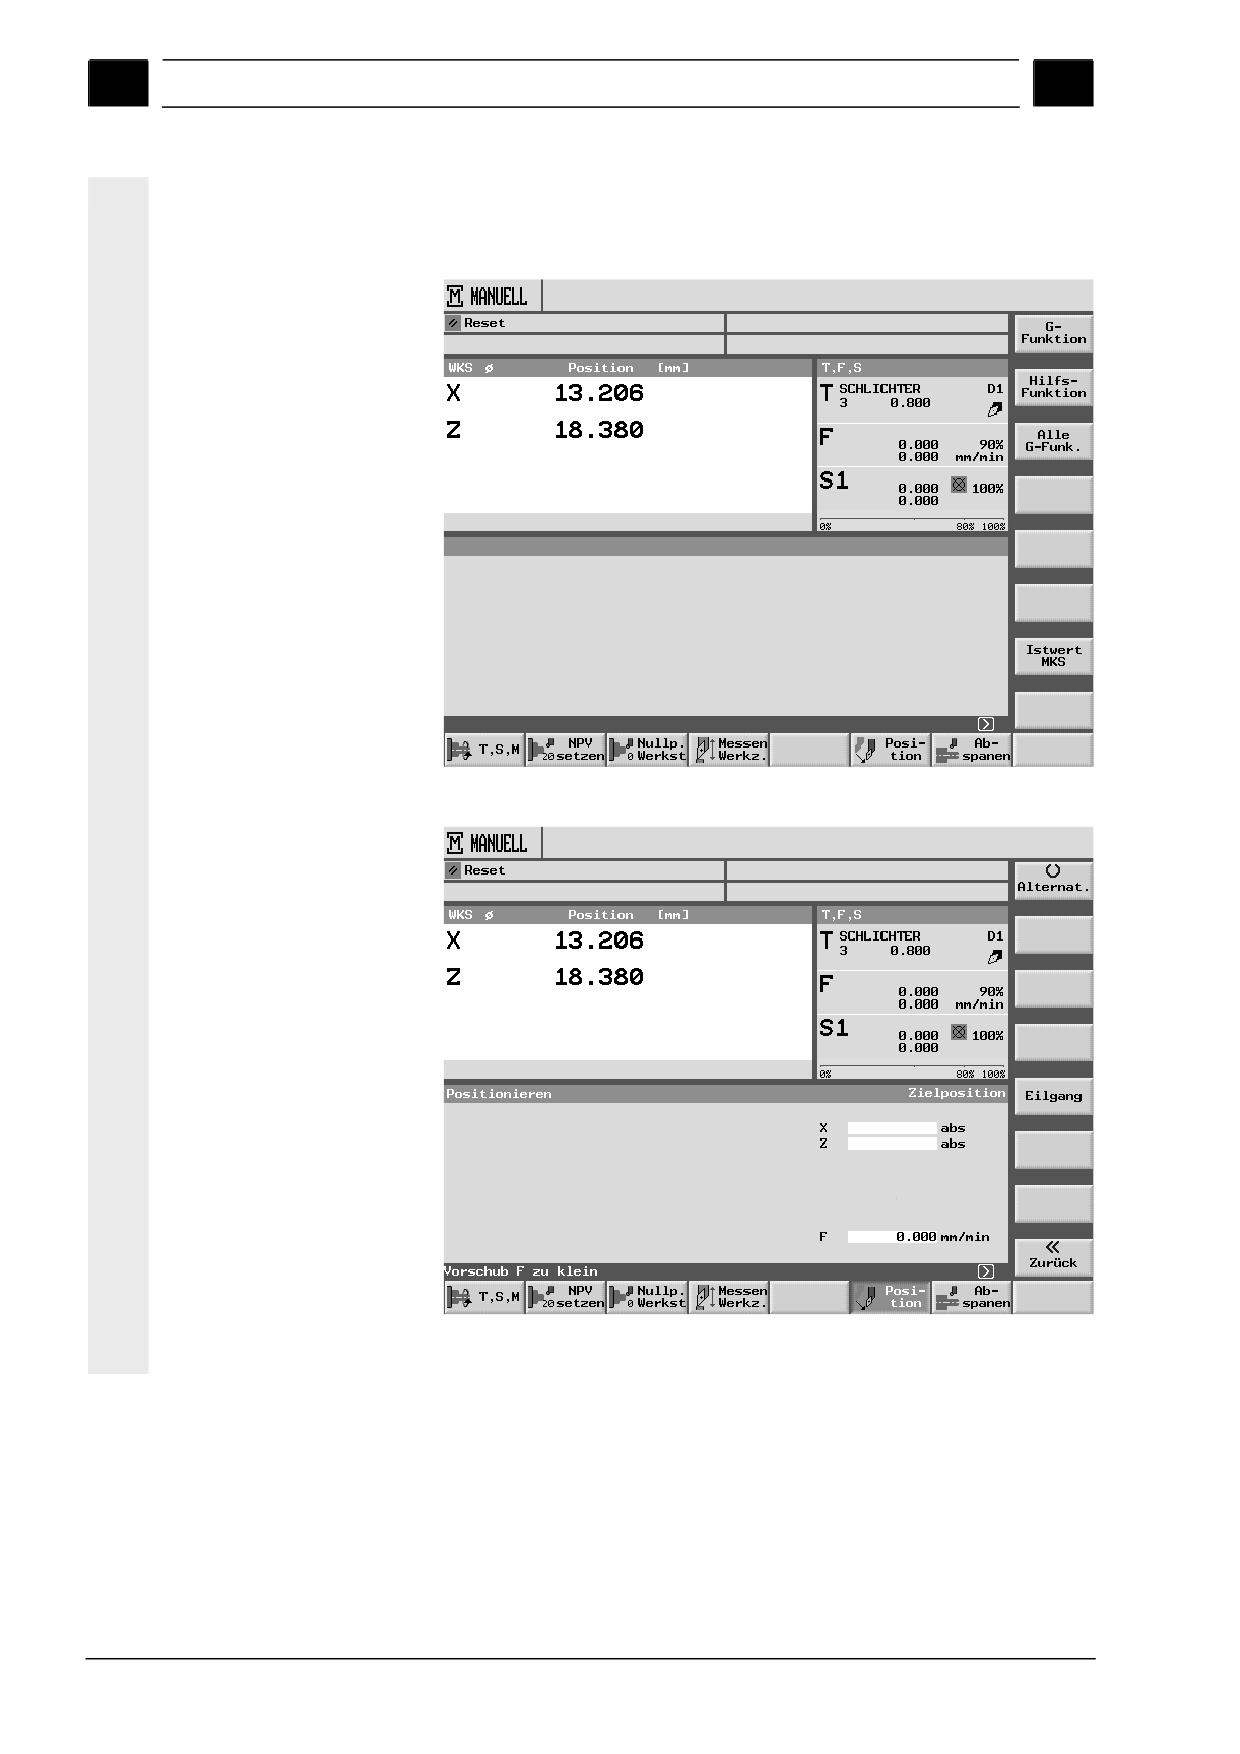
Если нажать внутри режима работы или области управления
горизонтальную программную клавишу, то изменяется только
вертикальная панель программных клавиш.
Режим работы Jog (Maschine Manuell)
Функция внутри режима работы Jog (Maschine Manuell)
1-34
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
Если на интерфейсе в диалоговой строке справа появляется
символ
, то можно внутри области управления изменять
горизонтальную панель программных клавиш. Для этого нажать
клавишу "Расширение". При повторном нажатии клавиши
"Расширение" снова появляется первоначальная горизонтальная
панель программных клавиш.
Находясь внутри режима работы или области управления с
помощью программной клавиши "Назад" осуществляется возврат
к вышестоящей экранной форме.
С помощью программной клавиши "Отмена" осуществляется
выход из экранной формы без принятия введенных значение и
возврат в вышестоящую экранную форму.
Если все необходимые параметры правильно введены в экран
параметров, то с помощью программной клавиши "Применить"
можно закрыть и сохранить экранную форму.
Программная клавиша "OK" сразу же запускает операцию, к
примеру, переименование или удаление программы.
Если активировать некоторые функции через программную
Вкл.
клавишу, то она становится черной.
Programm-
Для отмены функции необходимо снова нажать программную
Test
Выкл.
клавишу. После этого программная клавиша снова становится
серой.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-35
Введение
01/2008
1
1.3 Интерфейс
1
1.3.3 Окна программы
Программа рабочих операций может открываться в различных
окнах.
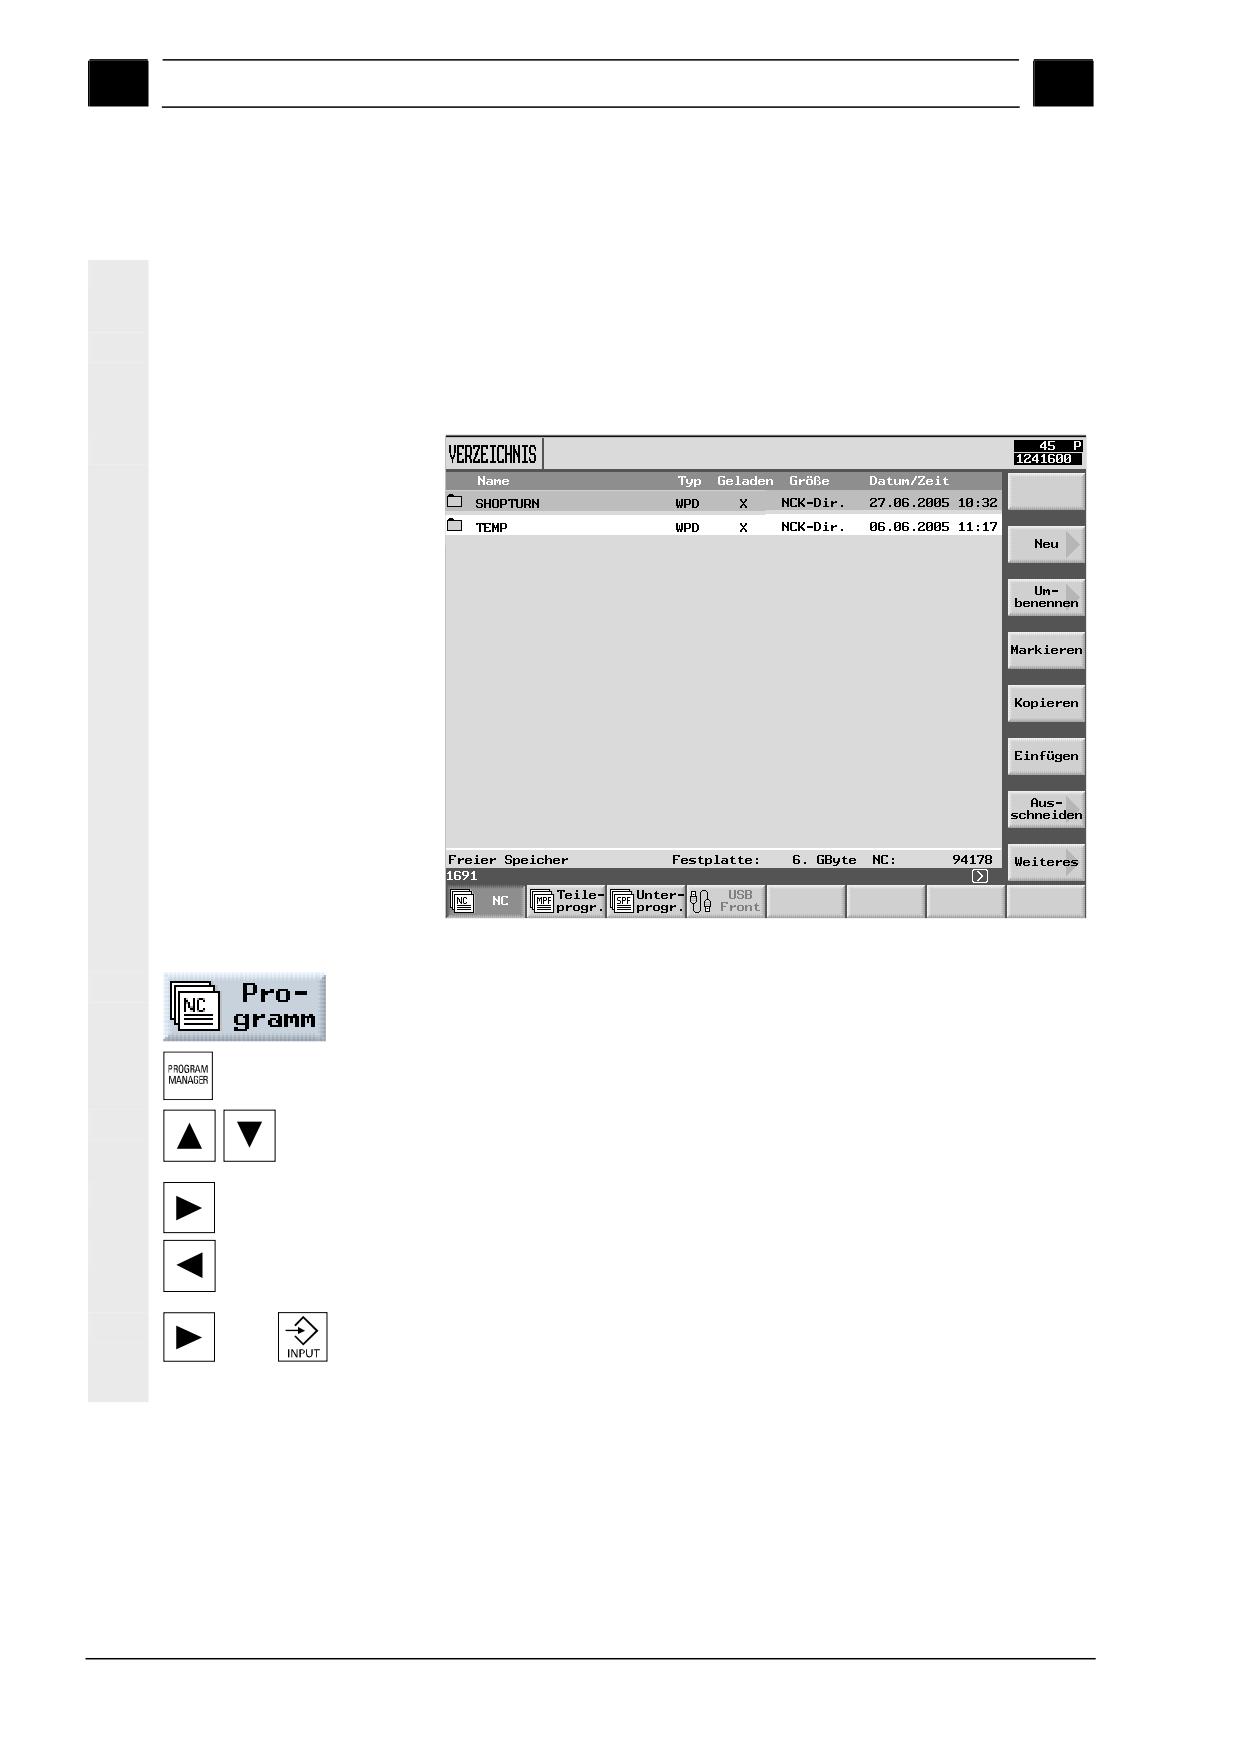
Менеджер программ
В менеджере программ осуществляется управление всеми
программами. Кроме этого здесь выбирается программа для
обработки детали.
Менеджер программ
Менеджер программ включается с помощью программной
клавиши "Программа" или клавиши "Program Manager".
-или-
Внутри директории можно перемещаться с помощью клавиш
"Курсор вверх" и "Курсор вниз".
Клавиша "Курсор вправо" открывает директорию.
С помощью клавиши "Курсор влево" осуществляется обратный
переход на вышестоящий уровень директории.
С помощью клавиши "Курсор вправо" или "Input" открывается
-или-
технологическая карта программы.
1-36
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
Технологическая карта
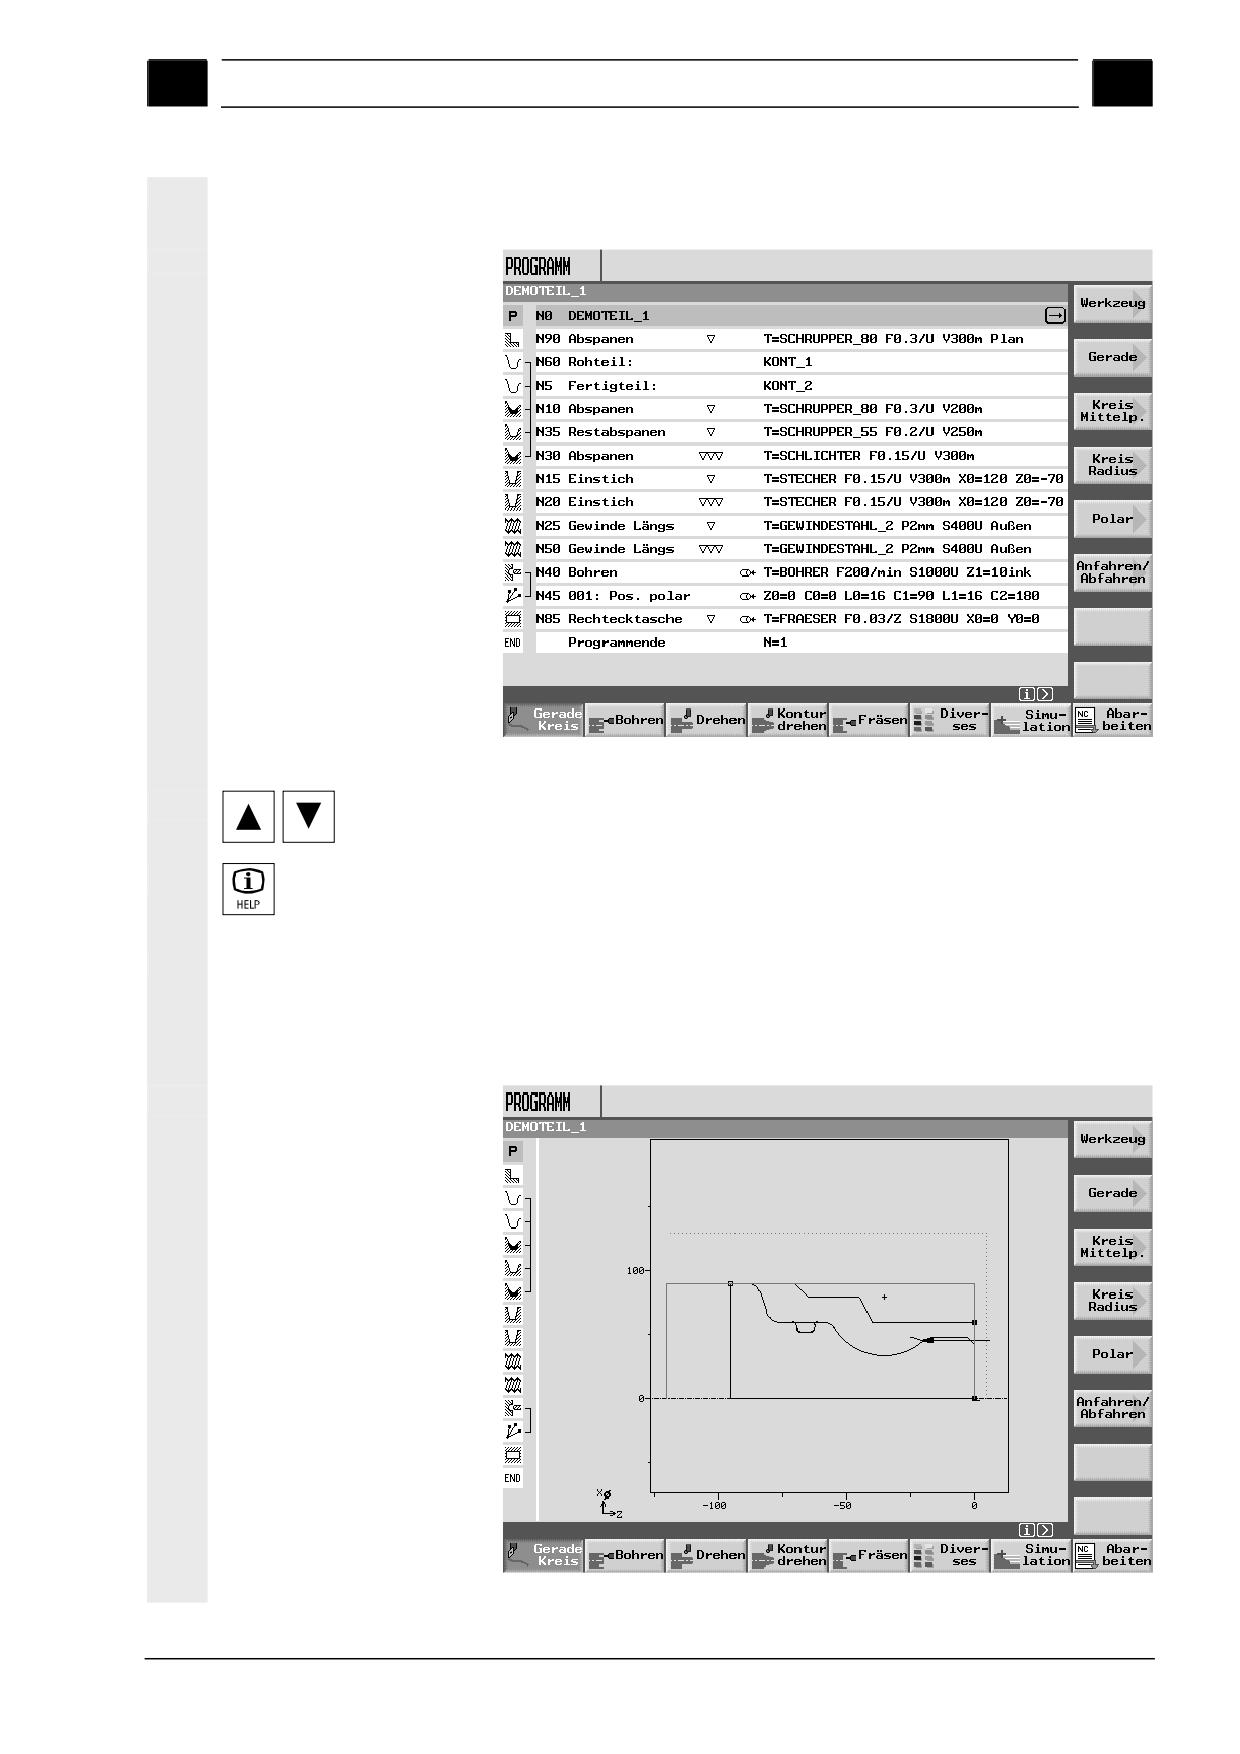
Технологическая карта представляет обзор отдельных шагов
обработки программы.
Технологическая карта
В технологической карте с помощью клавиш "Курсор вверх" и "Курсор
вниз" можно перемещаться между программными кадрами.
С помощью клавиши "Help" можно переключаться между
технологической картой и графическим программированием.
Графическое
Графическое программирование показывает контур детали в
программирование
виде динамической векторной графики. Помеченный в
технологической карте программный кадр выделяется в
графическом программировании цветом.
Графическое программирование
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-37
Введение
01/2008
1
1.3 Интерфейс
1
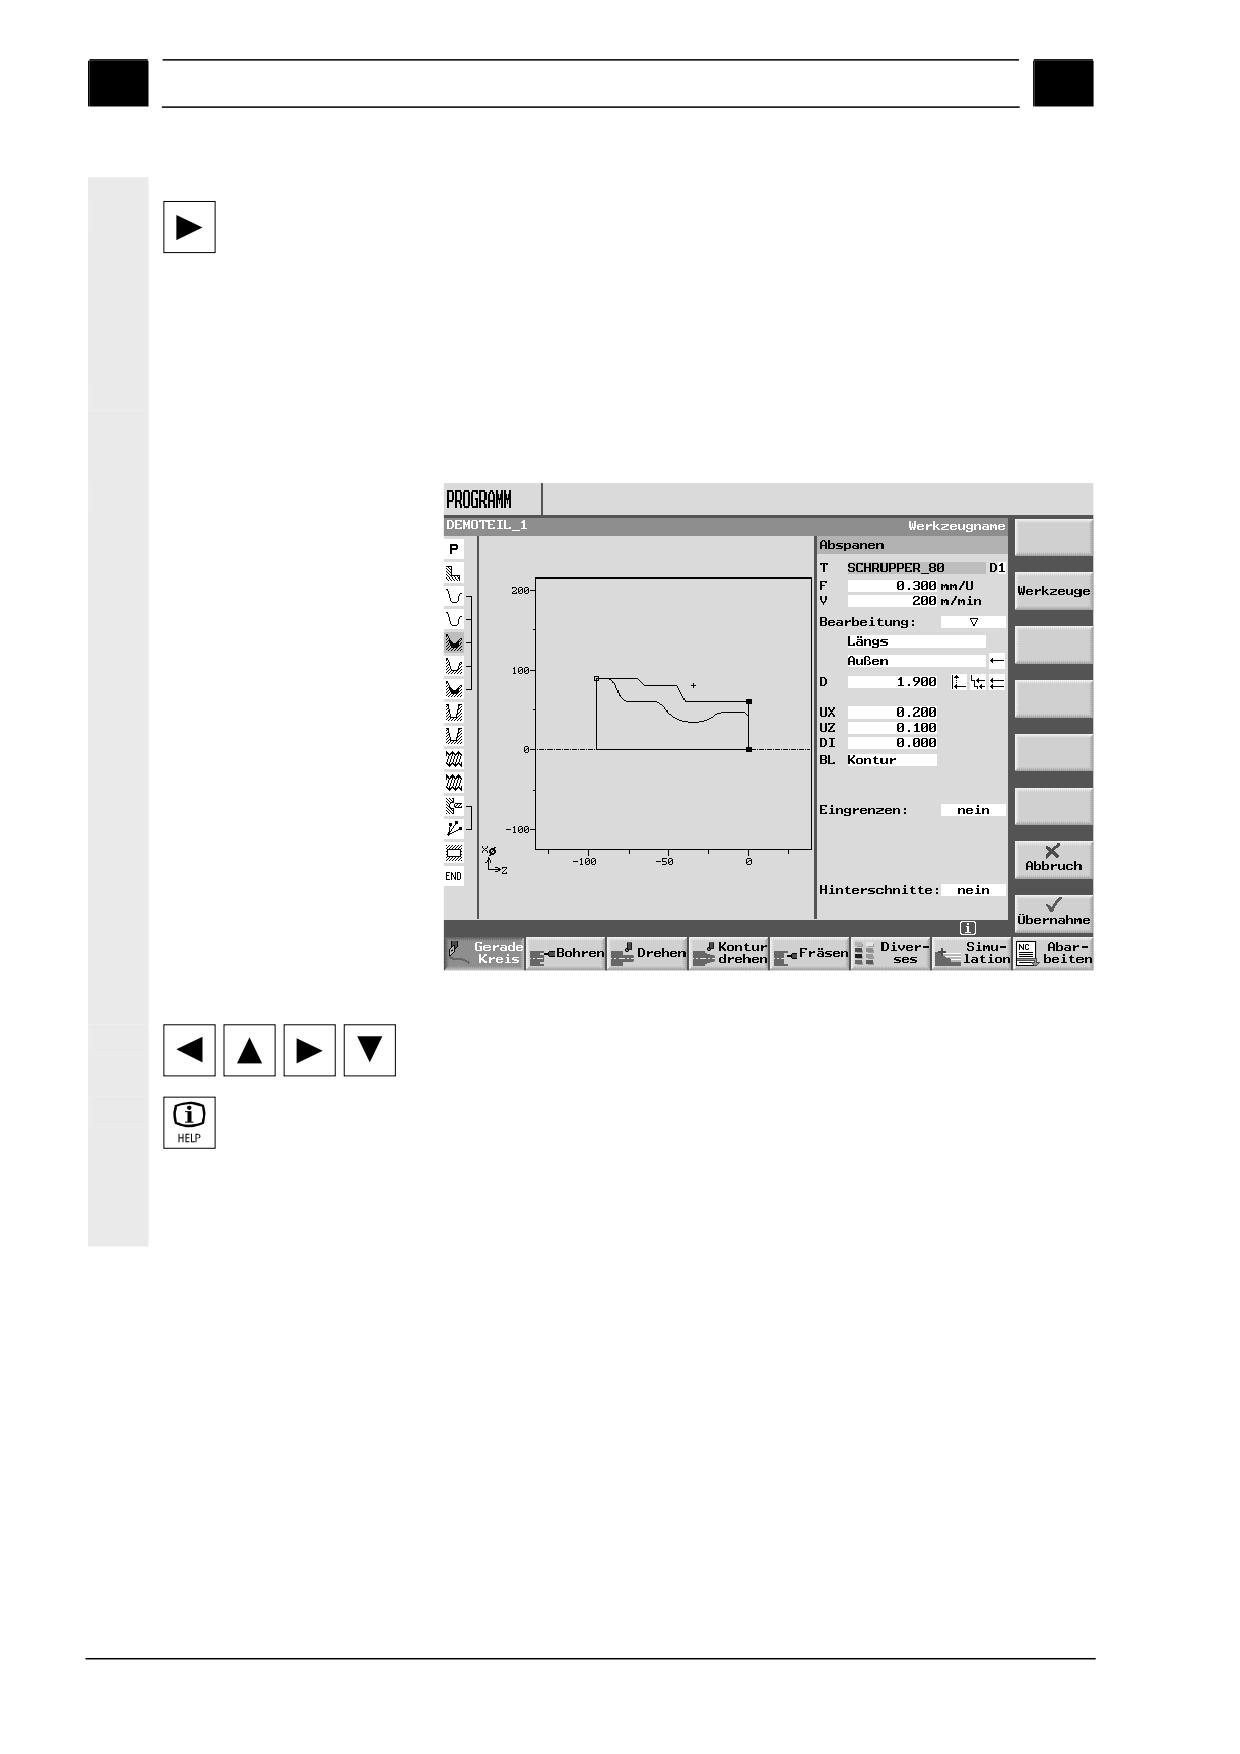
С помощью клавиши "Курсор вправо" можно открыть
программный кадр в технологической карте. Отображается
соответствующий экран параметров с графическим
программированием.
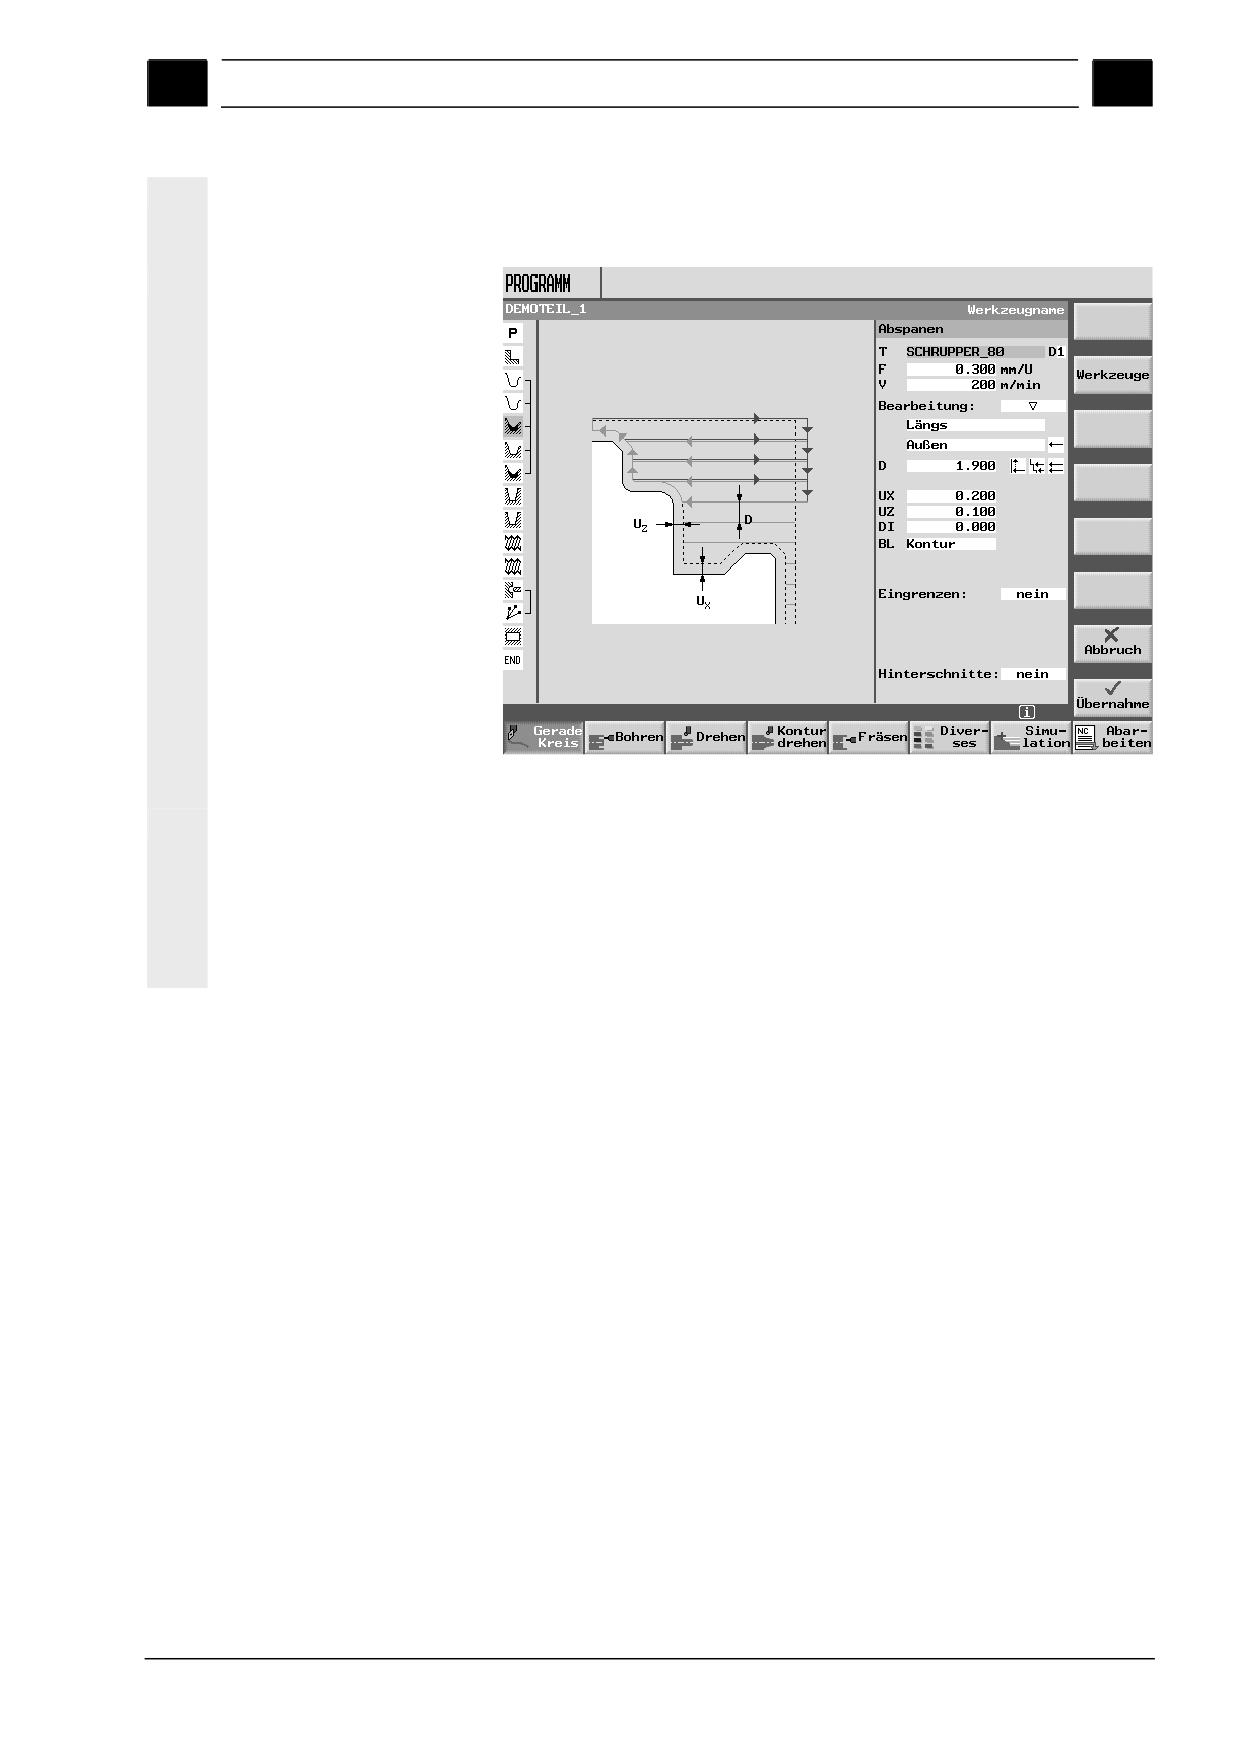
Экран параметров с
Графическое программирование в экране параметров показывает
графическим
контур актуального шага обработки как векторную графику вместе
программированием
с параметрами.
Экран параметров с графическим программированием
Внутри экрана параметров с помощью клавишей-курсоров можно
перемещаться между полями ввода.
С помощью клавиши "Help" в экране параметров можно
переключаться между графическим программирование и
вспомогательным изображением.
1-38
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
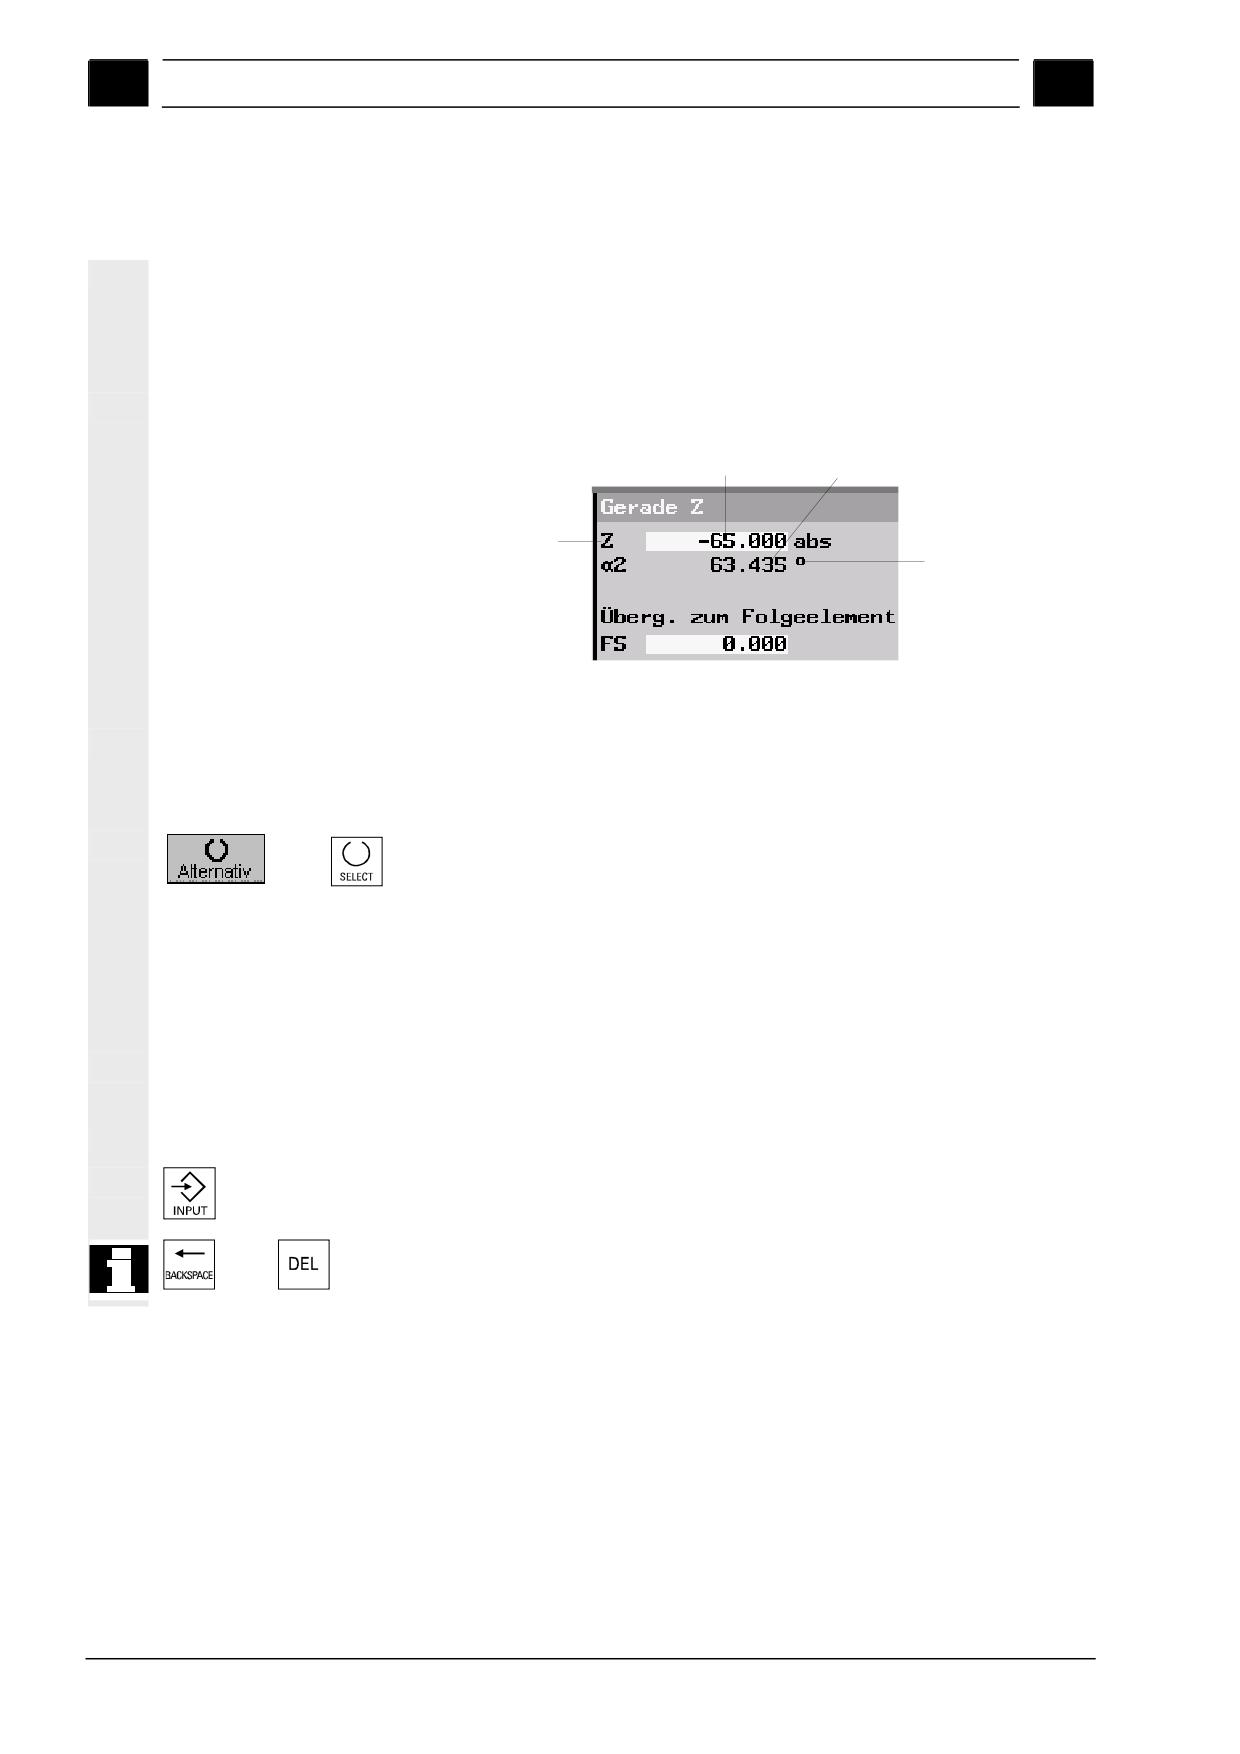
Экран параметров со
Вспомогательное изображение в экране параметров объясняет
вспомогательным
отдельные параметры шага обработки.
изображением
Экран параметров со вспомогательным изображением
Цветные символы на вспомогательных изображениях означают
следующее:
Желтый круг = исходная точка
Красная стрелка = инструмент перемещается ускоренным ходом
Зеленая стрелка = инструмент перемещается с подачей
обработки
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-39
Введение
01/2008
1
1.3 Интерфейс
1
1.3.4 Ввод параметров
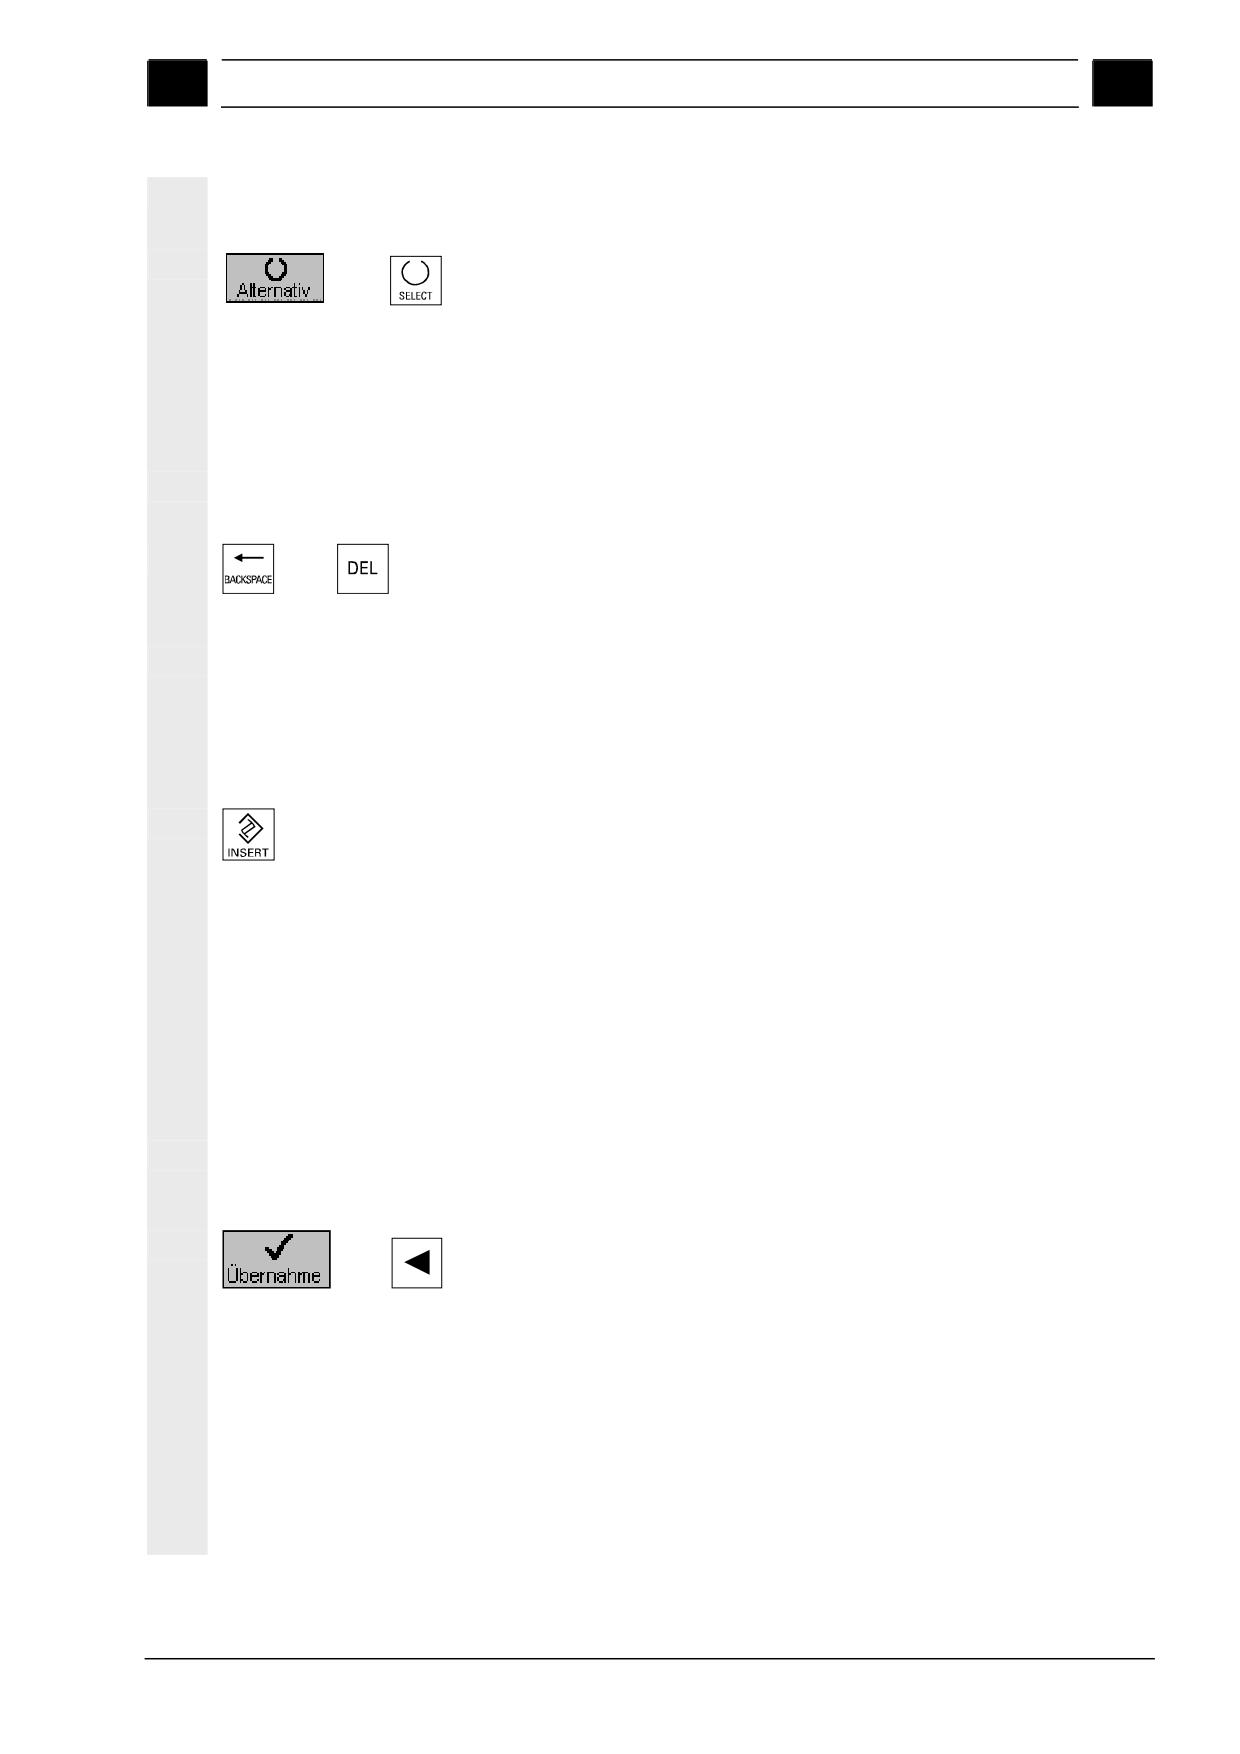
При отладке станка и программировании необходимо ввести
значения для различных параметров в белые поля.
Параметры, поля ввода которых имеют серый цвет,
автоматически вычисляются ShopTurn.
белое
серое
поле ввода
поле ввода
параметр
единица
Экран параметров
Выбор параметров
У некоторых параметров в поле ввода можно выбирать из
нескольких предложенных возможностей. В этих полях
самостоятельный ввод значений не возможен.
Нажимать программную клавишу "Выбор" или клавишу "Select" до
тех пор, пока не появится желаемая установка.
-или-
Программная клавиша "Выбор" видна только в том случае, когда
курсор находится в поле ввода с несколькими возможностями
выбора. Также и клавиша "Select" работает только в этом случае.
Ввод параметров
Для остальных параметров необходимо с помощью клавиш на
пульте оператора ввести в поле ввода числовые значения.
Ввести желаемое значение.
Нажать клавишу "Input" для завершения ввода.
Если не нужно вводить значений, включая значение 0, то нажать
-или-
клавишу "Backspace" или "Del".
1-40
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
Выбор единицы
У некоторых из этих параметров можно выбирать между
различными единицами.
Нажимать программную клавишу "Выбор" или клавишу "Select" до
появления желаемой единицы.
-или-
Программная клавиша "Выбор" видна только в том случае, когда
для этого параметра существует несколько возможностей выбора
единиц. Также и клавиша "Select" работает только в этом случае.
Удаление параметров
Если в поле ввода стоит неправильное значение, то оно может
быть полностью стерто.
Нажать клавишу "Backspace" или "Del".
-или-
Изменение или
Если необходимо не полностью переписать значение в поле
вычисление
ввода, а только изменить отдельные знаки, то можно перейти в
параметров
режим вставки. В этом режиме также активен калькулятор, с
помощью которого в процессе программирования можно легко
вычислять значения параметров.
Нажать клавишу "Insert".
Режим вставки или калькулятора активирован.
С помощью клавиш "Курсор влево" и "Курсор вправо" можно
перемещаться внутри поля ввода.
С помощью клавиш "Backspace" или "Del" можно стирать
отдельные знаки.
Прочую информацию по калькулятору можно найти в главе
"Калькулятор".
Применение
Если все необходимые параметры правильно введены в экран
параметров
параметров, то можно закрыть и сохранить экранную форму.
Нажать программную клавишу "Применить" или клавишу "Курсор
влево".
-или-
Если в одной строке находится несколько полей ввода и
необходимо применить параметры с помощью клавиши
"Курсор влево", то необходимо поместить курсор в самое
левое поле ввода.
Параметры не могут быть применены до тех пор, пока они
введены не полностью или с грубыми ошибками. В диалоговой
строке можно видеть, какие параметры отсутствуют или введены
с ошибками.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-41
Введение
01/2008
1
1.3 Интерфейс
1
1.3.5
Интерфейс CNC-ISO
С интерфейса ShopTurn можно переключиться на интерфейс
CNC-ISO.
Там можно включить и дистанционную диагностику. Она
позволяет осуществлять управление СЧПУ через внешний
компьютер.
Изготовитель станка должен разблокировать переключение с
интерфейса ShopTurn на интерфейс CNC-ISO.
Следовать указания изготовителя станка.
Точное описание интерфейса CNC-ISO можно найти в:
Литература:
/BEMsl/, Руководство оператора HMI-
Embedded sl
SINUMERIK 840D sl
/BAD/, Руководство оператора HMI-Advanced
SINUMERIK 840D/840Di/840D sl
/PG/, Руководство по программированию "Основы"
SINUMERIK 840D/840Di/840D sl
/PGA/, Руководство по программированию
"Расширенное программирование"
SINUMERIK 840D/840Di/840D sl
Дистанционная диагностика является опцией программного
обеспечения.
Прочую информацию по теме дистанционной диагностики можно
получить в:
Литература:
/FB/, Описание функций "Расширенных
функции", F3 дистанционная диагностика
Интерфейс CNC-ISO
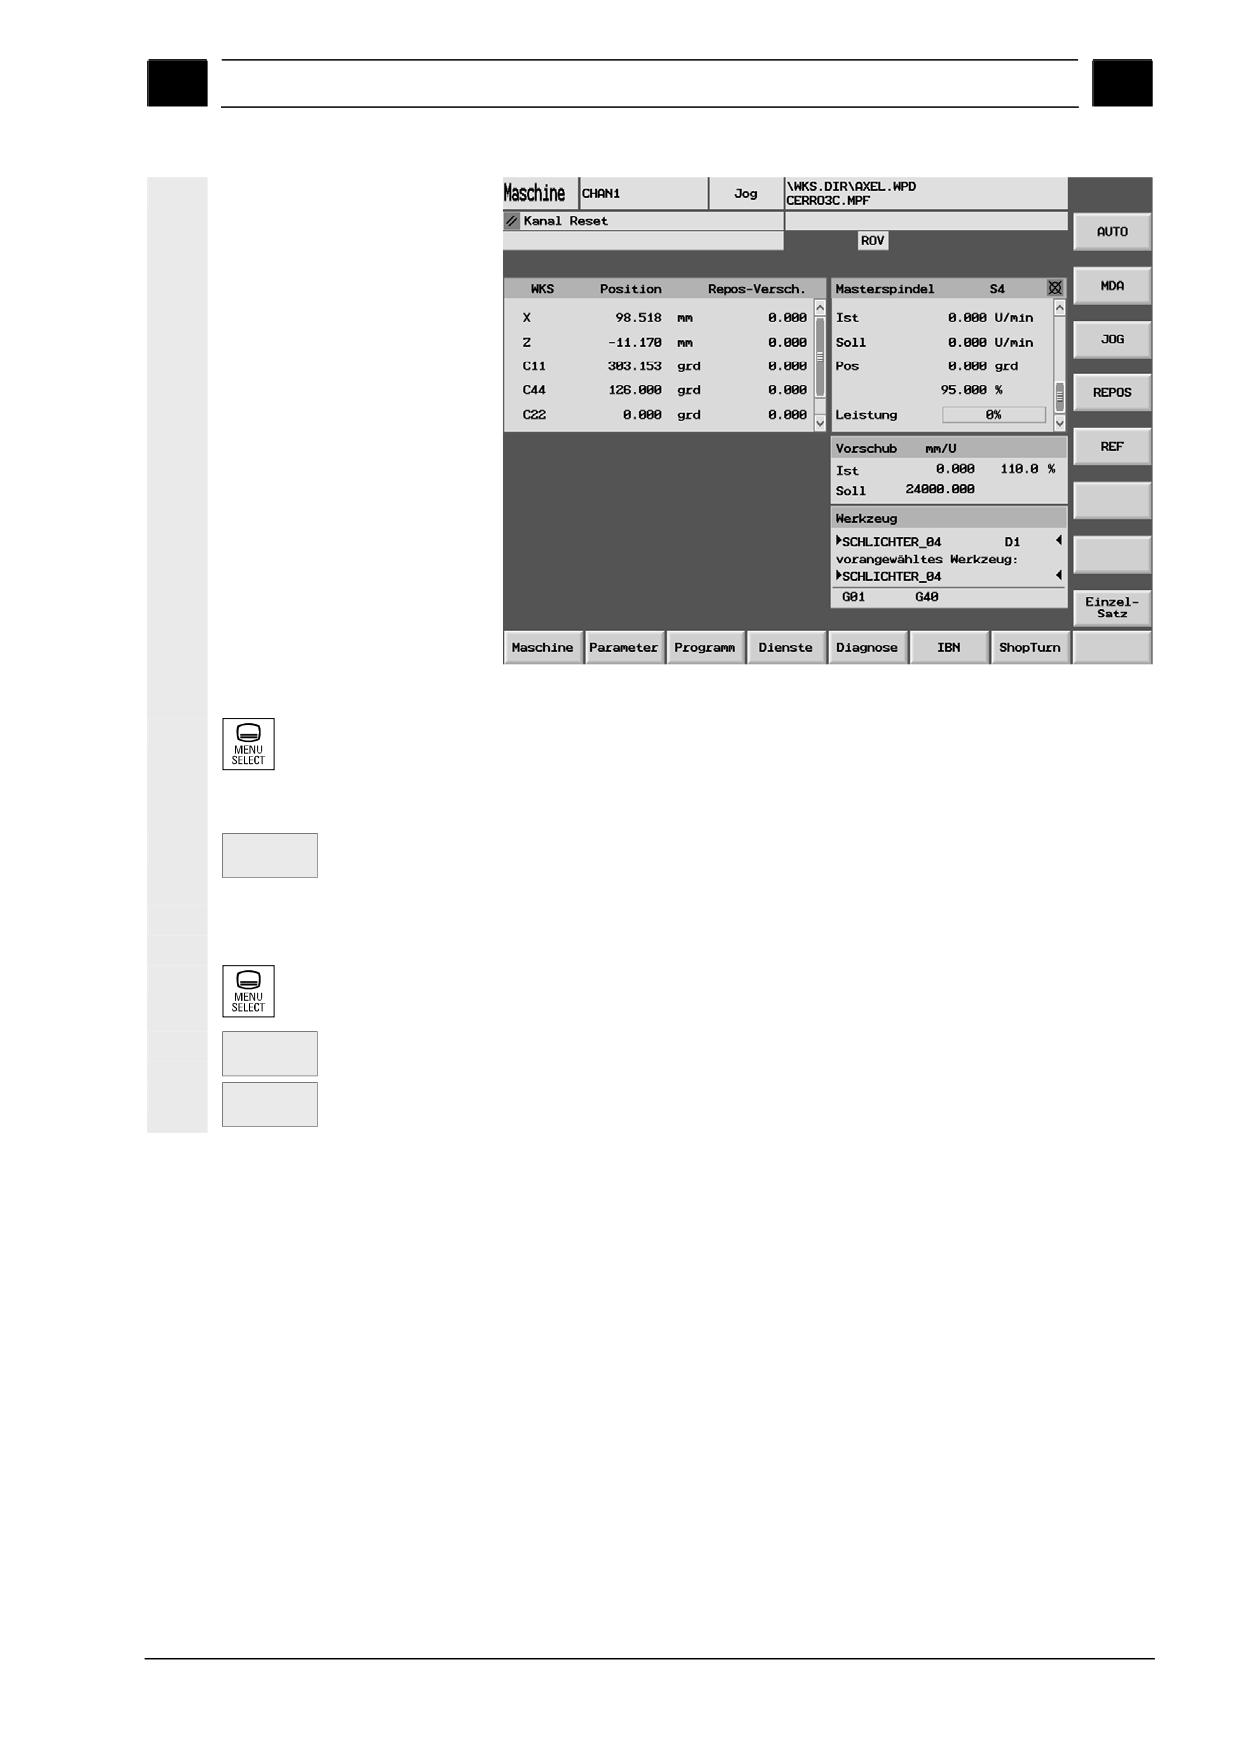
Нажать программную клавишу "CNC ISO" на горизонтальной
панели программных клавиш.
-и -
После этого нажать программную клавишу "CNC ISO" на
вертикальной панели программных клавиш.
1-42
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Введение
1
1.3 Интерфейс
1
Интерфейс CNC-ISO
Нажать клавишу "Menu Select", если необходимо снова вернуться
к интерфейсу ShopTurn.
-и -
ShopTurn
Нажать программную клавишу "ShopTurn".
Дистанционная
диагностика
Нажать в CNC-ISO-интерфейсе клавишу "Menu Select".
Diagnose
Нажать программную клавишу "Диагностика".
Fern-
Нажать программную клавишу "Дистанционная диагностика".
diagnose
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
1-43
Введение
01/2008
1
1.3 Интерфейс
1
1.3.6 ShopTurn Open (PCU 50.3)
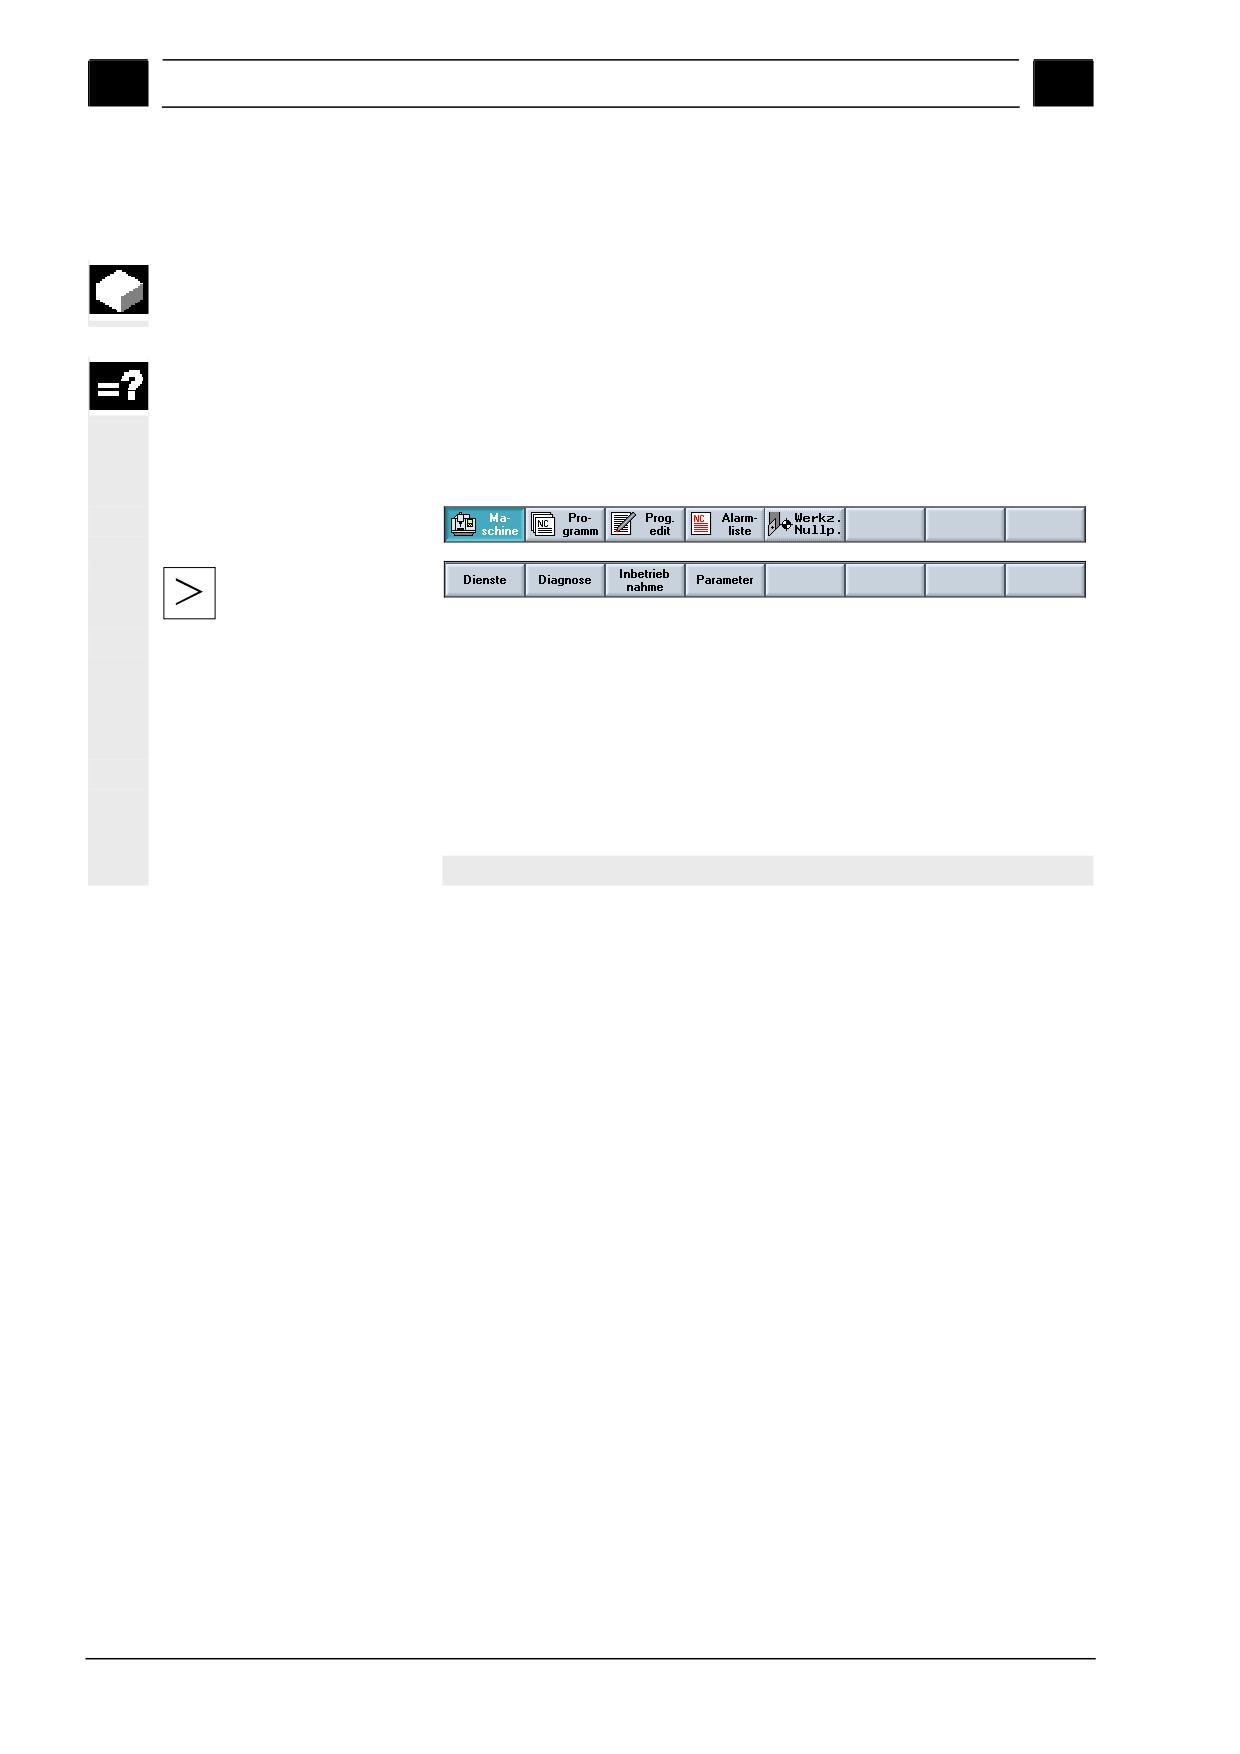
Для PCU 50.3 имеется ПО ShopTurn в версии ShopTurn Open.
У ShopTurn Open области управления HMI-Advanced "Службы",
"Диагностика", "Ввод в эксплуатацию" и "Параметры" (без
управления инструментом и смещений нулевой точки) находятся
непосредственно на расширенной горизонтальной панели
программных клавиш.
Подробное описание встроенных областей управления
HMI-Advanced можно найти в:
Литература: /BAD/, Руководство оператора HMI-Advanced
SINUMERIK 840D/840Di/840D sl
Кроме этого некоторым программным клавишам панели главного
меню или расширенной панели главного меню изготовителем
станка могут быть присвоены другие области управления.
Следовать указания изготовителя станка.
1-44
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Отладка станка
2
2
Отладка станка
2.1
Включение и выключение
2-46
2.2
Реферирование
2-46
2.2.1
Подтверждение пользователя для Safety Integrated
2-48
2.3
Режимы работы
2-49
2.4
Установки для станка
2-50
2.4.1
Переключение единиц измерения (миллиметр/дюйм)
2-50
2.4.2
Переключение системы координат (MСS/WСS)
2-51
2.4.3
Шпиндели
2-52
2.5
Инструменты
2-54
2.5.1
Создание нового инструмента
2-56
2.5.2
Список инструментов
2-57
2.5.3
Ручное измерение инструмента
2-63
2.5.4
Измерение инструмента с помощью измерительного щупа
2-64
2.5.5
Компенсация измерительного щупа
2-67
2.5.6
Измерение инструмента с помощью лупы
2-69
2.6
Измерение нулевой точки детали
2-70
2.7
Смещения нулевой точки
2-71
2.7.1
Установка смещения нулевой точки
2-72
2.7.2
Определение смещений нулевой точки
2-74
2.7.3
Список смещений нулевой точки
2-75
2.8
Ручной режим
2-77
2.8.1
Выбор инструмента и шпинделя
2-77
2.8.2
Перемещение осей
2-79
2.8.3
Позиционирование осей
2-81
2.8.4
Простая обработка детали резаньем
2-81
2.8.5
Установки для ручного режима
2-84
2.9
MDA
2-86
2.10
Машинное время
2-87
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
2-45
Отладка станка
01/2008
2
2.1 Включение и выключение
2
2.1
Включение и выключение
Включение и выключение СЧПУ или станка см. указания
изготовителя станка.
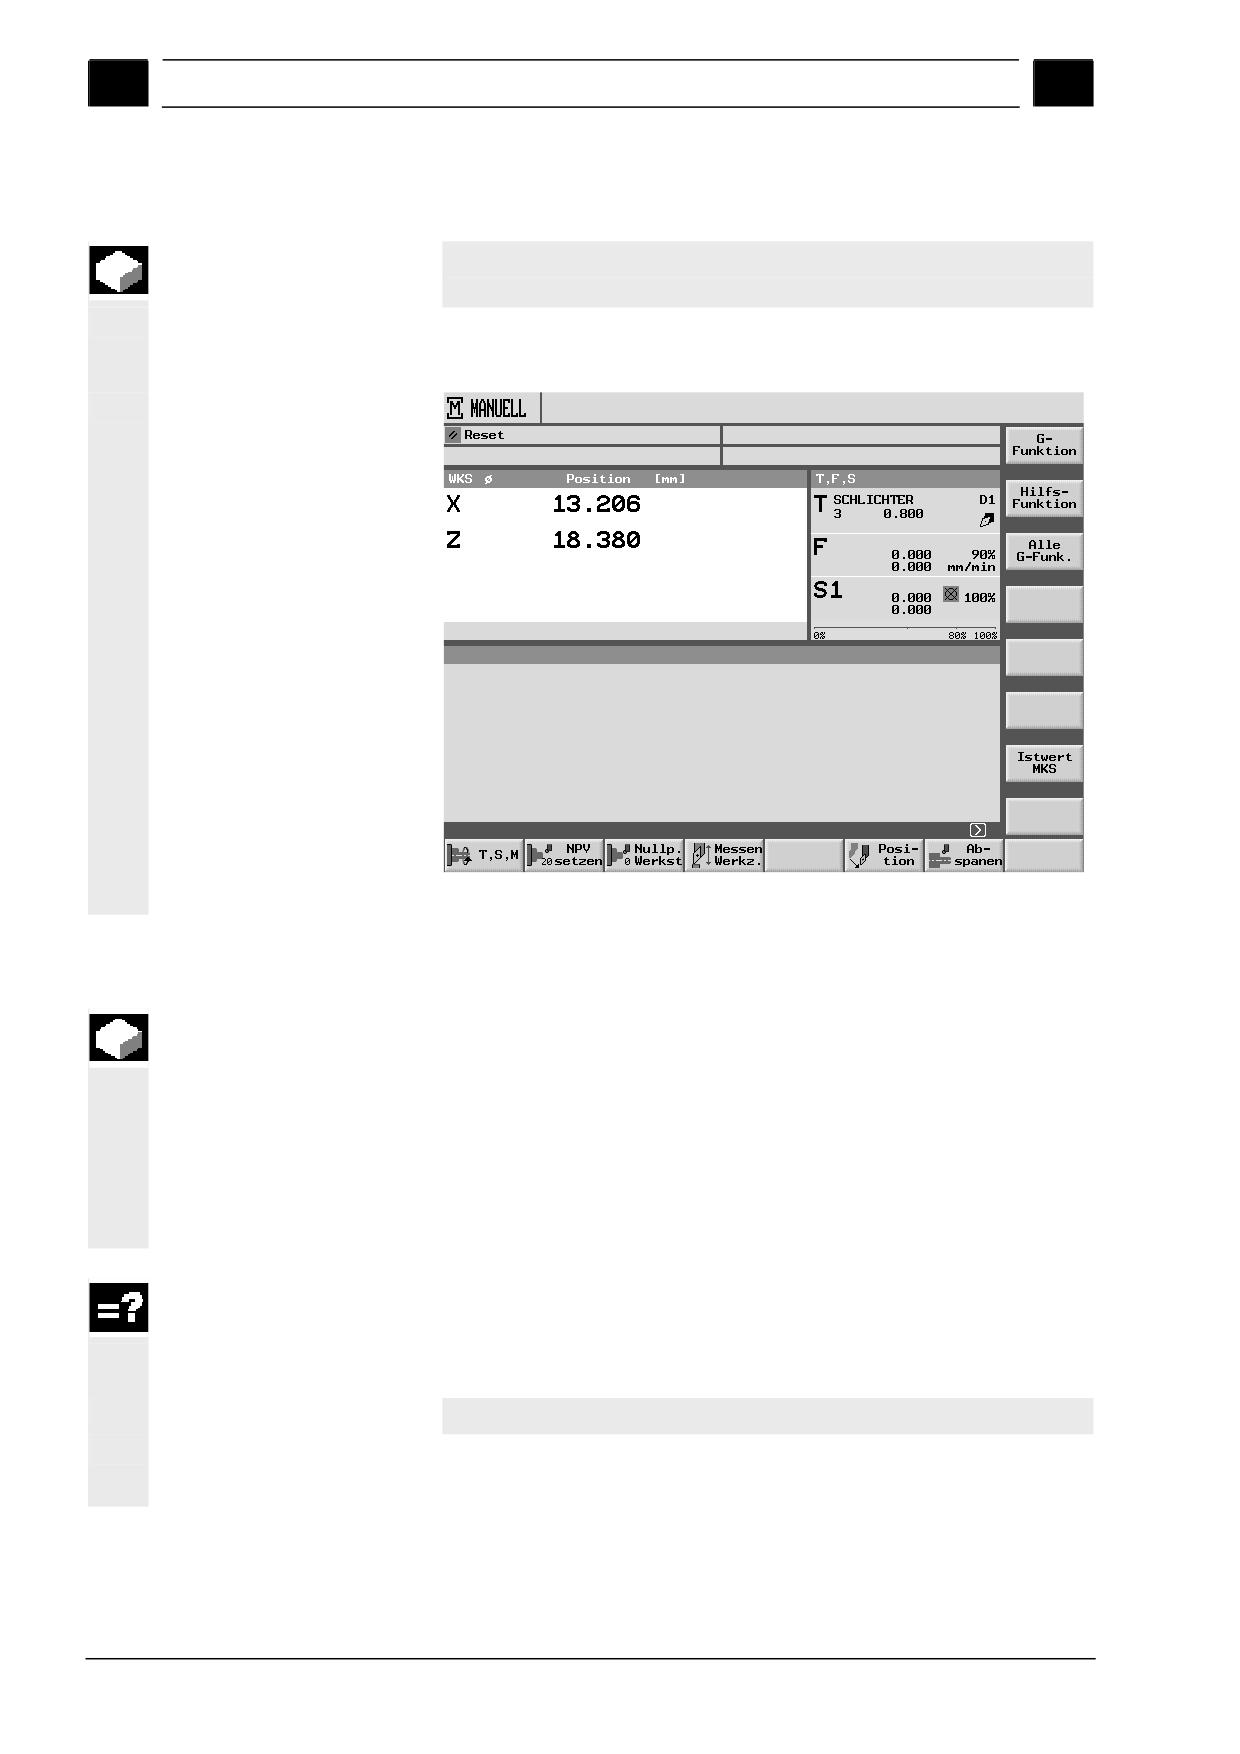
После запуска СЧПУ появляется первичный экран ручного
режима (Maschine Manuell).
Первичный экран ручного режима
2.2
Реферирование
Токарный станок может быть оборудован абсолютной или
инкрементальной системой измерения перемещения.
Инкрементальная система измерения перемещения должна быть
калибрована после включения СЧПУ, а абсолютная - нет.
Поэтому у инкрементной системы измерения перемещения все
оси станка сначала должны осуществить подвод к референтной
точке, координаты которой относительно нулевой точки станка
известны.
Последовательность реферирования осей задается
изготовителем станка. Оси, в зависимости от установок
изготовителя станка, могут осуществлять движение к точке
реферирования и все одновременно.
Следовать указаниям изготовителя станка.
При реферировании действует процентовка подачи.
2-46
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Отладка станка
2
2.2
Реферирование
2
Внимание
Перед реферированием координаты индикации фактического
значения не правильные.
Кроме этого еще не действуют установленные изготовителем
станка ограничения хода осей.
Предупреждение
При реферировании оси движутся прямым ходом к референтной
точке.
Поэтому необходимо заранее перевести оси в безопасное
положение, чтобы избежать столкновений при реферировании.
При реферировании необходимо обязательно наблюдать за
движениями осей на станке.
Реферирование оси
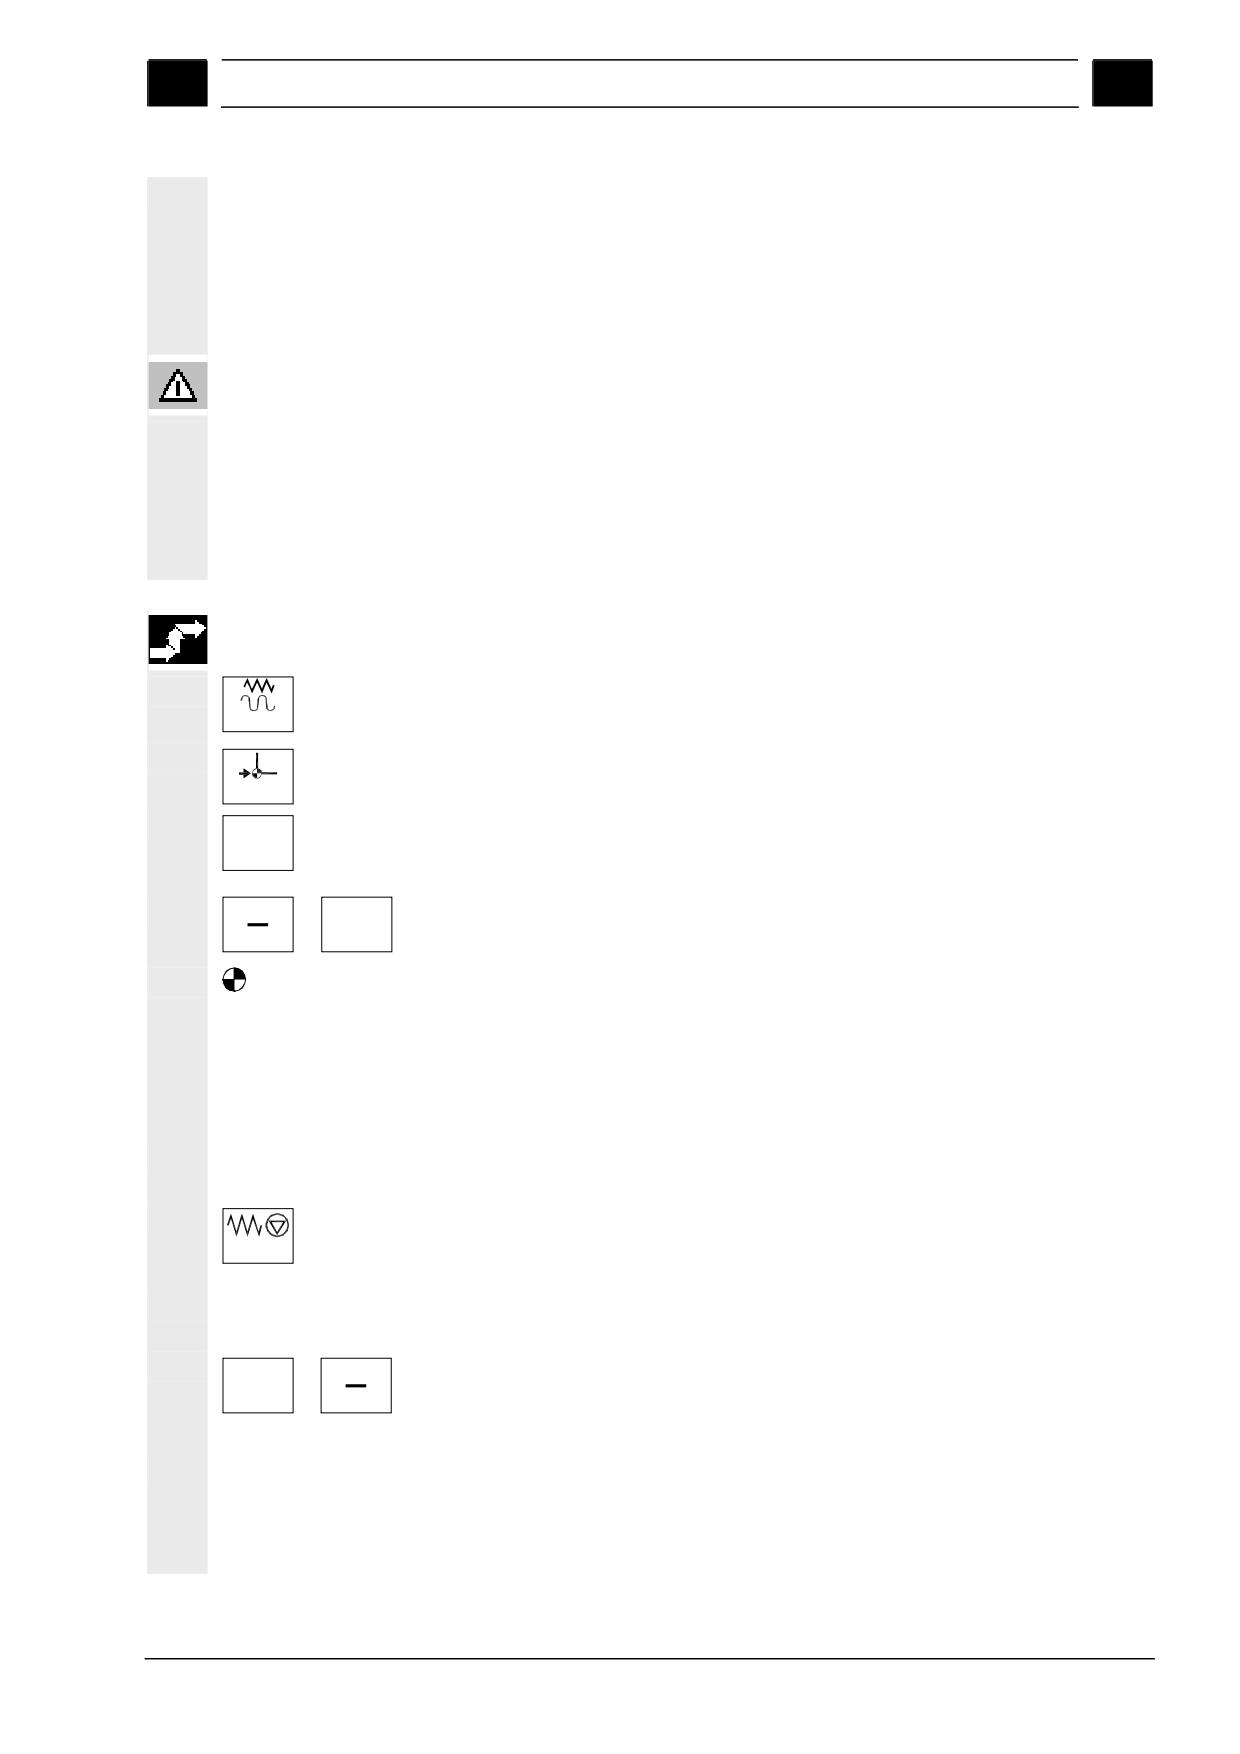
¾ Выбрать режим управления "JOG" (Maschine Manuell).
Jog
¾ Нажать клавишу "Ref Point" на станочном пульте.
Ref Point
¾ Выбрать перемещаемую ось.
X
¾ Нажать клавишу "-" или "+".
+
…
Выбранная ось движется к референтной точке и
останавливается. Показывается координата референтной точки.
Ось обозначается символом.
Если выбрана клавиша оси в неправильном направлении, то
движение оси не осуществляется.
Прерывание движения
оси
¾ Нажать клавишу "Feed Stop".
Feed Stop
Ось останавливается.
Возобновление
движения оси
¾ Выбрать перемещаемую ось и нажать желаемую клавишу
X
направления.
Ось снова движется в направлении референтной точки.
После реферирования всех осей станка система измерения
перемещения калибрована и действуют ограничения хода осей.
На индикации фактического значения показываются правильные
координаты референтной точки.
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
2-47
Отладка станка
01/2008
2
2.2 Реферирование
2
2.2.1 Подтверждение пользователя для Safety Integrated
Если на станке используется Safety Integrated (SI), то при
реферировании необходимо подтвердить, что индицируемая
актуальная позиция оси совпадает с фактической позицией на
станке. Это подтверждение является условием выполнения
дальнейших функций Safety Integrated.
Подтверждение пользователя для оси может быть дано лишь
после реферирования оси.
Индицируемая позиция оси всегда относится к системе координат
станка (MСS).
Для подтверждения пользователя в Safety Integrated необходима
опция ПО.
Прочую информацию по подтверждению пользователя можно
найти в:
Литература: /FBSI/, Описание функций SINUMERIK Safety
Integrated
¾ Выбрать режим управления "JOG" (Maschine Manuell).
Jog
¾ Нажать клавишу "Ref Point" на станочном пульте.
Ref Point
¾ Выбрать перемещаемую ось.
X
…
¾ Нажать клавишу "-" или "+".
+
…
Выбранная ось движется к референтной точке и
останавливается. Показывается координата референтной точки.
Ось обозначается символом.
Anwender-
¾ Нажать программную клавишу "Подтверждение
zustim.
пользователя".
Открывается окно "Подтверждение пользователя".
Появляется список всех осей станка с их актуальными позициями
и позициями SI.
¾ Поместить курсор в поле "Подтверждение" необходимой оси.
¾ Активировать подтверждение посредством нажатия
-или-
программной клавиши "Выбор" или клавиши "Select".
Выбранная ось обозначается в графе "Подтверждение" крестиком
как "безопасно реферированная".
Посредством повторного нажатия "Клавиш-тумблеров"
подтверждение снова деактивируется.
2-48
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Отладка станка
2
2.3
Режимы работы
2
2.3
Режимы работы
Существуют различные режимы работы для ShopTurn:
• JOG (ручной режим, Maschine Manuell / Maschine Hand)
• MDA (Manual Data Automatic)
• автоматический режим (Maschine Auto)
JOG (Maschine Manuell)
В режиме работы "JOG“ (Maschine Manuell) для следующих
подготовительных мероприятий предусмотрен ручной режим:
• реферирование, т.е. калибровка системы измерения
перемещения станка
• подготовка станка для выполнения программы в
автоматическом режиме, т.е. измерение инструментов,
измерение детали и, при необходимости, определение
используемых в программе смещений нулевой точки
• перемещение осей, к примеру, при прерывании программы
• позиционирование осей
• простая обработка детали резаньем
Режим управления "Ручной" может быть выбран клавишей "Jog".
Jog
Установленные в "T, S, M..." параметры влияют на все движения
в ручном режиме, за исключением движения к референтной
точке.
Manuelle Maschine
Если имеется опция "Manuelle Maschine", то для ручного режима
работа осуществляется в режиме "Maschine Hand". В "Maschine
Hand" существует возможность выполнения следующих
обработок без написания программы для этого:
• отладка и простые движения перемещения
• обточка конусов
• прямая (торцевание или продольная обточка)
• сверление (сверление и центрование, сверление,
развертывание, глубокое сверление, резьба)
• токарная обработка (обработка резаньем, выточка, канавка,
резьба, отрез)
• фрезерование (карман, цапфа, паз, многогранник,
гравирование)
MDA
В режиме работы MDA возможен покадровый ввод и выполнение
команд кода G для отладки станка или осуществления отдельных
операций.
MDA включается клавишей "MDA".
MDA
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
2-49
Отладка станка
01/2008
2
2.4 Установки для станка
2
Maschine Auto
В автоматическом режиме возможно полное или частичное
выполнение программ. Дополнительно выполнение программы
можно отслеживать в графической форме на дисплее.
Режим управления "Автоматический" включается через клавишу
Auto
"Auto".
2.4
Установки для станка
2.4.1
Переключение единиц измерения (миллиметр/дюйм)
В качестве единицы измерения для станка может быть установлен
миллиметр или дюйм. Переключение единиц измерения осуществляется
для всего станка, т.е. ShopTurn автоматически пересчитывает все
данные в новую единицу измерения, к примеру:
• позиции
• коррекции инструмента
• смещения нулевой точки
Независимо от общей настройки станка можно изменить единицу измерения
для ручного режима (см. главу "Установки для ручного режима") или для
отдельных программ (см. главу "Создание новой программы"). Но эти
установки для единицы измерения относятся только к запрограммированным
позициям. Коррекции инструмента, смещения нулевой точки и т.п. остаются в
единицах измерения всего станка. Если, к примеру, в качестве единицы
измерения для станка установлен миллиметр, а чертеж детали выполнен в
дюймах, то для этой программы может быть выбрана единица измерения
"дюйм". Т.е. позиции при программировании могут вводиться непосредственно
в дюймах, коррекции инструмента, подачи и т.п. напротив определяются как
обычно в миллиметрах.
¾ Перейти в режим управления "Ручной" в расширенную
Jog
горизонтальную панель программных клавиш.
¾ Нажать программную клавишу "Установки ShopTurn".
Inch
Inch
¾ Нажать программную клавишу "Дюйм".
Inch
Единица измерения: миллиметр (программная
клавиша выключена)
Inch
Единица измерения: дюйм (программная клавиша
включена)
Появляется вопрос, действительно ли должна быть изменена
единица измерения.
¾ Нажать программную клавишу "OK".
Осуществляется согласование единицы измерения для всего
станка.
2-50
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
01/2008
Отладка станка
2
2.4
Установки для станка
2
2.4.2 Переключение системы координат (MСS/WСS)
Координаты на индикации фактического значения относятся либо
к системе координат станка, либо к системе координат детали.
Система координат станка (MСS), в отличие от системы
координат детали (WСS), не предусматривает смещений нулевой
точки (см. главу "Смещения нулевой точки"). Стандартно по
умолчанию для индикации фактического значения установлена
система координат детали.
¾ Нажать клавишу "WCS MCS".
WCS MCS
-или-
¾ Выбрать режим управления "Ручной" или "Автоматический".
Jog
-или- Auto
-и -
Istwert
¾ Нажать программную клавишу "Фактическое значение MСS",
MKS
чтобы включить или выключить эту систему координат.
Istwert
MKS
WСS (программная клавиша отключена)
Istwert
MKS
МСS (программная клавиша включена)
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
2-51
Отладка станка
01/2008
2
2.4 Установки для станка
2
2.4.3 Шпиндели
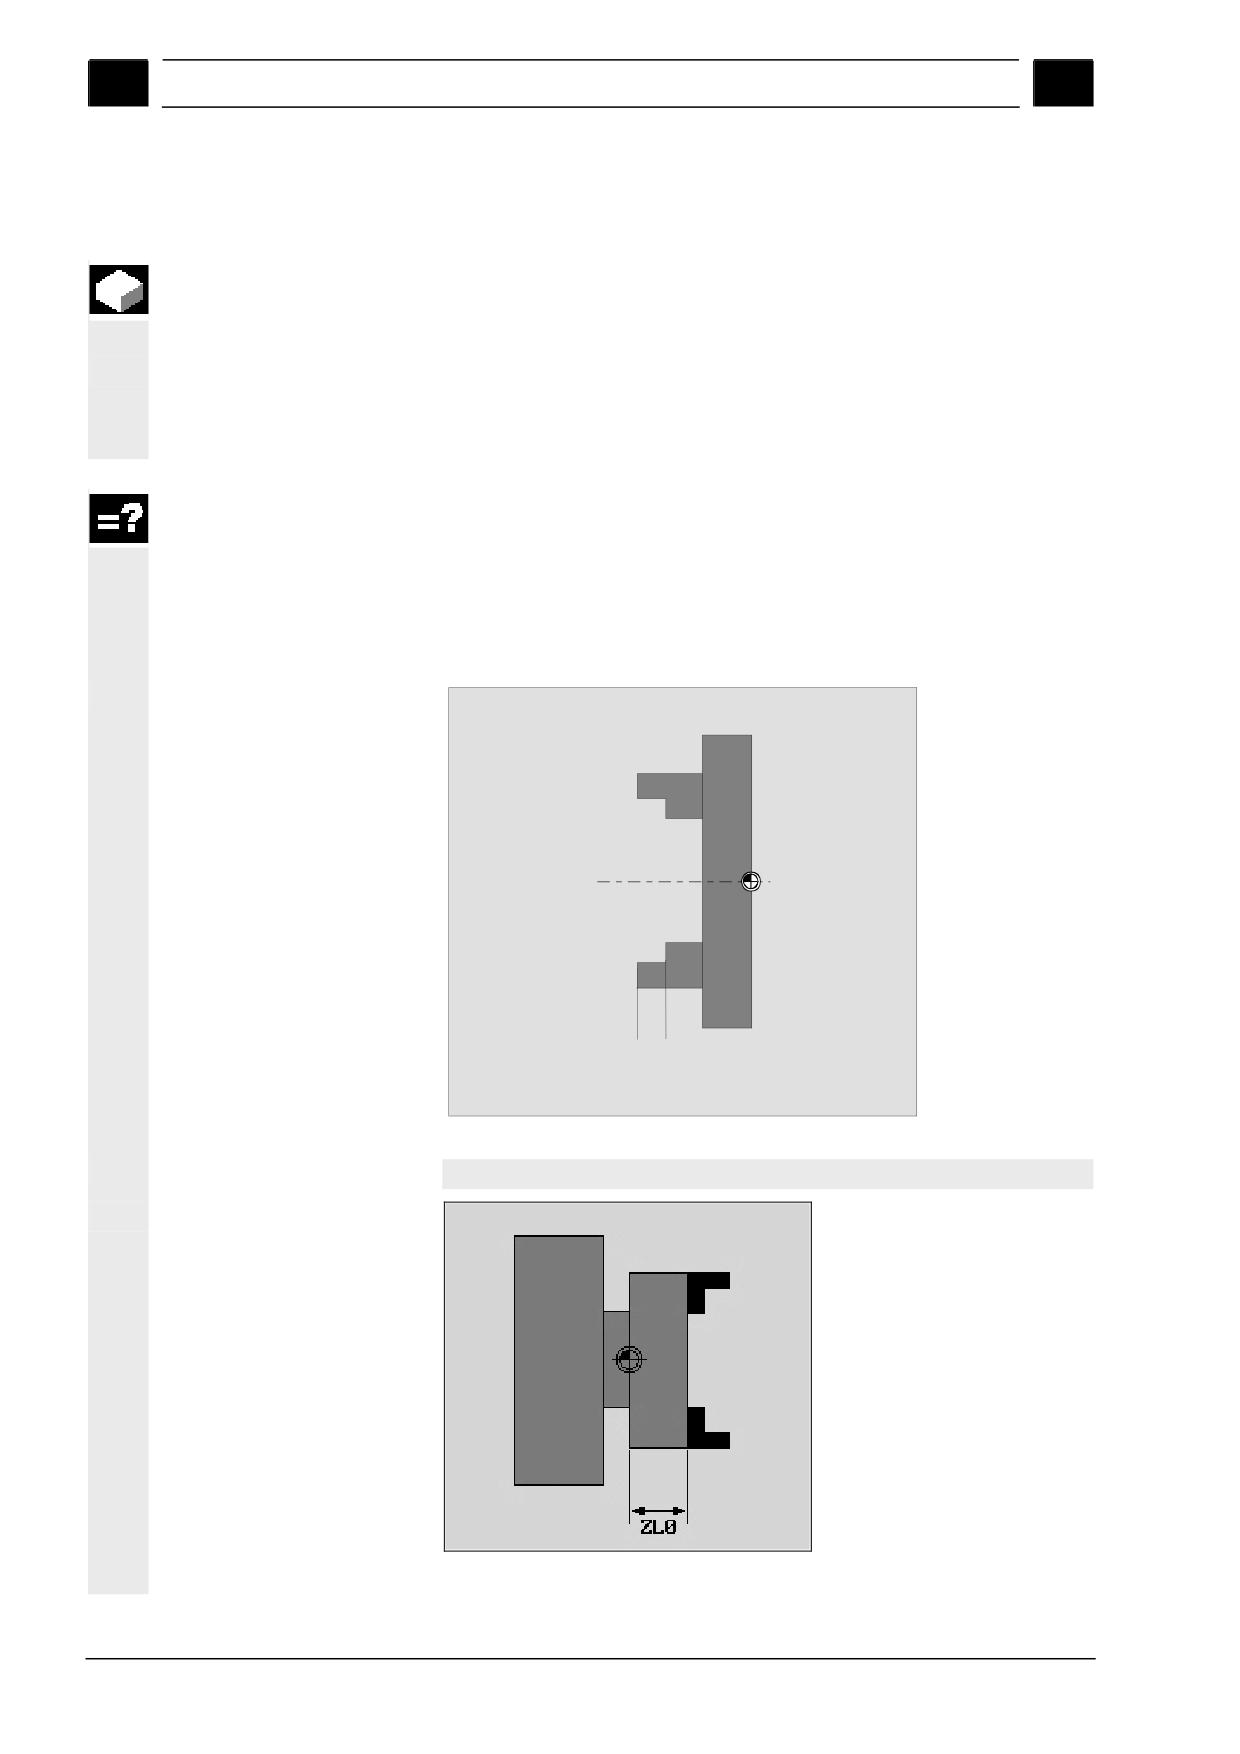
В экранной форме "Шпиндели" сохраняются размеры шпинделей
на станке.
Ручное измерение
Если при ручном измерении инструментов необходимо использовать
инструмента
патрон главного или встречного шпинделя в качестве исходной точки, то
необходимо указать размер патрона ZL0 или ZL1.
Встречный шпиндель
Можно измерить переднюю или упорную кромку встречного
шпинделя. После этого передняя или упорная кромка
автоматически является исходной точкой при перемещении
встречного шпинделя. Это важно, прежде всего, при захвате
детали встречным шпинделем (см. главу "Обработка с помощью
встречного шпинделя").
Передняя кромка
Упорная кромка
Размеры встречного шпинделя
Для параметра "Зажим" следовать указаниям изготовителя станка.
Главный шпиндель
Размеры главного шпинделя
2-52
SINUMERIK 840D sl Управление/программирование ShopTurn (BATsl) - 01/2008
содержание .. 24 25 26 27 ..