содержание .. 23 24 25
SINUMERIK 840D sl ShopMill. Управление / Программирование ЧПУ (2008 год) - часть 5
Обработка поверхностей сложной формы
01/2008
7
7.5 Пример
7
Для заметок
7-402
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Аварийные сигналы и рабочие сообщения
8
8
Аварийные сигналы и рабочие сообщения
8.1
Рабочие сообщения
8-404
8.2
Аварийные сигналы
8-404
8.3
Данные пользователя
8-405
8.4
Отображение номера версии
8-407
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
8-403
Аварийные сигналы и рабочие сообщения
01/2008
8
8.1 Рабочие сообщения
8
8.1
Рабочие сообщения
Рабочие сообщения в строке диалога ShopMill содержат указания
по обслуживанию станка либо информацию о стадии выполнения
обработки. Появляющиеся сообщения не сопровождаются пре-
рыванием обработки.
8.2
Аварийные сигналы
При возникновении аварийной ситуации появляется аварийный
сигнал, обработка может быть прервана.
Текст, сопровождающий код аварийного сигнала, дает информа-
цию о причине его возникновения.
Предупреждение
Если появившийся аварийный сигнал игнорируется, его причина
не устраняется, то возникает прямая опасность повреждения
станка, детали, сохраненных настроек и при определенных об-
стоятельствах - опасность для здоровья обслуживающего персо-
нала.
Коды аварийных сигналов соответствуют следующим рабочим
зонам:
61000-62999
Циклы
100000-100999
Базовая система
101000-101999
Диагностика
102000-102999
Службы
103000-103999
Станок
104000-104999
Параметры
105000-105999
Программирование
106000-106999
Резерв
107000-107999
OEM
110000-110999
зарезервировано
111000-112999
ShopMill
120000-120999
зарезервировано
Описание всех аварийных сигналов можно найти в:
Литература: /DAsl/, Руководство по диагностике SINUMERIK
840D sl/840Di
8-404
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Аварийные сигналы и рабочие сообщения
8
8.3
Данные пользователя
8
¾ Нажмите программную клавишу “Список авар. сообщ.”
Откроется список активных рабочих сообщений и аварийных сиг-
налов.
¾ Тщательно проверьте правильность функционирования стан-
ка, принимая во внимание описание аварийного сигнала.
¾ Устраните причину аварийного сигнала.
¾ Для сброса аварийного сигнала нажмите клавишу, на которой
отображен символ, указанный рядом с аварийным сообщени-
ем.
Reset
Cycle Start
-или-
¾ Если рядом с аварийным сообщением указан символ главно-
го выключателя станка (POWER ON), необходимо включить и
выключить станок.
8.3
Данные пользователя
Данные пользователя - это переменные, которые используются
системой ЧПУ как в ShopMill-программа, так и в программах, на-
писанных в G-кодах. Данные пользователя могут быть представ-
лены в виде списка.
Существуют следующие виды данных пользователя:
• Глобальные данные пользователя (GUD)
Эти данные доступны каждой программе.
Отображение глобальных данных пользователя GUD может
быть запрещено паролем или при помощи переключателя
прав доступа.
• Локальные данные пользователя (LUD)
Локальные данные пользователя (LUD) доступны только тем
программам и подпрограммам, в которых они были определе-
ны.
При выполнении программы отображаются LUD, активные ме-
жду текущим кадром и концом программы. При нажатии кла-
виши "Cycle-Stop" список LUD обновляется. Значения пара-
метров LUD обновляются постоянно.
•
• Программные глобальные данные пользователя (PUD)
PUD образуются из всех локальных переменных, определен-
ных в основной программе.
Это значит, что PUD доступны всем подпрограммам, могут
быть в них определены и считаны.
Совместно с программными глобальными данными пользова-
теля отображаются и локальные данные.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
8-405
Аварийные сигналы и рабочие сообщения
01/2008
8
8.3 Данные пользователя
8
• Пользовательские данные канала
Пользовательские данные канала доступны только в пределах
канала.
ShopMill не отображает данные пользователя типа AXIS и
FRAME.
Для получения информации о том, какой из видов данных будет
отображен, см. документацию на станок.
Отображение пользо-
вательских данных
¾ Нажмите программную клавишу “Нул.т. инструм.” или клави-
шу "Offset".
-или-
¾ Нажмите клавишу “Расширение меню”
¾ Нажмите программную клавишу “Данные пользователя”.
Globale
Programm.
¾ При помощи соответствующей программной клавиши выбе-
Anw. Daten
Anw.Daten ...
рите вид данных пользователя для отображения.
GUD +
GUD -
¾ Нажмите программные клавиши "GUD +" или "GUD -", если
или
необходимо отобразить глобальные данные и данные поль-
зователя канала из диапазона от GUD 1 до GUD 9.
Поиск данных пользова-
теля
¾ Нажмите программную клавишу “Найти”.
Suchen
¾ Введите текст для поиска.
Текстом для поиска может быть любая последовательность
символов.
¾ Нажмите программную клавишу “Принять”.
Отобразятся искомые данные пользователя.
Weiter-
¾ Нажмите программную клавишу “Найти далее”, если необхо-
suchen
димо продолжить поиск.
Отобразится следующая группа данных пользователя, содержа-
щая искомую последовательность символов.
8-406
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Аварийные сигналы и рабочие сообщения
8
8.4
Отображение номера версии
8
8.4
Отображение номера версии
Версия ShopMill отображается на дисплее при запуске системы
ЧПУ.
Информация о версиях ShopMill и NCU содержится также в CNC-
ISO-интерфейсе.
¾ Нажмите клавишу “Расширение меню” для отображения про-
должения линейки программных клавиш главного меню.
Service-
¾ Нажмите программные клавиши “Диагностика” и “Сервисные
Diagnose
anzeigen
уведомления”.
NCU
¾ Нажмите программные клавиши “Версия” и “Версия NCU”.
Version
Version
Вверху экрана откроется окно с версией NCU:
xx.yy.zz.nn.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
8-407
Аварийные сигналы и рабочие сообщения
01/2008
8
8.4 Отображение номера версии
8
Для заметок
8-408
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9
Примеры
9.1
Пример 1: Обработка детали с прямоугольным и круговым карманами и
9-410
круговым пазом
9-410
9.2
Пример 2: Смещение и отражение контура
9-418
9.3
Пример 3: Преобразование для обработки на цилиндрической поверхности 9-421
9.4
Пример 4: Коррекция стенок паза
9-425
9.5
Пример 5: Поворот круговых осей
9-429
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-409
Примеры
01/2008
9
9.1 Пример 1: Обработка детали с прямоугольным и круговым
9
9.1
Пример 1: Обработка детали с прямоугольным и круговым карманами и
круговым пазом
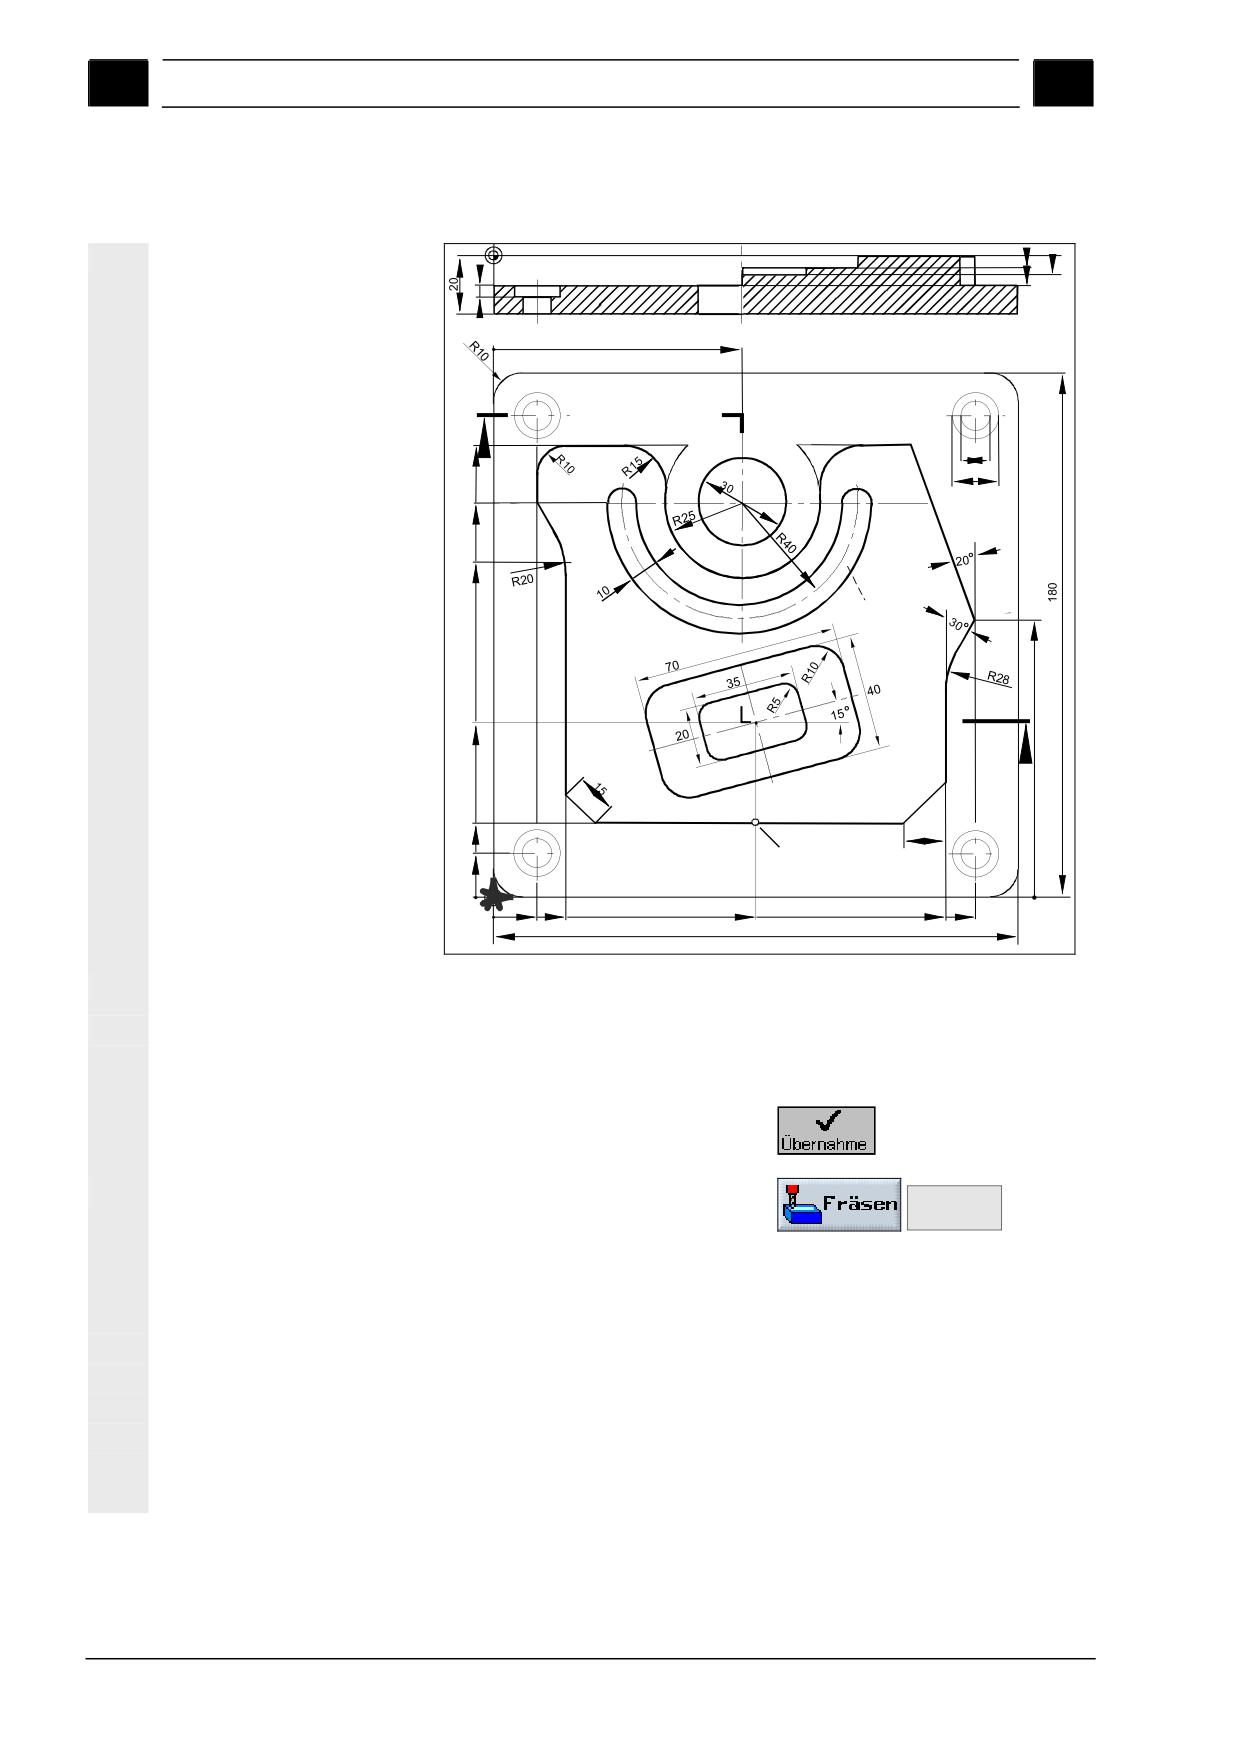
Чертеж детали
0
- 4
-6
-10
4
0
85
155
10
16
135
115
Tiefe -3
95
60
25
15
15
Startpunkt
+Y
0
0
+X
0
15
25
90
155
165
180
Программа “Teil_4“
1. Заголовок программы
• Задание размеров заготовки:
X0 0 абс
Y0 0 абс
Z0 0 абс
X1 180 абс
Y1 180 абс
Z1 -20 абс
• Нажать программную клавишу
2. Фрезерование плоскости
Plan-
fräsen
>
• Нажать программную клавишу
и вы-
брать стратегию обработки.
• Пример задания технологических параметров
T PLANFRAESER F 0.1 мм/зуб V 1200 м/мин
Вид обработки
Черновая
X0
0 абс
Y0
0 абс
Z0
1 абс
X1
180 абс
Y1
180 абс
9-410
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
круговым пазом
9
Z1
0 абс
DXY
80 %
DZ
0,5
UZ
0
• Нажать программную клавишу
3. Наружный контур детали Наружный контур детали может быть определен как здесь, в ви-
де прямоугольного выступа. Принципиально возможно также ис-
пользование функции фрезерования контура.
Zapfen
Rechteck-
>
zapfen
• Нажать
• Задать значения технологических параметров T, F, S и опре-
делить следующие параметры:
Исходная точка
внизу слева
Вид обработки
Кол. позиций
Единичный
X0
0 абс
Y0
0 абс
Z0
0 абс
W
180 абс
L
180 абс
R
10 абс
α0
0 град
Z1
20 отн
DZ
20
UXY
0
UZ
0
W1
185 (фиктивный размер заготовки)
L1
185 (фиктивный размер заготовки)
• Нажать программную клавишу
4. Наружный контур остров-Для облегчения программирования обработки поверхности вокруг
ка
островка, вокруг контура заготовки задается контур кармана, а за-
тем программируется островок. Поверхность за пределами ост-
ровка обрабатывается без образования остаточного материала.
a) Наружный контур карма-
Neue-
на
• Выбор программной клавишей
Kontur
>
• Задать и подтвердить имя контура (здесь Teil_4_Tasche).
• Заполнить исходное диалоговое окно контура
Ось инструмента Z
X -20 абс Y 0 abs
и подтвердить ввод данных программной клавишей
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-411
Примеры
01/2008
9
круговым пазом
9
•
Задать остальные элементы контура и подтвердить ввод про-
граммной клавишей
1.
X 200 абс
2.
Y 200 абс
3.
X
-20 абс
Kontur
4.
schliessen
•
Нажать программную клавишу
b) Наружный контур остров-
Neue-
ка
•
Выбор программной клавишей
Kontur
>
•
Задать и подтвердить ввод имени контура (здесь Teil_4_Insel).
•
Заполнить исходное диалоговое окно контура
Ось инструмента Z
•
X 90 абс Y 25 абс
и нажать программную клавишу
•
Задать остальные элементы контура и подтвердить ввод кла-
вишей
1.
X 25 абс
FS 15
2.
Y 115 абс
R 20
3.
X 15 абс
Y 135 абс
4.
Y 155 абс
R 10
5.
X 60 абс
R 15
6.
Y 135 абс
R 20
Tangente
7.
an Vorg.
Направление обхода
R 25 X 110 абс
Tangente
an Vorg.
8.
Y 155 абс
R 15
9.
R 0
10.
X 165 абс
Y 95 абс
α1 290 град R 0
11.
X 155 абс
α1 240 град R 28
12.
FS 0
9-412
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
круговым пазом
9
13.
X 140 абс
Y 25 абс
α1 225 град R 0
Kontur
schliessen
14.
c) Фрезерование конту-
Ausräumen
ра/Удаление материала
>
• Выбор программной клавишей
• Задать значения технологических параметров T, F, S (напри-
мер, диаметр фрезы 10) и определить следующие параметры:
Вид обработки
Z0
0 абс
Z1
10 отн
DXY
4.5 мм
DZ
10
UXY
0 мм
UZ
0
Исходная точка
авто
Врезание
Вертик. в центре
FZ
0.1 мм/зуб
Отвод инструмента выбрать, например, до плоскости отвода
•
Указание:
• При выборе фрезерного инструмента обращайте внимание на
то, чтобы диаметр инструмента позволял произвести удаление
материала. В случае ошибки появится рабочее сообщение.
• Если предусмотрена чистовая обработка, то необходимо за-
дать значения параметров UXY и ZU и вызвать цикл второй
раз для чистовой обработки.
•
5. Фрезерование прямо-
Tasche
Rechteck-
угольного кармана
>
tasche
• Нажать
(большого)
• Пример задания технологических параметров:
T FRAESER10
F 0.1 мм/зуб
V 200 м/мин
Исходная точка
В центре
Вид обработки
Кол. позиций
Единичный
X0
90 абс
Y0
60 абс
Z0
0 абс
W
40
L
70
R
10
α0
15
Z1
4 отн
DXY
4.5 мм
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-413
Примеры
01/2008
9
круговым пазом
9
DZ
4
UXY
0
UZ
0
Врезание
по винтовой
EP
2
ER
2
Удален. материала Полная обработка
•
6. Фрезерование прямо-
Tasche
Rechteck-
угольного кармана (ма-
>
tasche
•
Нажать
лого)
•
Задать значения параметров:
X0
90 абс
Y0
60 абс
Z0
-4 абс
W
20
L
35
R
5
α0
15
Z1
4 отн
DXY
4.5 мм
DZ
2
UXY
0
UZ
0
Врезание
Маятниковое
EW
10 град
Удален. материала Полная обработка
•
7. Фрезерование кругового
Nut
Kreisnut
паза
•
Нажать
>
•
Пример задания технологических параметров:
T FRAESER8
F 0.5мм/зуб
FZ 0.02мм/зуб
V 150м/мин
Вид обработки
Окружность/дуга Дуга
X0
85 абс
Y0
135 абс
Z0
0 абс
W
10
R
40
α0
180 град
α1
180 град
9-414
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
круговым пазом
9
α2
0 град
N
1
Z1
3 отн
DZ
3
UXY
0 мм
•
8. Обработка отвер-
Zentrie-
стия/зацентровка
ren
>
•
Выбор программной клавишей
•
Задать значения технологических параметров T, F, S и опре-
делить следующие параметры:
Диаметр/Вершина
Диаметр
∅
16
•
9. Сверление / развертыва-
Bohren
Bohren
ние
•
Нажать
Reiben
>
•
Задать значения технологических параметров T, F, S (напри-
мер, BOHRER10) и определить следующие параметры:
Диаметр/Вершина
Вершина
Z1
-25 абс
DT
0
•
10.Позиционирование
Positio-
nen
>
•
Нажать
•
Задать параметры:
прямоуг.
Z0
-10 абс
X0
15 абс
Y0
15 абс
X1
165 абс
Y1
15 абс
•
11.Препятствия (выступы)
Positio-
Hindernis
nen
>
•
Нажать
•
Задать параметр:
Z
2 абс
•
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-415
Примеры
01/2008
9
круговым пазом
9
Указание:
Если не учесть наличие препятствия (выступа), сверло повредит
правый угол контура островка. Другой вариант - увеличение
безопасного расстояния.
12.Позиционирование
Positio-
nen
>
•
Нажать
•
Задать параметры:
прямоуг.
Z0
-10 абс
X2
165 абс
Y2
165 абс
X3
15 абс
Y3
165 абс
•
13.Фрезерование кругового
Tasche
Kreis-
кармана
>
tasche
•
Нажать
•
Пример задания значений технологических параметров:
T FRAESER8
F 0.15 мм/зуб
V 300 м/мин
•
Задание значений параметров:
Вид обработки
Кол. позиций
Единичный
X0
85 абс
Y0
135 абс
Z0
-6 абс
Диаметр
30
Z1
15 отн
DXY
4
DZ
5
UXY
0 мм
UZ
0
Врезание
вертик. в центре
FZ
0.1 мм/зуб
Удален. материала Полная обработка
•
9-416
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
круговым пазом
9
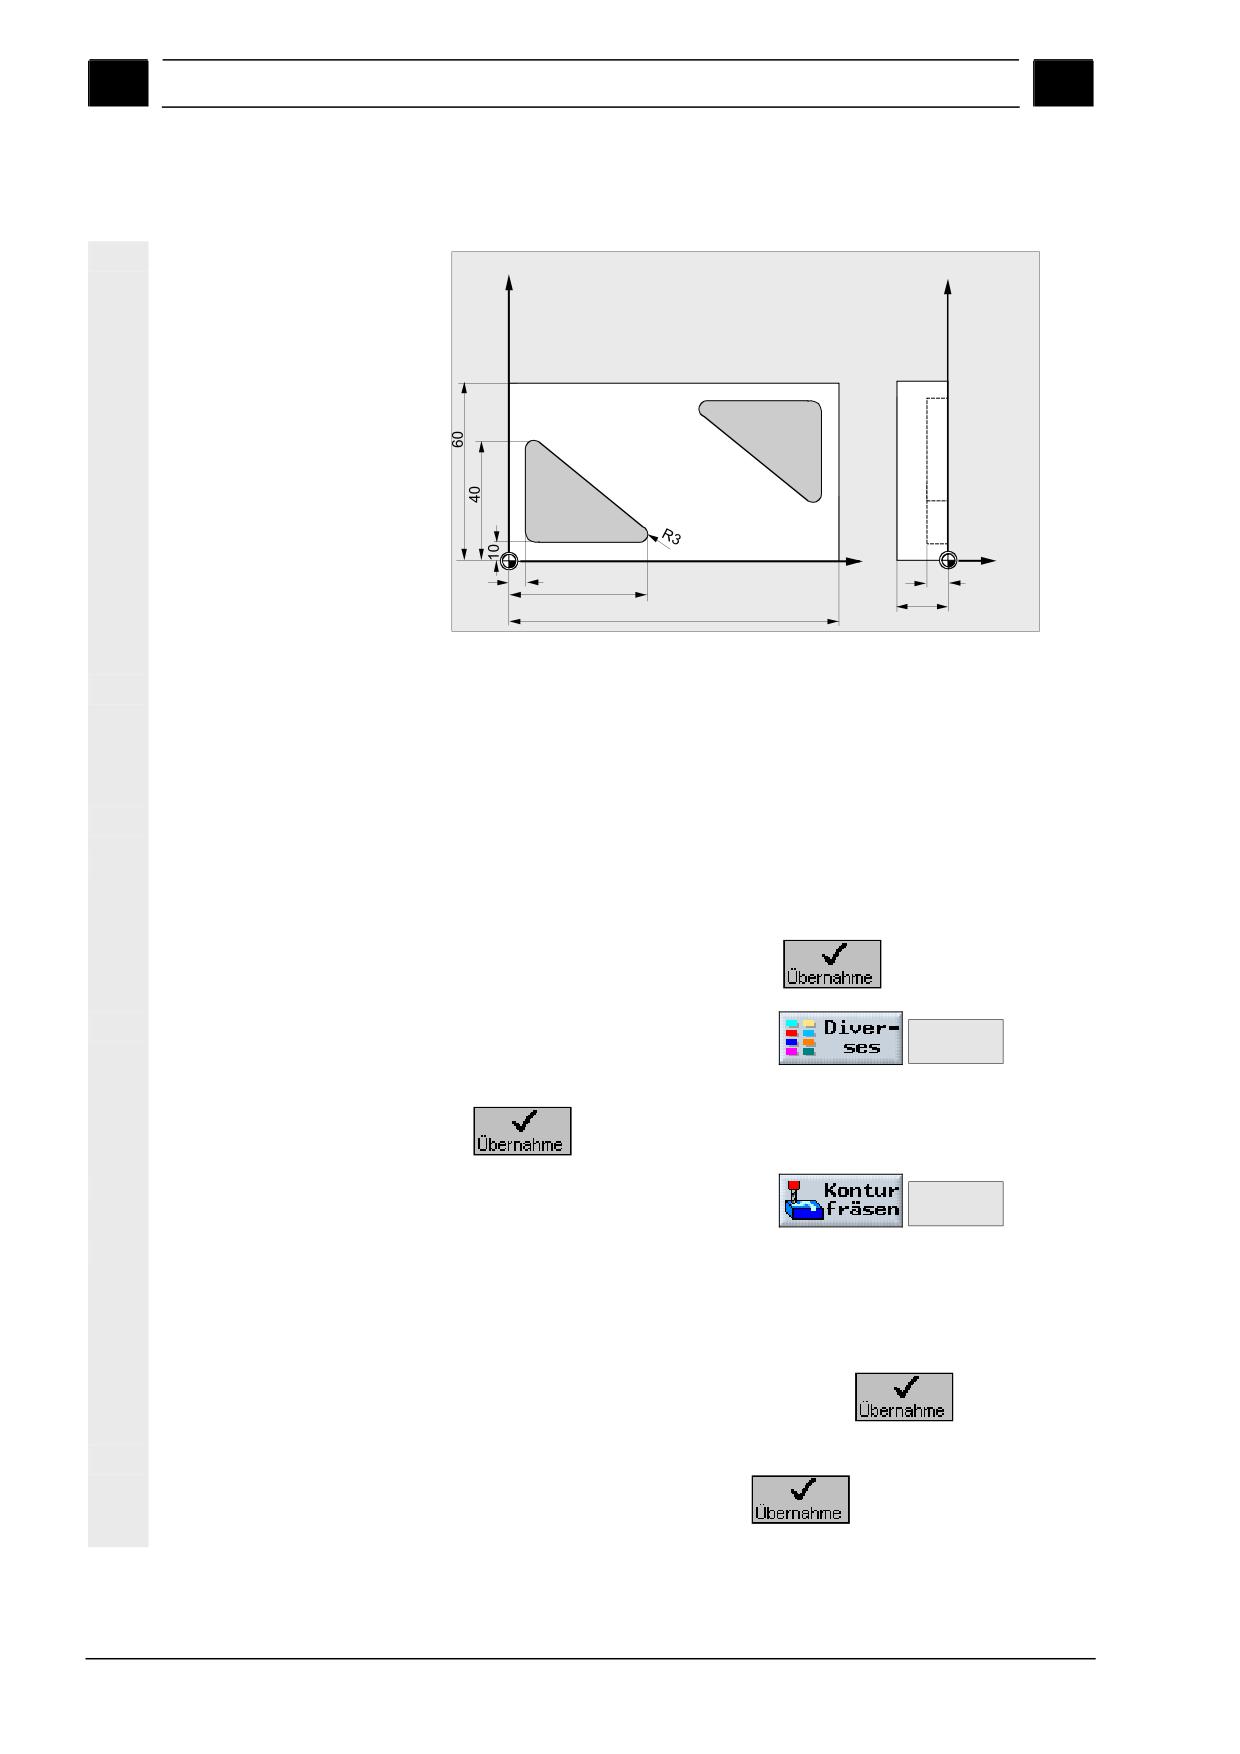
Результат
• Графическое изображение
• ShopMill-программа
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-417
Примеры
01/2008
9
9.2 Пример 2: Смещение и отражение контура
9
9.2
Пример 2: Смещение и отражение контура
Чертеж детали
Y+
Y+
Z+
10
50
X+
10
30
120
В этом примере два кармана имеют одну и ту же геометрическую
форму. Второй контур можно получить из первого путем приме-
нения операций смещения и отражения. Оба кармана обрабаты-
ваются при помощи одного и того же цикла.
Программа Teil_1
1. Заголовок программы
• Задание размеров заготовки:
Угловая вершина:
X0 0 абс
Y0 0 абс Z0 2 абс
Габаритные размеры:
L 120
W 60
H -30
• Нажать программную клавишу .
2. Установка начальной
Marke
метки для повторения
setzen
>
• Выбор программной клавишей
контура
• Установить начальную метку при помощи "Marke1".
•
3. Задание контура
Neue-
Kontur
>
• Выбор программной клавишей
• Задать и подтвердить имя контура (здесь TEIL_1_3ECK).
• Заполнить исходное диалоговое окно для задания контура
Ось инструмента Z
X 10 абс Y 10 абс
и подтвердить программной клавишей
• Задать остальные элементы контура и подтвердить ввод дан-
ных программной клавишей
9-418
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.2
Пример 2: Смещение и отражение контура
9
1.
X 60 абс
R 3
2.
X 10 абс
Y 40 абс
R 3
3.
X 10 абс
Y 10 абс
R 3
•
Нажать программную клавишу
4. Удаление материала
Ausräumen
•
Нажать
>
•
Задать значения технологических параметров T, F, S и опре-
делить следующие параметры:
Вид обработки
Z0
0 абс
Z1
10 отн
DXY
1.5 мм
DZ
2
UXY
0.5
UZ
0.5
Исходная точка
авто
Врезание
вертик. в центре
FZ
0.1 мм/зуб
Способ отвода
выбрать, например, до плоскости отвода
•
5. Установить конечную
Marke
метку для повторения
setzen
>
•
Выбор программной клавишей
контура
•
Установить конечную метку "Marke2".
•
6. Смещение
Transfor-
Verschie-
mationen
bung
•
Нажать
•
Задать значения следующих параметров:
новое/аддитивное новое
X
120
Y
60
Z
0
•
7. Отражение
Transfor-
Spiege-
•
Нажать
mationen
lung >
•
Задать значения следующих параметров:
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-419
Примеры
01/2008
9
9.2 Пример 2: Смещение и отражение контура
9
новое/аддитивное аддитивн.
X
включено
Y
включено
Z
отключено
•
8. Повторение контура
Wieder-
holung
>
• Нажать
• Определить следующие параметры:
Начальная метка Marke1
Конечная метка
Marke2
Кол-во повторений 1
•
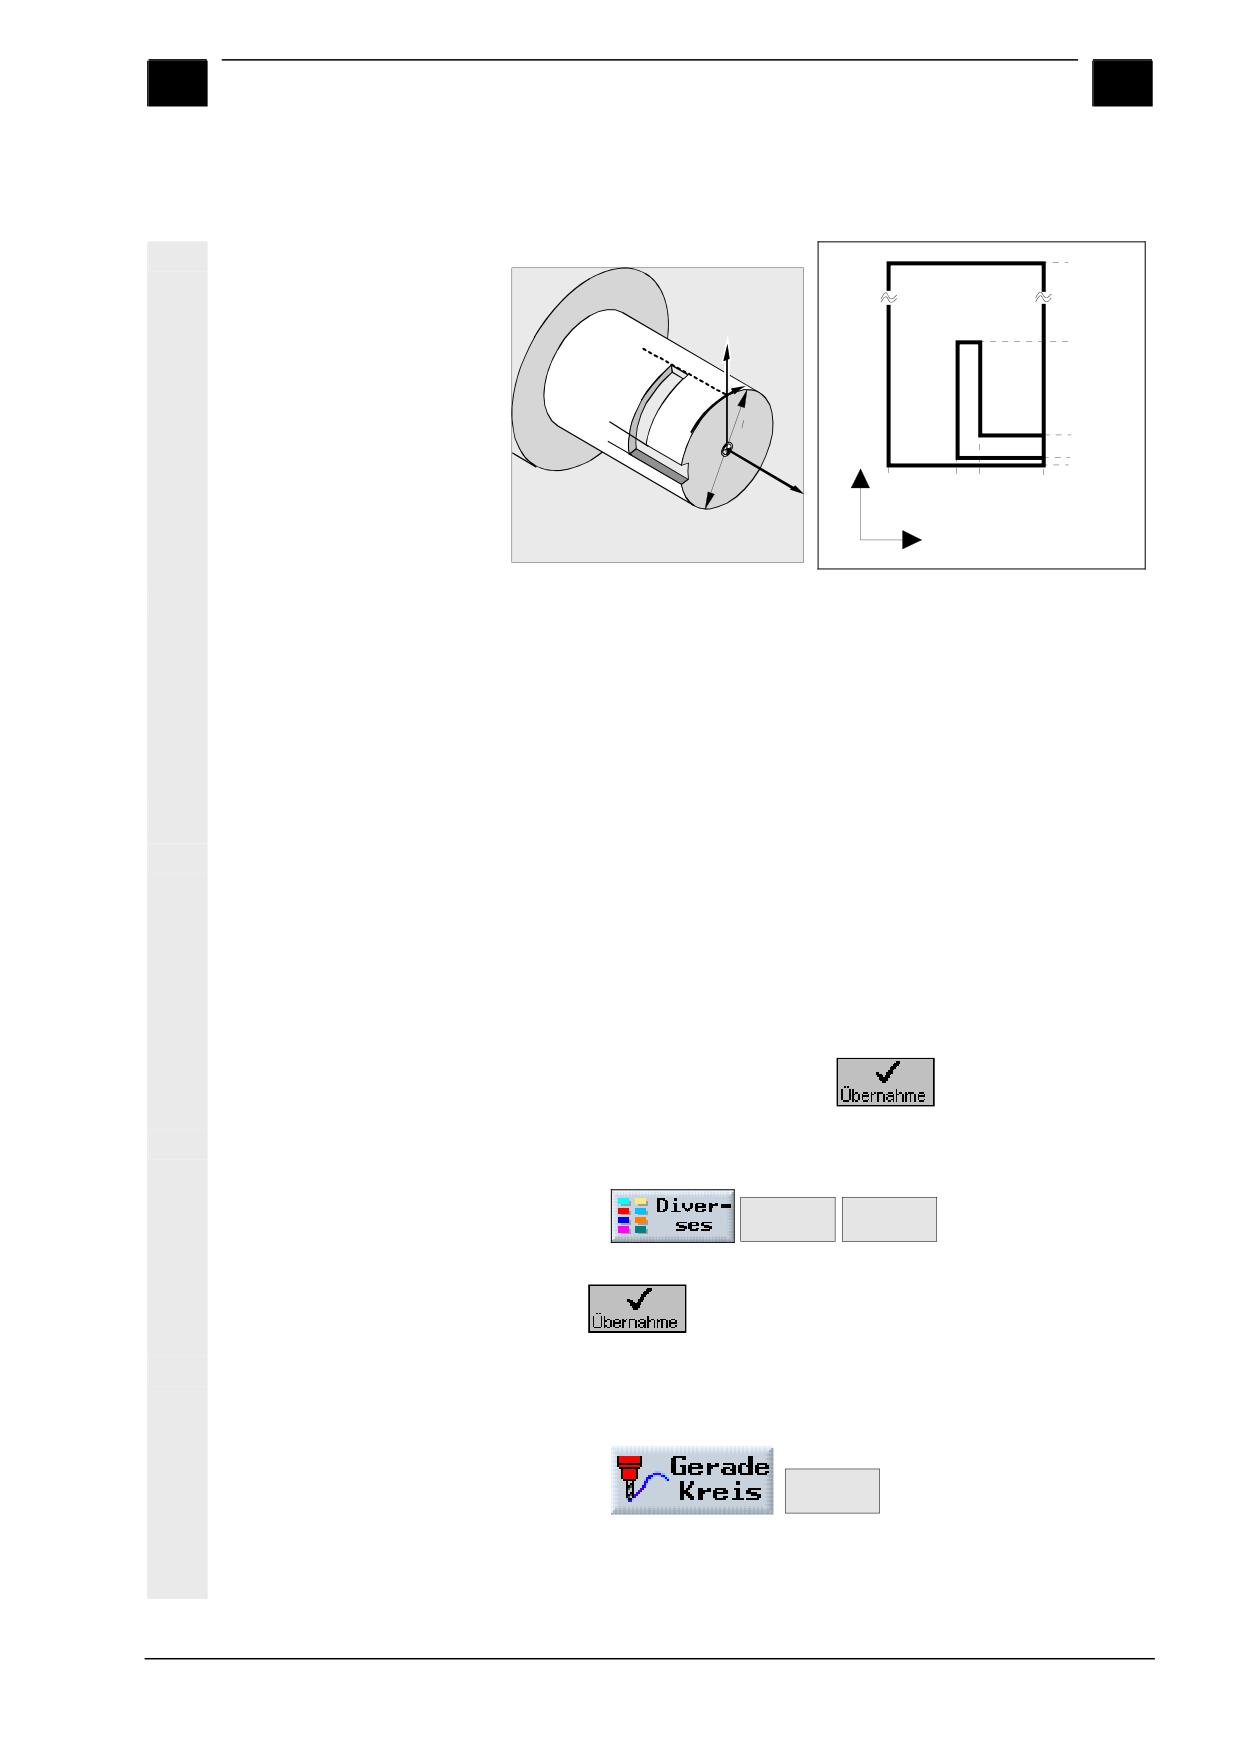
Результат
• Графическое представление
• ShopMill-программа
9-420
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.3 Пример 3: Преобразование для обработки на цилиндрической
9
9.3
Пример 3: Преобразование для обработки на цилиндрической поверхности
360o
90o
90°
Z
Y
30°
o80mm
30o
10°
10o
Y
0o
-100
-60
-45
0
X
X
Предварительные условия
• Имеется круговая ось, например, ось А. Преобразование
сконфигурировано через параметры станка.
• Установлено положение исходной точки на цилиндре.
Положение исходной точки X0, Y0, Z0 и смещение нулевой
точки устанавливается, например, в ручном режиме управле-
ния в “Нул. т. дет.” и “Грань”. Вычисленное смещение нулевой
точки заносится в список смещений.
Программа
1. Заголовок программы
• Размеры заготовки соответствуют развертке цилиндрической
поверхности (L= ∅ x π).
Задать геометрию заготовки:
X0
0 абс Y0
0 абс
Z0
40 абс
X1 -100 абс Y1
251.327 абс
Z1
20 абс RP 50
Указание: Y1 вычисляется как диаметр 80, умноженный на π
(3,14...).
• Нажать программную клавишу
2. Активирование в про-
Задать смещение нулевой точки (сместить нулевую точку в центр
грамме смещения нуле-
торца детали).
вой точки
Transfor-
Nullpunkt
mationen
versch. >
• Нажать
• Выбрать смещение нулевой точки и нажать программную кла-
вишу
3. Позиционирование по
Позиционирование инструмента по оси Y над осью цилиндра, так
оси Y
как после активирования преобразования перемещения вдоль Y
осуществляться не могут.
Gerade
• Нажать
• Задать параметры:
X 10 abs
Y 0 abs
Z 50 abs
A 0 abs
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-421
Примеры
01/2008
9
9.3 Пример 3: Преобразование для обработки на цилиндрической 9
F *Ускоренный ход* мм/мин Коррекц. на радиус нет
• Нажать программную клавишу
4.
Включение преобразова-
Transfor-
Zylinder-
ния для обработки на
mationen
mantel
•
Нажать
цилиндрической поверх-
•
Задать параметры:
ности
Преобразование включено
∅
80
Корр. стенок паза отключено
• Нажать программную клавишу
5.
Активирование смеще-
Задать смещение нулевой точки для обработки на развертке ци-
ния нулевой точки в про-
линдрической поверхности.
грамме
Transfor-
Nullpunkt
mationen
versch. >
Нажать
•
Выбрать смещение и нажать
6.
Задание контура при
Neue-
помощи вычислителя
Kontur
>
•
Нажать
контура
•
Задать и подтвердить имя контура (здесь: ZYLINDER).
•
Заполнить исходное диалоговое окно задания контура
Инструм. ось
Z
Цилиндр. пов.
да
∅
80
X
0 Yα 10 abs
Указание: значение Y удалить, значениеYα - задать (здесь
10°).
•
Задать остальные элементы и подтвердить ввод данных про-
граммной клавишей
1.
X
-60 абс
2.
Yα 90 абс
3.
X
-45 абс
4.
Yα 30 абс
5.
X
0 абс
•
Нажать программную клавишу
7.
Фрезерование контура
Bahn-
•
Нажать
fräsen
9-422
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.3 Пример 3: Преобразование для обработки на цилиндрической
9
•
Задать параметры
T FRAESER8
F
0.2 мм/зуб S
5000 об/мин
Корр. на радиус
Вид обраб.
вперед
Z0
40 абс
Z1
10 отн DZ
10
UZ
0
UXY 0
Подвод инструм.
Прямолинейно
Подача на глубину
L1
2
FZ
0.1 мм/зуб
Отвод инструм. Прямолинейно
Стратегия отвода
L2
2
Способ отвода до плоскости отвода
•
Нажать программную клавишу
8. Отключить преобразова-
Transfor-
Zylinder-
ние
mationen
mantel
•
Нажать
•
Задать параметр:
Преобразование отключено
•
Нажать программную клавишу
9. Результат
•
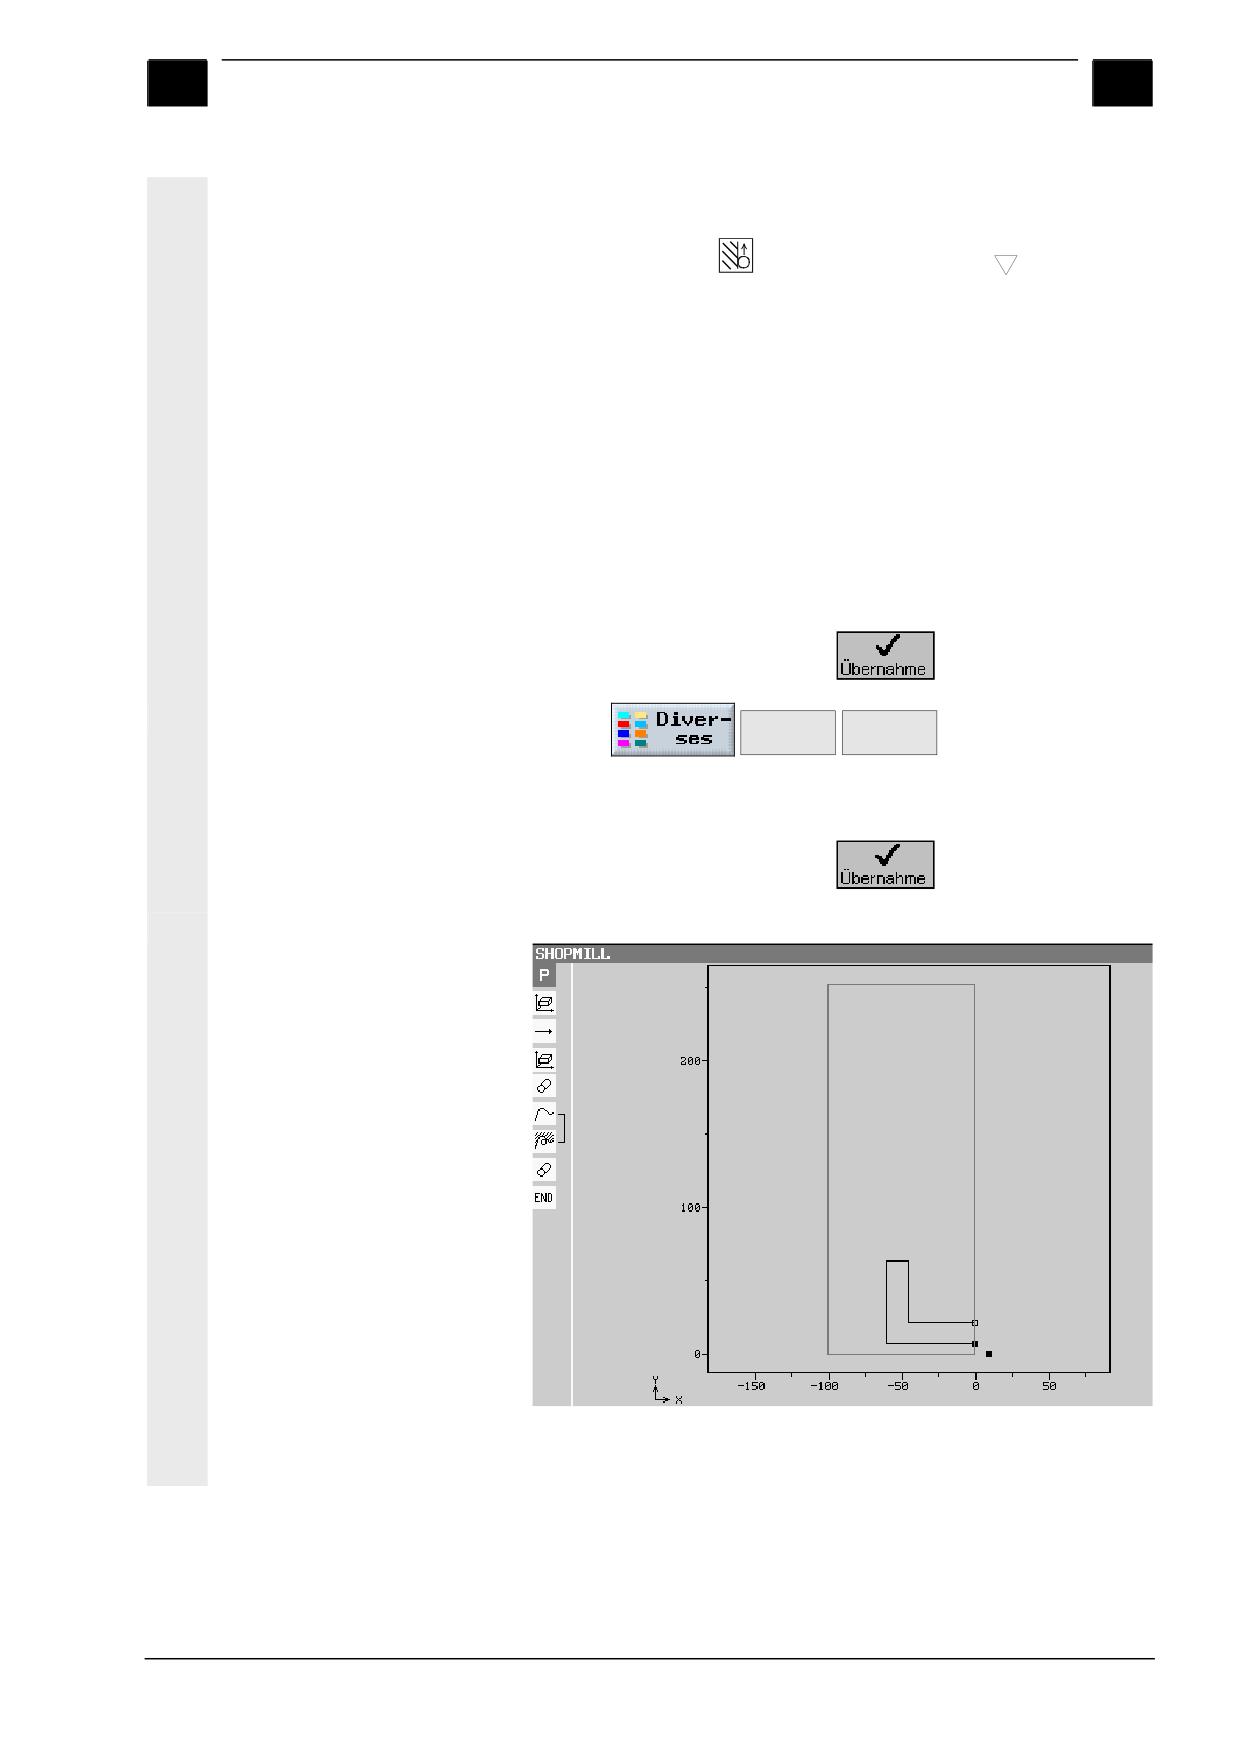
Графическое представление
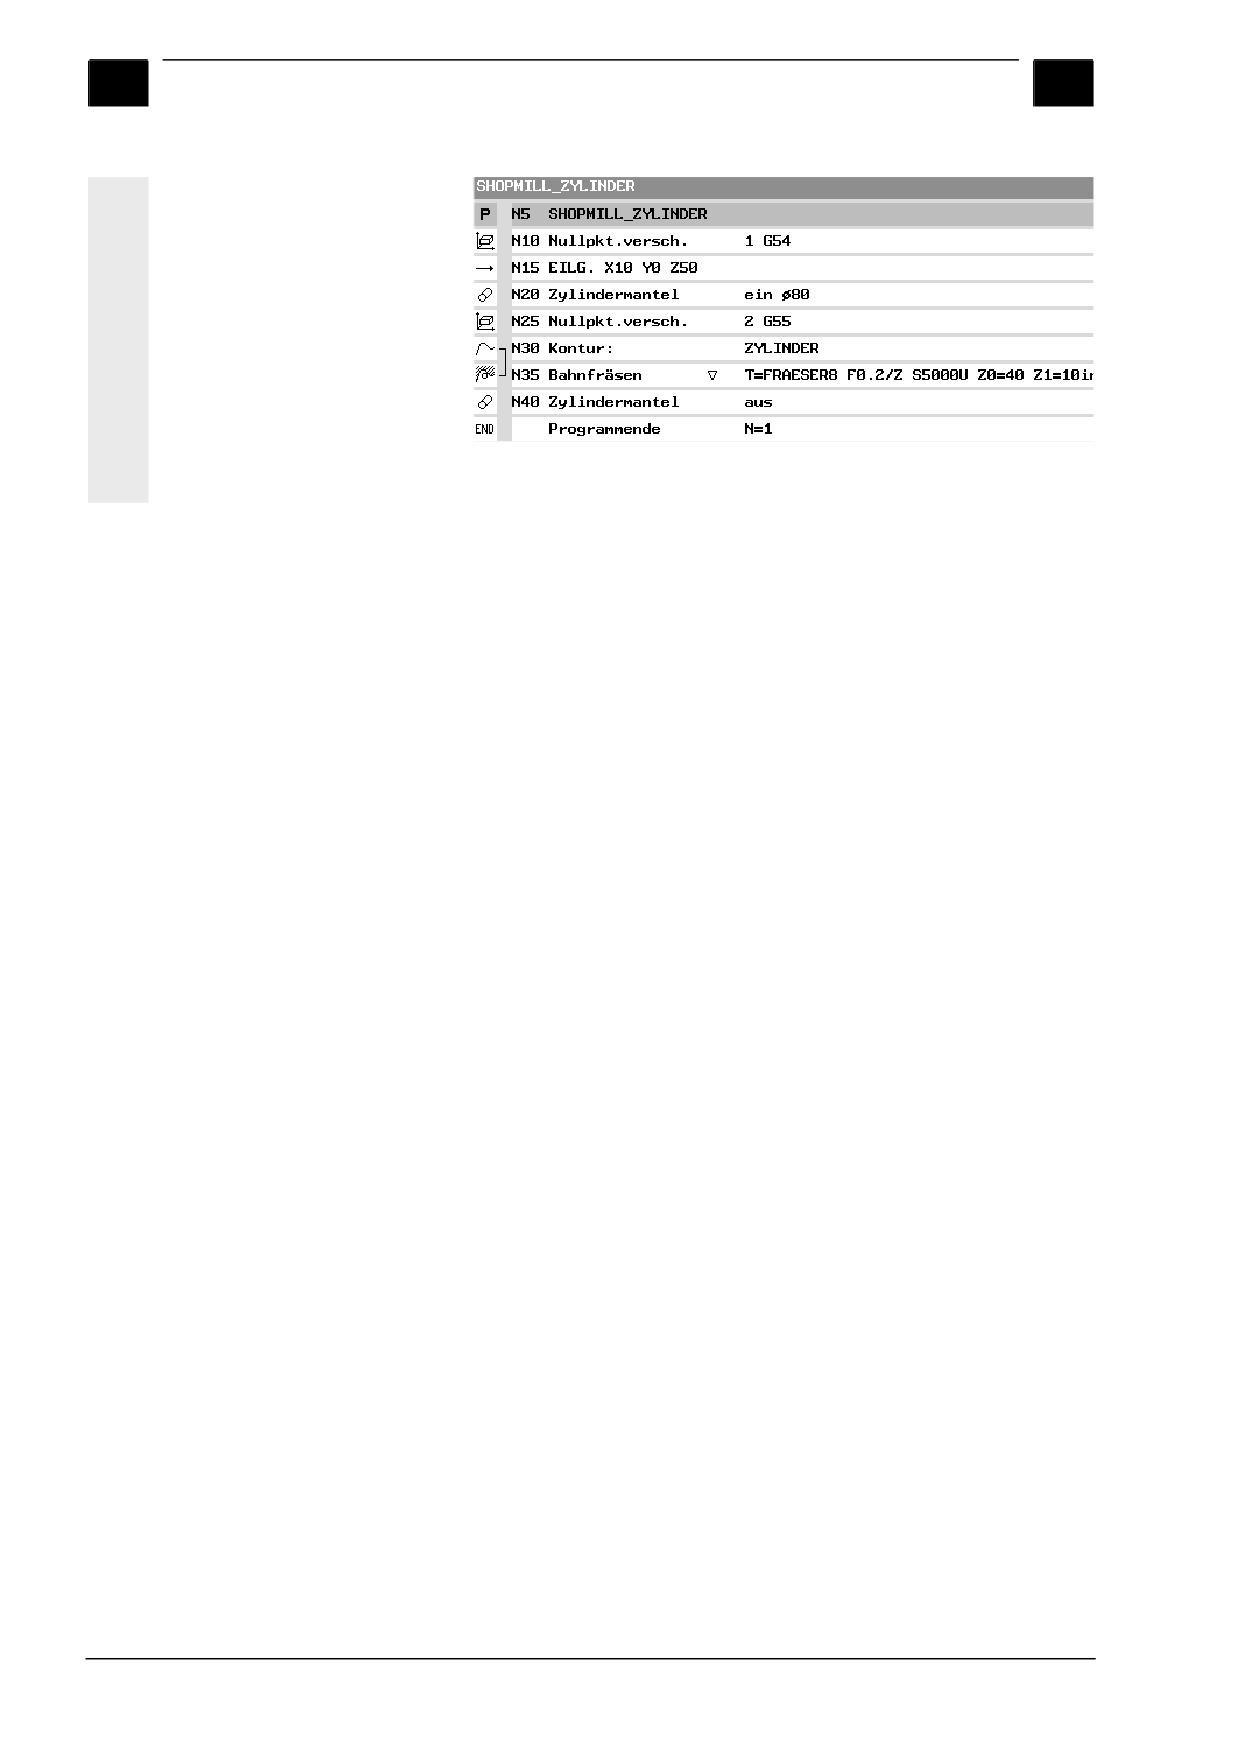
• ShopMill-программа
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-423
Примеры
01/2008
9
9.3 Пример 3: Преобразование для обработки на цилиндрической 9
9-424
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.4
Пример 4: Коррекция стенок паза
9
9.4
Пример 4: Коррекция стенок паза
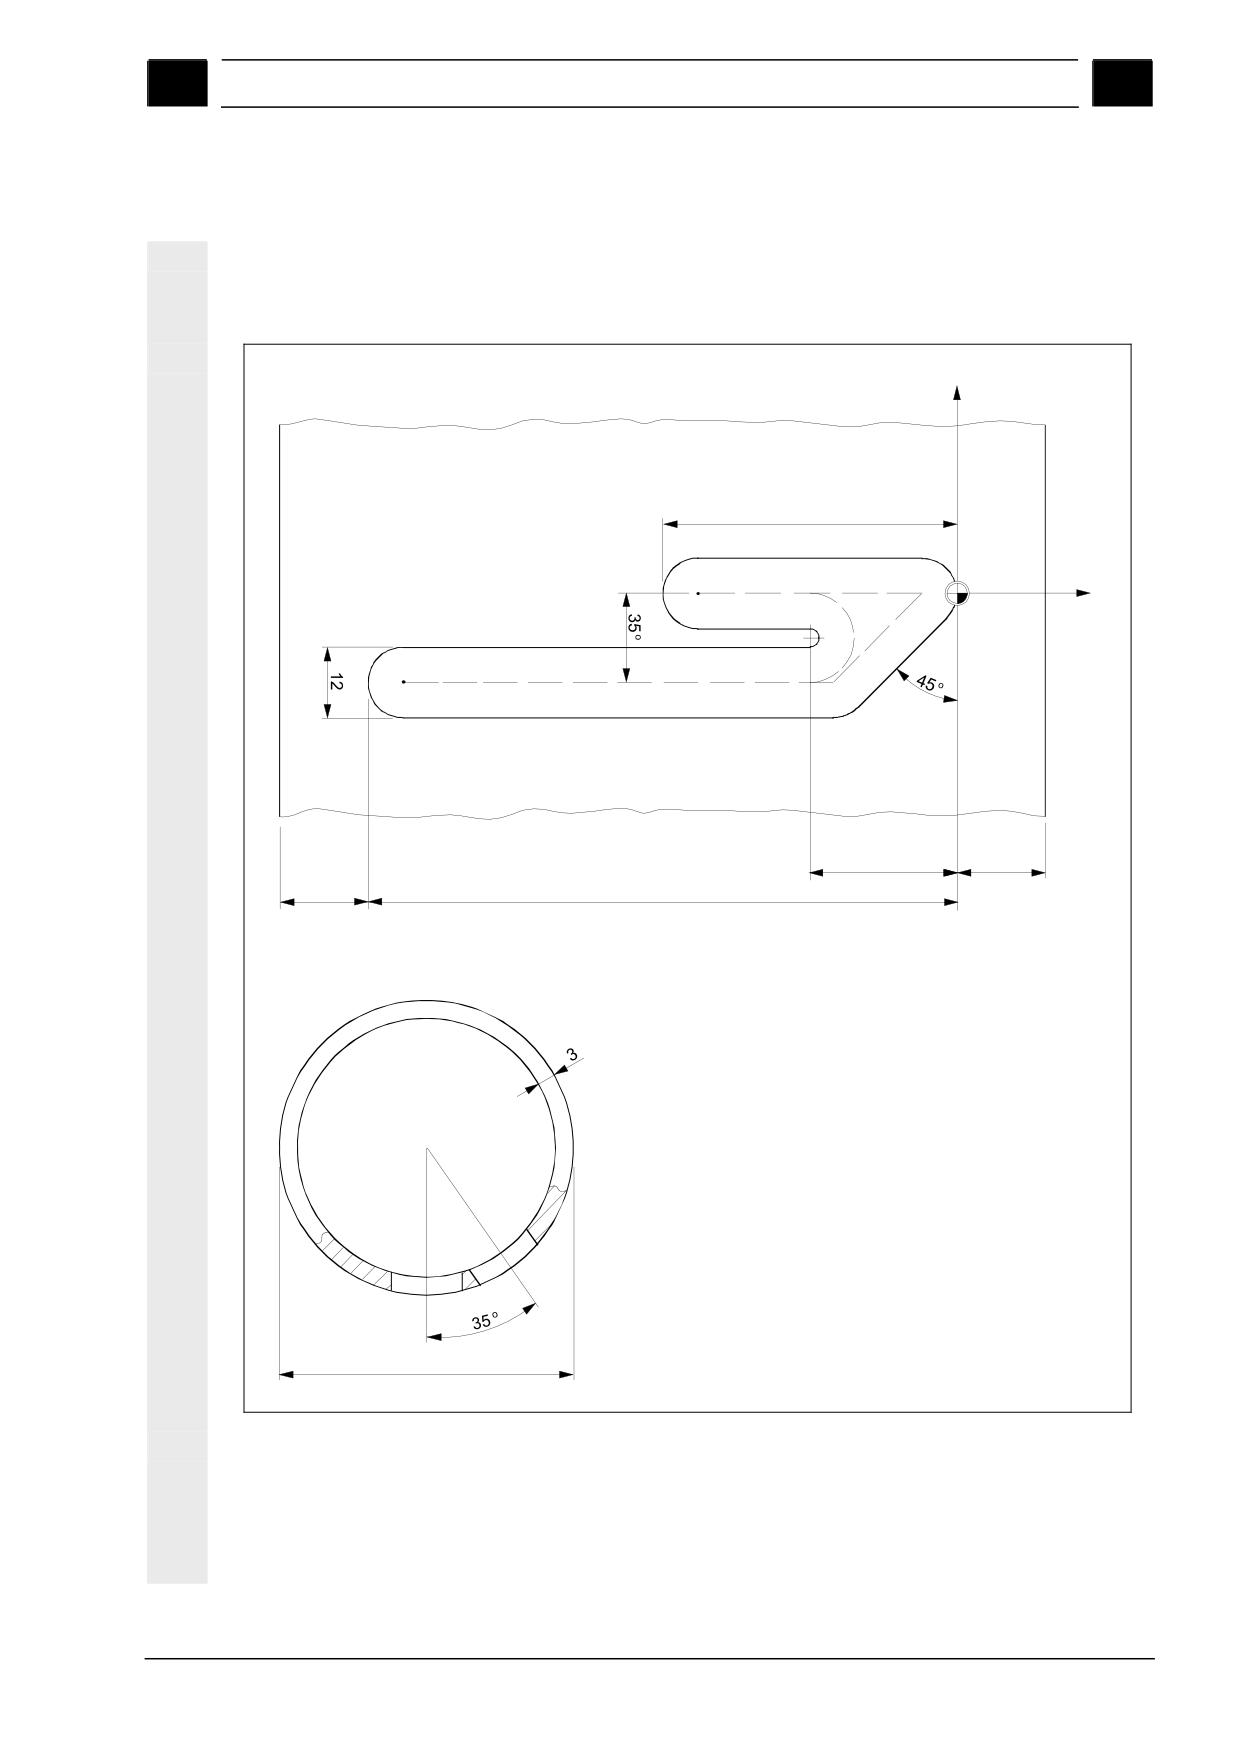
На поверхности трубы фрезеруется паз с параллельными стен-
ками. Для обработки программируется не контур паза, а траекто-
рия центра фрезы.
y
50
25
15
15
100
50
Предварительные условия
• Наличие круговой оси, например, оси А; преобразование
сконфигурировано в параметрах станка.
• Задана исходная точка на цилиндре.
Координаты исходной точки X0, Y0, Z0 и смещение нулевой
точки задаются, например, через "Ручной режим", "Нул. т. де-
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-425
Примеры
01/2008
9
9.4 Пример 4: Коррекция стенок паза
9
тали" и "Грань". Вычисленное смещение нулевой точки зано-
сится в список смещений нулевой точки.
Программа
1.
Заголовок программы
• Размеры заготовки соответствуют развертке цилиндрической
поверхности:
X0 -150 абс
Y0
-150 абс Z0 25 абс
X1
150 абс
Y1 157.08 абс
Z1 22 абс
RP 50
SC 1
Указание: Y1 вычисляется по формуле: Y1 = ∅ • π
здесь: Диаметр 50 умножается на 3,14...
• Нажать программную клавишу
2.
Активирование в про-
Задать смещение нулевой точки для обработки на развертке ци-
грамме смещения нуле-
линдрической поверхности.
вой точки
Transfor-
Transfor-
mationen
mationen
• Нажать
• Выбрать смещение нулевой точки и нажать программную кла-
вишу
3.
Позиционирование по
Позиционирование инструмента по оси Y над осью цилиндра, так
оси Y
как после активирования преобразования перемещения вдоль Y
осуществляться не могут.
Gerade
• Нажать
• Задать параметры:
X 10 абс
Y 0 абс
Z 40 абс
F *Ускор. ход* мм/мин
Корр. на радиус нет
• Нажать программную клавишу
4.
Включение преобразова-
Transfor-
Zylinder-
ния для обработки на
• Нажать
mationen
mantel
цилиндрической поверх-
• Задать параметры:
ности
Преобразование включено
∅
50
Корр. на радиус
включено
D
6
Указание: D - расстояние от точки, для которой задана траек-
тория до стенки паза.
• Нажать программную клавишу
5.
Активирование смеще-
Установить смещение нулевой точки для обработки на развертке
ния нулевой точки в про-
цилиндрической поверхности (сместить нулевую точку в положе-
грамме
ние нулевой точки на чертеже детали)
9-426
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.4
Пример 4: Коррекция стенок паза
9
Transfor-
Nullpunkt
•
Нажать
mationen
versch. >
•
Выбрать смещение нулевой точки и нажать программную кла-
вишу
6. Задание контура при
Neue-
помощи вычислителя
•
Нажать
Kontur
>
контура
•
Задать и подтвердить имя контура (здесь: ZYLINDER)
•
Заполнить исходное диалоговое окно контура
Инструм. ось Z
Цилиндр. пов. да
∅ 50
X -25 абс
Yα 0 абс
Указание: удалить значение Y, задать значение Yα (здесь 0°).
•
Нажать программную клавишу
•
Задать и подтвердить программной клавишей
эле-
менты контура:
1.
X -44 абс
2.
X -25 абс
Alle
3.
Parameter
Yα -35 абс
I 0 отн
Dialog
Dialog
Auswahl
Übernahme
(α2 касат.)
β2 180°
4.
X -94 абс
5.
6.
X -6 абс Yα 0 абс
α1 45°
7.
X -25 абс
•
Принять контур программной клавишей
7. Фрезерование по траек-
Bahn-
тории
•
Нажать
fräsen
•
Задать параметры
T FRAESER_8
F 0.2 мм/зуб
S 5000 об/мин
Коррекц. на радиус
Вид обраб.
вперед
Z0 25 абс Z1
3 отн DZ 2
UZ 0
UXY 0
Подвод инструмента Четверть окружности
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-427
Примеры
01/2008
9
9.4 Пример 4: Коррекция стенок паза
9
R1 2.5
FZ 0.1 мм/зуб
Отвод инструмента Четверть окружности
R2 2.5
Способ отвода до плоскости отвода
• Нажать программную клавишу
8. Отключение преобразо-
Transfor-
Zylinder-
вания
mationen
mantel
• Нажать
• Задать параметр:
Преобразование отключено
• Нажать программную клавишу
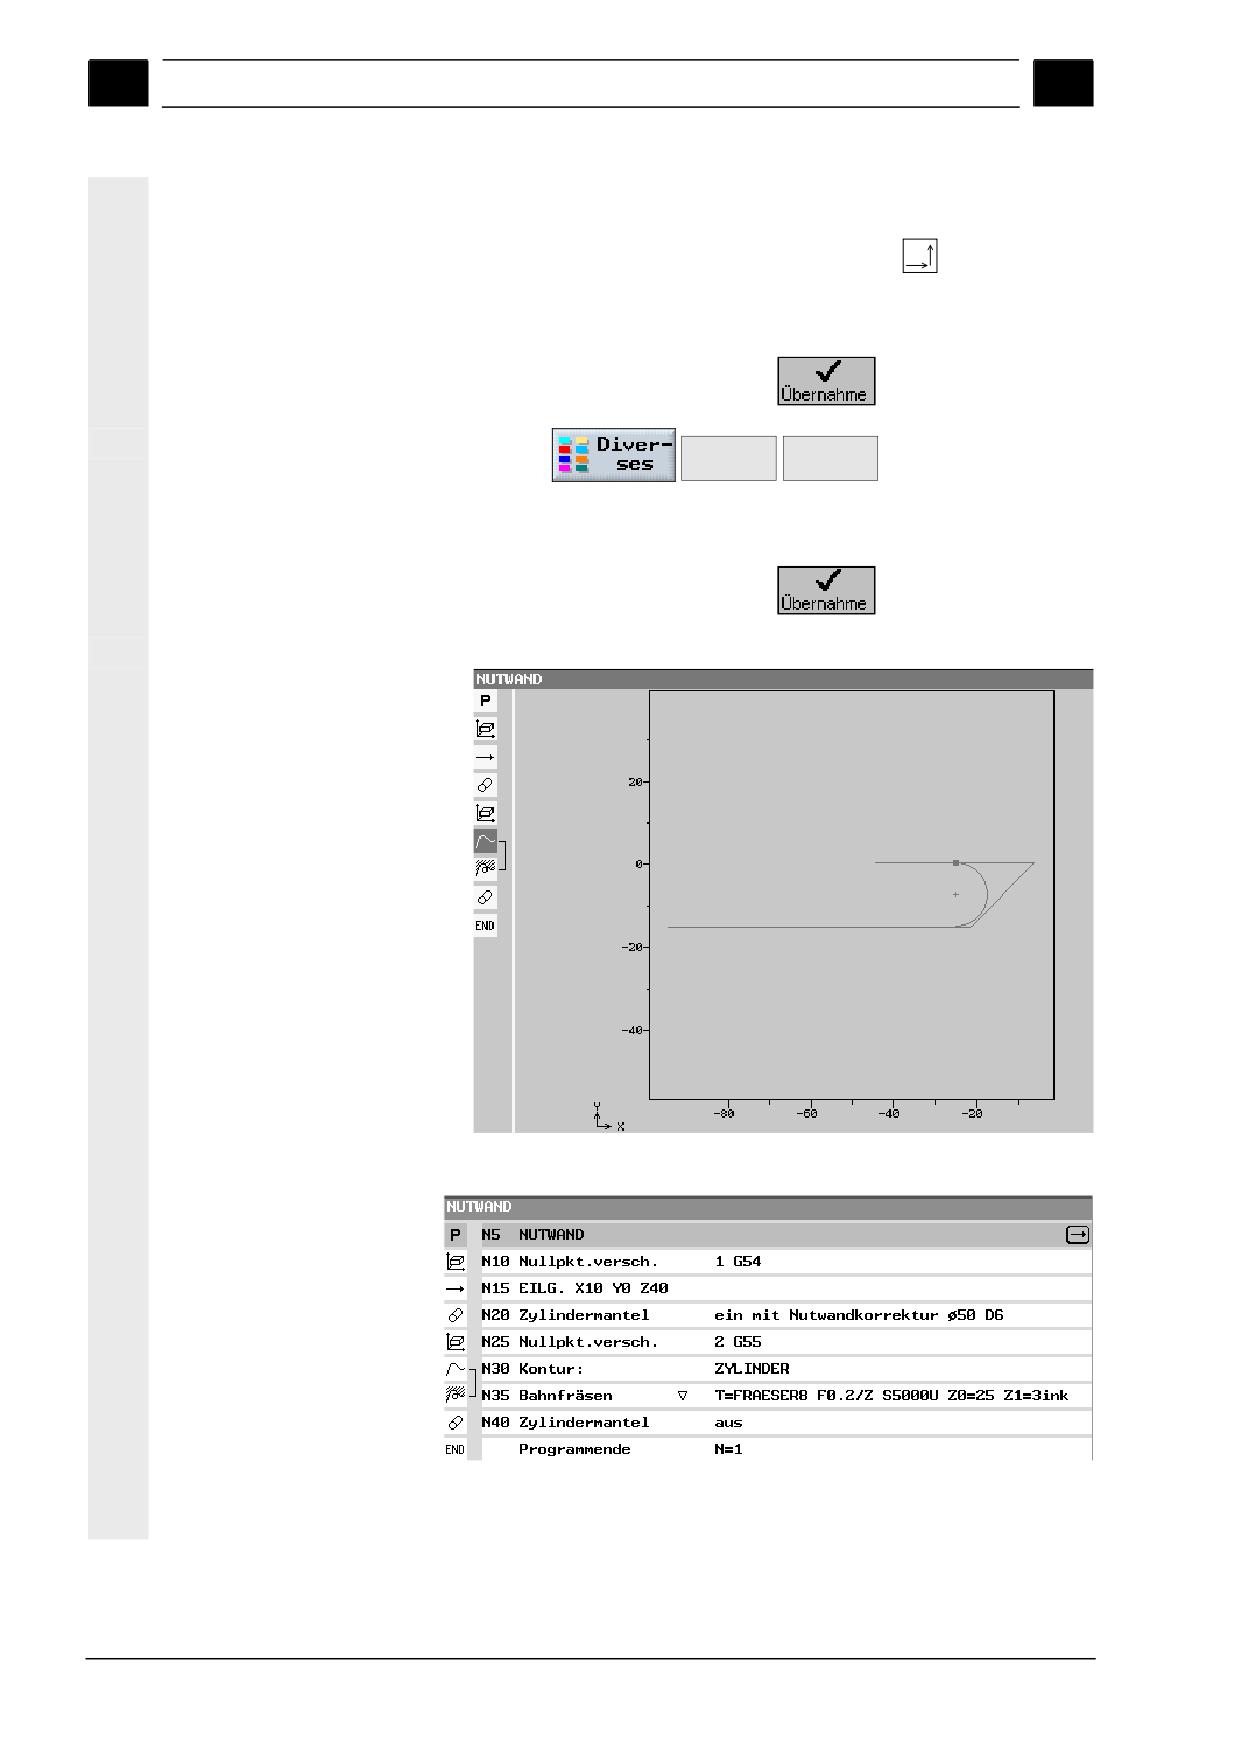
9. Результат
• Графическое представление
• ShopMill-программа
9-428
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.5
Пример 5: Поворот круговых осей
9
9.5
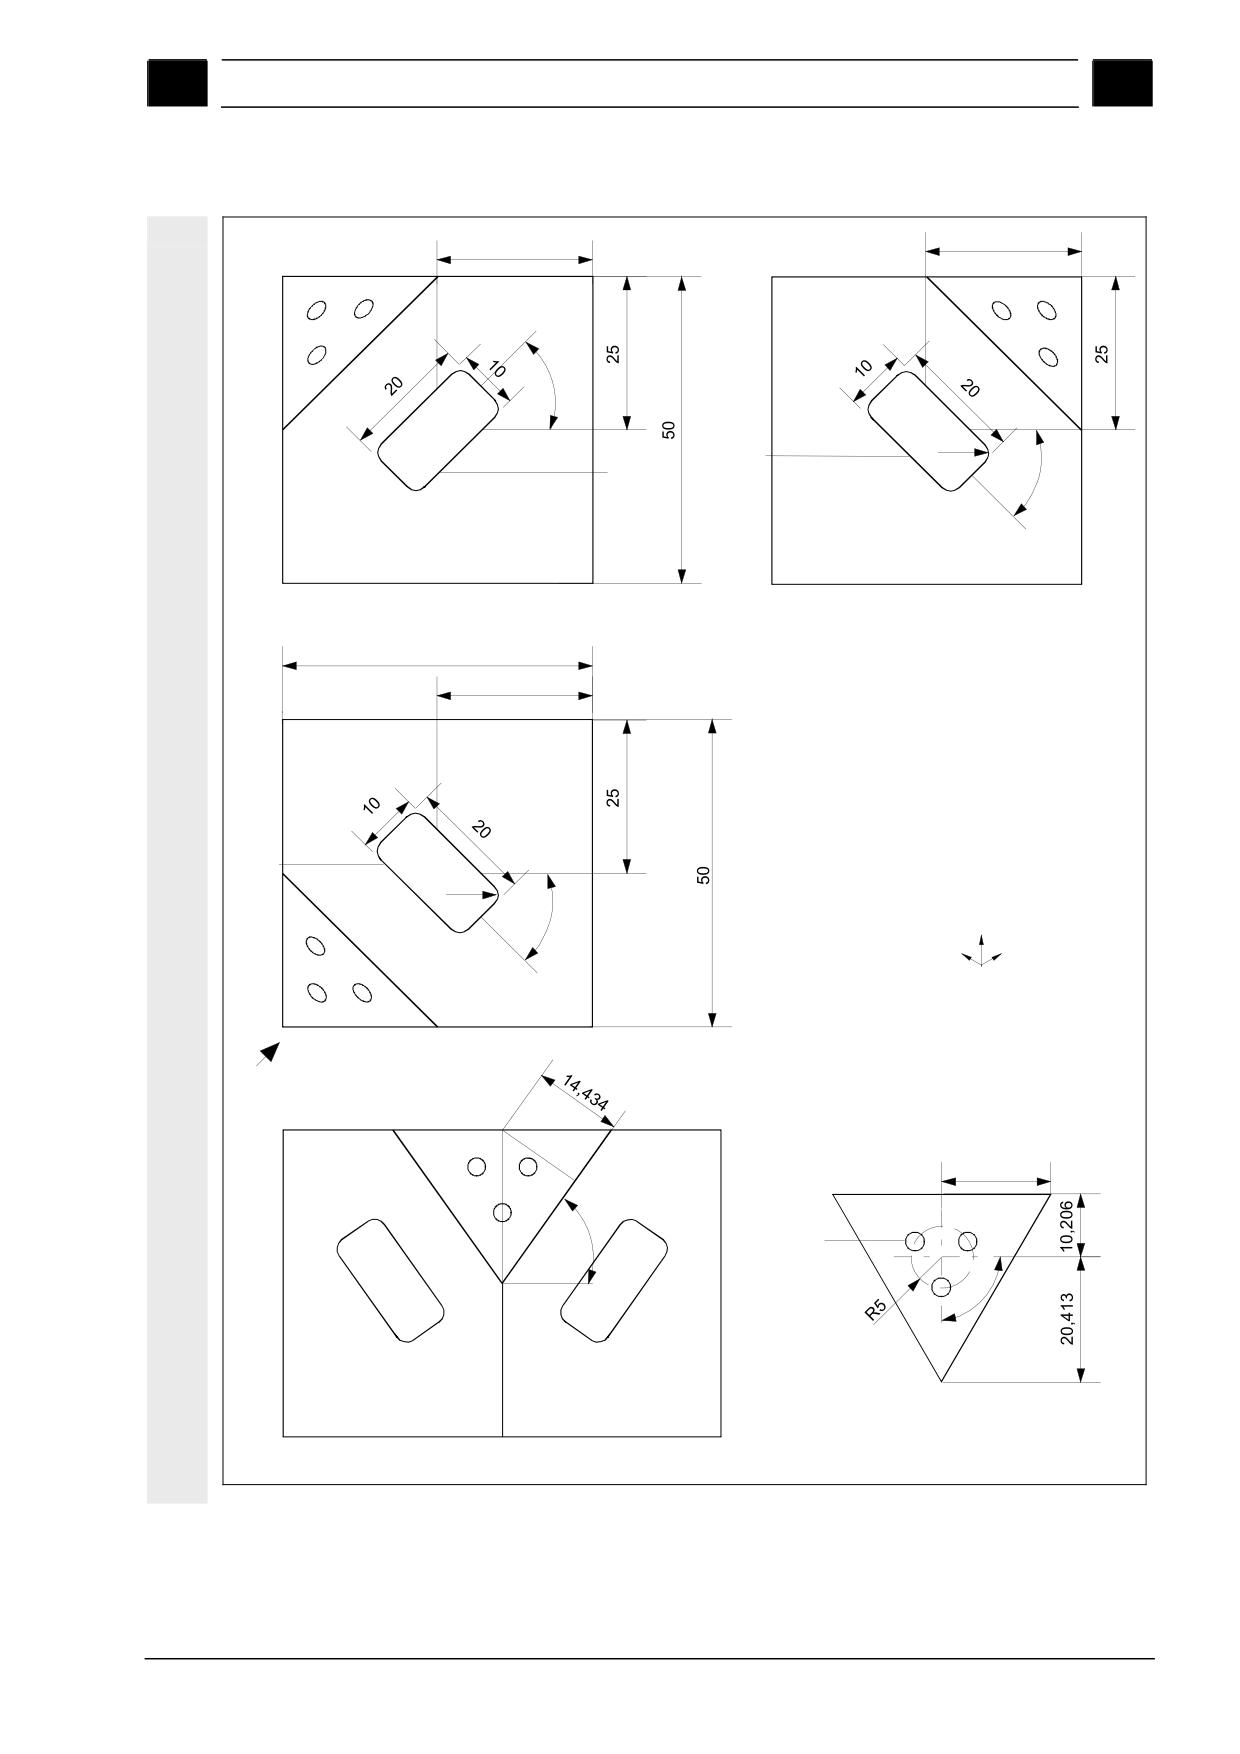
Пример 5: Поворот круговых осей
25
25
45°
R2
R2
10 tief
10 tief
45°
Vorderansicht
linke Seitenansicht
50
25
10 tief
R2
45°
Z
Y
X
Draufsicht
A
17,678
10 tief
54,736°
90°
Ansicht A
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-429
Примеры
01/2008
9
9.5 Пример 5: Поворот круговых осей
9
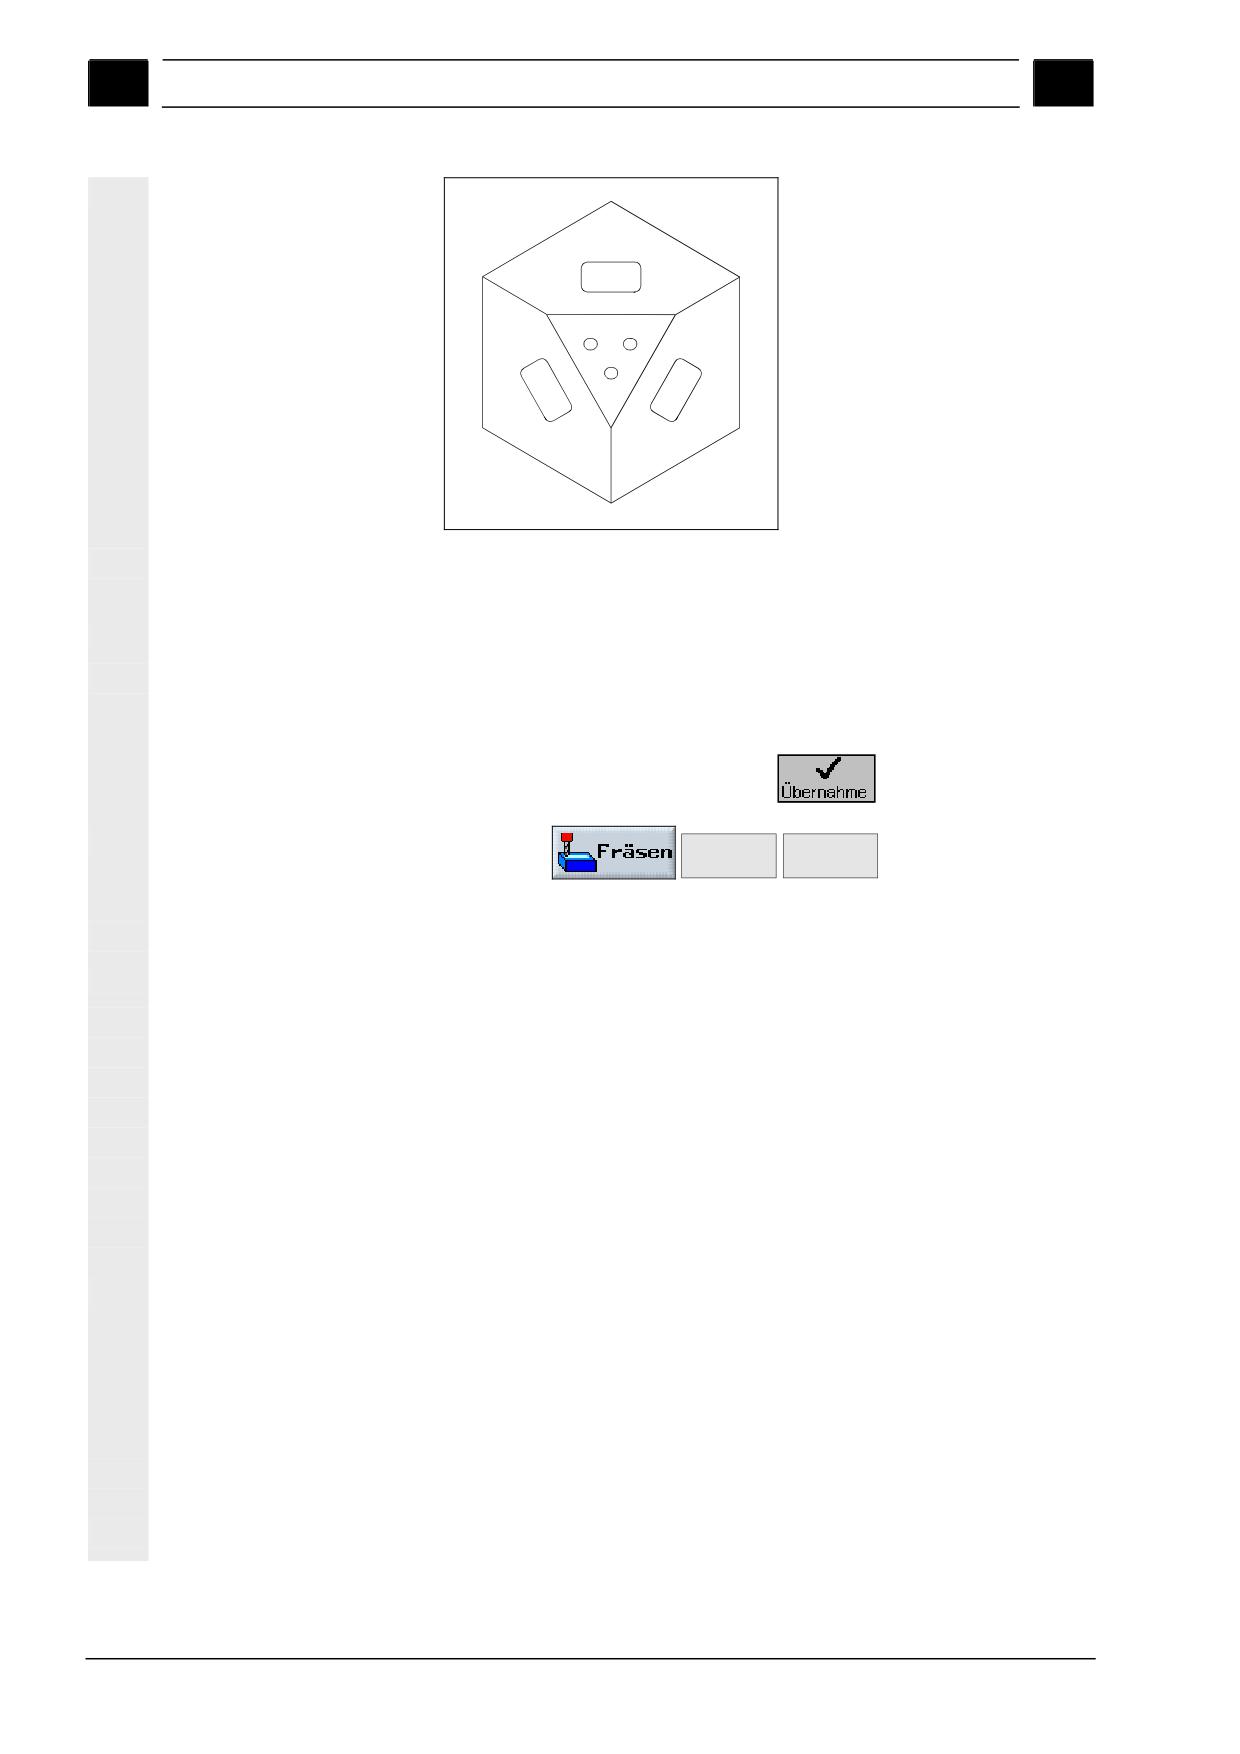
В этом примере обрабатываемая плоскость поворачивается не-
сколько раз.
Программа Beispiel4
1. Заголовок программы
•
Задание размеров заготовки:
X0 0 абс
Y0 0 абс
Z0 0 абс
X1 -50 абс
Y1 -50 абс
Z1 -50 абс
•
Нажать программную клавишу
2. Прямоугольный карман
Tasche
Rechteck-
>
tasche
•
Нажать
•
Пример технологических данных:
T FRAESER_4
D 1
F 0.1 мм/зуб
V 200 м/мин
•
Задать следующие параметры:
Исходн. точка
В центре
Вид обраб.
Черновая
Кол. позиций
Единичный
X0
-25 абс
Y0
-25 абс
Z0
0 абс
W
10
L
20
R
2
α0
-45°
Z1
5отн
DXY
3 мм
DZ
2.5
UXY
0 мм
UZ
0
Врезание
Вертик. в центре
FZ
0.05 мм/зуб
Удален. материала Полная обработка
9-430
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.5
Пример 5: Поворот круговых осей
9
•
3. Поворот
Transfor-
Schwenken
•
Нажать
mationen
>
•
Пример технологических параметров:
T FRAESER_4
D 1
•
Задать следующие параметры:
Отвод
да
Поворот
да
Поворот
новый
X0
0
Y0
-50
Z0
0
Способ поворота
по осям
X
90°
Y
0°
Z
0°
X1
0
Y1
0
Z1
0
Направление
-
•
4. Прямоугольный карман
Tasche
Rechteck-
>
tasche
•
Нажать
•
Пример технологических данных:
T FRAESER_4
D 1
F 0.1 мм/зуб
V 200 м/мин
•
Задать следующие параметры:
Исходн. точка
В центре
Вид обраб.
Черновая
Кол. позиций
Единичный
X0
-25 абс
Y0
-25 абс
Z0
0 абс
W
10
L
20
R
2
α0
45°
Z1
5 отн
DXY
3 мм
DZ
2.5
UXY
0 мм
UZ
0
Врезание
Вертик. в центре
FZ
0.05 мм/зуб
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-431
Примеры
01/2008
9
9.5 Пример 5: Поворот круговых осей
9
Удален. материала Полная обраб.
•
5. Поворот
Transfor-
Schwenken
mationen
>
•
Нажать
•
Пример технологических данных:
T FRAESER_4
D 1
•
Задать следующие параметры:
Отвод
да
Поворот
да
Поворот
новый
X0
-50
Y0
-50
Z0
0
Способ поворота
по осям
Z
-90°
X
90°
Y
0°
X1
0
Y1
0
Z1
0
Направление
-
•
6. Прямоугольный карман
Tasche
Rechteck-
•
Нажать
>
tasche
•
Пример технологических данных:
T FRAESER_4
D 1
F 0.1 мм/зуб
V 200 м/мин
•
Задать следующие параметры:
Исходн. точка
В центре
Вид обраб.
Черновая
Кол. позиций
Единичный
X0
-25 абс
Y0
-25 абс
Z0
0 абс
W
10
L
20
R
2
α0
-45°
Z1
5 отн
DXY
3 мм
DZ
2.5
UXY
0 мм
UZ
0
9-432
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.5
Пример 5: Поворот круговых осей
9
Врезание
Вертик. в центре
FZ
0.05 мм/зуб
Удален. материала Полная обраб.
•
7. Настройки
Задание другой заготовки для моделирования обработки на на-
клонной плоскости:
Einstel-
•
Нажать
lungen
>
•
Определить заготовку:
X0 -17.678 абс
Y0 10.206 абс
Z0 0 абс
X1 17.678 абс
Y1 -20.413 абс
Z1 -10 абс
•
Нажать программную клавишу
•
8. Поворот
Transfor-
Schwenken
mationen
>
•
Нажать
•
Пример технологических данных:
T PLANFRAESER
D 1
•
Задать следующие параметры:
Отвод
да
Поворот
да
Поворот
новый
X0
-50
Y0
-50
Z0
-25
Способ поворота
по осям
Z
-45°
X
54.736°
Y
0°
X1
0
Y1
20.413
Z1
0
Направление
-
•
9. Фрезерование плоско-
Plan-
сти
fräsen
>
•
Нажать
и выбрать стратегию обработки
•
Пример технологических данных:
T PLANFRAESER D 1
F 0.1 мм/зуб
V 200 м/мин
•
Задать параметры:
Вид обраб.
Черновая
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-433
Примеры
01/2008
9
9.5 Пример 5: Поворот круговых осей
9
X0
-17.678 абс
Y0
-20.413 абс
Z0
14.434 абс
X1
17.678 абс
Y1
10.206 абс
Z1
0 абс
DXY
80 %
DZ
2.5
UZ
0
•
10. Сверление
Bohren
Bohren
Reiben
>
•
Нажать
•
Пример технологических данных:
T BOHRER_3
D 1
F 0.1 мм/об
S 2000 об/мин
•
Задать параметры:
Кромка/Вершина Кромка
Z1
5 отн
DT
0 с
•
11. Схема позиционирова-
Positio-
ния
nen
>
•
Нажать
•
Задать следующие параметры:
Окружность/ дуга Окружность/дуга
Z0
0 абс
X0
0 абс
Y0
0 абс
α0
-90°
R
5
N
3
Позиционирование Прямолинейно
•
12. Поворот
Возврат поворотной головки или стола в первоначальное поло-
жение:
Transfor-
Schwenken
mationen
>
• Нажать
• Пример технологических данных:
T 0
D 1
• Задать следующие параметры:
Отвод
да
Поворот
да
9-434
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Примеры
9
9.5
Пример 5: Поворот круговых осей
9
Поворот
новый
X0
0
Y0
0
Z0
0
Способ поворота
По осям
X
0°
Y
0°
Z
0°
X1
0
Y1
0
Z1
0
Направление
-
•
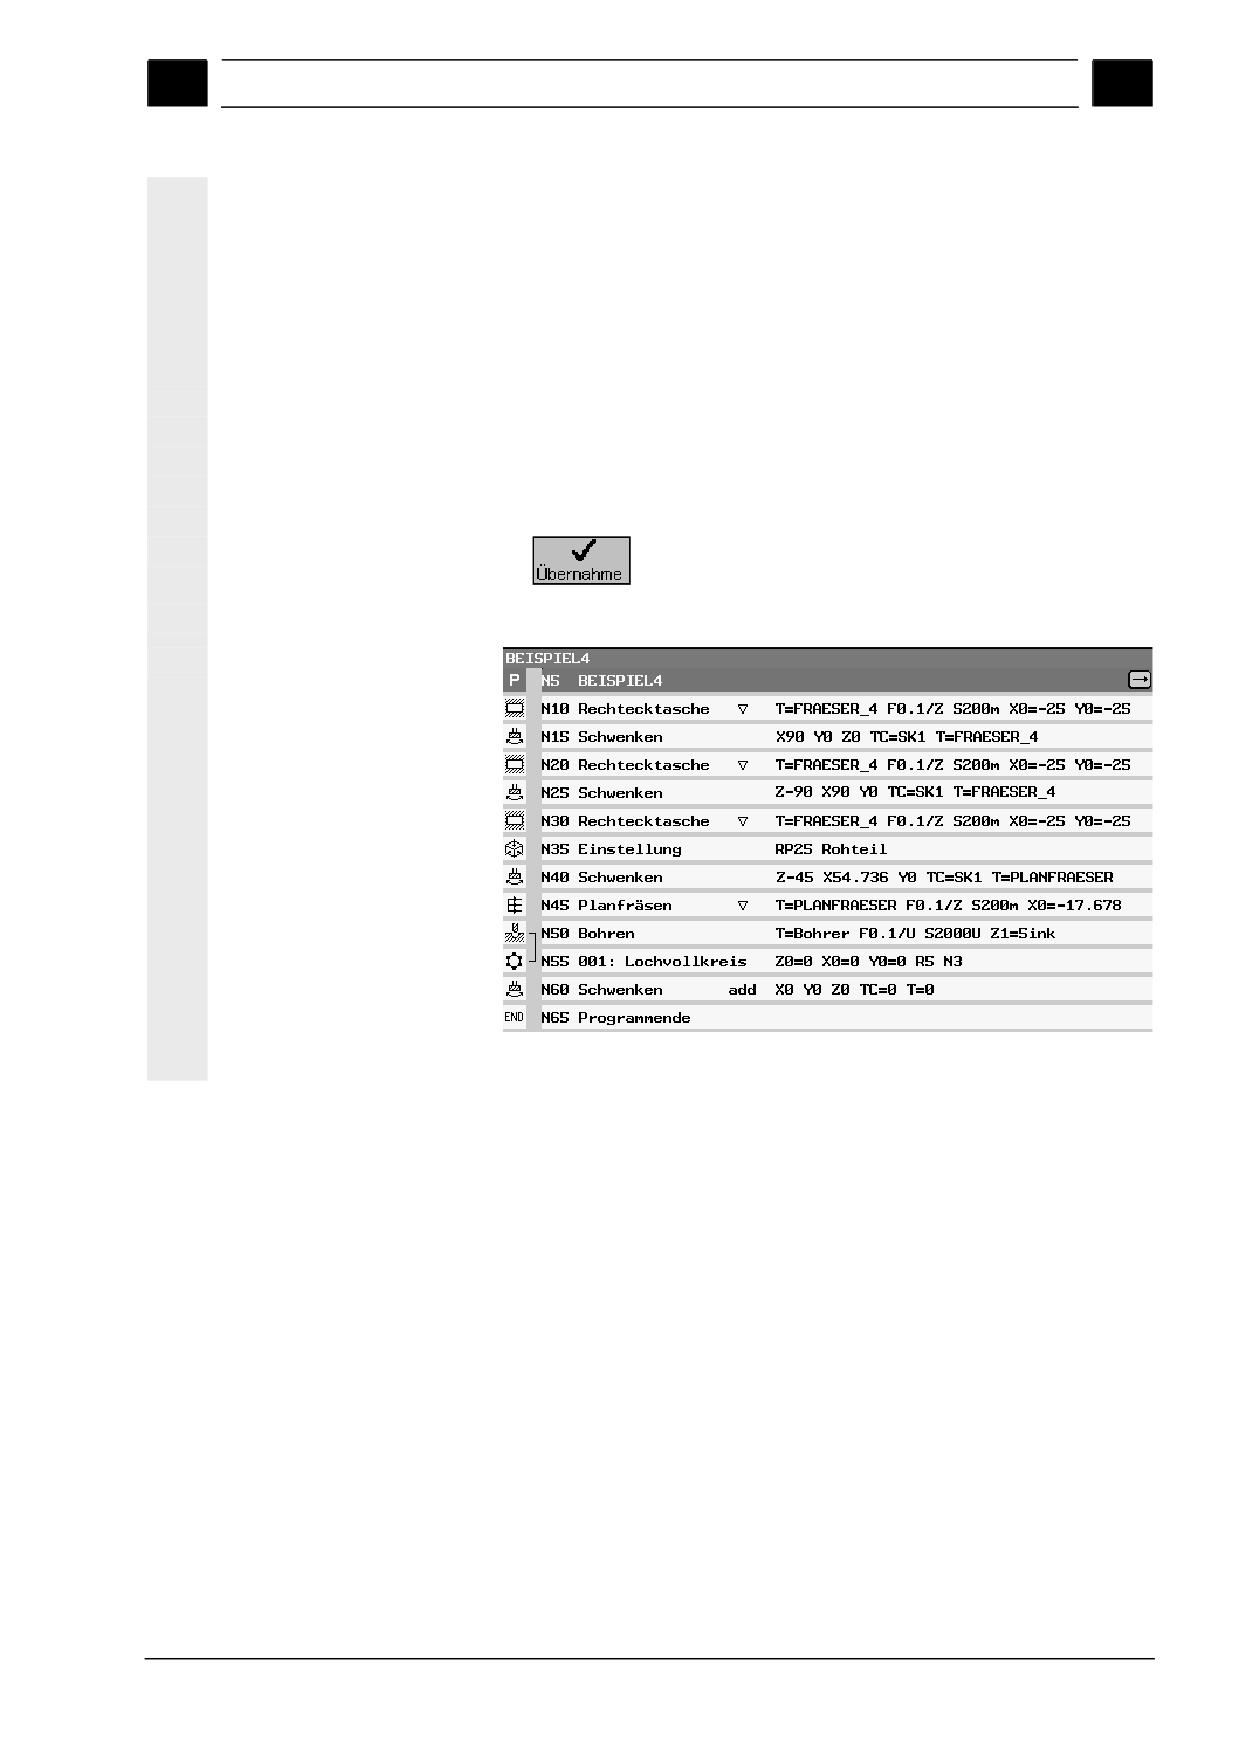
Результат
• ShopMill-программа
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
9-435
Примеры
01/2008
9
9.5 Пример 5: Поворот круговых осей
9
Для заметок
9-436
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Приложение
A
A
Приложение
A
Сокращения
A-438
B
Алфавитный указатель
I-441
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
A-437
Приложение
01/2008
A
A Сокращения
A
A
Сокращения
ABS
Абсолютный размер
COM
Communication: система связи
Компонент числового управления, который обеспечивает и
координирует обмен информацией.
CNC
Computerized Numerical Control: числовое программное
управление
D
Режущая ступень
DIN
Deutsche Industrie Norm (немецкий промышленный стандарт)
DRF
Differential Resolver Function
Данная функция позволяет при помощи маховичка в
автоматическом режиме производить смещение нулевой точки в
приращениях.
DRY
Dry Run: подача при тестировании
F
Подача
GUD
Global User Data: глобальные пользовательские данные
HW
Hardware: аппаратные средства
INC
Increment: размер шага
INI
Initializing Data: данные инициализации
INK
Размер в приращениях (относительный)
LED
Light Emitting Diode: светодиод
M01
M-функция: запрограммированный останов
M17
M-функция: конец подпрограммы
MCS
Machine Coordinate System: система координат станка
MD
Параметры станка
MDA
Manual Data Automatic: режим ручного ввода данных
MKS
Система координат станка
MLFB
Maschinenlesbare Fabrikatbezeichnung: доступное для считывания
A-438
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Приложение
A
A Сокращения
A
обозначение изделия
MPF
Main Program File: Основная программа
NC
Numerical Control: числовое управление
Числовое управление охватывает компоненты NCK, PLC, PCU и
COM.
NCK
Numerical Control Kernel: ядро числового управления
Компонент числового управления, которая отвечает за
выполнение программы и в значительной степени координирует
процессы перемещений на станке.
NPV
Смещение нулевой точки
OP
Operator Panel: панель управления
PC
Personal Computer: персональный компьютер
PCU
Personal Computer Unit
Компонент числового управления, который обеспечивает
интерфейс между пользователем и станком.
PLC
Programmable Logic Control: программируемые логические
контроллеры
Компонент числового управления, обеспечивающий выполнение
контрольных логических операций при работе станка.
PRT
Program Test:тестирование программы
REF
Реферирование
REPOS
Перепозиционирование
ROV
Rapid Override: Коррекция скорости ускоренного хода
S
Скорость шпинделя
SBL
Single Block: покадровая отработка программы
SI
Safety Integrated
SK
Softkey: программная клавиша
SKP
Skip: деактивация кадра
SPF
Sub Program File: подпрограмма
SW
Software: программное обеспечение
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
A-439
Приложение
01/2008
A
A Сокращения
A
T
Инструмент
TMZ
Tool Magazine Zero: ноль магазина инструментов
V
Скорость резания
WCS
Work Piece Coordinate System: система координат детали
WKS
Система координат детали
WPD
Work Piece Directory: каталог файлов для обработки детали
WZ
Инструмент
A-440
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008