содержание .. 21 22 23 24 ..
SINUMERIK 840D sl ShopMill. Управление / Программирование ЧПУ (2008 год) - часть 3
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
дуги. Для относительных координат указывается знак.
α1
Начальный угол к оси X
град
α2
Угол к предшествующему элементу
град
для задания касательности к предыдущему элементу: α2=0
β1
Конечный угол к оси X
град
Центральный угол дуги
град
β2
Переход на
FS: Фаска
мм
следующий
R: Радиус
мм
элемент
Дополни-
Дополнительные команды в форме G-кодов (см. выше);
тельные ко-
манды
3.5.4 Изменение геометрии контура
Геометрию созданного контура можно корректировать. Сущест-
вуют функции
• добавления,
• изменения,
• вставки и
• удаления.
Если в программе имеется 2 одноименных контура, то изменения
одного контура будут автоматически передаваться во второй кон-
тур с тем же именем.
Добавление элемента
¾ Выберите контур в окне рабочей последовательности про-
граммы.
¾ Нажмите клавишу "Курсор вправо".
Появится список элементов контура.
¾ Установите курсор на последний элемент контура.
¾ Выберите тип элемента контура нажатием соответствующей
программной клавиши.
¾ Задайте параметры в окне диалога.
¾ Нажмите программную клавишу "Принять".
Элемент будет добавлен к контуру.
Изменение элемента
¾ Выберите контур в окне рабочей последовательности про-
контура
граммы.
¾ Нажмите клавишу "Курсор вправо".
Появится список элементов контура.
3-202
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
¾ Установите курсор на элемент контура, который необходимо
изменить.
¾ Нажмите клавишу "Курсор вправо".
Откроется диалоговое окно для ввода значений параметров и
графическое изображение выбранного элемента в увеличенном
виде.
¾ Внесите необходимые изменения.
¾ Нажмите программную клавишу "Принять".
Введенные данные принимаются, и графическое изображение
контура соответствующим образом изменяется.
Изменение выбранного
Если при задании контура выбран ошибочный вариант геометрии,
варианта контура
то впоследствии это можно исправить. Если геометрия контура
определена однозначно, диалог выбора варианта геометрии не
возникает.
¾ Откройте диалоговое окно для элемента контура.
Auswahl
¾ Нажмите программную клавишу "Изменить выбор".
ändern
Будут показаны оба альтернативных варианта.
Dialog
¾ Нажмите программную клавишу "Диалог выбора", чтобы вы-
Auswahl
брать нужный вариант.
Dialog
¾ Нажмите программную клавишу "Принять вариант".
Übernahme
Выбранный вариант будет принят.
Вставка элемента кон-
¾ Выберите контур в окне рабочей последовательности про-
тура
граммы.
¾ Нажмите клавишу "Курсор вправо".
Появится список элементов контура.
¾ Установите курсор на элемент контура, вслед за которым
необходимо вставить элемент.
¾ Выберите новый элемент контура нажатием соответствующей
программной клавиши.
¾ Задайте параметры в окне диалога.
¾ Нажмите программную клавишу "Принять".
Элемент будет добавлен к контуру. Остальные элементы контура
будут автоматически обновлены.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-203
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
При перемещении курсора на символ элемента, следующего за
вновь вставленным, остальные элементы пересчитываются.
Возможен случай, когда конечная точка вставленного элемента
не совпадает с исходной точкой следующего элемента. В этом
случае ShopMill выдает сообщение об ошибке "Несоответствие
геометрии”. Для устранения несоответствия, вставьте наклонную
линию, не задавая для нее значения параметров.
Удаление элемента
¾ Выберите контур в окне рабочей последовательности про-
контура
граммы.
¾ Нажмите клавишу "Курсор вправо".
Появится список элементов контура.
¾ Установите курсор на элемент контура, который необходимо
удалить.
Element
¾ Нажмите программную клавишу "Удалить элемент".
Löschen
¾ Нажмите программную клавишу "Удалить".
Выбранный вариант будет удален.
3.5.5
Примеры программирования контуров
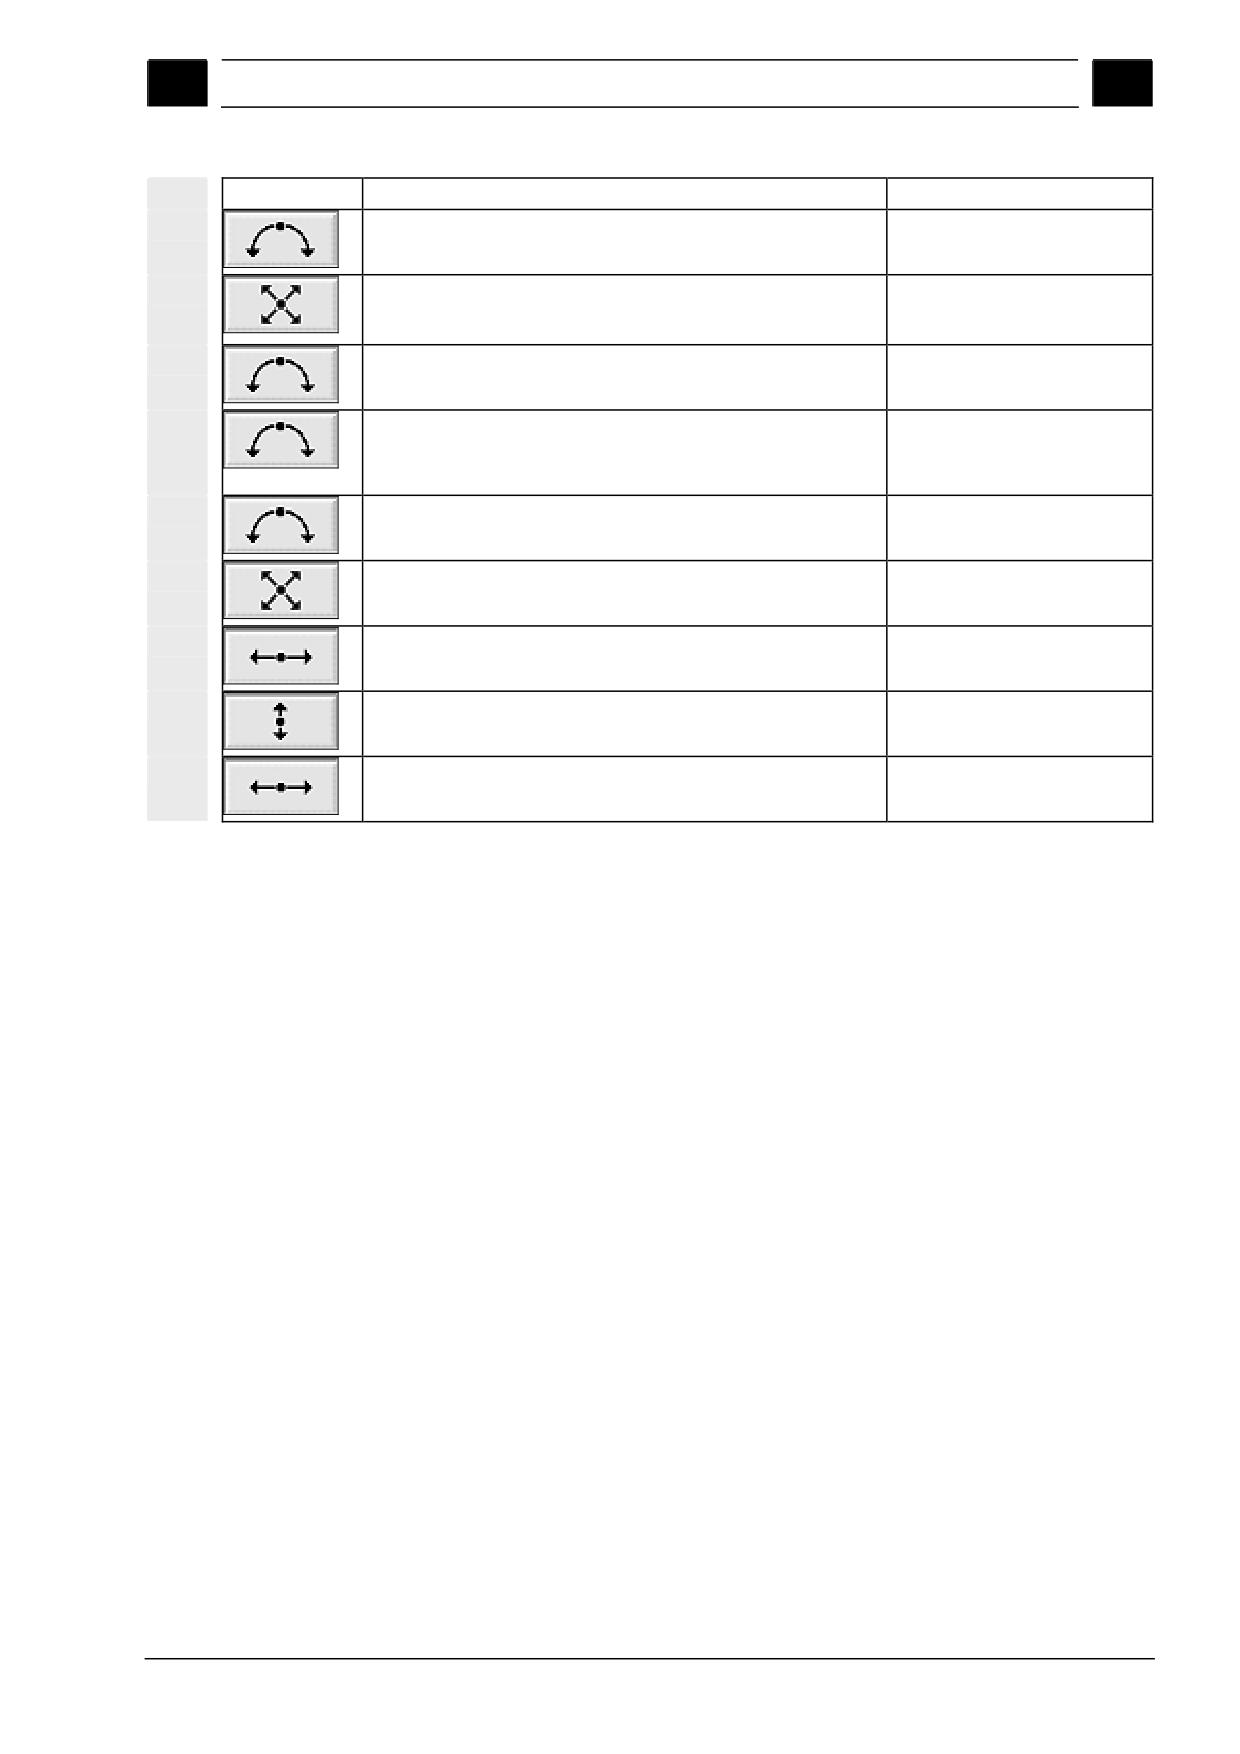
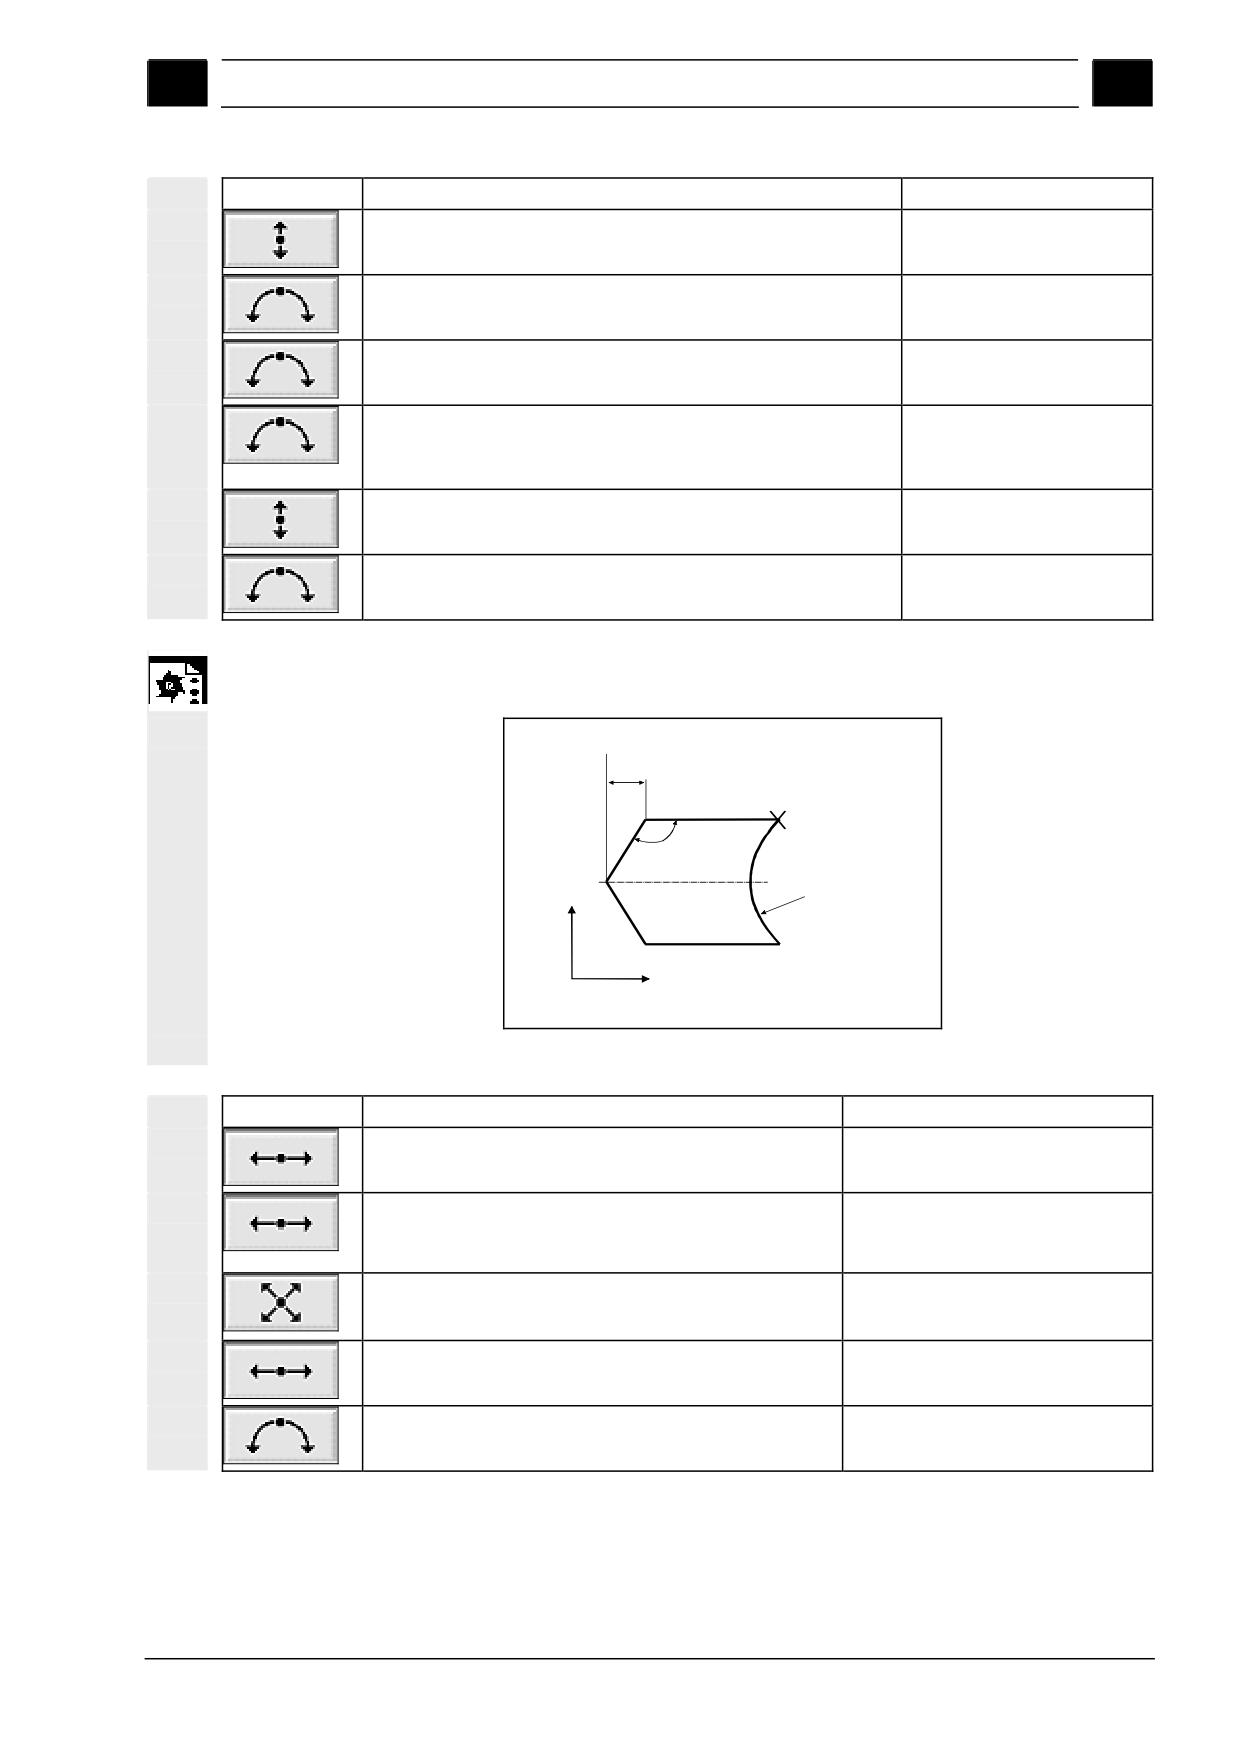
Пример 1
Исходная точка: X=0 абс., Y=5.7 абс.
Контур программируется в направлении часовой стрелки с использова-
нием функции выбора варианта в диалоговом режиме.
60 °
Startpunkt
X=0, Y=5.7
Y
22 °
5
11.5
X
Чертеж контура
3-204
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
Элемент
Данные для ввода
Примечание
Направление - влево, R=9.5, I=0 абс., выбрать вариант
геометрии, переход на следующий элемент: R=2
α1=-30 град
См. вспомогательную схему!
, Касательно к предыд.,
R=2, J=4.65 абс.
, Касательно к предыд.,
R=3.2, I=11.5 абс., J=0 абс., выбрать вариант геометрии,
выбрать вариант геометрии
, Касательно к предыд.
R=2, J=-4.65 абс., выбрать вариант геометрии
Касательно к предыд.
См. вспомогательную схему!
Y=-14.8 abs., α1=-158 Grad
Все параметры, L=5, выбрать вариант геометрии
Y=5.7 абс.
X=0 абс.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-205
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
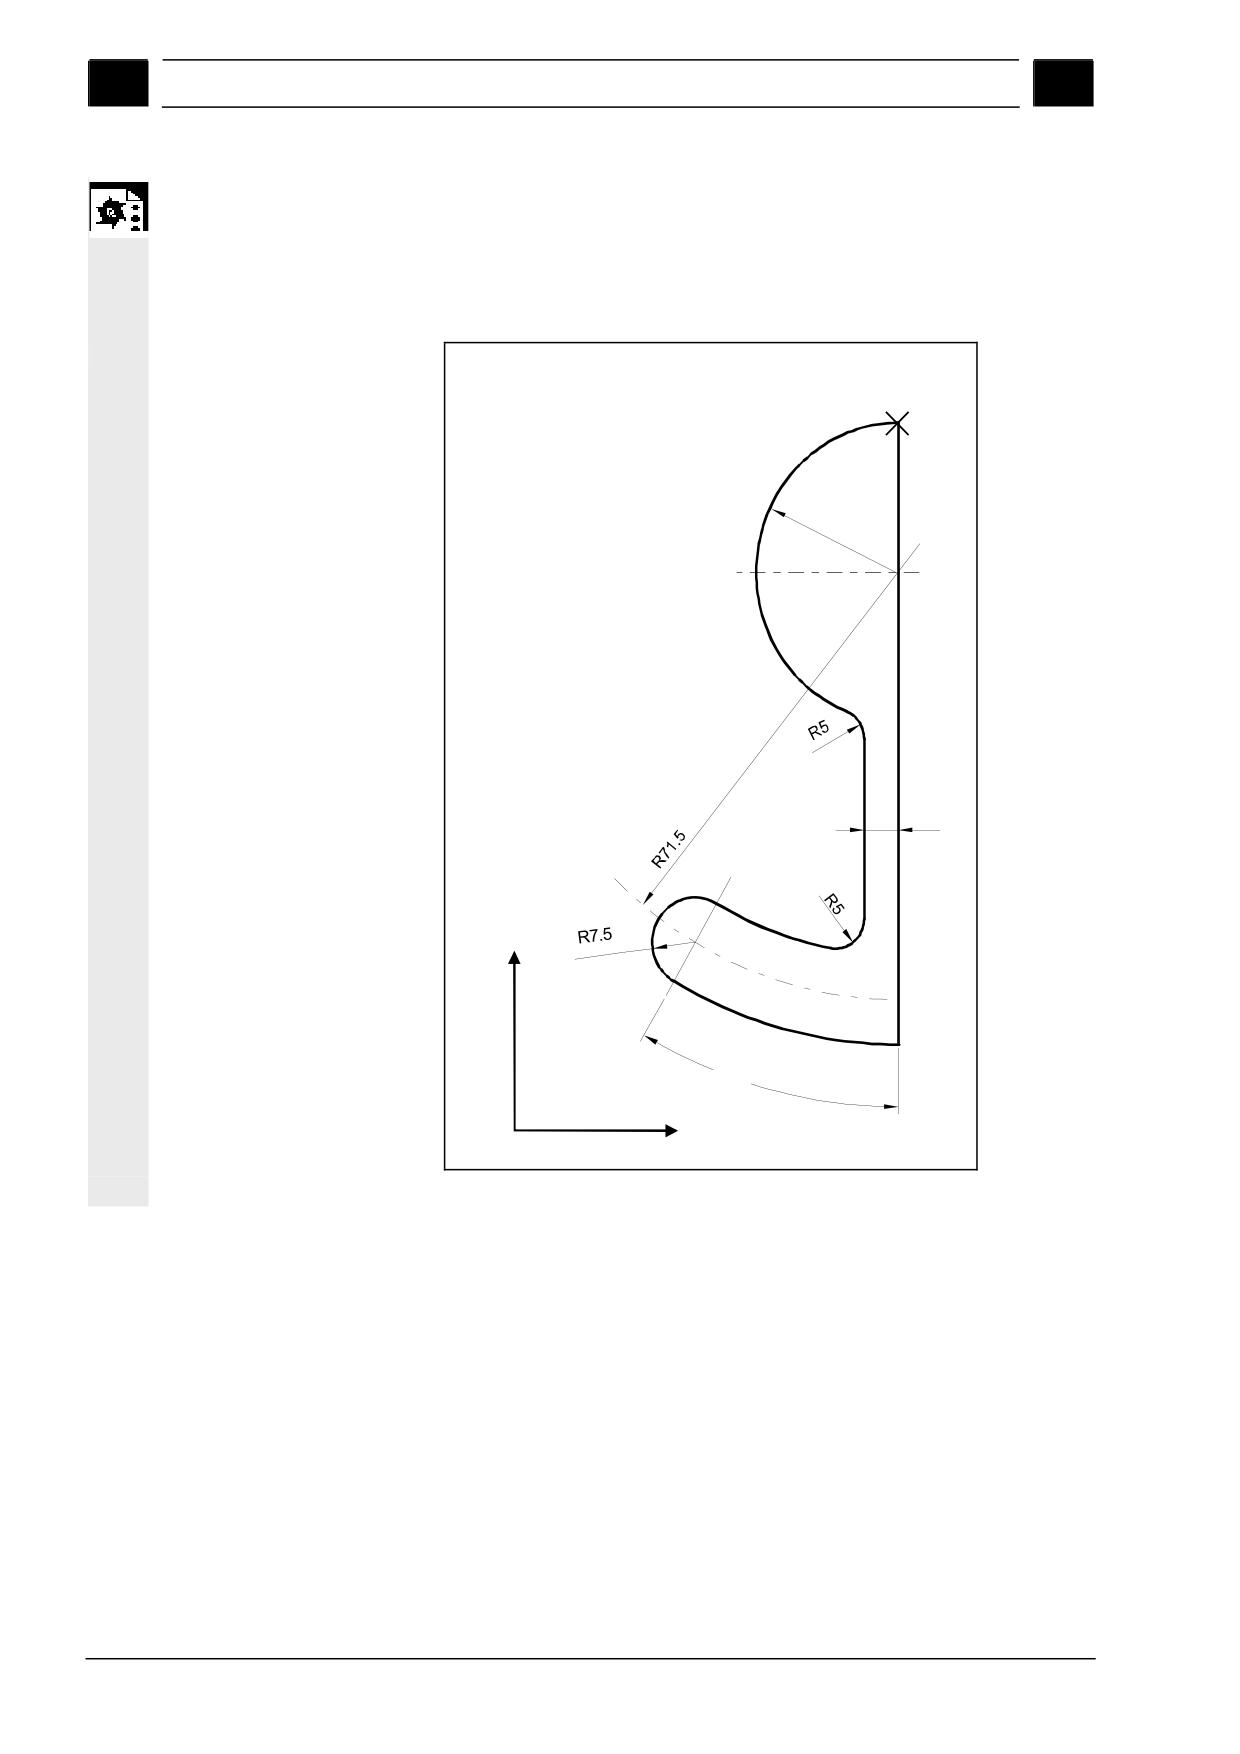
Пример 2
Исходная точка: X=0 абс., Y=0 абс.
Контур программируется в направлении часовой стрелки с использова-
нием функции выбора варианта в диалоговом режиме. При задании
этого контура рекомендуется отобразить все параметры программной
клавишей "Все параметры".
Startpunkt
X=0, Y=0
R25
6
Y
30 °
X
Чертеж контура
3-206
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
Элемент
Данные для ввода
Примечание
Y =-104 абс.
Направление вправо, R=79, I=0 абс., выбрать вариант гео-
метрии, Все параметры, β2=30 град
Направление вправо, Касательно к предыд.
R=7.5, Все параметры, β2=180 град
Направление влево, R=64, X=-6 абс., I=0 абс. выбрать ва-
риант геометрии, выбрать вариант геометрии
Переход на следующий элемент R=5
Все параметры, α1=90 град
См. вспомогательную
Переход на следующий элемент R=5
схему!
Направление вправо, R=25, X=0 абс., Y=0 абс. I=0 абс.,
выбрать вариант геометрии, выбрать вариант геометрии
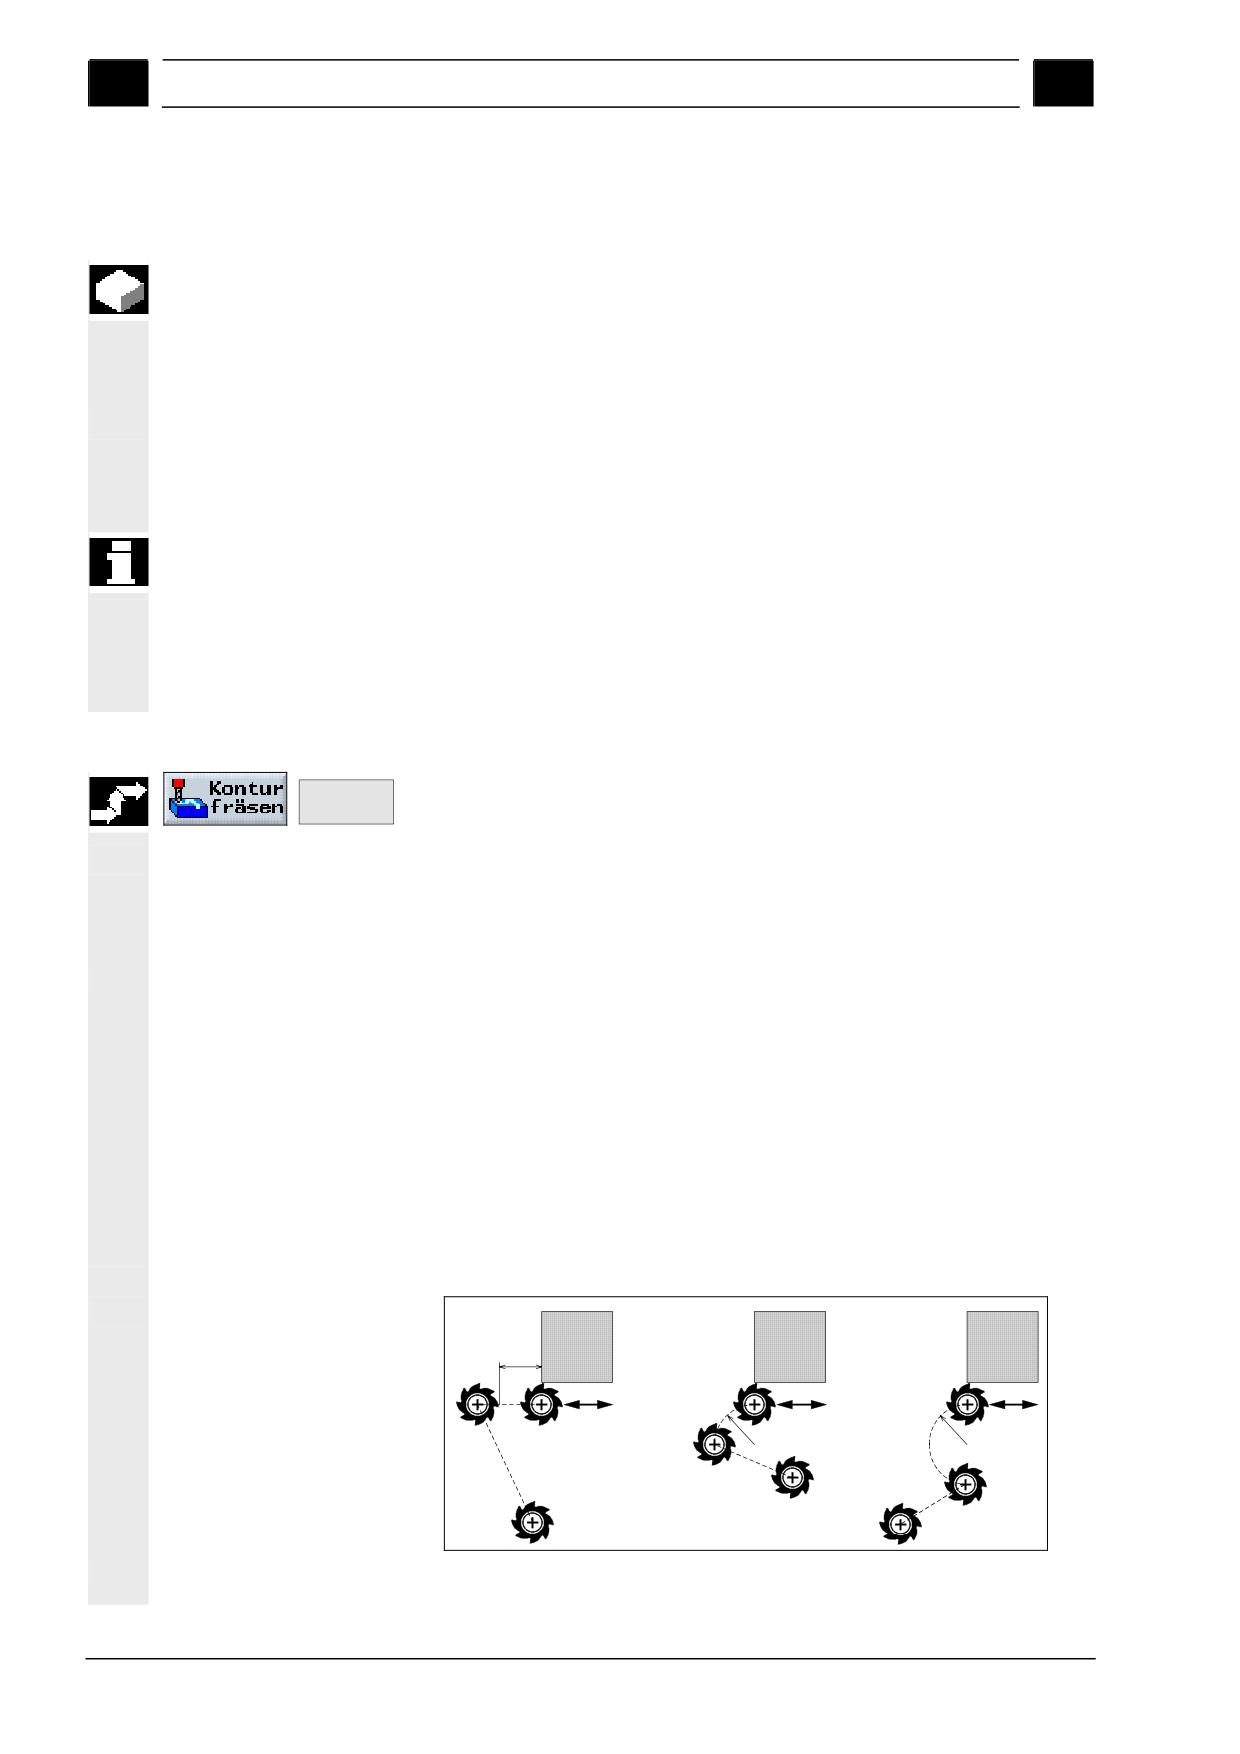
Пример 3
Исходная точка: X=5.67 абс., Y=0 абс.
Контур программируется в направлении против часовой стрелки.
X= - 137.257 abs.
43.972
Startpunkt
X=5.67 Y=0
125 °
Y
R72
X
Чертеж контура
Элемент
Данные для ввода
Примечание
Все параметры, α1=180 град
См. вспомогательную схему!
X=-43.972 отн., Все параметры
Координата X в "абс" и в "отн"
См. вспомогательную схему!
X=-137.257 абс., α1=-125 град
X=43.972 отн
Координата X в "абс" и в "отн"
α1=-55 град
См. вспомогательную схему!
X=5.67 абс
Направление вправо, R=72, X=5.67 абс., Y=0 абс.,
выбрать вариант геометрии
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-207
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
3.5.6 Фрезерование по траектории
При помощи функции "Фрезерование по траектории" можно про-
изводить обработку любых контуров. Фрезерование по траекто-
рии осуществляется с заданием коррекции радиуса фрезы.
Направление обхода контура при обработке может совпадать или
быть противоположным направлению задания контура.
Обрабатываемый контур может быть незамкнутым.
Возможны следующие виды обработки.
• Внутренняя или наружная (слева или справа от контура).
• Обработка с перемещением по контуру центра фрезы.
При обработке в направлении, противоположном направлению
задания контура в программе, контур может состоять максималь-
но из 170 элементов (включая фаски и радиусы).
Особенности программ в G-кодах при направлении обработки
противоположно направлению задания контура незначительны
(кроме значений параметра подачи).
¾ Нажмите программные клавиши "Фрезер. контура" и “Фрезер.
Bahn-
fräsen
по траект.”.
Фрезерование по траекто-
При фрезеровании контура инструмент может находиться как
рии слева или справа от
слева, так и справа от контура. При этом можно выбирать раз-
контура
личные режимы и стратегии подвода и отвода инструмента.
Режимы подвода и от-
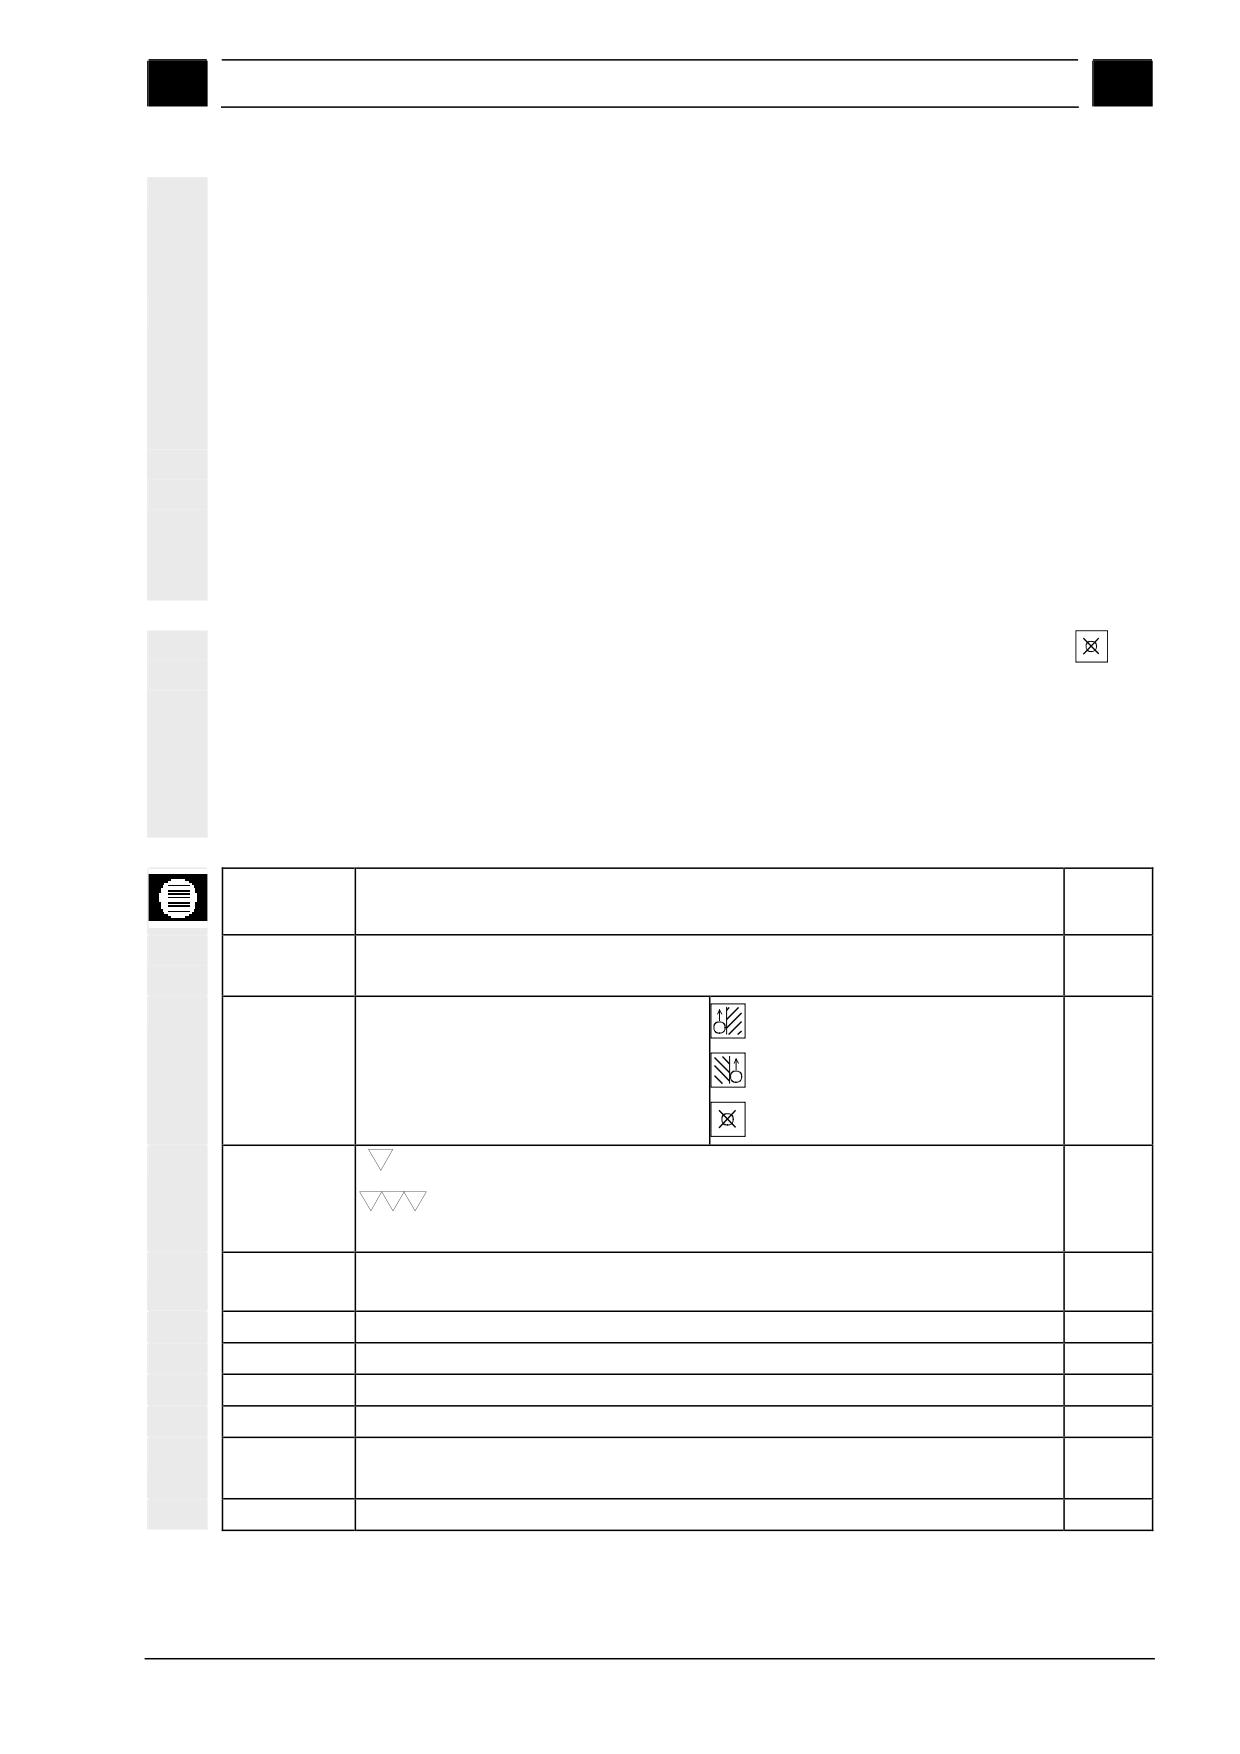
Подвод и отвод инструмента от контура может осуществляться по
вода
траекториям в виде четверти окружности, половины окружности
или по прямой.
• При движении по окружности задается радиус перемещения
центра фрезы.
• При движении по прямой задается расстояние от наружной
кромки фрезы до исходной или конечной точки контура.
Возможно также смешанное программирование, например, под-
вод по четверти окружности, отвод по траектории в виде полови-
ны окружности.
L1/L2
R1/R2
R1/R2
Подвод и отвод фрезы по прямой, четверти и половине окружности; (L1=длина
подвода, L2=длина отвода, R1=радиус подвода, R2=радиус отвода)
3-208
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
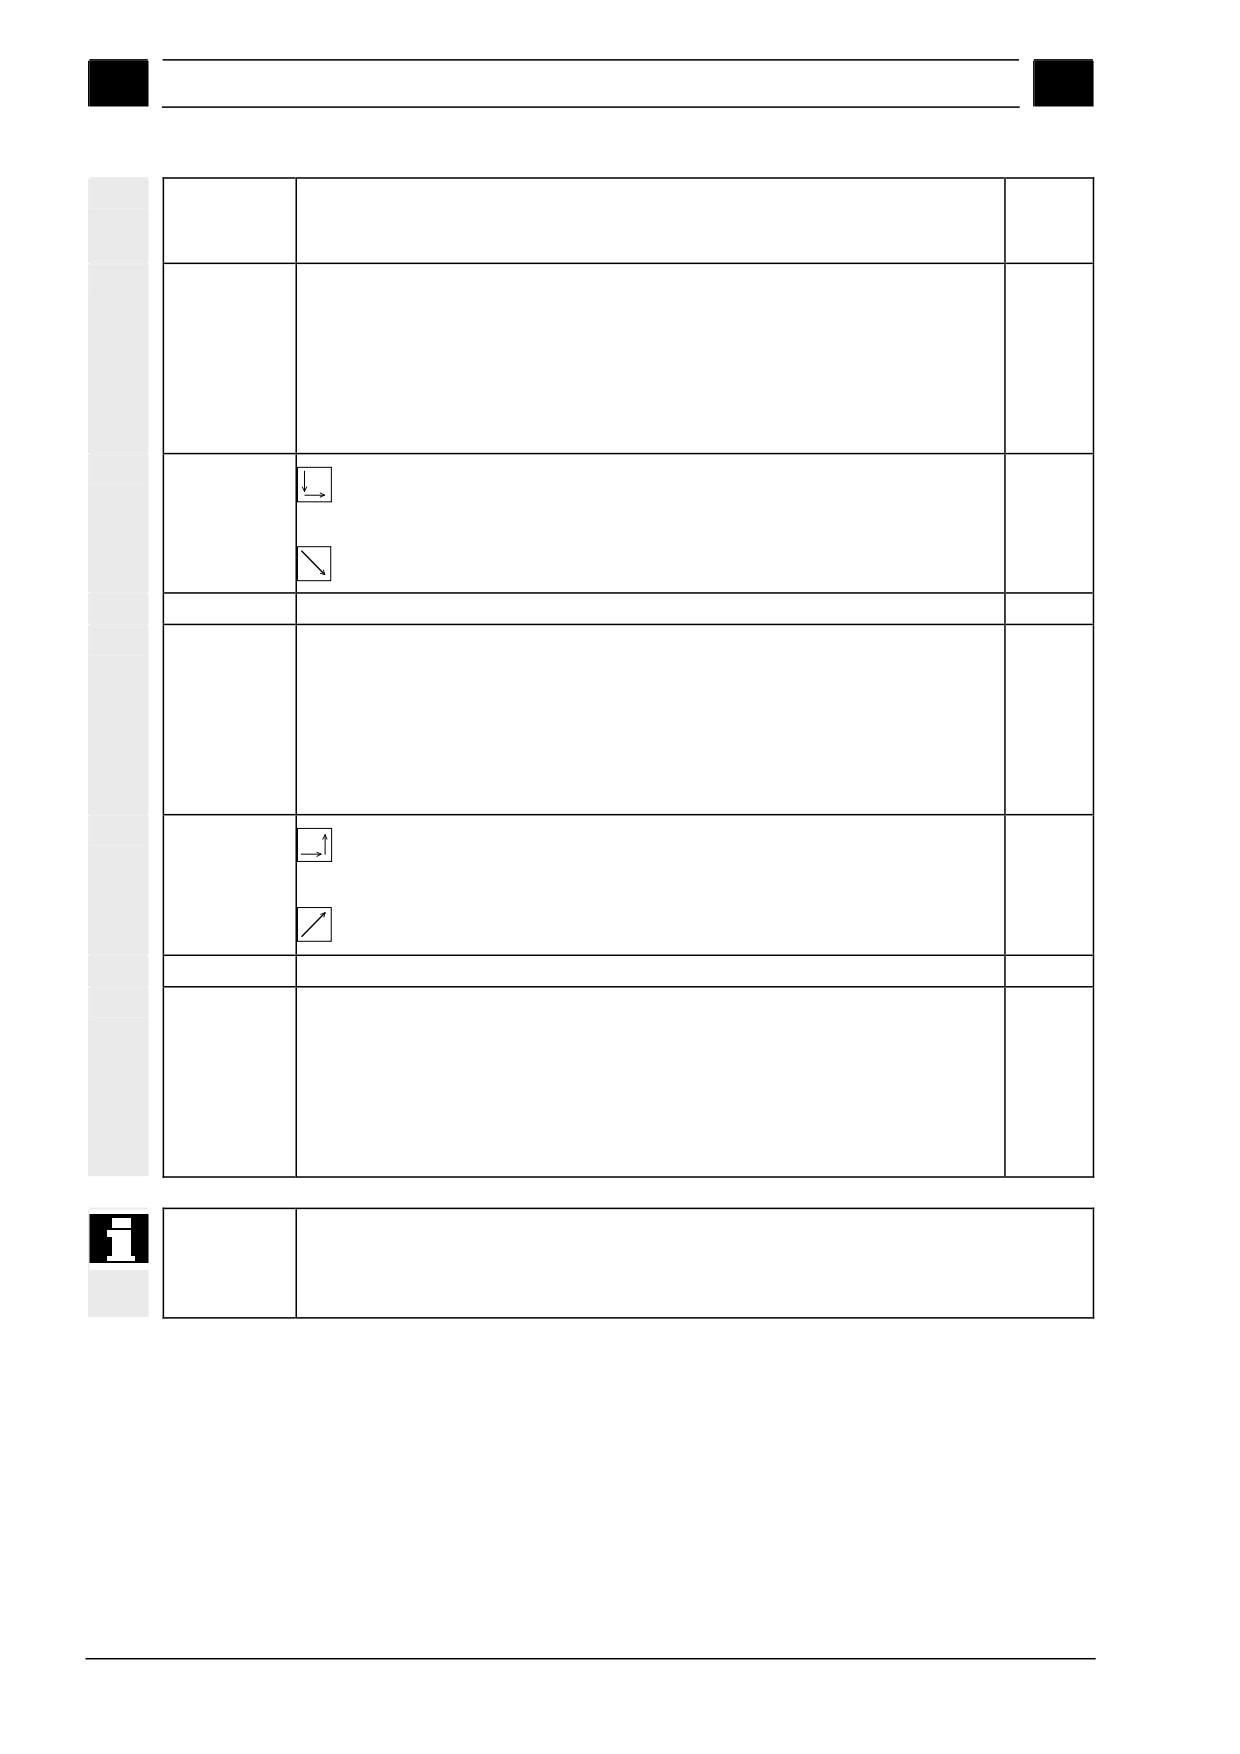
Стратегии подвода и
При подводе/отводе инструмента можно использовать как пло-
отвода инструмента
ские, так и пространственные траектории перемещения инстру-
мента.
• Подвод в плоскости
сначала производится
подвод вдоль оси Z,
затем в плоскости XY.
• Пространственный подвод
одновременное перемеще-
ние по трем осям.
• Отвод инструмента производится в обратной последователь-
ности.
Возможно смешанное программирование, например, плоский
подвод и пространственный отвод инструмента.
Фрезерование по траекто-
При обработке без включения коррекции на радиус фрезы
рии с перемещением по
центр фрезы будет перемещаться точно по заданному контуру.
контуру центра фрезы
Подвод и отвод инструмента может осуществляться по произ-
вольной прямой траектории или перпендикулярно контуру. Пер-
пендикулярный отвод/подвод применяется только при замкнутых
контурах.
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инст-
румента и частоты вращения шпинделя”
Коррекция
Обработка слева от контура.
радиуса
Обработка справа от контура.
Центр фрезы на контуре.
Вид обработки
Черновая
Чистовая
Фаска
Направление
Вперед: Обход контура при обработке - в направлении задания контура.
обработки
Назад: Обход контура при обработке - против направления задания контура..
Z0
Исходная плоскость (абс. или отн.)
Z1
Глубина обработки (абс. или отн.)
мм
DZ
Подача на врезание (кроме обработки фаски).
мм
FS
Ширина фаски (только при обработке фаски).
мм
ZFS
Глубина погружения вершины фрезы (только при обработке фаски),
мм
абс. или отн.
UZ
Чистовой припуск для обработки дна обрабатываемого элемента.
mm
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-209
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
UXY
Чистовой припуск для боковой поверхности обрабатываемого элемента (кроме
мм
обработки с перемещением по контуру центра фрезы и обработки
фаски).
Режим подво-
Четверть окружности: Часть спирали (только при обработке с коррекцией ра-
да
диуса).
Половина окружности: Часть спирали (только при обработке с коррекцией ра-
диуса).
Прямая: Пространственная прямая.
Перпендикуляр: Перпендикуляр к траектории (только при фрезеровании без
коррекции радиуса).
Стратегии
в плоскости.
подвода
пространственный подвод (кроме подвода в режиме “перпендикуляр”).
R1 или L1
Радиус подвода (только при обработке с коррекцией радиуса), длина подвода.
мм
Режим отвода
Четверть окружности: часть спирали (только при обработке с коррекцией ра-
диуса).
Половина окружности: часть спирали (только при обработке с коррекцией ра-
диуса).
Прямая: пространственная прямая.
Перпендикуляр: перпендикуляр к траектории (только при фрезеровании без
коррекции радиуса).
Стратегии
в плоскости.
отвода
пространственный отвод (кроме подвода в режиме “перпендикуляр”).
R2 или L2
Радиус отвода (только при обработке с коррекцией радиуса), длина отвода.
мм
Режим отвода
Если требуется выполнить несколько подач на врезание, задается высота от-
вода инструмента, до которой перемещается инструмент между врезаниями
(по достижении конца контура).
Z0 + Безопасное расстояние
б До безопасного расстояния
До плоскости отвода
Без отвода
При обработке пазов на цилиндрической поверхности заготовки с коррекцией стенок и
подводом/отводом инструмента по траектории в виде четверти или половины
окружности, радиус подвода/отвода должен быть больше, чем смещение запрограмми-
рованной траектории (радиус инструмента).
3-210
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
3.5.7 Предварительное засверливание при обработке карманов
Если для обработки кармана используется инструмент, не имею-
щий режущей перемычки в центре торца, то перед обработкой
необходимо производить предварительное засверливание.
Количество и координаты положения отверстий зависят от вида
контура, типа инструмента, подачи на врезание, припуска на чис-
товую обработку.
Цикл предварительного засверливания состоит из цикла зацен-
тровки и собственно цикла сверления. Координаты положения
отверстий определяются в процессе вычислений в цикле обра-
ботки кармана. Далее формируется специальная программа, вы-
зываемая в циклах предварительного засверливания (зацентров-
ки и сверления).
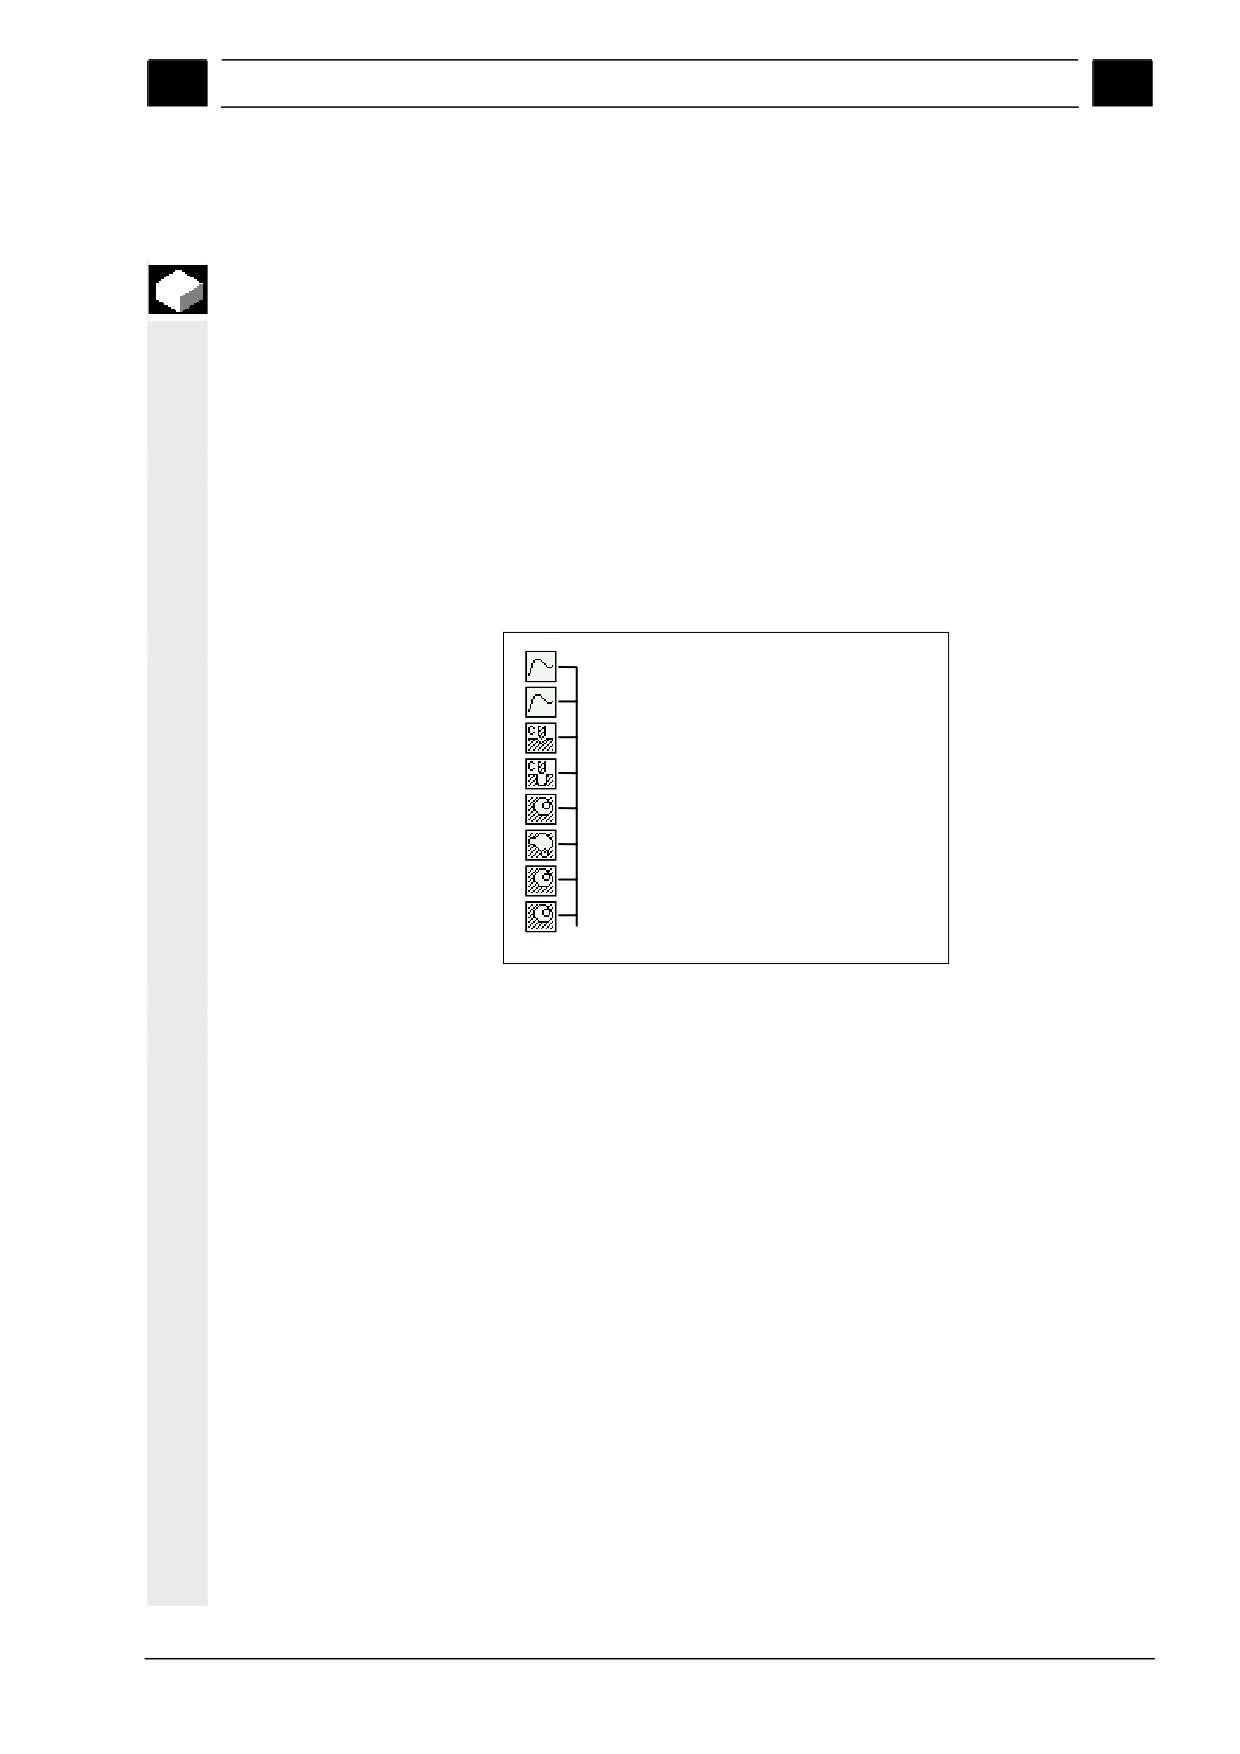
Kontur Tasche
Kontur Insel
Vorbohren/Zentrieren Kontur Tasche
Vorbohren/Vorbohren Kontur Tasche
Ausräumen, Schruppen
Restmaterial
Ausräumen, Schlichten Ebene
Ausräumen, Schlichten Tiefe
Пример группы, содержащей процессы предварительного засверливания и
обработки кармана.
Если фрезеруются несколько карманов, то во избежание лишних
замен инструмента сначала производится предварительное за-
сверливание всех карманов, а затем их обработка. В этом случае
для зацентровки/сверления необходимо дополнительно опреде-
лить параметры, отображающиеся на экране при нажатии клави-
ши "Все параметры". Они должны соответствовать текущему ша-
гу обработки. Таким образом, последовательность при програм-
мировании будет такой:
1. Контур кармана 1
2. Зацентровка
3. Контур кармана 2
4. Зацентровка
5. Контур кармана 1
6. Сверление
7. Контур кармана 2
8. Сверление
9. Контур кармана 1
10.Фрезерование кармана
11.Контур кармана 2
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-211
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
12.Фрезерование кармана
Если при полной обработке кармана (зацентровке, сверлении
фрезеровании) не заданы дополнительные параметры для за-
центровки/сверления, то ShopMill использует значения этих па-
раметров из шага черновой обработки.
Зацентровка
¾ Нажмите программные клавиши “Фрезерование контура”,
Vorbohren
“Предвар. засверл.” и “Зацентровка”.
Zentrieren
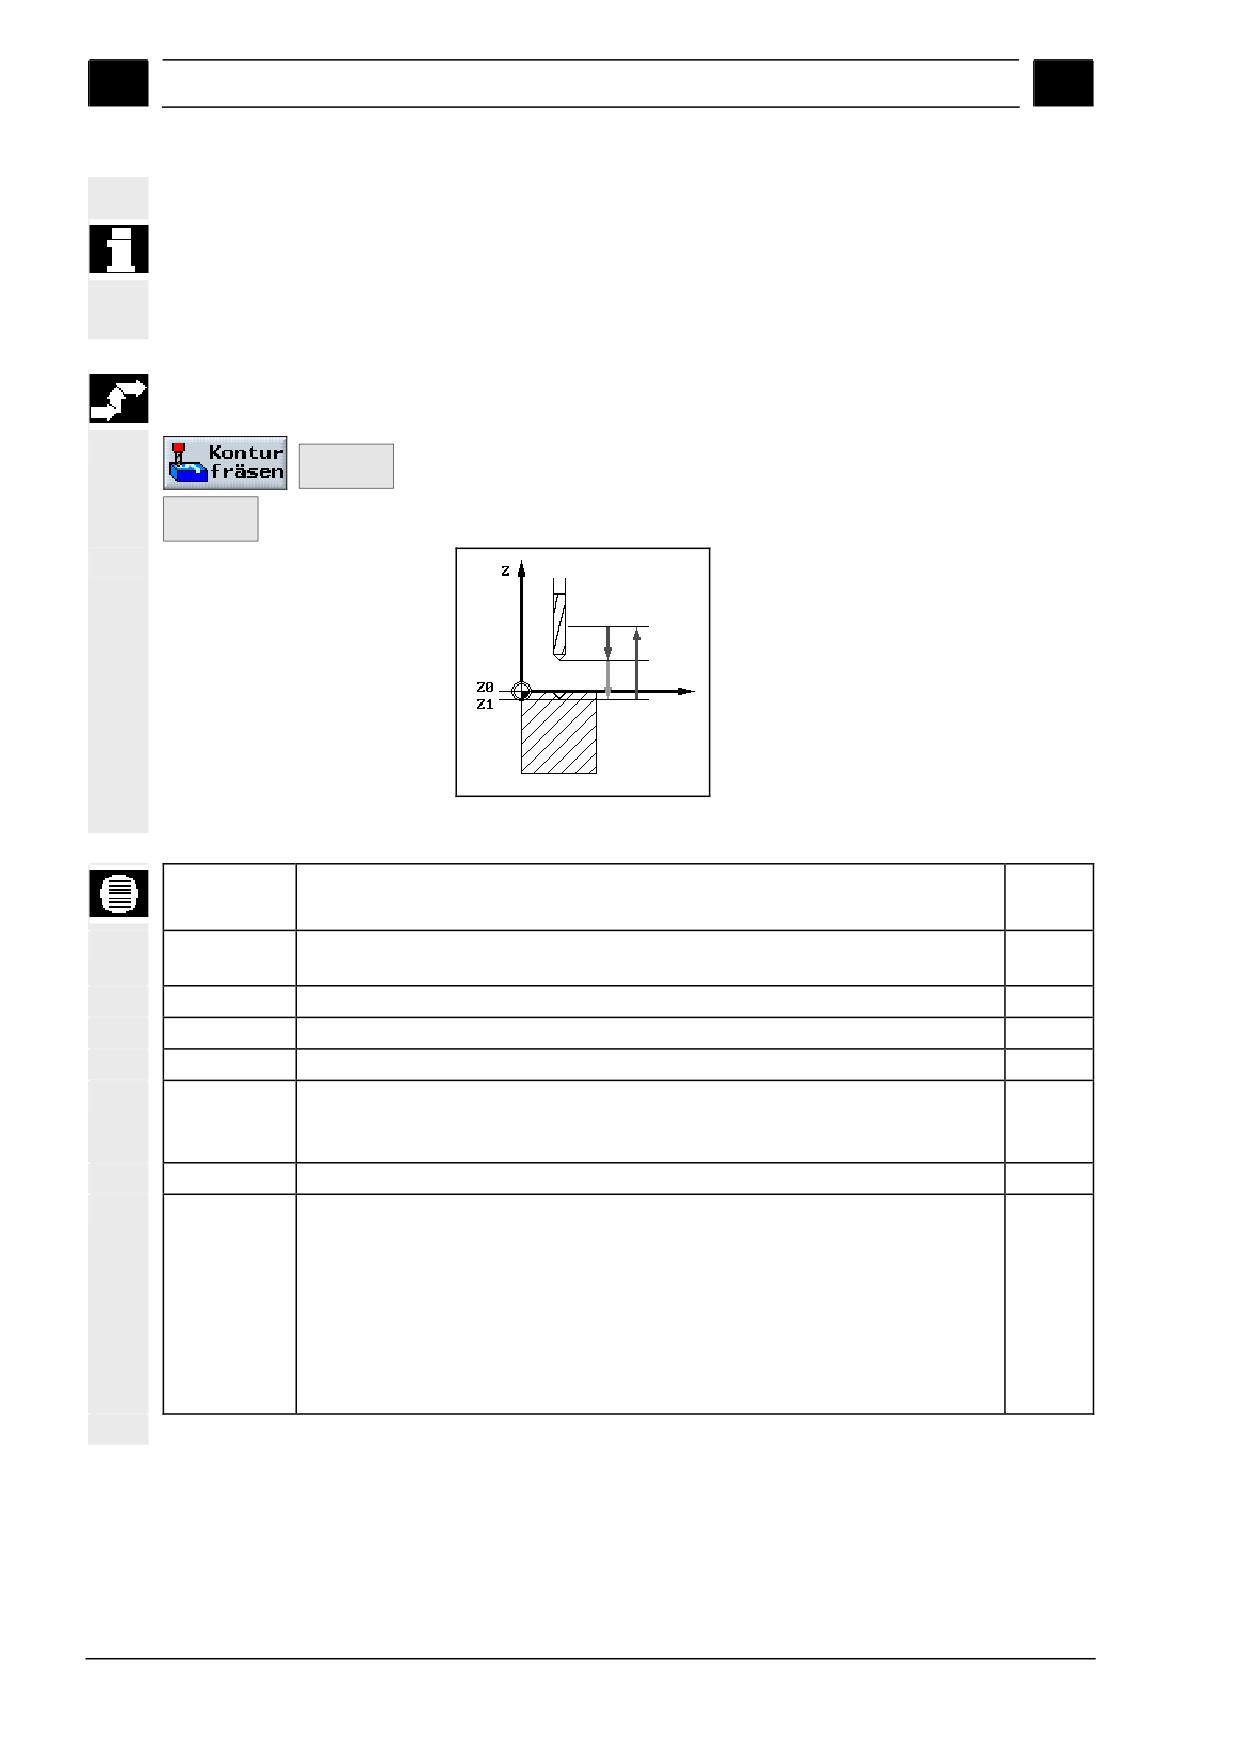
Вспомогательная схема,
вызываемая клавишей
Зацентровка
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
TR
Инструмент для зацентровки
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (отн.).
мм
DXY
Максимальная подача на врезание в плоскости XY. Альтернативно может
мм%
быть задана подача на врезание в % как отношение подачи на врезание в
плоскости XY (мм) к диаметру фрезы (мм).
UXY
Чистовой припуск в плоскости XY
мм
Режим отвода
Если зацентровка должна быть произведена в нескольких позициях, то можно
запрограммировать высоту отвода инструмента. Режим отвода инструмента
перед следующим врезанием:
мм
• до плоскости отвода
мм
• Z0 + безопасное расстояние
При переходе к новой позиции зацентровки инструмент отводится на заданную
высоту. Если в области кармана нет элементов выше, чем Z0, то в качестве
режима отвода может программироваться Z0 + безопасное расстояние.
3-212
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
Сверление
¾ Нажмите программные клавиши “Фрезерование контура”,
Vorbohren
“Предвар. засверл.” и “Сверление”
Vorbohren
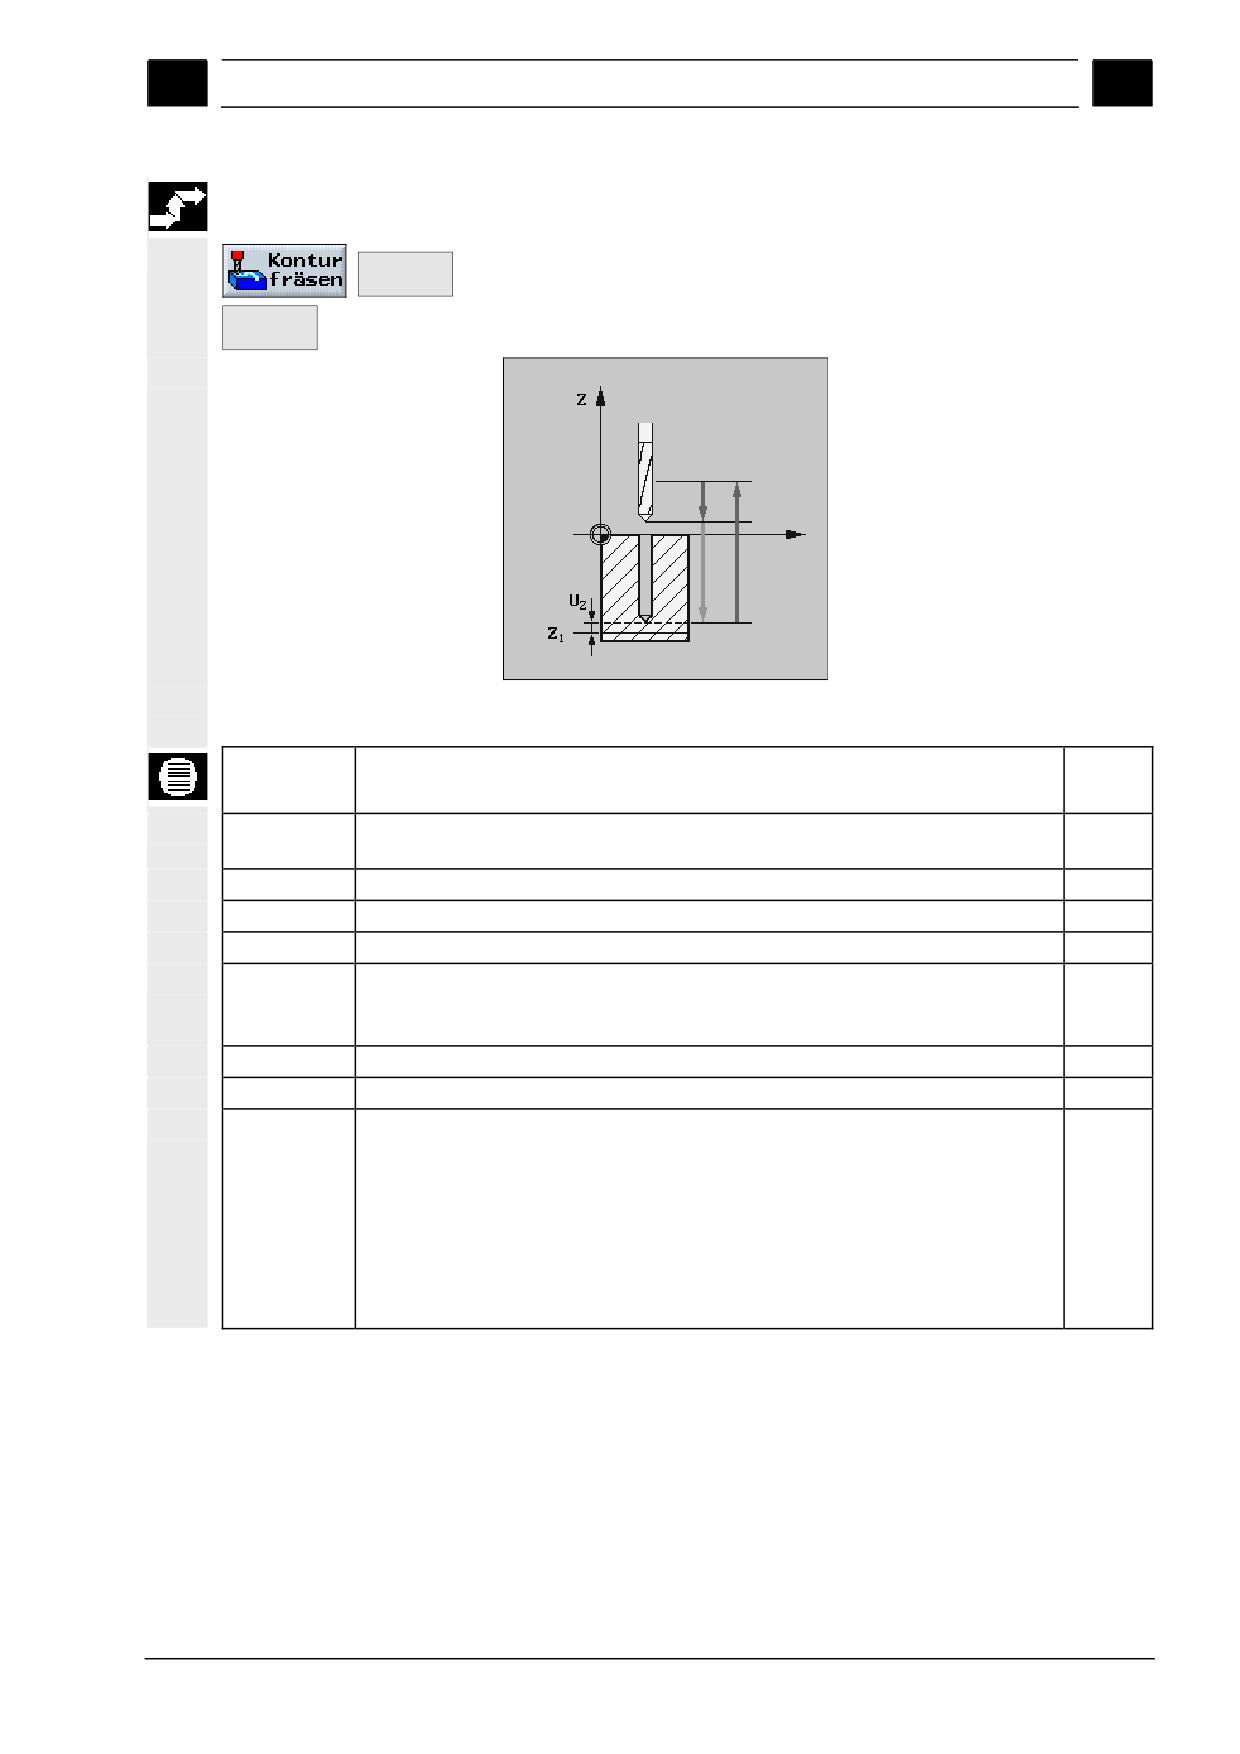
Вспомогательная схема,
вызываемая клавишей
Сверление
Параметр
Описание
Ед. из-
мер.
T, F, S
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
TR
Инструмент для сверления
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (отн.).
мм
DXY
Максимальная подача на врезание в плоскости XY. Альтернативно может
мм
быть задана подача на врезание в %, как отношение подачи на врезание в
плоскости XY (мм) к диаметру фрезы (мм).
%
UXY
Чистовой припуск в плоскости XY
мм
UZ
Чистовой припуск по оси Z.
мм
Режим отвода
Если зацентровка должна быть произведена в нескольких позициях, то можно
запрограммировать высоту отвода инструмента. Режим отвода инструмента
перед следующим врезанием
мм
• до плоскости отвода
мм
• Z0 + безопасное расстояние
При переходе к новой позиции зацентровки инструмент отводится на заданную
высоту. Если в области кармана нет элементов выше, чем Z0, то в качестве
режима отвода может программироваться Z0 + безопасное расстояние.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-213
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
3.5.8
Черновое фрезерование кармана
Перед фрезерованием кармана с островками должны быть зада-
ны контуры кармана и островков (см. раздел "Создание контура").
Первый заданный контур интерпретируется как контур кармана,
все последующие - как островки.
На основе запрограммированных контуров и параметров, задан-
ных через диалоговое окно, ShopMill создает программу, при по-
мощи которой обрабатывается карман с островками. Траектория
инструмента - параллельно контуру от центра кармана. Направ-
ление определяется установленным в заголовке программы ти-
пом фрезерования (встречное или попутное).
Островки могут находиться частично вне кармана или пересе-
каться.
При маятниковом врезании в случае, если отрезок наклонного
перемещения инструмента меньше диаметра фрезы, выдается
сообщение “Длина наклонной траектории слишком мала”. В этом
случае необходимо уменьшить угол врезания.
¾ Нажмите программные клавиши “Фрезерование контура”,
Tasche
fräsen >
“Фрезерование кармана”.
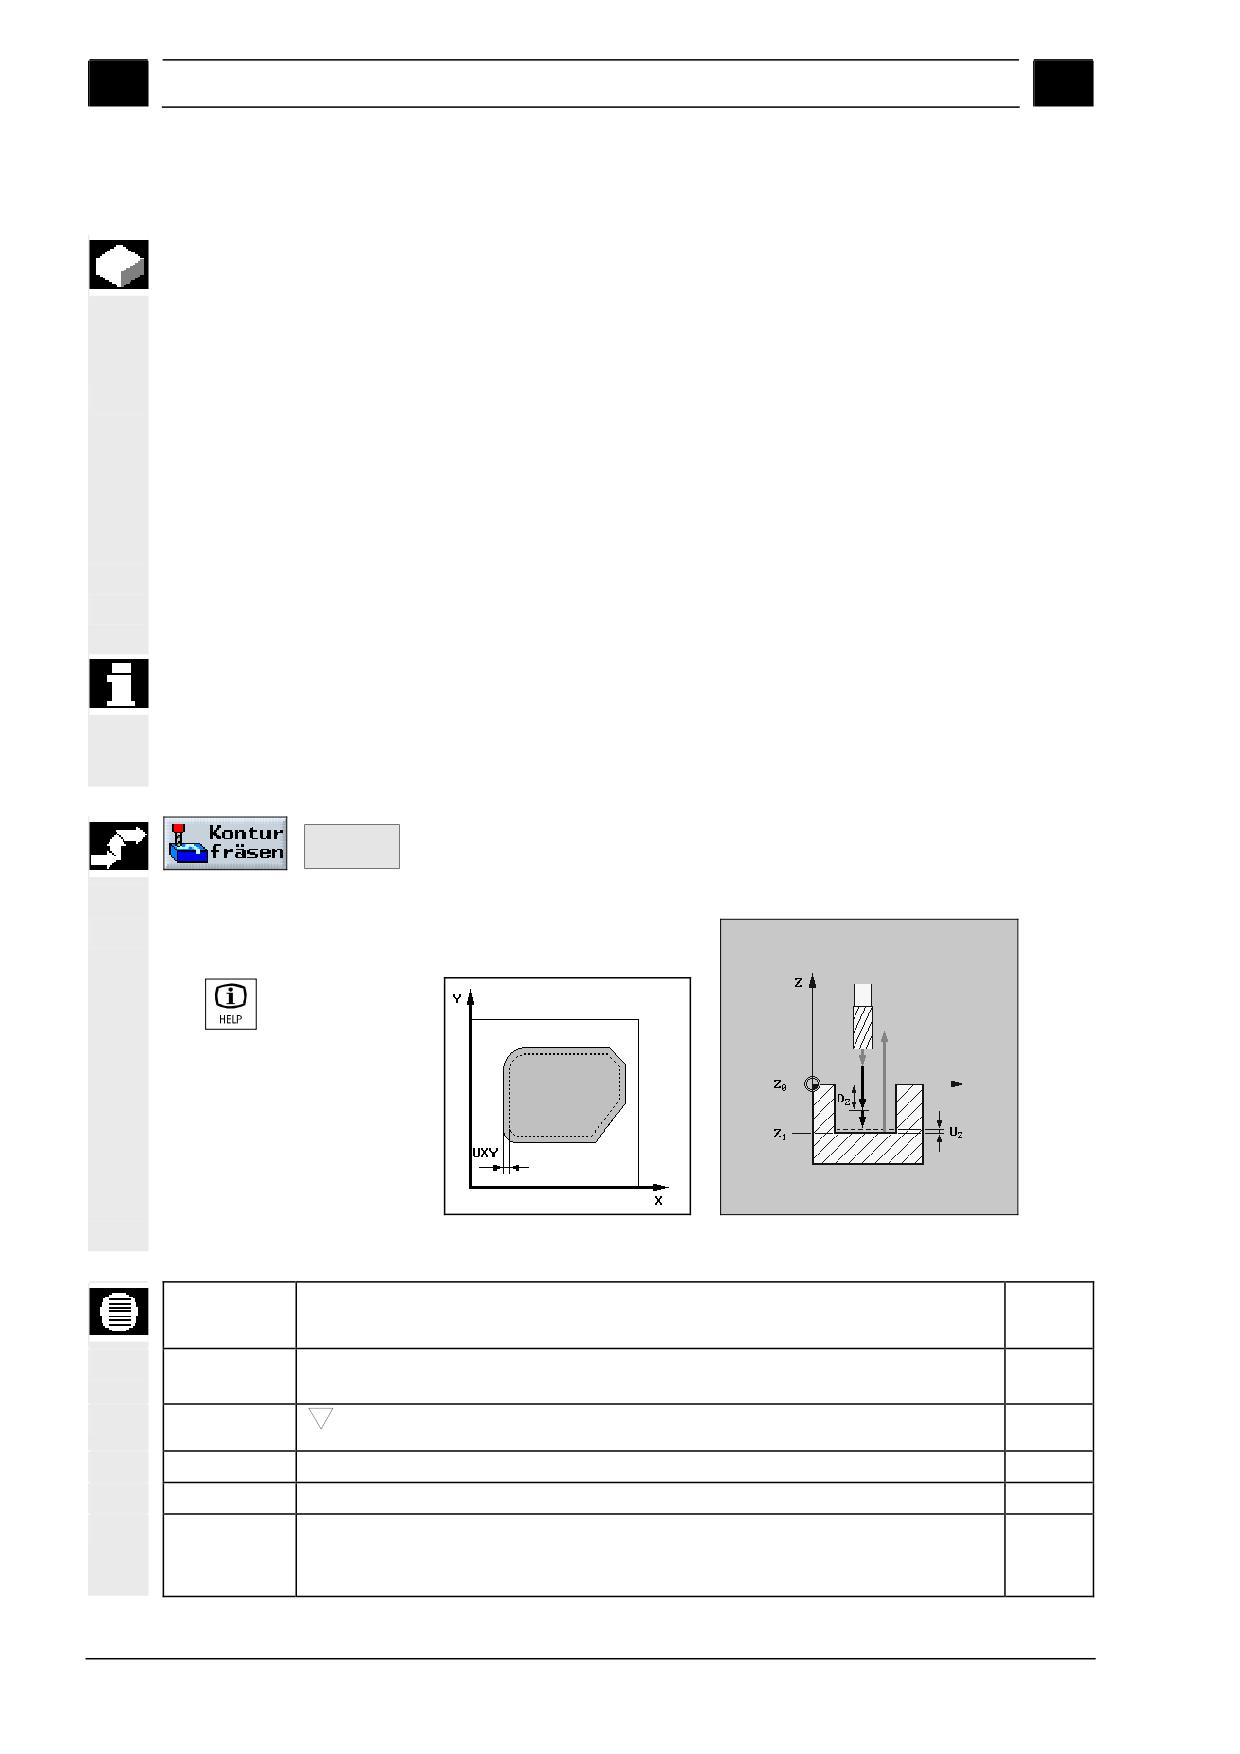
Вспомогательная схема,
вызываемая клави-
шей
Фрезерование кармана
Параметр
Описание
Ед. из-
мер.
T, F, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
Вид обработки
Черновая
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (абс. или отн.).
мм
DXY
Максимальная подача на врезание в плоскости X/Y.
мм
Альтернативно может быть задана подача на врезание в %, как отношение
подачи на врезание в плоскости XY (мм) к диаметру фрезы (мм).
%
3-214
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
DZ
Максимальная подача на врезание по оси Z (абс. или отн.)
мм
UXY
Чистовой припуск в плоскости XY
мм
ZU
Чистовой припуск по оси Z.
мм
Исходная
Исходная точка может быть определена автоматически или задана вручную.
точка
X
Координата X исходной точки (абс.), только при задании вручную.
мм
Y
Координата Y исходной точки (абс.), только при задании вручную.
мм
Тип врезания
Маятниковое:
Врезание осуществляется при маятниковом движении
инструмента с заданным углом наклона траектории (EW).
По винтовой линии:
Врезание осуществляется по винтовой линии с
запрограммированными значениями радиуса (ER) и
шага (EP).
Вертикально в центре кармана: При этом типе врезания необходима фреза
с наличием режущей перемычки в центре
торца. Врезание осуществляется с
запрограммированной подачей (FZ).
EW
Угол врезания (только при маятниковом врезании).
Град
FZ
Подача FZ (только при врезании вертикально в центре кармана).
мм/мин
EP
Шаг врезания (только при врезании по винтовой линии)
мм/об
ER
Радиус врезания (только при врезании по винтовой линии). Значение радиуса
мм
не должно быть больше радиуса фрезы, иначе останется неудаленный мате-
риал. Следите за тем, чтобы заданное значение радиуса не привело к повреж-
дению контура кармана.
Режим отвода
Если врезание будет производиться в нескольких позициях, необходимо за-
программировать высоту отвода инструмента:
• до плоскости отвода
мм
• Z0 + безопасное расстояние (SC)
мм
При переходе к новой позиции врезания инструмент отводится на заданную
высоту.
Если в области кармана нет элементов выше, чем Z0, то в качестве режима
отвода может программироваться Z0 + безопасное расстояние (SC).
При задании вручную исходная точка может находиться вне кармана. Это может
быть рационально, например, при обработке карманов с незамкнутым контуром.
Тогда обработка начнется без врезания, прямым перемещением инструмента
внутрь контура кармана через открытый участок контура.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-215
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
3.5.9 Удаление остатков материала после черновой обработки кармана
ShopMill автоматически определяет наличие остатков материала
после обработки кармана. При помощи специально подобранного
инструмента можно удалить остаточный материал без повторной
обработки всего кармана.
Припуск под чистовую обработку, не является остаточным мате-
риалом.
Расчет остаточного материала происходит на основе параметров
использованной при обработке кармана фрезы.
Если фрезеруется несколько карманов, то во избежание затрат
времени на излишние смены инструмента рационально произве-
сти сначала обработку всех карманов, а затем удалить остатки
материала. В этом случае необходимо задать инструмент, кото-
рый будет применяться для удаления остатков материала. Для
этого нажмите программную клавишу “Все параметры” и задайте
инструмент через параметр TR. Последовательность программи-
рования будет такой:
1. Контур кармана 1
2. Фрезерование кармана
3. Контур кармана 2
4. Фрезерование кармана
5. Контур кармана 1
6. Удаление остатков материала
7. Контур кармана 2
8. Удаление остатков материала
Функция “Удаление остатков материала” является программной
опцией.
3-216
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
¾ Нажмите программные клавиши “Фрезерование контура”,
Tasche
fräsen >
“Остатки матер. карм.”.
Вспомогательная схема,
вызываемая клавишей
,
Вспомогательная схема для программирования удаления остатков материала
Параметр
Описание
Ед. из-
мер.
T, F, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
Вид обработки
Черновая
TR
Инструмент для удаления остатков материала
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (абс. или отн.).
мм
DXY
Максимальная подача на врезание в плоскости X/Y.
мм
Альтернативно может быть задана подача на врезание в % как отношение
%
подачи на врезание в плоскости XY (мм) к диаметру фрезы (мм).
DZ
Максимальная подача на врезание по оси Z
мм
UXY
Чистовой припуск в плоскости XY
мм
UZ
Чистовой припуск по оси Z.
мм
Режим отвода
Если врезание будет производиться в нескольких позициях, необходимо за-
программировать высоту отвода инструмента:
• до плоскости отвода
мм
• Z0 + безопасное расстояние (SC)
мм
При переходе к новой позиции врезания инструмент отводится на заданную
высоту.
Если в области кармана нет элементов выше, чем Z0, то в качестве режима
отвода может программироваться Z0 + безопасное расстояние.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-217
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
3.5.10 Чистовое фрезерование кармана
Если при черновой обработке кармана запрограммирован при-
пуск под чистовую обработку внутренних поверхностей кармана,
то далее должна быть произведена чистовая обработка.
Для чистовой обработки должен быть запрограммирован соот-
ветствующий кадр. При этом карман обрабатывается только один
раз.
При чистовой обработке ShopMill учитывает наличие островков.
¾ Нажмите программные клавиши “Фрезерование контура”,
Tasche
fräsen >
“Фрезер. карм.”.
¾ Выберите “Чистовая обработка дна” или ”Чистовая обр. сте-
нок”
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Чистовая обработка кармана с островками”
3-218
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
Параметр
Описание для операции чистовой обработки дна
Ед. из-
мер.
T, F, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
Вид обработки
Чистовая обработка дна кармана
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (отн.).
мм
DXY
Максимальная подача на врезание в плоскости X/Y.
мм
Альтернативно может быть задана подача на врезание в %, как отношение
%
подачи на врезание в плоскости XY (мм) к диаметру фрезы (мм).
UXY
Чистовой припуск в плоскости XY
мм
UZ
Чистовой припуск по оси Z.
мм
Исходная
Исходная точка может быть определена автоматически или задана вручную.
точка
При задании вручную исходная точка может находиться вне кармана.
Тогда обработка начнется без врезания, прямым перемещением инст-
румента внутрь контура кармана через открытый участок контура
X
Координата исходной точки (абс.), только при задании вручную.
мм
Y
Координата исходной точки (абс.), только при задании вручную.
мм
Способ вреза-
Маятниковое: Врезание с запрограммированным углом наклона (EW).
ния
По винтовой линии:
Врезание осуществляется по винтовой линии с
с запрограммированными значениями радиуса (ER) и
шага (EP).
Вертикально в центре кармана: При этом типе врезания необходима фреза
с наличием режущей перемычки в центре
торца. Врезание осуществляется с
запрограммированной подачей (FZ).
EW
Угол врезания (только для маятникового врезания)
град
EP
Шаг винтовой линии (только при врезании по винтовой линии).
мм/об
Шаг винтовой линии может быть меньше вследствие имеющихся геометриче-
ских соотношений.
ER
Радиус врезания (только при врезании по винтовой линии).Значение радиуса
мм
не должно быть больше радиуса фрезы, иначе останется неудаленный мате-
риал. Следите за тем, чтобы заданное значение радиуса не привело к повреж-
дению контура кармана.
FZ
Подача FZ (только при врезании вертикально в центре кармана).
мм/мин
Режим отвода
Если врезание будет производиться в нескольких позициях, необходимо за-
программировать высоту отвода инструмента:
• до плоскости отвода
мм
• Z0 + безопасное расстояние (SC)
мм
При переходе к новой позиции врезания инструмент отводится на заданную
высоту.
Если в области кармана нет элементов выше, чем Z0, то в качестве режима
отвода может программироваться Z0 + безопасное расстояние.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-219
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
Параметр
Описание для операции чистовой обработки стенок кармана
Ед. из-
мер.
T, F, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
Вид обработки
Чистовая обработка стенок
Z0
Высота детали (абс.)
мм
Z1
Глубина относительно Z0 (отн.).
мм
DZ
Максимальная подача на врезание по оси Z.
мм
UXY
Чистовой припуск в плоскости XY
мм
Режим отвода
Если врезание будет производиться в нескольких позициях, необходимо за-
программировать высоту отвода инструмента:
• до плоскости отвода
мм
• Z0 + безопасное расстояние (SC)
мм
При переходе к новой позиции врезания инструмент отводится на заданную
высоту.
Если в области кармана нет элементов выше, чем Z0, то в качестве режима
отвода может программироваться Z0 + безопасное расстояние.
Указание: Альтернативой функции “Чистов. обр. стенок” может служить функ-
ция "Фрезерование по траектории", благодаря возможности оптимизации хода
обработки (стратегии подвода/отвода и режимы подвода/отвода).
3.5.11 Фрезерование фаски
Существует возможность фрезеровать фаску на кромке кармана.
¾ Нажмите программные клавиши “Фрезерование контура” и
Tasche
fräsen >
“Фрезерование кармана”.
¾ Выберите режим обработки “Фрезерование фаски”.
Вспомогательная схема,
вызываемая клавишей
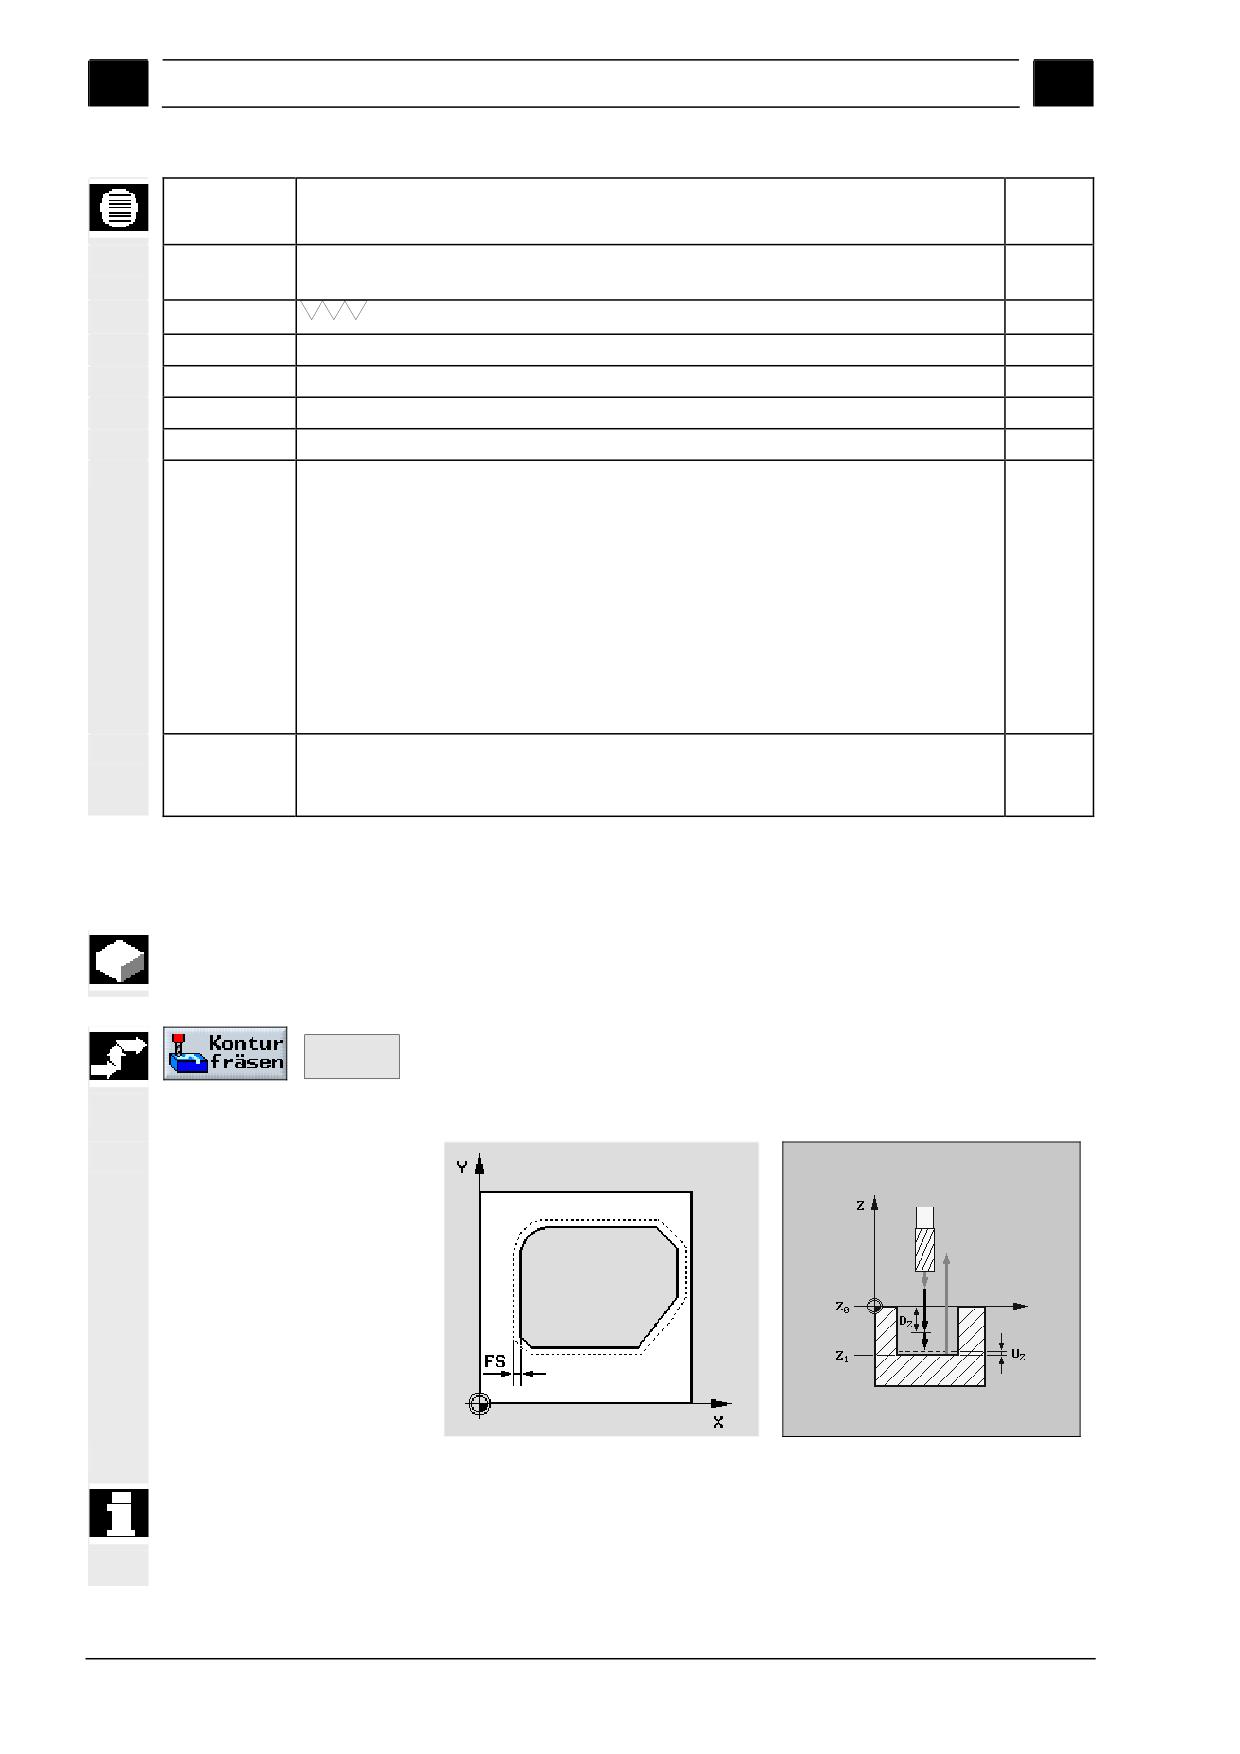
Вспомогательная схема “Фрезерование фаски”.
Если при чистовой обработке запрограммированы внутренние
углы контура без скруглений, то при обработке фаски в качестве
величины скругления указывается радиус чистовой фрезы.
3-220
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
Параметр
Описание для операции фрезерования фаски
Ед. из-
мер.
T, F, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”
Вид обработки
Фрезерование фаски
Z0
Высота детали (абс.)
мм
FS
Ширина фаски (только при фрезеровании фаски), отн.
мм
ZFS
Глубина погружения вершины фрезы (только при фрезеровании
мм
фаски), абс. или отн.
3.5.12 Черновое фрезерование выступов произвольной формы
Для программирования фрезерной обработки выступов произ-
вольной формы служит функция “Фрезерование выступа”.
Сначала задается контур заготовки, затем - контуры выступов.
Контур заготовки определяет область, где нет материала и инст-
румент может перемещаться с ускоренным ходом. При обработке
будет удаляться материал между контурами заготовки выступа.
Можно выбрать вид обработки (чистовая, черновая). Если необ-
ходимо произвести черновую, а затем чистовую обработку, то
цикл фрезерования выступа вызывается дважды (1 кадр = черно-
вая обработка, 2 кадр = чистовая обработка). При повторном вы-
зове цикла ранее заданные параметры остаются неизменными.
Информацию о чистовом фрезеровании выступов см. в разделе
“Чистовое фрезерование выступа”.
Если задан только контур заготовки (не задан контур выступа), то
будет осуществляться плоское фрезерование заготовки.
Подвод/Отвод инстру-
1. Инструмент перемещается с ускоренным ходом до плоскости
мента
отвода в исходную точку и далее - до безопасного расстояния.
Положение исходной точки определяется автоматически.
2. Инструмент устанавливается на глубину обработки и подво-
дится с рабочей подачей к обрабатываемой поверхности по
траектории в виде четверти окружности.
3. Траектория движения фрезы при обработке соответствует
геометрии заданного контура. Направление движения фрезы
определяется типом фрезерования (см. раздел "Создание но-
вой программы; определение заготовки").
4. После полного удаления одного слоя материала вокруг высту-
па инструмент отводится от контура по траектории в виде чет-
верти окружности, после чего осуществляется подача на вре-
зание для снятия следующего слоя материала.
5. Подвод инструмента по траектории в виде четверти окружно-
сти и производит снятие следующего слоя материала.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-221
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
6. Шаги 4 и 5 повторяются до достижения высоты выступа.
7. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния.
¾ Нажмите программные клавиши “Фрезерование контура”,
Zapfen
fräsen >
“Фрезерование выступа”.
¾ Выберите вид обработки “Черновое фрезерование”.
Параметр
Описание для операции чернового фрезерования выступа
Ед. из-
мер.
T, D, F, S, V
См. раздел “Создание кадров программы”.
Вид обработ-
Черновая
ки
art
Z0
Координата Z исходной точки (абс.)
мм
Z1
Высота выступа относительно Z0 (абс. или отн.).
мм
DXY
Максимальная подача на врезание в плоскости XY.
мм
Подача на врезание в плоскости XY в % - отношение подачи на врезание в
%
плоскости XY (мм) к диаметру фрезы (мм).
DZ
Максимальная подача на врезание в направлении оси Z.
мм
UXY
Чистовой припуск в плоскости XY.
мм
UZ
Чистовой припуск по оси Z.
мм
Режим отвода
Если имеется несколько позиций подвода инструмента, то необходимо задать
высоту отвода инструмента, до которой будет перемещаться инструмент при
переходе к следующей позиции подвода.
• до плоскости отвода
• Z0 + безопасное расстояние
Если в области обработки нет выступов или других элементов выше, чем Z0,
то в качестве режима отвода может программироваться Z0 + безопасное рас-
стояние.
3.5.13 Удаление остатков материала после черновой обработки выступа
ShopMill автоматически определяет наличие остатков материала
после черновой обработки. При помощи специально подобранно-
го инструмента можно удалить остаточный материал без повтор-
ной обработки всего выступа.
Припуск под чистовую обработку не является остаточным мате-
риалом.
Расчет остаточного материала происходит на основе параметров
использованной при обработке выступа фрезы.
Если фрезеруется несколько выступов, то во избежание затрат
времени на излишние смены инструмента рационально произве-
сти сначала обработку всех выступов, а затем удалить остатки
3-222
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
материала. Для задания инструмента для удаления остатков
материала нажмите программную клавишу “Все параметры” и
задайте инструмент через параметр TR. Последовательность
программирования будет такой:
1. Контур заготовки 1
2. Контур выступа 1
3. Обработка выступа 1
4. Контур заготовки 2
5. Контур выступа 2
6. Обработка выступа 2
7. Контур заготовки 1
8. Контур выступа 1
9. Удаление остатков материала выступа 1
10. Контур заготовки 2
11. Контур выступа 2
12. Удаление остатков материала выступа 2
Функция “Удаление остатков материала” является программной
опцией.
¾ Нажмите программные клавиши “Фрезерование контура”,
Zapfen
Restmat. >
“Остаточн. материал”.
Alle
¾ Нажмите программные клавиши “Все параметры”, если необ-
Parameter
ходимо задать дополнительные параметры.
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Создание кадров программы”.
Вид обработ-
Черновая
ки
TR
Инструмент для удаления остатков материала.
D
Номер режущей ступени инструмента (1 или 2).
Z0
Координата Z исходной точки (абс.)
мм
Z1
Высота выступа относительно Z0 (абс. или отн.).
мм
DXY
Максимальная подача на врезание в плоскости X/Y.
мм
Подача на врезание в % - отношение подачи на врезание в плоскости X/Y (мм)
%
к диаметру фрезы (мм).
DZ
Максимальная подача на врезание в направлении оси Z.
мм
UXY
Чистовой припуск в плоскости XY
мм
UZ
Чистовой припуск в направлении оси Z.
мм
Режим отвода
Если имеется несколько позиций подвода инструмента, то необходимо задать
высоту отвода инструмента, до которой будет перемещаться инструмент при
переходе к следующей позиции подвода.
• до плоскости отвода
• Z0 + безопасное расстояние
Если в области обработки нет выступов или других элементов выше, чем Z0,
то в качестве режима отвода может программироваться Z0 + безопасное рас-
стояние.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-223
Программирование с ShopMill
01/2008
3
3.5 Фрезерование контура
3
3.5.14 Чистовое фрезерование выступа
Если при черновой обработке выступа запрограммирован припуск
под чистовую обработку наружных поверхностей выступа, то да-
лее должна быть произведена чистовая обработка
Для чистовой обработки программируется соответствующий кадр.
При этом выступ обрабатывается только один раз.
Вместо функции “Чистовое фрезерование боковой поверхности”
можно использовать функцию “Фрезерование по траектории”. Для
этой функции имеется возможность выбора стратегии и режима
подвода и отвода инструмента. Последовательность при про-
граммировании должна быть следующей.
1. Контур заготовки.
2. Контур выступа.
3. Черновое фрезерование выступа.
4. Контур заготовки.
5. Фрезерование по траектории (чистовое).
6. Контур выступа.
7. Фрезерование по траектории (чистовое).
¾ Нажмите программные клавиши “Фрезерование контура”,
Zapfen
fräsen >
“Фрезерование выступа”.
¾ Выберите вид обработки “Чистовая обработка основания” или
“Чистовая обработка боковой поверхности”.
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Создание кадров программы”.
Вид обработ-
Чистовая обработка основания
ки
Чистовая обработка боковой поверхности выступа.
Z0
Координата Z исходной точки (абс.)
мм
Z1
Высота выступа относительно Z0 (абс. или отн.).
мм
DXY
Максимальная подача на врезание в плоскости XY (только при чистовой обра-
мм
ботке основания). Подача на врезание в % - отношение подачи на вре-
зание в плоскости XY (мм) к диаметру фрезы (мм).
%
DZ
Максимальная подача на врезание по оси Z (для чистовой обработки боковой
мм
поверхности).
UXY
мм
Чистовой припуск в плоскости XY
UZ
мм
Чистовой припуск в направлении оси Z (для чистовой обработки основания).
Режим отвода
Если имеется несколько позиций подвода инструмента, то необходимо задать
высоту отвода инструмента, до которой будет перемещаться инструмент при
переходе к следующей позиции подвода.
• до плоскости отвода
• Z0 + безопасное расстояние
Если в области обработки нет выступов или других элементов выше, чем Z0,
то в качестве режима отвода может программироваться Z0 + безопасное рас-
стояние.
3-224
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.5
Фрезерование контура
3
3.5.15 Фрезерование фаски на кромке выступа
Существует возможность фрезеровать фаску на кромке выступа.
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Создание кадров программы”.
Вид обработ-
Обработка фаски
ки
art
Z0
Исходная точка в направлении оси Z (абс.).
мм
FS
Ширина фаски, абс.
мм
ZF
Глубина погружения вершины фрезы (только при фрезеровании
мм
фаски), абс. или отн
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-225
01/2008
Программирование с ShopMill
3
3.6 Программирование прямых и круговых траекторий
3
3.6
Программирование прямых и круговых траекторий перемещения
инструмента
Эта функция применяется простейших случаев контурной обра-
ботки. В более сложных случаях, например, при обработке конту-
ров с фасками, радиусами, касательными сопряжениями, выбо-
ром стратегии подвода инструмента и т.д., применяют функцию
"Фрезерование контура", "Фрезерование по траектории”.
При задании траекторий обработки в виде простых прямых или
дуг инструмент должен быть запрограммирован заранее. Выбор
инструмента и задание частоты вращения шпинделя производит-
ся при помощи программных клавиш "Прямая/Дуга" и "Инстру-
мент". С ускоренным ходом могут осуществляться только прямо-
линейные перемещения.
3.6.1
Движение инструмента по прямолинейной траектории
Инструмент перемещается из текущей позиции в заданную пози-
цию с заданной подачей или с ускоренным ходом.
Коррекция радиуса
При необходимости можно активировать коррекцию радиуса ин-
струмента. Эта функция имеет модальное действие - коррекцию
необходимо отключить, если дальнейшая обработка должна про-
водиться без нее. Если траектория обработки состоит из несколь-
ких следующих друг за другом прямых, коррекция радиуса может
быть задана только один раз в первом кадре программы.
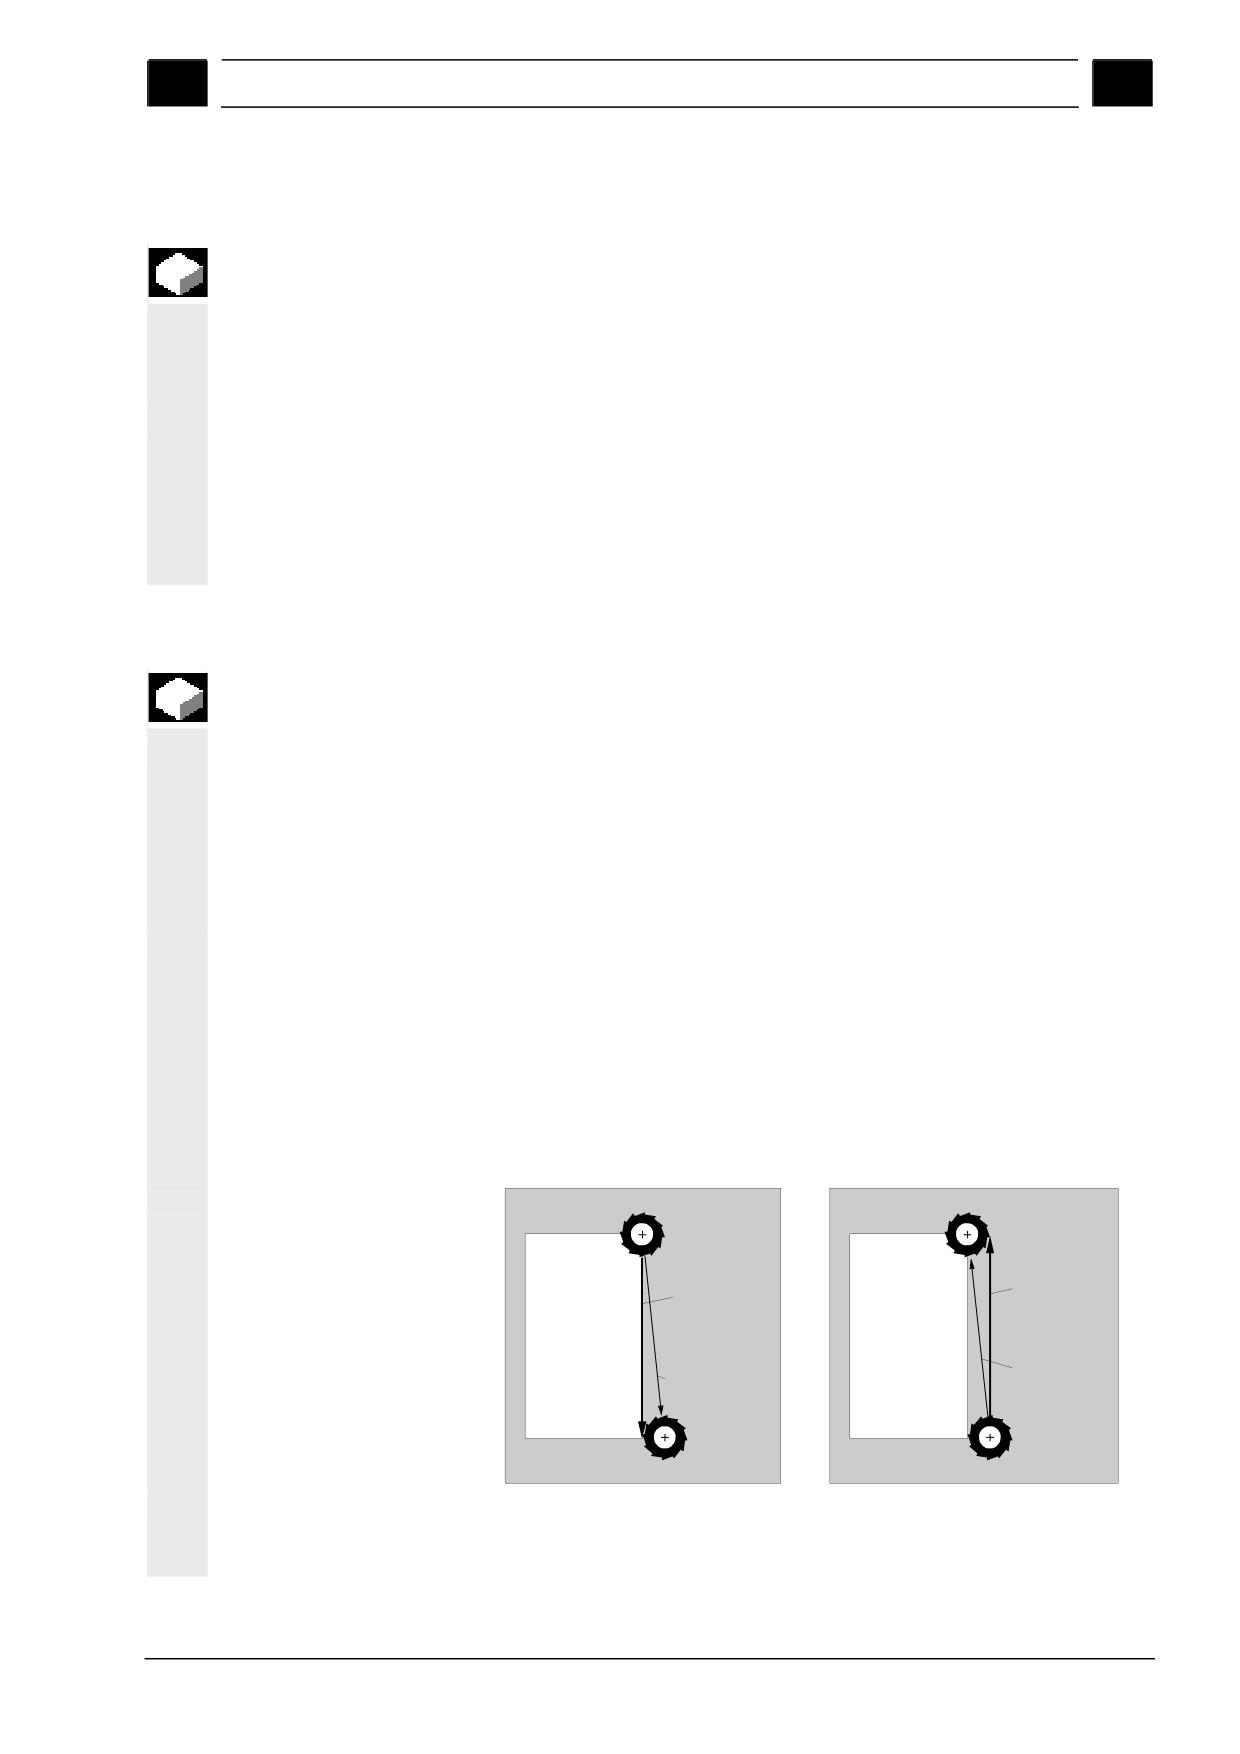
При активировании коррекции радиуса инструмента реальная
траектория перемещения инструмента будет отклоняться от за-
программированной, так как положение начальной точки траекто-
рии определено еще без учета коррекции радиуса, а положение
конечной точки - с учетом коррекции радиуса. Перемещение
инструмента на следующем отрезке траектории будет происхо-
дить с уже заданной величиной коррекции.Обратный эффект
возникает при отключении коррекции радиуса.
programmierte
programmierte
Bahn
Bahn
Verfahrweg
Verfahrweg
Траектория перемещения инструмен-
Траектория перемещения инструмен-
та при активировании коррекции ра-
та при отключении коррекции радиуса
диуса
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-225
Программирование с ShopMill
01/2008
3
3.6 Программирование прямых и круговых траекторий
3
Вследствие этого, перемещение инструмента при активировании
и отключении коррекции радиуса осуществляется вне материала
заготовки. Прямолинейные перемещения программируются пу-
тем задания координат конечной точки траектории.
¾ Нажмите программные клавиши “Прямая/дуга” и “Прямая”.
Gerade
Вспомогательная схема,
вызываемая клави-
шей
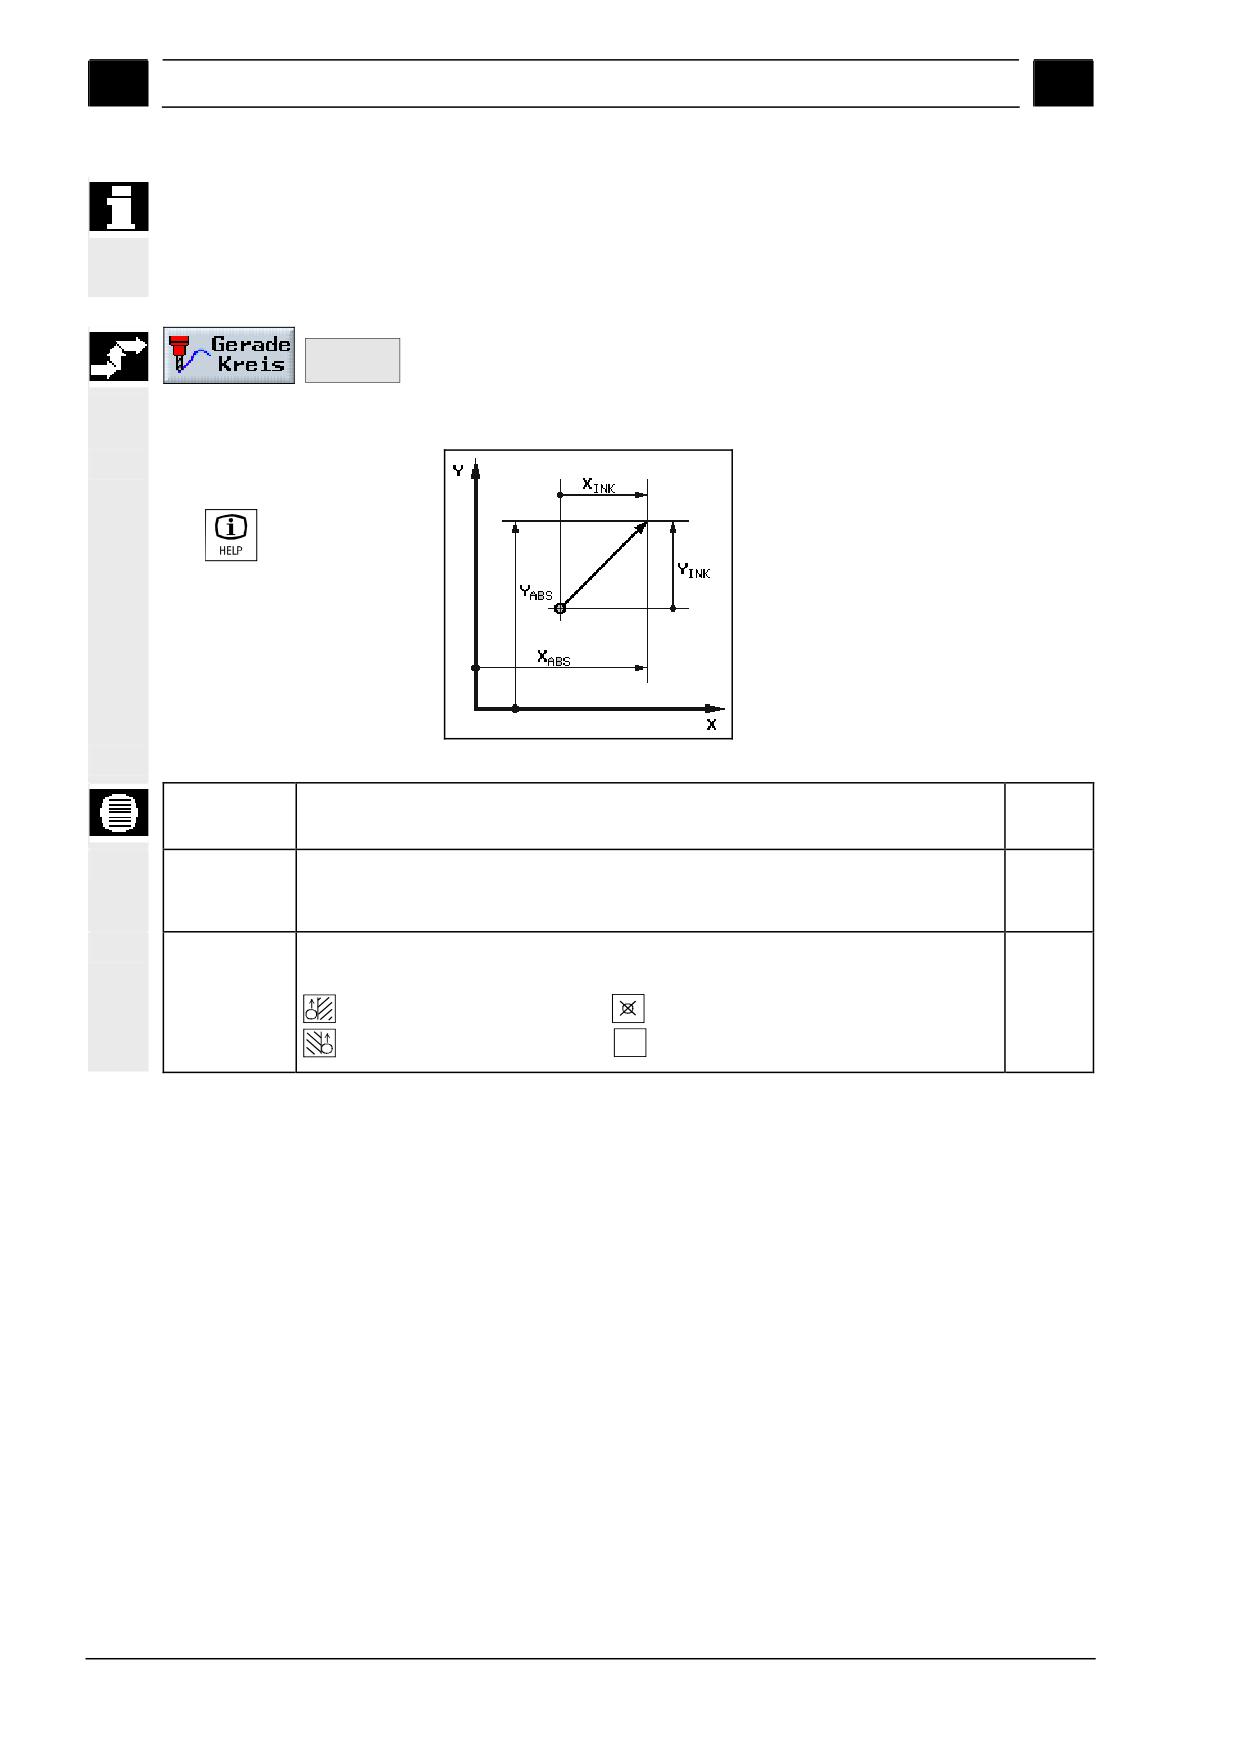
Вспомогательная схема “Прямая”
Параметр
Описание
Ед. из-
мер.
X
Координата X конечной точки траектории (абс. или отн).
мм
Y
Координата Y конечной точки траектории (абс. или отн.).
мм
Z
Координата конечной точки в направлении оси X (абс. или отн).
мм
Коррекция
Указание, с какой стороны от контура будет перемещаться фреза (в зависимо-
радиуса
сти от направления обхода контура):
Radiuskorrektur links von
Radiuskorrektur aus
der Kontur
Radiuskorrektur rechts von
eingestellte Radiuskorrektur
der Kontur
bleibt wie vorher eingestellt erhalten
3-226
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.6 Программирование прямых и круговых траекторий
3
3.6.2 Дуга с известными координатами центра
Инструмент перемещается по дуге окружности из текущей пози-
ции в конечную точку дуги. Координаты положения центра дуги
должны быть известны. Радиус окружности/дуги рассчитывается
системой ЧПУ на основе заданных параметров интерполяции.
Перемещение может осуществляться только на рабочей подаче.
Инструмент должен быть запрограммирован до задания траекто-
рии.
¾ Нажмите программные клавиши “Прямая/дуга” и “Центр дуги”.
Kreis
Mittelp
Вспомогательная схема,
вызываемая клави-
шей
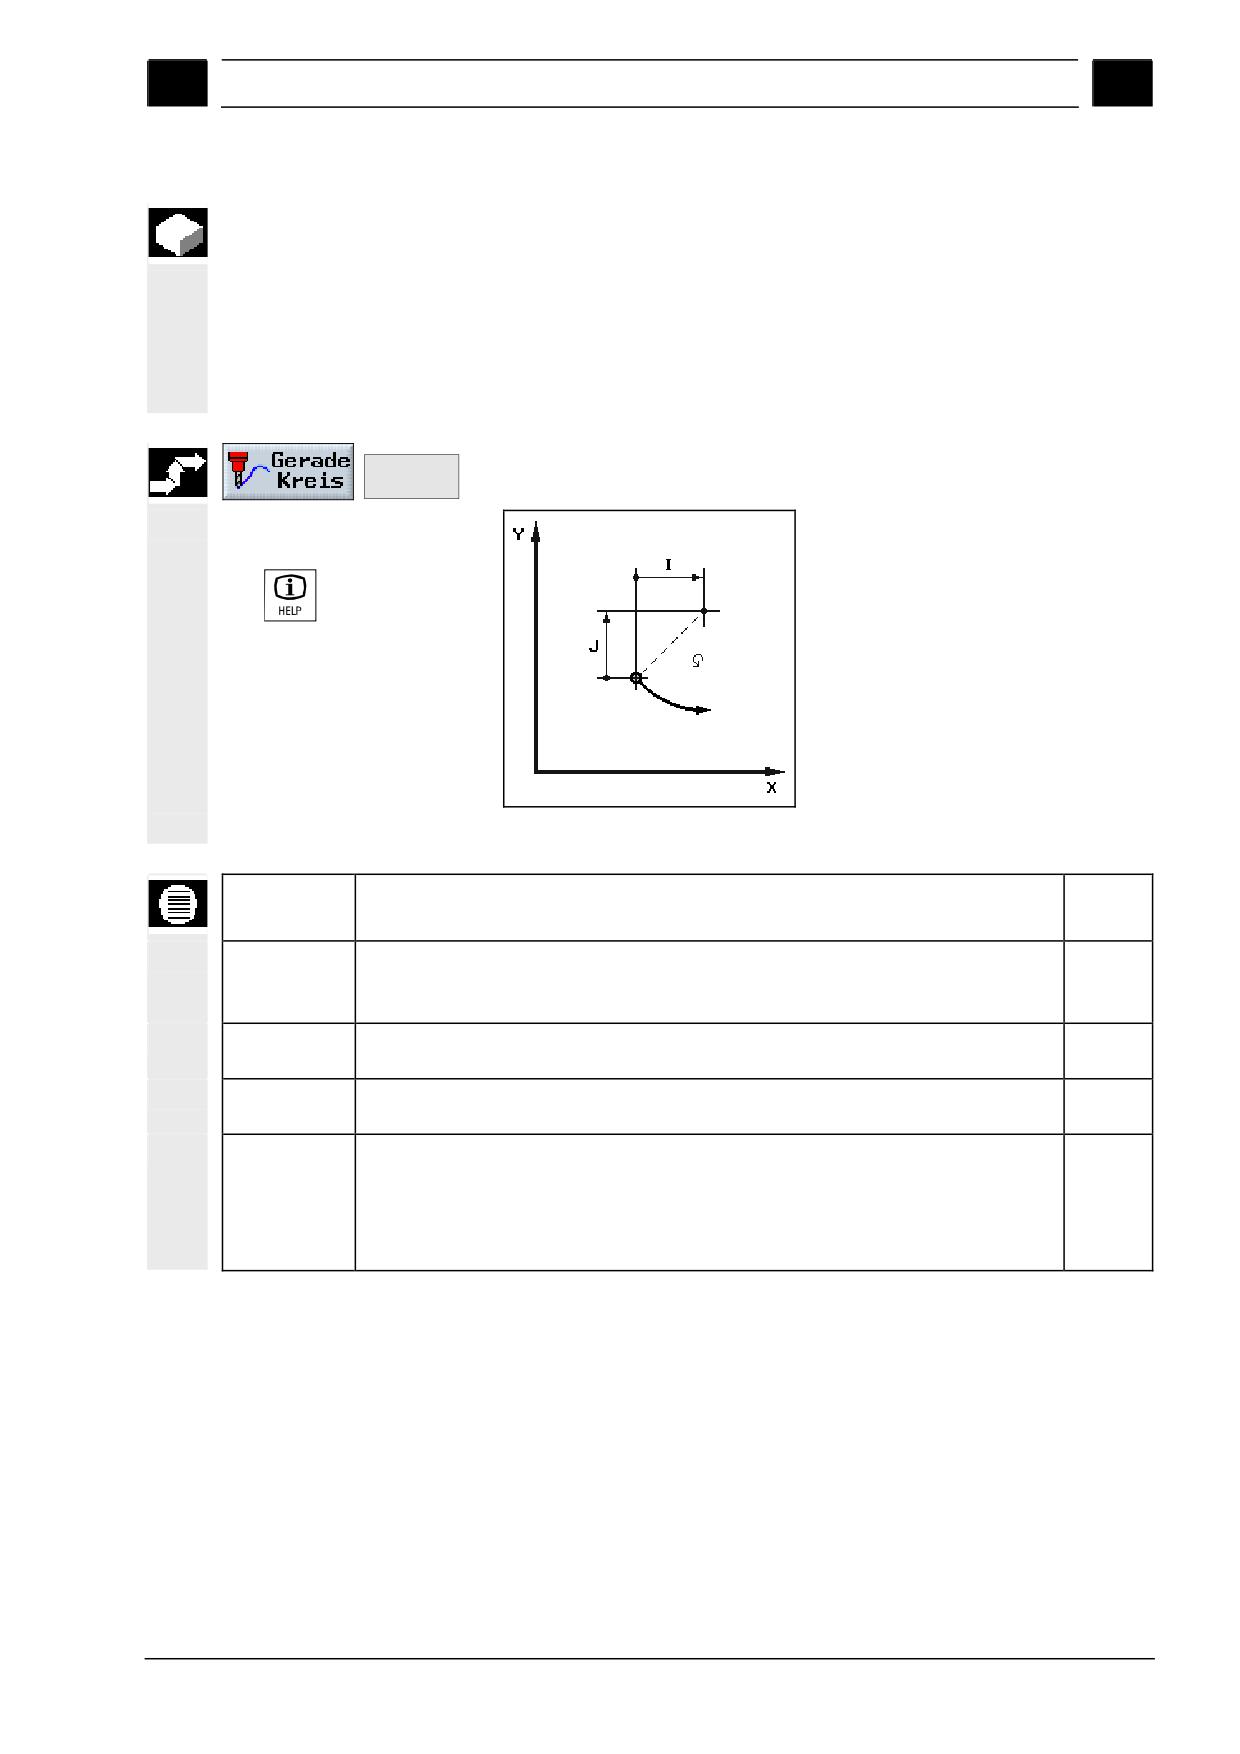
Вспомогательная схема “Дуга с известными координатами центра”
Параметр
Описание
Ед. из-
мер.
Направление
Перемещение от исходной точки дуги к конечной точке производится в задан-
движения
ном направлении. Направление может задаваться по часовой стрелке и против
часовой стрелки.
X
Координата X конечной точки дуги (абс. или отн).
мм
Y
Координата Y конечной точки дуги (абс. или отн).
мм
I
Расстояние от исходной точки дуги до центра по оси X (абс. или отн).
мм
J
Расстояние от исходной точки дуги до центра по оси Y (абс. или отн).
мм
Плоскость
Перемещение по дуге производится в заданной плоскости с соответствующими
параметрами интерполяции:
XYIJ: Плоскость XY с параметрами интерполяции I и J.
мм
XZIK: Плоскость XZ с параметрами интерполяции I и K.
мм
YZJK: Плоскость YZ с параметрами интерполяции J и K.
мм
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-227
Программирование с ShopMill
01/2008
3
3.6 Программирование прямых и круговых траекторий
3
3.6.3 Дуга с известным радиусом
Инструмент перемещается по дуге окружности с заданным ра-
диусом из текущей позиции в конечную точку дуги. Положение
центра дуги вычисляется системой ЧПУ. Параметры интерполя-
ции не задаются.
Перемещение может осуществляться только на рабочей подаче.
¾ Нажмите программные клавиши “Прямая/дуга” и “Радиус
Kreis
Radius
дуги”.
Вспомогательная схема,
вызываемая клавишей
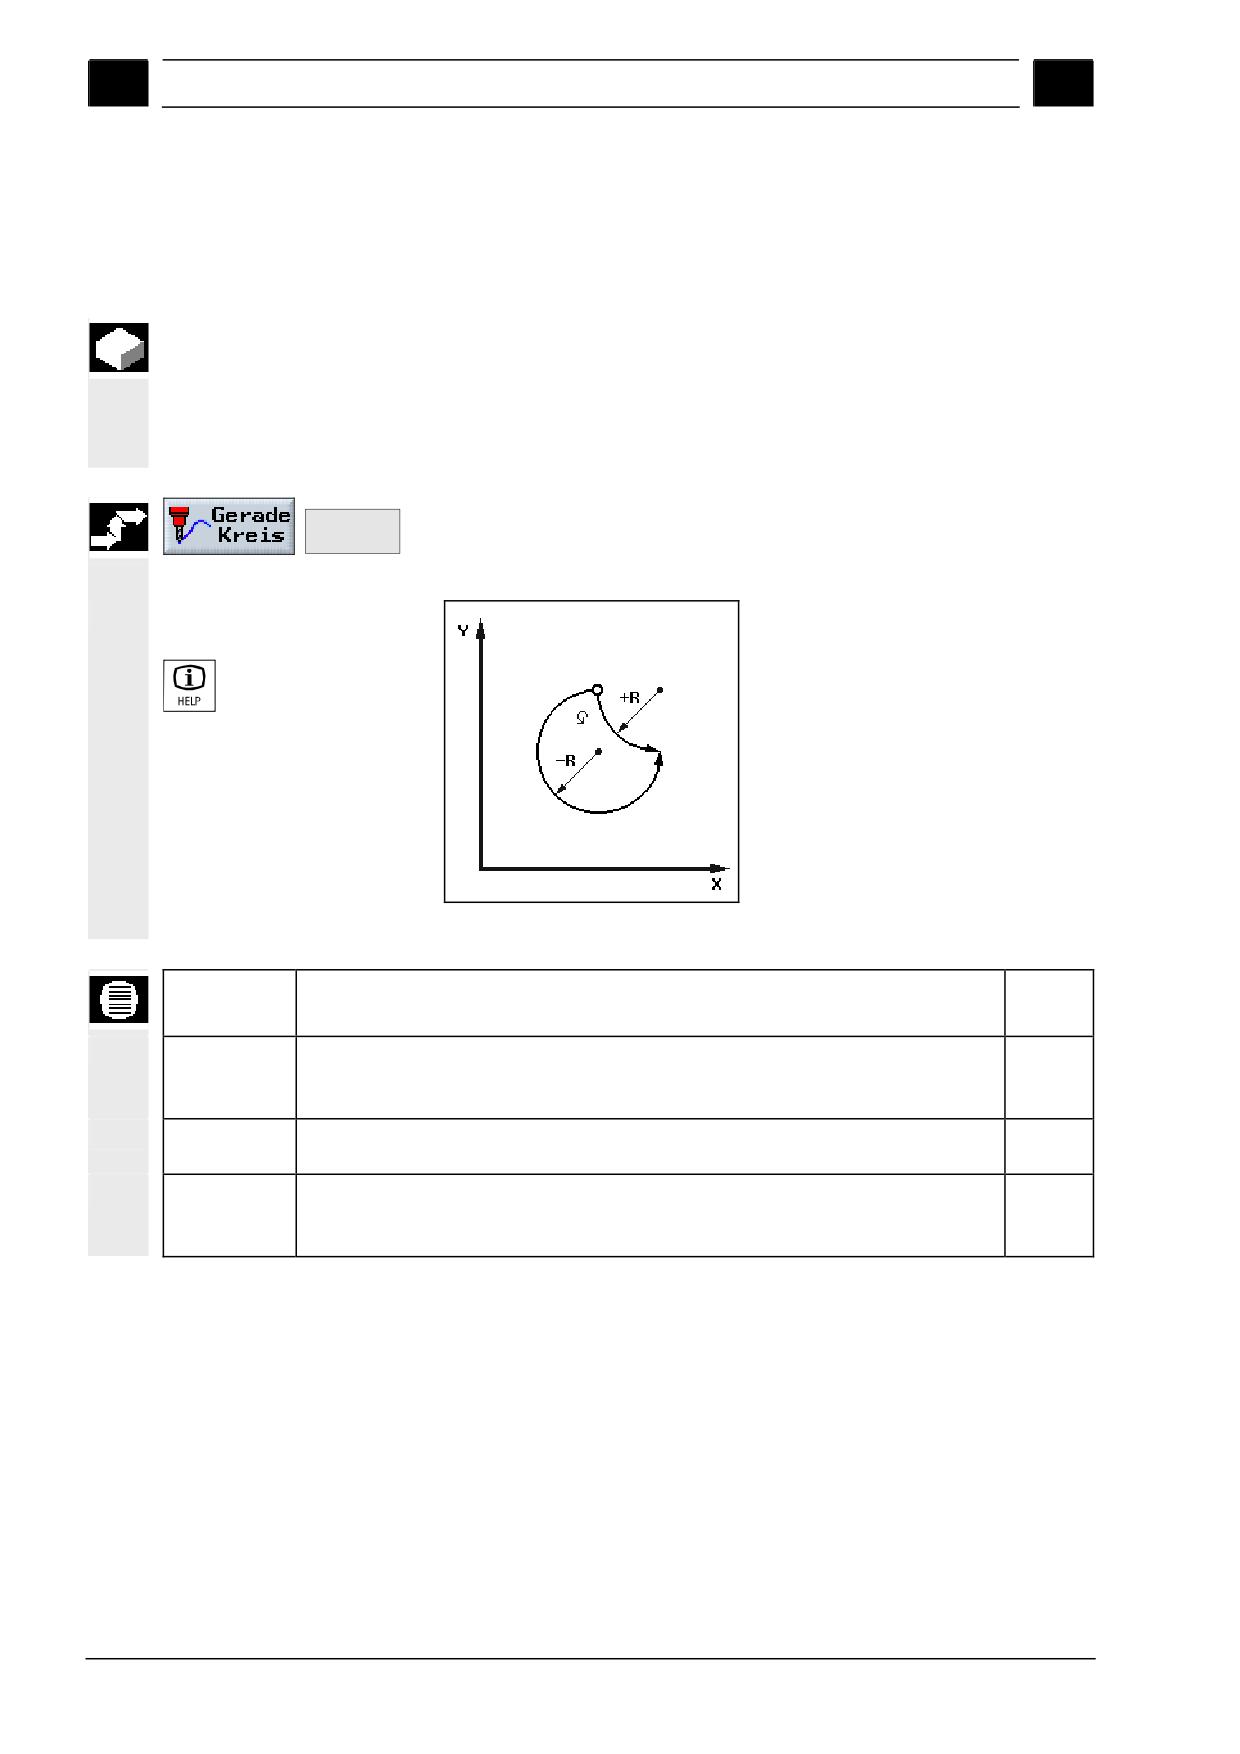
Вспомогательная схема “Дуга с известным радиусом”
Параметр
Описание
Ед. из-
мер.
Направление
Перемещение от исходной точки дуги к конечной точке производится в задан-
движения
ном направлении. Направление может задаваться по часовой стрелке и против
часовой стрелки.
X
Координата X конечной точки дуги (абс. или отн).
мм
Y
Координата Y конечной точки дуги (абс. или отн).
мм
R
Радиус дуги.
мм
Выбор участка окружности для задания дуги производится вводом знаков
“плюс” или “минус” перед значением радиуса (см. вспомогательную схему).
3-228
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.6 Программирование прямых и круговых траекторий
3
3.6.4 Движение по винтовой траектории
При движении по винтовой линии к движению по круговой траек-
тории добавляется осевое перемещение инструмента.
¾ Нажмите программные клавиши “Прямая/дуга” и “Вин-
Helix
тов.траект.”.
Вспомогательная схема,
вызываемая клавишей
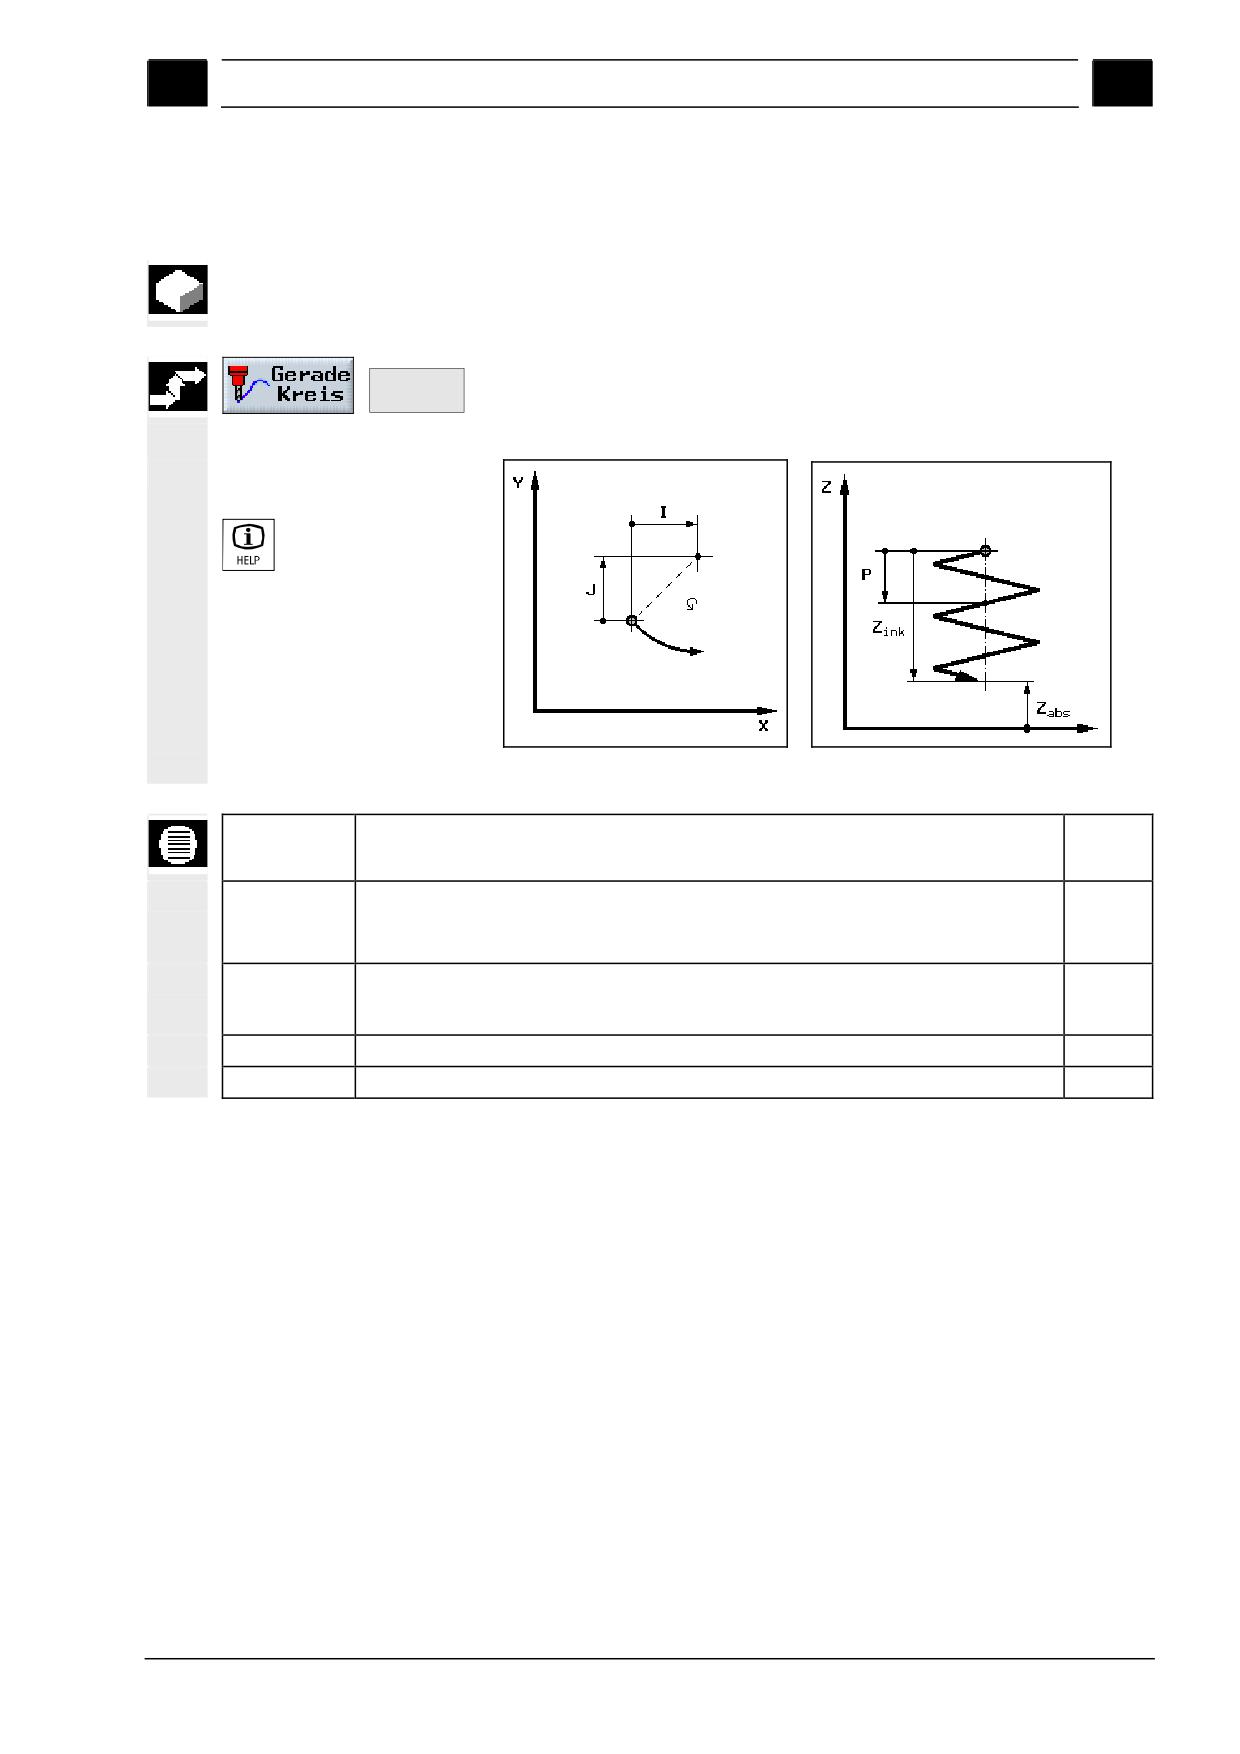
Вспомогательная схема “Винтовая траектория”.
Параметр
Описание
Ед. из-
мер.
Направление
Перемещение от исходной точки дуги к конечной точке производится в задан-
движения
ном направлении. Направление может задаваться по часовой стрелке и против
часовой стрелки.
I, J
в относительных координатах: расстояние от исходной точки до центра в
мм
по осям X и Y.
в абсолютных координатах:
координаты X и Y центра.
P
Шаг винтовой линии; программируется в мм за один оборот.
мм/360 °
Z
Координата Z конечной точки винтовой линии (абс. или отн.)
мм
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-229
Программирование с ShopMill
01/2008
3
3.6 Программирование прямых и круговых траекторий
3
3.6.5
Полярные координаты
Если на чертеже детали задан размер относительно определен-
ной точки (полюса) при помощи радиуса и угла, то при програм-
мировании этого размера можно применить полярную систему
координат.
Прямые и дуги могут программироваться в полярной системе
координат.
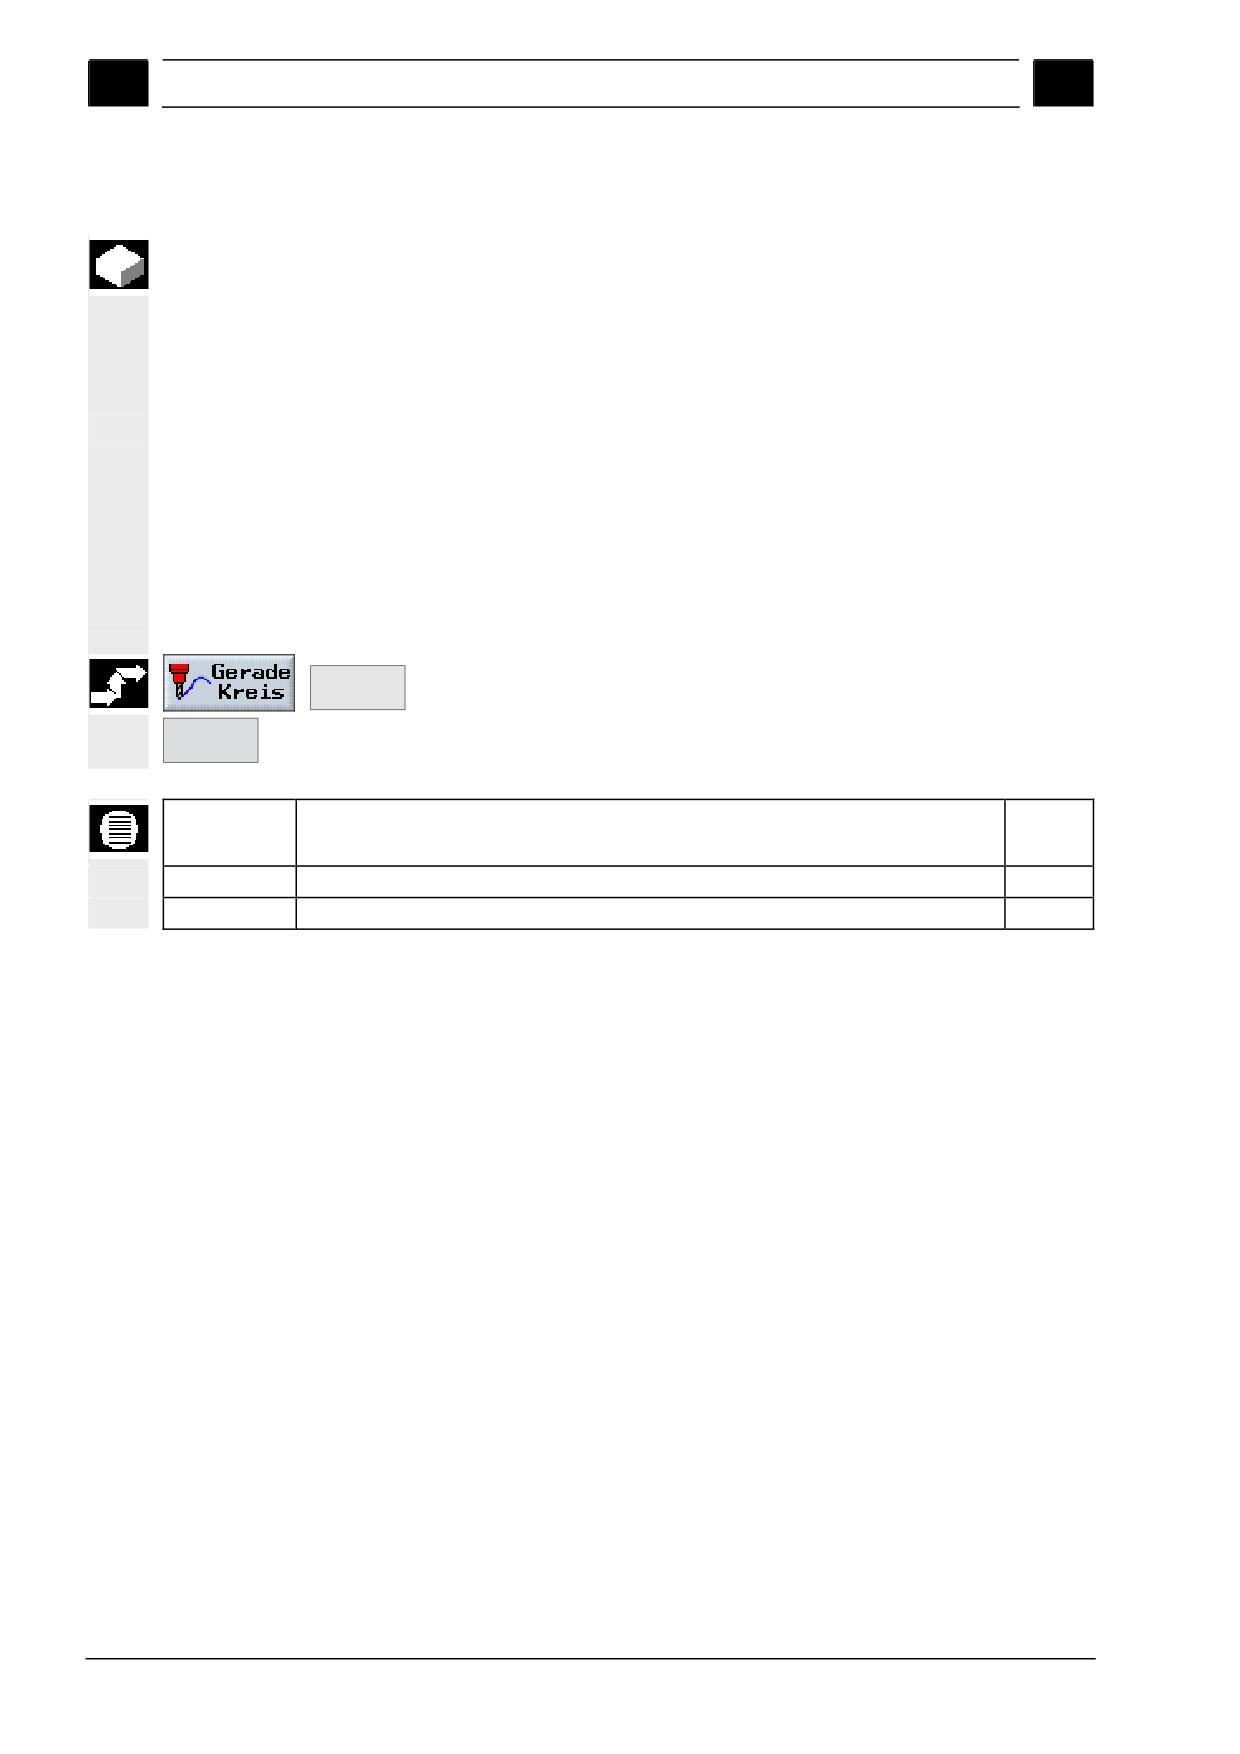
Определение полюса
Перед программированием прямых и дуг в полярных координатах
должно быть задано положение полюса. Полюс - это нулевая
точка полярной системы координат.
Затем программируется полярный угол для первой прямой или
дуги в абсолютных координатах. Полярные углы для следующих
прямых и дуг могут программироваться как в абсолютных, так и в
относительных координатах.
¾ Нажмите программные клавиши “Прямая/дуга”, “Поляр. сист.”
Polar
>
и “Полюс”.
Pol
Параметр
Описание
Ед. из-
мер.
X
Координата X полюса (абс. или отн).
мм
Y
Координата Y полюса (абс. или отн).
мм
3-230
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.6 Программирование прямых и круговых траекторий
3
3.6.6 Программирование прямолинейной траектории в полярных координатах
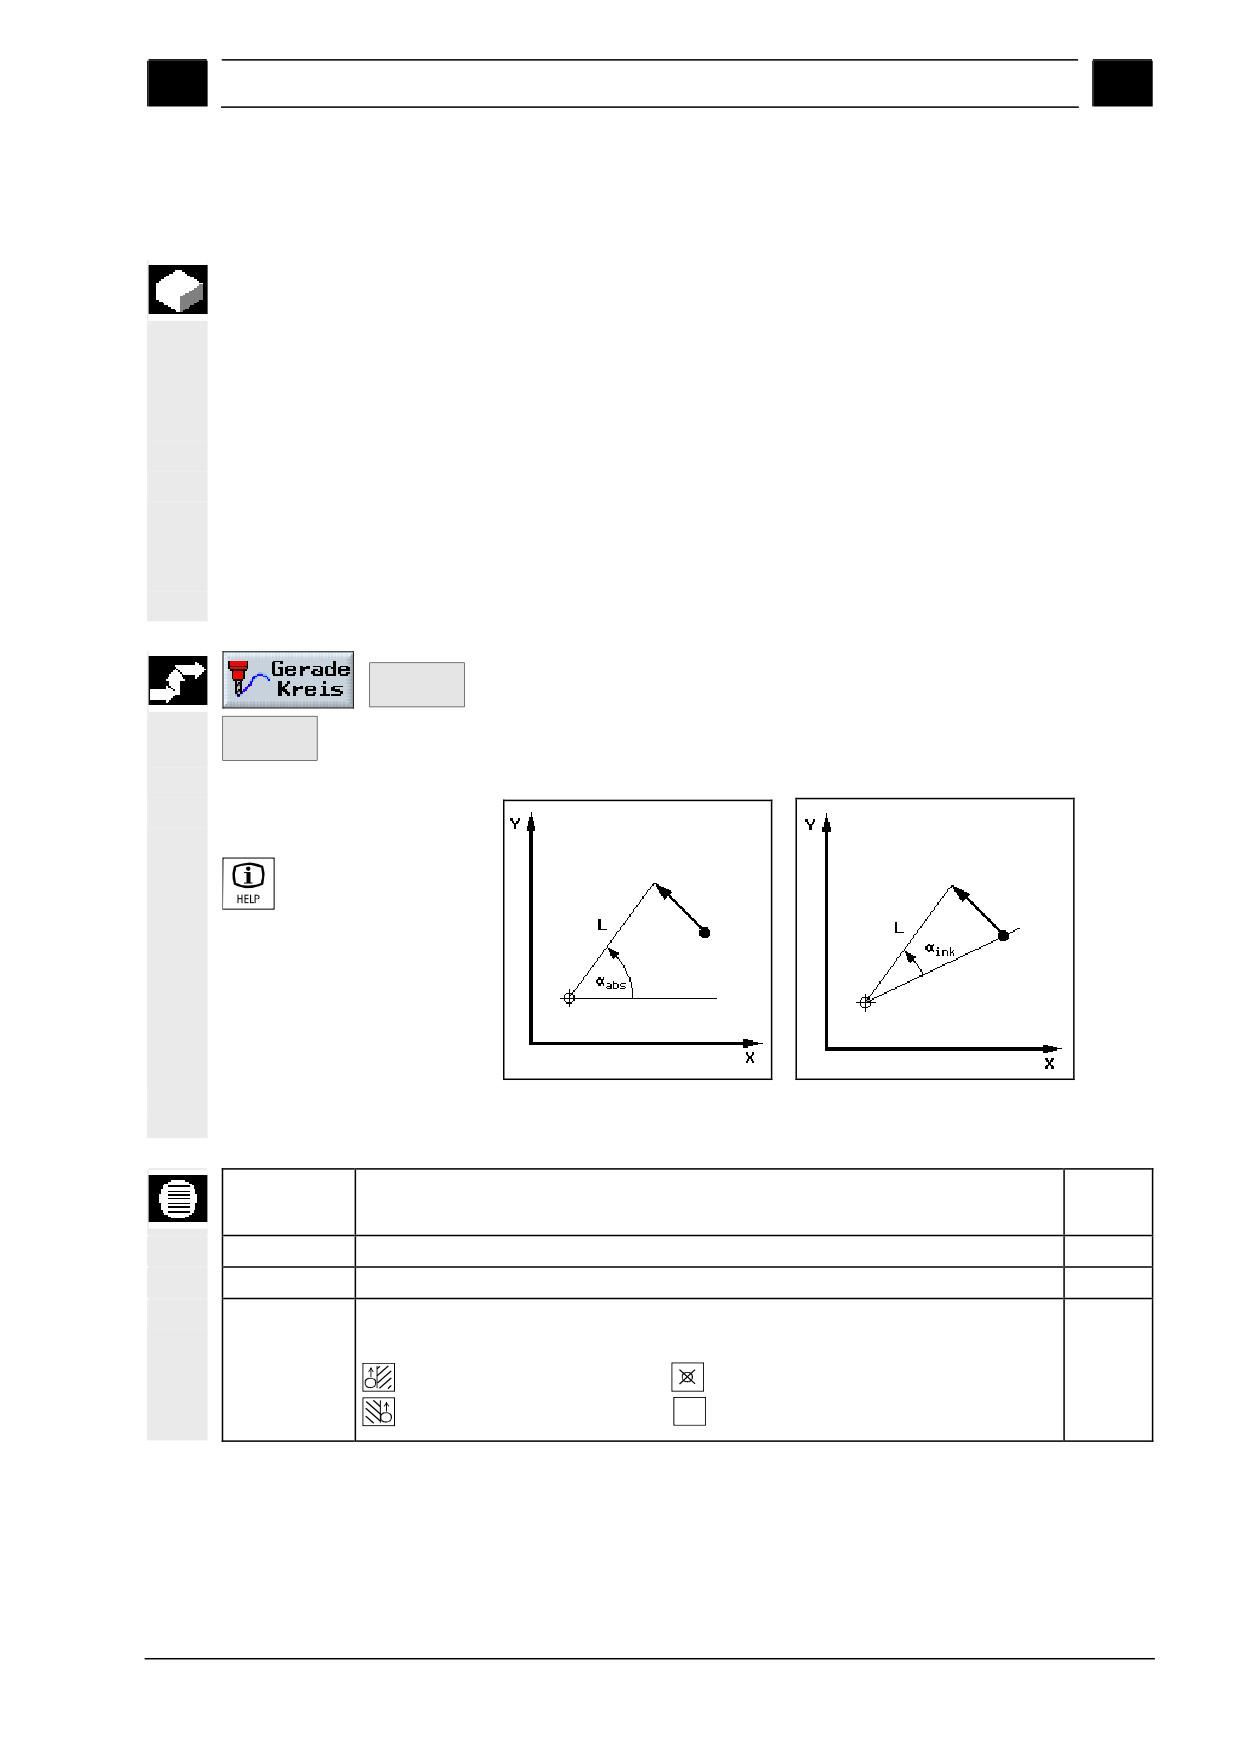
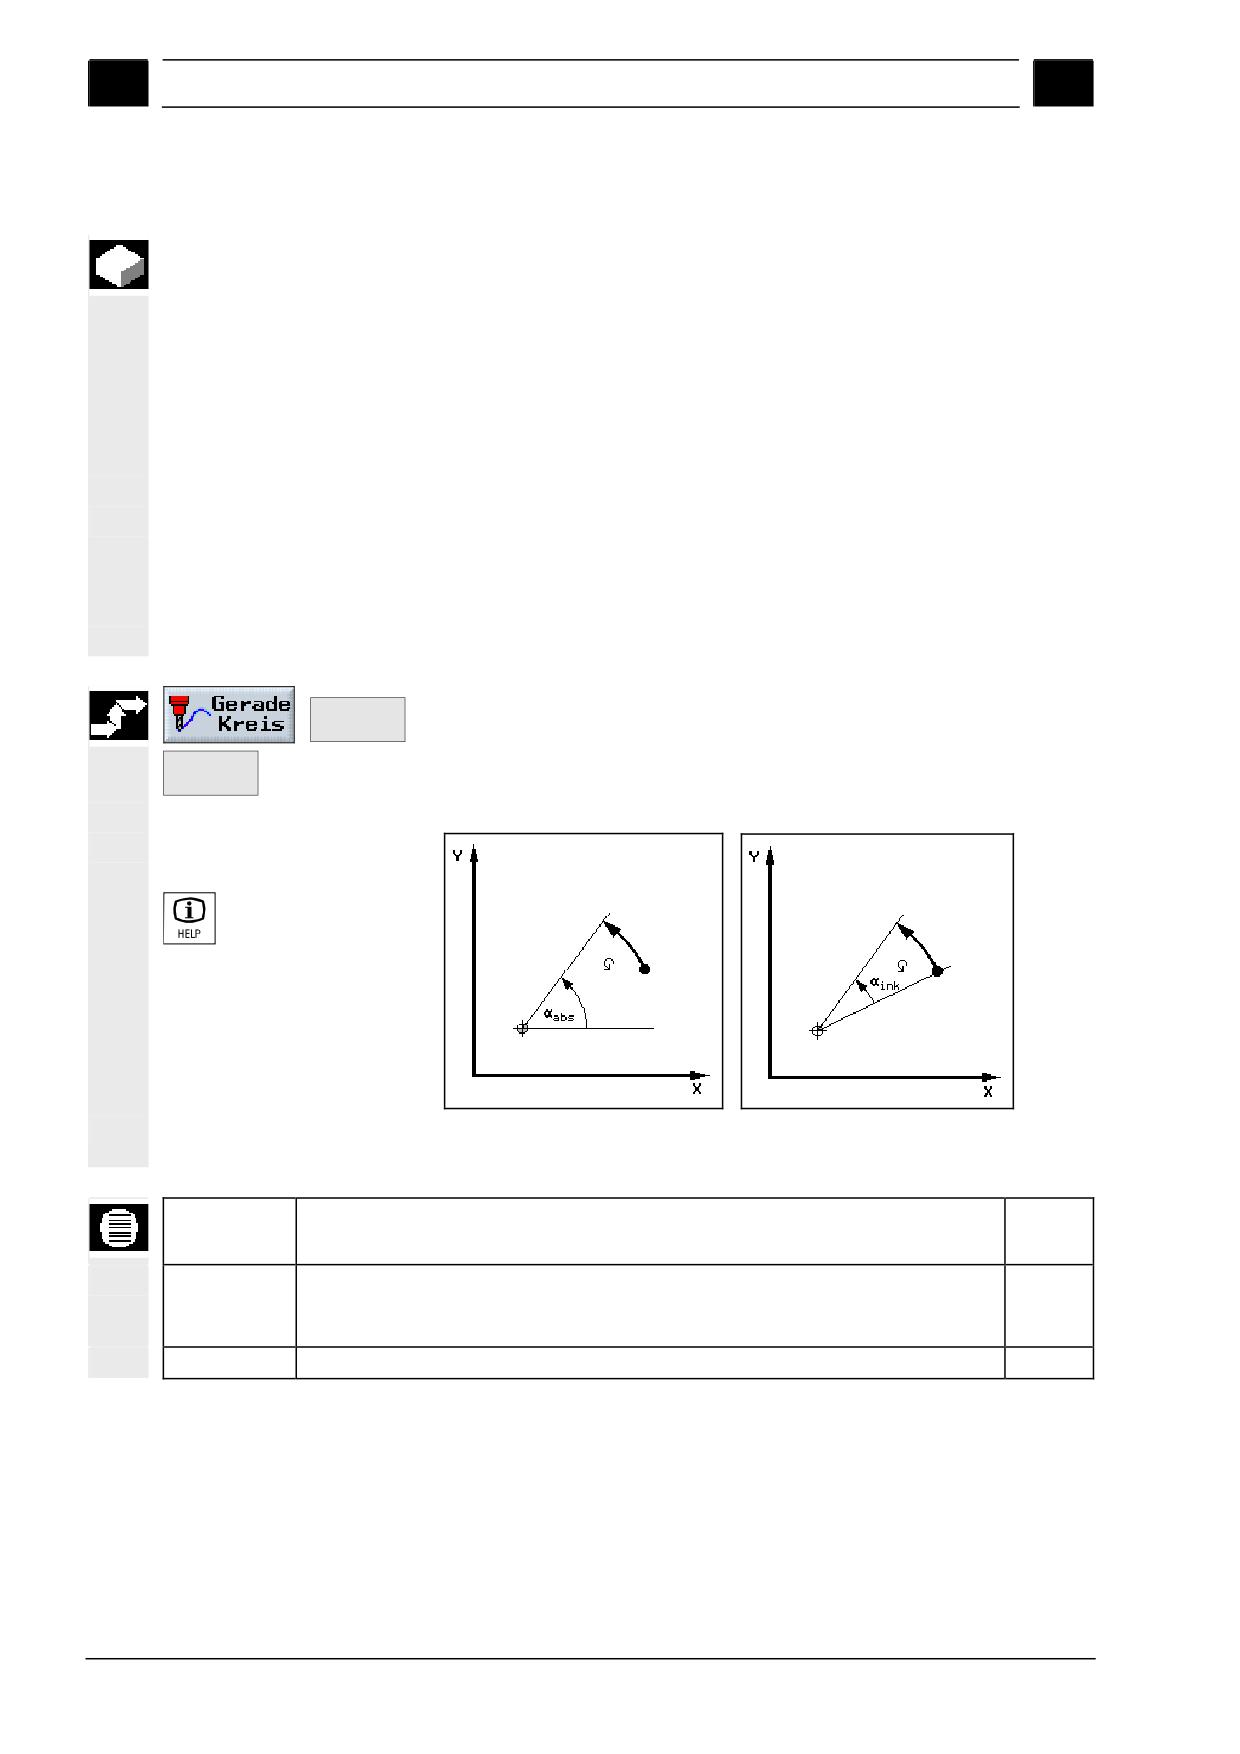
Прямая в полярной системе координат определяется радиусом
(L) и полярным углом (α). Угол отсчитывается от положительного
направления оси X.
Инструмент перемещается из текущей позиции в заданную точку
по прямой траектории на рабочей подаче или с ускоренным хо-
дом.
Для первой прямой, задаваемой в полярной системе, полярный
угол должен быть задан в абсолютных координатах. Все после-
дующие прямые и дуги могут программироваться в относитель-
ных координатах.
¾ Нажмите программные клавиши “Прямая/дуга” “Поляр. сист.”
Polar
>
и “Прямая в поляр. сист.”.
Gerade
Polar
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Прямая в полярных координатах с абсолютным и
относительным значениями углов”.
Параметр
Описание
Ед. из-
мер.
L
Радиус, т.е. расстояние от полюса до конечной точки прямой.
мм
α
Полярный угол (абс. или отн, положительный или отрицательный)
град
Коррекция
Указание, с какой стороны от контура будет перемещаться фреза (в зависимо-
радиуса
сти от направления обхода контура)
Radiuskorrektur links von
Radiuskorrektur aus
der Kontur
Radiuskorrektur rechts von
eingestellte Radiuskorrektur
der Kontur
bleibt wie vorher eingestellt erhalten
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-231
Программирование с ShopMill
01/2008
3
3.6 Программирование прямых и круговых траекторий
3
3.6.7 Программирование круговой траектории в полярных координатах
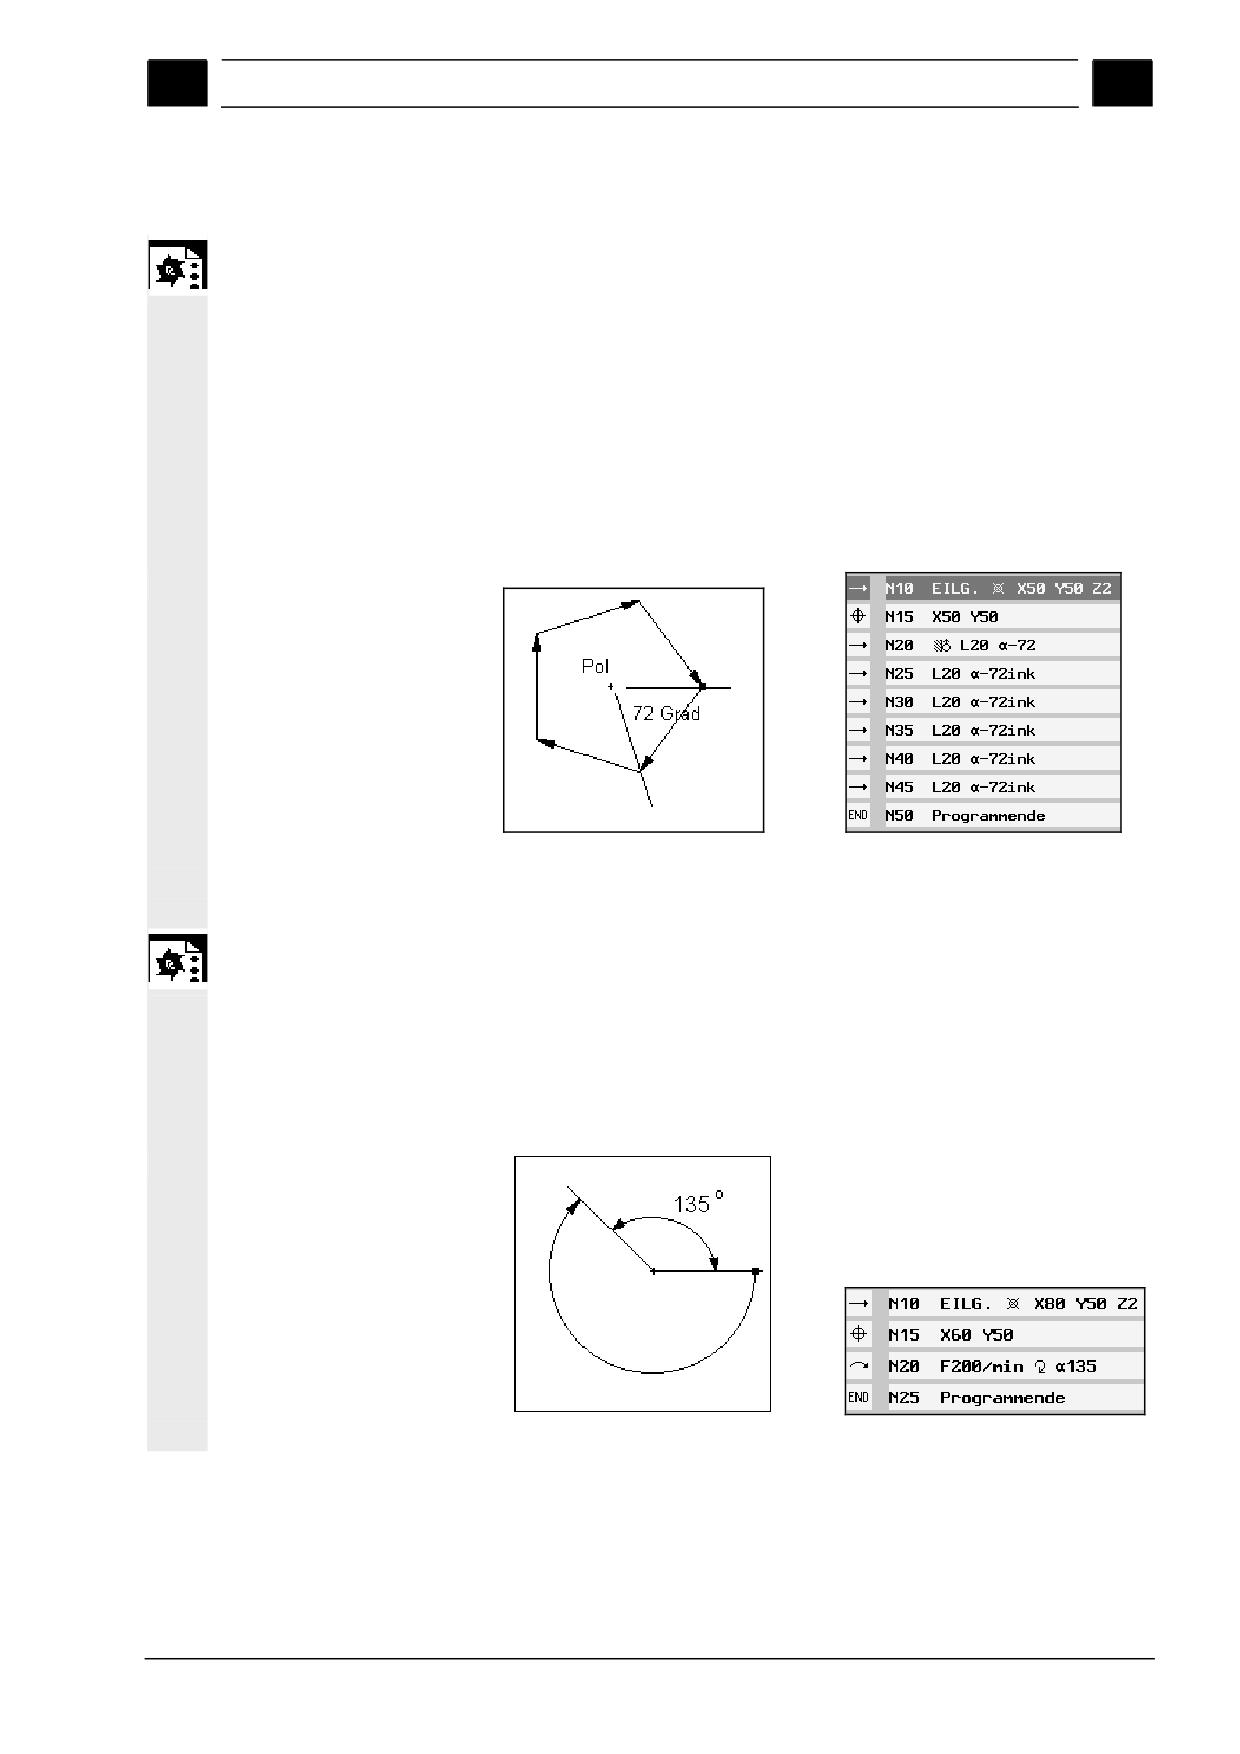
Круговая траектория в полярной системе координат определяет-
ся полярным углом (α). Значение угла отсчитывается от положи-
тельного направления оси X.
Инструмент перемещается по круговой траектории на рабочей
подаче из текущей позиции в позицию, заданную при помощи
полярного угла.
Радиус определяется как расстояние от текущей позиции инстру-
мента до полюса.
Для первой дуги, задаваемой в полярной системе, полярный угол
должен быть задан в абсолютных координатах. Все последующие
прямые и дуги могут программироваться в относительных коор-
динатах.
¾ Нажмите программные клавиши “Прямая/дуга”, “Поляр. сист.”
Polar
>
и “Дуга в поляр. сист.”.
Kreis
Polar
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Прямая в полярных координатах с абсолютным и
относительным значениями углов”.
Параметр
Описание
Ед. из-
мер.
Направление
Перемещение от исходной точки дуги к конечной точке производится в задан-
движения
ном направлении Направление может задаваться по часовой стрелке и против
часовой стрелки.
α
Полярный угол (абс. или отн, положительный или отрицательный).
град
3-232
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.6 Программирование прямых и круговых траекторий
3
3.6.8 Примеры программирования в полярных координатах
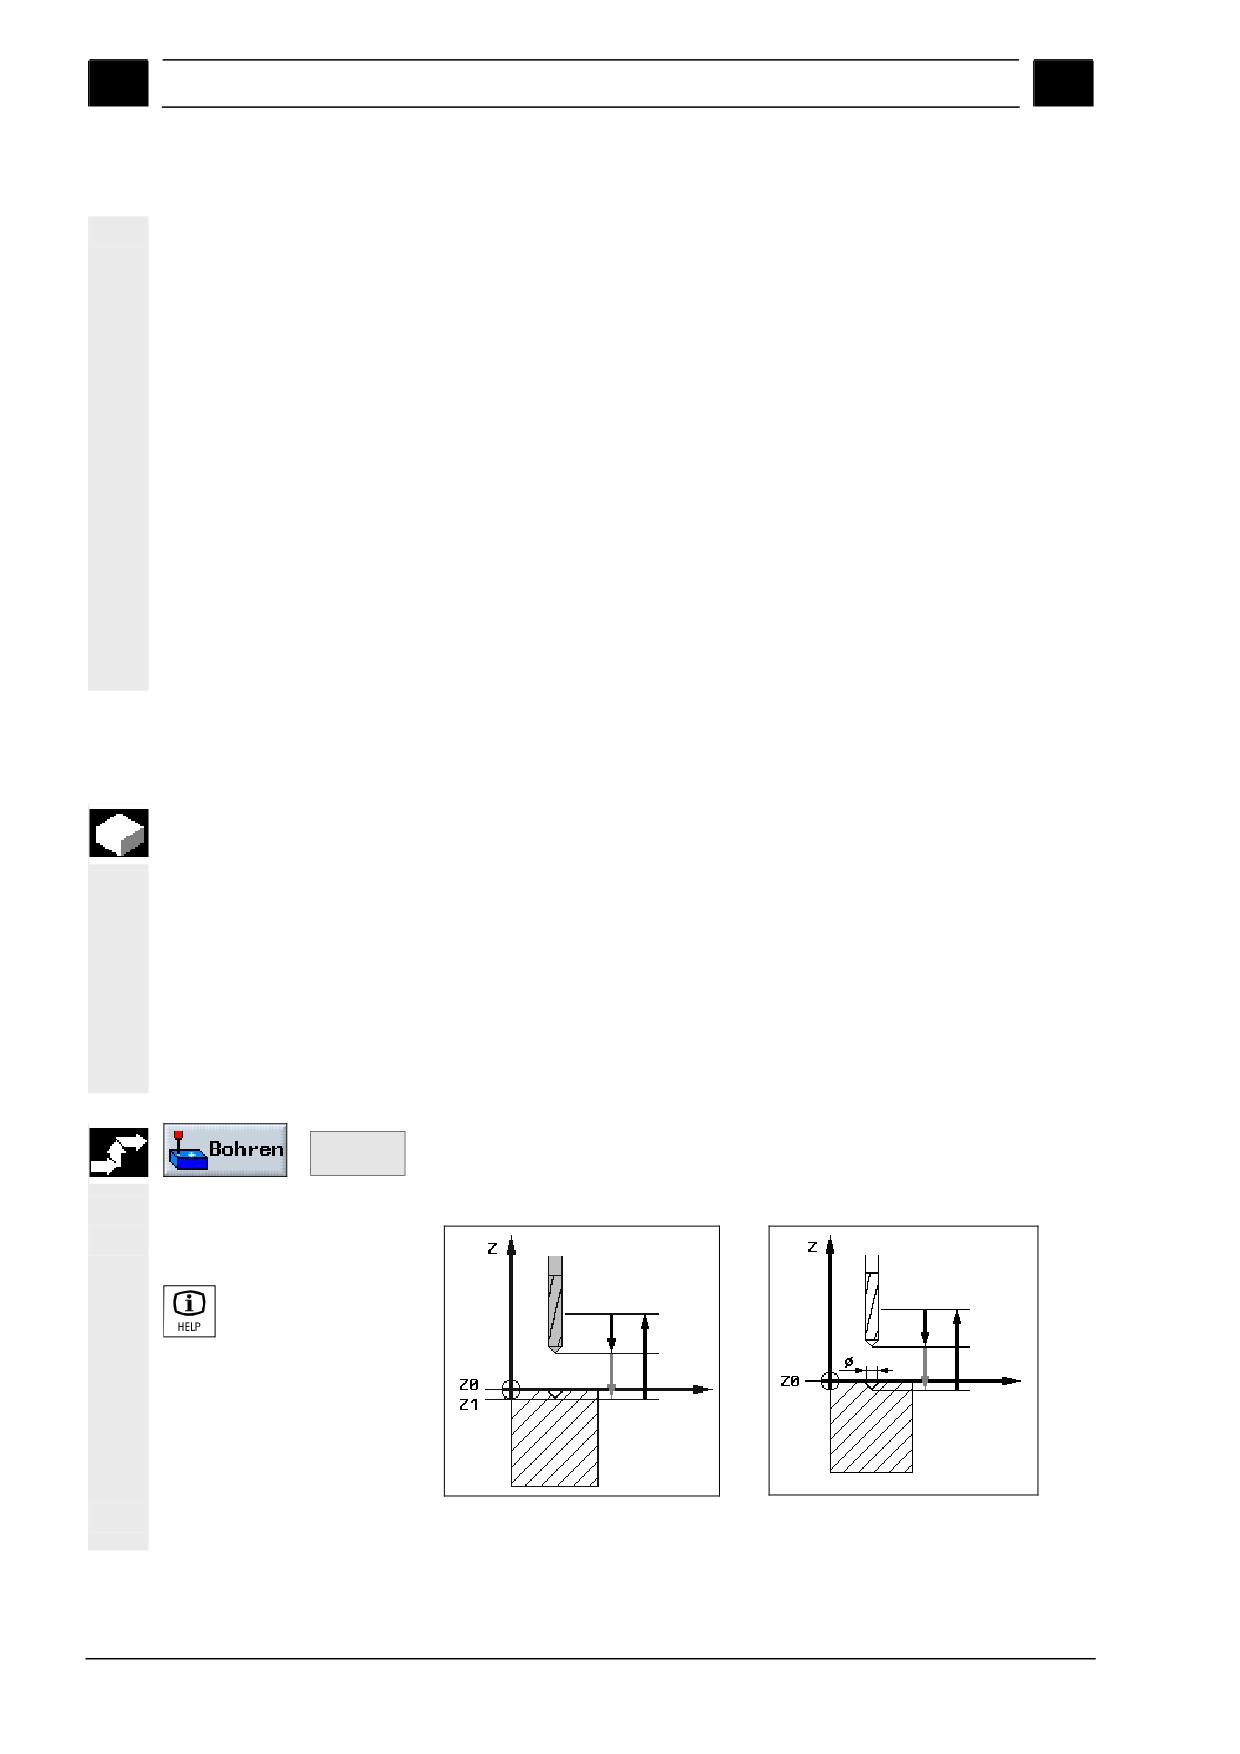
Программирование траек-
Необходимо обработать наружный контур в форме пятиугольника.
тории в форме пяти-
Будьте внимательны при вводе размеров детали!
Подвод инструмента к исходной точке с ускоренным ходом: X70, Y50,
угольника
коррекция радиуса отключена.
Координаты полюса: X=50, Y=50
1. Первый отрезок траектории в полярных координатах: L=20, α= -72
(абсолютное значение), коррекция радиуса справа.
2. Пятый отрезок траектории: L=20, α= -72 град (относительное зна-
чение), коррекция радиуса “справа”
Графическое представление контура и фрагмент программы
Программирование дуги с
Необходимо обработать наружный контур детали в форме дуги.
центральным углом 225
Будьте внимательны при вводе размеров детали!
Подвод инструмента к исходной точке с ускоренным ходом: X=80, Y=50,
град.
коррекция радиуса справа
Координаты полюса: X=60, Y=50
Направление обхода контура - вправо, α= 135 град (абсолютное значе-
ние).
Графическое представление контура и фрагмент программы
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-233
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7
Обработка отверстий
Программирование обра-
Сначала программируются технологические кадры в той после-
ботки гладких и резьбо-
довательности, как это необходимо при обработке; например:
1. Зацентровка с заданием инструмента, частоты вращения
вых отверстий
шпинделя и рабочей подачи.
2. Глубокое сверление с заданием инструмента, частоты вра-
щения шпинделя и рабочей подачи.
3. Нарезание внутренней резьбы с заданием инструмента,
частоты вращения шпинделя и рабочей подачи.
После технологических кадров следует задание координат по-
ложения обрабатываемых отверстий. При этом можно использо-
вать различные схемы расположения отверстий (см. раздел
"Обработка отверстий с произвольным расположением и
расположением по схеме ").
Данная последовательность - сначала технологические кадры, а
затем кадры данных расположения - обязательно должна со-
блюдаться при программировании циклов сверления.
3.7.1
Зацентровка
Инструмент перемещается с ускоренным ходом через плоскость
отвода и безопасное расстояние к позиции, в которой должно
быть произведено центрование. Далее инструмент врезается в
заготовку с запрограммированной подачей (F) до достижения
глубины Z1 или заданного диаметра центровочного отверстия на
поверхности заготовки. По истечении выдержки времени инстру-
мент отводится с ускоренным ходом до плоскости отвода или на
безопасное расстояние (в зависимости от установки параметра
"Отвод. при обраб. по схеме”). Параметр “Отвод. при обраб. по
схеме” задается в заголовке программы или через функцию "На-
стройки" в меню "Дополнительно".
¾ Нажмите программные клавиши “Обр. отверстий” и “Зацен-
Zentrie-
ren
>
тровка”.
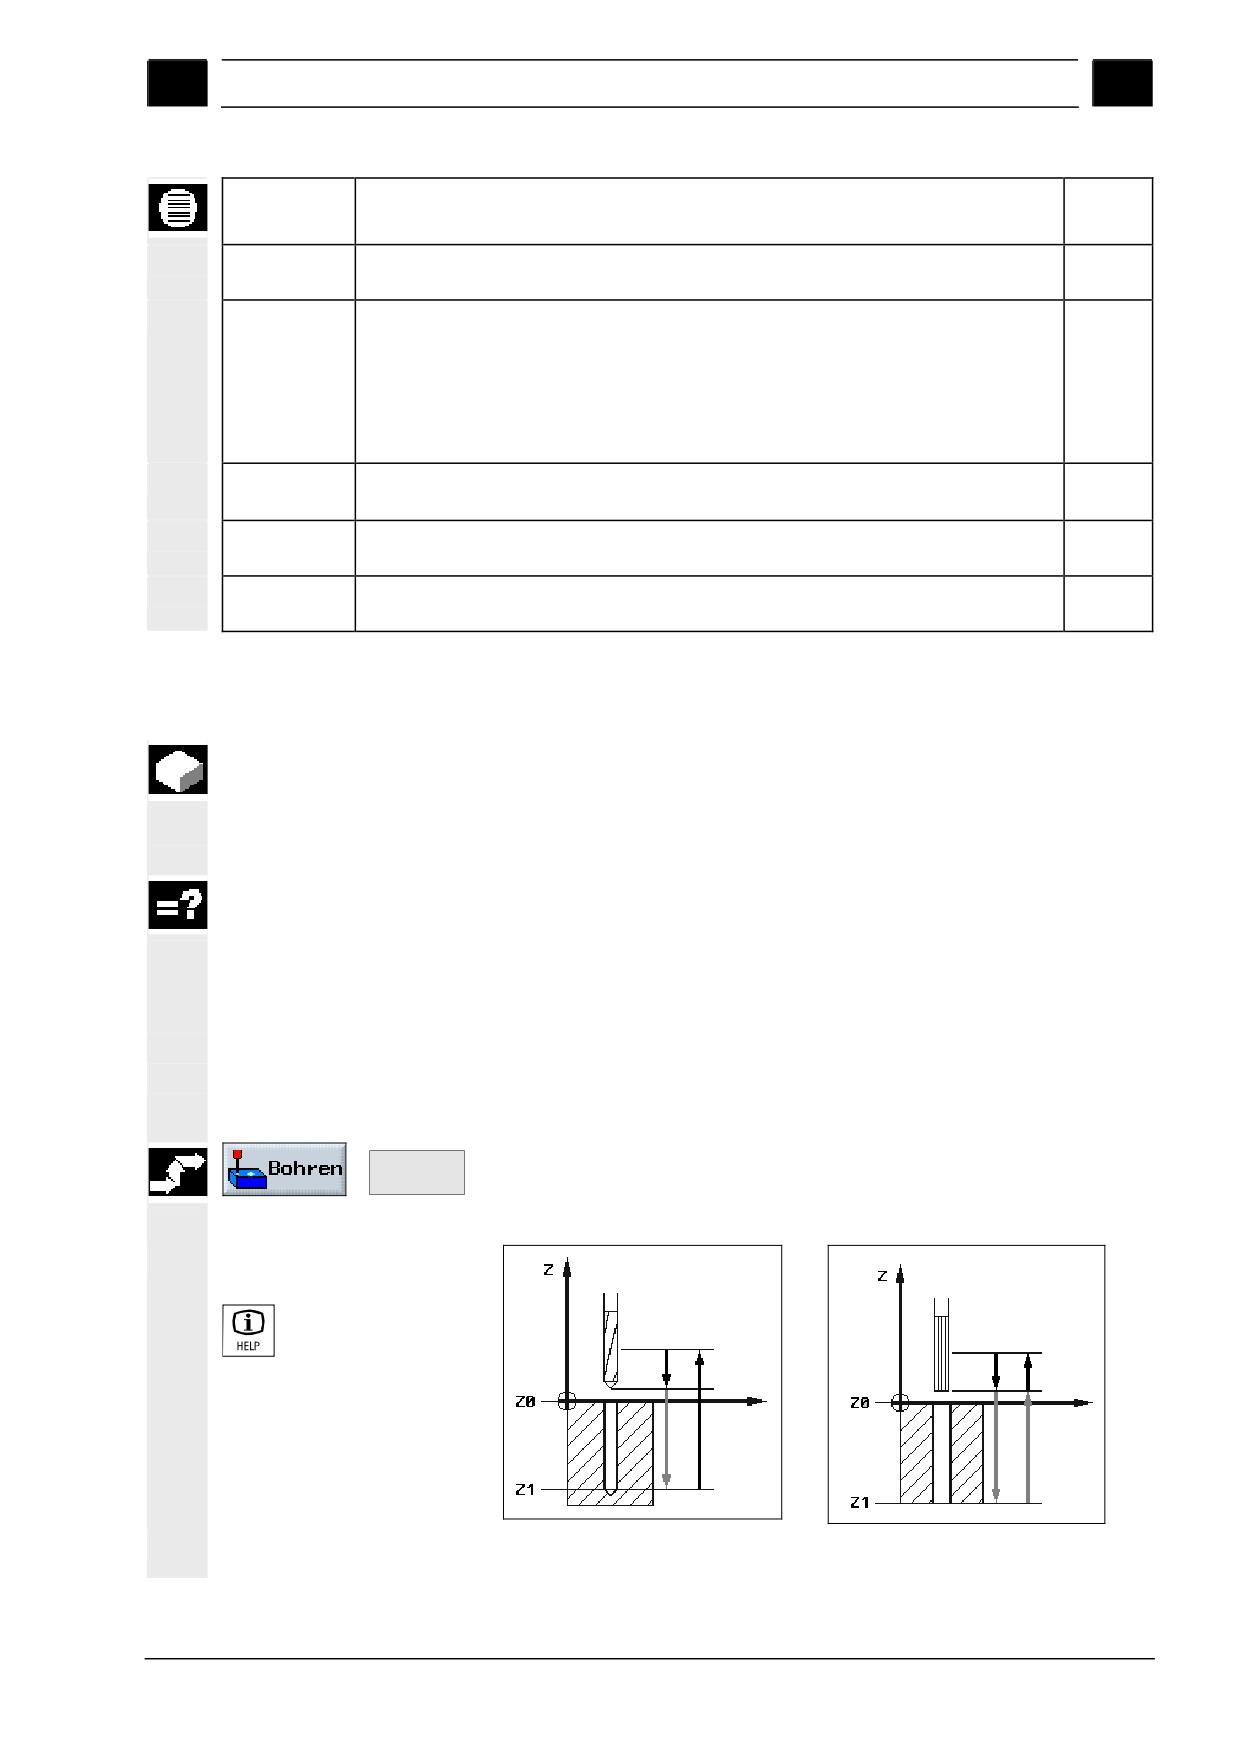
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Зацентровка
Вспомогательная схема “Зацентровка
до достижения заданной глубины”
до достижения заданного диаметра”
3-234
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Диаметр
Врезание инструмента производится до тех пор, пока не будет достигнуто
заданное значение диаметра на поверхности заготовки. Диаметр рассчитыва-
ется с учетом заданного в списке инструментов угла при вершине центрового
Вершина
сверла.
Врезание инструмента производится до тех пор, пока не будет достигнуто
заданное значение глубины врезания.
∅
Значение диаметра, достигаемое при врезании.
мм
Z1
Глубина врезания.
мм
Z0
Высота заготовки; Z0 задается в параметрах схемы расположения отверстий
мм
(программная клавиша "Позиционирование").
DT
Выдержка времени для выглаживания поверхности отверстия.
с
об
3.7.2 Сверление и развертывание
Инструмент перемещается с ускоренным ходом через плоскость
отвода и безопасное расстояние в заданную позицию. Далее ин-
струмент врезается в заготовку с запрограммированной подачей
(F) до достижения глубины Z1.
Сверление: По достижении глубины Z1 и истечении времени
выдерживания инструмент отводится с ускоренным ходом до
плоскости отвода или на безопасное расстояние (в зависимости
от установки параметра "Отвод. при обраб. по схеме”). Параметр
“Отвод. при обраб. по схеме” задается в заголовке программы
или через функцию "Настройки" в меню "Дополнительно"
Развертывание: По достижении глубины Z1 и истечении вы-
держки времени инструмент отводится с запрограммированной
подачей отвода на безопасное расстояние.
¾ Нажмите программные клавиши “Обр. отверст.” и “Свер-
Bohren
Reiben >
лен./Развертыв.”.
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Cверление” Вспомогательная схема “Развертыва-
ние”
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-235
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Кромка
Врезание осуществляется до достижения нижней кромкой цилиндрической
части сверла глубины Z1. Диаметр рассчитывается с учетом заданного в списке
Вершина
инструментов угла при вершине сверла.
Es wird so tief eingetaucht, bis die Bohrerspitze den programmierten Wert Z1 er-
reicht hat (bei Reiben nicht vorhanden).
Z1
Глубина врезания для нижней кромкой цилиндрической части или вершины
мм
сверла.
Z0
Высота заготовки; Z0 задается в параметрах схемы расположения отверстий
мм
(программная клавиша "Позиционирование").
DT
Выдержка времени для выглаживания поверхности отверстия.
с
об
FB
Подача отвода инструмента (только при развертывании).
3.7.3
Глубокое сверление
Инструмент перемещается с ускоренным ходом через плоскость
отвода и безопасное расстояние в заданную позицию. Далее ин-
струмент врезается в заготовку с запрограммированной подачей.
¾ Нажмите программные клавиши “ Обр. отверст ” и “Глубокое
Tief-
bohren >
сверление”.
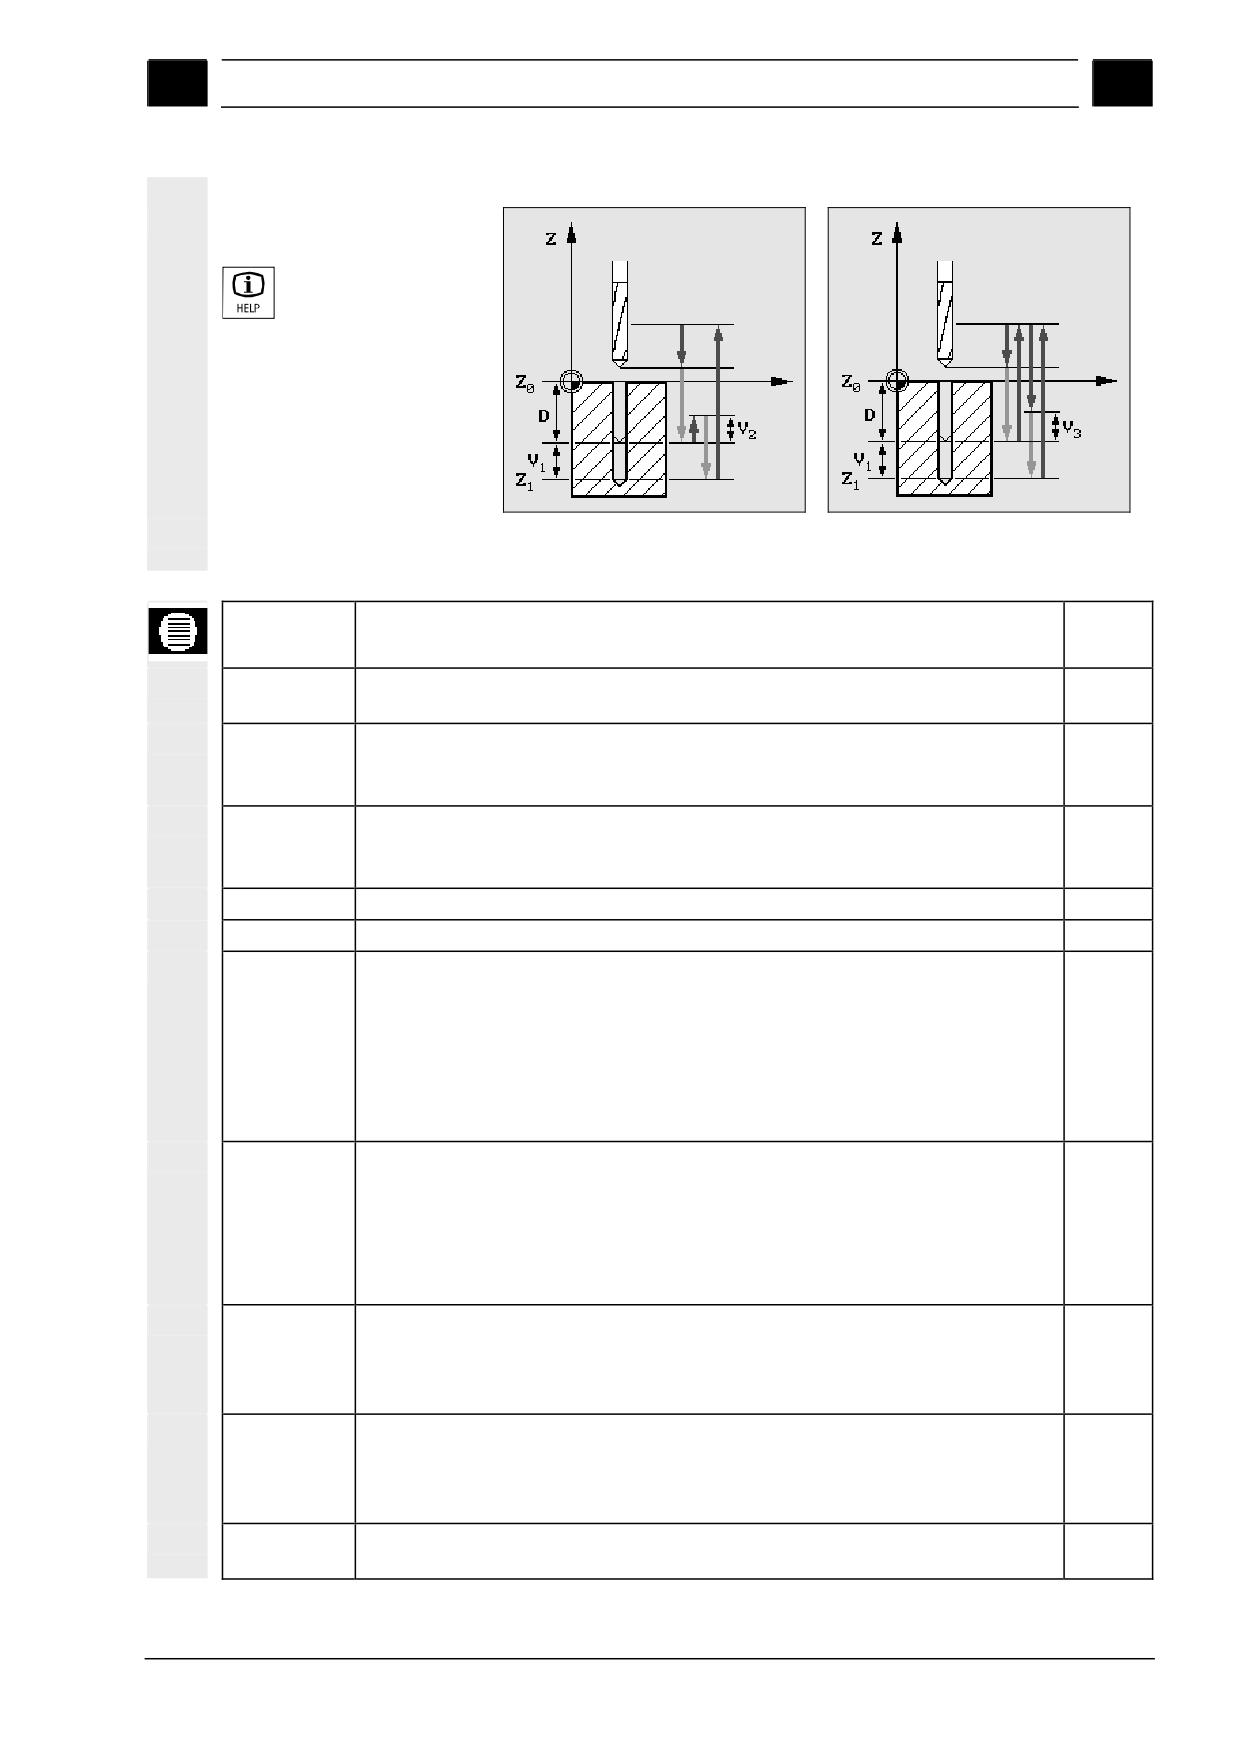
Удаление стружки из
Производится сверление с запрограммированной подачей (F) до
отверстия
заданной первой глубины врезания. По достижении первой глу-
бины врезания инструмент с ускоренным ходом отводится из
отверстия для удаления стружки, а затем врезается на глубину,
равную первой глубине врезания, уменьшенной на величину за-
паса (V3). Далее инструмент снова отводится из отверстия для
удаления стружки. Этот процесс повторяется до тех пор, пока не
будет достигнута запрограммированная конечная глубина свер-
ления (Z1). По истечении выдержки времени (DT) инструмент с
ускоренным ходом отводится на уровень безопасного расстояние.
Дробление стружки
Производится сверление с запрограммированной подачей (F) до
заданной первой глубины врезания. По достижении глубины вре-
зания инструмент отводится назад на расстояние отвода (V2), а
затем подается на следующую глубину врезания. Этот процесс
повторяется до тех пор, пока не будет достигнута запрограмми-
рованная конечная глубина отверстия (Z1).
Величина расстояния отвода может задаваться либо в парамет-
рах станка, либо в диалоговом окне. Если расстояние отвода за-
дано в параметрах станка, то в диалоговом окне оно не отобра-
жается.
См. документацию на станок.
3-236
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Глубокое
Вспомогательная схема “Глубокое
сверление с дроблением стружки”
сверление с удалением стружки"
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Удаление
Сверло выводится и обрабатываемого отверстия для удаления стружки.
стружки
Сверло перемещается назад на расстояние отвода V2 для дробления стружки.
Дробл. струж.
Вершина
Конечная глубина сверления Z1 задается для вершины сверла.
Кромка
Конечная глубина сверления Z1 задается для нижней кромки цилиндрической
части сверла.
Z1
Конечная глубина сверления (отн.)
мм
D
Максимальная величина подачи на врезание
мм
DF
Процентная доля для каждой следующей подачи на врезание
%
DF=100: Величина подачи на врезание не изменяется
DF<100: Величина подачи на врезание уменьшается в направлении конечной
глубины сверления.
Пример: Последняя подача на врезание равна 4 мм; DF равно 80
следующая подача на врезание = 4 x 80% = 3.2 мм
следующая подача на врезание = 3.2 x 80% = 2.56 мм и т.д.
V1
Минимальная подача на врезание
мм
Параметр V1 программируется только в случае, если DF <100.
Значение параметра "V1" задает нижнюю границу подачи на врезание.
V1 меньше величины подачи на врезание: используется рассчитанная величи-
на подачи на врезание
V1 больше величины подачи на врезание: врезание на величину V1.
V2
Величина отвода инструмента при дроблении стружки. Может задаваться черезмм
параметры станка.
Величина, на которую отводится сверло при дроблении стружки.
V2=0: Инструмент не отводится, а останавливается на один оборот.
V3
Запас задается только при сверлении с удалением стружки
мм
Расстояние между последней достигнутой глубиной и позицией, в которую с
ускоренным ходом перемещается сверло после удаления стружки.
автоматически: ShopMill рассчитывает расстояние подвода автоматически.
DT
Выдержка времени для выглаживания поверхности отверстия.
с
об
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-237
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
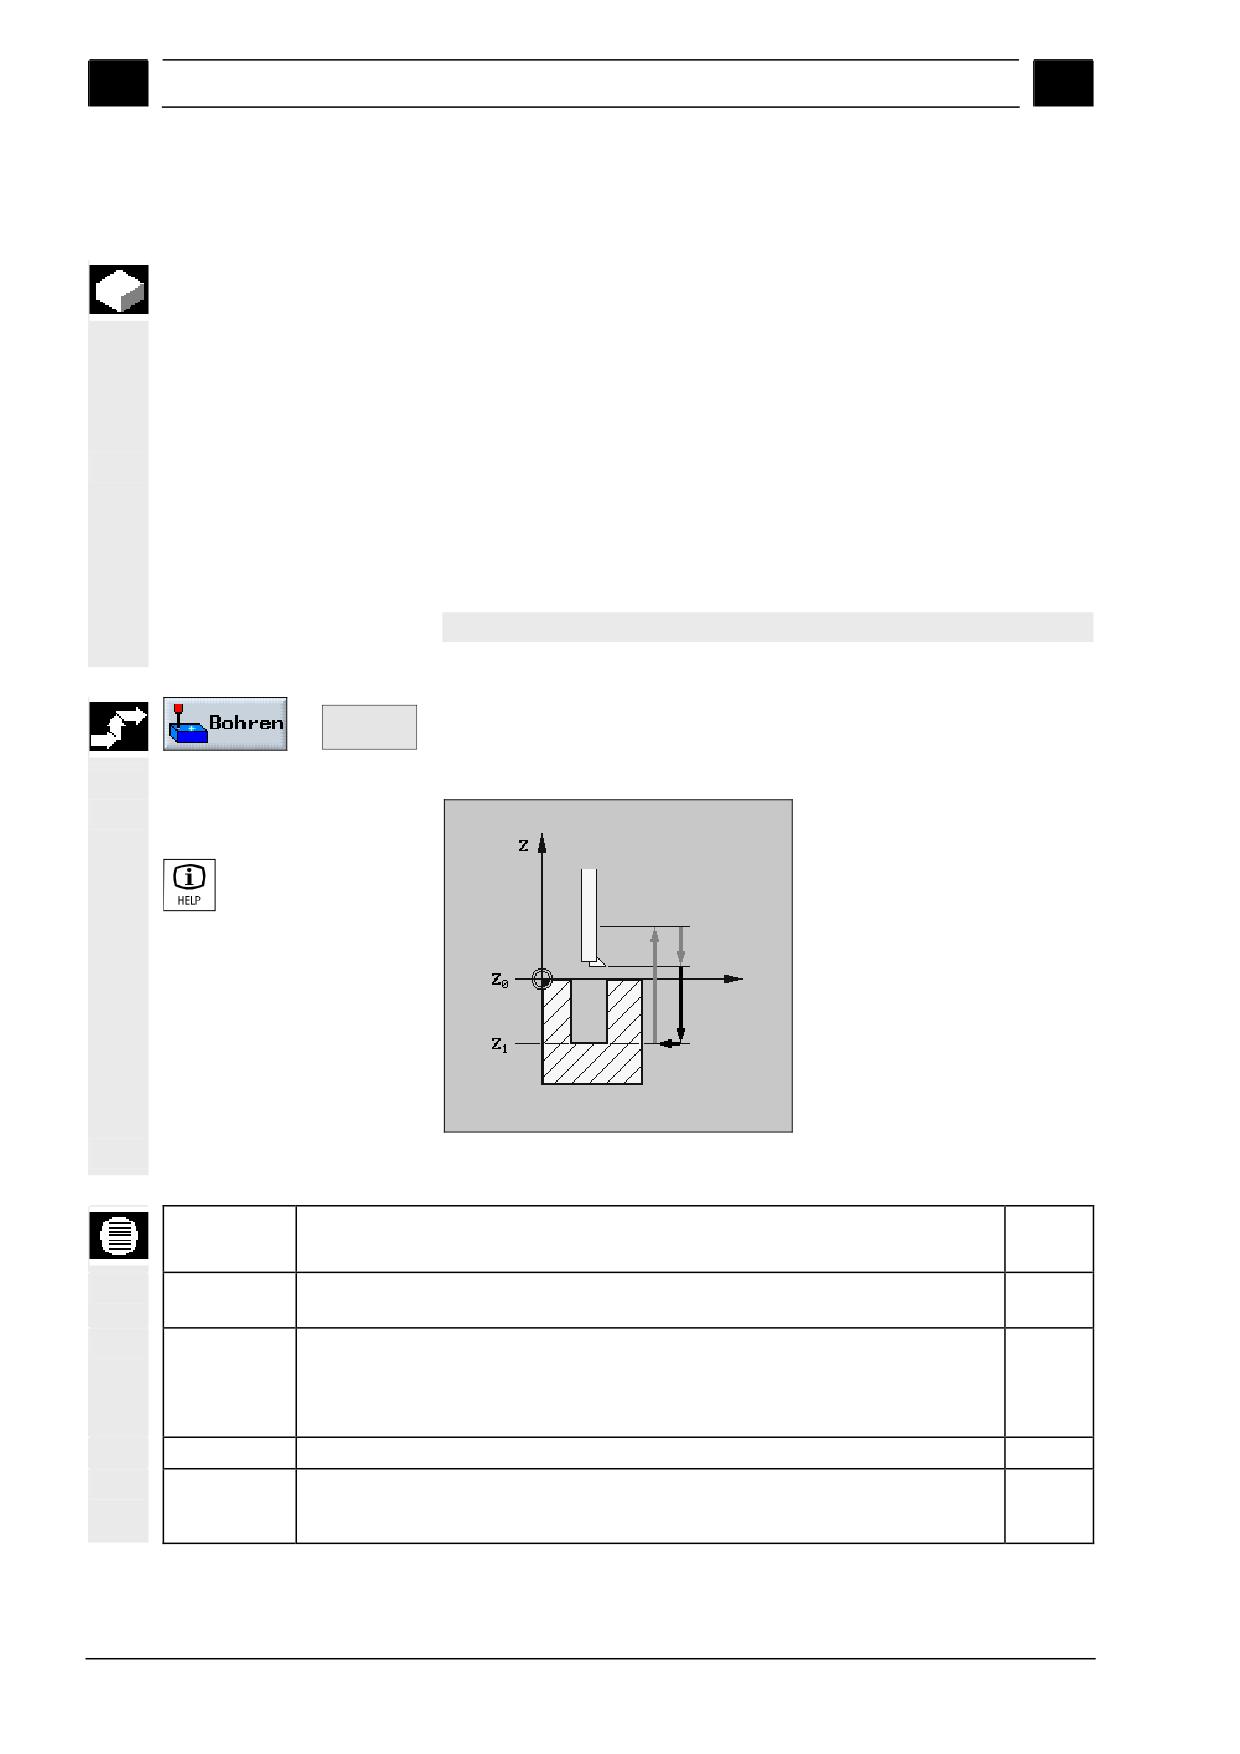
3.7.4 Растачивание
Инструмент перемещается с ускоренным ходом через плоскость
отвода и безопасное расстояние в заданную позицию. Далее ин-
струмент врезается в заготовку с запрограммированной подачей
(F) до достижения глубины Z1. При достижении глубины Z1 осе-
вое перемещение шпинделя прекращается. По истечении вы-
держки времени программируется способ отвода инструмента.
Величина отвода инструмента D и угол ориентации инструмента
α задаются либо в параметрах станка, либо через диалоговое
окно. Если величина отвода инструмента D и угол ориентации
инструмента α заданы в параметрах станка, то в диалоговом окне
они не отображаются.
См. документацию на станок.
¾ Нажмите программные клавиши “ Обр. отверст ” и “Растачи-
Aus-
drehen >
вание”.
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Растачивание”
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
с отводом
Режущая кромка отводится от обработанной поверхности и перемещается до
плоскости отвода.
без отвода
Режущая кромка не отводится от обработанной поверхности, а с ускоренным
ходом перемещается на уровень безопасного расстояния.
Z1
Глубина относительно Z0 (абс. или отн.).
мм
Z0
Высота заготовки; Z0 задается в параметрах схемы расположения отверстий
мм
(программная клавиша "Позиционирование").
3-238
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
DT
Выдержка времени для выглаживания поверхности отверстия.
с
D
Величина отвода (может задаваться в параметрах станка) - только при обра-
мм
ботке с отводом инструмента.
α
Угол ориентации инструмента (может задаваться в параметрах станка) - толькоград
при обработке с отводом инструмента.
3.7.5
Нарезание резьбы метчиком
Для нарезания резьбы метчиком используется функция “Резьба
метчиком”
Во время обработки можно использовать коррекцию скорости
шпинделя. Коррекция подачи неактивна.
Можно запрограммировать обработку за один проход, обработку
с дроблением или удалением стружки.
Инструмент перемещается с ускоренным ходом через плоскость
отвода и безопасное расстояние в заданную позицию.
Перемещение до плоскости отвода, а затем до безопасного рас-
стояния производится без вращения шпинделя.
На уровне безопасного расстояния включается вращение шпин-
деля, частота вращения синхронизируется с подачей.
Затем инструмент перемещается с ускоренным ходом в запро-
граммированную позицию.
1 проход
1. Производится обработка с заданной частотой вращения S
или скоростью резания V до глубины нарезания резьбы Z1.
2. Направление вращения шпинделя изменяется, и инструмент
выводится из детали до безопасного расстояния с частотой
вращения шпинделя SR или скоростью резания VR.
Удаление стружки
1. Инструмент производит обработку с заданной частотой вра-
щения шпинделя S или скоростью подачи V до первой глуби-
ны врезания (максимальной подачи на врезание D).
2. Затем инструмент выводится из детали с частотой вращения
шпинделя SR или скоростью резания VR до уровня безопас-
ного расстояния для удаления стружки.
3. После этого осуществляется ввод инструмента в отверстие с
частотой вращения SR или скоростью подачи VR до уровня
на 1 мм выше первой глубины врезания. Далее частота вра-
щения шпинделя меняется на S или скорость подачи на V, и
производится обработка до следующей глубины врезания.
4. Шаги 2 и 3 повторяются до тех пор, пока не будет достигнута
запрограммированная конечная глубина обработки Z1.
5. Направление вращения шпинделя изменяется, и инструмент
выводится из резьбового отверстия на уровень безопасного
расстояния с запрограммированной частотой вращения
шпинделя SR или скоростью резания VR.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-239
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Дробление стружки
1. Инструмент производит обработку с заданной частотой вра-
щения шпинделя S или скоростью подачи V до первой глуби-
ны врезания (максимальной подачи на врезание D).
2. Отвод инструмента на величину V2 для дробления стружки.
3. Оработка с заданной частотой вращения шпинделя S или
скоростью подачи V до следующей глубины врезания.
4. Шаги 2 и 3 повторяются до достижения запрограммированной
конечной глубины обработки Z1.
5. Направление вращения шпинделя изменяется, инструмент
выводится из отверстия на уровень безопасного расстояния с
частотой вращения SR или скоростью резания VR.
При нарезании резьбы с использованием аналогового шпинделя
требуется компенсирующий патрон. В этом случае обработка
может производиться только за один проход.
В параметрах станка могут иметься дополнительные настройки
для нарезания резьбы метчиком, заданные производителем.
См. документацию на станок.
¾ Нажмите программные клавиши “ Обр. отверст ” и “Растачи-
Aus-
drehen >
вание” и “Резьба метчиком”.
Gewinde-
bohren
Вспомогательная схема,
вызываемая клавишей
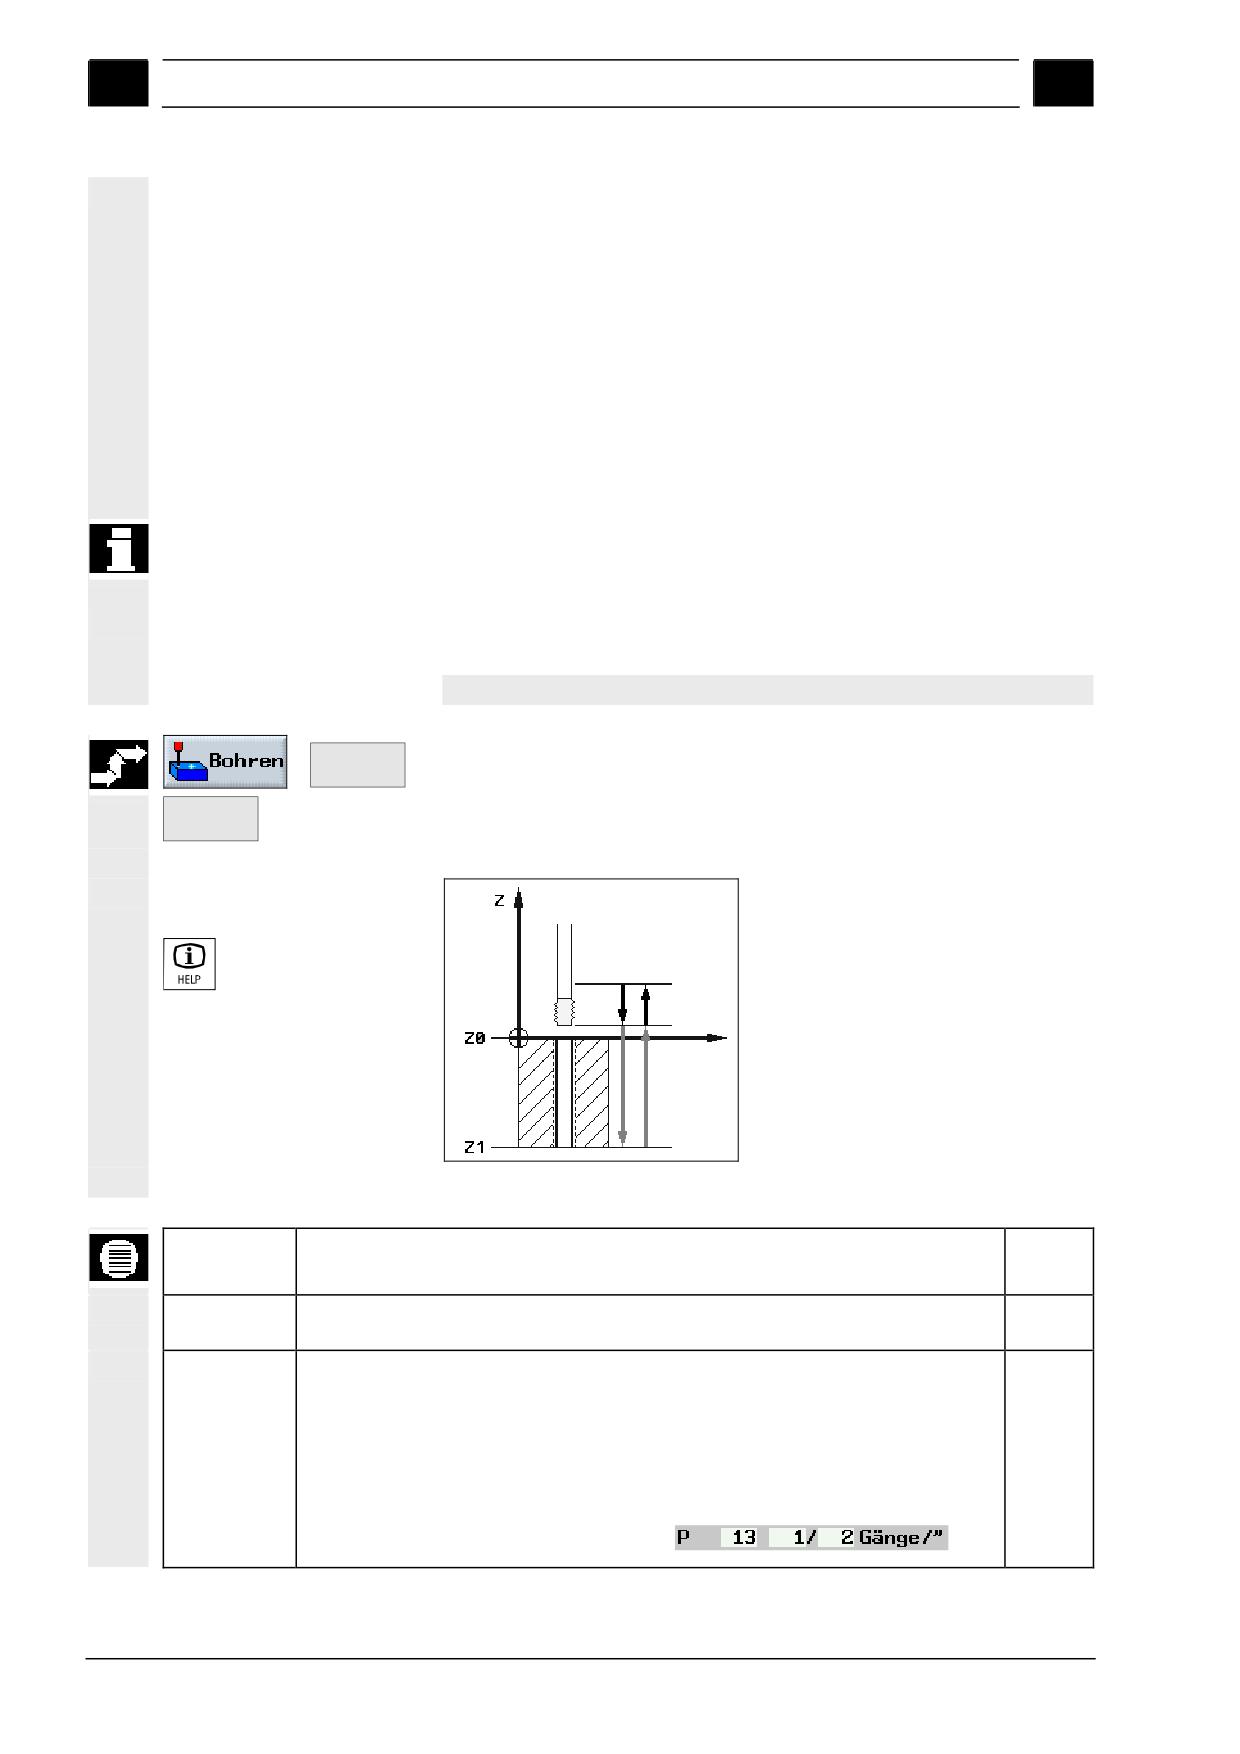
Вспомогательная схема “Нарезание резьбы метчиком"
Параметр
Описание
Ед. из-
мер.
T, D, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
P
Шаг резьбы
мм/об
Шаг резьбы определяется геометрией используемого инструмента.
дюйм/об
МОДУЛЬ
МОДУЛЬ: Обычно задается для обработки шнеков.
Число ниток на дюйм: Обычно задается для обработки трубной резьбы.
ни-
При задании числа ниток/дюйм в первое поле вводится целая часть числа, во
ток/дюйм
второе и третье - соответственно числитель и знаменатель дробной части.
Например, для 13,5 ниток/'дюйм задается:
3-240
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
SR
Частота вращения для отвода (кроме обработки с компенсирующим патроном)
1/мин
VR
Скорость резания для обратного хода (альтернативно к SR) (кроме обработки с
м/мин
компенсирующим патроном)
1 проход
Обработка производится за один проход без прерываний.
Удаление
Инструмент выводится из детали для удаления стружки (кроме обработки с
стружки
компенсирующим патроном).
Дробление
Инструмент отводится на расстояние V2 (кроме обработки с компенсирующим
стружки
патроном).
Z1
Глубина обработки относительно Z0 (абс. или отн).
мм
Z0 задается в параметрах схемы отверстий ("Позиционирование").
D
Максимальн. подача на врезание (только при удалении или дроблен. стружки).
мм
V2
Величина отвода (только при обработке с дроблением стружки).
мм
Расстояние, на которое отводится инструмент при дроблении стружки.
V2=автоматически: Отвод инструмента за один оборот шпинделя.
3.7.6
Фрезерование резьбы
При помощи фасонных фрез могут изготавливаться внутренние и
наружные резьбы любого профиля.
Может нарезаться правая и левая резьба, обработка может про-
изводиться в направлении сверху-вниз или снизу-вверх.
Для метрической резьбы (шаг резьбы P в мм/об) ShopMill автома-
тически рассчитывает высоту профиля резьбы на основе значе-
ния шага и отображает рассчитанное значение в соответствую-
щем поле ввода. Это значение можно изменять. Автоматическое
заполнение полей ввода активируется через параметры станка.
См. документацию на станок.
Задаваемая величина подачи относится к контакту фрезы с об-
рабатываемой поверхностью. Однако, отображаться будет зна-
чение подачи для центра фрезы. Из-за этого отображаемое зна-
чение подачи для обработки внутренней резьбы будет меньше
заданного, для обработки наружной резьбы - больше заданного.
¾ Нажмите программные клавиши “Обр. отверст.”, “Резьба” и
Gewinde
>
“Фрезерован. резьбы”.
Gewinde
fräsen
Обработка внутренней
Последовательность:
резьбы
• Отвод инструмента с ускоренным ходом до плоскости отвода и
позиционирование соосно обрабатываемому отверстию.
• Перемещение инструмента с ускоренным ходом до уровня
безопасного расстояния.
• Перемещение инструмента на заданной подаче к началу кру-
говой траектории подвода, рассчитанной системой ЧПУ.
• Подвод инструмента к обрабатываемой поверхности по круго-
вой траектории.
• Фрезерование резьбы по винтовой траектории по часовой
стрелке или против часовой стрелки (в зависимости от на-
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-241
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
правления резьбы).
• Отвод инструмента по круговой траектории с тем же направ-
лением вращения и значением подачи.
• Позиционирование инструмента соосно обрабатываемому
отверстию и перемещение до плоскости отвода.
Обратите внимание, чтобы при фрезеровании внутренней резьбы
не нарушалось следующее условие:
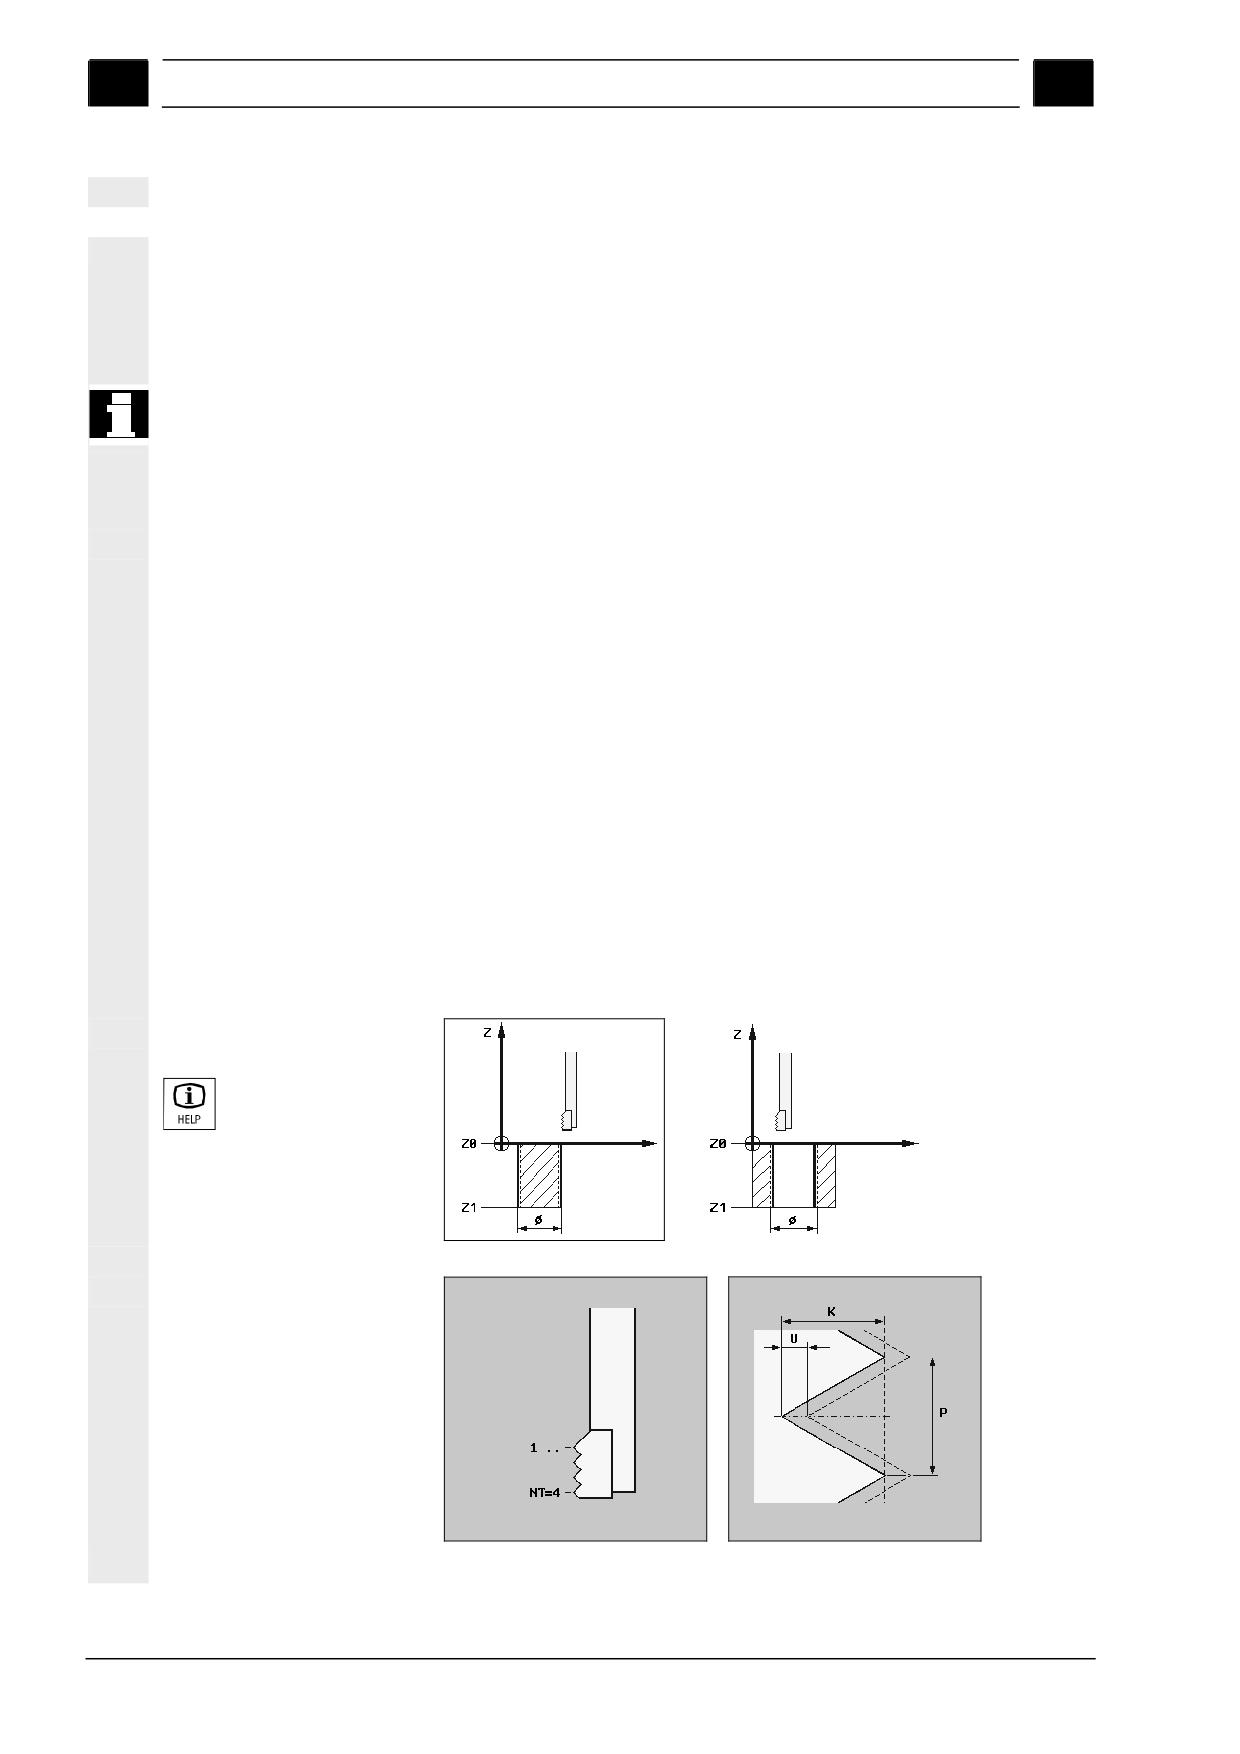
Диаметр фрезы <(Номинальный диаметр Ø - 2 * Высота профиля
резьбы K)
Обработка наружной
Последовательность:
резьбы
• Позиционирование с ускоренным ходом в исходную точку на
плоскости отвода.
• Перемещение инструмента с ускоренным ходом до уровня
безопасного расстояния.
• Перемещение инструмента на заданной подаче к началу кру-
говой траектории подвода, рассчитанной системой ЧПУ.
• Подвод инструмента к обрабатываемой поверхности по круго-
вой траектории.
• Фрезерование резьбы по винтовой траектории по часовой
стрелке или против часовой стрелки (в зависимости от на-
правления резьбы).
• Вывод инструмента по круговой траектории на заданной по-
даче с противоположным направлением вращения.
• Перемещение инструмента с ускоренным ходом до плоскости
отвода.
Вспомогательная схема,
вызываемая клавишей
Вспомогательные схемы “Фрезерование резьбы”
3-242
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание
Ед. из-
мер.
Вид обработки
Черновая
Фрезерование резьбы до запрограммированного чистового припуска (U)
Чистовая
Направление
При изменении направления обработки может изменяться тип фрезерования
(попутное/встречное) в зависимости от направления вращения шпинделя.
От Z0 до Z1: Обработка начинается на поверхности детали Z0.
От Z1 до Z0: Обработка производится снизу-вверх, например, при фрезерова-
нии резьбы в глухих отверстиях.
Внутр. резьба
Фрезеруется внутренняя резьба.
Наруж. резьба
Фрезеруется наружная резьба.
Лев. резьба
Фрезеруется левая резьба.
Прав. резьба
Фрезеруется правая резьба.
NT
Количество зубьев сменной пластины.
Для фрезерования резьбы могут применяться фрезы с одно- или многозубыми
сменными пластинами. Задание количества зубьев производится через пара-
метр NT. Траектория движения инструмента рассчитывается таким образом,
что при завершении обработки позиция вершины нижнего зуба сменной пла-
стины совпадает с запрограммированной конечной координатой обработки. В
зависимости от геометрии режущей пластины необходимо учесть отвод инст-
румента от обработанной поверхности в конце обработки.
Z1
Длина резьбы
мм
Z0
Z0 задается в параметрах схемы расположения отверстий (программная кла-
мм
виша "Позиционирование").
∅
Номинальный диаметр резьбы, пример: Номинальный диаметр M12 = 12 мм.
мм
P
Шаг резьбы
мм/об
При использовании фрез с многозубыми пластинами шаг резьбы определяется
дюйм/об
геометрией режущей части.
МОДУЛЬ
При задании числа ниток/дюйм в первое поле вводится целая часть числа, во
ни-
второе и третье - соответственно числитель и знаменатель дробной части
ток/дюйм
Например, для 13,5 ниток/'дюйм задается:
K
Высота профиля резьбы
мм
DXY
Подача на врезание в плоскости XY.
мм
Подача на врезание в плоскости XY может задаваться также в %, как отноше-
%
ние подачи на врезание в плоскости XY (мм) к диаметру фрезы (мм).
U
Припуск под чистовую обработку
мм
α0
Исходный угол
град
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-243
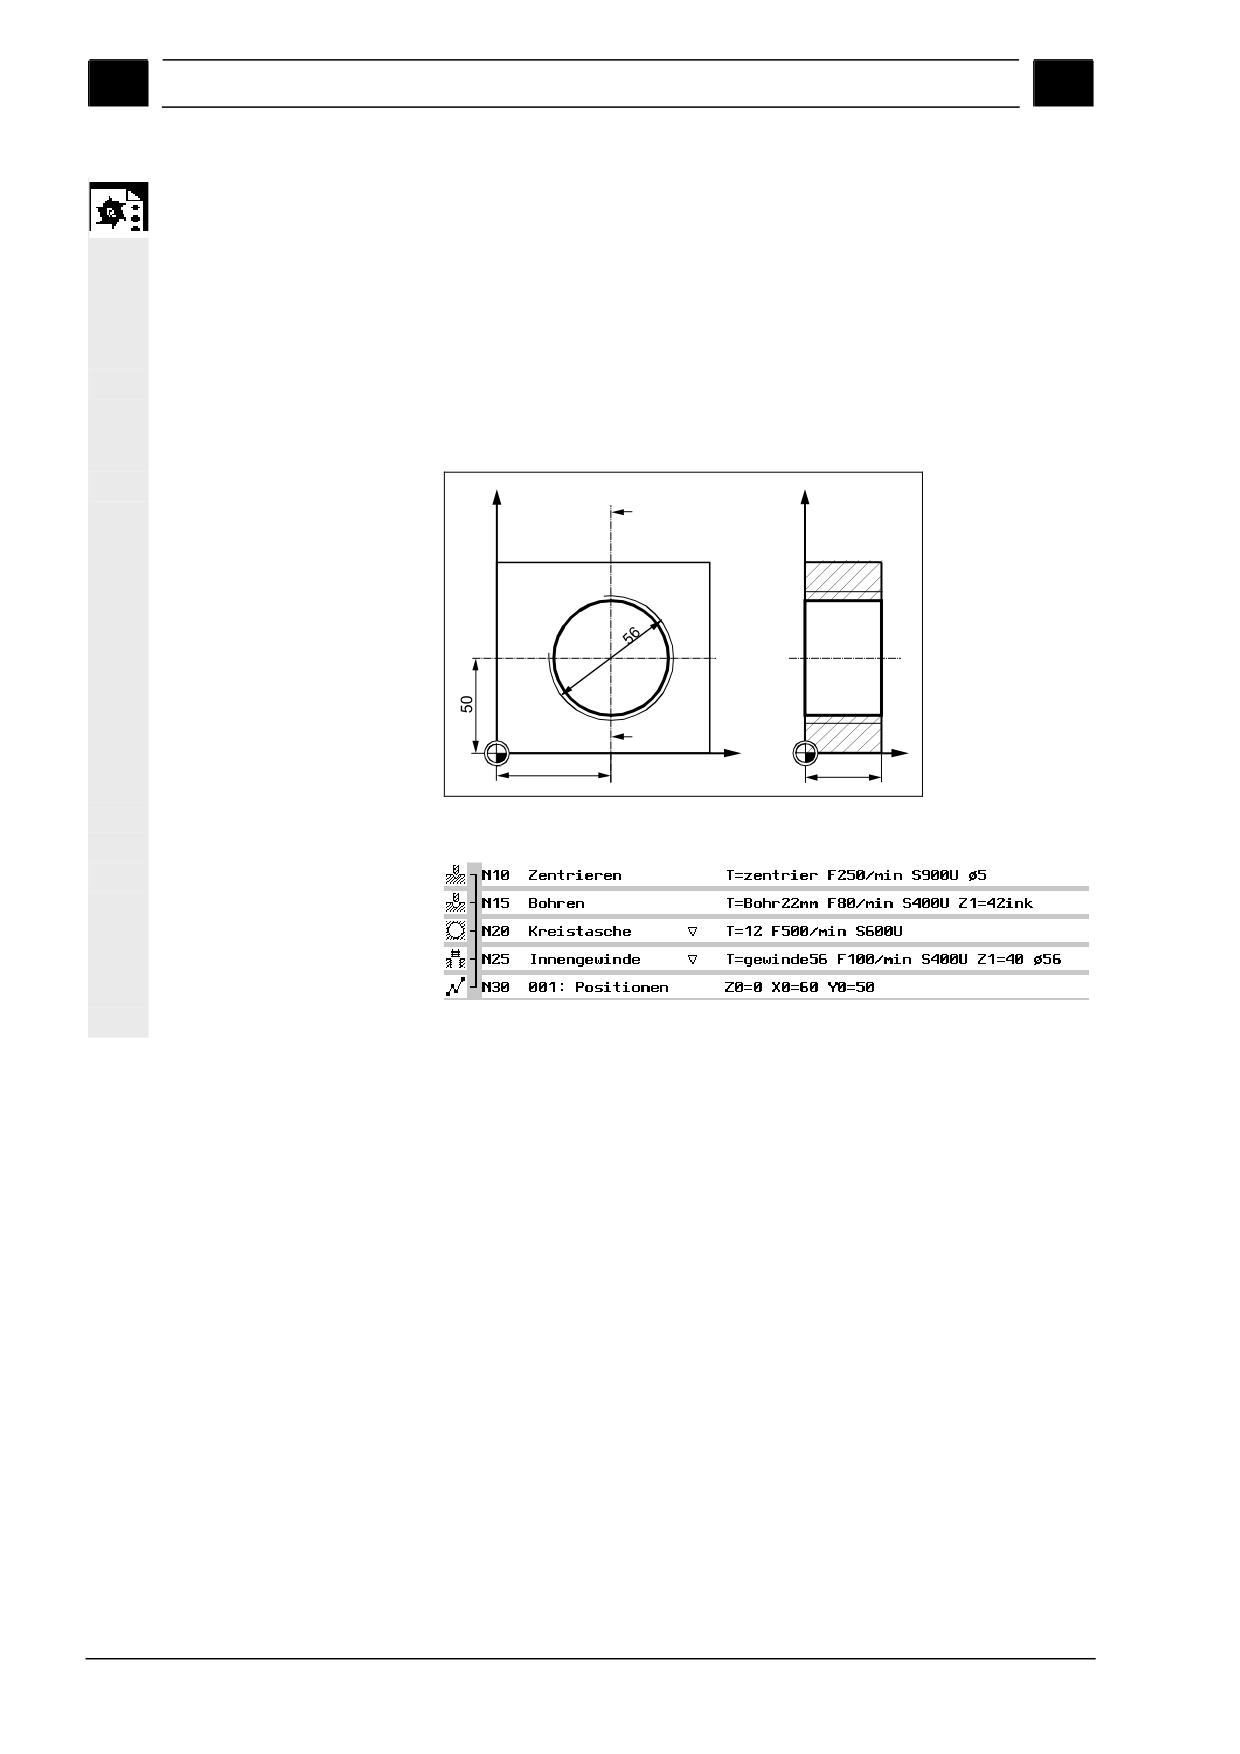
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Пример программирования
Фрезерование кругового кармана с последующим фрезерованием
фрезерования резьбы
резьбы.
Фреза, применяемая для обработки кармана, не имеет режущей
перемычки в центре торца, поэтому необходимо произвести пред-
варительное засверливание сверлом Ø22 мм. Это позволит осу-
ществить подвод фрезы вертикально в центре кармана.
Координаты позиций отверстий могут программироваться с по-
мощью схем (см. раздел "Применение схем позиционирования
при фрезеровании").
Y
Y
A
A - B
B
60
X
40
Z
Чертеж кругового кармана с резьбой
Программирование фрезерной обработки кармана с резьбой
3-244
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
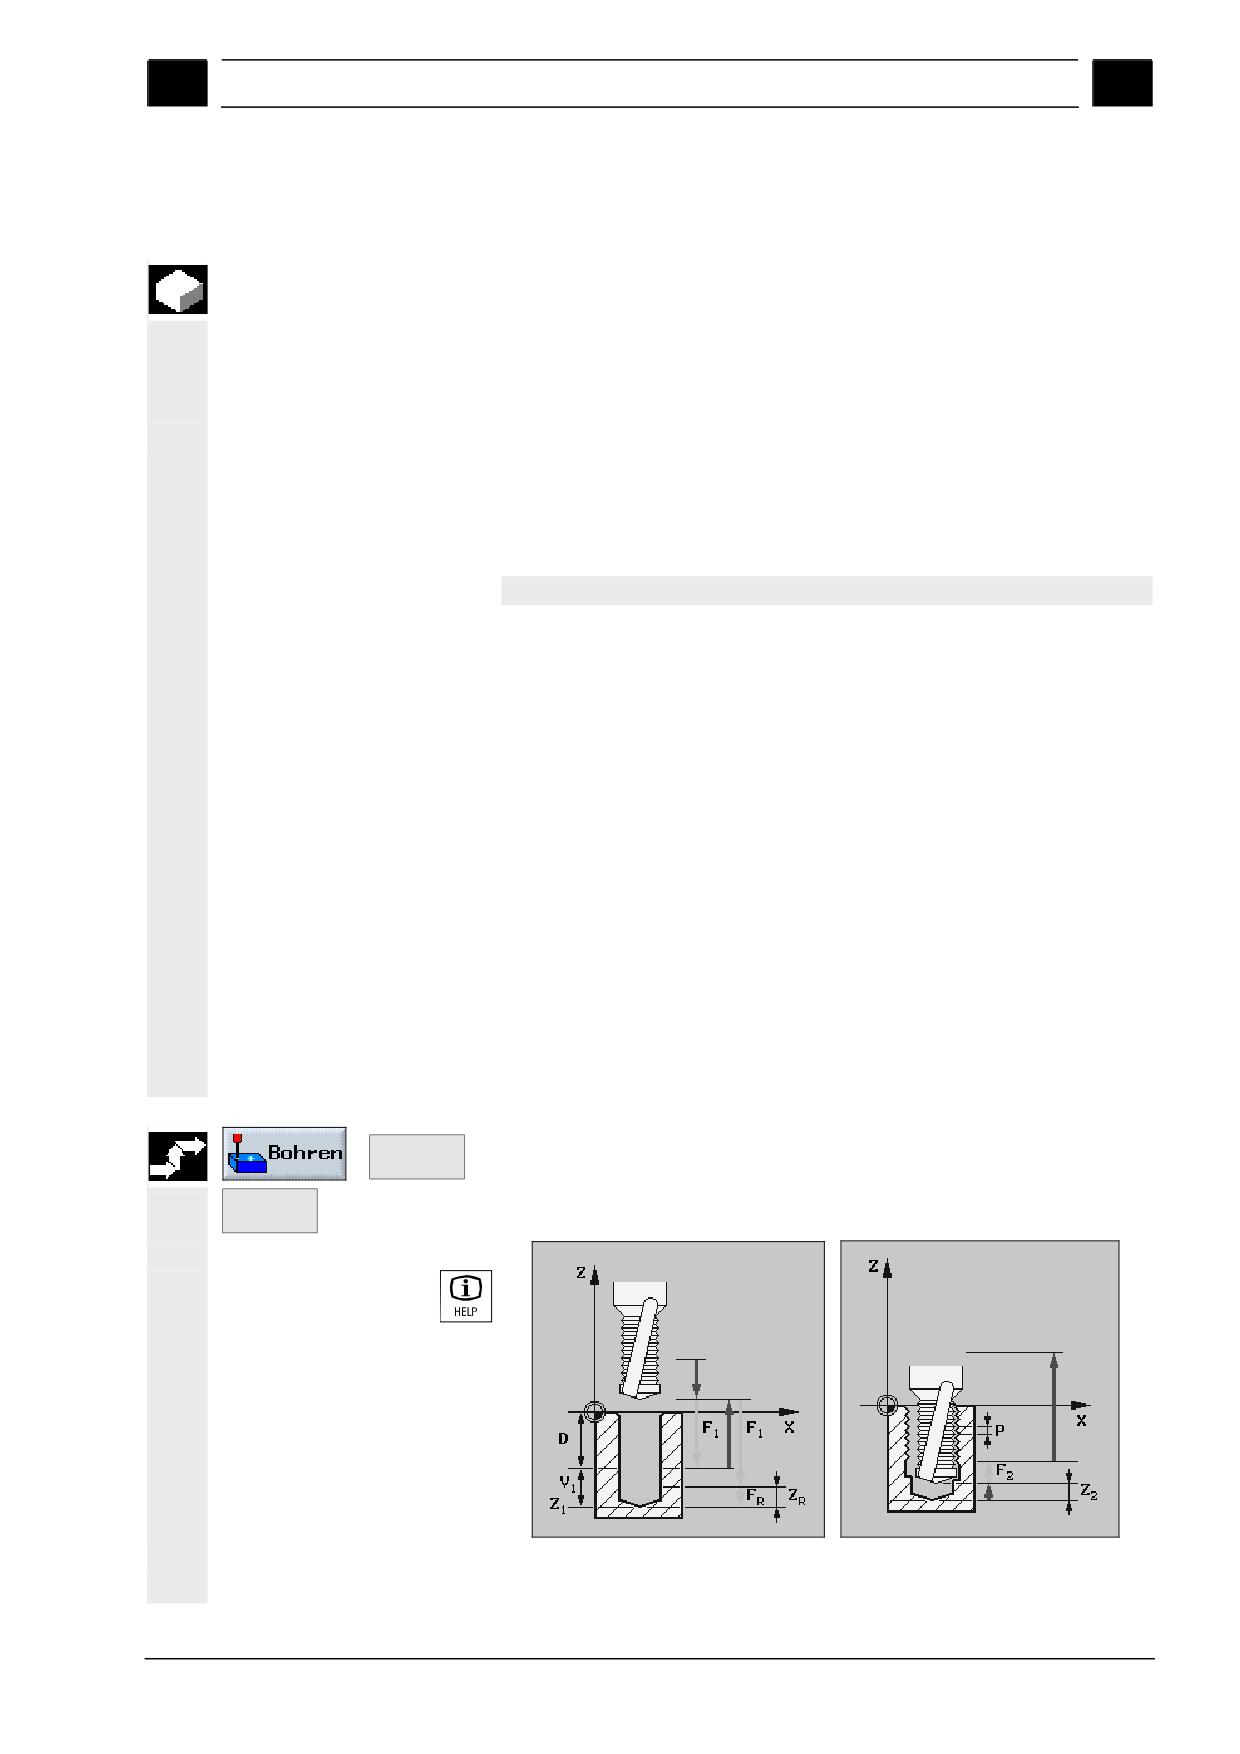
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
3.7.7 Обработка резьбовых отверстий комбинированным инструментом
Комбинированным инструментом типа “сверло-фреза” можно об-
рабатывать внутреннюю резьбу определенного шага и длины. Ис-
пользование одного и того же инструмента для сверления и фре-
зерования резьбы экономит время на замену инструмента.
Изготавливаемая резьба может быть как правой, так и левой.
Последовательность:
• Ускоренный ход инструмента до безопасного расстояния.
• Если необходима зацентровка, то инструмент перемещается
на уменьшенной подаче до установленной в параметрах стан-
ка глубины центрового отверстия.
См. документацию на станок.
• Сверление с рабочей подачей F1 до первой глубины сверле-
ния D. Если конечная глубина сверления Z1 еще не достигну-
та, инструмент отводится с ускоренным ходом к поверхности
детали для удаления стружки. Затем - ускоренный ход инст-
румента до уровня на 1 мм выше достигнутой глубины сверле-
ния для осуществления следующего врезания с подачей F1.
• Если для последнего врезания при обработке сквозного от-
верстия задается другое значение подачи FR, то остаток ма-
териала ZR будет просверлен с этим значением подачи.
• Перед началом фрезерования инструмент может быть выве-
ден из отверстия с ускоренным ходом для удаления стружки.
• Перемещение в исходную позицию для фрезерования резьбы.
• Выполняется фрезерование резьбы (попутное, встречное или
встречное + попутное) с подачей фрезерования F2. Подвод и
отвод фрезы осуществляется по траектории в форме полови-
ны окружности с одновременной подачей по оси инструмента.
¾ Нажмите программные клавиши “ Обр. отверст ” и “Резьба”
Gewinde
>
и “Резьба комб. инструм”.
Gewinde
fräsen
Вспомогательная схема, вы-
зываемая клавишей
Вспомогательные схемы для обработки резьбовых отверстий комбиниро-
ванным инструментом
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-245
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Параметр
Описание
Ед. из-
мер.
T, D, S, V
См. раздел “Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
F1
Подача при сверлении
мм/мин
мм/об
Z1
Глубина отверстия
мм
D
Максимальная подача на врезание
мм
DF
Процентная доля величины каждой последующей подачи на врезание
%
DF=100: Величина подачи на врезание остается постоянной
DF<100: Величина подачи на врезание постепенно уменьшается.
Пример: последнее значение подачи на врезание 4 мм; DF 80%
следующая подача на врезание = 4 x 80% = 3.2 мм
следующая подача на врезание = 3.2 x 80% = 2.56 мм и т. д.
V1
Минимальная подача на врезание. Программируется, если DF <100.
мм
Значение параметра "V1" задает нижнюю границу подачи на врезание.
V1 меньше величины подачи на врезание: используется расчетное значение.
V1 больше величины подачи на врезание: врезание на величину V1.
Зацентровка
Сверление с уменьшенной подачей.
Величина подачи рассчитывается следующим образом:
Подача сверления F1 < 0,15 мм/об: подача центрования = 30% от F1.
Подача сверления F1 ≥ 0,15 мм/об: подача центрования b = 0,1 мм/об.
Просверлива-
Остаток материала толщиной ZR просверливается с подачей FR.
ние
ZR
Толщина остатка материала (только при просверливании)
мм
FR
Подача просверливания (только при просверливании)
мм/мин
мм/об
Удаление
Перед фрезерованием инструмент выводится из отверстия для удаления
стружки
стружки.
Тип резьбы
Правая
Левая
F2
Подача фрезерования
мм/мин
мм/зуб
P
Шаг резьбы
дюйм/об
При задании шага резьбы в виде числа ниток/дюйм в первое поле вводится
ни-
целая часть числа, во второе и третье - соответственно числитель и знамена-
ток/дюйм'
тель дробной части
Например, для 13,5 ниток/'дюйм задается:
Z2
Отвод инструмента перед фрезерованием резьбы
мм
При помощи параметра Z2 задается глубина резьбы в направлении оси инст-
румента. При этом Z2 отсчитывается от вершины инструмента.
∅
Номинальный диаметр
мм
Тип фрезеро-
Попутное: Фрезерование резьбы за один обход.
вания
Встречное: Фрезерование резьбы за один обход.
Встречное + попутное: Резьба фрезеруется за два обхода, причем предвари-
тельное фрезерование - встречное с заданным припуском, а последующее
чистовое фрезерование - попутное с подачей фрезерования FS.
FS
Подача для чистового фрезерования (только при типе фрезерования “встреч-
мм/мин
ное + попутное”.
мм/зуб
3-246
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
3.7.8
Обработка отверстий с произвольным расположением и
расположением по схеме
После технологических кадров программируется расположение
отверстий. ShopMill предлагает различные схемы расположения.
• Произвольно
• По линии, в виде линейного массива или четырехугольника
• По окружности или дуге
Последовательно может программироваться несколько схем рас-
положения (в сумме до 20 кадров технологических данных и схем
расположения). Они будут отрабатываться в заданном порядке.
В ShopMill-программе автоматически отображается связывание
технологических кадров с кадрами расположения отверстий.
Последовательность об-
Сначала заданные позиции обходятся первым инструментом,
работки и траектория ин-
например, производится зацентровка всех отверстий. Началом
струмента
траектории при обработке всегда является исходная точка.
При расположении отверстий в виде линейного массива обработ-
ка производится сначала вдоль первой оси, а затем по траекто-
рии в форме меандра. При прямоугольном и круговом располо-
жении отверстий обработка ведется против часовой стрелки. За-
тем все отверстия будут обработаны при помощи второго запро-
граммированного инструмента. Этот процесс повторяется до тех
пор, пока для каждого отверстия не будут выполнены все запро-
граммированные технологические операции.
При обработке в пределах одной схемы расположения, а также
при переходе от одной схемы расположения к другой, инструмент
отводится в заданном режиме до уровня безопасного расстояния
или до плоскости отвода (см. раздел "Создание новой программы
и определение заготовки"). Затем инструмент перемещается с
ускоренным ходом в следующую позицию обработки.
Если схема содержит только одно отверстие, то по окончании
обработки инструмент переместится до плоскости отвода.
Активирование и от-
Любые позиции схемы расположения отверстий могут быть от-
ключение позиций
ключены и вновь активированы (см. раздел "Активирование и
отключение позиций в схемах расположения отверстий").
Круговые оси
При программировании обработки отверстий поддерживаются
также круговые оси станка A или B (для любых схем).
См. документацию на станок.
При наличии круговых осей A или B наиболее рациональным бу-
дет следующее положение нулевой точки:
X - на торце цилиндра,
Y - на оси цилиндра,
Z - на оси цилиндра.
Под "цилиндром" здесь подразумевается любая деталь, которая
установлена на столе с A/B осями.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-247
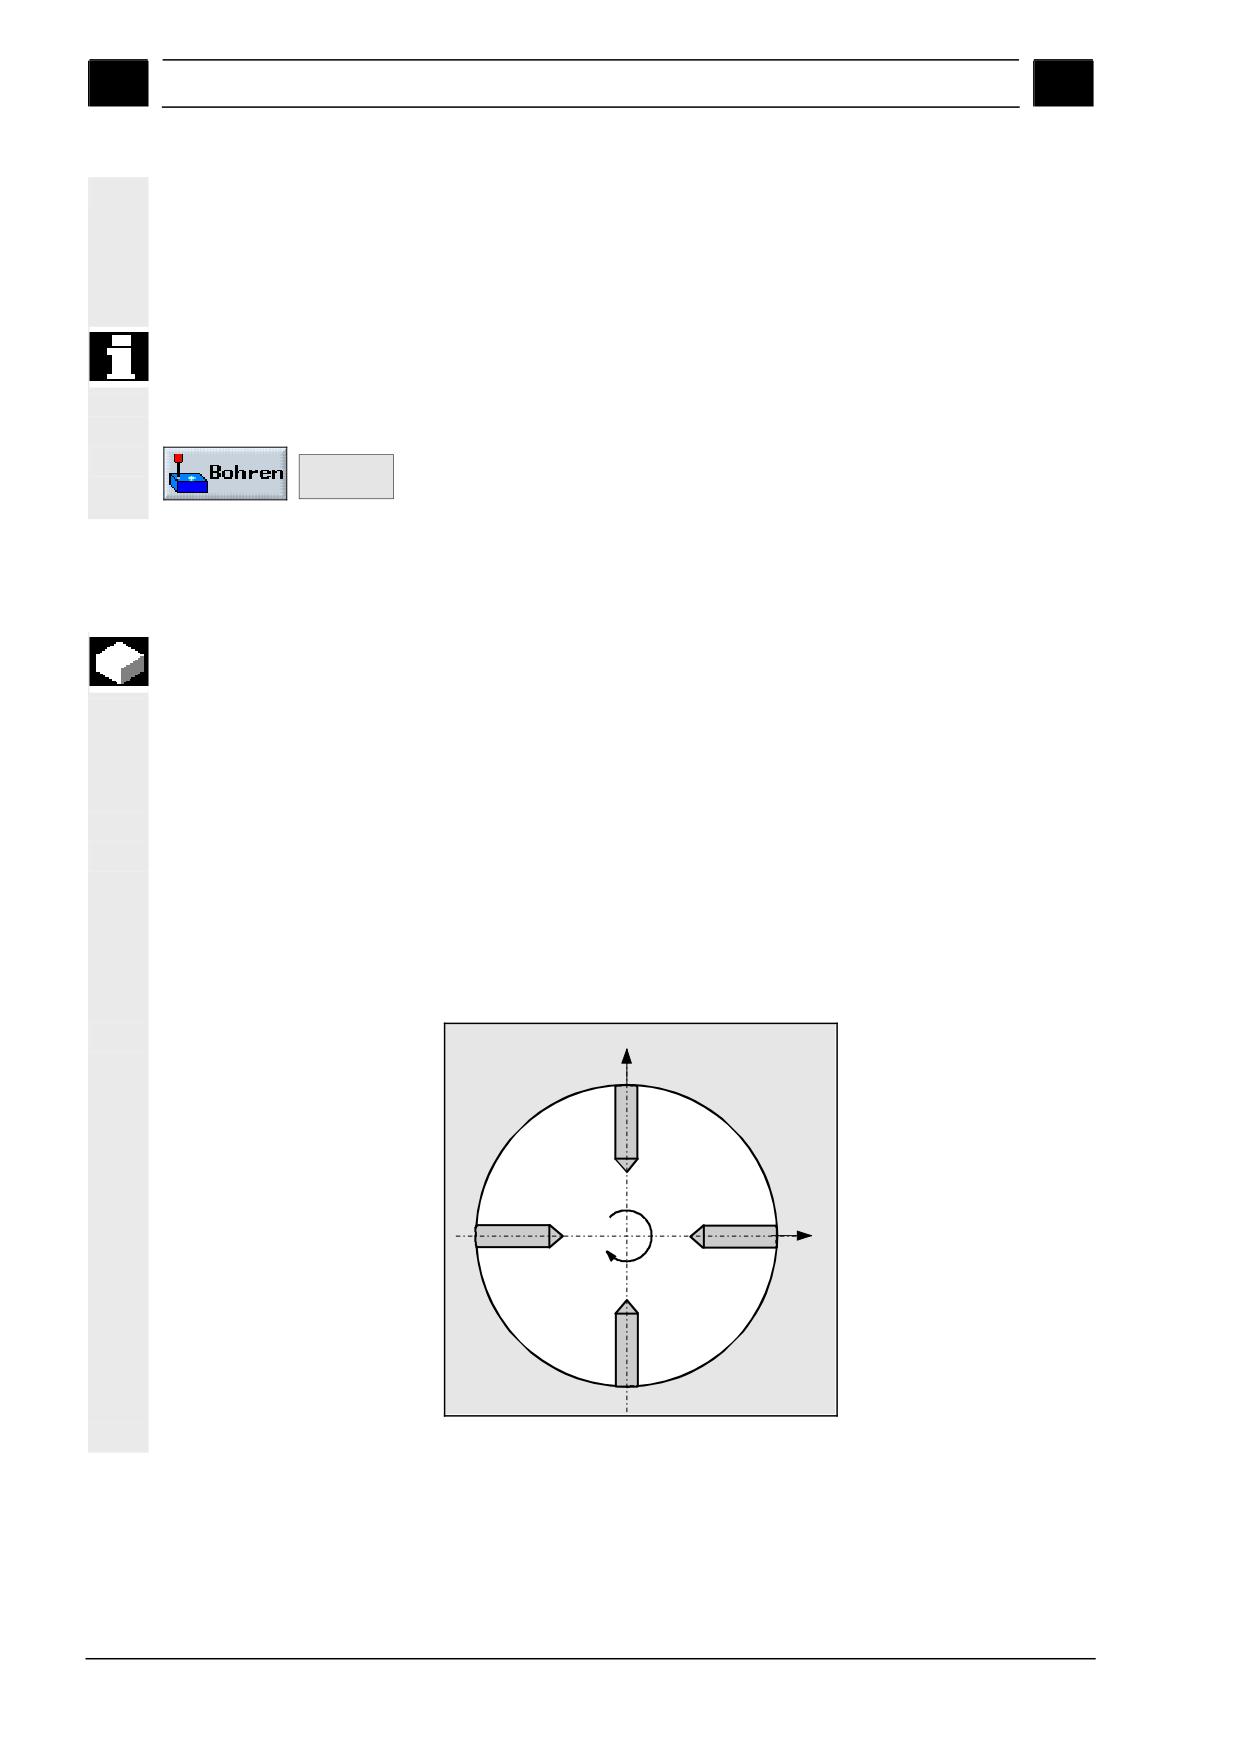
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Обработка на цилинд-
При проведении обработки на цилиндрической поверхности заго-
рической поверхности
товки необходимо обратить внимание на то, что оси A и B под-
заготовки
держиваются не во всех случаях. Программирование произволь-
ной позиции в плоскости XYA при активированной функции обра-
ботки на цилиндрической поверхности невозможно.
Смещение нулевой точки по круговым осям A или B при исполь-
зовании функции обработки на цилиндрической поверхности ос-
тается активным.
¾ Нажмите программные клавиши “ Обр. отверст ” и “Пози-
Positio-
nen >
ции”.
3.7.9
Произвольные позиции
При помощи этой функции могут программироваться любые по-
зиции с заданием размеров в декартовой или полярной системах
координат, в плоскостях X/Y, X/A и XYA
Инструмент обходит позиции в заданной последовательности.
Нажатием программной клавиши "Удалить все" удаляются все
запрограммированные позиции в плоскости X/Y.
Круговые оси
• Плоскость XA
Программирование в XA производится в случае, если во время
обработки нет перемещений по оси Y.
Если обрабатываемые отверстия ориентированы на центр ци-
линдра, то инструмент должен быть предварительно спозициони-
рован по Y над осью цилиндра
Z
A
A
Y
Оси отверстий ориентированы к центру цилиндра
3-248
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
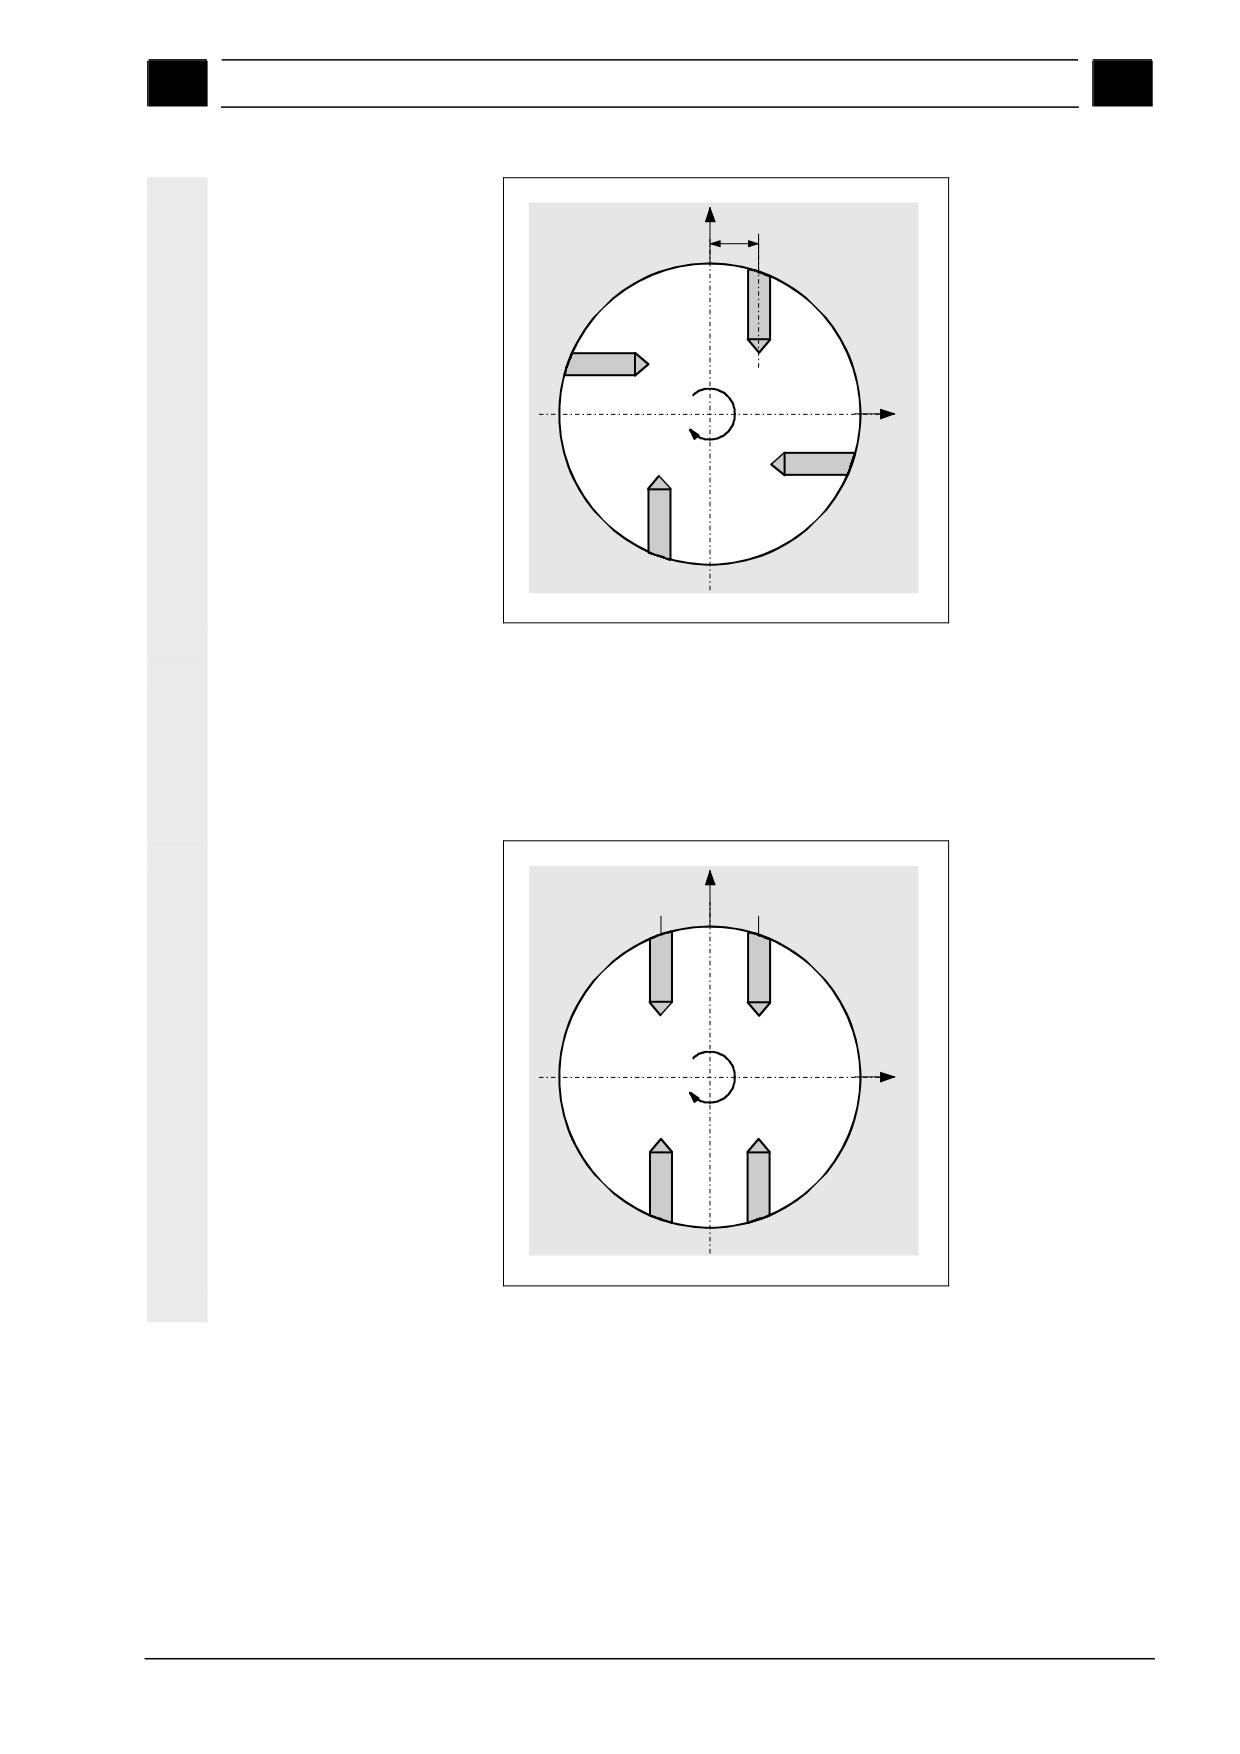
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Z
ΔY
A
A
Y
Инструмент не спозициониррован над осью цилиндра
• Плоскость XYA
Программирование в XYA производится в случае, если во время
обработки должны осуществляться перемещения по оси Y. Для
каждой координаты положения может указываться значение.
Благодаря возможностям программирования в XYA может быть
реализована, например, следующая схема обработки.
Y0
Y1
A
При обработке необходимы перемещения по оси Y
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-249
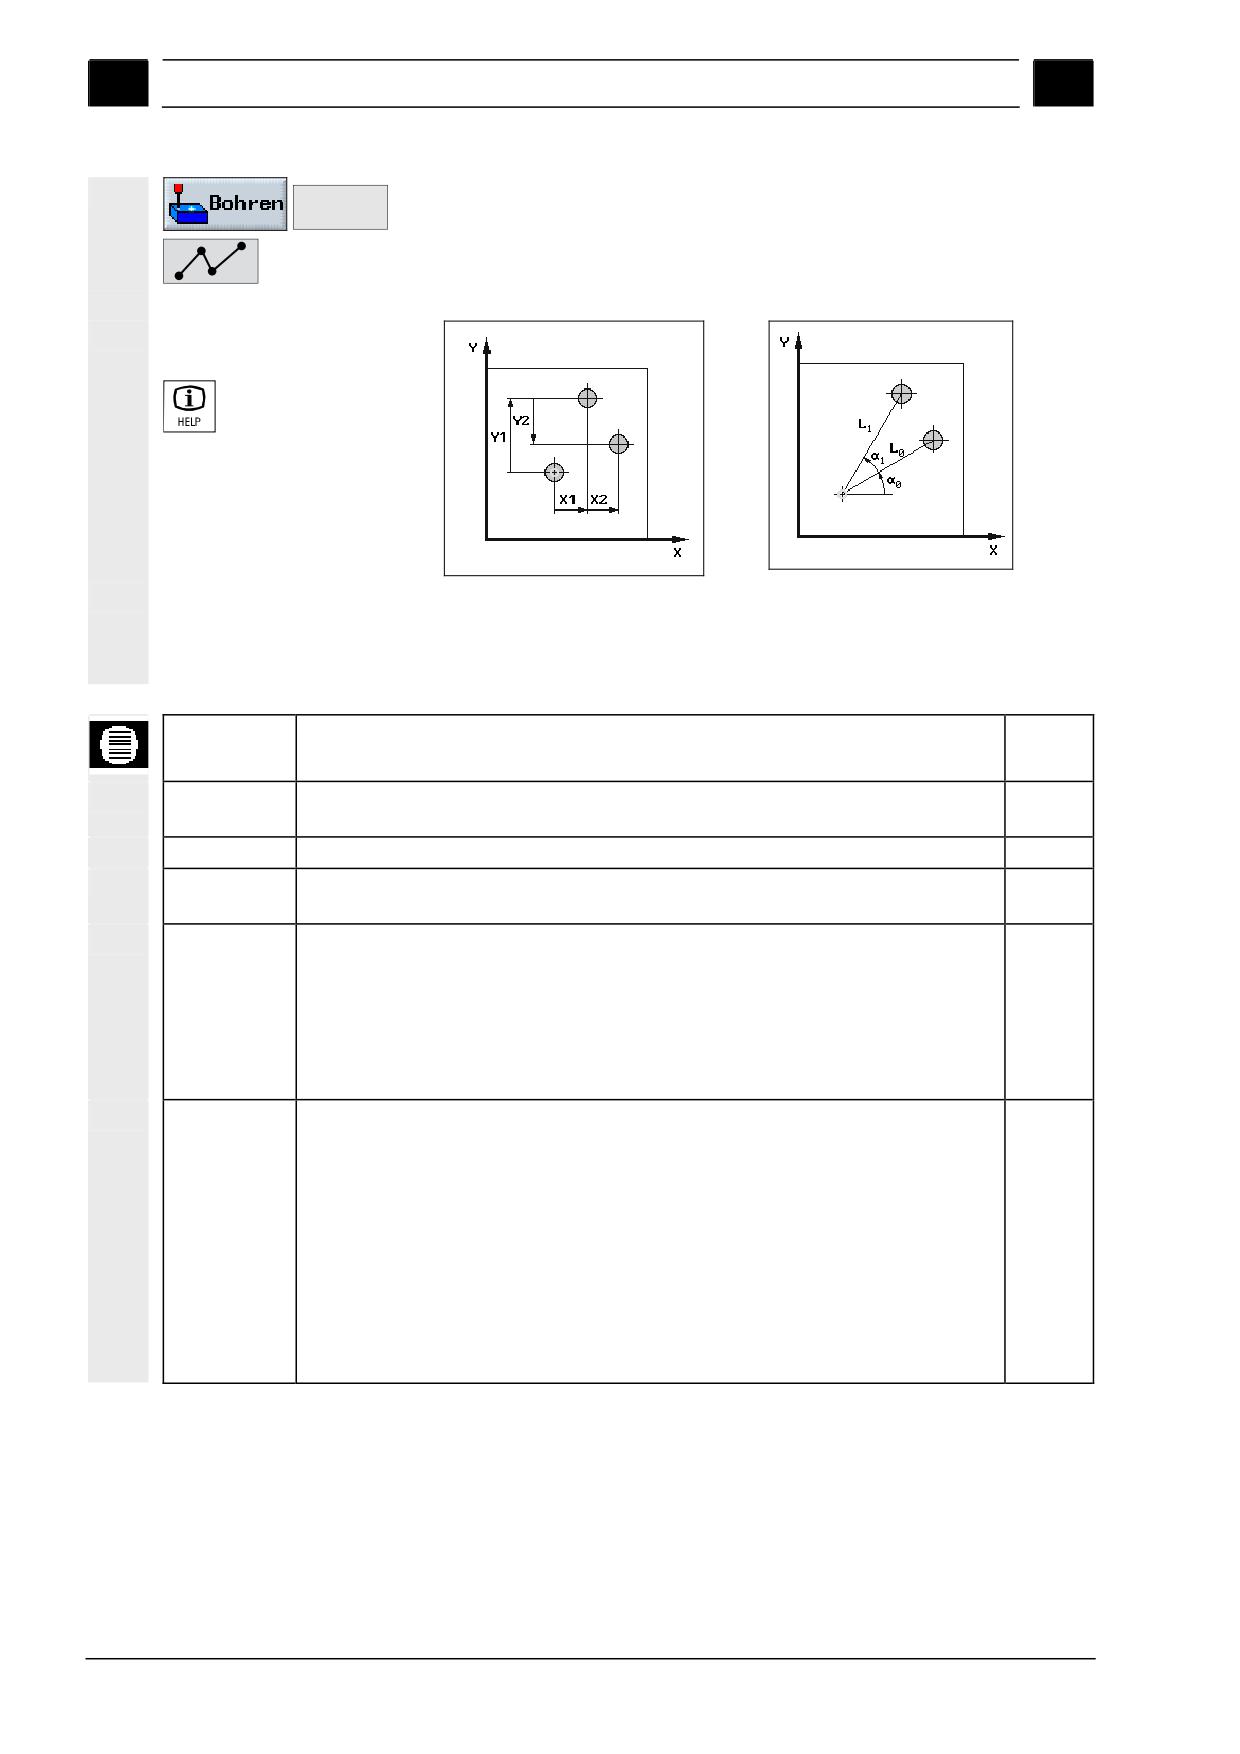
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и
Positio-
nen
>
“Произвольные позиции”.
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Произвольные
Вспомогательная схема “Произвольные
позиции в декартовой системе коорди-
позиции в полярной системе коорди-
нат”
нат”
Параметр
Описание для плоскости XY(без поддержки круговых осей А или B)
Ед. из-
мерен.
Декартова/
Программирование в декартовой или полярной системах координат
полярная
Z0
Высота заготовки (абс. или отн.)
мм
X0
1. Координата X положения центра отверстия (абс. или отн.)
мм
Y0
1. Координата Y положения центра отверстия (абс. или отн.)
мм
Декартова
система:
Координаты X положения центров остальных отверстий (абс. или отн.)
мм
X1 ... X8
Координаты Y положения центров остальных отверстий (абс. или отн.)
мм
Y1 ... Y8
Если необходимо запрограммировать несколько позиций, то уже запрограмми-
рованная позиция сохраняется, и затем повторно открывается диалоговое окно
"Произвольные позиции".
Полярная
система:
Радиус-векторы позиций центров отверстий (абс.).
мм
L1 ... L7
Полярные углы позиций центров отверстий (относительно оси X).
град
α1 ... α7
Положительный полярный угол: Радиус-вектор центра отверстия отклонен
относительно оси X против часовой стрелки.
Отрицательный полярный угол: Радиус-вектор центра отверстия отклонен
относительно оси X против часовой стрелки.
Если необходимо запрограммировать несколько позиций, то уже запрограмми-
рованная позиция сохраняется, и затем повторно открывается диалоговое окно
"Произвольные позиции".
3-250
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание для плоскости XY (с поддержкой круговых осей А или B)
Ед. из-
мерен.
Z0
Высота заготовки (абс. или отн.)
мм
XA:
(Вместо A может программироваться B; вместо X - Y)
X0
1. Координата X положения центра отверстия (абс. или отн.)
мм
A0
1. Координата А положения центра отверстия (абс.)
град
X1 ... X8
Координаты X положения центров остальных отверстий (абс. или отн.)
мм
A1 ... A8
Координаты А положения центров остальных отверстий (абс. или отн.)
град
Если необходимо запрограммировать несколько позиций, то уже запрограмми-
рованные позиции сохраняется, и затем повторно открывается диалоговое окно
"Произвольные позиции".
XYA:
(Вместо A может программироваться B)
X0
1. Координата X положения центра отверстия (абс. или отн.)
мм
Y0
1. Координата Y положения центра отверстия (абс. или отн.)
мм
A0
1. Координата А положения центра отверстия (абс.)
град
X1 ... X5
Координаты X положения центров остальных отверстий (абс. или отн.)
мм
Y1 ... Y5
Координаты Y положения центров остальных отверстий (абс. или отн.)
мм
A1 ... A5
Координаты А положения центров остальных отверстий (абс. или отн.)
град
Если необходимо запрограммировать несколько позиций, то уже запрограмми-
рованная позиция сохраняется, и затем повторно открывается диалоговое окно
"Произвольные позиции".
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-251
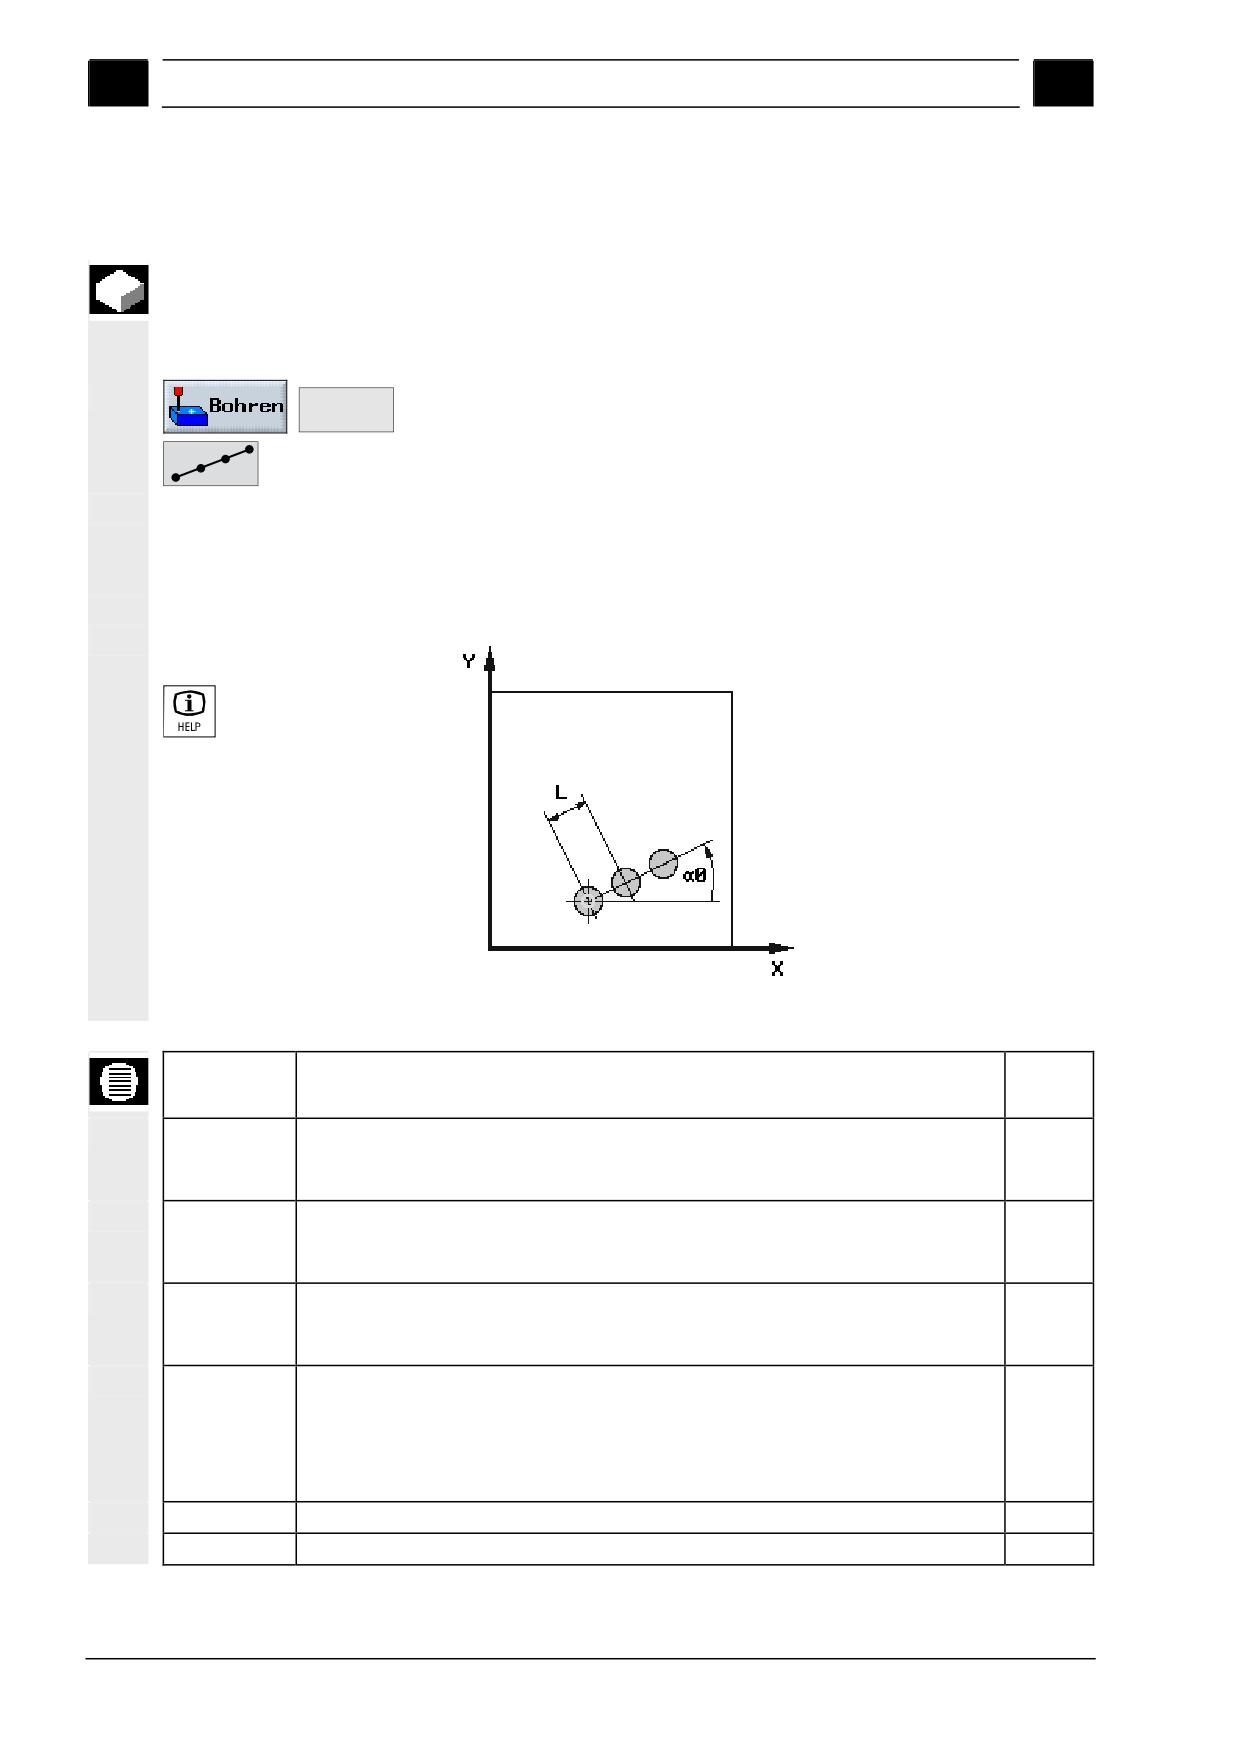
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.10 Линейное расположение отверстий
При помощи этой функции программируется расположение про-
извольного количества отверстий так, что их центры лежат на
одной прямой с равным расстоянием друг от друга.
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и
Positio-
nen >
“Прямая/Массив/Рамка”.
¾ Установите курсор в поле "Прямая/Массив/Рамка". Про-
граммной клавишей "Альтернативно" выберите схему распо-
ложения "Прямая".
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Прямая”
Параметр
Описание
Ед. из-
мерен.
Z0
Высота заготовки (абс. или отн.)
мм
При первичном вызове функции значение Z0 задается в абсолютных координа-
тах.
X0
Координата X исходной точки (центра первого отверстия)
мм
При первичном вызове функции значение X0 задается в абсолютных координа-
тах.
Y0
Координата Y исходной точки (центра первого отверстия)
мм
При первичном вызове функции значение Y0 задается в абсолютных координа-
тах.
α0
Угол наклона прямой к оси X.
град
Положительный угол: Линия отклонена относительно оси X против часовой
стрелки.
Отрицательный угол: Линия отклонена относительно оси X по часовой
стрелке.
L
Расстояние между центрами соседних отверстий.
мм
N
Количество отверстий.
3-252
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
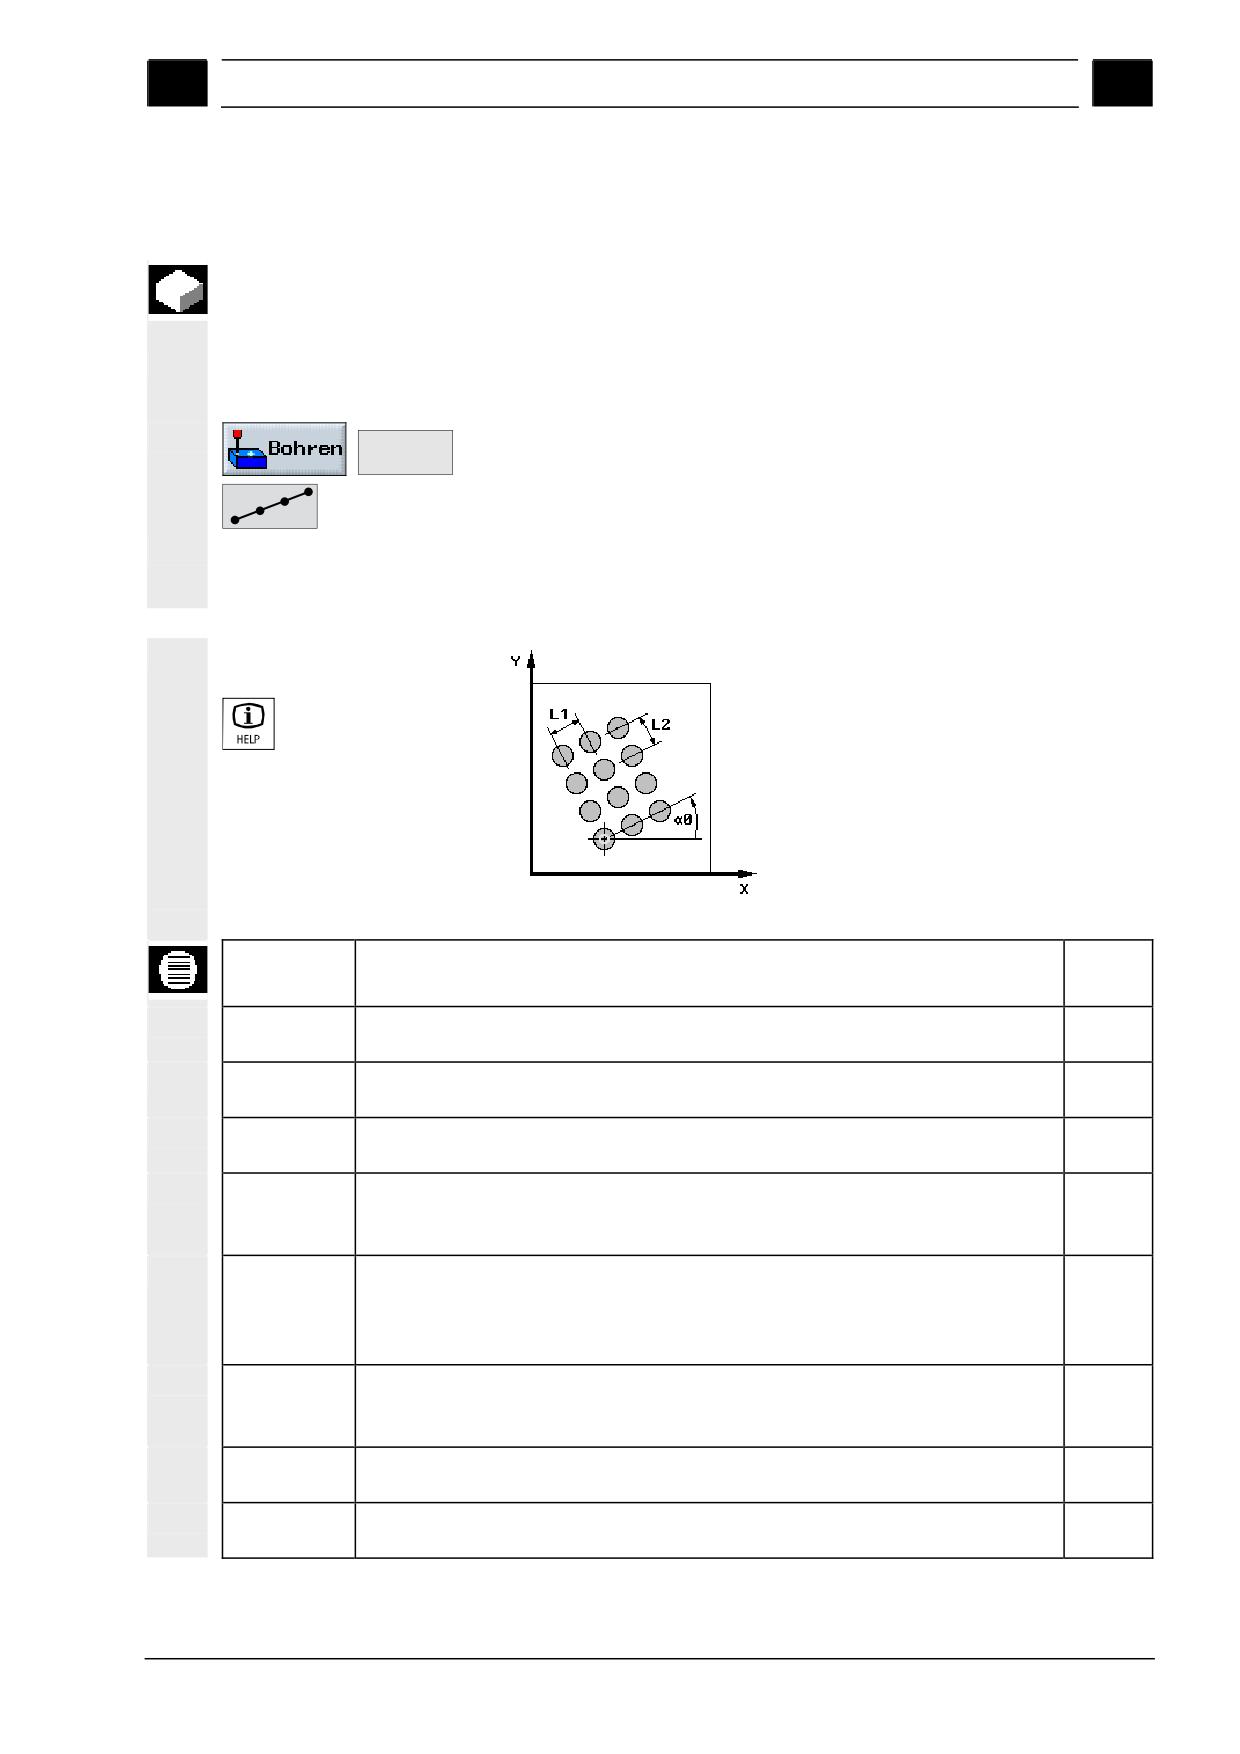
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
3.7.11 Линейный массив отверстий
Программируется расположение произвольного количества от-
верстий так, что их центры лежат на одной или нескольких па-
раллельных прямых с равным расстоянием друг от друга.
Для программирования непрямоугольного массива отверстий,
задают угол αX или αY.
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и
Positio-
nen >
“Прямая/Массив/Рамка”.
¾ Установите курсор в поле "Прямая/Массив/Рамка". Про-
граммной клавишей "Альтернативно" выберите "Массив".
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Массив”
Параметр
Описание
Ед. из-
мерен.
Z0
Высота заготовки (абс. или отн.)
мм
При первом вызове функции значение Z0 задается в абсолютных координатах.
X0
Координата X исходной точки (центра первого отверстия)
мм
При первом вызове функции значение X0 задается в абсолютных координатах.
Y0
Координата X исходной точки (центра первого отверстия)
мм
При первом вызове функции значение Y0 задается в абсолютных координатах.
α0
Угол поворота массива.
град
Положительный угол: Поворот против часовой стрелки.
Отрицательный угол:
Поворот по часовой стрелке.
αX
Угол поворота массива относительно оси X.
град
Положительный: массив повернут относительно оси X против часовой стрелки.
Отрицательный: массив повернут относительно оси X по часовой стрелке.
αY
Угол поворота массива относительно оси Y.
град
Положительный: массив повернут относительно оси Y против часовой стрелки.
Отрицательный: массив повернут относительно оси Y по часовой стрелке.
L1
Расстояние между центрами соседних отверстий в направлении оси X.
мм
L2
Расстояние между центрами соседних отверстий в направлении оси Y.
N1
Количество отверстий по оси X.
N2
Количество отверстий по оси Y.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-253
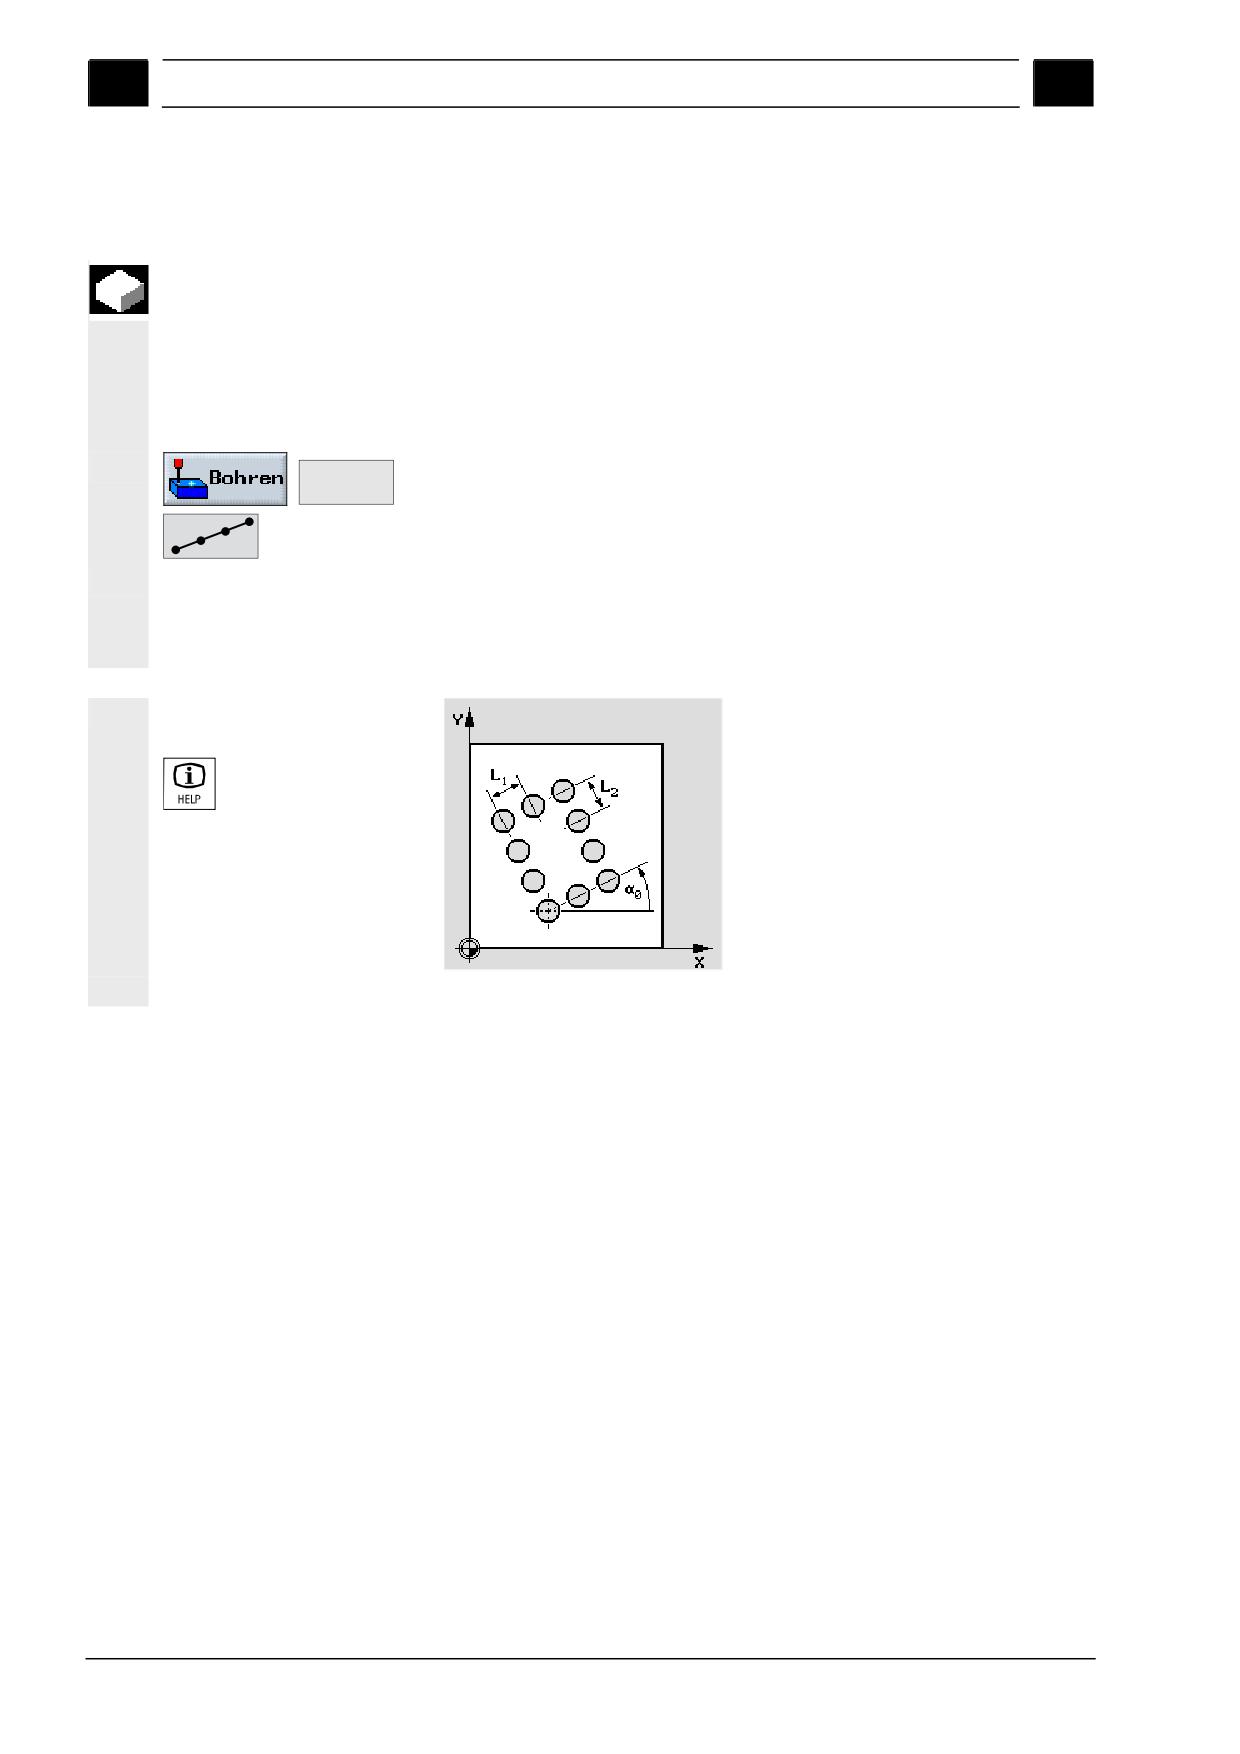
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.12 Расположение отверстий по рамке
При помощи этой функции программируется расположение про-
извольного количества отверстий так, что их центры образуют
четырехугольник. Расстояния между центрами соседних отвер-
стий по разным направлениям могут быть различными.
Для программирования расположения отверстий по ромбу задают
угол αX или αY.
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и
Positio-
nen >
“Прямая/Массив/Рамка”.
¾ Установите курсор в поле "Прямая/Массив/Рамка". Про-
граммной клавишей "Альтернативно" выберите схему распо-
ложения "Рамка".
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Рамка”
3-254
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание
Ед. из-
мер.
Z0
Высота заготовки (абс. или отн.)
мм
При первичном вызове функции значение Z0 задается в абсолютных координа-
тах.
X0
Координата X исходной точки (центра первого отверстия)
мм
При первичном вызове функции значение X0 задается в абсолютных координа-
тах.
Y0
Координата Y исходной точки (центра первого отверстия)
мм
При первичном вызове функции значение Y0 задается в абсолютных координа-
тах.
α0
Угол наклона рамки относительно оси X.
град
Положительный угол: Рамка повернута относительно оси X против часовой
стрелки.
Отрицательный угол:
Рамка повернута относительно оси X по часовой
стрелке.
αX
Угол поворота массива относительно оси X.
град
Положительный: массив повернут относительно оси X против часовой стрелки.
Отрицательный: массив повернут относительно оси X по часовой стрелке.
αY
Угол поворота массива относительно оси Y.
град
Положительный: массив повернут относительно оси Y против часовой стрелки.
Отрицательный: массив повернут относительно оси Y по часовой стрелке.
L1
Расстояние между центрами соседних отверстий по оси X.
мм
L2
Расстояние между центрами соседних отверстий по оси Y.
N1
Количество отверстий по оси X.
N2
Количество отверстий по оси Y.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-255
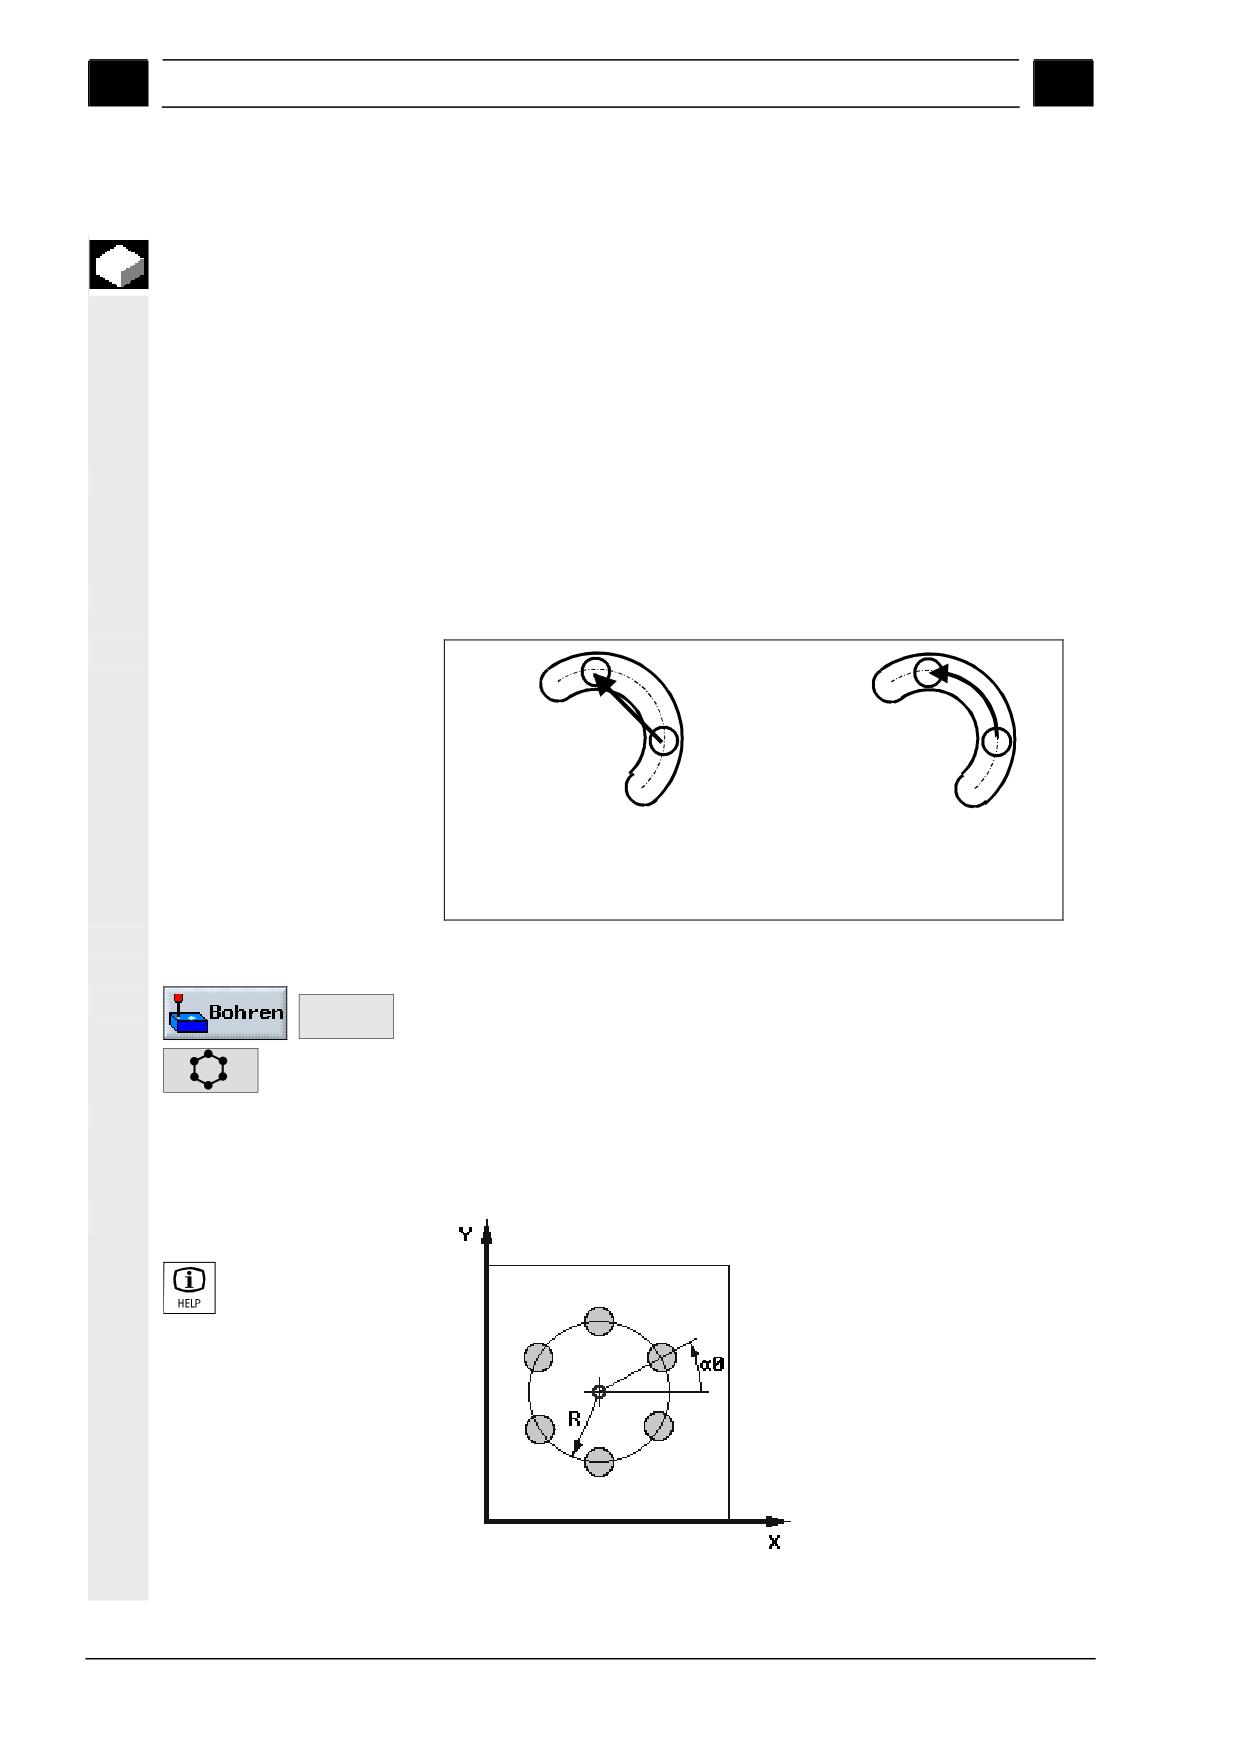
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.13 Расположение отверстий по окружности
Программируется расположение произвольного количества от-
верстий так, что их центры лежат на окружности заданного ра-
диуса. Базовый угол α0 (для центра первого отверстия) отсчиты-
вается от оси X. Угол между радиус-векторами центров отверстий
рассчитывается системой ЧПУ в зависимости от их количества.
Значение этого угла одинаково для всех отверстий.
При применении круговых осей A-или B угол относится к предва-
рительно заданной исходной точке (A0).
Выбор XA применяется в случае, если при обработке должна
использоваться круговая ось.
При этом ось ординат не используется, т.е. ось ординат должна
позиционироваться заранее.
Инструмент может перемещаться к следующей позиции как по
прямой, так и по круговой траектории.
Das Werkzeug fährt die Positionen
Das Werkzeug fährt die Positionen
auf einer Geraden an. In einer
auf der programmierten Kreisbahn
Kreisnut kann deshalb eine Kontur-
an. In einer Kreisnut entsteht
verletzung entstehen.
keine Konturverletzung.
Перемещение в следующую позицию по прямой или круговой траектории
¾ Нажмите программные клавиши " Обр. отверст ", "Позиции" и
Positio-
nen >
"Окружность/Дуга".
¾ Установите курсор в поле "Окружность/ Дуга" и сделайте вы-
бор между окружностью и дугой программной клавишей "Аль-
тернативно".
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Отверстия по окружности”
3-256
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание для плоскости XY(без поддержки круговых осей А и B)
Ед. из-
мерен.
Z0
Высота заготовки (абс.. или отн.)
мм
X0
Координата X положения центра окружности (абс. или отн.)
мм
Y0
Координата Y положения центра окружности (абс. или отн.)
мм
α0
Базовый угол (для центра первого отверстия) относительно оси X.
град
Положительный угол: центр первого отверстия отклонен от оси X против
часовой стрелки.
Отрицательный угол:
центр первого отверстия отклонен оси X по часовой
стрелке.
R
Радиус окружности
мм
N
Количество обрабатываемых отверстий.
FP
Подача для позиционирования.
мм/мин
Позициониро-
По прямой: Инструмент перемещается в следующую позицию с ускоренным
вание
ходом по прямой траектории.
По дуге окружности:
Инструмент перемещается в следующую позицию по
круговой траектории.
на заданной подаче (FP).
Параметр
Описание для плоскости XY (с поддержкой круговой оси А/B)
Ед. из-
мерен.
Z0
Высота заготовки (абс.. или отн.)
мм
X0
Координата X исходной точки (абс. или отн.)
мм
A0
Исходный угол (абс.).
град
Угол для центра первого отверстия относительно оси X.
Положительный угол: центр первого отверстия отклонен от оси X против
часовой стрелки.
Отрицательный угол:
центр первого отверстия отклонен относительно оси X
по часовой стрелке.
N
Количество обрабатываемых отверстий.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-257
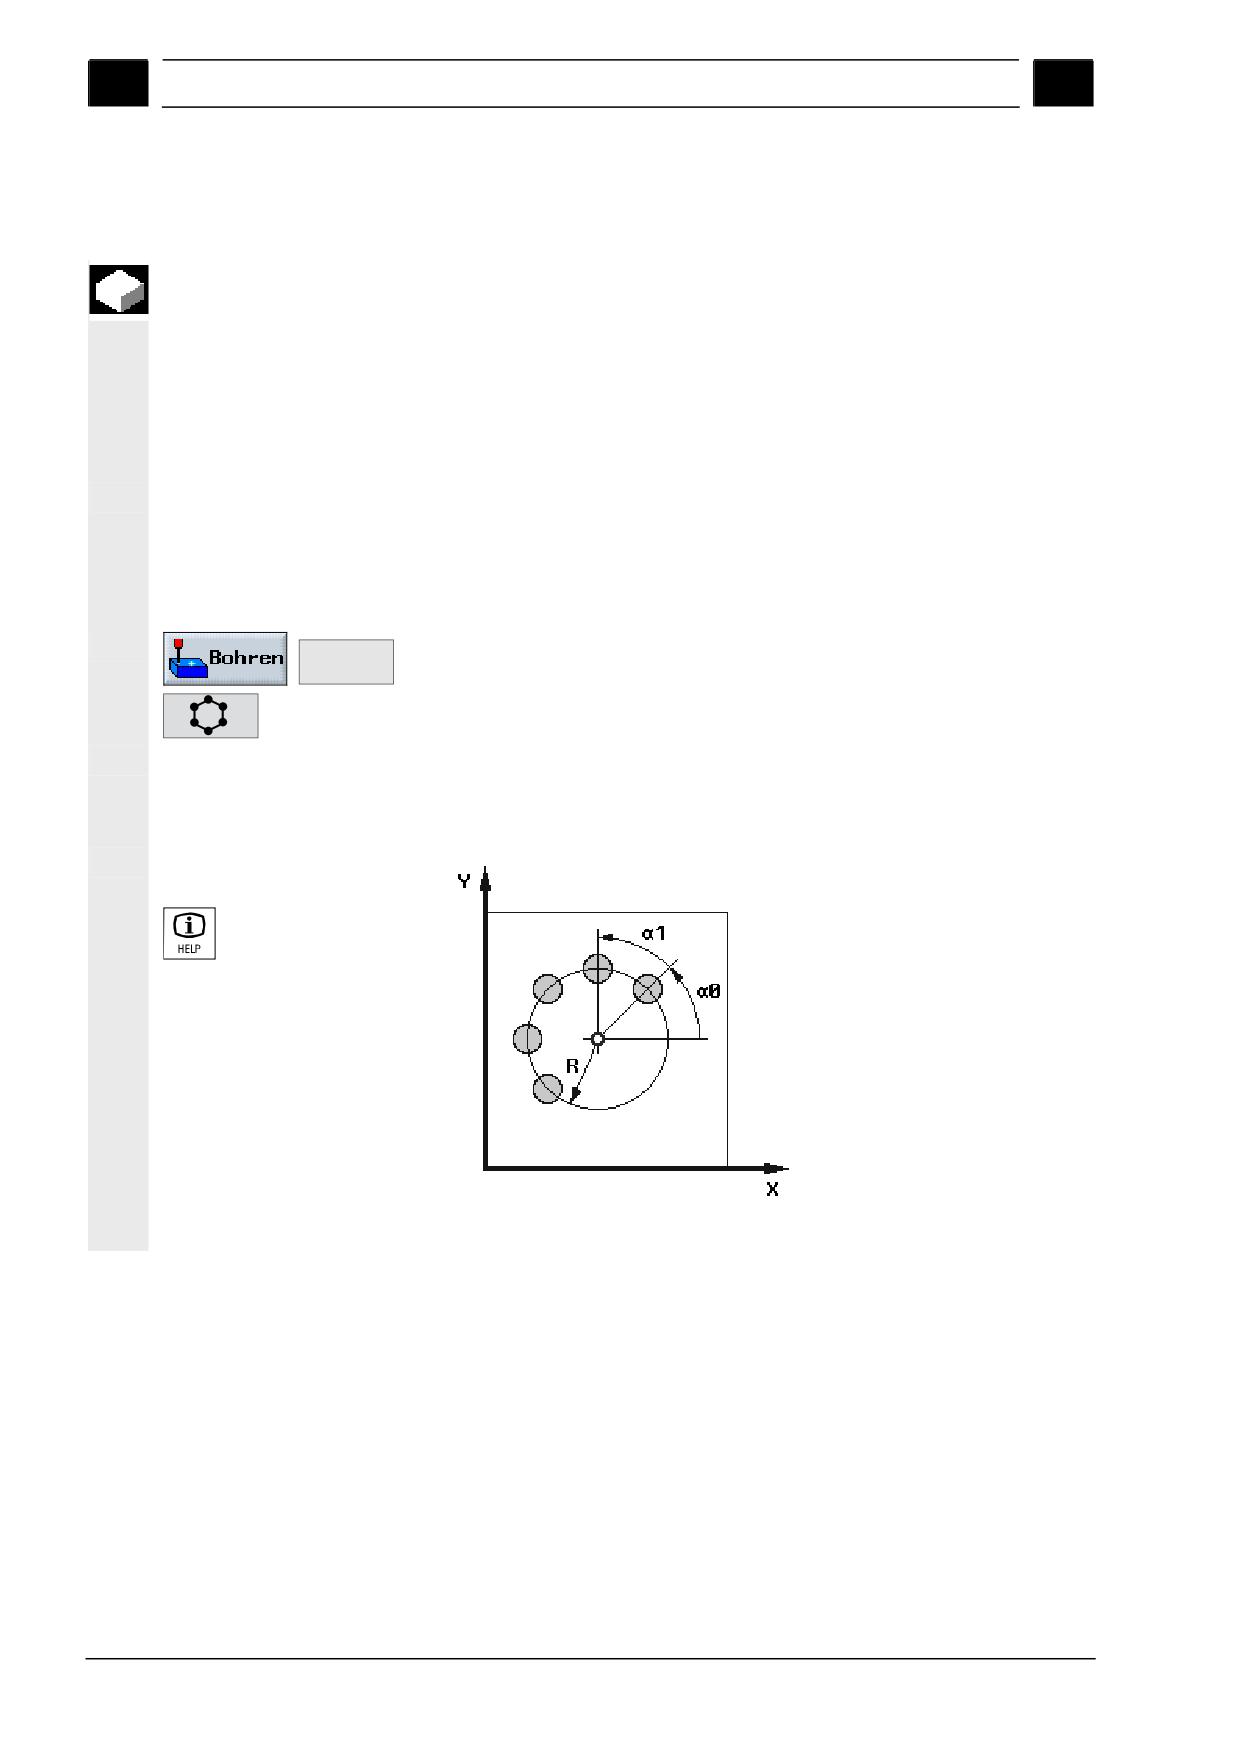
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.14 Расположение отверстий по дуге
При помощи этой функции программируется расположение про-
извольного количества отверстий так, что их центры лежат на
дуге окружности определенного радиуса
Инструмент может перемещаться к следующей позиции как по
прямой, так и по круговой траектории (только при выборе XY).
(Подробное описание дается в разделе “Расположение отверстий
по окружности”.
Выбор XA применяется в случае, если при обработке должна
использоваться круговая ось.
При этом ось ординат не используется, т.е. ось ординат должна
позиционироваться заранее.
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и “
Positio-
nen >
Окружность/Дуга ”.
¾ Установите курсор в поле " Окружность/Дуга ". Программной
клавишей "Альтернативно" выберите схему расположения
"Дуга".
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Отверстия по дуге”
3-258
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Параметр
Описание для плоскости XY (без круговой оси А/B)
Ед. из-
мерен.
Z0
Высота заготовки (абс.. или отн.)
мм
X0
Координата X положения центра дуги (абс. или отн.)
мм
Y0
Координата Y положения центра дуги (абс. или отн.)
мм
α0
Базовый угол (для центра первого отверстия) относительно оси X.
град
α1
Угол между радиус-векторами центров соседних отверстий.
град
Положительный: отверстия в группе расположены против часовой стрелки
относительно первого отверстия.
Отрицательный: отверстия в группе расположены по часовой стрелке относи-
тельно первого отверстия.
R
Радиус дуги.
мм
N
Количество обрабатываемых отверстий.
FP
Подача для позиционирования.
мм/мин
Позициониро-
По прямой:
Инструмент перемещается в следующую позицию по прямой
вание
траектории с ускоренным ходом.
По дуге окружности:
Инструмент перемещается в следующую позицию по
круговой траектории.
на заданной подаче (FP).
Параметр
Описание для плоскости XY (с круговой осью А/B)
Ед. из-
мерен.
Z0
Высота заготовки (абс.. или отн.)
мм
X0
Координата X исходной точки (абс. или отн.)
град
A0
Исходный угол (абс.).
град
Угол для центра первого отверстия относительно оси X.
A1
Угол поворота (абс.).
град
после обработки отверстия производится поворот на угол А1 для перехода к
следующей позиции.
Положительный угол: поворот против часовой стрелки.
Отрицательный угол:
поворот по часовой стрелке.
N
Количество обрабатываемых отверстий.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-259
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.15 Активирование и отключение позиций в схемах расположения отверстий
Отключение позиций может осуществляться в следующих схемах
расположения:
• Прямая
• Линейный массив
• Рамка
• Окружность (только в плоскости XY)
• Дуга окружности (только в плоскости XY).
Обработка отверстий, соответствующих отключенным позициям,
не производится.
Отключение/ активиро-
вание позиций
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции”.
Positio-
nen >
¾ Нажмите программные клавиши “Прямая/Массив/Рамка” или
или
“Окружность/Дуга”.
Pos. aus-
¾ Нажмите программную клавишу “Откл. поз.”.
blenden >
Откроется окно “Отключить позиции”.
При этом отображается номер текущей позиции, координаты ее
положения (X, Y) и состояние (активно/отключено).
На схеме отключенные позиции обозначаются точками. Текущая
позиция выделена окружостью.
¾ Задайте в поле "Позиция" номер позиции (по порядку обра-
ботки), которую необходимо отключить.
- ИЛИ -
Position
¾ Нажмите программную клавишу "Позиция + ", чтобы выбрать
+
следующую позицию (в порядке обработки).
- ИЛИ -
Position
¾ Нажмите программную клавишу "Позиция - ", чтобы выбрать
-
предыдущую позицию (в порядке обработки).
¾ Нажмите программную клавишу "Альтернативно", чтобы акти-
вировать или отключить текущую позицию.
3-260
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Одновременное акти-
вирование или отклю-
чение всех позиций
Alle aus-
¾ Нажмите программную клавишу "Отключить все", чтобы од-
blenden
новременно отключить все позиции.
Alle ein-
¾ Нажмите программную клавишу "Активировать все", чтобы
blenden
одновременно активироввать все позиции.
3.7.16 Обход выступов между отверстиями
Функция
Выступ, находящийся между двумя группами отверстий, обходит-
ся инструментом сверху. Высота выступа может программиро-
ваться как в абсолютных, так и в относительных координатах.
По окончании обработки отверстий первой группы инструмент
перемещается с ускоренным ходом вдоль инструментальной оси
до уровня “запрограммированная высота выступа + безопасное
расстояние”. На этом уровне производится перемещение инстру-
мента с ускоренным ходом в новую позицию обработки. Затем
инструмент перемещается с ускоренным ходом вдоль инструмен-
тальной оси до уровня “Z0 схемы расположения отверстий+
безопасное расстояние”.
¾ Нажмите программные клавиши “Обр. отверст”, “Позиции” и
Positio-
nen >
“Выступ”.
Hindernis
Указание
В данном случае рассмотрен только выступ, находящийся между
двумя схемами расположения отверстий.
Если позиция замены инструмента и запрограммированная плос-
кость отвода находятся ниже поверхности выступа, то инстру-
мент перемещается до уровня плоскости отвода и затем в новую
позицию обработки без учета наличия выступа. Поверхность вы-
ступа не должна находиться выше плоскости отвода.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-261
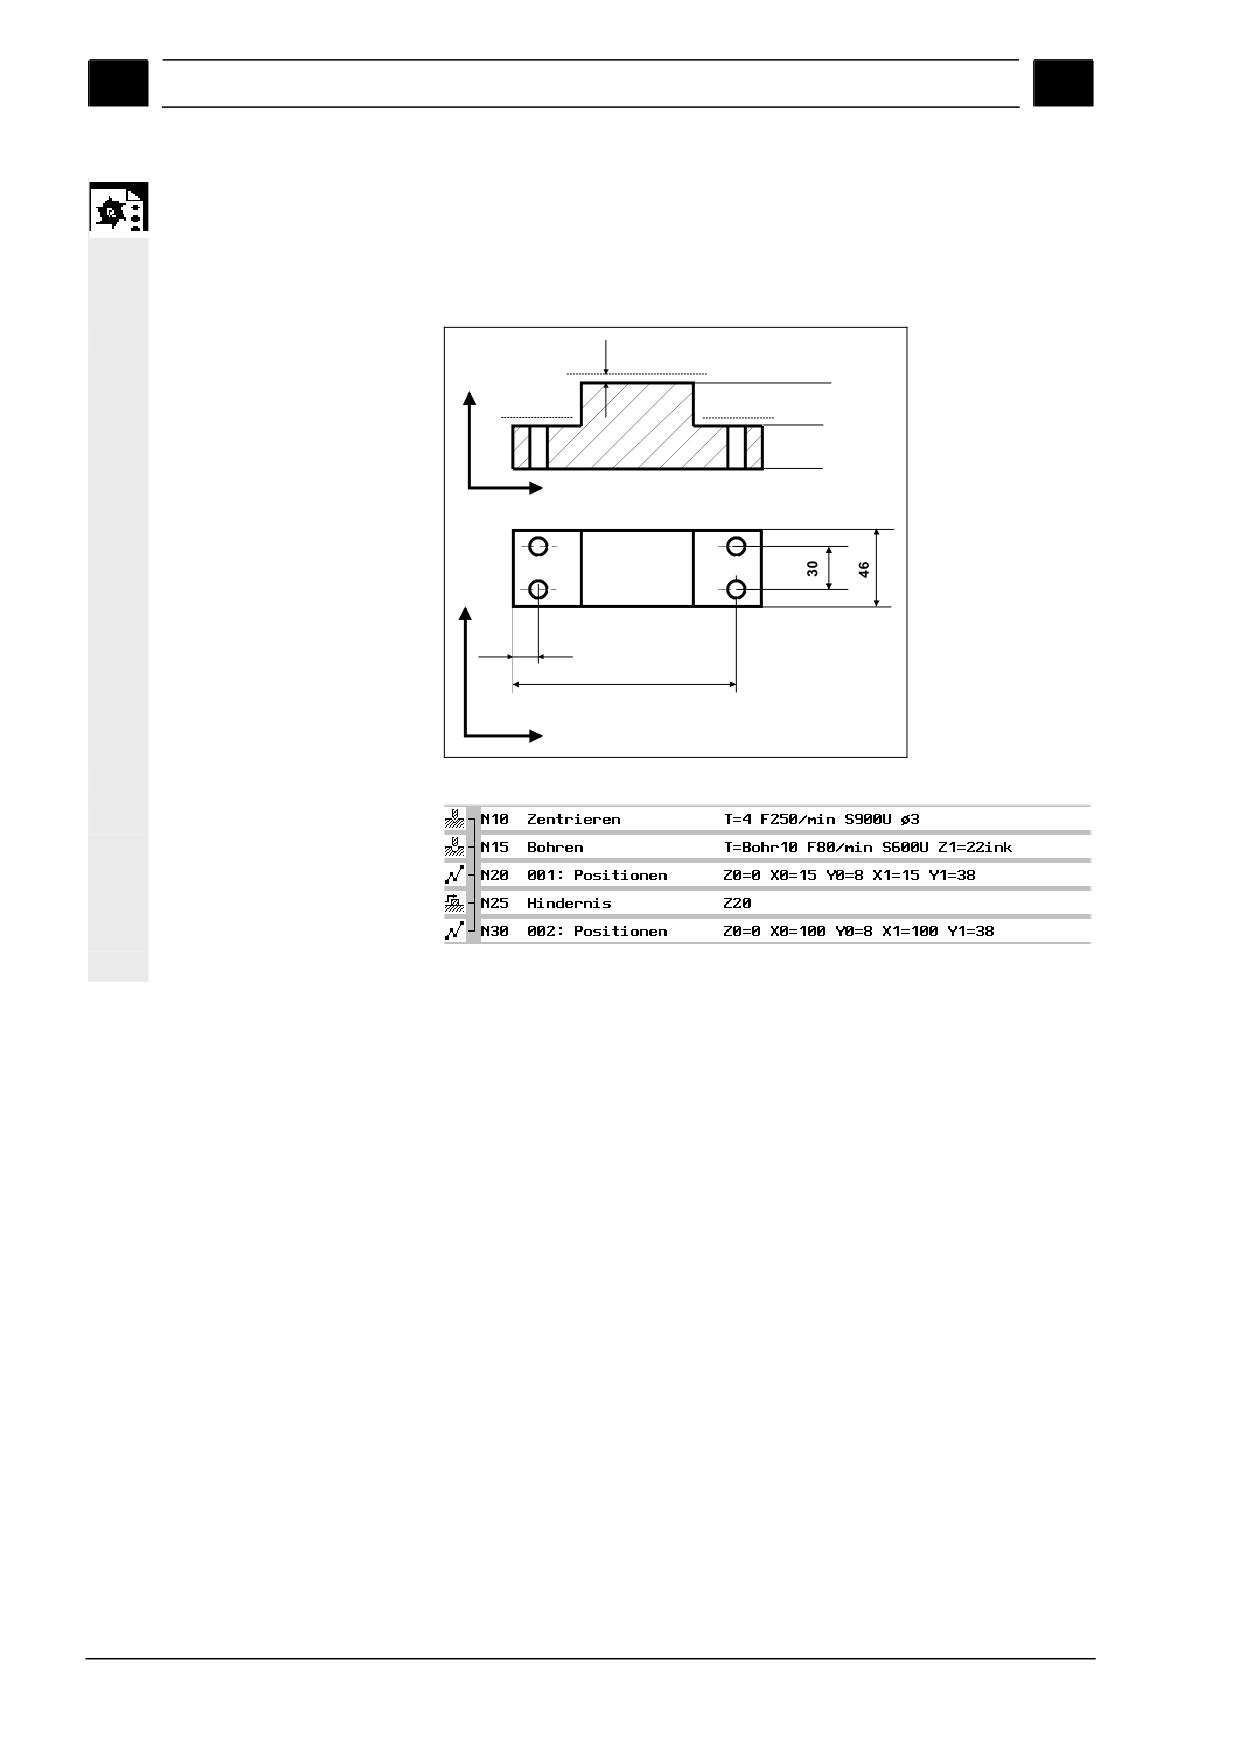
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
Пример программирова-
Сверление 4 отверстий при наличии выступа.
ния
Сначала производится зацентровка, а затем сверление отвер-
стий. После задания координат положения отверстий первой
группы (X=15), программируется выступ. Затем программируются
координаты положения второй группы отверстий (X=100).
Sicherheitsabstand (SC)
Z
Z=20
Z=0
Z=-20
X
Y
15
100
X
Чертеж детали
Фрагмент программы обработки отверстий при наличии выступа
3-262
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
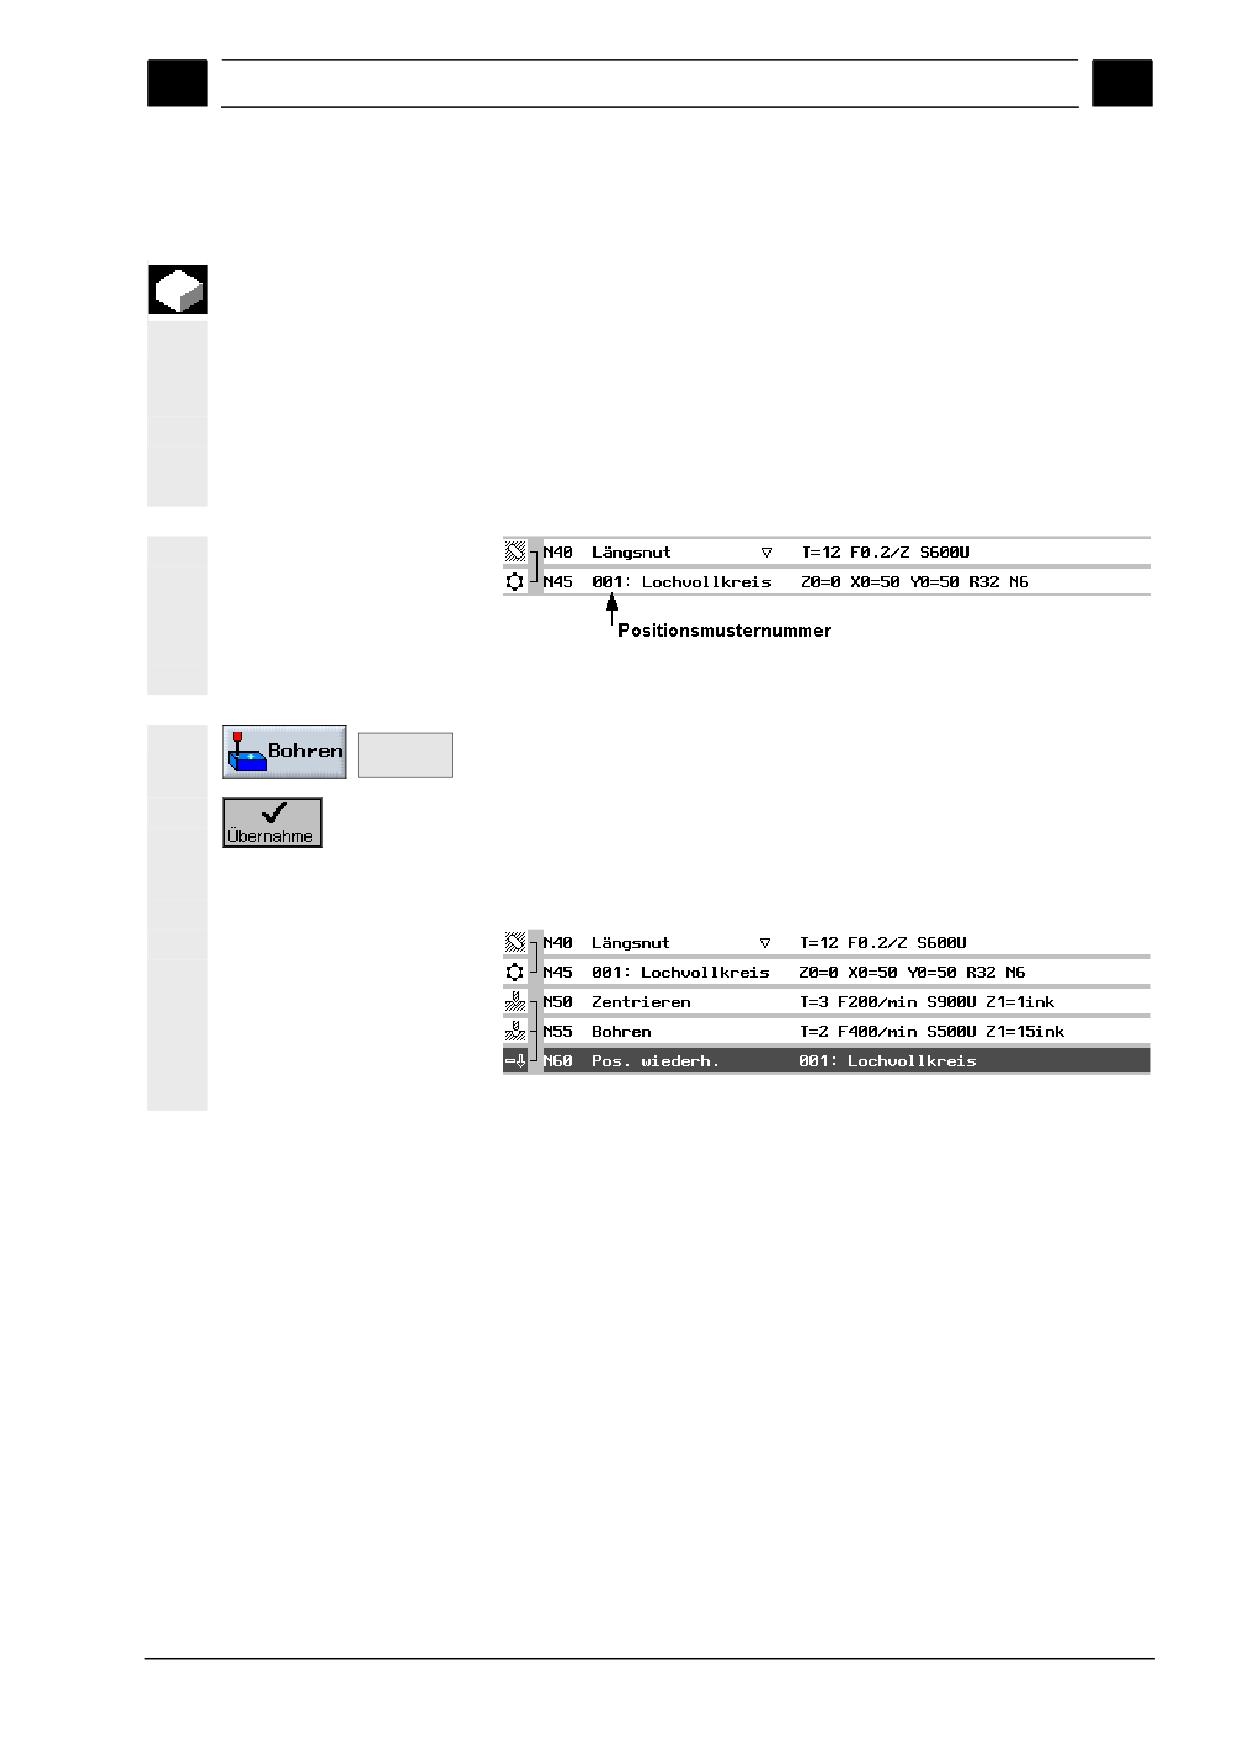
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
3.7.17 Повтор обработки позиций
Функция
Для повторной обработки отверстий по уже запрограммирован-
ной схеме применяется функция “Повторить позиции”.
При этом должен быть указан номер схемы расположения отвер-
стий. ShopMill присваивает эти номера автоматически. В про-
грамме они располагаются сразу после номера кадра.
Фрагмент программы, номер схемы расположения = 001
¾ Нажмите программные клавиши “Обр. отверст”, “Повторить
Positionen
wiederh.
позиции”.
¾ Введите номер схемы расположения, например, 1, и нажмите
программную клавишу "Принять". Выбранная схема может
быть обработана еще раз.
Фрагмент программы, повтор схемы расположения позиций 60
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-263
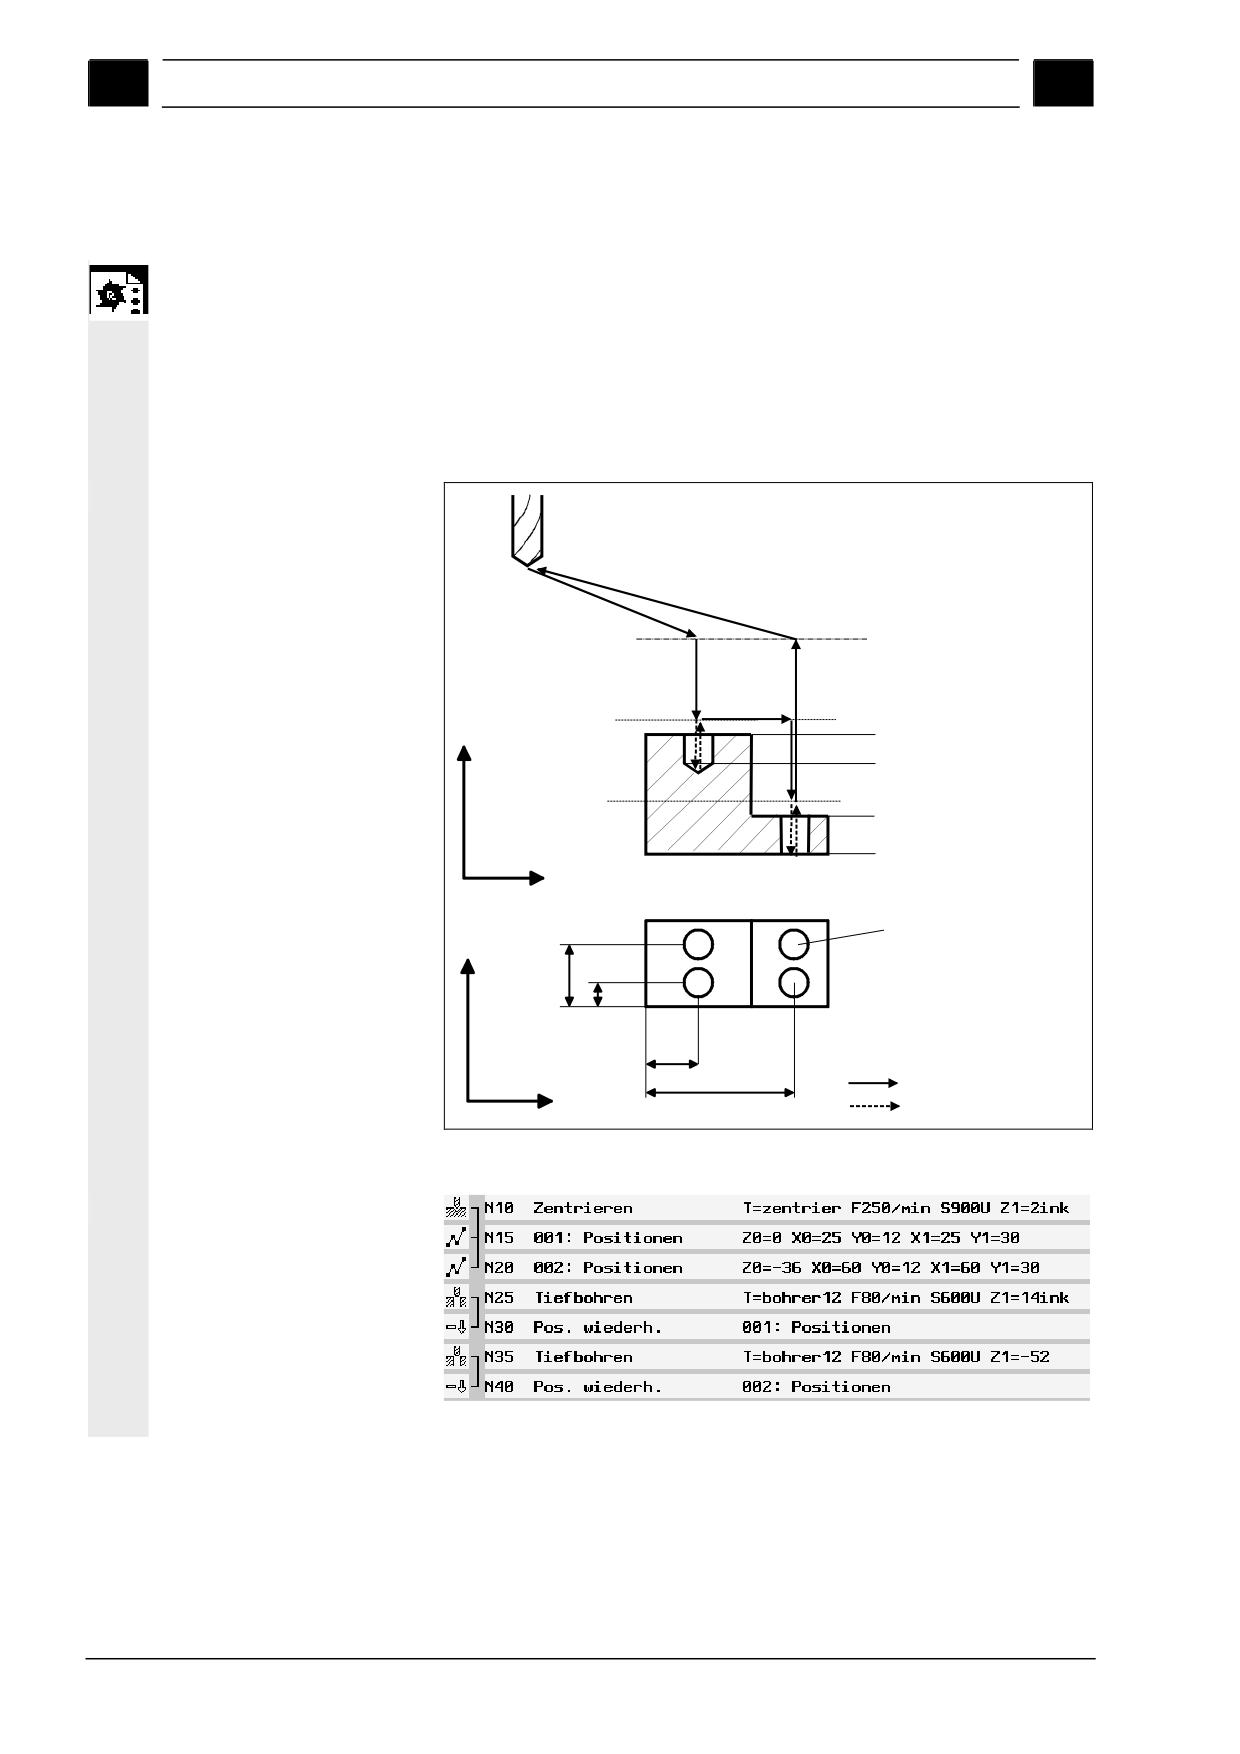
Программирование с ShopMill
01/2008
3
3.7 Обработка отверстий
3
3.7.18 Примеры программирования операции сверления
Сверление отверстий, нахо-
Задача: Обрабатываемая заготовка содержит уступ. Необходимо изго-
дящихся на различной высо-
товить 2 сквозных и 2 глухих отверстия Ø 12 мм, находящиеся на разной
те
высоте.
Программирование:
Зацентровка всех 4 отверстий.
Глубокое сверление глухих отверстий с функцией удаления стружки.
Глубокое сверление сквозных отверстий с функцией стружкодробления.
Werkzeug
Rückzugsebene
Sicherheits-
Z
abstand
Z0
für Z=0
Z-14
Sicherheits-
abstand
Z-36
für Z= -36
Z-50
X
4 Bohrungen
Y
Durchmesser 12 mm
30
12
25
60
Eilgang
X
Bearbeitungsvorschub
Чертеж детали и схема обработки
Фрагмент программы
3-264
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
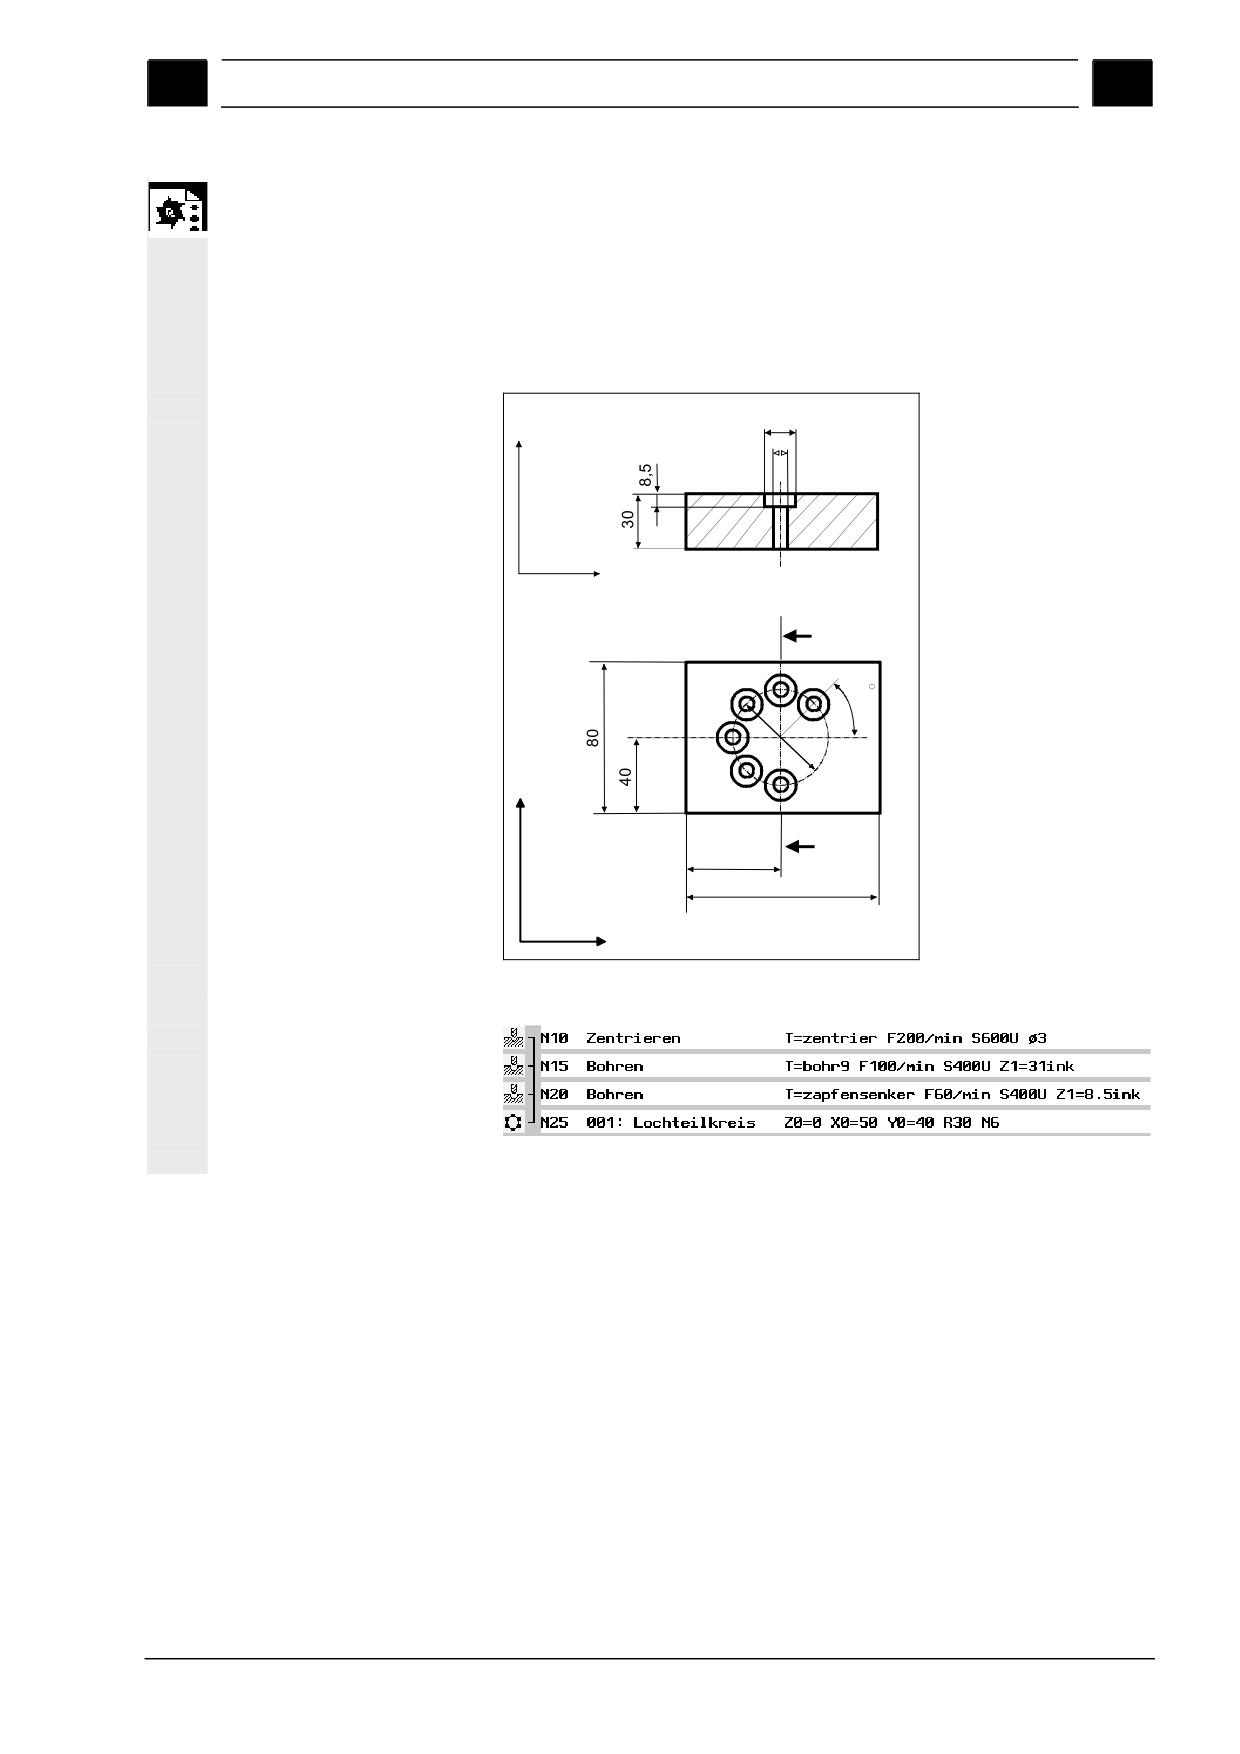
01/2008
Программирование с ShopMill
3
3.7
Обработка отверстий
3
Сверление с после-
Необходимо изготовить группу сквозных отверстий с цилиндриче-
дующим зенкованием
скими углублениями под головки болтов. Отверстия расположены
по дуге окружности.
При программировании для зенковки с направляющей цапфой
значения коррекции должны быть заданы в параметре D2 (см.
раздел "Задание инструментов и их коррекций").
Z
15
Schnitt A-B
9
X
B
45
60
Y
A
50
100
X
Чертеж детали
Фрагмент программы
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-265
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
3.8
Фрезерование
3.8.1
Фрезерование плоскости
При помощи этого цикла обрабатываются плоские поверхности
заготовок. Обработка ориентирована только на плоскости с пря-
моугольной геометрией. Прямоугольник рассчитывается из коор-
динат угловых вершин 1 и 2, которые заданы в заголовке про-
граммы.
Обработка может производиться с пространственными ограниче-
ниями или без них.
Для обработки детали с 4 ограничениями применяется цикл обра-
ботки кармана.
Цикл может применяться как для черновой, так и для чистовой
обработки:
Черновая:
• Многократное фрезерование плоскости
• Поворот инструмента производится над кромками заготовки.
Чистовая:
• Однократное фрезерование плоскости.
• Поворот инструмента производится на уровне безопасного
расстояния в горизонтальной плоскости (X/Y).
• Отвод фрезы.
Подача на глубину осуществляется всегда вне материала заго-
товки.
При необходимости фрезерования фаски применяют цикл фрезе-
рования прямоугольного выступа.
При плоском фрезеровании эффективный диаметр фрезы зало-
жен в параметрах станка.
См. документацию на станок.
Исходная точка
При вертикальном фрезеровании исходная точка находится все-
гда сверху или снизу. При горизонтальном фрезеровании - справа
или слева.
По возможности обработка должна производиться от наружного
контура.
Положение исходной точки отображается на вспомогательной
схеме.
¾ Нажмите программные клавиши "Фрезерование" и "Плоское
Plan-
fräsen
>
фрезерование".
3-266
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Выбор направления
обработки
Выберите направления обработки в поле "Направление" нажати-
ем программной клавиши "Альтернативно".
• Одинаковое направление строчек
• Переменное направление строчек
Выбор ограничений
Для выбора необходимого ограничения нажмите соответствую-
щую программную клавишу.
Выбранные ограничения отображаются на вспомогательной схе-
ме в штриховой графике.
Параметр
Описание
Ед. из-
мер.
Вид обработки
Черновая:
Фрезерование до достижения запрограммированного припуска под чистовую
обработку.
Чистовая:
Плоскость обрабатывается однократно. После обработки каждой строчки про-
изводится отвод инструмента.
Направление
обработки
Одинаковое направление строчек
Переменное направление строчек
X0, Y0
Координаты X и Y первой угловой вершины плоскости (абс. или отн.)
мм
Z0
Высота заготовки (абс. или отн.).
X1
Координата X второй угловой вершины плоскости (абс. или отн.).
мм
Y1
Координата Y второй угловой вершины плоскости (абс. или отн.).
Z1
Высота готовой детали (абс. или отн.).
DXY
Максимальная подача на врезание в плоскости XY (зависит от диаметра
мм
фрезы).
%
Альтернативно может задаваться подача на врезание в плоскости XY в %, как
отношение величины подачи на врезание (мм) к диаметру фрезы (мм).
DZ
Max. Максимальная подача на врезание в направлении оси Z.
мм
UZ
Припуск под чистовую обработку.
мм
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-267
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
При чистовой обработке должен задаваться тот же самый при-
пуск под чистовую обработку, что и при черновой обработке. Ве-
личина припуска под чистовую обработку используется для пози-
ционирования при отводе инструмента.
Пример программирова-
С поверхности заготовки должен быть удален слой материала толщиной
ния плоского фрезерова-
10 мм. При этом 8 мм снимается в режиме чернового фрезерования и 2
мм - припуск под чистовую обработку. Диаметр фрезы - 40 мм.
ния
Размеры заготовки: X0=0, Y0=0, Z0=10, X1=100 абс., Y1=50 абс., Z1=0
абс
Schruppen
Schlichten
Z0=10
UZ=2
Z1=0
Z
Z=-40
100
X
Плоское фрезерование: Черновое и черновое
Черновое фрезерование плоскости
Чистовое фрезерование плоскости
Фрагмент программы, черновое и чистовое фрезерование плоскости
3-268
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
3.8.2
Обработка прямоугольных карманов
Для обработки прямоугольных карманов используется функция
"Прямоугольный карман".
При этом возможны следующие варианты обработки.
• Изготовление кармана в сплошном материале.
• Предварительное засверливание в центре обработки. Приме-
няется в случае отсутствия режущей перемычки в центре тор-
ца фрезы. При этом последовательно программируются кадры
для сверления, обработки кармана и задания координат.
• Обработка предварительно изготовленного кармана (см. па-
раметр “Удаление материала”).
Исходная точка обработки кармана выбирается в зависимости от
того, как нанесены размеры кармана в рабочем чертеже детали.
Подвод/отвод инстру-
1. Инструмент с ускоренным ходом перемещается в центр кар-
мента
мана на уровне плоскости отвода, затем опускается до уровня
безопасного расстояния.
2. Производится подача на врезание в соответствии с выбран-
ным способом врезания.
3. Осуществляется выбранный вид обработки кармана. Направ-
ление обработки - от центра кармана.
4. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния.
Вид обработки
При фрезеровании прямоугольных карманов можно применять
следующие виды обработки:
• Черновая обработка
При черновой обработке припуск снимается послойно с на-
правлением из центра кармана до достижения глубины карма-
на Z1.
• Чистовая обработка
При чистовой обработке в первую очередь всегда обрабаты-
ваются стенки кармана. При этом подвод инструмента осуще-
ствляется по траектории в виде четверти окружности, плавно
переходящей в контур округленного угла кармана. Последняя
подача на врезание используется для обработки дна. Направ-
ление обработки - из центра.
• Чистовая обработка стенок кармана
Чистовая обработка стенок кармана производится подобно
чистовой обработке, но без обработки дна кармана.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке кармана.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-269
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
¾ Нажмите программные клавиши “Фрезерование”, “Карман” и
Tasche
>
“Прямоугольный карман”.
Rechteck-
tasche
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Фрезерование прямоугольного кармана”
Если при чистовой обработке был задан радиус углов кармана R
= 0, то при обработке фаски для параметра R необходимо задать
радиус чистовой фрезы.
Параметр
Описание
Ед. из-
мерен.
T, F, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя”.
Положение
Существует 5 возможных вариантов положения исходной точки:
исходной точ-
• Центр кармана
ки
• Левый нижний угол
• Правый нижний угол
• Левый верхний угол
• Правый верхний угол
Исходная точка (выделенная желтым цветом) будет отображена на вспомога-
тельной схеме.
Вид обработки
Черновая:
Чистовая
Чистовая обработка стенок кармана
Фрезерование фаски
Единичный
Фрезеруется один прямоугольный карман с исходной точкой (X0, Y0, Z0).
Несколько по
Фрезеруется несколько карманов с расположением по определенной схеме,
схеме
например, по окружности, дуге, в виде прямоугольного массива и т.д.
Координаты исходной точки кармана:
X0
Координата X (только при обработке единичного кармана), абс. или отн..
мм
Y0
Координата Y (только при обработке единичного кармана), абс. или отн.
мм
Z0
Высота заготовки (только при обработке единичного кармана), абс. или отн.
мм
3-270
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
W
Ширина кармана
мм
L
Длина кармана
мм
R
Радиус округления углов кармана.
мм
α0
Угол поворота кармана относительно оси X.
град
Z1
Глубина кармана относительно Z0 (абс. или отн.) (не для обработки фаски)
мм
DXY
max. Максимальная подача на врезание в плоскости XY
мм
Альтернативно может задаваться подача на врезание в плоскости XY в % как
%
отношение подачи на врезание (мм) к диаметру фрезы (мм). (не для обработки
фаски)
DZ
Максимальная подача на врезание в направлении оси Z (не для обработки
мм
фаски).
UXY
Припуск под чистовую обработку стенок кармана (в плоскости XY), не для об-
мм
работки фаски.
UZ
Припуск под чистовую обработку дна кармана (не для обработки фаски).
мм
Тип врезания
Возможен выбор следующих способов врезания:
По винтовой: Врезание инструмента по винтовой траектории
Центр фрезы перемещается по винтовой траектории с заданным радиусом и
глубиной подачи на оборот. При достижении глубины врезания инструмент
совершает еще один круг для удаления образованной при врезании поверхно-
сти.
Маятниковое: Маятниковое врезание в центре кармана
Центр фрезы осуществляет маятниковое движение с прямолинейными участ-
ками траектории до достижения заданной глубины врезания. Затем инструмент
совершает еще один круг для удаления образованной при врезании поверхно-
сти.
Центрально: Вертикальное врезание в центре кармана
Подача на врезание осуществляется вертикально в центре кармана.
Указание: При вертикальном способе врезания фреза должна иметь режущую
перемычку в центре торца.
EP
Максимальный шаг винтовой траектории (только при винтовом врезании)
мм/об
Исходя из геометрических соотношений, шаг винтовой линии может быть
меньше величины EP.
ER
Радиус винтовой траектории (только при винтовом врезании)
мм
Радиус не должен быть больше радиуса фрезы, иначе при врезании останется
неудаленный материал. При задании радиуса следите за тем, чтобы не повре-
дить геометрию кармана.
EW
Угол врезания (только для маятникового врезания).
град
FZ
Величина подачи на врезание по оси Z (только для центрального врезания).
мм/мин
мм/зуб
Удаление
Полная обработка:
материала
Карман фрезеруется в сплошном материале (например, в отливке).
Доработка:
Происходит обработка уже существующего отверстия или кармана меньших
размеров. В этом случае должны задаваться параметры AZ, W1 и L1.
FS
Ширина фаски (только для фрезерования фаски), отн.
мм
ZFS
Глубина погружения вершины фрезы ( для фрезерования фаски), абс. или отн.
мм
AZ
Глубина предварительно изготовленного кармана (только для доработки).
мм
W1
Ширина предварительно изготовленного кармана (только для доработки).
мм
L1
Длина предварительно изготовленного кармана (только для доработки).
мм
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-271
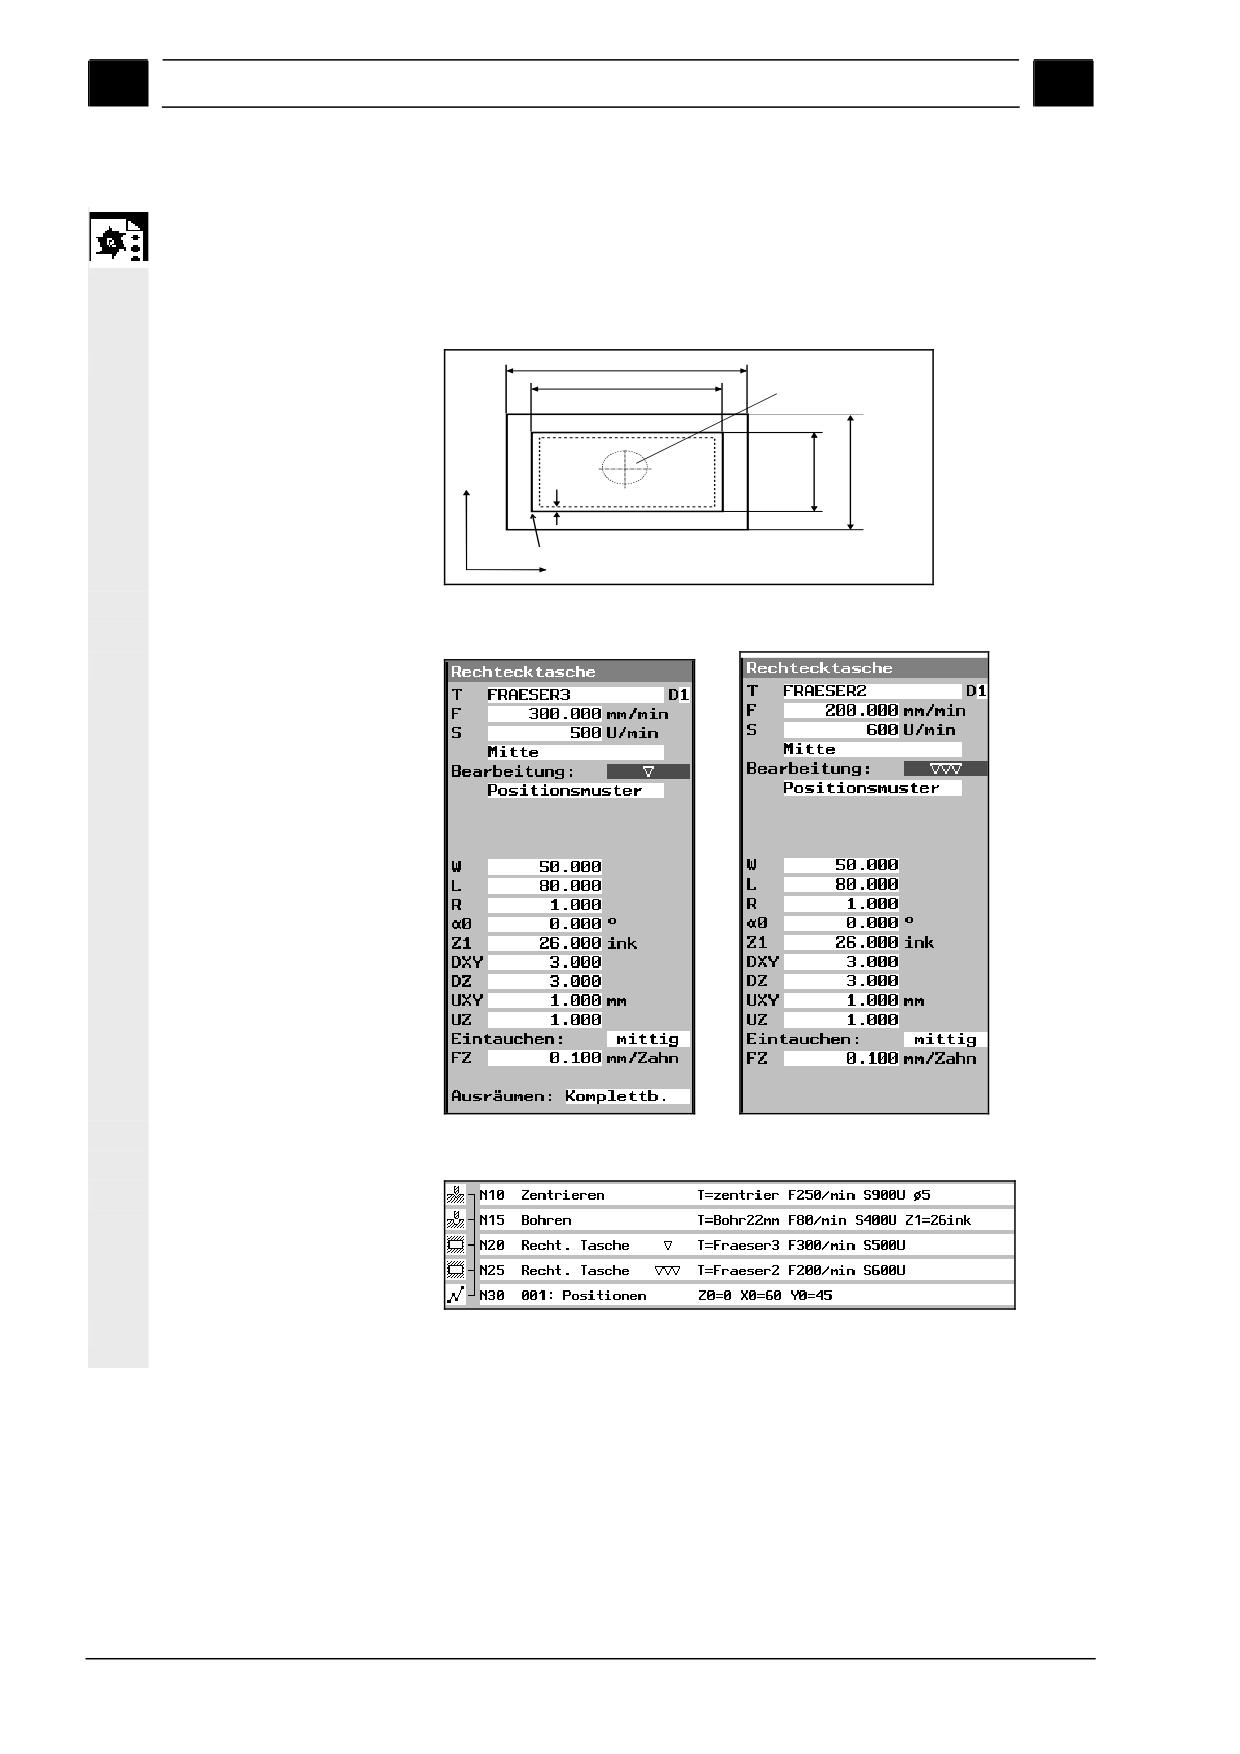
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Пример программирования Программируется черновая и чистовая обработка прямоугольного кар-
мана. Так как используемая фреза не имеет режущей перемычки в цен-
тре торца, сначала производится предварительное засверливание с
помощью сверла Ø 20 мм.
120
80
vorgebohrt
Durchmesser 20 mm
90
50
Y
Schlichtaufmaß 1 mm
Bezugspunkt der Rechtecktasche
X
Чертеж прямоугольного кармана
Черновое фрезерование кармана
Чистовое фрезерование кармана
Фрагмент программы для предварительного засверливания и фрезерования
прямоугольного кармана
3-272
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
3.8.3
Обработка цилиндрических карманов
Для обработки цилиндрических карманов используется функция
"Цилиндрический карман".
При этом возможны следующие варианты обработки.
• Изготовление кармана в сплошном материале.
• Предварительное засверливание в центре обработки. Приме-
няется в случае отсутствия режущей перемычки в центре тор-
ца фрезы. При этом последовательно программируются кадры
для сверления, обработки кармана и задания координат.
• Обработка предварительно изготовленного кармана (см. па-
раметр “Удаление материала”).
При фрезеровании цилиндрического кармана существуют два
способа снятия припуска - с прямолинейными и винтовыми дви-
жениями инструмента.
Послойное снятие при-
При этом способе припуск удаляется послойно с горизонтальным
пуска
расположением слоев.
Подвод/отвод инстру-
1. Инструмент с ускоренным ходом перемещается в центр кар-
мента
мана на уровне плоскости отвода, затем опускается до уровня
безопасного расстояния.
2. Производится подача на врезание в соответствии с выбран-
ным способом врезания.
3. Осуществляется выбранный вид обработки кармана. Направ-
ление обработки - от центра кармана
4. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния.
Вид обработки
При фрезеровании цилиндрических карманов можно применять
следующие виды обработки:
• Черновая обработка
При черновой обработке припуск снимается послойно с на-
правлением из центра кармана до достижения глубины карма-
на Z1.
• Чистовая обработка
При чистовой обработке в первую очередь всегда обрабаты-
ваются стенки кармана. При этом подвод инструмента осуще-
ствляется по траектории в виде четверти окружности, плавно
переходящей в контур кармана. Последняя подача на вреза-
ние используется для обработки дна. Направление обработки
- из центра кармана.
• Чистовая обработка стенок кармана
Чистовая обработка стенок кармана производится подобно
чистовой обработке, но без обработки дна кармана.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке кармана.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-273
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Обработка по винтовой
Удаление материала осуществляется при перемещении инстру-
траектории
мента по винтовой траектории.
Подвод/отвод инстру-
1. Инструмент с ускоренным ходом перемещается в центр кар-
мента
мана на уровне плоскости отвода, затем опускается до уровня
безопасного расстояния.
2. Производится подача на врезание для обработки первого
диаметра.
3. Осуществляется выбранный вид обработки кармана до дости-
жения дна кармана (возможно с оставлением припуска под
чистовую обработку).
4. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния.
Вид обработки
При фрезеровании цилиндрических карманов можно применять
следующие виды обработки:
•
Черновая обработка
Удаление материала производится при винтовой траектории
инструмента сверху-вниз.
На уровне дна кармана инструмент совершает полный обход
контура для удаления остатков материала.
Инструмент отводится от обработанной поверхности по траек-
тории в виде четверти окружности и с ускоренным ходом пе-
ремещается до уровня безопасного расстояния.
Эта последовательность обработки повторяется многократно с
увеличением диаметра обработки до достижения заданной
геометрии кармана.
•
Чистовая обработка
При чистовой обработке в первую очередь обрабатываются
стенки кармана до достижения дна. Траектория инструмента -
винтовая.
На уровне дна кармана инструмент совершает полный обход
контура для удаления остатков материала.
Дно фрезеруется со спиралевидной траекторией инструмента
в направлении от края к центру кармана.
От центра кармана инструмент отводится с ускоренным ходом
до уровня безопасного расстояния.
•
Чистовая обработка стенок кармана
На уровне дна кармана инструмент совершает полный обход
контура для удаления остатков материала.
Инструмент отводится от обработанной поверхности по траек-
тории в виде четверти окружности и с ускоренным ходом пе-
ремещается до уровня безопасного расстояния.
¾
Нажмите программные клавиши "Фрезерование", "Кар-
Tasche
>
ман",”Цилиндрический карман”.
Kreis-
tasche
3-274
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
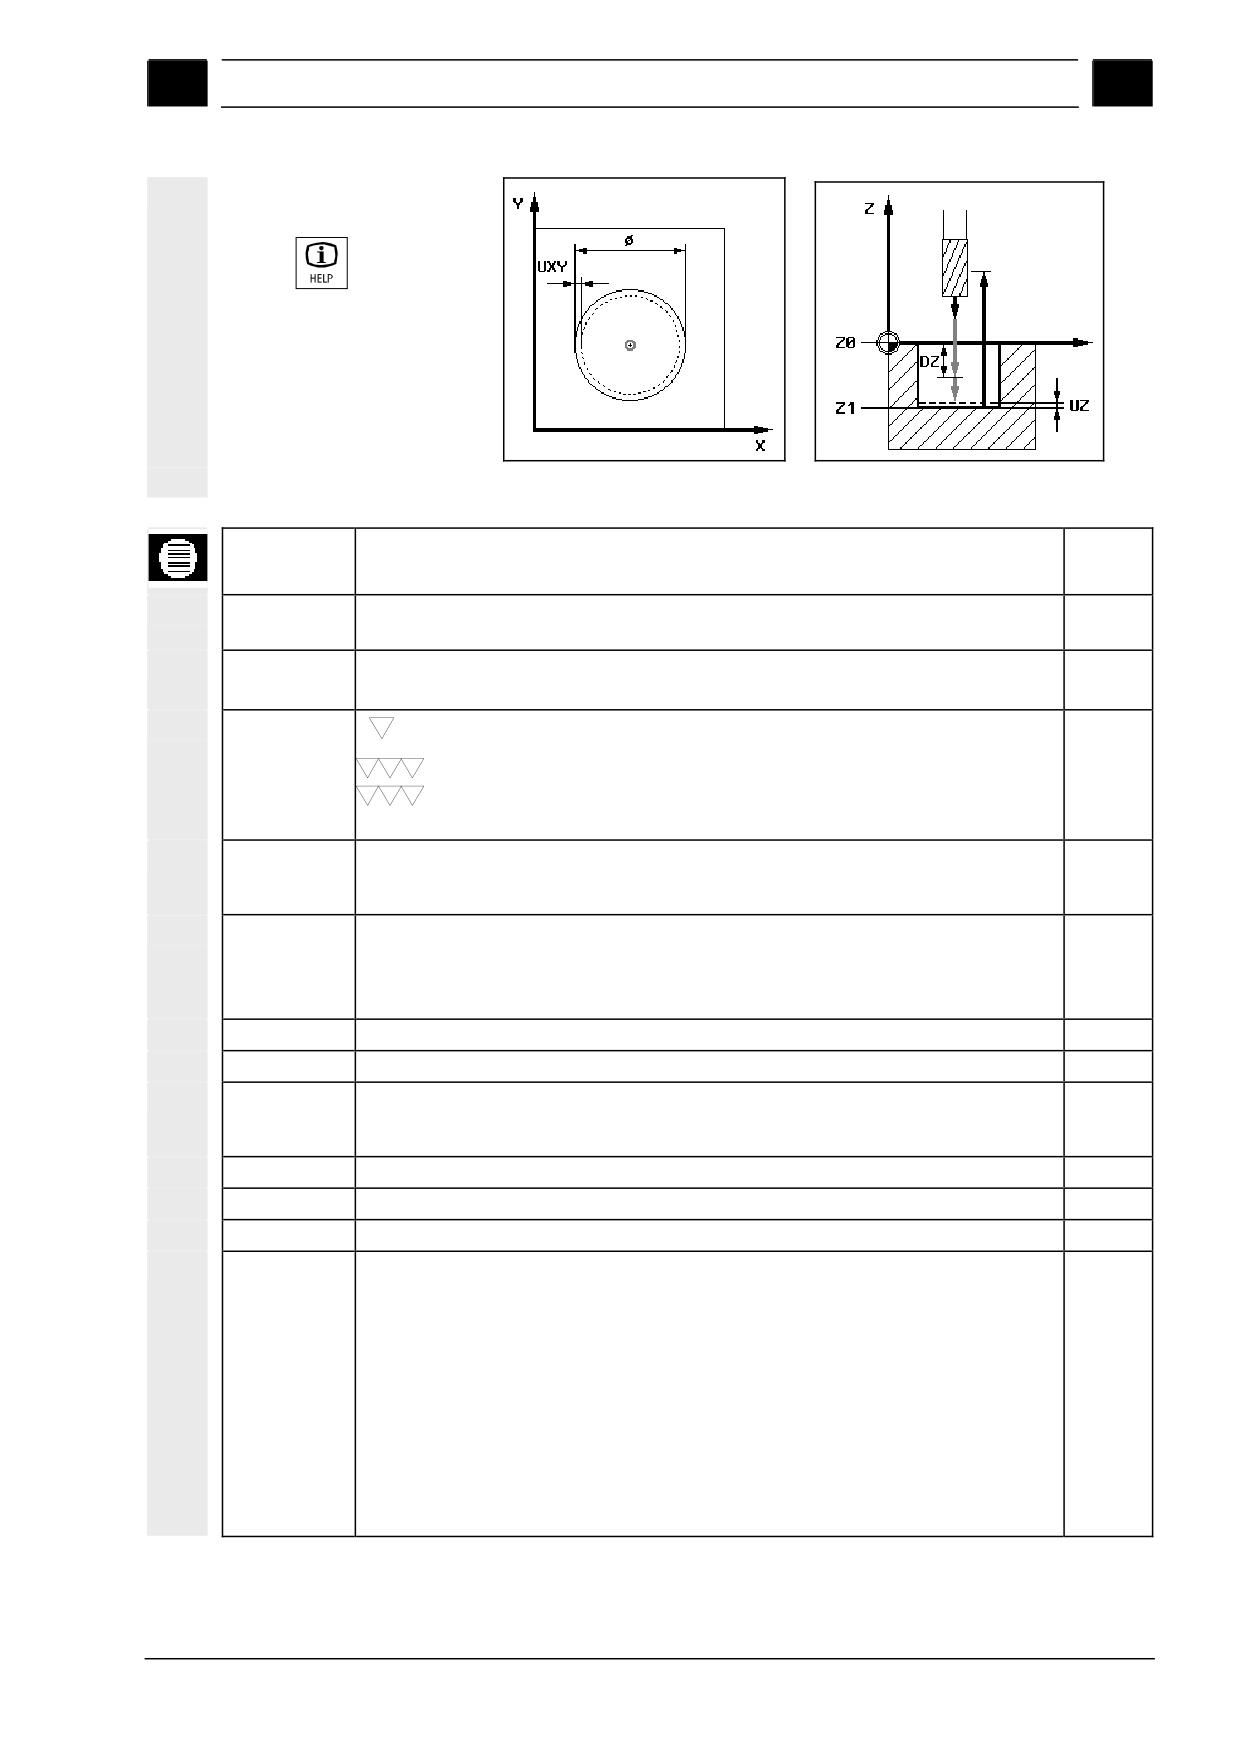
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Вспомогательная
схема, вызываемая кла-
вишей
Вспомогательная схема “Фрезерование цилиндрического кармана”
Параметр
Описание
Единицы
измерен.
T, F, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Послойно
При удалении материала инструмент совершает прямолинейные движения
По винтовой
При удалении материала инструмент совершает винтовое движение
Вид обработки
Черновое фрезерование
Чистовое фрезерование
Чистовая обработка стенок кармана
Фрезерование фаски (только при прямолинейном движении инструмента)
Единичный
Фрезеруется один цилиндрический карман с центром в (X0, Y0, Z0).
Несколько по
Фрезеруется несколько цилиндрических карманов с расположением по опреде-
схеме
ленной схеме, например, по кругу, дуге, в виде прямоугольного массива и т.д.
Координаты центра кармана:
X0
По оси X (только для единичного кармана), абс. или отн.
мм
Y0
По оси Y (только для единичного кармана), абс. или отн.
мм
Z0
Высота заготовки (только для единичного кармана), абс. или отн.
мм
∅
Диаметр кармана
мм
Z1
Глубина кармана относительно Z0, абс. или отн. (не для фрезерования фаски).
мм
DXY
Наибольшая подача на врезание в плоскости XY.
мм
Подача на врезание может также задаваться в % от диаметра фрезы (не для
%
фрезерования фаски).
DZ
Наибольшая подача на глубину (вдоль оси Z) (не для фрезерования фаски).
мм
UXY
Чистовой припуск на обработку стенок кармана (не для фрезерования фаски)
мм
UZ
Чистовой припуск на обработку дна кармана (не для фрезерования фаски)
мм
Способ вреза-
Можно выбрать следующие способы врезания (только при работе инструмента
ния:
по прямолинейным траекториям):
По винтовой: Врезание инструмента по винтовой траектории:
Инструмент перемещается по винтовой траектории, задаваемой радиусом и
глубиной подачи на оборот. При достижении заданной глубины инструмент
совершает еще один круг для удаления образованной при врезании поверхно-
сти. Перемещение инструмента осуществляется на рабочей подаче.
Вертикально: Вертикальное врезание в центре обработки
Инструмент врезается в заготовку на величину подачи на врезание вертикаль-
но в центре кармана. Инструмент движется с подачей на врезание FZ.
Указание: Необходимо наличие режущей перемычки в центре торца фрезы. В
противном случае необходимо предварительное засверливание.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-275
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
EP
Максимальный шаг винтовой линии (только при врезании по винтовой линии).
мм/об
При обработке шаг винтовой линии может быть меньше этого значения.
ER
Радиус винтовой линии (только при врезании по винтовой линии).
мм
Радиус не должен быть больше радиуса фрезы, иначе будет оставаться не-
удаленный материал. При задании радиуса обращайте внимание на то, чтобы
не выйти за размеры кармана.
FZ
Величина подачи на врезание (только при вертикальном врезании)
мм/мин
мм/зуб
Удаление
Полное удаление материала:
материала
Карман фрезеруется в сплошном материале, например, в отливке.
Доработка:
Производится увеличение размеров уже существующего отверстия или пред-
варительно изготовленного цилиндрического кармана. При этом должны быть
запрограммированы параметры AZ и ∅1.
FS
Ширина фаски (только при фрезеровании фаски), отн.
мм
ZFS
Положение вершины фрезы (только для фрезерования фаски), абс. или отн.
мм
AZ
Глубина предварительно изготовленного кармана или отверстия (только при
мм
доработке)
∅1
Диаметр предварительно изготовленного кармана или отверстия (только при
мм
доработке)
3.8.4 Прямоугольный выступ
Для программирования фрезерной обработки прямоугольных
выступов, бобышек служит функция «Прямоугольный выступ».
При этом могут обрабатываться выступы следующих форм:
Прямоугольные выступы со скругленными и нескругленными углами
Исходная позиция для программирования обработки выступа
задается в зависимости от способа задания размеров на черте-
же.
Дополнительно можно задать геометрию заготовки обрабаты-
ваемого выступа. Геометрия заготовки определяет область, вне
которой нет материала. В этой области инструмент может пере-
мещаться с ускоренным ходом. ShopMill располагает геометрию
заготовки центрально обрабатываемому выступу. Геометрия
заготовки не должна пересекать геометрию заготовки соседнего
выступа.
Выступ обрабатывается с постоянной подачей на врезание. При
необходимости произвести обработку с несколькими различными
подачами на врезание, следует многократно программировать
функцию «Прямоугольный выступ» с постепенным уменьшением
припуска под чистовую обработку.
3-276
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
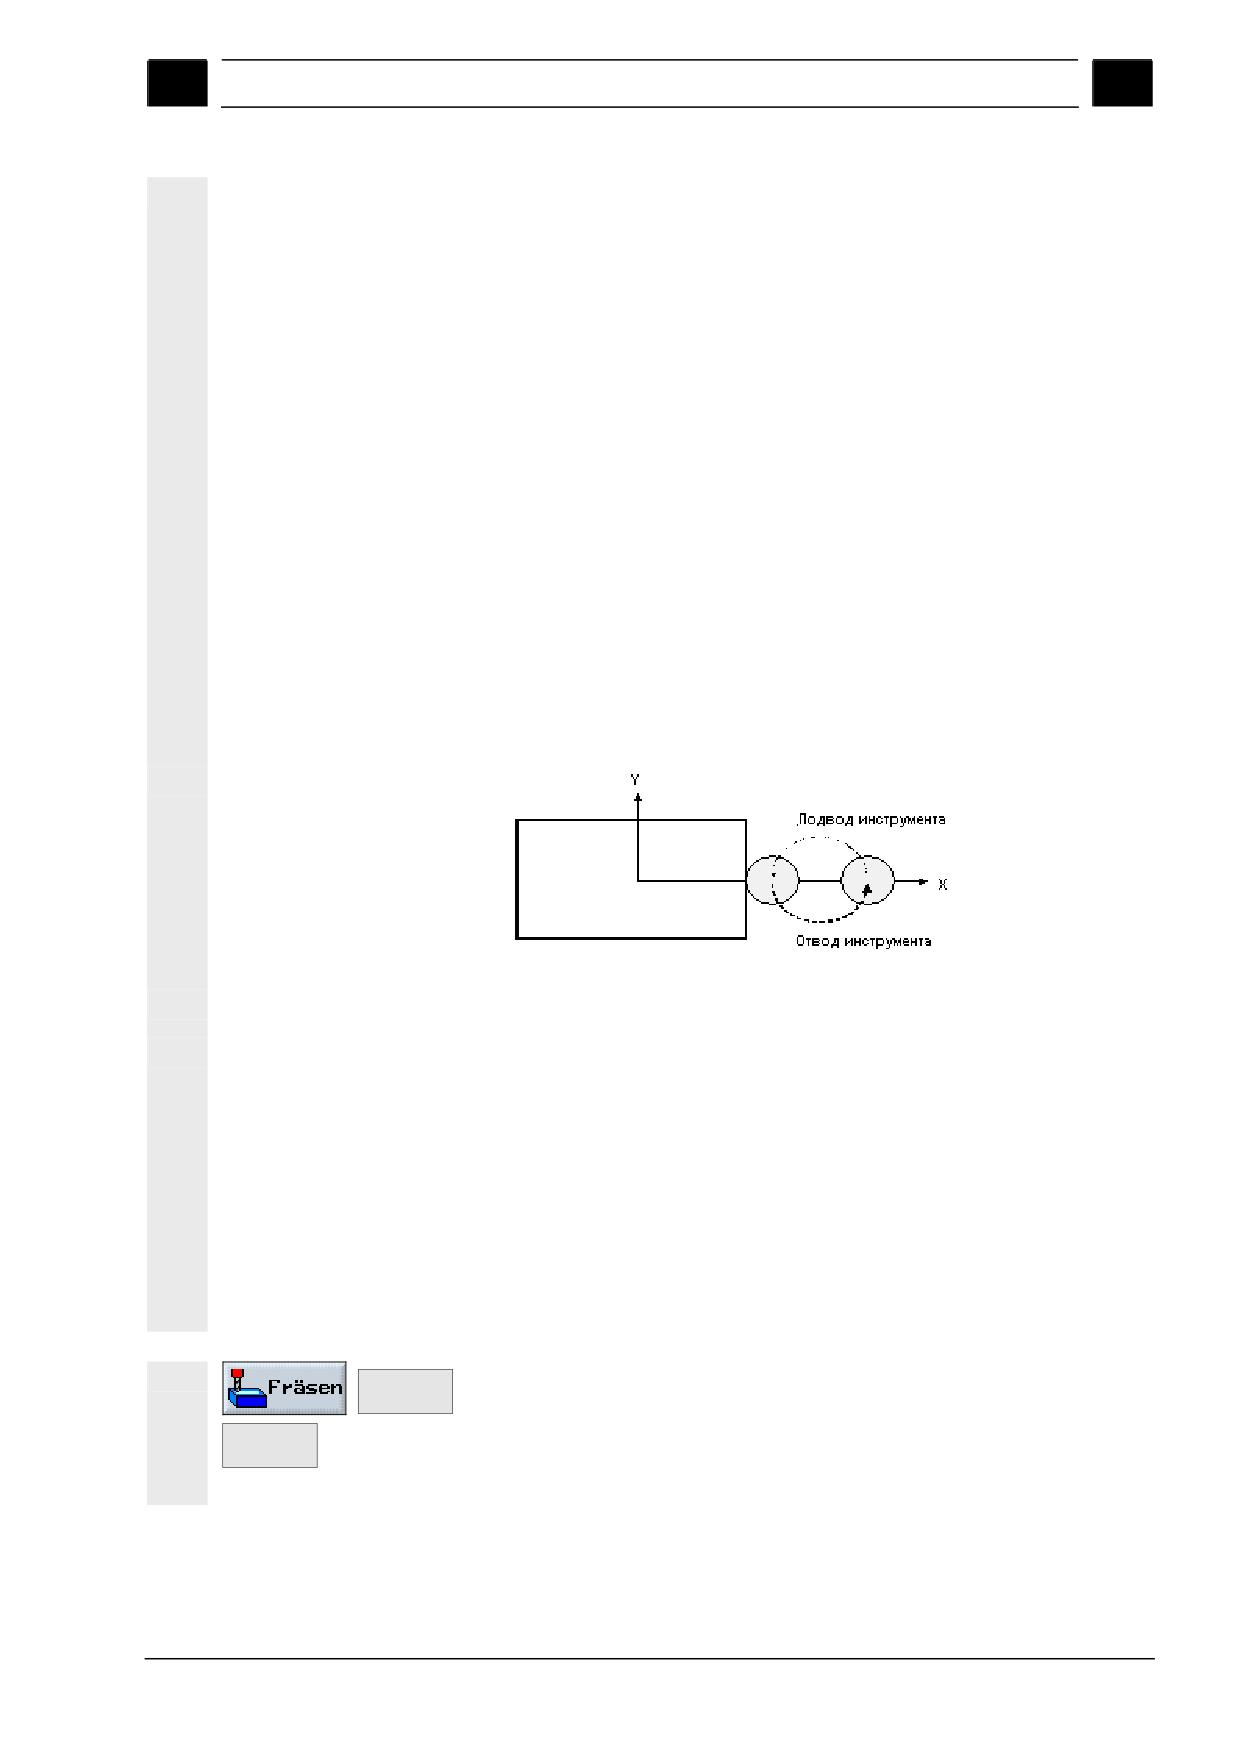
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Подвод/Отвод инструмен-
1. Инструмент с ускоренным ходом перемещается сначала в
та
исходную точку на уровне плоскости отвода, затем - до уровня
безопасного расстояния. Исходная точка лежит на линии, от-
клоненной от положительного направления оси X на угол α0.
2. Осуществляется перемещение инструмента к контуру выступа
на рабочей подаче. Траектория движения инструмента - полу-
окружность. Сначала производится врезание инструмента на
глубину обработки, затем - движение в плоскости. Обход кон-
тура может производиться как по часовой, так и против часо-
вой стрелки (в зависимости от запрограммированного типа об-
работки - встречное/попутное).
3. После однократного обхода контура инструмент отводится по
траектории в форме половины окружности. Далее происходит
врезание на следующую глубину обработки.
4. Производится подача инструмента к контуру по полуокружно-
сти и однократный обход контура выступа. Этот процесс по-
вторяется до тех пор, пока высота выступа не достигнет за-
данной величины.
5. Инструмент с ускоренным ходом перемещается на безопасное
расстояние.
Подвод и отвод инструмента по траектории в форме полуокружности при
вращении шпинделя по часовой стрелке при попутном фрезеровании.
Вид обработки
При фрезеровании прямоугольных выступов можно применять
следующие виды обработки:
• Черновое фрезерование
Черновая обработка ведется с оставлением припуска под чис-
товое фрезерование.
• Чистовое фрезерование
При чистовой обработке выступ обрабатывается до достиже-
ния глубины Z1.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке выступа.
¾ Нажмите программные клавиши "Фрезерование", "Выступ" и
Zapfen
>
"Прямоугольный выступ".
Rechteck-
zapfen
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-277
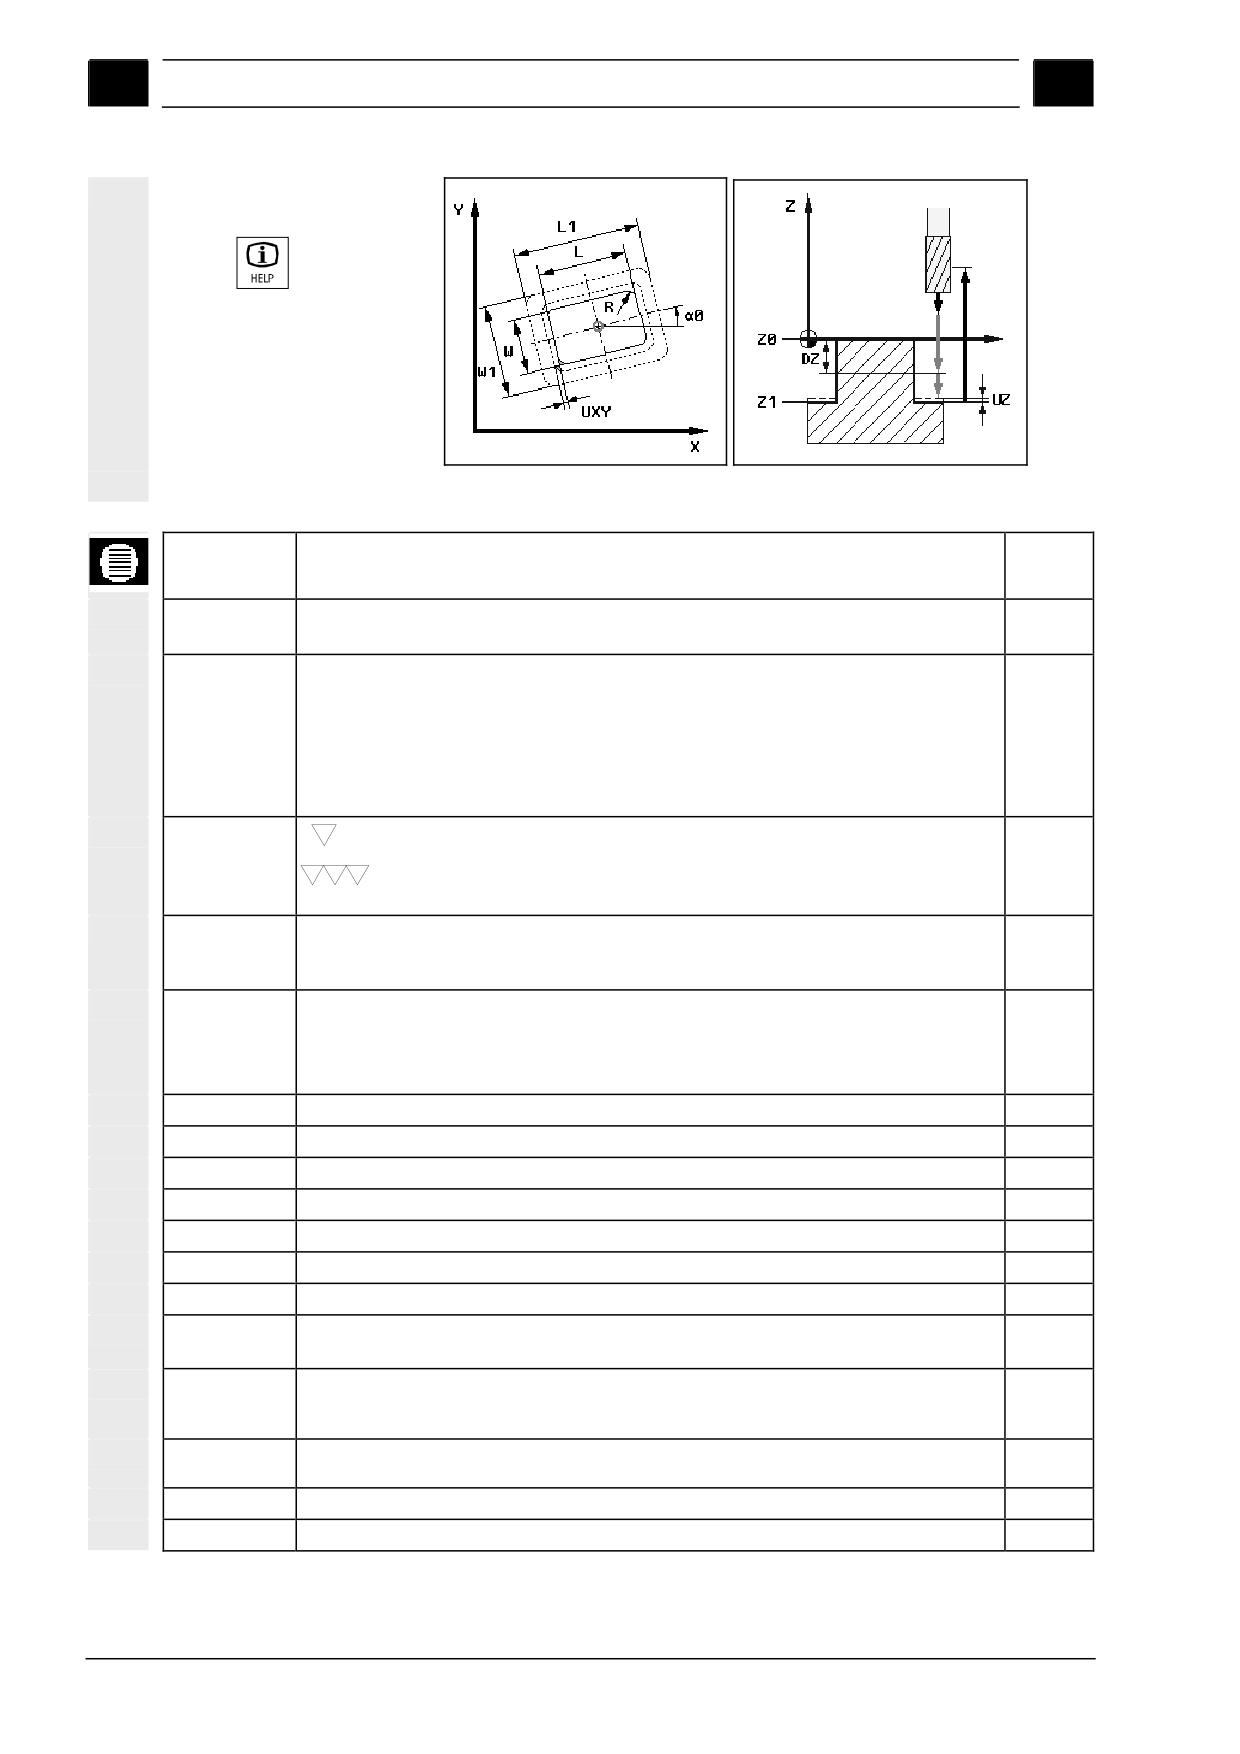
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Вспомогательная
схема, вызываемая кла-
вишей
Вспомогательная схема “Фрезерование прямоугольного выступа”
Параметр
Описание
Единицы
измерен.
T, F, S, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Исходная
Есть 5 вариантов выбора исходной точки:
точка
• центр выступа
• точка внизу слева
• точка внизу справа
• точка вверху слева
• точка вверху справа
Вид обработки
Черновое фрезерование
Чистовое фрезерование
Фрезерование фаски
Единичный
Фрезеруется один выступ с координатами исходной точки (X0, Y0, Z0).
Несколько по
Фрезеруется несколько выступов с расположением по определенной схеме,
схеме
например, по окружности, дуге, в виде прямоугольного массива и т.д.
Координаты исходной точки:
X0
Координата X (только для единичного выступа), абс. или отн.
мм
Y0
Координата Y (только для единичного выступа), в абс. или отн.
мм
Z0
Высота заготовки (только для единичного выступа), в абс. или отн.
мм
W
Ширина выступа после обработки
мм
L
Длина выступа после обработки
мм
R
Радиус округления углов выступа
мм
α0
Угол поворота выступа относительно оси X
град
Z1
Высота выступа, абс. или отн. (не для фрезерования фаски)
мм
DZ
Наибольшая подача на врезание по оси Z (не для фрезерования фаски)
мм
FS
Ширина фаски (только при фрезеровании фаски), отн.
мм
ZFS
Положение вершины фрезы (только для фрезерования фаски), абс.
мм
или отн.
UXY
Чистовой припуск на длину (L) и ширину (W) выступа. Можно вызывать цикл
мм
обработки выступа многократно, задавая каждый раз новое значение чистового
припуска (не для фрезерования фаски).
UZ
Чистовой припуск на обработку плоскости основания выступа (не для фрезеро-
мм
вания фаски)
W1
Ширина заготовки выступа (важно для определения положения исходной точки)
мм
L1
Длина заготовки выступа (важно для определения положения исходной точки)
мм
3-278
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
3.8.5 Цилиндрический выступ
Для программирования фрезерной обработки цилиндрических
выступов служит функция «Цилиндрический выступ».
Дополнительно можно задать геометрию заготовки обрабаты-
ваемого выступа. Геометрия заготовки определяет область, вне
которой нет материала. В этой области инструмент может пере-
мещаться с ускоренным ходом. ShopMill располагает геометрию
заготовки центрально обрабатываемому выступу. Геометрия
заготовки не должна пересекать геометрию заготовки соседнего
выступа.
Выступ обрабатывается с постоянной подачей на врезание. При
необходимости произвести обработку с несколькими различными
подачами на врезание, следует многократно программировать
функцию «Цилиндрический выступ» с постепенным уменьшением
припуска под чистовую обработку.
Подвод/Отвод
1. Инструмент с ускоренным ходом перемещается сначала в
инструмента
исходную точку на уровне плоскости отвода, затем переходит
на безопасное расстояние. Исходная точка находится всегда
на оси X в ее положительной области.
2. Осуществляется перемещение инструмента к контуру выступа
на рабочей подаче. Траектория движения инструмента - полу-
окружность. Сначала производится врезание инструмента на
глубину обработки, затем - движение по плоскости. Обход
контура может производиться как по часовой, так и против ча-
совой стрелки (в зависимости от запрограммированного типа
обработки - встречное/попутное).
3. После однократного обхода контура инструмент отводится по
траектории в виде половины окружности. Далее происходит
врезание на следующую глубину обработки.
4. Производится подача инструмента к контуру по полуокружно-
сти и однократный обход контура выступа. Этот процесс по-
вторяется до тех пор, пока высота выступа не достигнет за-
данной величины.
5. Инструмент с ускоренным ходом перемещается на уровень
безопасного расстояния.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-279
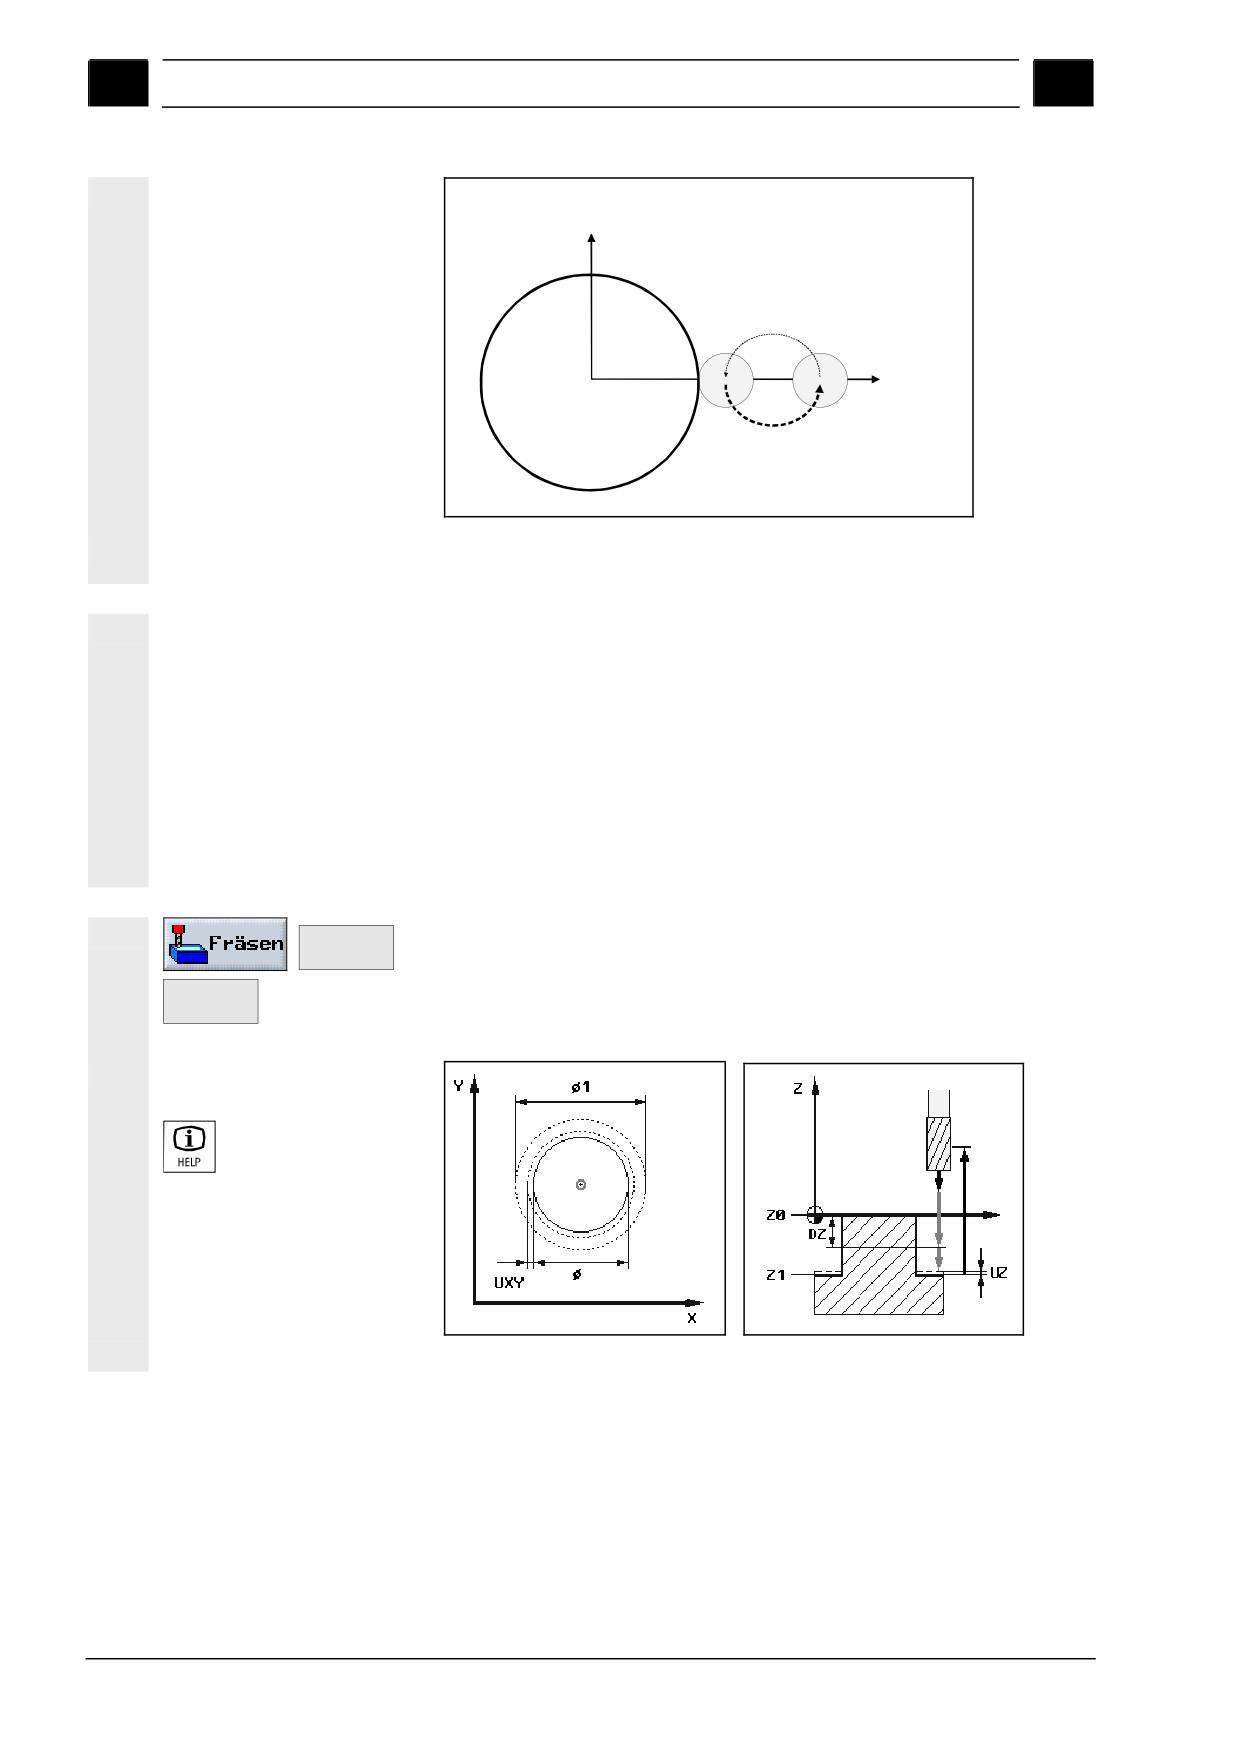
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Y
Anfahren der Kontur
X
Abfahren der Kontur
Подвод и отвод инструмента по траектории в форме полуокружности при
вращении шпинделя по часовой стрелке при попутном фрезеровании.
Вид обработки
При фрезеровании цилиндрических выступов можно применять
следующие виды обработки.
• Черновое фрезерование
Черновая обработка ведется с оставлением припуска под чис-
товое фрезерование.
• Чистовое фрезерование
При чистовой обработке выступ обрабатывается до достиже-
ния глубины Z1.
• Фрезеруется фаска на верхней кромке выступа.
¾ Нажмите программные клавиши "Фрезерование" и "Выступ",
Zapfen
>
“Цилиндрический выступ”.
Kreis-
zapfen
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Фрезерование цилиндрического выступа”
3-280
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
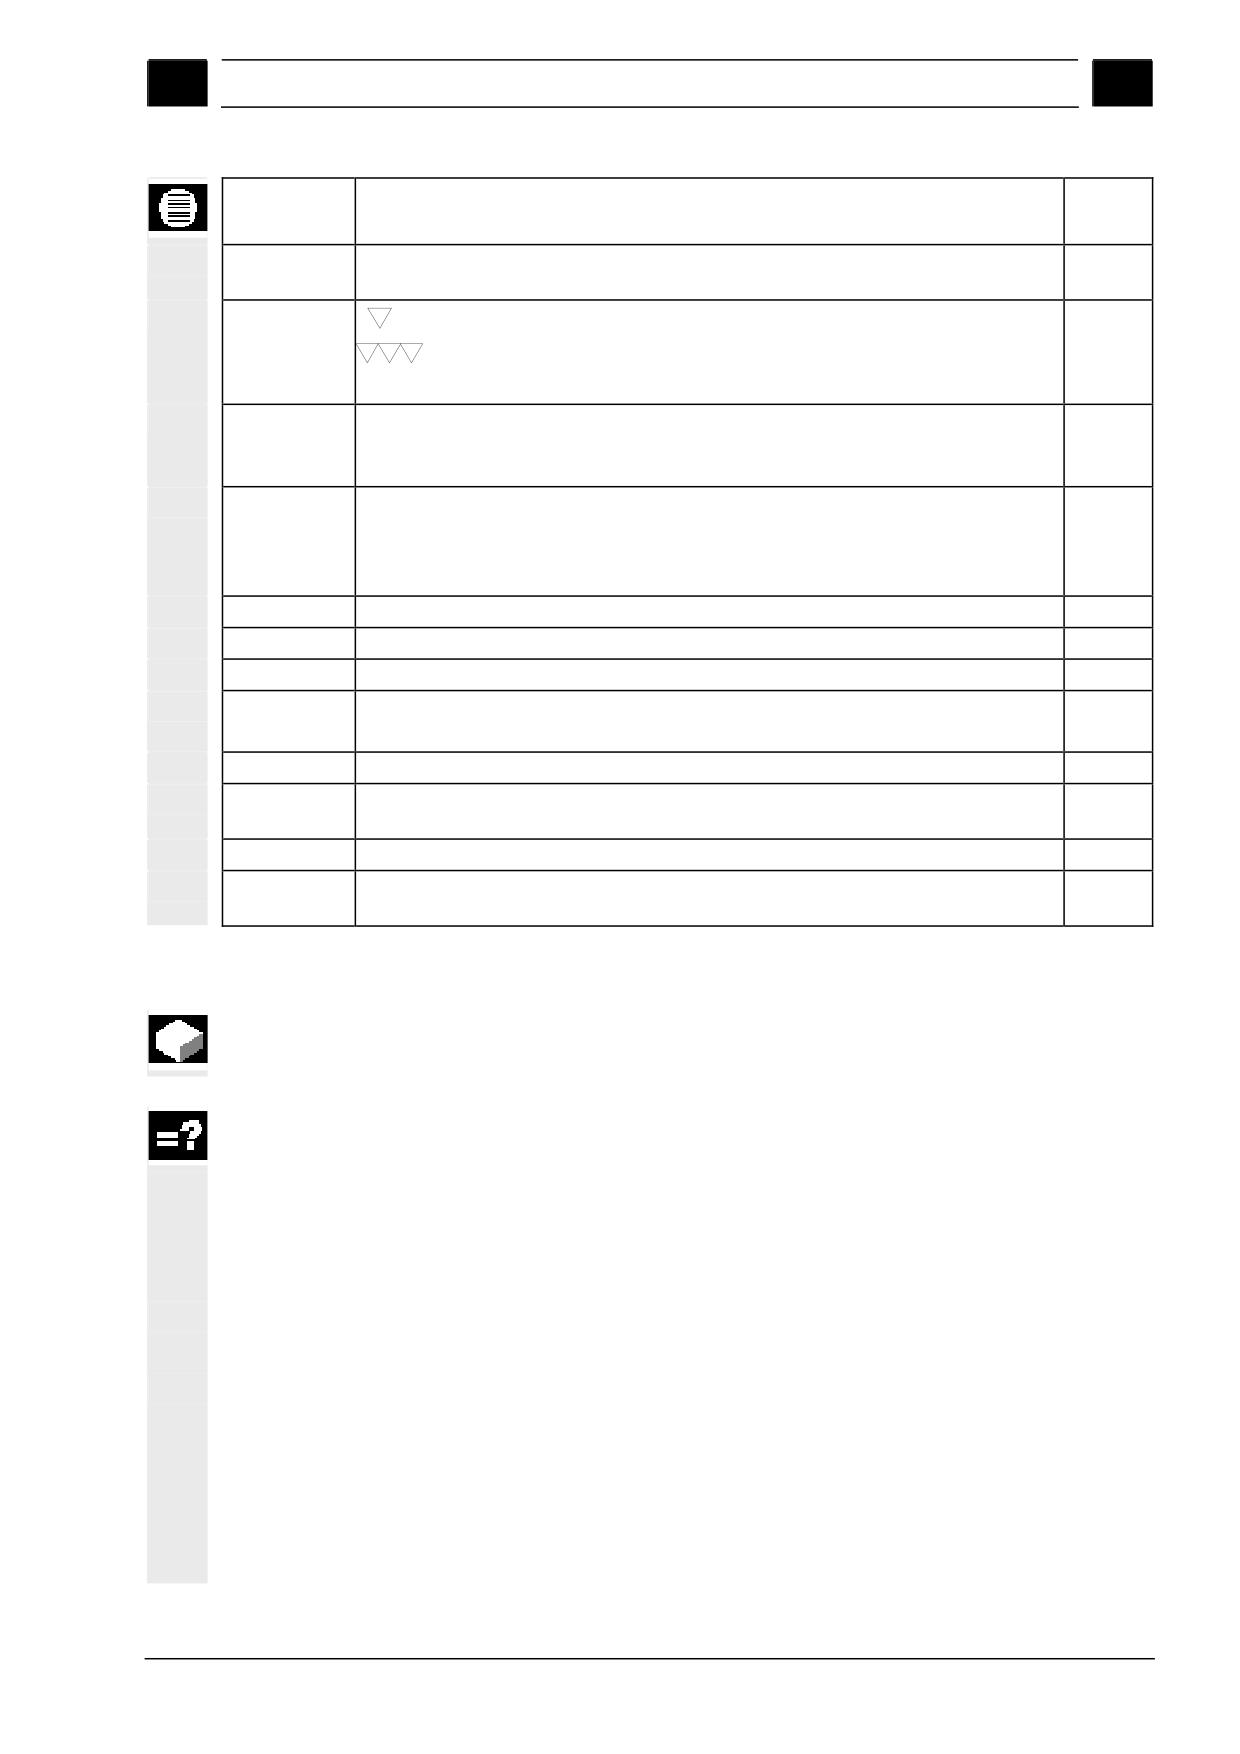
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Параметр
Описание
Ед. из-
мер.
T, F, S, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Вид обработки
Черновая
Чистовая
Фрезерование фаски
Единичный
Фрезеруется один цилиндрический выступ с исходной точкой (X0, Y0, Z0).
Несколько по
Фрезеруется несколько выступов с расположением по определенной схеме,
схеме
например, по окружности, дуге, в виде прямоугольного массива и т.д.
Координаты исходной точки выступа:
X0
Координата X (только при обработке единичного выступа), абс. или отн..
мм
Y0
Координата Y (только при обработке единичного выступа), абс. или отн..
мм
Z0
Высота заготовки (только при обработке единичного выступа), абс. или отн.
мм
∅
Диаметр выступа после обработки.
мм
Z1
Высота выступа (абс. или отн.) (не для обработки фаски)
мм
FS
Ширина фаски (только при фрезеровании фаски), отн.
мм
ZFS
Положение вершины фрезы (только для фрезерования фаски), абс.
мм
или отн
DZ
Максимальная подача на врезание по оси Z (не для обработки фаски).
мм
UXY
Припуск под чистовую обработку боковой поверхности выступа (в плоскости
мм
XY), не для обработки фаски.
ZU
Припуск под чистовую обработку основания выступа (не для обработки фаски).
мм
∅1
Диаметр заготовки выступа.
мм
(Важно для определения позиции подвода инструмента).
3.8.6
Обработка прямых пазов
Для программирования обработки прямых пазов служит функция
"Прямой паз”.
При этом возможны следующие варианты обработки.
• Фрезерование паза в сплошном материале.
• Предварительное засверливание в центре обработки. Приме-
няется в случае отсутствия режущей перемычки в центре тор-
ца фрезы. При этом последовательно программируются кадры
для сверления, обработки кармана и задания координат.
Положение исходной точки выбирается в зависимости от способа
нанесения размеров на чертеже.
Подвод/отвод инстру-
1. Инструмент с ускоренным ходом перемещается до плоскости
мента
отвода, затем - до уровня безопасного расстояния.
2. Производится подача на врезание в соответствии с выбран-
ным способом врезания.
3. Осуществляется выбранный вид обработки паза. Направление
обработки - от центра паза.
4. Инструмент отводится с ускоренным ходом до уровня безо-
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-281
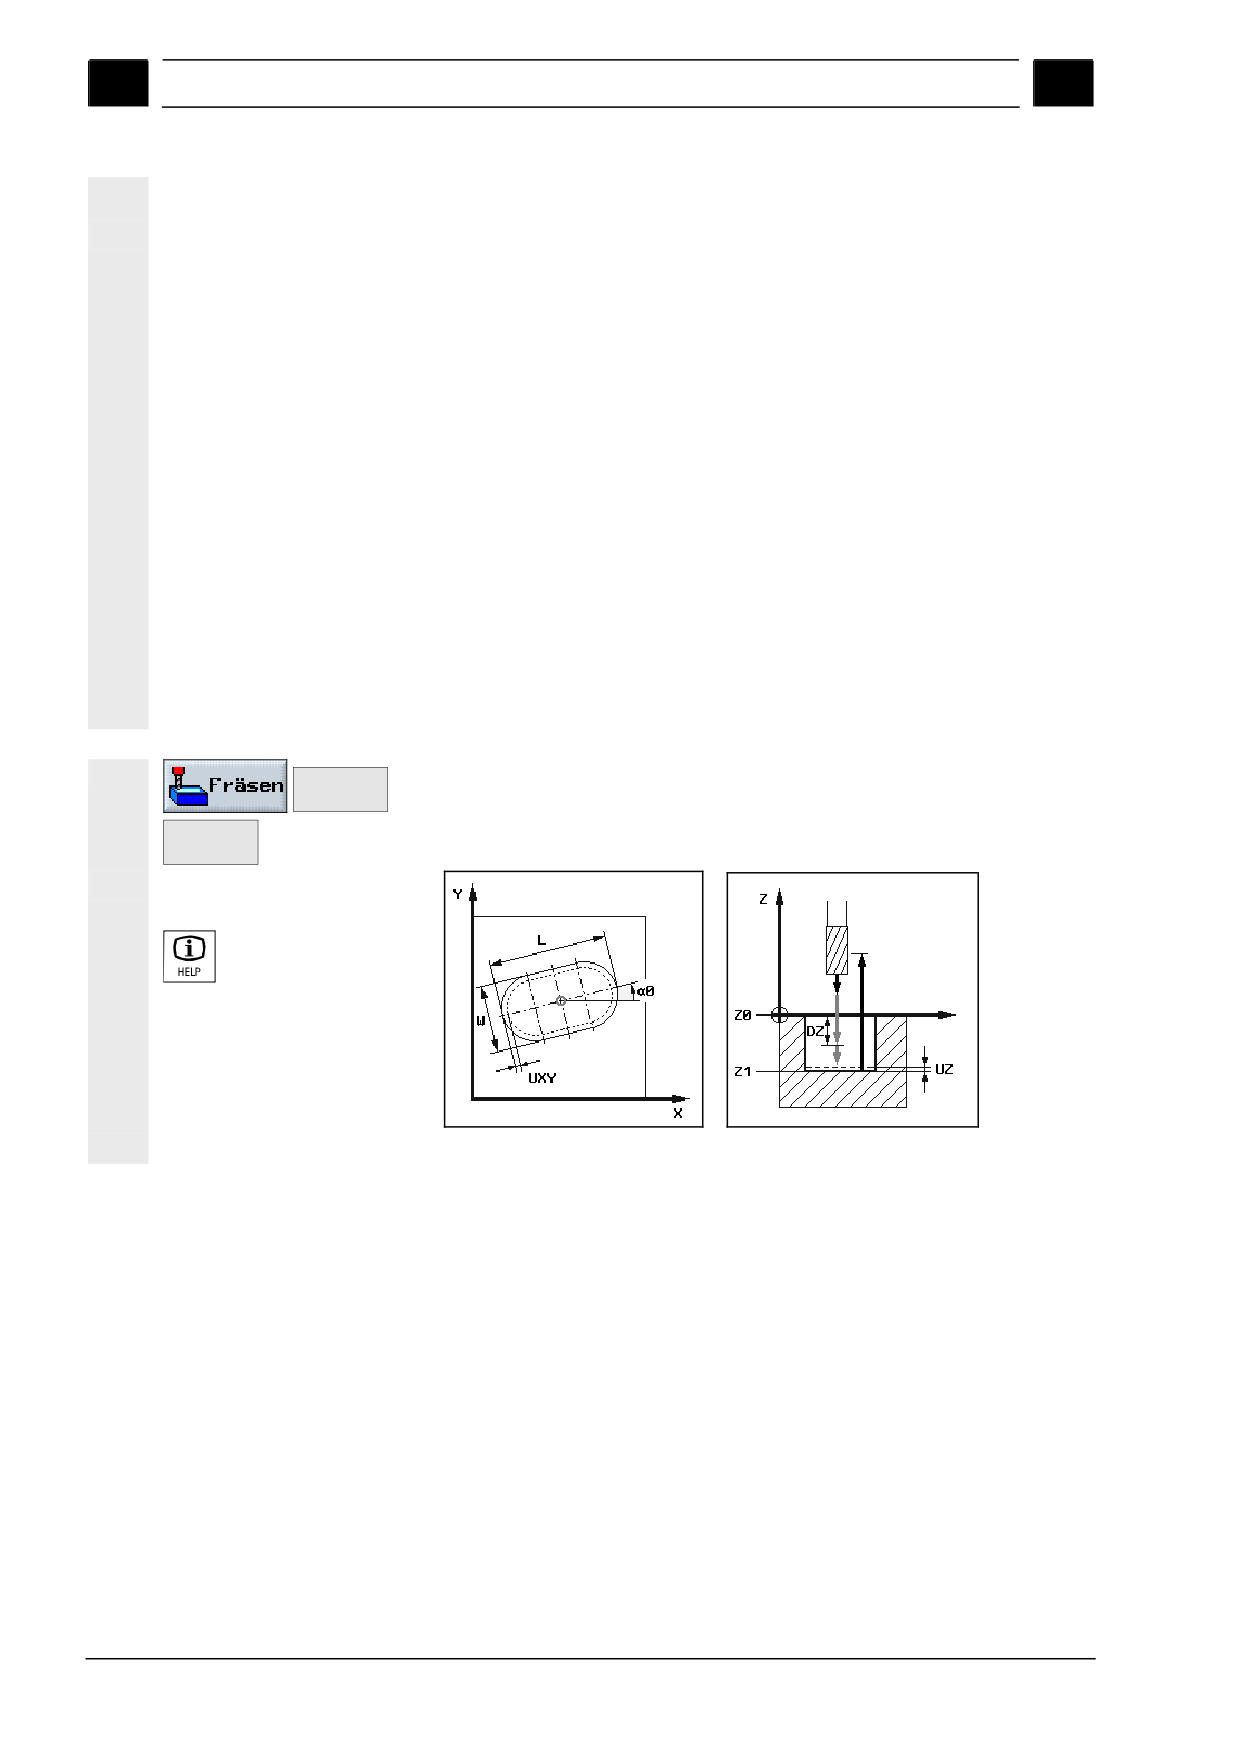
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
пасного расстояния.
Вид обработки
При фрезеровании прямых пазов можно применять следующие
виды обработки:
• Черновая обработка
При черновой обработке припуск снимается послойно до дос-
тижения глубины паза Z1.
• Чистовая обработка
При чистовой обработке в первую очередь всегда обрабаты-
ваются стенки паза. При этом подвод инструмента осуществ-
ляется по траектории в форме четверти окружности, плавно
переходящей в контур округленного угла паза. Последняя по-
дача на врезание используется для обработки дна паза.
• Чистовая обработка стенок паза
Чистовая обработка стенок паза производится подобно чисто-
вой обработке, но без обработки дна паза.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке паза.
¾ Нажмите программные клавиши "Фрезерование", "Паз", “пря-
Nut
>
мой паз”.
Längsnut
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Фрезерование прямого паза”
3-282
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Параметр
Описание
Ед. из-
мер.
T, F, S, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Исходная
Существует 5 вариантов выбора исходной точки:
точка
• центральная точка паза,
• внутри слева,
• внутри справа,
• на контуре паза слева,
• на контуре паза справа.
Вид обработки
Черновая
Чистовая
Чистовая обработка стенок паза
Фрезерование фаски
Единичный
Фрезеруется один прямой паз с исходной точкой (X0, Y0, Z0).
Несколько по
Фрезеруется несколько прямых пазов с расположением по определенной
схеме
схеме, например, по окружности, дуге, в виде прямоугольного массива и т.д.
Координаты исходной точки паза:
X0
Координата X (только при обработке единичного паза), абс. или отн..
мм
Y0
Координата Y (только при обработке единичного паза), абс. или отн..
мм
Z0
Высота заготовки (только при обработке единичного паза), абс. или отн.
мм
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза относительно оси X.
град
Z1
Глубина паза (не для обработки фаски).
мм
DXY
Max. Максимальная подача на врезание в плоскости XY.
мм
Альтернативно может задаваться подача на врезание в плоскости XY в % как
%
отношение подачи на врезание (мм) к диаметру фрезы (мм). (не для обработки
фаски)
DZ
Max. Подача на врезание по оси Z (не для обработки фаски).
мм
FS
Ширина фаски (не при обработке фаски), отн.
мм
ZFS
Положение вершины фрезы (только для фрезерования фаски), абс.
мм
или отн
UXY
Припуск под чистовую обработку стенок паза (в плоскости XY), не для обработ-
мм
ки фаски.
ZU
Припуск под чистовую обработку дна паза (не для обработки фаски).
мм
Способ вреза-
Применяются два способа врезания - центральное и маятниковое.
мм
ния
Центральное=Вертикальное врезание в центре паза.
Подача на врезание осуществляется вертикально в центре паза.
Указание: Необходимо наличие режущей перемычки в центре торца фрезы.
Маятниковое=Маятниковое врезание в плоскости симметрии паза
Центр фрезы совершает маятниковые движения с одновременным вертикаль-
ным перемещением вниз до достижения глубины врезания. Затем инструмент
совершает еще один круг для удаления образованной при врезании поверхно-
сти.
FZ
Величина подачи на врезание по оси Z (только для центрального врезания).
мм/мин
мм/зуб
EW
Угол врезания (только для маятникового врезания).
град
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-283
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
3.8.7
Обработка круговых пазов
Для программирования обработки одного или нескольких круго-
вых пазов одинакового размера, расположенных по окружности
или дуге, применяется функция “Круговой паз”.
Размер инструмента
Необходимо учитывать, что для диаметра фрезы при фрезерова-
нии круговых пазов должны выполняться следующие условия:
• Черновое фрезерование:
½ Ширина паза (W) - Чистовой припуск (UXY) ≤ Диаметр фре-
зы
• Чистовое фрезерование:
½ Ширина паза (W) ≤ Диаметр фрезы
• Чистовое фрезерование стенок паза:
Чистовой припуск (UXY) ≤ Диаметр фрезы
Кольцевой паз
При программировании обработки кольцевого паза для парамет-
ров N (количество) и α1 (центральный угол) задаются следующие
значения:
N = 1
α1 = 360°
Подвод/Отвод инструмен-
1. Инструмент перемещается с ускоренным ходом в центр ради-
та
усного участка контура в конце паза на уровне плоскости отво-
да, затем - до уровня безопасного расстояния.
2. Далее инструмент на рабочей подаче врезается в заготовку с
учетом максимальной подачи на врезание в направлении оси
Z и припуска под чистовую обработку. Обработка паза может
производиться как по часовой, так и против часовой стрелки (в
зависимости от запрограммированного типа обработки -
встречное/попутное).
3. После изготовления первого паза инструмент перемещается с
ускоренным ходом до плоскости отвода.
4. Далее осуществляется подвод инструмента для обработки
следующего паза по прямолинейной или круговой траектории
и обработка паза.
5. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния.
3-284
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
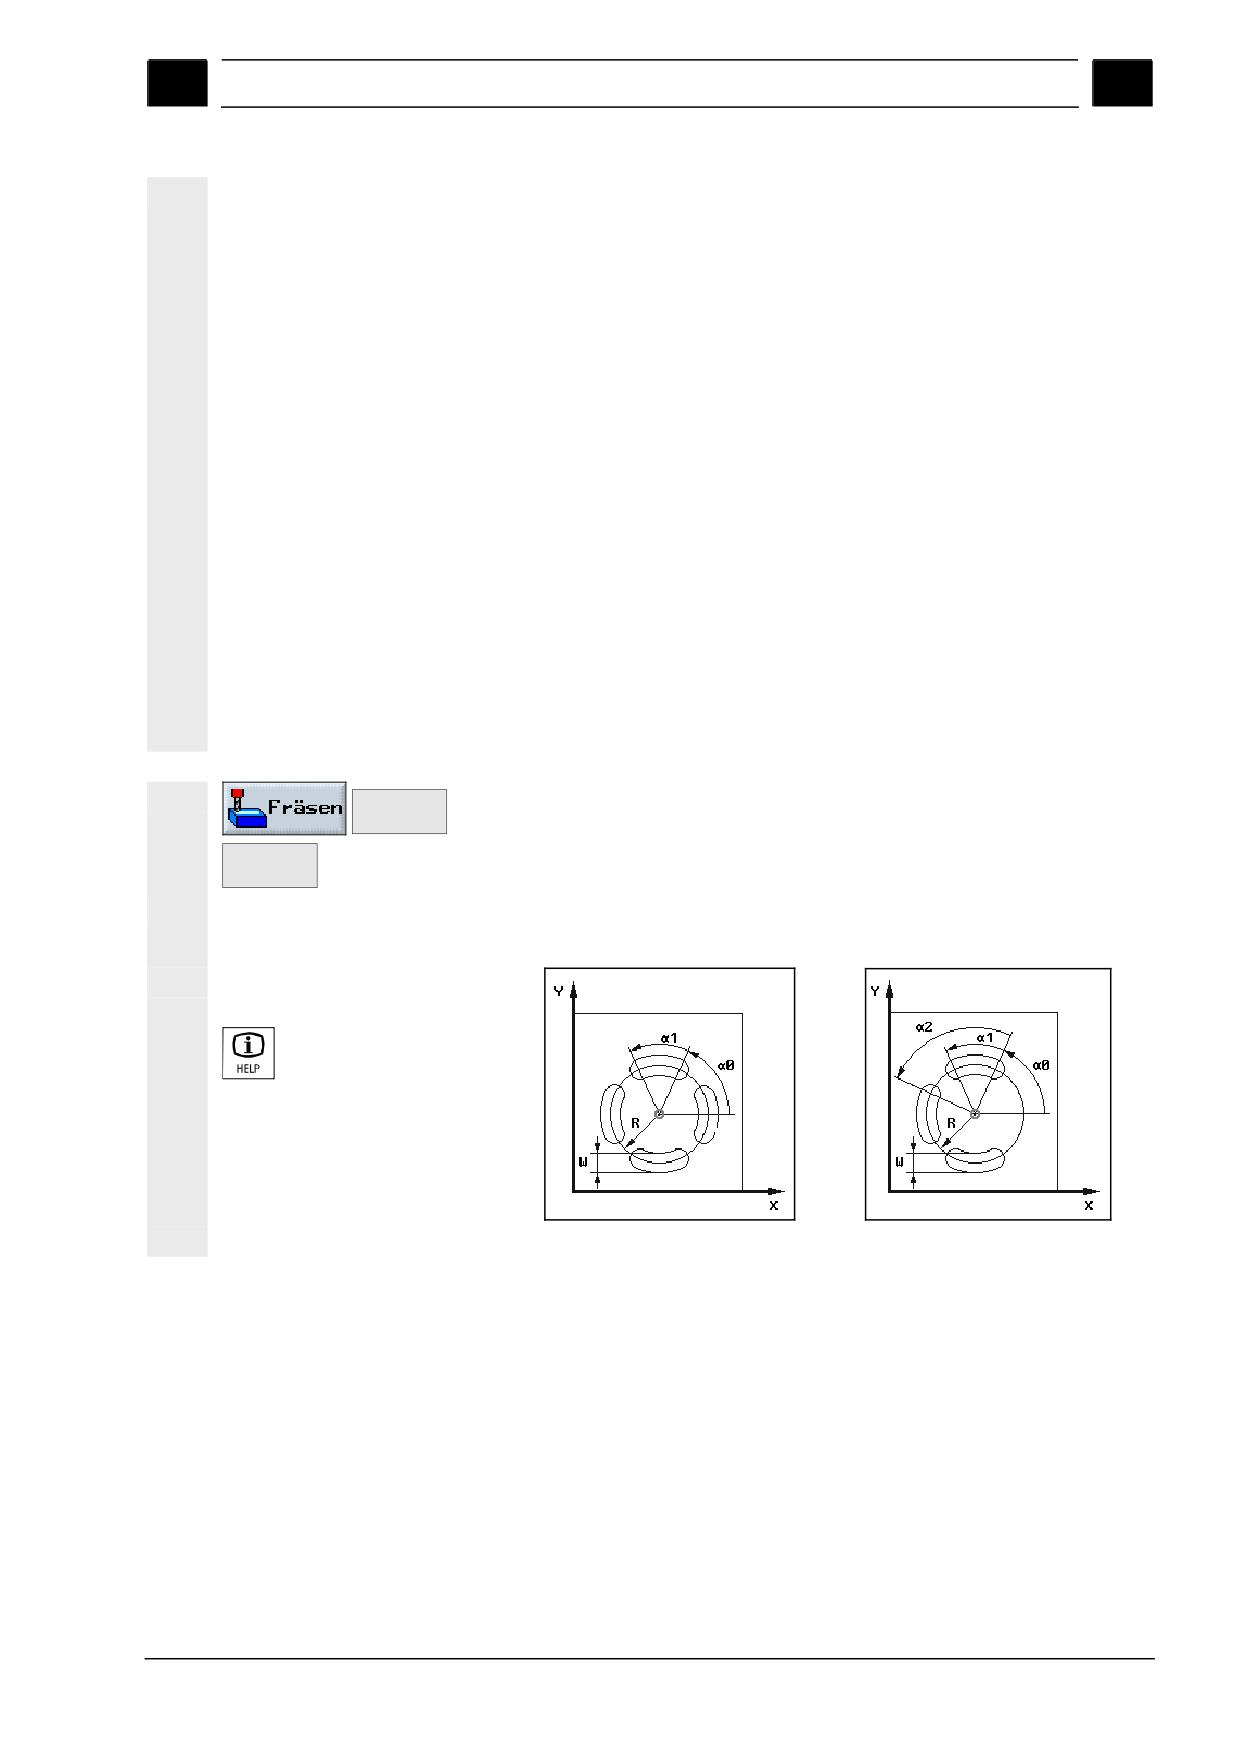
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Вид обработки
При фрезеровании круговых пазов можно применять следующие
виды обработки:
• Черновая обработка
При черновой обработке припуск снимается послойно, исходя
из центра радиусного участка конца паза, до достижения глу-
бины паза Z1.
• Чистовая обработка
При чистовой обработке в первую очередь всегда обрабаты-
ваются стенки кармана до достижения глубины Z1. При этом
подвод инструмента осуществляется по траектории в форме
четверти окружности, плавно переходящей в контур радиусно-
го участка паза. Последняя подача на врезание используется
для обработки дна паза (от центра радиусного участка конца
паза).
• Чистовая обработка стенок паза
Чистовая обработка стенок паза производится подобно чисто-
вой обработке, но без обработки дна паза.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке паза.
¾ Нажмите программные клавиши "Фрезерование", "Паз" и
Nut
>
“Круговой паз”.
Kreisnut
При помощи программной клавиши “Альтернативно” можно вы-
брать расположение круговых пазов - по окружности или дуге.
Вспомогательная схема,
вызываемая клавишей
Вспомогательная схема “Расположение круговых пазов по окружности или дуге”
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-285
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Параметр
Описание
Ед. из-
мер.
T, F, S, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
FZ
Подача на врезание по оси Z.
мм/мин
мм/зуб
Вид обработки
Черновая
Чистовая
Чистовая обработка стенок паза
Фрезерование фаски
По окружностиПазы располагаются равномерно по окружности. Величина расстояния между
соседними пазами рассчитывается автоматически.
Пазы располагаются по дуге окружности. Величина расстояния между сосед-
По дуге
ними пазами вычисляется в зависимости от значения угла α2.
Исходной точкой для задания размеров служит центральная точка. Ее коорди-
X0
наты:
мм
Y0
Координата X, абс. или отн.
мм
Z0
Координата Y, абс. или отн
мм
Высота заготовки, абс. или отн.
W
Ширина паза
мм
R
Радиус кругового паза
мм
α0
Угол относительно оси X, определяющий положение первого паза.
град
α1
Центральный угол паза.
град
α2
Угол, задающий положения остальных пазов (только при расположении по
град
дуге).
N
Количество пазов
Z1
Глубина паза относительно Z0 (не для обработки фаски).
мм
DZ
Максимальная подача на врезание в направлении оси Z (не для обработки
мм
фаски).
FS
Ширина фаски (только при обработке фаски), отн.
мм
ZFS
Положение вершины фрезы (только для фрезерования фаски), абс.
мм
или отн.
UXY
Припуск под чистовую обработку стенок паза(в плоскости XY), не для обработ-
мм
ки фаски.
Подвод инст-
Прямолинейное: Подвод инструмента для обработки следующего паза осуще-
румента, по-
ствляется по прямолинейной траектории с ускоренным ходом.
зиционирова-
По окружности: Подвод инструмента для обработки следующего паза осущест-
ние
вляется по круговой траектории с запрограммированной величиной подачи FP.
FP
Подача для позиционирования по круговой траектории.
мм/мин
3-286
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
3.8.8 Обработка открытых пазов
Для обработки открытых пазов используется функция “Открытый
паз”.
В зависимости от свойств заготовки и возможностей станка мож-
но применять следующие способы обработки:
• фрезерование с круговой подачей,
• плунжерное (врезное) фрезерование.
Фрезерование с круговой
Фрезерование с круговой подачей используется при черновой
подачей
обработке деталей из закаленных материалов фрезами из твер-
дого сплава VHM с покрытием.
Этот способ фрезерования, предпочтительный для высокоскоро-
стной черновой обработки, не предусматривает врезания инстру-
мента на полную глубину и обеспечивает постоянство ширины
контакта зуба инструмента с обрабатываемым материалом.
Ограничения для зна-
• Черновое фрезерование
чений параметров при
1/2 Ширина паза (W) - Чистовой припуск (UXY) ≤ Диаметр
фрезеровании с круго-
фрезы
вой подачей
• Чистовое фрезерование
1/2 Ширина паза (W) ≤ Диаметр фрезы
•
• Чистовое фрезерование стенок
Чистовой припуск (UXY) ≤ Диаметр фрезы
• Ширина паза
Минимально: 1,15 x Диаметр фрезы + Чистовой припуск
Максимально: 2 x Диаметр фрезы + 2 x Чистовой припуск
• Радиальная подача на врезание
Минимально: 0,02 x Диаметр фрезы
Максимально: 0,25 x Диаметр фрезы
• Максимальная подача на врезание по глубине ≤ Высота ре-
жущей части зуба фрезы
Необходимо учесть, что точная величина высоты режущей части
зуба фрезы не может быть определена.
Величина максимальной радиальной подачи на врезание зависит
от свойств фрезы.
Чем тверже материал обрабатываемой заготовки, тем меньше
должна быть величина подачи на врезание.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-287
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Подвод/Отвод инстру-
1. Инструмент перемещается с ускоренным ходом в исходную
мента
точку до уровня безопасного расстояния.
2. Инструмент подается на глубину резания.
3. Осуществляется выбранный вид обработки паза. Обработка
открытых пазов производится всегда сразу по всей длине па-
за.
4. Инструмент отводится до уровня безопасного расстояния.
Вид обработки
При обработке открытых пазов можно применять следующие
виды обработки:
• Черновое фрезерование
Черновая обработка осуществляется с круговой подачей фре-
зы. Круговые движения обеспечивают подачу инструмента в
плоскости XY. По окончании первого прохода фреза с круго-
вой подачей перемещается в обратном направлении, снимая
следующий слой материала. Этот процесс повторяется до тех
пор, пока не будет достигнута глубина паза с припуском под
чистовую обработку.
• Чистовое фрезерование
При чистовой обработке фреза перемещается вдоль стенок
паза, причем съем припуска по глубине производится частя-
ми, как и при черновой обработке. В процессе обработки
фреза выходит из паза на безопасное расстояние (от начала
или конца паза) чтобы обеспечить равномерную обработку
поверхности на всей длине паза.
• Чистовая обработка стенок
Чистовая обработка стенок - это чистовая обработка без об-
работки дна паза.
• Чистовая обработка дна
При чистовой обработке дна фреза совершает два прохода в
противоположных направлениях.
• Получистовая обработка
Удаляется остаточный материал на стенках паза до достиже-
ния чистового припуска.
• Фрезерование фаски
Фрезеруется фаска на верхней кромке кармана.
Плунжерное фрезеро-
Плунжерное фрезерование является предпочтительным спосо-
вание
бом черновой обработки карманов и пазов при недостаточной
жесткости станка и обрабатываемой заготовки.
Сила резания, возникающая при этом способе фрезерования,
направлена вдоль оси инструмента (т.е., при обработке в плоско-
сти XY сила резания направлена вдоль оси Z).
Благодаря этому инструмент практически не подвержен изгибу.
Осевое направление силы резания обеспечивает отсутствие виб-
раций при обработке нежестких заготовок.
Глубина резания может быть значительно увеличена. Плунжер-
3-288
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
ное фрезерование гарантирует более высокую стойкость инстру-
мента с большим вылетом за счет устранения вибраций.
Граничные условия
• Максимальная радиальная подача на врезание
при плунжерном фре-
Максимальная подача на врезание зависит от ширины режу-
зеровании
щих кромок фрезы.
• Величина шага
Величина шага определяется исходя из заданной ширины па-
за, диаметра фрезы и припуска под чистовую обработку.
• Отвод инструмента от обработанной поверхности
Если угол охвата фрезы обрабатываемым материалом менее
180°, то отвод инструмента осуществляется под углом 45°. В
противном случае отвод производится в вертикальном на-
правлении, как при сверлении.
• Обратный ход инструмента
После отвода инструмента от обрабатываемой поверхности
инструмент перемещается в вертикальном направлении.
• Безопасное расстояние
Обработку необходимо вести до достижения уровня безопас-
ного расстояния за пределами паза, чтобы избежать образо-
вания округлений на концах паза.
При назначении максимальной радиальной подачи на врезание
необходимо учитывать, что точная величина ширины режущей
кромки фрезы не может быть определена.
Подвод/Отвод инстру-
1. Инструмент перемещается с ускоренным ходом в исходную
мента
позицию на уровне безопасного расстояния.
2. Осуществляется выбранный вид обработки паза. Обработка
открытых пазов производится всегда сразу по всей длине па-
за.
3. С ускоренным ходом инструмент отводится на уровень безо-
пасного расстояния.
Вид обработки
При фрезеровании открытых пазов применяются следующие
виды обработки:
• Черновое фрезерование
Удаление материала производится с вертикальной подачей
инструмента со скоростью рабочей подачи. После выполне-
ния первого врезания выполняется отвод инструмента для
перехода к исходной позиции для следующего врезания.
Врезания осуществляются рядами вдоль паза со смещением
рядов на половину величины подачи на врезание в плоскости
XY. Последовательно обрабатываются левая и правая стенки
паза. Первое врезание производится после перемещения
фрезы из исходной позиции, находящейся на безопасном
расстоянии от начала паза, на расстояние, равное величине
подачи на врезание в плоскости XY. (Если величина безопас-
ного расстояния больше подачи на врезание, то будет произ-
веден холостой ход.) Максимальная ширина паза при этом
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-289
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
виде обработки должна быть меньше, чем сумма удвоенного
диметра фрезы и припуска под чистовую обработку.
После каждого врезания на глубину фреза отводится на
безопасное расстояние с рабочей подачей. По возможности
это осуществляется с использованием так называемого
Retract-способа отвода инструмента, то есть при угле охвата
фрезы обрабатываемым материалом менее 180 ° инструмент
перемещается под углом 45 ° по биссектрисе угла охвата.
Затем инструмент перемещается с ускоренным ходом в по-
ложение над заготовкой.
•
Чистовое фрезерование
При чистовой обработке фреза перемещается вдоль стенок
паза, причем съем припуска по глубине производится частя-
ми, как и при черновой обработке. В процессе обработки
фреза выходит из паза на безопасное расстояние (от начала
или конца паза) чтобы обеспечить равномерную обработку
поверхности на всей длине паза.
•
Чистовая обработка стенок
Чистовая обработка стенок - это чистовая обработка без об-
работки дна паза.
•
Чистовая обработка дна
При чистовой обработке дна фреза совершает два прохода в
противоположных направлениях.
•
Получистовая обработка
Удаляется остаточный материал на стенках паза до достиже-
ния чистового припуска.
•
Фрезерование фаски
Фрезеруется фаска на верхней кромке паза.
¾
Нажмите программные клавиши "Фрезерование", “Паз” и "От-
Nut
>
крытый паз".
Offene Nut
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел "Программирование инструмента, данных коррекции инструмента и
частоты вращения шпинделя".
Исходная
Положение исходной точки может выбираться:
точка
• в центральной точке паза,
• на левой кромке,
• на правой кромке.
Вид обработ-
Черновая
ки
Чистовая
Получистовая
Чистовая обработка стенок паза
3-290
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Чистовая обработка дна
Фрезерование фаски.
Способ фре-
Фрезерование с круговой подачей
зерования
Круговое движение фрезы вдоль паза с переменным направлением.
Плунжерное фрезерование
Обработка методом последовательных врезаний в заготовку вдоль оси фрезы
(как при сверлении).
Тип фрезеро-
Попутное - для фрезерования с круговой подачей
вания
Встречное - для фрезерования с круговой подачей
Встречное+Попутное - для фрезерования с круговой подачей (только при чер-
новой обработке)
Единичный
Фрезеруется один прямой паз с исходной точкой (X0, Y0, Z0).
Несколько по
Фрезеруется несколько прямых пазов с расположением по определенной схе-
схеме
ме, например, по окружности, дуге, в виде прямоугольного массива и т.д.
Координаты исходной точки:
X0
Координата X (только при обработке единичного паза), абс. или отн.
мм
Y0
Координата Y (только при обработке единичного паза), абс. или отн.
мм
Z0
Координата Z (только при обработке единичного паза), абс. или отн.
мм
Z1
Глубина паза относительно Z0 (абс. или отн.) (не для обработки фаски)
мм
DXY
Максимальная подача на врезание в плоскости XY.
мм
Альтернативно может задаваться подача на врезание в плоскости XY в % как
%
отношение подачи на врезание (мм) к диаметру фрезы (мм).
DZ
Максимальная подача на врезание в направлении оси Z - не для черновой
мм
обработки (только плунжерное фрезерование), чистовой обработки дна, фре-
зерования фаски.
UXY
Припуск под чистовую обработку стенок паза - не для чистовой обработки,
мм
чистовой обработки стенок паза и фрезерования фаски.
UZ
Припуск под чистовую обработку дна паза - не для чистовой обработки, чисто-
мм
вой обработки дна и фрезерования фаски.
FS
Ширина фаски (только для обработки фаски)
мм
ZFS
Глубина погружения вершины фрезы (только для фрезерования фас-
мм
ки), абс. или отн.
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
град
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-291
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
3.8.9 Применение схем позиционирования при фрезеровании
Для изготовления нескольких карманов, выступов или прямых
пазов, расположенных по определенной геометрической схеме, в
программе необходимо задать специальный кадр для их пози-
ционирования. В диалоговом окне для задания параметров фре-
зерного цикла необходимо изменить в одном из полей ввода
"Единичный" на “Несколько по схеме” при помощи программной
клавиши “Альтернативно”. При этом поля ввода для координат
X0, Y0 и Z0 будут погашены.
Фрагмент диалогового окна для фрезерования прямоугольного кармана с на-
стройкой “Несколько по схеме”.
По окончании программирования цикла фрезерования должны
быть заданы параметры схемы позиционирования.
¾ Нажмите программные клавиши “Обработка отверстий” и “По-
Positio-
nen >
зиции”.
ShopMill автоматически отображает связывание фрезерного цик-
ла с кадром задания схемы расположения.
3-292
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
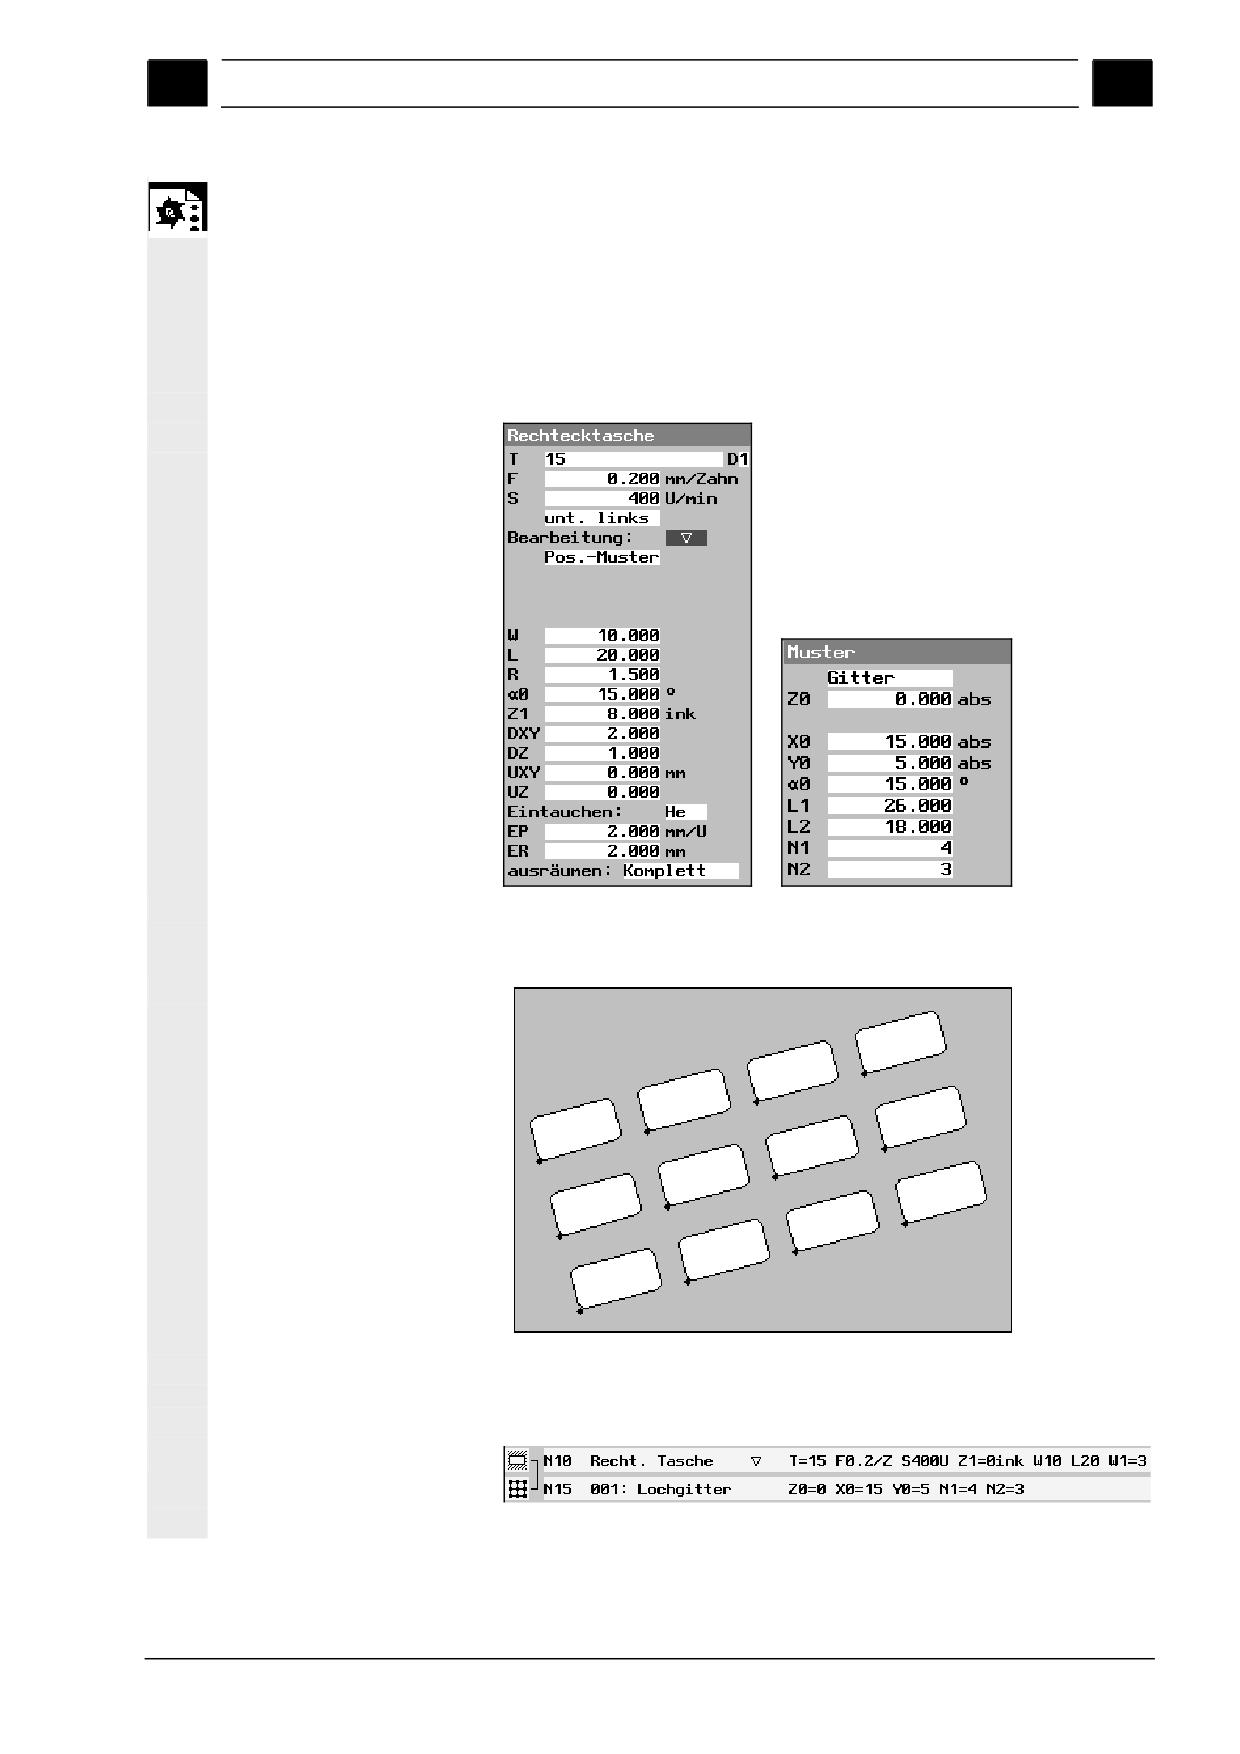
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Пример 1
Необходимо фрезеровать 12 прямоугольных карманов, расположенных в
виде прямоугольного массива, под углом 15° к оси X. Размер массива: 4
столбца, 3 ряда.
Размеры заготовки: X=115 мм, Y=80 мм, Z=30 мм
Размеры прямоугольного кармана: Длина 20 мм, Ширина 10 мм, Глубина
8 мм
Радиус округления углов 1.5 мм.
Исходная точка кармана выбрана в позиции “внизу слева”.
Программирование обработки прямоугольного кармана и схемы позиционирова-
ния
Графическое изображение расположения карманов в виде прямоугольного мас-
сива с углом наклона 15°.
Фрагмент программы; фрезерование массива прямоугольных карманов.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-293
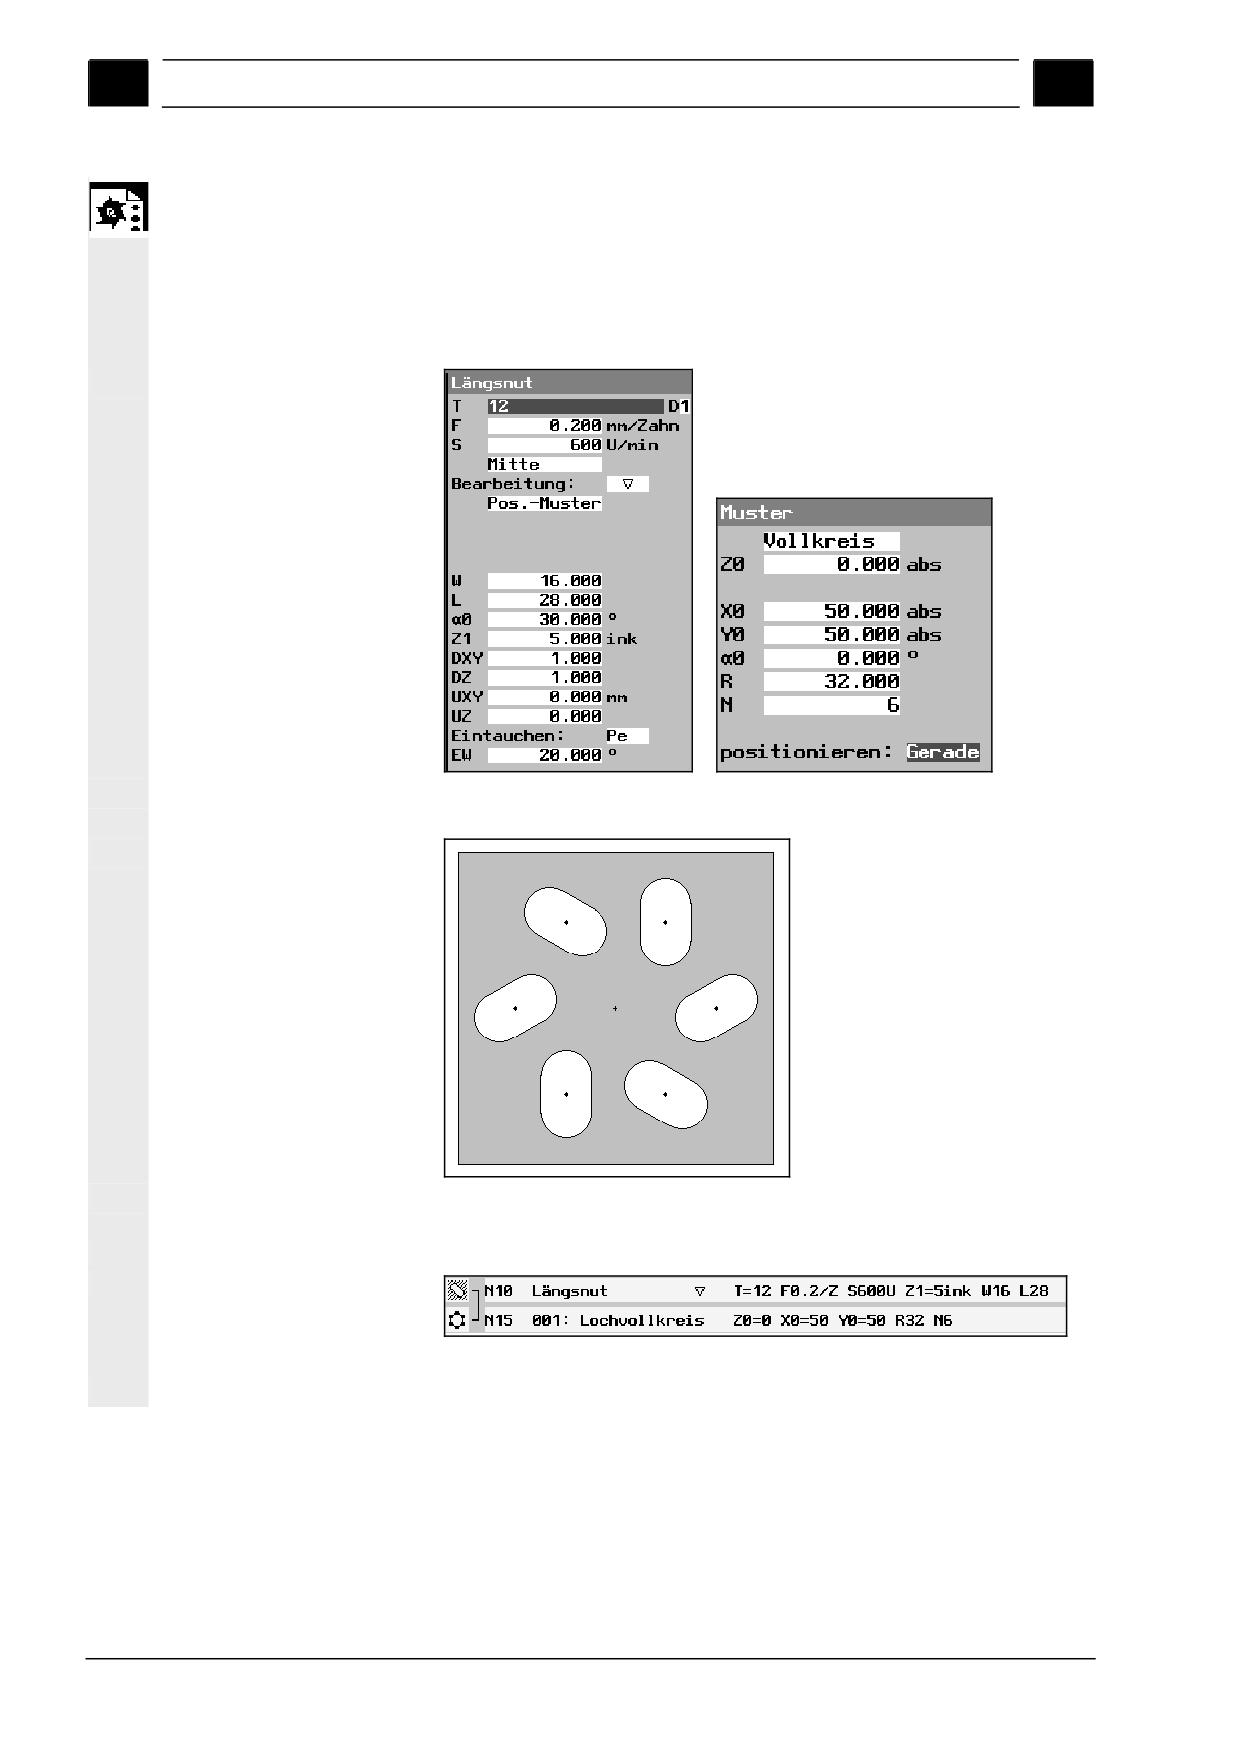
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Пример 2
Необходимо произвести черновое фрезерование 6 прямых пазов Ø 32
мм, равномерно распределенных по окружности. Продольная ось паза
отклонена от радиального направления на 30°.
Размеры заготовки: X=100 мм, Y=100 мм, Z=20 мм
Размеры паза: Длина 28 мм, ширина 16 мм, глубина 5 мм
Исходная точка выбрана в центре паза.
Программирование обработки прямого паза и схемы позиционирования
Графическое изображение расположения пазов в виде кругового массива с углом
наклона 30°.
Фрагмент программы; фрезерование массива прямых пазов
3-294
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
3.8.10 Гравирование
При помощи функции “Гравирование” можно гравировать текст,
расположенный вдоль прямой линии или дуги окружности.
На деталь может наноситься одинаковый текст или “переменный”
текст, задаваемый через специальную переменную.
При гравировании ShopMill использует пропорциональный
шрифт, то есть, различные символы могут быть разной ширины.
Подвод/Отвод инстру-
1. Инструмент перемещается в исходную точку на уровне плос-
мента
кости отвода, затем - до уровня безопасного расстояния.
2. Инструмент перемещается на рабочей подаче FZ до глубины
обработки Z1 и фрезерует символ.
3. Инструмент отводится с ускоренным ходом до уровня безо-
пасного расстояния, затем перемещается с ускоренным ходом
к исходной позиции для фрезерования следующего символа.
4. Шаги 2 и 3 повторяются до нанесения всего текста.
Переменные данные
Существуют разные варианты переменных данных.
для гравирования
• Дата и время
Можно наносить на детали дату и время изготовления. Дата и
время считываются из NCK.
• Номер детали
С помощью переменной номера детали можно наносить на
деталь ее порядковый номер в серии обработанных деталей.
При этом можно задавать формат числа (общее количество
позиций, количество ведущих нулей, и т.д.). Переменная “Но-
мер детали” определена как переменная пользователя
(_E_PART[0]) в модуле данных GUD 7.
С помощью символов (#) форматируется количество позиций.
Если первая деталь должна нумероваться числом, отличным
от 1, можно задать ее номер путем прибавления определенно-
го числа к переменной номера (например, (<#,_E_PART[0] +
100>). Тогда порядковые номера деталей увеличатся на это
число (например, 101, 102, 103, …).
• Числовые характеристики
При гравировании чисел (например, результатов измерений)
можно выбирать формат числа (количество знаков до и после
десятичной запятой).
• Текст
Вместо постоянного текста, задаваемого в окне ввода данных
для гравирования, можно гравировать переменный текст, оп-
ределяемый при помощи переменной (например,
._VAR_TEXT=“ABC123“).
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-295
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
Отраженный текст
При необходимости гравировать зеркальное отражение текста
сначала программируется функция отражения (см. раздел “Пре-
образования системы координат”), затем задается текст через
функцию “Гравирование”.
Распределение текста
При необходимости равномерного распределения символов по
по окружности
окружности задайте значение центрального угла α2=360°.
ShopMill обеспечит гравирование символов равномерно по ок-
ружности.
¾ Нажмите программные клавиши "Фрезерование" и "Гравиро-
Gravur >
вание".
Строчные буквы
Klein-
¾ Для гравирования текста строчными буквами нажмите про-
schrift
граммную клавишу “Строчные буквы”.
После повторного нажатия программной клавиши “Строчные
буквы” можно снова вводить текст заглавными буквами.
Специальные символы
Sonder-
¾ Для ввода символа, который отсутствует на клавиатуре пане-
zeichen >
ли оператора, нажмите программную клавишу “Спец. симво-
лы”.
Откроется окно “Специальные символы”.
¾ Установите курсор на требуемый символ.
¾ Нажмите программную клавишу "OK".
Выбранный символ будет вставлен в текст в место положения
курсора.
Дата
¾ Нажмите программные клавиши "Переменные данные" и "Да-
Variable >
Datum
та", для гравирования текущей даты.
Дата будет гравироваться в европейском формате
(<DD>.<MM>.<YYYY>, то есть, день/месяц/год).
Можно изменить формат даты. Например, для гравирования даты
в американском формате (месяц/день/год => 8/16/04), необходи-
мо установить формат даты <M>/<D>/<YY> .
3-296
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Время
¾ Нажмите программные клавиши "Переменные данные" и
Variable >
Uhrzeit
"Время"
Время гравируется в европейском формате (<TIME24>).
Можно установить американский формат <TIME12>.
Пример:
Ввод текста: Время: <TIME24> Результат: Время: 16.35
Время: <TIME12>
Время: 04.35 PM
Номер детали
Stückzahl
¾ Нажмите программные клавиши "Переменные данные" и “Но-
Variable >
000123
мер детали 000123”, если необходимо гравировать номер де-
тали с заданным общим количеством позиций при наличии
ведущих нулей.
Будет выбран формат <######,_E_PART [0]>, и снова отобразит-
ся окно ввода данных для гравирования с соответствующей ли-
нейкой программных клавиш.
¾ Количество позиций можно изменить, изменяя количество
символов (#) в окне ввода данных для гравирования.
Если заданное количество позиций (например, ##) недостаточно
для отображения текста, оно будет увеличено автоматически.
- ИЛИ -
Stückzahl
¾ Нажмите программные клавиши "Переменные данные" и “Но-
Variable >
123
мер детали 123”, если необходимо гравировать номер детали
без ведущих нулей.
Будет выбран формат <#,_E_PART [0]>, и снова отобразится
окно ввода данных для гравирования.
¾ Количество позиций можно изменить, изменяя количество
символов (#) в окне ввода данных для гравирования.
Если заданное количество позиций (например, 123) недостаточно
для отображения текста, оно будет увеличено автоматически.
При необходимости нумерации деталей с номера, отличного от 1
(например, после временного прекращения процесса изготовле-
ния деталей) задайте дополнительное значение для увеличения
номера. Номера деталей увеличатся на это число.
Десятичные числа
Stückzahl
¾ Нажмите программные клавиши “Переменные данные” и
Variable >
123
“Число 123.456”, если необходимо гравировать произвольное
число в определенном формате.
Будет выбран формат <#.###,_VAR_NUM >, и снова отобразится
окно ввода данных для гравирования.
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-297
Программирование с ShopMill
01/2008
3
3.8 Фрезерование
3
¾ С помощью символов #.### устанавливается формат грави-
руемого числа, определенного в переменной _VAR_NUM.
Например, если переменной _VAR_NUM присвоено значение
12.35, возможны следующие варианты форматирования:
Ввод
Резуль-
Значение
тат
<#,_VAR_NUM>
12
Произвольное количество
позиций для целой части
числа, отсутствие дробной
части
<####,_VAR_NUM>
0012
4 позиции перед десятич-
ной точкой, наличие веду-
щих нулей, отсутствие
дробной части
<
#,_VAR_NUM>
12
4 позиции перед десятич-
ной точкой, ведущие пози-
ции занимаются пробела-
ми, отсутствие дробной
части
<#.,_VAR_NUM>
12.35
Произвольное количество
позиций до и после деся-
тичной точки
<#.#,_VAR_NUM>
12.4
Произвольное количество
позиций перед десятичной
точкой, 1 позиция после
точки (округленно)
<#.##,_VAR_NUM>
12.35
Произвольное количество
позиций перед десятичной
точкой, 2 позиции после
запятой (округленно)
<#.####,_VAR_NUM>
12.3500
Произвольное количество
позиций перед десятичной
точкой, 4 позиции после
запятой (округленно)
Если заданное количество позиций перед десятичной точкой не-
достаточно для отображения числа, оно будет увеличено автома-
тически. Если заданное количество позиций больше, чем количе-
ство позиций гравируемого числа, то свободные позиции будут
автоматически заполнены нулями.
Для форматирования позиций перед десятичной точкой можно
использовать пробелы.
Вместо _VAR_NUM можно использовать любую другую числовую
переменную.
3-298
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
01/2008
Программирование с ShopMill
3
3.8
Фрезерование
3
Переменный текст
variabler
¾ Нажмите программные клавиши “Переменные данные” и “Пе-
Variable >
Text
ременный текст", если необходимо гравировать текст (до 200
символов) хранящийся в одной из переменных.
Будет выбран формат <Text, _VAR_TEXT>, и снова отобразится
окно ввода данных для гравирования.
Вместо переменной _VAR_TEXT может использоваться любая
другая текстовая переменная.
Удаление текста
Text
¾ Нажмите программную клавишу “Удалить текст”, если необ-
löschen >
ходимо удалить весь текст.
Форматированный текст вставляется в текущей позиции курсора.
Программные клавиши “Строчные буквы”, “Специальные симво-
лы”, “Переменные данные” и “Удалить текст” активны только то-
гда, когда курсор находится в поле ввода текста для гравирова-
ния.
Параметр
Описание
Ед. из-
мер.
T, D, F, S, V
См. раздел “Создание кадров программы”
Выравнива-
по прямой
ние
по дуге
по дуге
Исходная
Положение исходной точки в тексте
точка
Текст для
до 91 символа
гравирования
X0
Координата X исходной точки (абс.)
мм
R
Радиус-вектор исходной точки в полярной системе координат (альтернативно к
мм
X0) - (только при выравнивании по дуге).
мм
Y0
Координата Y исходной точки (абс.)
град
α0
Полярный угол исходной точки в полярной системе координат (альтернативно
мм
к Y0) - (только при выравнивании по дуге).
мм
Z0
Координата Z исходной точки (абс.)
мм/мин
Z1
Глубина обработки (абс. или отн.)
мм/зуб
FZ
Подача на врезание
мм
мм
W
Высота символов
мм
DX1
Расстояние между символами
град
DX2
Ширина текста (альтернативно к DX1) - (только при линейном выравнивании)
град
α1
Направление текста (только при линейном выравнивании)
мм
α2
Центральный угол (альтернативно к DX1) - (только при выравнивании по дуге)
мм
Координата центра дуги (абс.) - (только при выравнивании по дуге)
XM
YM
Координата центра дуги (абс.) - (только при выравнивании по дуге)
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
3-299
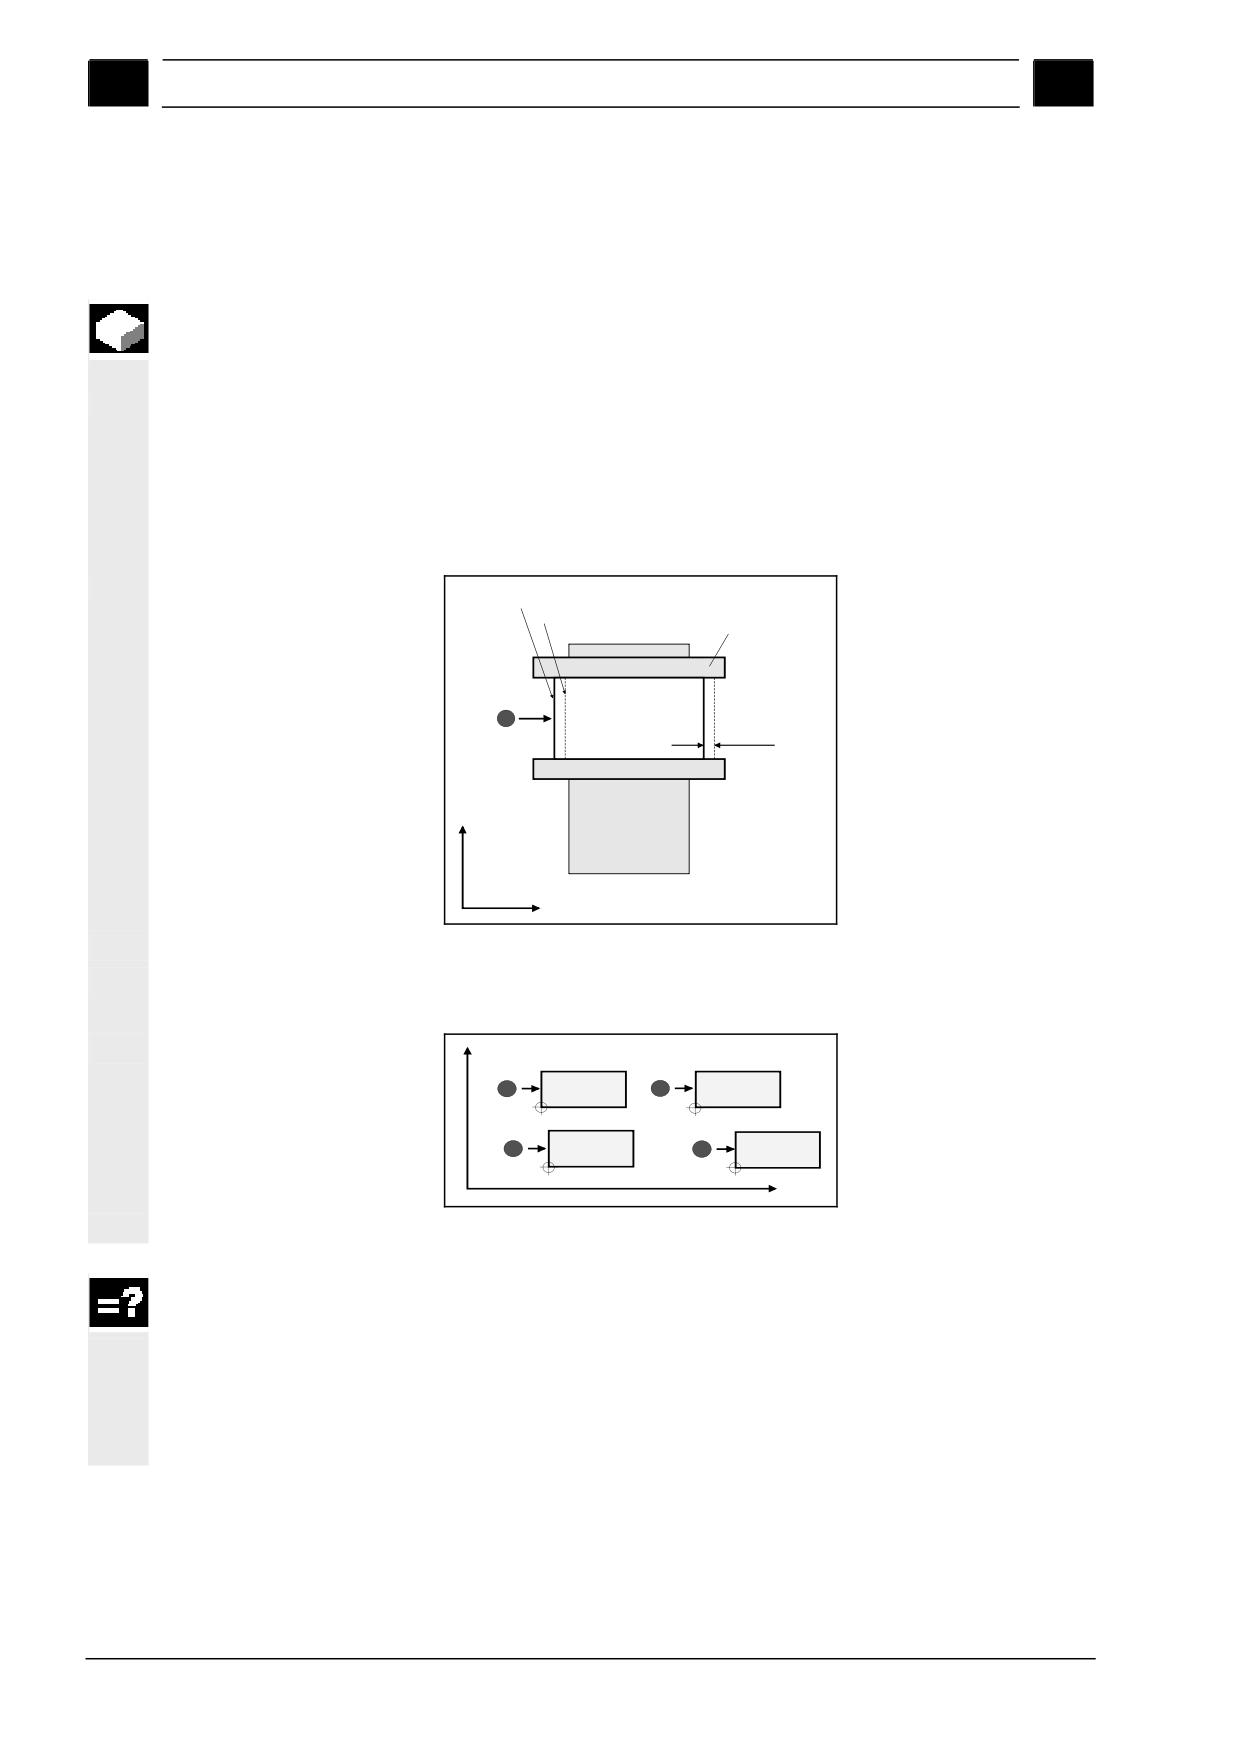
Программирование с ShopMill
01/2008
3
3.9 Измерения
3
3.9
Измерения
3.9.1 Измерение положения нулевой точки детали
Для автоматического определения положения нулевой точки де-
тали в пределах работы по программе посредством электронного
измерительного прибора применяется функция "Нул. т. детали".
Если последовательно изготавливается несколько одинаковых
деталей, то при установке следующей заготовки в тиски может
возникнуть разница в положении нулевой точки для текущей и
предыдущей деталей. Новое положение нулевой точки должно
быть измерено по граням заготовки и занесено в ячейку памяти
СЧПУ для смещения нулевой точки или в GUD.
X0 neu
Aufspannung auf
X0 alt
Schraubstock
Meßtaster
Werkstück
Versatz
Y
X
Смещение положения нулевой точки при закрепление новой заготовки
При одновременной обработке нескольких деталей можно снача-
ла определить положение нулевой точки для каждой детали.
Y
Meßtaster
Werkstück 1
Werkstück 3
Werkstück 2
Werkstück 4
X
Закрепление нескольких заготовок
При определения положения нулевой точки в автоматическом
режиме можно использовать исключительно электронные изме-
рительные приборы. Предварительно они должны быть откалиб-
рованы. (см. раздел “Калибровка электронных измерительных
приборов”). В управлении инструментом для электронного изме-
рительного прибора должен быть установлен тип “3D-прибор”.
3-300
SINUMERIK 840D sl Управление/Программирование ShopMill (BASsl) - 01/2008
содержание .. 21 22 23 24 ..