содержание .. 15 16 17 18 ..
SINUMERIK 840D sl. Программирование ЧПУ. Руководство по программированию (2021 год) - часть 17
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
2 =
ручной (запрограммирован-
ное значение)
ВОСЬМАЯ ПОЗИЦИЯ:
коэффициент подачи для первой по-
дачи <FRF> как коэффициент/процент
0 =
совместимость, как коэффи-
циент (от 0,001 до 1,0, FRF = 0
означает 100 %)
1 =
процент (от 0,001 до 999,999 %)
4.26.1.24
CYCLE84 - нарезание внутренней резьбы без компенсирующего патрона
Синтаксис
CYCLE84(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <SDAC>, <MPIT>,
<PIT>, <POSS>, <SST>, <SST1>, <_AXN>, <_PITA>, <_TECHNO>, <_VARI>,
<_DAM>, <_VRT>, <_PITM>, <_PTAB>, <_PTABA>, <_GMODE>, <_DMODE>,
<_AMODE>)
Параметр
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Глубина сверления = конечная глубина сверления (абс.),
см. <_AMODE>
5
Z1
<DPR>
REAL
Глубина сверления = конечная глубина сверления (инкр.),
см. <_AMODE>
6
DT
<DTB>
REAL
Время ожидания на глубине сверления в секундах
7
SDE
<SDAC>
INT
Направление вращения после завершения цикла
8
<MPIT>
REAL
Размер резьбы только для "ISO метрической" (шаг вычисляется при
внутренней обработке)
9
P
<PIT>
REAL
Шаг резьбы как значение, единицу см. <_PITA>
10
αS1)
<POSS>
REAL
Позиция шпинделя для ориентированного останова шпинделя
11
S
<SST>
REAL
Скорость шпинделя для нарезания внутренней резьбы
12
SR
<SST1>
REAL
Скорость шпинделя для отвода
13
<_AXN>
INT
Ось сверления
0 =
3. гео-ось
1 =
1-я гео-ось
2 =
2-я гео-ось
≥ 3 =
3-я гео-ось
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1117
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
14
<_PITA>
INT
Единица измерения шага резьбы (обработка <PIT> и <MPIT>)
0 =
шаг в мм
- обработ-
ка <MPIT>/<PIT>
1 =
шаг в мм
- обработка <PIT>
2 =
шаг в TPI
- обработка
<PIT>
(витков резьбы на
дюйм)
3 =
шаг в дюймах
- обработка <PIT>
4 =
MODUL
- обработка <PIT>
15
<_TECHNO>
INT
Технология1)
ПЕРВАЯ ПОЗИЦИЯ:
параметры точного останова
0 =
активны параметры точного останова
как перед вызовом цикла
1 =
точный останов G601
2 =
точный останов G602
3 =
точный останов G603
ВТОРАЯ ПОЗИЦИЯ:
предуправление
0 =
активно с/без предуправления как пе-
ред вызовом цикла
1 =
с предуправлением FFWON
2 =
без предуправления FFWOF
ТРЕТЬЯ ПОЗИЦИЯ:
ускорение
0 =
SOFT/BRISK/DRIVE активно как перед
вызовом цикла
1 =
с ограничением рывка SOFT
2 =
без ограничения рывка BRISK
3 =
уменьшенное ускорение DRIVE
ЧЕТВЕРТАЯ ПОЗИ-
MCALL шпиндельный режим
ЦИЯ:
0 =
при MCALL снова активировать шпин-
дельный режим
1 =
при MCALL оставаться в управлении
по положению
16
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
0 =
1 проход
1 =
ломка стружки (нарезание глубокой
внутренней резьбы)
2 =
удаление стружки (нарезание глубо-
кой внутренней резьбы)
ЧЕТВЕРТАЯ ПОЗИ-
ISO/SIEMENS режим для маски ввода не реле-
ЦИЯ:
вантно
0 =
вызов из ISO-совместимости
1 =
вызов из контекста SIEMENS
Программирование ЧПУ
1118
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
17
D
<_DAM>
REAL
Макс. подача на глубину (только при удалении стружки/ломке струж-
ки)
18
V2
<_VRT>
REAL
Величина отвода после каждой обработки (только при ломке струж-
ки), см. <_AMODE>
19
<_PITM>
STRING[15]
Строка как меркер для ввода шага резьбы2)
20
<_PTAB>
STRING[5]
Строка для таблицы резьб ("", "ISO", "BSW", "BSP", "UNC")2)
21
<_PTABA>
STRING[20]
Строка для выбора в таблице резьб (к примеру, "M 10", "M 12", ...)2)
22
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных гео-
значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
23
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается активной
действующая перед вызовом цикла
плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИ-
режим совместимости (только для маски вво-
ЦИЯ:
да для обратного перевода),
если MD 52216 Бит0 = 11)
0 =
технологические параметры отобра-
жаются (совместимость): действуют
TECHNO-параметры
1 =
технологические параметры не отоб-
ражаются: действует технология "как
запрограммировано перед вызовом
цикла"
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование внутри
масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1119
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
24
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления = конечная глубина
сверления Z1 (абс./инкр.)
0 =
совместимость, из
программирования <DP>/<DPR>
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИ-
направление вращения резьбы правое/левое
ЦИЯ:
0 =
совместимость, из знака PIT/MPIT
1 =
справа
2 =
слева
ПЯТАЯ ПОЗИЦИЯ:
зарезервировано
ШЕСТАЯ ПОЗИЦИЯ:
зарезервировано
СЕДЬМАЯ ПОЗИЦИЯ:
величина отвода после каждой обработки V2
вручную/автоматически
0 =
совместимость, из программирова-
ния <_VRT> (> 0 переменное значе-
ние или ≤ 0 стандартное значение
1 мм/0,0394 дюйма)
1 =
автоматически (стандартное значение
1 мм/0,0394 дюйма)
2 =
вручную (как запрограммировано в
V2)
1) Поля технологии могут быть скрыты в зависимости от установочных данных SD52216 $MCS_FUNCTION_MASK_DRILL
2) Параметры 19, 20 и 21 используются только при выборе резьбы в таблицах резьб маски ввода. Доступ к таблицам
резьб через определение цикла при выполнении цикла невозможен.
4.26.1.25
CYCLE85 - развертывание
Синтаксис
CYCLE85(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <FFR>, <RFF>,
<_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
Программирование ЧПУ
1120
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Глубина сверления (абс.), см. <_AMODE>
5
Z1
<DPR>
REAL
Глубина сверления (инкр.), см. <_AMODE>
6
DT
<DTB>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
7
F
<FFR>
REAL
Подача
8
FR
<RFF>
REAL
Подача при отводе
9
<_GMODE>
INT
зарезервировано
10
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
11
<_AMODE>
INT
Альтернативный режим (сверление)
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления Z1 (абс./инкр.)
0 =
совместимость, из
программирования DP/DPR
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания DT на конечной глу-
бине сверления в секундах/оборотах
0 =
совместимость, из знака DT
(> 0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
4.26.1.26
CYCLE86 - растачивание
Синтаксис
CYCLE86(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <SDIR>, <RPA>,
<RPO>, <RPAP>, <POSS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1121
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Глубина сверления (абс.), см. <_AMODE>
5
Z1
<DPR>
REAL
Глубина сверления (инкр.), см. <_AMODE>
6
DT
<DTB>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
7
DIR
<SDIR>
INT
Направление вращения
3 =
M3
шпинделя
4 =
M4
8
Dx
<RPA>
REAL
Величина отвода в направлении X
9
DY
<RPO>
REAL
Величина отвода в направлении Y
10
DZ
<RPAP>
REAL
Величина отвода в направлении Z
11
SPOS
<POSS>
REAL
Позиция шпинделя для отвода (для ориентированного останова
шпинделя, в градусах)
12
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
режим подъема
0 =
подъем, совместимость
1 =
Нет подъема
13
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
14
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления Z1 (абс./инкр.)
0 =
совместимость, из программи-
рования <DP>/<DPR>
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания на конечной глубине
сверления DT в секундах/оборотах
0 =
совместимость, из знака DT
(> 0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
Программирование ЧПУ
1122
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.27
CYCLE92 - отрез
Синтаксис
CYCLE92(<_SPD>, <_SPL>, <_DIAG1>, <_DIAG2>, <_RC>, <_SDIS>, <_SV1>,
<_SV2>, <_SDAC>, <_FF1>, <_FF2>, <_SS2>, <_DIAGM>, <_VARI>, <_DN>,
<_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
X0
<_SPD>
REAL
Исходная точка (абс., всегда диаметр)
2
Y0
<_SPL>
REAL
Исходная точка (абс.)
3
X1
<_DIAG1>
REAL
Глубина для снижения скорости, см. <_AMODE>(ПЕРВАЯ ПОЗИЦИЯ)
4
X2
<_DIAG2>
REAL
Конечная глубина, см. <_AMODE>(ВТОРАЯ ПОЗИЦИЯ)
5
R/FS
<_RC>
REAL
Радиус закругления или ширина фаски, см. <_AMODE>(ЧЕТВЕРТАЯ
ПОЗИЦИЯ)
6
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
7
S
<_SV1>
REAL
Постоянная скорость шпинделя, см. <_AMODE> (ПЯТАЯ ПОЗИЦИЯ)
V
Постоянная скорость резания
8
SV
<_SV2>
REAL
Макс. скорость при постоянной скорости резания
9
DIR
<_SDAC>
INT
Направление вращения
3 =
для M3
шпинделя
4 =
для M4
10
F
<_FF1>
REAL
Подача до глубины для снижения скорости
11
FR
<_FF2>
REAL
Уменьшенная подача до конечной глубины
12
SR
<_SS2>
REAL
Уменьшенная скорость до конечной глубины
13
XM
<_DIAGM>
REAL
Глубина выдвижения приемника деталей (абс., всегда диаметр)
14
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
отвод
0 =
отвод на <_SPD> + <_SDIS>
1 =
без отвода в конце
ВТОРАЯ ПОЗИЦИЯ:
приемник деталей
0 =
нет, не выполнять M-команду
1 =
да, вызов CUST_TECHCYC(101)-
выдвинуть деталеприемник,
CUST_TECHCYC(102)- закрыть
деталеприемник
15
<_DN>
INT
D-номер для 2-го резца, если не запрограммирован ⇒ D+1
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1123
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
20
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
21
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина для снижения скорости
(<_DIAG1>)
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
ВТОРАЯ ПОЗИЦИЯ:
конечная глубина (<_DIAG2>)
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
радиус/фаска (<_RC>)
0 =
Радиус
1 =
Фаска
ПЯТАЯ ПОЗИЦИЯ:
скорость шпинделя/скорость резания
(<_SV1>)
0 =
постоянная скорость шпинделя
1 =
постоянная скорость резания
4.26.1.28
CYCLE95 - съём припуска вдоль контура
Синтаксис
CYCLE95(<NPP>, <MID>, <FALZ>, <FALX>, <FAL>, <FF1>, <FF2>, <FF3>,
<_VARI>, <DT>, <DAM>, <_VRT>, <_GMODE>, <_DMODE>)
Программирование ЧПУ
1124
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
CON
<NPP>
STRING
Имя контура
[140]
2
D
<MID>
REAL
Макс. подача на глубину при черновой обработке, см. <_GMODE>
3
UZ
<FALZ>
REAL
Чистовой припуск в Z
4
UX
<FALX>
REAL
Чистовой припуск в X
5
U
<FAL>
REAL
Чистовой припуск параллельно контуру (действует в обеих осях)
6
F
<FF1>
REAL
Подача для черновой обработки
7
FY
<FF2>
REAL
Подача врезания поднутрения
8
FS
<FF3>
REAL
Чистовая подача
9
<_VARI>
INT
Режим обработки
ПЕРВАЯ и ВТОРАЯ позиция:
1 =
черновая обработка, вдоль,
снаружи
2 =
черновая обработка, поперек,
снаружи
3 =
черновая обработка, вдоль,
внутри
4 =
черновая обработка, поперек,
внутри
5 =
чистовая обработка, вдоль,
снаружи
6 =
чистовая обработка, поперек,
снаружи
7 =
чистовая обработка, вдоль,
внутри
8 =
чистовая обработка, поперек,
внутри
9 =
комплексная обработка,
вдоль, снаружи
10 =
комплексная обработка, попе-
рек, снаружи
11 =
комплексная обработка,
вдоль, внутри
12 =
комплексная обработка, попе-
рек, внутри
ТРЕТЬЯ ПОЗИЦИЯ:
0 =
с возвратом по контуру, без ос-
таточных углов
1 =
с прямым возвратом
2 =
возврат только до прежней точ-
ки резания, возможны остаточ-
ные углы
10
DT
<DT>
REAL
Время ожидания при прерывании подачи
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1125
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
11
DI
<DAM>
REAL
Интервал прерываний подачи
12
VRT
<_VRT>
REAL
Путь отвода от контура
0 =
внутри системы используется
путь отвода в 1 мм независимо
от дюймовой/метрической си-
стемы единиц
> 0 =
путь отвода
13
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
Нормирование глубины подачи
0 =
глубина подачи рассчитывает-
ся согласно
G-группе DIAMON/DIAMOF
1 =
глубина подачи действует как
значение радиуса (независимо
от DIAMON/DIAMOF)
14
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
0 =
режим совместимости: имя
контура стоит в NPP
1 =
имя контура программируется
в CYCLE62 и передается в
_SC_CONT_NAME
4.26.1.29
CYCLE98 - цепочка резьб
Синтаксис
CYCLE98(<_PO1>, <_DM1>, <_PO2>, <_DM2>, <_PO3>, <_DM3>, <_PO4>,
<_DM4>, <APP>, <ROP>, <TDEP>, <FAL>, <_IANG>, <NSP>, <NRC>, <NID>,
<_PP1>, <_PP2>, <_PP3>, <_VARI>, <_NUMTH>, <_VRT>, <_MID>, <_GDEP>,
<_IFLANK>, <_PITA>, <_PITM1>, <_PITM2>, <_PITM3>, <_DMODE>, <_AMODE>)
Программирование ЧПУ
1126
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
Z0
<_PO1>
REAL
Исходная точка в Z (абс.)
2
X0
<_DM1>
REAL
Исходная точка в X (абс.), в диаметре
3
Z1
<_PO2>
REAL
Промежуточная точка 1 в Z (абс./инкр.), см. <_AMODE>(ПЕРВАЯ ПО-
ЗИЦИЯ)
4
X1
<_DM2>
REAL
Промежуточная точка 1 в X (абс./инкр.), см. <_AMODE>(ВТОРАЯ ПО-
ЗИЦИЯ) или
X1α
Наклон резьбы 1 (-90° до 90°)
абс. всегда диаметр, инкр. всегда радиус
5
Z2
<_PO3>
REAL
Промежуточная точка 2 в Z (абс./инкр.), см. <_AMODE>(ТРЕТЬЯ ПО-
ЗИЦИЯ)
6
X2
<_DM3>
REAL
Промежуточная точка 2 в X (абс./инкр.), см. <_AMODE>(ЧЕТВЕРТАЯ
ПОЗИЦИЯ) или
X2α
Наклон резьбы 2 (-90° до 90°)
абс. всегда диаметр, инкр. всегда радиус
7
Z3
<_PO4>
REAL
Конечная точка в Z (абс./инкр.), см. <_AMODE> (ПЯТАЯ ПОЗИЦИЯ)
8
X3
<_DM4>
REAL
Конечная точка в X, (абс./инкр.), см. <_AMODE>(ШЕСТАЯ ПОЗИЦИЯ)
или
X3α
Наклон резьбы 3 (-90° до 90°)
абс. всегда диаметр, инкр. всегда радиус
9
LW
<APP>
REAL
Заход резьбы (инкр., ввод без знака)
10
LR
<ROP>
REAL
Выход резьбы (инкр., ввод без знака)
11
H1
<TDEP>
REAL
Глубина резьбы (инкр., ввод без знака)
12
U
<FAL>
REAL
Чистовой припуск в X и Z
13
DP
<_IANG>
REAL
Наклон подачи как интервал или угол, см. <_AMODE> (СЕДЬМАЯ
ПОЗИЦИЯ)
αP
Наклон подачи действует согласно установке Пара-
метр <_VARI>(ТРЕТЬЯ ПОЗИЦИЯ).
Определение для <_VARI_ТРЕТЬЯ ПО-
ЗИЦИЯ = 0 - режим совместимости:
> 0 =
боковая подача по одной сто-
роне
0 =
подача вертикально в резьбе
< 0 =
боковая подача по разным сто-
ронам
Определение для _VARI_ТРЕТЬЯ ПОЗИ-
ЦИЯ<>0:
> 0 =
подача по положительной бо-
ковой стороне
0 =
подача по центру
< 0 =
подача по отрицательной боко-
вой стороне
14
α0
<NSP>
REAL
Смещение начального угла для 1-го витка резьбы
15
<NRC>
INT
Число черновых проходов, см. <_VARI>(ПЯТАЯ ПОЗИЦИЯ)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1127
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
16
NN
<NID>
INT
Число холостых проходов
17
P0
<_PP1>
REAL
Шаг резьбы на 1-м участке резьбы, см. <_PITA>
18
P1
<_PP2>
REAL
Шаг резьбы на 2-м участке резьбы, см. <_PITA>
19
P2
<_PP3>
REAL
Шаг резьбы на 3-м участке резьбы, см. <_PITA>
20
<_VARI>
INT
Обработка
ПЕРВАЯ ПОЗИЦИЯ:
технология
1 =
наружная резьба с линейной
подачей
2 =
внутренняя резьба с линейной
подачей
3 =
наружная резьба с дегрессив-
ной подачей, поперечное сече-
ние резания остается постоян-
ным
4 =
наружная резьба с дегрессив-
ной подачей, поперечное сече-
ние резания остается постоян-
ным
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
тип подачи
0 =
режим совместимости
для <_IANG>
1 =
подача с одной стороны
2 =
попеременная подача
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
альтернативная подача на глубину
0 =
совместимость, задание числа
черновых проходов (<_NRC>)
1 =
задание значения для 1-й пода-
чи (<_MID>)
ШЕСТАЯ ПОЗИЦИЯ:
режим обработки
0 =
совместимость (черновая и чи-
стовая обработка)
1 =
черновая обработка
2 =
чистовая обработка
3 =
черновая и чистовая обработка
СЕДЬМАЯ ПОЗИЦИЯ:
последовательность обработки для
многозаходной резьбы
0 =
восходящая последователь-
ность витков
1 =
нисходящая последователь-
ность витков
21
n
<_NUMTH>
INT
Число витков резьбы
Программирование ЧПУ
1128
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
22
<_VRT>
REAL
Интервал обратного хода (инкр.)
0 =
внутри системы используется
путь отвода в 1 мм независимо
от дюймовой/метрической си-
стемы единиц
> 0 =
путь отвода
23
D1
<_MID>
REAL
Первая подача, см. <_VARI>(ПЯТАЯ ПОЗИЦИЯ)
24
DA
<_GDEP>
REAL
Глубина смены захода (действует только при "многозаходная")
0 =
не учитывать глубину смены за-
хода
> 0 =
учитывать глубину смены захо-
да
25
<_IFLANK>
REAL
Наклон подачи как ширина (только для интерфейса)
26
<_PITA>
INT
Нормирование шага резьбы
0 =
режим совместимости для ша-
га резьбы, обработка <_PP1>
до <_PP3> как прежде соглас-
но активной метрической/
дюймовой системе
1 =
шаг в мм
2 =
шаг в TPI (витков резьбы на
дюйм)
3 =
шаг в дюймах
4 =
MODUL
27
<_PITM1>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфейса)
28
<_PITM2>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфейса)
29
<_PITM3>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфейса)
30
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1129
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
31
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
1. промежуточная точка в Z (Z1)
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
1. промежуточная точка в X (X1)
0 =
абсолютная
1 =
инкрементальная
2 =
α
ТРЕТЬЯ ПОЗИЦИЯ:
2. промежуточная точка в Z (Z2)
0 =
абсолютная
1 =
инкрементальная
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
2. промежуточная точка в X (X2)
0 =
абсолютная
1 =
инкрементальная
2 =
α
ПЯТАЯ ПОЗИЦИЯ:
конечная точка в Z (Z3)
0 =
абсолютная
1 =
инкрементальная
ШЕСТАЯ ПОЗИЦИЯ:
конечная точка в X (X3)
0 =
абсолютная
1 =
инкрементальная
2 =
α
СЕДЬМАЯ ПОЗИЦИЯ:
выбор наклона подачи как угла или
ширины
0 =
угол подачи <_IANG>
1 =
наклон подачи <_IFLANK>
ВОСЬМАЯ ПОЗИЦИЯ:
однозаходная/многозаходная
0 =
режим совместимости (началь-
ный угол <_NSP>обрабатывает-
ся)
1 =
однозаходная (со смещение на-
чального угла <_NSP>)
2 =
многозаходная
4.26.1.30
CYCLE99 - нарезание резьбы резцом
Синтаксис
CYCLE99(<_SPL>, <_SPD>, <_FPL>, <_FPD>, <_APP>, <_ROP>, <_TDEP>,
<_FAL>, <_IANG>, <_NSP>, <_NRC>, <_NID>, <_PIT>, <_VARI>, <_NUMTH>,
<_SDIS>, <_MID>, <_GDEP>, <_PIT1>, <_FDEP>, <_GST>, <_GUD>,
<_IFLANK>, <_PITA>, <_PITM>, <_PTAB>, <_PTABA>, <_DMODE>, <_AMODE>,
<_S_XRS>)
Программирование ЧПУ
1130
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
Z0
<_SPL>
REAL
Исходная точка (абс.)
2
X0
<_SPD>
REAL
Исходная точка (абс., всегда диаметр)
3
Z1
<_FPL>
REAL
Конечная точка в комбинации с <_AMODE>(ПЕРВАЯ ПОЗИЦИЯ)
4
X1
<_FPD>
REAL
Конечная точка, в комбинации с <_AMODE>(ВТОРАЯ ПОЗИЦИЯ)
5
LW/LW2
<_APP>
REAL
Заход резьбы в комбинации с <_AMODE> (ТРЕТЬЯ ПОЗИЦИЯ) или
Вход резьбы = выход резьбы в комбинации с <_AMODE>(ТРЕТЬЯ ПО-
ЗИЦИЯ)
6
LR
<_ROP>
REAL
Выход резьбы
7
H1
<_TDEP>
REAL
Глубина резьбы
8
U
<_FAL>
REAL
Чистовой припуск в X и Z
9
DP
<_IANG>
REAL
Наклон подачи как интервал или угол, в комбинации
с <_AMODE>(ЧЕТВЕРТАЯ ПОЗИЦИЯ)
αP
> 0 =
подача по положительной бо-
ковой стороне
< 0 =
подача по отрицательной боко-
вой стороне
0 =
подача по центру
10
α0
<_NSP>
REAL
Смещение начального угла (действует только при "однозаходная")
11
ND
<_NRC>
INT
Число черновых проходов, в комбинации с <_VARI>(ПЯТАЯ ПОЗИ-
ЦИЯ)
12
NN
<_NID>
INT
Число холостых проходов
13
P
<_PIT>
REAL
Шаг резьбы как значение, в комбинации с <_PITA>
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1131
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
14
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
технология
1 =
наружная резьба с линейной
подачей
2 =
внутренняя резьба с линейной
подачей
3 =
наружная резьба с дегрессив-
ной подачей, поперечное сече-
ние резания остается постоян-
ным
4 =
наружная резьба с дегрессив-
ной подачей, поперечное сече-
ние резания остается постоян-
ным
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
тип подачи
1 =
подача с одной стороны
2 =
попеременная подача
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
альтернативная подача на глубину
0 =
задание числа черновых прохо-
дов (<_NRC>)
1 =
задание значения для 1-й пода-
чи (<_MID>)
ШЕСТАЯ ПОЗИЦИЯ:
режим обработки
1 =
Черновая обработка
2 =
Чистовая обработка
3 =
Черновая и чистовая обработка
СЕДЬМАЯ ПОЗИЦИЯ:
последовательность обработки для
многозаходной резьбы
0 =
восходящая последователь-
ность витков
1 =
нисходящая последователь-
ность витков
15
n
<_NUMTH>
INT
Число витков резьбы
16
VR
<_SDIS>
REAL
Интервал обратного хода, инкр.
17
D1
<_MID>
REAL
Первая глубина подачи, в комбинации с <_VARI>(ПЯТАЯ ПОЗИЦИЯ)
18
DA
<_GDEP>
REAL
Глубина смены захода (действует только при "многозаходная")
0 =
не учитывать глубину смены за-
хода
> 0 =
учитывать глубину смены захо-
да
Программирование ЧПУ
1132
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
19
g
<_PIT1>
REAL
Изменение шага на оборот
0 =
постоянный шаг резьбы (G33)
> 0 =
увеличение шага резьбы (G34)
< 0 =
уменьшение шага резьбы (G35)
20
<_FDEP>
REAL
Глубина врезания (вводится без знака)
21
N1
<_GST>
INT
Стартовый заход N1 = 1...N, в комбинации с <_AMODE>(ШЕСТАЯ ПО-
ЗИЦИЯ)
22
<_GUD>
INT
зарезервировано
23
<_IFLANK>
REAL
Наклон подачи как ширина (только для интерфейса)
24
<_PITA>
INT
Единица измерения шага резьбы (обработка PIT и/или MPIT)
0 =
шаг в мм - обработка MPIT/PIT
1 =
шаг в мм - обработка PIT
2 =
шаг в TPI - обработка PIT (витков
резьбы на дюйм)
3 =
шаг в дюймах - обработка PIT
4 =
MODUL - обработка PIT
25
<_PITM>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфей-
са)1)
26
<_PTAB>
STRING[20]
Строка для таблицы резьб (только для интерфейса) 1)
27
<_PTABA>
STRING[20]
Строка для выбора таблицы резьб (только для интерфейса) 1)
28
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип резьбы
0 =
продольная резьба
1 =
спиральная резьба
2 =
коническая резьба
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1133
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
29
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
длина резьбы в Z
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
длина резьбы в X
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
2 =
α
ТРЕТЬЯ ПОЗИЦИЯ:
нормирование захода/входного участ-
ка <_APP>
0 =
заход резьбы <_APP>
1 =
вход резьбы = выход резьбы
<_APP>= -<_ROP>
2 =
задание входа резьбы
<_APP> = -<_APP>
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
выбор наклона подачи как угла или
ширины
0 =
угол подачи <_IANG>
1 =
наклон подачи <_IFLANK>
ПЯТАЯ ПОЗИЦИЯ:
однозаходная/многозаходная
0 =
однозаходная (со смещение на-
чального угла <_NSP>)
1 =
многозаходная
ШЕСТАЯ ПОЗИЦИЯ:
стартовый заход <_GST>
0 =
полная обработка
1 =
запустить обработку с этого вит-
ка
2 =
обработать только этот виток
СЕДЬМАЯ ПОЗИЦИЯ:
компенсация провисания при про-
дольной резьбе
0 =
высота сегмента сферической
резьбы XS
1 =
радиус сферической резьбы RS
30
XS / RS
<_S_XRS>
REAL
Компенсация провисания при продольной резьбе в комбинации
с <_AMODE>: СЕДЬМАЯ ПОЗИЦИЯ
Примечание
1) Параметры <_PITM>, <_PTAB> и <_PTABA> используются только при выборе резьбы
в таблицах резьб маски ввода.
Доступ к таблицам резьб через определение цикла при выполнении цикла невозможен.
Программирование ЧПУ
1134
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.31
CYCLE435 - установка системы координат правящего инструмента
Синтаксис
CYCLE435(<_T>, <_DD>, <S_TA>, <S_DA>, <S_AD>, <S_AL>, <S_PVD>,
<S_PVL>, <S_PD>, <S_PL>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
<_T>
STRING[32]
Имя инструмента шлифовального круга
2
<_DD>
INT
Номер резца шлифовального круга
3
<S_TA>
STRING[32]
Исходная точка правящего инструмента - наименование правяще-
го инструмента
4
<S_DA>
INT
Номер резца правящего инструмента
5
<S_AD>
REAL
Величина правки, диаметр
6
<S_AL>
REAL
Величина правки, плоскость
7
<S_PVD>
REAL
Смещение при профилировании, диаметр
8
<S_PVL>
REAL
Смещение при профилировании, плоскость
9
<S_PD>
REAL
Припуск при профилировании, диаметр
10
<S_PL>
REAL
Припуск при профилировании, плоскость
11
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
активный инструмент в конце цикла
0 =
правящий инструмент активен
1 =
шайба активна
4.26.1.32
CYCLE495 - Профилирование
Синтаксис
CYCLE495(<_T>, <_DD>, <_SC>, <_F>, <_VARI>, <_D>, <_DX>, <_DZ>,
<S_PA>, <S_N>, <_DMODE>, <_AMODE>, <S_FW>, <S_HW>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
<_T>
STRING[20]
Имя инструмента шлифовального круга
2
<_DD>
INT
Номер резца шлифовального круга
3
<_SC>
REAL
Величина отвода для обхода препятствий, инкрементальная
4
<_F>
REAL
Подача при профилировании
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1135
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
5
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
тип профилирования
1 =
параллельно осям
2 =
параллельно контуру
ВТОРАЯ ПОЗИЦИЯ:
Направление обработки
0 =
протягивающий
возможно при положении рез-
цов 1 - 4
1 =
толкающий
возможно при положении рез-
цов 1 - 4
2 =
чередующийся
возможно при положении рез-
цов 1 - 8
3 =
начало → конец
возможно при положении рез-
цов 1 - 8
4 =
конец → начало
возможно при положении рез-
цов 1 - 8
ТРЕТЬЯ ПОЗИЦИЯ:
направление подачи
1 =
подача X- при G18 или Y- при
G19
2 =
подача X+ при G18 или Y+ при
G19
3 =
подача Z- при G18 и при G19
4 =
подача Z+ при G18 и при G19
6
<_D>
REAL
Величина правки при профилировании параллельно оси
7
<_DX>
REAL
Величина правки X при G18 или Y при G19 при профилировании
параллельно контуру
8
<_DZ>
REAL
Величина правки Z при G18 и G19 при профилировании параллель-
но контуру
9
<S_PA>
REAL
Припуск на профилирование
10
<S_N>
INT
Число ходов в программе профилирования
11
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
1136
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
12
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
выбор профилирования Заново/
Продолжить
1 =
заново
2 =
продолжить
ВТОРАЯ ПОЗИЦИЯ:
выбор припуска на профилирование
0 =
от контура заготовки до самой
глубокой точки контура
1 =
от контура заготовки до самой
высокой точки контура
13
<S_FW>
REAL
Задний угол правящего инструмента
14
<S_HW>
REAL
Угол зажима правящего инструмента
Примечание
Интерпретация контура при профилировании посредством CYCLE495 происходит через
предопределенную процедуру CONTDCON. Поскольку CONTDCON при активной
коррекции радиуса инструмента (G41/G42) недопустима, необходимо до вызова
CYCLE495 выключить при помощи G40 коррекцию радиуса инструмента.
4.26.1.33
CYCLE782 - Коррекция по загрузке
Примечание
Для использования CYCLE782 необходима лицензия на опцию "Интеллектуальная
коррекция нагрузки".
Синтаксис
CYCLE782(<S_MODE>, <S_TESTAXIS>, <S_VALUE>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1137
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Пара-
Параметр
Тип дан-
Объяснение
метр в
внутрен-
ных
маске
ний
1
<S_MODE>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
Выбор/отмена
0 =
Деактивация адаптации
1 =
Активация адаптации
2 =
Определение и активация базовой
инерции оси (функция ввода в эк-
сплуатацию)
ВТОРАЯ ПОЗИЦИЯ:
Вариант измерения (только при <S_MODE> ТРЕ-
ТЬЯ ПОЗИЦИЯ = 0)
0 =
Нормальный режим
1 =
Точный режим (например, с опреде-
лением трения и т. п.)
ТРЕТЬЯ
Измерение или задача значения инерции
0 =
Измерение
В этом режиме выполняются движе-
ния перемещения для определения
загрузки.
1 =
Задача значения инерции
В этом режиме не выполняются дви-
жения перемещения для определе-
ния загрузки. Вместо этого передает-
ся значение инерции, определенное
ранее, например, посредством авто-
матической оптимизации
(Automatische Servo Optimierung,
AST).
ЧЕТВЕРТАЯ ПОЗИЦИЯ
Индикация результата измерения
0 =
Экран результата измерения ВЫКЛ
1 =
Экран результата измерения ВКЛ
ПЯТАЯ ПОЗИЦИЯ
Длительность индикации результата измерения
1 =
Автоматическая отмена индикации
через 8 сек
3 =
Квитирование с пуском ЧПУ
ШЕСТАЯ ПОЗИЦИЯ
Выбор, загрузка 1)
0 =
Определение загрузки, всего: ось пу-
стая + деталь
1 =
Определение загрузки, раздельно:
деталь
2
<S_TESTAX
AXIS
Ось канала:
IS>
• для которой необходимо активировать адаптации.
• для которой необходимо определить инерцию (только при <S_MODE>
ТРЕТЬЯ ПОЗИЦИЯ = 0)
3
<S_VALUE>
REAL
Значение инерции (только при <S_MODE> ТРЕТЬЯ ПОЗИЦИЯ = 1)
Программирование ЧПУ
1138
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
1)
Значение автоматически переносится из машинных данных 52212 $MCS_FUNCTION_MASK_TECH бит 18.
Примечание
Интерфейс пользователя не поддерживает функцию ввода в эксплуатацию
"Определение и активация базовой инерции оси" (<S_MODE> EINERSTELLE = 2). Для этого
необходимо программировать сам вызов цикла. Результат измерения записывается в
машинные данные 53350 $MAS_ILC_BASE_VALUE.
Значение параметра "Выбор загрузки" (<S_MODE> HUNDERTTAUSENDERSTELLE)
считывается интерфейсом пользователя из машинных данных 52212
$MCS_FUNCTION_MASK_TECH бит 18 и записывается в вызов цикла.
Загрузка может быть определена или задана как для линейных, так и для круговых осей.
Масса для линейных осей и инерция для круговой оси всегда отображается на экране
результата измерения или задается в интерфейсе пользователя.
Независимо от типа оси в машинные данные 53350 $MAS_ILC_BASE_VALUE и в адаптацию
всегда записывается коррекция.
Примеры
Пример 1:
В начале программы ЧПУ необходимо определить загрузку оси MX1 и таким образом
актуализировать адаптации. Результат должен быть отображен, индикацию необходимо
квитировать посредством пуска ЧПУ.
Программный код
CYCLE782(31011,MX1)
Пример 2:
Значение инерции, определенное, например, посредством AST, необходимо принять по
ходу программы в переменную _MY_VALUE, цикл загрузки необходимо вызвать с этим
значением: тем самым включаются адаптации для оси MX2. Результат отображаться не
должен.
Программный код
DEF REAL _MY_VALUE
_MY_VALUE=...
CYCLE782(101,MX2,_MY_VALUE)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1139
Расширенное программирование
4.26 Внешнее программирование циклов
Пример 3:
Адаптации для оси MX2 должны быть выключены.
Программный код
CYCLE782(0,MX2)
4.26.1.34
CYCLE800 - Поворот плоскости, поворот инструмента, точная установка
инструмента
Синтаксис
CYCLE800(<_FR>, <_TC>, <_ST>, <_MODE>, <_X0>, <_Y0>, <_Z0>, <_A>,
<_B>, <_C>, <_X1>, <_Y1>, <_Z1>, <_DIR>, <_FR_I>, <_DMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
<_FR>
INT
Режим отвода:
0 =
нет отвода
1 =
отвод оси станка Z
2 =
отвод оси станка Z и затем XY
3 =
зарезервировано
4 =
отвод в направлении инстру-
мента макс.
5 =
отвод в направлении инстру-
мента инкр.
2
<_TC>
STRING[32]
Имя блока данных поворо-
""
"" (нет имени), если имеется
та:
только 1 блок данных поворота
"0"
отмена блока данных поворота
(удаление фрейма поворота)
Программирование ЧПУ
1140
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
3
<_ST>
INT
Состояние трансформаций
ПЕРВАЯ ПОЗИЦИЯ:
0 =
новая, повернутая плоскость
удаляется и заново рассчиты-
вается с текущими параметра-
ми
1 =
аддитивная, повернутая пло-
скость добавляется аддитивно
к активной повернутой плоско-
сти
ВТОРАЯ ПОЗИЦИЯ:
слежение за острием инструмента да/
нет (активно, то если функция устано-
влена при вводе в эксплуатацию пово-
рота)
0 =
не следить за острием инстру-
мента
1 =
следить за острием инструмен-
та (TRAORI)
ТРЕТЬЯ ПОЗИЦИЯ:
установить / точно установить инстру-
мент (функция отображается в маске
ввода ПОВОРОТ инструмента)
0 =
не устанавливать инструмент
1 =
установить инструмент (пре-
имущественно радиусные фре-
зы)
2 =
точно установить токарный ин-
струмент (если кинематика оси
B для токарной технологии ус-
тановлена при вводе поворота
в эксплуатацию)
3 =
точно установить фрезерный
инструмент (если кинематика
оси B для токарной технологии
установлена при вводе поворо-
та в эксплуатацию)
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
внутренний параметр Поворот в JOG
ПЯТАЯ ПОЗИЦИЯ:
см. параметр Направление <_DIR>
0 =
поворот "да"
1 =
поворот "нет", направление
"минус" 3)
2 =
поворот "нет", направление
"плюс" 3)
ШЕСТАЯ ПОЗИЦИЯ:
см. параметр Направление <_DIR>
0 =
Совместимость
1 =
Выбор направления "минус" оп-
тимизирован (только для ин-
терфейса пользователя) 4)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1141
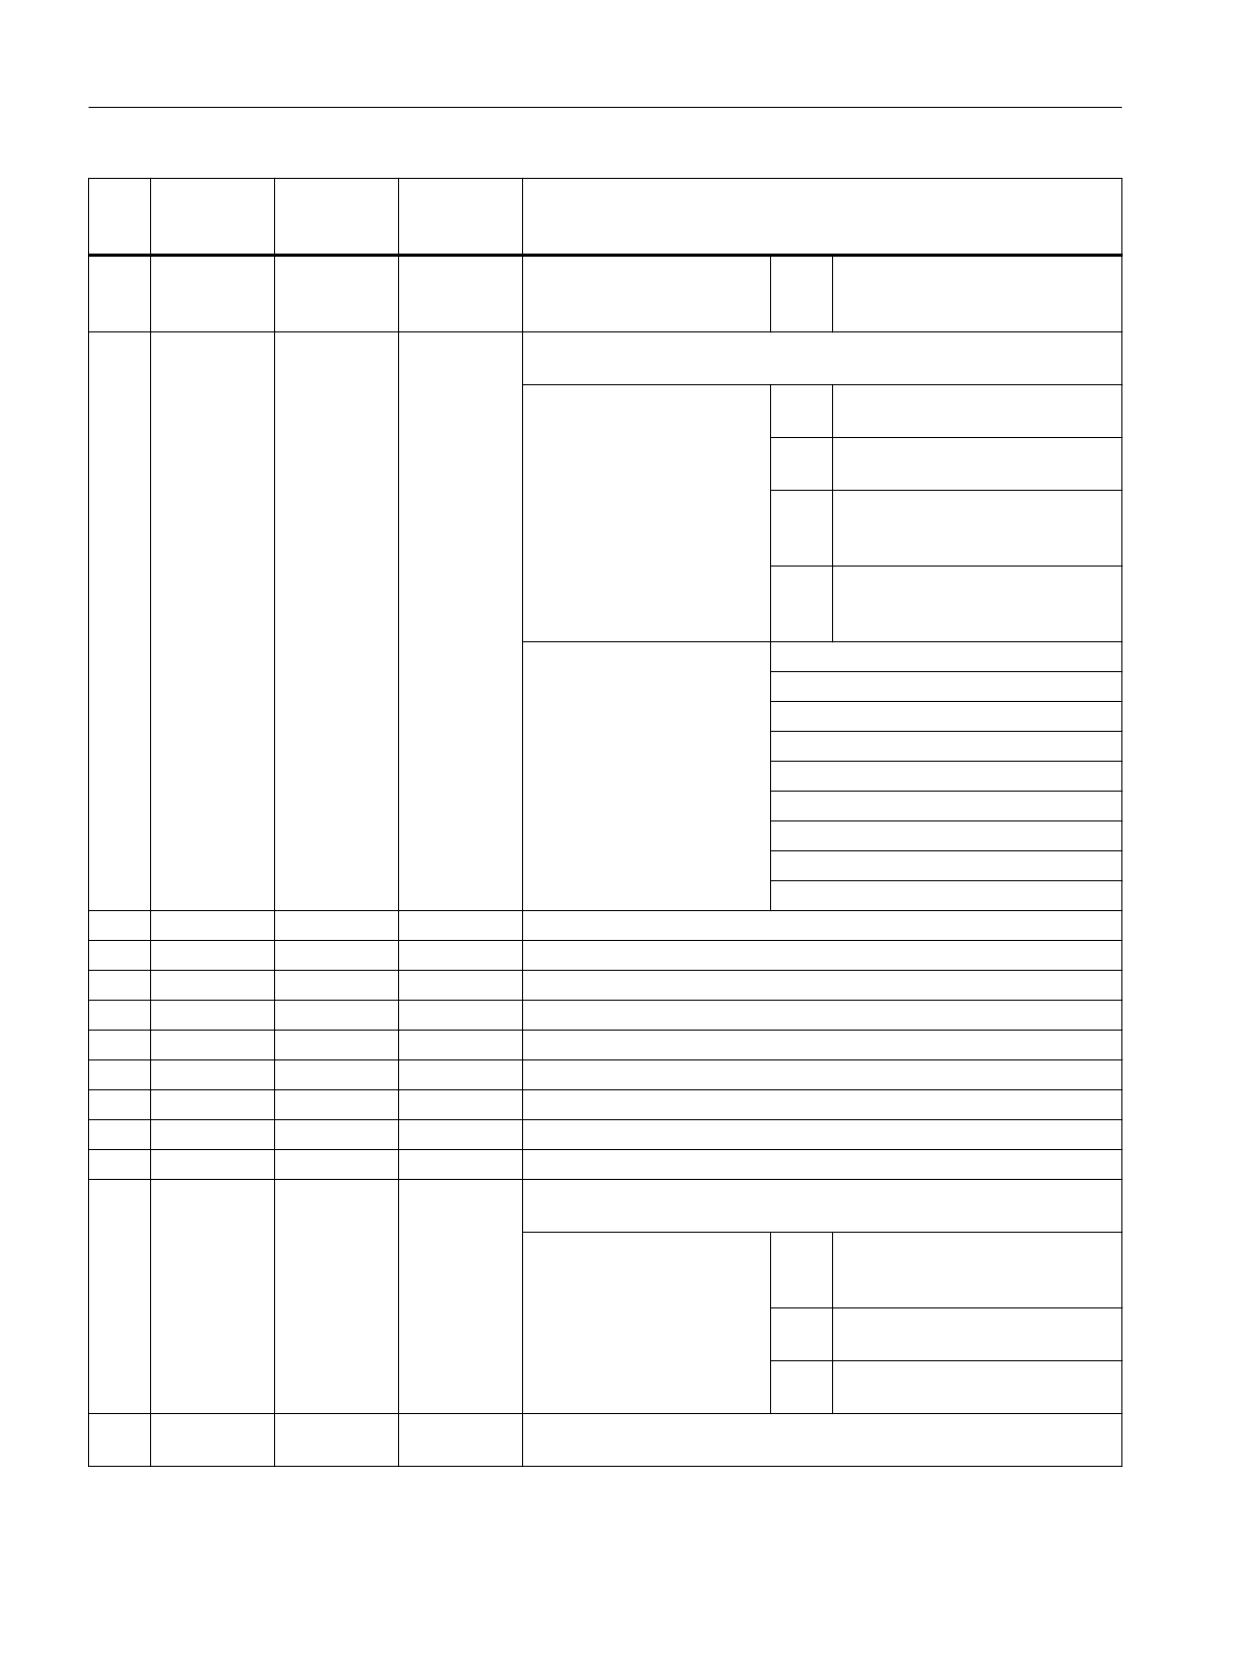
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
2 =
Выбор направления "плюс" оп-
тимизирован (только для ин-
терфейса пользователя) 4)
5)
4
<_MODE>
INT
Режим поворота: Обработка угла поворота и последовательности
поворота (битовая кодировка!)
Бит: 7 6
0 0:
поворот каждой осью -> см. па-
раметры <_A>, <_B>, <_C>
0 1:
пространственный угол -> см.
параметры <_A>, <_B>1)
1 0:
угол проецирования -> см. па-
раметры <_A>, <_B>,
<_C>1)
1 1:
режим поворота Круговые оси
напрямую -> см. парамет-
ры <_A>, <_B>1)
Бит: 5 4 3 2 1 0
x x x x 0 1
1-й поворот _A вокруг X
(для пространственных
x x x x 1 0
1-й поворот _A вокруг Y
углов без значения!)
x x x x 1 1
1-й поворот _A вокруг Z
x x 0 1 x x
2-й поворот _B вокруг X
x x 1 0 x x
2-й поворот _B вокруг Y
x x 1 1 x x
2-й поворот _B вокруг Z
0 1 x x x x
3-й поворот _C вокруг X
1 0 x x x x
3-й поворот _C вокруг Y
1 1 x x x x
3-й поворот _C вокруг Z
5
X0
<_X0>
REAL
Исходная точка X перед вращением
6
Y0
<_Y0>
REAL
Исходная точка Y перед вращением
7
Z0
<_Z0>
REAL
Исходная точка Z перед вращением
8
X(A)
<_A>
REAL
1-е вращение согласно настройкам параметров <_MODE>
9
Y(B)
<_B>
REAL
2-е вращение согласно настройкам параметров <_MODE>
10
Z(C)
<_C>
REAL
3-е вращение согласно настройкам параметров <_MODE>
11
X1
<_X1>
REAL
Исходная точка X после вращения
12
Y1
<_Y1>
REAL
Исходная точка Y после вращения
13
Z1
<_Z1>
REAL
Исходная точка Z после вращения
14
- или +
<_DIR>
INT
Запустить движение перемещения круговых осей (по умолчанию =
-1!)
-1 =
позиционировать на меньшее
значение круговой оси 1 или
2 2)
+1 =
позиционировать на большее
значение круговой оси 1 или 2 2)
0 =
нет поворота (только расчет
фрейма поворота) 1) 3)
15
FR
<_FR_I>
REAL
Значение (инкр.) отвод в направлении инструмента инкременталь-
ный
Программирование ЧПУ
1142
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
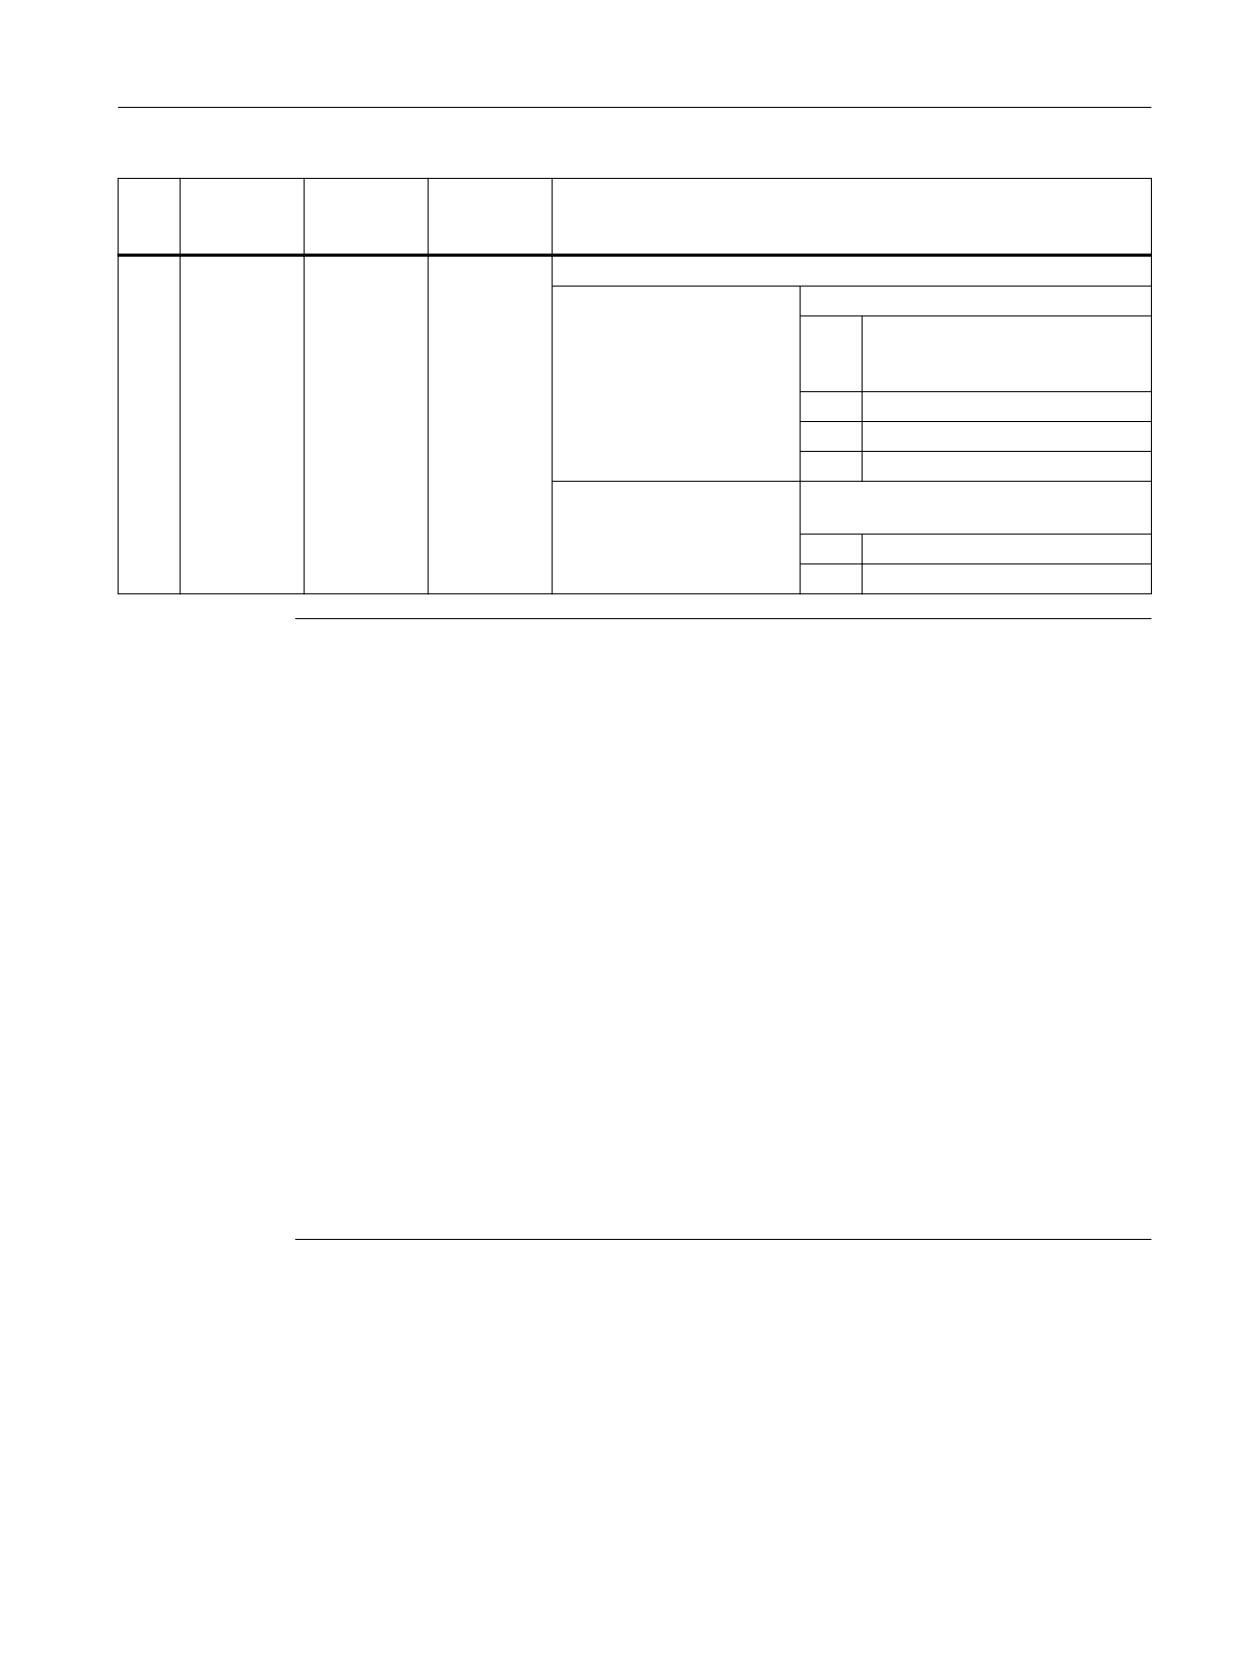
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
16
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
представление бета-значения при точ-
ной установке инструмента
0 =
Значение
1 =
Указатель
Примечание
Если следующие передаваемые параметры запрограммированы косвенно (как
параметры), то обратный перевод маски ввода не выполняется: <_FR>, <_ST>,
<_TC>, <_MODE>, <_DIR>
1) Выбор возможен, если функция установлена при ВВОДЕ В ЭКСПЛУАТАЦИЮ ПОВОРОТА.
2) Выбор возможен, если при ВВОДЕ В ЭКСПЛУАТАЦИЮ ПОВОРОТА зависимость
направления перемещения установлена на круговую ось 1 или 2.
Нет поля выбора при Зависимость направления перемещения нет
3) Выбор поворота "нет" может быть скрыт SD 55221 Бит 0
Поворот "нет" направление "минус" соответствует <_DIR>= 0 и _ST ПЯТАЯ ПОЗИЦИЯ = 1
Поворот "нет" направление "плюс" соответствует <_DIR>= 0 и _ST ПЯТАЯ ПОЗИЦИЯ = 2
4) Выбор направления круговой оси 1 или 2 осуществляется и тогда, когда круговая ось с
зависимостью направления перемещения находится в позиции полюса (значение
позиции равно нулю).
5) Пример кодировки: вращение каждой осью, последовательность вращения ZYX
Двоичная: 00011011; десятичная: 27
Идентификаторы осей XYZ соответствуют гео-осям канала ЧПУ. Повороты вокруг осей
XYZ могут выполняться по отдельности. Например, последовательность вращения
вокруг ZXZ в одном вызове CYCLE800 не разрешена
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1143
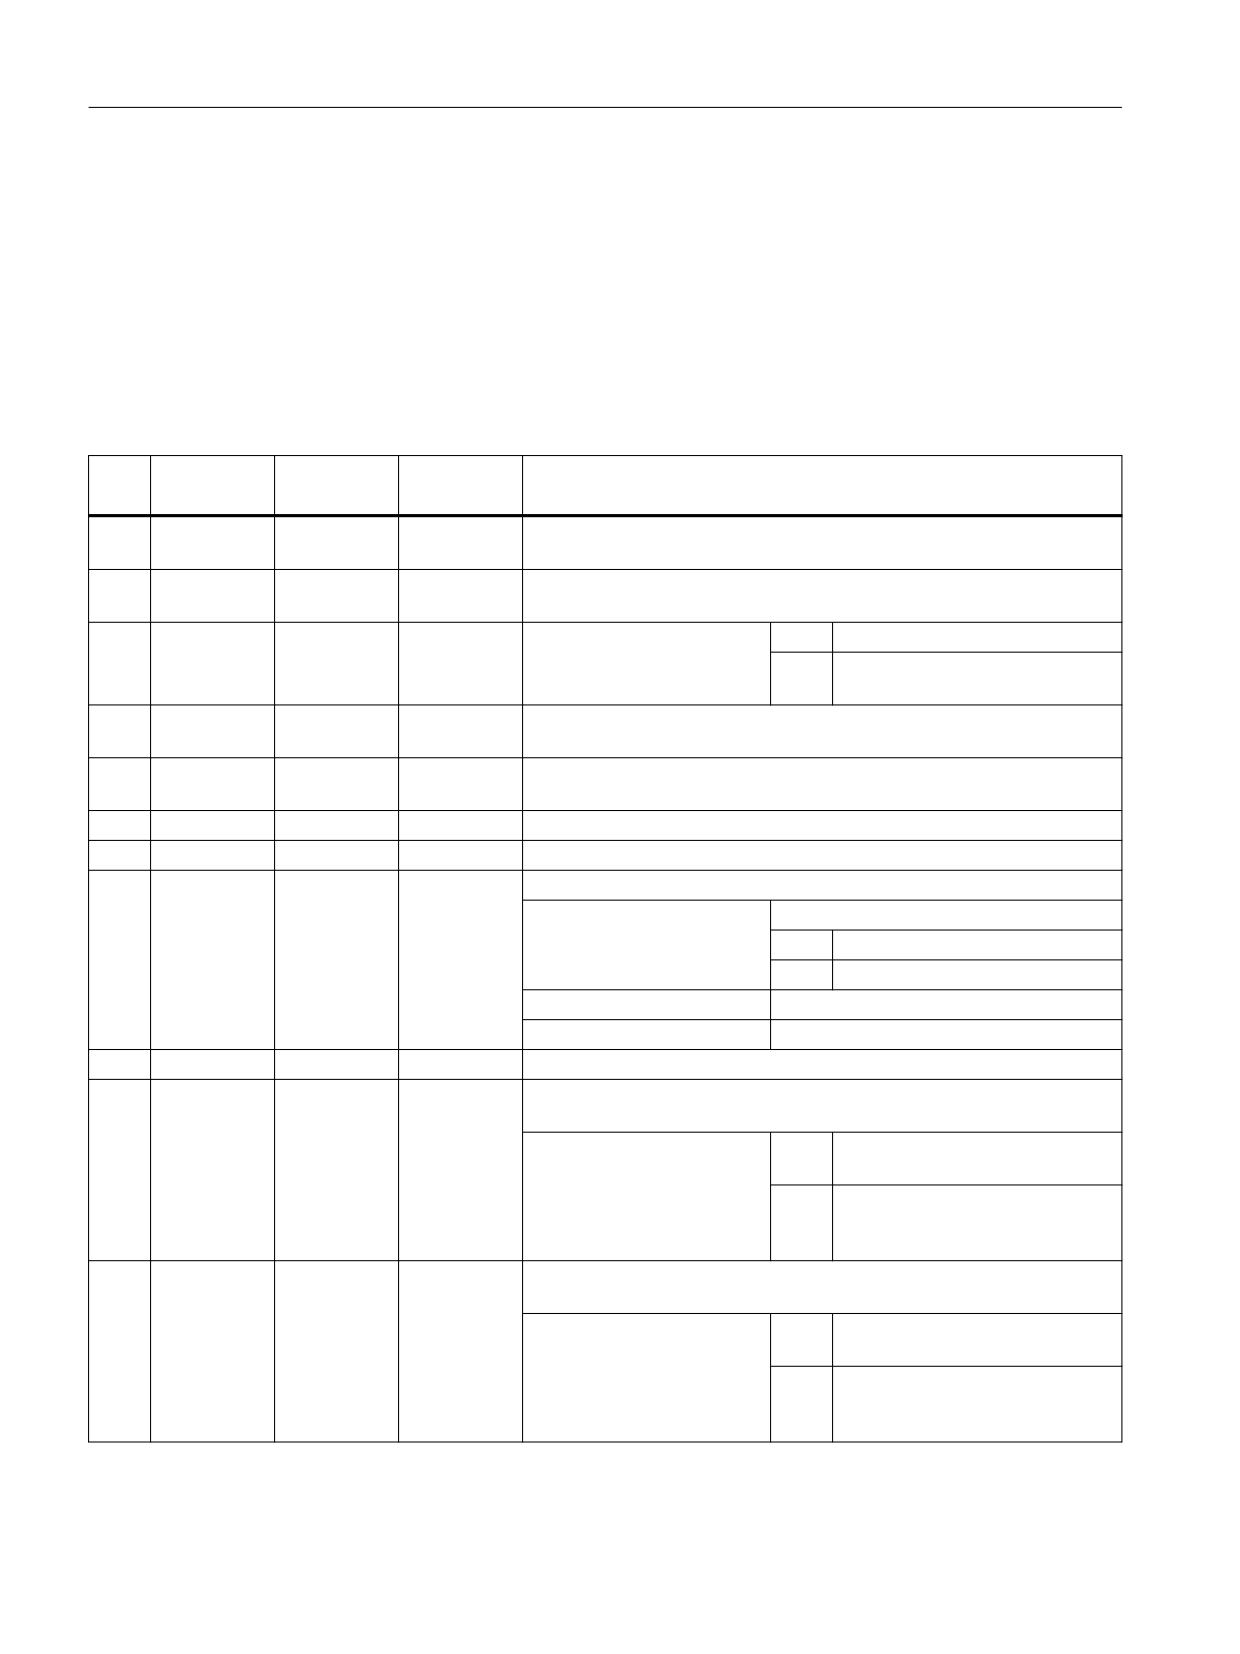
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.35
CYCLE801 - Образец позиции "Решетка или рамка"
Синтаксис
CYCLE801(<_SPCA>, <_SPCO>, <_STA>, <_DIS1>, <_DIS2>, <_NUM1>,
<_NUM2>, <_VARI>, <_UMODE>, <_ANG1>, <_ANG2>, <_HIDE>, <_NSP>,
<_DMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутр.
1
X0
<_SPCA>
REAL
Исходная точка для образца позиций (решетка/рамка) в 1-й оси
(абс.)
2
Y0
<_SPCO>
REAL
Исходная точка для образца позиций (решетка/рамка) во 2-й оси
(абс.)
3
α0
<_STA>
REAL
Базовый угол поворота
< 0 =
Вращение по часовой стрелке
(угол к 1-й оси)
> 0 =
Вращение против часовой
стрелки
4
L1
<_DIS1>
REAL
Расстояние между колонками (интервал позиции 1-й оси, вводится
без знака)
5
L2
<_DIS2>
REAL
Расстояние между рядами (интервал позиции 2-й оси, вводится без
знака)
6
N1
<_NUM1>
INT
Число колонок
7
N2
<_NUM2>
INT
Число рядов
8
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
образец позиции
0 =
Решетка
1 =
Рамка
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
9
<_UMODE>
INT
зарезервировано
10
αX
<_ANG1>
REAL
Угол среза к 1-й оси (наклонное положение рядов относительно 1-
й оси)
< 0 =
измерение по часовой стрелке
(от 0 до -90 градусов)
> 0 =
измерение против часовой
стрелки
(от 0 до 90 градусов)
11
αY
<_ANG2>
REAL
Угол среза ко 2-й оси (наклонное положение колонок относительно
2-й оси)
< 0 =
измерение по часовой стрелке
(от 0 до -90 градусов)
> 0 =
измерение против часовой
стрелки
(от 0 до 90 градусов)
Программирование ЧПУ
1144
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
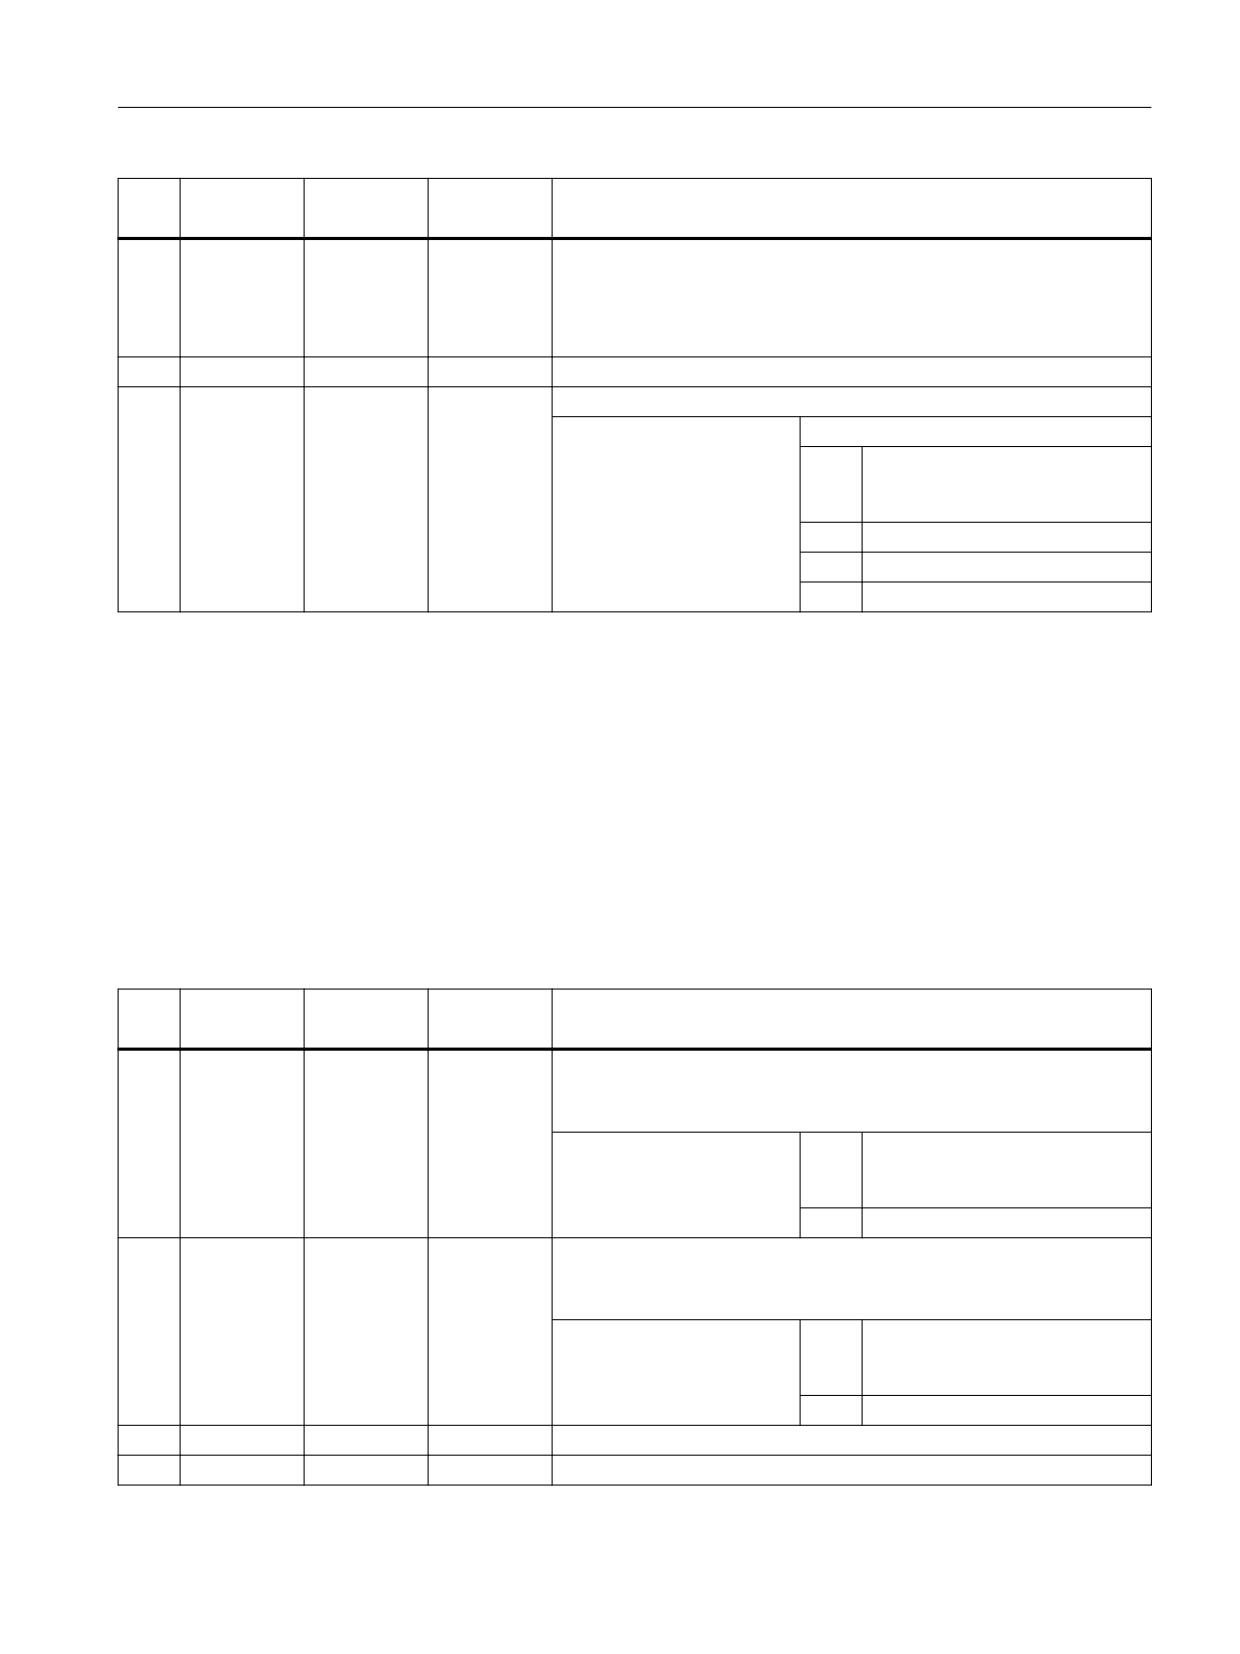
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутр.
12
<_HIDE>
STRING
Пропущенные позиции
[200]
• макс. 198 знаков
• Указание текущего номера позиции, к примеру, "1,3" (позиции 1
и 3 не выполняются)
13
<_NSP>
INT
зарезервировано
14
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
4.26.1.36
CYCLE802 - любые позиции
Синтаксис
CYCLE802(<_XA>, <_YA>, <_X0>, <_Y0>, <_X1>, <_Y1>, <_X2>, <_Y2>,
<_X3>, <_Y3>, <_X4>, <_Y4>, <_X5>, <_Y5>, <_X6>, <_Y6>, <_X7>, <_Y7>,
<_X8>, <_Y8>, <_VARI>, <_UMODE>, <_DMODE>, <S_ABA>, <S_AB0>,
<S_AB1>, <S_AB2>, <S_AB3>, <S_AB4>, <S_AB5>, <S_AB6>, <S_AB7>,
<S_AB8>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутр.
1
<_XA>
INT
Альтернатива для всех X-позиций (9-значное десятичное значение)
Число разрядов: 876543210 (разряд соответствует позиции
сверления Xn)
Значение разряда:
1 =
абсолютное (1-я запрограмми-
рованная позиция всегда абсо-
лютная!)
2 =
инкрементальное
2
<_YA>
INT
Альтернатива для всех Y-позиций (9-значное десятичное значение)
Число разрядов: 876543210 (разряд соответствует позиции
сверления Yn)
Значение разряда:
1 =
абсолютное (1-я запрограмми-
рованная позиция всегда абсо-
лютная!)
2 =
инкрементальное
3
X0
<_X0>
REAL
1. позиция X
4
Y0
<_Y0>
REAL
1. позиция Y
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1145
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутр.
5
X1
<_X1>
REAL
2. позиция X
6
Y1
<_Y1>
REAL
2. позиция Y
7
X2
<_X2>
REAL
3. позиция X
8
Y2
<_Y2>
REAL
3. позиция Y
9
X3
<_X3>
REAL
4. позиция X
10
Y3
<_Y3>
REAL
4. позиция Y
11
X4
<_X4>
REAL
5. позиция X
12
Y4
<_Y4>
REAL
5. позиция Y
13
X5
<_X5>
REAL
6. позиция X
14
Y5
<_Y5>
REAL
6. позиция Y
15
X6
<_X6>
REAL
7. позиция X
16
Y6
<_Y6>
REAL
7. позиция Y
17
X7
<_X7>
REAL
8. позиция X
18
Y7
<_Y7>
REAL
8. позиция Y
19
X8
<_X8>
REAL
9. позиция X
20
Y8
<_Y8>
REAL
9. позиция Y
Программирование ЧПУ
1146
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутр.
21
<_VARI>
INT
Обработка
ТРЕТЬЯ ПОЗИЦИЯ:
(только для вызова из Jobshop) (пока
обрабатываются только 0 и 2)
0 =
нет зажима шпинделя
1 =
зажим шпинделя только при
вертикальном врезании с
G00 или G01
2 =
зажим шпинделя во время
всей обработки
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
образец позиции с круговой осью/без
нее - комбинация осей
(с <_VARI> ШЕСТАЯ ПОЗИЦИЯ)
0 =
XY (только XY без круговой оси,
совместимость)
1 =
X,Y или Z и круговая ось:
XA, YB, ZC
(1 круговая ось с гео-осью, во-
круг которой вращается круг-
овая ось)
2 =
XY и круговая ось:
XYA, XYB, XYC
(1 круговая ось с 1-й и 2-й гео-
осями, без TRACYL)
ШЕСТАЯ ПОЗИЦИЯ:
Круговая ось
0 =
без круговой оси
(только XY, совместимость)
1 =
ось A (круговая ось вокруг X)
2 =
ось B (круговая ось вокруг Y)
3 =
ось C (круговая ось вокруг Z)
ВОСЬМАЯ ПОЗИЦИЯ +
образец позиции с круговой осью -
СЕДЬМАЯ ПОЗИЦИЯ:
смещение
(при нескольких круговых осях вокруг
одной и той же оси; если индекс сли-
шком велик, то 1-й оси)
00 =
1-я ось A, B или C или при сов-
местимости
01 =
2-я ось A, B или C
19 =
20-я ось A, B или C
22
<_UMODE>
INT
Выбор зажимаемого шпинделя: (только для вызова из Jobshop)
(вызов цикла пользователя CUST_TECHCYC)
3 =
зажим/отпускание главного
шпинделя
23 =
зажим/отпускание противо-
шпинделя
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1147
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутр.
23
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
24
<S_ABA>
INT
Альтернатива для всех AB-позиций (9-значное десятичное значе-
ние)
Число разрядов: 876543210 (разряд соответствует позиции ABn)
Значение разряда:
1 =
абсолютное (1-я запрограмми-
рованная позиция всегда абсо-
лютная!)
2 =
инкрементальное
25
A0
<S_AB0>
REAL
1-я позиция круговой оси при образце позиции с круговой осью (в
комбинации с <_VARI>)
26
A1
<S_AB1>
REAL
2-я позиция круговой оси при образце позиции с круговой осью
27
A2
<S_AB2>
REAL
3-я позиция круговой оси при образце позиции с круговой осью
28
A3
<S_AB3>
REAL
4-я позиция круговой оси при образце позиции с круговой осью
29
A4
<S_AB4>
REAL
5-я позиция круговой оси при образце позиции с круговой осью
30
A5
<S_AB5>
REAL
6-я позиция круговой оси при образце позиции с круговой осью
31
A6
<S_AB6>
REAL
7-я позиция круговой оси при образце позиции с круговой осью
32
A7
<S_AB7>
REAL
8-я позиция круговой оси при образце позиции с круговой осью
33
A8
<S_AB8>
REAL
9-я позиция круговой оси при образце позиции с круговой осью
Примечание
Ненужные позиции параметров X1/Y1/A1 - X8/Y8/A8 можно пропустить. Но
альтернативные значения для <_XA>, <_YA> и <S_ABA> должны быть указаны
полностью для всех 9 позиций.
При образцах позиции XA, YB или ZC (одна гео-ось и круговая ось) ось плоскости
обработки, которая не перемещается через образец позиции (при G17 и XA это ось Y),
нужно позиционировать перед вызовом цикла.
4.26.1.37
CYCLE806 - интерполированное вращение
Примечание
Интерполированное вращение при помощи CYCLE806 является лицензируемой опцией!
Программирование ЧПУ
1148
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Синтаксис
CYCLE806(<_MODE>, <S_XC>, <S_YC>, <_STA>, <_SV1>, <_SV2>, <_SDIR>,
<_AMODE>, <_DMODE>)
Параметр
№
Пара-
Параметр
Тип данных
Объяснение
метр в
внутренний
маске
1
<_MODE>
INT
Режим
ПЕРВАЯ ПОЗИ-
Выбор/отмена
ЦИЯ:
0 =
Отменить выбор интерполированно-
го вращения
1 =
Выбрать интерполированное враще-
ние
2
XC
<S_XC>
REAL
Центр вращения X
3
YC
<S_YC>
REAL
Центр вращения Y
4
Гамма
<_STA>
REAL
Угол гамма (вращение вокруг оси инструмента); зарезервиро-
вано
5
S
<_SV1>
REAL
постоянная частота вращения шпинделя или постоянная ско-
рость резания (см. <_AMODE> EINER)
6
SV
<_SV2>
REAL
Максимальное число оборотов при постоянной скорости реза-
ния (зарезервировано)
7
<_SDIR>
INT
Зарезервировано
0 =
Направление вращения из инстру-
мента
3 =
Направление вращения M3
4 =
Направление вращения M4
8
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИ-
Движение шпинделя (<_SV1>)
ЦИЯ:
0 =
постоянная скорость шпинделя
1 =
постоянная скорость резания
9
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИ-
плоскость обработки G17/18/19
ЦИЯ:
1 =
G17 (активна только в цикле)
10
TC
<S_TRA>
STRING
• Имя трансформации
• пусто: использовать 1-ю кинематическую трансформацию
TRAINT
4.26.1.38
CYCLE830 - Глубокое сверление 2
Синтаксис
CYCLE830(<RTP>, <RFP>, <SDIS>, <_DP>, <FDEP>, <_DAM>, <DTB>, <DTS>,
<FRF>, <VARI>, <_MDEP>, <_VRT>, <_DTD>, <_DIS1>, <S_FP>, <S_SDAC2>,
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1149
Расширенное программирование
4.26 Внешнее программирование циклов
<S_SV2>, <S_FB>, <_SDAC>, <_SV1>, <S_SPOS>, <S_ZA>, <S_FA>, <S_ZP>,
<S_FS>, <S_ZS1>, <S_ZS2>, <S_N>, <S_ZD>, <S_FD>, <S_FR>, <S_SDAC3>,
<S_SV3>, <S_CON>, <S_COFF>, <_GMODE>, <_DMODE>, <_AMODE>,
<S_AMODE2>, <S_AMODE3>, <S_ZPV>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Опорная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (аддитивно к исходной точке, без знака)
4
Z1
<_DP>
REAL
Конечная глубина сверления абс./инкр. (см. <_AMODE> ПЕРВАЯ ПО-
ЗИЦИЯ)
5
D
<FDEP>
REAL
1. Глубина сверления для ломки/удаления стружки, абсолютная или
инкрементальная, относительно исходной точки при засверлива-
нии/без засверливания или относительно глубины базового отвер-
стия <_AMODE> ПЯТАЯ ПОЗИЦИЯ)
6
DF
<_DAM>
REAL
Величина/процент для каждой следующей подачи, величина де-
грессии или процент, (см. <_AMODE> ШЕСТАЯ ПОЗИЦИЯ)
7
DTB
<DTB>
REAL
Время ожидания на каждой глубине сверления (см. <_AMODE>
ВТОРАЯ ПОЗИЦИЯ)
8
DTS
<DTS>
REAL
Время ожидания при удалении стружки в начальной точке
(см. <_AMODE> ТРЕТЬЯ ПОЗИЦИЯ)
9
FD1
<FRF>
REAL
Процент для подачи при первой подаче, см. (см. <_AMODE> ВОСЬ-
МАЯ ПОЗИЦИЯ)
Программирование ЧПУ
1150
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
10
<VARI>
INT
Обработка
ПЕРВАЯ ПОЗИЦИЯ:
ломка стружки/удаление стружки
0 =
в одном проходе
1 =
ломка стружки
2 =
удаление стружки
3 =
ломка стружки и удаление
стружки
ВТОРАЯ ПОЗИЦИЯ:
Отвод при удалении стружки
0 =
на глубину базового отверстия
1 =
на безопасное расстояние
ТРЕТЬЯ ПОЗИЦИЯ:
Мягкое врезание
0 =
нет
1 =
да
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
Сквозное сверление
0 =
нет
1 =
да
ПЯТАЯ ПОЗИЦИЯ:
Засверливание/базовое отверстие
0 =
без засверливания
1 =
с засверливанием
2 =
с базовым отверстием
ШЕСТАЯ ПОЗИЦИЯ:
Отвод
0 =
на глубину базового отверстия
1 =
на плоскость отвода
11
V1
<_MDEP>
REAL
Мин. подача на глубину инкрементальная (только при проценте
для дегрессии)
12
V2
<_VRT>
REAL
Величина отвода после каждой обработки инкрементальная (толь-
ко при ломке стружки)
0 =
стандартное значение 1 мм
> 0 =
переменная величина отвода
13
DT
<_DTD>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
ЧЕТВЕРТАЯ ПОЗИЦИЯ)
14
V3
<_DIS1>
REAL
Упреждающий зазор инкрементальный, только при удалении
стружки (см. <_AMODE> СЕДЬМАЯ ПОЗИЦИЯ)
15
FP
<S_FP>
REAL
Подача для ввода в базовое отверстие, как значение или в % (в
комбинации с <S_AMODE2> ТРЕТЬЯ ПОЗИЦИЯ)
16
<S_SDAC2>
INT
Направление вращения шпинделя при подводе
3 =
M3
4 =
M4
5 =
M5 (по умолчанию)
17
SP
<S_SV2>
REAL
Подвод с
постоянной скоростью шпинделя
(см. <S_AMODE2> ВОСЬМАЯ ПОЗИЦИЯ)
V4
постоянной скоростью резания
Скорость шпинделя в % от скорости сверления
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1151
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
18
F
<S_FB>
REAL
Подача сверления (см. <S_AMODE2> ПЕРВАЯ ПОЗИЦИЯ)
19
<_SDAC>
REAL
Направление вращения шпинделя при сверлении
3 =
M3
4 =
M4
20
S
<_SV1>
REAL
Сверление с
постоянной скоростью шпинделя
(см. <S_AMODE2> СЕДЬМАЯ ПОЗИЦИЯ)
V5
постоянной скоростью резания
21
SPOS
<S_SPOS>
REAL
Позиция шпинделя, только при подводе с M5
22
ZA
<S_ZA>
REAL
Глубина засверливания инкрементальная относительно исходной
точки или абсолютная (см. <S_AMODE3> ПЕРВАЯ ПОЗИЦИЯ)
23
FA
<S_FA>
REAL
Подача засверливания как значение или в % (в комбинации
с <S_AMODE2> ВТОРАЯ ПОЗИЦИЯ)
24
ZP
<S_ZP>
REAL
Базовое отверстие инкрементальное относительно исходной точ-
ки, абсолютное или как коэффициент диаметра сверла
(см. <S_AMODE3> ВТОРАЯ ПОЗИЦИЯ)
25
FS
<S_FS>
REAL
Подача врезания как значение или в % (в комбинации
с <S_AMODE2> ЧЕТВЕРТАЯ ПОЗИЦИЯ)
26
ZS1
<S_ZS1>
REAL
Глубина каждого врезания с постоянной подачей (инкр.)
27
ZS2
<S_ZS2>
REAL
Глубина каждого врезания для увеличения подачи (инкр.)
28
n
<S_N>
INT
Число ходов стружколомания перед каждым удалением стружки
29
ZD
<S_ZD>
REAL
Остаточная глубина сверления инкрементальная относительно ко-
нечной глубины сверления или абсолютная (в комбинации
с <S_AMODE3> ТРЕТЬЯ ПОЗИЦИЯ)
30
FD
<S_FD>
REAL
Остаточная подача сверления как значение или в % (в комбинации
с <S_AMODE2> ПЯТАЯ ПОЗИЦИЯ)
31
FR
<S_FR>
REAL
Подача при отводе (в комбинации с <S_AMODE2> ШЕСТАЯ ПОЗИ-
ЦИЯ)
32
<S_SDAC3>
INT
Направление вращения шпинделя при отводе
3 =
M3
4 =
M4
5 =
M5
33
SR
<S_SV3>
REAL
Отвод с
постоянной скоростью шпинделя
(см. <S_AMODE2> ДЕВЯТАЯ ПОЗИЦИЯ)
V6
постоянной скоростью резания
Скорость шпинделя в % от скорости сверления
34
СОЖ вкл
<S_CON>
STRING[10]
СОЖ вкл, M-команда или вызов подпрограммы
35
СОЖ выкл
<S_COFF>
STRING[10]
СОЖ выкл, M-команда или вызов подпрограммы
36
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
глубина сверления относительно ос-
трия/хвостовика
0 =
Острие
1 =
Хвостовик
Программирование ЧПУ
1152
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
37
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1153
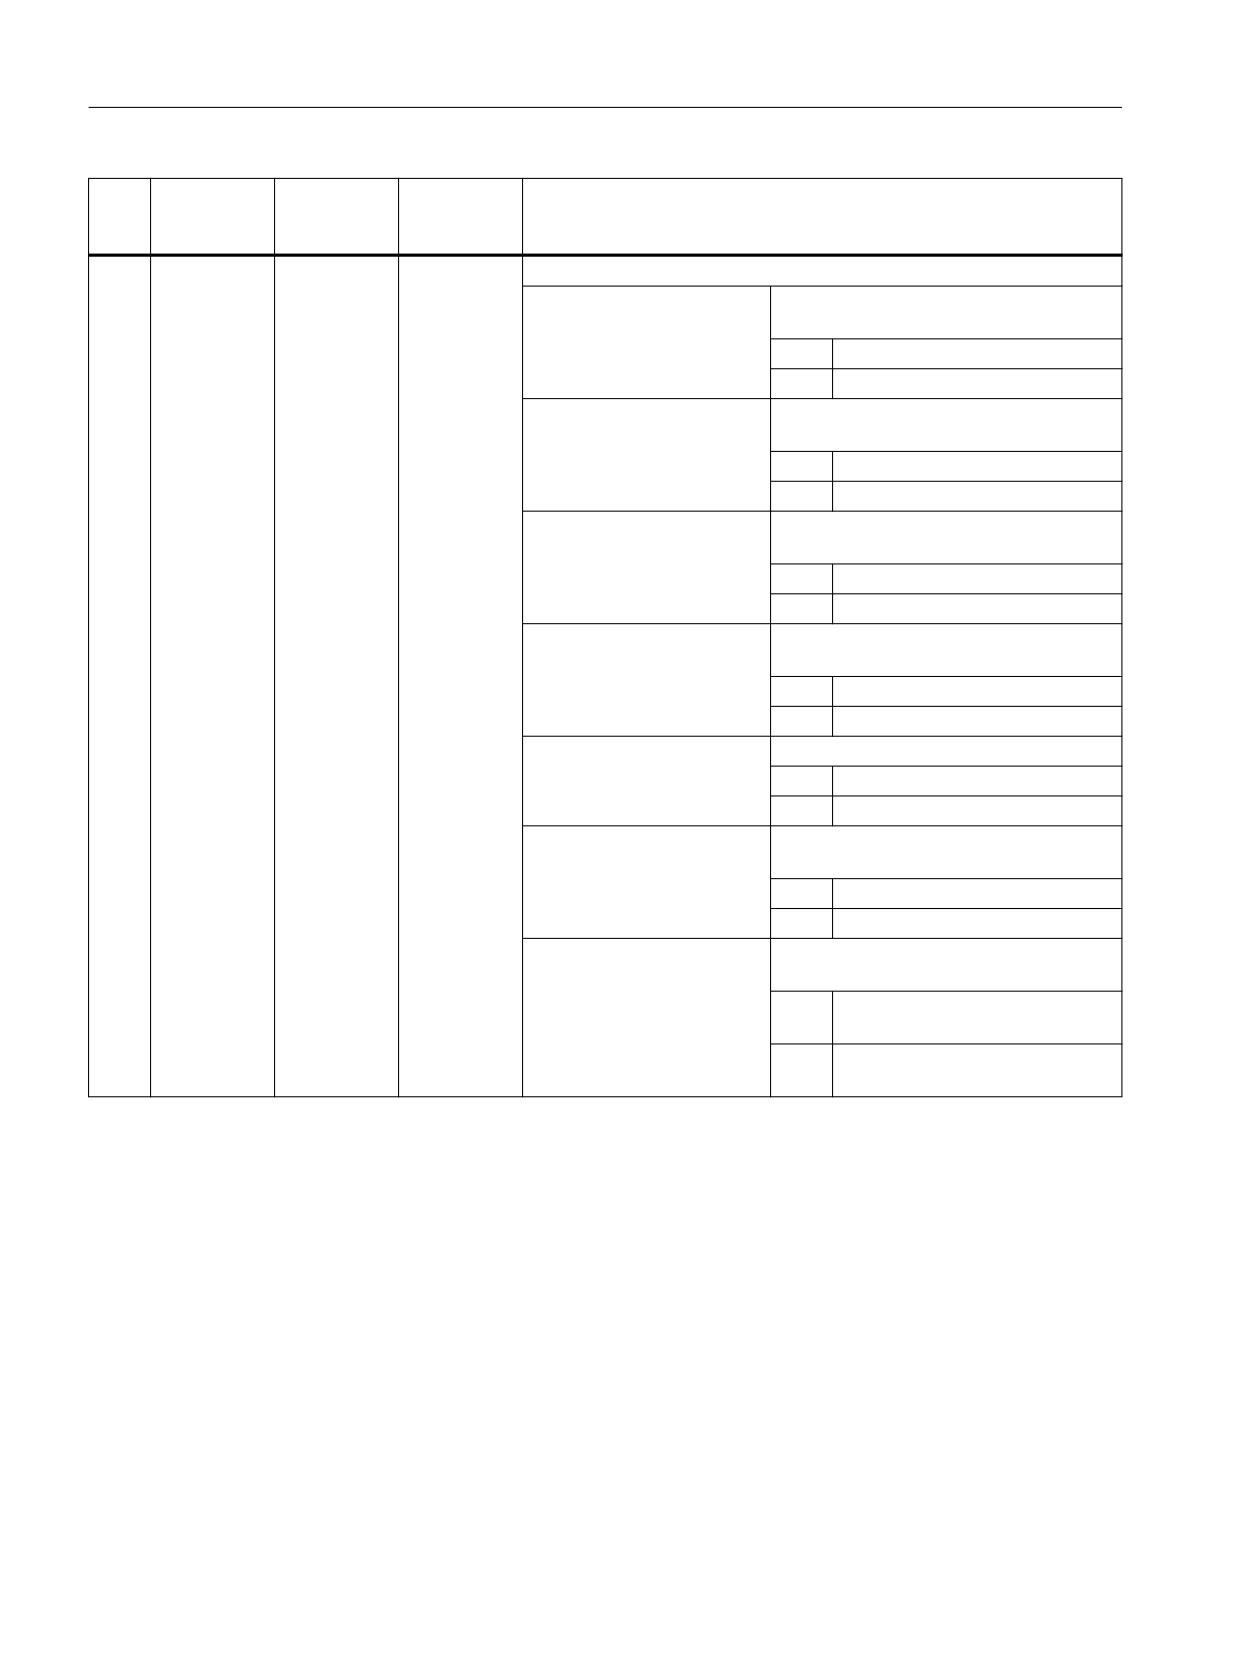
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
38
<_AMODE>
INT
Альтернативный режим 1
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления = конечная глуби-
на сверления Z1 абс./инкр.
0 =
инкрементальная
1 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания на каждой глубине
сверления DTB в секундах/оборотах
0 =
в секундах
1 =
в оборотах
ТРЕТЬЯ ПОЗИЦИЯ:
Время ожидания для удаления
стружки DTS в секундах/оборотах
0 =
в секундах
1 =
в оборотах
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
время ожидания на конечной глубине
сверления DT в секундах/оборотах
0 =
в секундах
1 =
в оборотах
ПЯТАЯ ПОЗИЦИЯ:
1. Глубина сверления D (абс./инкр.)
0 =
инкрементальная
1 =
абсолютная
ШЕСТАЯ ПОЗИЦИЯ:
величина/процент DF для каждой сле-
дующей подачи (дегрессия)
0 =
Значение
1 =
процент (от 0,001 до 100 %)
СЕДЬМАЯ ПОЗИЦИЯ:
упреждающий зазор V3 автоматиче-
ский/ручной
0 =
автоматический (вычисляется
в цикле)
1 =
ручной (запрограммирован-
ное значение)
Программирование ЧПУ
1154
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
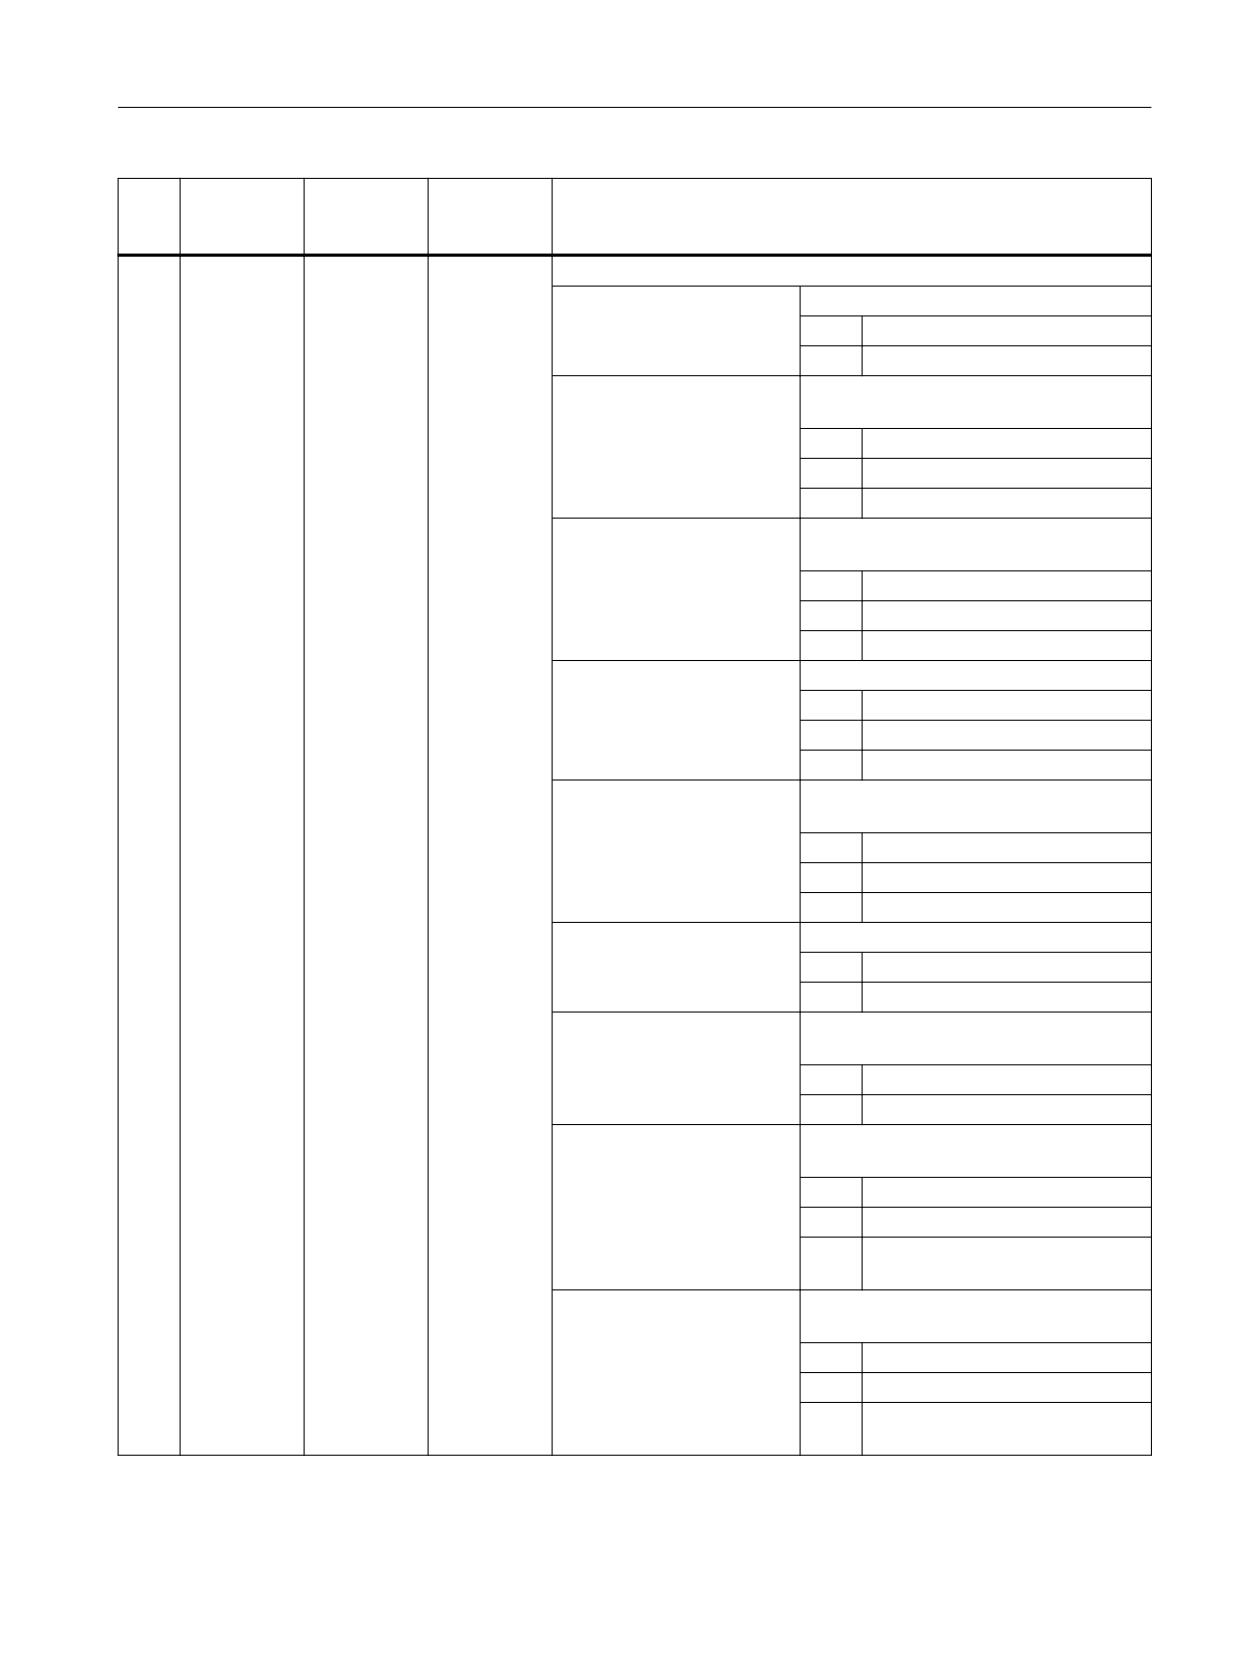
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
39
<S_AMODE2
INT
Альтернативный режим 2
>
ПЕРВАЯ ПОЗИЦИЯ:
ПЕРВАЯ ПОЗИЦИЯ: Подача сверления F
0 =
F/мин
1 =
F/об
ВТОРАЯ ПОЗИЦИЯ:
нормирование подачи засверливания
FA
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
ТРЕТЬЯ ПОЗИЦИЯ:
нормирование подачи для ввода в ба-
зовое отверстие FP
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
нормирование подачи врезания FS
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
ПЯТАЯ ПОЗИЦИЯ:
нормирование подачи сквозного
сверления FD
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
ШЕСТАЯ ПОЗИЦИЯ:
Подача при отводе FR
0 =
F/мин
1 =
Ускоренный ход
СЕДЬМАЯ ПОЗИЦИЯ:
сверление - скорость шпинделя/
скорость резания (S/V5)
0 =
постоянная скорость шпинделя
1 =
постоянная скорость резания
ВОСЬМАЯ ПОЗИЦИЯ:
подвод со скорость шпинделя/скоро-
стью резания (SP/V4)
0 =
постоянная скорость шпинделя
1 =
постоянная скорость резания
2 =
скорость шпинделя в % от ско-
рости сверления
ДЕВЯТАЯ ПОЗИЦИЯ:
отвод - скорость шпинделя/скорость
резания (SR/V6)
0 =
постоянная скорость шпинделя
1 =
постоянная скорость резания
2 =
скорость шпинделя в % от ско-
рости сверления
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1155
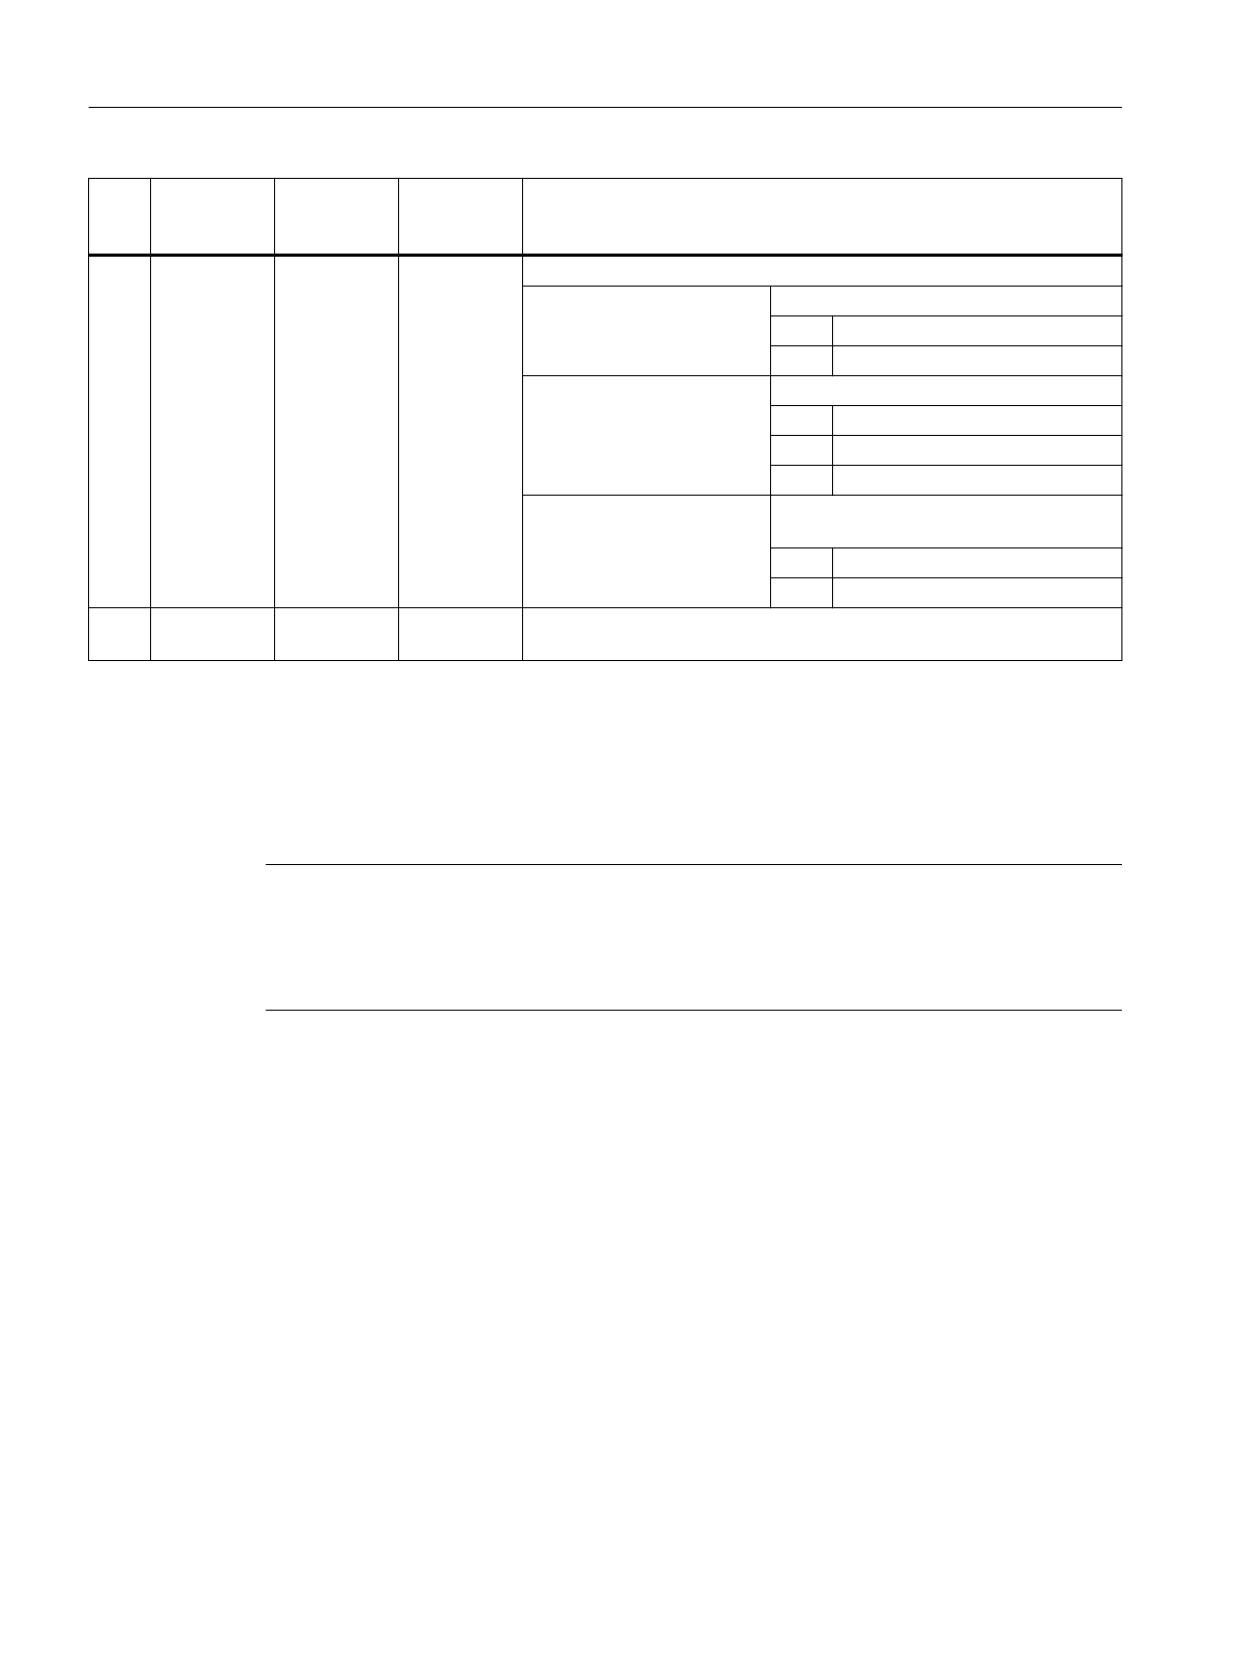
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
40
<S_AMODE3
INT
Альтернативный режим 3
>
ПЕРВАЯ ПОЗИЦИЯ:
глубина засверливания ZA абс./инкр.
0 =
инкрементальная
1 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
глубина базового отверстия ZP
0 =
инкрементальная
1 =
абсолютная
2 =
коэффициент диаметра сверла
ТРЕТЬЯ ПОЗИЦИЯ:
остаточная глубина сверления ZD
инкр./абс.
0 =
инкрементальная
1 =
абсолютная
41
ZPV
<S_ZPV>
REAL
Упреждающий зазор, инкрементальный, на глубину базового от-
верстия
4.26.1.39
CYCLE832 - High Speed Settings
Синтаксис
CYCLE832(<S_TOL>, <S_TOLM>, <S_OTOL>)
Примечание
CYCLE832 не освобождает изготовителя станка от необходимости выполнения задач по
оптимизации при вводе станка в эксплуатацию. Это относится к оптимизации
участвующих в обработке осей и настройкам NCU (предуправление, ограничение рывка
и т.д.).
Программирование ЧПУ
1156
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
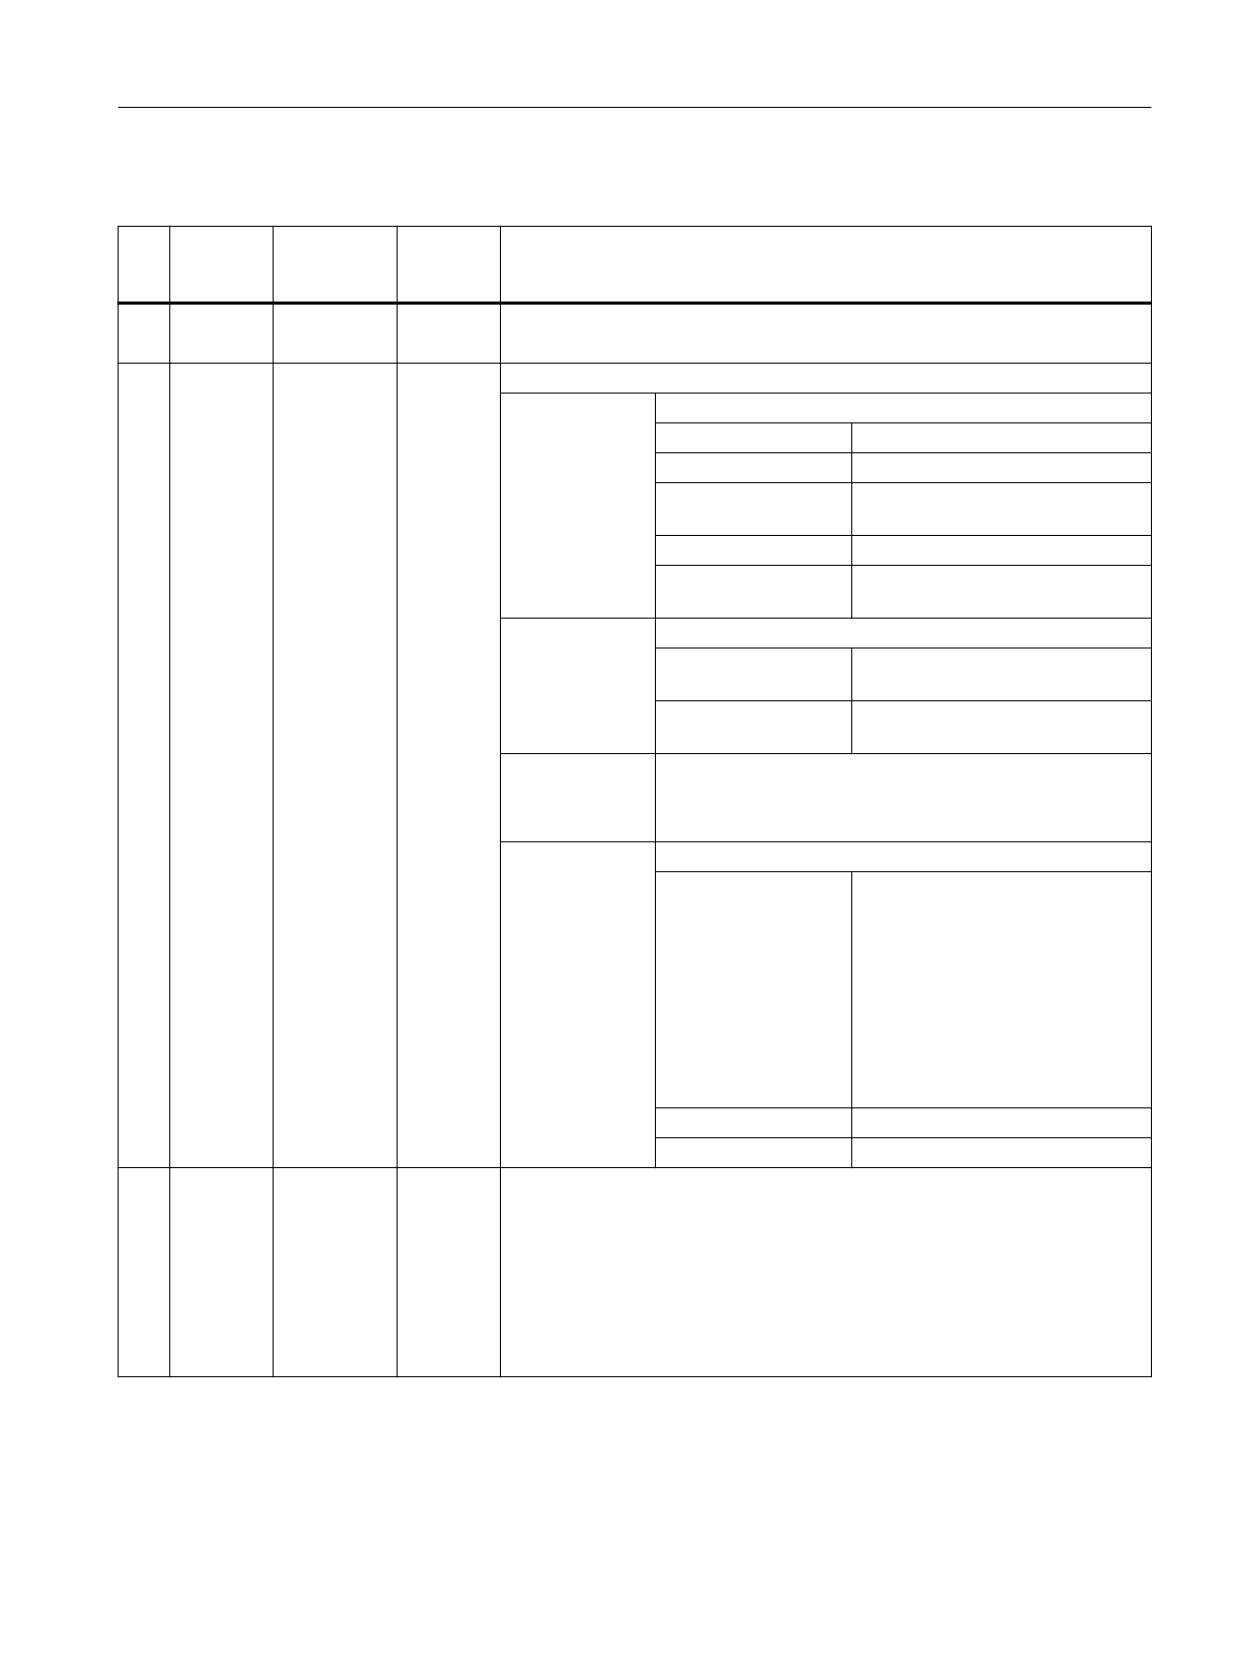
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Пара-
Параметр
Тип дан-
Объяснение
метр в
внутрен-
ных
маске
ний
1
Допуск
<S_TOL>
REAL
Допуск контура
Допуск контура соответствует осевому допуску гео-осей.
2
<S_TOLM>
INT
Режим обработки (технология)
ПЕРВАЯ ПОЗИ-
ЦИЯ:
0 =
Отмена
1 =
чистовая обработка (Finish)
2 =
получистовая обработка
(Semifinish)
3 =
черновая обработка (Rough)
4 =
Точная чистовая обработка
(Precision)
ВТОРАЯ ПОЗИ-
ЦИЯ:
0 =
совместимость1) или нет допуска
ориентации
1 =
Допуск ориентации в парамет-
ре <S_OTOL>
ТРЕТЬЯ
занято
по причине
СТОТЫСЯЧНАЯ
Совместимость
СЕДЬМАЯ ПО-
ЗИЦИЯ:
0 =
Совместимость. Автоматически
используется наилучшая из до-
ступных функций изготовления
пресс-форм:
• Опция Top Surface не активна:
⇒ Advanced Surface
• Опция Top Surface активна:
⇒ Top Surface со сглажива-
нием
1 =
Top Surface без сглаживания
2 =
Top Surface со сглаживанием
3
ORI-до-
<S_OTOL>
REAL
Допуск ориентации или обозначение версии CYCLE832
пуск
Параметр допуска для ориентации инструмента.
Необходим для выполнения высокоскоростной программы обработки на
станках с динамической трансформацией ориентации (например, 5-ос-
евая обработка).
Параметр <S_OTOL> нужно запрограммировать. Это же относится и к
приложениям на 3-осевых станках для программ без ориентации инстру-
мента (<S_OTOL> = 1).
1)
Допуск ориентации берется из установочных данных циклов SD55451 ... SD55454 (допуск ориентации для
динамического режима ...) или SD55445 ... SD55449 (допуск контура для динамического режима ...), умножается на
коэффициент из SD55441 ... SD55444.
Дополнительная информация: Руководство по вводу в эксплуатацию SINUMERIK Operate
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1157
Расширенное программирование
4.26 Внешнее программирование циклов
Ввод открытым текстом
Для улучшения читабельности вызова цикла, параметр <S_TOLM> (Режим обработки)
может быть введен и открытым текстом. Открытые тексты не имеют языковой
зависимости. Могут вводиться следующие данные:
_OFF
Для
0
Отмена
_FINISH
Для
1
Чистовая обработка
_SEMIFIN
Для
2
Предварительная чистовая об-
работка
_ROUGH
Для
3
Черновая обработка
_PRECISION
Для
4
Точная чистовая обработка
_ORI_FINISH
Для
11
Получистовая обработка с вво-
дом допуска ориентации
_ORI_SEMIFIN
Для
12
Предварительная чистовая об-
работка с вводом допуска
ориентации
_ORI_ROUGH
Для
13
Черновая обработка с вводом
допуска ориентации
_ORI_PRECISION
Для
14
Чистовая обработка с вводом
допуска ориентации
_TOP_SURFACE_SMOOTH_OFF
Для
1000000
Top Surface без сглаживания
_TOP_SURFACE_SMOOTH_ON
Для
2000000
Top Surface со сглаживанием
Пример составления открытого текста, вводимого в Top Surface, приведен ниже:
CYCLE832(0.1, _TOP_SURFACE_SMOOTH_OFF+_ORI_FINISH, 1)
Примечание
Открытые тексты взяты из имен группы G-функций 59 (динамический режим для
интерполяции траектории). Этими открытыми текстами при использовании четко
различаются 3-осевые станки и станки с многоосевой трансформацией ориентации
(TRAORI).
Сброс CYCLE832
При отмене CYCLE832 параметр <S_TOL> должен передаваться с нулем.
Пример: CYCLE832(0,0,1)
Синтаксис CYCLE832() также разрешен для отмены CYCLE832.
Программирование ЧПУ
1158
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Примеры
Пример 1: CYCLE832 на 3-осевом станке без трансформации ориентации
a) Вызов цикла с вводом открытого текста
Программный код
Комментарий
G710
; Метрическая система единиц.
CYCLE832(0.004,_FINISH,1)
; Вызов CYCLE832 с:
допуск контура = 0,004 мм, режим обработки: чистовая об-
работка
; Выполнение программы высокоскоростной обработки
b) Вызов цикла без ввода открытого текста
Программный код
Комментарий
G710
; см. выше
CYCLE832(0.004,1,1)
; см. выше
; см. выше
Пример 2: CYCLE832 на 5-осевом станке с трансформацией ориентации
a) Вызов цикла и отмена с вводом открытого текста
Программный код
Комментарий
G710
; Метрическая система единиц.
TRAORI
; Активировать трансформацию ориентации.
CYCLE832(0.3,_ORI_ROUGH,0.8)
; Вызов CYCLE832 с:
допуск контура = 0,3 мм, режим обработки: черновая обра-
ботка с вводом допуска ориентации, допуск ориентации = 0,8
градуса
; Выполнение программы высокоскоростной обработки
CYCLE832(0,_OFF,1)
; Допуск контура = 0,
режим обработки: Отмена CYCLE832,
допуск ориентации = 0 градусов
b) Вызов цикла и отмена без ввода открытого текста
Программный код
Комментарий
G710
; см. выше
TRAORI
; см. выше
CYCLE832(0.3,13,0.8)
; см. выше
; см. выше
CYCLE832(0,0,1)
; см. выше
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1159
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.40
CYCLE840 - Нарезание внутренней резьбы с компенсирующим патроном
Синтаксис
CYCLE840(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <SDR>, <SDAC>,
<ENC>, <MPIT>, <PIT>, <_AXN>, <_PITA>, <_TECHNO>, <_PITM>, <_PTAB>,
<_PTABA>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Глубина сверления (абс.), см. <_AMODE>
5
Z1
<DPR>
REAL
Глубина сверления (инкр.), см. <_AMODE>
6
DT
<DTB>
REAL
Время ожидания на глубине сверления/на безопасном расстоянии
после отвода в секундах, см. <ENC>
7
<SDR>
INT
Направление вращения для отвода
8
SDE
<SDAC>
INT
Направление вращения после завершения цикла
9
<ENC>
INT
Нарезание внутренней резьбы с датчиком шпинделя (G33)/нареза-
ние внутренней резьбы без датчика шпинделя (G63)
0 =
с датчиком шпин-
- шаг из <MPIT>/
деля
<PIT> - без DT
20 =
с датчиком шпин-
- шаг из <MPIT>/
деля
<PIT> - с DT по-
сле отвода на без-
опасное расстоя-
ние
11 =
без датчика шпин-
- шаг из <MPIT>/
деля
<PIT> - с DT на
глубине сверле-
ния
1 =
без датчика шпин-
- шаг из запро-
деля
граммированной
подачи - с DT на
глубине сверле-
ния (подача = ско-
рость · шаг)
10
<MPIT>
REAL
Размер резьбы только для "ISO метрической" (шаг вычисляется при
внутренней обработке)
Диапазон значений: 3 до 48 (для M3 до M48), как альтернатива <PIT>
11
<PIT>
REAL
Шаг резьбы как значение, единицу см. <_PITA>
Диапазон значений: > 0, как альтернатива MPIT
Программирование ЧПУ
1160
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
12
<_AXN>
INT
Ось сверления
0 =
3-я гео-ось
1 =
1-я гео-ось
2 =
2-я гео-ось
≥ 3 =
3-я гео-ось
13
<_PITA>
INT
Единица измерения шага резьбы (обработка <PIT> и <MPIT>)
0 =
шаг в мм
- обработ-
ка <MPIT>/<PIT>
1 =
шаг в мм
- обработка <PIT>
2 =
шаг в TPI
- обработка
<PIT>
(витков резьбы на
дюйм)
3 =
шаг в дюймах
- обработка <PIT>
4 =
MODUL
- обработка <PIT>
14
<_TECHNO>
INT
Технология1)
ПЕРВАЯ ПОЗИЦИЯ:
параметры точного останова
0 =
активны параметры точного останова
как перед вызовом цикла
1 =
точный останов G601
2 =
точный останов G602
3 =
точный останов G603
ВТОРАЯ ПОЗИЦИЯ:
предуправление
0 =
активно с/без предуправления как пе-
ред вызовом цикла
1 =
с предуправлением FFWON
2 =
без предуправления FFWOF
15
<_PITM>
STRING[15]
Строка как меркер для ввода шага резьбы2)
16
<_PTAB>
STRING[5]
Строка для таблицы резьб ("", "ISO", "BSW", "BSP", "UNC")2)
17
<_PTABA>
STRING[20]
Строка для выбора в таблице резьб (к примеру, "M 10", "M 12", ...)2)
18
<_GMODE>
INT
зарезервировано
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1161
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр
Параметр
Тип данных
Значение
в маске
внутрен-
ний
19
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается активной
действующая перед вызовом цикла
плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИ-
режим совместимости (только для маски вво-
ЦИЯ:
да для обратного перевода), если MD 52216
Бит0 = 11)
0 =
технологические параметры отобра-
жаются (совместимость): действуют
TECHNO-параметры
1 =
технологические параметры не отоб-
ражаются: действует технология "как
запрограммировано перед вызовом
цикла"
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование внутри
масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
20
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления Z1 (абс./инкр.)
0 =
совместимость, из
программирования <DP>/<DPR>
1 =
инкрементальная
2 =
абсолютная
1) Поля технологии могут быть скрыты в зависимости от установочных данных SD52216 MCS_FUNCTION_MASK_DRILL
2) Параметры 15, 16 и 17 используются только при выборе резьбы в таблицах резьб маски ввода. Доступ к таблицам
резьб через определение цикла при выполнении цикла невозможен!
4.26.1.41
CYCLE899 - открытый паз
Синтаксис
CYCLE899(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_LENG>, <_WID>, <_PA>,
<_PO>, <_STA>, <_MID>, <_MIDA>, <_FAL>, <_FALD>, <_FFP1>, <_CDIR>,
<_VARI>, <_GMODE>, <_DMODE>, <_AMODE>, <_UMODE>, <_FS>, <_ZFS>)
Программирование ЧПУ
1162
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина паза (абс./инкр.), см.<_AMODE>
5
l
<_LENG>
REAL
Длина канавки (инкр.)
6
W
<_WID>
REAL
Ширина канавки (инкр.)
7
X0
<_PA>
REAL
Исходная точка/стартовая позиция 1-й оси (абс.)
8
Y0
<_PO>
REAL
Исходная точка/стартовая позиция 2-й оси (абс.)
9
α0
<_STA>
REAL
Угол поворота к 1-й оси
10
DZ
<_MID>
REAL
Макс. глубина подачи (инкр.), только для вихревого фрезерования
11
DXY
<_MIDA>
REAL
Макс. подача в плоскости, см. <_AMODE>
12
UXY
<_FAL>
REAL
Чистовой припуск плоскость
13
UZ
<_FALD>
REAL
Чистовой припуск глубина
14
F
<_FFP1>
REAL
Подача
15
<_CDIR>
INT
Направление фрезерования
ПЕРВАЯ ПОЗИЦИЯ:
0 =
Синхронный ход
1 =
Противоход
4 =
Попеременно
16
<_VARI>
INT
Обработка
ПЕРВАЯ ПОЗИЦИЯ:
1 =
Черновая обработка
2 =
Чистовая обработка
3 =
Чистовая обработка основания
4 =
Чистовая обработка края
5 =
Предварительная чистовая об-
работка
6 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
1 =
Вихревое фрезерование
2 =
Врезное фрезерование
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1163
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
17
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
указание размеров через центр / кром-
ку
0 =
указание размеров через центр
1 =
указание размеров через
кромку "слева" ("-" направле-
ние 1-й оси)
2 =
указание размеров через
кромку "справа" ("+" направле-
ние 1-й оси)
18
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
19
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина канавки Z1
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости
(<_MIDA>) DXY
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
ZFS
0 =
абсолютная
1 =
инкрементальная
20
<_UMODE>
INT
зарезервировано
Программирование ЧПУ
1164
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
21
FS
<_FS>
REAL
Ширина фаски (инкр.)
22
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>)
4.26.1.42
CYCLE930 - выточка
Синтаксис
CYCLE930(<_SPD>, <_SPL>, <_WIDG>, <_WIDG2>, <_DIAG>, <_DIAG2>,
<_STA>, <_ANG1>, <_ANG2>, <_RCO1>, <_RCI1>, <_RCI2>, <_RCO2>,
<_FAL>, <_IDEP1>, <_SDIS>, <_VARI>, <_DN>, <_NUM>, <_DBH>, <_FF1>,
<_NR>, <_FALX>, <_FALZ>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
X0
<_SPD>
REAL
Исходная точка в поперечной оси (всегда диаметр)
2
Z0
<_SPL>
REAL
Исходная точка в продольной оси
3
B1
<_WIDG>
REAL
Ширина выточки внизу
4
B2
<_WIDG2>
REAL
Ширина выточки вверху (только для интерфейса)
5
T1
<_DIAG>
REAL
Глубина выточки в исходной точке,
при абс. и продольной обработке = диаметр, в остальных случаях
инкр.
6
T2
<_DIAG2>
REAL
Глубина выточки напротив исходной точки (только для интерфей-
са),
при абс. и продольной обработке = диаметр, в остальных случаях
инкр.
7
α0
<_STA>
REAL
Угол наклона (-180 ≤ <_STA> ≤ 180)
8
α1
<_ANG1>
REAL
Угол профиля 1 (0 ≤ <_ANG1> < 90) на определенной через исход-
ную точку стороне выточки
9
α2
<_ANG2>
REAL
Угол профиля 2 (0 ≤ <_ANG2> < 90) напротив исходной точки
10
R1/FS1
<_RCO1>
REAL
Радиус закругления или ширина фаски 1, снаружи на исходной точ-
ке
11
R2/FS2
<_RCI1>
REAL
Радиус закругления или ширина фаски 2, внутри на исходной точке
12
R3/FS3
<_RCI2>
REAL
Радиус закругления или ширина фаски 3, внутри напротив исход-
ной точки
13
R4/FS4
<_RCO2>
REAL
Радиус закругления или ширина фаски 4, снаружи напротив исход-
ной точки
14
U
<_FAL>
REAL
Чистовой припуск в X и Z, см. <_VARI> (ПЯТАЯ ПОЗИЦИЯ) (вводится
без знака)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1165
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
15
D
<_IDEP1>
REAL
Макс. подача на глубину при врезании (вводится без знака)
0 =
1-й проход резца прямо на всю
глубину
> 0 =
1-й проход резца <_IDEP1>, 2-
й проход 2 · <_IDEP1> и т.д.
16
sc
<_SDIS>
REAL
Безопасное расстояние (вводится без знака)
17
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
технологическая обработка
1 =
черновая обработка
2 =
чистовая обработка
3 =
черновая и чистовая обработка
ТРЕТЬЯ ПОЗИЦИЯ:
положение продольное/поперечное
снаружи/внутри +Z/+Z или +X/-X
1 =
продольное/снаружи +Z
2 =
поперечное/внутри -X
3 =
продольное/внутри +Z
4 =
поперечное/внутри +X
5 =
продольное/снаружи -Z
6 =
поперечное/снаружи -X
7 =
продольное/внутри -Z
8 =
поперечное/снаружи +X
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
положение исходной точки
0 =
исходная точка сверху
1 =
исходная точка снизу
ПЯТАЯ ПОЗИЦИЯ:
определение действия чистовых при-
пусков
0 =
чистовой припуск U параллель-
но контуру
1 =
чистовые припуски UX и UZ от-
дельно
18
<_DN>
INT
D-номер для 2-го резца инструмента
> 0 =
D-номер для коррекции на ин-
струмент 2-го резца прорезно-
го инструмента
0 =
2-й резец не запрограммиро-
ван
19
N
<_NUM>
INT
Число выточек (0 = 1 выточка)
20
DP
<_DBH>
REAL
Расстояние между выточками (необходимо, только если <_NUM> >
1)
21
F
<_FF1>
REAL
Подача
Программирование ЧПУ
1166
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
22
<_NR>
INT
Идентификатор для формы выточки соответствует вертикальным
программным клавишам для выбора формы
0 =
боковые поверхности 90° без
фасок/закруглений
1 =
наклонные боковое стороны с
фасками/закруглениями (без
α0)
2 =
как 1, но на конусе (с α0)
23
UX
<_FALX>
REAL
Чистовой припуск в оси X, см. <_VARI> (ПЯТАЯ ПОЗИЦИЯ) (вводит-
ся без знака)
24
UZ
<_FALZ>
REAL
Чистовой припуск в оси Z, см. <_VARI> (ПЯТАЯ ПОЗИЦИЯ) (вводит-
ся без знака)
25
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1167
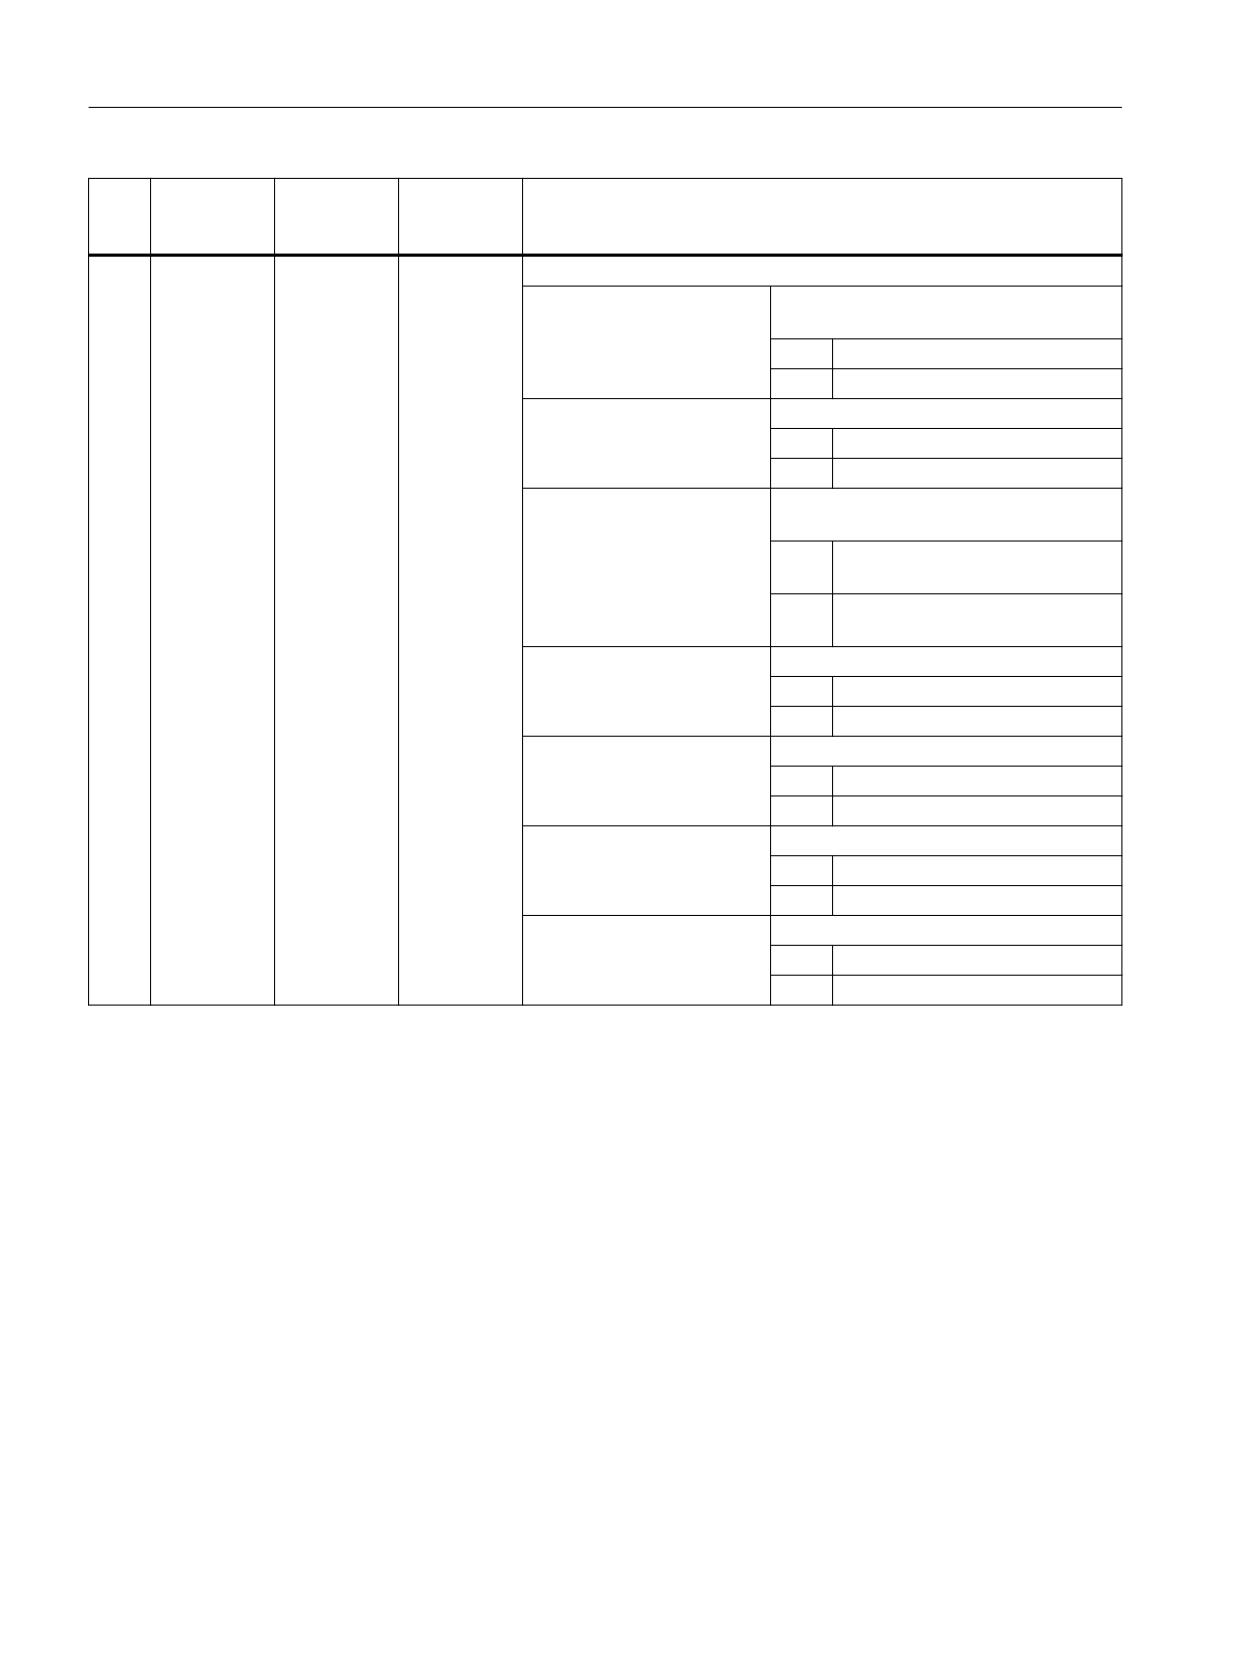
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
26
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
указание размеров Глубина (только
для интерфейса)
0 =
на исходной точке
1 =
напротив исходной точки
ВТОРАЯ ПОЗИЦИЯ:
глубина
0 =
абсолютная
1 =
инкрементальная
ТРЕТЬЯ ПОЗИЦИЯ:
указание размеров Ширина (только
для интерфейса)
0 =
на наружном диаметре
(сверху)
1 =
на внутреннем диаметре (сни-
зу)
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
радиус/фаска 1 (<_RCO1>)
0 =
радиус
1 =
фаска
ПЯТАЯ ПОЗИЦИЯ:
радиус/фаска 2 (<_RCI1>)
0 =
радиус
1 =
фаска
ШЕСТАЯ ПОЗИЦИЯ:
радиус/фаска 3 (<_RCI2>)
0 =
радиус
1 =
фаска
СЕДЬМАЯ ПОЗИЦИЯ:
радиус/фаска 4 (<_RCO2>)
0 =
радиус
1 =
фаска
4.26.1.43
CYCLE940 - Канавка формы E и F, резьбовая канавка
С помощью цикла CYCLE940 можно запрограммировать различные канавки. Частично
они очень сильно различаются в параметрировании.
Дополнительные колонки в таблице показывают, какой параметр для какой формы
канавки необходим. Они соответствуют вертикальным программным клавишам выбора
в маске цикла:
• E: канавка формы E
• F: канавка формы F
• A-D: резьбовая канавка DIN (формы A-D)
• t: резьбовая канавка (свободное определение формы)
Программирование ЧПУ
1168
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
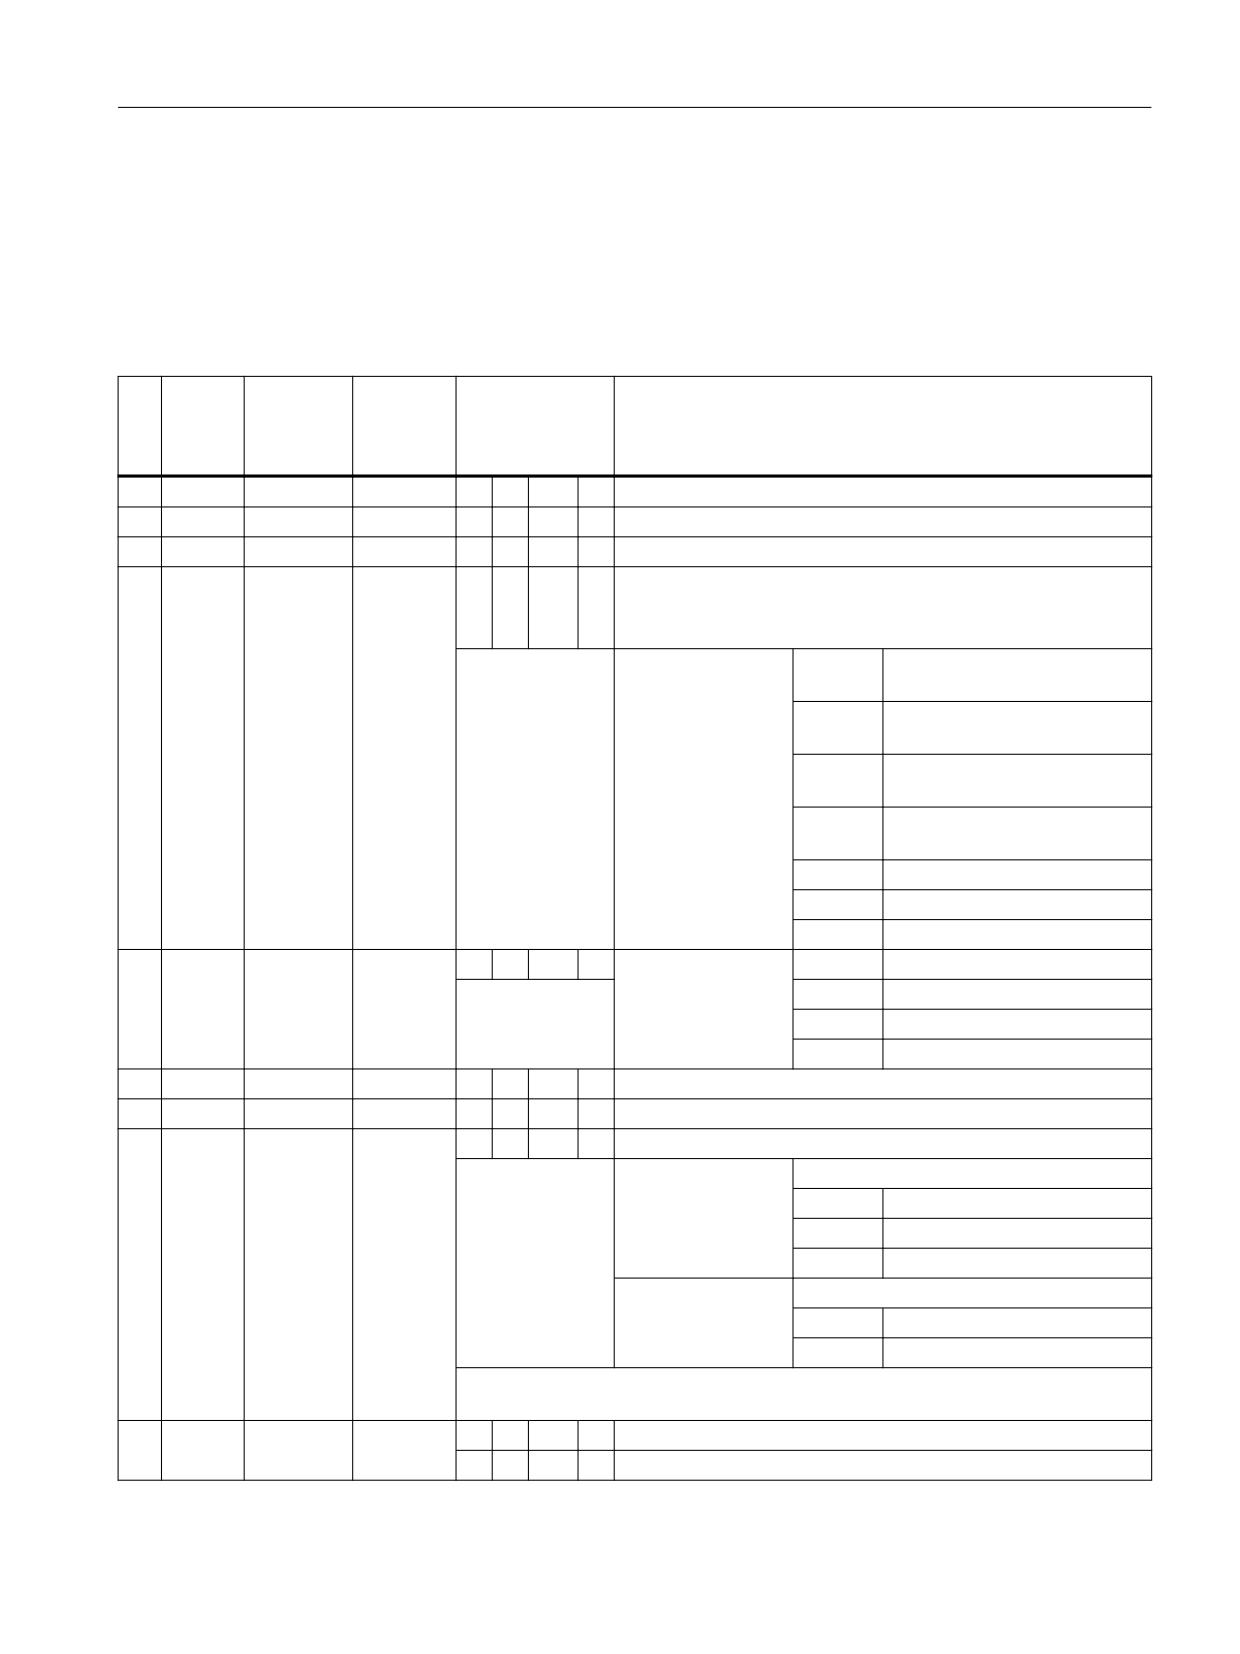
Расширенное программирование
4.26 Внешнее программирование циклов
Синтаксис
CYCLE940(<_SPD>, <_SPL>, <_FORM>, <_LAGE>, <_SDIS>, <_FFP>, <_VARI>,
<_EPD>, <_EPL>, <_R1>, <_R2>, <_STA>, <_VRT>, <_MID>, <_FAL>,
<_FALX>, <_FALZ>, <_PITI>, <_PTAB>, <_PTABA>, <_DMODE>, <_AMODE>)
Параметр
№
Пара-
Параметр
Тип дан-
Прогр. для фор-
Объяснение
метр
внутрен-
ных
мы
в ма-
ний
ске
E
F
A-D
T
1
X0
<_SPD>
REAL
x
x
x
x
Исходная точка в поперечной оси (всегда диаметр)
2
Z0
<_SPL>
REAL
x
x
x
x
Исходная точка продольной оси (абс.)
3
FORM
<_FORM>
CHAR
x
x
x
x
Форма канавки (прописные буквы, например, "T")
Выбор, из какой таблицы должны быть взяты значения ка-
навки
A =
снаружи, источник DIN76,
A = обычная
B =
снаружи, источник DIN76,
B = короткая
C =
внутри, источник DIN76,
C = обычная
D =
внутри, источник DIN76,
D = короткая
E =
источник DIN509
f =
источник DIN509
T=
свободная форма
4
LAGE
<_LAGE>
INT
x
x
x
x
Положение канав-
0 =
снаружи +Z: \____
|
ки (параллельно Z)
1 =
снаружи -Z: |____
/
2 =
внутри +Z: /-----|
3 =
внутри -Z: |-----\
5
sc
<_SDIS>
x
x
x
x
Безопасное расстояние (инкр.)
6
F
<_FFP>
x
x
x
x
Подача обработки (мм/об)
7
<_VARI>
INT
-
-
x
x
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
обработка
1 =
черновая обработка
2 =
чистовая обработка
3 =
черновая + чистовая
ВТОРАЯ ПОЗИЦИЯ:
стратегия обработки
0 =
параллельно контуру
1 =
продольная
Канавки формы E и F всегда обрабатываются за один проход как при чистовой
обработке.
8
X1
<_EPD>
x
x
-
-
Припуск Х (абс./инкр.), см. <_AMODE>
-
-
-
x
Глубина канавки (абс./инкр.), см. <_AMODE>
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1169
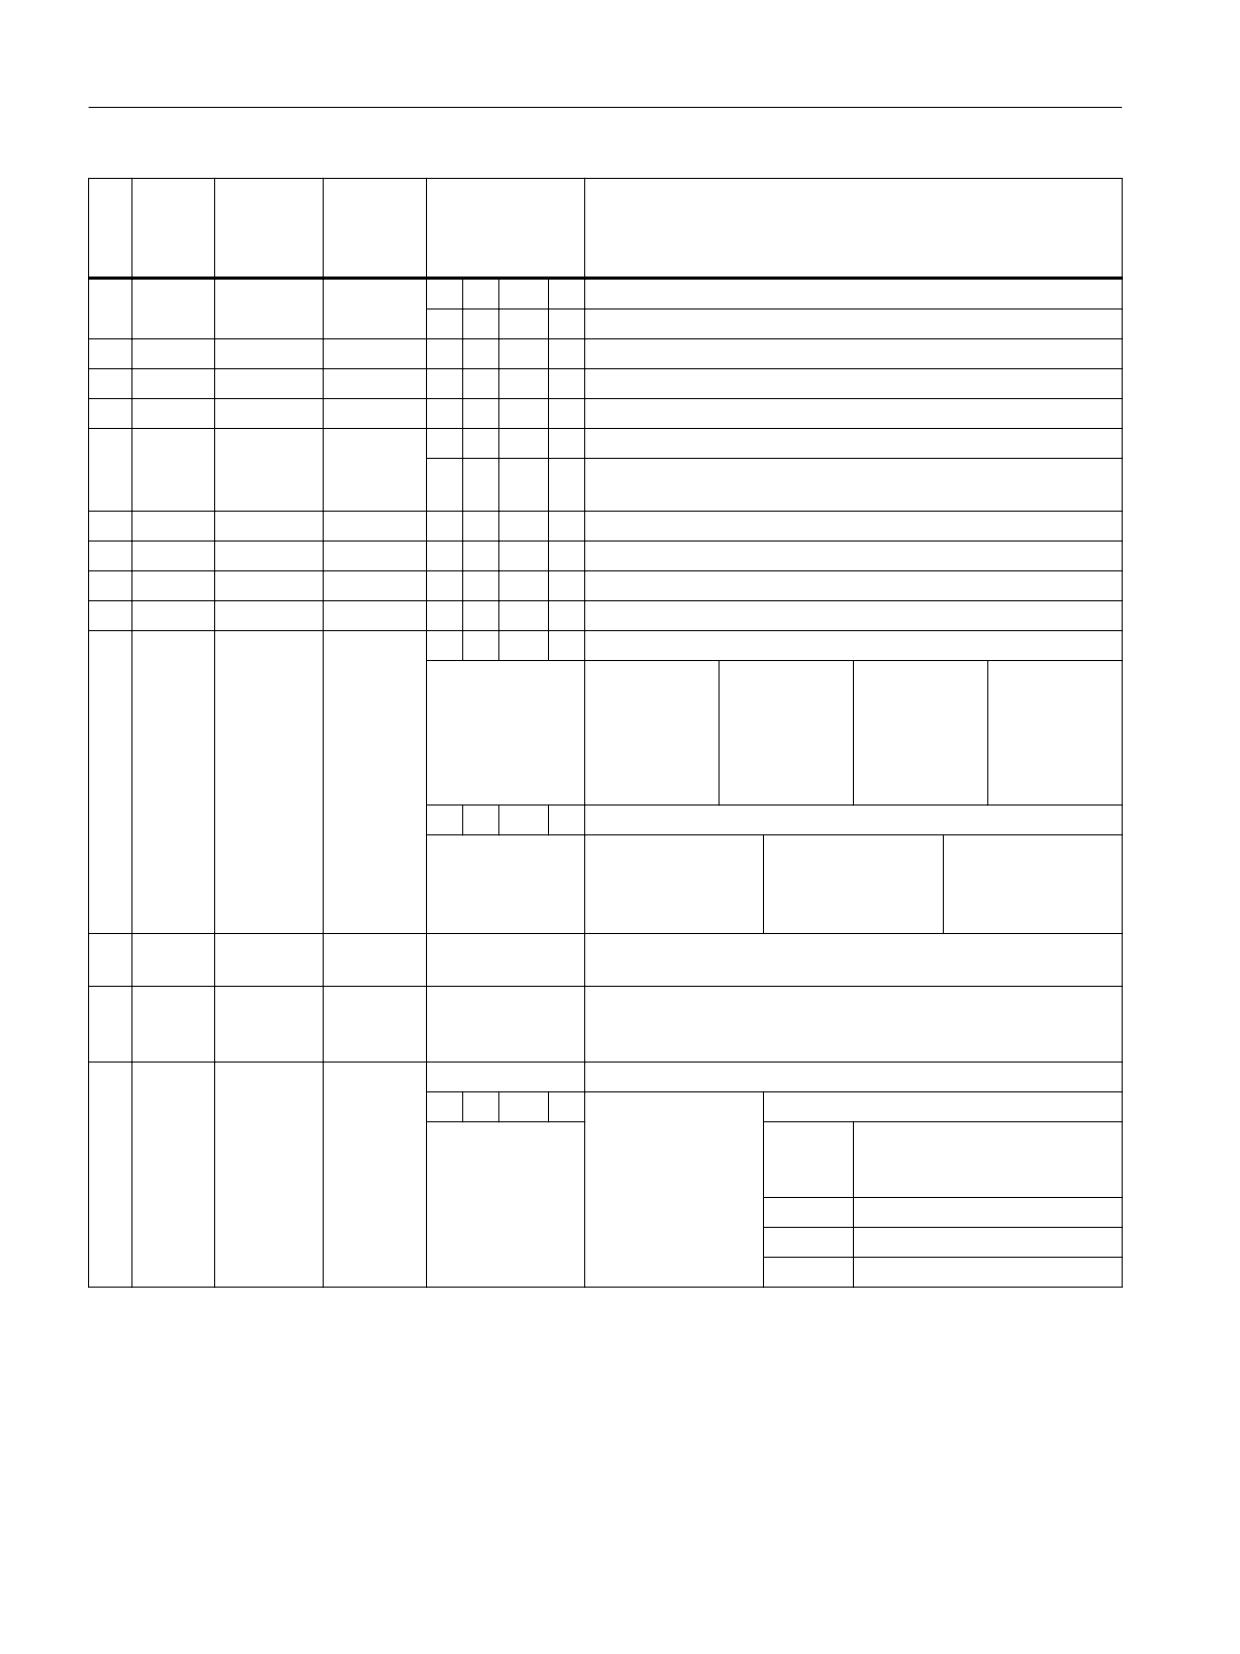
Расширенное программирование
4.26 Внешнее программирование циклов
№
Пара-
Параметр
Тип дан-
Прогр. для фор-
Объяснение
метр
внутрен-
ных
мы
в ма-
ний
ске
9
Z1
<_EPL>
-
x
-
-
Припуск Z
-
-
-
x
Ширина канавки (абс./инкр.), см. <_AMODE>
10
R1
<_R1>
-
-
-
x
Радиус закругления на наклоне
11
R2
<_R2>
-
-
-
x
Радиус закругления в углу
12
α
<_STA>
-
-
x
x
Угол врезания
13
VX
<_VRT>
x
x
-
-
Поперечная подача Х (абс./инкр.), см. <_AMODE>
-
-
x
x
Поперечная подача Х при чистовой обработке, (абс./инкр.),
см. <_AMODE>
14
D
<_MID>
-
-
x
x
Подача на глубину
15
U
<_FAL>
-
-
x
x
Чистовой припуск параллельно контуру, см. <_AMODE>
16
UX
<_FALX>
-
-
x
x
Чистовой припуск x
17
UZ
<_FALZ>
-
-
x
x
Чистовой припуск Z
18
P
<_PITI>
INT
-
-
x
-
Выбор шага, форма A-D, соответствует M1 ... M68
0 = 0.20
6 = 0.50
12 = 1.25
18 = 3.50
1 = 0.25
7 = 0.60
13 = 1.50
19 = 4.00
2 = 0.30
8 = 0.70
14 = 1.75
20 = 4.50
3 = 0.35
9 = 0.75
15 = 2.00
21 = 5.00
4 = 0.40
10 = 0.80
16 = 2.50
22 = 5.50
5 = 0.45
11 = 1.00
17 = 3.00
23 = 6.00
x
x
-
-
Выбор радиуса/глубины, форма E, F
0 = 0.6 · 0.3
4 = 2.5 · 0.4
8 = 0.1 · 0.1
1 = 1.0 · 0.4
5 = 4.0 · 0.5
9 = 0.2 ··0.1
2 = 1.0 · 0.2
6 = 0.4 · 0.2
3 = 1.6 ··0.3
7 = 0.6 · 0.2
19
<_PTAB>
STRING
Строка для таблицы резьб ("", "ISO", "BSW", "BSP", "UNC")
[5]
(только для интерфейса)
20
<_PTABA>
STRING
Строка выбора в таблице значений резьбы
[20]
(например, "M 10", "M 12", ...)
(только для поверхности)
21
<_DMODE>
INT
Режим индикации
x
x
x
x
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается ак-
тивной действующая перед
вызовом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
1170
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
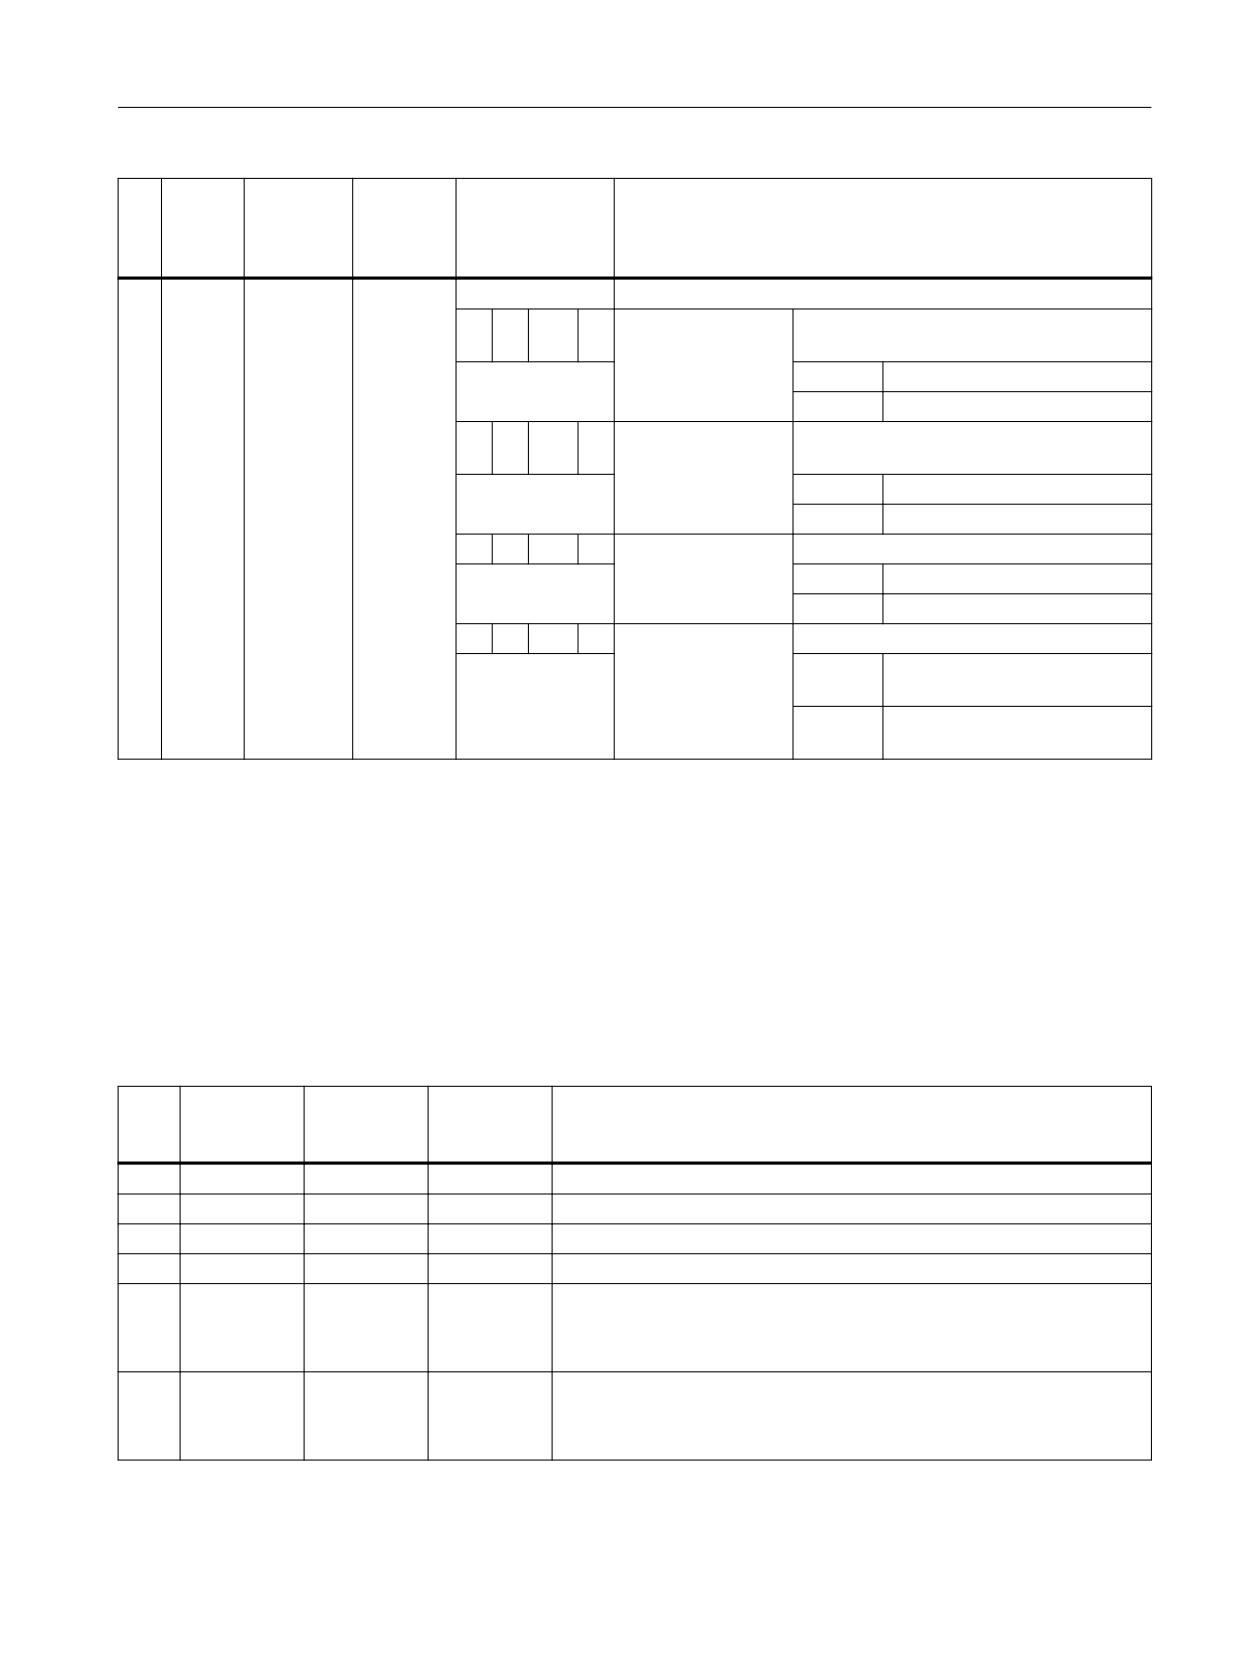
Расширенное программирование
4.26 Внешнее программирование циклов
№
Пара-
Параметр
Тип дан-
Прогр. для фор-
Объяснение
метр
внутрен-
ных
мы
в ма-
ний
ске
22
<_AMODE>
INT
Альтернативный режим
x
x
-
x
ПЕРВАЯ ПОЗИЦИЯ:
Параметр <_EPD> припуск X или глуби-
на канавки
0 =
абсолютная (всегда диаметр)
1 =
инкрементальная
x
x
-
x
ВТОРАЯ ПОЗИЦИЯ:
Параметр <_EPL> припуск Z или ши-
рина канавки
0 =
абсолютная
1 =
инкрементальная
x
x
x
x
ТРЕТЬЯ ПОЗИЦИЯ:
Параметр <_VRT> поперечная подача Х
0 =
абсолютная (всегда диаметр)
1 =
инкрементальная
-
-
x
x
ЧЕТВЕРТАЯ ПОЗИ-
чистовой припуск
ЦИЯ:
0 =
чистовой припуск парал-
лельно контуру, см. <_FAL>
1 =
чистовой припуск отдельно
(<_FALX>/<_FALZ>)
4.26.1.44
CYCLE951 - обработка резанием
Синтаксис
CYCLE951(<_SPD>, <_SPL>, <_EPD>, <_EPL>, <_ZPD>, <_ZPL>, <_LAGE>,
<_MID>, <_FALX>, <_FALZ>, <_VARI>, <_RF1>, <_RF2>, <_RF3>, <_SDIS>,
<_FF1>, <_NR>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
X0
<_SPD>
REAL
Исходная точка (абс., всегда диаметр)
2
Z0
<_SPL>
REAL
Исходная точка (абс.)
3
X1
<_EPD>
REAL
Конечная точка
4
Z1
<_EPL>
REAL
Конечная точка
5
XM
<_ZPD>
REAL
Промежуточная точка, см. <_DMODE>(ВТОРАЯ ПОЗИЦИЯ)
α1
α2
6
ZM
<_ZPL>
REAL
Промежуточная точка, см. <_DMODE>(ВТОРАЯ ПОЗИЦИЯ)
α1
α2
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1171
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
7
Положение
<_LAGE>
INT
Положение обрабатывае-
0 =
снаружи/сзади
мого угла
1 =
снаружи/спереди
2 =
внутри/сзади
3 =
внутри/спереди
8
D
<_MID>
REAL
Макс. подача на глубину при врезании
9
UX
<_FALX>
REAL
Чистовой припуск в X
10
UZ
<_FALZ>
REAL
Чистовой припуск в Z
11
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
направление резания (продольное
или поперечное) в системе координат
1 =
продольная
2 =
поперечная
ВТОРАЯ ПОЗИЦИЯ:
1 =
черновая обработка до чисто-
вого припуска
2 =
чистовая обработка
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Зарезервировано
12
R1/FS1
<_RF1>
REAL
Радиус закругления или ширина фаски 1, см. <_AMODE>(ПЯТАЯ ПО-
ЗИЦИЯ)
13
R2/FS2
<_RF2>
REAL
Радиус закругления или ширина фаски 2, см. <_AMODE>(ШЕСТАЯ
ПОЗИЦИЯ)
14
R3/FS3
<_RF3>
REAL
Радиус закругления или ширина фаски 3, см. <_AMODE> (СЕДЬМАЯ
ПОЗИЦИЯ)
15
sc
<_SDIS>
REAL
Безопасное расстояние
16
F
<_FF1>
REAL
Подача для черновой/чистовой обработки
17
<_NR>
INT
Идентификатор для типа резания (соответствует вертикальным
программным клавишам для выбора формы):
0 =
обработка резаньем 1, угол 90
градусов без фасок/закругле-
ний
1 =
обработка резаньем 2, угол 90
градусов с фасками/закругле-
ниями
2 =
обработка резаньем 3, любой
угол с фасками/закруглениями
Программирование ЧПУ
1172
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
18
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
форма ввода <_ZPD>/<_ZPL>
0 =
Xm/Zm
1 =
Xm/α1
2 =
Xm/α2
3 =
α1/Zm
4 =
α2/Zm
5 =
α1/α2
21
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
промежуточная точка в X
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
ВТОРАЯ ПОЗИЦИЯ:
промежуточная точка в Z
0 =
абсолютная
1 =
инкрементальная
ТРЕТЬЯ ПОЗИЦИЯ:
конечная точка в X
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
конечная точка в Z
0 =
абсолютная
1 =
инкрементальная
ПЯТАЯ ПОЗИЦИЯ:
радиус/фаска 1
0 =
радиус
1 =
фаска
ШЕСТАЯ ПОЗИЦИЯ:
радиус/фаска 2
0 =
радиус
1 =
фаска
СЕДЬМАЯ ПОЗИЦИЯ:
радиус/фаска 3
0 =
радиус
1 =
фаска
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1173
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.45
CYCLE952 - Обработка резаньем / Обработка резаньем - остаток / Прорез /
Прорез - остаток / Токарная выточка / Токарная выточка - остаток
Синтаксис
CYCLE952(<_PRG>, <_CON>, <_CONR>, <_VARI>, <_F>, <_FR>, <_RP>, <_D>,
<_DX>, <_DZ>, <_UX>, <_UZ>, <_U>, <_U1>, <_BL>, <_XD>, <_ZD>, <_XA>,
<_ZA>, <_XB>, <_ZB>, <_XDA>, <_XDB>, <_N>, <_DP>, <_DI>, <_SC>,
<_DN>, <_GMODE>, <_DMODE>, <_AMODE>, <_PK>, <_DCH>, <_FS>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
PRG
<_PRG>
STRING[100]
Имя программы обработки резаньем
2
CON
<_CON>
STRING[100]
Имя программы, из которой считывается обновленный контур за-
готовки (при обработке остатков материала)
3
CONR
<_CONR>
STRING[100]
Имя программы, в которую записывается обновленный контур за-
готовки (см. <_AMODE>ПЯТАЯ ПОЗИЦИЯ)
Программирование ЧПУ
1174
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
4
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
тип резания
1 =
продольная
2 =
поперечная
3 =
параллельно контуру
ВТОРАЯ ПОЗИЦИЯ:
технологическая обработка
(см. <_GMODE>ТРЕТЬЯ ПОЗИЦИЯ)
1 =
черновая обработка
2 =
чистовая обработка
3 =
зарезервировано
4 =
черновая обработка двухка-
нальная
5 =
чистовая обработка двухка-
нальная
ТРЕТЬЯ ПОЗИЦИЯ:
Направление обработки
1 =
направление обработки X -
2 =
направление обработки X +
3 =
направление обработки Z -
4 =
направление обработки Z +
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
направление подачи
1 =
снаружи X -
2 =
внутри X +
3 =
торцевая сторона Z -
4 =
задняя сторона Z +
ПЯТАЯ ПОЗИЦИЯ:
определение действия чистовых при-
пусков
0 =
чистовые припуски UX и UZ от-
дельно
1 =
чистовой припуск U параллель-
но контуру
ШЕСТАЯ ПОЗИЦИЯ:
возврат по контуру
0 =
совместимость, автоматиче-
ский возврат по контуру
1 =
с возвратом по контуру
2 =
с прямым возвратом
3 =
автоматический возврат по
контуру
СЕДЬМАЯ ПОЗИЦИЯ:
поднутрения
0 =
место не обрабатывается при
прорезе, - остаток и токарная
выточка, - остаток
1 =
обработка поднутрений
2 =
не обрабатывать поднутрения
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1175
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
ВОСЬМАЯ ПОЗИЦИЯ:
за/перед центром вращения
0 =
обработка перед центром вра-
щения
1 =
зарезервировано
5
F
<_F>
REAL
Подача для черновой/чистовой обработки
FZ
Подача, абсцисса, токарная выточка
6
FR
<_FR>
REAL
Подача для врезания в поднутрения при черновой обработке
FX
Подача, ордината, токарная выточка
7
RP
<_RP>
REAL
Плоскость отвода при внутренней обработке (абс., всегда диаметр)
8
D
<_D>
REAL
Подача черновой обработки, (см. <_AMODE>ПЕРВАЯ ПОЗИЦИЯ)
9
Dx
<_DX>
REAL
Подача Х (см. <_AMODE>ПЕРВАЯ ПОЗИЦИЯ)
10
DZ
<_DZ>
REAL
Подача Z (см. <_AMODE>ПЕРВАЯ ПОЗИЦИЯ)
11
UX
<_UX>
REAL
Чистовой припуск X (см. <_VARI>ПЯТАЯ ПОЗИЦИЯ)
12
UZ
<_UZ>
REAL
Чистовой припуск Z (см. <_VARI> ПЯТАЯ ПОЗИЦИЯ)
13
U
<_U>
REAL
Чистовой припуск параллельно контуру, см. <_VARI>ПЯТАЯ ПОЗИ-
ЦИЯ)
14
U1
<_U1>
REAL
Дополнительный чистовой припуск при чистовой обработке
(см. <_AMODE>ЧЕТВЕРТАЯ ПОЗИЦИЯ)
15
BL
<_BL>
INT
Определение заготовки
1 =
цилиндр с припуском
2 =
припуск к контуру готовой де-
тали
3 =
контур заготовки указан
16
XD
<_XD>
REAL
Определение заготовки Х (см. <_AMODE>ШЕСТАЯ ПОЗИЦИЯ)
17
ZD
<_ZD>
REAL
Определение заготовки Z (см. <_AMODE> СЕДЬМАЯ ПОЗИЦИЯ)
18
XA
<_XA>
REAL
Граница 1 X (абс., всегда диаметр)
19
ZA
<_ZA>
REAL
Граница 1 Z (абс.)
20
XB
<_XB>
REAL
Граница 2 X (см. <_AMODE> ВОСЬМАЯ ПОЗИЦИЯ)
21
ZB
<_ZB>
REAL
Граница 2 Z (см. <_AMODE>ДЕВЯТАЯ ПОЗИЦИЯ)
22
XDA
<_XDA>
REAL
Граница врезания 1 для 1-й позиции врезания на торцовой стороне
(абс., всегда диаметр)
23
XDB
<_XDB>
REAL
Граница врезания 2 для 1-й позиции врезания на торцовой стороне
(абс., всегда диаметр)
24
N
<_N>
INT
Количество выточек
25
DP
<_DP>
REAL
Интервал выточек
Продольная выточка: параллельно
оси Z
Поперечная выточка: параллельно
оси Х
26
DI
<_DI>
REAL
Интервал для прерывания
0 =
нет прерывания
подачи
> 0 =
с прерыванием
27
sc
<_SC>
REAL
Безопасное расстояние для обхода препятствий, инкрементальное
28
D2
<_DN>
INT
D-номер для 2-го резца, если не запрограммирован ⇒ D+1
Программирование ЧПУ
1176
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
29
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
заре-
зер-
ви-
ро-
вано
ВТОРАЯ ПОЗИЦИЯ:
заре-
зер-
ви-
ро-
вано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
обычная обработка (режима
совместимости не требуется)
1 =
обычная обработка
2 =
расчет стартовой позиции - нет
обработки (только для вызова
из ShopMill/ShopTurn)
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
ограничение
0 =
нет
1 =
да
ПЯТАЯ ПОЗИЦИЯ:
ввести границу 1 X
0 =
нет
1 =
да
ШЕСТАЯ ПОЗИЦИЯ:
ввести границу 2 X
0 =
нет
1 =
да
СЕДЬМАЯ ПОЗИЦИЯ:
ввести границу 1 Z
0 =
нет
1 =
да
ВОСЬМАЯ ПОЗИЦИЯ:
ввести границу 2 Z
0 =
нет
1 =
да
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1177
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
30
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
технологический режим
1 =
съём припуска вдоль контура
2 =
прорезание контура
3 =
токарная выточка
ТРЕТЬЯ ПОЗИЦИЯ:
обработка остаточного материала
0 =
нет
1 =
да
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
ШЕСТАЯ ПОЗИЦИЯ:
Автоматическое имя программы
0 =
нет
1 =
да
Программирование ЧПУ
1178
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
31
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
выбор подачи
0 =
подача DX и DZ при типе реза-
ния параллельно контуру
1 =
подача D
ВТОРАЯ ПОЗИЦИЯ:
стратегия подачи
0 =
переменная глубина резания
(90 ... 100 %)
1 =
постоянная глубина резания
ТРЕТЬЯ ПОЗИЦИЯ:
подрез
0 =
равномерно
1 =
выравнивание по кромкам
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
Выбор припуска контура U1, двойной
чистовой
0 =
нет
1 =
да
ПЯТАЯ ПОЗИЦИЯ:
выбор обновления заготовки
0 =
нет
1 =
да
ШЕСТАЯ ПОЗИЦИЯ:
выбор припуска к заготовке XD
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
СЕДЬМАЯ ПОЗИЦИЯ:
выбор припуска к заготовке ZD
0 =
абсолютная
1 =
инкрементальная
ВОСЬМАЯ ПОЗИЦИЯ:
выбор границы 2 XB
0 =
абсолютная, значение попе-
речной оси в диаметре
1 =
инкрементальная, значение
поперечной оси в радиусе
ДЕВЯТАЯ ПОЗИЦИЯ:
выбор границы 2 ZB
0 =
абсолютная
1 =
инкрементальная
ДЕСЯТАЯ ПОЗИЦИЯ:
0 =
главный канал
1 =
добавочный канал
32
<_PK>
INT
Номер смежного канал, если на станке есть более 2 каналов
33
DCH
<_DCH>
REAL
Сдвиг канала
34
FS
<_FS>
REAL
Подача чистовой обработки при комплексной обработке
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1179
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.46
CYCLE4071 - Продольное шлифование с подачей в точке возврата
Синтаксис
CYCLE4071(<S_A>, <S_B>, <S_W>, <S_U>, <S_I>, <S_K>, <S_H>, <S_A1>,
<S_A2>)
Параметр
№
Параметр
Тип данных
Объяснение
1
<S_A>
REAL
Глубина подачи в начале
2
<S_B>
REAL
Глубина подачи в конце
3
<S_W>
REAL
Ширина шлифования
4
<S_U>
REAL
Время выхаживания
5
<S_I>
REAL
Подача на глубину
6
<S_K>
REAL
Подача для поперечной подачи
7
<S_H>
INT
Число повторов
8
<S_A1>
AXIS
Ось подачи (опция)или 1-я Гео-ось
9
<S_A2>
AXIS
Ось качания (опция) или 2-я Гео-ось
Функция
Цикл служит для обработки повторяющихся подач. При этом глубина подачи в начале и
в конце может быть разной. Во время подачи происходит движение по касательной.
Программирование ЧПУ
1180
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
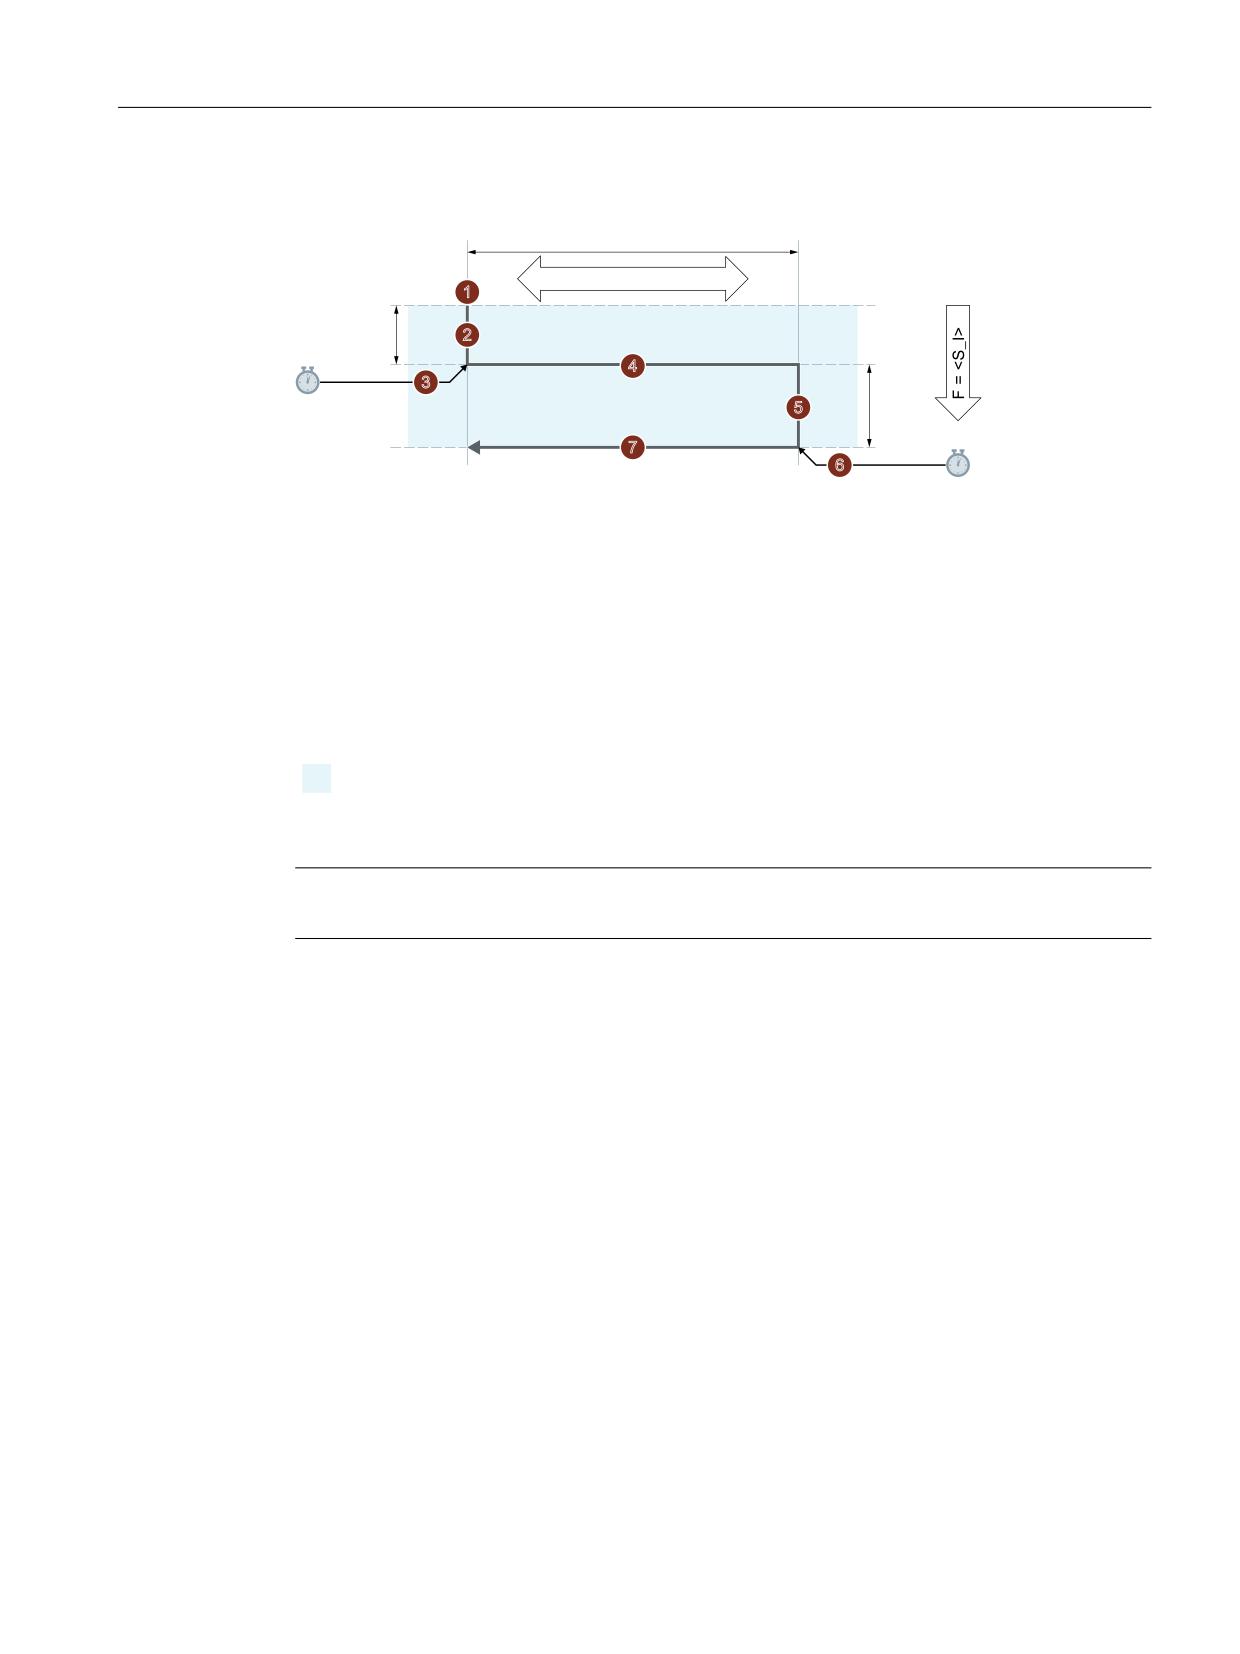
Расширенное программирование
4.26 Внешнее программирование циклов
Процесс
6B:!
) 6B.!
6B$!
6B8!
6B%!
6B8!
① Начало цикла в текущей позиции оси качания.
② Перемещение оси подачи на глубину подачи в начале <S_A> с глубиной подачи <S_I>.
③ Выхаживание со временем выхаживания <S_U>.
④ Перемещение оси качания с шириной шлифования <S_W> в качестве пути перемещения
и подача для поперечной подачи <S_K>.
⑤ Перемещение оси подачи на глубину подачи в конце <S_B> с глубиной подачи <S_I>.
⑥ Выхаживание со временем выхаживания <S_U>.
⑦ Перемещение качающейся оси с шириной шлифования <S_W> в качестве пути переме-
щения в начальную точку и подача для поперечной подачи <S_K>.
Обозначает повторяющиеся этапы процессов.
Процесс повторяется до тех пор, пока не будет достигнуто запрограммированное количе-
ство повторов <S_H>.
Примечание
Прервать этот процесс отдельным кадром невозможно.
Пример
Выполнение двух маятниковых движений со следующими параметрами цикла:
• Начальная глубина подачи: 0,02 мм
• Конечная глубина подачи: 0,01 мм
• Ход: 100 мм
• Время выхаживания: 1 с
• Скорость подачи: 1 мм/мин
• Поперечная подача: 1000 мм/мин
• Повторы: 2
• Ось качания и ось подачи: стандартные гео-оси
Программный код
N10 T1 D1
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1181
Расширенное программирование
4.26 Внешнее программирование циклов
Программный код
N20 CYCLE4071(0.02,0.01,100,1,1,1000,2)
N30 M30
4.26.1.47
CYCLE4072 - Продольное шлифование с подачей в точке возврата и сигналом
отмены
Синтаксис
CYCLE4072(<S_GAUGE>, <S_A>, <S_B>, <S_W>, <S_U>, <S_I>, <S_K>,
<S_H>, <S_A1>, <S_A2>)
Параметр
№
Параметр
Тип данных
Объяснение
1
<S_GAUGE>
STRING
Условия отмены подачи на глубину:
1. Номер быстрого входа
2. Логическое выражение
2
<S_A>
REAL
Глубина подачи в начале
3
<S_B>
REAL
Глубина подачи в конце
4
<S_W>
REAL
Ширина шлифования
5
<S_U>
REAL
Время выхаживания
6
<S_I>
REAL
Подача на глубину
7
<S_K>
REAL
Подача для поперечной подачи
8
<S_H>
INT
Число повторов
9
<S_A1>
AXIS
Ось подачи (опция)или 1-я Гео-ось
10
<S_A2>
AXIS
Ось качания (опция) или 2-я Гео-ось
Функция
Цикл служит для обработки повторяющихся подач с учетом внешнего сигнала отмены.
Глубина подачи в начале и в конце может различаться. Во время подачи происходит
движение по касательной. Подача на глубину отменяется, если выполняется условие
отмены. После отмены подачи на глубину всегда выполняется полный ход.
Программирование ЧПУ
1182
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
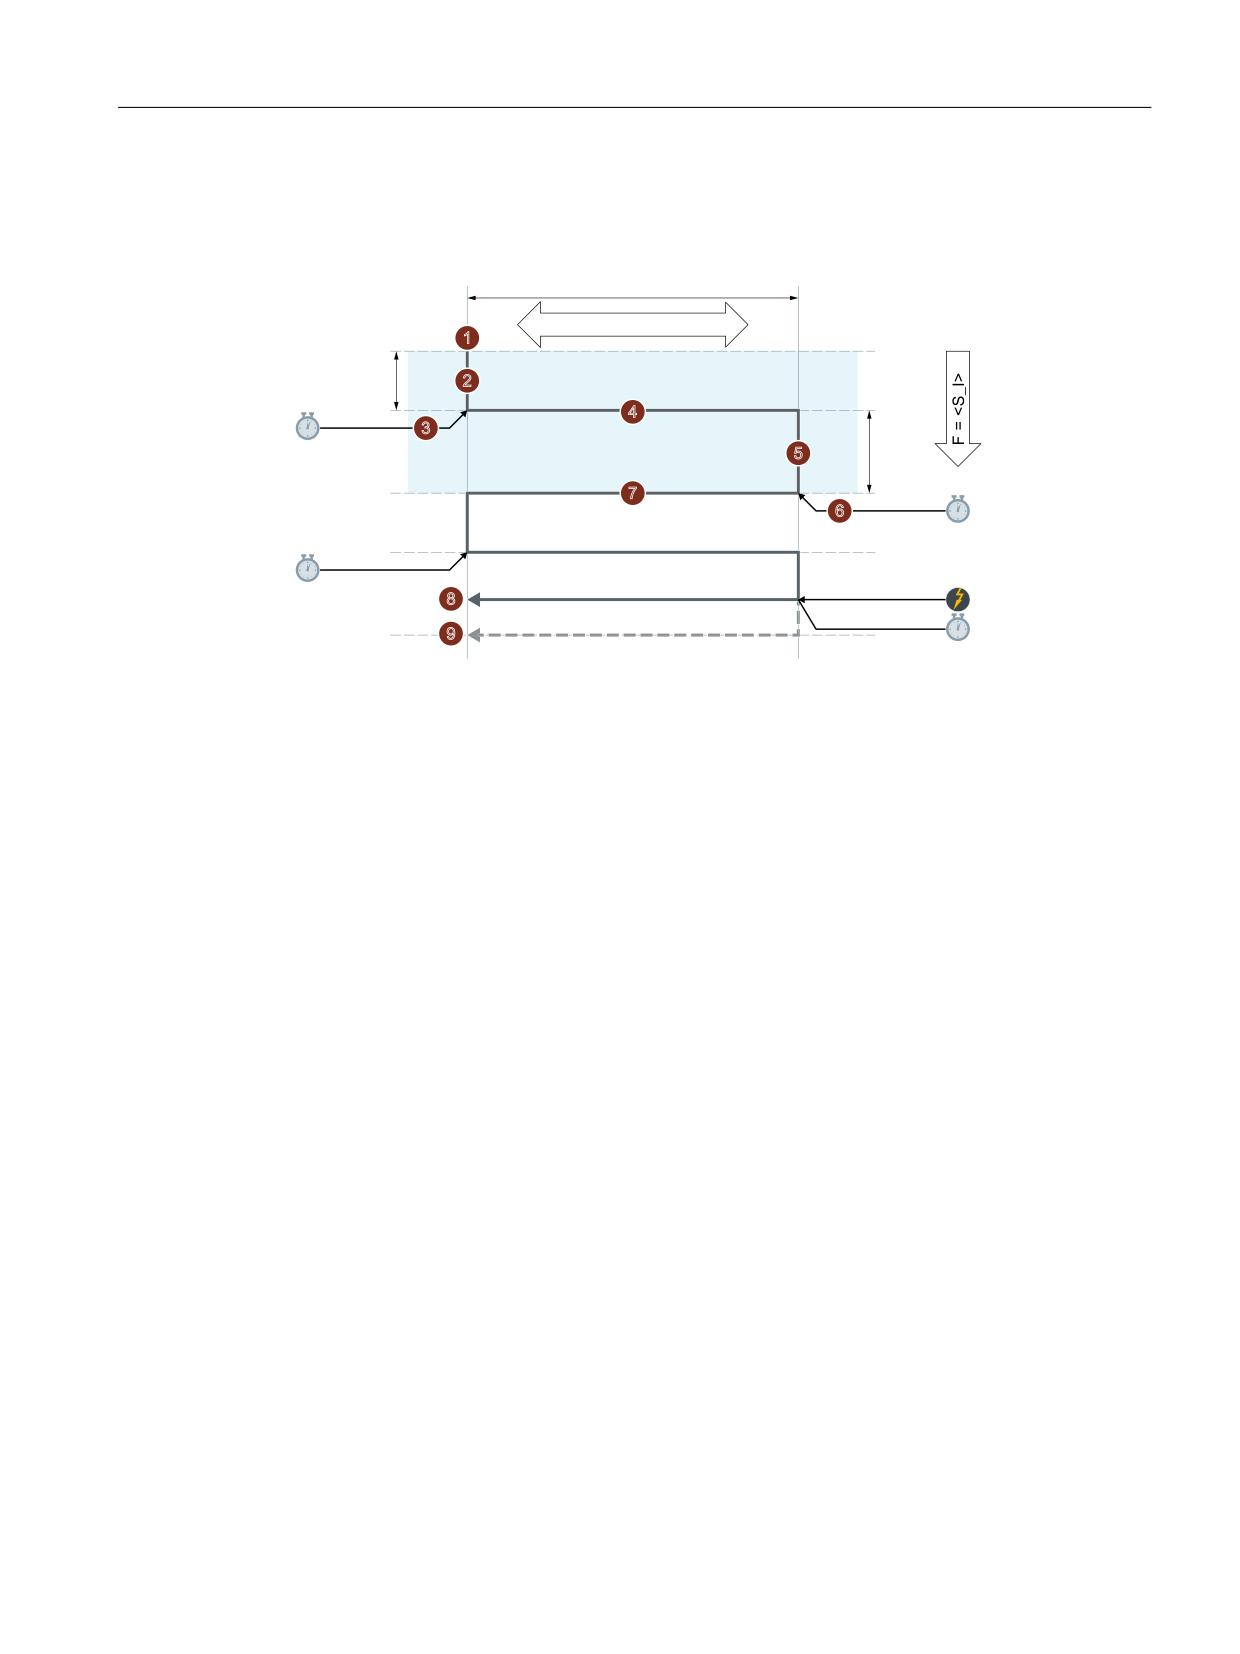
Расширенное программирование
4.26 Внешнее программирование циклов
Процесс
Отмена подачи на глубину в конце
6B:!
) 6B.!
6B$!
6B8!
6B%!
6B8!
6B8!
6B*$8*(!
6B8!
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1183
Расширенное программирование
4.26 Внешнее программирование циклов
Отмена подачи на глубину в начале
6B:!
) 6B.!
6B$!
6B8!
6B%!
6B8!
6B*$8*(!
6B8!
① Начало цикла в текущей позиции оси качания.
② Перемещение оси подачи на глубину подачи в начале <S_A> с глубиной подачи <S_I>.
③ Выхаживание со временем выхаживания <S_U>.
④ Перемещение оси качания с шириной шлифования <S_W> в качестве пути перемещения
и подача для поперечной подачи <S_K>.
⑤ Перемещение оси подачи на глубину подачи в конце <S_B> с глубиной подачи <S_I>.
⑥ Выхаживание со временем выхаживания <S_U>.
⑦ Перемещение оси качания с шириной шлифования <S_W> в качестве пути перемещения
в начальную точку и подача для поперечной подачи <S_K>.
⑧ Сигнал отмены: Обработка завершается при достижении следующей стартовой точки.
⑨ Без сигнала отмены: Процесс повторяется до тех пор, пока не будет достигнуто запро-
граммированное количество повторов <S_H>.
Обозначает повторяющиеся этапы процессов.
Примечание
Прервать этот процесс отдельным кадром невозможно.
Ресурсы
В качестве ресурсов цикл использует синхронное действие с выходом за границы кадров
и переменную синхронного действия. Синхронное действие динамически определяется
из свободной области диапазона синхронных действий (CUS.DIR - 1 ..., CMA.DIR - 1000 ...,
CST.DIR - 1199 ...). В качестве переменной синхронного действия используется SYG_IS[1].
Программирование ЧПУ
1184
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Примеры
Пример 1: Осциллирующее движение с двумя ходами
Параметры цикла:
• Начальная глубина подачи: 0,02 мм
• Конечная глубина подачи: 0,01 мм
• Ход: 100 мм
• Время выхаживания: 1 с
• Скорость подачи: 1 мм/мин
• Поперечная подача: 1000 мм/мин
• Повторы: 2
• Ось качания и ось подачи: стандартные гео-оси
Сигнал отмены: быстрый вход 1 ($A_IN[1] )
Программный код
N10 T1 D1
N20 CYCLE4072("1",0.02,0.01,100,1,1,1000,2)
N30 M30
Пример 2: Осциллирующее движение с двумя ходами
Параметры цикла:
• Начальная глубина подачи: 0,02 мм
• Конечная глубина подачи: 0,01 мм
• Ход: 100 мм
• Время выхаживания: 1 с
• Скорость подачи: 1 мм/мин
• Поперечная подача: 1000 мм/мин
• Повторы: 2
• Ось качания и ось подачи: стандартные гео-оси
Сигнал отмены: Переменная $A_DBR[20] < 0,01
Программный код
N10 T1 D1
N20 CYCLE4072("($A_DBR[20]<0.01)",0.02,0.01,100,1,1,1000,2)
N30 M30
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1185
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.48
CYCLE4073 - Продольное шлифование с непрерывной подачей на глубину
Синтаксис
CYCLE4073(<S_A>, <S_B>, <S_W>, <S_U>, <S_K>, <S_H>, <S_A1>, <S_A2>)
Параметр
№
Параметр
Тип данных
Объяснение
1
<S_A>
REAL
Глубина подачи в начале
2
<S_B>
REAL
Глубина подачи в конце
3
<S_W>
REAL
Ширина шлифования
4
<S_U>
REAL
Время выхаживания
5
<S_K>
REAL
Подача для поперечной подачи
6
<S_H>
INT
Число повторов
7
<S_A1>
AXIS
Ось подачи (опция)или 1-я Гео-ось
8
<S_A2>
AXIS
Ось качания (опция) или 2-я Гео-ось
Функция
Цикл служит для обработки повторяющихся подач. При этом подача на глубину от начала
к концу и от конца к началу может быть разной.
Процесс
6B:!
) 6B.!
6B$!
6B8!
6B%!
6B8!
① Начало цикла в текущей позиции оси качания с глубиной подачи 0.
② Перемещение оси качания с шириной шлифования <S_W> в качестве пути перемещения
и подача для поперечной подачи <S_K> с непрерывным увеличением глубины подачи до
значения глубины подачи в начале <S_A>.
③ Выхаживание со временем выхаживания <S_U>.
④ Перемещение оси качания с шириной шлифования <S_W> в качестве пути перемещения
в начальную точку и подача для поперечной подачи <S_K> с непрерывным увеличением
глубины подачи до значения глубины подачи в конце <S_B>.
⑤ Выхаживание со временем выхаживания <S_U>.
Обозначает повторяющиеся этапы процессов.
Процесс повторяется до тех пор, пока не будет достигнуто запрограммированное количе-
ство повторов <S_H>.
Программирование ЧПУ
1186
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Примечание
Прервать этот процесс отдельным кадром невозможно.
Пример
Осциллирующее движение с двумя ходами
Параметры цикла:
• Начальная глубина подачи: 0,02 мм
• Конечная глубина подачи: 0,01 мм
• Ход: 100 мм
• Время выхаживания: 1 с
• Поперечная подача: 1000 мм/мин
• Повторы: 2
• Ось качания и ось подачи: стандартные гео-оси
Программный код
N10 T1 D1
N20 CYCLE4073(0.02,0.01,100,1,1000,2)
N30 M30
4.26.1.49
CYCLE4074 - Продольное шлифование с непрерывной подачей на глубину и
сигналом отмены
Синтаксис
CYCLE4074(<S_GAUGE>, <S_A>, <S_B>, <S_W>, <S_U>, <S_K>, <S_H>,
<S_A1>, <S_A2>)
Параметр
№
Параметр
Тип данных
Объяснение
1
<S_GAUGE>
STRING
Условия отмены подачи на глубину:
1. Номер быстрого входа
2. Логическое выражение
2
<S_A>
REAL
Глубина подачи в начале
3
<S_B>
REAL
Глубина подачи в конце
4
<S_W>
REAL
Ширина шлифования
5
<S_U>
REAL
Время выхаживания
6
<S_K>
REAL
Подача для поперечной подачи
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1187
содержание .. 15 16 17 18 ..