содержание .. 14 15 16 17 ..
SINUMERIK 840D sl. Программирование ЧПУ. Руководство по программированию (2021 год) - часть 16
Расширенное программирование
4.24 Другие функции
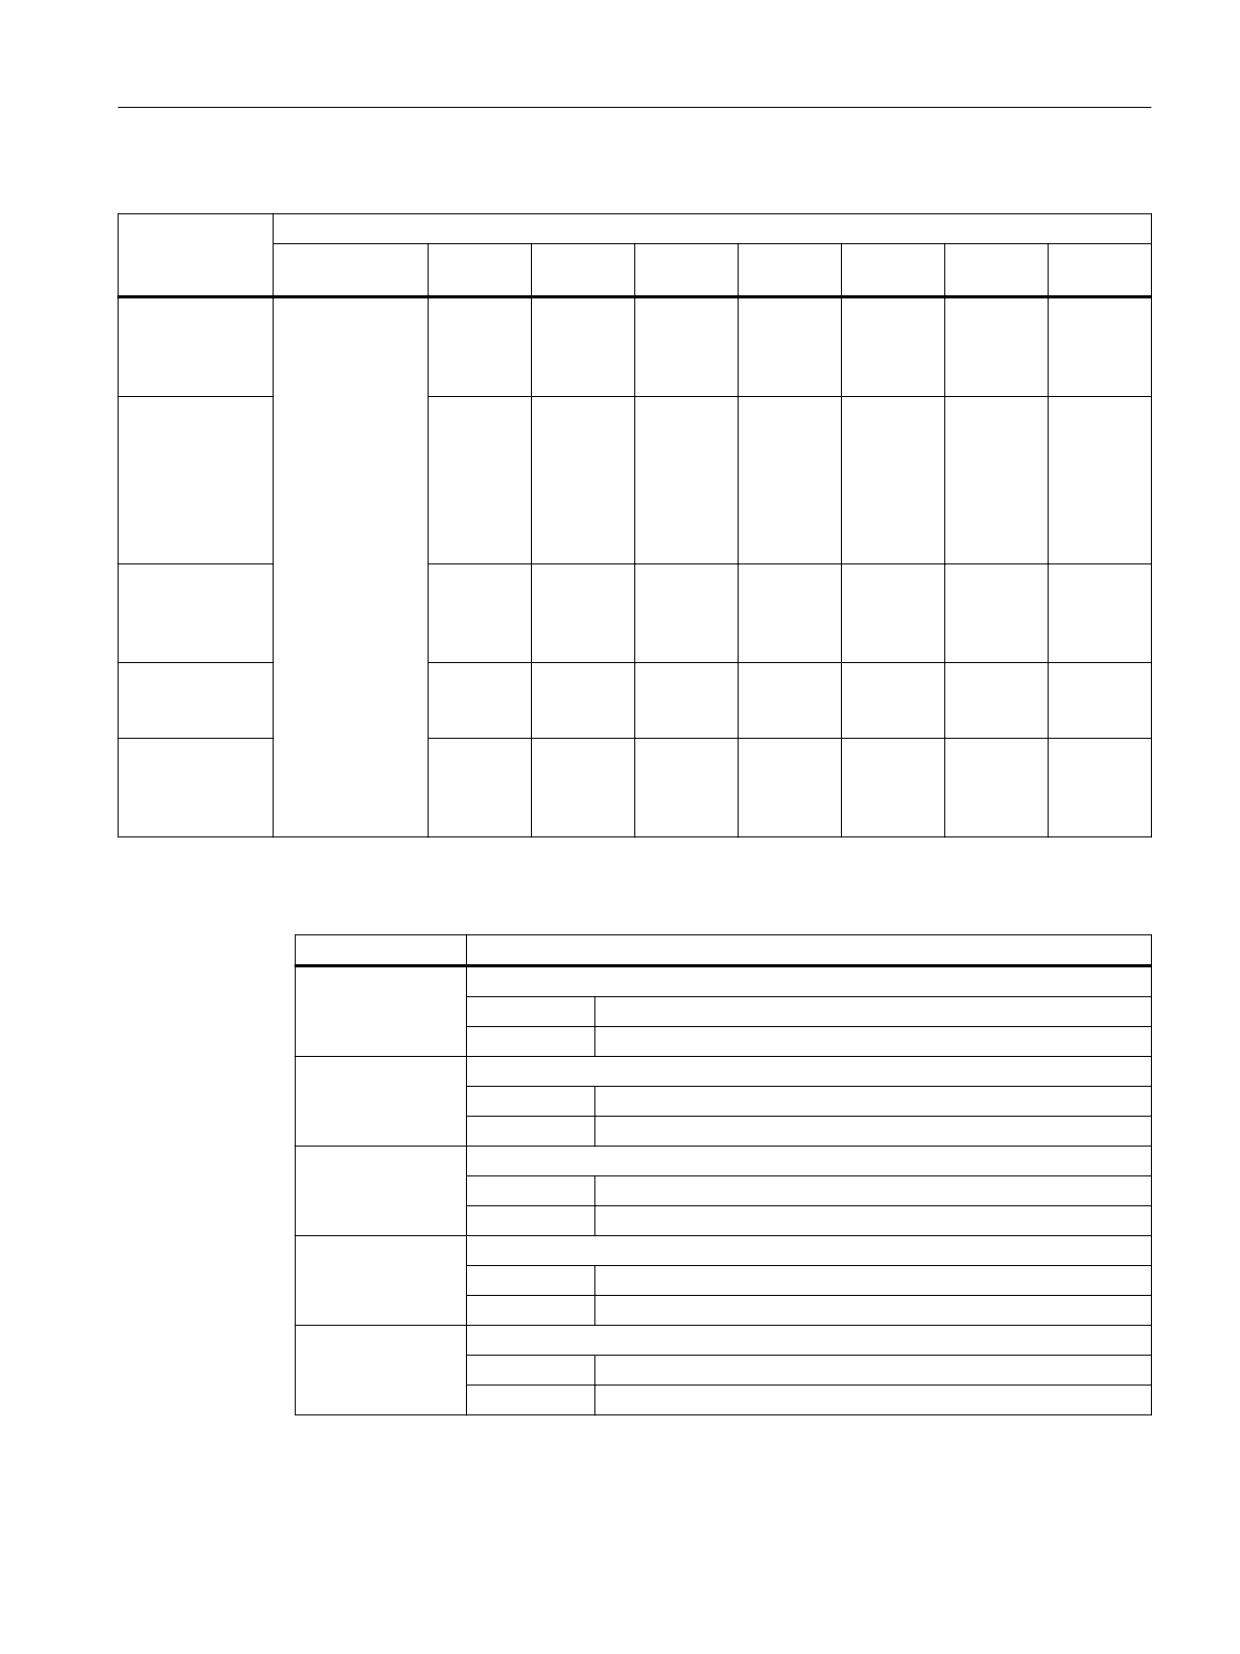
Таблица 4-6 Параметры описания формы заготовки
Форма заго-
Параметр
товки
<Par5>
<Par6>
<Par7>
<Par8>
<Par9>
<Par10>
<Par11>
<Par12>
Цилиндр
Параметры би-
Исходная
Длина Z1
Размер
Наруж-
-
Враще-
-
тового формата
точка Z0
обработк
ный
ние во-
и ZB
диаметр
круг круг-
Действитель-
d0
овой оси
ное значение,
Труба
интерпретируе-
Исходная
Длина Z1
Размер
Наруж-
Толщина
Враще-
-
мое как кодиро-
точка Z0
обработк
ный
стенки
ние во-
ванное в битах
и ZB
диаметр
(инкр.) /
круг круг-
целочисленное
d0
внутрен-
овой оси
число. Биты
ний
определяют
диаметр
значение сле-
d1 (абс.)
дующих пара-
Прямоуголь-
Исходная
Длина Z1
Размер
Ширина
Длина L
Враще-
-
метров (см. та-
ный параллеле-
точка Z0
обработк
W
ние во-
блицу "Пара-
пипед по центру
и ZB
круг круг-
метры битово-
овой оси
го формата").
Прямоуголь-
Исходная
Длина Z1
Размер
X0
Y0
X1
Y1
ный параллеле-
точка Z0
обработк
пипед
и ZB
Многоугольник
Исходная
Длина Z1
Размер
Количе-
Размер
Враще-
-
точка Z0
обработк
ство
ключа
ние во-
и ZB
углов
круг круг-
овой оси
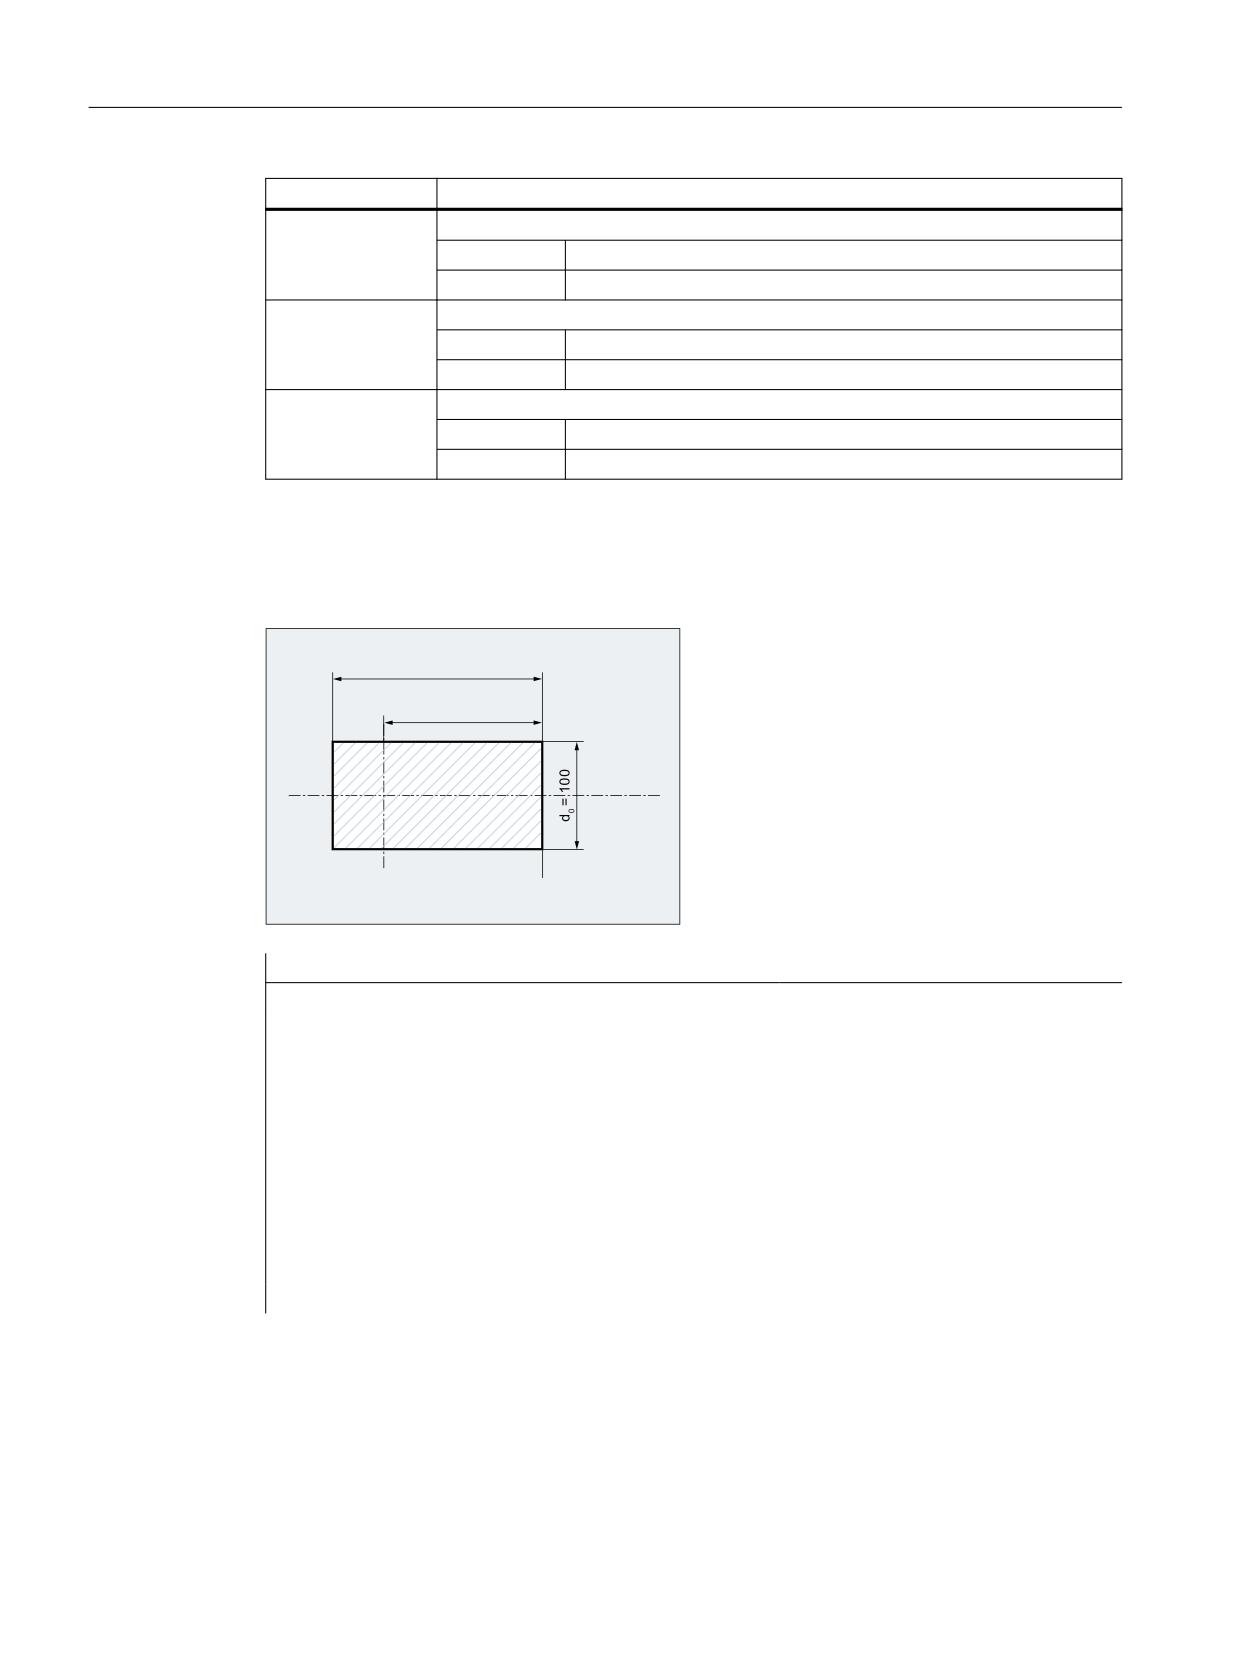
Таблица 4-7 Параметры битового формата
Бит
Объяснение
4 (0x0010)
Прямоугольный параллелепипед: X1
=0
инкр.
=1
абс.
5 (0x0020)
Прямоугольный параллелепипед: Y1
=0
инкр.
=1
абс.
6 (0x0040)
Длина Z1 (конечный размер)
=0
инкр.
=1
абс.
Бит 7 (0x0080)
Размер обработки ZB
=0
инкр.
=1
абс.
Бит 8 (0x0100)
Труба: Толщина стенки / Внутренний диаметр
=0
инкр.
=1
абс.
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1047
Расширенное программирование
4.24 Другие функции
Бит
Объяснение
9 (0x0200)
Многоугольник
=0
Размер ключа
=1
Длина грани
12 (0x1000)
Зажим для токарных станков
=0
Главный шпиндель
=1
Противошпиндель
13 (0x2000)
Противошпиндель
=0
с отражением
=1
без отражения
Примеры
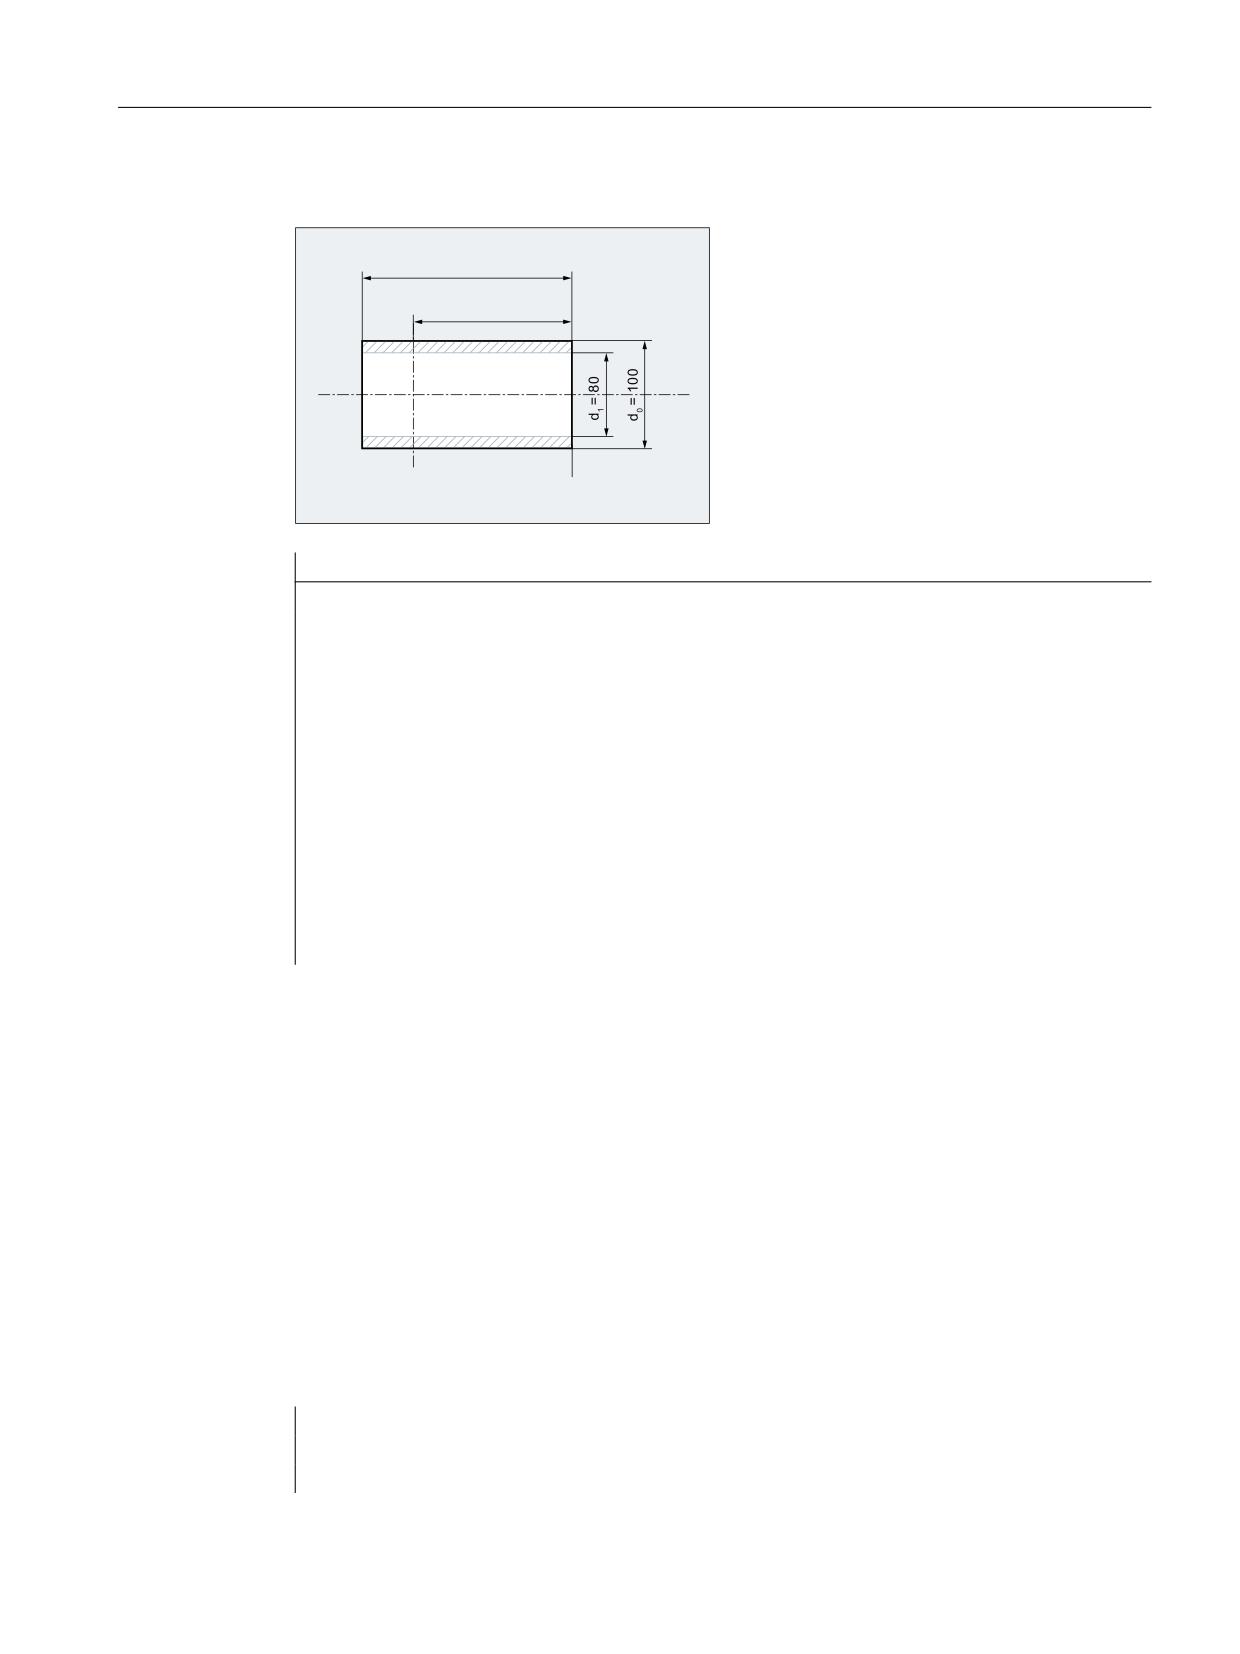
Пример 1: Цилиндрическая заготовка на токарном станке
=
=%
=
Программный код
Комментарий
WORKPIECE(,,,"CYLINDER",0,0,-200,-150,100)
; Определение заготовки:
; Форма заготовки: Цилиндр
; Параметр битового формата =0 (бит не
установлен) → Значения длины и размера
обработки - инкрементальные, заготов-
ка на главном шпинделе
; Исходная точка (Z0)=0
; Длина (Z1)=-200
; Размер обработки (ZB)=-150
; Наружный диаметр (d0)=100
Программирование ЧПУ
1048
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.24 Другие функции
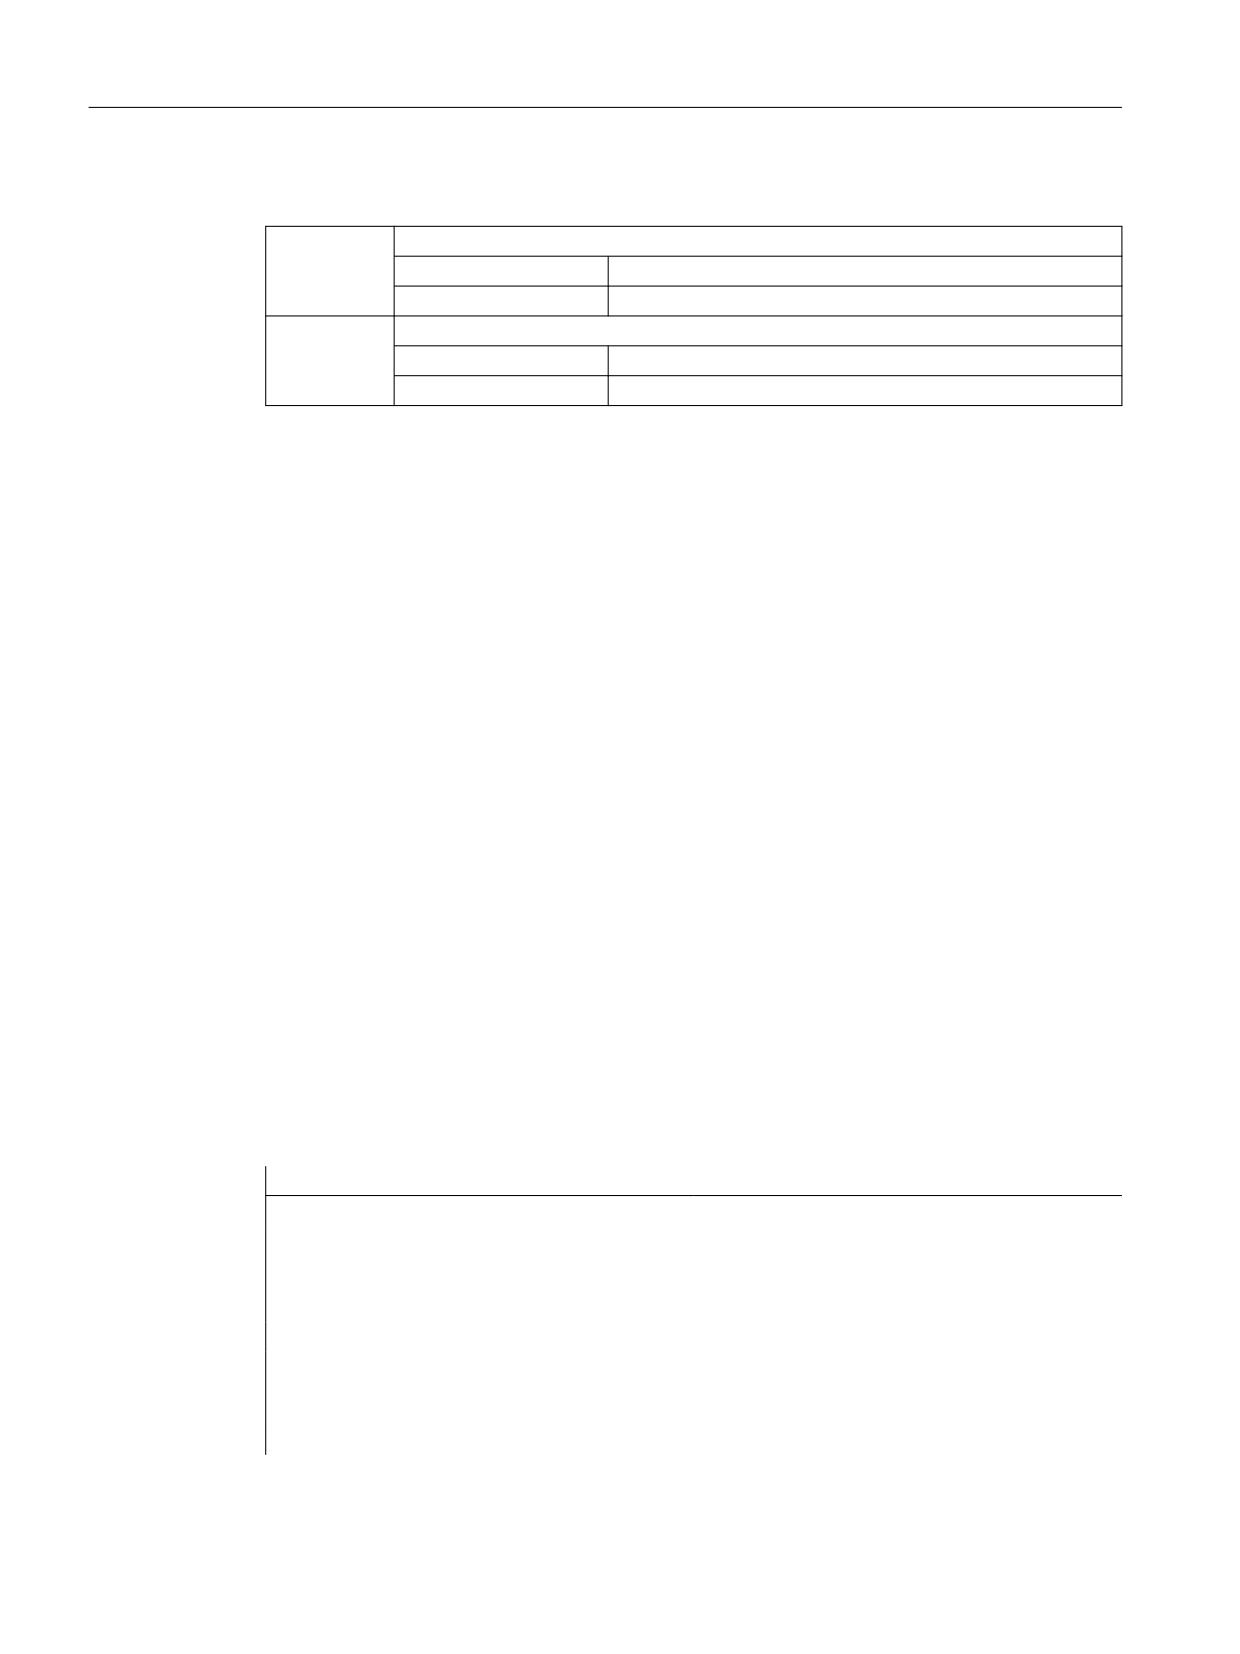
Пример 2: Трубообразная заготовка на токарном станке
=
=%
=
Программный код
Комментарий
WORKPIECE(,,,"PIPE",256,0,-200,-150,100,80)
; Определение заготовки:
; Форма заготовки: Труба
; Параметр битового формата =256(бит
8=1) → Значение внутреннего диаметра -
абсолютное, значения длины и размера
обработки - инкрементальные, заготов-
ка на главном шпинделе
; Исходная точка (Z0)=0
; Длина (Z1)=-200
; Размер обработки (ZB)=-150
; Наружный диаметр (d0)=100
; Внутренний диаметр (d1)=80
4.24.7
Переключение языкового режима (G290, G291)
Система управления позволяет считывать и обрабатывать программы обработки детали
с внешних систем CNC. Для этого необходимо при вводе в эксплуатацию установить
соответствующий языковой режим ЧПУ (диалект ISO).
Режим диалекта ISO можно активировать отдельно для каждого канала. Например,
канал 1 может идти в режиме диалекта ISO, канал 2 в режиме SINUMERIK.
Переключение с режима SINUMERIK на режим диалекта ISO выполняется в программе
ЧПУ командами G-группы 47. На активный инструмент, коррекции на инструмент и
смещения нулевой точки переключение не влияет.
Синтаксис
G291
G290
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1049
Расширенное программирование
4.24 Другие функции
Объяснение
G290:
Активировать языковой режим SINUMERIK
Автономно в кадре:
да
Активность:
модально
G291:
Активировать языковой режим ISO
Автономно в кадре:
да
Активность:
модально
Условия
Режим SINUMERIK
• Через машинные данные можно сохранить предустановки G-команд каждого канала.
• В режиме SINUMERIK невозможно программировать языковые команды диалектов
ISO.
Режим диалекта ISO
• Через машинные данные можно настроить режим диалекта ISO в качестве установки
системы управления по умолчанию. В этом случае система управления запускается в
режиме диалекта ISO.
• Возможно программирование только G-команд диалекта ISO. Программировать
функции SINUMERIK в режиме диалекта ISO невозможно.
• Комбинировать диалекта ISO и языка SINUMERIK в одном кадре ЧПУ невозможно.
• Переключение через G-команды между диалектом M ISO (фрезерная обработка) и
диалектом Т ISO (токарная обработка) невозможно.
• Возможен вызов подпрограмм, запрограммированных в режиме SINUMERIK.
• При необходимости использования функций SINUMERIK необходимо сначала
переключиться в режим SINUMERIK. (см. пример).
Пример
Сжатие линейных кадров в режиме диалекта ISO
Программный код
Комментарий
N5 G290
; Активировать языковой режим SINUMERIK
N10 COMPCAD
; COMPCAD - команда языка Siemens, которая
активирует функцию компрессора, заменяющую по-
следовательные линейные кадры на полиномиаль-
ные кадры с максимально длинными траекториями.
N15 G291
; Активировать языковой режим ISO.
N20 G01 X100 Y100 F1000
; Поскольку COMPCAD была активирована в режиме
SINUMERIK, она способна сжимать и линейные кад-
ры в режиме диалекта ISO.
Программирование ЧПУ
1050
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
Дополнительная информация
Описание функций "Диалекты ISO"
4.25
Собственные программы обработки резаньем
4.25.1
Функции поддержки для обработки резаньем
Для обработки резаньем предлагаются готовые циклы обработки. Кроме этого, с
помощью перечисленных ниже функций можно создавать собственные программы
обработки резаньем:
• Создание таблицы контуров (CONTPRON)
• Создание кодированной таблицы контуров (CONTDCON)
• Отключить подготовку контура (EXECUTE)
• Определить точку пересечения между двумя элементами контура (INTERSEC)
(только для таблиц, созданных через CONTPRON).
• Покадровая обработка элементов контура таблицы (EXECTAB)
(только для таблиц, созданных через CONTPRON).
• Вычисление данных окружности (CALCDAT)
Примечание
Эти функции могут использоваться не только для обработки резаньем, но и
универсально.
Условия
Перед вызовом функций CONTPRON или CONTDCON должен быть:
• выполнен подвод к стартовой точке, обеспечивающей обработку без столкновений.
• коррекция радиуса резцов с G40 должна быть отключена.
4.25.2
Создание таблицы контуров (CONTPRON)
С помощью CONTPRON включается подготовка контура. Вызванные после кадры ЧПУ не
выполняются, а разбиваются на отдельные движения и сохраняются в таблицу контура.
Каждому элементу контура соответствует строка в таблице в двухмерном поле таблицы
контуров. Возвращается число полученных поднутрений.
Синтаксис
Включить подготовку контура:
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1051
Расширенное программирование
4.25 Собственные программы обработки резаньем
CONTPRON(<таблица контура>,<режим обработки>,<поднутрения>,
<направление обработки>)
Отключить подготовку контура и одновременно вернуться в обычный режим обработки:
EXECUTE(<ОШИБКА>)
См. " Отключить подготовку контура (EXECUTE) (Страница 1065) "
Объяснение
CONTPRON:
Предопределенная процедура для включения подготов-
ки контура для создания таблицы контура
<таблица контура>:
Имя таблицы контура
<режим обработки>:
Параметры для режима обработки
Тип:
CHAR
Значе-
"G":
Продольная обточка: внутренняя
ние:
обработка
"L":
Продольная обточка: наружная об-
работка
"N":
Торцевание: внутренняя обработка
"P":
Торцевание: наружная обработка
<поднутрения>:
Переменная результата для числа возникших элементов
поднутрения
Тип:
INT
<направление обработки>:
Параметры для направления обработки
Тип:
INT
Значе-
0
Подготовка контура вперед (стандарт-
ние:
ное значение)
1
Подготовка контура в обоих направле-
ниях
Пример 1
Создание таблицы контура с:
• именем "KTAB"
• макс. 30 элементами контура (окружности, прямые)
• переменной для числа встречающихся элементов поднутрений
• переменной для сообщений об ошибках
Программирование ЧПУ
1052
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
;
=
Программа ЧПУ:
Программный код
Комментарий
N10 DEF REAL KTAB[30,11]
; Таблица контура с именем KTAB и макс. 30 элемен-
тами контура, значение параметра 11 (число колонок
таблицы) это фиксированная величина.
N20 DEF INT ANZHINT
; Переменная для числа элементов поднутрений с
именем ANZHINT.
N30 DEF INT FEHLER
; Переменная для квитирования ошибок (0=нет оши-
бок, 1=ошибка).
N40 G18
N50 CONTPRON (KTAB,"G",ANZHINT)
; Включить подготовку контура.
N60 G1 X150 Z20
; N60 до N120: Описание контура
N70 X110 Z30
N80 X50 RND=15
N90 Z70
N100 X40 Z85
N110 X30 Z90
N120 X0
N130 EXECUTE(FEHLER)
; Завершить заполнение таблицы контура, переклю-
чение на обычный программный режим.
N140 …
; Продолжить обработку таблицы.
Таблица контура KTAB:
Ин-
Графа
декс
Стро-
ка
(0)
(1)
(2)
(3)
(4)
(5)
(6)
(7)
(8)
(9)
(10)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1053
Расширенное программирование
4.25 Собственные программы обработки резаньем
7
7
11
0
0
20
150
0
82.40535663
0
0
0
2
11
20
150
30
110
-1111
104.0362435
0
0
1
3
11
30
110
30
65
0
90
0
0
2
4
13
30
65
45
50
0
180
45
65
3
5
11
45
50
70
50
0
0
0
0
4
6
11
70
50
85
40
0
146.3099325
0
0
5
7
11
85
40
90
30
0
116.5650512
0
0
6
0
11
90
30
90
0
0
90
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
Объяснение содержания колонок:
(0)
Указатель на следующий элемент контура (на номер строки таковой)
(1)
Указатель на предшествующий элемент контура
(2)
Кодировка режима контура для движения
Возможные значения для X = abc
a = 102
G90 = 0
G91 = 1
b = 101
G70 = 0
G71 = 1
c = 100
G0 = 0
G1 = 1
G2 = 2
G3 = 3
(3), (4)
Начальная точка элементов контура
(3) = абсцисса, (4) = ордината в актуальной плоскости
(5), (6)
Конечная точка элемента контура
(5) = абсцисса, (6) = ордината в актуальной плоскости
(7)
Указатель макс./мин.: обозначает локальные максимум и минимум на кон-
туре
(8)
Макс. значение между элементом контура и абсциссой (при продольной об-
работке) или ординатой (при поперечной обработке). Угол зависит от запро-
граммированного режима обработки.
(9), (10)
координаты центра элемента контура, если это круговой кадр.
(9) = абсцисса, (10) = ордината
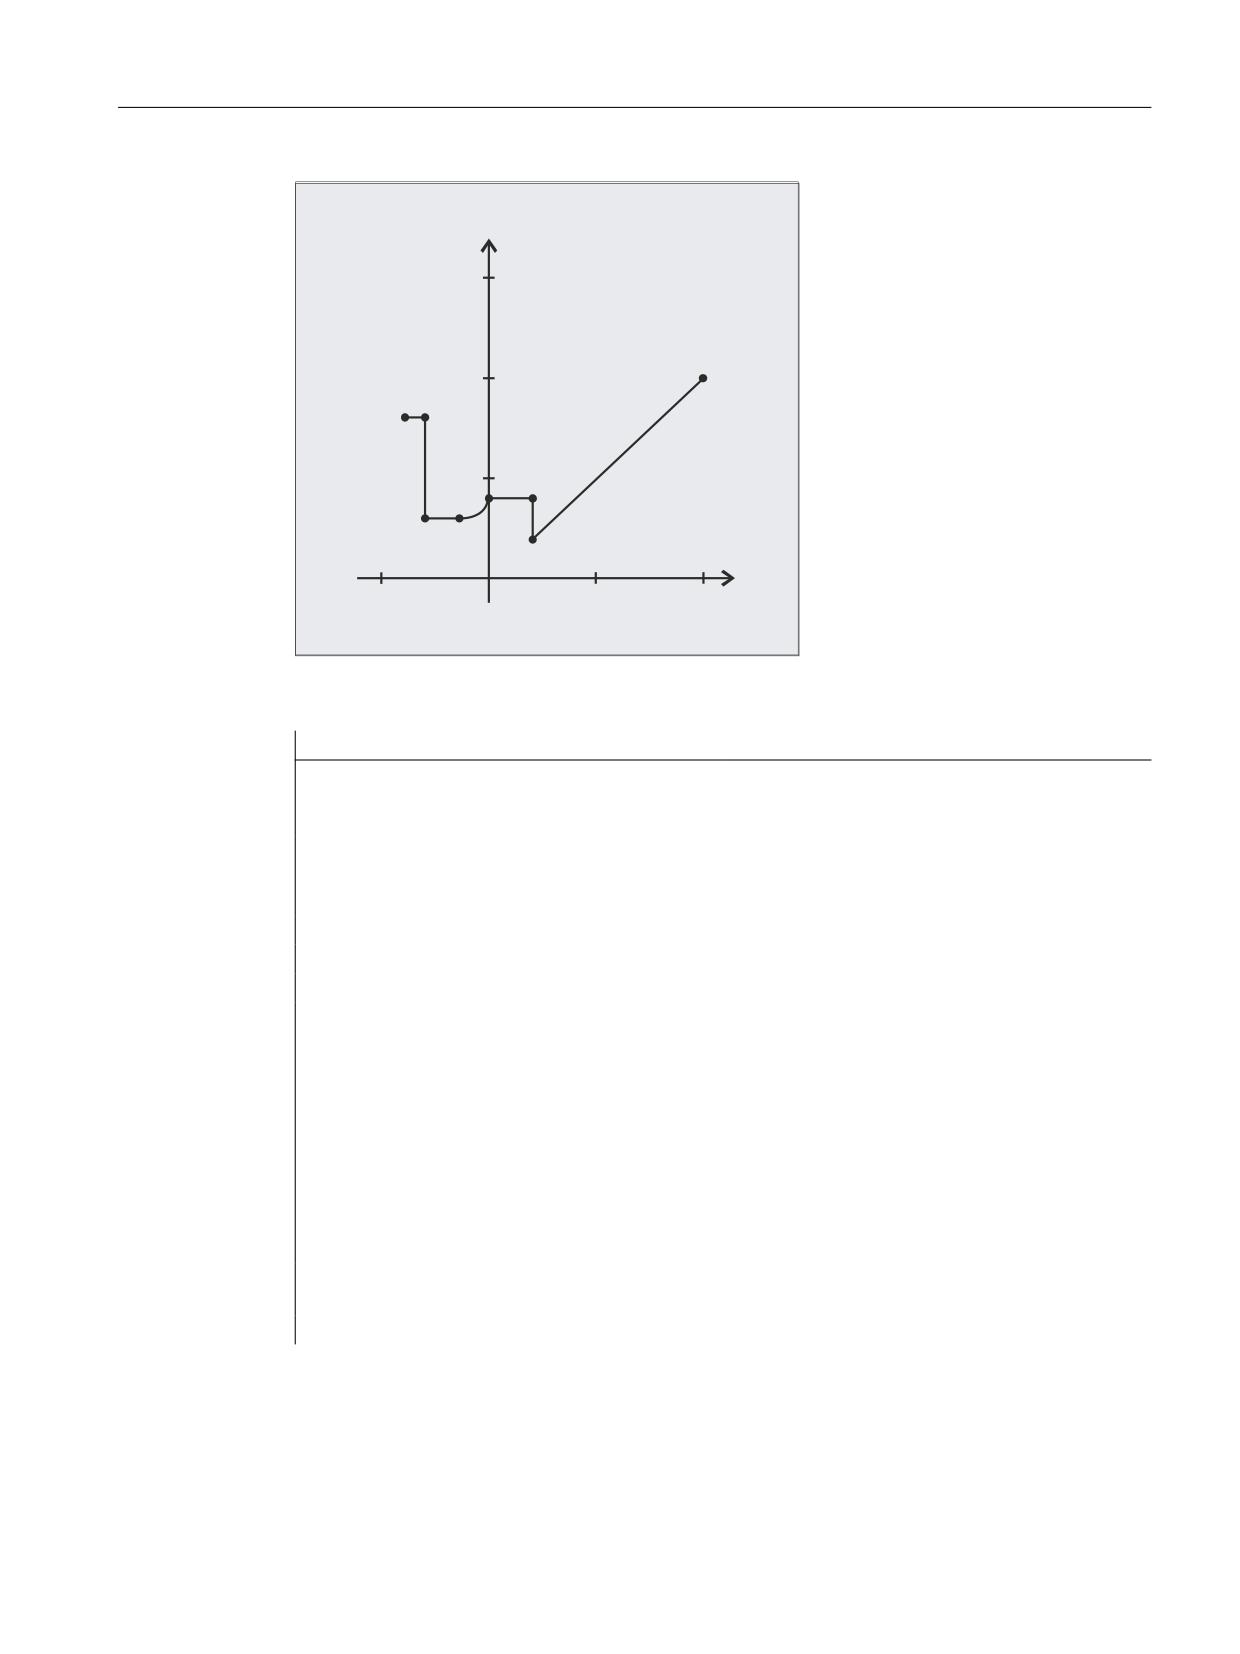
Пример 2
Создание таблицы контура с
• именем KTAB
• макс. 92 элементами контура (окружности, прямые)
• режим работы: продольная обточка, наружная обработка
• подготовка вперед и назад
Программирование ЧПУ
1054
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
X
150
(100, 100)
100
(-30, 80)
(-40, 80)
50
(20, 45)
(0, 45)
(-30, 30)
(-15, 30)
(20, 20)
Z
-50
50
100
Программа ЧПУ:
Программный код
Комментарий
N10 DEF REAL KTAB[92.11]
; Таблица контура с именем KTAB и макс. 92 элемен-
тами контура, значение параметра 11 это фиксиро-
ванная величина.
N20 DEF CHAR BT="L"
; Режим работы для CONTPRON: продольная обточ-
ка, наружная обработка
N30 DEF INT HE=0
; Число элементов поднутрения=0
N40 DEF INT MODE=1
; Подготовка вперед и назад
N50 DEF INT ERR=0
; Квитирование ошибок
N100 G18 X100 Z100 F1000
N105 CONTPRON(KTAB,BT,HE,MODE)
; Включить подготовку контура.
N110 G1 G90 Z20 X20
N120 X45
N130 Z0
N140 G2 Z-15 X30 K=AC(-15) I=AC(45)
N150 G1 Z-30
N160 X80
N170 Z-40
N180 EXECUTE(ERR)
; Завершить заполнение таблицы контура, переклю-
чение на обычный программный режим.
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1055
Расширенное программирование
4.25 Собственные программы обработки резаньем
Таблица контура KTAB:
После завершения подготовки контура он доступен в обоих направлениях.
Индекс
Колонка
Строка
(0)
(1)
(2)
(3)
(4)
(5)
(6)
(7)
(8)
(9)
(10)
0
61)
72)
11
100
100
20
20
0
45
0
0
1
03)
2
11
20
20
20
45
-3
90
0
0
2
1
3
11
20
45
0
45
0
0
0
0
3
2
4
12
0
45
-15
30
5
90
-15
45
4
3
5
11
-15
30
-30
30
0
0
0
0
5
4
7
11
-30
30
-30
45
-1111
90
0
0
6
7
04)
11
-30
80
-40
80
0
0
0
0
7
5
6
11
-30
45
-30
80
0
90
0
0
8
15)
26)
0
0
0
0
0
0
0
0
0
83
84
07)
11
20
45
20
80
0
90
0
0
84
90
83
11
20
20
20
45
-1111
90
0
0
85
08)
86
11
-40
80
-30
80
0
0
0
0
86
85
87
11
-30
80
-30
30
88
90
0
0
87
86
88
11
-30
30
-15
30
0
0
0
0
88
87
89
13
-15
30
0
45
-90
90
-15
45
89
88
90
11
0
45
20
45
0
0
0
0
90
89
84
11
20
45
20
20
84
90
0
0
91
839)
8510)
11
20
20
100
100
0
45
0
0
Объяснение содержания колонок и примечаний к строкам 0, 1, 6, 8, 83, 85 и 91
Действуют названные в примере 1 пояснения содержания колонок.
Всегда в строке таблицы 0:
1) Предшествующий элемент: строка n содержит конец контура вперед
2) Следующий элемент: строка n это конец таблицы контура вперед
По одному разу в элементах контура вперед:
3) Предшествующий элемент: начало контура (вперед)
4) Следующий элемент: конец контура (вперед)
Всегда на строку конца таблицы контура (вперед) +1:
5) Предшествующий элемент: число поднутрений вперед
6) Следующий элемент: число поднутрений назад
По одному разу в элементах контура назад:
7) Следующий элемент: конец контура (назад)
8) Предшествующий элемент: начало контура (назад)
Всегда в последней строке таблицы:
9) Предшествующий элемент: строка n это начало таблицы контура (назад)
Программирование ЧПУ
1056
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
10) Следующий элемент: строка n содержит начало контура (назад)
Дополнительная информация
Разрешенные команды движения, система координат
Для программирования контура разрешены следующие команды G:
• G-группа 1: G0, G1, G2, G3
Дополнительно возможны:
• Закругление и фаска
• Программирование окружности через CIP и CT
Функции "Сплайн", "Полином" и "Резьба" приводят к ошибкам.
Изменения системы координат через включение фрейма между CONTPRON и EXECUTE
не допускаются. То же самое действительно для переключения между G70 и G71 или
между G700 и G710.
Переход гео-осей с GEOAX при подготовке таблицы контура приводит к ошибке.
Элементы поднутрения
Описание контура отдельных элементов поднутрения может осуществляться по выбору
в подпрограмме или в отдельных кадрах.
Обработка резаньем независимо от запрограммированного направления контура
Подготовка контура с CONTPRON была расширена таким образом, что после ее вызова
таблица контура доступна независимо от запрограммированного направления.
4.25.3
Создание кодированной таблицы контуров (CONTDCON)
При включенной с CONTDCON подготовкой контура вызванные после кадры ЧПУ
сохраняются в таблице контура с 6 колонками в удобной для памяти кодировке. Каждому
элементу контура соответствует строка таблицы контура. Зная указанные ниже правила
кодировки можно, например, создавать для циклов из строк таблицы программы кода
DIN. В строке таблицы с номером 0 сохраняются данные исходной точки.
Синтаксис
Включить подготовку контура:
CONTDCON(<таблица контура>,<направление обработки>)
Отключить подготовку контура и одновременно вернуться в обычный режим обработки:
EXECUTE(<ОШИБКА>)
См. " Отключить подготовку контура (EXECUTE) (Страница 1065) "
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1057
Расширенное программирование
4.25 Собственные программы обработки резаньем
Объяснение
CONTDCON:
Предопределенная процедура для включения подготов-
ки контура для создания кодированной таблицы контура
<таблица контура>:
Имя таблицы контура
<направление обработки>:
Параметры для направления обработки
Тип:
INT
Значе-
0
Подготовка контура согласно последо-
ние:
вательности кадров контура (стандарт-
ное значение)
1
недопустимо
Примечание
Разрешенные для CONTDCON G-команды в табулируемом сегменте программы
объемнее, чем при CONTPRON. Кроме этого, также сохраняются подачи и тип подачи на
участок контура.
Пример
Создание таблицы контура с:
• именем "KTAB"
• элементами контура (окружности, прямые)
• Режим работы: токарная обработка
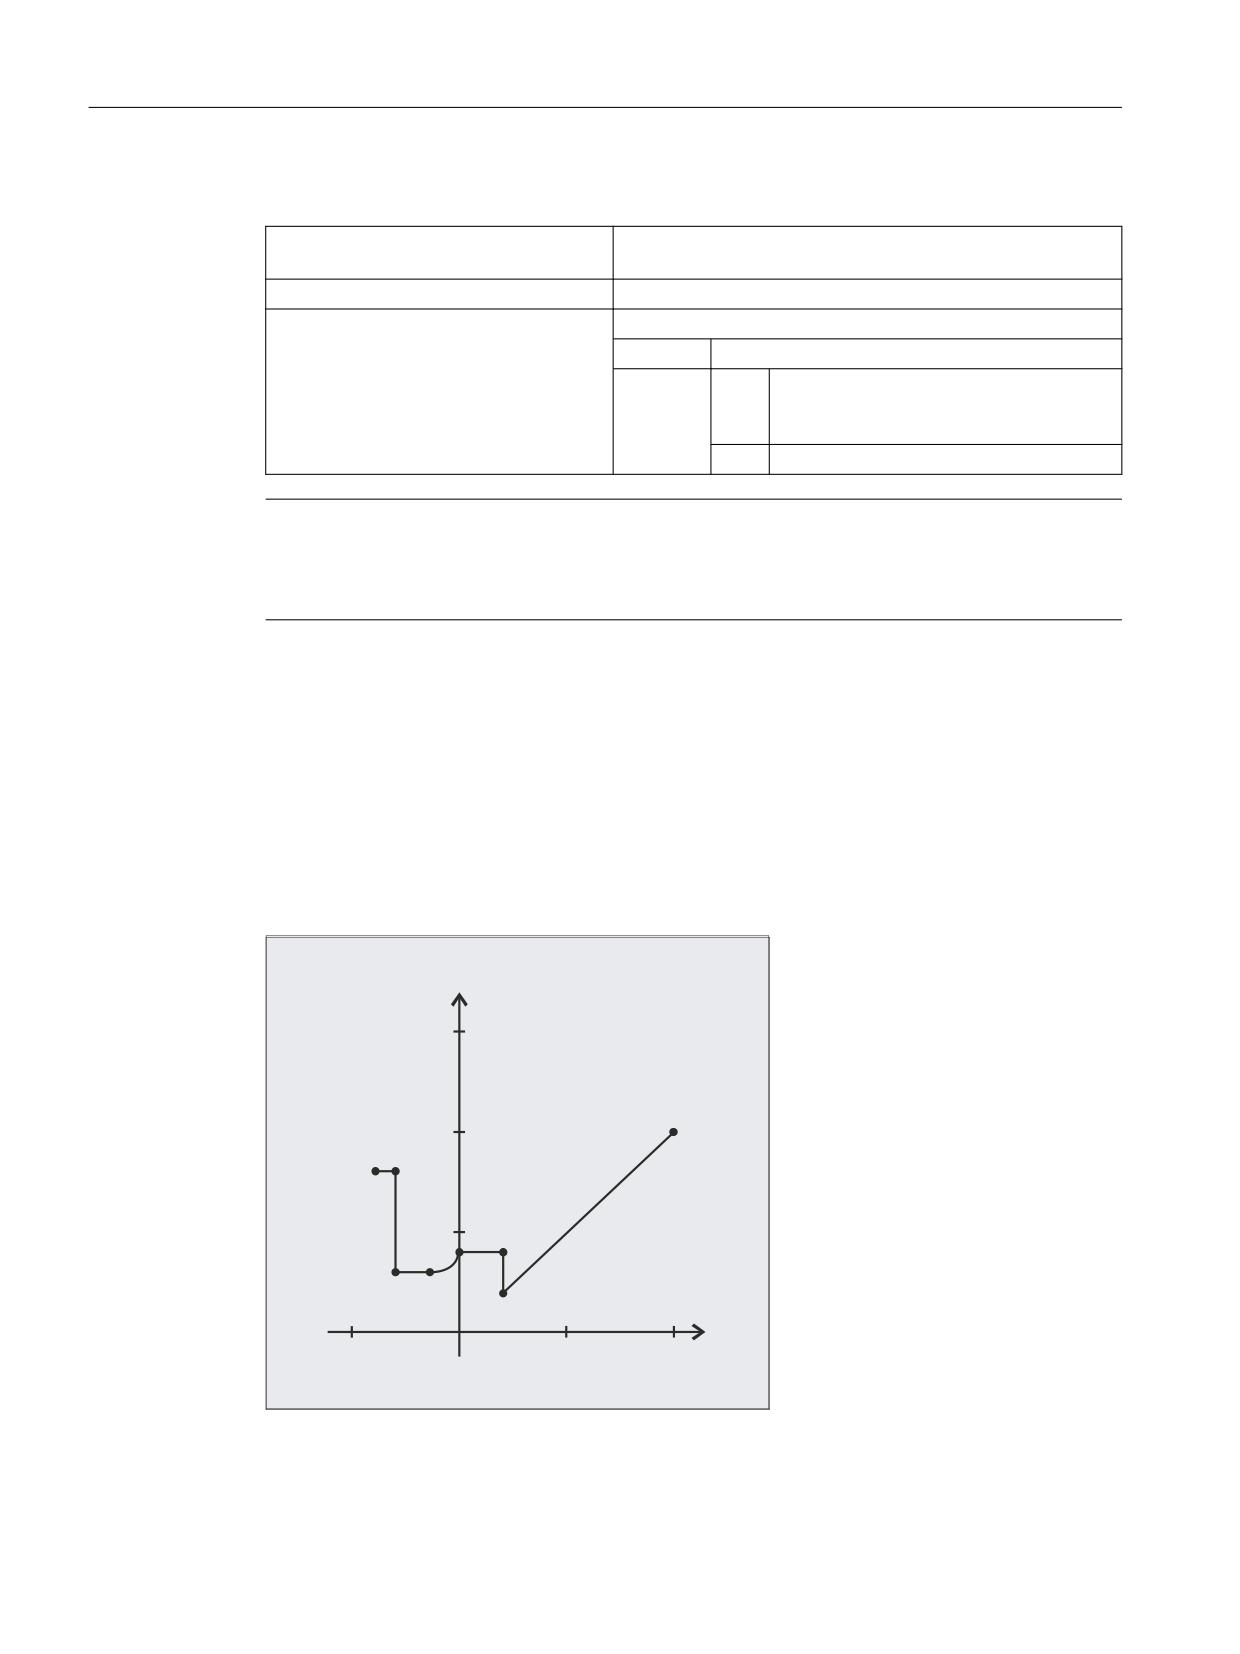
• Направление обработки: вперед
X
150
(100, 100)
100
(-30, 80)
(-40, 80)
50
(20, 45)
(0, 45)
(-30, 30)
(-15, 30)
(20, 20)
Z
-50
50
100
Программирование ЧПУ
1058
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
Программа ЧПУ:
Программный код
Комментарий
N10 DEF REAL KTAB[9.6]
; Таблица контура с именем KTAB и 9 строками.
Они допускают 8 кадров контура. Значение па-
раметра 6 (число колонок в таблице) это фикси-
рованная величина.
N20 DEF INT MODE = 0
; Переменная для направления обработки. Стан-
дартное значение 0: только в запрограммиро-
ванном направлении контура.
N30 DEF INT ERROR = 0
; Переменная для квитирования ошибок.
N100 G18 G64 G90 G94 G710
N101 G1 Z100 X100 F1000
N105 CONTDCON (KTAB, MODE)
; Вызов подготовки контура (MODE можно опу-
стить).
N110 G1 Z20 X20 F200
; Описание контура.
N120 G9 X45 F300
N130 Z0 F400
N140 G2 Z-15 X30 K=AC(-15) I=AC(45)F100
N150 G64 Z-30 F600
N160 X80 F700
N170 Z-40 F800
N180 EXECUTE(ERROR)
; Завершить заполнение таблицы контура, пере-
ключение на обычный программный режим.
Таблица контура KTAB:
Индекс колонки
0
1
2
3
4
5
Индекс
Режим кон-
Конечная
Конечная
Центр
Центр
Подача
строки
тура
точка
точка
абсцисса
ордината
абсцисса
ордината
0
30
100
100
0
0
7
1
11031
20
20
0
0
200
2
111031
20
45
0
0
300
3
11031
0
45
0
0
400
4
11032
-15
30
-15
45
100
5
11031
-30
30
0
0
600
6
11031
-30
80
0
0
700
7
11031
-40
80
0
0
800
8
0
0
0
0
0
0
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1059
Расширенное программирование
4.25 Собственные программы обработки резаньем
Объяснение содержания колонок:
Строка 0: кодировки для стартовой точки:
Колонка 0:
100 (первая позиция): G0 = 0
101 (вторая позиция): G70 = 0, G71 = 1, G700 = 2, G710 = 3
Колонка 1:
стартовая точка абсцисса
Колонка 2:
стартовая точка ордината
Колонка 3-4: 0
Колонка 5:
индекс строки последнего участка контура в таблице
Строки 1-n: записи участков контура
Колонка 0:
100 (первая позиция): G0 = 0, G1 = 1, G2 = 2, G3 = 3
101 (вторая позиция): G70 = 0, G71 = 1, G700 = 2, G710 = 3
102 (третья позиция): G90 = 0, G91 = 1
103 (четвертая позиция): G93 = 0, G94 = 1, G95 = 2, G96 = 3
104 (пятая позиция): G60 = 0, G44 = 1, G641 = 2, G642 = 3
105 (шестая позиция): G9 = 1
Колонка 1:
конечная точка абсцисса
Колонка 2:
конечная точка ордината
Колонка 3:
центр абсцисса при круговой интерполяции
Колонка 4:
центр ордината при круговой интерполяции
Колонка 5:
подача
Дополнительная информация
Разрешенные команды движения, система координат
Для программирования контура разрешены следующие группы G и команды G:
G-группа 1:
G0, G1, G2, G3
G-группа 10:
G60, G64, G641, G642
G-группа 11:
G9
G-группа 13:
G70, G71, G700, G710
G-группа 14:
G90, G91
G-группа 15:
G93, G94, G95, G96, G961
Дополнительно возможны:
• Закругление и фаска
• Программирование окружности через CIP и CT
Функции "Сплайн", "Полином" и "Резьба" приводят к ошибкам.
Изменения системы координат через включение фрейма между CONTDCON и EXECUTE
не допускаются. То же самое действительно для переключения между G70 и G71 или
между G700 и G710.
Переход гео-осей с GEOAX при подготовке таблицы контура приводит к ошибке.
Программирование ЧПУ
1060
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
Направление обработки
Создаваемая с помощью CONTDCON таблица контура предусмотрена для обработки
резанием в запрограммированном направлении контура.
4.25.4
Определить точку пересечения между двумя элементами контура
(INTERSEC)
INTERSEC определяет точку пересечения двух нормированных элементов контура из
созданных с помощью CONTPRON таблиц контуров.
Синтаксис
<состояние>=INTERSEC(<таблица контура_1>[<элемент контура_1>],
<таблица контура_2>[<элемент контура_2>],<точка пересечения>,<режим обработки>)
Объяснение
INTERSEC:
Предопределенная функция для определения точки пересече-
ния двух элементов контура из созданных с по-
мощью CONTPRON таблиц контуров
<состояние>:
Переменная для состояния точки пересечения
Тип:
BOOL
Значе-
TRUE
точка пересечения найдена
ние:
false
точка пересечения не найдена
<таблица контура_1>:
имя первой таблицы контура
<элемент контура_1>:
номер элемента контура первой таблицы контура
<таблица контура_2>:
имя второй таблицы контура
<элемент контура_2>:
номер элемента контура второй таблицы контура
<точка пересечения>:
координаты точки пересечения в активной плоскости
(G17 / G18 / G19)
Тип:
REAL
<режим обработки>:
параметры для режима обработки
Тип:
INT
Значе-
0
вычисление точки пересечения в активной с
ние:
параметром 2 плоскости
(стандартное значение)
1
вычисление точки пересечения независимо
от переданной плоскости
Примечание
Учитывать, что переменные перед их использованием должны быть определены.
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1061
Расширенное программирование
4.25 Собственные программы обработки резаньем
Для передачи контуров необходимо соблюдать определенные с CONTPRON значения:
Параметры
Значение
2
Кодировка режима контура для движения
3
Начальная точка контура абсцисса
4
Начальная точка контура ордината
5
Конечная точка контура абсцисса
6
Конечная точка контура ордината
9
Координата центра для абсциссы (только для кругового контура)
10
Координата центра для ординаты (только для кругового контура)
Пример
Определить точку пересечения элемента контура 3 таблицы TABNAME1 и элемента
контура 7 таблицы TABNAME2. Координаты точки пересечения в активной плоскости
сохраняются в переменной SCHNITT (1-й элемент = абсцисса, 2-й элемент = ордината).
Если точки пересечения не существует, то выполняется переход на KEINSCH (точка
пересечения не найдена).
Программный код
Комментарий
DEF REAL TABNAME1[12,11]
; Таблица контура 1
DEF REAL TABNAME2[10,11]
; Таблица контура 2
DEF REAL ISCOORD[2]
; Переменная для координат точки пересече-
ния.
DEF BOOL ISPOINT
; Переменная для состояния точки пересечения.
DEF INT MODE
; Переменная для режима обработки.
…
MODE=1
; Вычисление независимо от активной плоско-
сти.
N10 ISPOINT=INTERSEC(TABNAME1[3],TABNAME2[7],
; Вызов точки пересечения элементов контура.
ISCOORD,MODE)
N20 IF ISPOINT==FALSE GOTOF KEINSCH
; Переход на KEINSCH.
…
4.25.5
Покадровая обработка элементов контура таблицы (EXECTAB)
С помощью EXECTAB возможна покадровая обработка элементов контура таблицы,
которые, к примеру, были созданы с помощью CONTPRON .
Синтаксис
EXECTAB(<таблица контура>[<элемент контура>])
Программирование ЧПУ
1062
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
Объяснение
EXECTAB:
Предопределенная процедура для обработки элемента контура
<таблица контура>:
Имя таблицы контура
<элемент контура>:
Номер элемента контура
Пример
Элементы контура 0 до 2 таблицы KTAB должны быть обработаны покадрово.
Программный код
Комментарий
N10 EXECTAB(KTAB[0])
; Перемещение элемента 0 таблицы KTAB.
N20 EXECTAB(KTAB[1])
; Перемещение элемента 1 таблицы KTAB.
N30 EXECTAB(KTAB[2])
; Перемещение элемента 2 таблицы KTAB.
4.25.6
Вычисление данных окружности (CALCDAT)
С помощью CALCDAT из трех или четырех известных точек окружности можно вычислить
радиус и координаты центра окружности. Указанные точки не должны совпадать.
В случае 4 точек, расположенных не точно на окружности, для центра окружности и
радиуса формируется среднее значение.
Примечание
Правила вычисления для формирования среднего значения
Вычисление дуги окружности выполняется 4 раза:
1. с точками окружности 1, 2, 3
2. с точками окружности 1, 2, 4
3. с точками окружности 1, 3, 4
4. с точками окружности 2, 3, 4
Координаты центра окружности (значение абсциссы и значение ординаты) вычисляются
через сложение значений абсциссы/ординаты, полученных в результате четырех
вычислений дуги окружности, и деление суммы на 4.
Для вычисления радиуса берется корень из суммы четырех радиусов, полученных при
вычислениях дуги окружности, и результат умножается на 0,5.
Синтаксис
<состояние>=CALCDAT(<точки окружности>[<число>,<вид>],<число>,<результат>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1063
Расширенное программирование
4.25 Собственные программы обработки резаньем
Объяснение
CALCDAT:
Предопределенная функция для вычисления радиуса и координат
центра окружности из 3 или 4 точек
<состояние>:
Переменная для состояния вычисления окружности
Тип:
BOOL
Значе-
TRUE
Указанный точки лежат на одной окружно-
ние:
сти.
false
Указанный точки не лежат на одной окруж-
ности.
<точки окружности>[]:
Переменная для указания точек окружности
с параметрами:
<число>:
Число точек окружности (3 или 4)
<вид>:
Вид указания координат,
к примеру, 2 для 2-точечных координат
<число>:
Параметр для числа используемых для вычисления точек (3 или 4)
<результат>[3]:
Переменная для результата:
Указание координат центра окружности и радиуса
0
Координата центра окружности: значение абсциссы
1
Координата центра окружности: значение ординаты
2
Радиус
Примечание
Учитывать, что переменные перед их использованием должны быть определены.
Программирование ЧПУ
1064
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.25 Собственные программы обработки резаньем
Пример
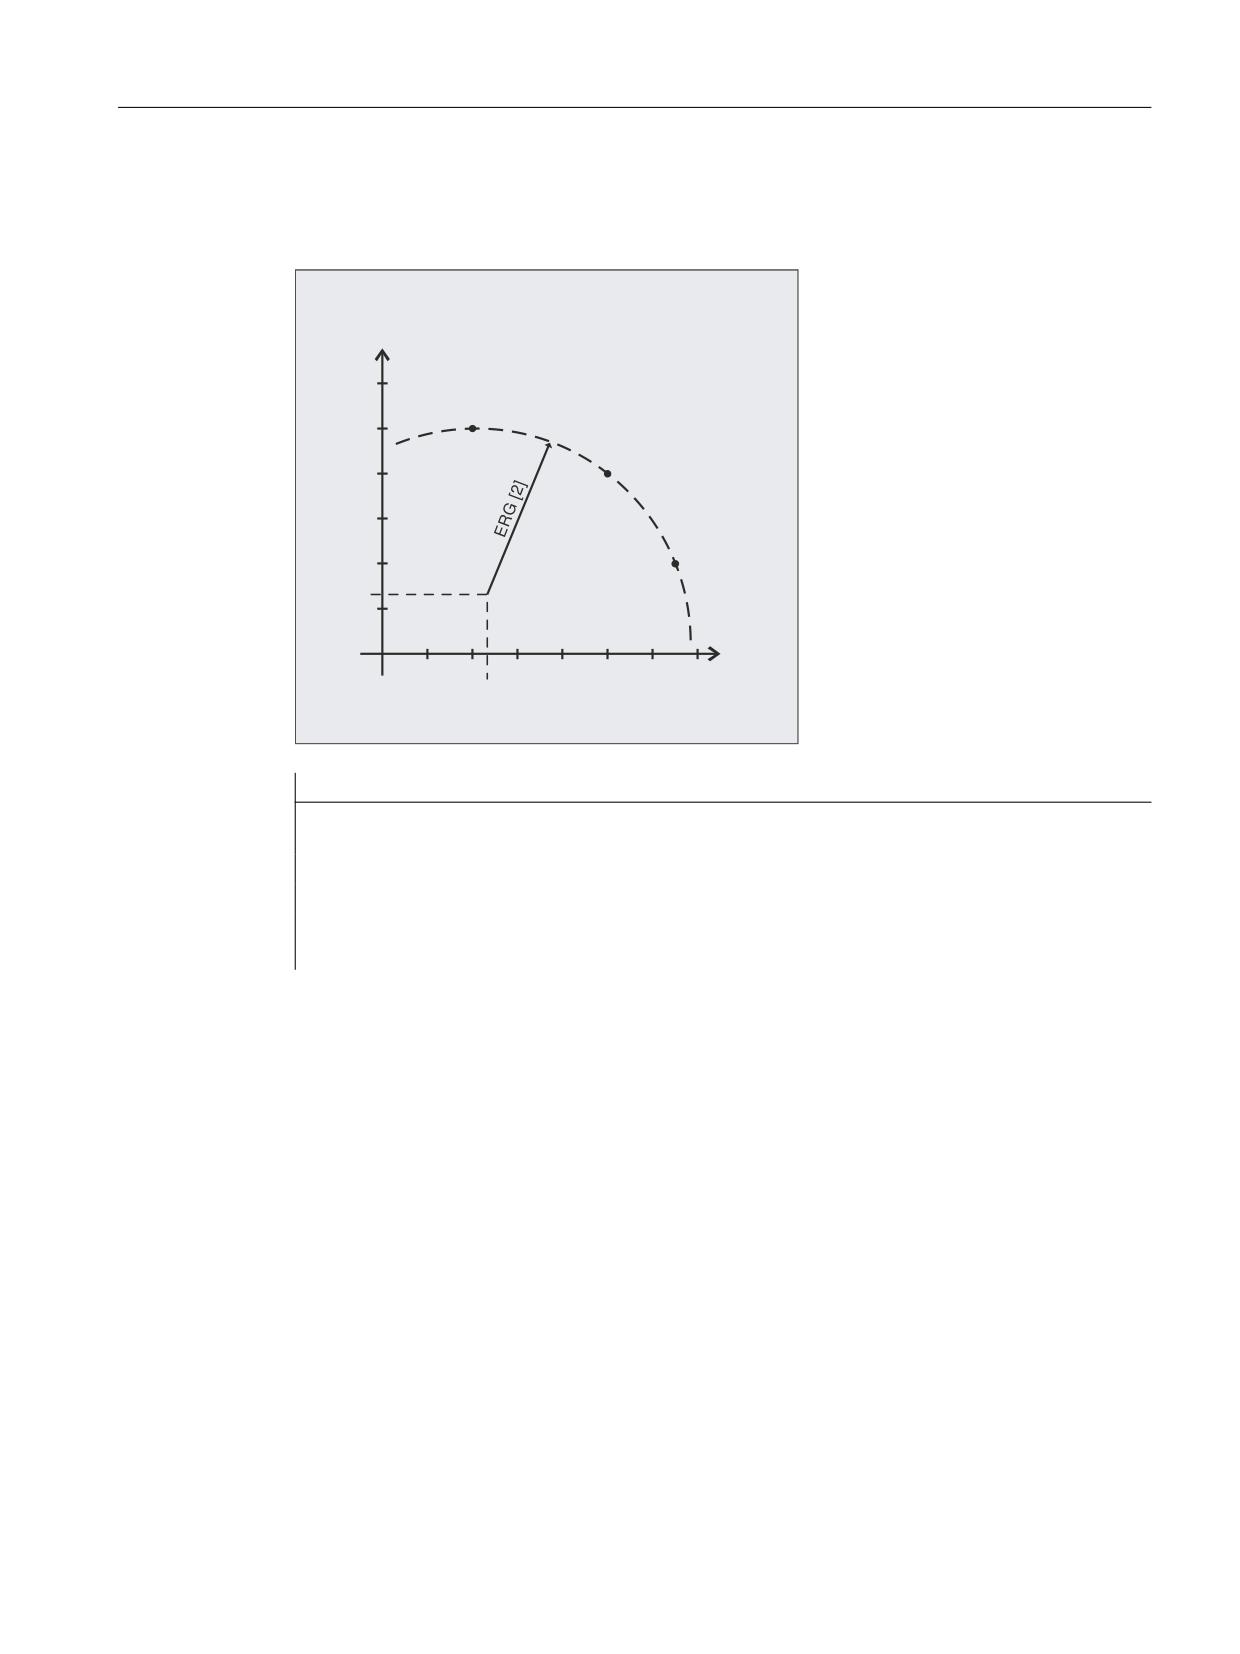
Из трех точек необходимо определить, лежат ли они на круговом сегменте.
Y
60
(20, 50)
50
(50, 40)
40
30
(65, 20)
20
ERG [1]
10
X
10
20
30
40
50
60
70
ERG [0]
Программный код
Комментарий
N10 DEF REAL PKT[3,2]=(20,50,50,40,65,20)
; Переменная для указания точек окруж-
ности
N20 DEF REAL ERG[3]
; Переменная для результата:
N30 DEF BOOL STATUS
; Переменная для состояния.
N40 STATUS=CALCDAT(PKT,3,ERG)
; Вызов полученных данных окружности.
N50 IF STATUS == FALSE GOTOF ERROR
; Переход на ошибку.
4.25.7
Отключить подготовку контура (EXECUTE)
С помощью EXECUTE подготовка контура отключается и одновременно происходит
возврат в обычный режим обработки.
Синтаксис
EXECUTE(<ОШИБКА>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1065
Расширенное программирование
4.26 Внешнее программирование циклов
Объяснение
EXECUTE:
Предопределенная процедура для завершения подготовки контура
<ошибка>:
Переменная для квитирования ошибки
Тип:
INT
Значение переменной показывает, был ли контур подготовлен без ошибок:
0
ошибка
1
нет ошибок
Пример
Программный код
N30 CONTPRON(...)
N40 G1 X... Z
N100 EXECUTE(...)
4.26
Внешнее программирование циклов
4.26.1
Технологические циклы
4.26.1.1
Введение
Содержание
Эта глава содержит описание циклов для технологий токарной обработки,
фрезерования, шлифования.
Структура
Описание цикла построено следующим образом:
• Синтаксис
Имя цикла и последовательность вызова передаваемых параметров
• Параметры
Таблица для объяснения отдельных параметров
Программирование ЧПУ
1066
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Описание параметров
В таблице указаны следующие данные для параметра: Имя, описание, диапазон
значений и зависимости относительно других параметров.
Графа для ссылки на параметр в маске облегчает нахождение запрограммированных на
СЧПУ значений при обратном переводе вызовов циклов, созданных на внешних
устройствах.
Параметр "только для интерфейса"
В таблице параметры обозначены как "только для интерфейса". Они не имеют значения
для функций цикла. Они служат только для возможности полного обратного перевода
вызовов циклов. Если они не запрограммированы, то обратный перевод цикла все же
возможен, в этом случае поля обозначены соответствующими цветами и должны быть
заполнены в маске.
Параметры "зарезервировано"
Параметры, описанные с "зарезервировано", должны быть запрограммированы со
значением 0 или с незначимой запятой, чтобы согласование следующих параметров
вызова с внутренними параметрами цикла совпадало. Исключение: для строковых
параметров Значение "" или незначимая запятая.
Повторение циклов на образце позиции
Сверлильные и фрезерные циклы могут повторяться на образцах позиций (модальные
вызовы). В этом случае записать перед циклом в той же строке MCALL, к примеру, MCALL
CYCLE83(...).
Примечание
Если определенные передаваемые параметры (к примеру, <_VARI>, <_GMODE>,
<_DMODE>, <_AMODE>) запрограммированы косвенно как параметры, маска ввода при
обратном переводе открывается, но не может быть сохранена, т. к. нет однозначного
согласования с определенными полями выбора.
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1067
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.2
Обзор по технологиям
В следующей обзорной таблице перечислены все доступные технологические циклы с
возможностью внешнего программирования с разбивкой по соответствующим
технологиям:
Технология
Технологический цикл
Сверление
•
CYCLE81 - сверление, центрование (Страница 1111)
•
CYCLE82 - сверление, цекование (Страница 1112)
•
CYCLE85 - развертывание (Страница 1120)
•
CYCLE86 - растачивание (Страница 1121)
•
CYCLE83 - Глубокое сверление 1 (Страница 1114)
•
CYCLE830 - Глубокое сверление 2 (Страница 1149)
•
CYCLE84 - нарезание внутренней резьбы без компенсирую-
щего патрона (Страница 1117)
•
CYCLE840 - Нарезание внутренней резьбы с компенсирую-
щим патроном (Страница 1160)
•
CYCLE78 - Сверлильное резьбофрезерование (Страни-
ца 1105)
•
CYCLE802 - любые позиции (Страница 1145)
•
HOLES1 - Образец позиции "Линия" (Страница 1070)
•
CYCLE801 - Образец позиции "Решетка или рамка" (Страни-
ца 1144)
•
HOLES2 - Образец позиции "Окружность или неполная
окружность" (Страница 1071)
Токарная обработка
•
CYCLE951 - обработка резанием (Страница 1171)
•
CYCLE930 - выточка (Страница 1165)
•
CYCLE940 - Канавка формы E и F, резьбовая канавка (Стра-
ница 1168)
•
CYCLE99 - нарезание резьбы резцом (Страница 1130)
•
CYCLE98 - цепочка резьб (Страница 1126)
•
CYCLE92 - отрез (Страница 1123)
Контурная обточка
•
CYCLE62 - Вызов контура (Страница 1090)
•
CYCLE952 - Обработка резаньем / Обработка резаньем - ос-
таток / Прорез / Прорез - остаток / Токарная выточка / Токар-
ная выточка - остаток (Страница 1174)
Программирование ЧПУ
1068
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
Технология
Технологический цикл
Фрезерная обработка
•
CYCLE61 - плоское фрезерование (Страница 1088)
•
POCKET3 - Прямоугольный карман (Страница 1073)
•
POCKET4 - Круговой карман (Страница 1075)
•
CYCLE76 - Прямоугольная цапфа (Страница 1101)
•
CYCLE77 - Круговая цапфа (Страница 1103)
•
CYCLE79 - многогранник (Страница 1108)
•
SLOT1 - Продольный паз (Страница 1078)
•
SLOT2 - кольцевая канавка (Страница 1081)
•
CYCLE899 - открытый паз (Страница 1162)
•
LONGHOLE - Продольный паз (Страница 1083)
•
CYCLE70 - резьбофрезерование (Страница 1095)
•
CYCLE60 - Гравирование (Страница 1085)
Контурное фрезерование
•
CYCLE62 - Вызов контура (Страница 1090)
•
CYCLE72 - фрезерование траектории (Страница 1097)
•
CYCLE63 - Фрезерование контурного кармана / Контурный
карман - остаточный материал / Фрезерование контурной
цапфы / Контурная цапфа - остаточный материал (Страни-
ца 1091)
•
CYCLE64 - Предварительное сверление кармана (Страни-
ца 1093)
Шлифование
•
CYCLE495 - Профилирование (Страница 1135)
•
CYCLE435 - установка системы координат правящего
инструмента (Страница 1135)
•
CYCLE4071 - Продольное шлифование с подачей в точке
возврата (Страница 1180)
•
CYCLE4072 - Продольное шлифование с подачей в точке воз-
врата и сигналом отмены (Страница 1182)
•
CYCLE4073 - Продольное шлифование с непрерывной пода-
чей на глубину (Страница 1186)
•
CYCLE4074 - Продольное шлифование с непрерывной пода-
чей на глубину и сигналом отмены (Страница 1187)
•
CYCLE4075 - Плоское шлифование с подачей в точке
возврата (Страница 1190)
•
CYCLE4077 - Плоское шлифование с подачей в точке возвра-
та и сигналом отмены (Страница 1193)
•
CYCLE4078 - Плоское шлифование с непрерывной подачей
на глубину (Страница 1197)
•
CYCLE4079 - Плоское шлифование с прерывистой подачей
на глубину (Страница 1199)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1069
Расширенное программирование
4.26 Внешнее программирование циклов
Технология
Технологический цикл
Прочее
• CYCLE782 - Коррекция по загрузке (Страница 1137)
• CYCLE800 - Поворот плоскости, поворот инструмента, точ-
ная установка инструмента (Страница 1140)
• CYCLE806 - интерполированное вращение (Страница 1148)
• CYCLE832 - High Speed Settings (Страница 1156)
Все
• GROUP_BEGIN - Начало блока программы (Страница 1201)
• GROUP_END - Конец блока программы (Страница 1202)
• GROUP_ADDEND - конец дополнения ввода (Страница 1202)
4.26.1.3
HOLES1 - Образец позиции "Линия"
Синтаксис
HOLES1(<SPCA>, <SPCO>, <STA1>, <FDIS>, <DBH>, <NUM>, <_VARI>,
<_UMODE>, <_HIDE>, <_NSP>, <_DMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
X0
<SPCA>
REAL
Исходная точка для ряда отверстий в 1-й оси (абс.)
2
Y0
<SPCO>
REAL
Исходная точка для ряда отверстий в 2-й оси (абс.)
3
α0
<STA1>
REAL
Базовый угол поворота (угол к 1-й оси)
4
L0
<FDIS>
REAL
Расстояние от 1-го отверстия до исходной точки
5
l
<DBH>
REAL
Расстояние между отверстиями
6
n
<NUM>
INT
Число отверстий
7
<_VARI>
INT
зарезервировано
8
<_UMODE>
INT
зарезервировано
9
<_HIDE>
STRING
Пропущенные позиции
[200]
• макс. 198 знаков
• Указание текущего номера позиции, к примеру, "1,3" (позиции 1
и 3 не выполняются)
10
<_NSP>
INT
зарезервировано
11
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
1070
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.4
HOLES2 - Образец позиции "Окружность или неполная окружность"
Синтаксис
HOLES2(<CPA>, <CPO>, <RAD>, <STA1>, <INDA>, <NUM>, <_VARI>,
<_UMODE>, <_HIDE>, <_NSP>, <_DMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутр.
1
X0
<CPA>
REAL
Центр для окружности отверстий в 1-й оси
(при XY)
(абс.)
(при XA, YB, ZC)
Исходная точка в 1-й оси
2
Y0
<CPO>
REAL
Центр для окружности отверстий во 2-й оси
(при XY)
(абс.)
(при XA, YB, ZC)
Исходная точка во 2-й оси
3
r
<RAD>
REAL
Радиус окружности отверстий
(при XY)
4
α0
<STA1>
REAL
Начальный угол
(при XY)
или 1-я позиция круговой оси
(при XA, YB, ZC)
5
α1
<INDA>
REAL
Угол повторного включения (только для дели-
(при XY, XA, YB, ZC)
тельной окружности)
< 0 =
по часовой стрелке
> 0 =
против часовой стрелки
6
n
<NUM>
INT
Число позиций
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1071
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутр.
7
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
тип позиционирования
0 =
подвод в позицию - линейный
1 =
подвод в позицию - по круговой траек-
тории
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИ-
Образец окружности
ЦИЯ:
0 =
режим совместимости, если INDA = 0
тогда полный круг, INDA <> 0 тогда де-
лительная окружность)
1 =
Полный круг
2 =
Делительная окружность
ПЯТАЯ ПОЗИЦИЯ:
образец позиции с круговой осью
0 =
XY (без круговой
(при XY)
оси)
1 =
XA (ось X и круг-
(только при XA)
овая ось вокруг X)
2 =
YB (ось Y и круг-
(только при YB)
овая ось вокруг Y)
3 =
ZC (ось Z и круг-
(только при ZC)
овая ось вокруг C)
СЕДЬМАЯ ПОЗИ-
Смещение (при нескольких круговых осях во-
ЦИЯ + ШЕСТАЯ ПО-
круг одной и той же оси; если индекс слишком
ЗИЦИЯ:
велик, то 1-й оси)
00 =
1. Ось A, B или C
01 =
2. Ось A, B или C
10 =
20. Ось A, B или C
8
<_UMODE>
INT
зарезервировано
9
<_HIDE>
STRING
зарезервировано
[200]
10
<_NSP>
INT
зарезервировано
11
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается активной
действующая перед вызовом цикла
плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
1072
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.5
POCKET3 - Прямоугольный карман
Синтаксис
POCKET3(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_LENG>, <_WID>, <_CRAD>,
<_PA>, <_PO>, <_STA>, <_MID>, <_FAL>, <_FALD>, <_FFP1>, <_FFD>,
<_CDIR>, <_VARI>, <_MIDA>, <_AP1>, <_AP2>, <_AD>, <_RAD1>, <_DP1>,
<_UMODE>, <_FS>, <_ZFS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина кармана (абс./инкр.), см. <_AMODE>)
5
l
<_LENG>
REAL
Длина кармана (инкр., ввод со знаком)
6
W
<_WID>
REAL
Ширина кармана (инкр., ввод со знаком)
7
R
<_CRAD>
REAL
Радиус угла кармана
8
X0
<_PA>
REAL
Исходная точка, 1-я ось (абс.)
9
YO
<_PO>
REAL
Исходная точка, 2-я ось (абс.)
10
α0
<_STA>
REAL
Угол поворота, угол между продольной осью (L) и 1-й осью
11
DZ
<_MID>
REAL
Макс. подача на глубину
12
UXY
<_FAL>
REAL
Чистовой припуск плоскость
13
UZ
<_FALD>
REAL
Чистовой припуск глубина
14
F
<_FFP1>
REAL
Подача в плоскости
15
FZ
<_FFD>
REAL
Подача на глубину
16
<_CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния:
1 =
Противоход
17
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
1 =
Черновая обработка
2 =
Чистовая обработка
4 =
Чистовая обработка края
5 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
0 =
предварительное сверление,
подача с G0
1 =
вертикально, подача с G1
2 =
по спирали
3 =
качанием на продольной оси
кармана
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1073
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
18
DXY
<_MIDA>
REAL
Макс. подача в плоскости, единица см. <_AMODE>
19
L1
<_AP1>
REAL
Длина предварительной обработки (инкр.)
20
W1
<_AP2>
REAL
Ширина предварительной обработки (инкр.)
21
AZ
<_AD>
REAL
Глубина предварительной обработки (инкр.)
22
ER
<_RAD1>
REAL
Радиус спиральной траектории при врезании по спирали
EW
Макс. угол врезания для качания
23
EP
<_DP1>
REAL
Шаг спирали при врезании по спирали
24
<_UMODE>
INT
зарезервировано
25
FS
<_FS>
REAL
Ширина фаски (инкр.)
26
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
27
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
Режим совместимости
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
указание размеров через центр/угол
0 =
Режим совместимости
1 =
указание размеров через центр
2 =
указание размеров угловая
точка, длина кармана +LENG/
+WID
3 =
указание размеров угловая
точка, длина кармана -LENG/
+WID
4 =
указание размеров угловая
точка, длина кармана +LENG/-
WID
5 =
указание размеров угловая
точка, длина кармана -LENG/-
WID
ПЯТАЯ ПОЗИЦИЯ:
полная обработка/доводка
0 =
режим совместимости
(<_AP1>, <_AP2> и <_AD> об-
рабатывать как прежде)
1 =
Комплексная обработка
2 =
Доработка
Программирование ЧПУ
1074
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
28
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип подачи: G-группа (G94/G95) для по-
дачи в плоскости и на глубину
0 =
Режим совместимости
1 =
G-команда как перед вызовом
цикла. G94/G95 для подачи в
плоскости и на глубину одно-
временно
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
29
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина кармана (Z1)
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости (DXY)
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(ZFS)
0 =
абсолютная
1 =
инкрементальная
4.26.1.6
POCKET4 - Круговой карман
Синтаксис
POCKET4(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_CDIAM>, <_PA>, <_PO>,
<_MID>, <_FAL>, <_FALD>, <_FFP1>, <_FFD>, <_CDIR>, <_VARI>, <_MIDA>,
<_AP1>, <_AD>, <_RAD1>, <_DP1>, <_UMODE>, <_FS>, <_ZFS>, <_GMODE>,
<_DMODE>, <_AMODE>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1075
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина кармана (абс./инкр.), см. <_AMODE>
5
∅
<_CDIAM>
REAL
Диаметр кармана или радиус кармана, см. <_DMODE>
6
X0
<_PA>
REAL
Исходная точка 1-й оси (абс.)
7
Y0
<_PO>
REAL
Исходная точка 2-й оси (абс.)
8
DZ
<_MID>
REAL
Макс. подача на глубину, см. <_VARI>= в плоскости
Макс. шаг спирали, см. <_VARI> = по спирали
9
UXY
<_FAL>
REAL
Чистовой припуск плоскость
10
UZ
<_FALD>
REAL
Чистовой припуск глубина
11
F
<_FFP1>
REAL
Подача для обработки поверхностей
12
FZ
<_FFD>
REAL
Подача на глубину
13
<_CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния
1 =
Противоход
14
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
Обработка
1 =
Черновая обработка
2 =
чистовая обработка
4 =
Чистовая обработка края
5 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
тип подачи (черновая и чистовая об-
работка)
0 =
предварительное сверление,
подача с G0 (карман предвари-
тельно обработан)
1 =
вертикально, подача с G1
2 =
по спирали
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
0 =
в плоскости
1 =
по спирали
15
DXY
<_MIDA>
REAL
Макс. подача в плоскости, см. <_AMODE>,
0 = 0,8 x диаметр инструмента
16
∅
<_AP1>
REAL
Диаметр/радиус предварительной обработки (инкр.)
17
AZ
<_AD>
REAL
Глубина предварительной обработки (инкр.)
18
ER
<_RAD1>
REAL
Радиус спиральной траектории при врезании по спирали
19
EP
<_DP1>
REAL
Шаг спирали при врезании по спиральной траектории
20
<_UMODE>
INT
зарезервировано
21
FS
<_FS>
REAL
Ширина фаски (инкр.)
Программирование ЧПУ
1076
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
22
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
23
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
обработка/расчет стартовой точки
0 =
Режим совместимости
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
полная обработка/доводка
0 =
режим совместимости
(<_AP1> и <_AD> обрабаты-
вать как прежде)
1 =
Комплексная обработка
2 =
Доработка
24
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип подачи: G-группа (G94/G95) для по-
дачи в плоскости и на глубину
0 =
Режим совместимости
1 =
G-команда как перед вызовом
цикла. G94/G95 для подачи в
плоскости и на глубину одно-
временно
ТРЕТЬЯ ПОЗИЦИЯ:
0 =
режим совместимости
(<_CDIAM>/<_AP1> вводится
как радиус)
1 =
<_CDIAM>/<_AP1> вводится
как диаметр
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1077
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
25
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина кармана (Z1)
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для ширины подачи (DXY)
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(ZFS)
0 =
абсолютная
1 =
инкрементальная
4.26.1.7
SLOT1 - Продольный паз
Синтаксис
SLOT1 (<RTP>, <RFP>, <SDIS>, <_DP>, <_DPR>, <NUM>, <LENG>, <WID>,
<_CPA>, <_CPO>, <RAD>, <STA1>, <INDA>, <FFD>, <FFP1>, <_MID>,
<CDIR>, <_FAL>, <VARI>, <_MIDF>, <FFP2>, <SSF>, <_FALD>, <_STA2>,
<_DP1>, <_UMODE>, <_FS>, <_ZFS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина паза (абс.)
5
<_DPR>
REAL
Глубина паза (инкр.), относительно Z0 (вводится без знака)
6
<NUM>
INT
Число пазов = 1
7
l
<LENG>
REAL
Длина паза
8
W
<WID>
REAL
Ширина паза
9
X0
<_CPA>
REAL
Исходная точка, 1-я ось плоскости
10
Y0
<_CPO>
REAL
Исходная точка, 2-я ось плоскости
11
<RAD>
REAL
зарезервировано
12
α
<STA1>
REAL
Угол поворота
13
<INDA>
REAL
зарезервировано
14
FZ
<FFD>
REAL
Подача на глубину
Программирование ЧПУ
1078
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
15
F
<FFP1>
REAL
Подача
16
DZ
<_MID>
REAL
Макс. подача на глубину
17
<CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния
1 =
Противоход
18
UXY
<_FAL>
REAL
Чистовой припуск Плоскость или край паза
19
<VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
0 =
зарезервировано
1 =
Черновая обработка
2 =
Чистовая обработка
4 =
чистовая обработка края (толь-
ко обработка края)
5 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
подвод
0 =
предварительное сверление,
подача с G0 (паз подготовлен)
1 =
вертикально, подача с G1
2 =
по спирали
3 =
качанием
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
20
DZF
<_MIDF>
REAL
зарезервировано
21
FF
<FFP2>
REAL
зарезервировано
22
SF
<SSF>
REAL
зарезервировано
23
UZ
<_FALD>
REAL
Чистовой припуск глубина
24
ER
<_STA2>
REAL
Радиус спиральной траектории при врезании по спирали
EW
Макс. угол врезания для качания
25
EP
<_DP1>
REAL
Глубина врезания на оборот для спирали
26
<_UMODE>
INT
зарезервировано
27
FS
<_FS>
REAL
Ширина фаски (инкр.) при снятии фаски
28
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1079
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
29
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки или только расчет
стартовой точки
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
указание размеров исходной точки,
положения паза
0 =
центр
1 =
слева внутри +L
2 =
справа внутри -L
3 =
левый край +L
4 =
правый край -L
30
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
идентификатор версии ПО
1 =
расширение функций SLOT1
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
31
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина Z1 (абс./инкр.)
0 =
Совместимость
1 =
Z1 (инкр.)
2 =
Z1 (абс.)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
ZFS
0 =
ZFS (абс.)
1 =
ZFS (инкр.)
Программирование ЧПУ
1080
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
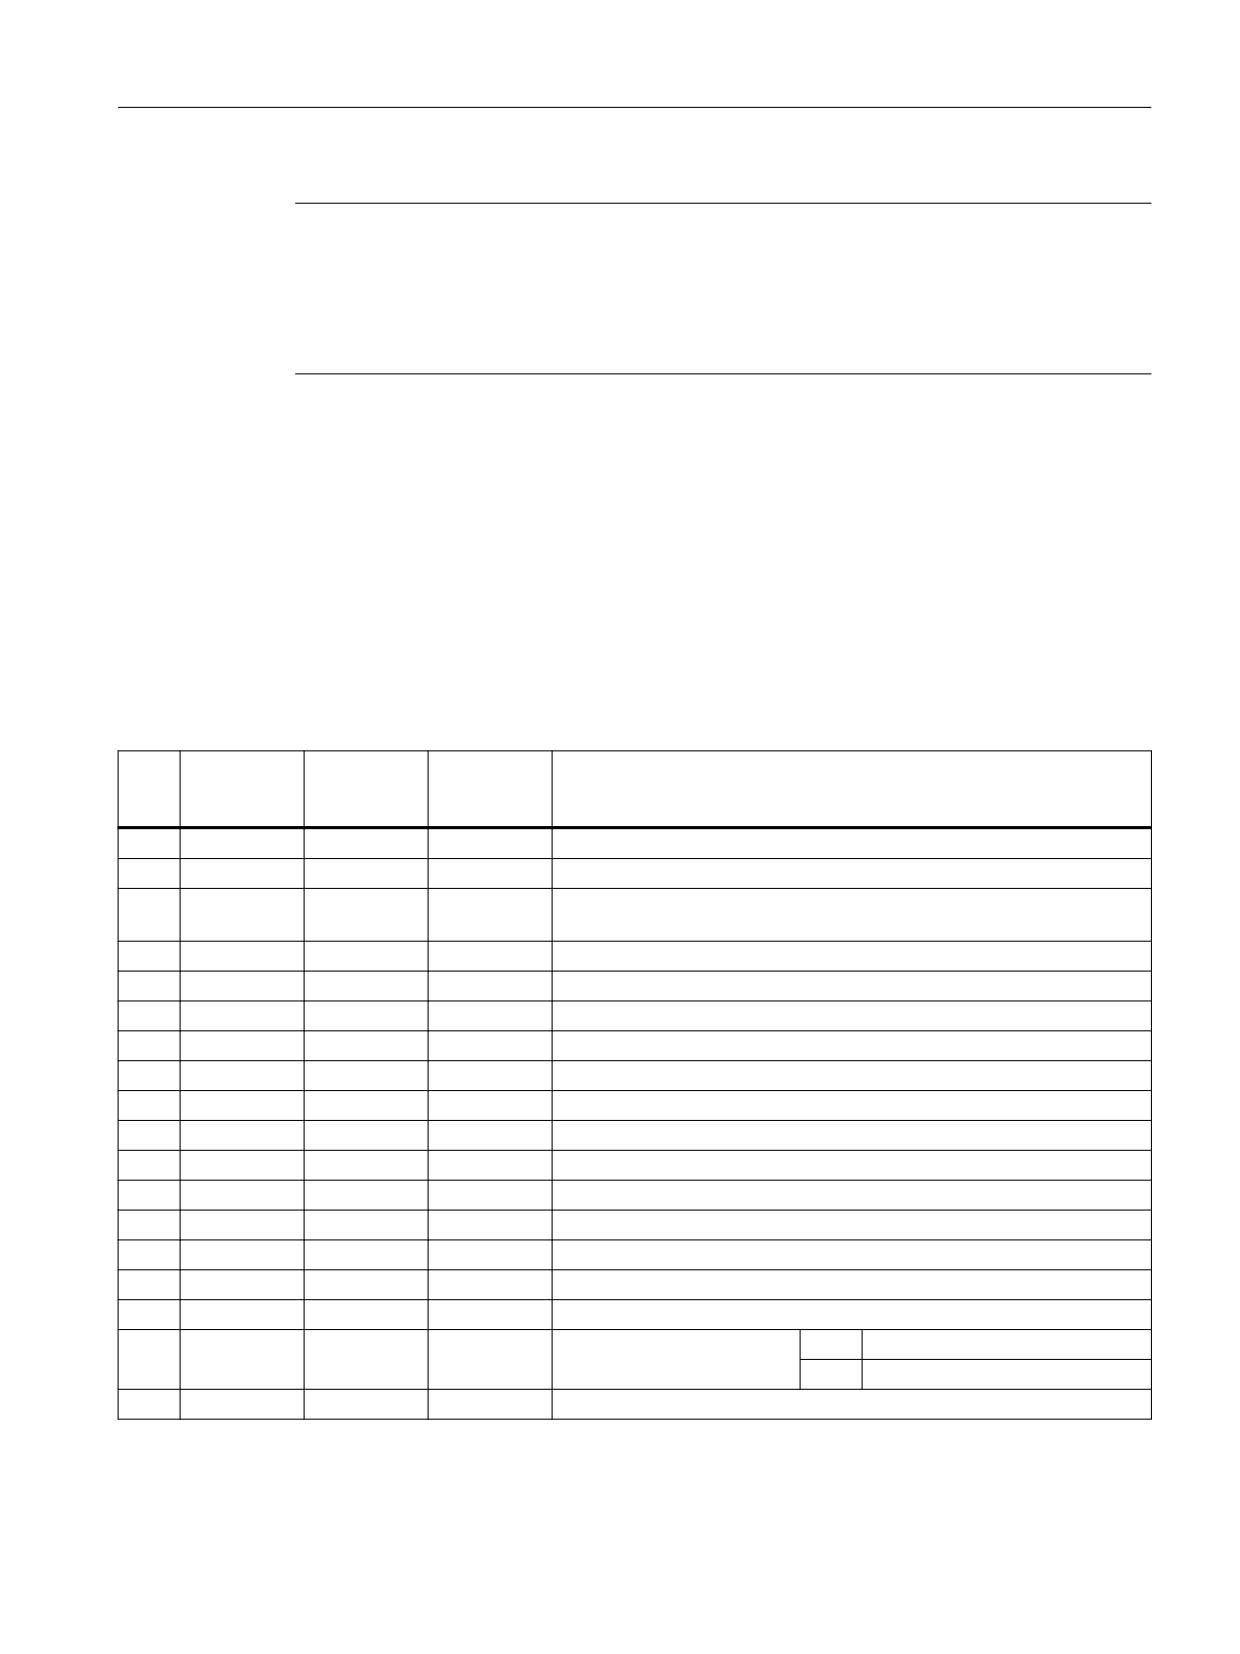
Расширенное программирование
4.26 Внешнее программирование циклов
Примечание
Цикл, по сравнению с предшествующими версиями ПО, получил новые функции.
Следствием этого явилось то, что определенные параметры более не отображаются в
маске ввода (<NUM>, <RAD>, <INDA>). Несколько пазов на одном образце позиций
могут быть запрограммированы посредством "MCALL" и вызова требуемого образца
позиций, к примеру, HOLES2.
4.26.1.8
SLOT2 - кольцевая канавка
Синтаксис
SLOT2(<RTP>, <RFP>, <SDIS>, <_DP>, <_DPR>, <NUM>, <AFSL>, <WID>,
<_CPA>, <_CPO>, <RAD>, <STA1>, <INDA>, <FFD>, <FFP1>, <_MID>,
<CDIR>, <_FAL>, <VARI>, <_MIDF>, <FFP2>, <SSF>, <_FFCP>, <_UMODE>,
<_FS>, <_ZFS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина паза (абс.)
5
<_DPR>
REAL
Глубина паза (инкр.), относительно Z0 (вводится без знака)
6
n
<NUM>
INT
Количество канавок
7
α1
<AFSL>
REAL
Апертурный угол канавки
8
W
<WID>
REAL
Ширина паза
9
X0
<_CPA>
REAL
Исходная точка = центр окружности, 1-я ось плоскости
10
Y0
<_CPO>
REAL
Исходная точка = центр окружности, 2-я ось плоскости
11
r
<RAD>
REAL
Радиус окружности
12
α0
<STA1>
REAL
Начальный угол
13
α2
<INDA>
REAL
Угол повторного включения
14
FZ
<FFD>
REAL
Подача на глубину
15
F
<FFP1>
REAL
Подача
16
DZ
<_MID>
REAL
Макс. подача на глубину
17
<CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния
1 =
Противоход
18
UXY
<_FAL>
REAL
Чистовой припуск Плоскость или край паза
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1081
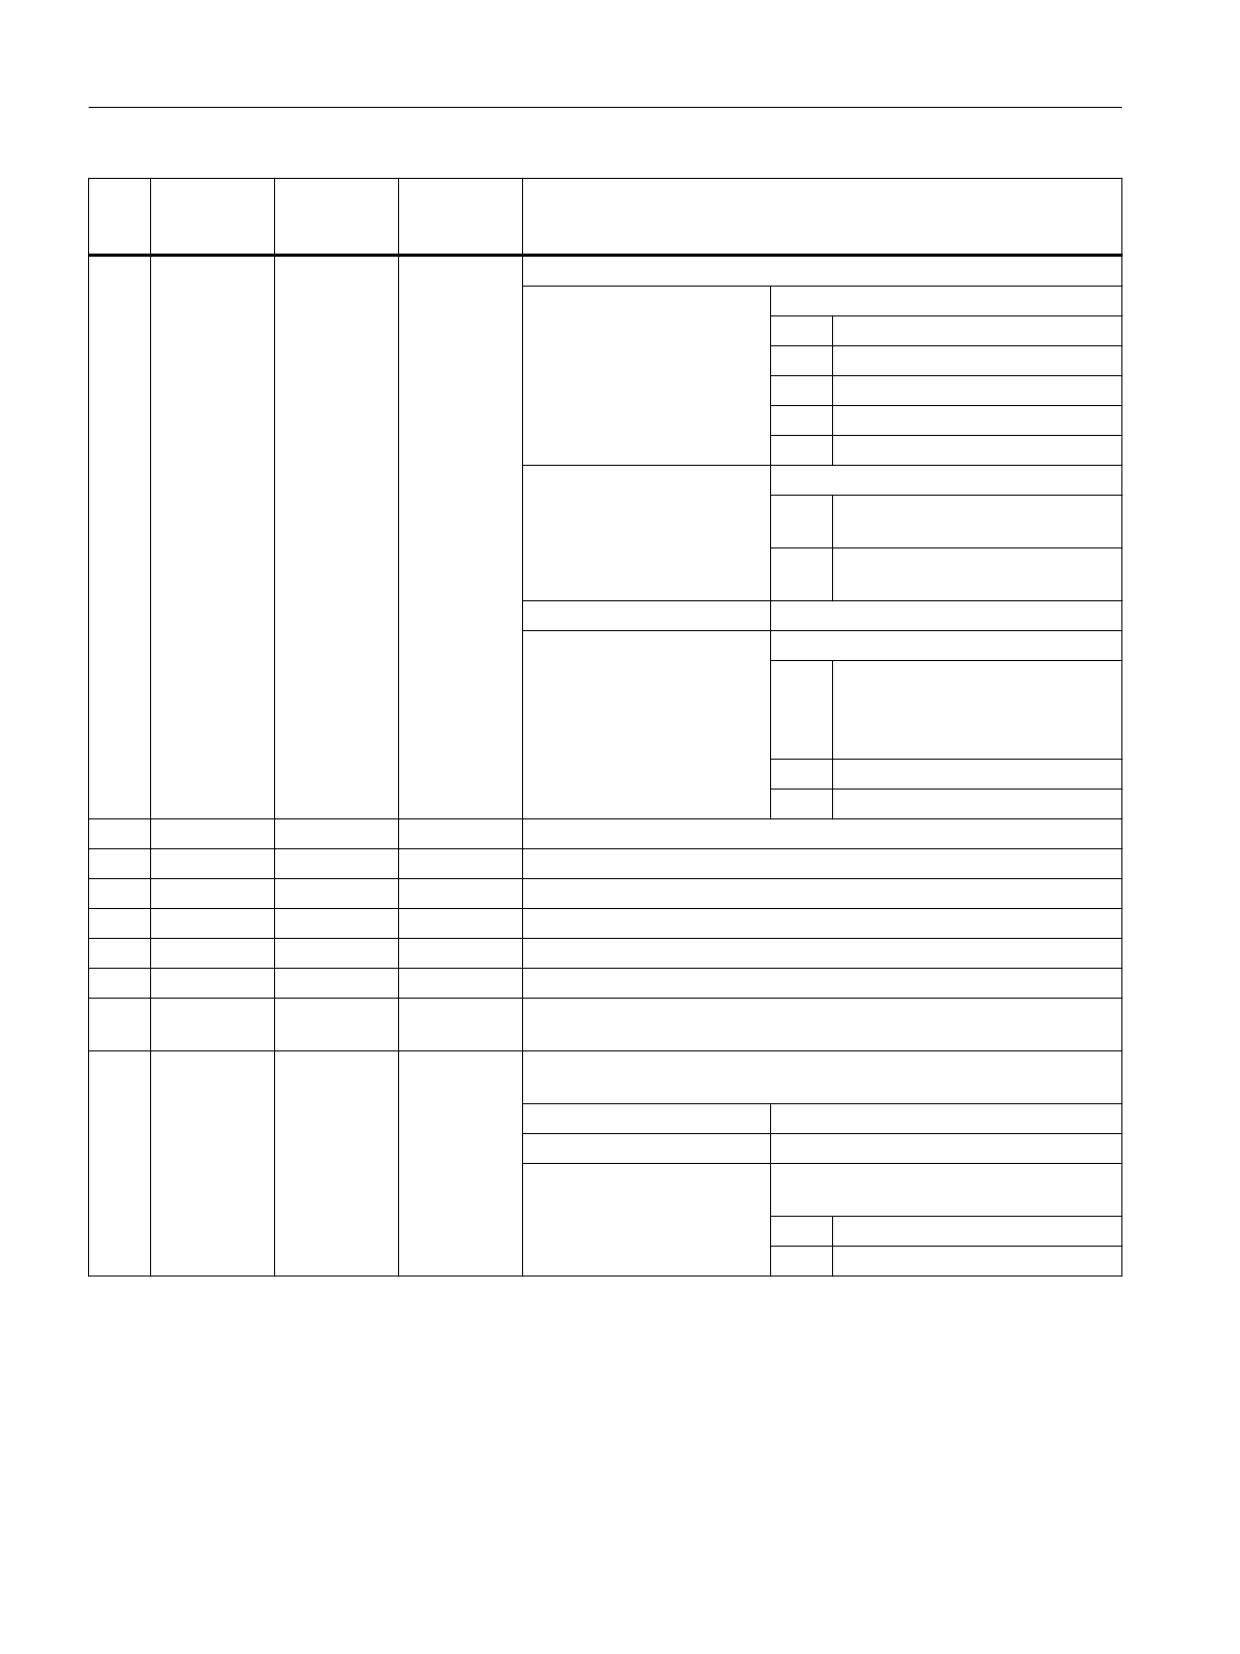
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
19
<VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
0 =
Комплексная обработка
1 =
Черновая обработка
2 =
Чистовая обработка
3 =
Чистовая обработка края
5 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
0 =
промежуточное позициониро-
вание с G0-прямой
1 =
промежуточное позициониро-
вание по круговой траектории
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
0 =
режим совместимости, если
<INDA> = 0, то полный
круг, <INDA><> 0, то часть
круга)
1 =
Полный круг
2 =
Делительная окружность
20
DZF
<_MIDF>
REAL
зарезервировано
21
<FFP2>
REAL
зарезервировано
22
<SSF>
REAL
зарезервировано
23
FF
<_FFCP>
REAL
зарезервировано
24
<_UMODE>
INT
зарезервировано
25
FS
<_FS>
REAL
Ширина фаски (инкр.)
26
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
27
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки или только расчет
стартовой точки
0 =
Режим совместимости
1 =
обычная обработка
Программирование ЧПУ
1082
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
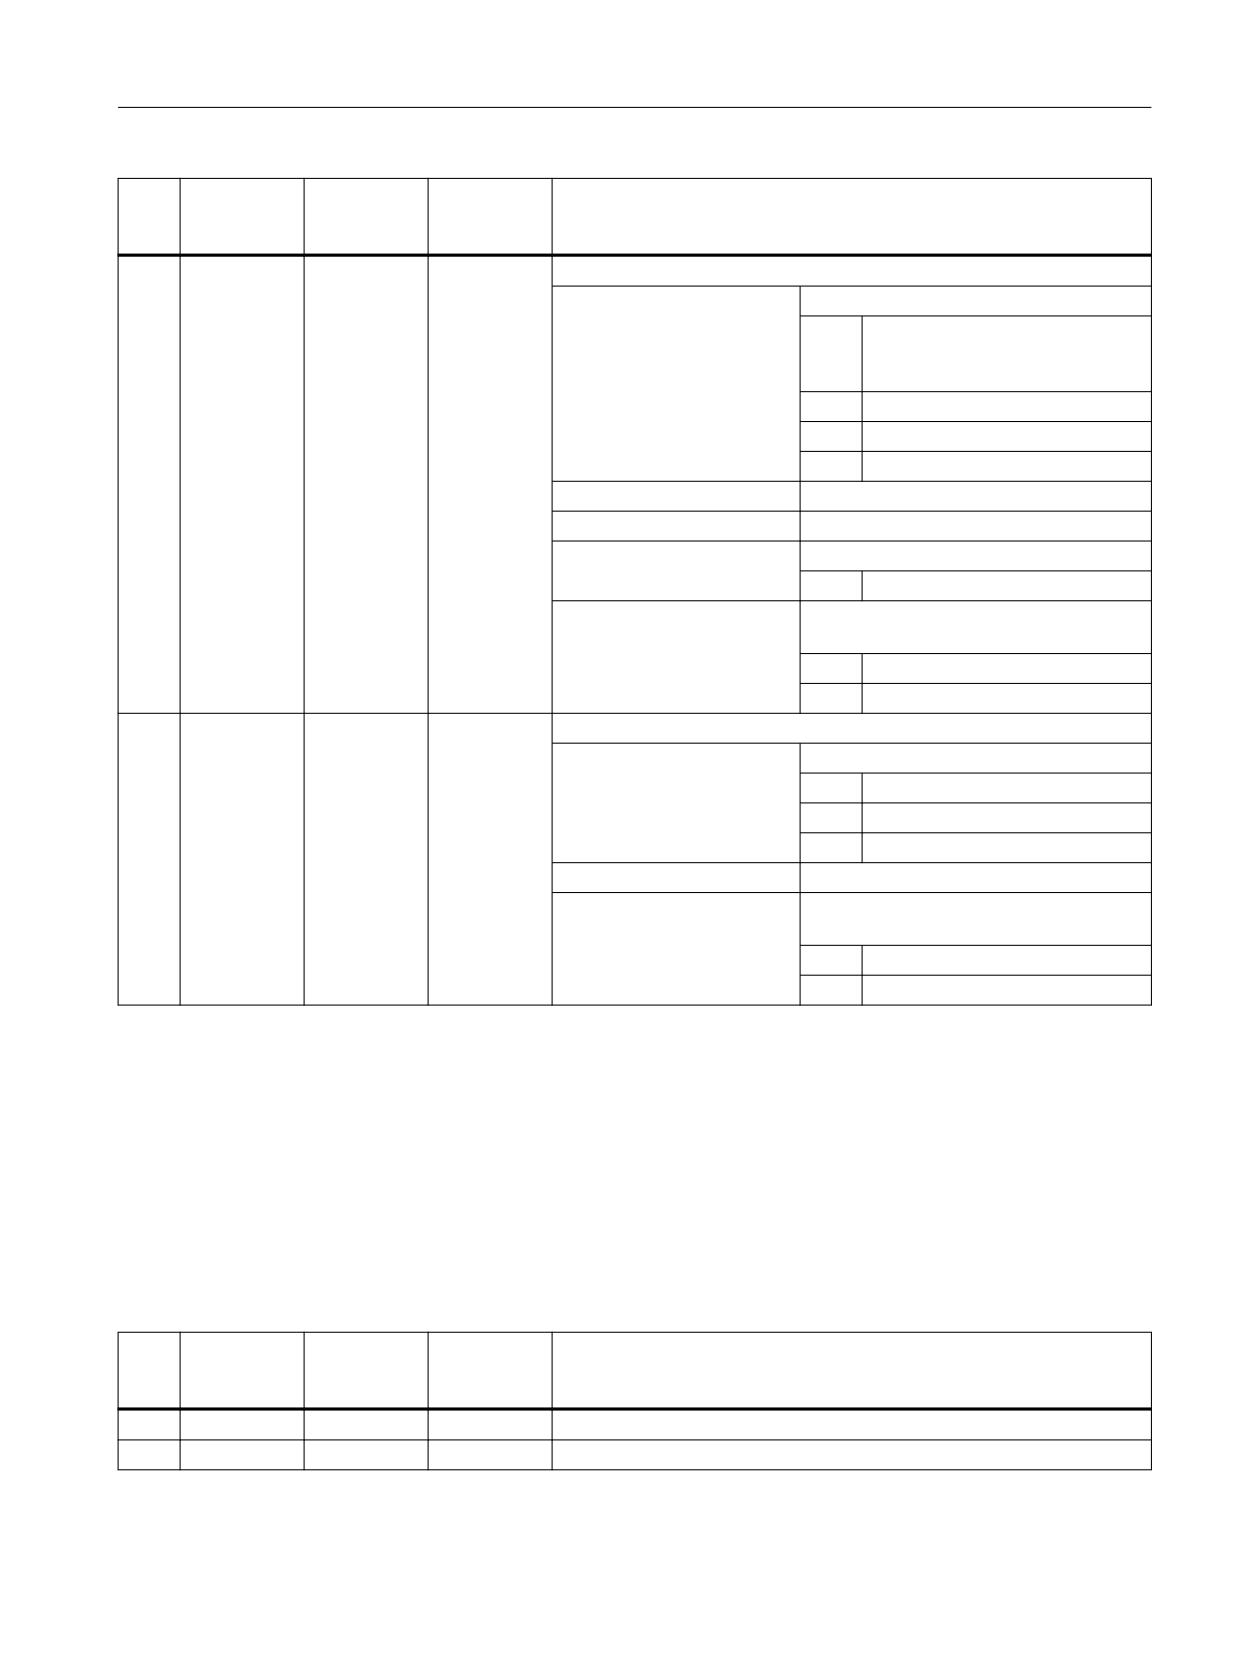
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
28
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
идентификатор версии ПО
1 =
функции SLOT2 от ПО 2.5
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
29
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина Z1 (абс./инкр.)
0 =
Совместимость
1 =
Z1 (инкр.)
2 =
Z1 (абс.)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
ZFS
0 =
ZFS (абс.)
1 =
ZFS (инкр.)
4.26.1.9
LONGHOLE - Продольный паз
Синтаксис
LONGHOLE(<RTP>, <RFP>, <SDIS>, <_DP>, <_DPR>, <NUM>, <LENG>, <_CPA>,
<_CPO>, <RAD>, <STA1>, <INDA>, <FFD>, <FFP1>, <MID>, <_VARI>,
<_UMODE>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1083
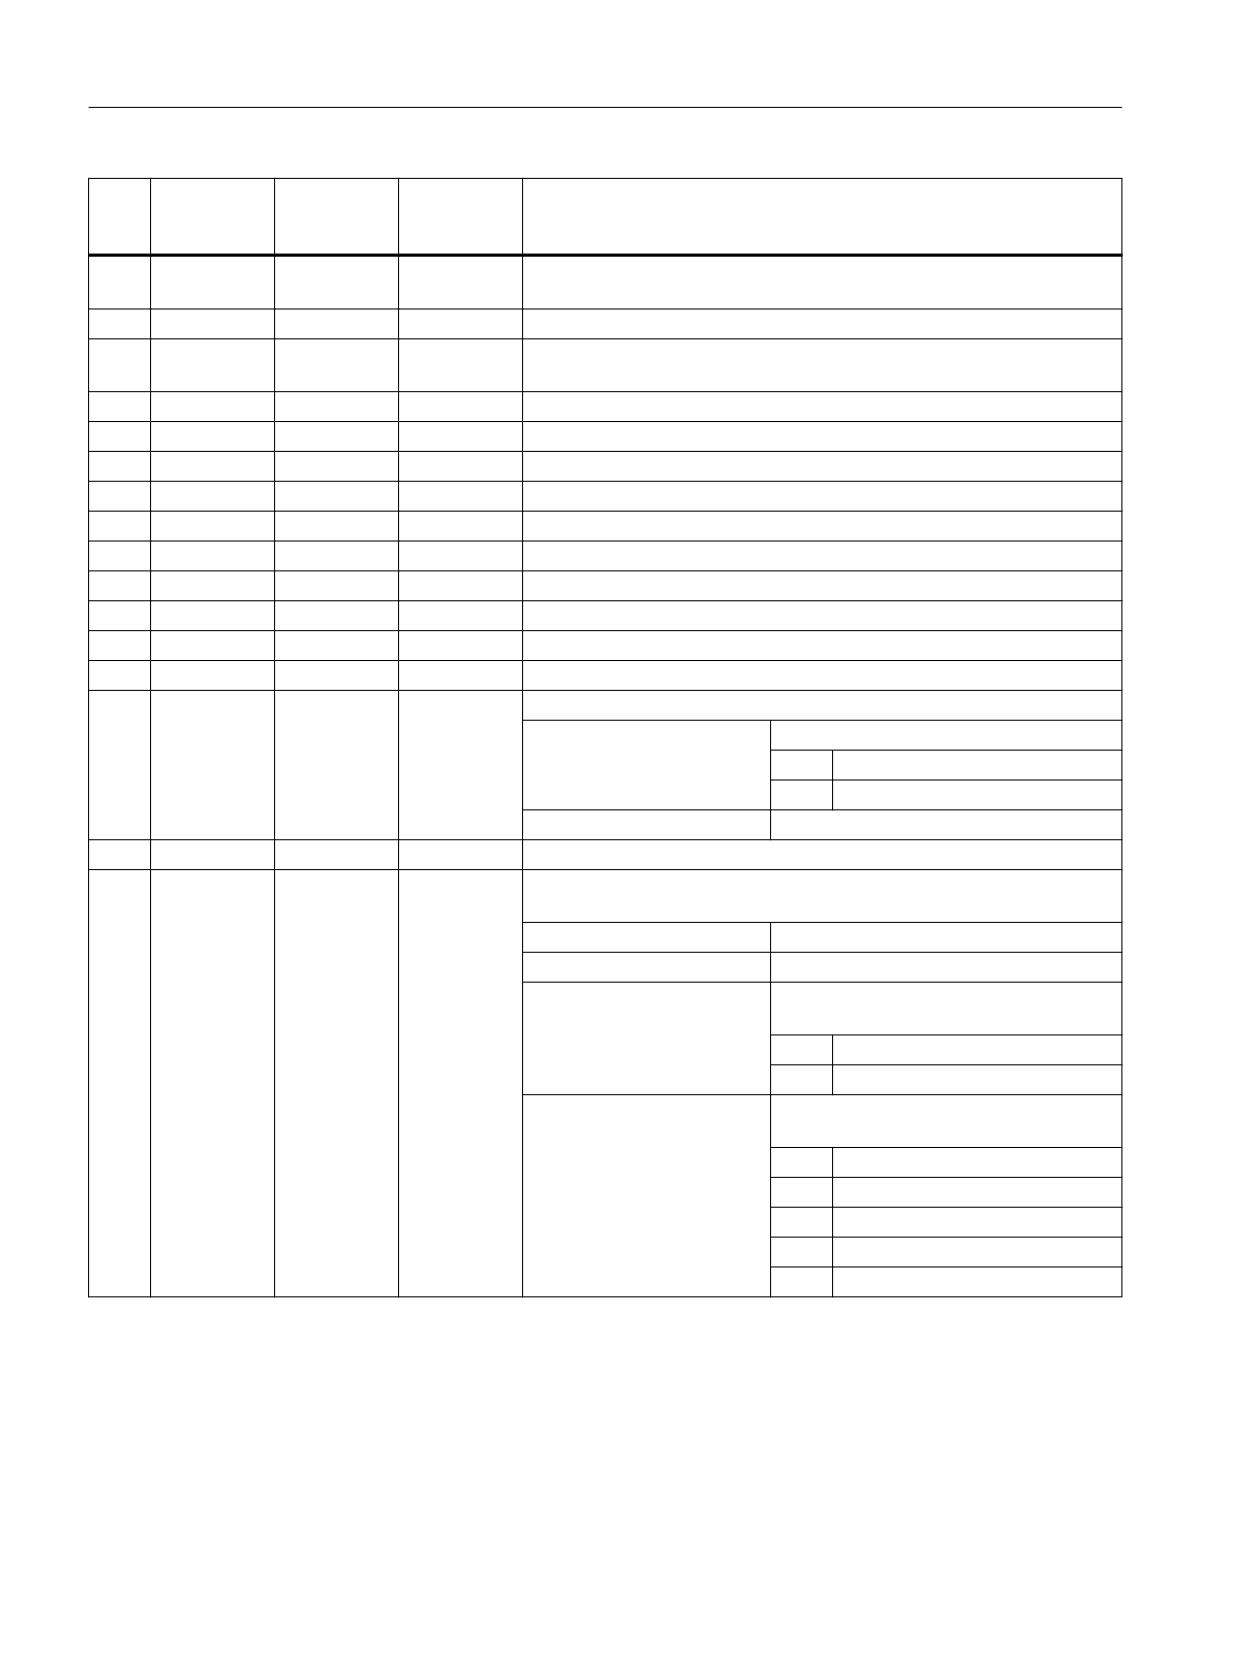
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина продольного паза (абс.)
5
<_DPR>
REAL
Глубина продольного паза (инкр.), относительно Z0 (вводится без
знака)
6
<NUM>
INT
Число продольных пазов = 1
7
l
<LENG>
REAL
Длина продольного паза
8
X0
<_CPA>
REAL
Исходная точка, 1-я ось плоскости
9
Y0
<_CPO>
REAL
Исходная точка, 2-я ось плоскости
10
<RAD>
REAL
зарезервировано
11
α0
<STA1>
REAL
Угол поворота
12
<INDA>
REAL
зарезервировано
13
FZ
<FFD>
REAL
Подача на глубину
14
F
<FFP1>
REAL
Подача
15
DZ
<MID>
REAL
Макс. подача на глубину
16
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
тип подачи
1 =
вертикально с G1
3 =
качанием
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
17
<_UMODE>
INT
зарезервировано
18
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки или только расчет
стартовой точки
0 =
режим совместимости
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
указание размеров исходной точки,
положения паза
0 =
центр
1 =
слева внутри +L
2 =
справа внутри -L
3 =
левый край +L
4 =
правый край -L
Программирование ЧПУ
1084
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
19
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип подачи: G-группа (G94/G95) для по-
дачи в плоскости и на глубину
0 =
режим совместимости
1 =
G-команда как перед вызовом
цикла. G94/G95 для подачи в
плоскости и на глубину одно-
временно
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
идентификатор версии ПО
1 =
расширение функций
LONGHOLE (указание размеров
исходной точки)
20
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина Z1 (абс./инкр.)
0 =
Совместимость
1 =
Z1 (инкр.)
2 =
Z1 (абс.)
Примечание
Цикл, по сравнению с предшествующими версиями ПО, получил новые функции.
Следствием этого явилось то, что определенные параметры более не отображаются в
маске ввода (<NUM>, <RAD>, <INDA>). Несколько пазов на одном образце позиций
могут быть запрограммированы посредством "MCALL" и вызова требуемого образца
позиций, например, HOLES2.
4.26.1.10
CYCLE60 - Гравирование
Синтаксис
CYCLE60(<_TEXT>, <_RTP>, <_RFP>, <_SDIS>, <_DP>, <_DPR>, <_PA>,
<_PO>, <_STA>, <_CP1>, <_CP2>, <_WID>, <_DF>, <_FFD>, <_FFP1>,
<_VARI>, <_CODEP>, <_UMODE>, <_GMODE>, <_DMODE>, <_AMODE>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1085
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
<_TEXT>
STRING
Гравируемый текст (макс. 100 символов)
[200]
2
RP
<_RTP>
REAL
Плоскость отвода (абс.)
3
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
4
sc
<_SDIS>
REAL
Безопасное расстояние (аддитивно к базовой плоскости, вводится
без знака)
5
Z1
<_DP>
REAL
Глубина (абс.), см. <_AMODE>
6
Z1
<_DPR>
REAL
Глубина (инкр.), см. <_AMODE>
7
X0
<_PA>
REAL
Исходная точка, 1-я ось плоскости (абс.) - прямоуг., см. <_VARI>
R
Исходная точка, длина (радиус) - поляр., см. <_VARI>
8
Y0
<_PO>
REAL
Исходная точка, 2-я ось плоскости (абс.) - прямоуг., см. <_VARI>
α0
Исходная точка, угол относительно 1-ой оси - полярн.,
см. <_VARI>
9
α1
<_STA>
REAL
Направление текста, угол текстовой линии относительно 1-ой оси),
см. <_VARI>
10
XM
<_CP1>
REAL
Центр текстовой окружности, 1-я ось плоскости (абс.) - прямоуг.,
см. <_VARI>
LM
Центр текстовой окружности, длина (радиус) относительно WNP -
поляр., см. <_VARI>
11
YM
<_CP2>
REAL
Центр текстовой окружности, 2-я ось плоскости (абс.) - прямоуг.,
см. <_VARI>
αM
Центр текстовой окружности, угол относительно 1-ой оси - по-
лярн., см. <_VARI>
12
W
<_WID>
REAL
Высота символов (вводится без знака)
13
DX1
<_DF>
REAL
Интервал между символами / общая ширина, см. <_VARI>
DX2
α2
Апертурный угол, см. <_VARI>
14
FZ
<_FFD>
REAL
Подача на глубину, см. <_DMODE>
15
F
<_FFP1>
REAL
Подача для обработки поверхностей
Программирование ЧПУ
1086
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
16
<_VARI>
INT
Обработка (ориентация и исходная точка гравируемого текста)
ПЕРВАЯ ПОЗИЦИЯ:
исходная точка
0 =
прямоуг.
1 =
поляр.
ВТОРАЯ ПОЗИЦИЯ:
ориентация текста
0 =
текст на одной линии
1 =
текст на дуге окружности
сверху
2 =
текст на дуге окружности снизу
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
исходная точка текста горизонтально
0 =
слева
1 =
по центру
2 =
справа
ПЯТАЯ ПОЗИЦИЯ:
исходная точка текста вертикально
0 =
внизу
1 =
по центру
2 =
сверху
ШЕСТАЯ ПОЗИЦИЯ:
длина текста
0 =
интервал между символами
1 =
общая ширина текста (только
для линейного текста)
2 =
апертурный угол (только для
текста на дуге окружности)
СЕДЬМАЯ ПОЗИЦИЯ:
центр окружности
0 =
прямоугольная (декартова)
1 =
полярная
ВОСЬМАЯ ПОЗИЦИЯ:
зеркальный шрифт
0 =
Совместимость
1 =
зеркальный шрифт ВКЛ
2 =
зеркальный шрифт ВЫКЛ
17
<_CODEP>
INT
Номер кодовой страницы для шрифта (в наст. время только 1252)
18
<_UMODE>
INT
зарезервировано
19
_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
Режим совместимости
1 =
обычная обработка
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1087
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
20
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип подачи: G-группа (G94/G95) для по-
дачи в плоскости и на глубину
0 =
Режим совместимости
1 =
G-команда как перед вызовом
цикла. G94/G95 для подачи в
плоскости и на глубину одно-
временно
21
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина (<_DP>, <_DPR>)
0 =
Совместимость
1 =
инкрементальная (<_DPR>)
2 =
абсолютная (<_DP>)
4.26.1.11
CYCLE61 - плоское фрезерование
Синтаксис
CYCLE61(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_PA>, <_PO>, <_LENG>,
<_WID>, <_MID>, <_MIDA>, <_FALD>, <_FFP1>, <_VARI>, <_LIM>,
<_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента, высота заготовки (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Высота готовой детали (абс./инкр.), см. <_AMODE>
5
X0
<_PA>
REAL
Угловая точка 1 в 1-й оси (абс.)
6
Y0
<_PO>
REAL
Угловая точка 1 во 2-й оси (абс.)
7
X1
<_LENG>
REAL
Угловая точка 2 в 1-й оси (абс./инкр.), см. <_AMODE>
8
Y1
<_WID>
REAL
Угловая точка 2 во 2-й оси (абс./инкр.), см. <_AMODE>
Программирование ЧПУ
1088
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
9
DZ
<_MID>
REAL
Макс. подача на глубину
10
DXY
<_MIDA>
REAL
Макс. подача в плоскости (единица, см. <_AMODE>)
11
UZ
<_FALD>
REAL
Чистовой припуск глубина
12
F
<_FFP1>
REAL
Подача обработки
13
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
обработка
1 =
Черновая обработка
2 =
Чистовая обработка
ВТОРАЯ ПОЗИЦИЯ:
направление обработки
1 =
параллельно 1-й оси, одно на-
правление
2 =
параллельно 2-й оси, одно на-
правление
3 =
параллельно 1-й оси, разное
направление
4 =
параллельно 2-й оси, разное
направление
14
<_LIM>
INT
Ограничения
ПЕРВАЯ ПОЗИЦИЯ:
ограничение 1-й оси минус
0 =
нет
1 =
да
ВТОРАЯ ПОЗИЦИЯ:
ограничение 1-й оси плюс
0 =
нет
1 =
да
ТРЕТЬЯ ПОЗИЦИЯ:
ограничение 2-й оси минус
0 =
нет
1 =
да
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
ограничение 2-й оси плюс
0 =
нет
1 =
да
15
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1089
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
16
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина (<_DP>)
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости
(<_MIDA>)
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
длина плоскости
0 =
инкрементальная
1 =
абсолютная
ПЯТАЯ ПОЗИЦИЯ:
ширина плоскости
0 =
инкрементальная
1 =
абсолютная
4.26.1.12
CYCLE62 - Вызов контура
Синтаксис
CYCLE62(<_KNAME>,<_TYPE>, <_LAB1>, <_LAB2>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
PRG/CON
<_KNAME>
STRING
Имя контура или имя подпрограммы, программирования не тре-
[140]
буется при _TYPE = 2
2
<_TYPE>
INT
Определение ввода контура
0 =
Подпрограмма
1 =
Имя контура
2 =
Метки
3 =
Метки в подпрограмме
3
LAB1
<_LAB1>
STRING[32]
Метка 1, начало контура
4
LAB2
<_LAB2>
STRING[32]
Метка 2, конец контура
Программирование ЧПУ
1090
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.13
CYCLE63 - Фрезерование контурного кармана / Контурный карман -
остаточный материал / Фрезерование контурной цапфы / Контурная цапфа -
остаточный материал
Синтаксис
CYCLE63(<_PRG>, <_VARI>, <_RP>, <_Z0>, <_SC>, <_Z1>, <_F>, <_FZ>,
<_DXY>, <_DZ>, <_UXY>, <_UZ>, <_CDIR>, <_XS>, <_YS>, <_ER>, <_EP>,
<_EW>, <_FS>, <_ZFS>, <_TR>, <_DR>, <_UMODE>, <_GMODE>, <_DMODE>,
<_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
PRG
<_PRG>
STRING
Имя программы выборки
[100]
2
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
технологическая обработка
1 =
Черновая обработка
3 =
Чистовая обработка основания
4 =
Чистовая обработка края
5 =
Снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
тип подачи
0 =
Врезание по центру
1 =
Спиральное врезание
2 =
Маятниковое врезание
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
режим подъема
0 =
подъем на плоскость отвода
1 =
подъем на исходную точку +
безопасное расстояние
ПЯТАЯ ПОЗИЦИЯ:
стартовая точка при черновой и чисто-
вой обработке основания
0 =
автоматически
1 =
вручную
3
RP
<_RP>
REAL
Плоскость отвода (абс.)
4
Z0
<_Z0>
REAL
Исходная точка оси инструмента (абс.)
5
sc
<_SC>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
6
Z1
<_Z1>
REAL
Конечная глубина, (см. <_AMODE> ПЕРВАЯ ПОЗИЦИЯ)
7
F
<_F>
REAL
Подача в плоскости черновая/чистовая обработка
8
FZ
<_FZ>
REAL
Подача на глубину
9
DXY
<_DXY>
REAL
Подача в плоскости - единица, (см. <_AMODE> ВТОРАЯ ПОЗИЦИЯ)
10
DZ
<_DZ>
REAL
Подача на глубину
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1091
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
11
UXY
<_UXY>
REAL
Чистовой припуск плоскость
12
UZ
<_UZ>
REAL
Чистовой припуск глубина
13
<_CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния
1 =
Противоход
14
XS
<_XS>
REAL
Стартовая точка X, абсолютная
15
YS
<_YS>
REAL
Стартовая точка Y, абсолютная
16
ER
<_ER>
REAL
Врезание по спирали: Радиус
17
EP
<_EP>
REAL
Врезание по спирали: Шаг
18
EW
<_EW>
REAL
Маятниковое врезание: Макс. угол врезания
19
FS
<_FS>
REAL
Ширина фаски (инкр.) при снятии фаски
20
ZFS
<_ZFS>
REAL
Глубина врезания острия инструмента при снятии фаски,
(см. <_AMODE>ТРЕТЬЯ ПОЗИЦИЯ)
21
tr
<_TR>
STRING[32]
Имя эталонного инструмента при обработке оставшегося материа-
ла
22
DR
<_DR>
INT
D-номер эталонного инструмента при обработке оставшегося ма-
териала
23
<_UMODE>
INT
зарезервировано
24
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
обычная обработка (режима
совместимости не требуется)
1 =
обычная обработка
2 =
зарезервировано
Программирование ЧПУ
1092
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
25
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
технологический режим
1 =
карман
2 =
цапфа
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
обработка остаточного материала
0 =
нет
1 =
да
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
Ввод: полный
1 =
Ввод: простой
ШЕСТАЯ ПОЗИЦИЯ:
Автоматическое имя программы
0 =
нет
1 =
да
26
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина (Z1)
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости (DXY)
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(ZFS)
0 =
абсолютная
1 =
инкрементальная
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
4.26.1.14
CYCLE64 - Предварительное сверление кармана
Синтаксис
CYCLE64(<_PRG>, <_VARI>, <_RP>, <_Z0>, <_SC>, <_Z1>, <_F>, <_DXY>,
<_UXY>, <_UZ>, <_CDIR>, <_TR>, <_DR>, <_UMODE>, <_GMODE>, <_DMODE>,
<_AMODE>)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1093
Расширенное программирование
4.26 Внешнее программирование циклов
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
PRG
<_PRG>
STRING
Имя программы сверления/центрования
[100]
2
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
режим подъема
0 =
подъем на плоскость отвода
1 =
подъем на исходную точку +
безопасное расстояние
3
RP
<_RP>
REAL
Плоскость отвода (абс.)
4
Z0
<_Z0>
REAL
Исходная точка (абс.)
5
sc
<_SC>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
6
Z1
<_Z1>
REAL
Глубина сверления/центрования, (см. <_AMODE>ПЕРВАЯ ПОЗИЦИЯ)
7
F
<_F>
REAL
Подача сверления/центрования
8
DXY
<_DXY>
REAL
Подача в плоскости - единица, (см. <_AMODE>ВТОРАЯ ПОЗИЦИЯ)
9
UXY
<_UXY>
REAL
Чистовой припуск плоскость
10
UZ
<_UZ>
REAL
Чистовой припуск глубина
11
<_CDIR>
INT
Направление фрезерова-
0 =
Синхронный ход
ния
1 =
Противоход
12
tr
<_TR>
STRING[20]
Имя эталонного инструмента
13
DR
<_DR>
INT
D-номер эталонного инструмента
14
<_UMODE>
INT
зарезервировано
15
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
обычная обработка (режима
совместимости не требуется)
1 =
обычная обработка
2 =
зарезервировано
Программирование ЧПУ
1094
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
25
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
технологический режим
1 =
Предварительное сверление
2 =
Центрование
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
---
зарезервировано
ШЕСТАЯ ПОЗИЦИЯ:
Автоматическое имя программы
0 =
нет
1 =
да
26
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления/центрования Z1
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости (DXY)
0 =
мм
1 =
% от диаметра инструмента
4.26.1.15
CYCLE70 - резьбофрезерование
Синтаксис
CYCLE70(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_DIATH>, <_H1>, <_FAL>,
<_PIT>, <_NT>, <_MID>, <_FFR>, <_TYPTH>, <_PA>, <_PO>, <_NSP>,
<_VARI>, <_PITA>, <_PITM>, <_PTAB>, <_PTABA>, <_GMODE>, <_DMODE>,
<_AMODE>)
Параметры
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1095
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Длина резьбы (абс., инкр.), см. <_AMODE>
Учитывать выход на основании отверстия (минимум половина ша-
га)
5
∅
<_DIATH>
REAL
Ном. диаметр резьбы
6
H1
<_H1>
REAL
Глубина резьбы
7
U
<_FAL>
REAL
Чистовой припуск
8
P
<_PIT>
REAL
Шаг резьбы (выбор <_PITA>: мм, дюйм, MODUL, витков/дюйм)
9
NT
<_NT>
INT
Число зубьев на режущей пластине
Длина инструмента всегда относится к нижнему зубу!
10
DXY
<_MID>
REAL
Макс. подача на проход резца
<_MID> > <_H1>: все за один проход резца
11
F
<_FFR>
REAL
Подача фрезерования
12
<_TYPTH>
INT
Тип резьбы
0 =
внутренняя резьба
1 =
наружная резьба
13
X0
<_PA>
REAL
Центр окружности, 1-я ось (абс.)
14
Y0
<_PO>
REAL
Центр окружности, 2-я ось (абс.)
15
αS
<_NSP>
REAL
Начальный угол (многозаходная резьба)
16
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
1 =
черновая обработка
2 =
чистовая обработка
ВТОРАЯ ПОЗИЦИЯ:
1 =
сверху вниз
2 =
снизу вверх
ТРЕТЬЯ ПОЗИЦИЯ:
0 =
правая резьба
1 =
левая резьба
17
<_PITA>
INT
Нормирование шага резьбы
0 =
режим совместимости
1 =
Шаг в мм
2 =
шаг в витках на дюйм (TPI)
3 =
шаг в дюймах
4 =
шаг как MODUL
18
<_PITM>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфейса)
19
<_PTAB>
STRING[20]
Строка для таблицы резьб ("", "ISO", "BSW", "BSP", "UNC") (только для
интерфейса)
20
<_PTABA>
STRING[20]
Строка для выбора в таблице резьб (к примеру, "M 10", "M 12", ...)
(только для интерфейса)
Программирование ЧПУ
1096
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
21
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
обработка/расчет стартовой точки
0 =
режим совместимости
1 =
обычная обработка
22
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
23
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
Длина резьбы (<_DP>)
0 =
абсолютная
1 =
инкрементальная
4.26.1.16
CYCLE72 - фрезерование траектории
Синтаксис
CYCLE72(<_KNAME>, <_RTP>, <_RFP>, <_SDIS>, <_DP>, <_MID>, <_FAL>,
<_FALD>, <_FFP1>, <_FFD>, <_VARI>, <_RL>, <_AS1>, <_LP1>, <_FF3>,
<_AS2>, <_LP2>,<_UMODE>, <_FS>, <_ZFS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
<_KNAME>
STRING
Имя подпрограммы контура
[141]
2
RP
<_RTP>
REAL
Плоскость отвода (абс.)
3
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
4
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
5
Z1
<_DP>
REAL
Конечная тока, конечная глубина (абс./инкр.), см. <_AMODE>
6
DZ
<_MID>
REAL
Макс. подача на глубину (инкр., вводится без знака)
7
UXY
<_FAL>
REAL
Чистовой припуск плоскость (инкр.), припуск на контуре края
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1097
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
8
UZ
<_FALD>
REAL
Чистовой припуск глубина (инкр.), припуск на основании (вводится
без знака)
9
FX
<_FFP1>
REAL
Подача на конуре
10
FZ
<_FFD>
REAL
Подача на глубину (или подача в пространстве)
11
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
обработка
1 =
черновая обработка
2 =
чистовая обработка
5 =
снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
0 =
промежуточные пути с G0
1 =
промежуточные пути с G1
ТРЕТЬЯ ПОЗИЦИЯ:
отвод на конце контура
0 =
отвод на конце контура на ис-
ходную точку
1 =
отвод на конце контура на ис-
ходную точку + <_SDIS>
2 =
отвод на конце контура
на <_SDIS>
3 =
нет отвода на конце контура,
подвод в следующую старто-
вую точку с подачей по контуру
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Обработка контура
0 =
обработка контура вперед
1 =
обработка контура назад
Ограничения при назад:
• макс. 170 элементов конту-
ра (вкл. фаски и закругле-
ния)
• обрабатываются только зна-
чения в плоскости (X/Y) и F
12
<_RL>
INT
Направление обработки
40 =
по центру контура (G40, подвод
и отвод: прямая или вертикаль-
но)
41 =
слева от контура (G41, подвод
и отвод: прямая или окруж-
ность)
42 =
справа от контура (G42, подвод
и отвод: прямая или окруж-
ность)
Программирование ЧПУ
1098
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
13
<_AS1>
INT
Движение подвода к контуру
ПЕРВАЯ ПОЗИЦИЯ:
1 =
прямая
2 =
четверть круга
3 =
полукруг
4 =
вертикальный подвод и отвод
ВТОРАЯ ПОЗИЦИЯ:
0 =
последнее движение, в плоско-
сти
1 =
последнее движение, в про-
странстве
14
L1
<_LP1>
REAL
Путь подвода, или радиус подвода (инкр., вводится без знака)
15
FZ
<_FF3>
REAL
Подача для промежуточных путей (G94/G95 как на контуре)
16
<_AS2>
INT
Движение отвода от контура (не для вертикального подвода/отво-
да)
ПЕРВАЯ ПОЗИЦИЯ:
1 =
прямая
2 =
четверть круга
3 =
полукруг
ВТОРАЯ ПОЗИЦИЯ:
0 =
последнее движение, в плоско-
сти
1 =
последнее движение, в про-
странстве
17
L2
<_LP2>
REAL
Путь отвода, или радиус отвода (инкр., вводится без знака)
18
<_UMODE>
INT
зарезервировано
19
FS
<_FS>
REAL
Ширина фаски (инкр.)
20
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
21
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
режим совместимости
1 =
обычная обработка
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1099
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
22
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
тип подачи: G-группа (G94/G95) для по-
дачи в плоскости и на глубину
0 =
режим совместимости
1 =
G-команда как перед вызовом
цикла. G94/G95 для подачи в
плоскости и на глубину одно-
временно
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
0 =
режим совместимости: Имя
контура стоит в <_KNAME>
1 =
имя контура программируется
в CYCLE62 и передается в
_SC_CONT_NAME
23
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная точка Z1 (<_DP>)
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости
0 =
мм, дюйм
1 =
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(<_ZFS>)
0 =
абсолютная
1 =
инкрементальная
Примечание
Если следующие передаваемые параметры запрограммированы косвенно (как
параметры), то обратный перевод маски ввода не выполняется:
<_VARI>, <_RL>, <_AS1>, <_AS2>, <_UMODE>, <_GMODE>, <_DMODE>,
<_AMODE>
Программирование ЧПУ
1100
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.17
CYCLE76 - Прямоугольная цапфа
Синтаксис
CYCLE76(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_DPR>, <_LENG>, <_WID>,
<_CRAD>, <_PA>, <_PO>, <_STA>, <_MID>, <_FAL>, <_FALD>, <_FFP1>,
<_FFD>, <_CDIR>, <_VARI>, <_AP1>, <_AP2>, <_FS>, <_ZFS>, <_GMODE>,
<_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина цапфы (абс.)
5
<_DPR>
REAL
Глубина цапфы (инкр.), относительно Z0 (вводится без знака)
6
l
<_LENG>
REAL
Ширина цапфы, см. <_GMODE>(вводится без знака)
7
W
<_WID>
REAL
Ширина цапфы, см. <_GMODE>(вводится без знака)
8
r
<_CRAD>
REAL
Радиус угла цапфы (вводится без знака)
9
X0
<_PA>
REAL
Исходная точка цапфы, 1-я ось плоскости (абс.)
10
Y0
<_PO>
REAL
Исходная точка цапфы, 2-я ось плоскости (абс.)
11
α0
<_STA>
REAL
Угол поворота, угол между продольной осью (L) и 1-й осью плоско-
сти
12
DZ
<_MID>
REAL
Макс. подача на глубину (инкр., вводится без знака)
13
UXY
<_FAL>
REAL
Чистовой припуск плоскость (инкр.), припуск на контуре края
14
UZ
<_FALD>
REAL
Чистовой припуск глубина (инкр.), припуск на основании (вводится
без знака)
15
FX
<_FFP1>
REAL
Подача на конуре
16
FZ
<_FFD>
REAL
Подача на глубину
17
<_CDIR>
INT
Направление фрезерования (вводится без знака)
ПЕРВАЯ ПОЗИЦИЯ:
0 =
синхронный ход
1 =
противоход
18
<_VARI>
INT
Обработка
ПЕРВАЯ ПОЗИЦИЯ:
1 =
черновая обработка
2 =
чистовая обработка
5 =
снятие фаски
19
L1
<_AP1>
REAL
Длина цапфы-заготовки
20
W1
<_AP2>
REAL
Ширина цапфы-заготовки
21
FS
<_FS>
REAL
Ширина фаски (инкр.)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1101
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
22
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс.,
инкр.) см. <_AMODE>
23
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки или только расчет
стартовой точки
0 =
режим совместимости
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
указание размеров цапфы через
центр или угол
0 =
режим совместимости
1 =
указание размеров через центр
2 =
указание размера через угло-
вую точку,
цапфа +L +W
3 =
указание размера через угло-
вую точку,
цапфа -L +W
4 =
указание размера через угло-
вую точку,
цапфа +L -W
5 =
указание размера через угло-
вую точку,
цапфа -L -W
ПЯТАЯ ПОЗИЦИЯ:
полная обработка или доводка
0 =
режим совместимости
1 =
комплексная обработка
2 =
доработка
24
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
Программирование ЧПУ
1102
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
25
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина Z1 (DP)
0 =
совместимость
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(ZFS)
0 =
абсолютная
1 =
инкрементальная
4.26.1.18
CYCLE77 - Круговая цапфа
Синтаксис
CYCLE77(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_DPR>, <_CDIAM>, <_PA>,
<_PO>, <_MID>, <_FAL>, <_FALD>, <_FFP1>, <_FFD>, <_CDIR>, <_VARI>,
<_AP1>, <_FS>, <_ZFS>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина цапфы (абс.)
5
<_DPR>
REAL
Глубина цапфы (инкр.), относительно Z0 (вводится без знака)
6
∅
<_CDIAM>
REAL
Диаметр цапфы (вводится без знака)
7
X0
<_PA>
REAL
Исходная точка цапфы, 1-я ось плоскости (абс.)
8
Y0
<_PO>
REAL
Исходная точка цапфы, 2-я ось плоскости (абс.)
9
DZ
<_MID>
REAL
Макс. подача на глубину (инкр., вводится без знака)
10
UXY
<_FAL>
REAL
Чистовой припуск плоскость (инкр.), припуск на контуре края
11
UZ
<_FALD>
REAL
Чистовой припуск глубина (инкр.), припуск на основании (вводится
без знака)
12
FX
<_FFP1>
REAL
Подача на конуре
13
FZ
<_FFD>
REAL
Подача на глубину
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1103
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
14
<_CDIR>
INT
Направление фрезерования (вводится без знака)
ПЕРВАЯ ПОЗИЦИЯ:
0 =
синхронный ход
1 =
противоход
15
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
Обработка
1 =
черновая обработка до чисто-
вого припуска
2 =
чистовая обработка (припуск X/
Y/Z = 0)
5 =
снятие фаски
16
∅1
<_AP1>
REAL
Диаметр цапфы-заготовки
17
FS
<_FS>
REAL
Ширина фаски (инкр.)
18
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
19
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки/только расчет стар-
товой точки
0 =
режим совместимости
1 =
обычная обработка
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
полная обработка/доводка
0 =
режим совместимости
(<_AP1> обрабатывать как пре-
жде)
1 =
комплексная обработка
2 =
доработка
Программирование ЧПУ
1104
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
20
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
21
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина Z1 (DP)
0 =
абсолютная (режим совмести-
мости)
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(ZFS)
0 =
абсолютная
1 =
инкрементальная
4.26.1.19
CYCLE78 - Сверлильное резьбофрезерование
Синтаксис
CYCLE78(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_ADPR>, <_FDPR>, <_LDPR>,
<_DIAM>, <_PIT>, <_PITA>, <_DAM>, <_MDEP>, <_VARI>, <_CDIR>, <_GE>,
<_FFD>, <_FRDP>, <_FFR>, <_FFP2>, <_FFA>, <_PITM>, <_PTAB>,
<_PTABA>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1105
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Конечная глубина сверления (абс./инкр.), см. <_AMODE>
5
<_ADPR>
REAL
Глубина засверливания с уменьшенной подачей сверления (инкр.),
действует при <_VARI> ПЯТАЯ ПОЗИЦИЯ
6
D
<_FDPR>
REAL
Макс. подача на глубину (инкр.)
D ≥ Z1 ⇒ подача на конечную глубину сверления
D < Z1 ⇒ цикл глубокого сверления с несколькими подачами и уда-
лением стружки
7
ZR
<_LDPR>
REAL
Остаточная глубина сверления при сквозном сверлении (инкр.), с
подачей FR
8
∅
<_DIAM>
REAL
Ном. диаметр резьбы
9
P
<_PIT>
REAL
Шаг резьбы как числовое значение
10
<_PITA>
INT
Нормирование шага резьбы P
1 =
шаг в мм/об
2 =
шаг в витках/дюйм
3 =
шаг в дюймах/об
4 =
шаг как MODUL
11
DF
<_DAM>
REAL
Величина/процент для каждой следующей подачи (дегрессия),
см. <_AMODE>
12
V1
<_MDEP>
REAL
Мин. подача (инкр.), действует только при дегрессии
Программирование ЧПУ
1106
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
13
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
Удаление стружки перед резьбофрезе-
рованием
0 =
без удаления стружки перед
резьбофрезерованием (дей-
ствует только на конечной глу-
бине сверления)
1 =
удаление стружки перед резь-
бофрезерованием (действует
только на конечной глубине
сверления)
ТРЕТЬЯ ПОЗИЦИЯ:
Правая/левая резьба
0 =
правая резьба
1 =
левая резьба
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
остаточная глубина сверления с пода-
чей сверления
0 =
нет остаточной глубины свер-
ления с подачей сверления FR
1 =
остаточная глубина сверления
с подачей сверления FR
ПЯТАЯ ПОЗИЦИЯ:
Засверливание с уменьшенной пода-
чей
0 =
нет засверливания с уменьшен-
ной подачей
1 =
засверливание с уменьшенной
подачей
Подача засверливания =
0,3 F1, если F1 < 0,15 мм/об
Подача засверливания =
0,1 мм/об, если F1 ≥0,15 мм/об
14
<_CDIR>
INT
Направление фрезерова-
0 =
синхронный ход
ния
1 =
противоход
4 =
противоход + синхронный ход
(комбинация черновой + чисто-
вой обработки)
15
Z2
<_GE>
REAL
Величина отвода перед резьбофрезерованием (инкр.)
16
F1
<_FFD>
REAL
Подача сверления (мм/мин или дюймов/мин или мм/об)
17
FR
<_FRDP>
REAL
Подача сверления для остаточной глубины сверления (мм/мин или
мм/об)
18
F2
<_FFR>
REAL
Подача для резьбофрезерования (мм/мин или мм/зуб)
19
FS
<_FFP2>
REAL
Чистовая подача для <_CDIR> = 4 (мм/мин или мм/зуб)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1107
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
20
<_FFA>
INT
Нормирование подач
ПЕРВАЯ ПОЗИЦИЯ:
подача сверления F1
ВТОРАЯ ПОЗИЦИЯ:
подача сверления для остаточной глу-
бины сверления FR
ТРЕТЬЯ ПОЗИЦИЯ:
подача для резьбофрезерование F2
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
чистовая подача FS
21
<_PITM>
STRING[15]
Строка как меркер для ввода шага резьбы (только для интерфей-
са)1)
22
<_PTAB>
STRING[20]
Строка для таблицы резьб ("", "ISO", "BSW", "BSP", "UNC") (только для
интерфейса)1)
23
<_PTABA>
STRING[20]
Строка для выбора в таблице резьб (к примеру, "M 10", "M 12", ...)
(только для интерфейса)1)
24
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений), зарезервировано
25
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
26
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления = конечная глуби-
на сверления Z1 абс./инкр.
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
величина/процент DF для каждой сле-
дующей подачи (дегрессия)
0 =
значение
1 =
процент (от 0.001 до 100 %)
Примечание
1) Параметры 21, 22 и 23 используются только при выборе резьбы в таблицах резьб маски
ввода. Доступ к таблицам резьб через определение цикла при выполнении цикла
невозможен.
4.26.1.20
CYCLE79 - многогранник
Синтаксис
CYCLE79(<_RTP>, <_RFP>, <_SDIS>, <_DP>, <_NUM>, <_SWL>, <_PA>,
<_PO>, <_STA>, <_RC>, <_AP1>, <_MIDA>, <_MID>, <_FAL>, <_FALD>,
Программирование ЧПУ
1108
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
<_FFP1>, <_CDIR>, <_VARI>, <_FS>, <_ZFS>, <_GMODE>, <_DMODE>,
<_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<_RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<_RFP>
REAL
Исходная точка оси инструмента (абс.)
3
sc
<_SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<_DP>
REAL
Глубина многогранника (абс./инкр.), см. <_AMODE>
5
n
<_NUM>
INT
Число граней (1...n)
6
SW / L
<_SWL>
REAL
Размер под ключ или длина грани (в зависимости от <_VARI>)
("SW" для размера под ключ, "L" для длины грани)
Размер под ключ только при четном числе граней и одной грани
7
X0
<_PA>
REAL
Исходная точка цапфы, 1-я ось (абс.)
8
Y0
<_PO>
REAL
Исходная точка цапфы, 2-я ось (абс.)
9
α0
<_STA>
REAL
Угол поворота центра грани к 1-й оси (ось X)
10
R1/FS1
<_RC>
REAL
Закругление углов при <_NUM>> 2 (радиус/фаска, см. <_AMODE>)
(инкр., ввод без знака)
("R1" для радиуса, "FS1" для фаски)
11
∅
<_AP1>
REAL
Диаметр трубы цапфы
12
DXY
<_MIDA>
REAL
Макс. ширина подачи (единица, см. <_AMODE>)
13
DZ
<_MID>
REAL
Макс. подача на глубину
14
UXY
<_FAL>
REAL
Чистовой припуск плоскость
15
UZ
<_FALD>
REAL
Чистовой припуск глубина
16
F
<_FFP1>
REAL
Подача обработки
17
<_CDIR>
INT
Направление фрезерова-
0 =
синхронный ход
ния
1 =
противоход
18
<_VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
Обработка
1 =
черновая обработка
2 =
чистовая обработка
3 =
чистовая обработка края
5 =
снятие фаски
ВТОРАЯ ПОЗИЦИЯ:
Размер под ключ или длина граней
0 =
размер под ключ
1 =
длина грани
19
FS
<_FS>
REAL
Ширина фаски (инкр.)
20
ZFS
<_ZFS>
REAL
Глубина врезания (острие инструмента) при снятии фаски (абс./
инкр.) см. <_AMODE>
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1109
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
21
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
выбор обработки или только расчет
стартовой точки
1 =
обычная обработка
22
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/18/19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
23
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
конечная глубина (<_DP>)
0 =
абсолютная
1 =
инкрементальная
ВТОРАЯ ПОЗИЦИЯ:
единица для подачи в плоскости
(<_MIDA>)
0 =
мм
1 =
% от диаметра инструмента
ТРЕТЬЯ ПОЗИЦИЯ:
глубина врезания при снятии фаски
(<_ZFS>)
0 =
абсолютная
1 =
инкрементальная
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
закругление углов (<_RC>)
0 =
радиус
1 =
фаска
Программирование ЧПУ
1110
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.21
CYCLE81 - сверление, центрование
Синтаксис
CYCLE81(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <_GMODE>,
<_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1/∅
<DP>
REAL
Глубина сверления (абс.) / диаметр центрования (абс.),
см. <_GMODE>
5
Z1
<DPR>
REAL
Глубина сверления (инкр.)
6
DT
<DTB>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
7
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
центрование относительно глубины/
диаметра
0 =
совместимость, глубина
1 =
диаметр
8
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
9
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления Z1 (абс./инкр.)
0 =
совместимость, из
программирования DP/DPR
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания на конечной глубине
сверления DT в секундах/оборотах
0 =
совместимость, из знака DTB (>
0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1111
Расширенное программирование
4.26 Внешнее программирование циклов
4.26.1.22
CYCLE82 - сверление, цекование
Синтаксис
CYCLE82(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <DTB>, <_GMODE>,
<_DMODE>, <_AMODE>, <_VARI>, <S_ZA>, <S_FA>, <S_ZD>, <S_FD>)
Параметр
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Глубина сверления (абс.), см. <_AMODE>
5
Z1
<DPR>
REAL
Глубина сверления (инкр.), см. <_AMODE>
6
DT
<DTB>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
7
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
глубина сверления относительно ос-
трия/хвостовика
0 =
совместимость, острие
1 =
хвостовик
8
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
Программирование ЧПУ
1112
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
9
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления Z1 (абс./инкр.)
0 =
совместимость из
программирования DP/DPR
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания DT на конечной глу-
бине сверления в секундах/оборотах
0 =
совместимость, из знака DT (> 0
секунд/ < 0 оборотов)
1 =
в секундах
2 =
в оборотах
ТРЕТЬЯ ПОЗИЦИЯ:
глубина засверливания ZA абс./инкр.
0 =
инкрементальная
1 =
абсолютная
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
нормирование подачи засверливания
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
ПЯТАЯ ПОЗИЦИЯ:
остаточная глубина сверления ZD абс./
инкр.
0 =
инкрементальная
1 =
абсолютная
ШЕСТАЯ ПОЗИЦИЯ:
нормирование остаточной подачи
сверления
0 =
в % от подачи сверления
1 =
F/мин
2 =
F/об
10
<_VARI>
INT
Режим обработки, засверливание/сквозное сверление
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
Сквозное сверление
0 =
сквозное сверление "Нет"
1 =
сквозное сверление "Да"
ПЯТАЯ ПОЗИЦИЯ:
Засверливание
0 =
засверливание "Нет"
1 =
засверливание "Да"
11
ZA
<S_ZA>
REAL
Глубина засверливания инкрементальная относительно исходной
точки или абсолютная (см. <_AMODE> ТРЕТЬЯ ПОЗИЦИЯ)
12
FA
<S_FA>
REAL
Подача засверливания как значение или в % (в комбинации
с <_AMODE>ЧЕТВЕРТАЯ ПОЗИЦИЯ)
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1113
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Значение
маске
внутрен-
ний
13
ZD
<S_ZD>
REAL
Остаточная глубина сверления инкрементальная относительно ко-
нечной глубины сверления или абсолютная (в комбинации
с <_AMODE> ПЯТАЯ ПОЗИЦИЯ)
14
FD
<S_FD>
REAL
Остаточная подача сверления как значение или в % (в комбинации
с <_AMODE>ШЕСТАЯ ПОЗИЦИЯ)
4.26.1.23
CYCLE83 - Глубокое сверление 1
Синтаксис
CYCLE83(<RTP>, <RFP>, <SDIS>, <DP>, <DPR>, <FDEP>, <FDPR>, <_DAM>,
<DTB>, <DTS>, <FRF>, <VARI>, <_AXN>, <_MDEP>, <_VRT>, <_DTD>,
<_DIS1>, <_GMODE>, <_DMODE>, <_AMODE>)
Параметр
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
1
RP
<RTP>
REAL
Плоскость отвода (абс.)
2
Z0
<RFP>
REAL
Исходная точка (абс.)
3
sc
<SDIS>
REAL
Безопасное расстояние (вводится аддитивно к исходной точке, без
знака)
4
Z1
<DP>
REAL
Конечная глубина сверления (абс.), см. <_AMODE>
5
Z1
<DPR>
REAL
Конечная глубина сверления (инкр.), см. <_AMODE>
6
D
<FDEP>
REAL
1. Глубина сверления (абс.), см. <_AMODE>
7
D
<FDPR>
REAL
1. Глубина сверления (инкр.), см. <_AMODE>
8
DF
<_DAM>
REAL
Величина дегрессии / процент для каждой следующей подачи,
см. <_AMODE>
9
DTB
<DTB>
REAL
Время ожидания на глубине сверления, см. <_AMODE>
10
DTS
<DTS>
REAL
Время ожидания в начальной точке (только при удалении стружки),
см. <_AMODE>
11
FD1
<FRF>
REAL
Процент для подачи при первой подаче, см. <_AMODE>
12
<VARI>
INT
Режим обработки
ПЕРВАЯ ПОЗИЦИЯ:
ломка стружки/удаление стружки
0 =
ломка стружки
1 =
удаление стружки
13
<_AXN>
INT
Ось инструмента
0 =
3-я гео-ось
1 =
1-я гео-ось
2 =
2-я гео-ось
> 2
3-я гео-ось
14
V1
<_MDEP>
REAL
Мин. подача на глубину (только при проценте для дегрессии)
Программирование ЧПУ
1114
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
15
V2
<_VRT>
REAL
Величина отвода после каждой обработки (только при ломке струж-
ки)
> 0
переменная величина отвода
0 =
стандартное значение 1 мм
16
DT
<_DTD>
REAL
Время ожидания на конечной глубине сверления, см. <_AMODE>
17
V3
<_DIS1>
REAL
Упреждающий зазор (только при удалении стружки, см. <_AMODE>
18
<_GMODE>
INT
Геометрический режим (нормирование запрограммированных
гео-значений)
ПЕРВАЯ ПОЗИЦИЯ:
зарезервировано
ВТОРАЯ ПОЗИЦИЯ:
глубина сверления относительно ос-
трия/хвостовика
0 =
острие
1 =
хвостовик
19
<_DMODE>
INT
Режим индикации
ПЕРВАЯ ПОЗИЦИЯ:
плоскость обработки G17/G18/G19
0 =
совместимость, остается актив-
ной действующая перед вызо-
вом цикла плоскость
1 =
G17 (активна только в цикле)
2 =
G18 (активна только в цикле)
3 =
G19 (активна только в цикле)
ВТОРАЯ ПОЗИЦИЯ:
---
зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ:
---
зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
---
зарезервировано
ПЯТАЯ ПОЗИЦИЯ:
Технологическое масштабирование
внутри масок цикла (Страница 1203)
0 =
ввод: полный
1 =
ввод: простой
Программирование ЧПУ
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
1115
Расширенное программирование
4.26 Внешнее программирование циклов
№
Параметр в
Параметр
Тип данных
Объяснение
маске
внутрен-
ний
20
<_AMODE>
INT
Альтернативный режим
ПЕРВАЯ ПОЗИЦИЯ:
глубина сверления = конечная глуби-
на сверления Z1 (абс./инкр.)
0 =
совместимость, из программи-
рования <DP>/<DPR>
1 =
инкрементальная
2 =
абсолютная
ВТОРАЯ ПОЗИЦИЯ:
время ожидания на глубине
сверления DTB в секундах/оборотах
0 =
совместимость из знака DTB (>
0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
ТРЕТЬЯ ПОЗИЦИЯ:
время ожидания в начальной точке
DTS в секундах/оборотах
0 =
совместимость из знака DTS (>
0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
ЧЕТВЕРТАЯ ПОЗИЦИЯ:
время ожидания на конечной глубине
сверления DTD в секундах/оборотах
0 =
совместимость из знака DTD (>
0 секунд или < 0 оборотов)
1 =
в секундах
2 =
в оборотах
ПЯТАЯ ПОЗИЦИЯ:
1. Глубина сверления D (абс./инкр.)
0 =
совместимость, из программи-
рования <FDEPF>/<DPR>
1 =
инкрементальная
2 =
абсолютная
ШЕСТАЯ ПОЗИЦИЯ:
Величина дегрессии / процент <_DAM>
для каждой следующей подачи
0 =
совместимость, из зна-
ка <_DAM>(> 0 величина де-
грессии или < 0 коэффициент
от 0,001 до 1,0)
1 =
Величина дегрессии
2 =
процент (от 0,001 до 100 %)
СЕДЬМАЯ ПОЗИЦИЯ:
упреждающий зазор V3 автоматиче-
ский/ручной
0 =
совместимость, из зна-
ка <_DIS1> (= 0 автоматиче-
ский или > 0 ручной)
1 =
автоматический (вычисляется
в цикле)
Программирование ЧПУ
1116
Руководство по программированию, 07/2021, 6FC5398-2EP40-0PA2
содержание .. 14 15 16 17 ..