Фольга для горячего тиснения (Гилязетдинов Л.П.) - часть 5


  Главная      Книги - Разные     Фольга для горячего тиснения (Гилязетдинов Л.П.) - 1981 год


поиск по сайту            правообладателям  


содержание      ..     3      4      5      6     ..


Фольга для горячего тиснения (Гилязетдинов Л.П.) - часть 5


Если процесс тиснения осуществляется при недостаточной температуре, сцепления красочного или лакового и металлизированного слоев фольги с изделием не происходит, так как температура размягчения адгезионного слоя фольги и поверхностного слоя изделия недостаточна. Слишком высокая температура тиснения приводит к получению рисунка оттиска с нечеткими краями, блестящий металлический слой становится матовым. Тиснение фольгой при заведомо высоких температурах снижает качество оттиска по всем показателям: способность к отмары-ванию, истиранию, ухудшается четкость. При высоких температурах расплавленный промежуточный (восковосмоляной) слой частично проникает в основу, в пигмент-но-адгезионный слой, тем самым разрыхляя его; отсутствие защитного слоя на оттиске приводит к повышенному отмарыванию. Рыхлый пигментный слой имеет 
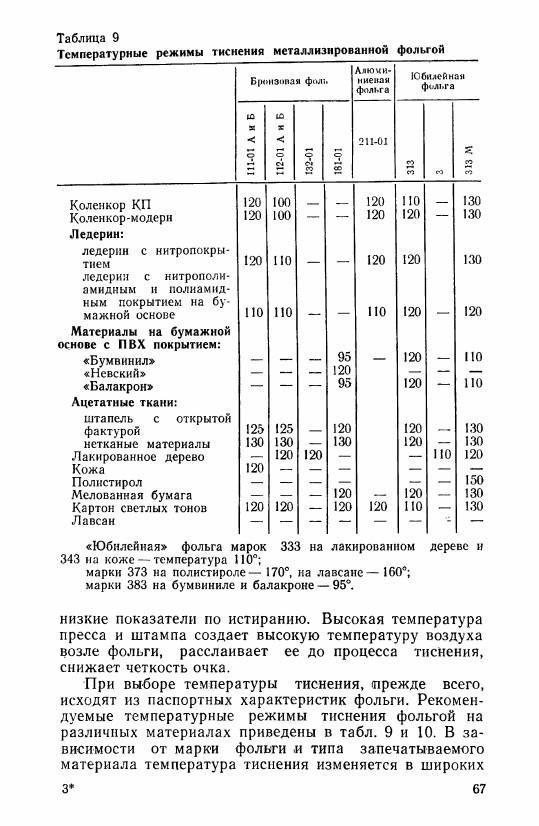


укрывистости тиснения. На рис. 4 было показано, что четкость тиснения имеет максимум, соответствующий оптимальной температуре тиснения. Укрывистость растет с температурой по закону насыщения. Поэтому за основу испытаний берут показатели четкости. После нахождения оптимальной температуры по четкости, при необходимости, добиваются улучшения показателя укрывистости путем регулирования давления тиснения. С увеличением давления укрывистость повышается. Этому способствует также увеличение времени контакта фольги со штампом. Давление тиснения на позолотных прессах не контролируется. Его можно оценить по величине остаточной деформации переплетных крышек, пользуясь зависимостью, показанной на рис. 6.


5. ОБОРУДОВАНИЕ ДЛЯ ГОРЯЧЕГО ТИСНЕНИЯ

5.1. Штампы для тиснения

Металлические штампы. Штампы для тиснения фольгой изготовляются согласно оригиналу обычно из латуни марки ЛС-59 (ГОСТ 15527—70), реже из стали У8А или У9А (ГОСТ В-1435—74 сталь инструментальная углеродистая). Толщина применяемых металлических пластин 5—7 мм.

Металлические штампы изготовляются фотохимическим или фотомеханическим способами с последующей ручной отделкой.

Изготовление штампов фотомеханическим способом производится по следующей технологической схеме:

1. Фотографирование оригинала и изготовление негатива.

2. Подготовка металлических пластин (рихтовка, шлифовка, полировка и обезжиривание рабочей поверхности).

3. Нанесение на рабочую поверхность металлической пластины светочувствительного слоя.

4. Копирование изображения на пластину.

5. Проявление.

6. Гравирование перенесенного на металл изображения вертикальной фрезой на специальном фрезерном станке.

7. Ручная доводка изображения в соответствии с оригиналом. 


штампом; основную роль играет здесь не давление, а температура и продолжительность цикла;

2) эластичность силиконового покрытия надолго сохраняется при постепенном воздействии на запечатываемую поверхность.

Штампы из силиконовой резины могут быть плоскими, иметь форму колес, валиков, цилиндров.

Конфигурация штампа определяется формой и размером изделия, подлежащего запечатыванию. Цилиндрические печатные силиконовые формы для тиснения могут быть различной ширины, вогнутые, рельефные, конусные и др. При использовании цилиндрических форм для тиснения с наружным -подогревом яри воздействии тепловых лучей (так оборудовано большинство машин для тиснения) твердость резины по Шору может изменяться в пределах 45—80° Цилиндры с внутренним обогревом изготовляют с твердостью по Шору 60—80° и максимальной толщиной резины 5 мм.

Изготовление силиконовых штампов для тиснения, таких, как силиконовых цилиндров и другого инструмента из термостойкой силиконовой резины, может производиться гравированием, литьем, штамповкой, механической обработкой с помощью фрезы, резца, шлифовкой и полировкой.

Штампы из форм высокой печати. Тиснение фольгой может быть проведено формами высокой печати [331 (цинковые клише и плоские литые стереотипы) при изготовлении малотиражных простых работ. Закрепляют печатные формы различными способами. Обычно цинковые клише и литые стереотипы приклеивают через картонную или бумажную прокладку к верхней плите позолотного пресса. При больших размерах и весе стереотипов их закрепляют с помощью винтов (для этого в верхней плите просверливают отверстия с резьбой).


5.2. Классификация машин для горячего тиснения


Основным оборудованием для тиснения фольгой на переплетных и других материалах являются позолотные прессы. В нашей стране ведутся систематические исследования по механике и конструированию позолотных прессов [1, 8, 30, 36, 48, 49]. Выбор оборудования для тиснения во многом зависит от назначения и характеристик продукции. Поэтому в промышленности применяется большой ассортимент позолотных прессов как отечественного, так и зарубежного производства. 


Прессы и машины, применяемые для горячего тиснения фольгой, могут быть классифицированы по следующим признакам:

1. Тип обслуживания (ручной, полуавтоматический и автоматический).

2. Форма носителя штампа (плоскопечатная, ролевая или ротационная).

3. Форма запечатываемой поверхности (плоская, цилиндрическая, коническая, многогранная).

4. Способ получения контакта штампа с запечатываемой поверхностью (механический, пневматический, электропневматический).

5. Способ подачи фольги в зону контакта со штампом.

6. Дополнительные операции, совмещаемые с тиснением (блинтовое, конгревное, штанцеванне).

Ручные, полуавтоматические и автоматические прессы по своей кинематике можно, в свою очередь, классифицировать на следующие группы: плоскопечатного, тигельного, ротационного типа.

Плоскопечатные прессы имеют возвратно-поступательное движение рабочего стола при помощи ручной, механической или пневматической подачи в рабочее положение и вертикальное движение под натиск от шатунно-кривошипного, кулачкового механизма или шневмоцилиндра.

Прессы тигельного типа работают за счет рычажных шатунно-кривошипных и кулачковых механизмов, имеют большую величину удельного давления, точную приводку и легко регулируемую систему выдержки тигля под давлением.

Ротационные позолотные прессы могут иметь несколько секций, оснащенных фольговыми или красочными аппаратами. Автоматическая подача переплетных крышек под давлением печатных цилиндров проводится транспортирующей цепью. Для тиснения на этих прессах изготовленный латунный штамп изгибается по форме печатного барабана.

5.3. Прессы полиграфические

В полиграфической промышленности широкое применение нашли позолотные прессы, выпускаемые Шадринским заводом полиграфических машин.

До 1975 г. завод выпускал полуавтоматические позолотные прессы, ПП-1, ПП-2, БЗП-1, БЗП-З и автоматический пресс БЗА-2, которые н сейчас широко используют полиграфические предприятия. В настоящее время завод 


Магазин самонаклада загружают крышками вручную, лицевой стороной кверху и корешком по направлению движения. Вывод крышек из магазина производится толкателями, совершающими возвратно-поступательное движение. Дальнейшее передвижение крышек через секции, в которых производится тиснение, осуществляется захватами транспортерной ленты.

Давление регулируют опорным цилиндром с помощью клина. Фольговый аппарат на ротационном прессе работает в момент тиснения.

На формном цилиндре можно установить один или два комплекта штампов, благодаря чему увеличивается площадь использования формного цилиндра, а следовательно, и производительность пресса.

Включение и выключение подачи фольги производится регулирующими программными горками. Отработанная фольга сматывается в рулоны на специальном устройстве. Ротационные позолотные прессы работают со скоростью 40—100 цикл/мин. Температурные режимы на этих прессах соответствуют режимам плоскопечатных прессов.

5.4. Позолотные прессы для тиснения по пластмассам

Область применения фольги горячего тиснения с каждым годом расширяется. К основным потребителям фольги — полиграфической, карандашной и обувной — присоединился ряд новых отраслей промышленности.

В радио-телевизионной промышленности фольгу применяют для отделки корпусов телевизионных и радиоприемников, в автомобильной — для оформления и отделки приборов автомашины, в часовой — для оформления циферблатов часов, в авиационной — для маркировки проводов самолетов, оформления приборов и т. д.

Промышленность переработки пластмасс применяет фольгу для отделки различных изделий из «пластмасс, а приборостроение — для нанесения обозначений па чертежный инструмент: линейки, угольники, готовальни,

логарифмические линейки и др.

В косметике, бытовой химии, медицинской промышленности фольгу используют при декорировании и маркировке футляров, изделий из пластмасс, градуировании шприцев разового пользования. Таков неполный перечень потребителей фольги горячего тиснения.

Многообразие видов продукции и материалов требует применения разнообразного оборудования с различными 


Для осуществления тиснения шестерня входит в зацепление с зубчатой рейкой и с помощью специального поводка проводит изделие мимо плоского штампа.

Непрерывная роликовая подача. Принцип работы оборудования с непрерывной роликовой подачей заключается в том, что штамп, имеющий круглую форму, накатывает тиснение на вращающуюся деталь. Оборудование такого типа разработал и выпускает СКБХ Союзбыт-хима. Автоматический пресс предназначен для тиснения колпачков аэрозольной упаковки с автоматической подачей и снятием колпачков.

Оборудование для тиснения полых сосудов имеет дополнительное оснащение: разъемный кондуктор-пуансон по форме обрабатываемого изделия; мундштук и компрессор для подачи сжатого воздуха в сосуд в момент тиснения.

Рабочий стол вместе с изделием передвигается в рабочую позицию.

Мундштук вдвигается в горловину изделия. Головка пресса вместе с верхней половиной кондуктора опускается. При закрытом кондукторе через мундштук поступает сжатый воздух (10—16 атм). Воздух создает давление на стенки сосуда, а через них на находящуюся над сосудом фольгу, прижимает ее к горячему кондуктору, который имеет необходимую гравировку. Таким образом, давление при тиснении создается за счет давления воздуха, находящегося в сосуде. Специально изготовленный пуансон имеет термоизоляцию в пробельных местах. Аналогичное оборудование разработало и выпускает СКТБ Латбытхима.


содержание      ..     3      4      5      6     ..